Votre avantage de projet
Évitez un profil qui coupe proprement mais qui ne s'ajuste pas.
Core manufacturing processes for your prototypes, low-volume and repeat production.
Advanced manufacturing and engineering support for your complex, tight-tolerance parts.
Plan inspection, documentation and delivery around your production program.
Choose air- or liquid-cooling components around your thermal and mechanical requirements.
Manufacturing support for your cold plates, manifolds and cooling assemblies.
Find components for your power electronics, energy, laser and telecom application.
Components for your electronic systems.
Start with your functional and quality requirements.
Build around your operating environment.
Review grade, temper and finish for your metal parts.
 AluminiumStrength, weight and machining
 Acier inoxydableCorrosion and finish requirements
 Carbon & Alloy SteelDiscuss grade and heat treatment
 Acier à outilsDiscuss tooling and wear needs
 TitaneReview grade and part geometry
 Copper & BrassDiscuss conductivity and machining
Match your polymer to function, process and environment.
 ABSReview enclosure and molding needs
 Polycarbonate (PC)Discuss clarity and impact needs
 Nylon (PA)Review moisture and wear conditions
 POM / AcétalReview fit and sliding features
 PEEKDiscuss operating conditions
 PTFEReview friction and chemical exposure
 ULTEM / PEIDiscuss thermal and electrical needs
Confirm grade availability and application requirements.
 Silicone / LSRDiscuss flexible component needs
 TPU / TPEReview flexibility and processing
 UHMW-PEDiscuss sliding and wear needs
 Acrylic / PMMAReview optical and cosmetic needs
 PVCDiscuss chemical exposure and grade
 G10 / FR4Review insulation and laminate needs
Practical guidance for your part geometry and material decisions.
Prepare your process, budget and sourcing questions.
Build your knowledge before production.
Learn who we are and how we operate.
Find our U.S. support team or start a conversation.
USINAGE PAR ÉLECTRODALAGE À FIL DE PRÉCISION
Organisez votre découpe en fonction de la géométrie, du matériau et des caractéristiques critiques.
Avant la production, vérifiez les profils complexes, les fentes étroites et les matériaux conducteurs durcis. Assurez-vous que votre pièce découpée au fil corresponde aux exigences d'ajustement, d'état de surface et de contrôle nécessaires à votre assemblage.
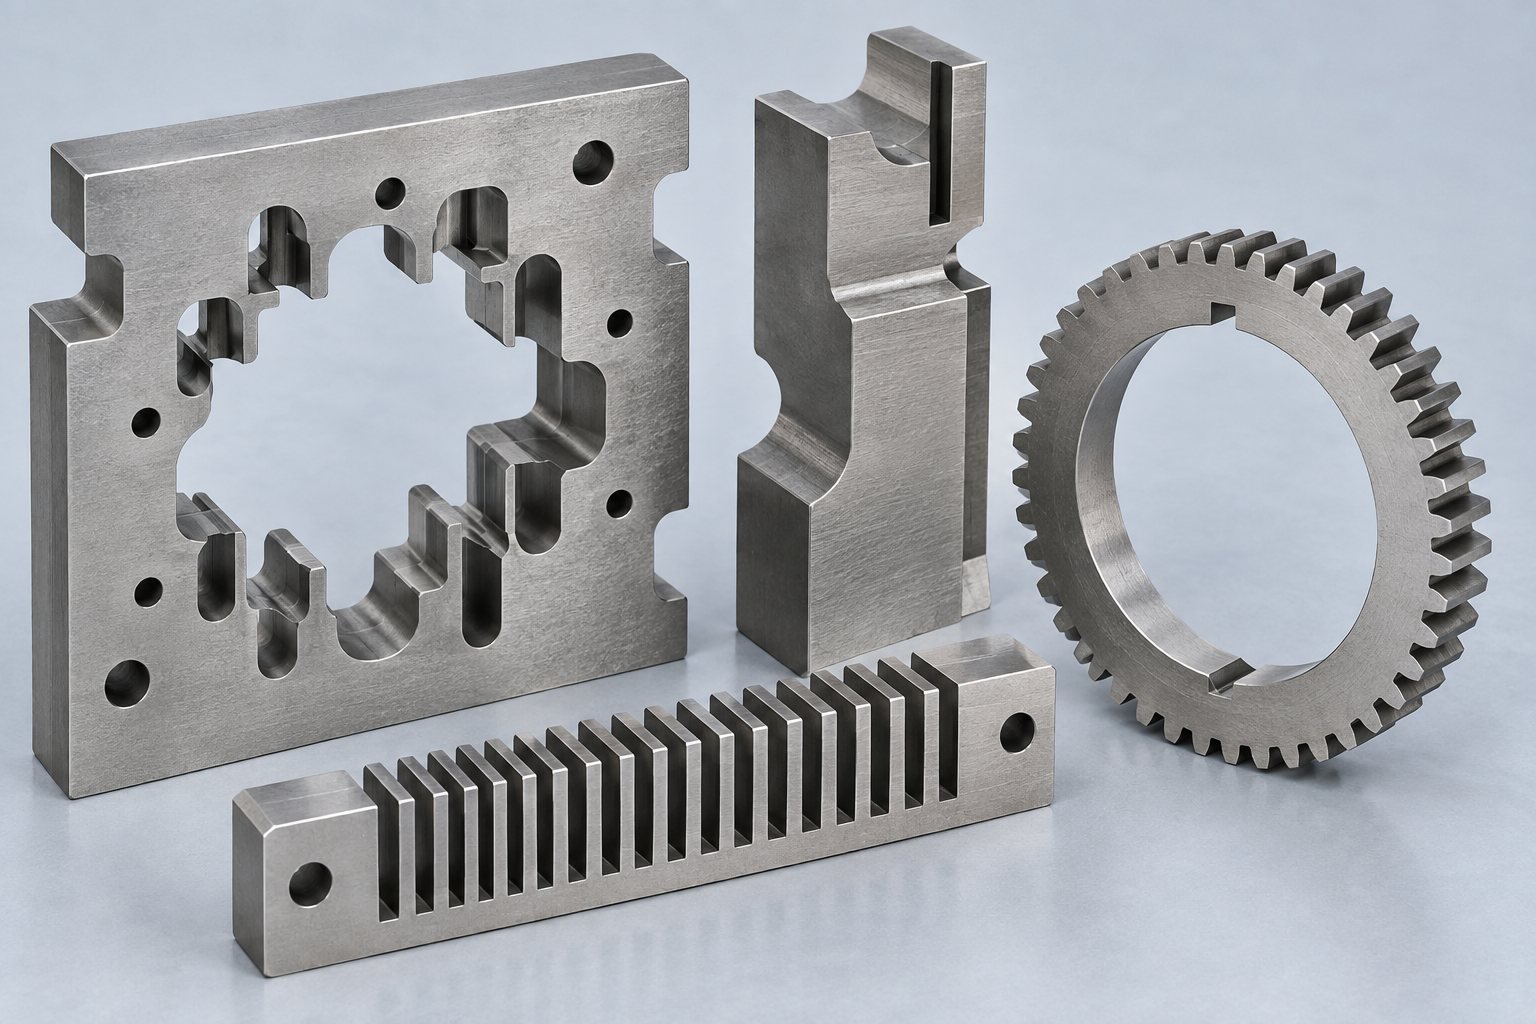
APERÇU DE L'ÉLECTRODALISATION PAR FIL
L'usinage par électroérosion à fil () consiste à éroder un matériau conducteur grâce à des décharges électriques contrôlées produites par un fil en mouvement. Avant de choisir ce procédé, examinez les profils traversants, les rayons internes et l'accessibilité.
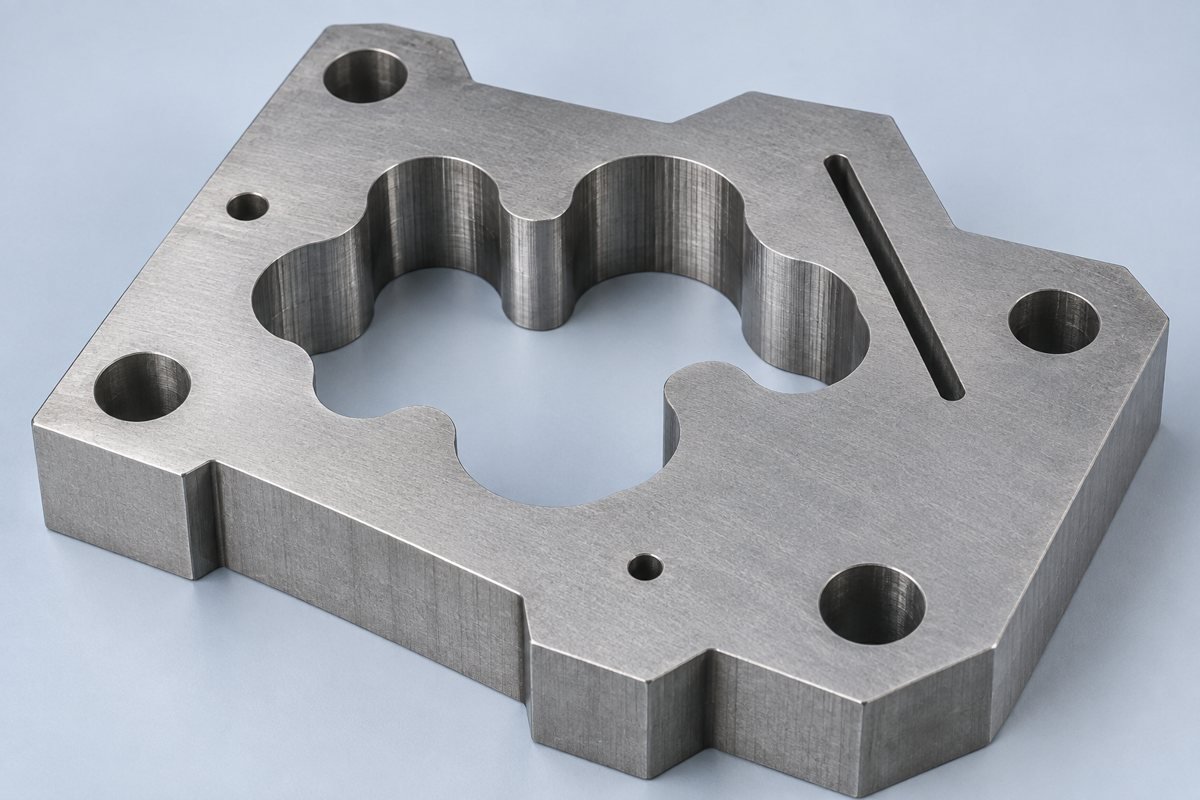
NOS SERVICES D'ÉLECTRODAGE PAR FIL
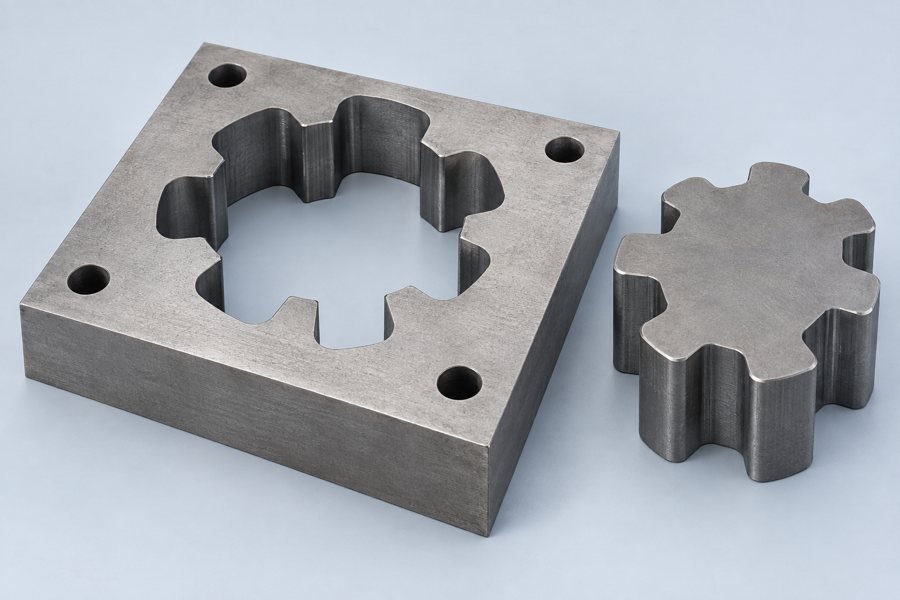
Examinez le profil traversant complet, l'épaisseur de la matière et l'accès au trou de départ. Un tracé de coupe dégagé contribue à préserver la géométrie finale.
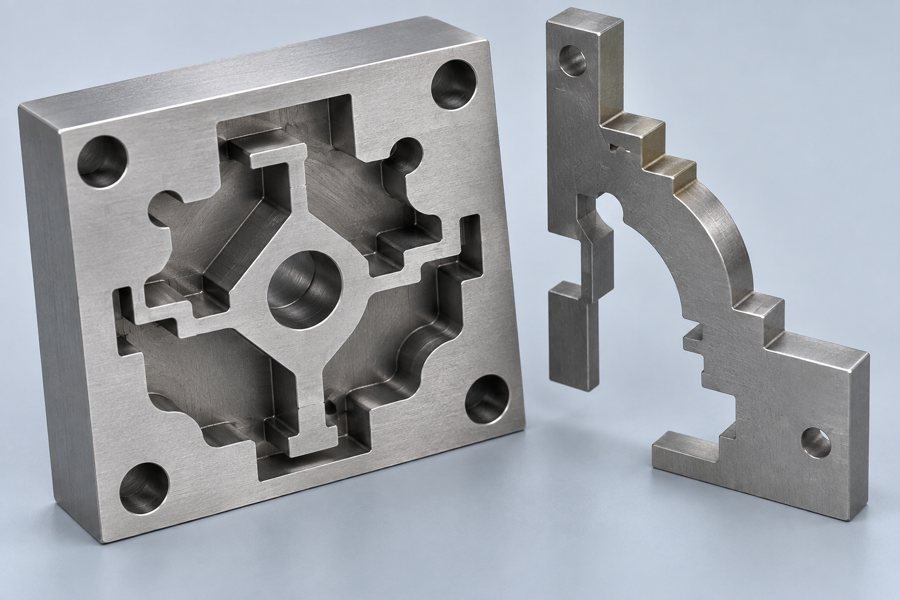
Identifier les dimensions déterminant l'ajustement et les surfaces de référence utilisées pour l'assemblage. Définir ensemble la stratégie de découpe et la méthode de mesure.
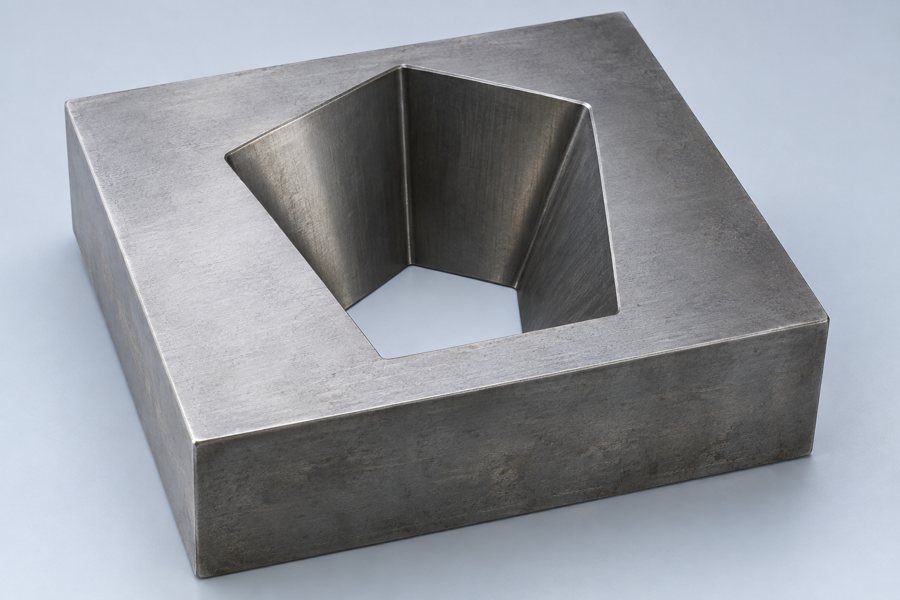
La faisabilité du profil conique dépend de la hauteur de la pièce, du guidage du fil et de la géométrie. Veuillez fournir les deux profils ou un modèle complet afin que l'angle et l'accès puissent être évalués.
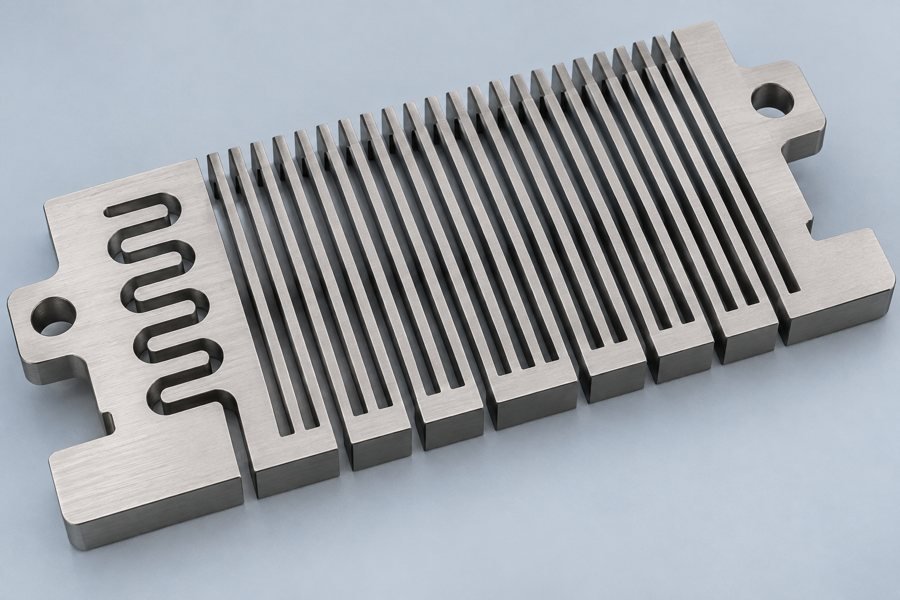
Les fentes étroites et les petits rayons internes nécessitent une révision du diamètre du fil, de l'écart de décharge, du rinçage et du support de la pièce. Veuillez vérifier les caractéristiques réalisables pour votre dessin.
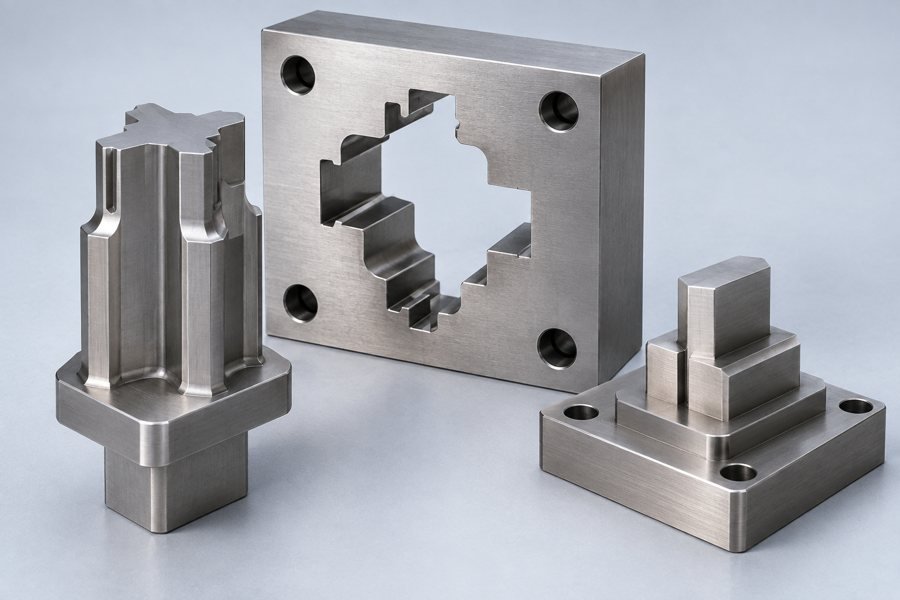
Coordonner le traitement thermique, la préparation des données de référence et le découpage au fil pour les poinçons, les inserts de matrices et autres composants d'outillage. Définir les exigences de surface finales.
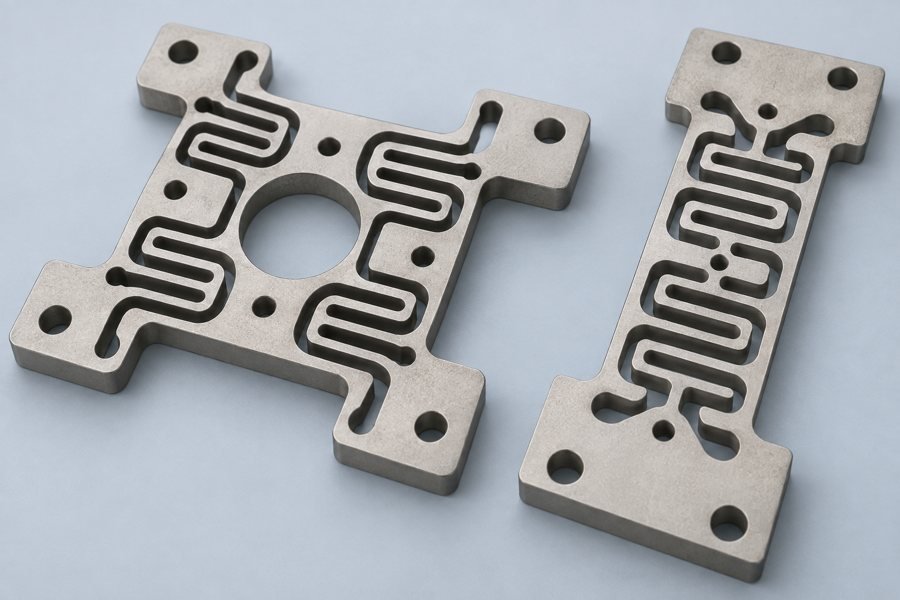
Utilisez la première découpe pour confirmer l'ajustement, le profil et le plan d'inspection convenu. Identifiez les caractéristiques qui nécessitent des tests fonctionnels de la part de votre équipe.
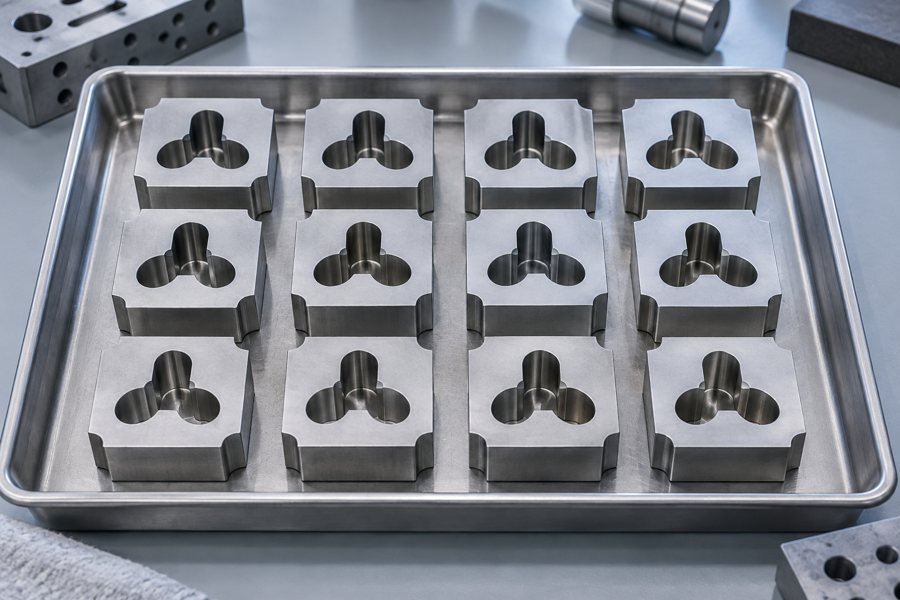
Définissez les exigences relatives au dessin contrôlé, à l'état des matériaux et à l'acceptation des lots avant toute nouvelle livraison. Coordonnez l'identification et l'emballage avec votre équipe de réception.
PRÉVENIR LES PROBLÈMES D'EDM À FIL AVANT LA PRODUCTION
Sélectionnez un sujet pour voir l'objet de l'examen et les avantages pour votre programme.
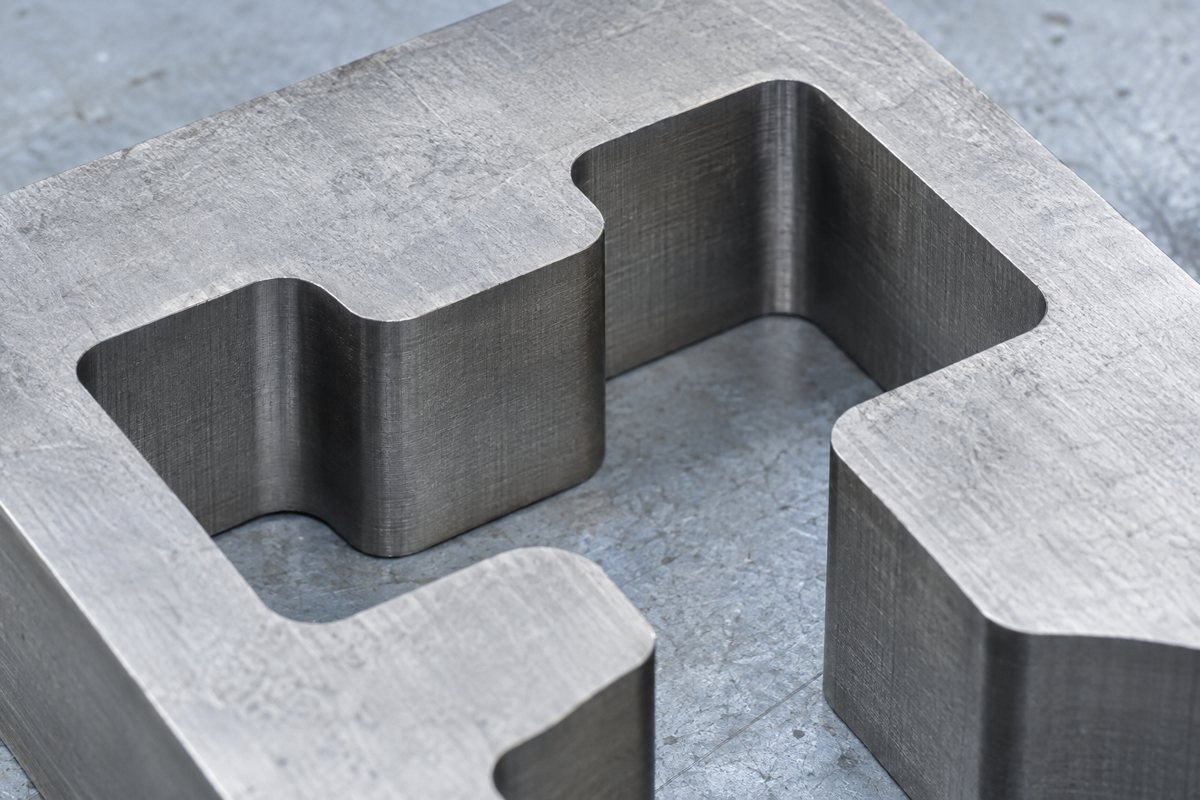
Le diamètre du fil et l'écartement de décharge imposent un rayon interne minimal. Définissez le rayon admissible par votre pièce d'accouplement ; un angle interne parfaitement vif n'est pas un résultat standard de coupe au fil.
Évitez un profil qui coupe proprement mais qui ne s'ajuste pas.
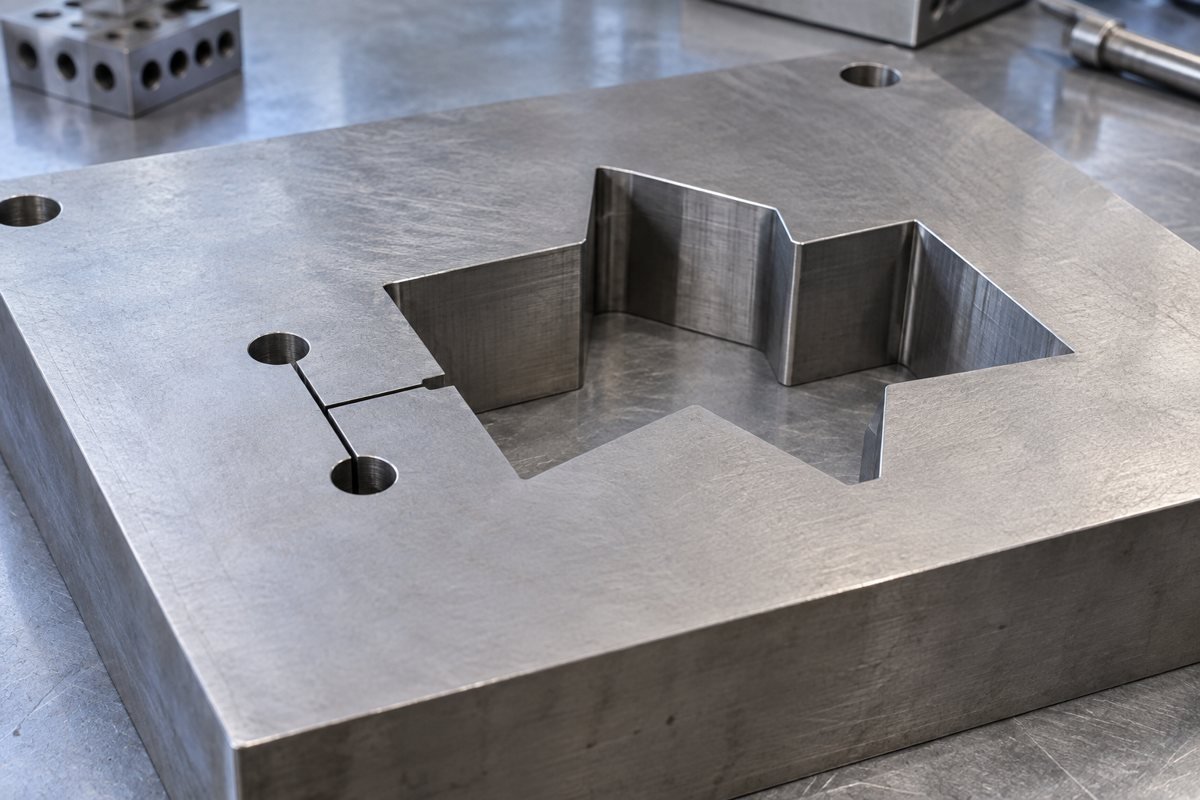
Les profilés intérieurs fermés nécessitent un trou de départ approprié ou un autre chemin de filetage convenu. Dans la mesure du possible, éloigner l'entrée des surfaces fonctionnelles finies.
Réduire les modifications de configuration évitables et les marques de témoin.
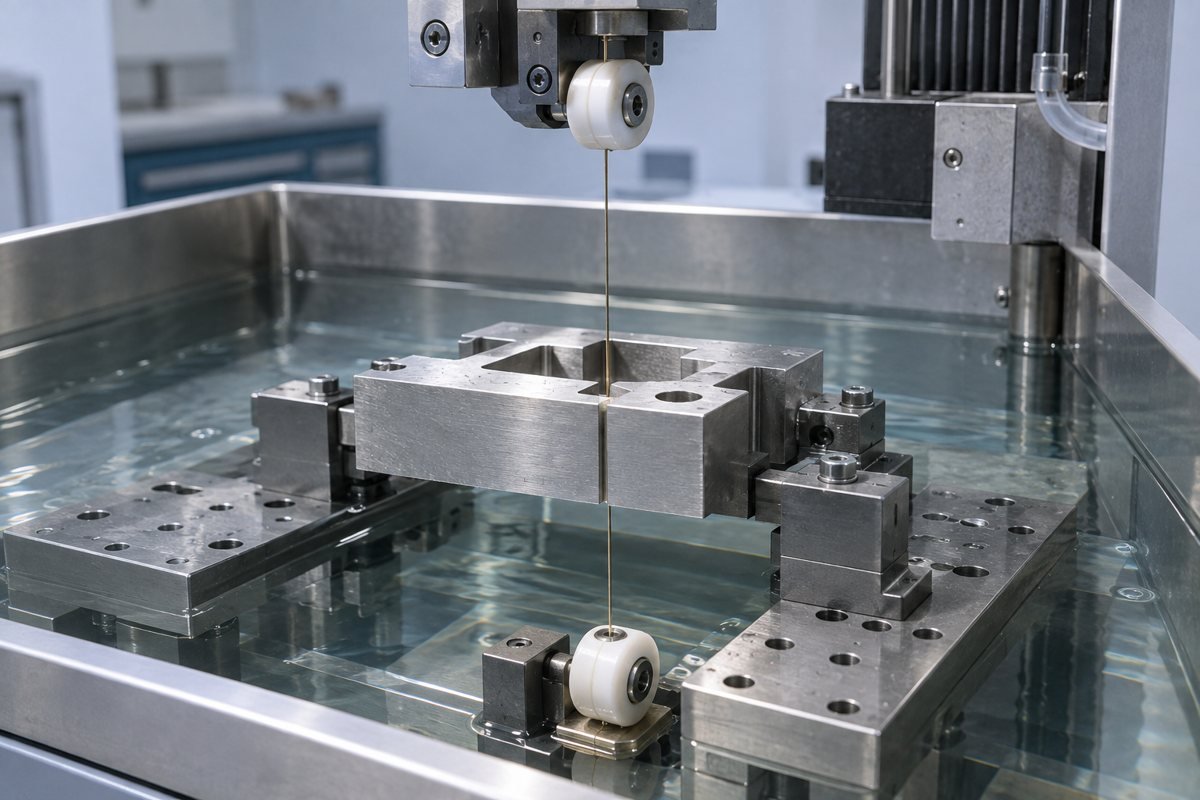
L'état du matériau, la hauteur de la pièce, le rinçage et les paramètres de coupe influent sur la stabilité du fil. Examinez les interruptions et les modifications de section par rapport au plan de processus.
Réduire les interruptions et les surfaces irrégulières.
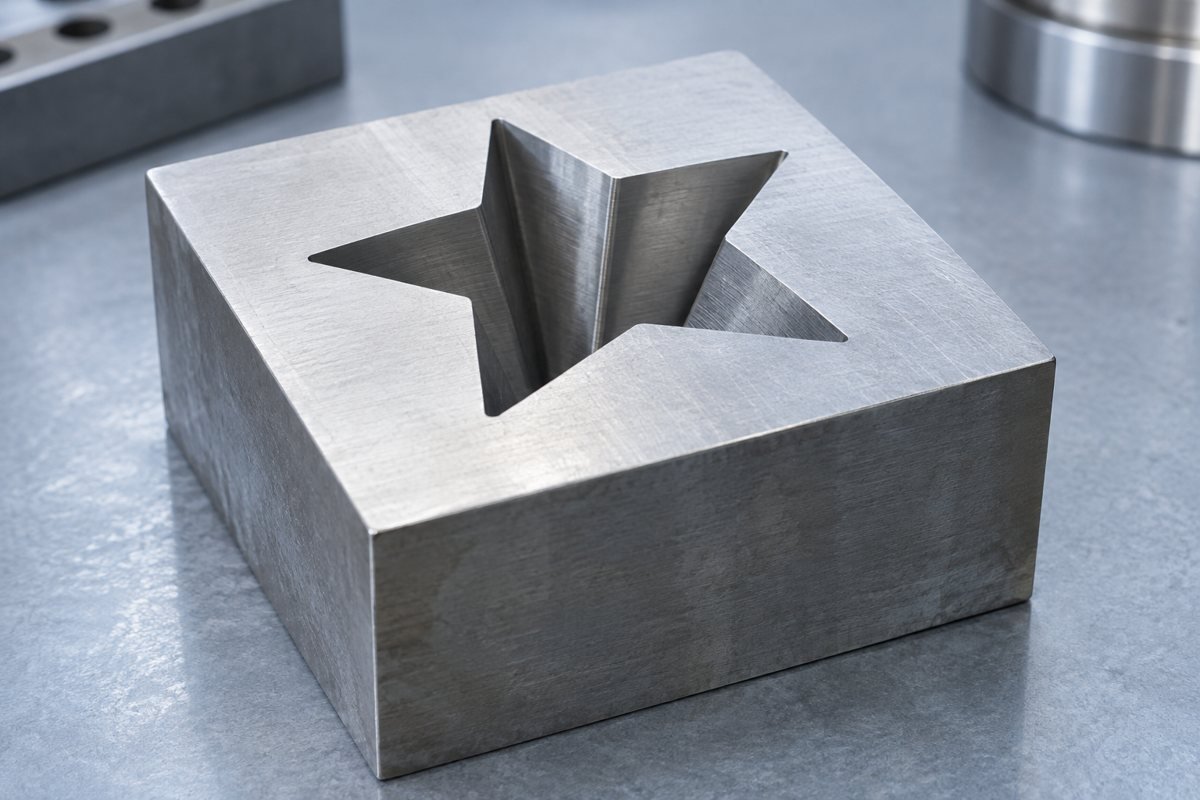
Aligner la géométrie supérieure et inférieure avec la référence et la hauteur de pièce spécifiées. Spécifier la conicité intentionnelle séparément des exigences de rectitude ou de perpendicularité.
Protéger l'ajustement prévu sur toute l'épaisseur.
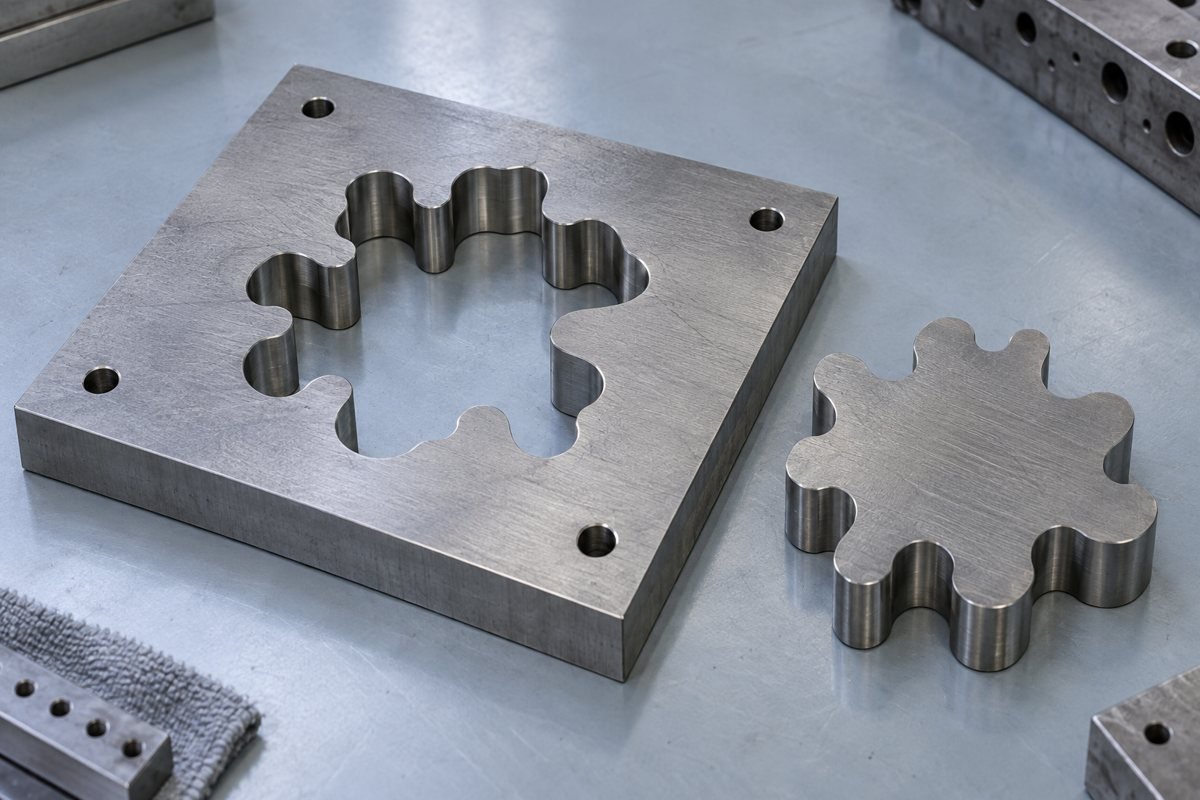
Planifiez la conservation et le retrait des découpes internes afin d'éviter leur déplacement dans le fil ou l'endommagement d'une surface finie. Examinez les géométries fragiles et imbriquées dès le début.
Protégez votre pièce lors de la séparation finale.
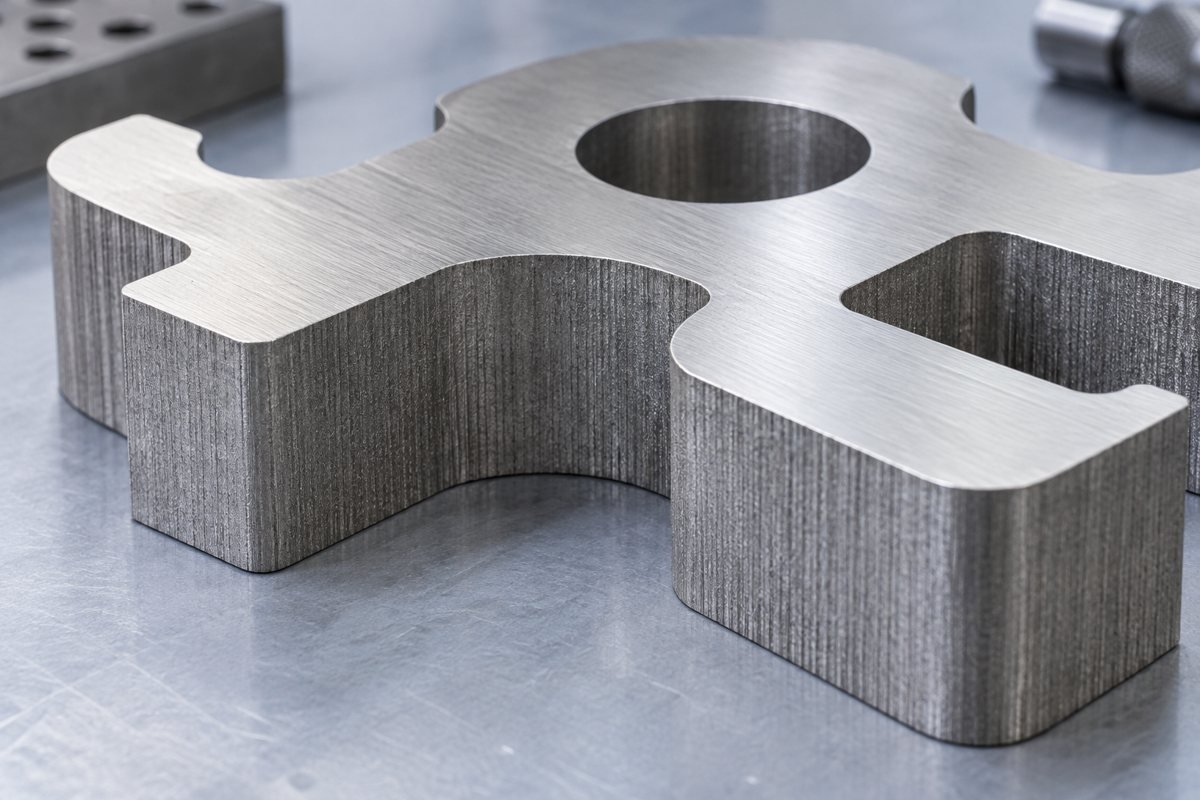
L'usinage par électroérosion (EDM) est un procédé thermique. Veuillez préciser la rugosité et les exigences d'intégrité de surface afin de pouvoir inclure des passes de finition ou un traitement secondaire si nécessaire.
Évitez de découvrir une exigence de surface après la découpe.
CHOISISSEZ VOTRE CIRCUIT DE FABRICATION
Comparez la géométrie dont vous avez besoin, et non un classement universel des processus.
| Décision | Électroérosion à fil | Enfonçage EDM | Usinage CNC |
|---|---|---|---|
| Accès aux fonctionnalités | Profilés traversants ; un chemin de câbles est nécessaire | Cavités borgnes et géométrie des électrodes accessibles | Dépend de l'accès à l'outil de coupe |
| Matériau | Matériaux conducteurs d'électricité | Matériaux conducteurs d'électricité | Large sélection de métaux et de plastiques |
| Action de coupe | Érosion électrique ; aucune force de coupe mécanique | Érosion électrique ; aucune force de coupe mécanique | Découpe mécanique avec un outil |
| Géométrie interne | Petits rayons limités par le fil et l'écartement de décharge | Forme de la cavité dépendant de l'électrode | Diamètre de l'outil et limites d'accès |
| Décision d'outillage | Préparation des fils, des fixations et des trous de départ | Électrodes et dispositifs sur mesure | Outils et dispositifs de coupe |
| Avis sur la surface | Passes de finition et intégrité de surface | Réglages de l'électrode et de la décharge | Marques d'outils et plan de finition |
| Meilleur point de départ | Profilés conducteurs traversants complexes | Cavités conductrices aveugles | Caractéristiques accessibles et géométrie plus large |
MATÉRIAUX POUR VOTRE PIÈCE COUPÉE AU FIL
La conductivité électrique est requise. L'examen porte sur la nuance exacte, le traitement thermique, l'épaisseur et l'état de surface.
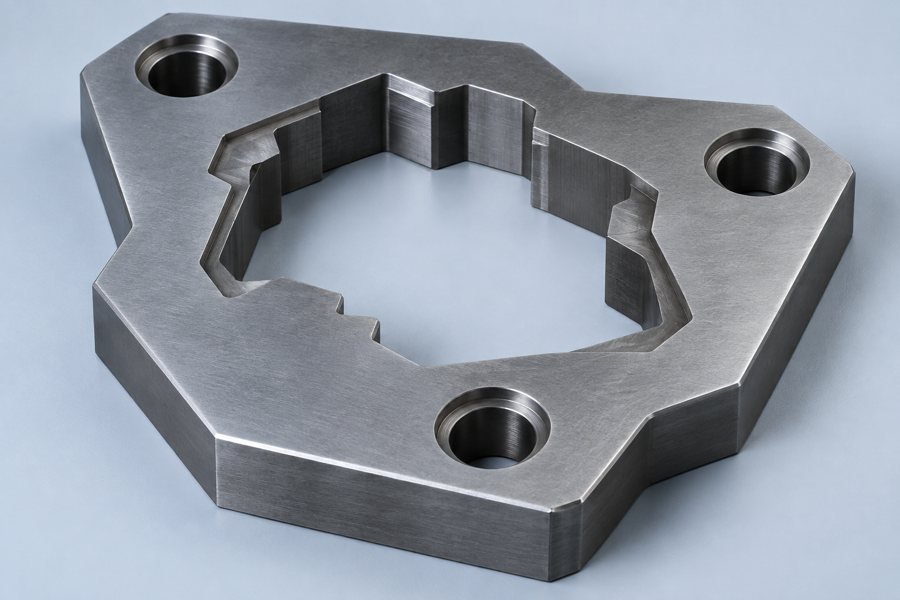
Vos outils trempés et interfaces d'usure.
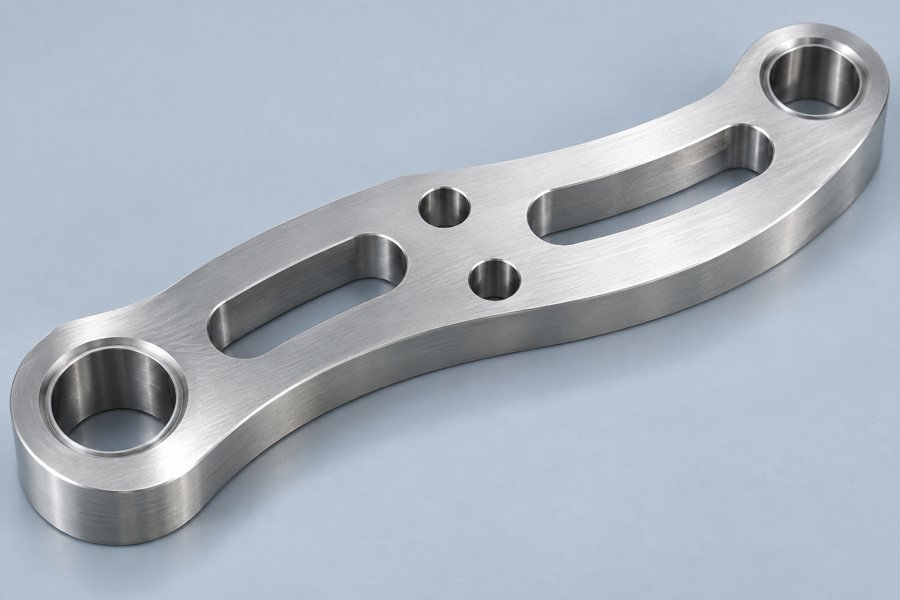
Vos exigences en matière de qualité, de corrosion et de finition.
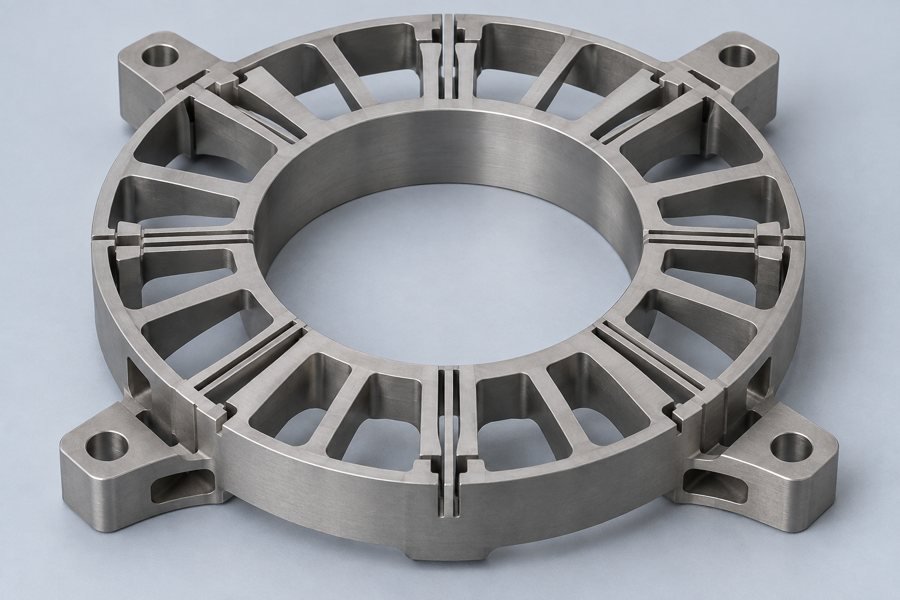
Vos exigences en matière d'alliage et d'intégrité de surface.
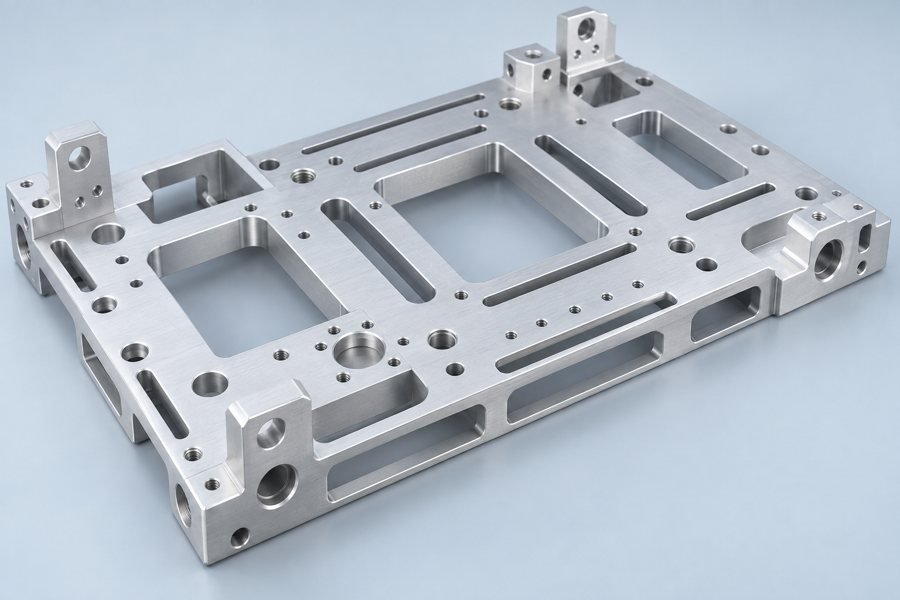
Votre alliage, trempe et stabilité des détails minces.
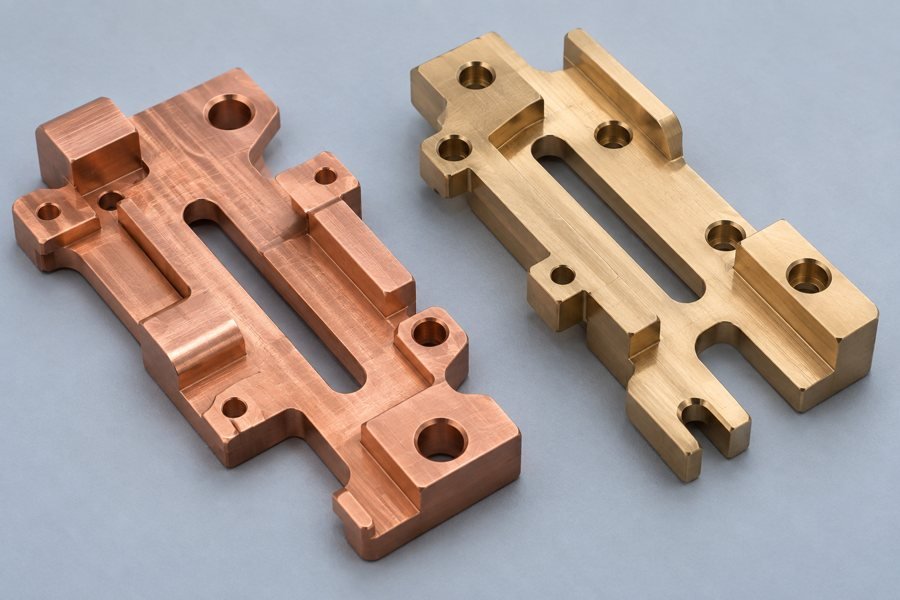
Vos composants conducteurs et les détails de votre profil.
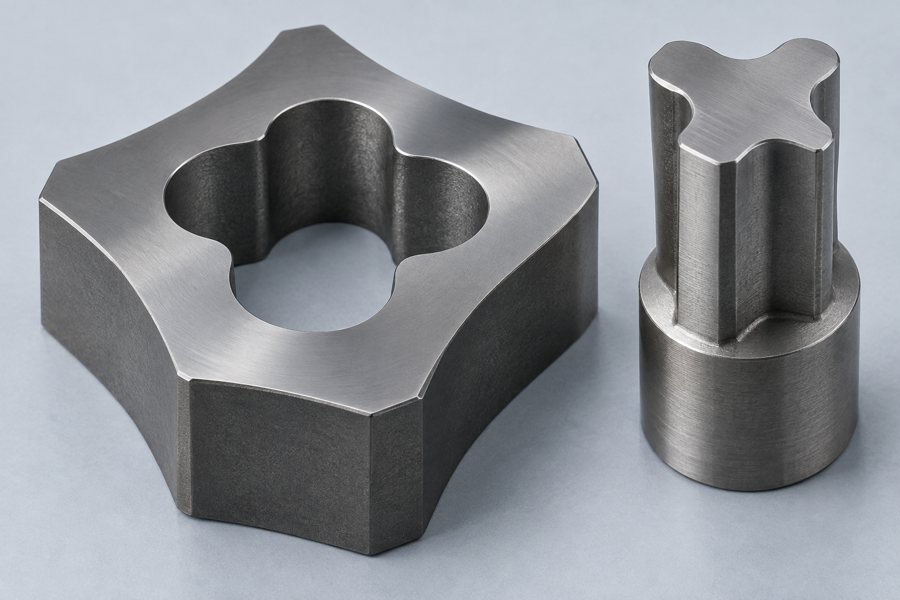
Vérifier la reliure, la qualité et l'intégrité des bords.
DE LA CONCEPTION À LA PRODUCTION
Vous spécifiez la géométrie, le matériau et la quantité.
Examiner les passes d'accès, les rayons, les points de support et les passes d'arrivée.
Validez la géométrie de votre échantillon convenue.
Veuillez vérifier les dimensions et les enregistrements que vous avez spécifiés.
Libérez votre révision et quantité contrôlées.
Recevoir les pièces identifiées et protégées conformément au plan convenu.
DE L'EN STOCK À VOTRE PIÈCE FINIE
Confirmer la qualité et l'état.
Préparer le parcours de filetage.
Créez votre profil complet.
Atteindre la géométrie et la finition convenues.
Ébavurer ou traiter aux endroits indiqués.
Vérifiez vos fonctionnalités critiques.
Identifier et protéger pour la livraison.
LA QUALITÉ INTÉGRÉE À VOTRE COUPE
Convenir des méthodes d'inspection et de la documentation avant la production.
Confirmer la nuance requise, l'état du traitement thermique et la documentation matérielle disponible.
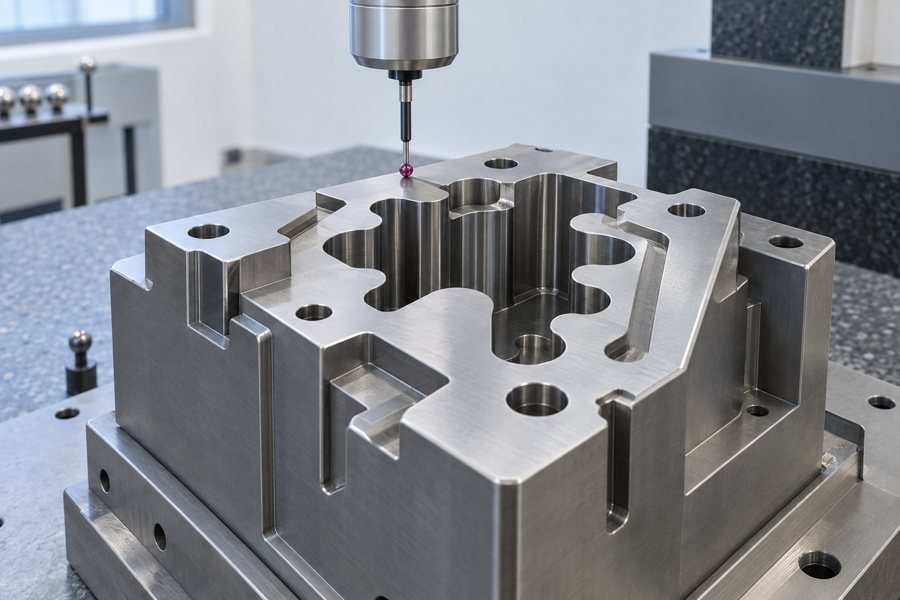
Vérifiez les dimensions critiques du profil par rapport à vos références avant de lancer la production répétée.
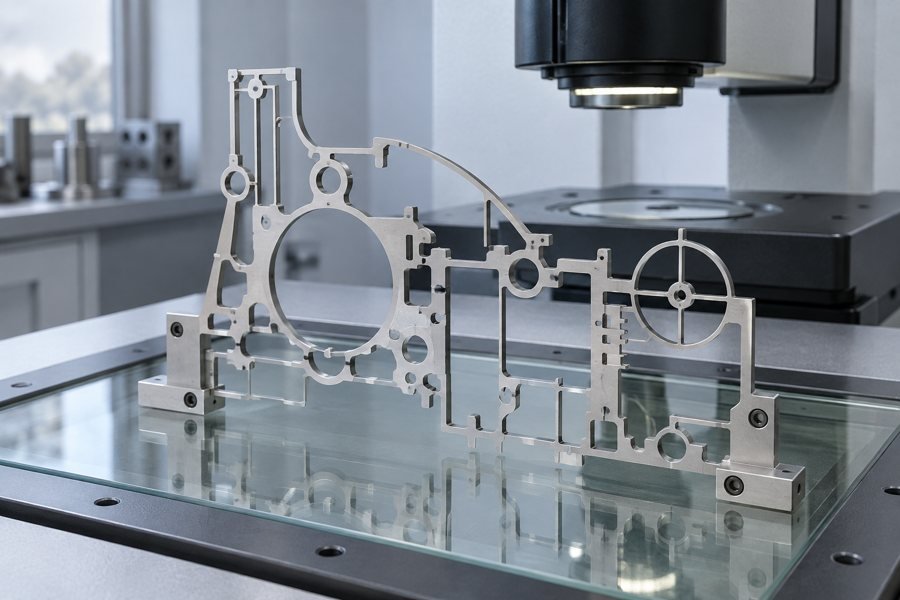
Utilisez des méthodes dimensionnelles ou optiques appropriées et un plan d'échantillonnage convenu pour votre géométrie.
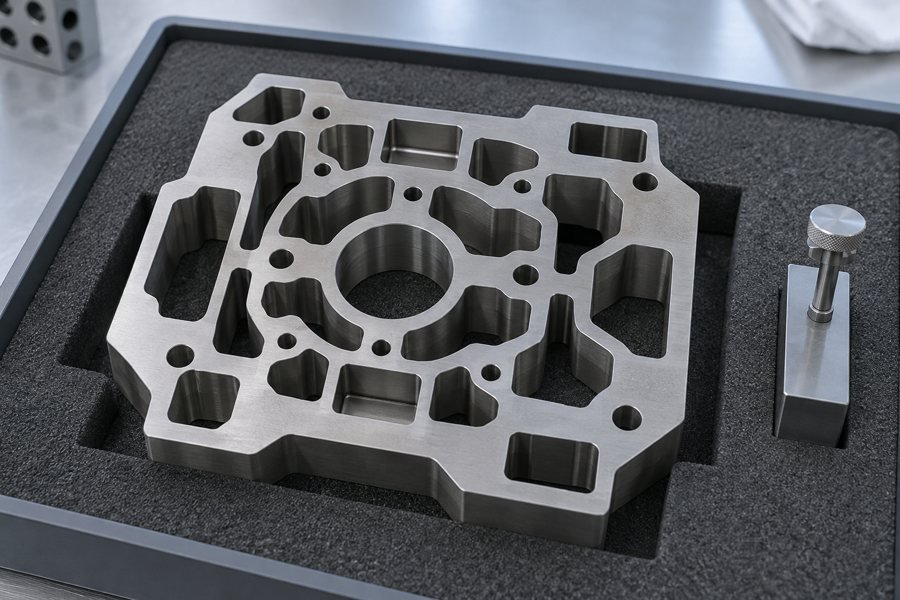
Vérifier les exigences spécifiées en matière de profil, de surface et d'identification avant l'emballage protégé.
APPLICATIONS D'ÉLECTRODALAGE À FIL
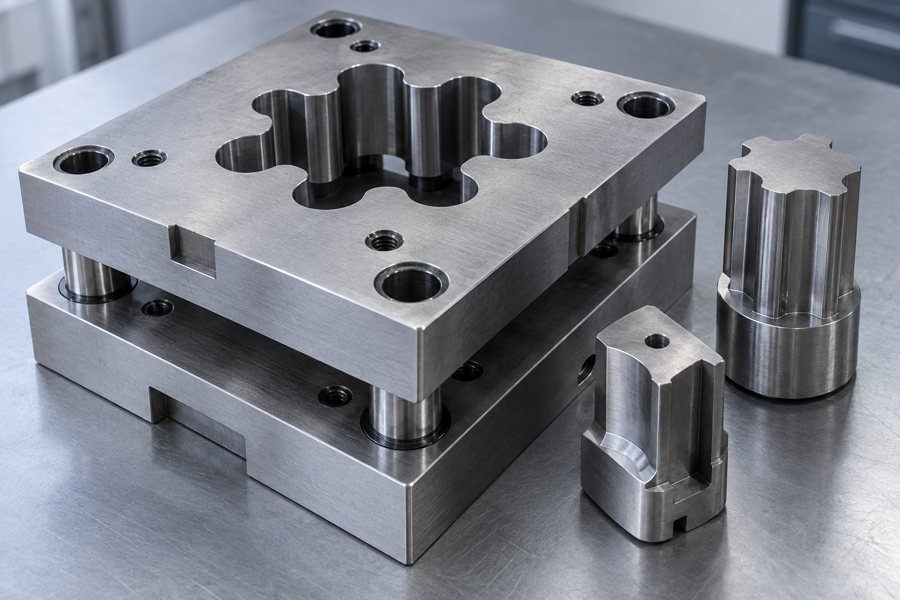
Vos poinçons et profils de matrices correspondants.
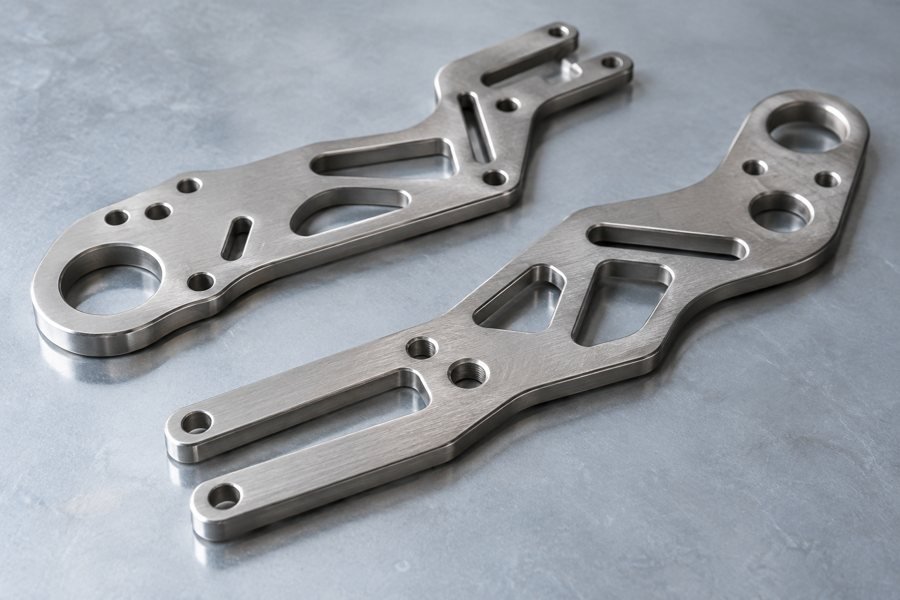
Vos fonctions de précision contrôlées par dessin.
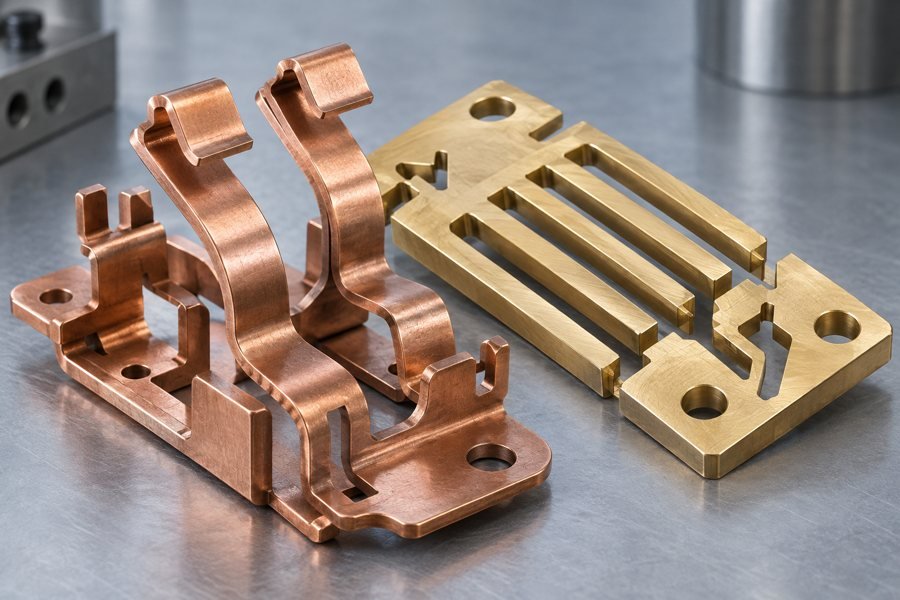
Vos profils conducteurs et contacts.
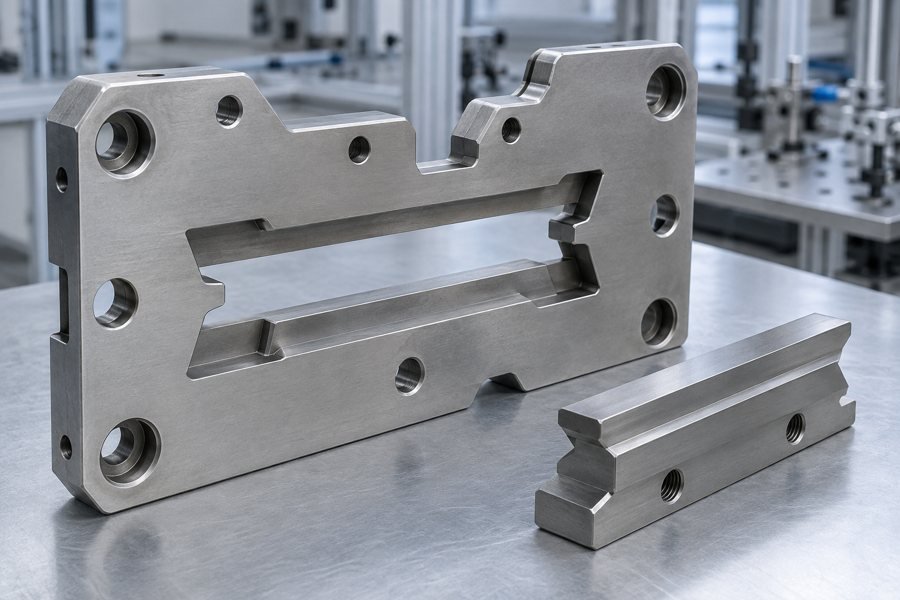
Vos interfaces de localisation précises et adaptées.
Le rayon pratique dépend du diamètre du fil, de l'écartement de décharge, du matériau et de la stratégie de coupe. Indiquez le rayon fonctionnel et le jeu d'accouplement sur le dessin afin de vérifier la faisabilité.
La pièce doit être conductrice. Les aciers à outils, les aciers inoxydables, le titane, l'aluminium, le cuivre, le laiton et certains carbures sont admissibles. Veuillez préciser la nuance et l'état exacts.
L'usinage par électroérosion à fil standard () nécessite un parcours de fil continu à travers la pièce. Pour les cavités borgnes, privilégiez l'électroérosion par enfonçage ou l'usinage CNC.
Les résultats dépendent de la géométrie, de l'épaisseur, du matériau, des paramètres de coupe et des passes de finition. Votre devis doit préciser les tolérances spécifiques à chaque caractéristique, la rugosité et la méthode d'inspection convenue.
L'usinage par électroérosion (EDM) enlève de la matière par voie thermique. Si votre application présente des exigences en matière de couche de refusion ou d'intégrité de surface, veuillez les préciser afin que les passes de finition, le traitement secondaire et la vérification puissent être examinés.
La disponibilité des matériaux et des traitements thermiques, la préparation du filetage, la hauteur des pièces, la longueur de coupe, les passes de finition, le contrôle et la quantité sont autant d'éléments qui influent sur le plan. Le devis examiné confirme les délais et le périmètre du projet.
Indiquez le niveau de rapport et les documents requis lors de l'établissement du devis. La documentation d'approbation du première pièce ou de la production est convenue pour votre programme ; elle n'est pas systématiquement requise pour chaque commande.
Indiquez la quantité initiale, la demande de réapprovisionnement prévue et le calendrier de mise sur le marché. L'approbation des échantillons, les révisions contrôlées et l'identification des lots peuvent être planifiées simultanément.
Veuillez confirmer votre dessin, l'état des matériaux et le plan de réception.
Confirmer les échantillons approuvés, la révision et la quantité libérée.
Les images du produit illustrent des concepts de fabrication et non des études de cas clients. Les pièces fournies sont soumises à l'approbation de votre plan et aux spécifications convenues.