

Moulage par injection
Tooling and molding for your repeat plastic parts.
From prototype to production, coordinated manufacturing solutions for your custom parts.
Voir tous les services →
Precision parts for your tight tolerances and complex geometry.
Tooling and molding for your repeat plastic parts.

Metal casting options for your part and production volume.

Cutting, forming and welding for your fabricated parts.

Custom profiles for your section, length and finish requirements.

Finishes for your appearance, corrosion and wear requirements.

Sub-assemblies and final builds for your production program.

Production tooling built around your process and volume.

Prototype parts to check fit, function and design.
Choose air- or liquid-cooling components around your thermal and mechanical requirements.

Manufacturing support for your cold plates, manifolds and cooling assemblies.

Find components for your power electronics, energy, laser and telecom application.

Components for your electronic systems.
Start with your functional and quality requirements.
Build around your operating environment.
From prototype to production, review material performance, manufacturability and cost for your part.
Review grade, temper and finish for your metal parts.
 AluminiumStrength, weight and machining›
 Acier inoxydableCorrosion and finish requirements›
 Carbon & Alloy SteelDiscuss grade and heat treatment›
 Acier à outilsDiscuss tooling and wear needs›
 TitaneReview grade and part geometry›
 Copper & BrassDiscuss conductivity and machining›
Match your polymer to function, process and environment.
 ABSReview enclosure and molding needs›
 Polycarbonate (PC)Discuss clarity and impact needs›
 Nylon (PA)Review moisture and wear conditions›
 POM / AcétalReview fit and sliding features›
 PEEKDiscuss operating conditions›
 PTFEReview friction and chemical exposure›
 ULTEM / PEIDiscuss thermal and electrical needs›
Confirm grade availability and application requirements.
 Silicone / LSRDiscuss flexible component needs›
 TPU / TPEReview flexibility and processing›
 EPDMReview weathering and chemical exposure.›
 NBRReview oil and fuel exposure.›
 FKMReview temperature and chemical exposure.›
 G10 / FR4Review insulation and laminate needs›
 CompositesReview stiffness, weight and laminate.›Customer-Specified MaterialsConfirm your grade and requirements.›Other Specialty MaterialsDiscuss your application and grade.›
Practical guidance for your part geometry and material decisions.
Prepare your process, budget and sourcing questions.
Build your knowledge before production.
Learn who we are and how we operate.
Find our U.S. support team or start a conversation.
POUR VOTRE ÉTANCHÉITÉ, AJUSTEMENT ET TOUCHER
Étudiez l’injection silicone selon votre plan, la référence matière et vos besoins de production.
Définissez ajustement, bavures admissibles et approbation des échantillons avant l’outillage. Le périmètre est confirmé après examen.
Périmètre confirmé après examen. Accord de confidentialité sur demande.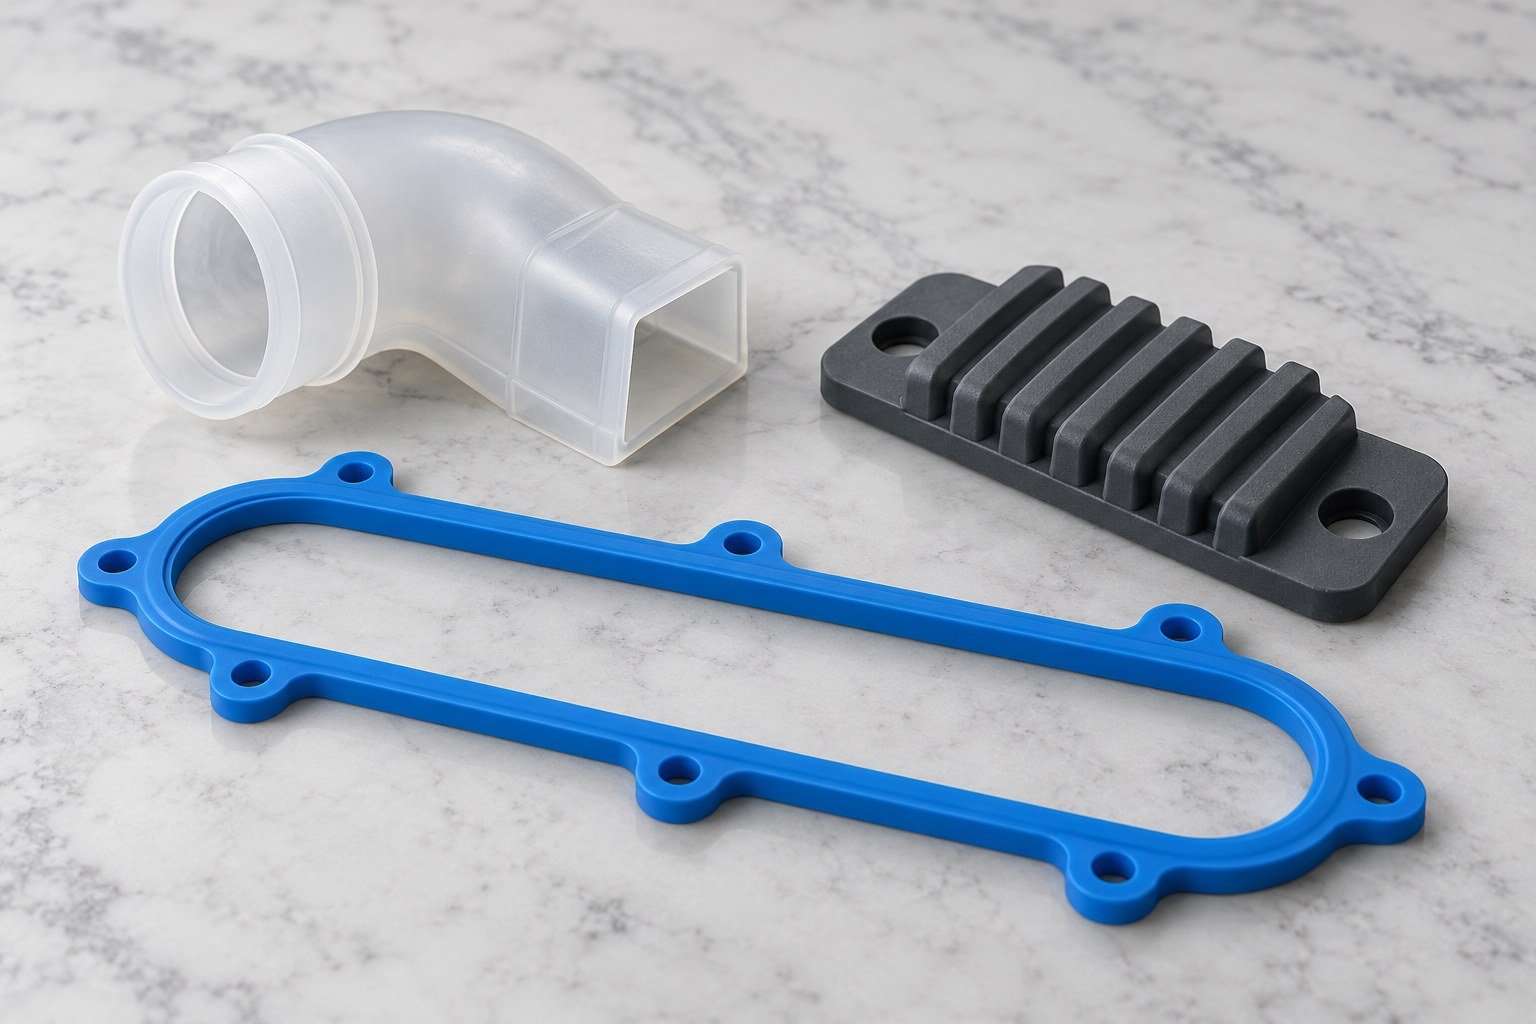
Examiner référence, dureté et conditions d’utilisation.
Définir les surfaces critiques avant l’outillage.
Convenir des contrôles et essais fonctionnels.
Communication aux États-Unis pour votre projet.
Choisissez votre application puis examinez 4 thèmes.
Pour vos joints LSR, précisez gorge, jeu, fluide et conditions d’utilisation.
Applications illustratives. Matière et procédé sont examinés pour votre projet.
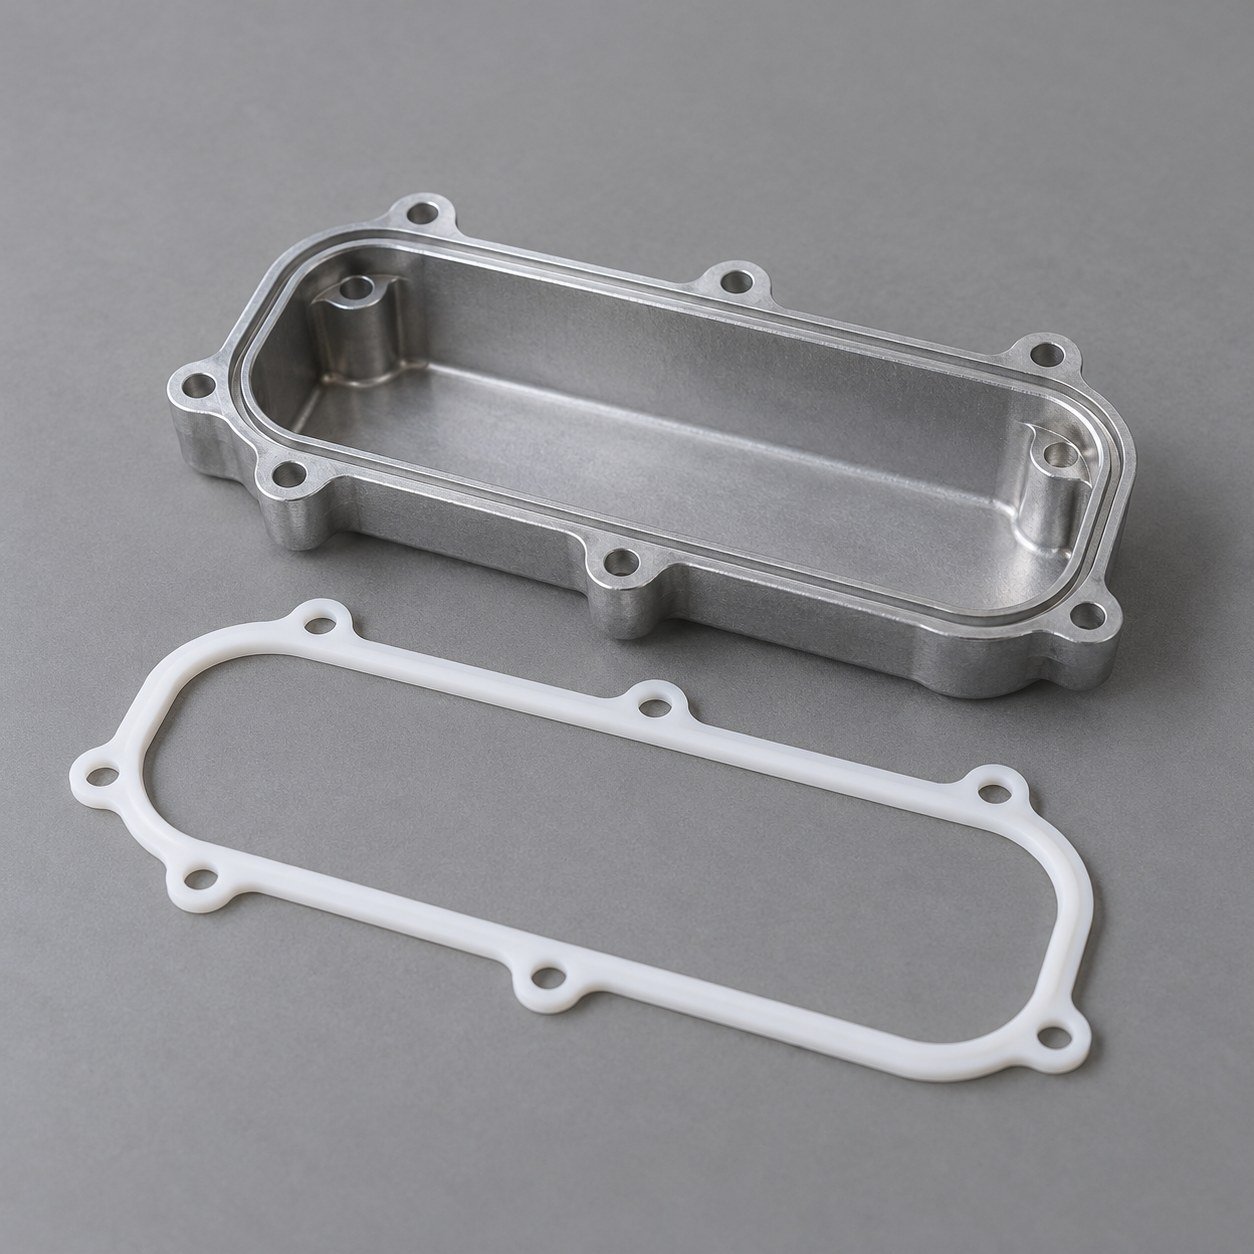
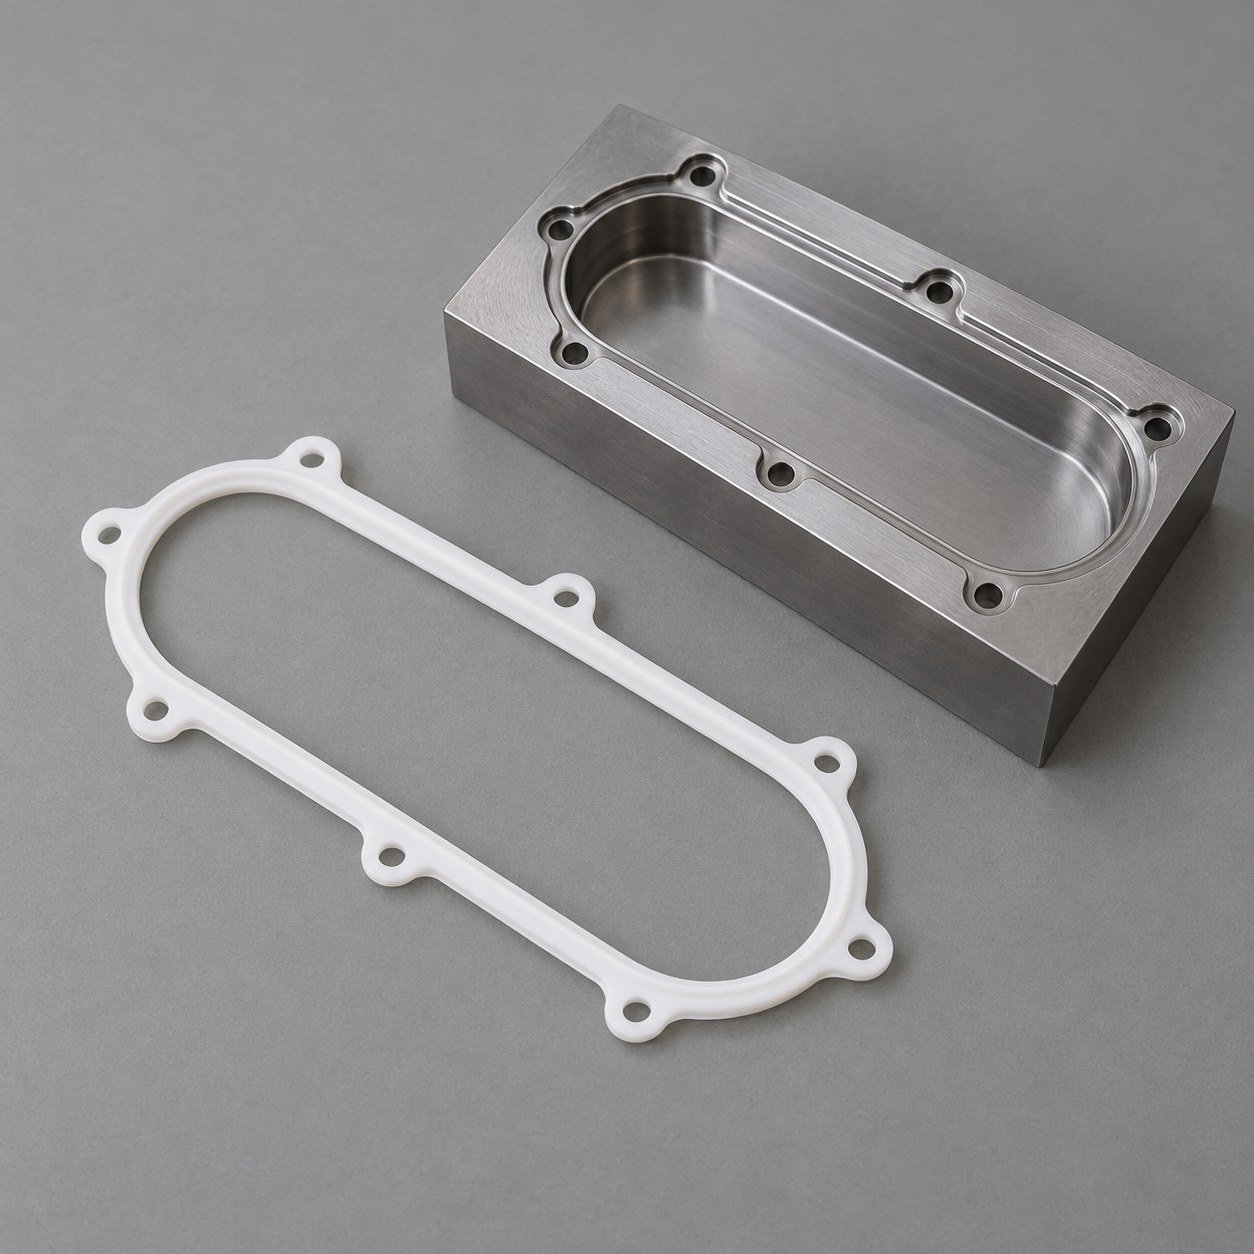
Étudiez les joints silicone injectés selon gorge, compression et environnement.
| Dureté Shore A du LSR | Adapter la dureté à la fonction. |
|---|---|
| Référence et exposition | Examiner chaleur, fluides et nettoyage. |
| Déformation rémanente | Convenir des essais et de la récupération. |
| Couleur et réticulation | Confirmer pigment et éventuelle post-cuisson. |
Applications illustratives. Matière et procédé sont examinés pour votre projet.
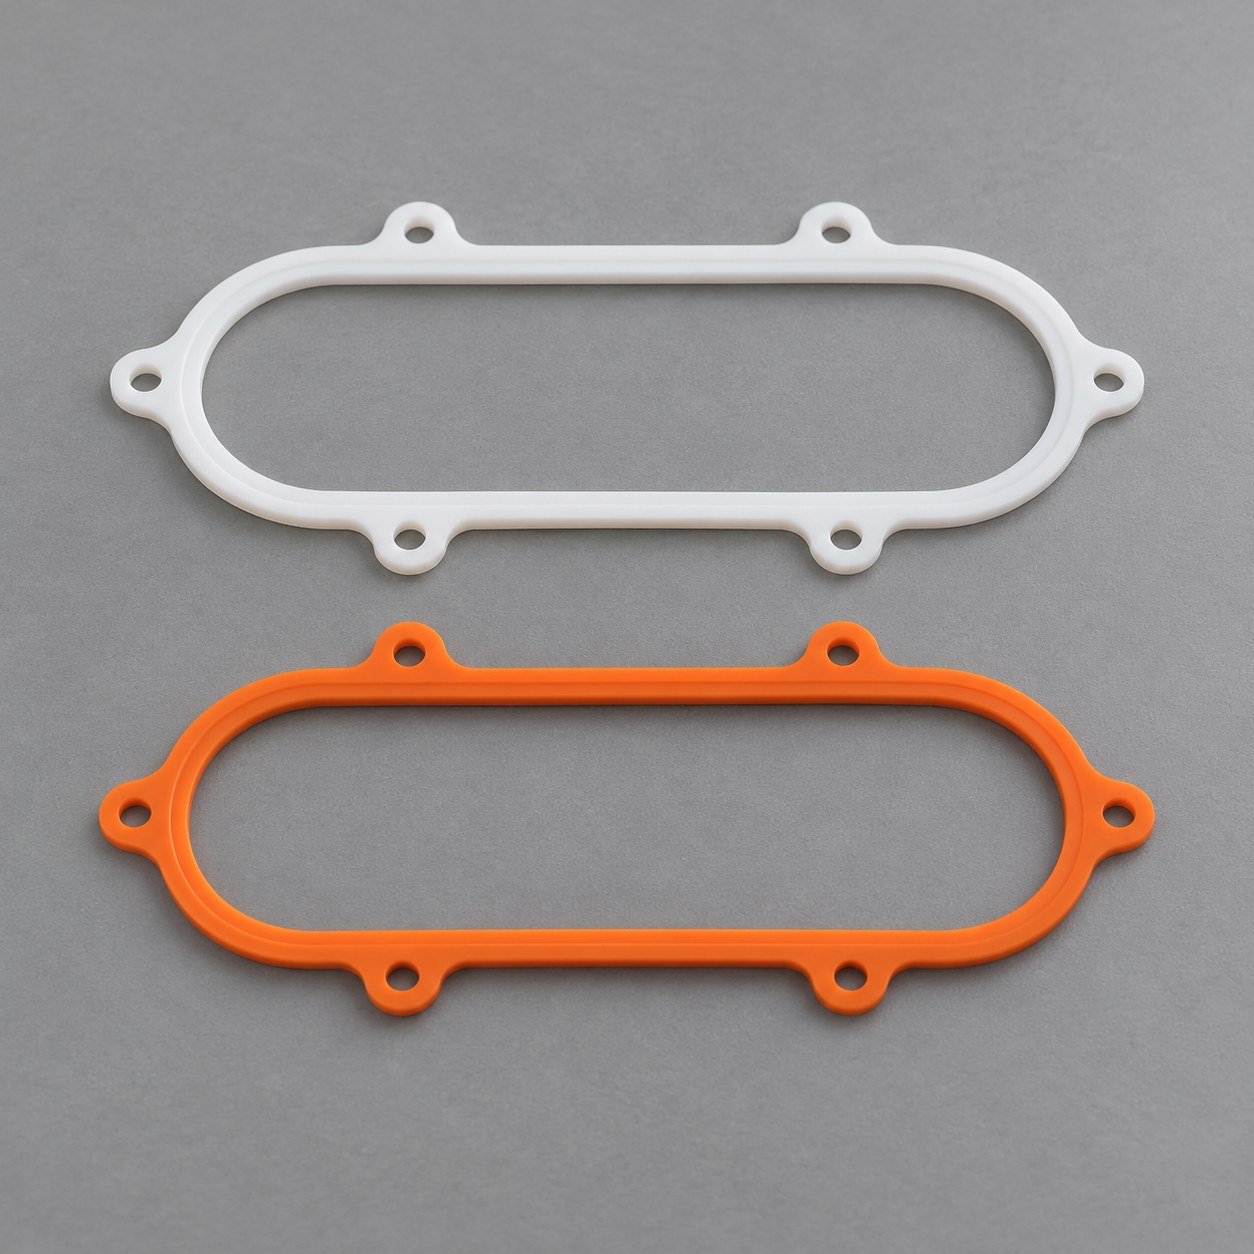
Examiner lèvres, plan de joint et points d’injection. Un bord propre ne prouve pas l’étanchéité.
Applications illustratives. Matière et procédé sont examinés pour votre projet.
Définir les contrôles dans l’assemblage réel.
Convenir de la gorge, compression et support.
Définir fluide, montage, pression et limite.
Fixer les limites de bavure et de traces d’injection.
Confirmer conditionnement et dossiers de lots.
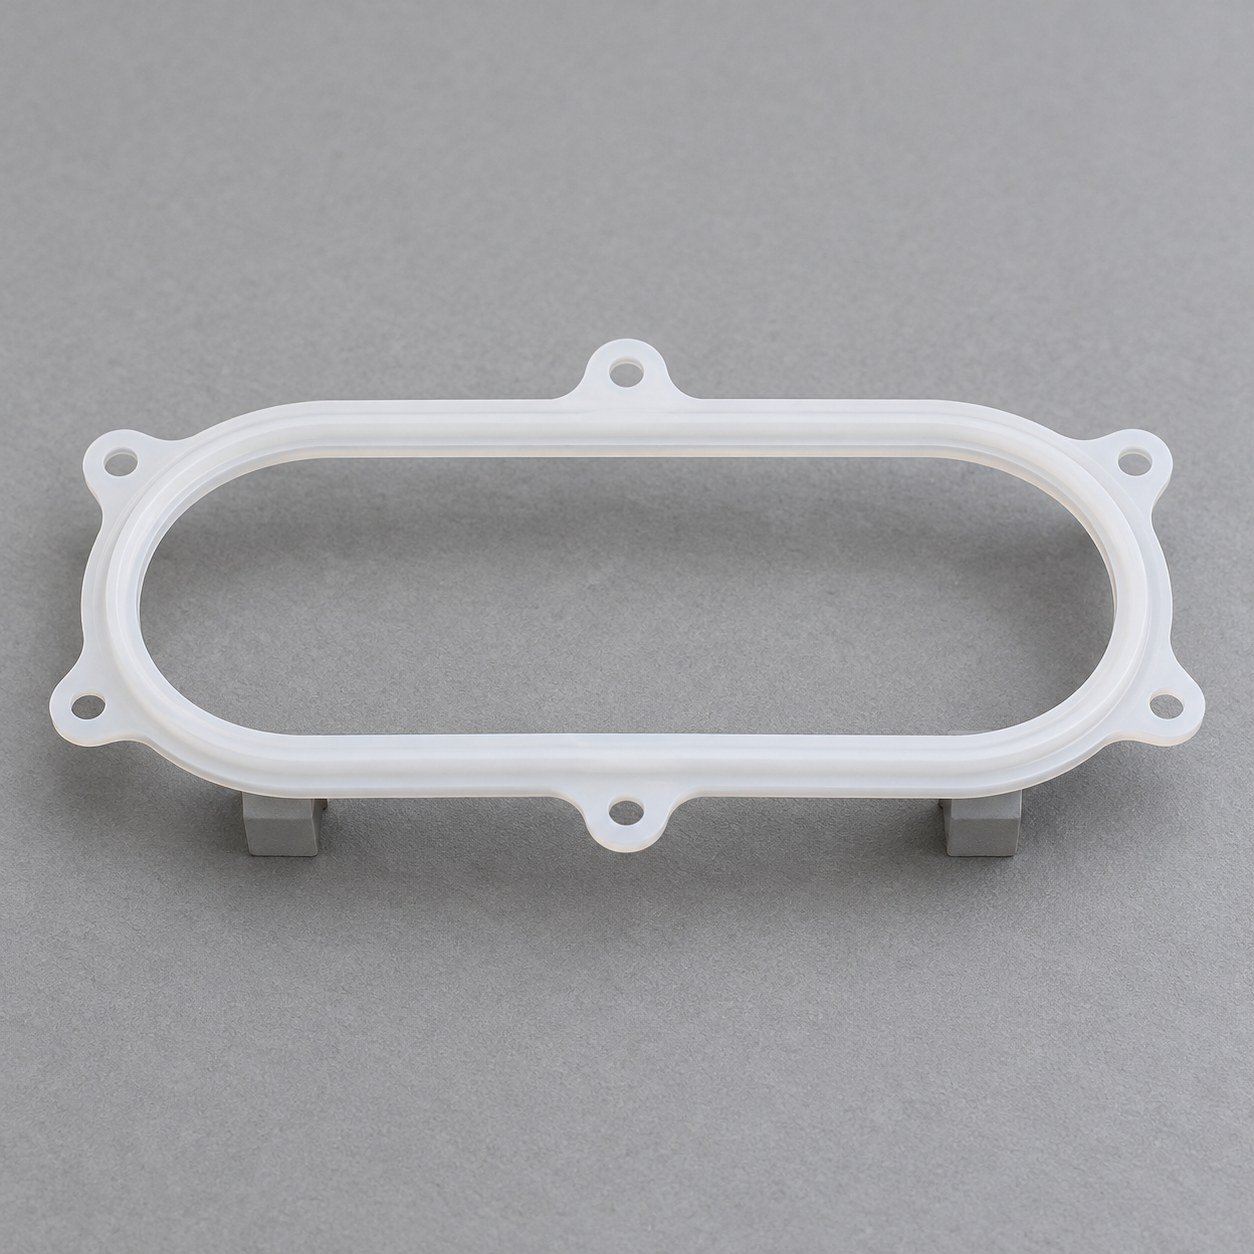
Méthodes, quantités et critères d’acceptation sont convenus pour votre projet.
Définir comment contrôler la pièce.
Convenir du nombre d’échantillons.
Fixer ajustement, fonction et aspect.
Applications illustratives. Matière et procédé sont examinés pour votre projet.
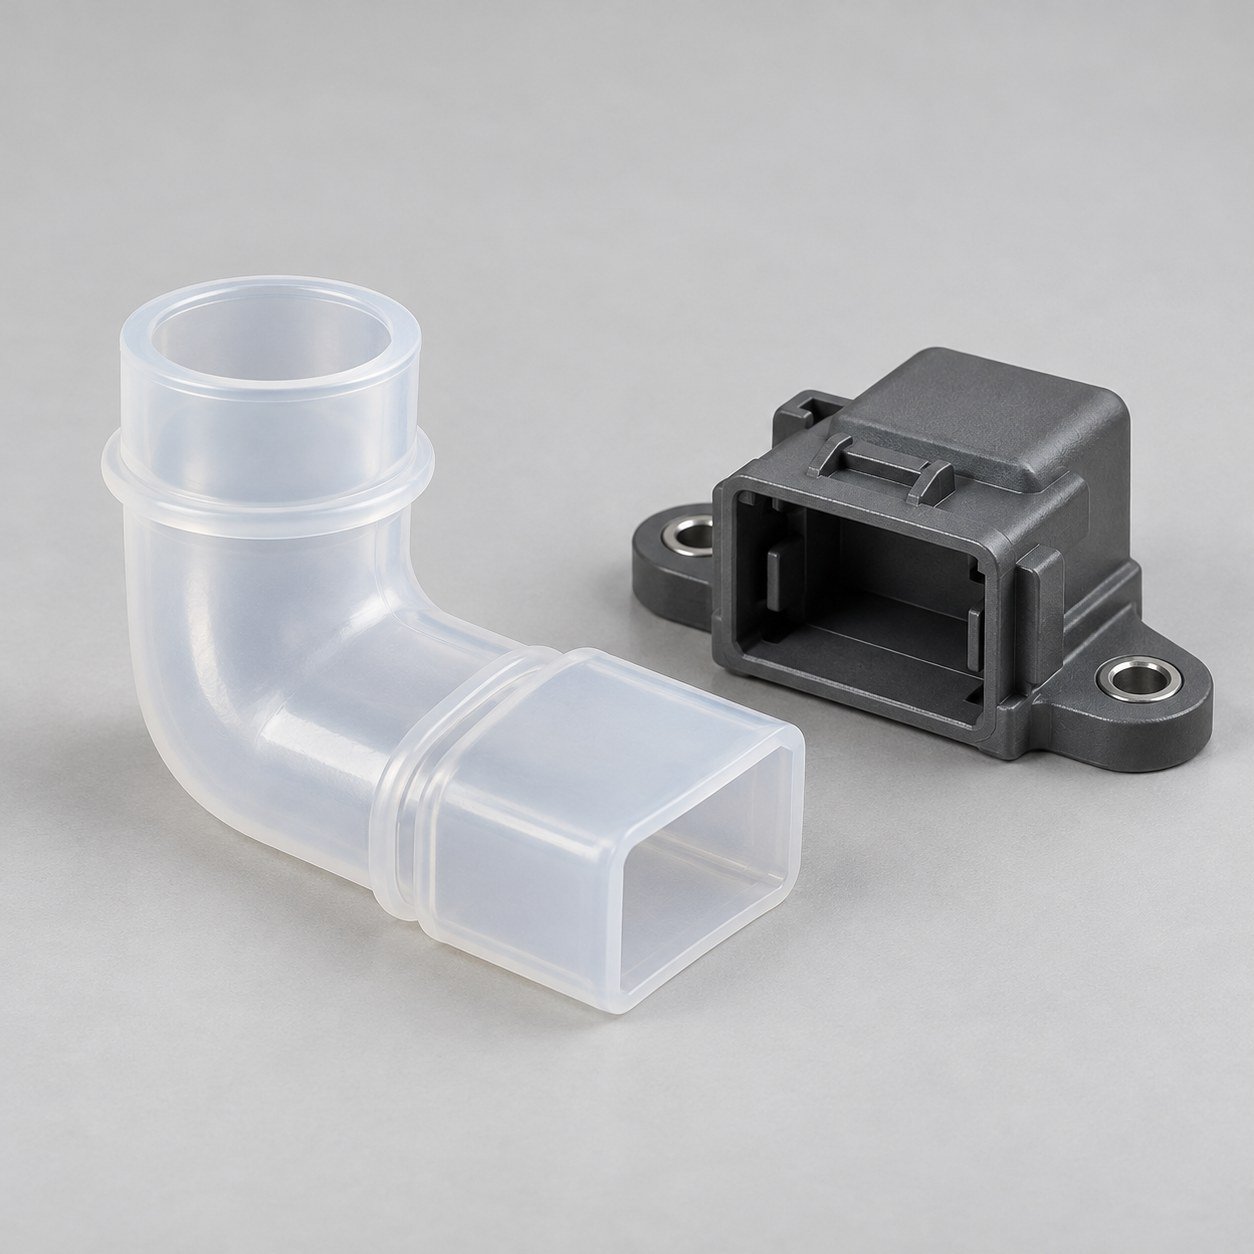
Identifier collerettes, dégagements et mouvement des capots et soufflets.
Applications illustratives. Matière et procédé sont examinés pour votre projet.
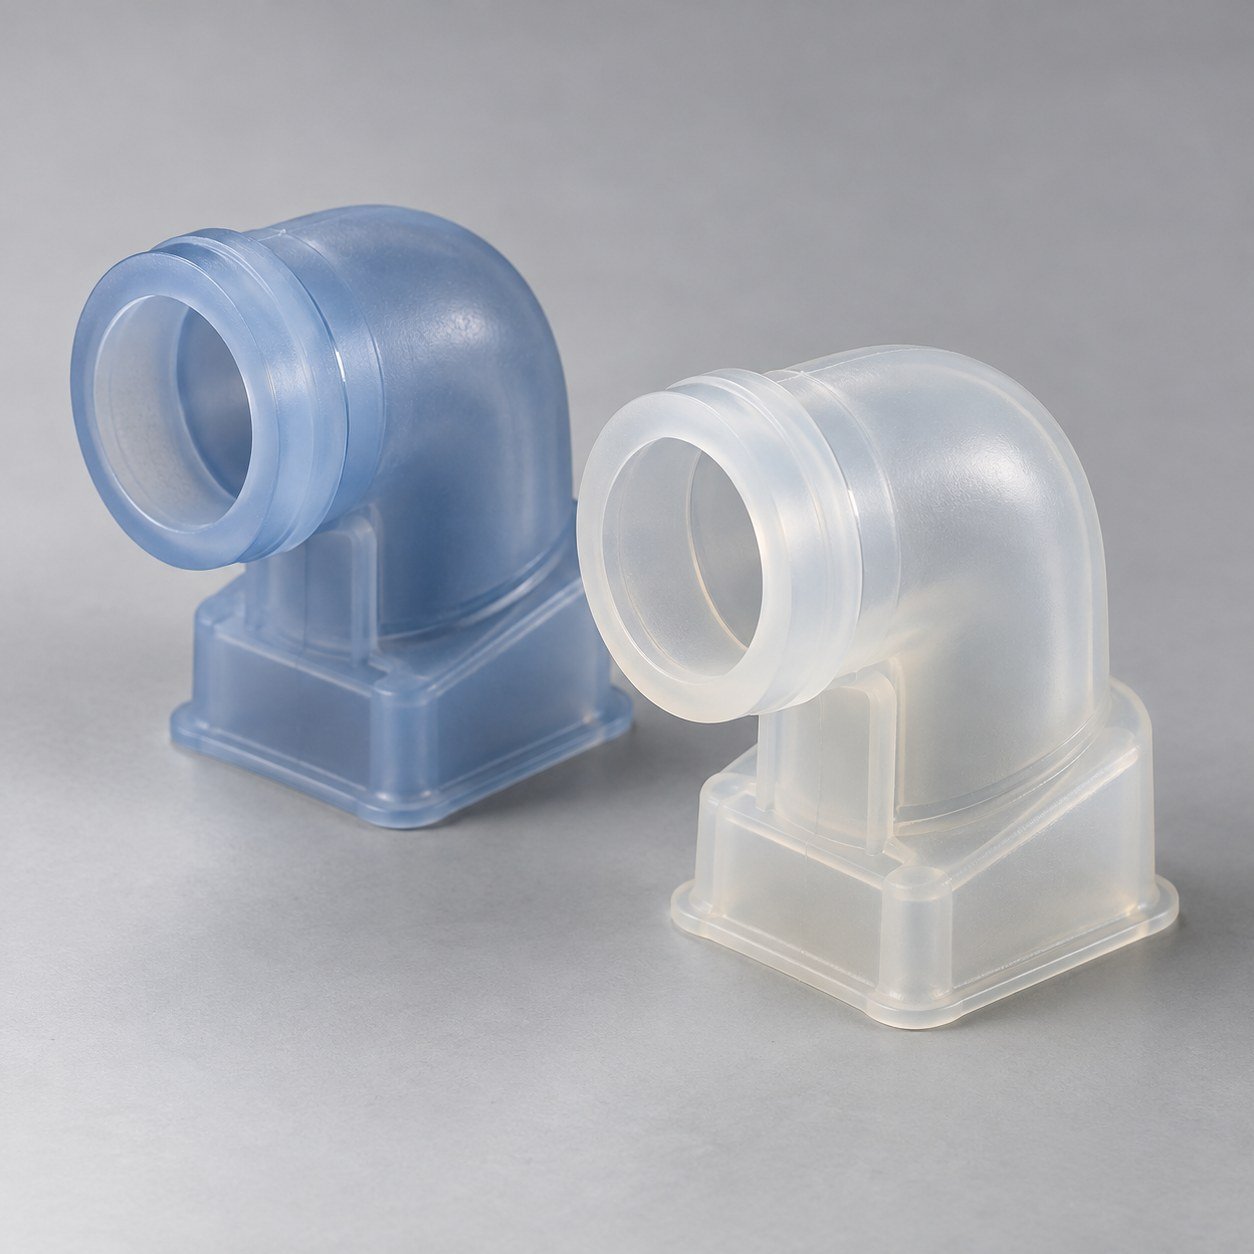
Le moulage silicone liquide personnalisé dépend de la référence, flexibilité et exposition, pas seulement de la translucidité.
| Dureté et récupération | Définir manipulation et flexion. |
|---|---|
| Exposition | Préciser chaleur, fluides et nettoyage. |
| Couleur et translucidité | Convenir des limites d’aspect. |
| Réticulation | Confirmer la post-cuisson avant acceptation. |
Applications illustratives. Matière et procédé sont examinés pour votre projet.
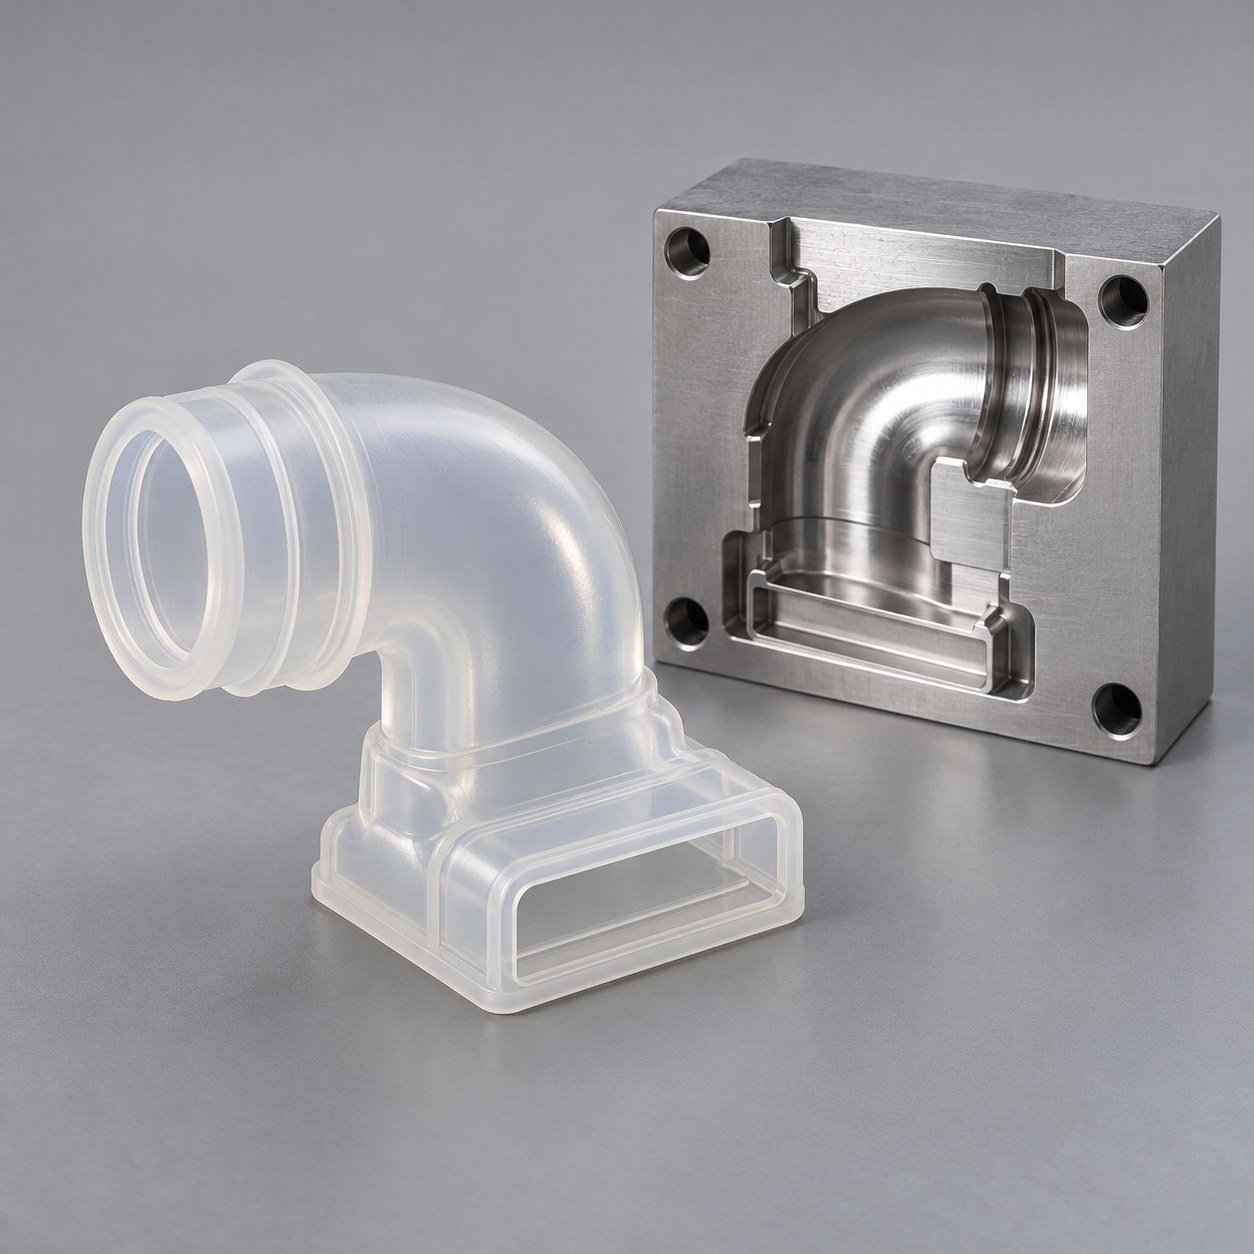
Examiner transitions, pieds de collerette et démoulage. Des variations progressives d’épaisseur peuvent réduire les déformations locales.
Applications illustratives. Matière et procédé sont examinés pour votre projet.
Prévoir des contrôles d’ajustement, flexion et manipulation.
Confirmer fixations, dégagements et support de mesure.
Définir mouvement, charges, cycles et conditionnement.
Convenir des bavures, traces, couleurs et surfaces.
Confirmer référence, lots et post-cuisson avant acceptation.
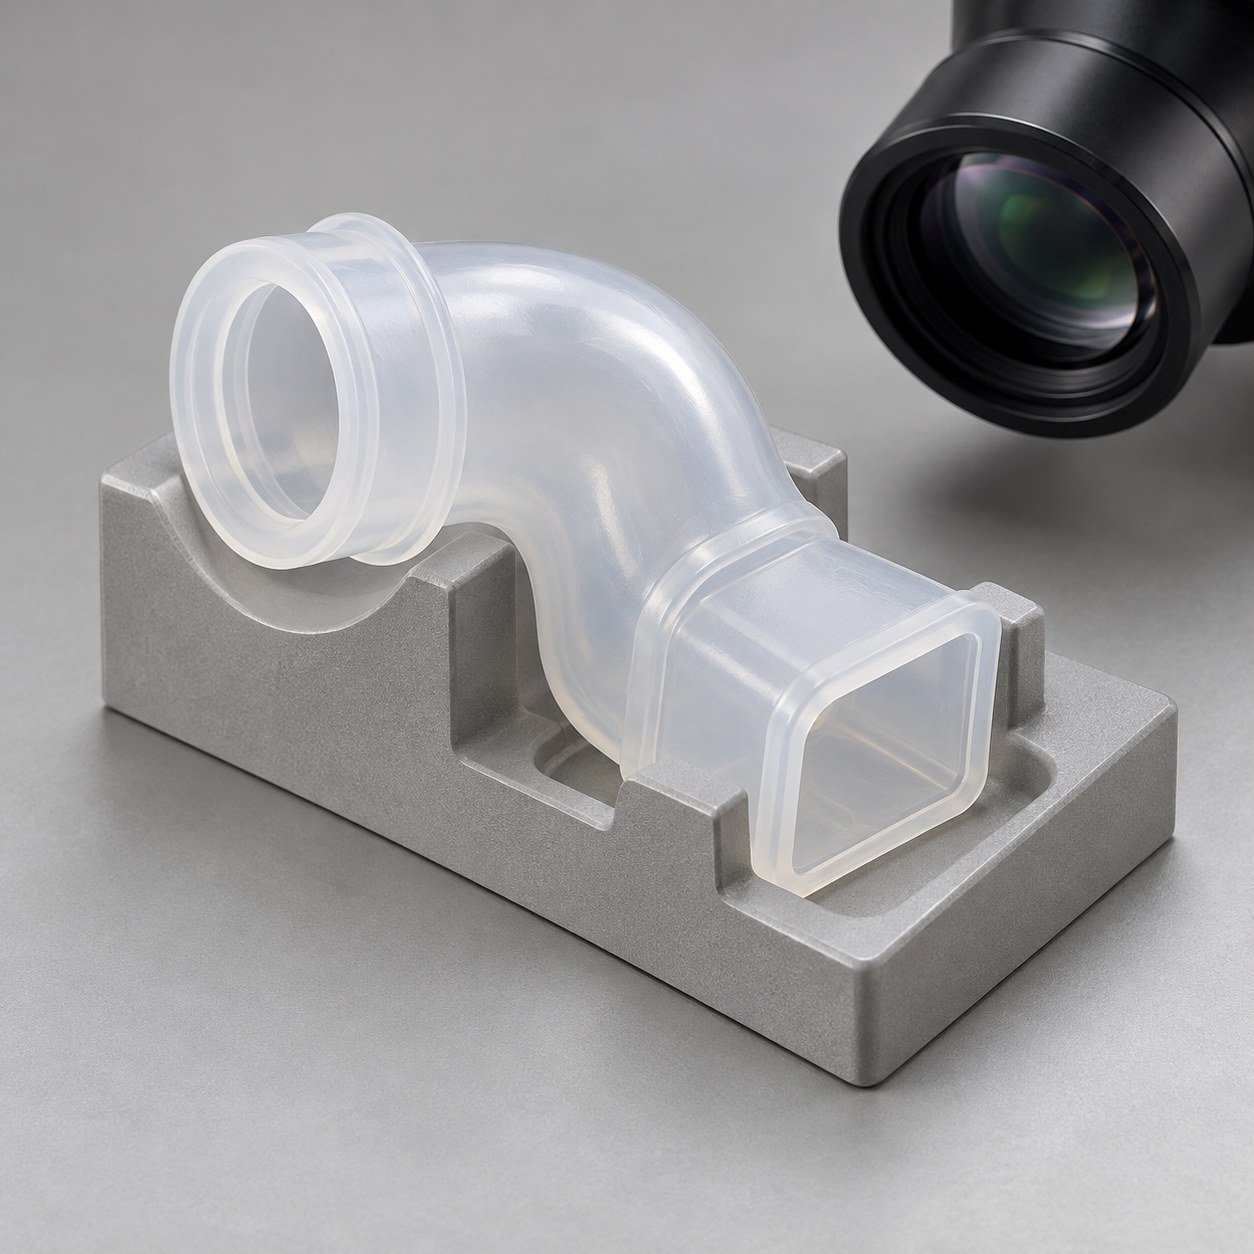
Méthodes, quantités et critères d’acceptation sont convenus pour votre projet.
Définir comment contrôler la pièce.
Convenir du nombre d’échantillons.
Fixer ajustement, fonction et aspect.
Applications illustratives. Matière et procédé sont examinés pour votre projet.
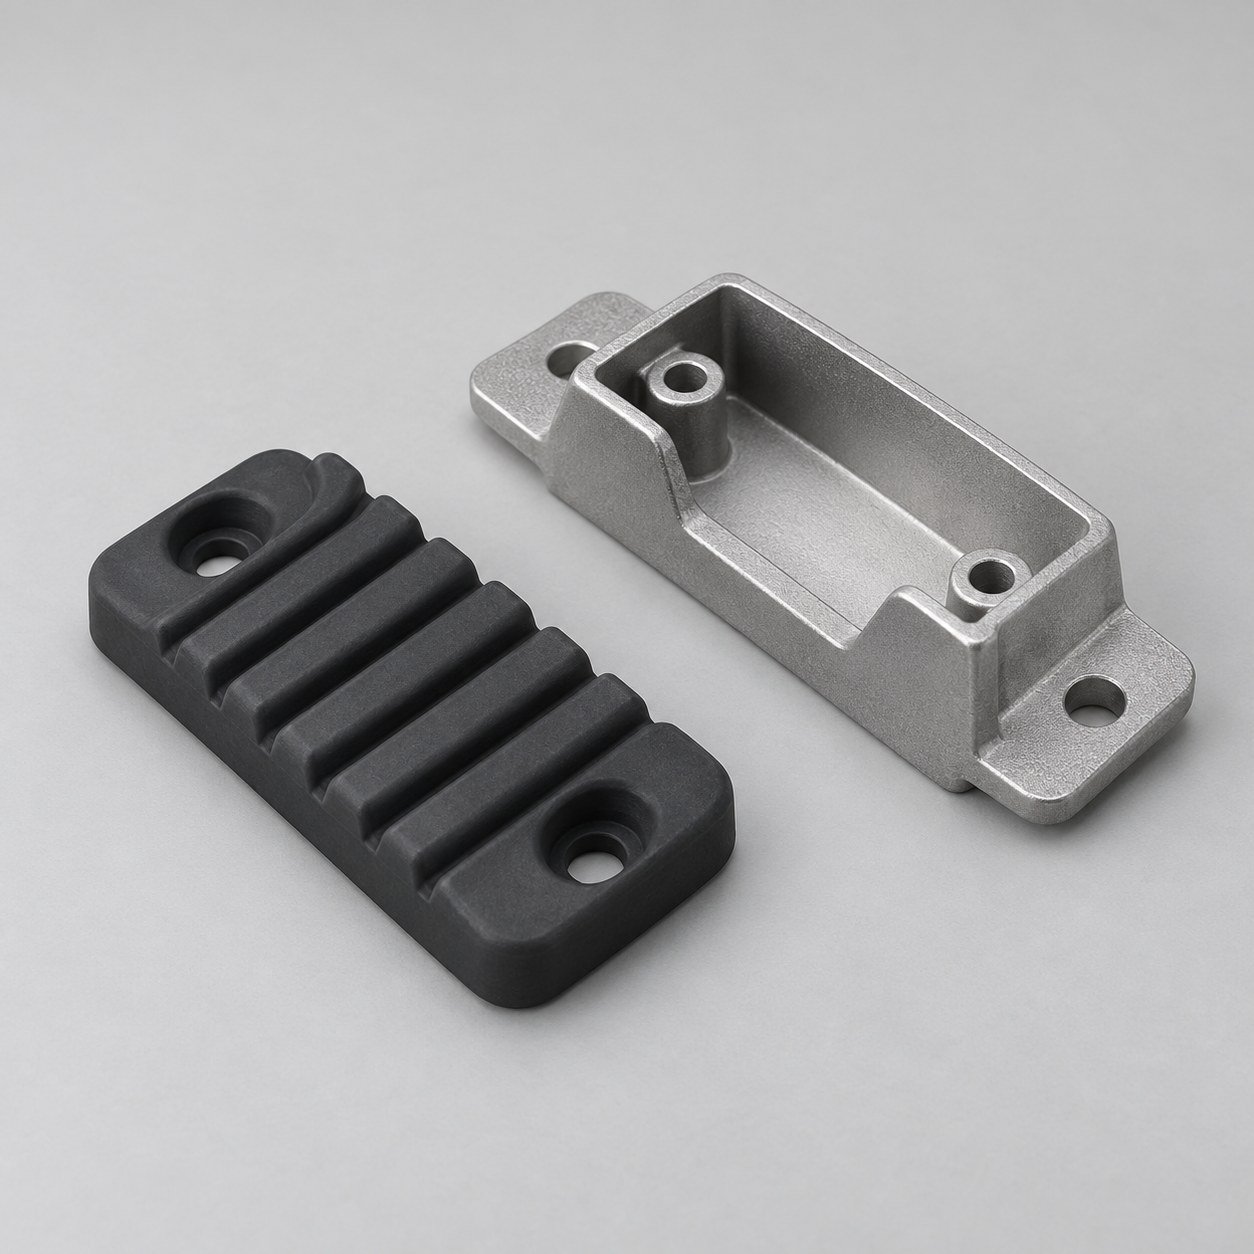
Votre butée ou patin nécessite une surface de montage, une charge et une déformation admissible définies.
Applications illustratives. Matière et procédé sont examinés pour votre projet.
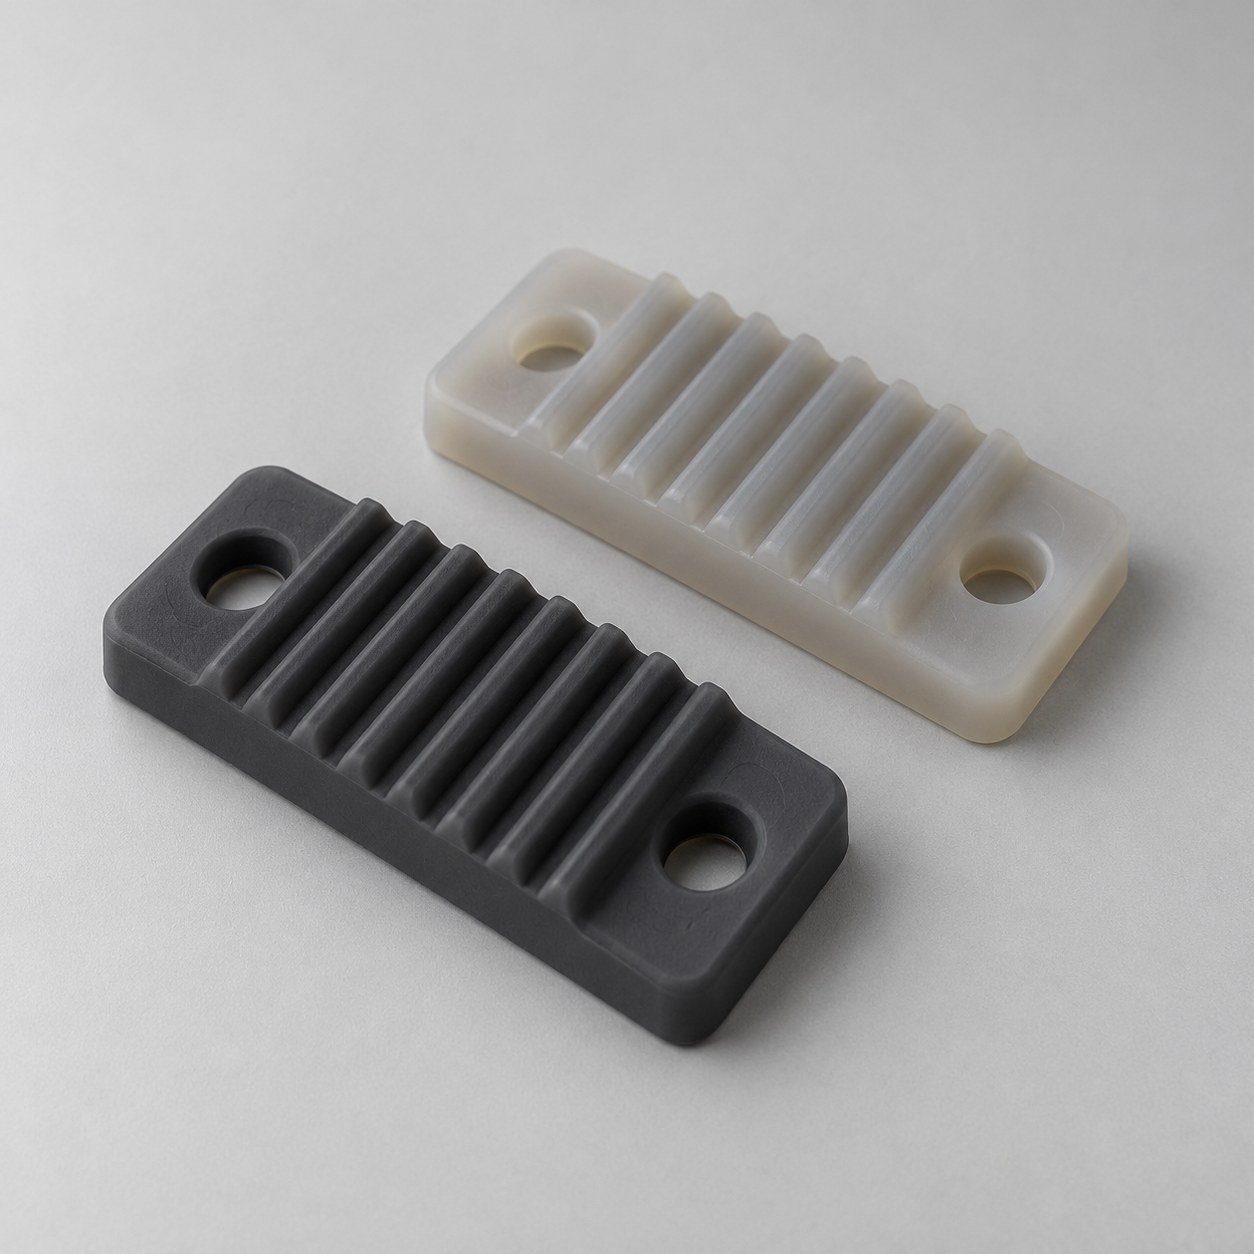
Examiner référence silicone et géométrie ensemble. Shore A seul ne prédit ni amortissement ni durée de vie.
| Compression | Préciser charge, surface de contact et jeu installé. |
|---|---|
| Récupération | Convenir du conditionnement et des essais répétés. |
| Environnement | Définir température, fluides et nettoyage. |
| Aspect | Confirmer couleur et surface. |
Applications illustratives. Matière et procédé sont examinés pour votre projet.
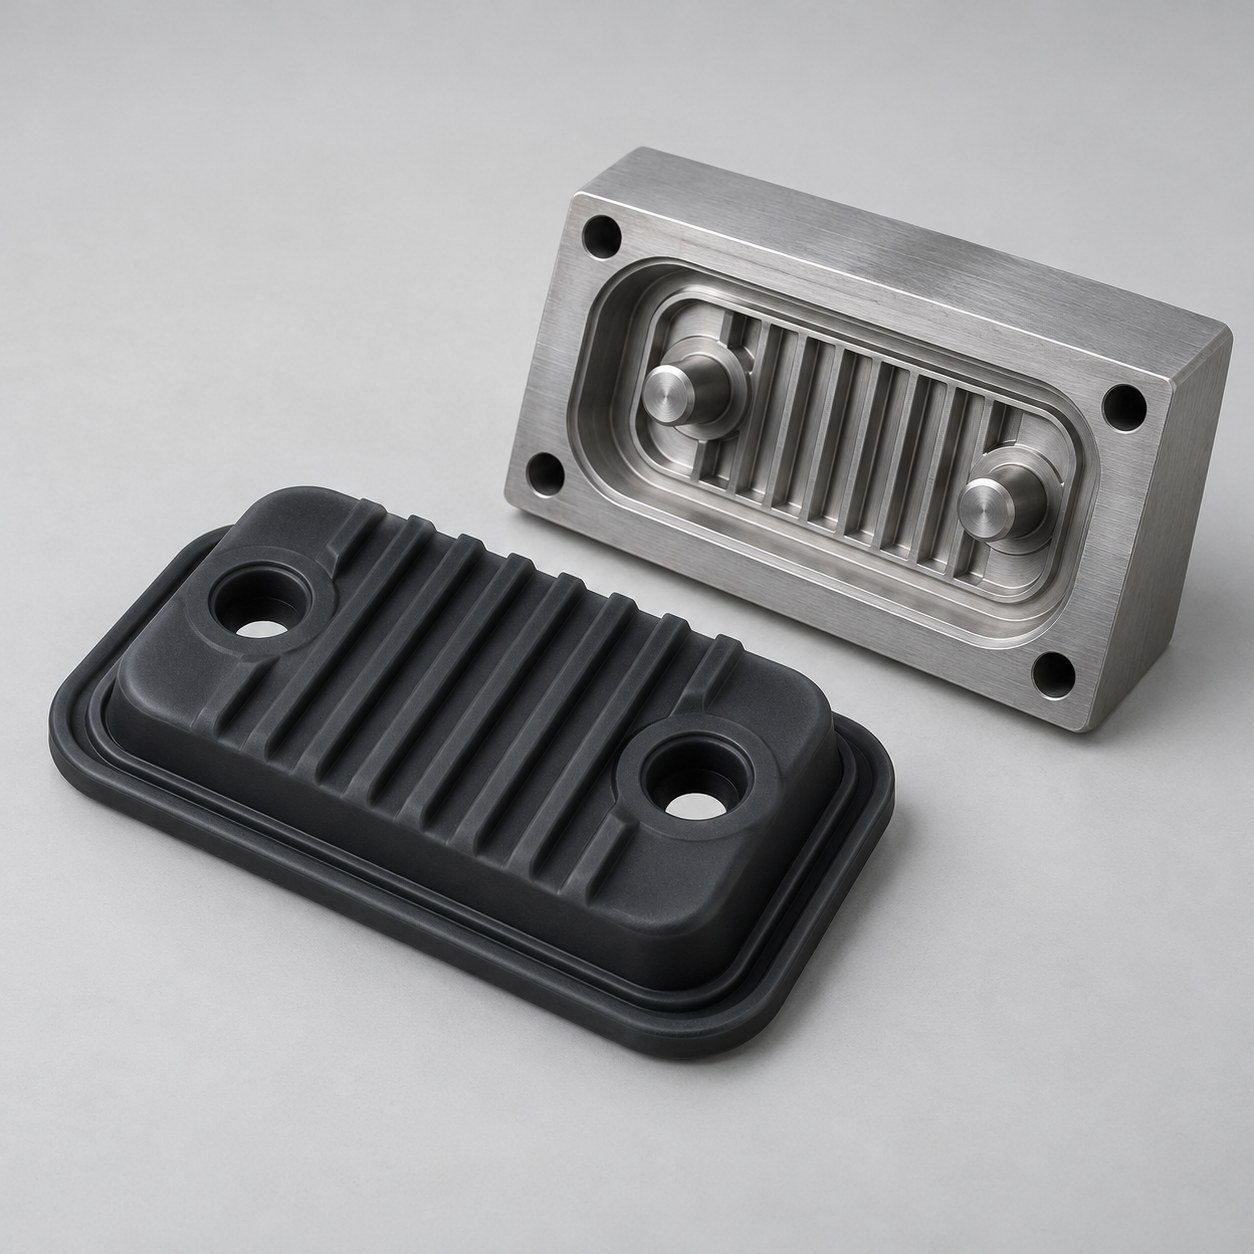
Examiner les tolérances des trous, hauteur et appuis avec une force de mesure définie.
Applications illustratives. Matière et procédé sont examinés pour votre projet.
Contrôler dimensions soutenues, déformation et récupération avec un montage convenu.
Contrôler position des trous et hauteur de contact.
Définir force, cycles et conditionnement.
Fixer limites de bavure et de traces d’injection.
Convenir des preuves de matière, lot et réticulation.
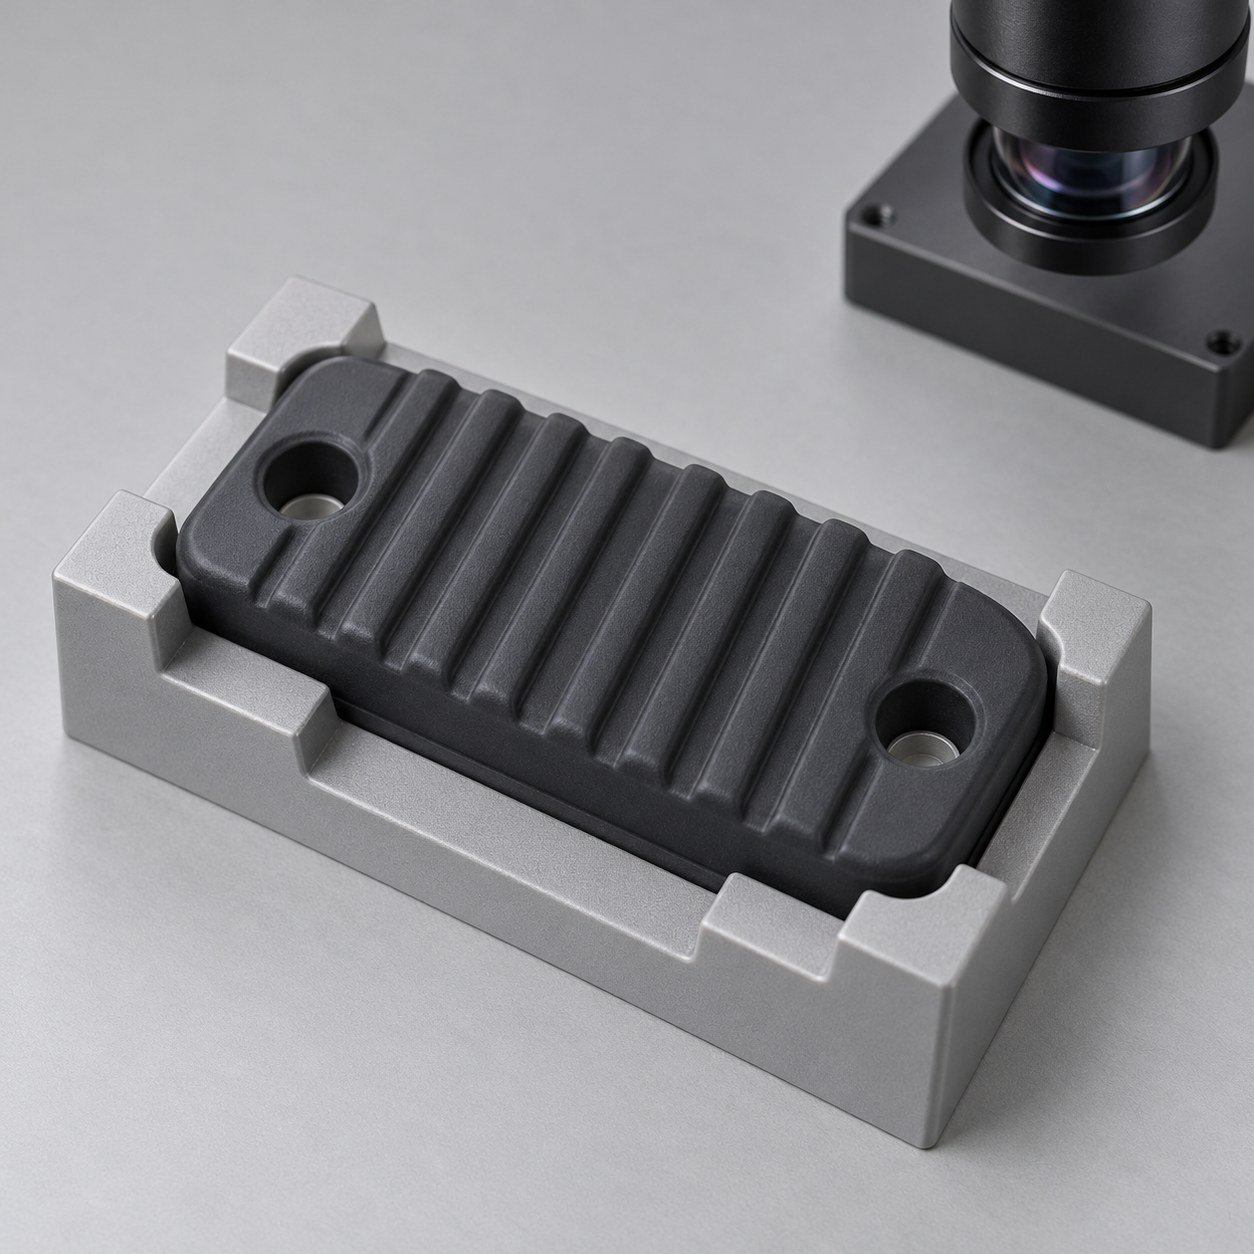
Méthodes, quantités et critères d’acceptation sont convenus pour votre projet.
Définir comment contrôler la pièce.
Convenir du nombre d’échantillons.
Fixer ajustement, fonction et aspect.
Applications illustratives. Matière et procédé sont examinés pour votre projet.
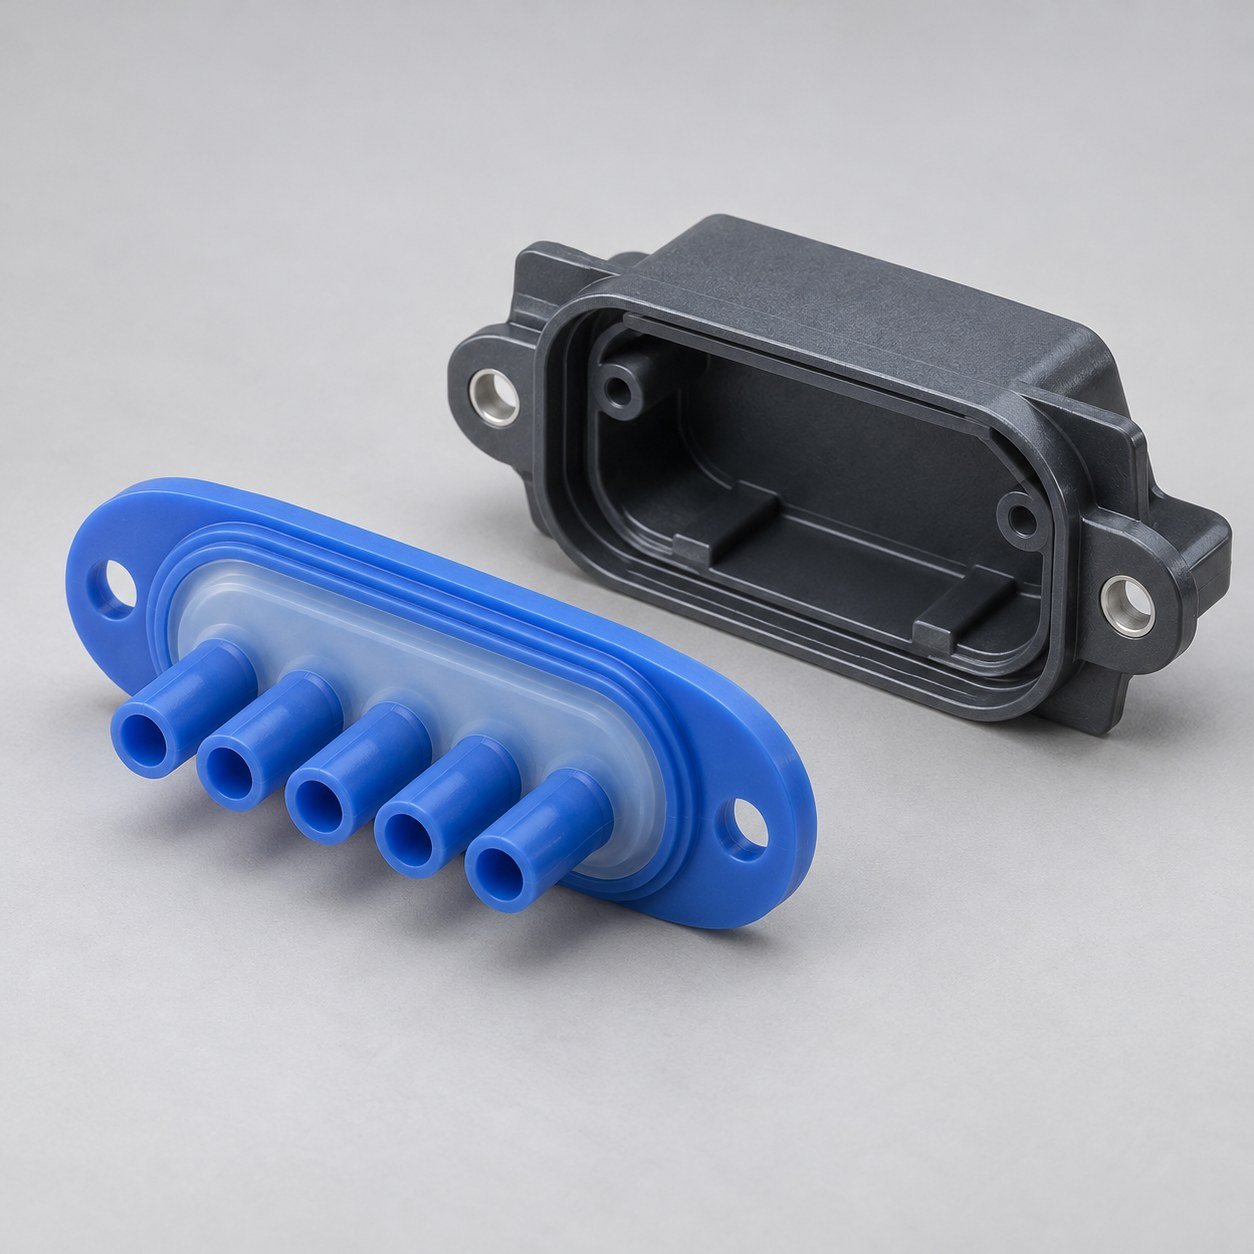
Le moulage silicone personnalisé nécessite plan et usage. Joints de connecteurs, membranes ou valves LSR exigent un examen propre de géométrie et validation.
Applications illustratives. Matière et procédé sont examinés pour votre projet.
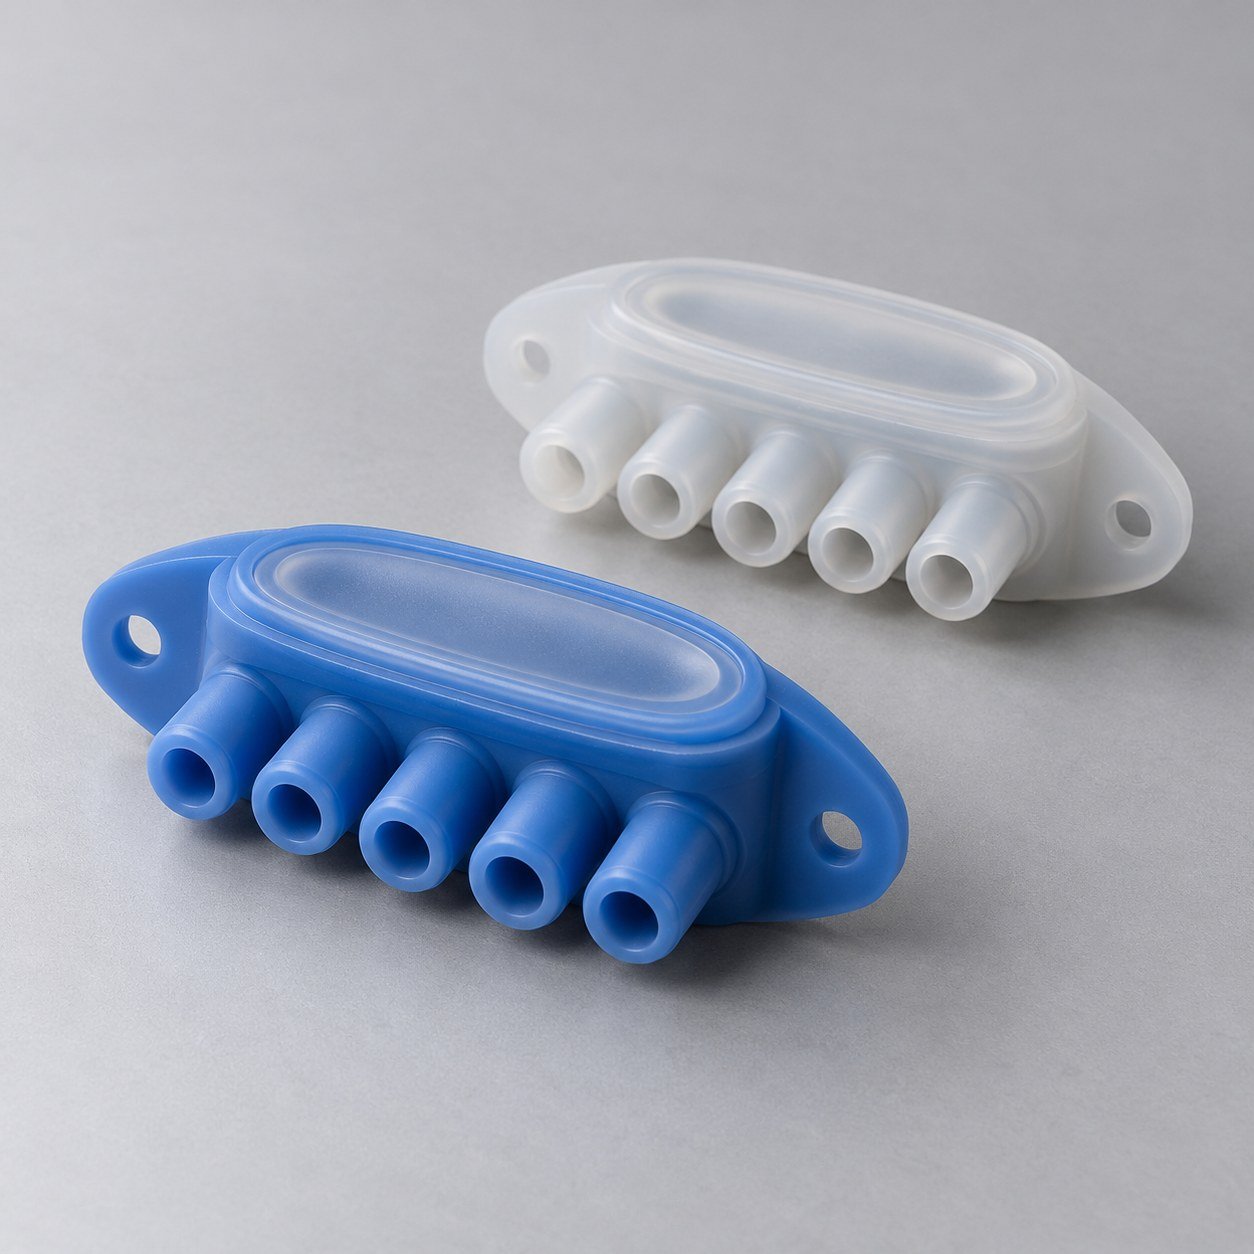
Pour le LSR réticulé au platine, examiner fiche fournisseur, compatibilité des pigments et conditions de réticulation.
| Référence exacte | Le nom d’une famille ne constitue pas une approbation. |
|---|---|
| Dureté | Définir méthode et condition d’essai. |
| Exposition | Identifier fluides de service et nettoyage. |
| Usage réglementé | Examiner séparément les exigences sans présumer une qualification. |
Applications illustratives. Matière et procédé sont examinés pour votre projet.
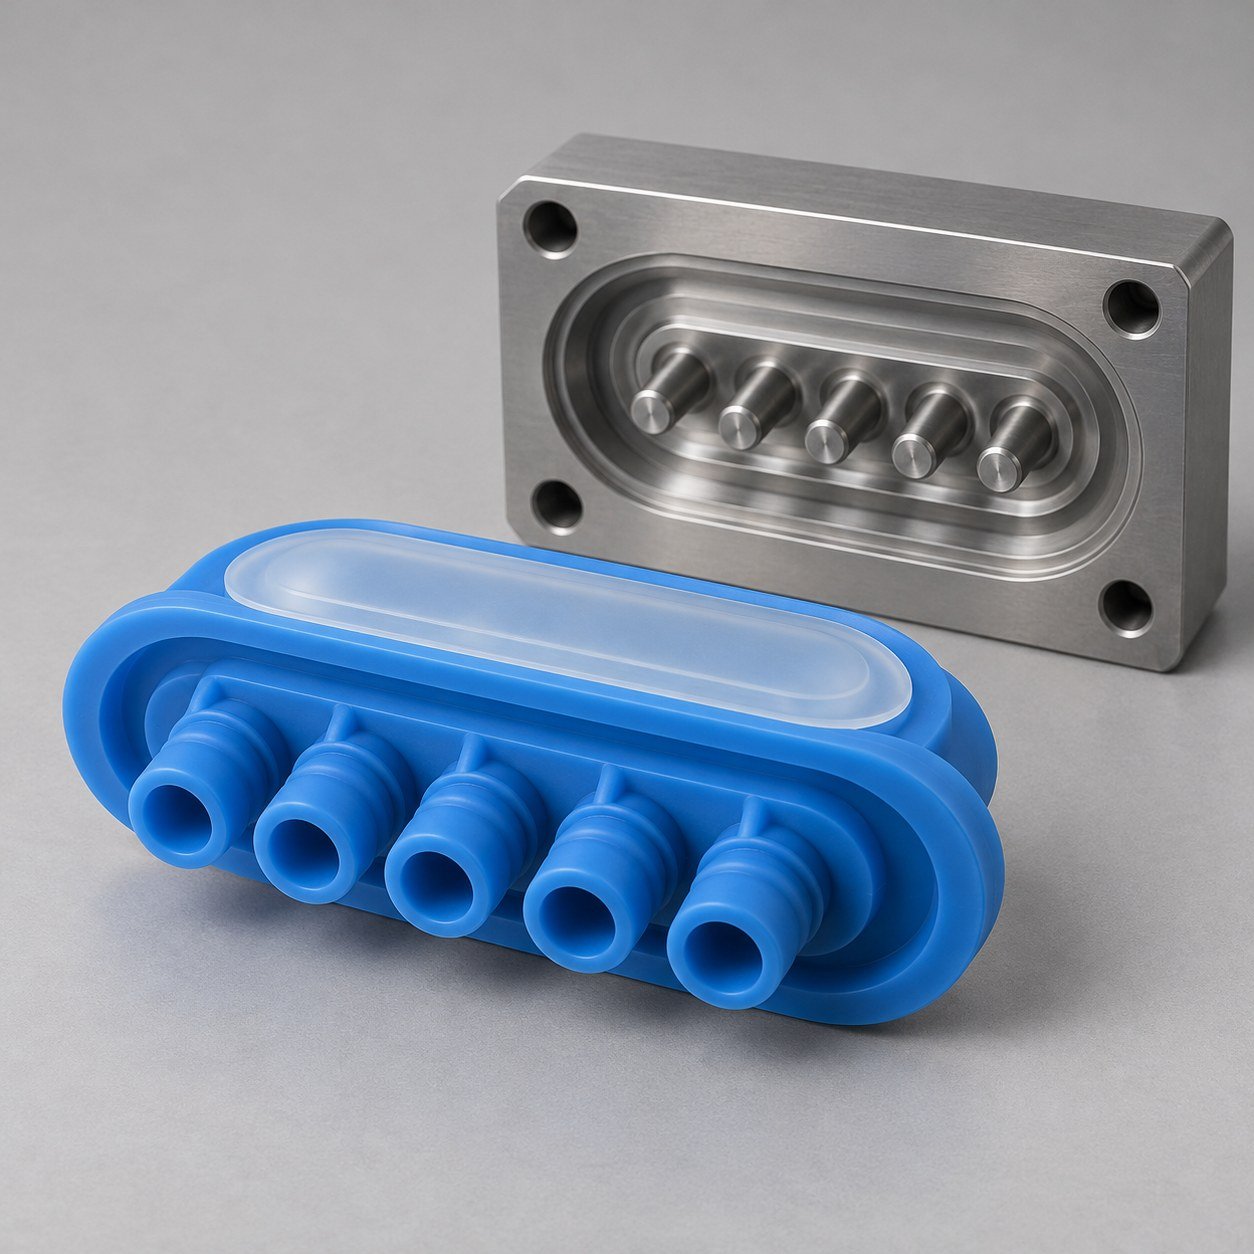
Examiner injection, évents, fermetures et démoulage. LSR et HCR utilisent des alimentations et outillages différents.
Applications illustratives. Matière et procédé sont examinés pour votre projet.
L’échantillon doit répondre aux questions d’ajustement et de fonction de votre assemblage.
Convenir des références et du support de mesure.
Définir montage et conditions d’utilisation.
Convenir des bavures, couleurs et traces d’injection.
Confirmer dossiers matière et libération.
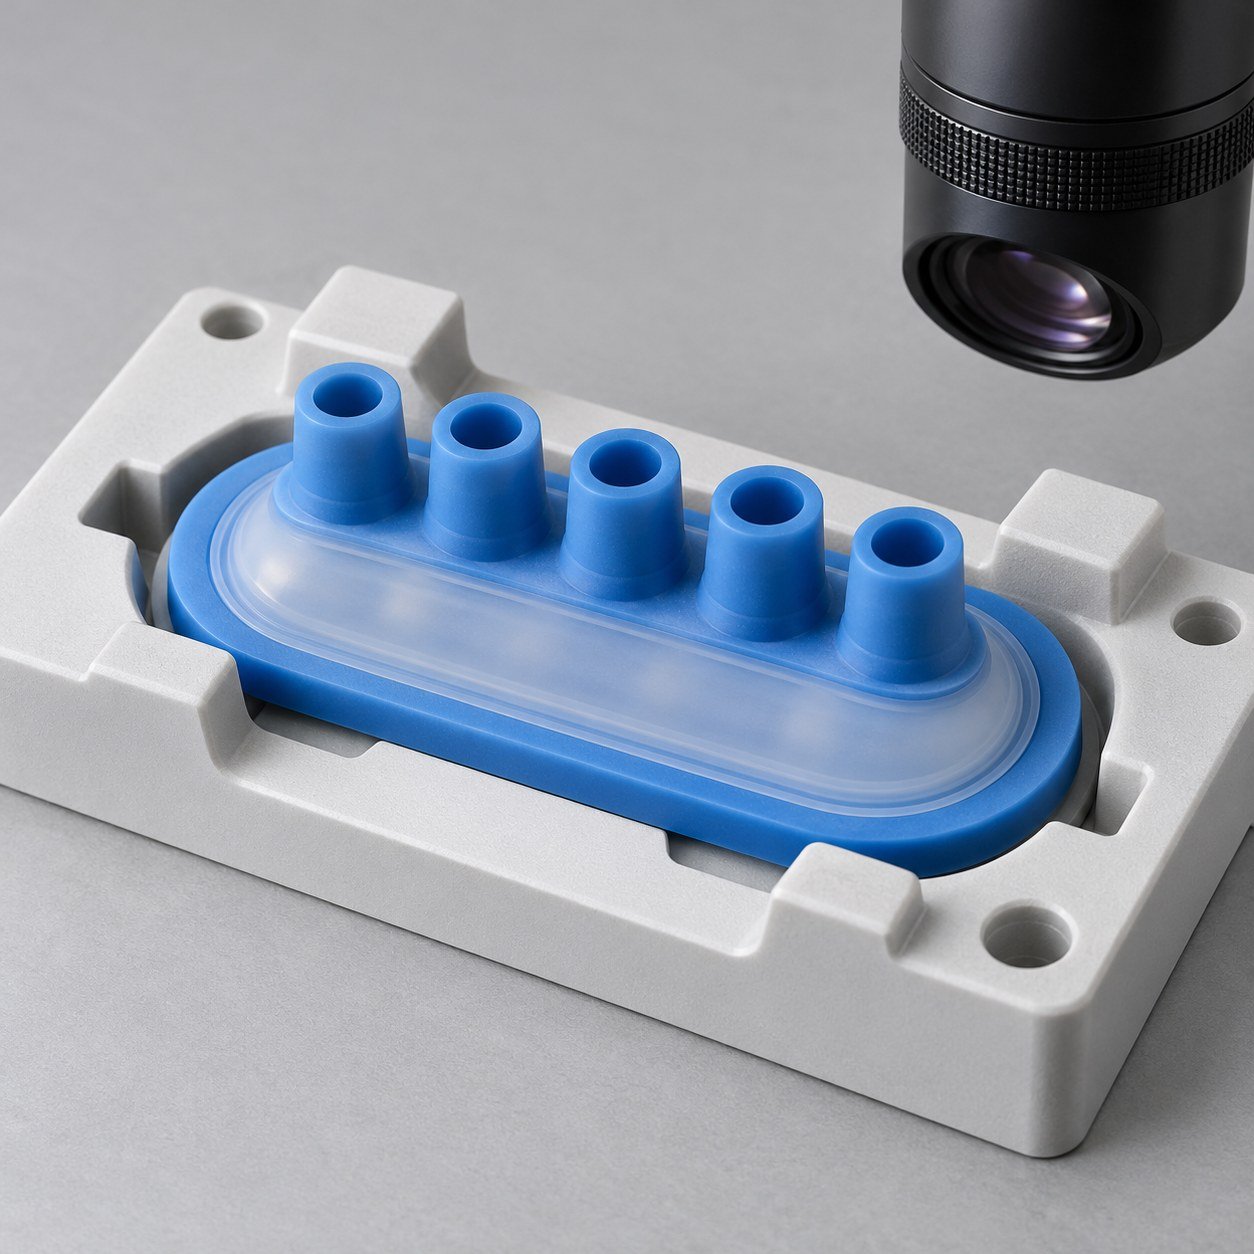
Méthodes, quantités et critères d’acceptation sont convenus pour votre projet.
Définir comment contrôler la pièce.
Convenir du nombre d’échantillons.
Fixer ajustement, fonction et aspect.
Applications illustratives. Matière et procédé sont examinés pour votre projet.
Positionner les plans de joint et convenir des bavures autour des faces critiques.
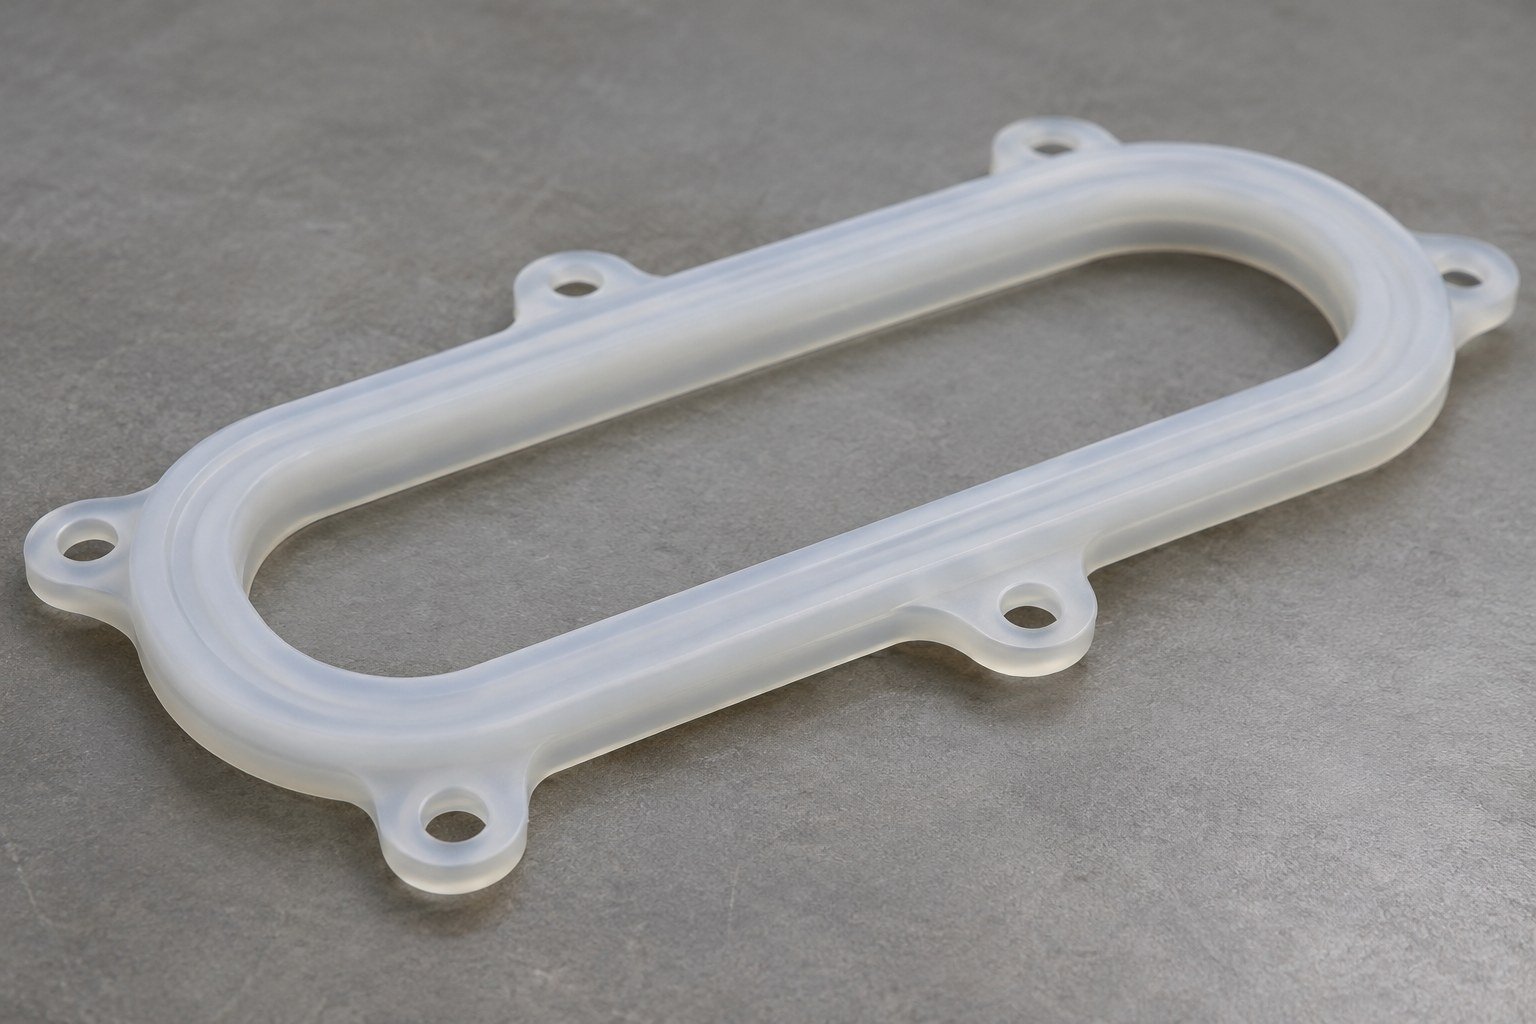
Examiner injection, évents et démoulage du moule LSR.
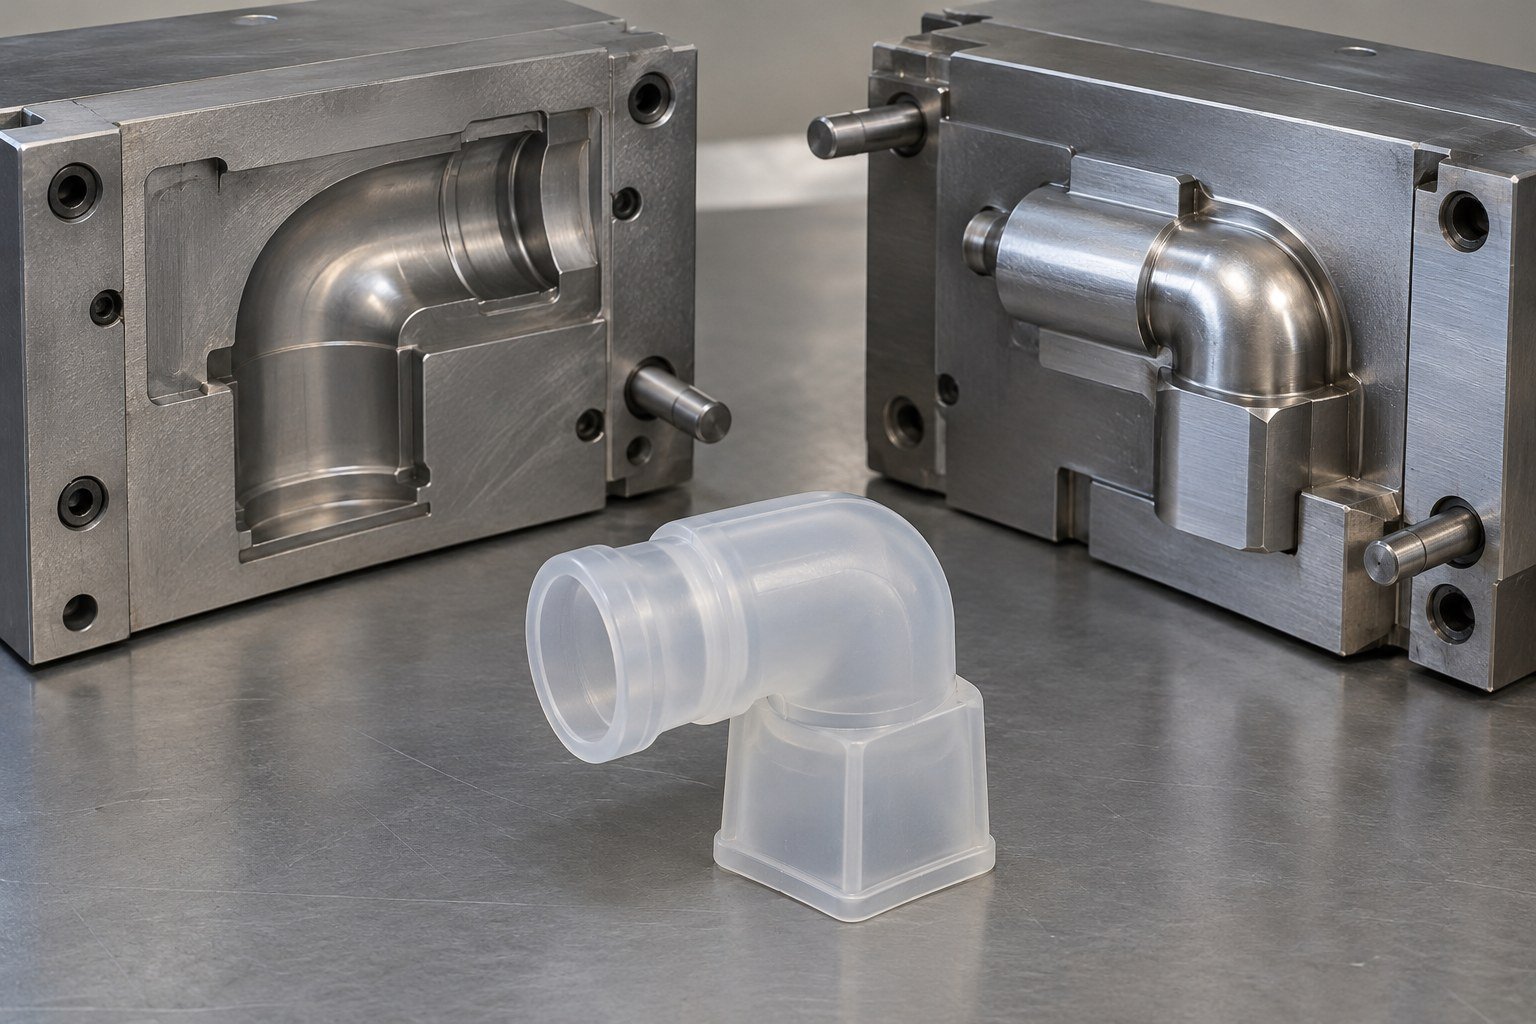
Convenir des tolérances selon matière, géométrie et conditions de mesure.
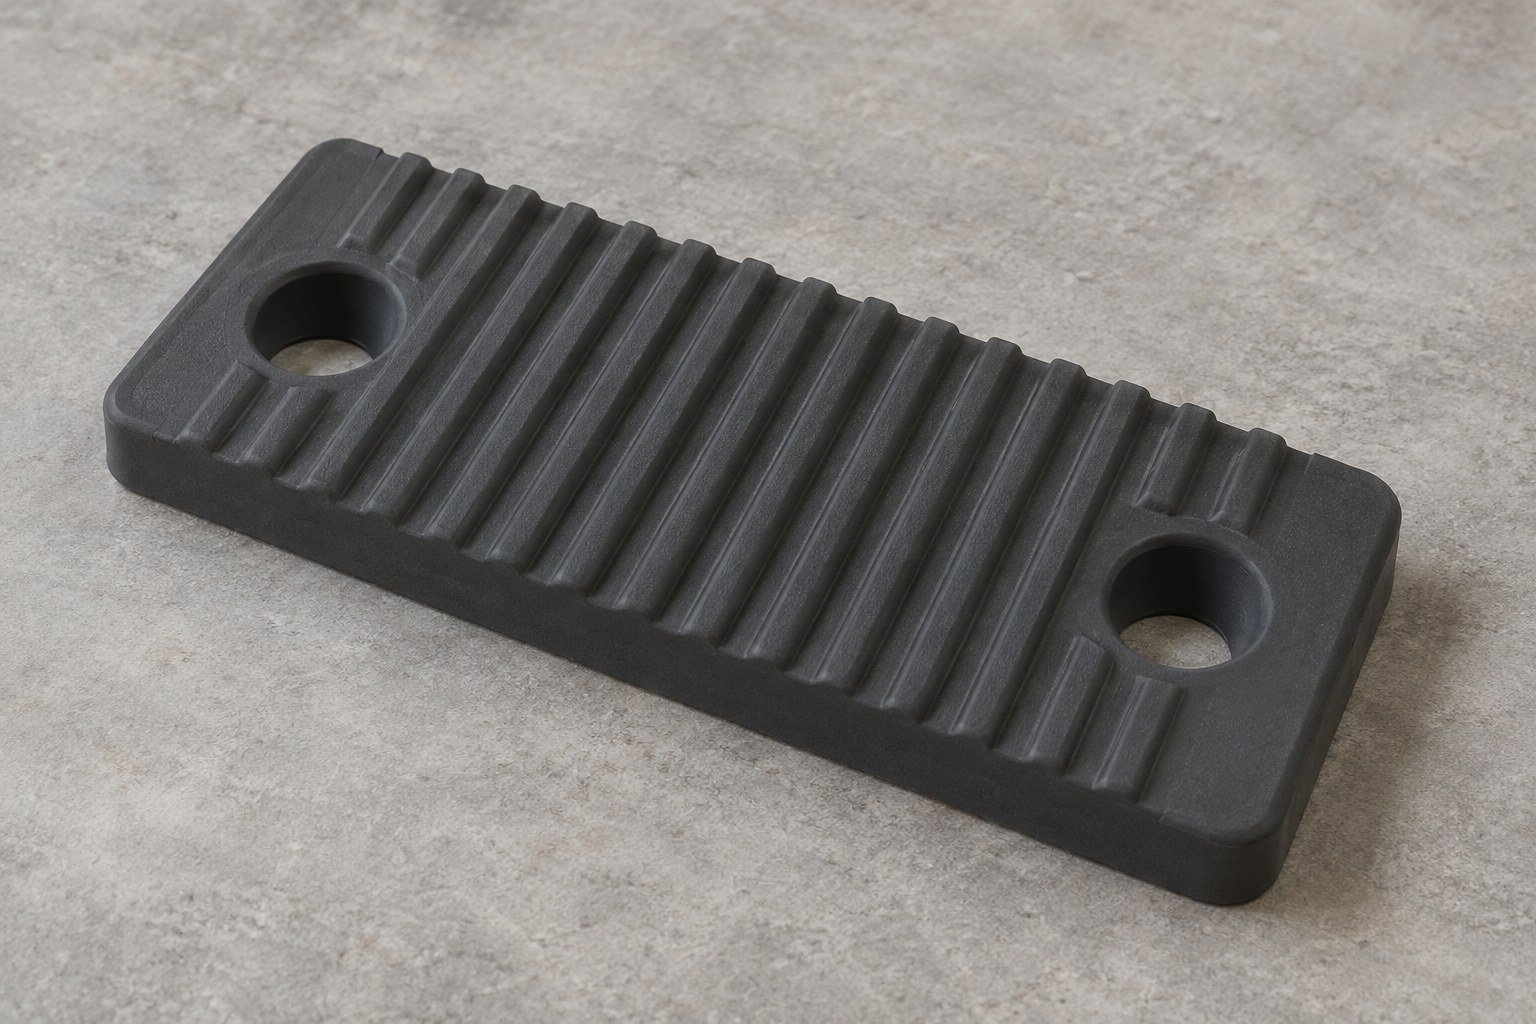
Le LSR bicomposant est injecté dans un moule chauffé où il réticule en pièce flexible. Il ne refond pas comme un thermoplastique.
Post-cuisson si la matière et l’application l’exigent. Les ressources sont confirmées dans le périmètre du projet.
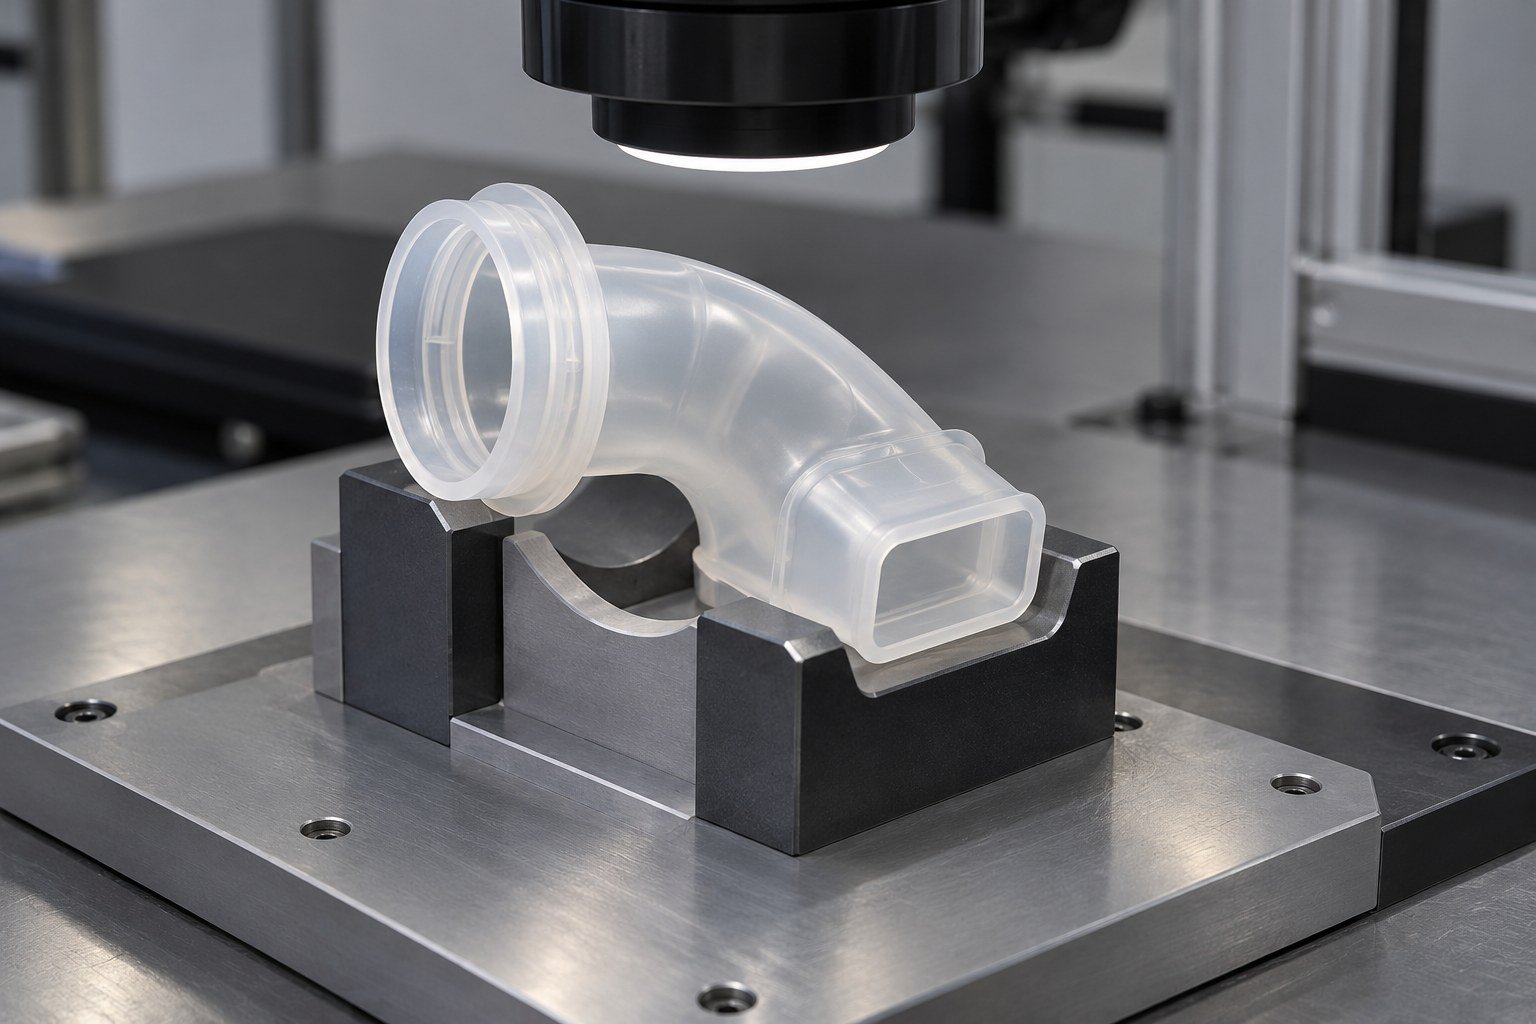
Confirmer méthodes, quantités et limites avant production.
Prévoir les prototypes LSR selon les contrôles d’ajustement et fonction convenus.
Définir support, conditionnement et force de mesure. La pression de contact peut déformer un élément souple.
Convenir de la référence, traçabilité des lots et réticulation finale avant contrôle.
Contrôle dimensionnel et validation fonctionnelle ont des périmètres distincts. Confirmer la méthode adaptée.
Contrôles d’échantillons · Mesure de pièces souples →Le coût dépend de l’outillage, matière, quantités et contrôles.
Convenir de propriété, maintenance, stockage et modifications.
Comparer petite série, outillage et économie des lots. Indiquer première commande et besoin annuel.
Définir contrôles, traçabilité et documents avant commande.
Séparer étapes d’outillage, échantillons et production. Confirmer protection et livraison.
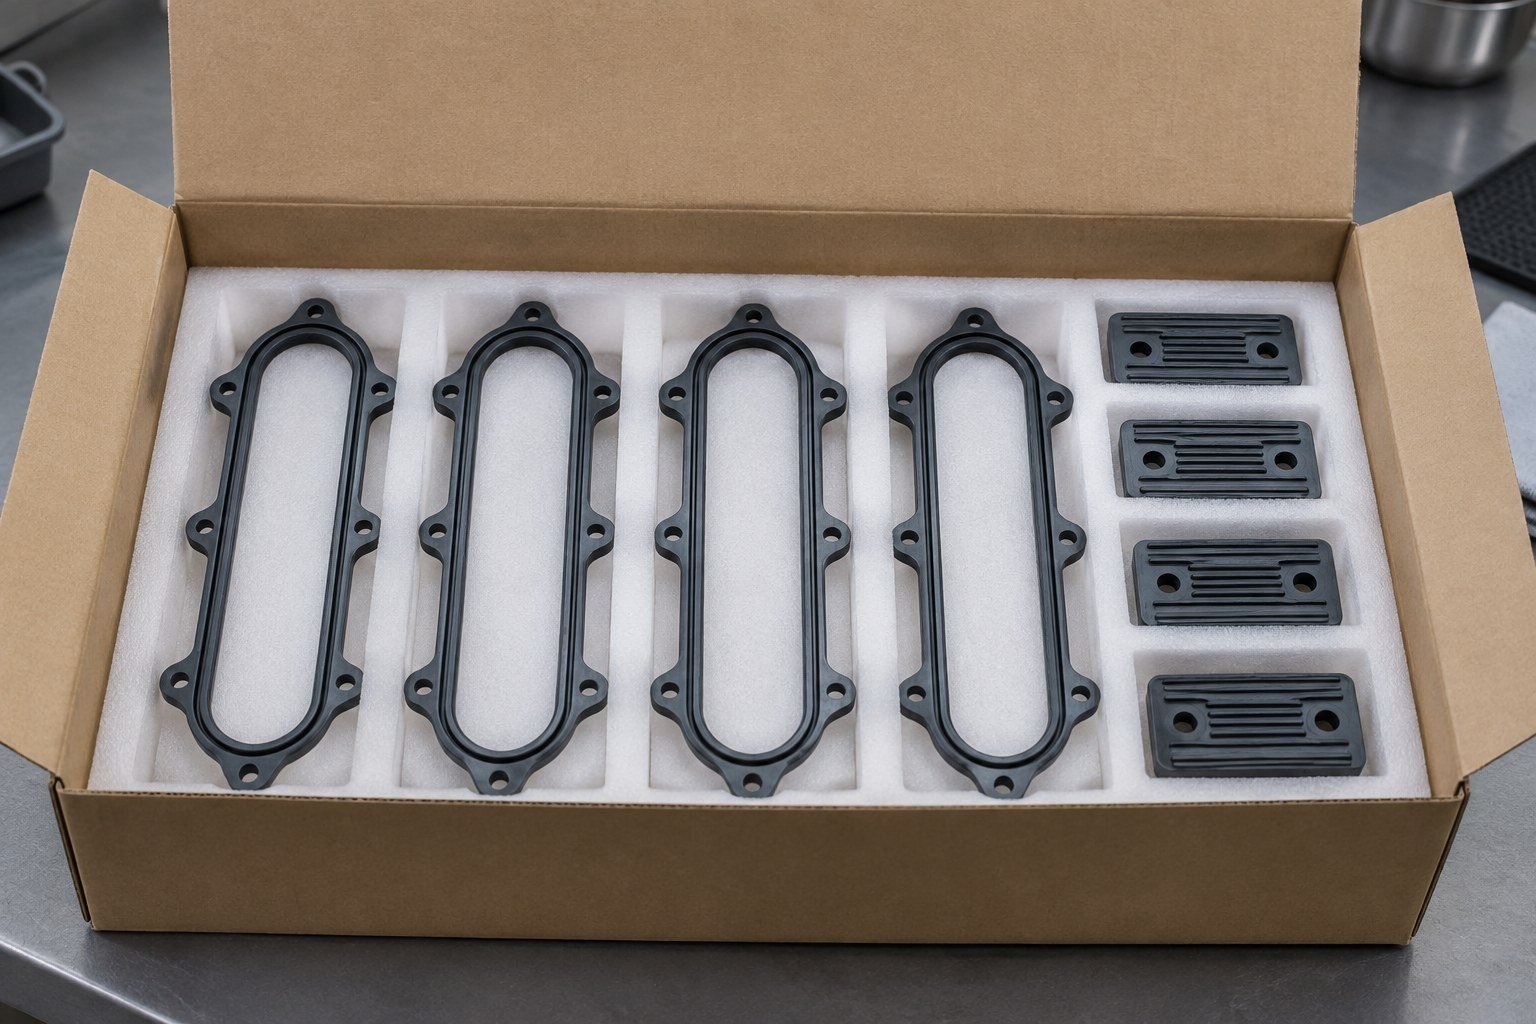
Cela dépend de la référence et de l’usage. Confirmer les instructions fournisseur et la post-cuisson avant contrôle final. Ne pas supposer un cycle identique pour toutes les pièces.
Fermetures, plans de joint, évents et réglages influencent les bavures. Indiquer les faces critiques et convenir de limites mesurables. Toute finition est examinée pour la pièce.
Utiliser support, conditionnement et force convenus. Les outils de contact peuvent déformer la pièce. Examiner les méthodes optiques ou adaptées et documenter la réticulation avant comparaison.
Envoyer CAO, plan 2D, référence et dureté, couleur, quantités initiales et annuelles, conditions, dimensions et critères d’acceptation. Quantité minimale et délai d’outillage sont confirmés après examen.
Le LSR utilise une alimentation liquide et une réticulation dans un moule chauffé. Le HCR utilise un silicone de haute consistance avec d’autres procédés. Comparer géométrie, matière, quantité et outillage. HCR, coulée RTV et multimatériaux nécessitent une confirmation séparée.





