Stampaggio a iniezione
Tooling and molding for your repeat plastic parts.
From prototype to production, coordinated manufacturing solutions for your custom parts.
Visualizza tutti i servizi →
Precision parts for your tight tolerances and complex geometry.
Tooling and molding for your repeat plastic parts.
Metal casting options for your part and production volume.
Cutting, forming and welding for your fabricated parts.
Custom profiles for your section, length and finish requirements.
Finishes for your appearance, corrosion and wear requirements.
Sub-assemblies and final builds for your production program.
Production tooling built around your process and volume.
Prototype parts to check fit, function and design.
DFM, process planning and production support for your project.
Inspection, documentation, inventory and delivery planning for your program.
Choose air- or liquid-cooling components around your thermal and mechanical requirements.
Manufacturing support for your cold plates, manifolds and cooling assemblies.
Find components for your power electronics, energy, laser and telecom application.
Components for your electronic systems.
Start with your functional and quality requirements.
Build around your operating environment.
From prototype to production, review material performance, manufacturability and cost for your part.
Review grade, temper and finish for your metal parts.
 AlluminioStrength, weight and machining›
 Acciaio inossidabileCorrosion and finish requirements›
 Carbon & Alloy SteelDiscuss grade and heat treatment›
 Acciaio per utensiliDiscuss tooling and wear needs›
 TitanioReview grade and part geometry›
 Copper & Brass & BronzeDiscuss conductivity and machining›
Match your polymer to function, process and environment.
 ABSReview enclosure and molding needs›
 Polycarbonate (PC)Discuss clarity and impact needs›
 Nylon (PA)Review moisture and wear conditions›
 POM/AcetaleReview fit and sliding features›
 PEEKDiscuss operating conditions›
 PTFEReview friction and chemical exposure›
 ULTEM / PEIDiscuss thermal and electrical needs›
Confirm grade availability and application requirements.
 Silicone / LSRDiscuss flexible component needs›
 TPU / TPEReview flexibility and processing›
 EPDMReview weathering and chemical exposure.›
 NBRReview oil and fuel exposure.›
 FKMReview temperature and chemical exposure.›
 G10 / FR4Review insulation and laminate needs›
 CompositesReview stiffness, weight and laminate.›Customer-Specified MaterialsConfirm your grade and requirements.›Other Specialty MaterialsDiscuss your application and grade.›
Practical guidance for your part geometry and material decisions.
Prepare your process, budget and sourcing questions.
Build your knowledge before production.
Learn who we are and how we operate.
Find our U.S. support team or start a conversation.
LAVORAZIONE DI ELETTROEROSIONE A FILO DI PRECISIONE
Costruisci il tuo taglio attorno alla geometria, al materiale e alle caratteristiche critiche.
revisione di profili complessi, fessure strette e materiali conduttivi temprati prima della produzione. Allinea la parte tagliata a filo con l'adattamento, le condizioni della superficie e le prove di ispezione di cui hai bisogno per l'assemblaggio.
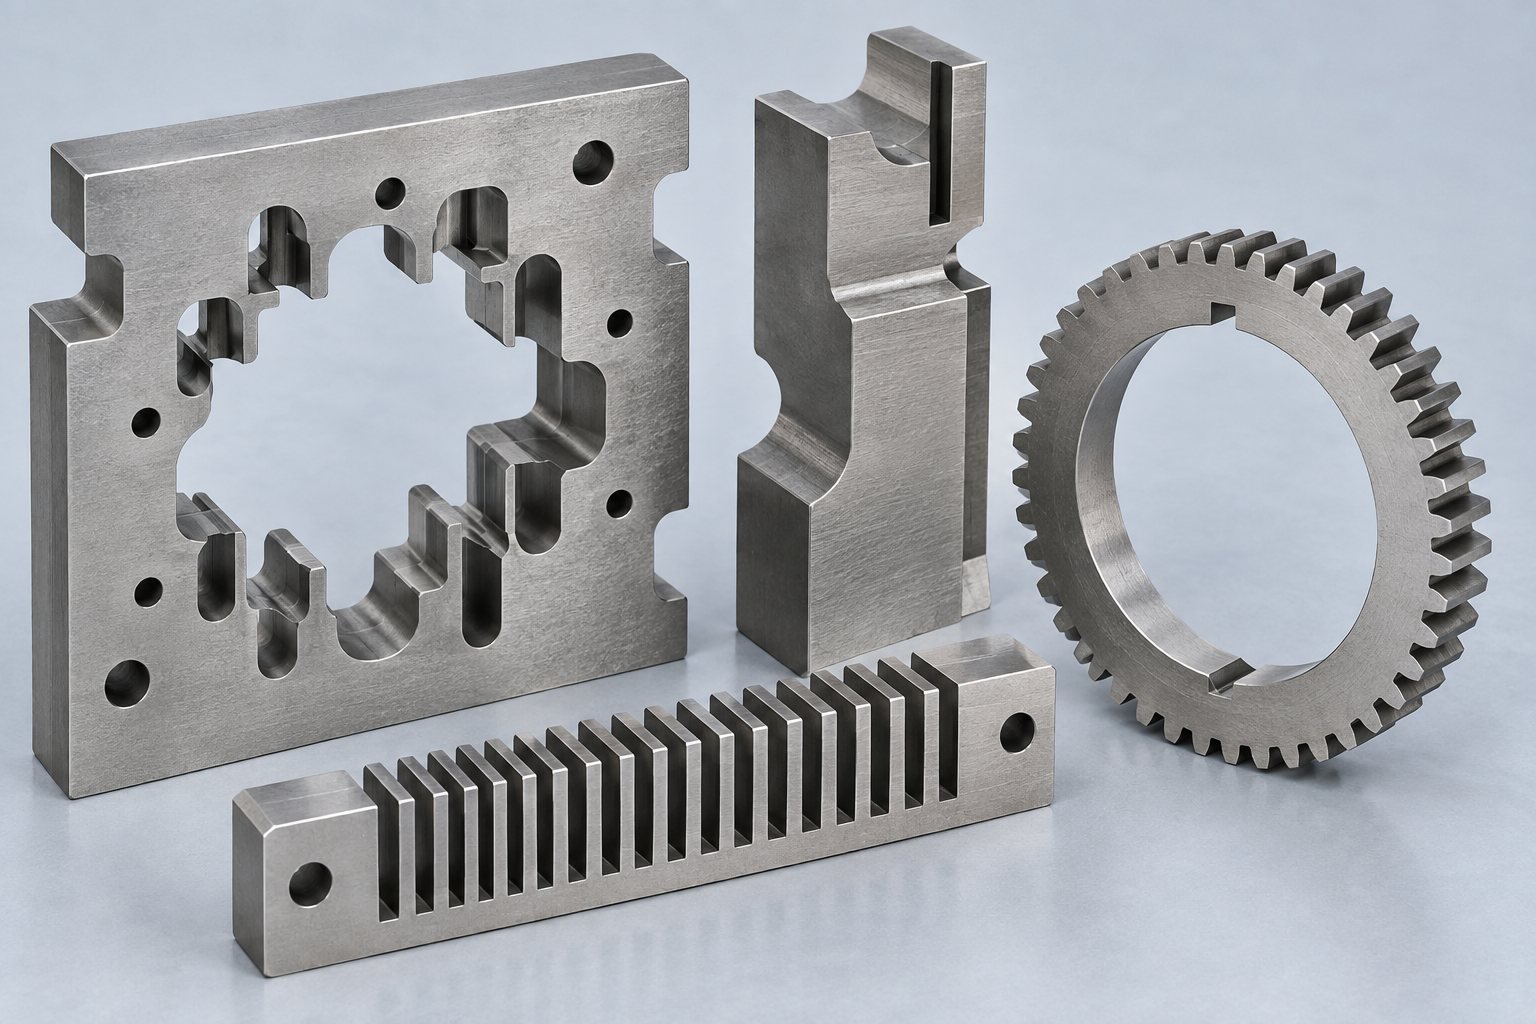
PANORAMICA DELL'ELETTROEROSIONE A FILO
La lavorazione con elettroerosione a filo erode il materiale conduttivo con scariche elettriche controllate da un filo mobile. Esaminare i profili passanti, i raggi interni e l'accesso prima di scegliere il processo.
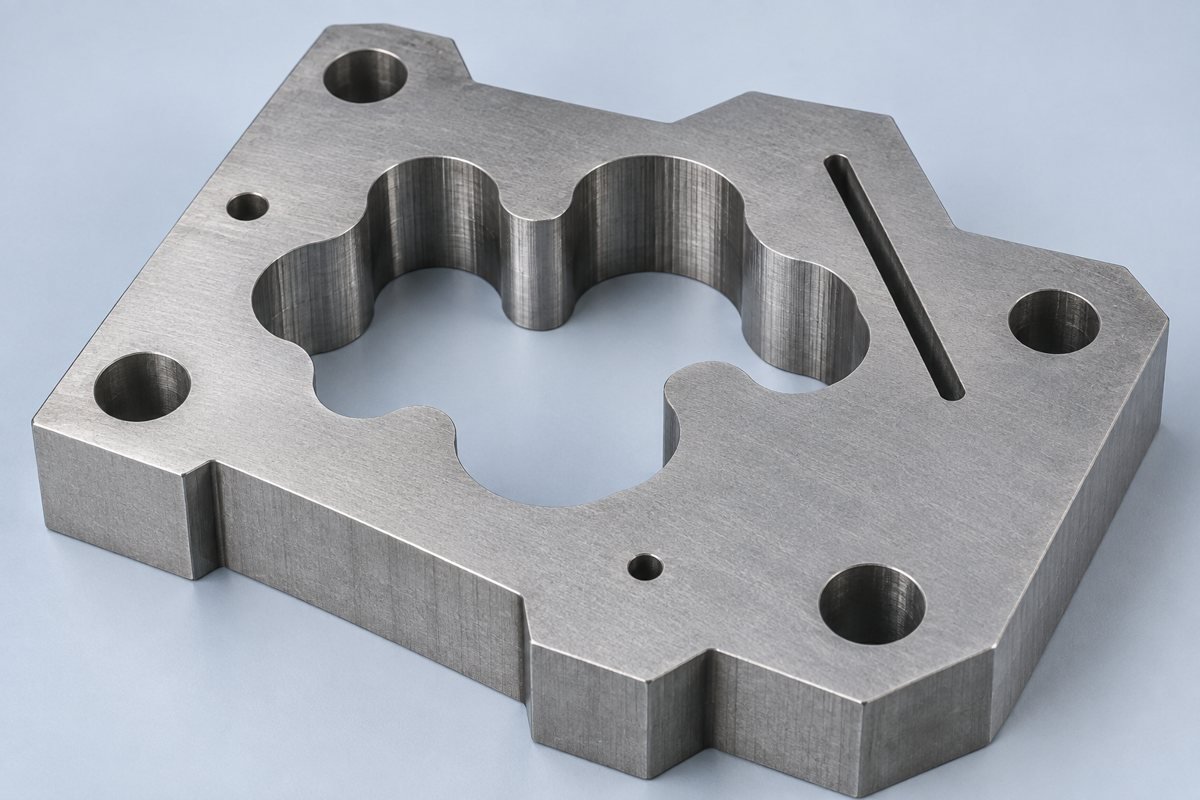
I NOSTRI SERVIZI DI elettroerosione a filo
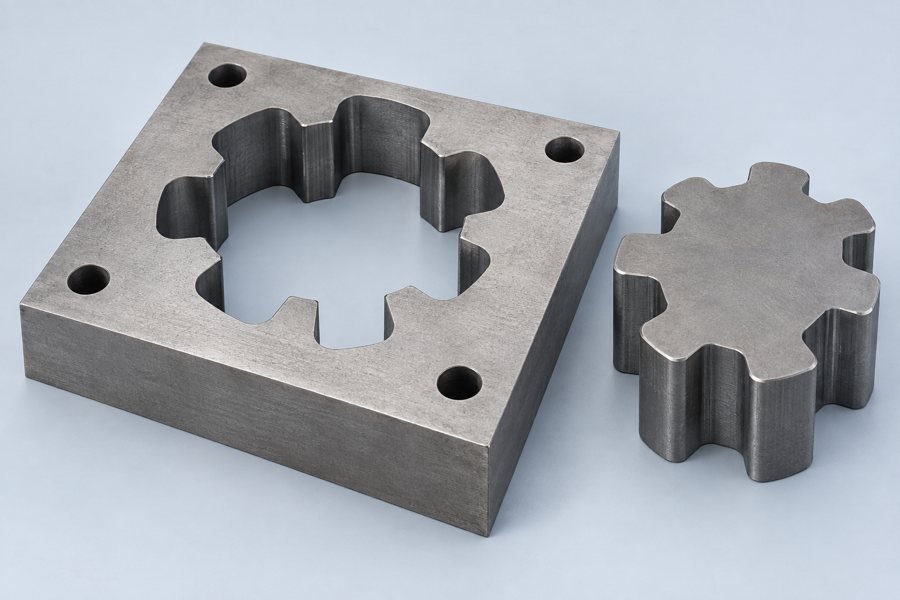
Esaminare il profilo passante completo, lo spessore del grezzo e l'accesso al foro iniziale. Un percorso di taglio chiaro aiuta a proteggere la geometria finita.
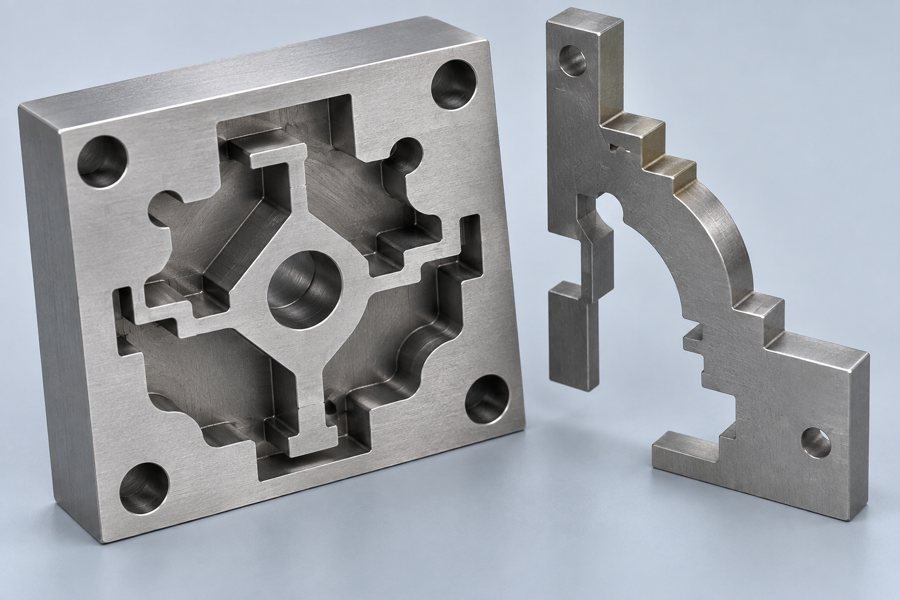
identificare le quote che controllano l'adattamento e le superfici di riferimento utilizzate nell'assemblaggio. Concordare insieme la strategia di taglio e il metodo di misurazione.
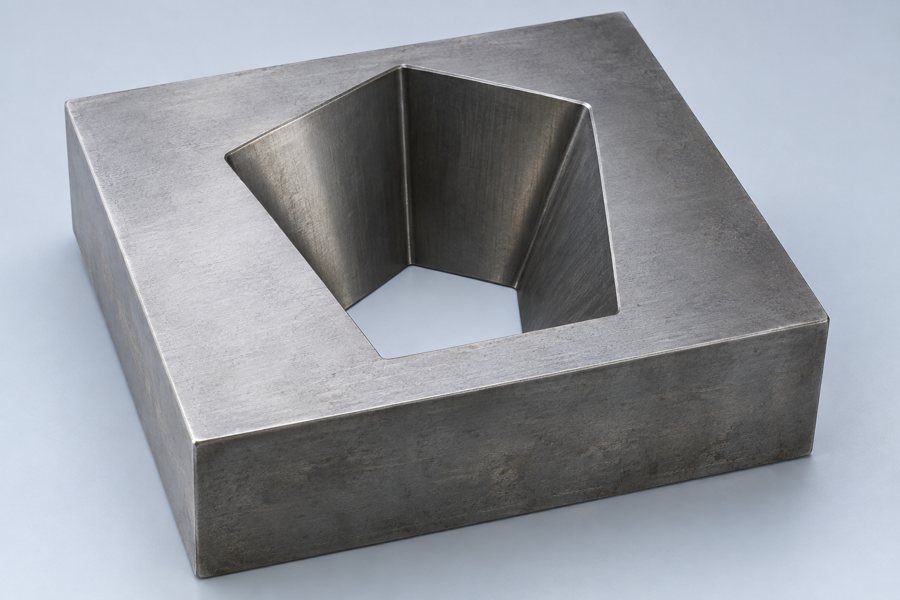
La fattibilità del cono dipende dall'altezza della parte, dalla guida del filo e dalla geometria. Fornire entrambi i profili o un modello completo in modo che sia possibile rivedere l'angolo e l'accesso.
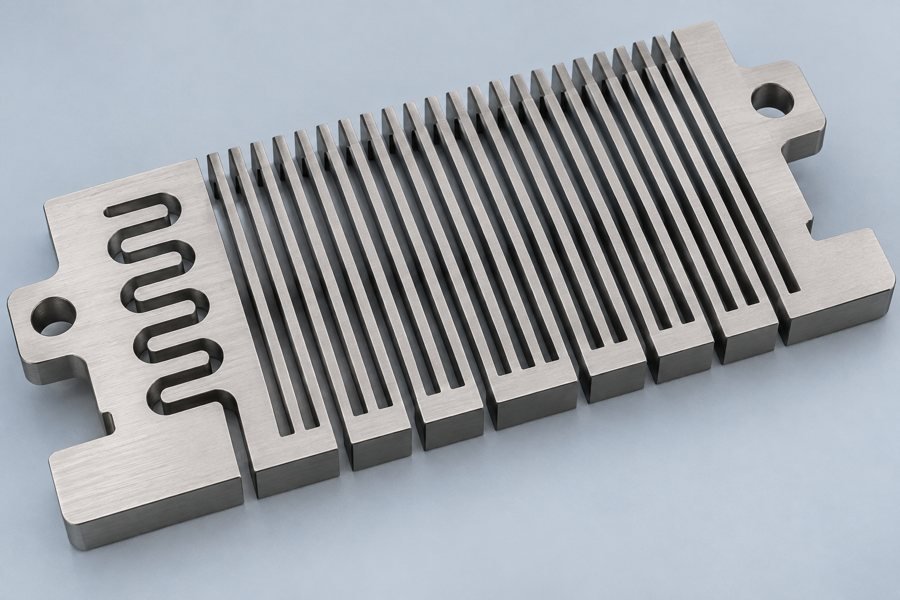
Scanalature strette e raggi interni piccoli richiedono una revisione delle dimensioni del filo, dello spazio di scarico, del lavaggio e del supporto delle parti. Conferma le caratteristiche realizzabili per il tuo disegno specifico.
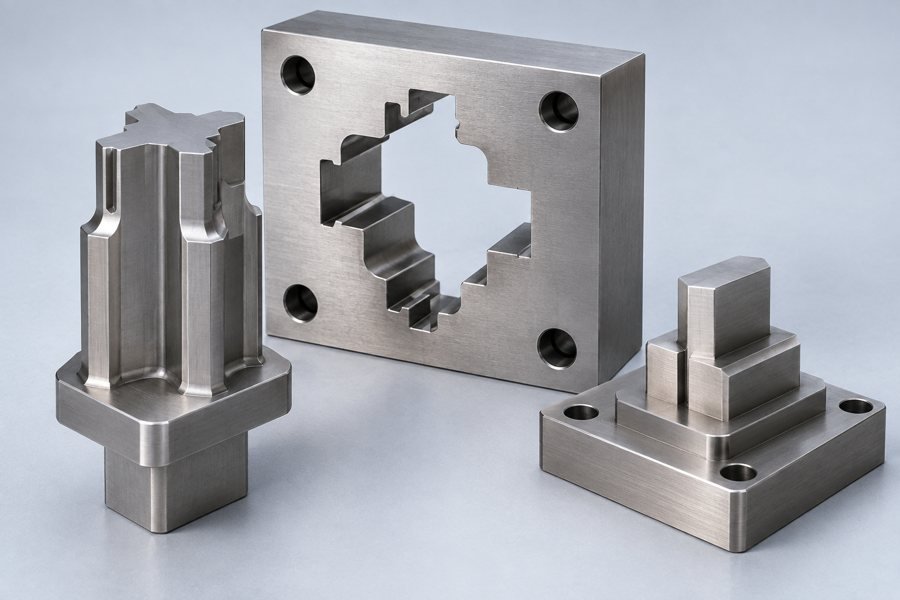
Trattamento termico coordinato, preparazione dei riferimenti e taglio a filo per punzoni, inserti di matrici e altri componenti di utensili. Definire il requisito della superficie finale.
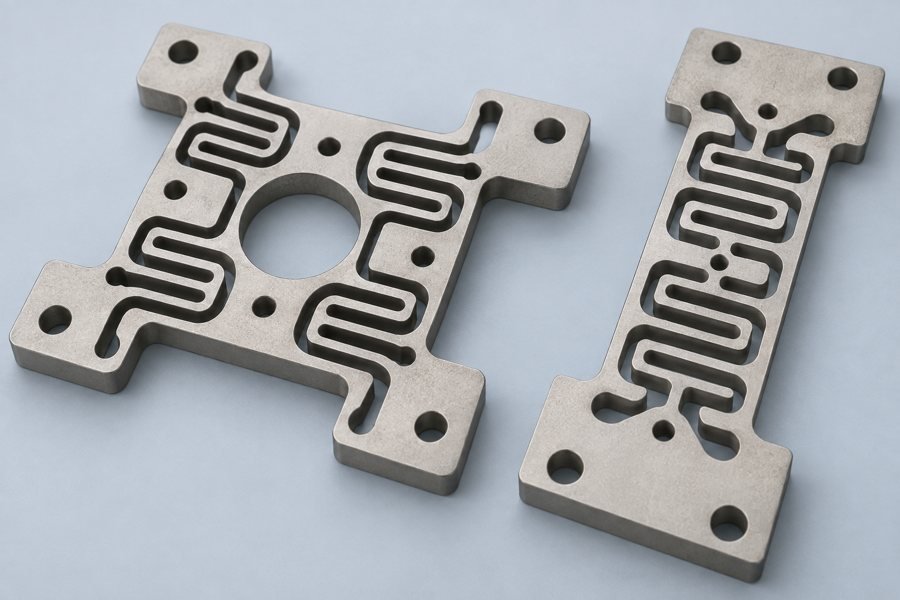
Utilizzare il primo taglio per confermare l'adattamento, il profilo e il piano di ispezione concordato. Identifica quali funzionalità necessitano di test funzionali da parte del tuo team.
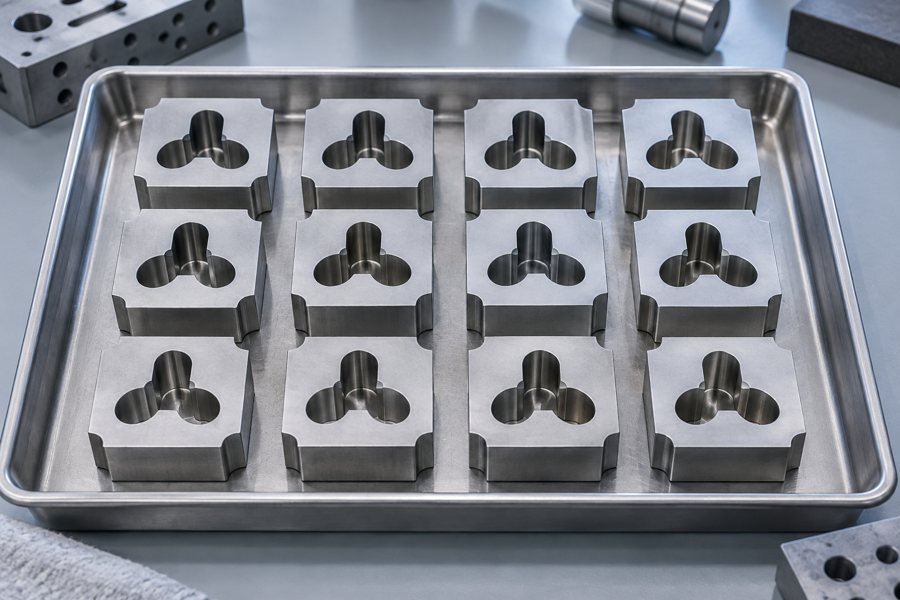
Impostare i requisiti di disegno controllato, condizione del materiale e accettazione del lotto prima di ripetere la fornitura. Coordina l'identificazione e l'imballaggio con il team ricevente.
PREVENIRE PROBLEMI DI EDM A FILO PRIMA DELLA PRODUZIONE
seleziona un argomento per vedere il focus della revisione e i vantaggi per il tuo programma.
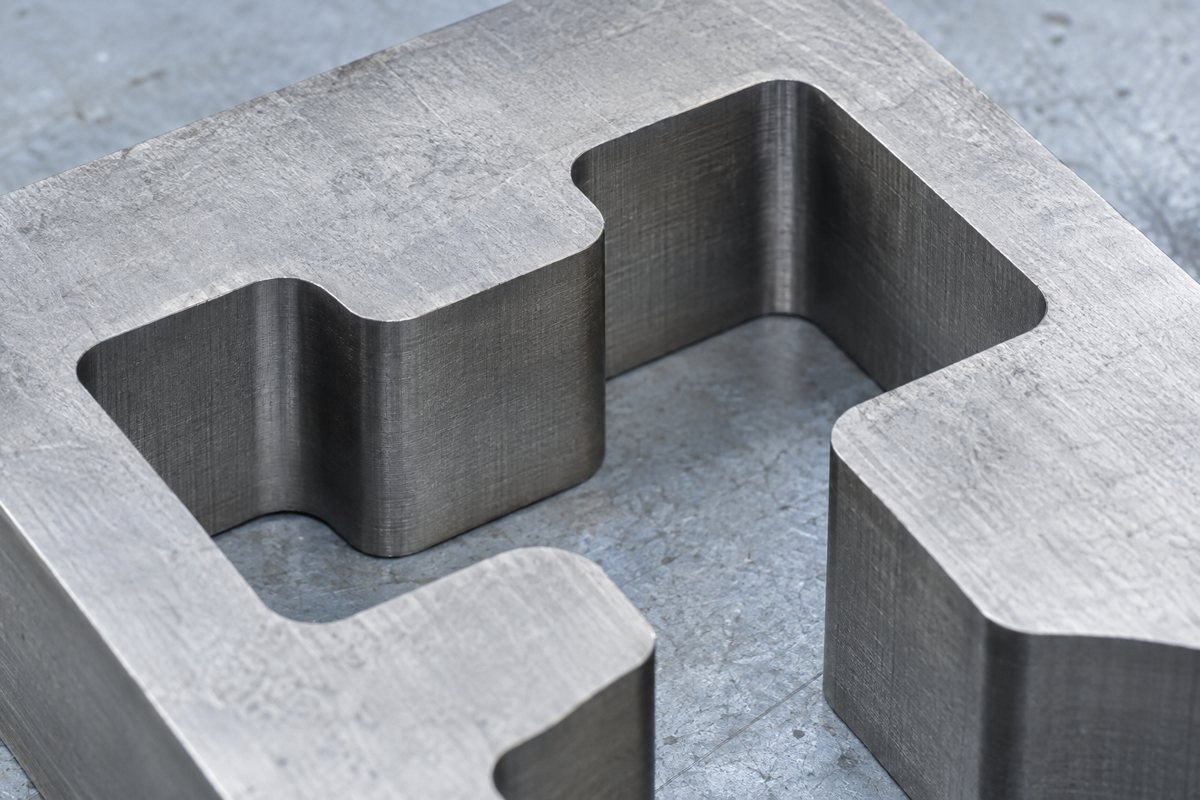
Il diametro del filo e lo spazio di scarico creano un raggio interno minimo. Definisci il raggio che la tua parte di accoppiamento può accettare; un angolo interno perfettamente affilato non è un risultato standard del taglio a filo.
Evitare un profilo che taglia in modo netto ma non si adatta.
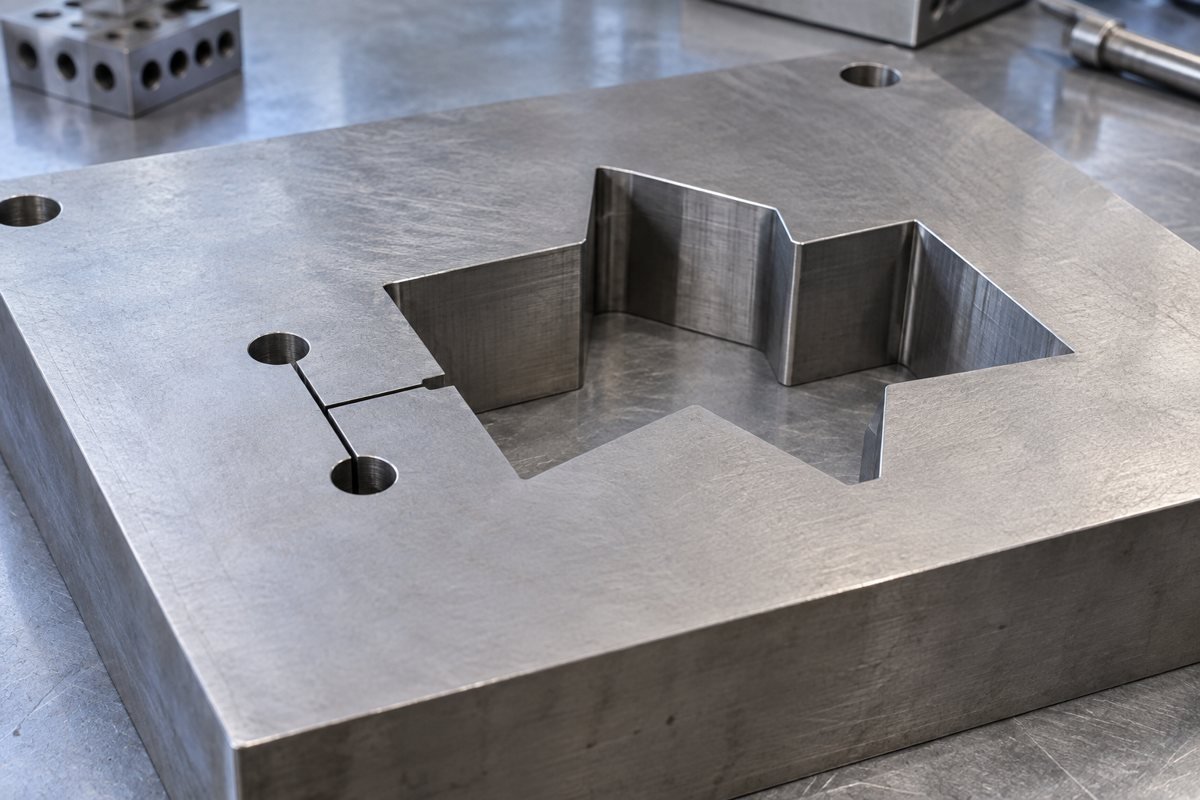
I profili interni chiusi necessitano di un foro iniziale adeguato o di un altro percorso di filettatura concordato. Mantenere l'ingresso lontano dalle superfici funzionali finite, ove possibile.
Riduce le modifiche di configurazione evitabili e i segni di controllo.
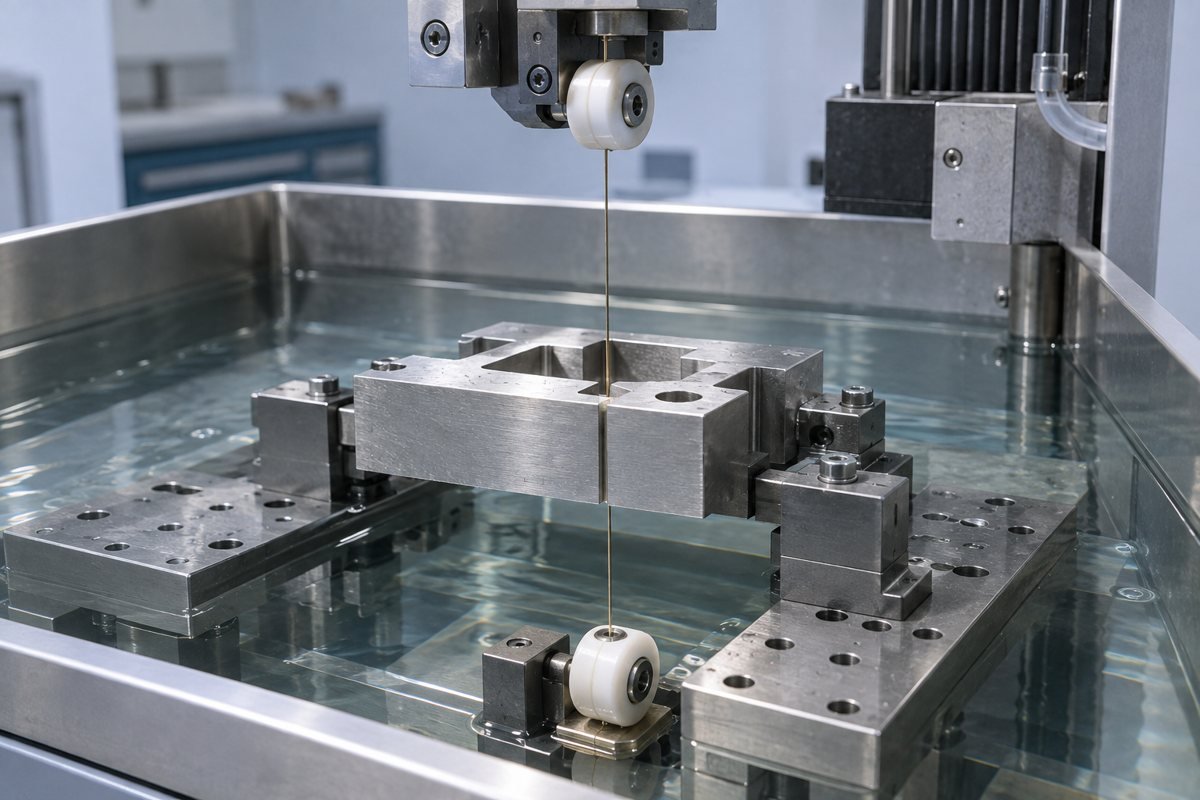
Le condizioni del materiale, l'altezza della parte, le impostazioni di lavaggio e taglio influenzano la stabilità del filo. Esaminare le interruzioni e le modifiche nella sezione con il piano del processo.
Riduce le interruzioni e le superfici incoerenti.
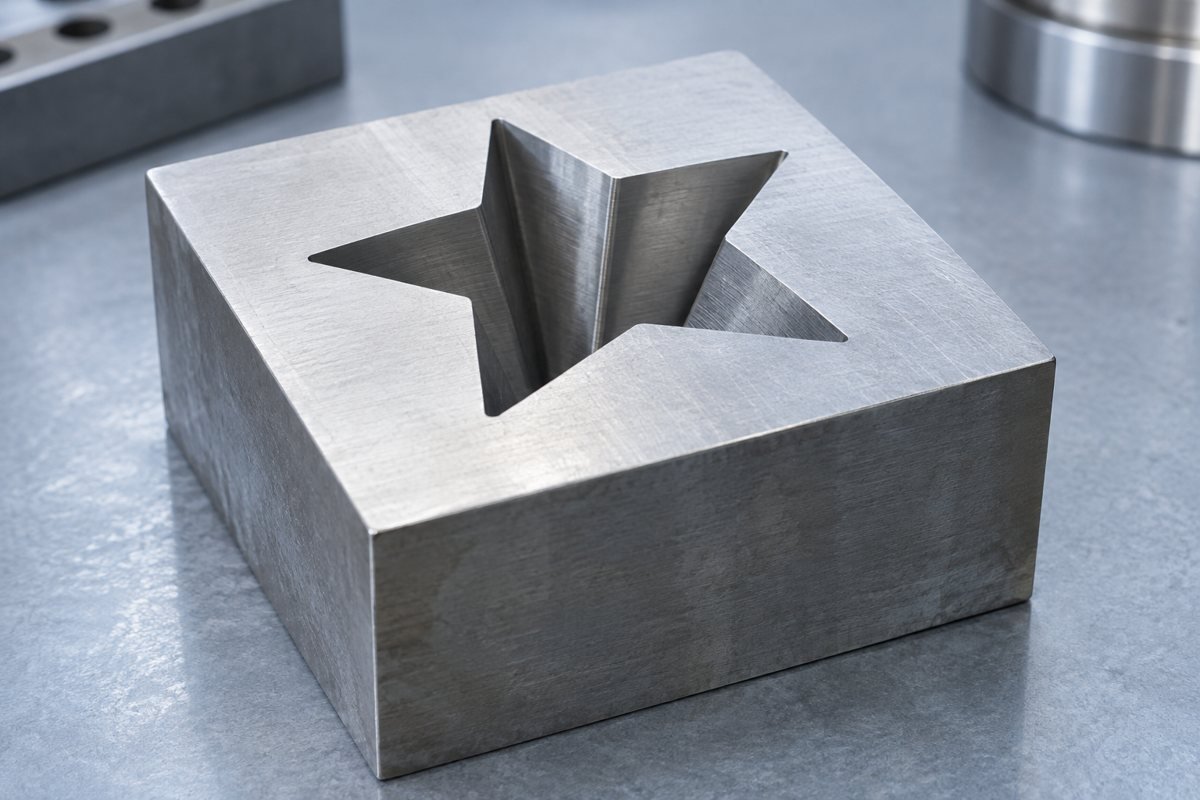
Allinea la geometria superiore e inferiore con il Riferimento e l'altezza della parte specificati. Specificare la conicità intenzionale separatamente dai requisiti di rettilineità o perpendicolarità.
protegge l'aderenza prevista su tutto lo spessore.
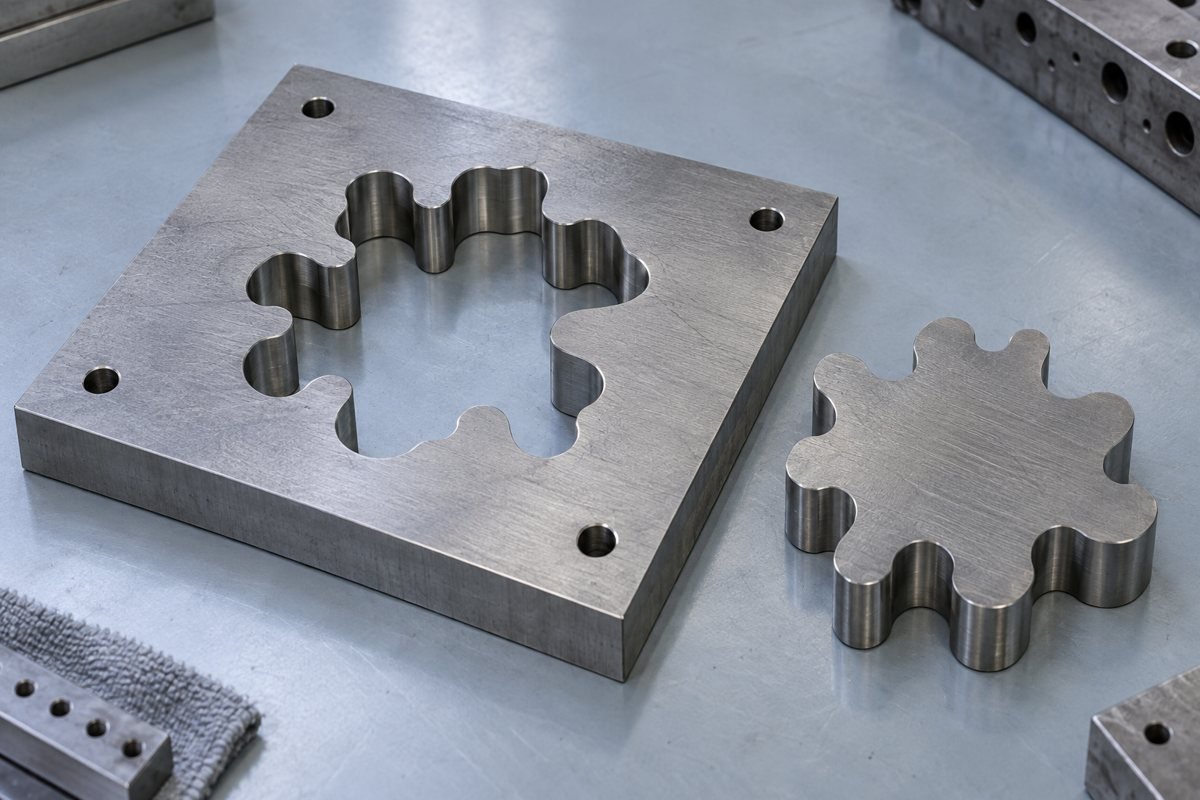
Pianificare la conservazione e la rimozione dei ritagli interni in modo che non si spostino nel filo o danneggino la superficie finita. Rivedere in anticipo la geometria fragile e nidificata.
Proteggi la tua parte durante la separazione finale.
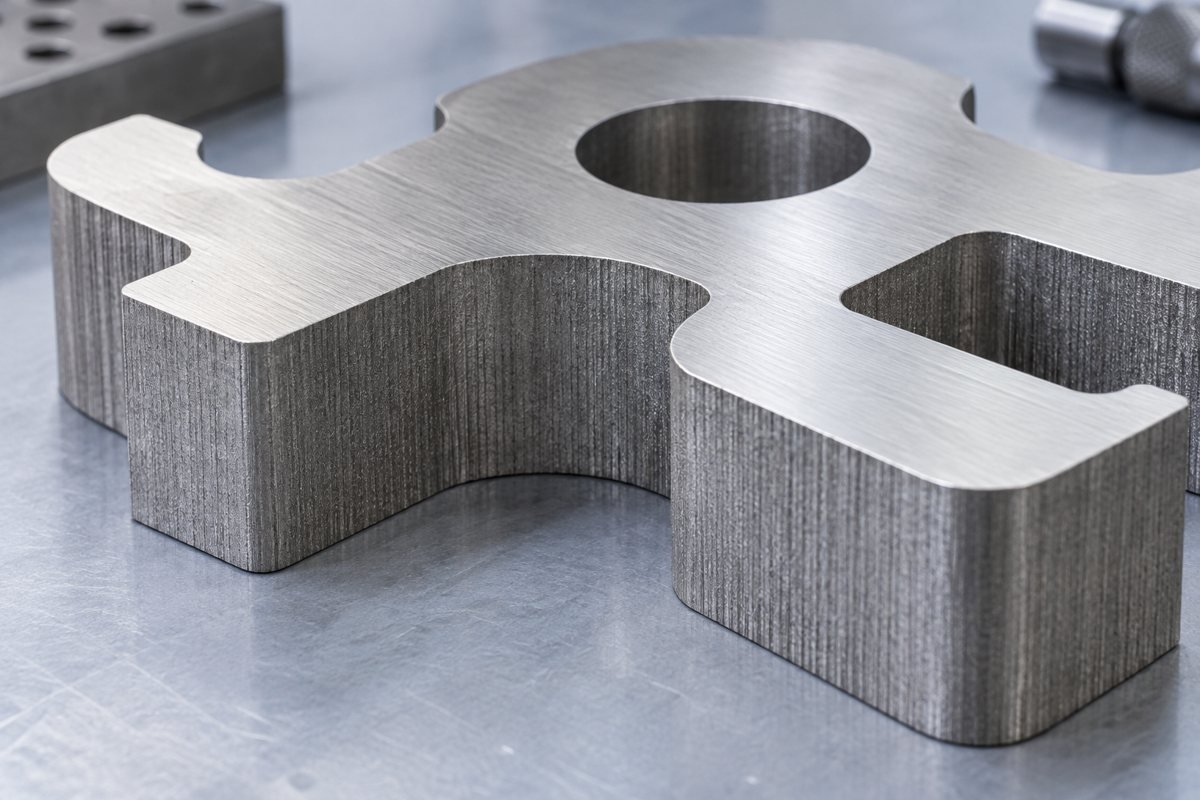
L'elettroerosione è un processo termico. Specificare la rugosità e gli eventuali requisiti di integrità della superficie in modo da poter includere passaggi di finitura o lavorazioni secondarie quando necessario.
Evitare di scoprire un requisito di superficie dopo il taglio.
SCEGLI IL TUO PERCORSO DI PRODUZIONE
Confronta la geometria di cui hai bisogno, non una classifica di processo universale.
| Decisione | Elettroerosione a filo | Elettroerosione a tuffo | Lavorazione CNC |
|---|---|---|---|
| accesso alle funzionalità | Profili passanti; è necessario un percorso del cavo | Cavità cieche e geometria dell'elettrodo accessibile | Dipende dall'accesso all'utensile da taglio |
| Materiale | Materiali elettricamente conduttivi | Materiali elettricamente conduttivi | Ampia selezione di metalli e plastica |
| Azione di taglio | Erosione elettrica; nessuna forza di taglio meccanica | Erosione elettrica; nessuna forza di taglio meccanica | Taglio meccanico con utensile |
| Geometria interna | Raggi piccoli limitati dal filo e dallo spazio di scarico | Forma della cavità dipendente dall'elettrodo | Diametro utensile e limiti di accesso |
| Decisione sull'attrezzatura | Cavo, fissaggi e preparazione del foro iniziale | Elettrodi e dispositivi personalizzati | Utensili e attrezzature da taglio |
| Revisione della superficie | Passate di finitura e integrità della superficie | Impostazioni dell'elettrodo e della scarica | Segni di utensili e piano di finitura |
| miglior punto di partenza | Profili passanti conduttivi complessi | Cavità cieche conduttive | funzionalità accessibili e geometria più ampia |
MATERIALI PER IL VOSTRO PEZZO TAGLIATO A FILO
È richiesta la conduttività elettrica. La qualità esatta, il trattamento termico, lo spessore e i requisiti superficiali determinano la revisione.
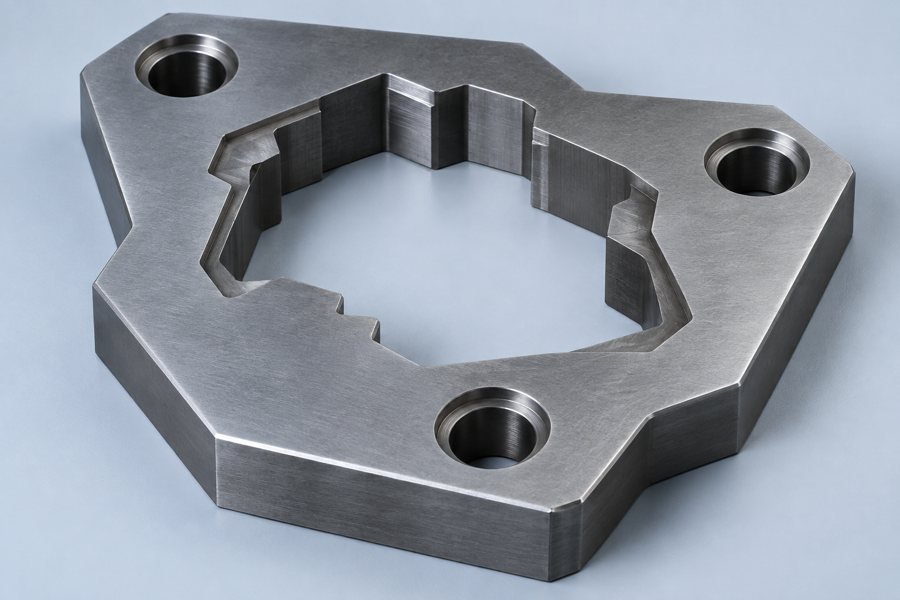
Le vostre interfacce per utensili e usura rinforzate.
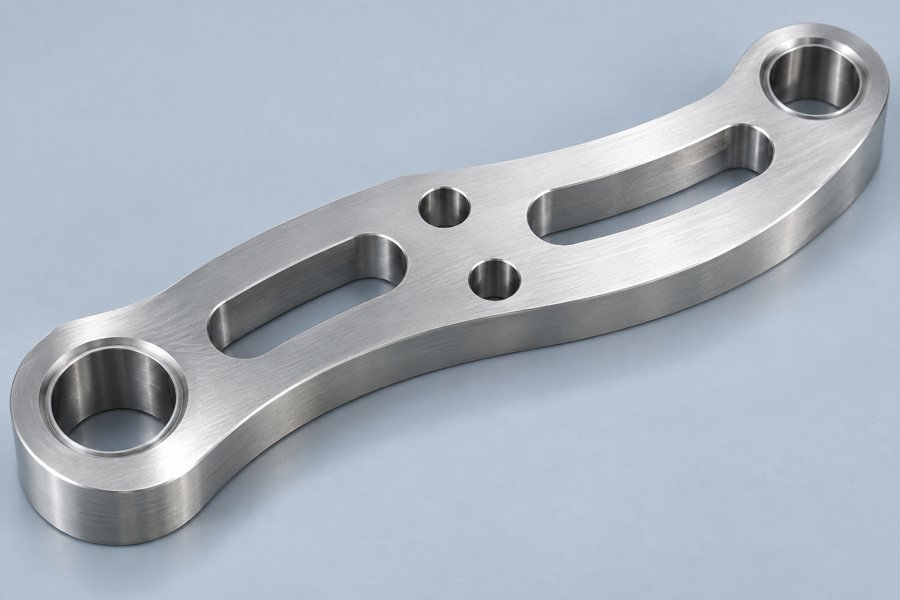
I vostri requisiti di qualità, corrosione e finitura.
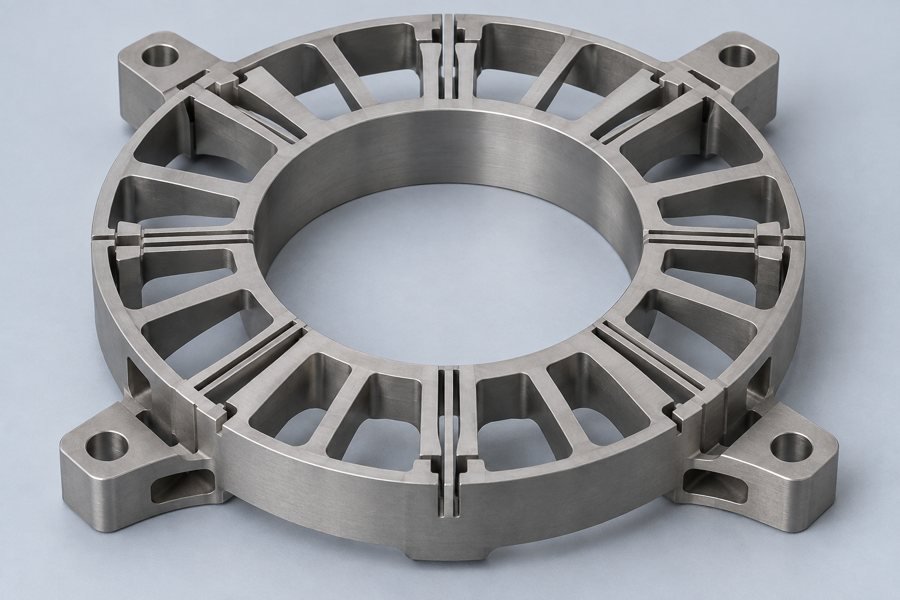
I vostri requisiti di lega e integrità della superficie.
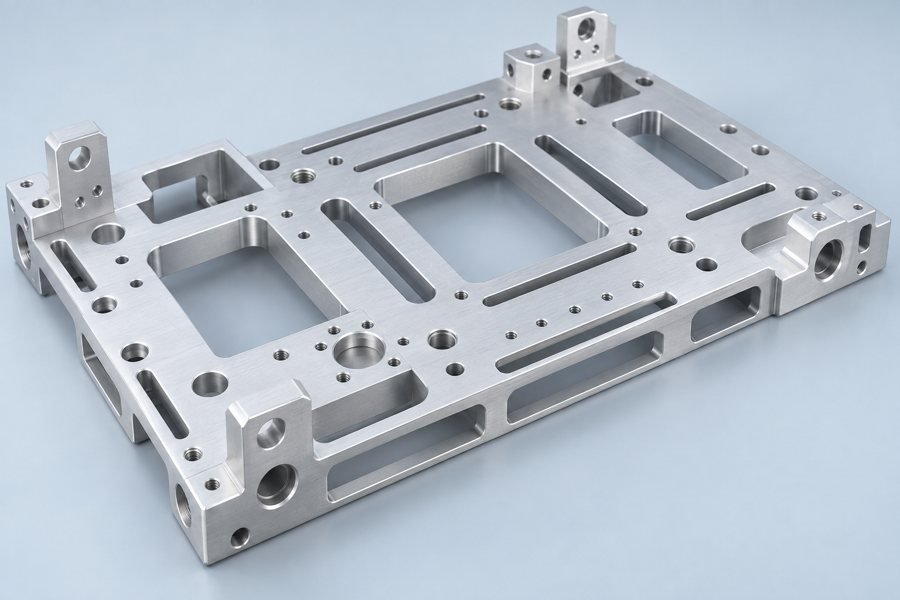
La stabilità della lega, della tempra e delle caratteristiche sottili.
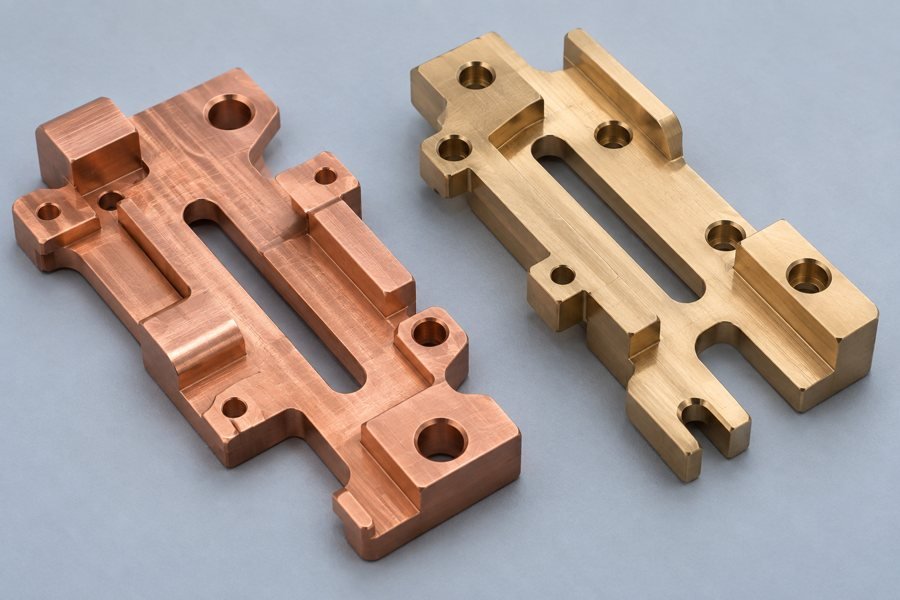
I vostri componenti conduttivi e dettagli del profilo.
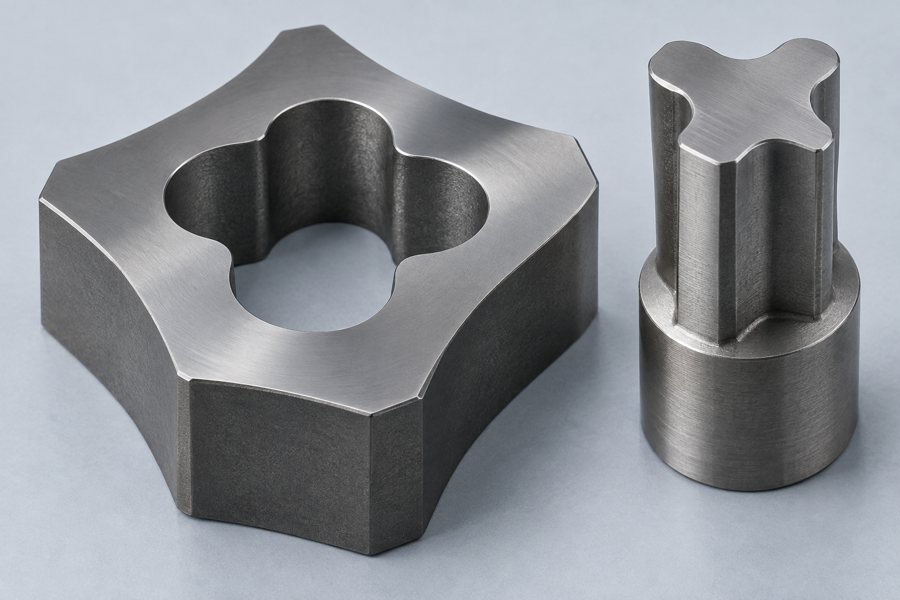
Esaminare il raccoglitore, la qualità e l'integrità dei bordi.
DALLA PROGETTAZIONE ALLA PRODUZIONE
Si specifica la geometria, il materiale e la quantità.
Revisione di accessi, raggi, supporti e passate di finitura.
Convalida la geometria del campione concordata.
rivedere le dimensioni e i record specificati.
Rilascia la revisione e la quantità controllate.
Ricevere parti identificate e protette secondo il piano concordato.
DAL MAGAZZINO AL PEZZO FINITO
Conferma grado e condizione.
Preparare il percorso di threading.
Forma il tuo profilo passante.
Raggiungere la geometria concordata e finire.
Sbavare o trattare dove specificato.
verifica le funzionalità critiche.
Identificare e proteggere per la consegna.
QUALITÀ INTEGRATA NEL TUO TAGLIO
Concordare metodi di ispezione e documentazione prima della produzione.
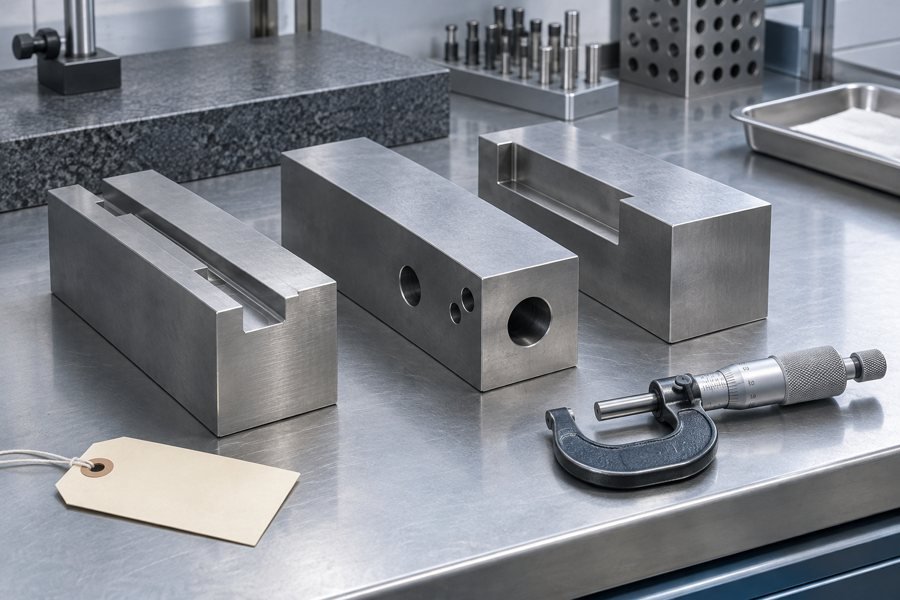
Confermare il grado richiesto, le condizioni di trattamento termico e la documentazione del materiale disponibile.
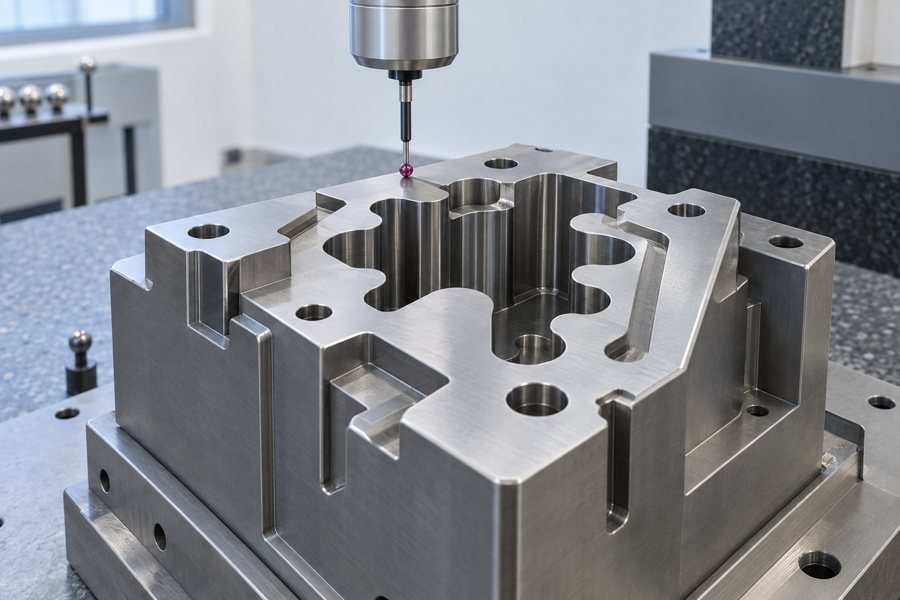
Esaminare le dimensioni critiche del profilo rispetto ai propri riferimenti prima del rilascio per ripetere la produzione.
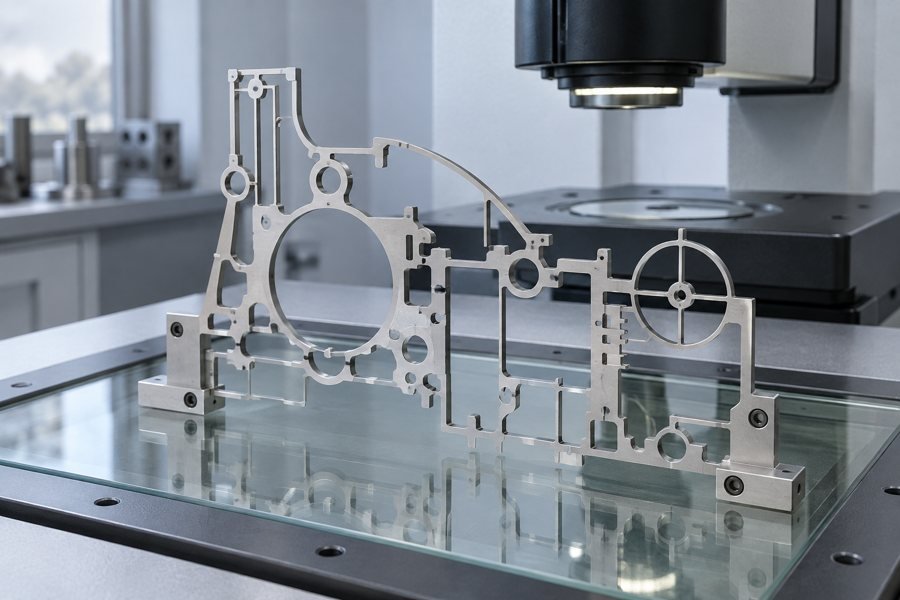
Utilizzare metodi dimensionali o ottici adeguati e un piano di campionamento concordato per la geometria.
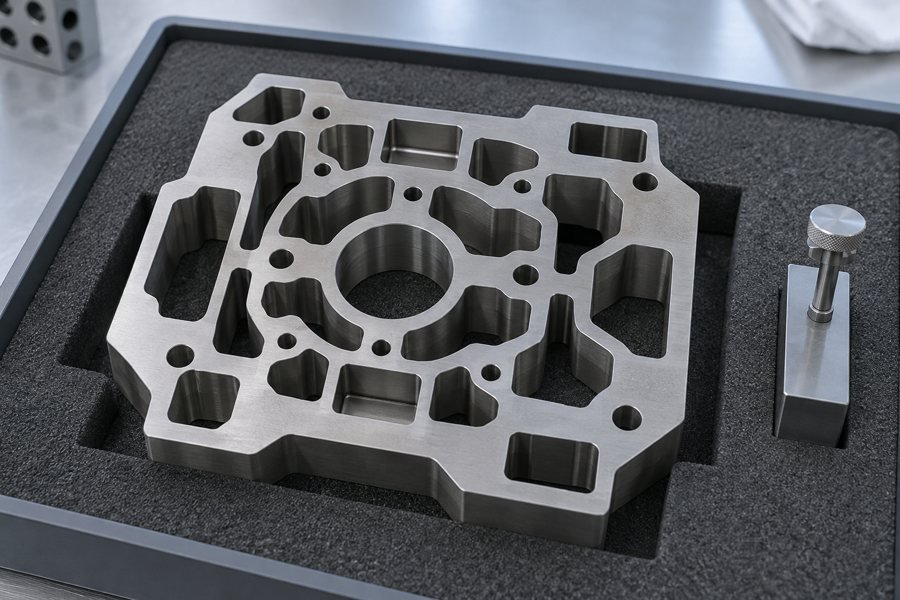
Verificare i requisiti di profilo, superficie e identificazione specificati prima dell'imballaggio protetto.
APPLICAZIONI DI ELETTROEROSIONE A FILO
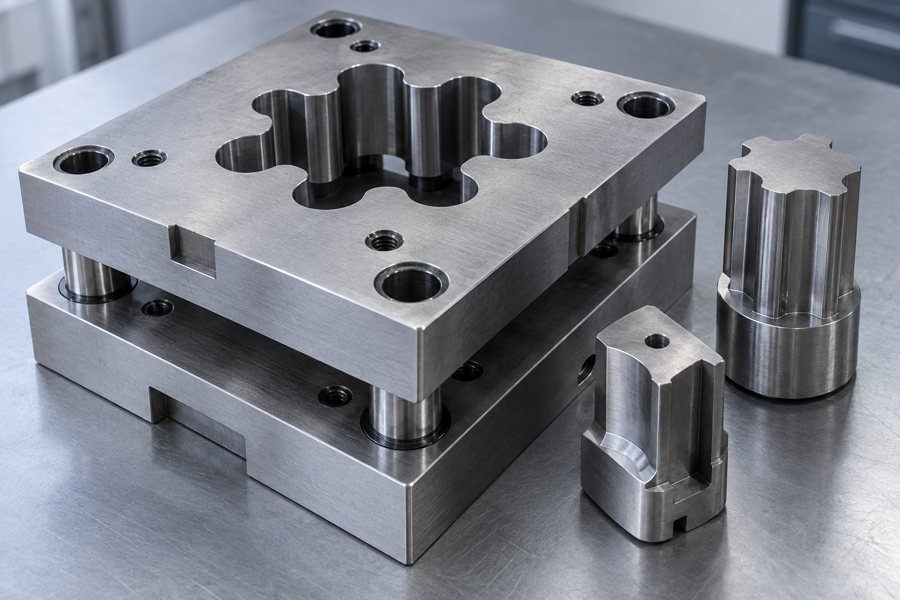
I vostri punzoni e profili di matrici abbinati.
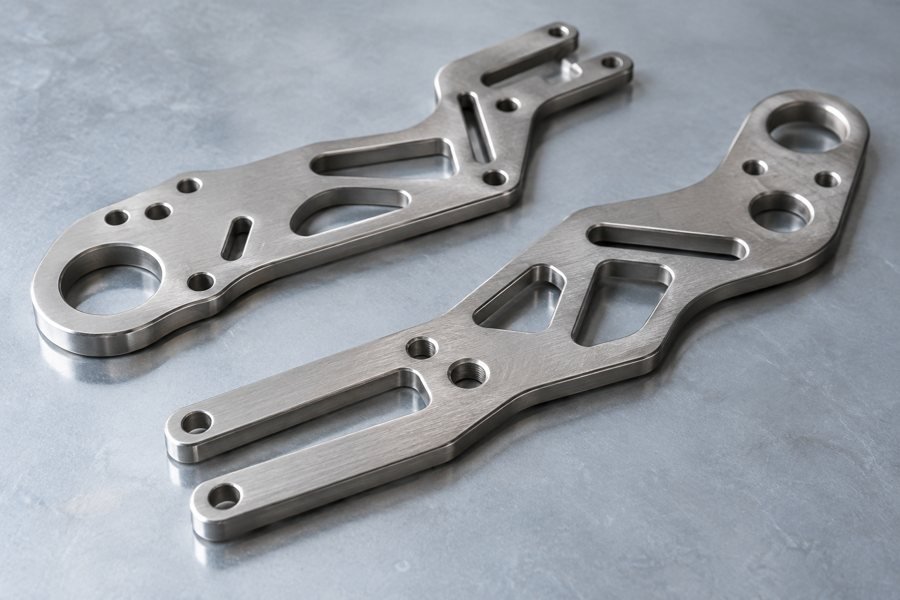
le caratteristiche fini controllate dal disegno.
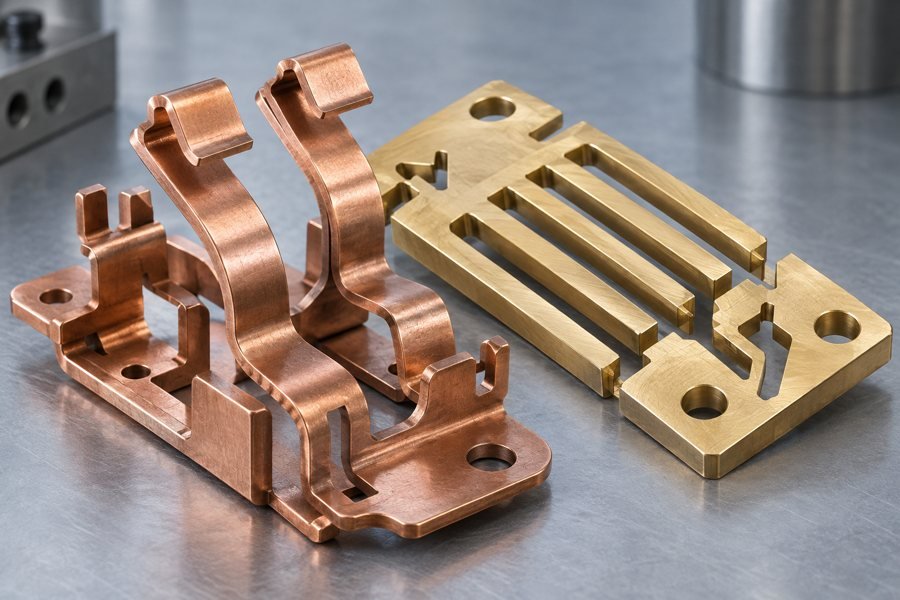
I tuoi profili e contatti conduttivi.
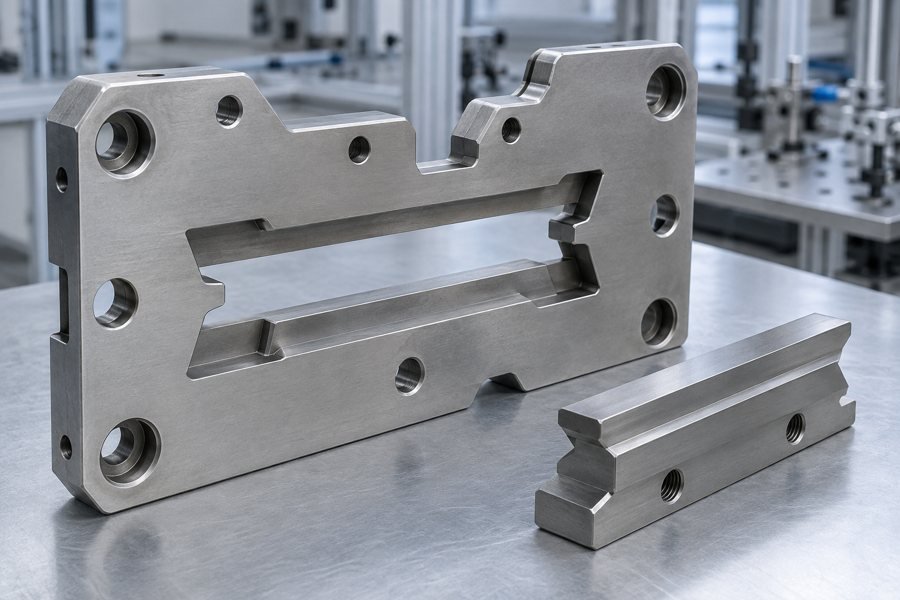
La tua localizzazione precisa e le interfacce adattate.
Il raggio pratico dipende dal diametro del filo, dallo spazio di scarico, dal materiale e dalla strategia di taglio. Contrassegnare il raggio funzionale e la distanza di accoppiamento sul disegno in modo che la fattibilità possa essere confermata.
Il pezzo deve condurre elettricità. È possibile revisionare acciai per utensili, acciai inossidabili, titanio, alluminio, rame, ottone e alcuni gradi di metallo duro. Fornire il grado e le condizioni esatti.
L'elettroerosione a filo standard necessita di un percorso del filo continuo attraverso il pezzo. Per le cavità cieche, rivedere invece l'elettroerosione a tuffo o la lavorazione CNC.
I risultati dipendono dalla geometria, dallo spessore, dal materiale, dalle impostazioni di taglio e dalle passate di finitura. Il preventivo dovrebbe confermare le tolleranze specifiche della caratteristica, la rugosità e il metodo di ispezione concordato.
L'EDM rimuove il materiale termicamente. Se la tua applicazione presenta requisiti relativi allo strato di rifusione o ad altri requisiti di integrità della superficie, specificali in modo che i passaggi di finitura, il trattamento secondario e la verifica possano essere esaminati.
La disponibilità del materiale e del trattamento termico, la preparazione della filettatura, l'altezza della parte, la lunghezza di taglio, le passate di finitura, l'ispezione e la quantità influiscono tutti sul piano. La citazione rivista conferma i tempi e la portata.
Identificare il livello di report e i record richiesti al preventivo. Viene concordata la documentazione di approvazione del primo articolo o produzione per il tuo programma; non è scontato per ogni ordine.
condividere la quantità iniziale, la domanda ripetuta prevista e il programma di rilascio. L'approvazione del campione, le revisioni controllate e l'identificazione del lotto possono essere pianificate insieme.
Conferma il disegno, la condizione del materiale e il piano di accettazione.
Conferma dei campioni approvati, della revisione e della quantità rilasciata.
Le immagini dei prodotti illustrano concetti di produzione, non casi di studio dei clienti. Il disegno approvato e le specifiche concordate regolano le parti fornite.