

Moulage par injection
Tooling and molding for your repeat plastic parts.
From prototype to production, coordinated manufacturing solutions for your custom parts.
Voir tous les services →
Precision parts for your tight tolerances and complex geometry.
Tooling and molding for your repeat plastic parts.

Metal casting options for your part and production volume.

Cutting, forming and welding for your fabricated parts.

Custom profiles for your section, length and finish requirements.

Finishes for your appearance, corrosion and wear requirements.

Sub-assemblies and final builds for your production program.

Production tooling built around your process and volume.

Prototype parts to check fit, function and design.
Choose air- or liquid-cooling components around your thermal and mechanical requirements.

Manufacturing support for your cold plates, manifolds and cooling assemblies.

Find components for your power electronics, energy, laser and telecom application.

Components for your electronic systems.
Start with your functional and quality requirements.
Build around your operating environment.
From prototype to production, review material performance, manufacturability and cost for your part.
Review grade, temper and finish for your metal parts.
 AluminiumStrength, weight and machining›
 Acier inoxydableCorrosion and finish requirements›
 Carbon & Alloy SteelDiscuss grade and heat treatment›
 Acier à outilsDiscuss tooling and wear needs›
 TitaneReview grade and part geometry›
 Copper & BrassDiscuss conductivity and machining›
Match your polymer to function, process and environment.
 ABSReview enclosure and molding needs›
 Polycarbonate (PC)Discuss clarity and impact needs›
 Nylon (PA)Review moisture and wear conditions›
 POM / AcétalReview fit and sliding features›
 PEEKDiscuss operating conditions›
 PTFEReview friction and chemical exposure›
 ULTEM / PEIDiscuss thermal and electrical needs›
Confirm grade availability and application requirements.
 Silicone / LSRDiscuss flexible component needs›
 TPU / TPEReview flexibility and processing›
 EPDMReview weathering and chemical exposure.›
 NBRReview oil and fuel exposure.›
 FKMReview temperature and chemical exposure.›
 G10 / FR4Review insulation and laminate needs›
 CompositesReview stiffness, weight and laminate.›Customer-Specified MaterialsConfirm your grade and requirements.›Other Specialty MaterialsDiscuss your application and grade.›
Practical guidance for your part geometry and material decisions.
Prepare your process, budget and sourcing questions.
Build your knowledge before production.
Learn who we are and how we operate.
Find our U.S. support team or start a conversation.
POUR VOTRE PRISE EN MAIN, VOTRE AJUSTEMENT ET VOTRE PROTECTION
Ajoutez prise en main, confort et protection avec un couple de matériaux adapté à votre application.
Examinez vos interfaces, le périmètre de l’outillage et les critères d’échantillons avant la production.
Accord de confidentialité sur demande.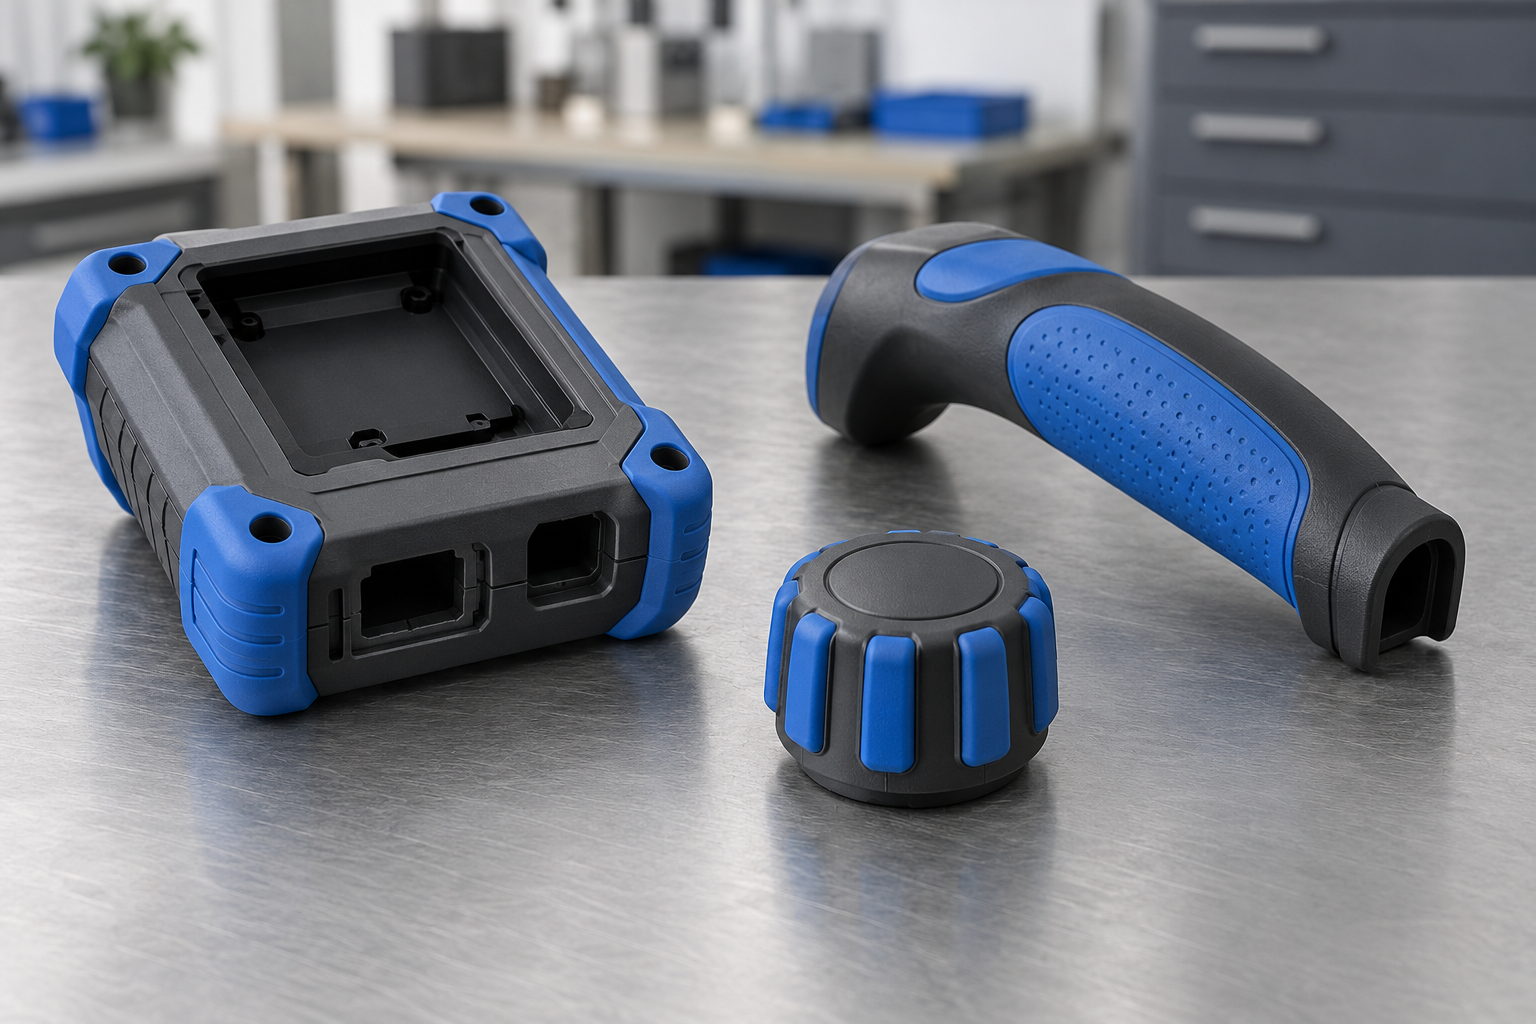
Choisissez le couple de matériaux adapté à votre application.
Examinez conception, adhérence et approche d’outillage.
Confirmez ajustement et fonction avant la production.
Coordonnez votre examen technique et vos exigences de livraison.
Le surmoulage forme un second matériau sur un support pour ajouter prise en main, protection ou d’autres fonctions. Examinez 4 applications et 4 données d’approbation pour votre projet.
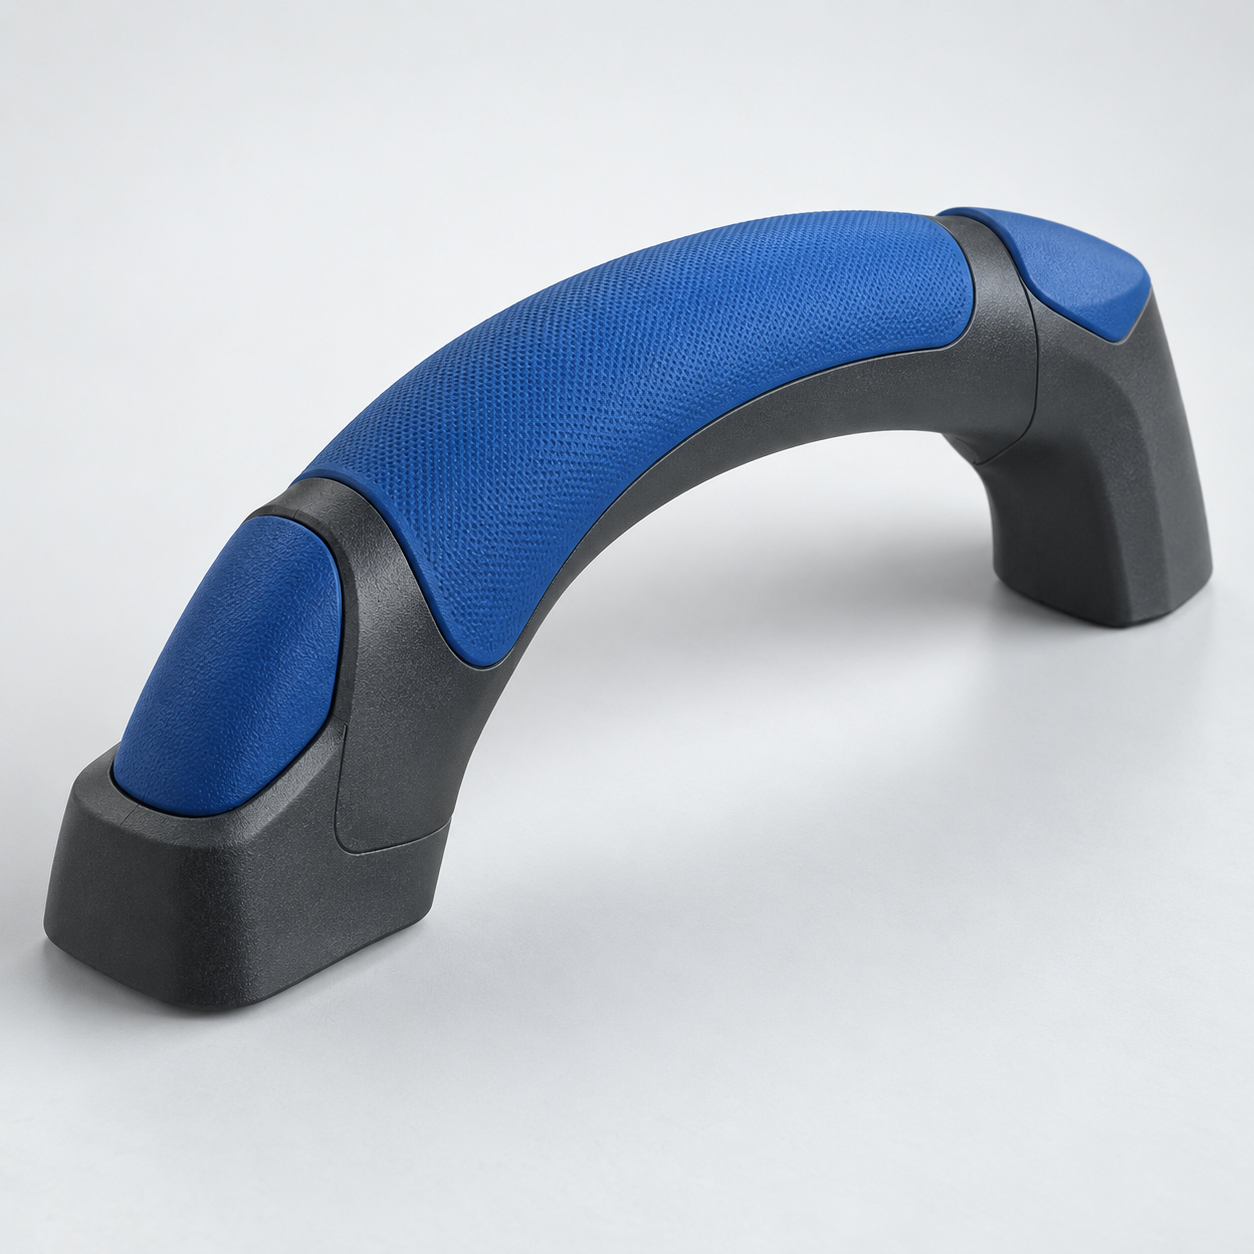
Pour les poignées surmoulées, définissez zone de contact, charges attendues et conditions de nettoyage.
Choix du grade, conception des interfaces et validation sont propres au projet.
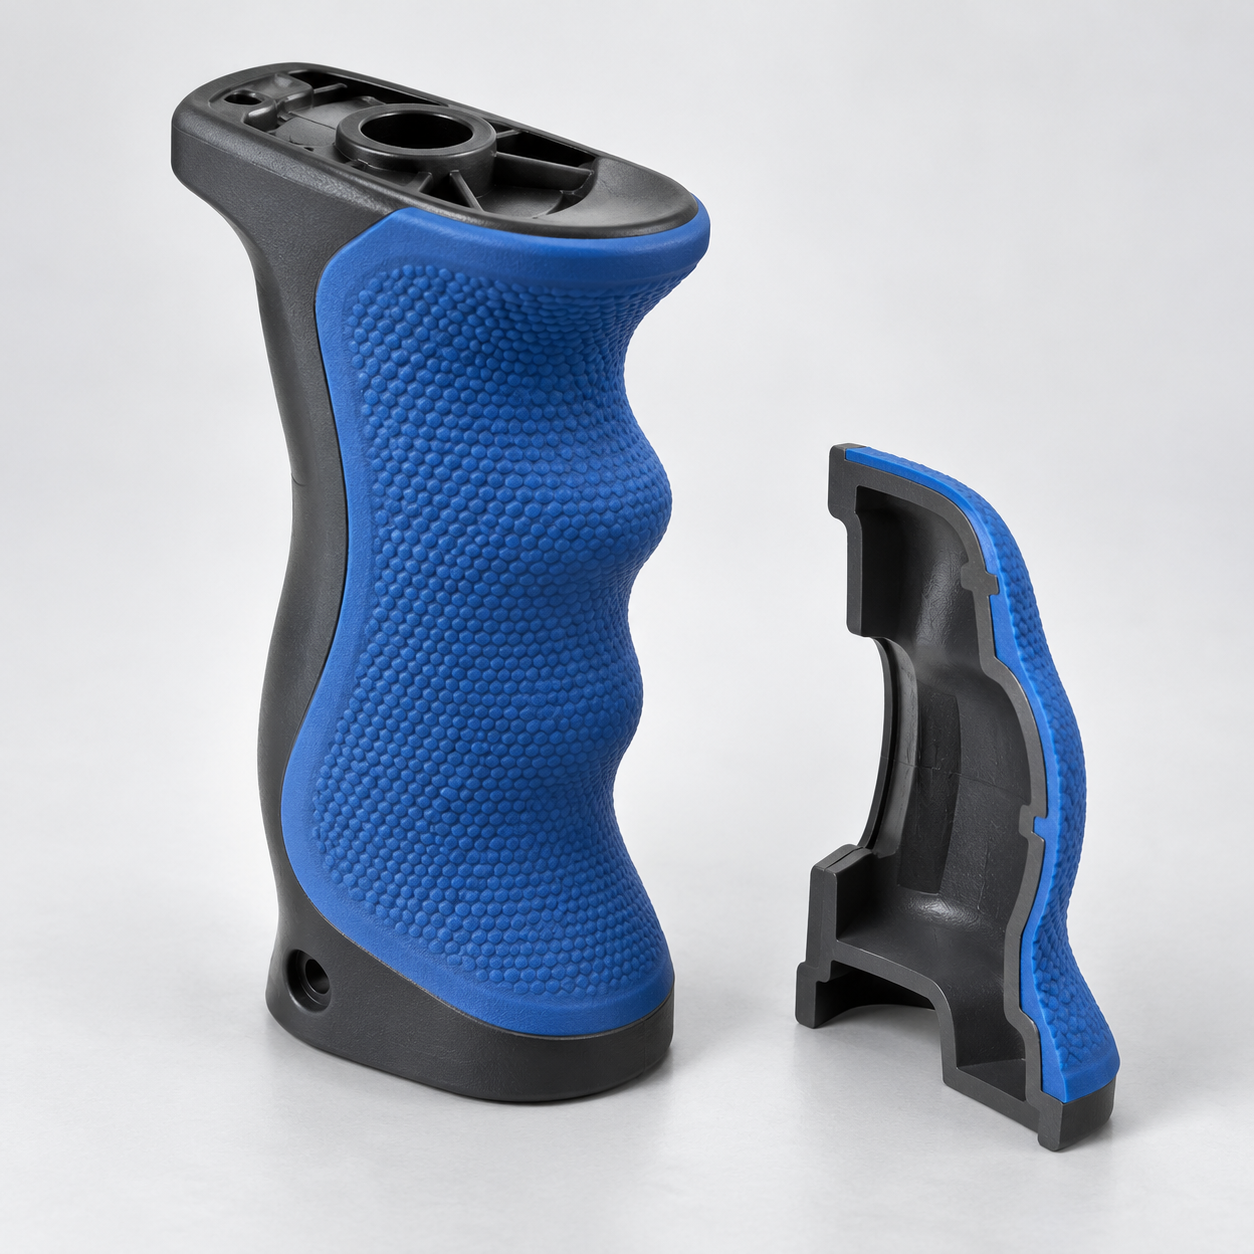
Comparez les matériaux selon support, dureté et conditions d’utilisation. Examinez le surmoulage TPE et TPU par grade précis.
Choix du grade, conception des interfaces et validation sont propres au projet.
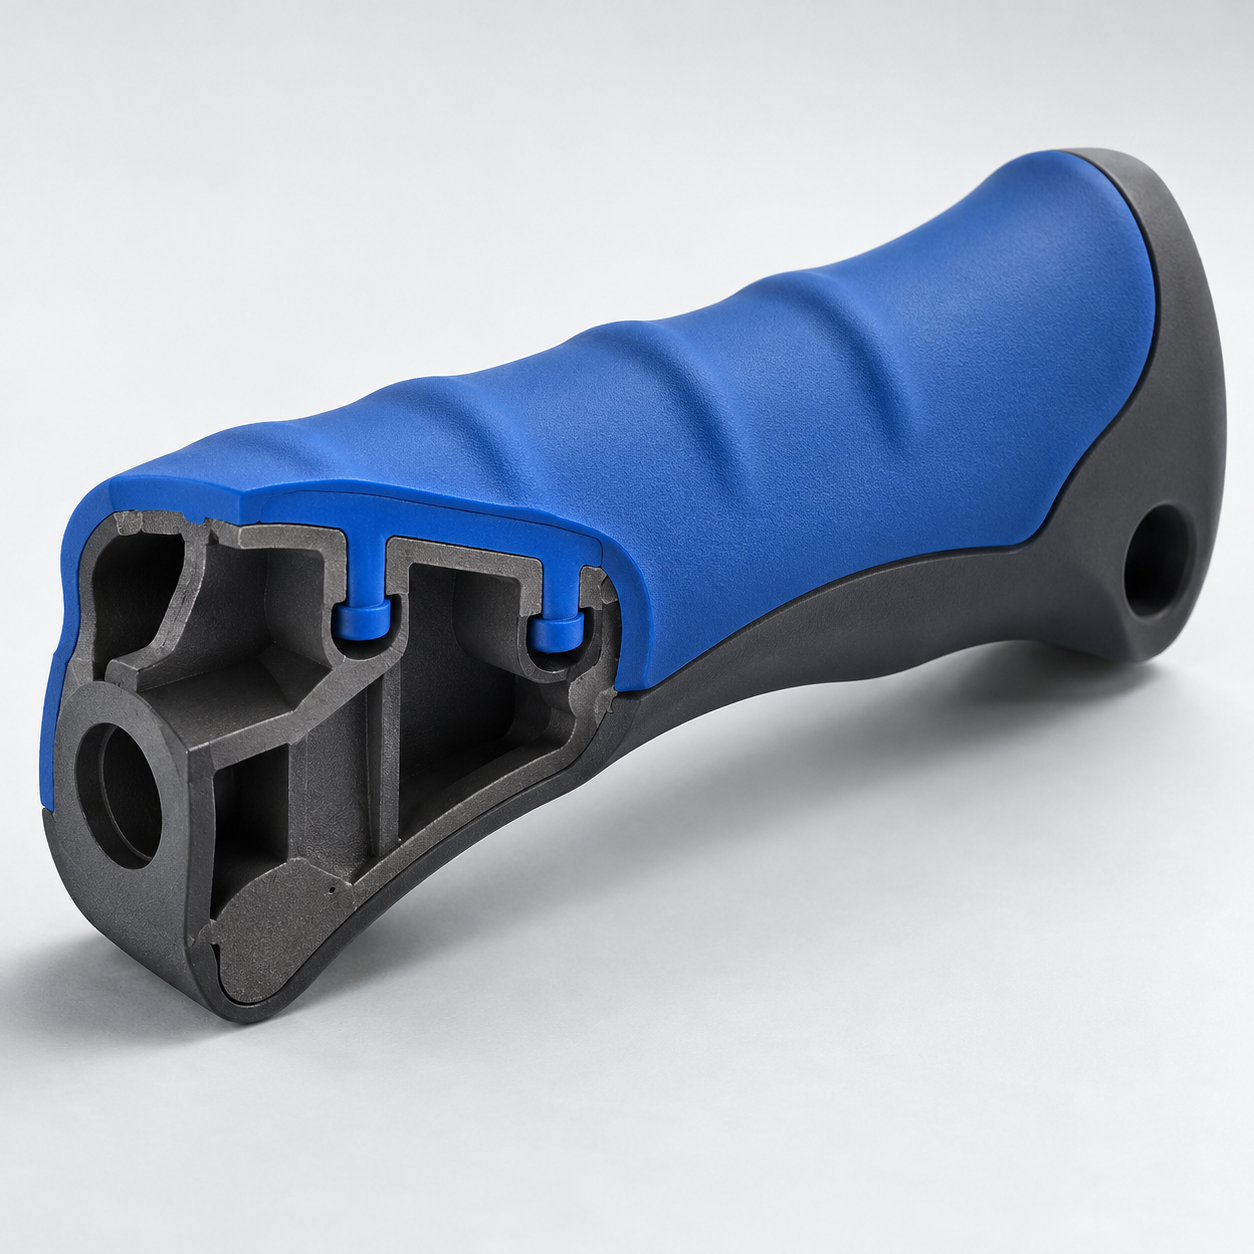
Examinez ancrage mécanique et transitions dans les zones chargées par votre main.
Choix du grade, conception des interfaces et validation sont propres au projet.
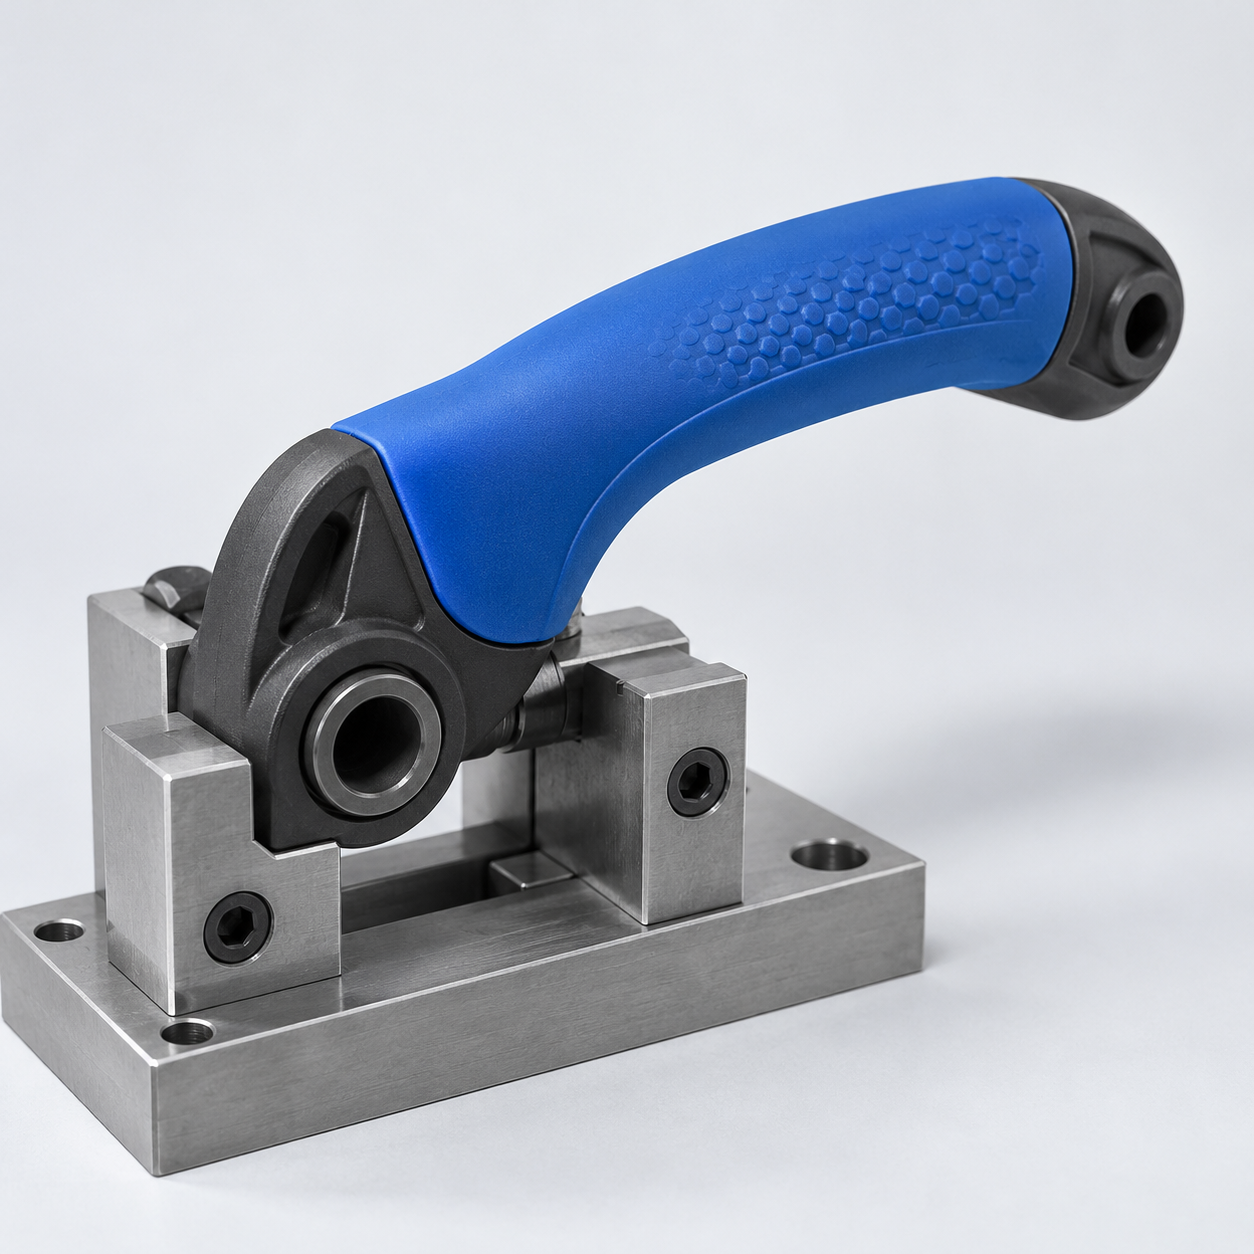
Convenez des charges et du toucher que votre échantillon doit satisfaire avant la production.
Définissez les critères de résistance de liaison pour vos conditions d’utilisation.
Convenez des tolérances sur faces d’accouplement et limites de couche.
Fixez vos limites de bavure, couleur, texture et traces d’injection.
Confirmez charges, cycles et contrôles d’étanchéité applicables.
Méthodes, quantités et critères d’acceptation sont confirmés pour votre projet.
Définissez les méthodes d’essai pertinentes.
Fixez le conditionnement requis.
Convenez du nombre d’échantillons.
Définissez des limites d’acceptation claires.
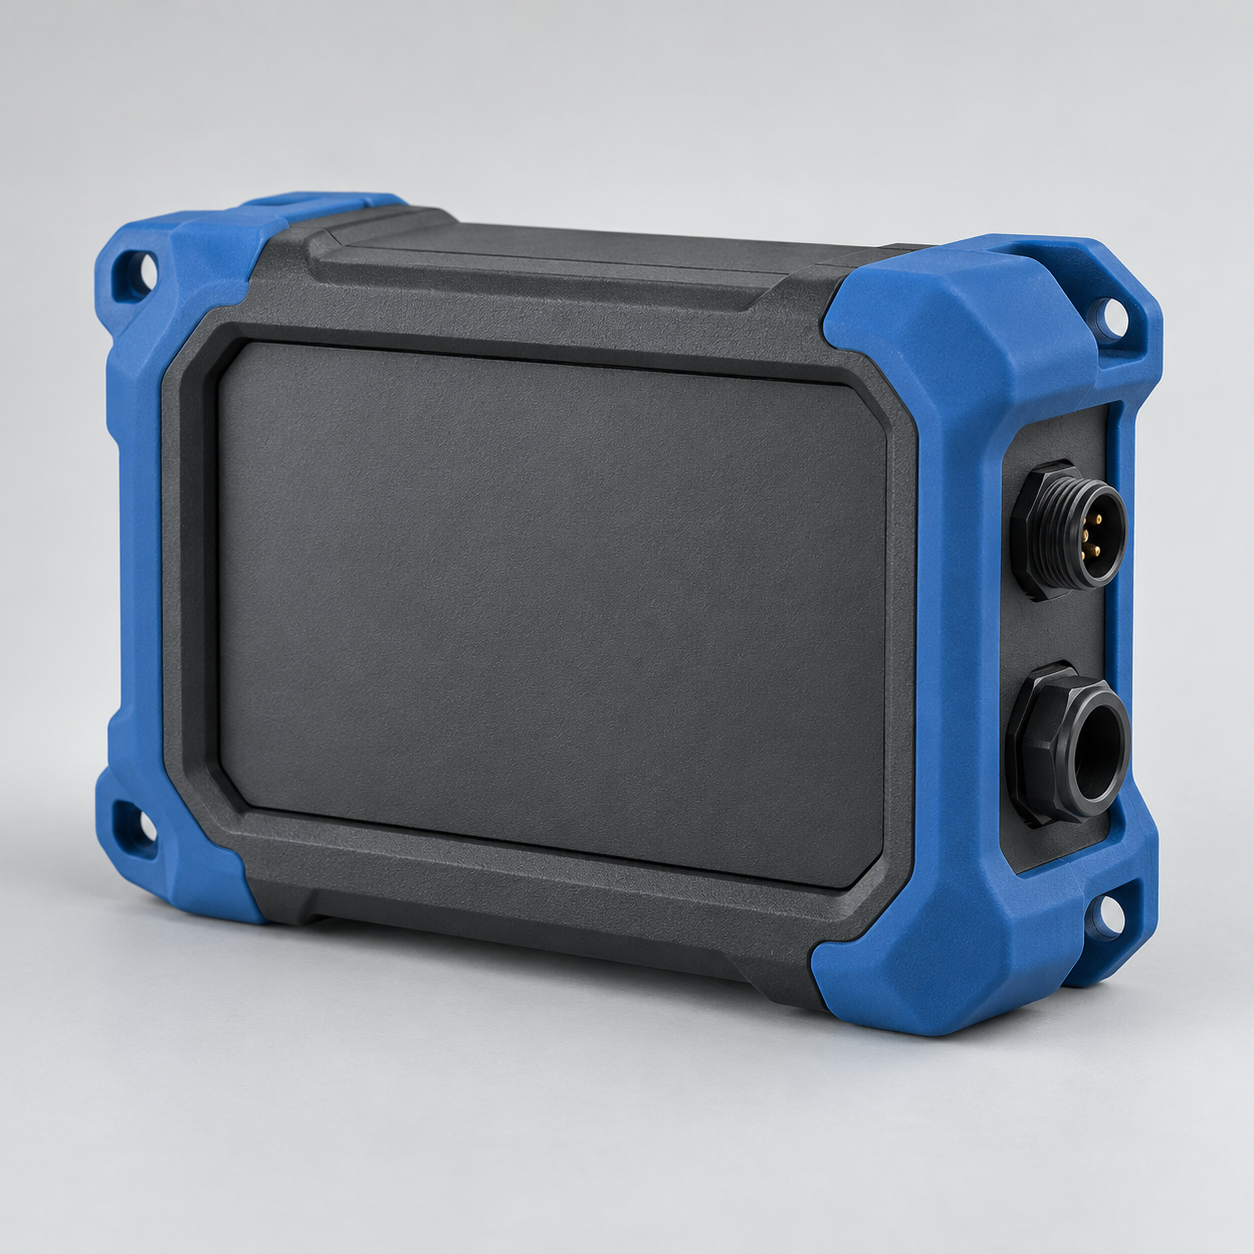
Pour l’électronique grand public, repérez les coins exposés aux chocs tout en gardant utilisables ports et fixations.
Choix du grade, conception des interfaces et validation sont propres au projet.
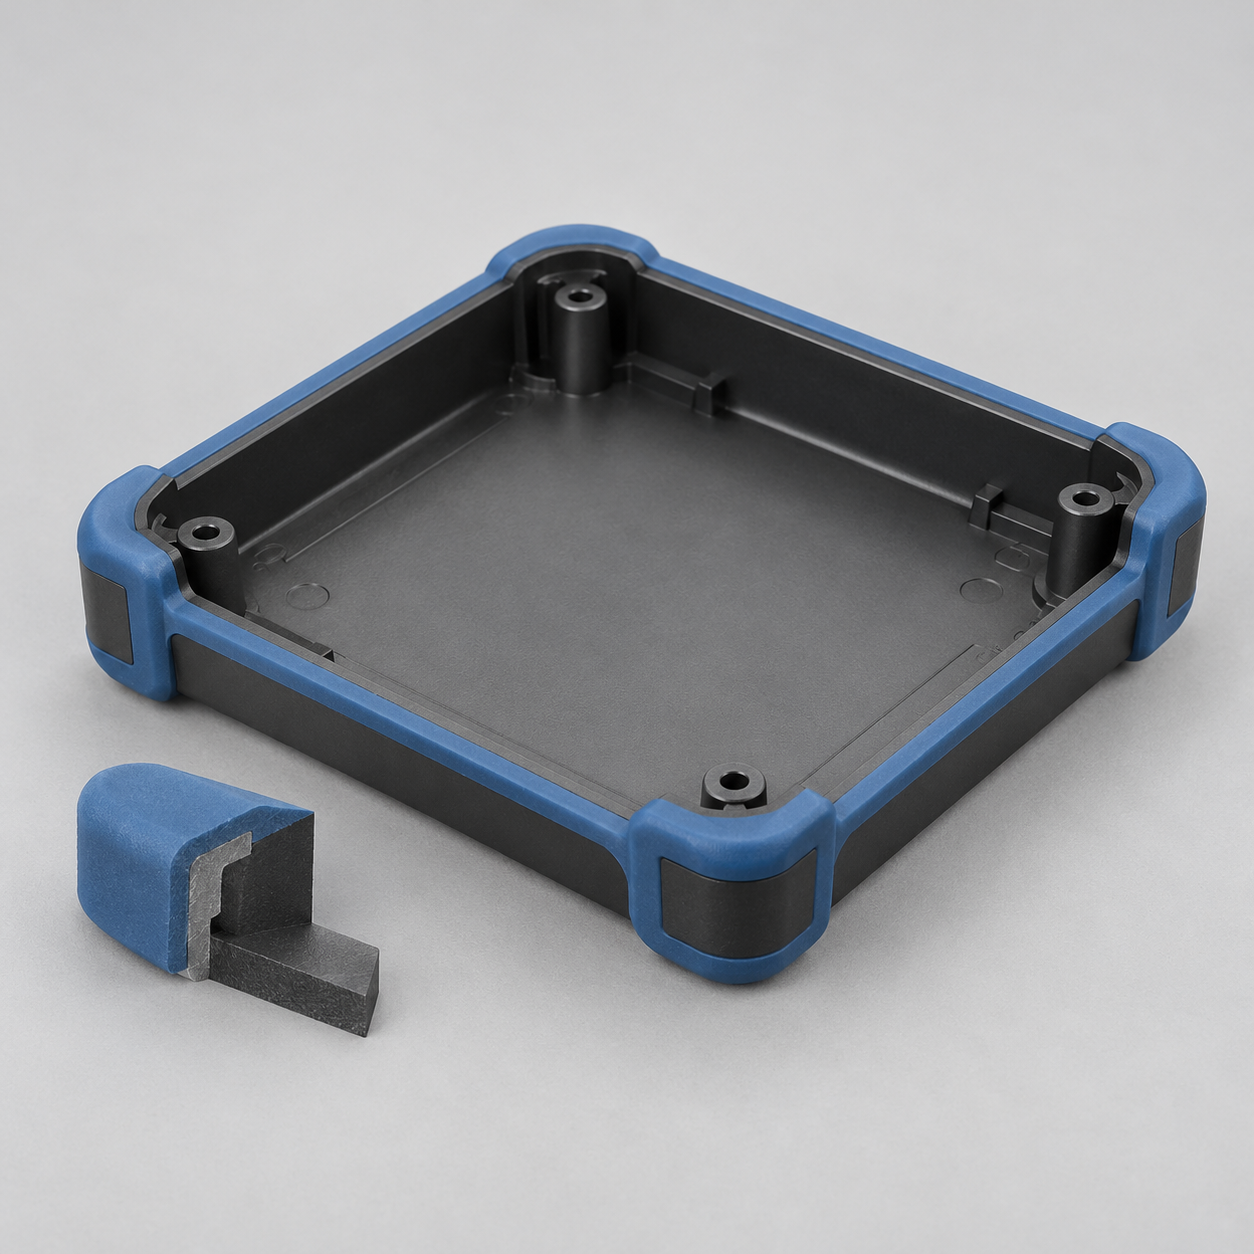
Pour le surmoulage thermoplastique, examinez grades précis et températures de moulage. Le nom d’une famille de matériaux ne prouve pas l’adhérence.
Choix du grade, conception des interfaces et validation sont propres au projet.
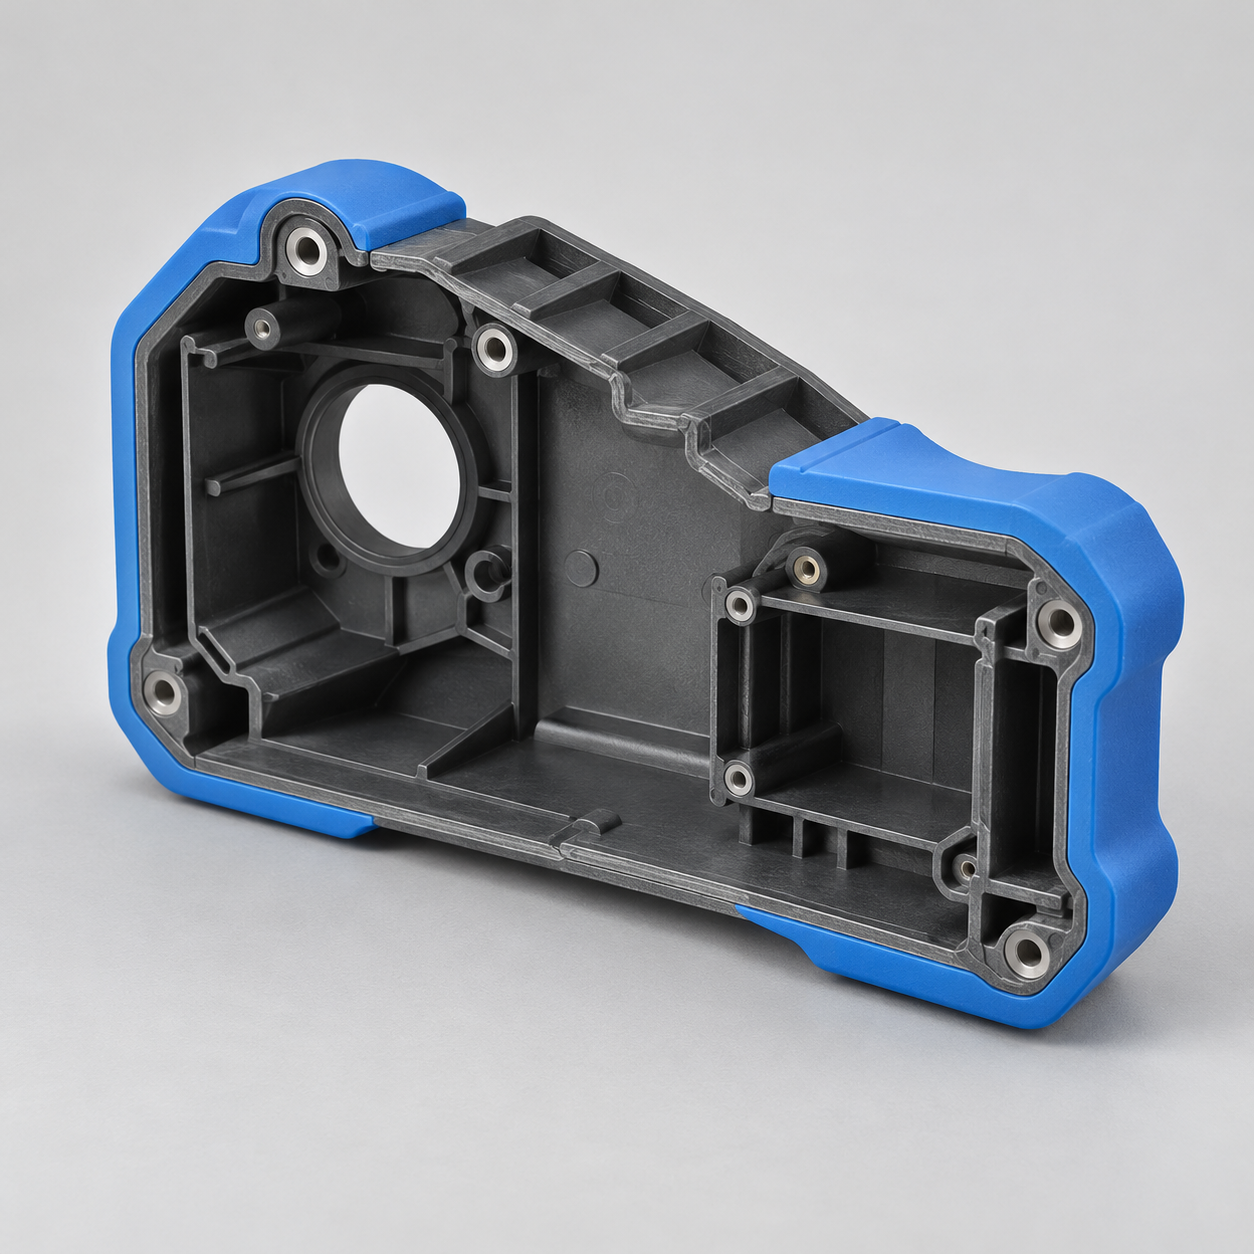
Examinez les fermetures du moule autour des connecteurs, vis et faces d’accouplement.
Choix du grade, conception des interfaces et validation sont propres au projet.
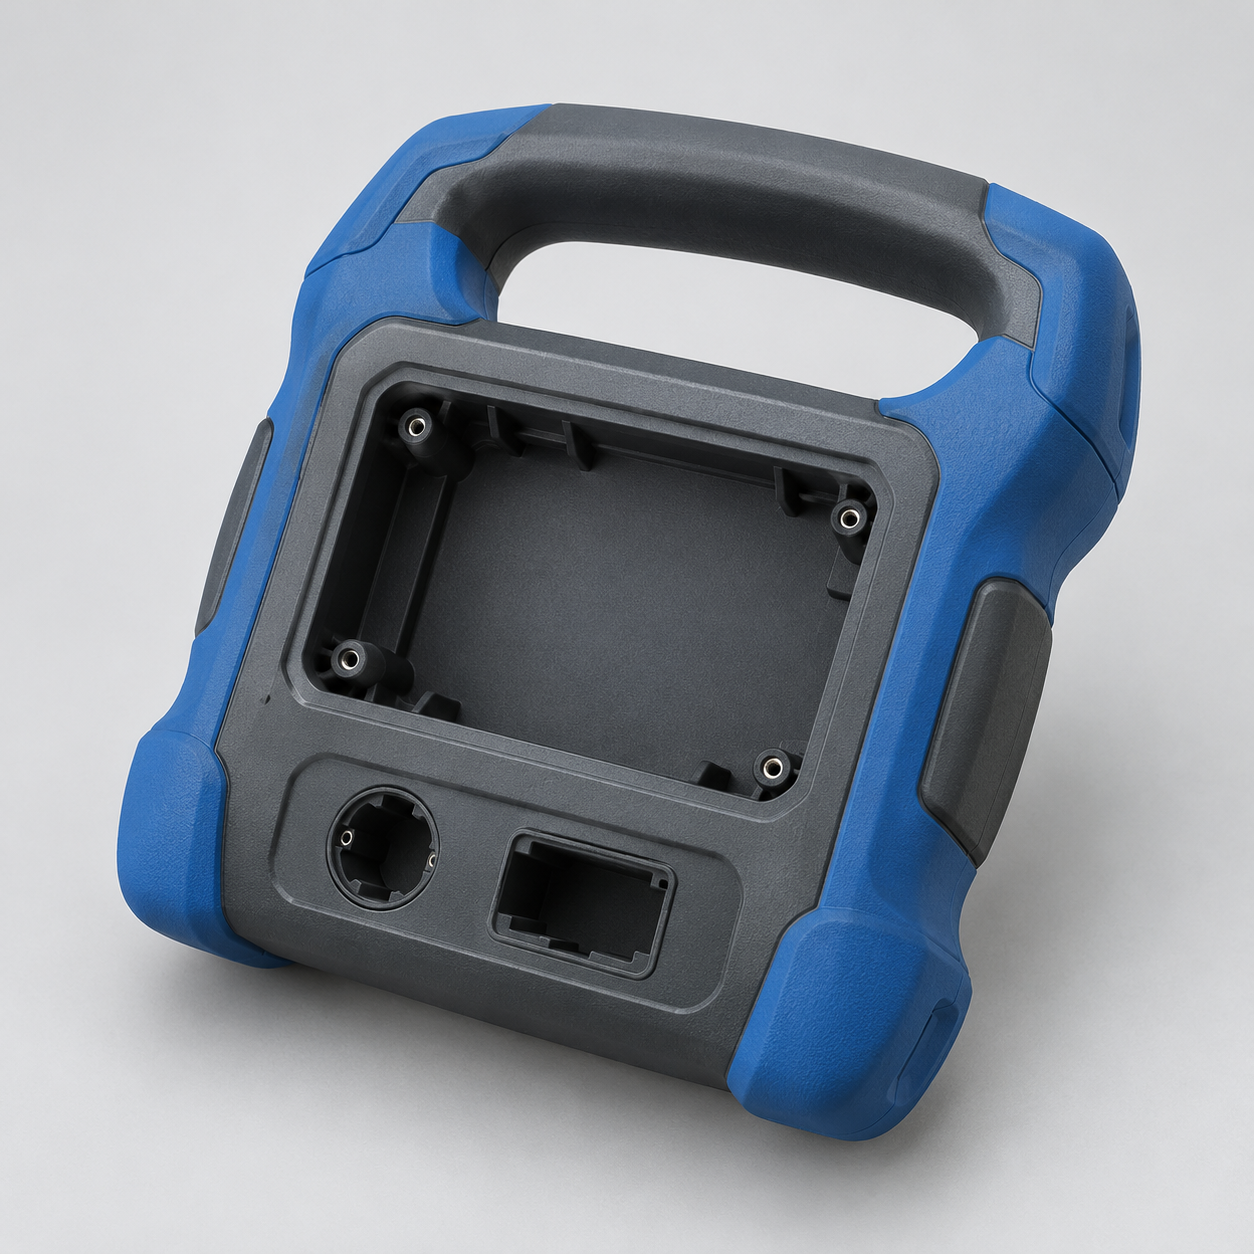
Définissez vos contrôles d’échantillons avant la production.
Définissez les critères de résistance de liaison pour vos conditions d’utilisation.
Convenez des tolérances sur faces d’accouplement et limites de couche.
Fixez vos limites de bavure, couleur, texture et traces d’injection.
Confirmez charges, cycles et contrôles d’étanchéité applicables.
Méthodes, quantités et critères d’acceptation sont confirmés pour votre projet.
Définissez les méthodes d’essai pertinentes.
Fixez le conditionnement requis.
Convenez du nombre d’échantillons.
Définissez des limites d’acceptation claires.
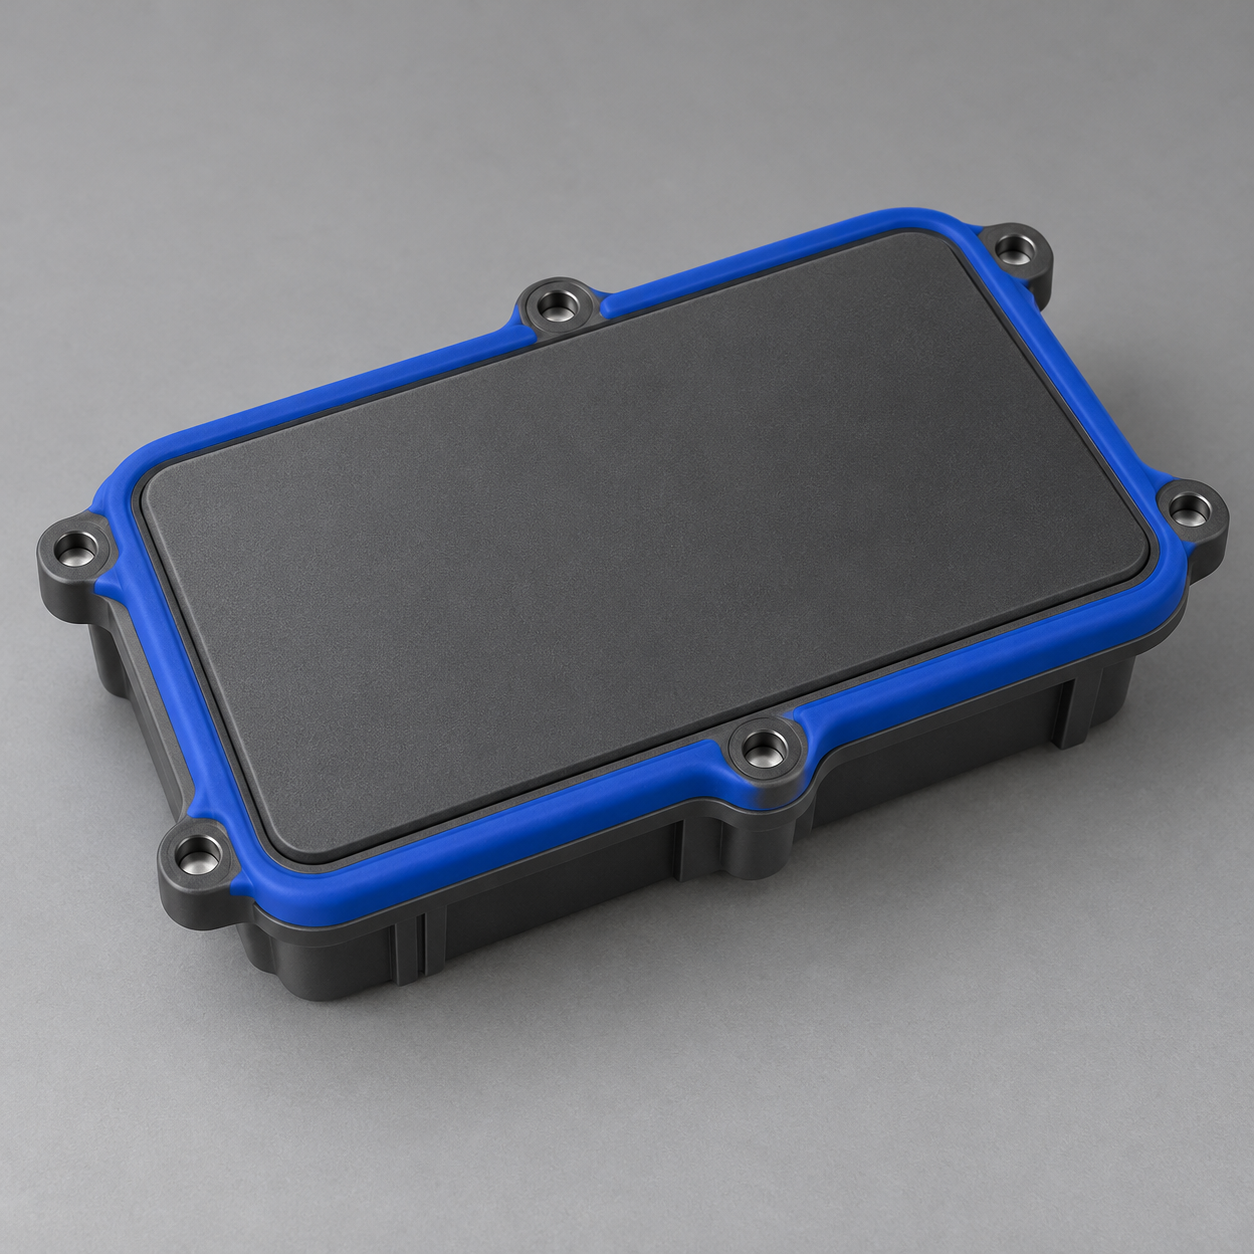
Pour les joints surmoulés, précisez contre-face, fluide, température et conditions de compression.
Choix du grade, conception des interfaces et validation sont propres au projet.
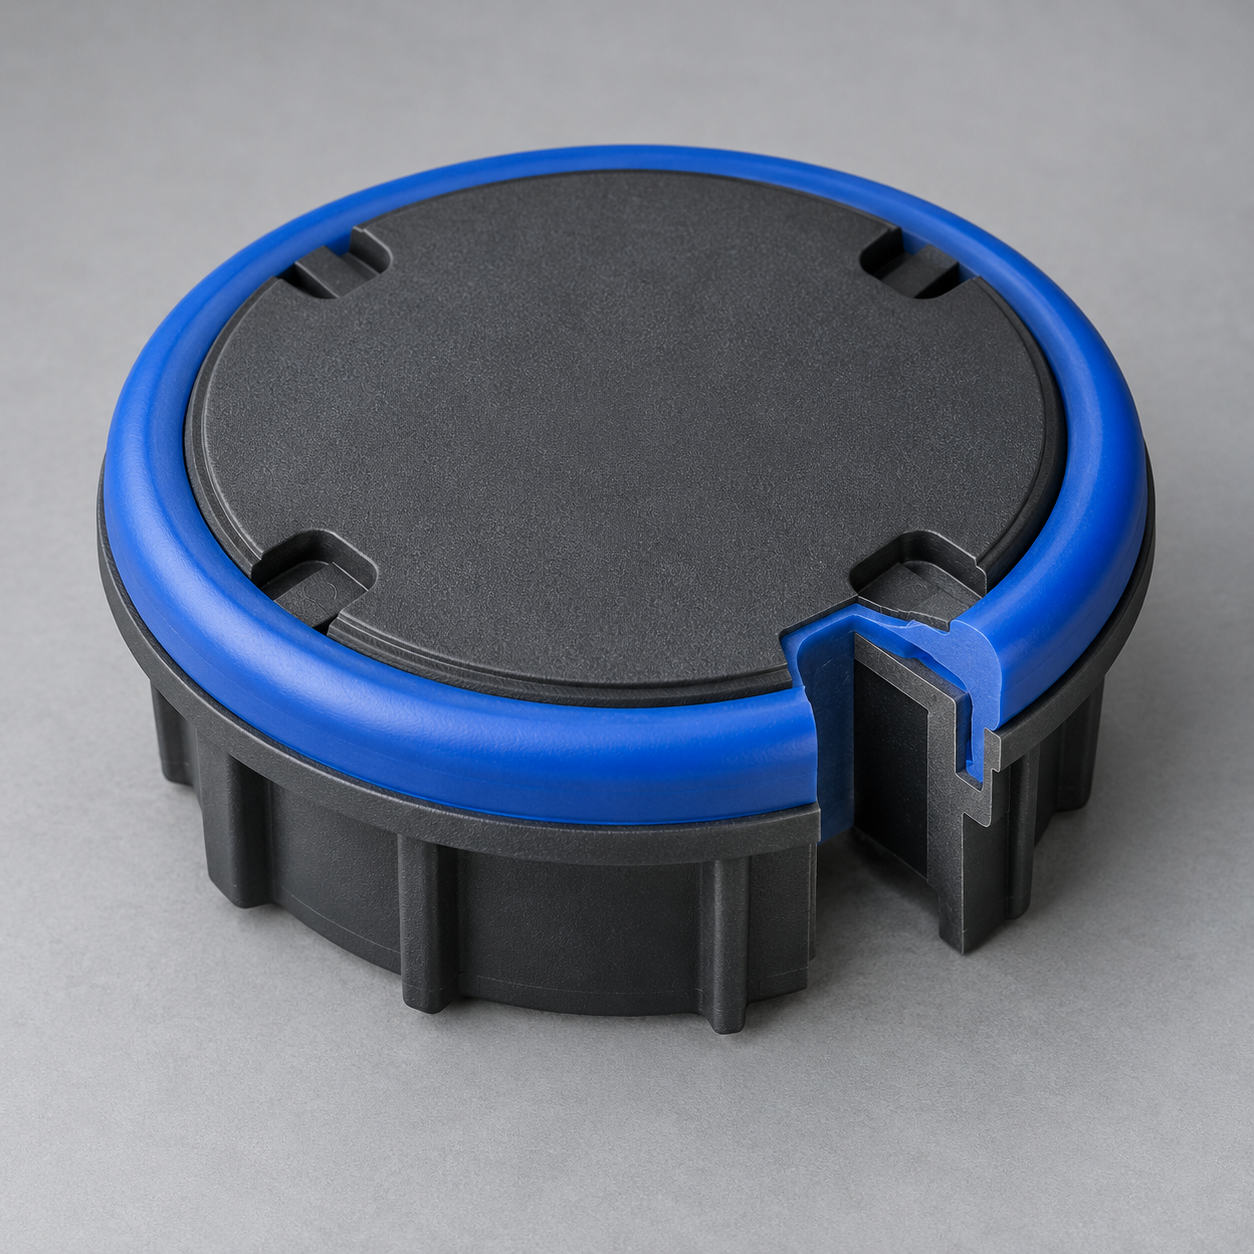
Choisissez le grade d’élastomère selon compatibilité avec le fluide, compression et support. La dureté seule ne prouve pas l’étanchéité.
Choix du grade, conception des interfaces et validation sont propres au projet.
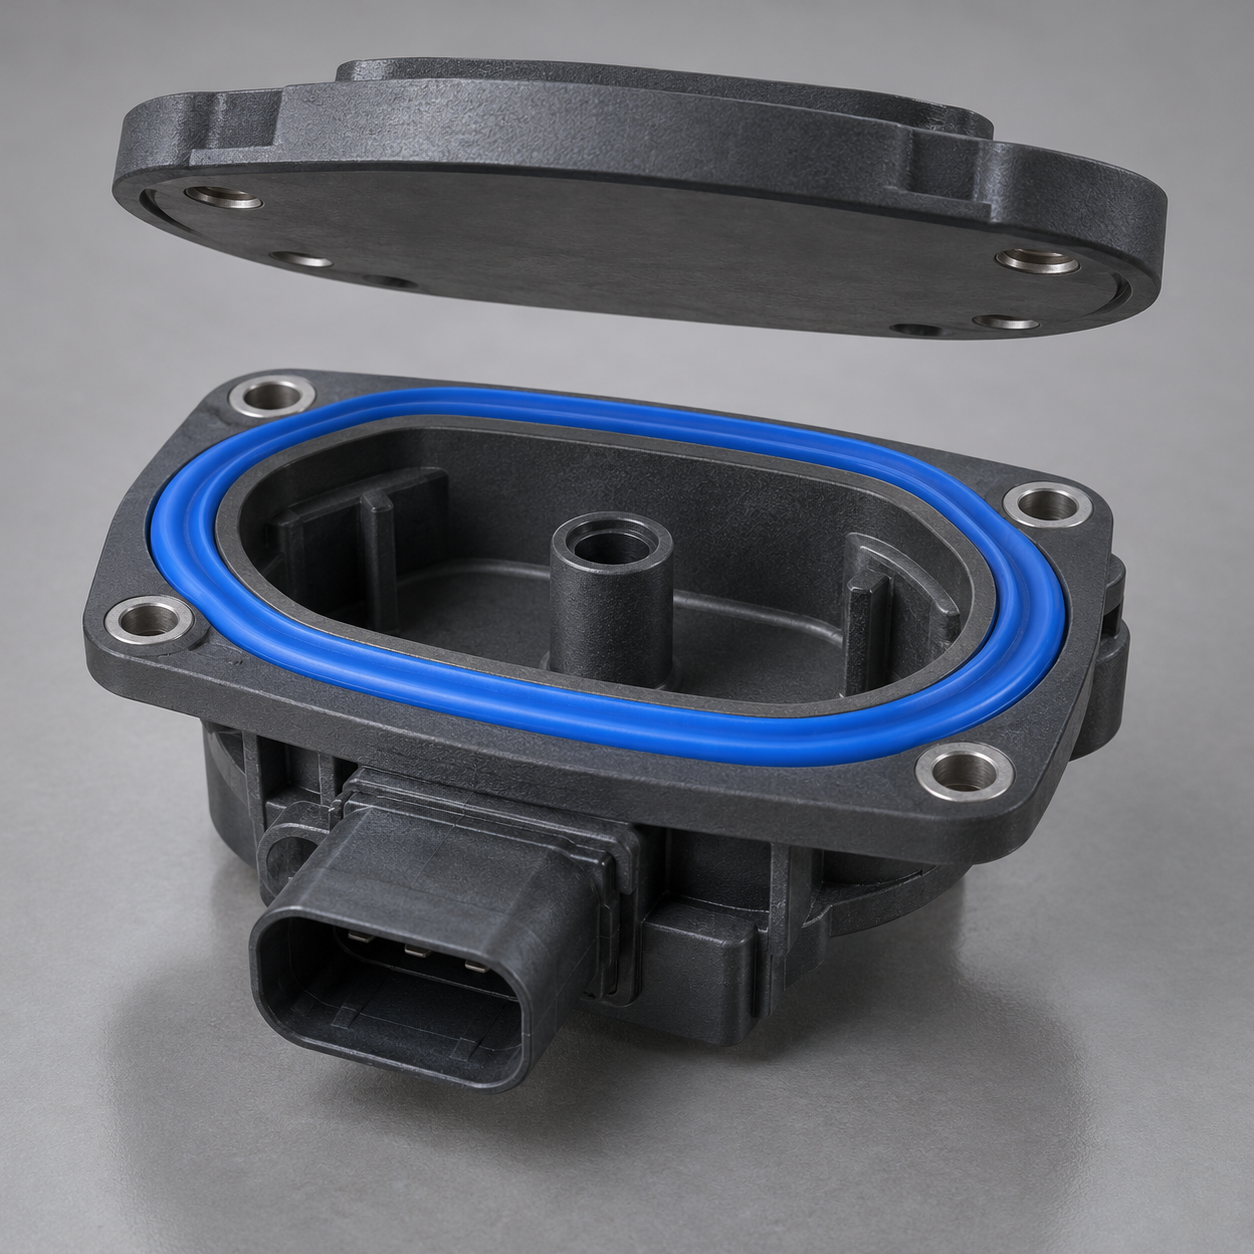
Examinez épaisseur de couche, compression et limites de fermeture avec votre assemblage.
Choix du grade, conception des interfaces et validation sont propres au projet.
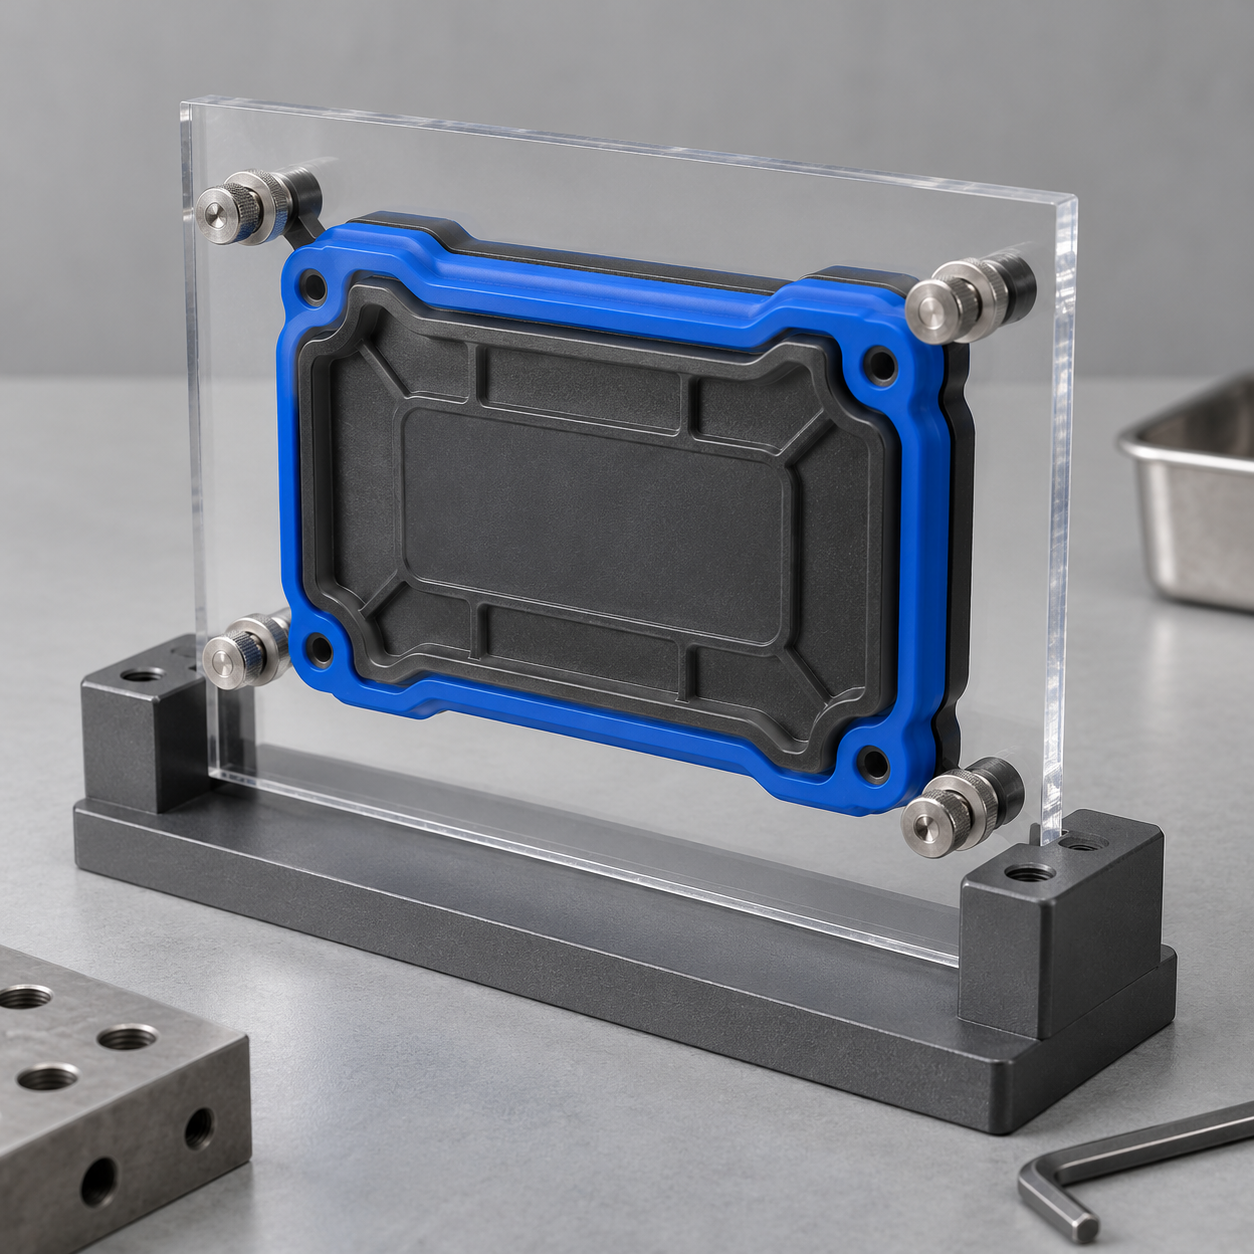
Un contrôle visuel ne prouve pas un niveau d’étanchéité. Convenez du montage, du milieu, de la pression et de la limite d’acceptation.
Définissez les critères de résistance de liaison pour vos conditions d’utilisation.
Convenez des tolérances sur faces d’accouplement et limites de couche.
Fixez vos limites de bavure, couleur, texture et traces d’injection.
Confirmez charges, cycles et contrôles d’étanchéité applicables.
Méthodes, quantités et critères d’acceptation sont confirmés pour votre projet.
Définissez les méthodes d’essai pertinentes.
Fixez le conditionnement requis.
Convenez du nombre d’échantillons.
Définissez des limites d’acceptation claires.
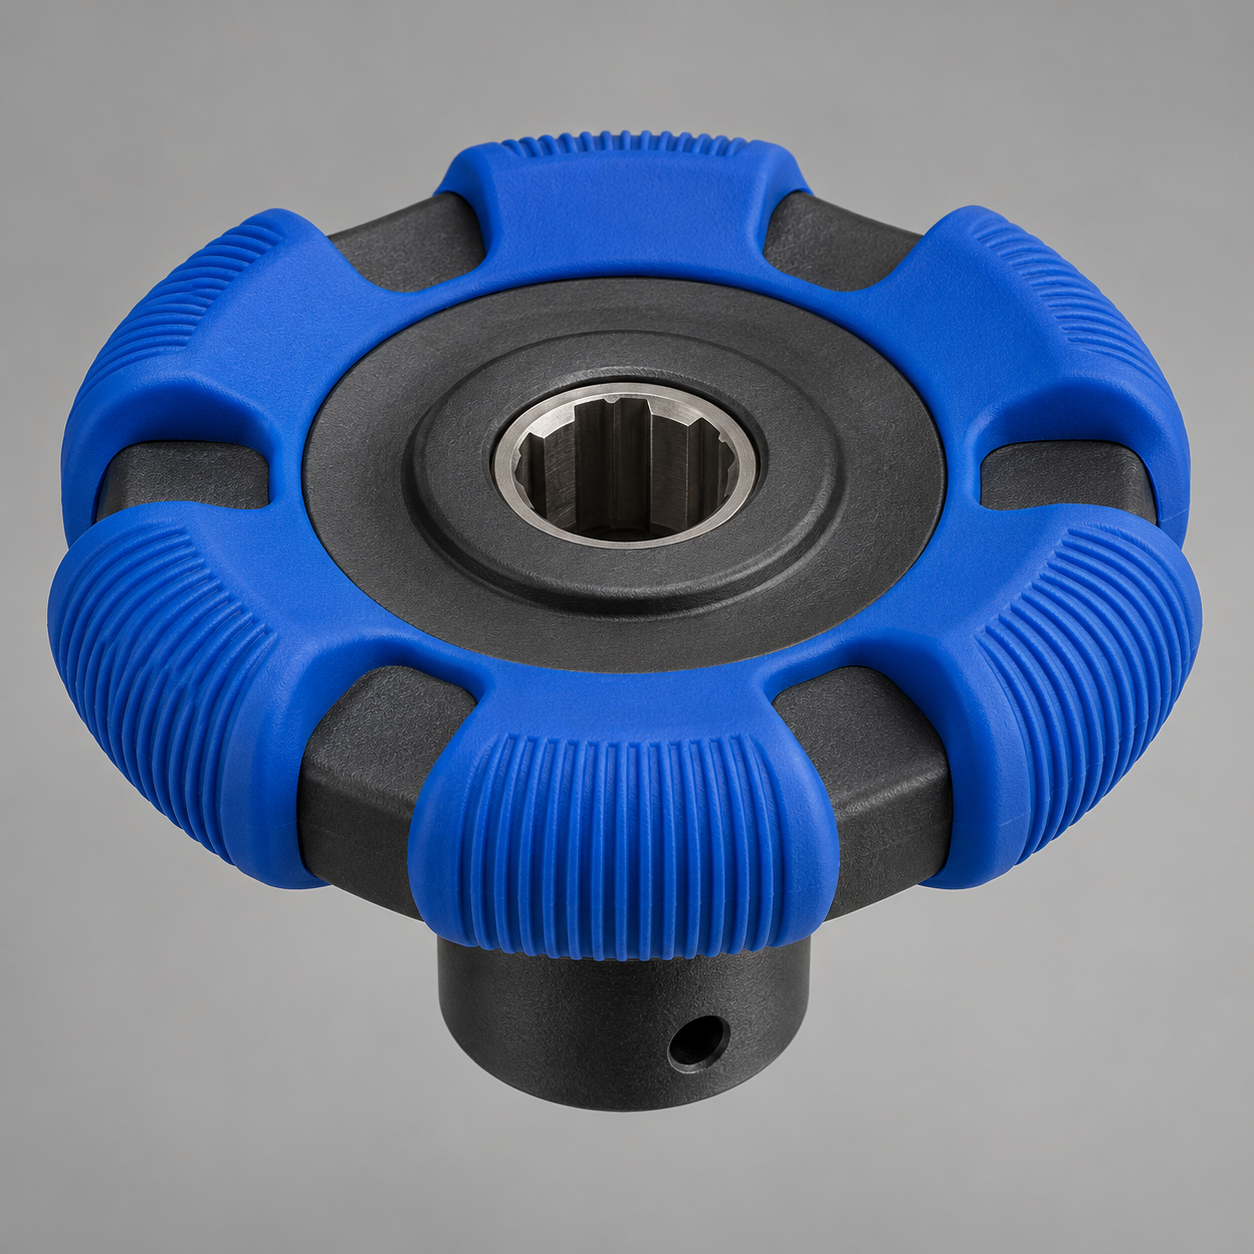
Le surmoulage au toucher souple peut ajouter une surface de contact déformable à un bouton ou une commande rigide.
Choix du grade, conception des interfaces et validation sont propres au projet.
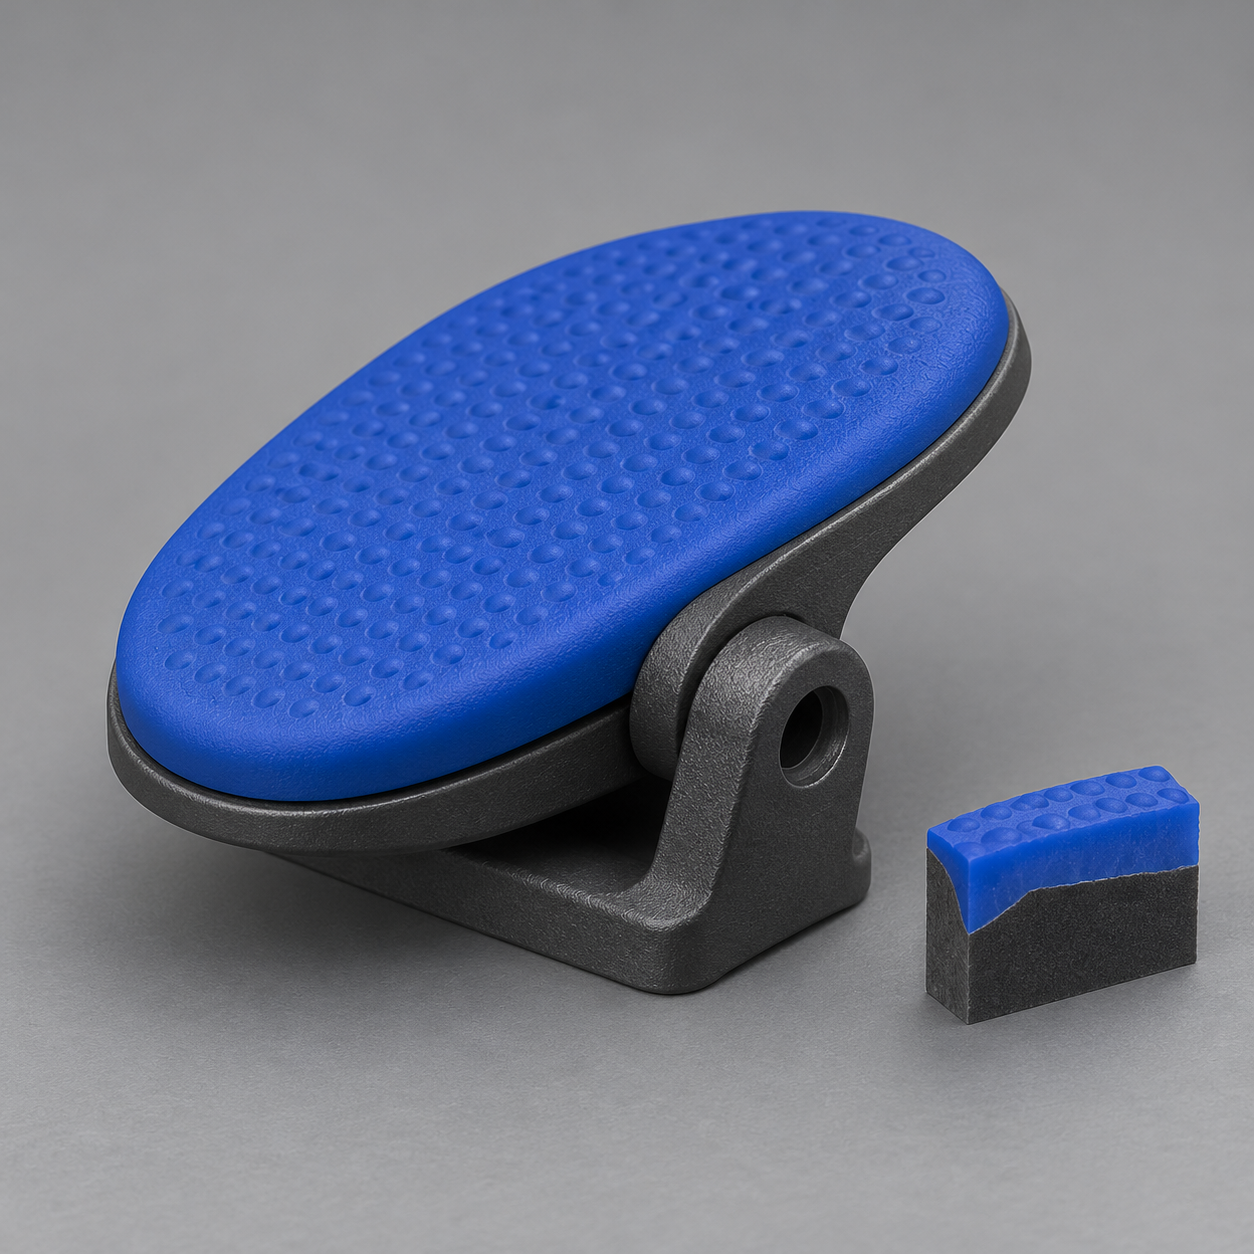
Comparez les prestations à partir des grades exacts du support et de l’élastomère, pas seulement de la couleur ou de la souplesse.
Choix du grade, conception des interfaces et validation sont propres au projet.
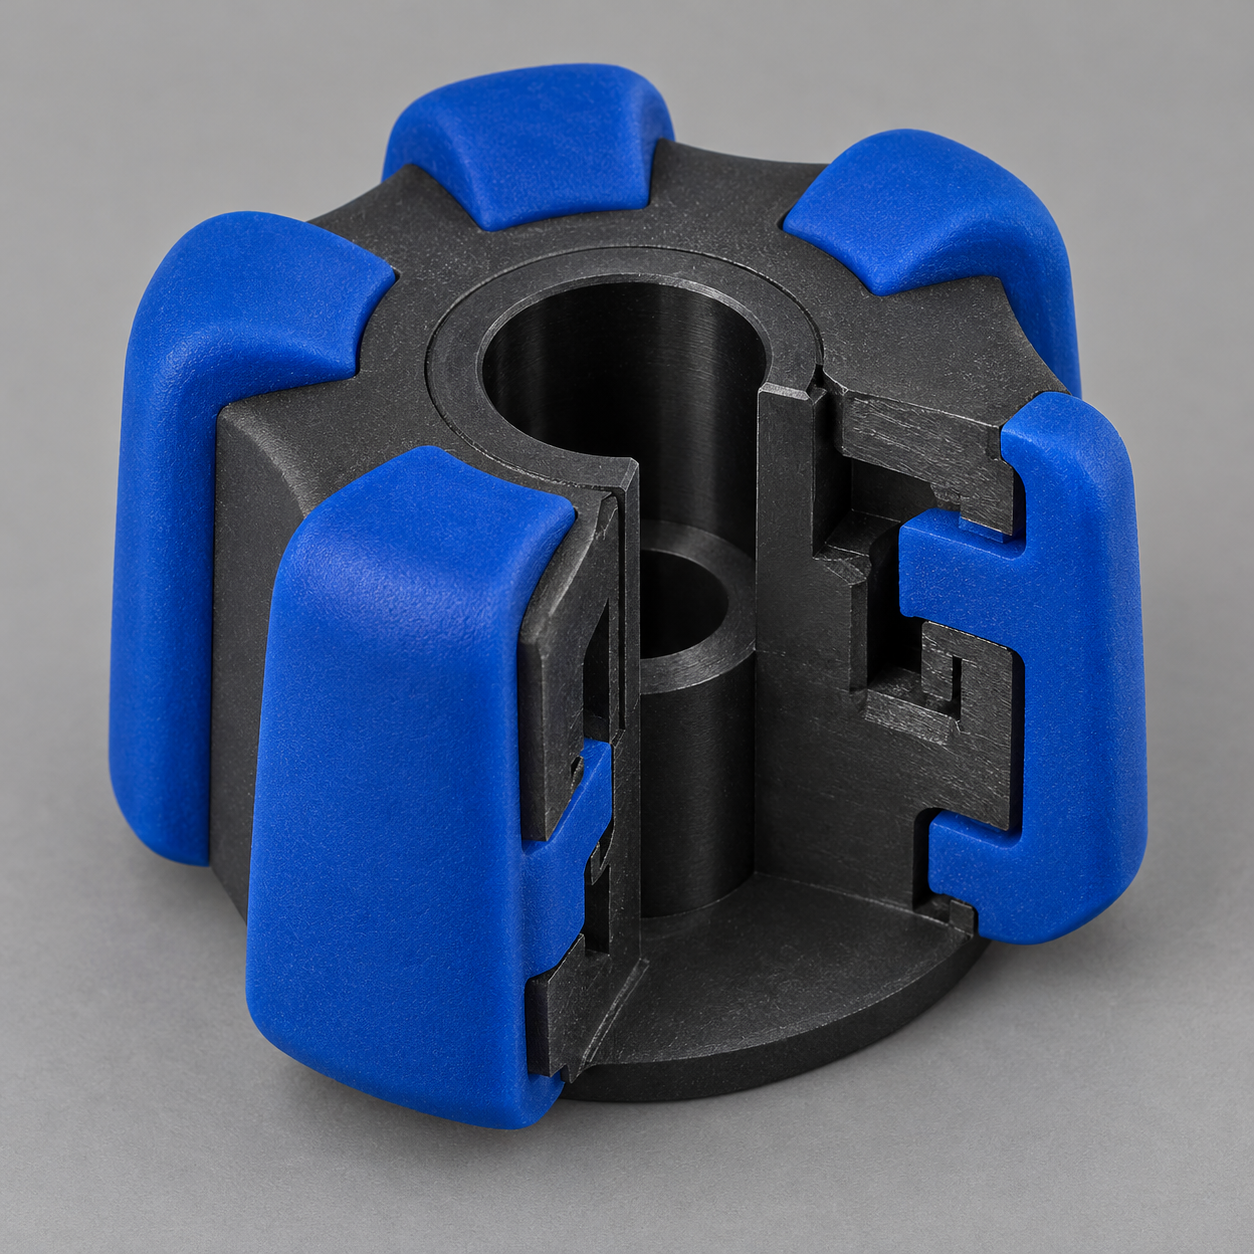
Concevez rétention et limites de couche selon charges de commande et interface rigide de montage.
Choix du grade, conception des interfaces et validation sont propres au projet.
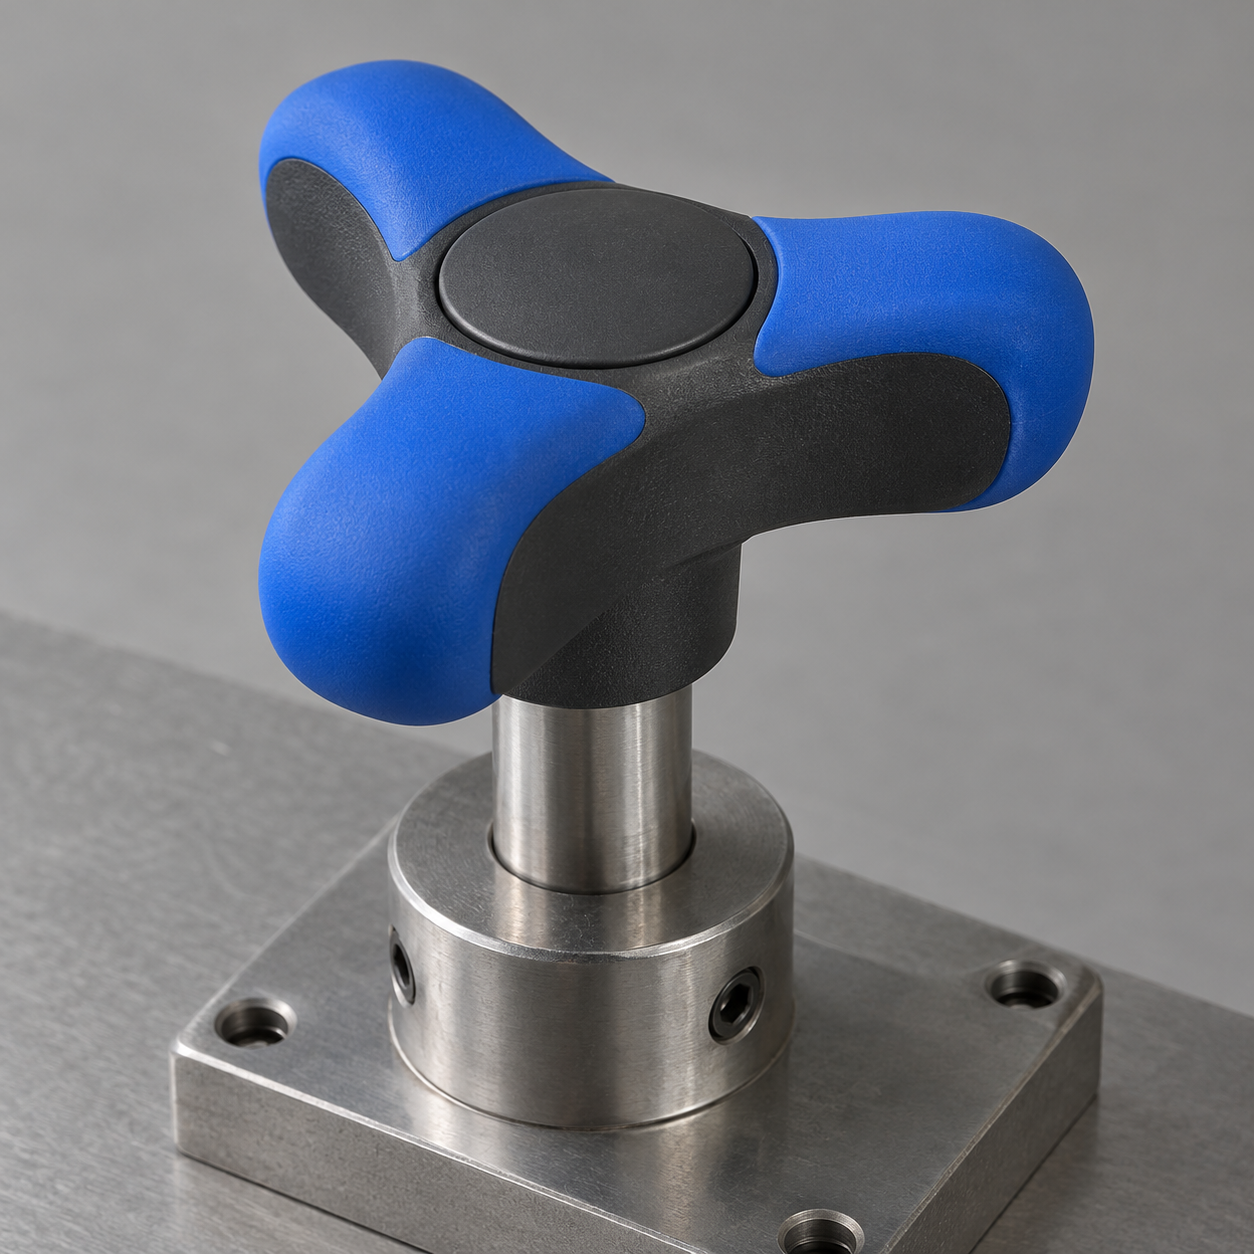
Examinez rétention, mouvement et ajustement avec l’axe ou le mécanisme associé avant la production.
Définissez les critères de résistance de liaison pour vos conditions d’utilisation.
Convenez des tolérances sur faces d’accouplement et limites de couche.
Fixez vos limites de bavure, couleur, texture et traces d’injection.
Confirmez charges, cycles et contrôles d’étanchéité applicables.
Méthodes, quantités et critères d’acceptation sont confirmés pour votre projet.
Définissez les méthodes d’essai pertinentes.
Fixez le conditionnement requis.
Convenez du nombre d’échantillons.
Définissez des limites d’acceptation claires.
Examinez l’épaisseur de couche aux bords et transitions. Fixez des limites pratiques selon le grade et la géométrie choisis.
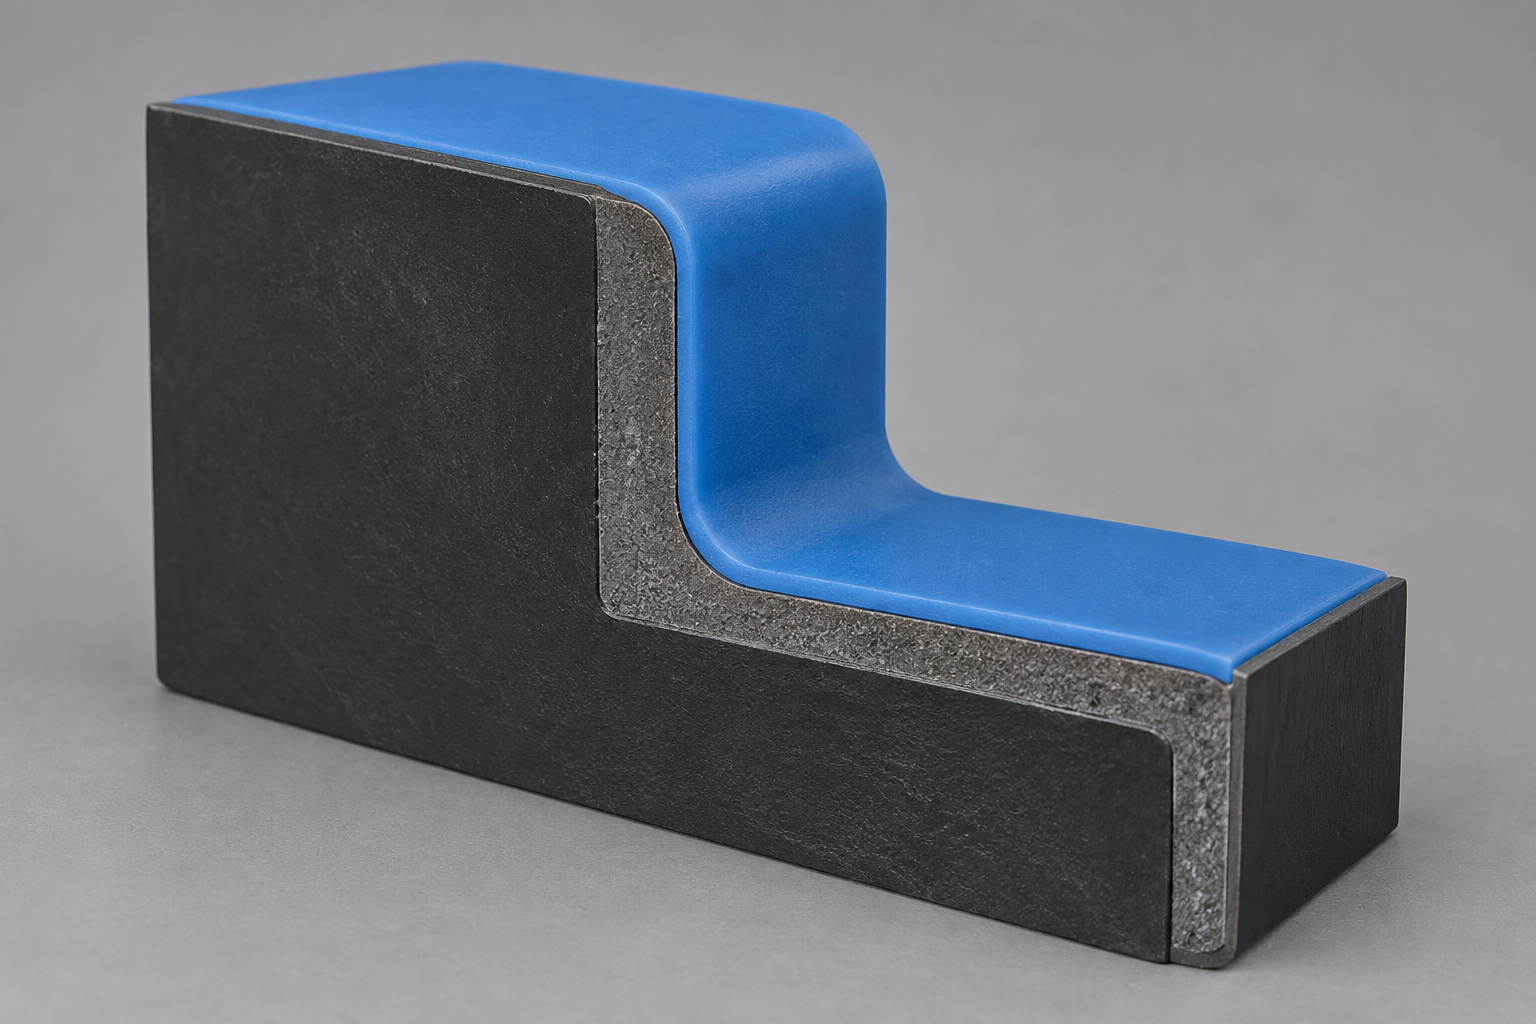
Examinez géométrie de rétention, limites exposées et soutien du support avant l’outillage.
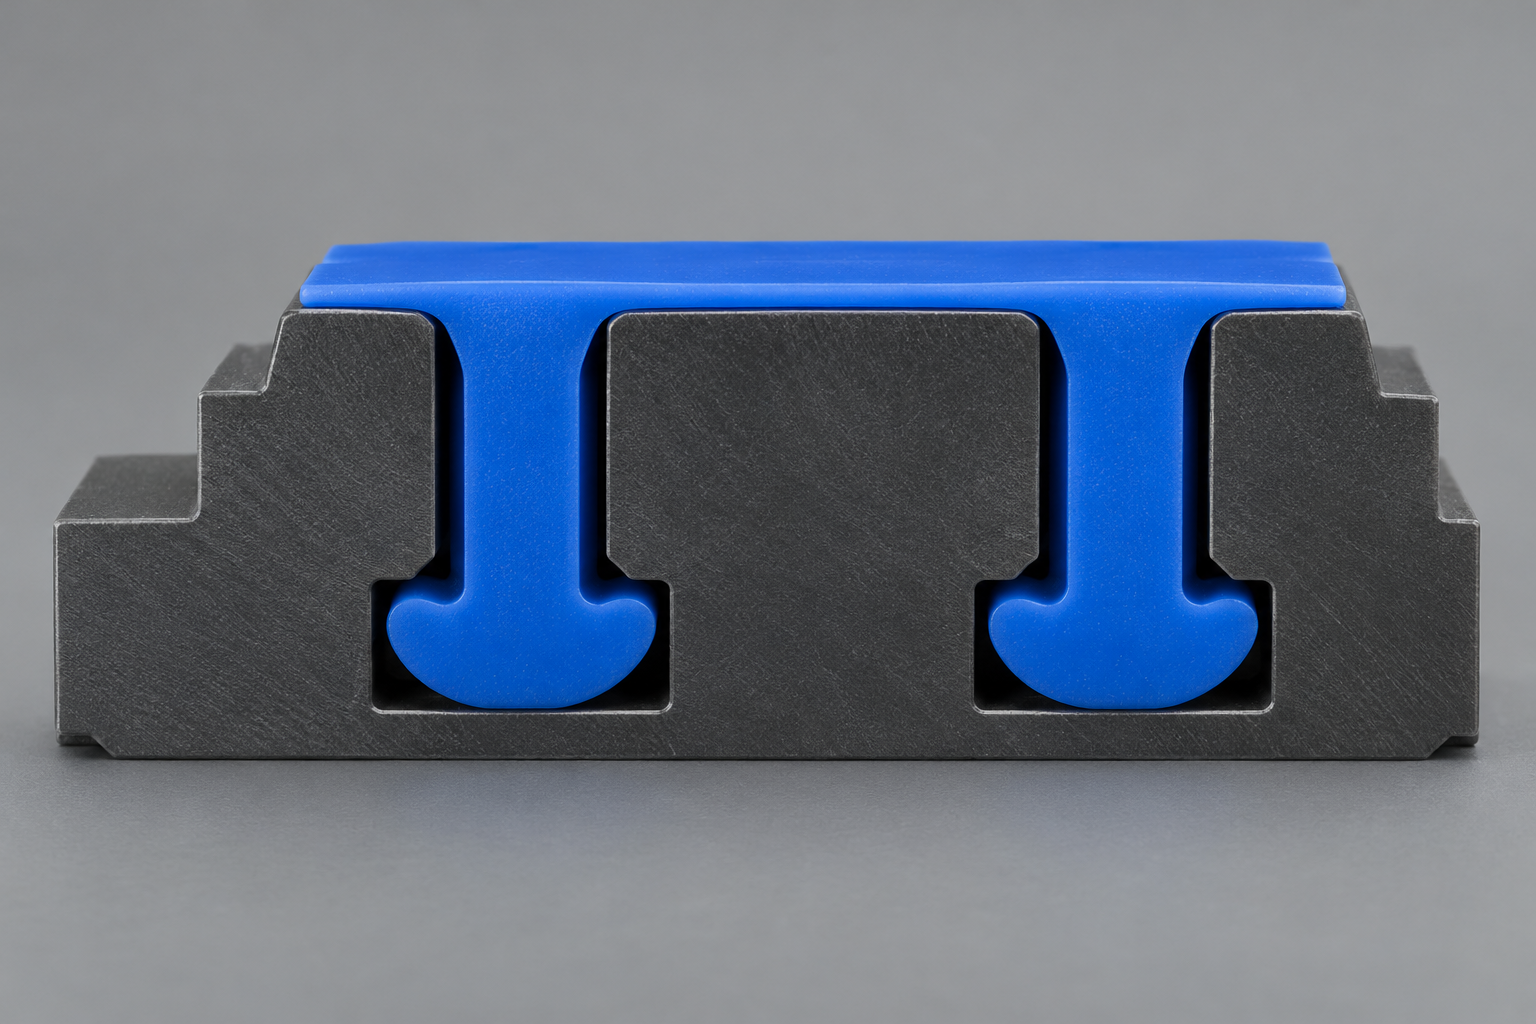
Examinez moule, approvisionnement des supports, propriété de l’outillage et exigences d’échantillons.
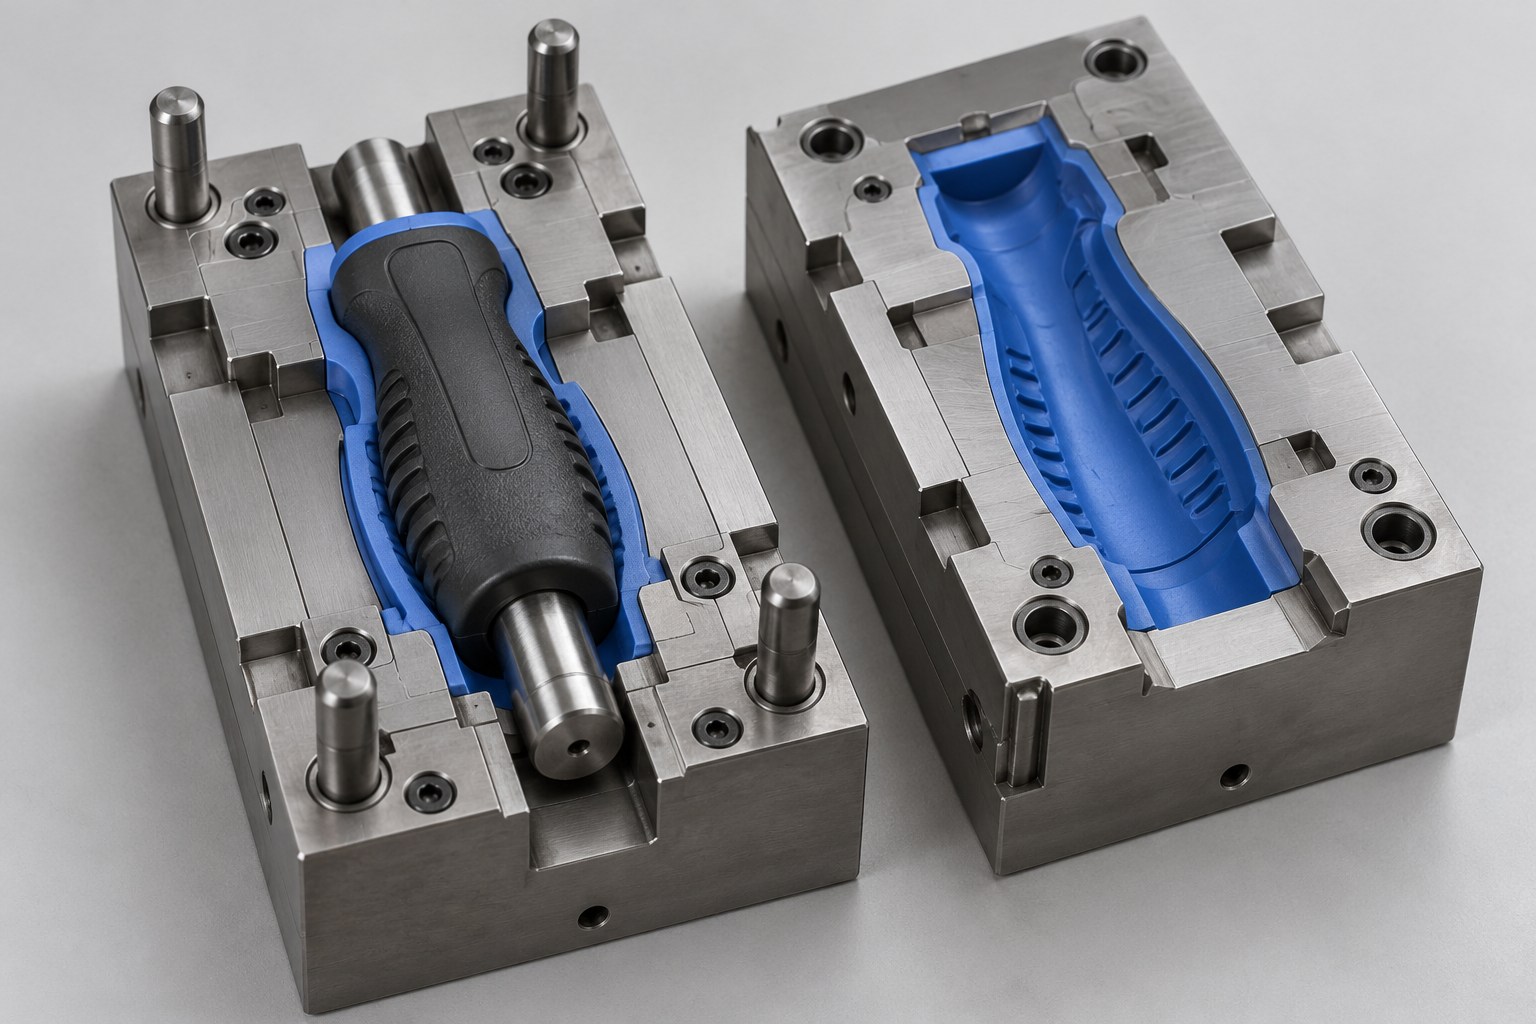
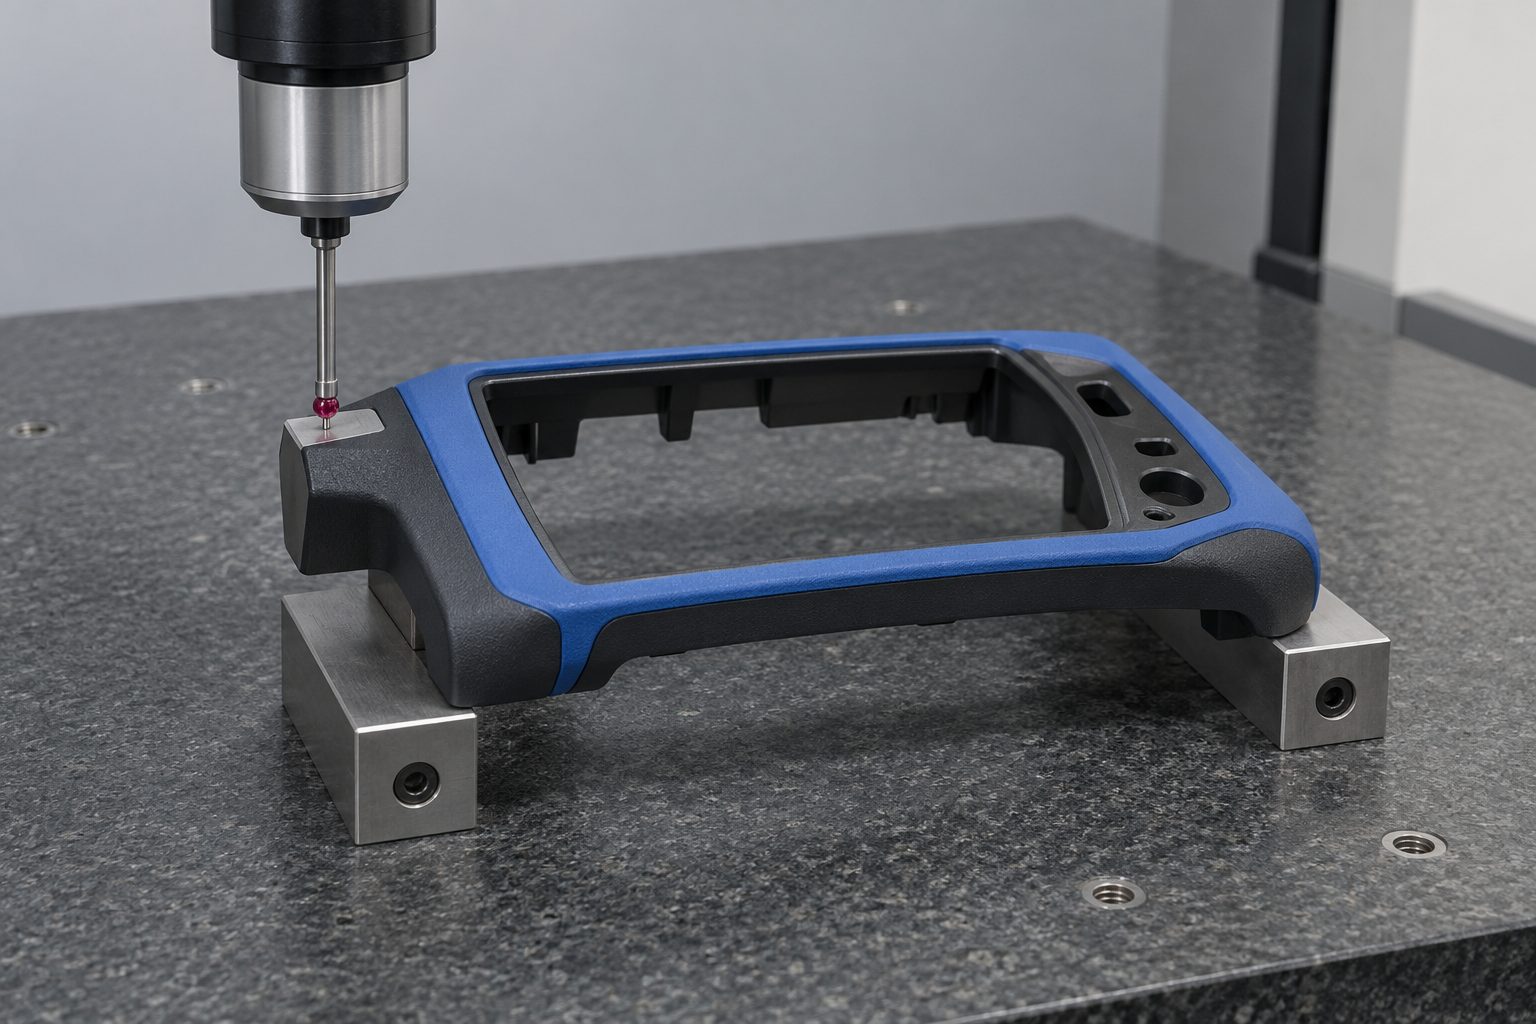
Convenez des contrôles avant la fabrication de vos échantillons.
Définissez critères d’adhérence et conditionnement. Un essai de pelage exige une éprouvette, une méthode et une limite d’acceptation convenues.
Convenez des tolérances et conditions de mesure pour les interfaces. Examinez les surfaces souples séparément des références rigides.
Confirmez bavures, couleur, texture et contrôles fonctionnels applicables avant la production.
Les prototypes exigent un couple de matériaux et un périmètre d’essai convenus. Les rapports de contrôle ne remplacent pas la validation fonctionnelle requise.
Adhérence et rétention · Ajustement et tolérances →Le coût dépend de l’outillage, des matériaux, des quantités et de la validation.
Convenez du fournisseur du support, de sa révision de plan, des contrôles à réception et de l’identification des lots.
Confirmez propriété, approbation des échantillons et périmètre des modifications avant l’outillage.
Communiquez première commande et demande annuelle. Les petites séries et commandes répétées exigent un plan de manipulation examiné.
Convenez des documents, de la protection, de l’emballage, des conditions et de l’adresse de livraison.
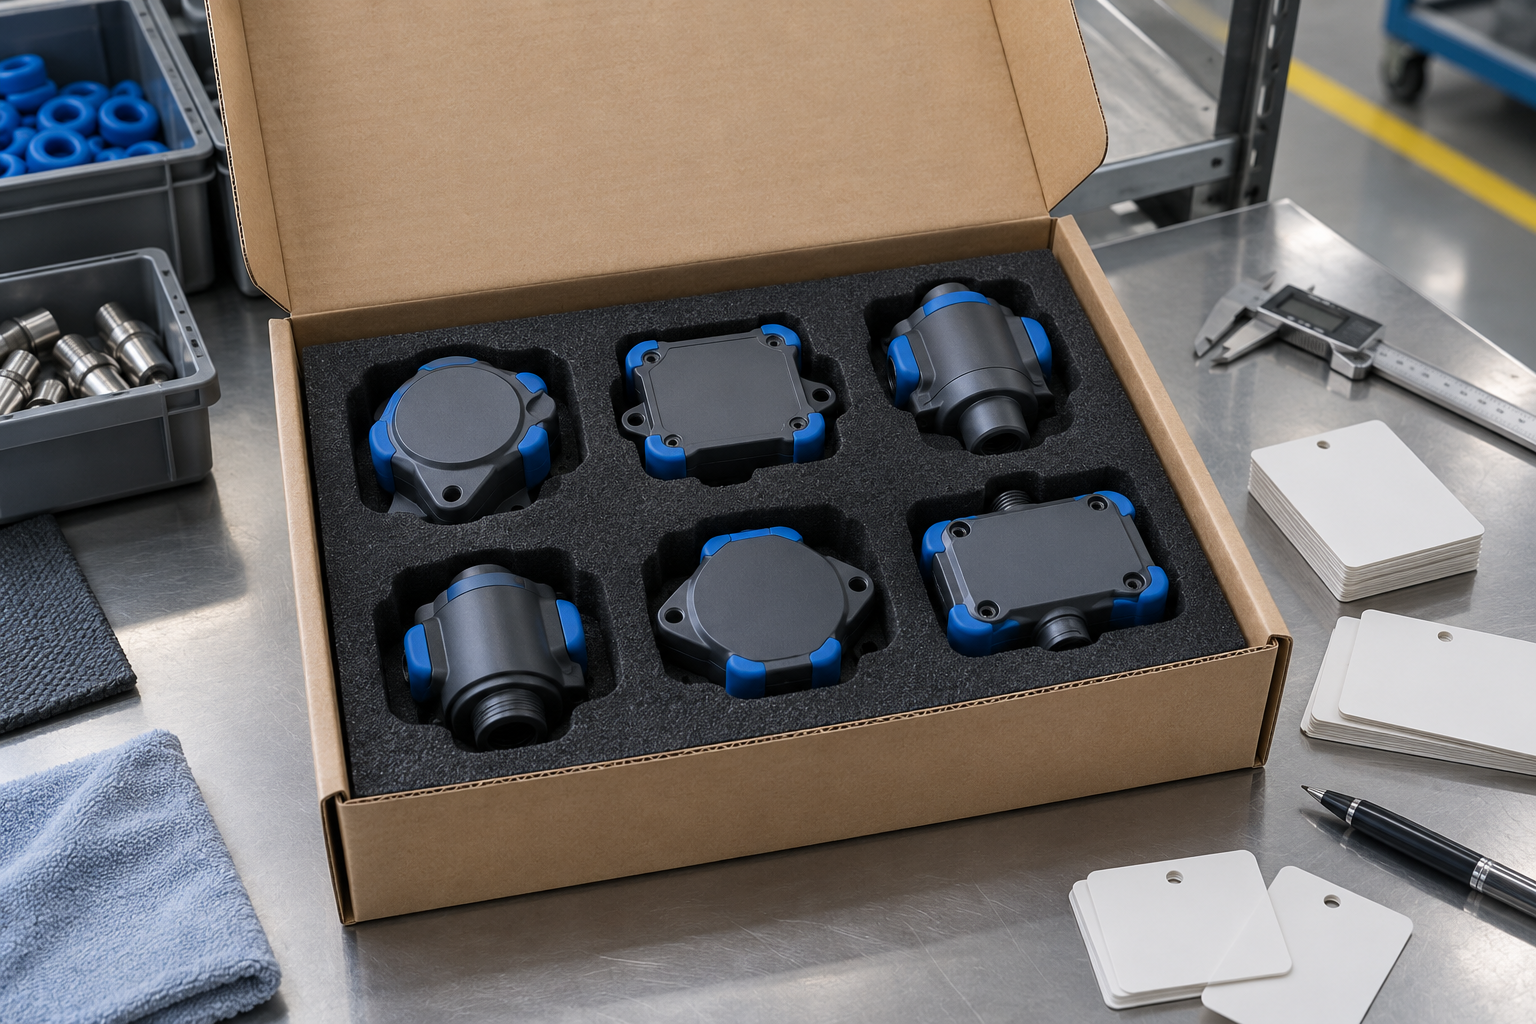
Outillage et manipulation ajoutent des coûts. Les économies potentielles d’assemblage dépendent de conception, matériaux et quantité. Comparez votre devis à l’assemblage de pièces séparées. Confirmez quantité minimale et délai d’outillage dans le devis.
Envoyez CAO du support et de la pièce finie, révisions des plans, deux grades de matériaux, quantités initiales et annuelles, interfaces critiques et exigences d’acceptation. Pour des supports fournis par vous, convenez du contrôle à réception, du stockage et de la responsabilité des lots rejetés.
Le surmoulage peut placer un support préformé dans un second moule. L’injection bi-matière produit les étapes de matériau dans un cycle coordonné. Examinez géométrie, compatibilité, quantité et investissement d’outillage. La disponibilité des équipements bi-matière doit être confirmée pour votre projet.





