




































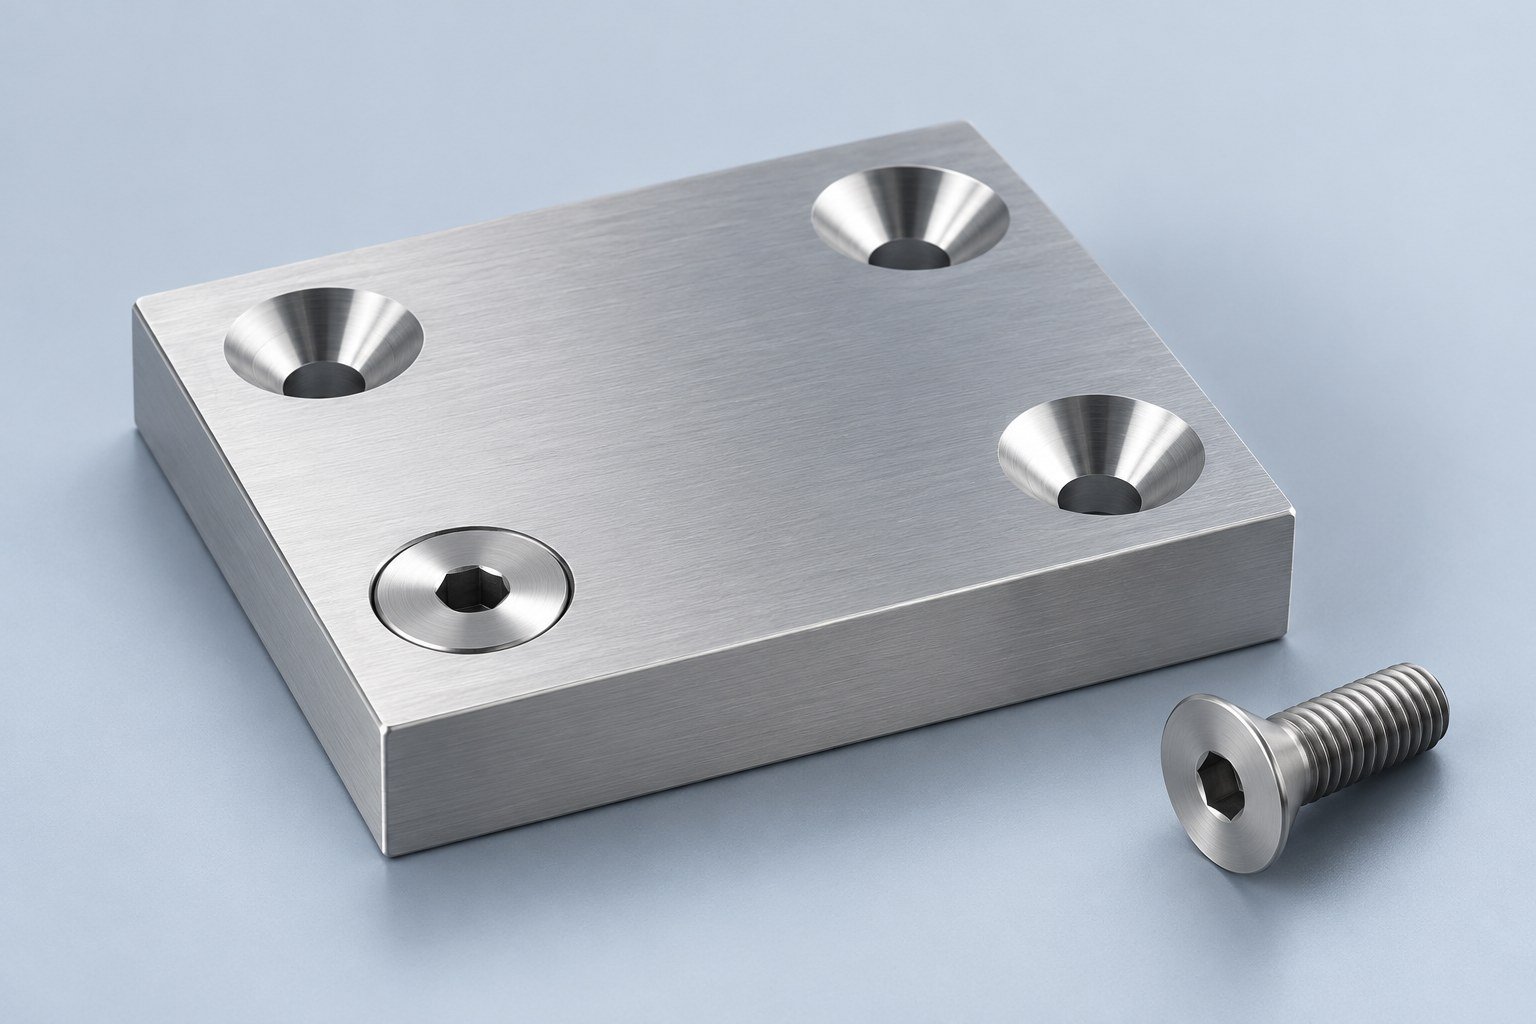
Un trou fraisé offre une portée conique à une fixation à tête fraisée. Pour votre pièce, la question utile est de savoir si la vis choisie se positionnera à la hauteur prévue, avec suffisamment de matière pour soutenir sa tête. Un trou qui paraît correct dans le modèle CAO peut encore nécessiter des précisions si le plan ne définit pas l’angle, le diamètre, le côté fraisé ou l’état après finition.
Ce guide présente les points à préciser dans votre plan et votre demande de devis. Il aide à préparer la revue de conception ; la spécification approuvée de votre fixation et votre plan restent les références pour fabriquer la pièce.
Qu’est-ce qu’un trou fraisé ?
Un trou fraisé présente un élargissement conique à son ouverture. Le cône forme une portée pour une vis ou un rivet à tête fraisée compatible. Un lamage comporte, lui, un évidement cylindrique à fond plat. Un chanfrein de cassage d’arête peut également sembler conique, mais une indication générale d’ébavurage ne définit pas complètement la portée d’une fixation.
| Élément | Forme de la portée | Précisions nécessaires sur le plan |
|---|---|---|
| Fraisure | Conique | Diamètre du trou, grand diamètre de la fraisure, angle au sommet et côté fraisé |
| Lamage | Fond plat et parois cylindriques | Diamètre du trou, diamètre et profondeur de l’évidement |
| Cassage d’arête | Petit chanfrein ou rayon | État de l’arête autorisé ; ne pas en déduire automatiquement une portée de vis définie |
Adaptez l’angle au sommet à votre fixation
L’angle de fraisure est l’angle total au sommet du cône. Les outils courants comprennent notamment des versions à 82° et à 90°. Le fabricant d’outils Thürmer associe 90° aux vis métriques courantes à tête fraisée et 82° aux vis courantes à tête fraisée en pouces. Utilisez cette indication comme point de départ, puis vérifiez la spécification réelle de la fixation. Une fixation spéciale peut exiger un autre angle.
Ne choisissez pas l’angle à partir du seul diamètre du filetage. Communiquez à votre équipe de fabrication la désignation de la vis ou le plan du fournisseur, ainsi que le revêtement et les exigences particulières concernant la tête. Un écart entre les angles modifie le contact entre la tête et sa portée ; augmenter le diamètre ne suffit pas à garantir leur compatibilité.
Définissez le trou avec une indication complète sur le plan
Votre modèle CAO décrit la forme, tandis que le plan maîtrisé définit les dimensions et les critères d’acceptation. Précisez :
- Le diamètre du trou de passage et son caractère débouchant ou borgne.
- Le grand diamètre de la fraisure et l’angle total au sommet, avec les tolérances applicables.
- La face à fraiser, surtout lorsque les deux côtés pourraient être interprétés comme la face d’entrée.
- Le nombre et la position des éléments identiques.
- La position exigée pour la tête : affleurante, en retrait ou dans un autre état défini.
- La matière, la finition et le fait que l’acceptation s’applique avant ou après cette finition.
Une indication schématique comme « ⌀6,6 DÉBOUCHANT ; fraisure ⌀12 × 90°, cette face » illustre les informations nécessaires. Ces dimensions d’exemple ne constituent pas une recommandation pour une vis particulière. Déterminez les valeurs à partir de votre fixation réelle, de l’empilage de l’assemblage et de vos exigences techniques. Respectez votre norme de dessin pour les symboles et la présentation.
Utilisez le calcul de profondeur pour vérifier la géométrie
Pour une portée conique idéale, D représente le grand diamètre, d le diamètre du trou cylindrique et θ l’angle total au sommet. La hauteur axiale de l’élargissement conique est :
h = (D − d) / [2 × tan(θ / 2)]
Par exemple, avec D = 12 mm, d = 6,6 mm et θ = 90°, h = 2,7 mm. Il s’agit d’une illustration géométrique, pas d’un réglage de profondeur de l’outil ni d’une garantie d’ajustement de la fixation. Le méplat en pointe de l’outil, la géométrie de la tête, les cassages d’arête et l’état de surface peuvent modifier le résultat réel. Les dimensions qui définissent le plan restent prioritaires ; évitez d’ajouter des exigences contradictoires de diamètre et de profondeur.
Vérifiez la matière restante et les éléments voisins
Comparez la géométrie de la portée conique à l’épaisseur locale de la paroi. Si la portée s’approche de la face opposée, examinez avec votre responsable de conception le soutien restant et le risque de déboucher. Une tôle mince peut nécessiter une autre fixation ou un élément formé plutôt qu’une fraisure usinée profonde. Ces solutions exigent une approbation ; ce ne sont pas des substitutions de fabrication interchangeables.
Examinez aussi les distances aux bords, les trous voisins, les plis, les poches et l’accès nécessaire à l’outil et à la fixation. Une vue de dessus dégagée peut masquer un conflit avec une poche sur la face arrière. Une vue en coupe facilite la vérification de cette relation.
Convenez de la méthode de contrôle de la portée
Le contrôle doit suivre les critères d’acceptation du plan. Le grand diamètre, l’angle au sommet et la position décrivent des caractéristiques différentes. Une vis témoin peut aider à montrer le positionnement dans l’assemblage lorsque ce contrôle est convenu, mais elle ne vérifie pas à elle seule toutes les exigences dimensionnelles.
Pour une revue fonctionnelle du premier article, identifiez la fixation réelle et l’empilage de pièces utilisés. Précisez si l’affleurement est vérifié après revêtement et définissez le retrait ou le dépassement autorisé. Si des dommages de surface, des bavures ou des marques de broutage peuvent affecter l’assemblage, clarifiez l’état de surface requis avant la fabrication.
Que joindre au devis d’une pièce avec des trous fraisés ?
Envoyez le modèle CAO à jour et l’indice du plan, la matière et la finition, les quantités initiales et récurrentes, la spécification de la fixation et les exigences critiques de portée et de contrôle. Signalez les décisions encore ouvertes plutôt que de laisser votre fournisseur les déduire. Votre équipe dispose ainsi d’une base plus claire pour comparer les devis et approuver la première fabrication.
Pour préparer les éléments connexes, consultez la liste de contrôle pour une demande de devis d’usinage CNC et la présentation des services d’usinage CNC.
Questions à résoudre avant la mise en fabrication
Une fraisure est-elle identique à un chanfrein ?
Une fraisure peut être réalisée avec un outil conique, mais son rôle est ici de former une portée définie pour une fixation. Une indication générale de chanfrein ou de cassage d’arête ne doit pas être supposée définir le diamètre, l’angle et la position de la tête sur cette portée.
Puis-je choisir 82° ou 90° d’après l’apparence ?
Non. Vérifiez la spécification de la fixation et l’angle total au sommet exigé. Des têtes et des outils d’apparence similaire ne prouvent pas que leurs angles correspondent.
Une tête affleurante prouve-t-elle que tout le trou est correct ?
Non. Le positionnement de la tête est un contrôle fonctionnel parmi d’autres. Votre plan peut également exiger la vérification dimensionnelle du diamètre, de l’angle, de la position et d’autres caractéristiques.
Références techniques
- Thürmer Tools : FAQ sur le choix des forets et des fraises à chanfreiner — conventions d’angle courantes ; vérifiez votre fixation réelle.
- Haas Tooling : exemple de fraise à 82° — exemple d’outil à angle défini, pas une recommandation universelle de conditions de coupe.

