




































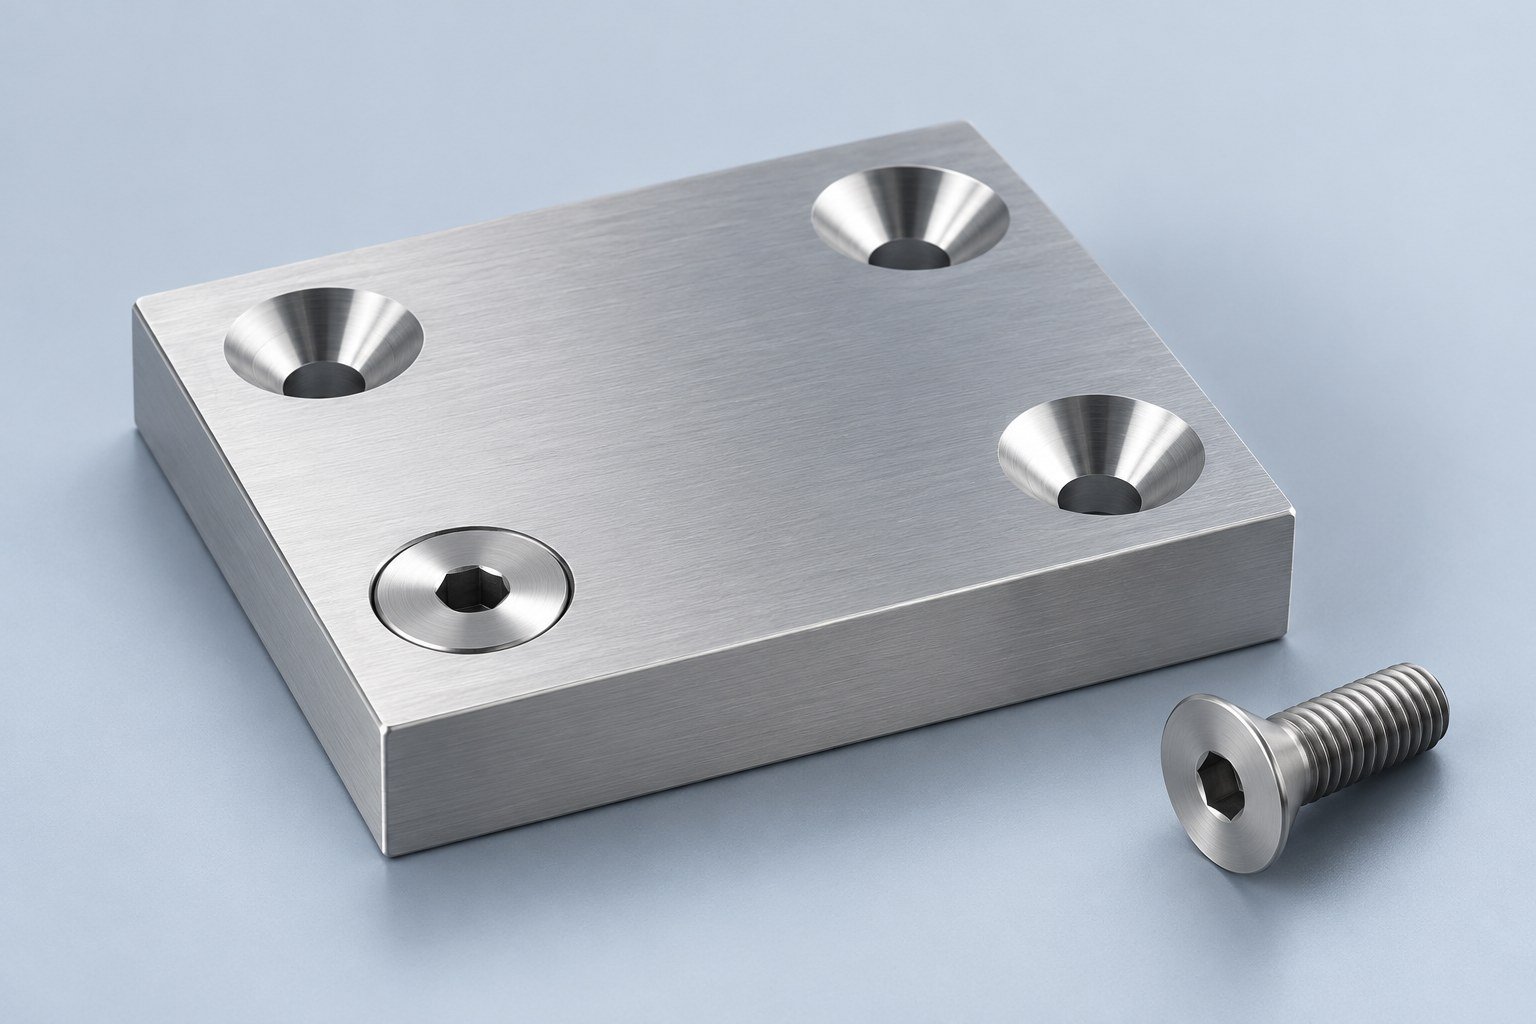
Un agujero avellanado proporciona un asiento cónico para una fijación de cabeza avellanada. Para su pieza, lo importante es comprobar si el tornillo elegido quedará a la altura prevista y si habrá suficiente material para apoyar su cabeza. Un agujero que parece correcto en CAD todavía puede requerir aclaraciones si el plano omite el ángulo, el diámetro, la cara de asiento o el estado del acabado.
Esta guía explica las decisiones que conviene incluir en el plano y en la solicitud de presupuesto. Sirve como ayuda para revisar el diseño; la especificación aprobada de la fijación y el plano determinan las características que deben fabricarse.
¿Qué es un agujero avellanado?
Un agujero avellanado tiene un ensanchamiento cónico en su entrada. Este cono sirve de asiento para un tornillo o remache de cabeza avellanada compatible. Un cajeado cilíndrico tiene una cavidad de paredes cilíndricas y fondo plano. Un chaflán para eliminar aristas también puede parecer cónico, pero una indicación general de desbarbado no define por completo el asiento de una fijación.
| Característica | Forma del asiento | Qué debe aclarar el plano |
|---|---|---|
| Avellanado | Cónico | Diámetro del agujero, diámetro mayor, ángulo incluido y cara de asiento |
| Cajeado cilíndrico | Fondo plano y paredes cilíndricas | Diámetro del agujero, diámetro del cajeado y profundidad del cajeado |
| Eliminación de aristas | Chaflán o radio pequeño | Estado permitido de la arista; no suponga que también define el asiento del tornillo |
Adapte el ángulo incluido a la fijación
El ángulo del avellanado es el ángulo total incluido del cono. Entre las herramientas habituales hay opciones de 82° y 90°. El fabricante de herramientas Thürmer relaciona los 90° con tornillos métricos habituales de cabeza avellanada y los 82° con tornillos habituales en pulgadas de cabeza avellanada. Considérelo un punto de partida y compruebe después la especificación real de la fijación. Las fijaciones especiales pueden requerir otro ángulo.
No elija el ángulo únicamente a partir del diámetro de la rosca. Facilite al equipo de fabricación la designación del tornillo o el plano del proveedor, junto con los requisitos de recubrimiento o de cabeza especial. Una diferencia de ángulo modifica el contacto entre la cabeza y el asiento; aumentar solamente el diámetro no garantiza un asiento compatible.
Defina el agujero con una indicación completa en el plano
El modelo CAD comunica la forma, mientras que el plano controlado comunica las dimensiones y los requisitos de aceptación. Incluya:
- El diámetro del agujero de paso y si es pasante o ciego.
- El diámetro mayor del avellanado y el ángulo total incluido, con las tolerancias aplicables.
- La cara que recibe el avellanado, especialmente cuando cualquiera de las dos caras podría interpretarse como entrada.
- La cantidad y la posición de las características iguales.
- La posición requerida de la cabeza: enrasada, por debajo de la superficie u otra condición especificada.
- El material, el acabado y si la aceptación se aplica antes o después de ese acabado.
Una nota esquemática como «⌀6,6 PASANTE; avellanado ⌀12 × 90°, esta cara» ilustra la información necesaria. Estas dimensiones de ejemplo no son una recomendación para un tornillo concreto. Seleccione los valores a partir de la fijación real, el conjunto de piezas y los requisitos de ingeniería. Siga la norma de dibujo aplicable para los símbolos y su presentación.
Use el cálculo de profundidad para comprobar la geometría
Para un asiento cónico ideal, D representa el diámetro mayor, d el diámetro del agujero cilíndrico y θ el ángulo total incluido. La altura axial del ensanchamiento cónico es:
h = (D − d) / [2 × tan(θ / 2)]
Por ejemplo, con D = 12 mm, d = 6,6 mm y θ = 90°, h = 2,7 mm. Es una ilustración geométrica, no un ajuste de profundidad de la herramienta ni una garantía de ajuste de la fijación. El plano de la punta de la herramienta, la geometría de la cabeza, la eliminación de aristas y el acabado superficial pueden afectar al resultado real. Mantenga como referencia las dimensiones que definen el plano, sin añadir requisitos de diámetro y profundidad que entren en conflicto.
Compruebe el material restante y las características cercanas
Compare la geometría del asiento cónico con el espesor local de la pared. Si el asiento se aproxima a la cara opuesta, revise con su ingeniero el apoyo restante y el riesgo de atravesar la pieza. Una chapa delgada puede necesitar otra fijación o una característica conformada en lugar de un avellanado mecanizado profundo. Estas alternativas requieren aprobación; no son sustituciones de fabricación intercambiables.
Revise también la distancia al borde, los agujeros próximos, los pliegues, las cavidades y el acceso necesario para la herramienta y la fijación. Una vista superior despejada puede ocultar una interferencia con una cavidad en la cara posterior. Una sección puede facilitar la inspección de esa relación.
Acuerde cómo se comprobará el asiento
La inspección debe seguir los criterios de aceptación del plano. El diámetro mayor, el ángulo incluido y la posición describen aspectos distintos de la característica. Un tornillo de muestra puede ayudar a mostrar el asiento durante el montaje si se acuerda esa comprobación, pero no verifica por sí solo todos los requisitos dimensionales.
Para una primera pieza funcional, identifique la fijación real y el conjunto de piezas acopladas que se usarán en la revisión. Especifique si el enrasado se comprueba después del recubrimiento y defina cualquier hundimiento o saliente permitido. Si los daños superficiales, las rebabas o las marcas de vibración pueden afectar al montaje, aclare el estado superficial requerido antes de fabricar.
Qué incluir en la solicitud de presupuesto de su pieza avellanada
Envíe el modelo CAD y la revisión vigente del plano, el material y el acabado, las cantidades iniciales y de repetición, la especificación de la fijación y los requisitos críticos de asiento e inspección. Señale las decisiones pendientes para evitar que el proveedor tenga que deducirlas. Así, su equipo tendrá una base más clara para comparar presupuestos y aprobar la primera fabricación.
Para otros datos de revisión, consulte la lista de comprobación para solicitar presupuesto de mecanizado CNC y la descripción del servicio de mecanizado CNC.
Preguntas que debe resolver antes de autorizar la fabricación
¿Un avellanado es lo mismo que un chaflán?
Un avellanado puede realizarse con una herramienta de corte cónica, pero aquí su función es proporcionar un asiento especificado para una fijación. No debe suponerse que una indicación general de chaflán o eliminación de aristas define el diámetro, el ángulo y la posición de la cabeza en ese asiento.
¿Puedo elegir entre 82° y 90° por su aspecto?
No. Compruebe la especificación de la fijación y el ángulo incluido requerido. Que las cabezas y las herramientas se parezcan no demuestra que sus ángulos coincidan.
¿El asiento enrasado demuestra que todo el agujero es correcto?
No. El asiento es una comprobación funcional. El plano también puede exigir la verificación dimensional del diámetro, el ángulo, la posición y otras características.
Referencias técnicas
- Thürmer Tools: preguntas frecuentes sobre selección de brocas y avellanadores — convenciones habituales de ángulos; compruebe la fijación real.
- Haas Tooling: ejemplo de avellanador de 82° — ejemplo de herramienta para un ángulo específico, no una recomendación universal de corte.

