

Spritzguss
Tooling and molding for your repeat plastic parts.
From prototype to production, coordinated manufacturing solutions for your custom parts.
Alle Dienste anzeigen →
Precision parts for your tight tolerances and complex geometry.
Tooling and molding for your repeat plastic parts.

Metal casting options for your part and production volume.

Cutting, forming and welding for your fabricated parts.

Custom profiles for your section, length and finish requirements.

Finishes for your appearance, corrosion and wear requirements.

Sub-assemblies and final builds for your production program.

Production tooling built around your process and volume.

Prototype parts to check fit, function and design.
DFM, process planning and production support for your project.
Inspection, documentation, inventory and delivery planning for your program.
Choose air- or liquid-cooling components around your thermal and mechanical requirements.

Manufacturing support for your cold plates, manifolds and cooling assemblies.

Find components for your power electronics, energy, laser and telecom application.

Components for your electronic systems.
Start with your functional and quality requirements.
Build around your operating environment.
From prototype to production, review material performance, manufacturability and cost for your part.
Review grade, temper and finish for your metal parts.
 AluminiumStrength, weight and machining›
 EdelstahlCorrosion and finish requirements›
 Carbon & Alloy SteelDiscuss grade and heat treatment›
 WerkzeugstahlDiscuss tooling and wear needs›
 TitanReview grade and part geometry›
 Copper & BrassDiscuss conductivity and machining›
Match your polymer to function, process and environment.
 ABSReview enclosure and molding needs›
 Polycarbonate (PC)Discuss clarity and impact needs›
 Nylon (PA)Review moisture and wear conditions›
 POM / AcetalReview fit and sliding features›
 PEEKDiscuss operating conditions›
 PTFEReview friction and chemical exposure›
 ULTEM / PEIDiscuss thermal and electrical needs›
Confirm grade availability and application requirements.
 Silicone / LSRDiscuss flexible component needs›
 TPU / TPEReview flexibility and processing›
 EPDMReview weathering and chemical exposure.›
 NBRReview oil and fuel exposure.›
 FKMReview temperature and chemical exposure.›
 G10 / FR4Review insulation and laminate needs›
 CompositesReview stiffness, weight and laminate.›Customer-Specified MaterialsConfirm your grade and requirements.›Other Specialty MaterialsDiscuss your application and grade.›
Practical guidance for your part geometry and material decisions.
Prepare your process, budget and sourcing questions.
Build your knowledge before production.
Learn who we are and how we operate.
Find our U.S. support team or start a conversation.
FÜR IHREN GRIFF, IHRE PASSUNG UND IHREN SCHUTZ
Ergänzen Sie Griff, Komfort und Schutz mit einer für Ihre Anwendung geeigneten Werkstoffpaarung.
Prüfen Sie Schnittstellen, Werkzeugumfang und Musterkriterien vor der Produktion.
Vertraulichkeitsvereinbarung auf Anfrage.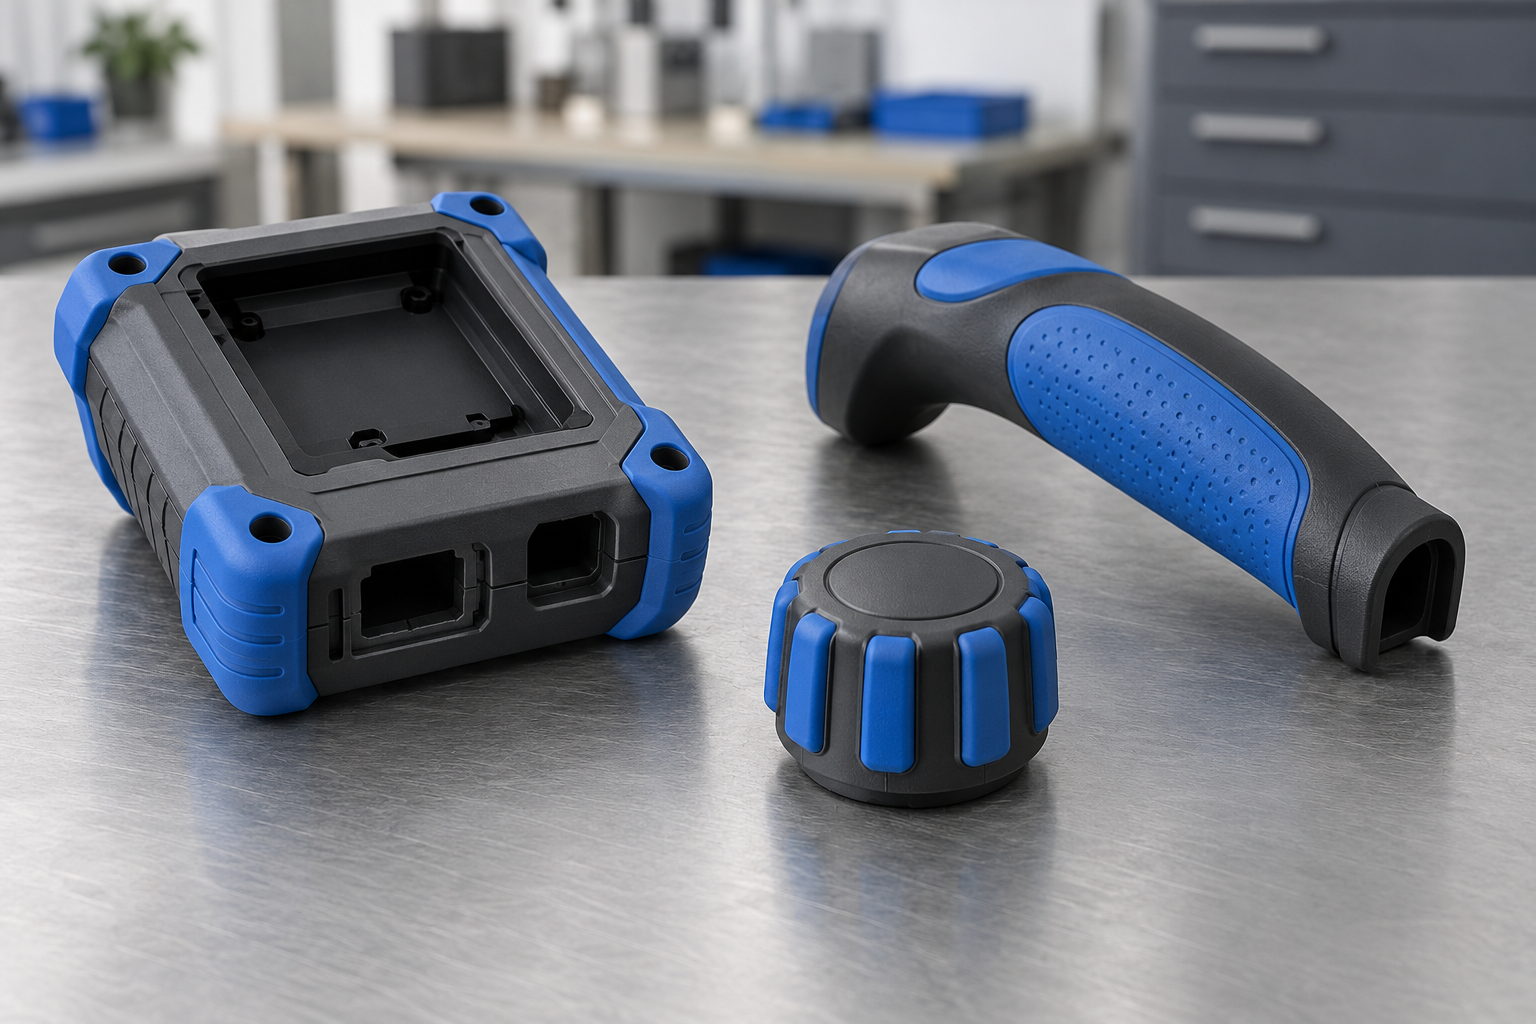
Wählen Sie die passende Werkstoffpaarung für Ihre Anwendung.
Prüfen Sie Konstruktion, Haftung und Werkzeugkonzept.
Bestätigen Sie Passung und Funktion vor der Produktion.
Stimmen Sie technische Prüfung und Lieferanforderungen ab.
Beim Overmolding wird ein zweiter Werkstoff auf einen Grundkörper gespritzt, um Griff, Schutz oder weitere Funktionen zu ergänzen. Prüfen Sie 4 Anwendungen und 4 Freigabeangaben für Ihr Projekt.
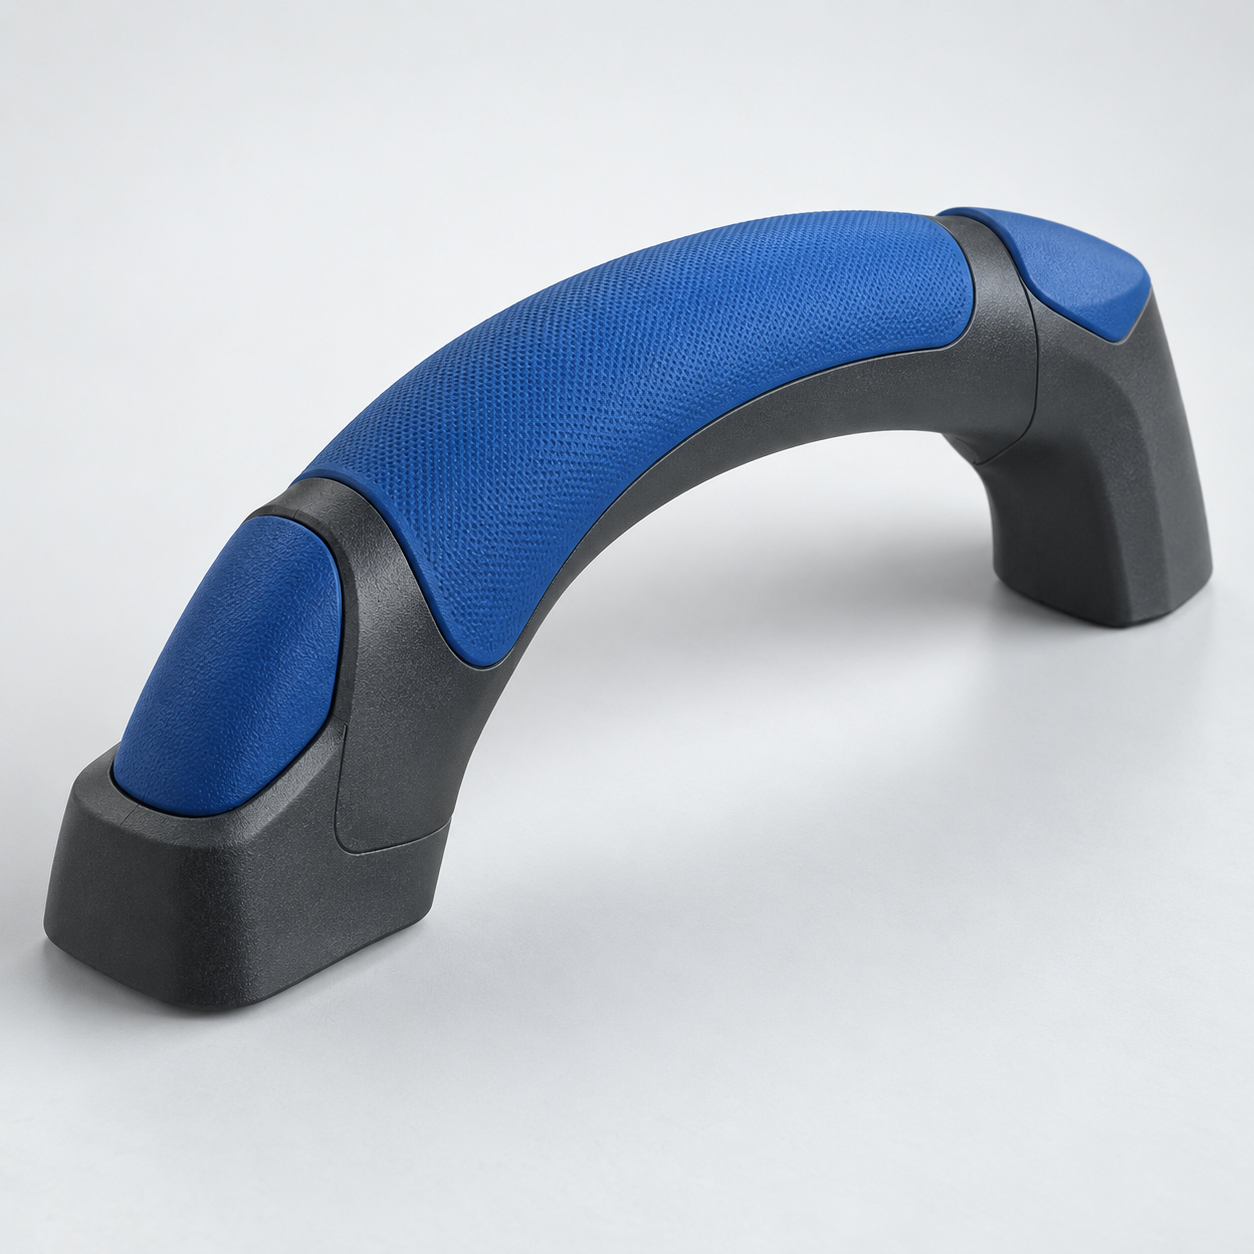
Definieren Sie für umspritzte Griffe Kontaktbereiche, erwartete Lasten und Reinigungsbedingungen.
Sortenauswahl, Schnittstellenkonstruktion und Validierung sind projektspezifisch.
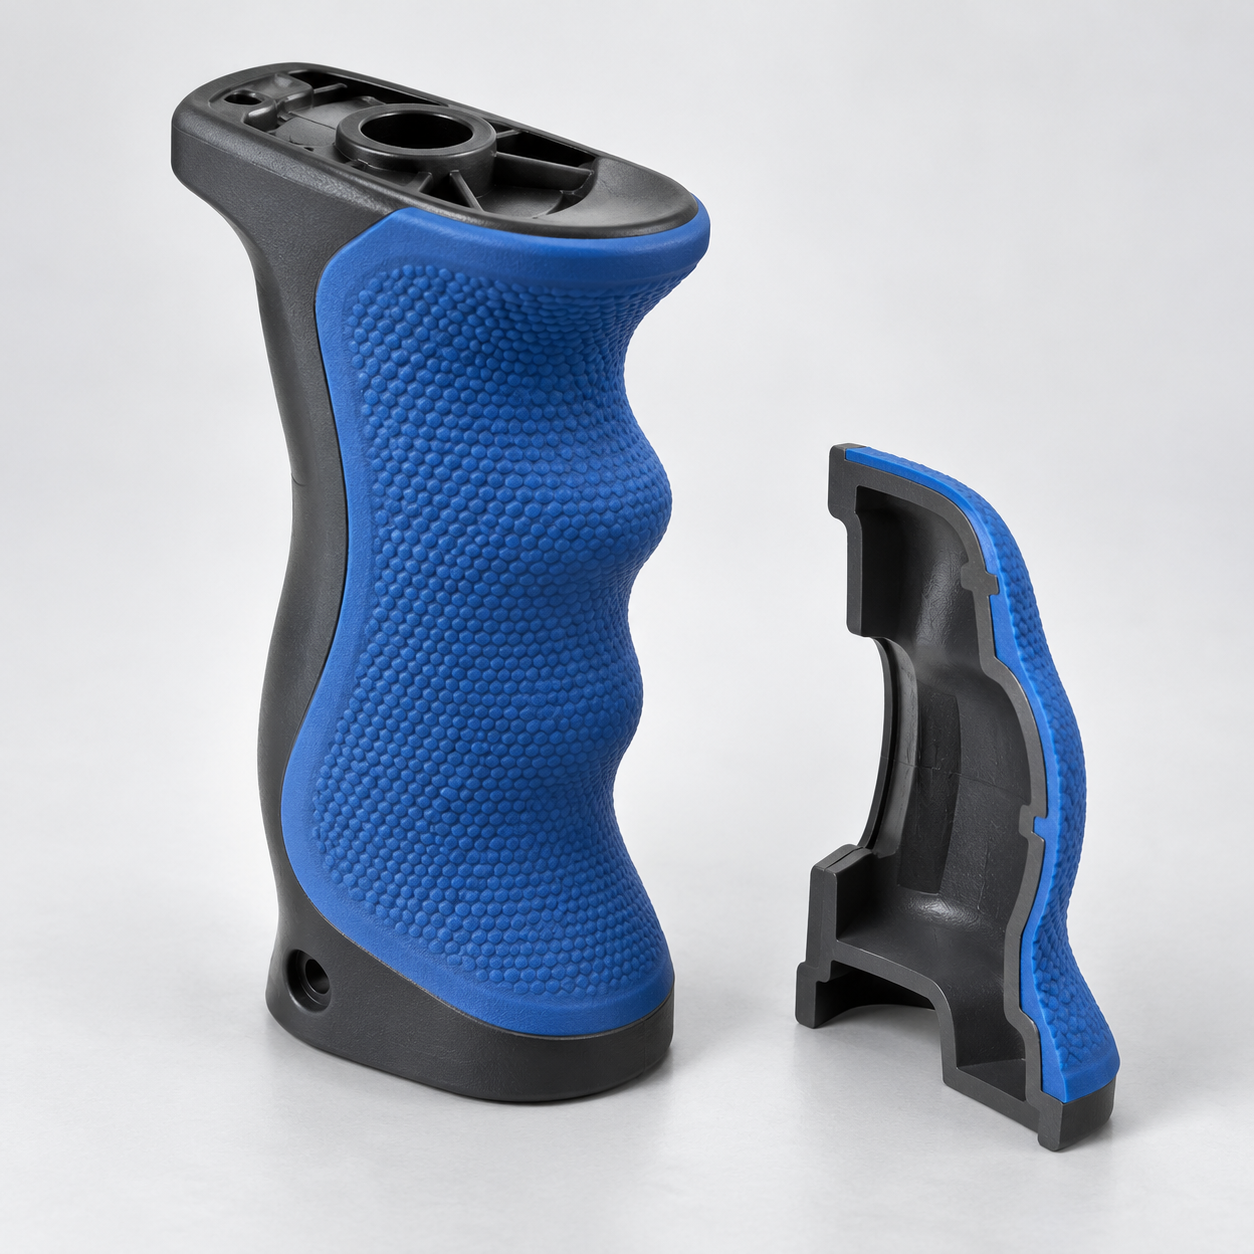
Vergleichen Sie Werkstoffe anhand von Grundkörper, Härte und Einsatzbedingungen. Prüfen Sie TPE- und TPU-Umspritzung für die konkrete Sorte.
Sortenauswahl, Schnittstellenkonstruktion und Validierung sind projektspezifisch.
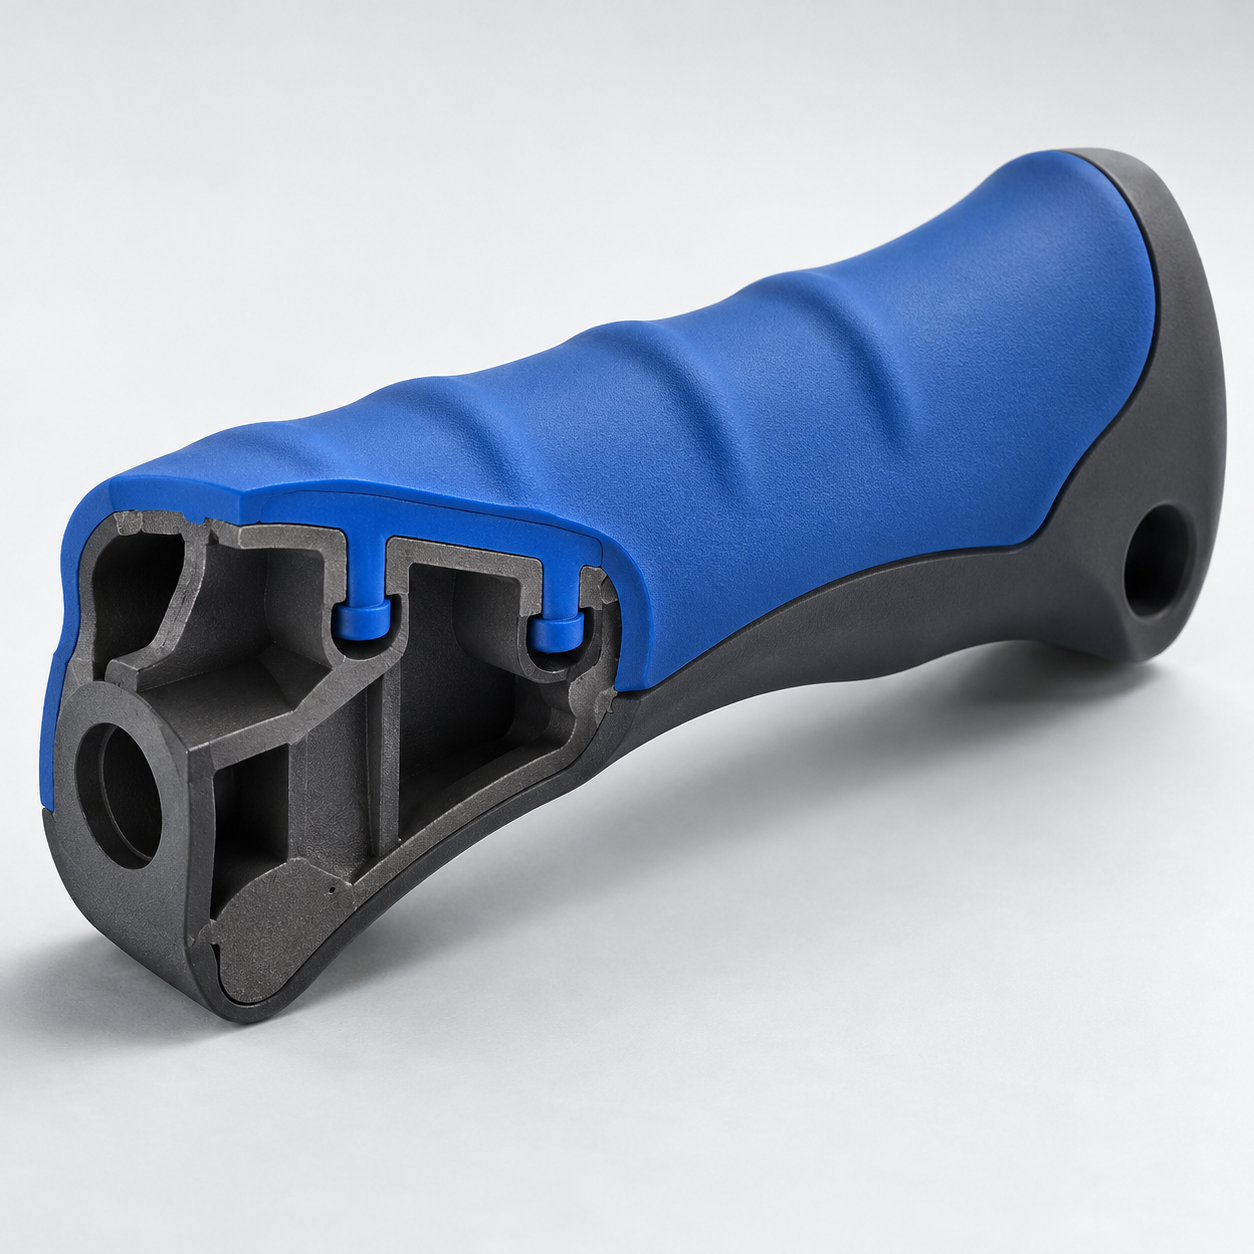
Prüfen Sie Formschluss und Übergänge an den von Ihrer Hand belasteten Bereichen.
Sortenauswahl, Schnittstellenkonstruktion und Validierung sind projektspezifisch.
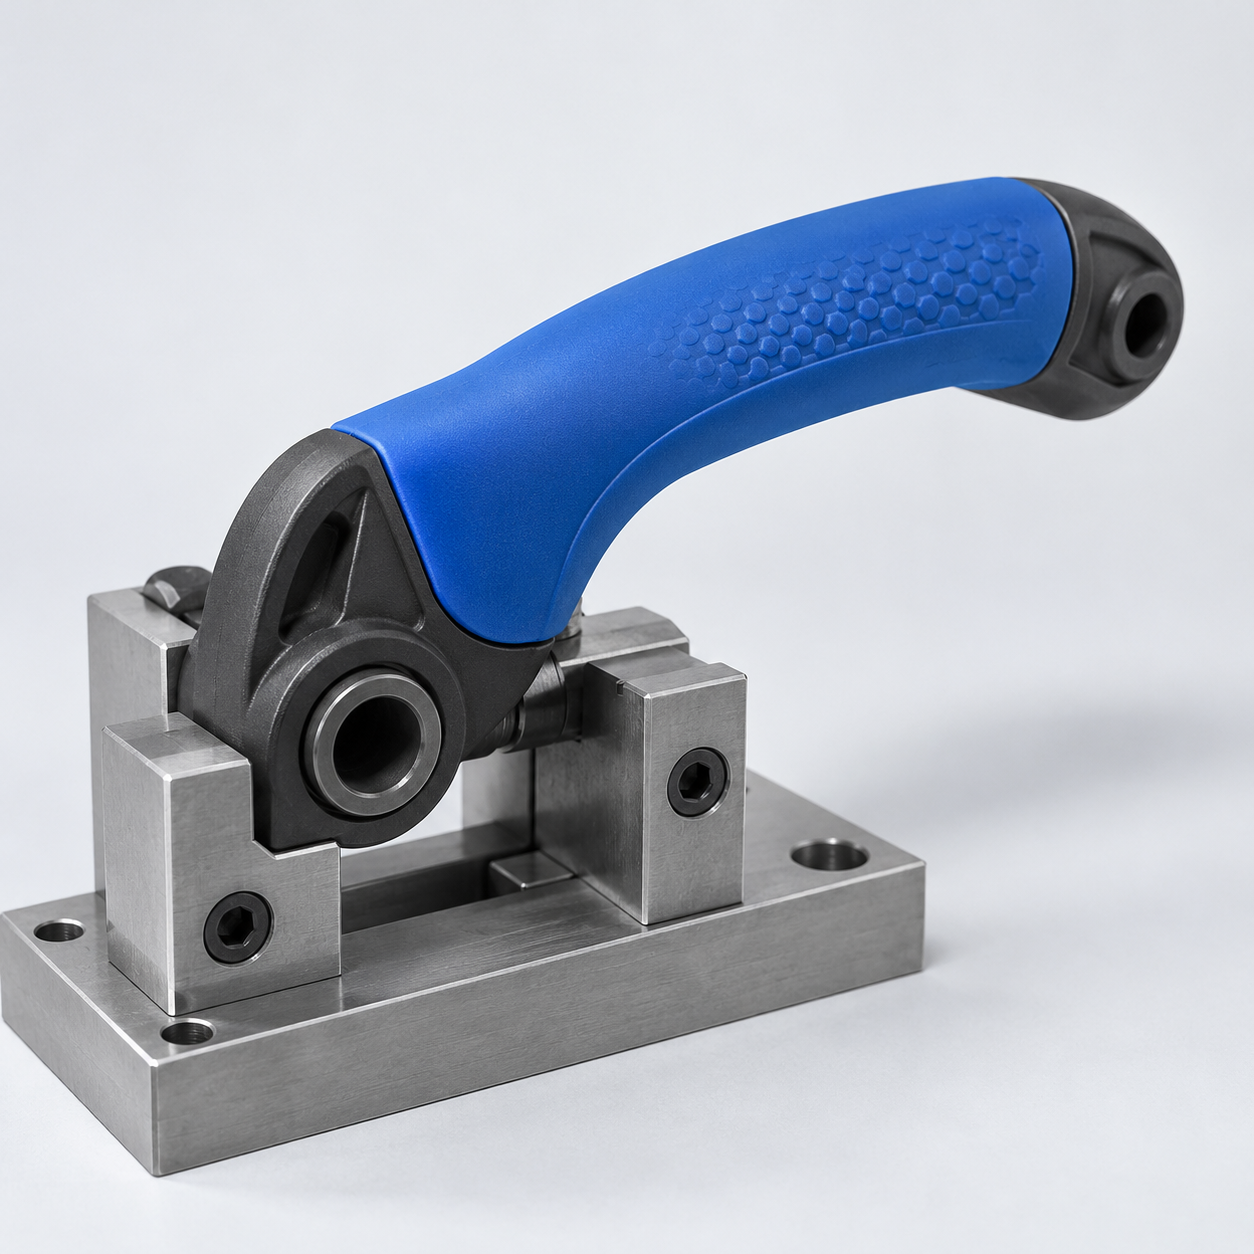
Vereinbaren Sie vor der Serie die erforderlichen Lasten und Oberflächeneigenschaften Ihres Musters.
Definieren Sie Haftfestigkeitskriterien für Ihre Einsatzbedingungen.
Vereinbaren Sie Toleranzen an Passflächen und Schichtgrenzen.
Definieren Sie Grenzen für Grat, Farbe, Textur und Anspritzspuren.
Bestätigen Sie Lasten, Nutzungszyklen und gegebenenfalls Dichtprüfungen.
Methoden, Mengen und Abnahmekriterien werden für Ihr Projekt bestätigt.
Definieren Sie die relevanten Prüfmethoden.
Legen Sie erforderliche Konditionierung fest.
Vereinbaren Sie die Musteranzahl.
Definieren Sie klare Abnahmegrenzen.
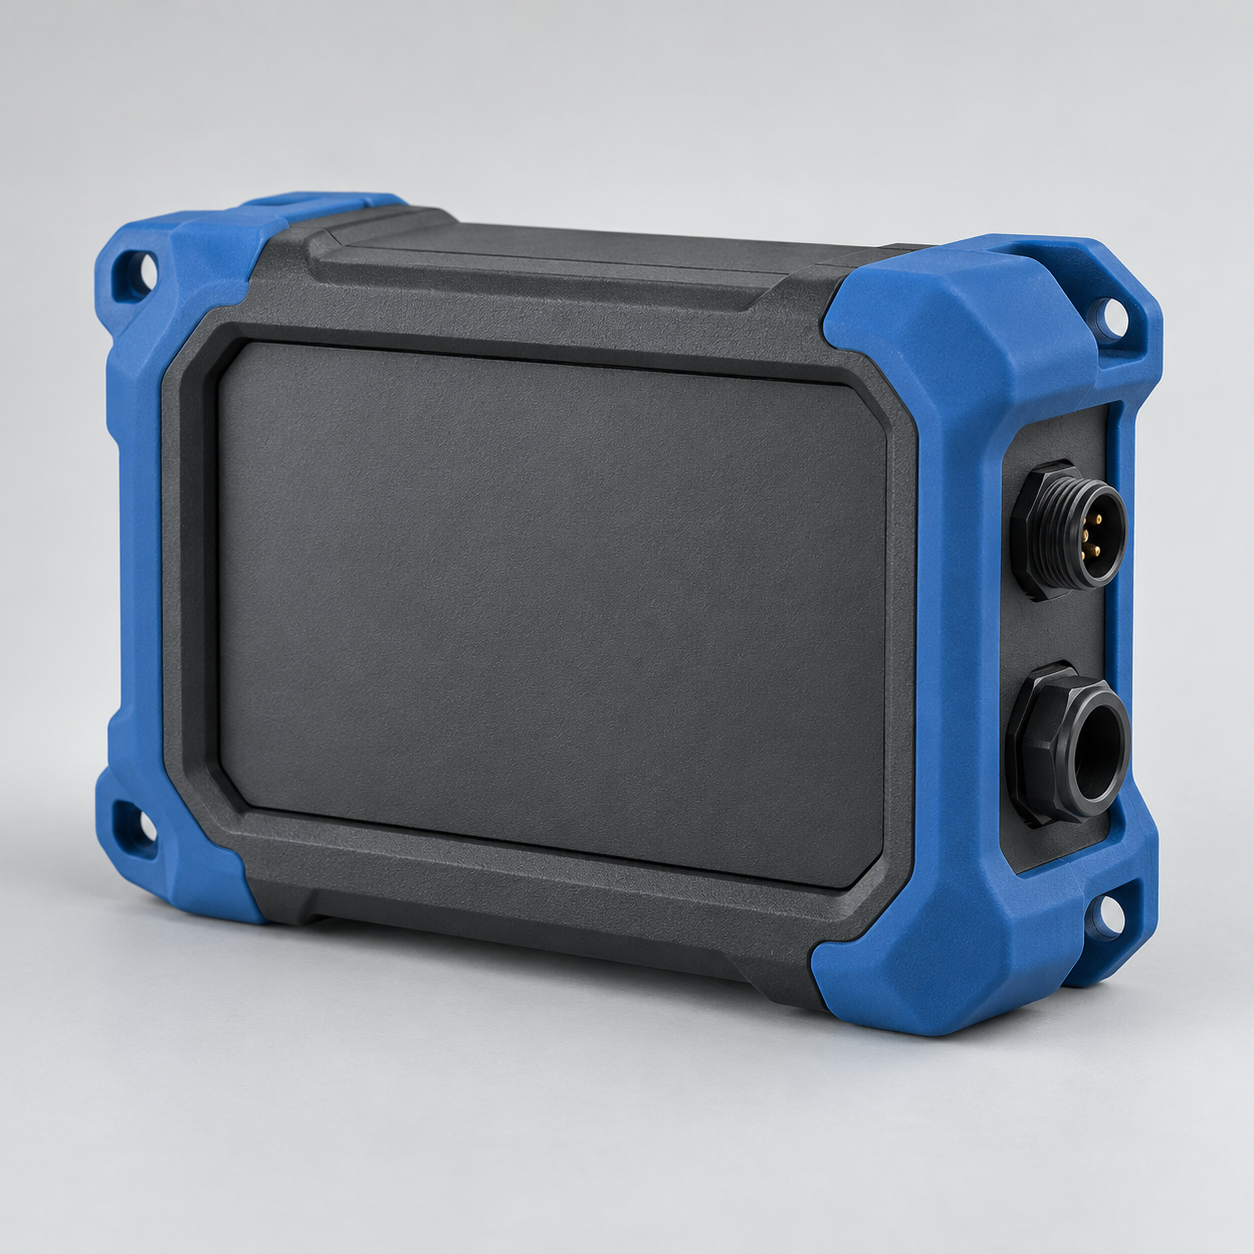
Markieren Sie bei Elektronikgehäusen stoßgefährdete Ecken und halten Sie Anschlüsse und Befestigungen nutzbar.
Sortenauswahl, Schnittstellenkonstruktion und Validierung sind projektspezifisch.
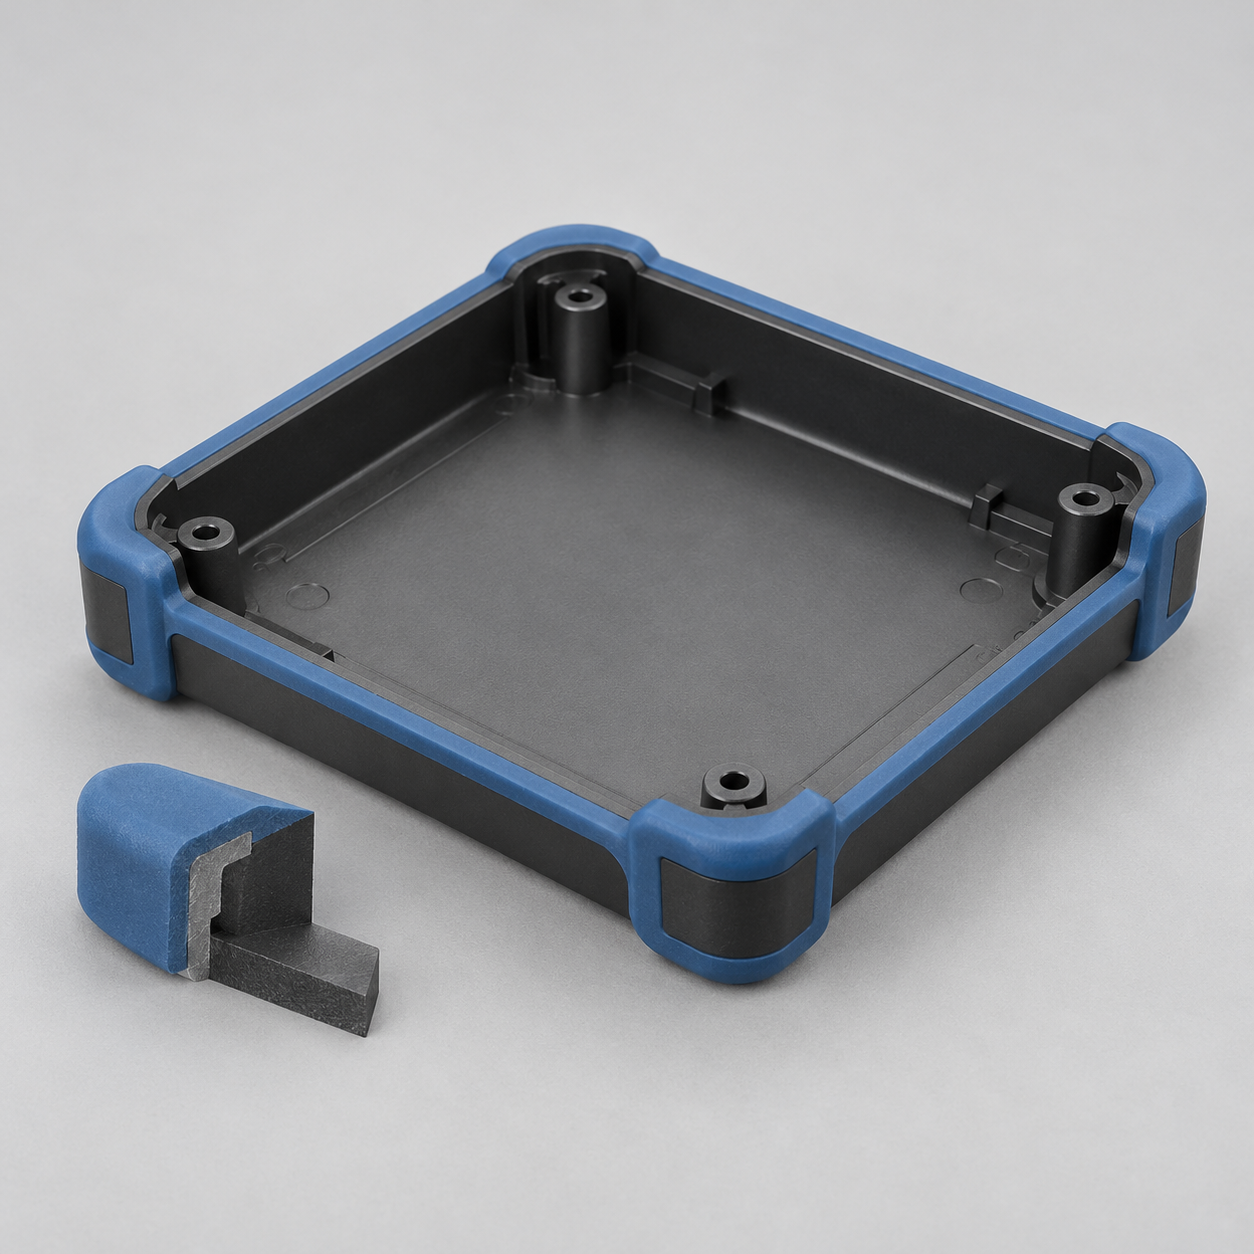
Prüfen Sie beim thermoplastischen Umspritzen genaue Kunststoffsorten und Verarbeitungstemperaturen. Werkstofffamilien allein belegen keine Haftung.
Sortenauswahl, Schnittstellenkonstruktion und Validierung sind projektspezifisch.
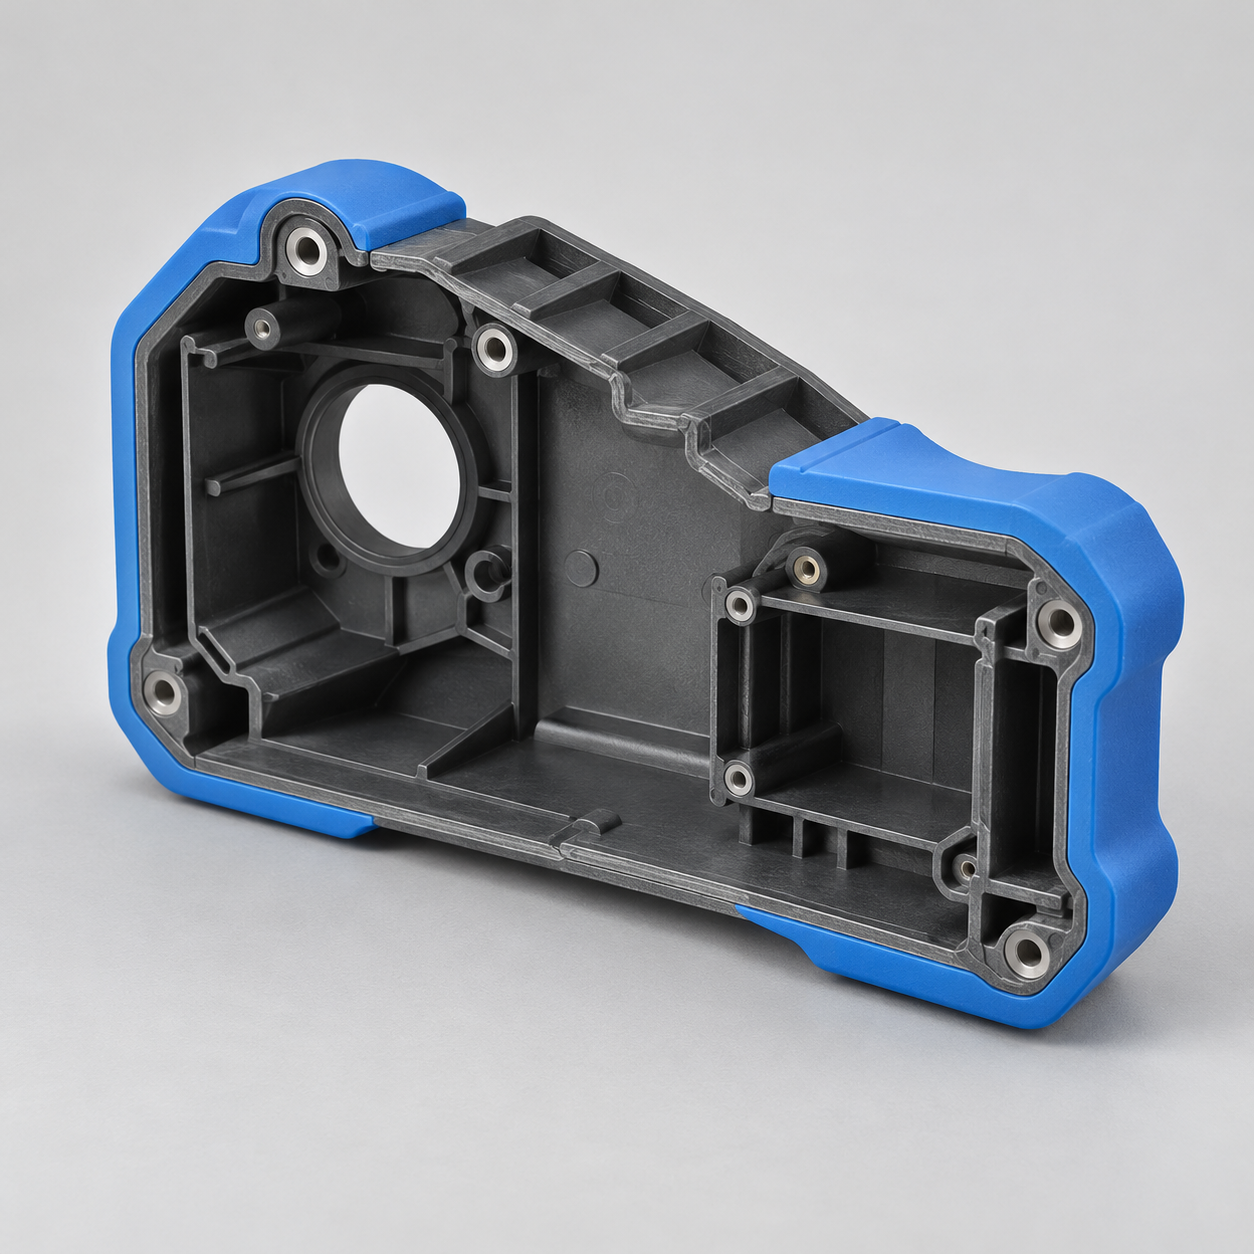
Prüfen Sie Werkzeugabdichtungen an Anschlussöffnungen, Schrauben und Passflächen.
Sortenauswahl, Schnittstellenkonstruktion und Validierung sind projektspezifisch.
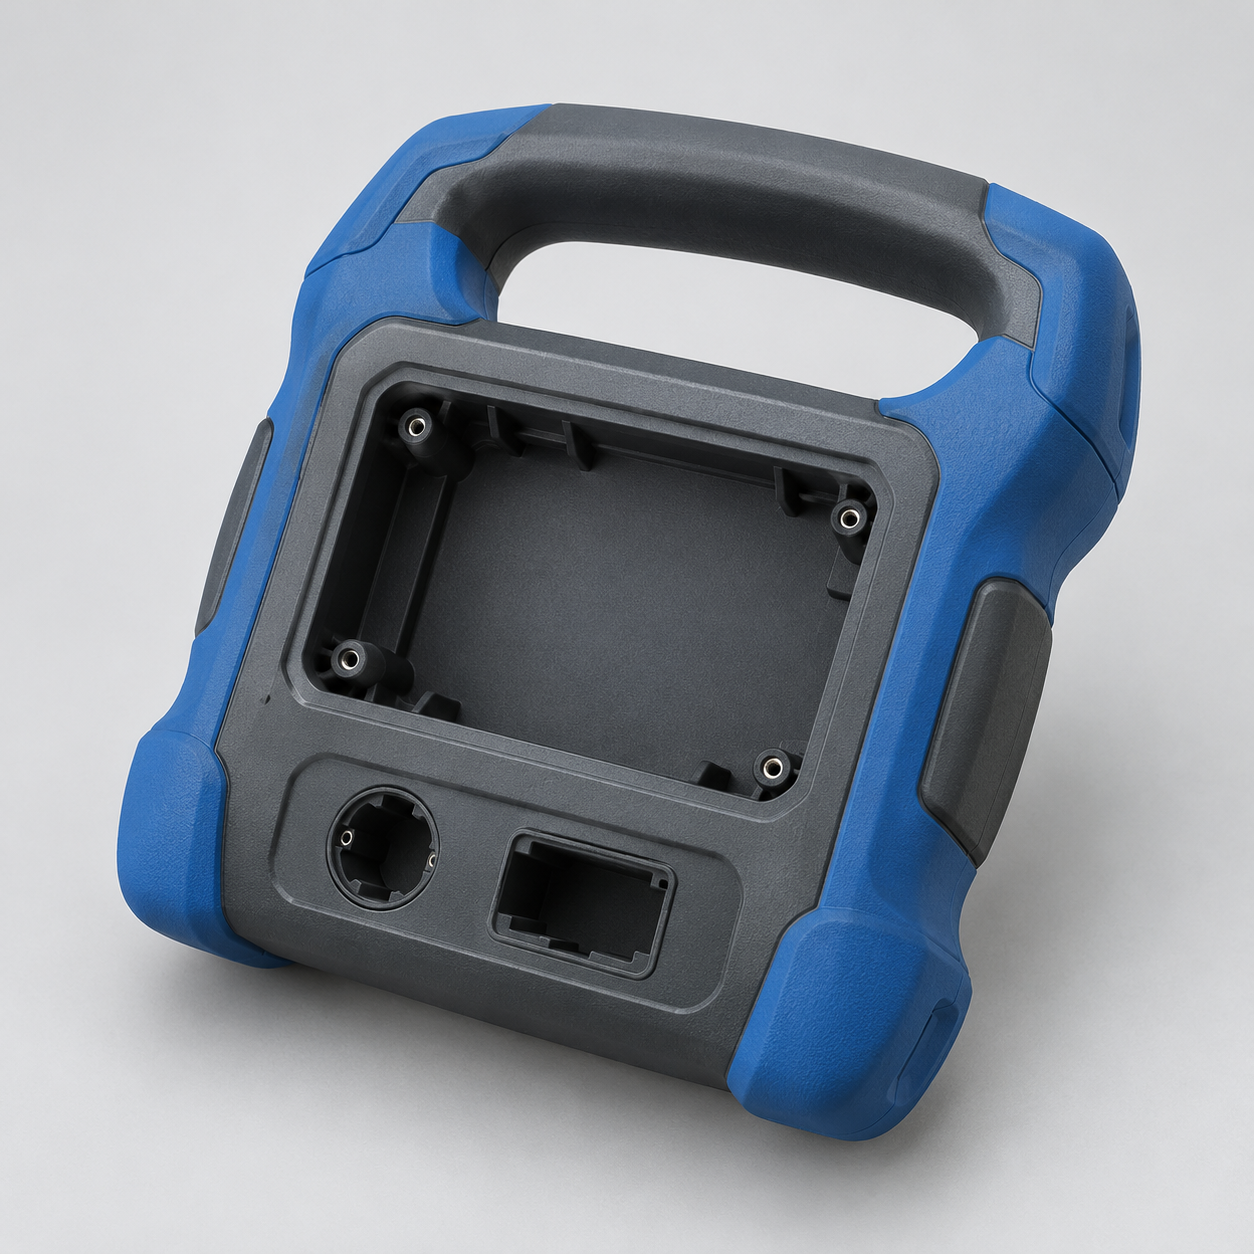
Definieren Sie Ihre Musterprüfungen vor der Produktion.
Definieren Sie Haftfestigkeitskriterien für Ihre Einsatzbedingungen.
Vereinbaren Sie Toleranzen an Passflächen und Schichtgrenzen.
Definieren Sie Grenzen für Grat, Farbe, Textur und Anspritzspuren.
Bestätigen Sie Lasten, Nutzungszyklen und gegebenenfalls Dichtprüfungen.
Methoden, Mengen und Abnahmekriterien werden für Ihr Projekt bestätigt.
Definieren Sie die relevanten Prüfmethoden.
Legen Sie erforderliche Konditionierung fest.
Vereinbaren Sie die Musteranzahl.
Definieren Sie klare Abnahmegrenzen.
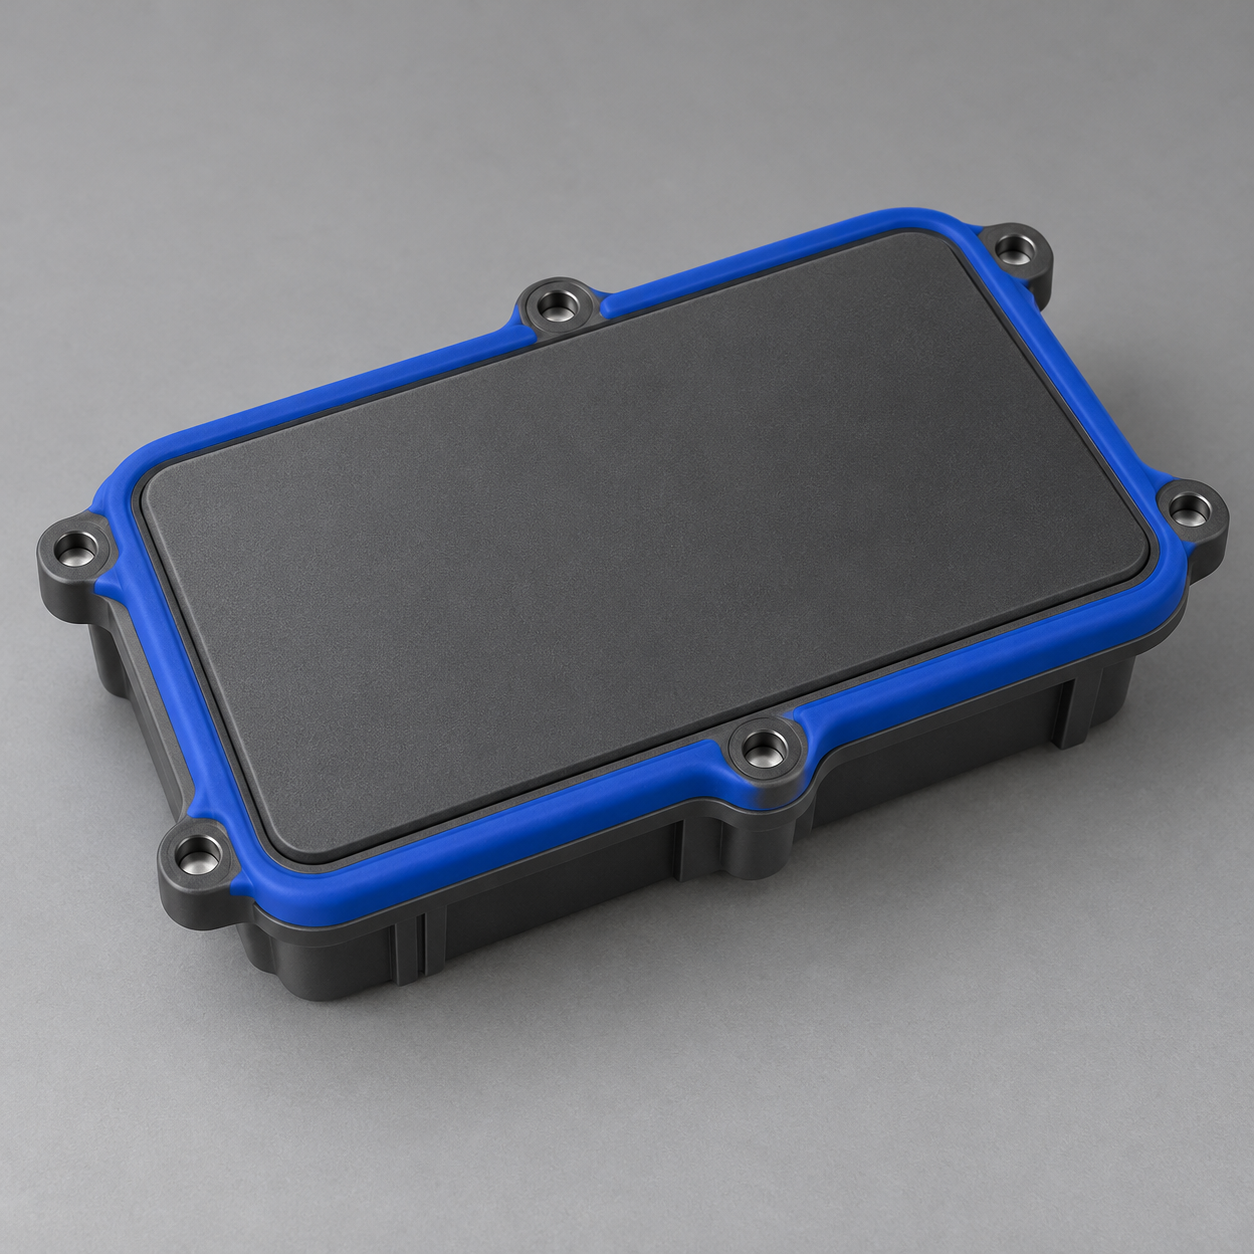
Geben Sie für umspritzte Dichtungen Gegenfläche, Medium, Temperatur und Kompressionsbedingungen an.
Sortenauswahl, Schnittstellenkonstruktion und Validierung sind projektspezifisch.
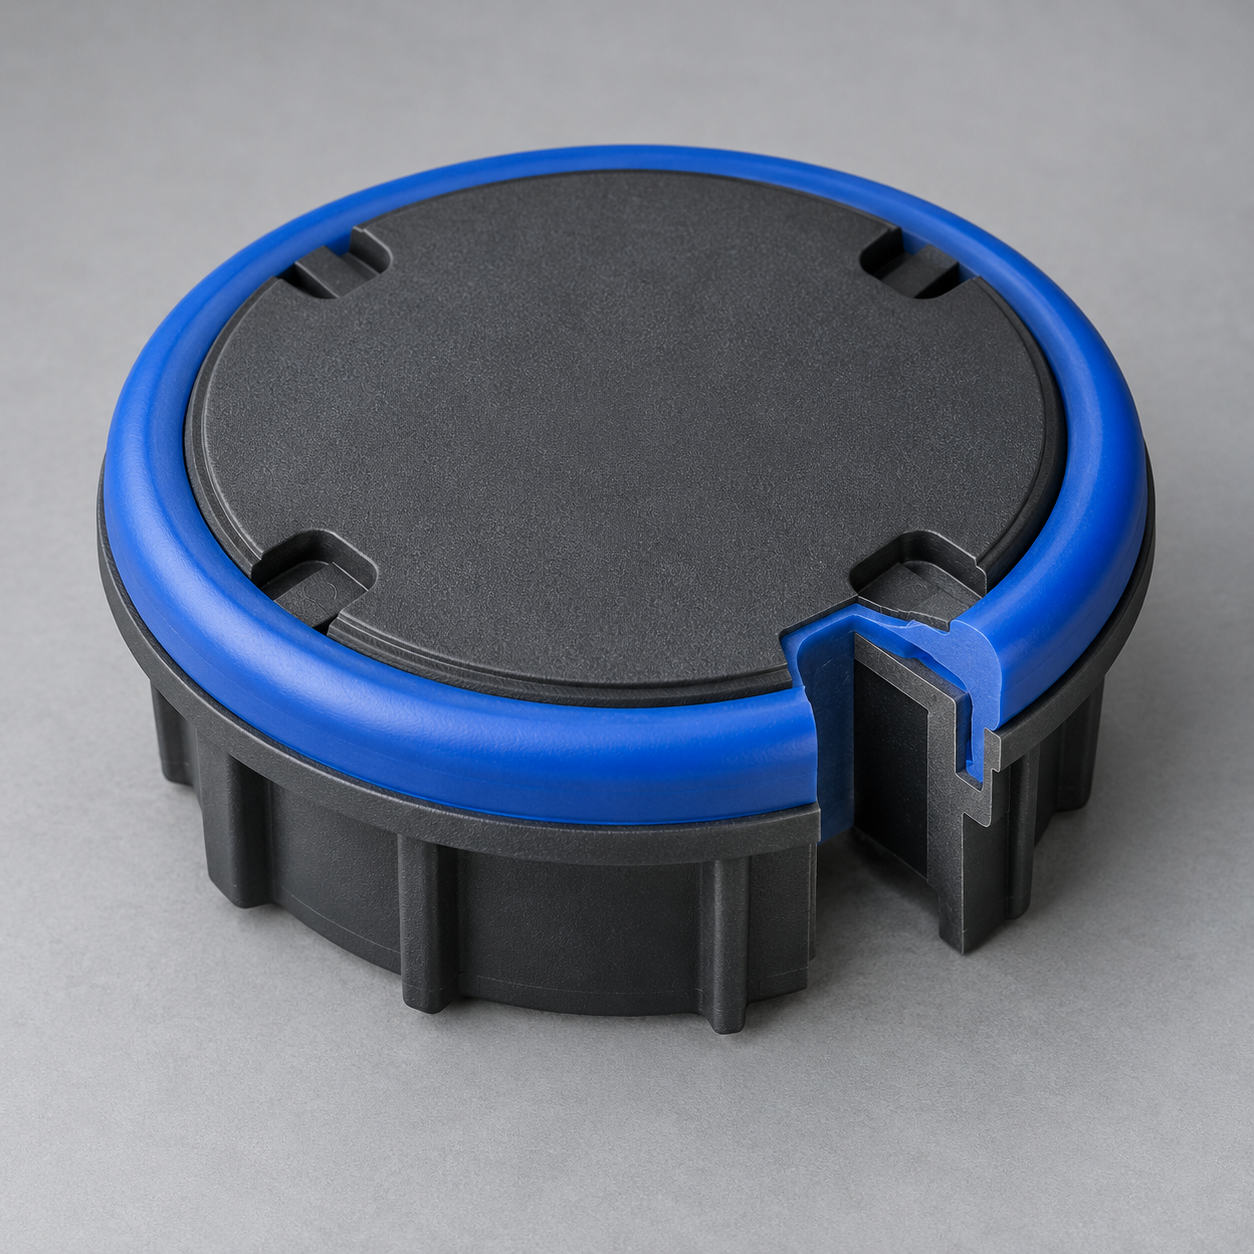
Wählen Sie die Elastomersorte nach Medienverträglichkeit, Kompression und Grundkörper. Härte allein belegt keine Dichtleistung.
Sortenauswahl, Schnittstellenkonstruktion und Validierung sind projektspezifisch.
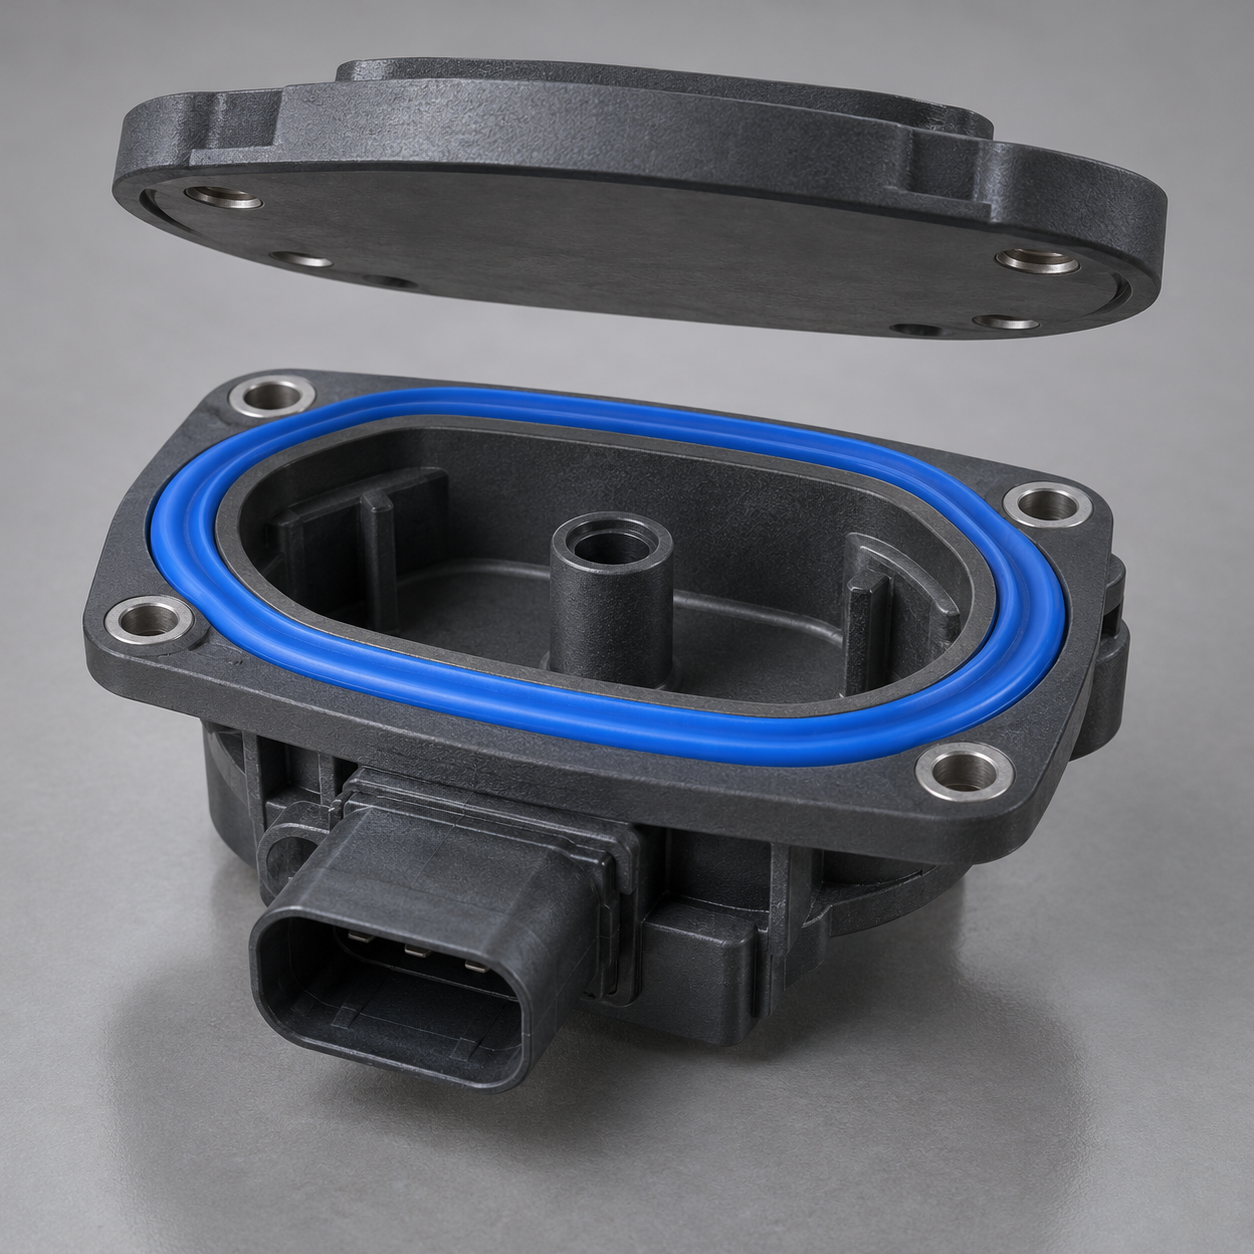
Prüfen Sie Schichtdicke, Dichtungskompression und Werkzeugabdichtungen anhand Ihrer Baugruppe.
Sortenauswahl, Schnittstellenkonstruktion und Validierung sind projektspezifisch.
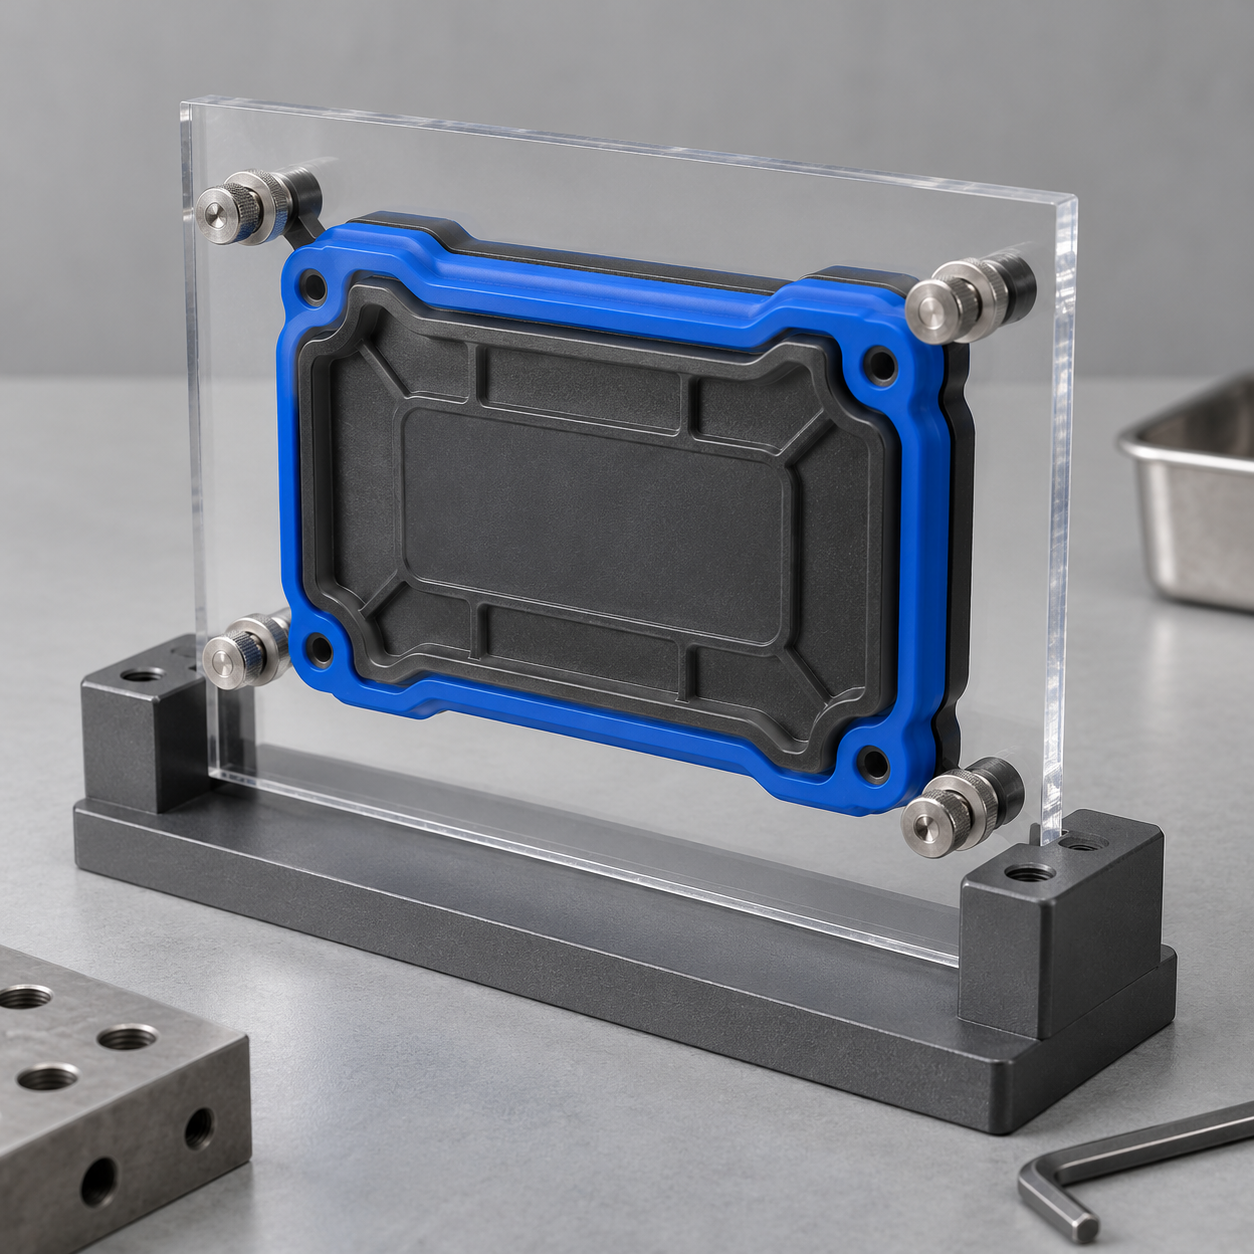
Eine Sichtprüfung belegt keine Leckageklasse. Vereinbaren Sie Vorrichtung, Medium, Druck und Abnahmegrenze für Ihren Test.
Definieren Sie Haftfestigkeitskriterien für Ihre Einsatzbedingungen.
Vereinbaren Sie Toleranzen an Passflächen und Schichtgrenzen.
Definieren Sie Grenzen für Grat, Farbe, Textur und Anspritzspuren.
Bestätigen Sie Lasten, Nutzungszyklen und gegebenenfalls Dichtprüfungen.
Methoden, Mengen und Abnahmekriterien werden für Ihr Projekt bestätigt.
Definieren Sie die relevanten Prüfmethoden.
Legen Sie erforderliche Konditionierung fest.
Vereinbaren Sie die Musteranzahl.
Definieren Sie klare Abnahmegrenzen.
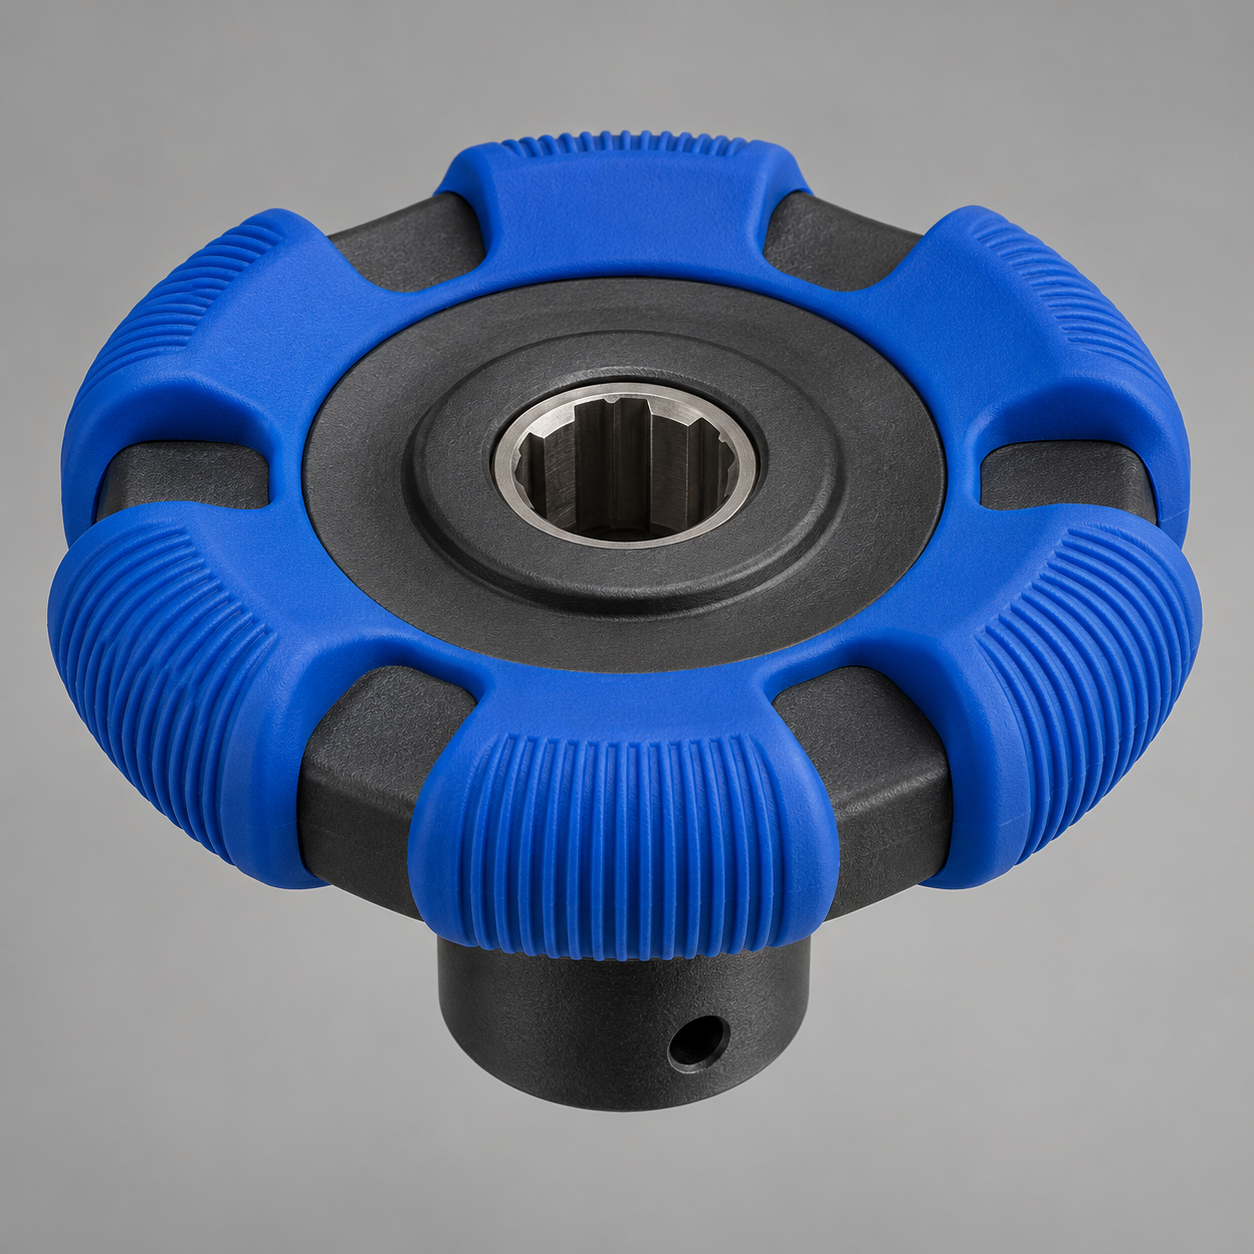
Eine weiche Umspritzung kann einen nachgiebigen Kontaktbereich auf einem starren Knopf oder Bedienelement schaffen.
Sortenauswahl, Schnittstellenkonstruktion und Validierung sind projektspezifisch.
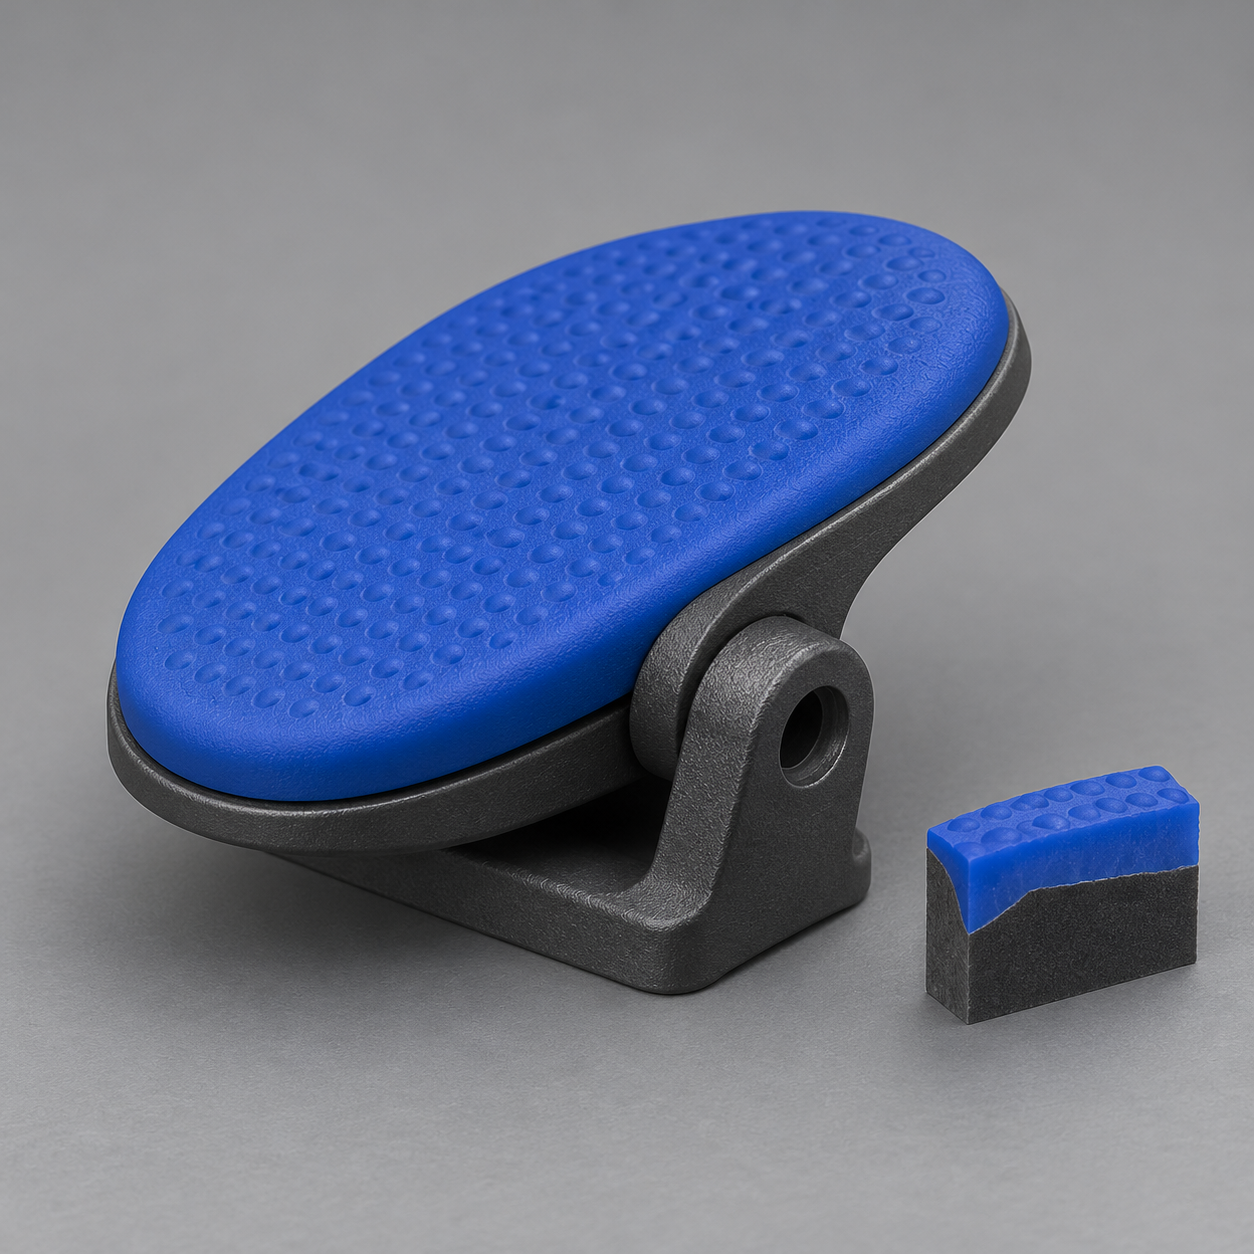
Vergleichen Sie weiche Umspritzungen anhand genauer Grundkörper- und Elastomersorten, nicht nur Farbe oder Weichheit.
Sortenauswahl, Schnittstellenkonstruktion und Validierung sind projektspezifisch.
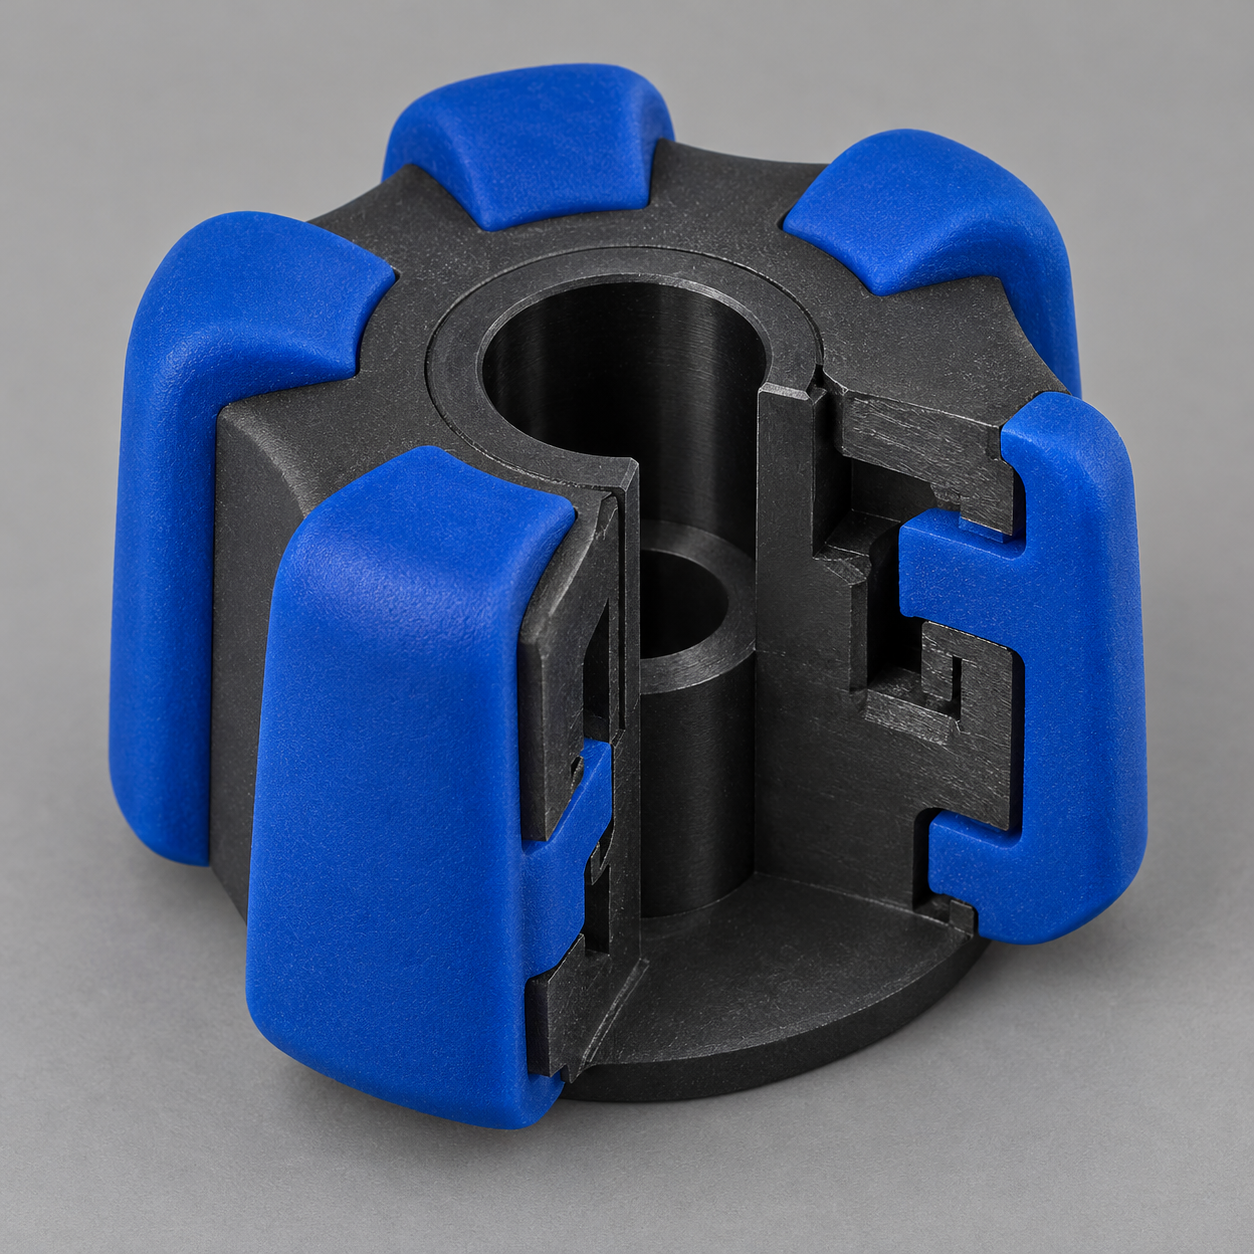
Planen Sie Halt und Schichtgrenzen anhand von Betätigungslasten und starrer Montageschnittstelle.
Sortenauswahl, Schnittstellenkonstruktion und Validierung sind projektspezifisch.
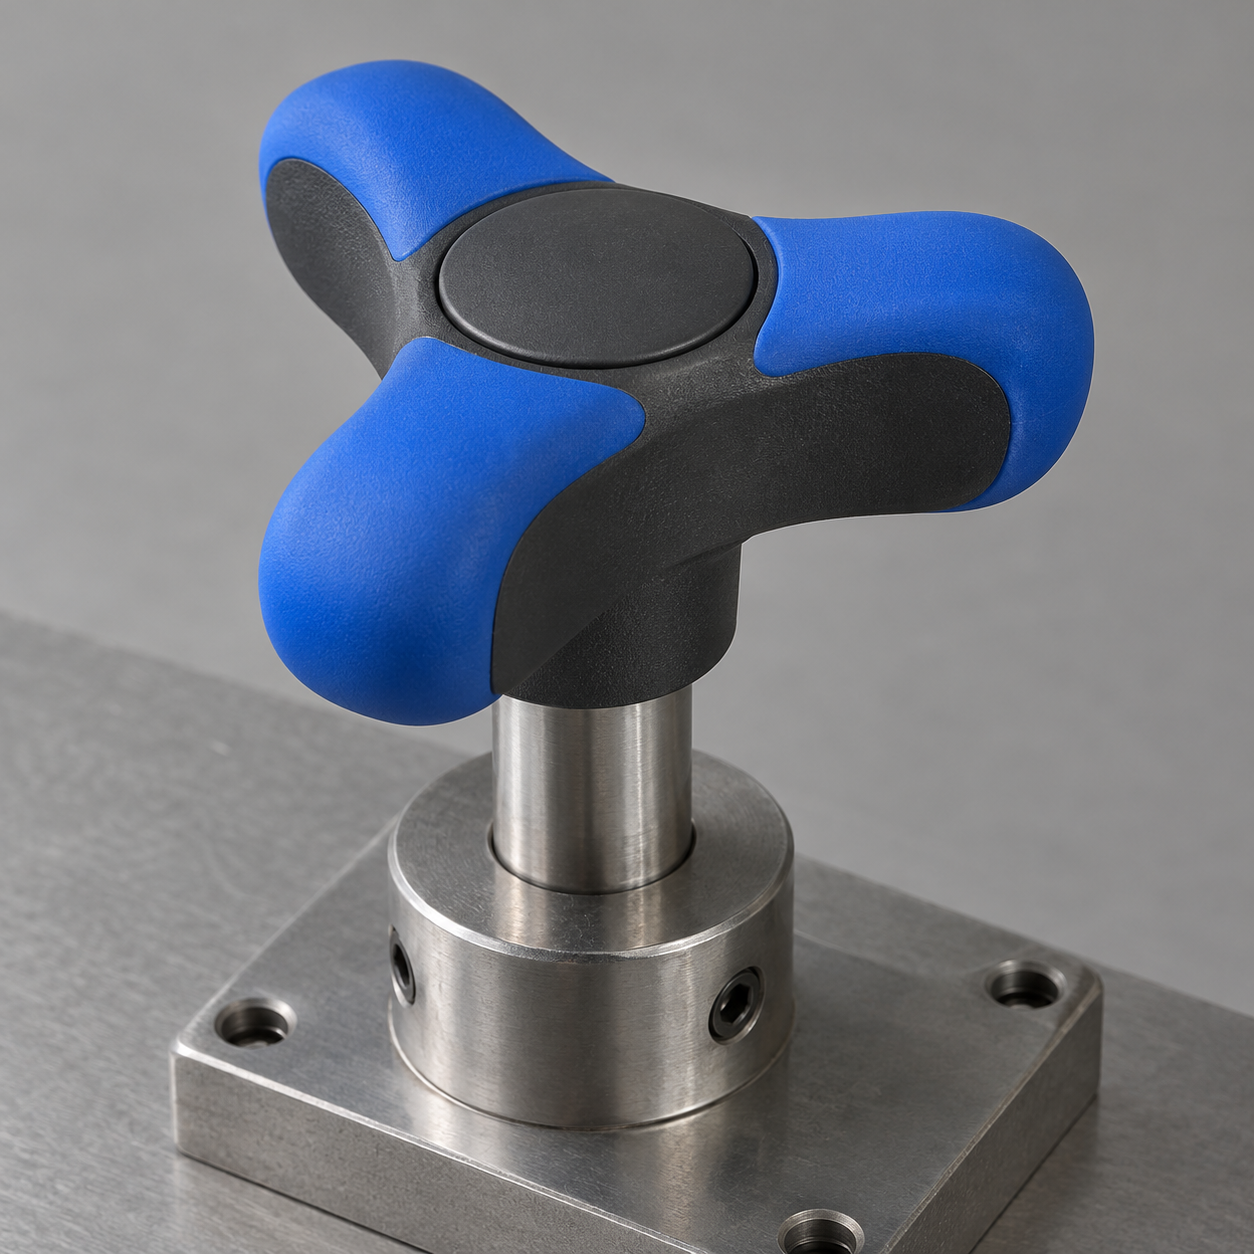
Prüfen Sie Halt, Bewegung und Passung mit der Gegenwelle oder Mechanik vor der Produktion.
Definieren Sie Haftfestigkeitskriterien für Ihre Einsatzbedingungen.
Vereinbaren Sie Toleranzen an Passflächen und Schichtgrenzen.
Definieren Sie Grenzen für Grat, Farbe, Textur und Anspritzspuren.
Bestätigen Sie Lasten, Nutzungszyklen und gegebenenfalls Dichtprüfungen.
Methoden, Mengen und Abnahmekriterien werden für Ihr Projekt bestätigt.
Definieren Sie die relevanten Prüfmethoden.
Legen Sie erforderliche Konditionierung fest.
Vereinbaren Sie die Musteranzahl.
Definieren Sie klare Abnahmegrenzen.
Prüfen Sie Ihre Schichtdicke an Kanten und Übergängen. Legen Sie praktische Grenzen anhand der gewählten Sorte und Geometrie fest.
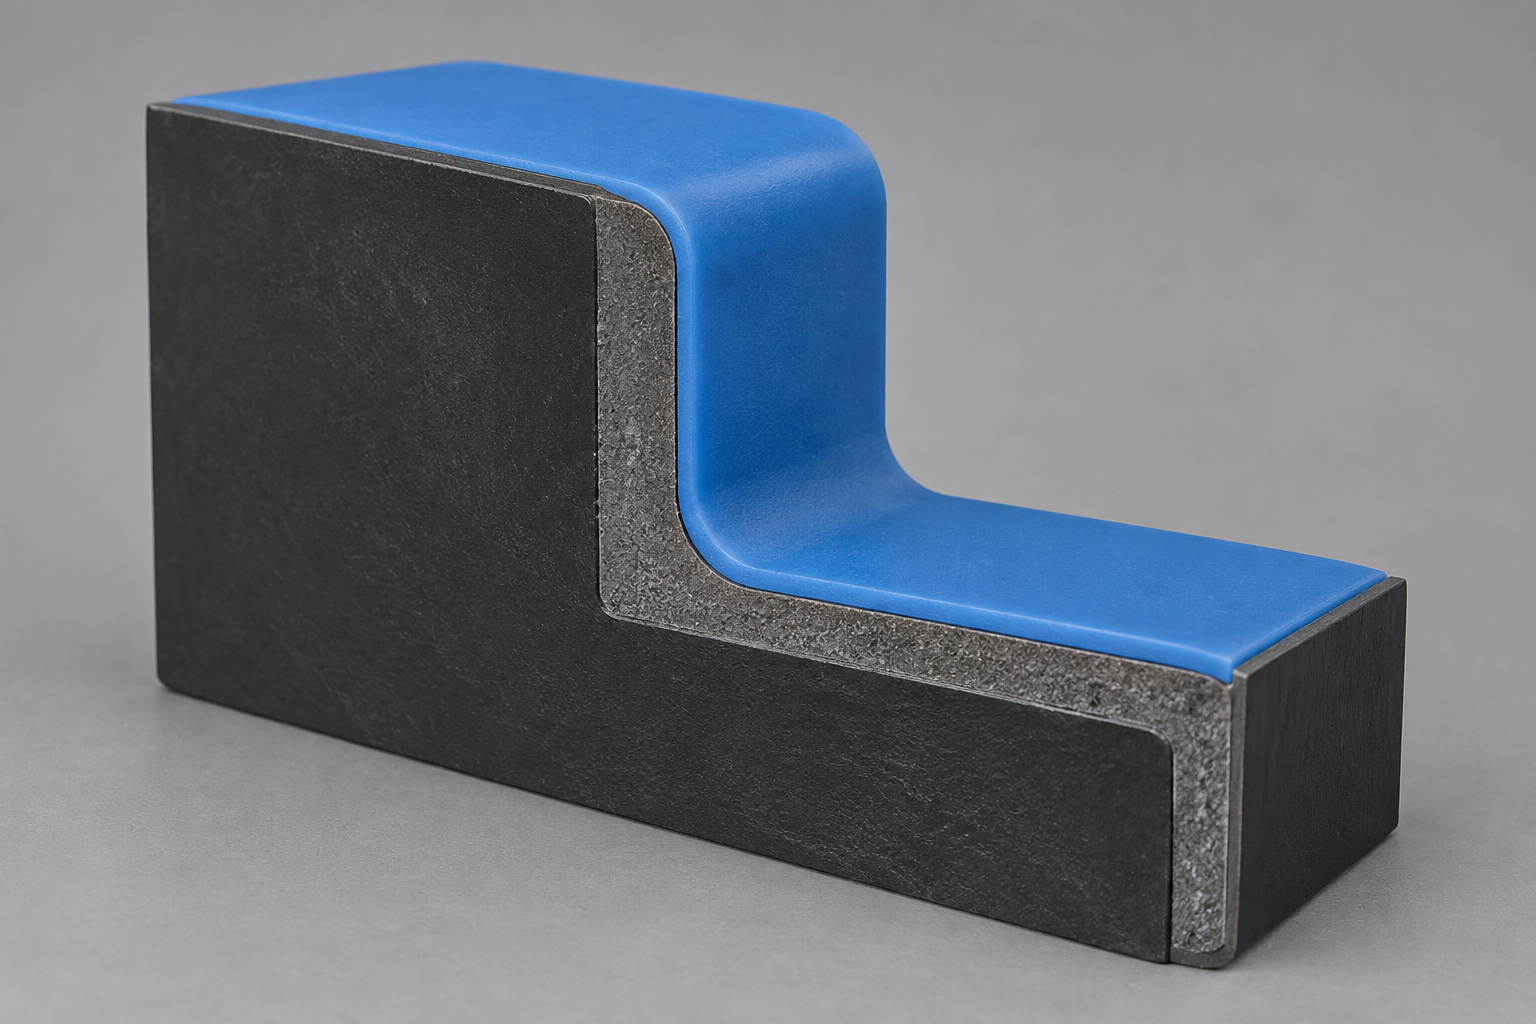
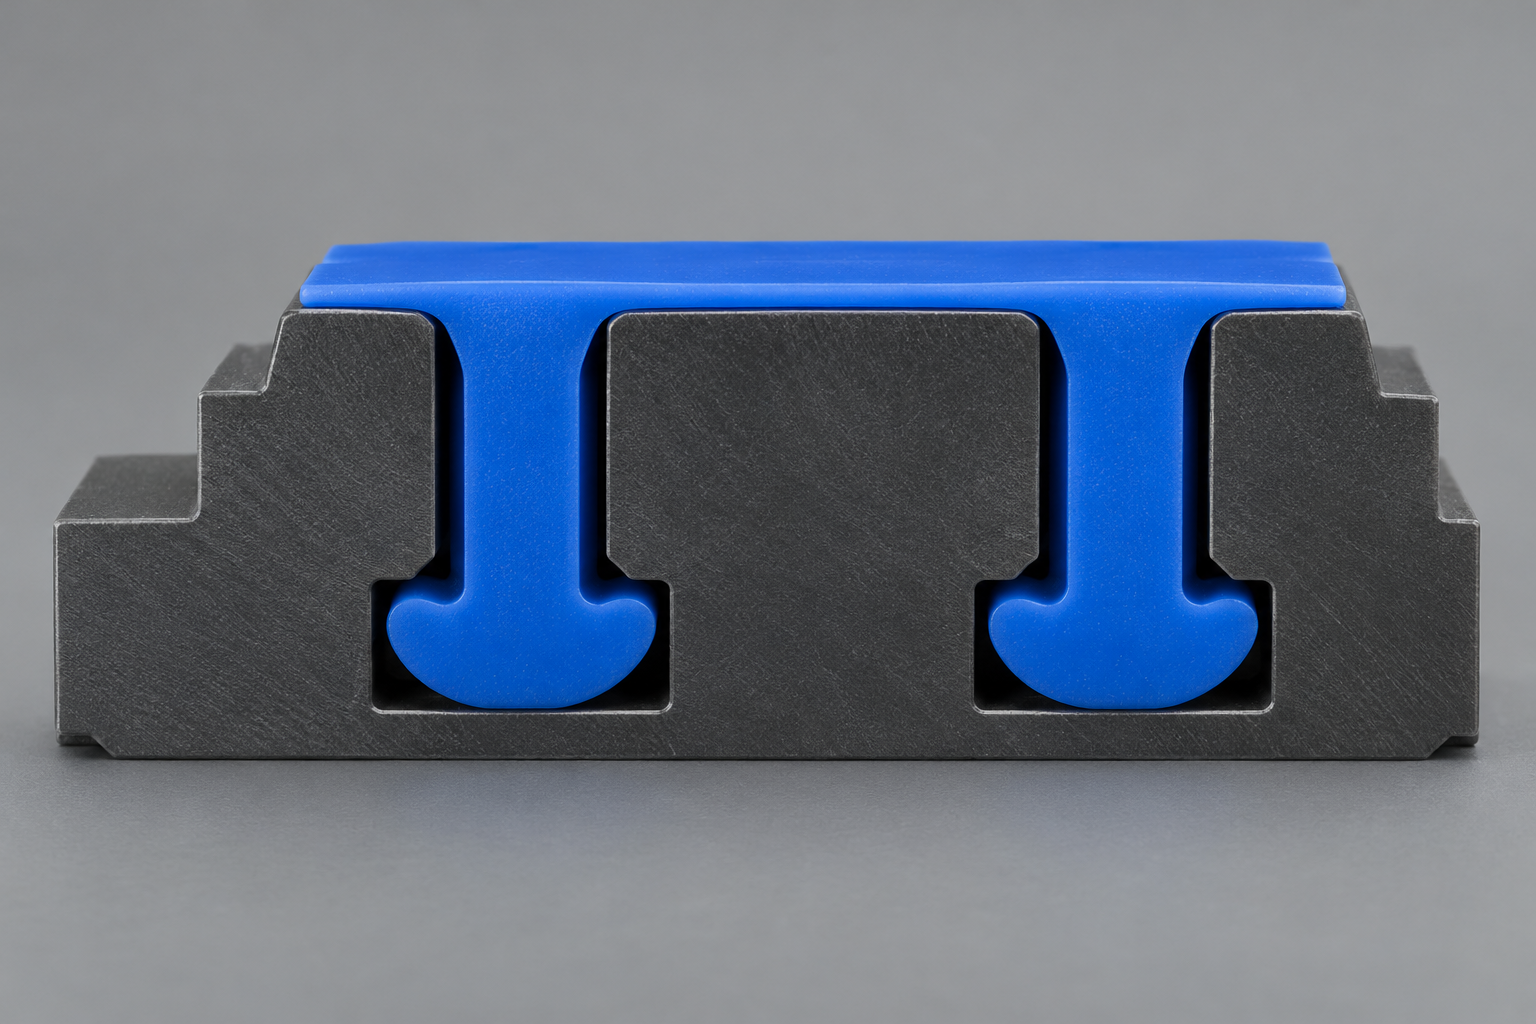
Prüfen Sie Haltegeometrie, freie Grenzen und Grundkörperstützung vor dem Werkzeugbau.
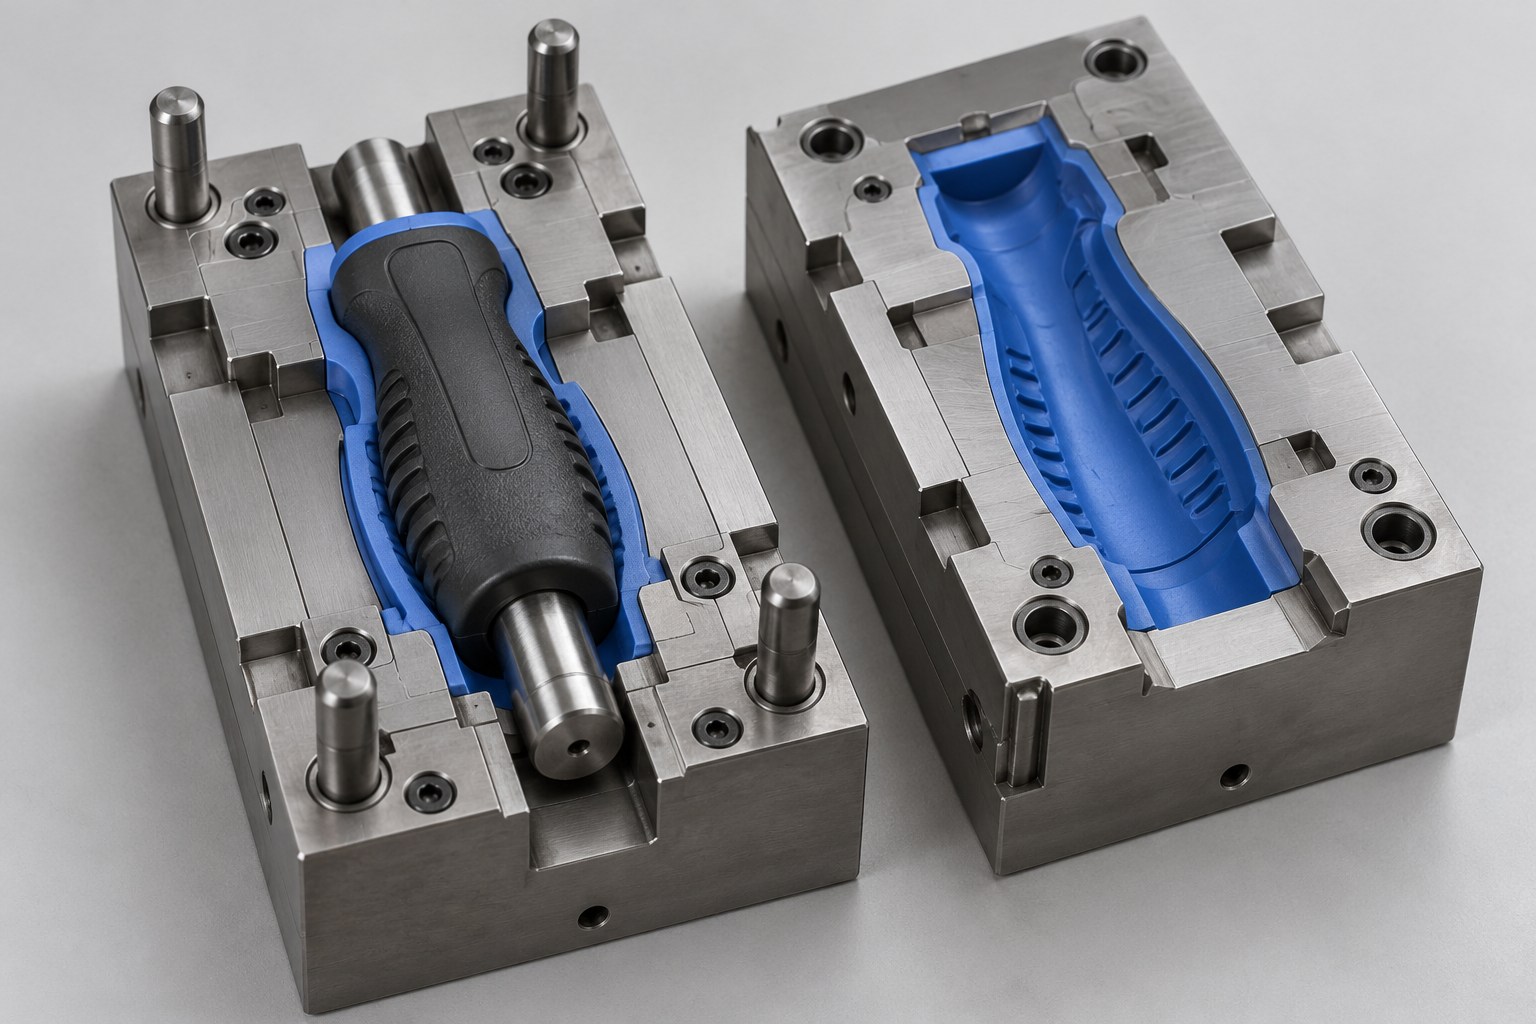
Prüfen Sie Umspritzwerkzeug, Grundkörperversorgung, Werkzeugeigentum und Musteranforderungen.
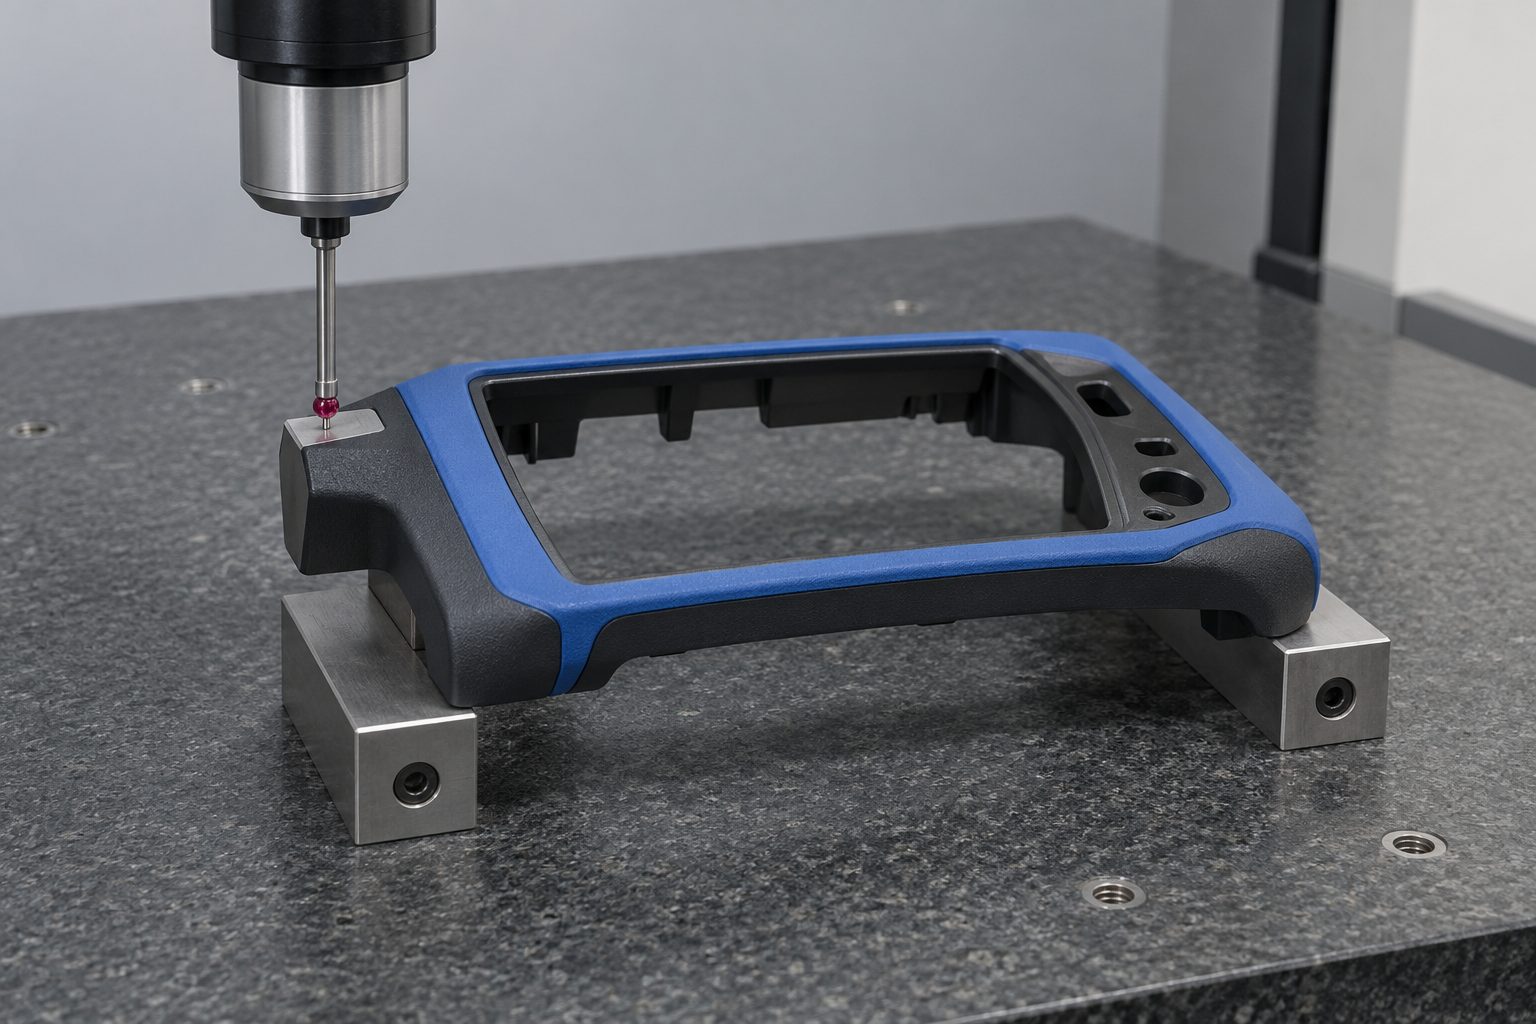
Vereinbaren Sie Prüfungen vor der Musterherstellung.
Definieren Sie Haftkriterien und Konditionierung. Ein Schältest erfordert einen vereinbarten Prüfkörper, eine Methode und eine Abnahmegrenze.
Vereinbaren Sie Toleranzen und Messbedingungen für Passmerkmale. Prüfen Sie weiche Flächen getrennt von starren Bezügen.
Bestätigen Sie Gratgrenzen, Farbe, Textur und relevante Funktionsprüfungen vor der Serie.
Prototypmuster erfordern eine vereinbarte Werkstoffpaarung und einen Prüfumfang. Prüfprotokolle ersetzen keine erforderliche Funktionsvalidierung.
Haftung und Halt · Passung und Toleranzen →Die Kosten hängen von Werkzeugen, Werkstoffen, Mengen und Validierung ab.
Vereinbaren Sie Lieferverantwortung, Zeichnungsstand, Eingangsprüfungen und Loskennung Ihres Grundkörpers.
Bestätigen Sie Eigentum, Musterfreigabe und Änderungsumfang vor dem Werkzeugbau.
Teilen Sie Erstbestellung und Jahresbedarf mit. Kleinserien und Wiederholaufträge benötigen einen geprüften Handhabungsplan.
Vereinbaren Sie Unterlagen, Bauteilschutz, Verpackung, Lieferbedingungen und Lieferadresse.
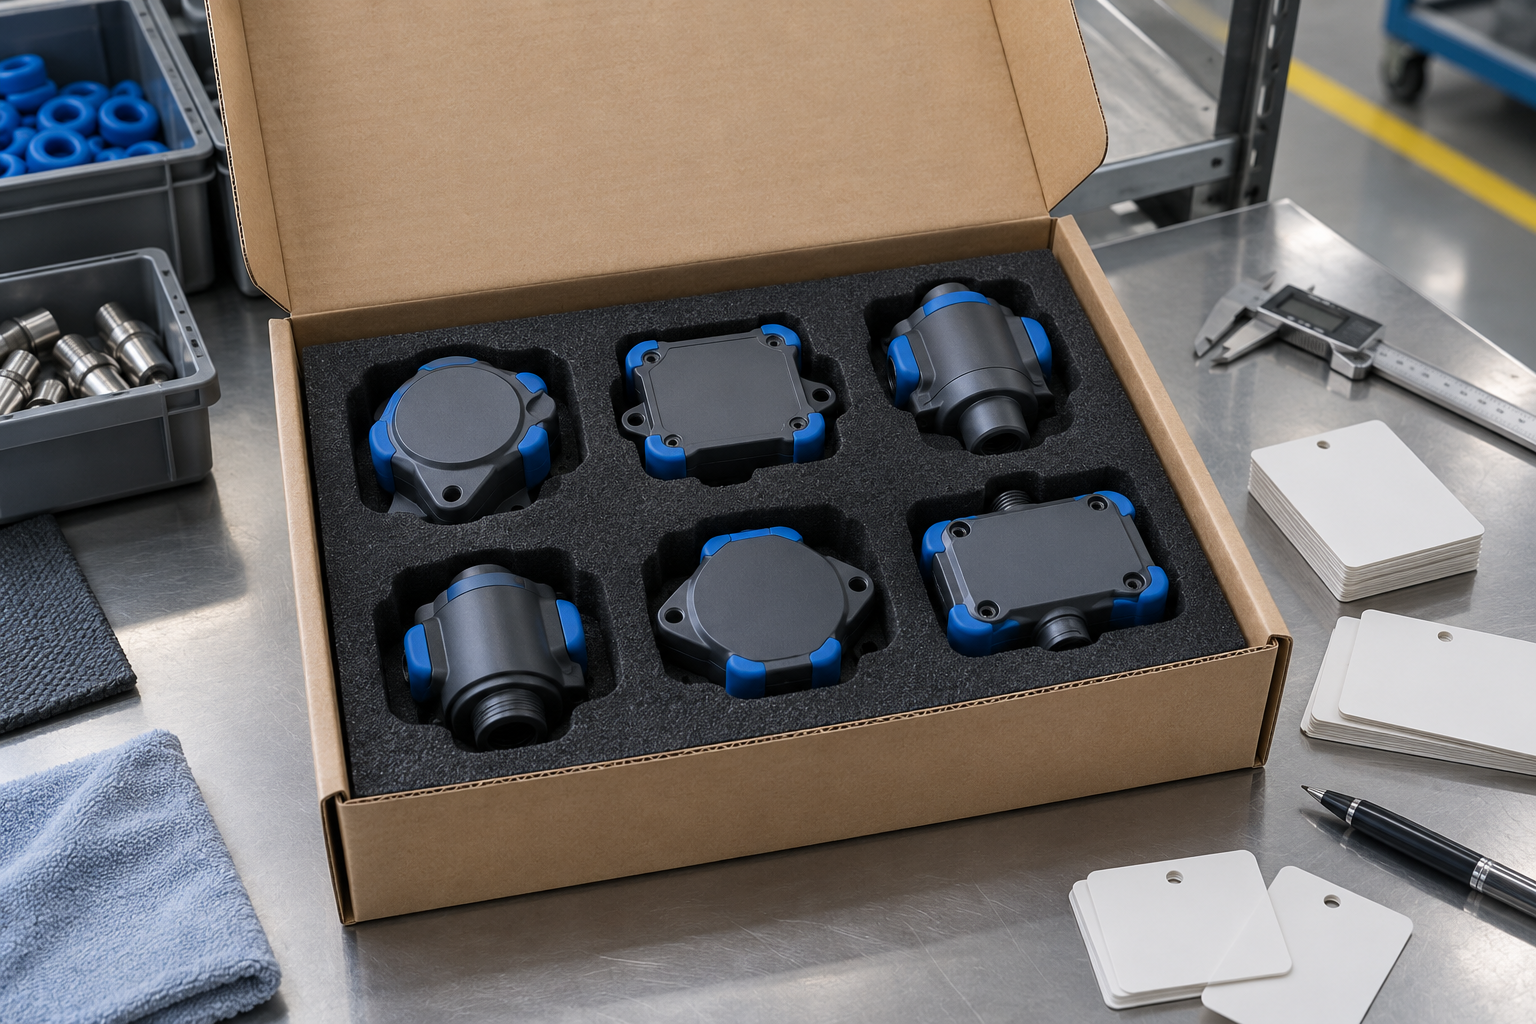
Werkzeug und Handhabung verursachen zusätzliche Kosten. Mögliche Montageeinsparungen hängen von Konstruktion, Werkstoffen und Menge ab. Vergleichen Sie das Angebot mit der Montage separater Teile. Mindestmenge und Werkzeugtermin werden im Angebot bestätigt.
Senden Sie CAD von Grundkörper und Fertigteil, Zeichnungsstände, beide Werkstoffsorten, Erst- und Jahresmengen, kritische Schnittstellen und Abnahmeanforderungen. Bei beigestellten Grundkörpern vereinbaren Sie Eingangsprüfung, Lagerung und Verantwortung für abgelehnte Lose.
Beim Overmolding kann ein vorgeformter Grundkörper in ein zweites Werkzeug eingelegt werden. Zweikomponenten-Spritzguss erzeugt die Werkstoffstufen in einem koordinierten Zyklus. Prüfen Sie Geometrie, Werkstoffverträglichkeit, Menge und Werkzeuginvestition. Die Verfügbarkeit geeigneter Anlagen muss projektspezifisch bestätigt werden.





