

Stampaggio a iniezione
Tooling and molding for your repeat plastic parts.
From prototype to production, coordinated manufacturing solutions for your custom parts.
Visualizza tutti i servizi →
Precision parts for your tight tolerances and complex geometry.
Tooling and molding for your repeat plastic parts.

Metal casting options for your part and production volume.

Cutting, forming and welding for your fabricated parts.

Custom profiles for your section, length and finish requirements.

Finishes for your appearance, corrosion and wear requirements.

Sub-assemblies and final builds for your production program.

Production tooling built around your process and volume.

Prototype parts to check fit, function and design.
Choose air- or liquid-cooling components around your thermal and mechanical requirements.

Manufacturing support for your cold plates, manifolds and cooling assemblies.

Find components for your power electronics, energy, laser and telecom application.

Components for your electronic systems.
Start with your functional and quality requirements.
Build around your operating environment.
From prototype to production, review material performance, manufacturability and cost for your part.
Review grade, temper and finish for your metal parts.
 AlluminioStrength, weight and machining›
 Acciaio inossidabileCorrosion and finish requirements›
 Carbon & Alloy SteelDiscuss grade and heat treatment›
 Acciaio per utensiliDiscuss tooling and wear needs›
 TitanioReview grade and part geometry›
 Copper & BrassDiscuss conductivity and machining›
Match your polymer to function, process and environment.
 ABSReview enclosure and molding needs›
 Polycarbonate (PC)Discuss clarity and impact needs›
 Nylon (PA)Review moisture and wear conditions›
 POM/AcetaleReview fit and sliding features›
 PEEKDiscuss operating conditions›
 PTFEReview friction and chemical exposure›
 ULTEM / PEIDiscuss thermal and electrical needs›
Confirm grade availability and application requirements.
 Silicone / LSRDiscuss flexible component needs›
 TPU / TPEReview flexibility and processing›
 EPDMReview weathering and chemical exposure.›
 NBRReview oil and fuel exposure.›
 FKMReview temperature and chemical exposure.›
 G10 / FR4Review insulation and laminate needs›
 CompositesReview stiffness, weight and laminate.›Customer-Specified MaterialsConfirm your grade and requirements.›Other Specialty MaterialsDiscuss your application and grade.›
Practical guidance for your part geometry and material decisions.
Prepare your process, budget and sourcing questions.
Build your knowledge before production.
Learn who we are and how we operate.
Find our U.S. support team or start a conversation.
PER TENUTA, ACCOPPIAMENTO E TATTO
Valuti l’iniezione del silicone in base a disegno, grado del materiale e produzione richiesta.
Definisca accoppiamento, bave e approvazione campioni prima dello stampo. L’ambito viene confermato dopo la verifica.
Ambito confermato dopo verifica. NDA disponibile su richiesta.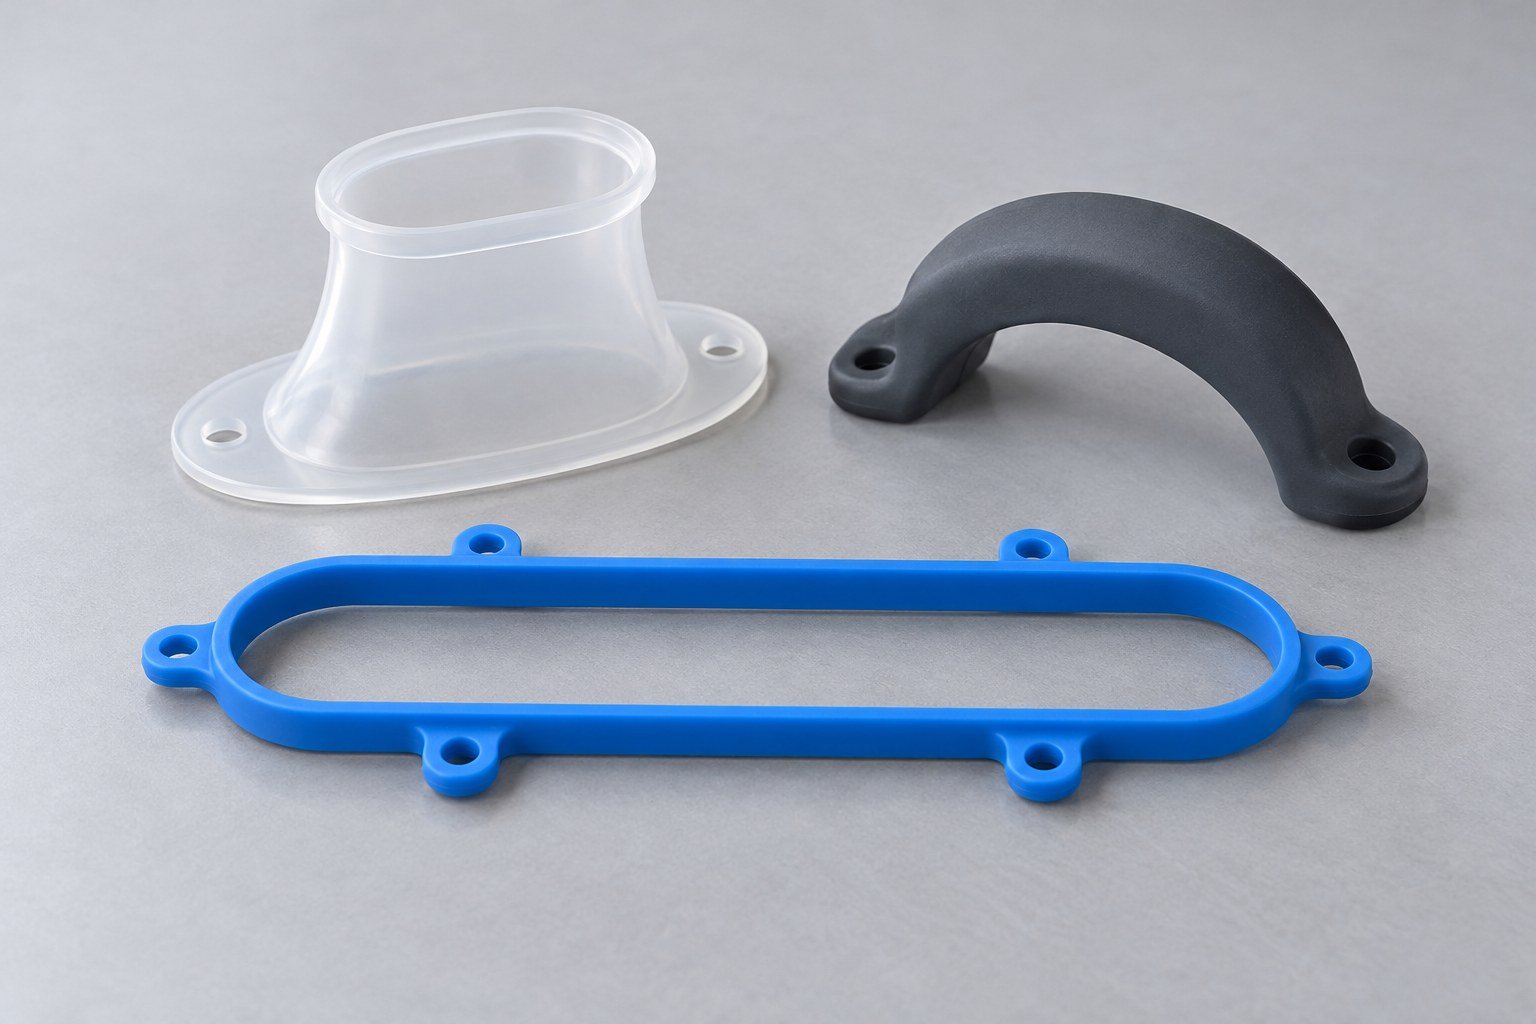
Verificare grado, durezza e condizioni d’uso.
Definire le superfici critiche prima dello stampo.
Concordare controlli e prove funzionali.
Comunicazione negli USA per la verifica del progetto.
Scelga l’applicazione e valuti 4 temi.
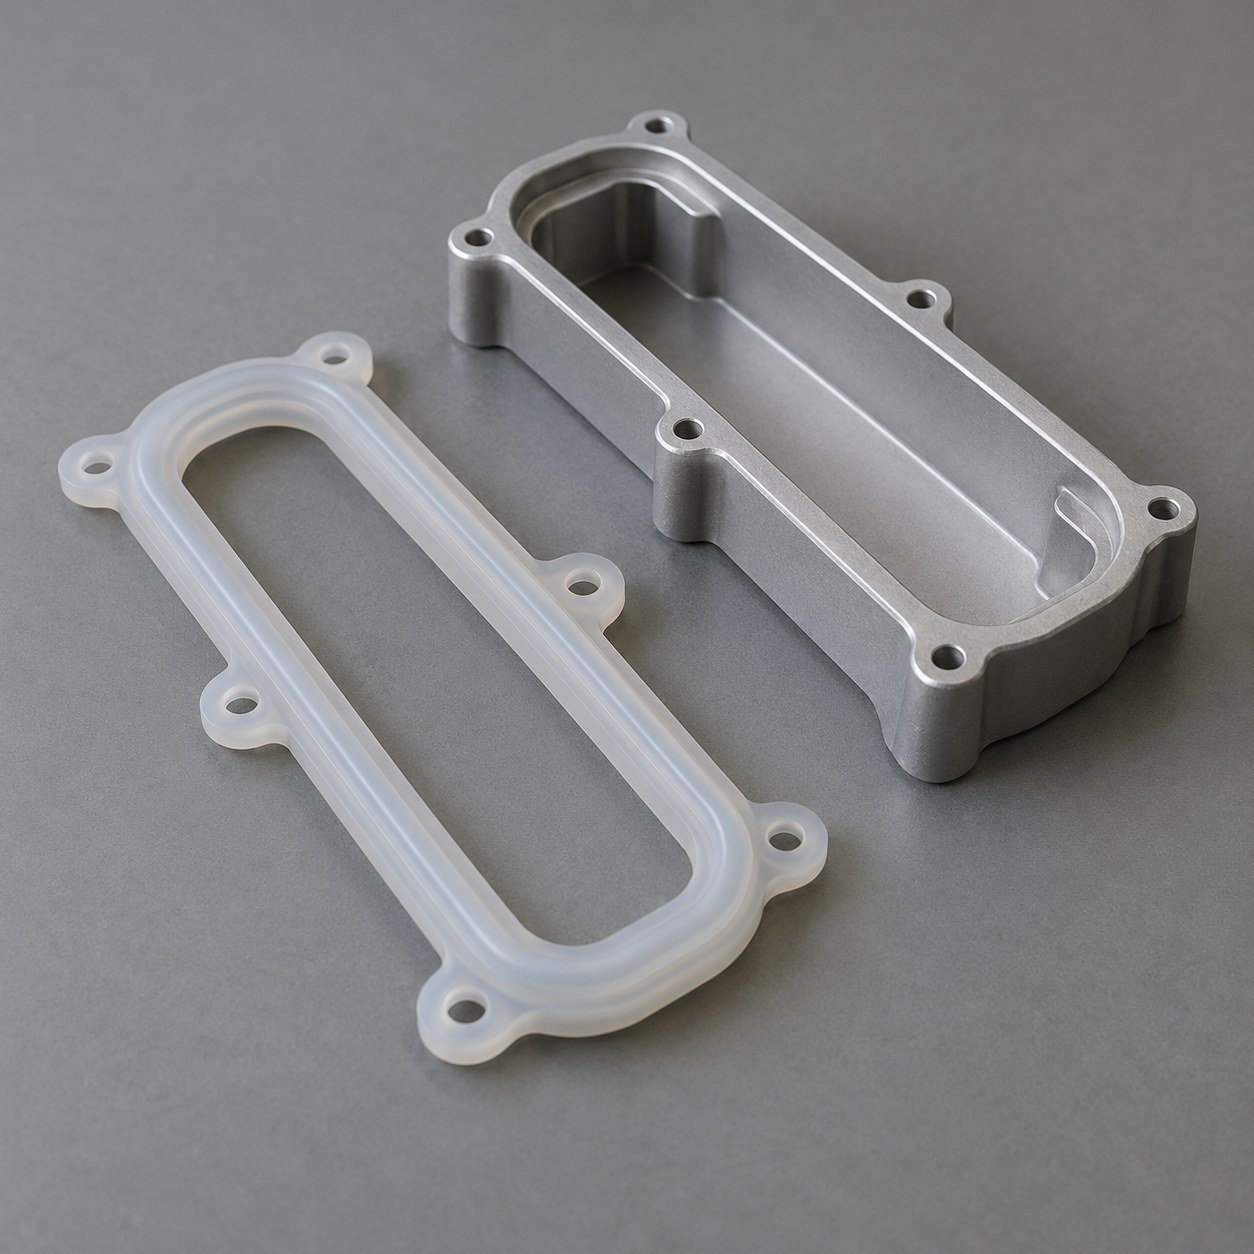
Per le tenute LSR, indicare gola, gioco, fluido e condizioni d’uso.
Applicazioni illustrative. Materiale e processo vengono verificati per il progetto.
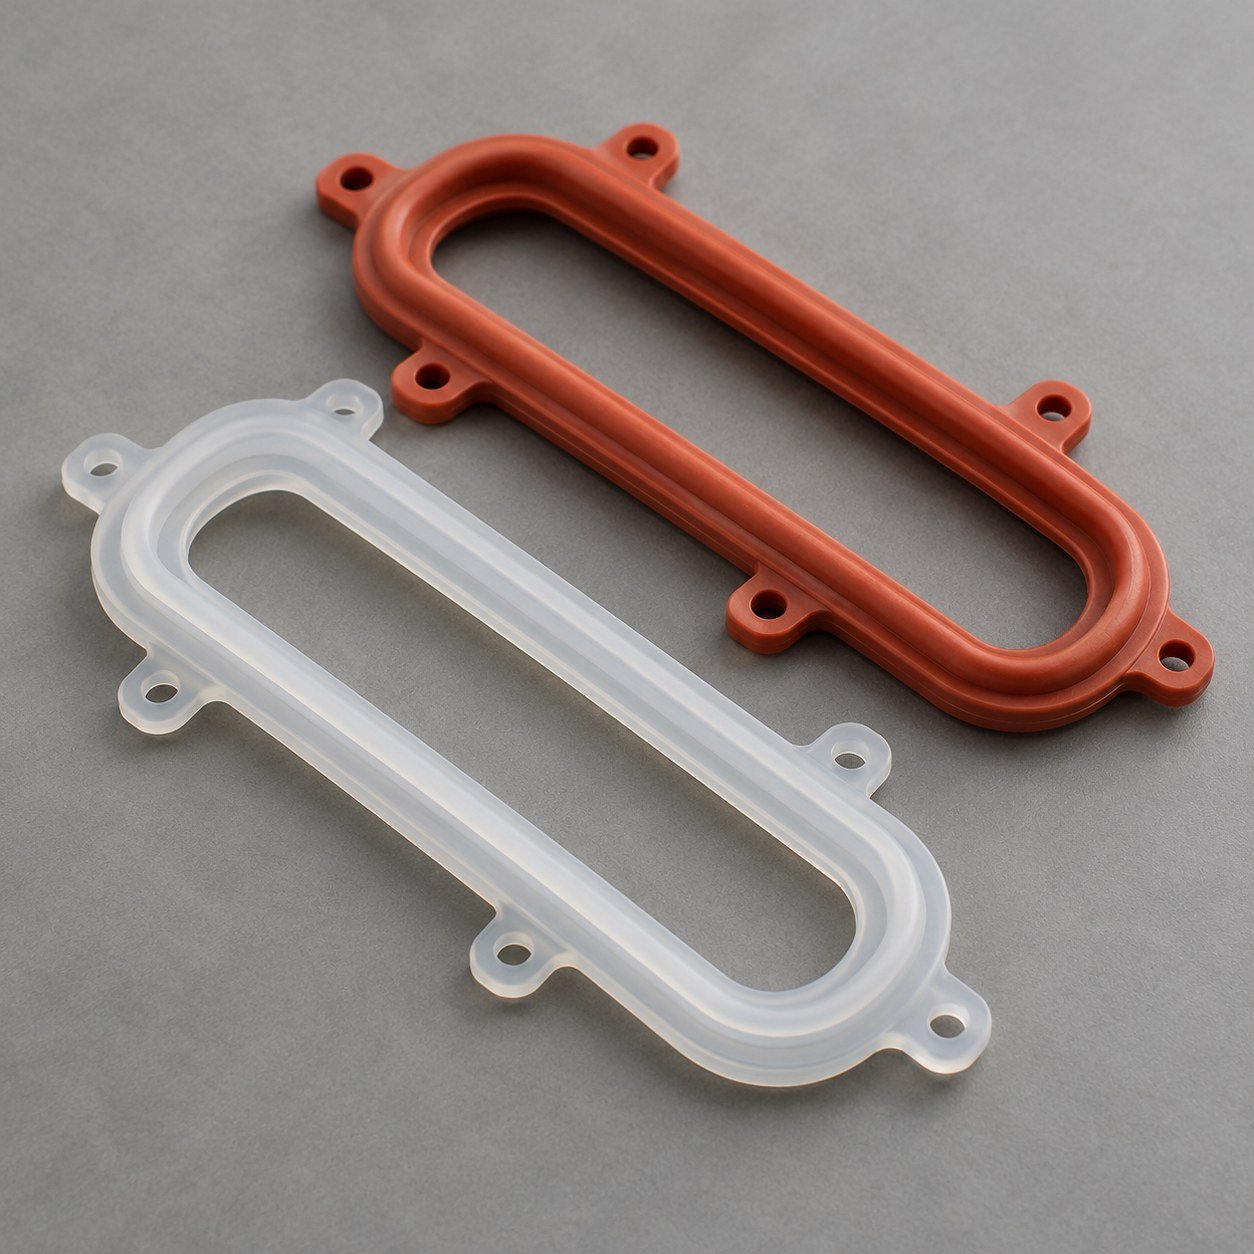
Valutare guarnizioni in silicone iniettato rispetto a gola, compressione e ambiente.
| Durezza Shore A LSR | Adattare la durezza alla funzione. |
|---|---|
| Grado ed esposizione | Verificare calore, fluidi e pulizia. |
| Deformazione permanente | Concordare prove e recupero. |
| Colore e reticolazione | Confermare pigmento ed eventuale post-cura. |
Applicazioni illustrative. Materiale e processo vengono verificati per il progetto.
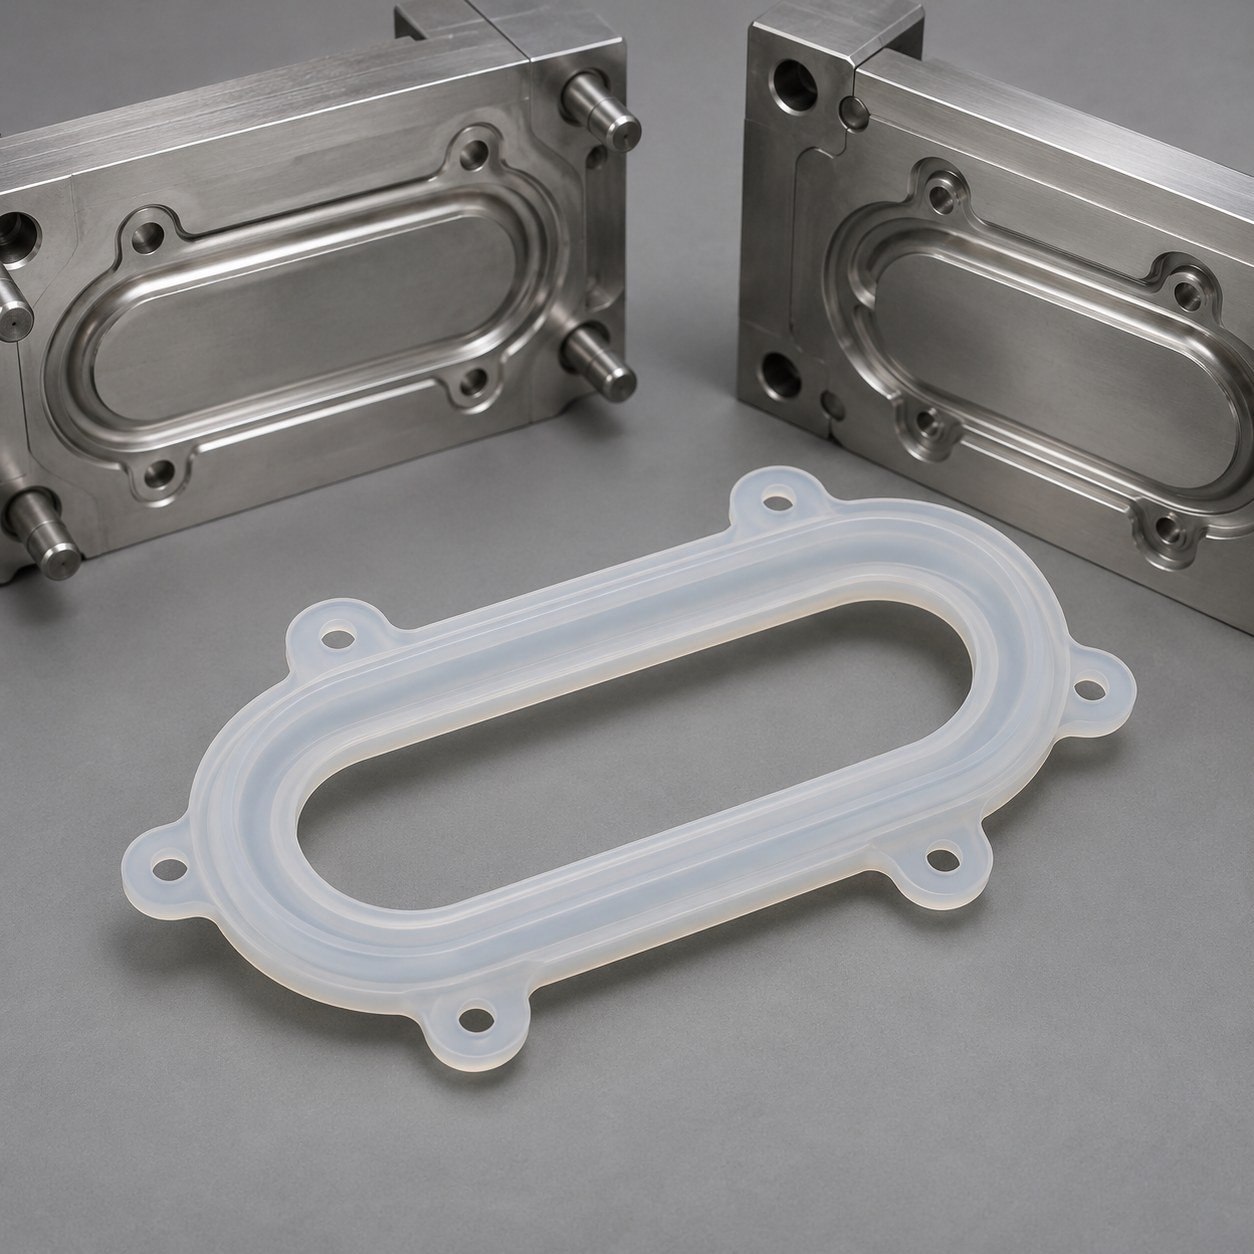
Verificare labbri, piano di divisione e punti d’iniezione. Un bordo pulito non dimostra la tenuta.
Applicazioni illustrative. Materiale e processo vengono verificati per il progetto.
Definire controlli nel gruppo reale.
Concordare gola, compressione e supporto.
Definire fluido, attrezzatura, pressione e limite.
Fissare limiti di bave e impronte d’iniezione.
Confermare condizionamento e registri di lotto.
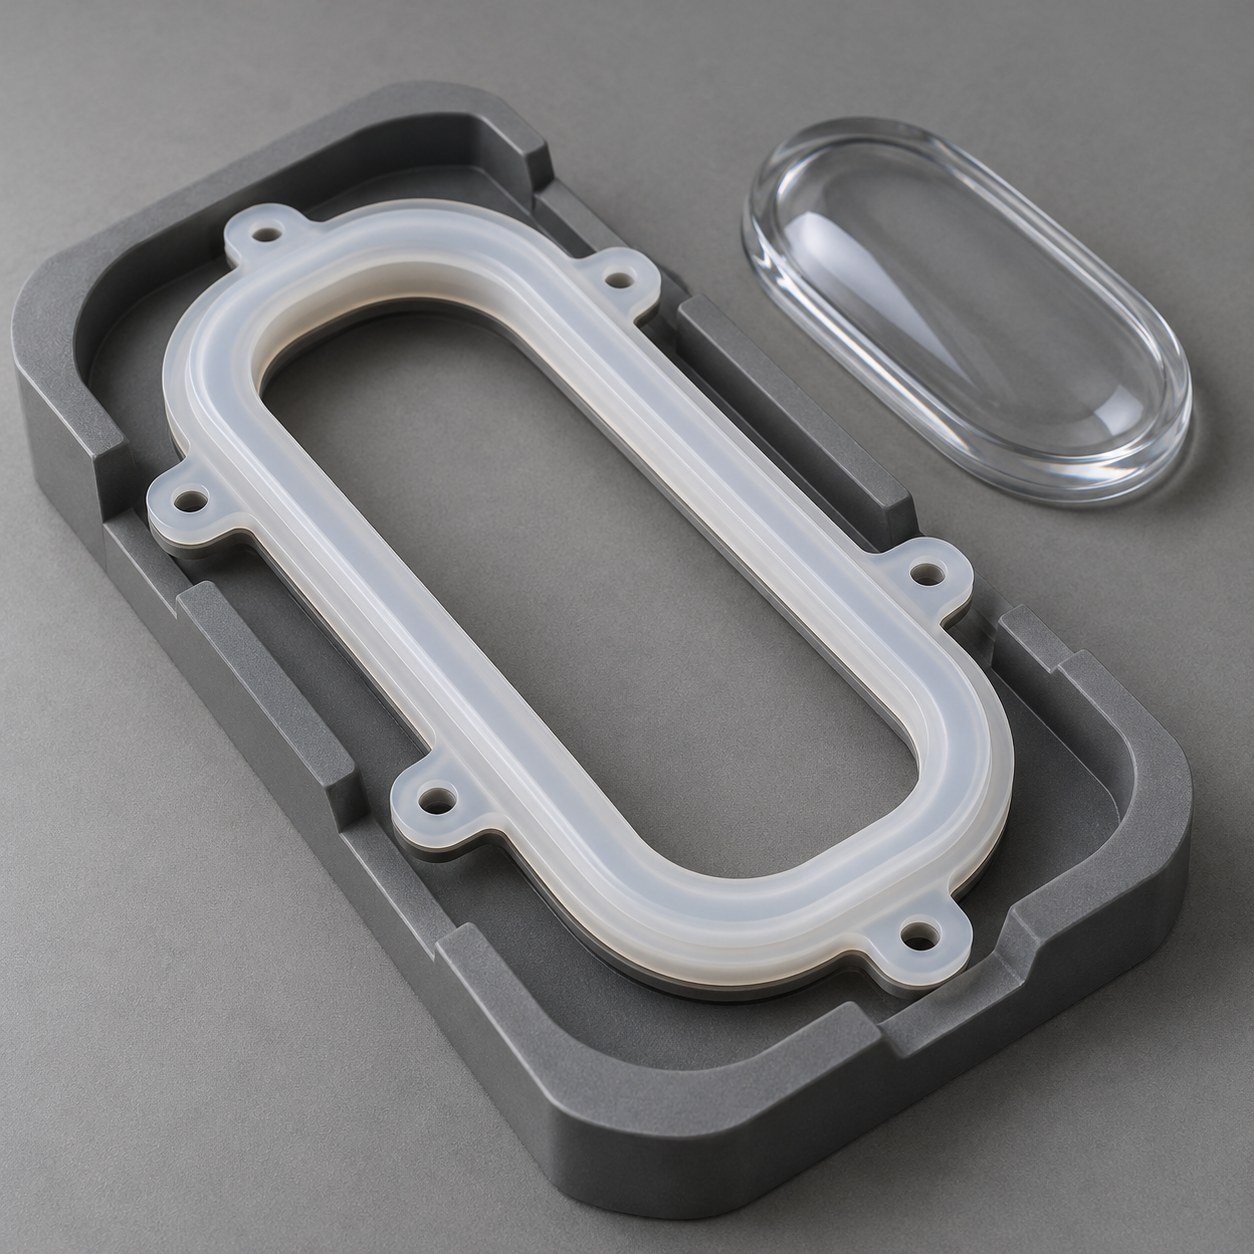
Metodi, quantità e criteri di accettazione vengono concordati per il progetto.
Definire come verificare il componente.
Concordare il numero di campioni.
Fissare accoppiamento, funzione e aspetto.
Applicazioni illustrative. Materiale e processo vengono verificati per il progetto.
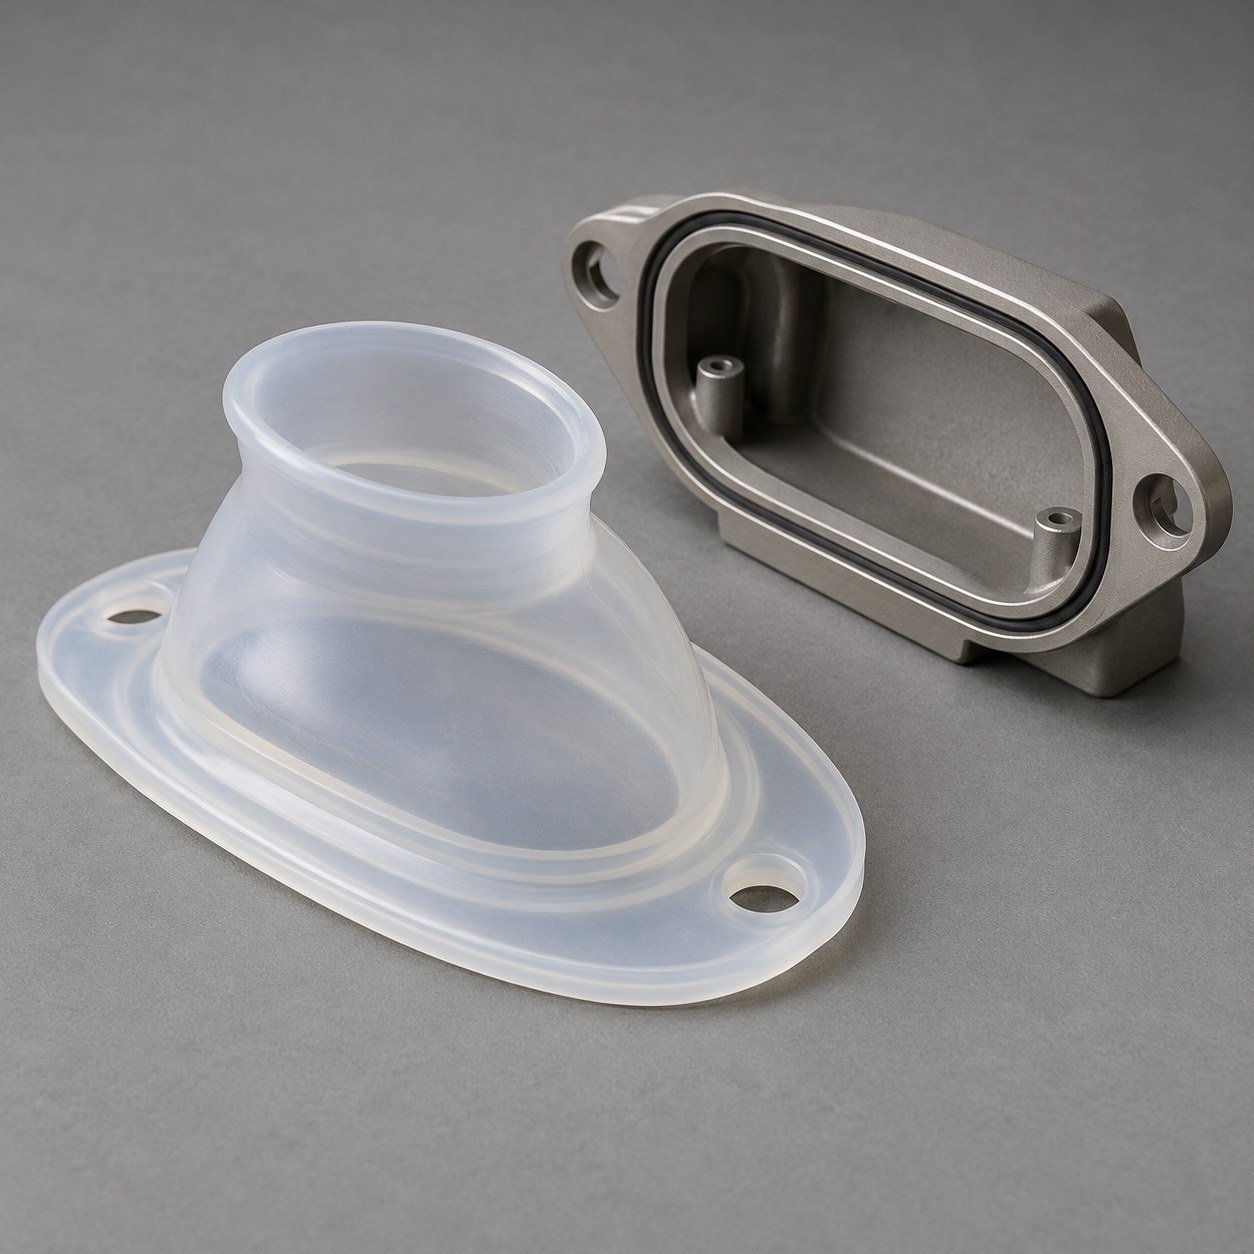
Per coperture e soffietti identificare collari, giochi e movimento necessario.
Applicazioni illustrative. Materiale e processo vengono verificati per il progetto.
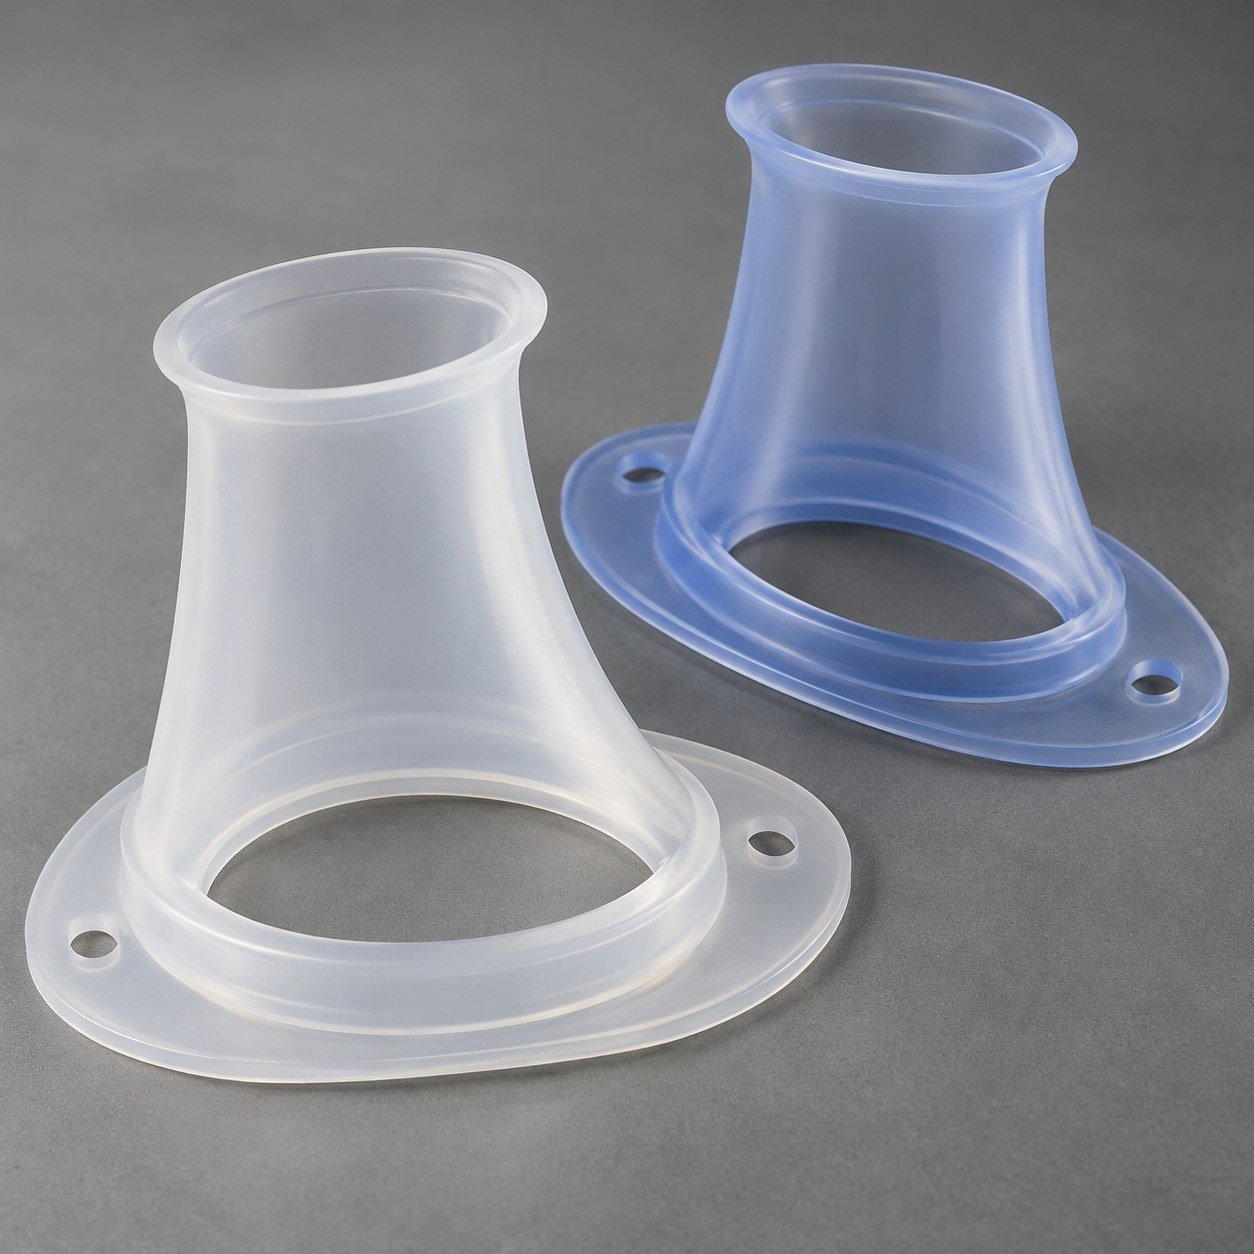
Lo stampaggio di silicone liquido su misura parte da grado, flessibilità ed esposizione, non dalla sola traslucenza.
| Durezza e recupero | Definire manipolazione e flessione. |
|---|---|
| Esposizione | Indicare calore, fluidi e pulizia. |
| Colore e traslucenza | Concordare limiti d’aspetto del campione. |
| Reticolazione | Confermare post-cura prima dell’accettazione. |
Applicazioni illustrative. Materiale e processo vengono verificati per il progetto.
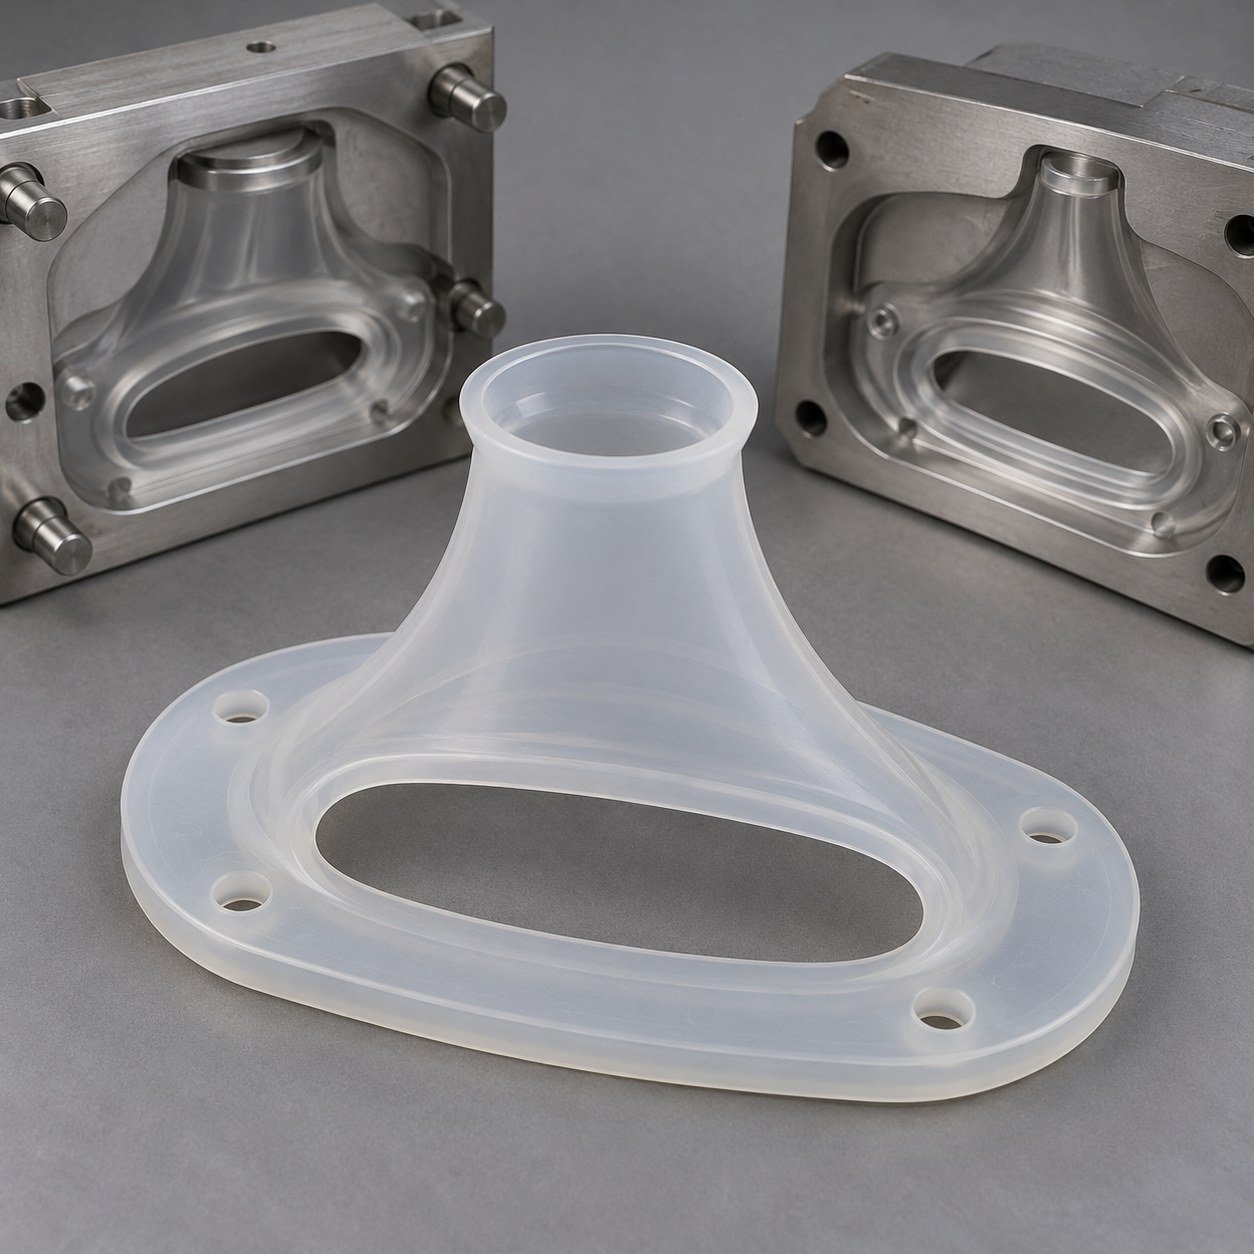
Verificare transizioni, radici dei collari ed estrazione. Variazioni graduali di spessore possono ridurre deformazioni localizzate.
Applicazioni illustrative. Materiale e processo vengono verificati per il progetto.
Prevedere controlli di accoppiamento, flessione e manipolazione.
Confermare fissaggi, giochi e supporto di misura.
Definire movimento, carichi, cicli e condizionamento.
Concordare bave, impronte, colore e superficie.
Confermare materiale, lotti e post-cura prima dell’accettazione.
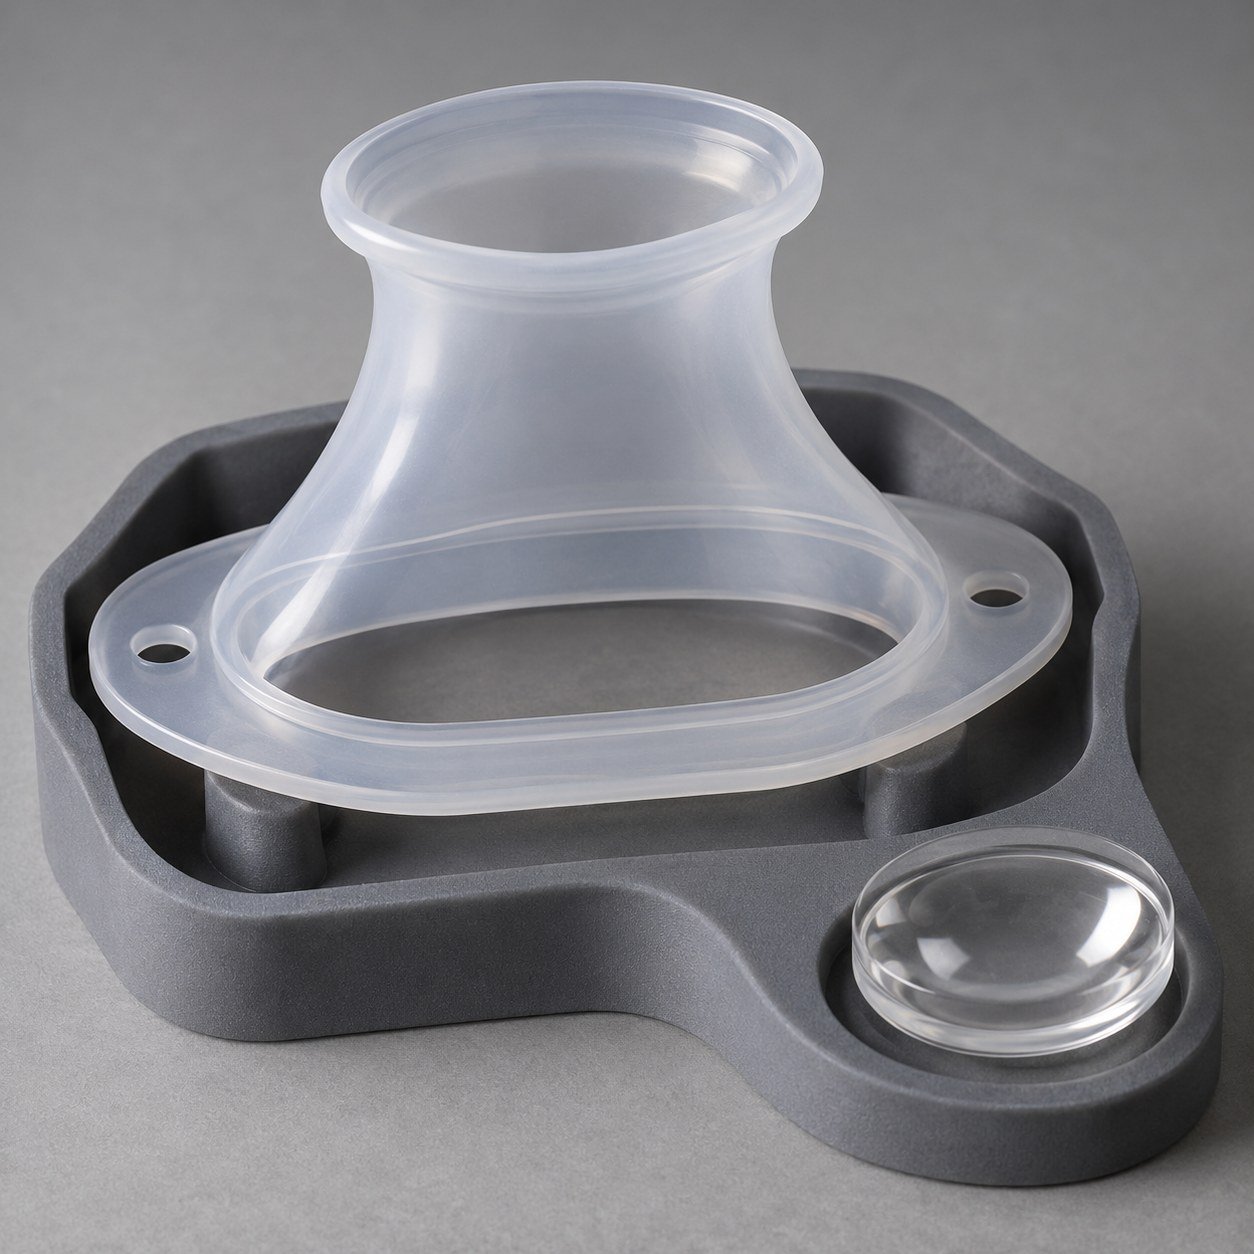
Metodi, quantità e criteri di accettazione vengono concordati per il progetto.
Definire come verificare il componente.
Concordare il numero di campioni.
Fissare accoppiamento, funzione e aspetto.
Applicazioni illustrative. Materiale e processo vengono verificati per il progetto.
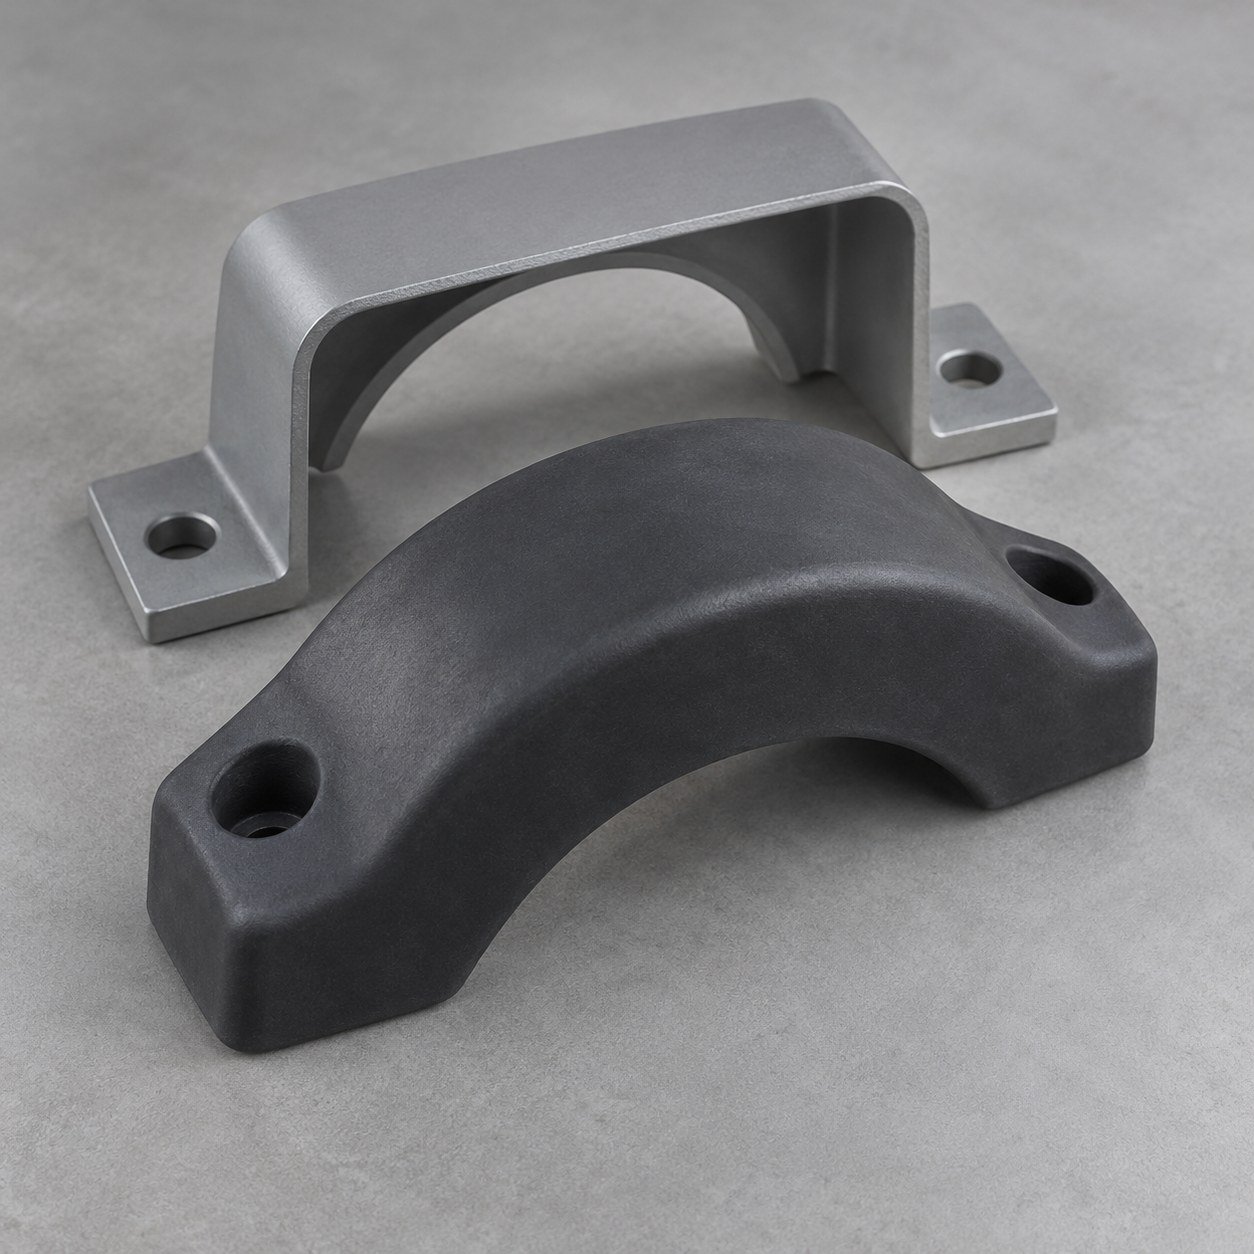
Paracolpi e tamponi richiedono superficie di montaggio, carico e deformazione ammessa definiti.
Applicazioni illustrative. Materiale e processo vengono verificati per il progetto.
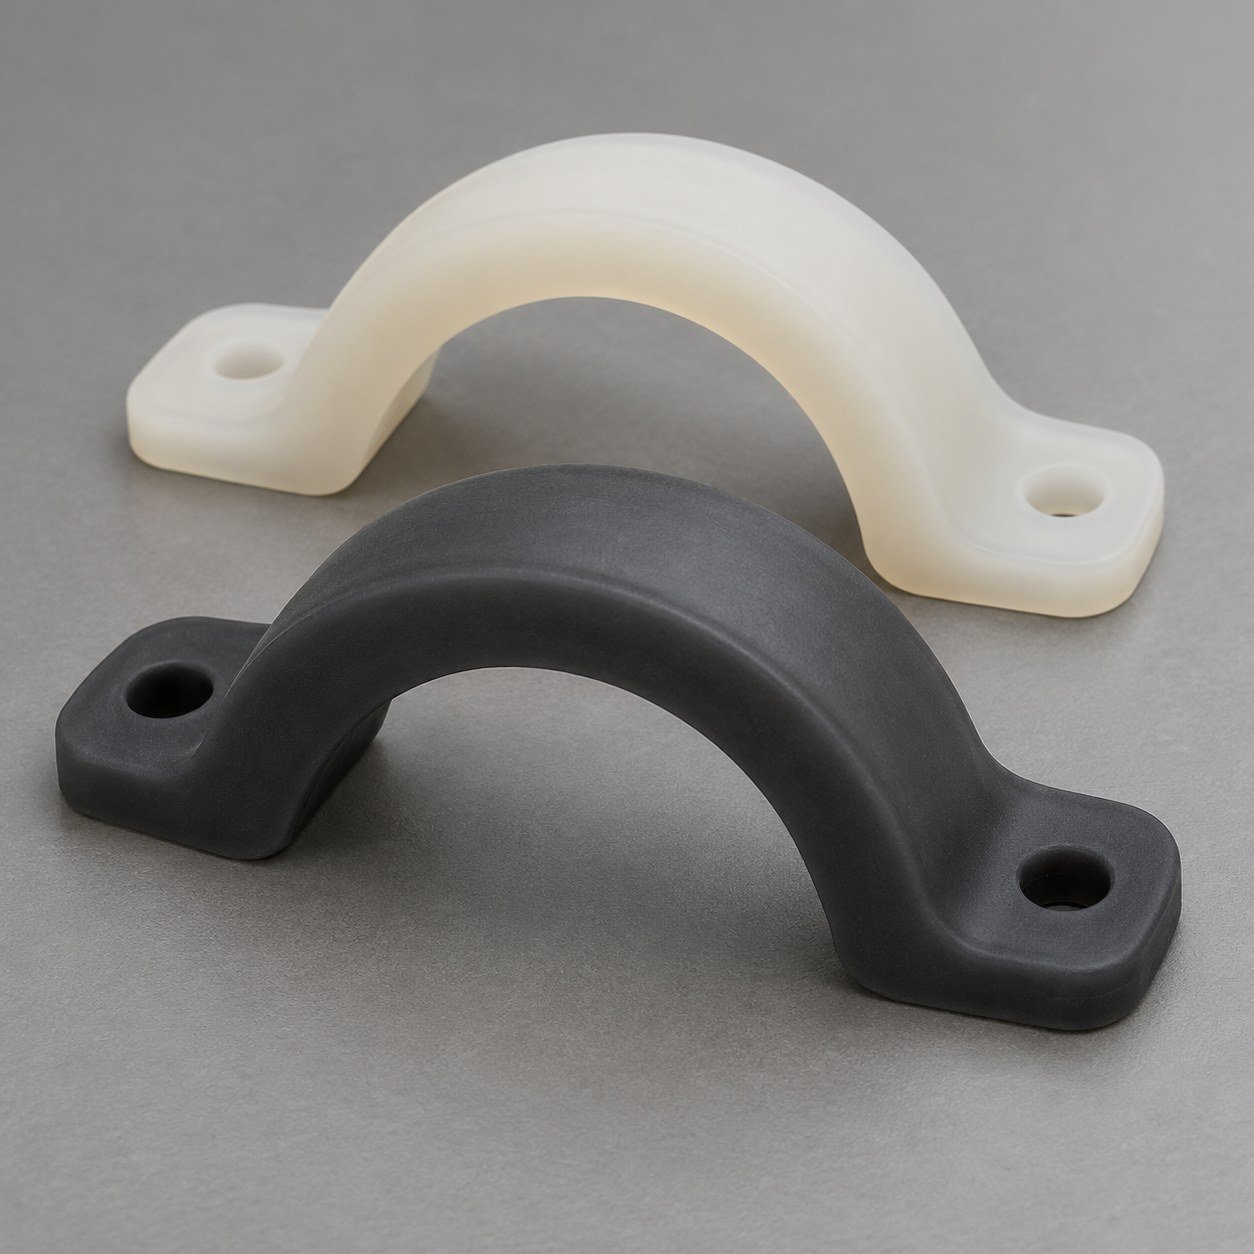
Per componenti in silicone valutare grado e geometria insieme. Shore A da solo non predice smorzamento o durata.
| Compressione | Specificare carico, area di contatto e gioco montato. |
|---|---|
| Recupero | Concordare condizionamento e prove ripetute. |
| Ambiente | Definire temperatura, fluidi e pulizia. |
| Aspetto | Confermare colore e superficie. |
Applicazioni illustrative. Materiale e processo vengono verificati per il progetto.
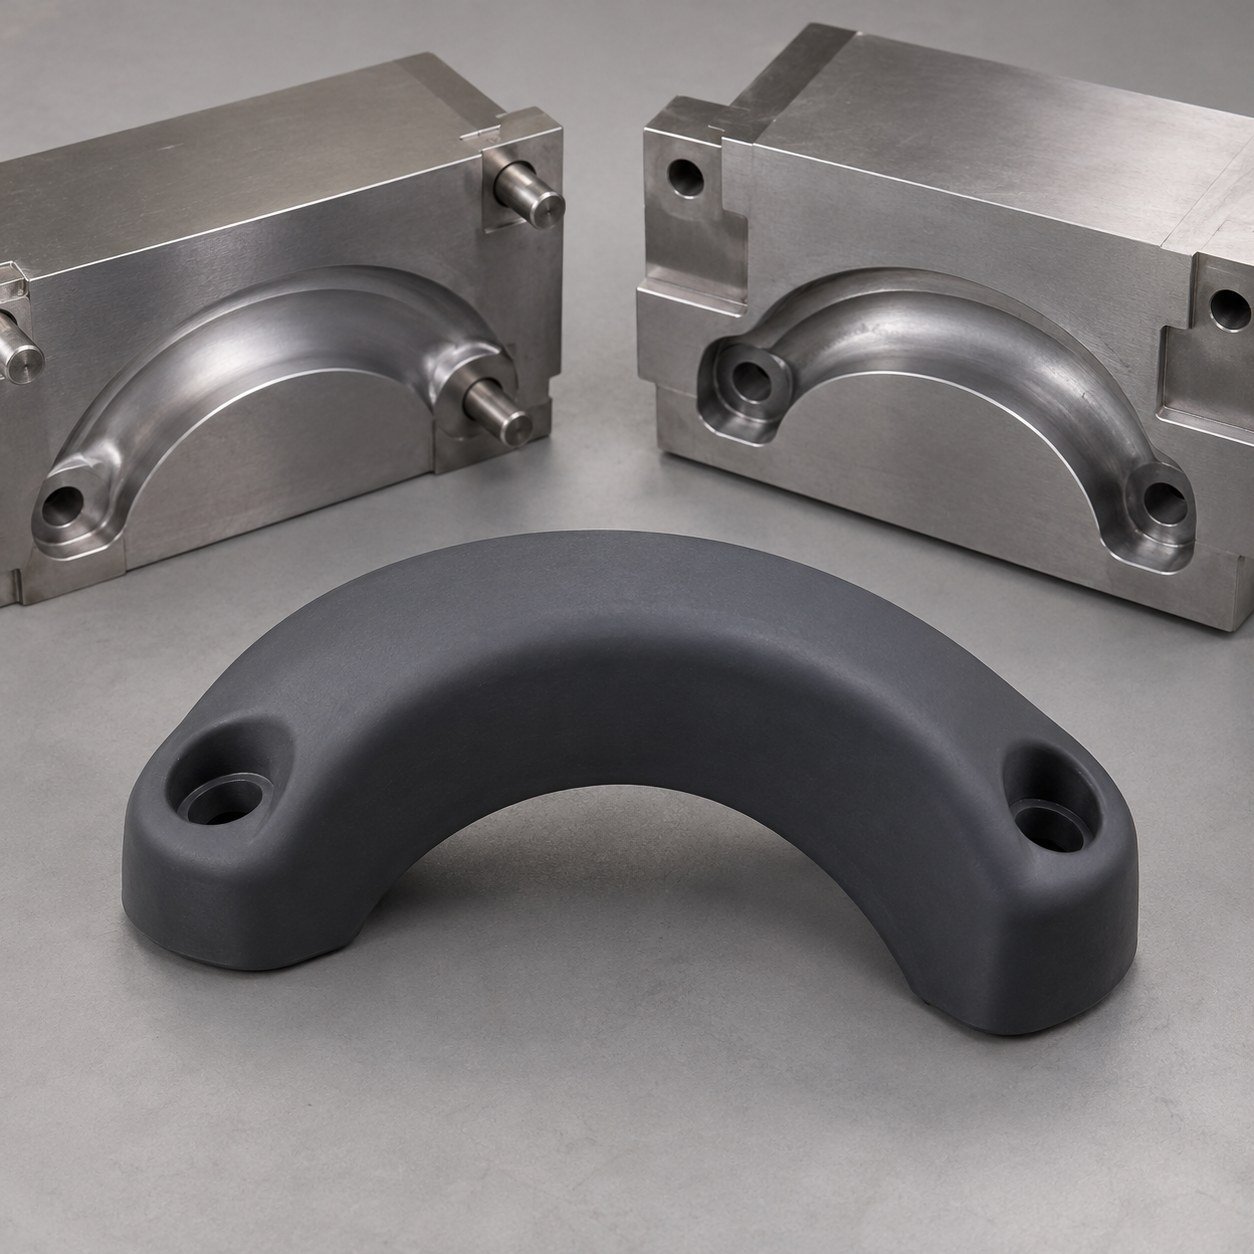
Verificare tolleranze di fori, altezza e appoggi con forza di misura definita.
Applicazioni illustrative. Materiale e processo vengono verificati per il progetto.
Verificare dimensioni supportate, deformazione e recupero con attrezzatura concordata.
Controllare posizione dei fori e altezza di contatto.
Definire forza, cicli e condizionamento.
Fissare limiti di bave e impronte.
Concordare prove di grado, lotto e reticolazione.
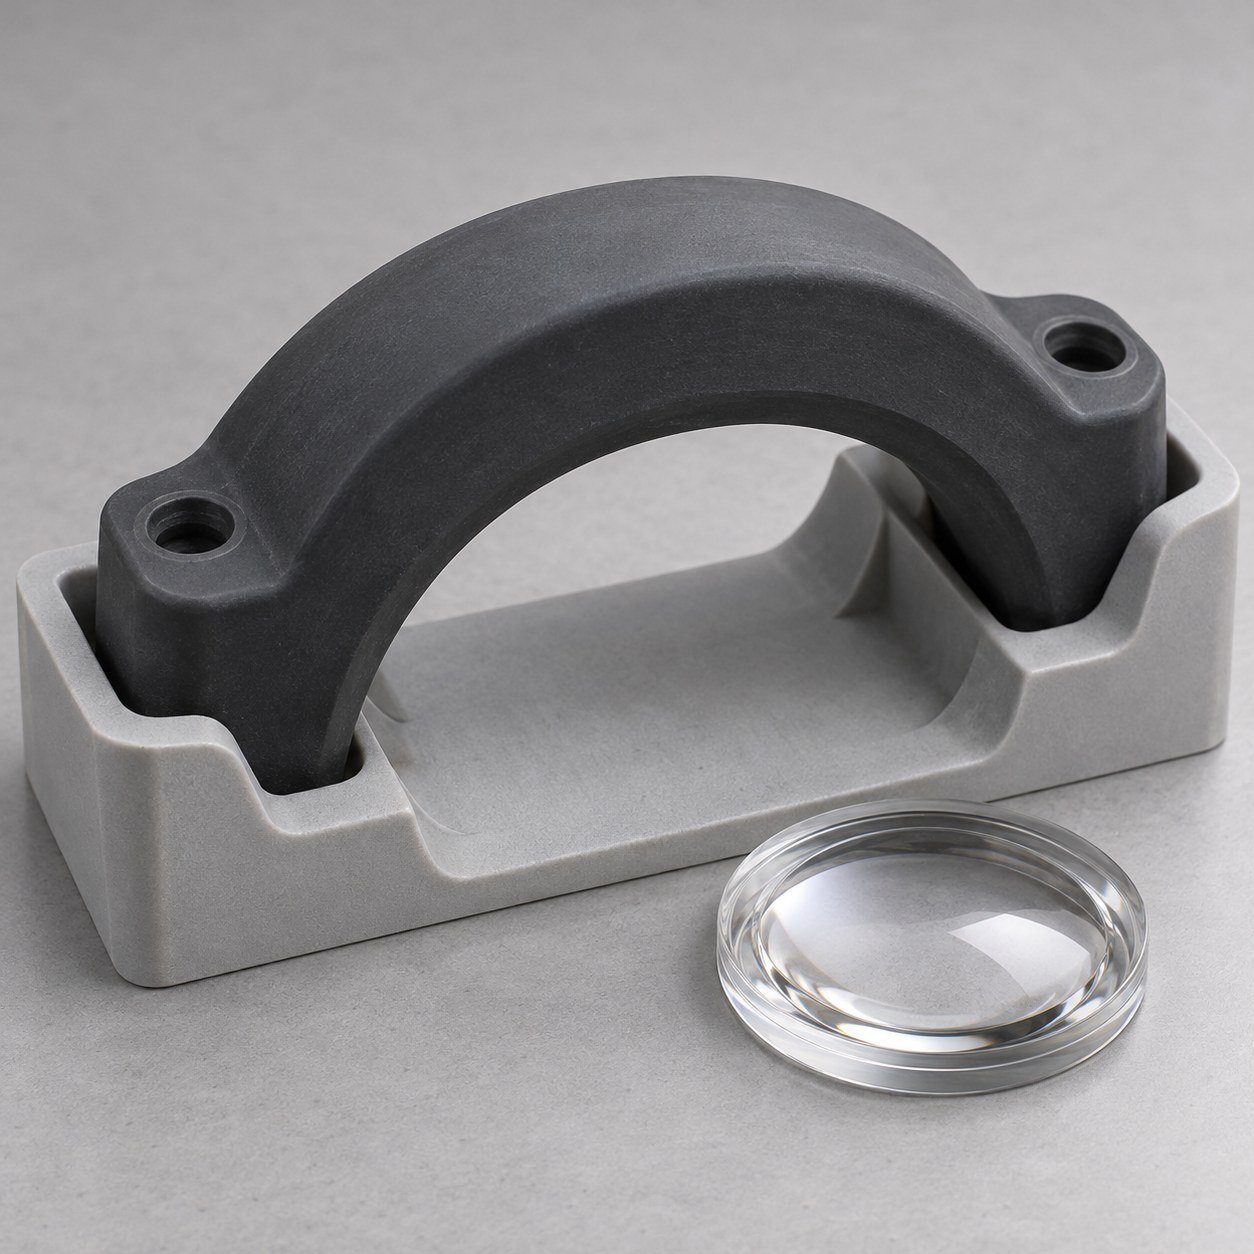
Metodi, quantità e criteri di accettazione vengono concordati per il progetto.
Definire come verificare il componente.
Concordare il numero di campioni.
Fissare accoppiamento, funzione e aspetto.
Applicazioni illustrative. Materiale e processo vengono verificati per il progetto.
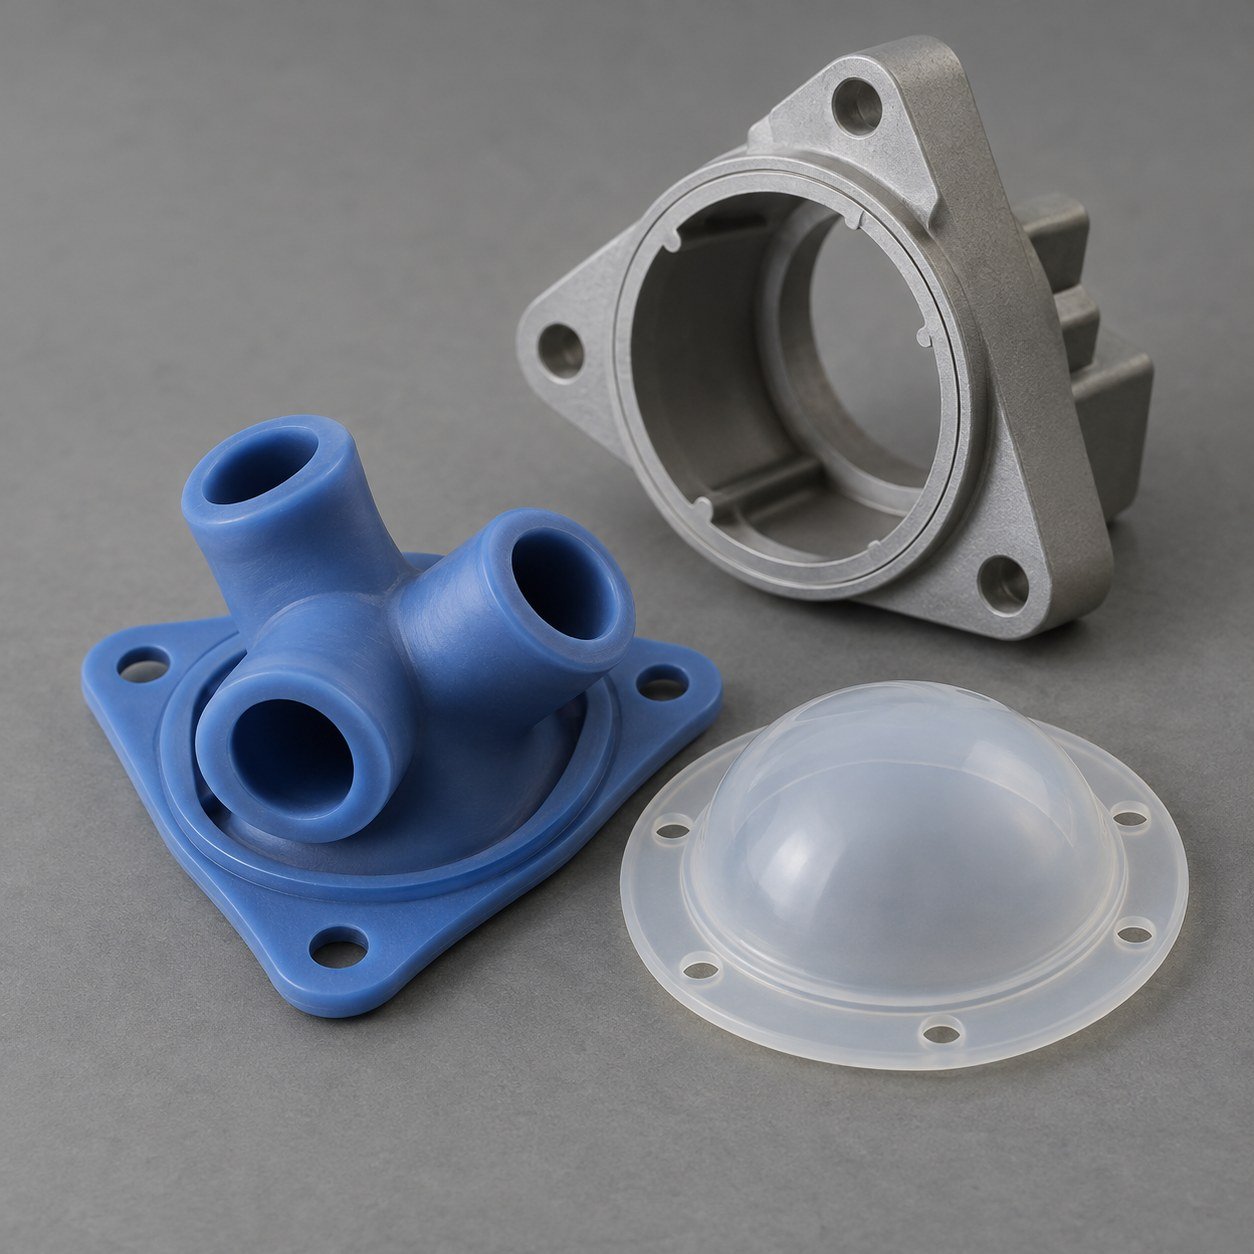
Lo stampaggio silicone su misura richiede disegno e impiego. Tenute per connettori, membrane e valvole LSR necessitano di verifica specifica di geometria e validazione.
Applicazioni illustrative. Materiale e processo vengono verificati per il progetto.
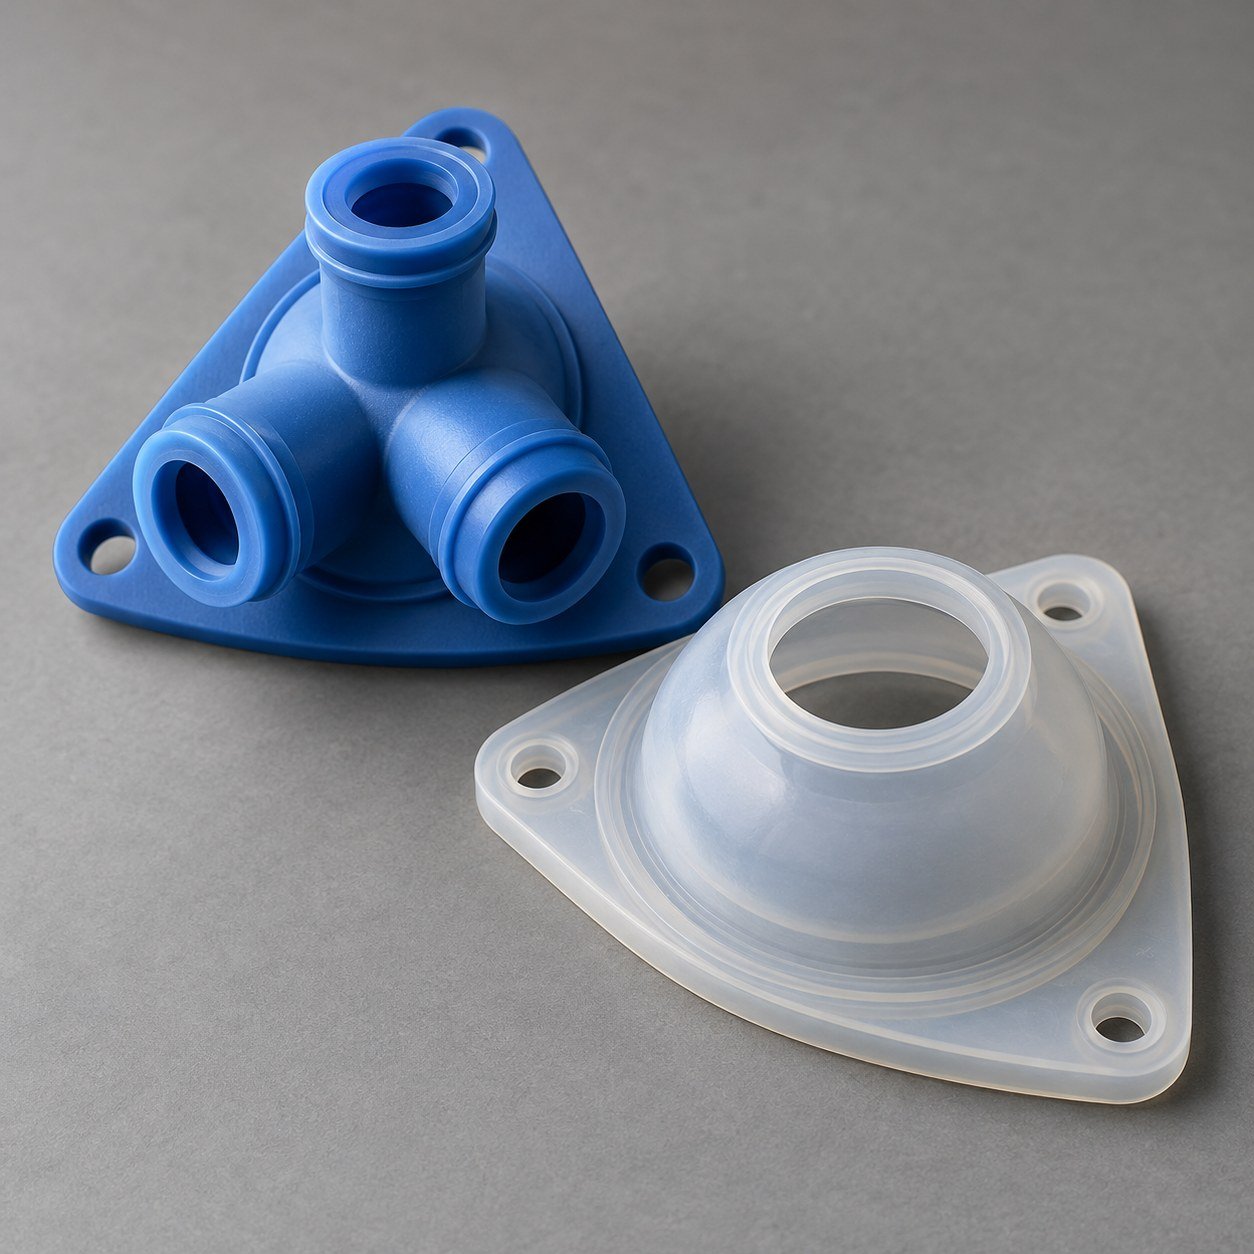
Per LSR reticolato al platino verificare dati del fornitore, compatibilità del pigmento e cura prevista.
| Grado esatto | Il nome di una famiglia non costituisce approvazione. |
|---|---|
| Durezza | Definire metodo e condizioni di prova. |
| Esposizione | Identificare fluidi di servizio e pulizia. |
| Impiego regolamentato | Valutare requisiti separatamente senza presumere qualifiche. |
Applicazioni illustrative. Materiale e processo vengono verificati per il progetto.
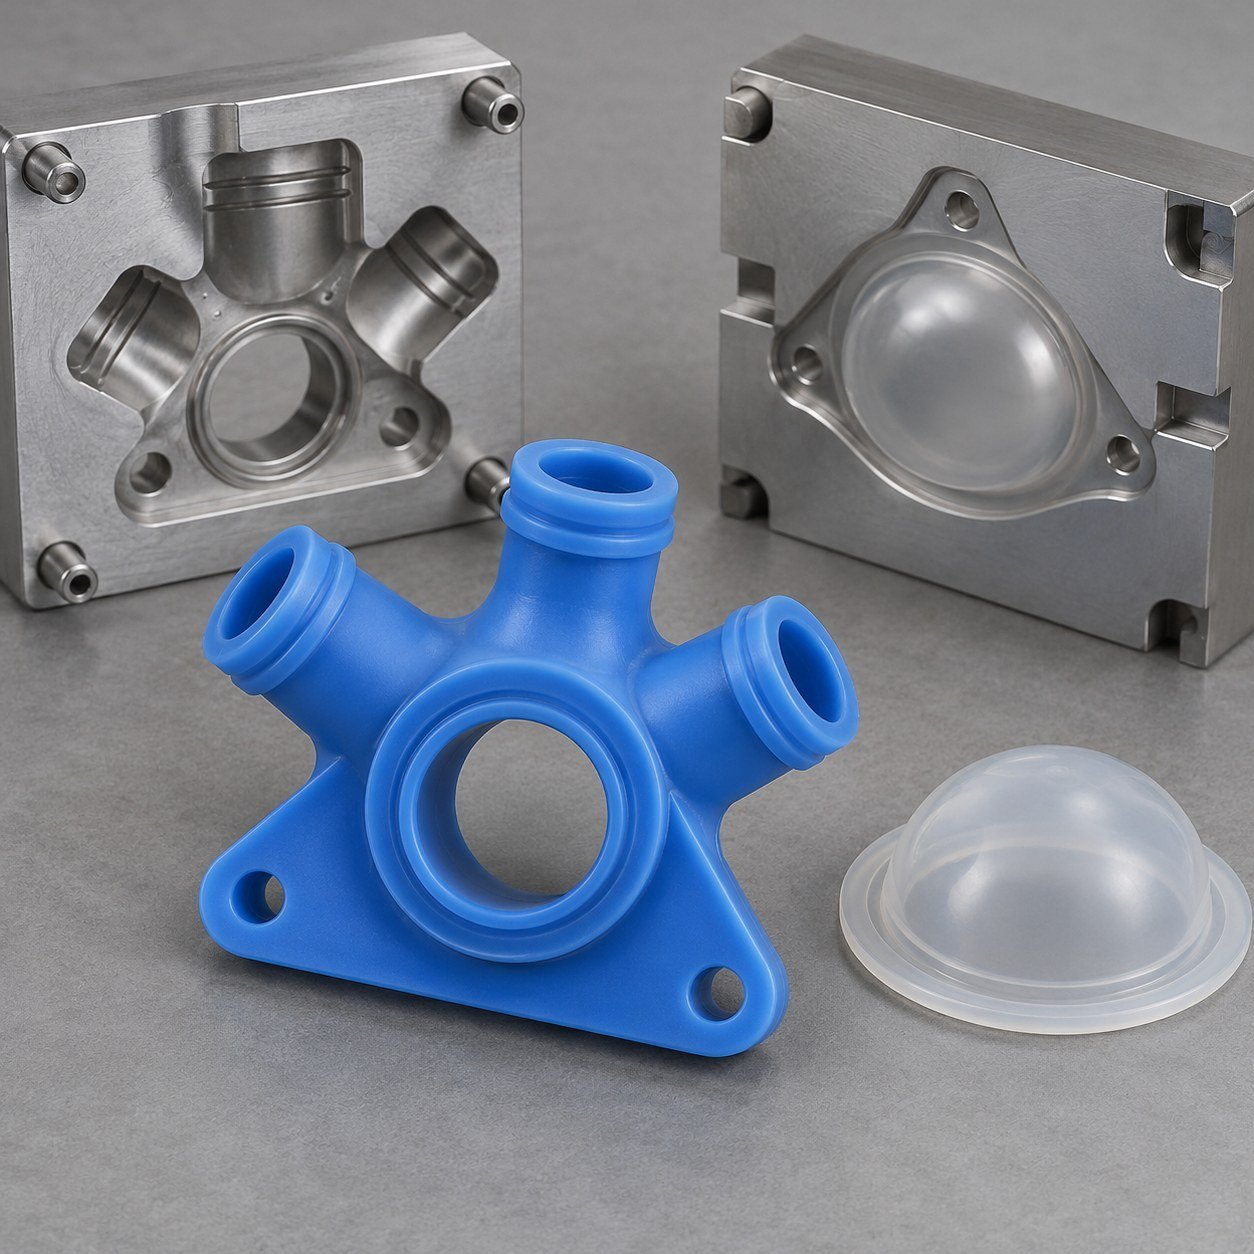
Verificare iniezione, sfiati, chiusure ed estrazione. LSR e HCR utilizzano alimentazioni e stampi differenti.
Applicazioni illustrative. Materiale e processo vengono verificati per il progetto.
Il campione deve rispondere alle domande di accoppiamento e funzione del gruppo.
Concordare riferimenti e misura supportata.
Definire attrezzatura e condizioni d’uso.
Concordare bave, colore e impronte d’iniezione.
Confermare registri materiale e rilascio.
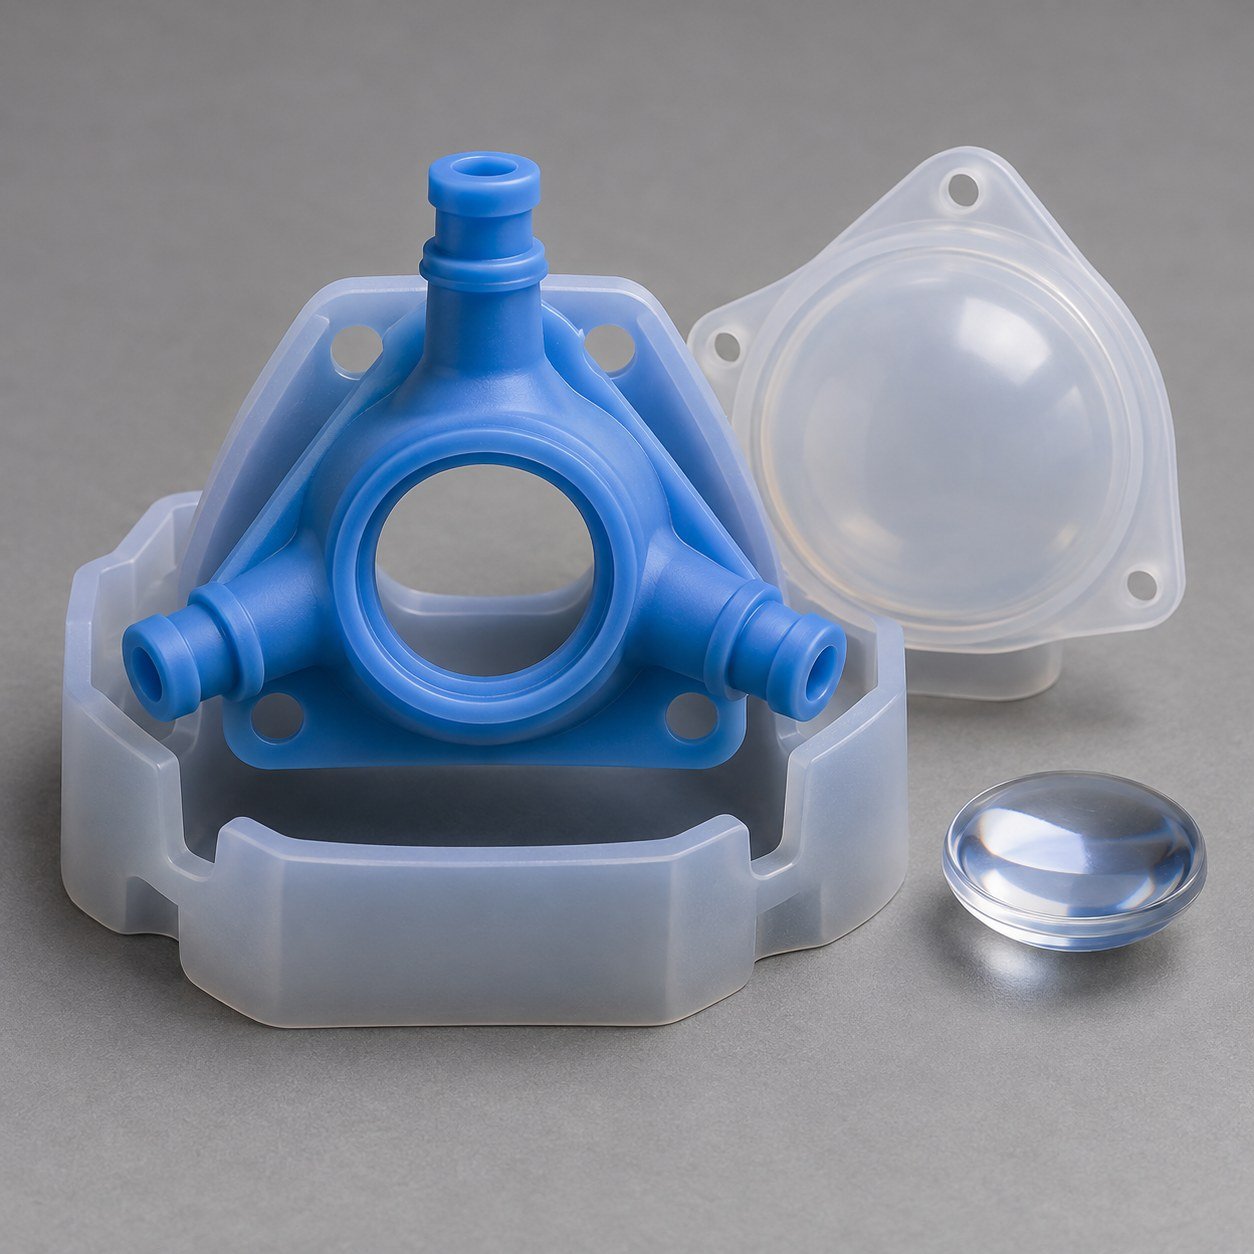
Metodi, quantità e criteri di accettazione vengono concordati per il progetto.
Definire come verificare il componente.
Concordare il numero di campioni.
Fissare accoppiamento, funzione e aspetto.
Applicazioni illustrative. Materiale e processo vengono verificati per il progetto.
Posizionare i piani di divisione e concordare bave sulle superfici critiche.
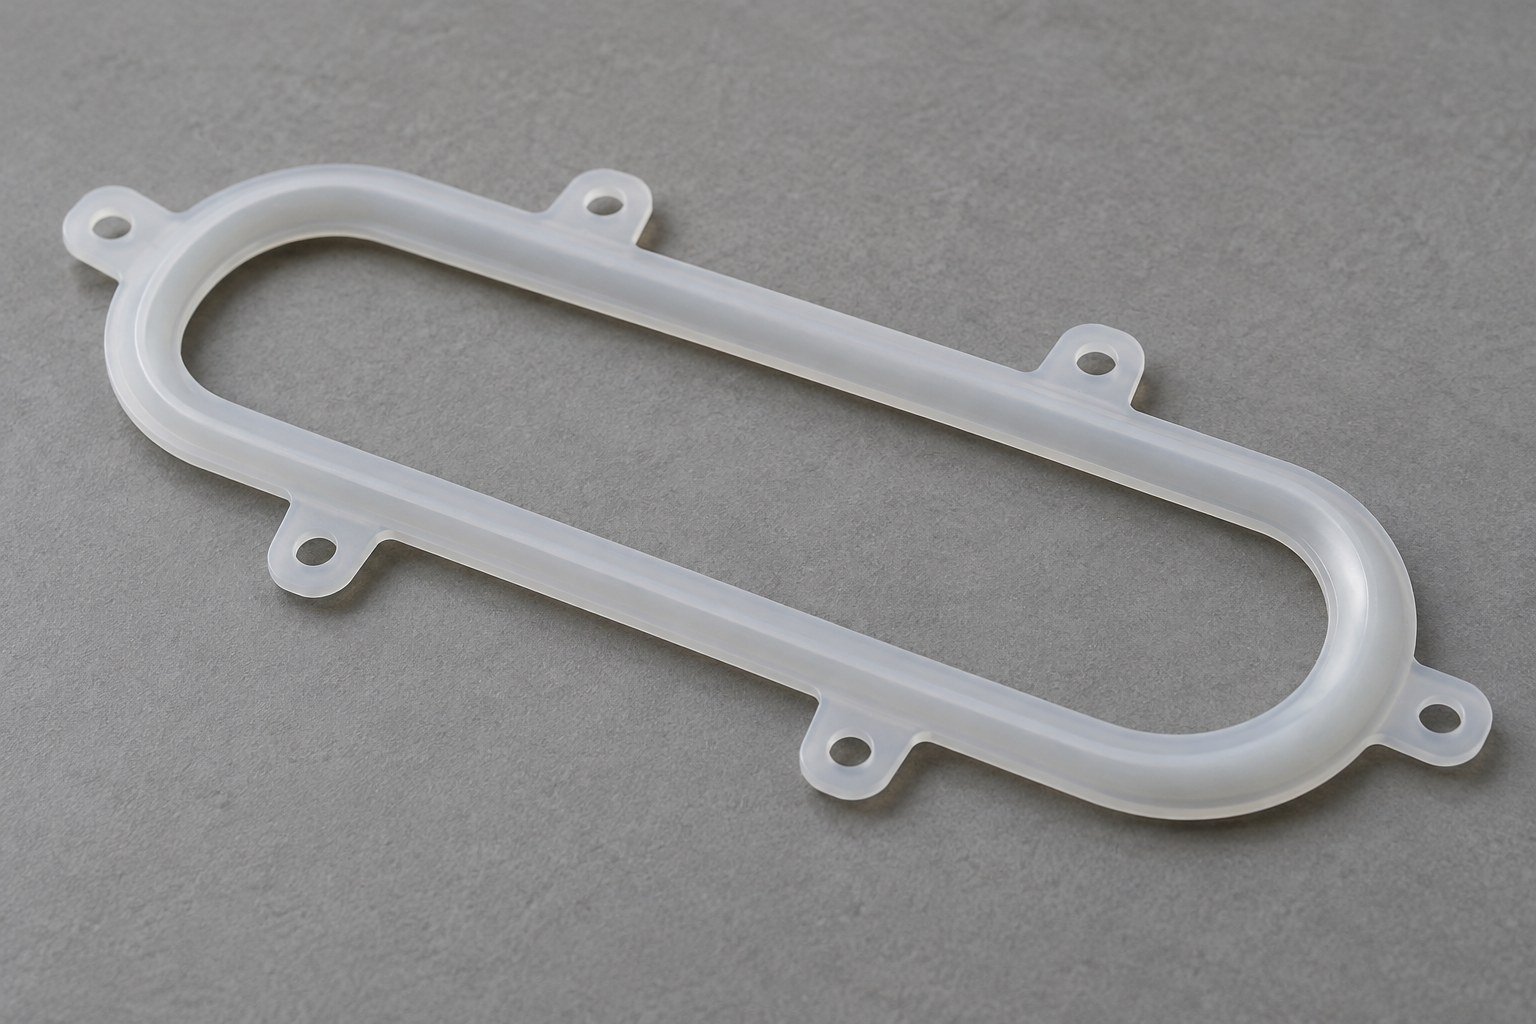
Verificare iniezione, sfiati ed estrazione sicura dello stampo LSR.
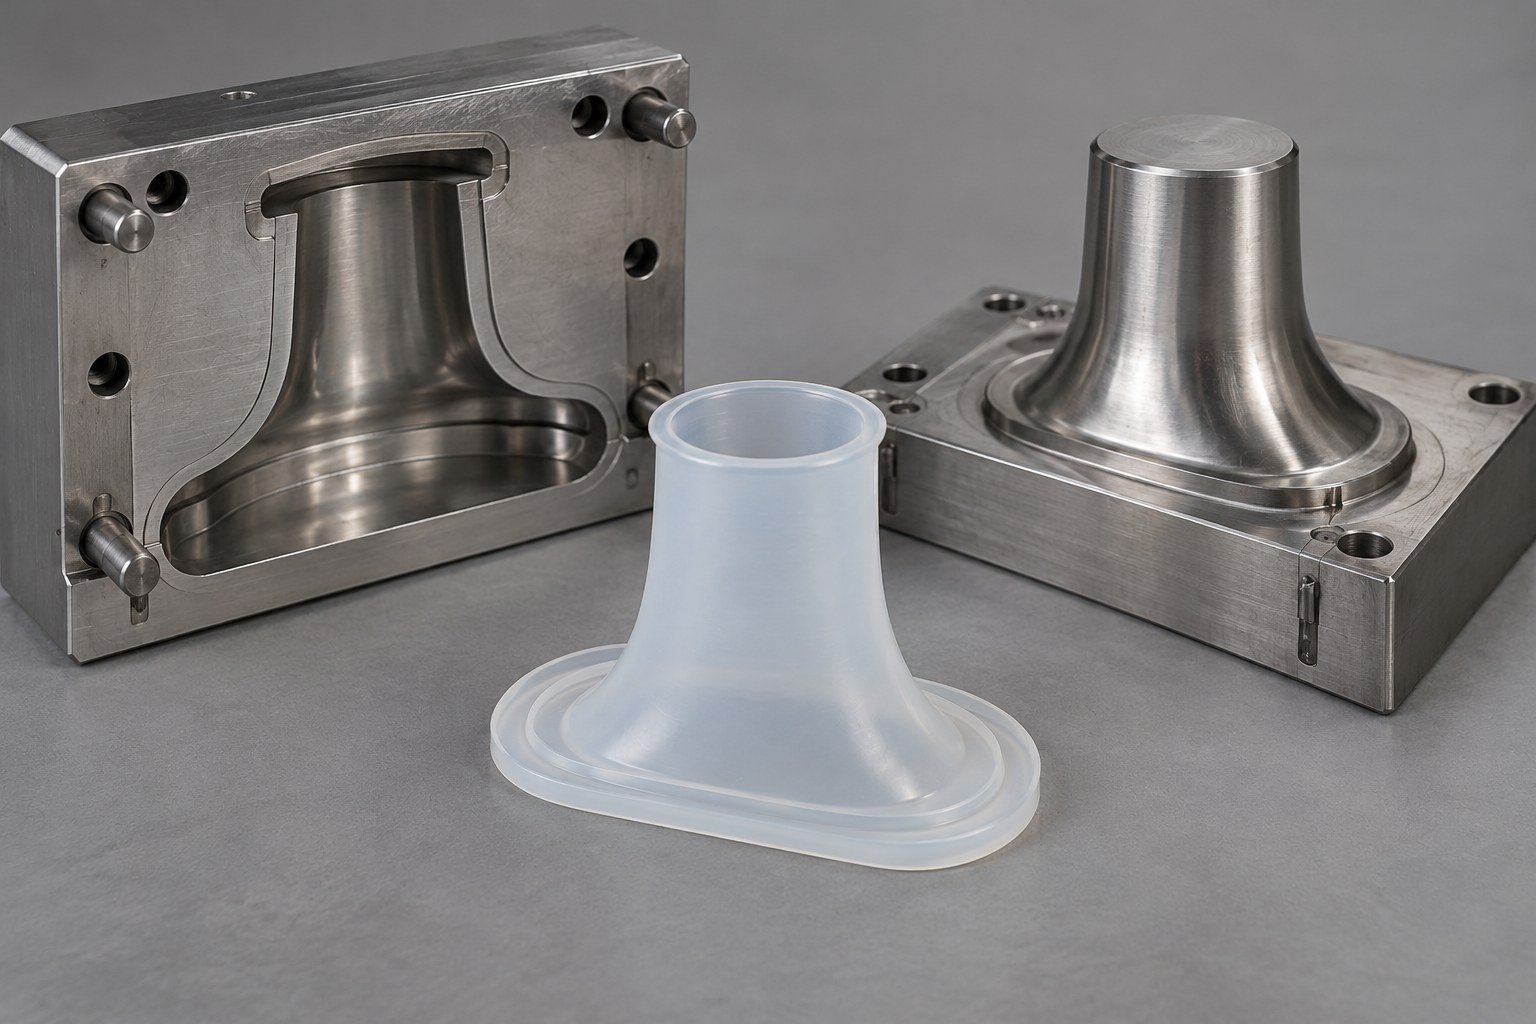
Concordare tolleranze secondo grado, geometria e condizioni di misura.
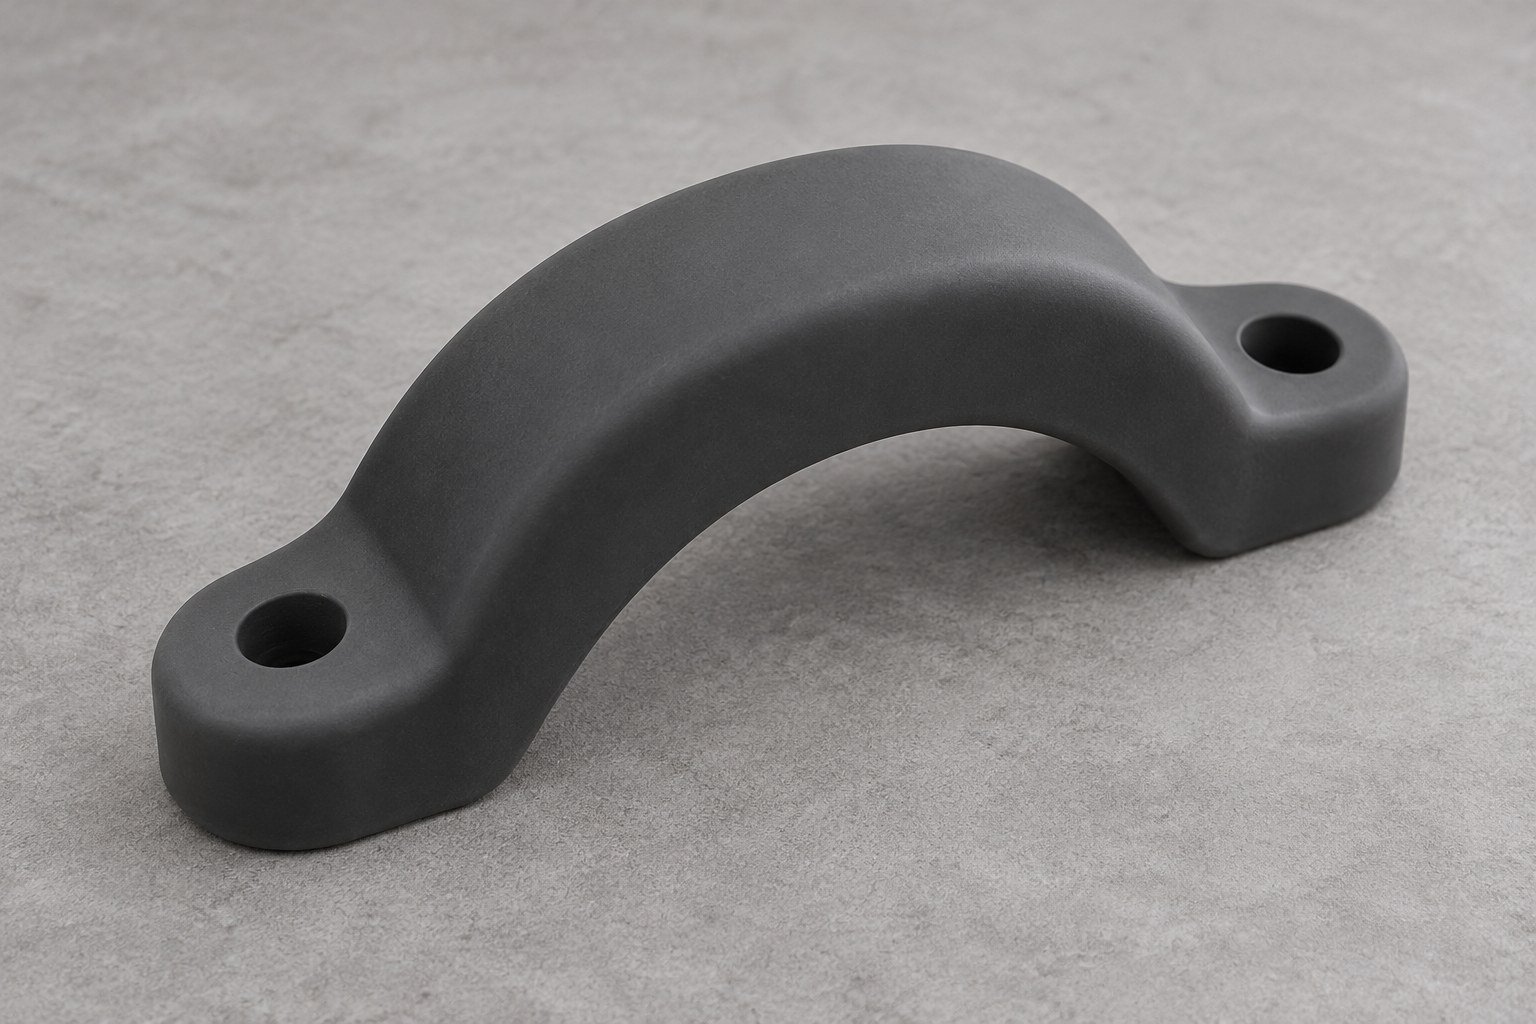
Il LSR bicomponente viene iniettato in uno stampo caldo dove reticola in un componente flessibile. Non rifonde come un termoplastico.
Post-cura quando richiesta da materiale e impiego. Le risorse sono confermate nell’ambito del progetto.
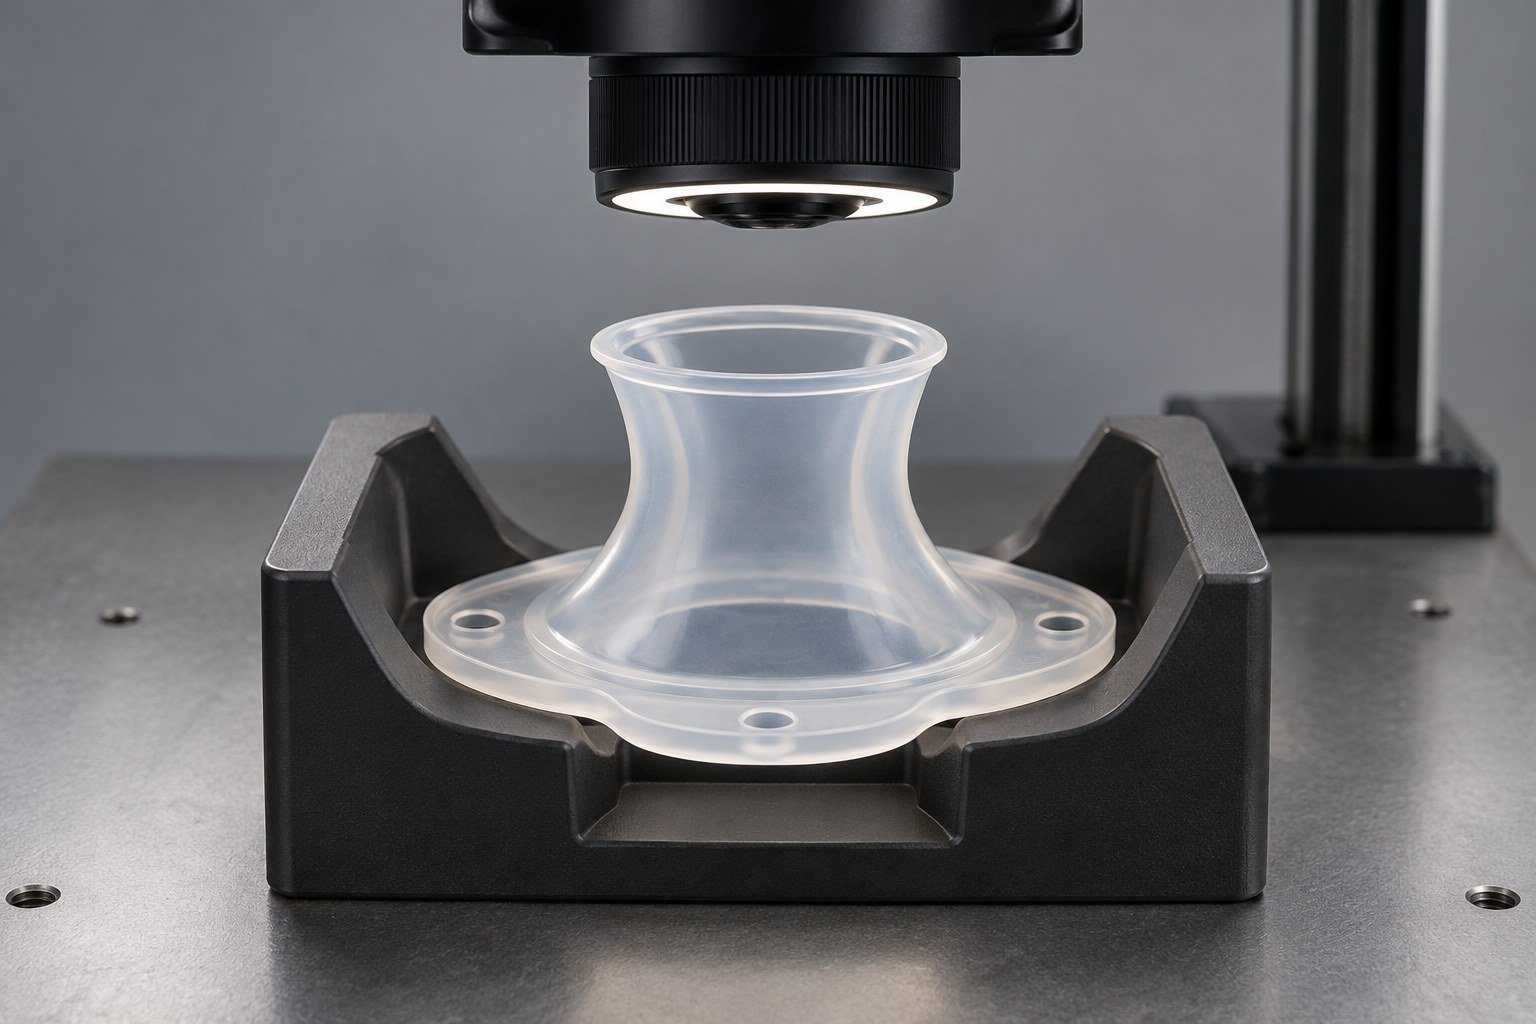
Confermare metodi, quantità e limiti prima della produzione.
Pianificare prototipi LSR secondo prove concordate di accoppiamento e funzione.
Definire supporto, condizionamento e forza di misura. La pressione di contatto può deformare una caratteristica morbida.
Concordare grado, tracciabilità e reticolazione finale prima del controllo.
Controllo dimensionale e validazione funzionale hanno ambiti separati. Confermare il metodo adatto.
Controlli dei campioni · Misura di componenti morbidi →Il costo dipende da stampo, grado, quantità e controlli.
Concordare proprietà, manutenzione, conservazione e modifiche.
Confrontare piccole serie con costi di stampo e lotto. Indicare primo ordine e fabbisogno annuale.
Definire controlli, tracciabilità e documenti prima dell’ordine.
Separare fasi di stampo, campioni e produzione. Confermare imballaggio e consegna.
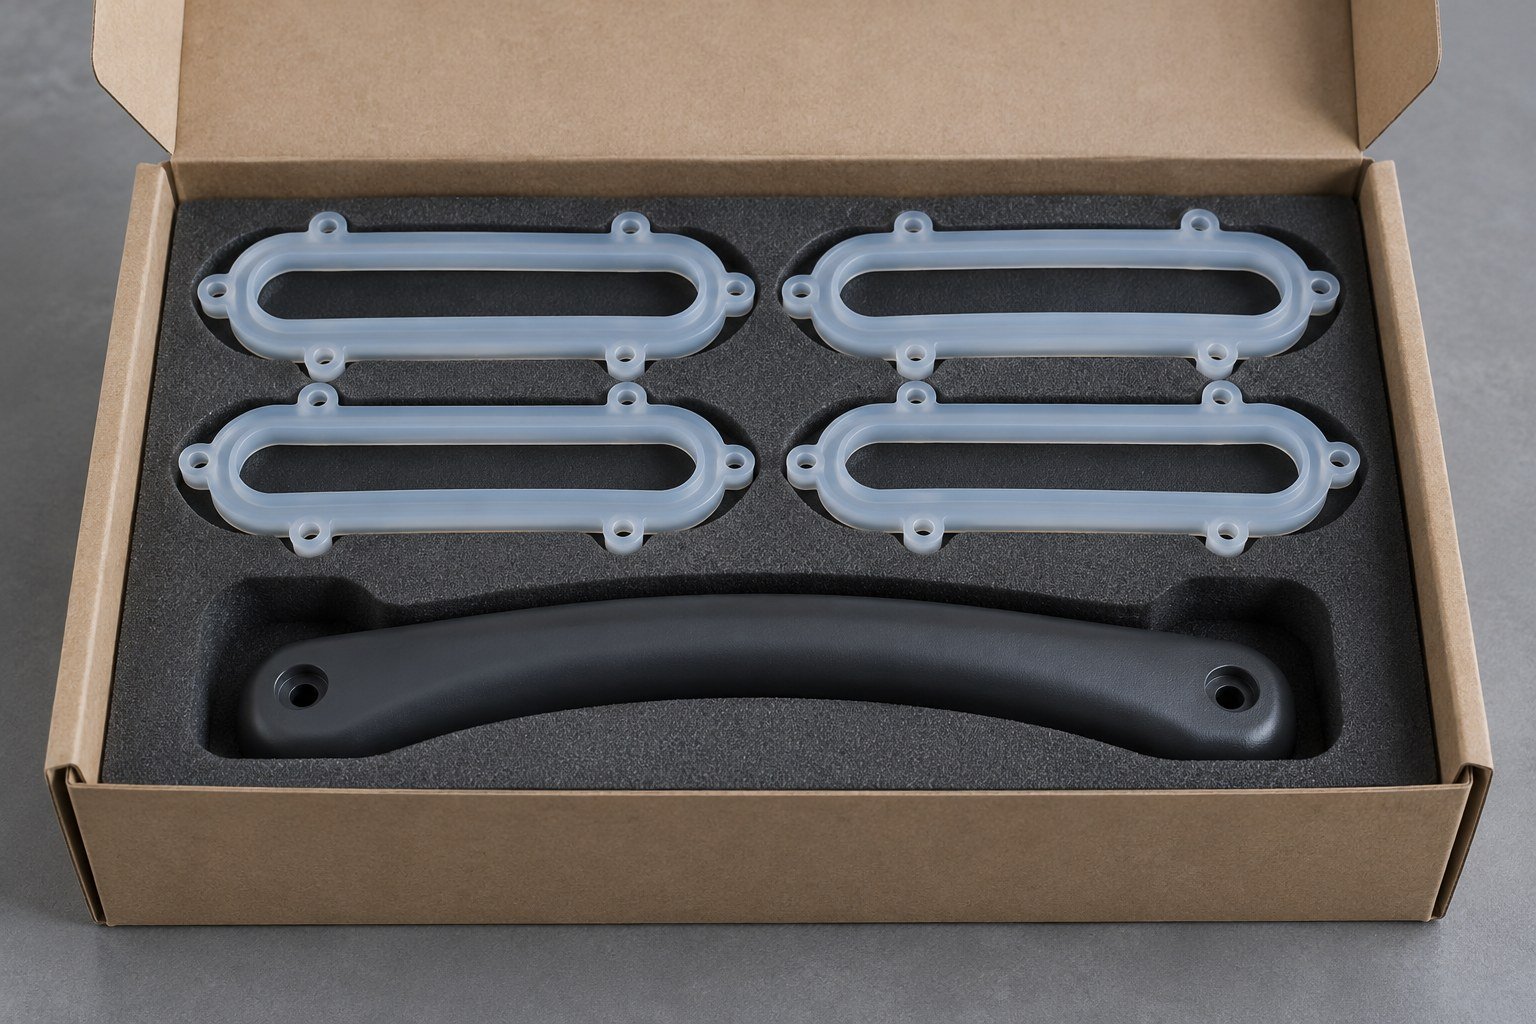
Dipende da grado e impiego. Confermare indicazioni del fornitore e post-cura prima del controllo finale. Non presumere lo stesso ciclo per ogni componente.
Chiusure, piani di divisione, sfiati e parametri influenzano le bave. Segnare superfici critiche e concordare limiti misurabili. Ogni finitura viene valutata per il componente.
Usare supporto, condizionamento e forza concordati. Gli strumenti a contatto possono deformare il componente. Valutare metodi ottici o altri adatti e registrare la reticolazione prima di confrontare risultati.
Inviare CAD, disegno 2D, grado e durezza, colore, quantità iniziali e annuali, condizioni, dimensioni e accettazione. Quantità minima e tempi dello stampo vengono confermati dopo verifica.
LSR usa alimentazione liquida e cura nello stampo caldo. HCR usa silicone ad alta consistenza con alimentazione e processi diversi. Confrontare geometria, grado, quantità e stampo. HCR, colata RTV e multicomponente richiedono conferma separata.





