

Spritzguss
Tooling and molding for your repeat plastic parts.
From prototype to production, coordinated manufacturing solutions for your custom parts.
Alle Dienste anzeigen →
Precision parts for your tight tolerances and complex geometry.
Tooling and molding for your repeat plastic parts.

Metal casting options for your part and production volume.

Cutting, forming and welding for your fabricated parts.

Custom profiles for your section, length and finish requirements.

Finishes for your appearance, corrosion and wear requirements.

Sub-assemblies and final builds for your production program.

Production tooling built around your process and volume.

Prototype parts to check fit, function and design.
DFM, process planning and production support for your project.
Inspection, documentation, inventory and delivery planning for your program.
Choose air- or liquid-cooling components around your thermal and mechanical requirements.

Manufacturing support for your cold plates, manifolds and cooling assemblies.

Find components for your power electronics, energy, laser and telecom application.

Components for your electronic systems.
Start with your functional and quality requirements.
Build around your operating environment.
From prototype to production, review material performance, manufacturability and cost for your part.
Review grade, temper and finish for your metal parts.
 AluminiumStrength, weight and machining›
 EdelstahlCorrosion and finish requirements›
 Carbon & Alloy SteelDiscuss grade and heat treatment›
 WerkzeugstahlDiscuss tooling and wear needs›
 TitanReview grade and part geometry›
 Copper & BrassDiscuss conductivity and machining›
Match your polymer to function, process and environment.
 ABSReview enclosure and molding needs›
 Polycarbonate (PC)Discuss clarity and impact needs›
 Nylon (PA)Review moisture and wear conditions›
 POM / AcetalReview fit and sliding features›
 PEEKDiscuss operating conditions›
 PTFEReview friction and chemical exposure›
 ULTEM / PEIDiscuss thermal and electrical needs›
Confirm grade availability and application requirements.
 Silicone / LSRDiscuss flexible component needs›
 TPU / TPEReview flexibility and processing›
 EPDMReview weathering and chemical exposure.›
 NBRReview oil and fuel exposure.›
 FKMReview temperature and chemical exposure.›
 G10 / FR4Review insulation and laminate needs›
 CompositesReview stiffness, weight and laminate.›Customer-Specified MaterialsConfirm your grade and requirements.›Other Specialty MaterialsDiscuss your application and grade.›
Practical guidance for your part geometry and material decisions.
Prepare your process, budget and sourcing questions.
Build your knowledge before production.
Learn who we are and how we operate.
Find our U.S. support team or start a conversation.
FÜR IHRE DICHTUNG, PASSUNG UND HAPTIK
Besprechen Sie den Silikonspritzguss anhand Ihrer Zeichnung, Ihres Werkstofftyps und Ihres Produktionsbedarfs.
Klären Sie Passung, Gratgrenzen und Musterfreigabe vor dem Werkzeugbau. Der Fertigungsumfang wird nach Prüfung bestätigt.
Umfang nach Prüfung bestätigt. NDA auf Anfrage verfügbar.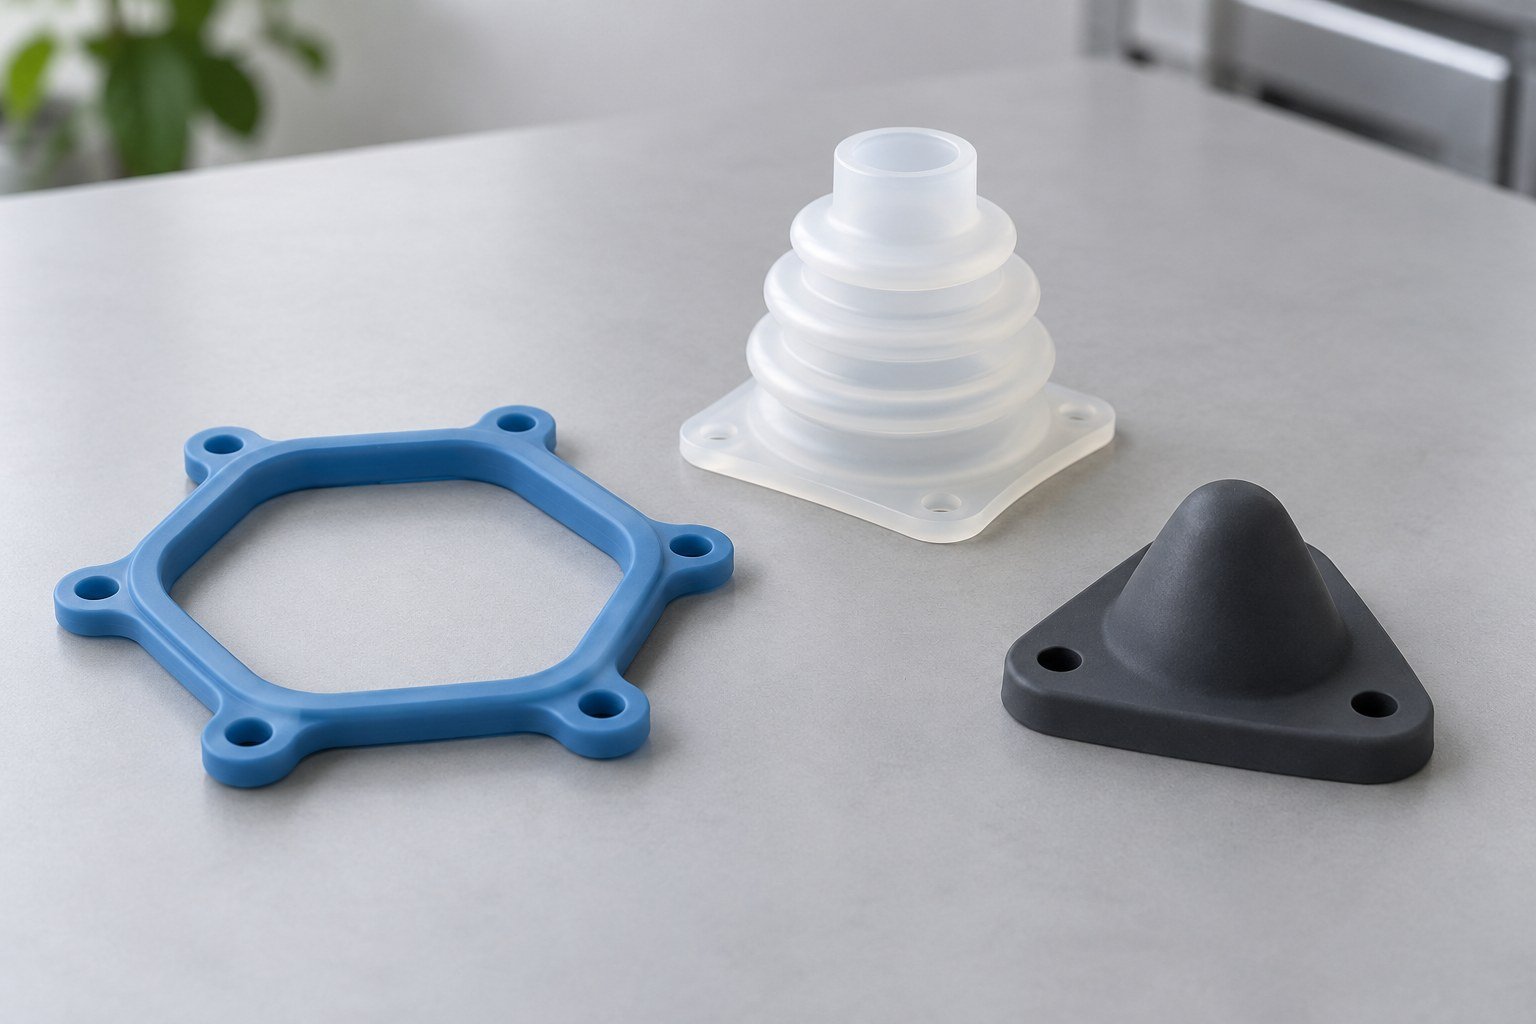
Werkstofftyp, Härte und Einsatzbedingungen prüfen.
Kritische Flächen vor dem Werkzeugbau festlegen.
Prüfungen und Funktionstests vereinbaren.
US-Kommunikation für Ihre Projektprüfung.
Wählen Sie Ihre Anwendung und prüfen Sie 4 relevante Themen.
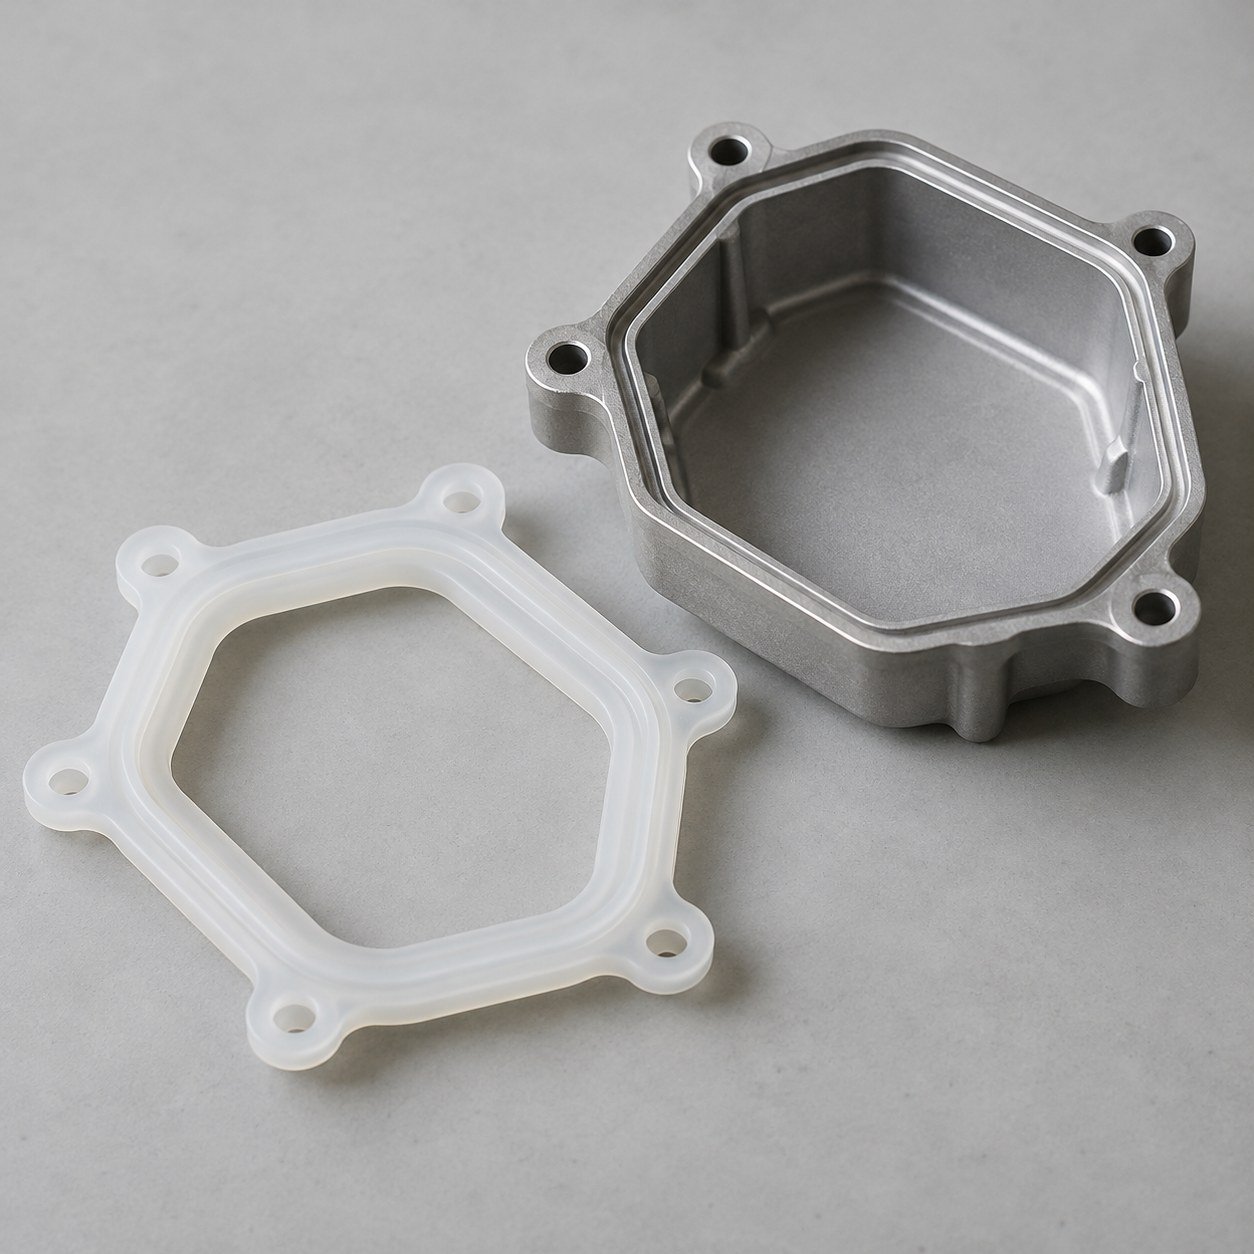
Für individuelle LSR-Dichtungen benötigen wir Nut, Fügespalt, Medium und Einsatzbedingungen.
Illustrative Anwendungen. Werkstoff- und Prozesseignung werden für Ihr Projekt geprüft.
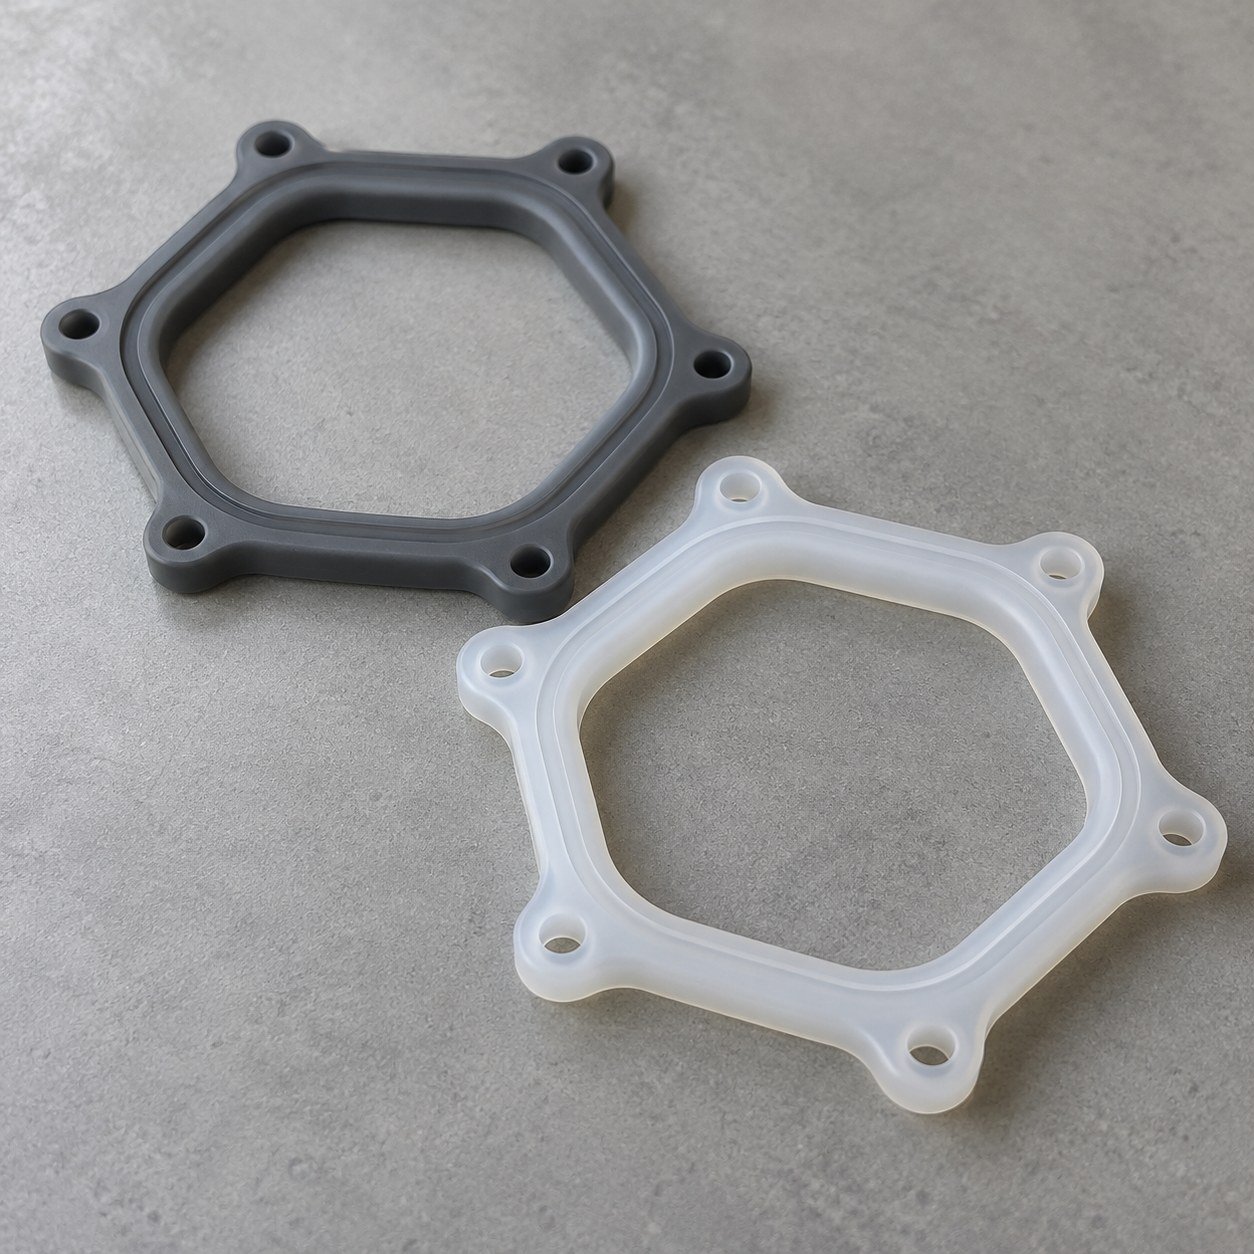
Prüfen Sie spritzgegossene Silikondichtungen anhand von Nut, Kompression und Einsatzumgebung.
| LSR-Shore-A-Härte | Härte an die Bauteilfunktion anpassen. |
|---|---|
| Werkstoff und Belastung | Wärme, Medien und Reinigung prüfen. |
| Druckverformungsrest | Prüfbedingungen und Rückstellung vereinbaren. |
| Farbe und Vernetzung | Pigment und mögliche Temperung bestätigen. |
Illustrative Anwendungen. Werkstoff- und Prozesseignung werden für Ihr Projekt geprüft.
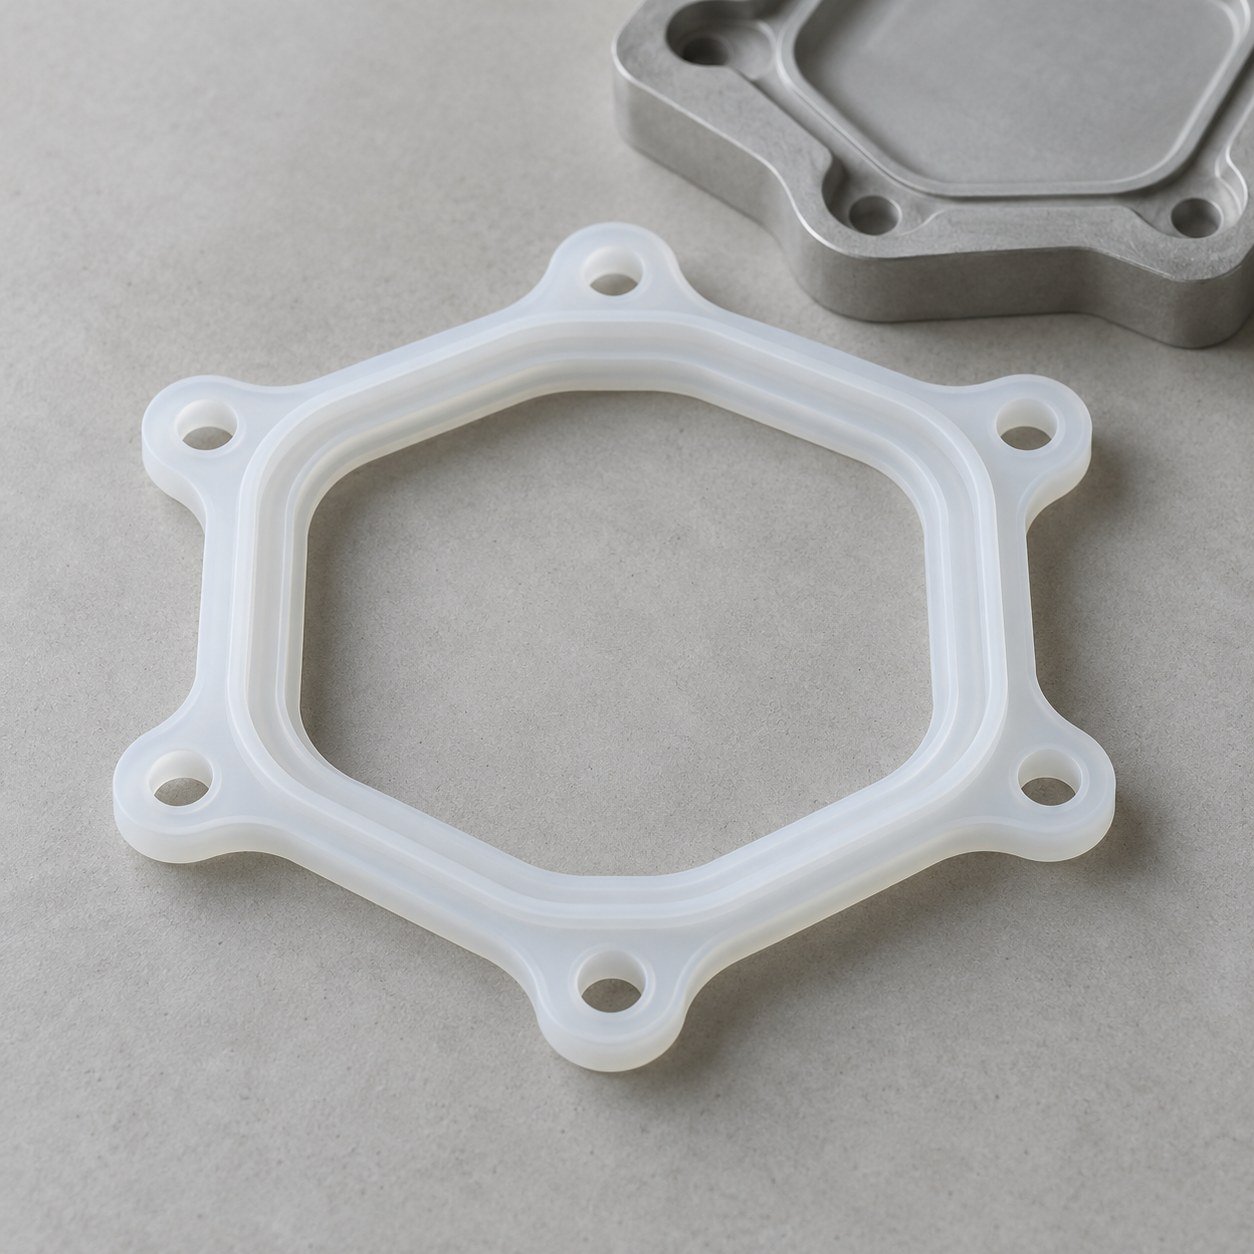
Dichtlippen, Trennebene und Anschnitte vor dem Werkzeugbau prüfen. Eine saubere Kante allein belegt keine Dichtleistung.
Illustrative Anwendungen. Werkstoff- und Prozesseignung werden für Ihr Projekt geprüft.
Musterprüfungen in der tatsächlichen Baugruppe festlegen.
Nutpassung, Kompression und Abstützung vereinbaren.
Medium, Vorrichtung, Druck und Grenzwert definieren.
Grat- und Anschnittgrenzen festlegen.
Konditionierung und Chargenunterlagen bestätigen.
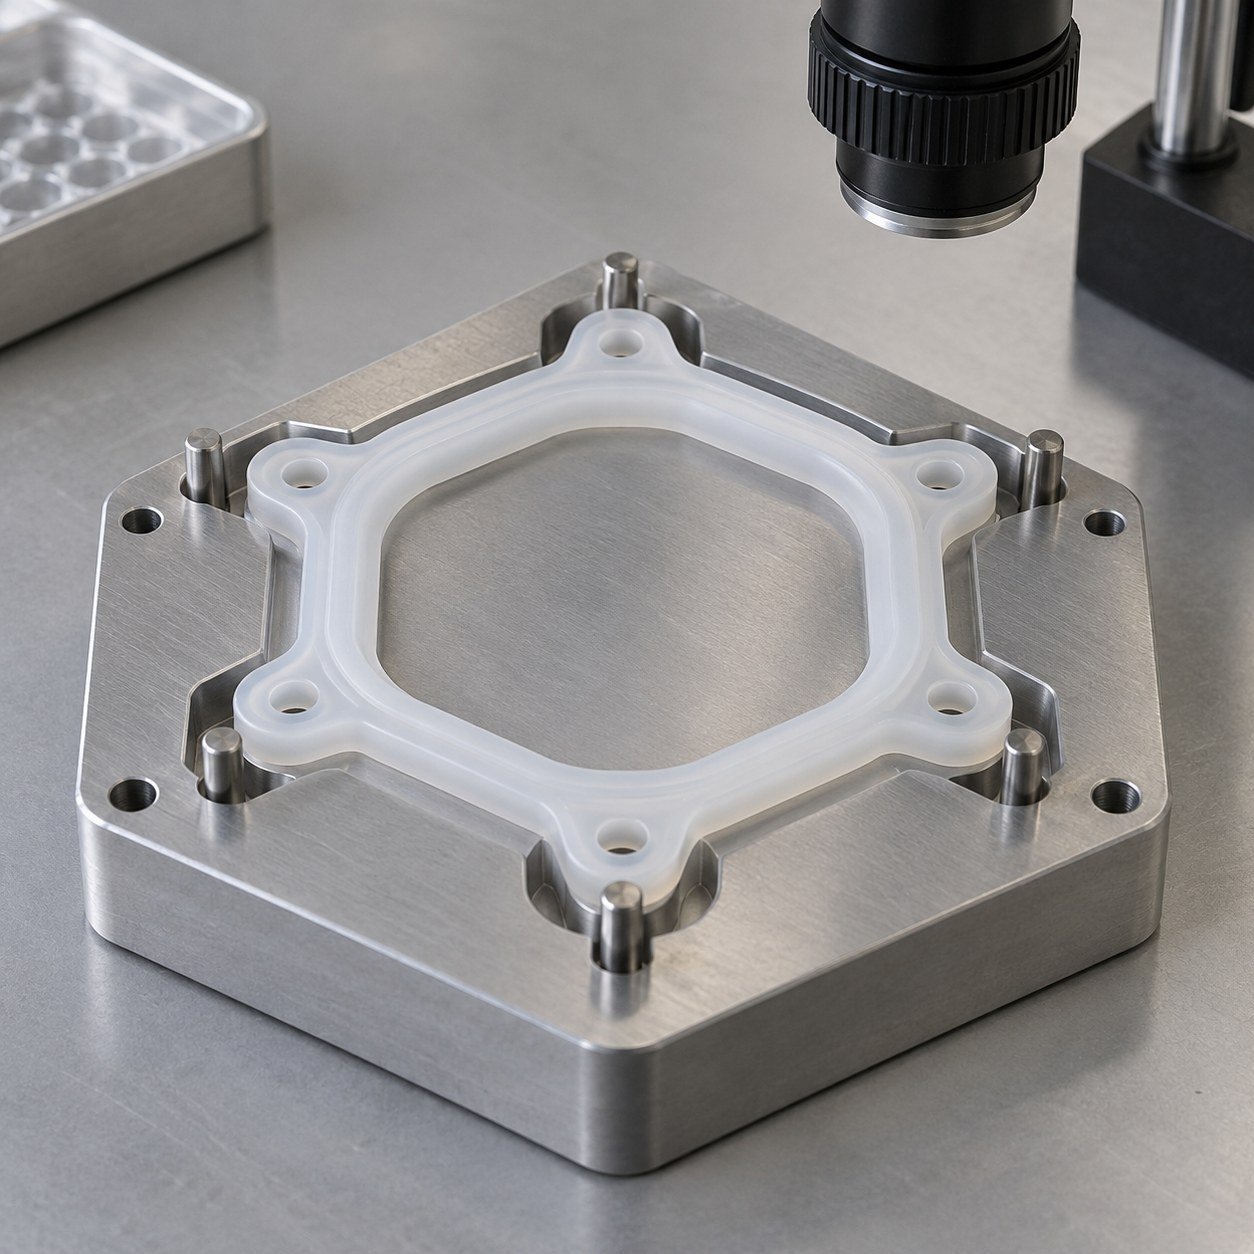
Verfahren, Musteranzahl und Abnahmekriterien werden für Ihr Projekt vereinbart.
Festlegen, wie Ihr Bauteil geprüft wird.
Anzahl der Prüfmuster vereinbaren.
Passung, Funktion und Aussehen festlegen.
Illustrative Anwendungen. Werkstoff- und Prozesseignung werden für Ihr Projekt geprüft.
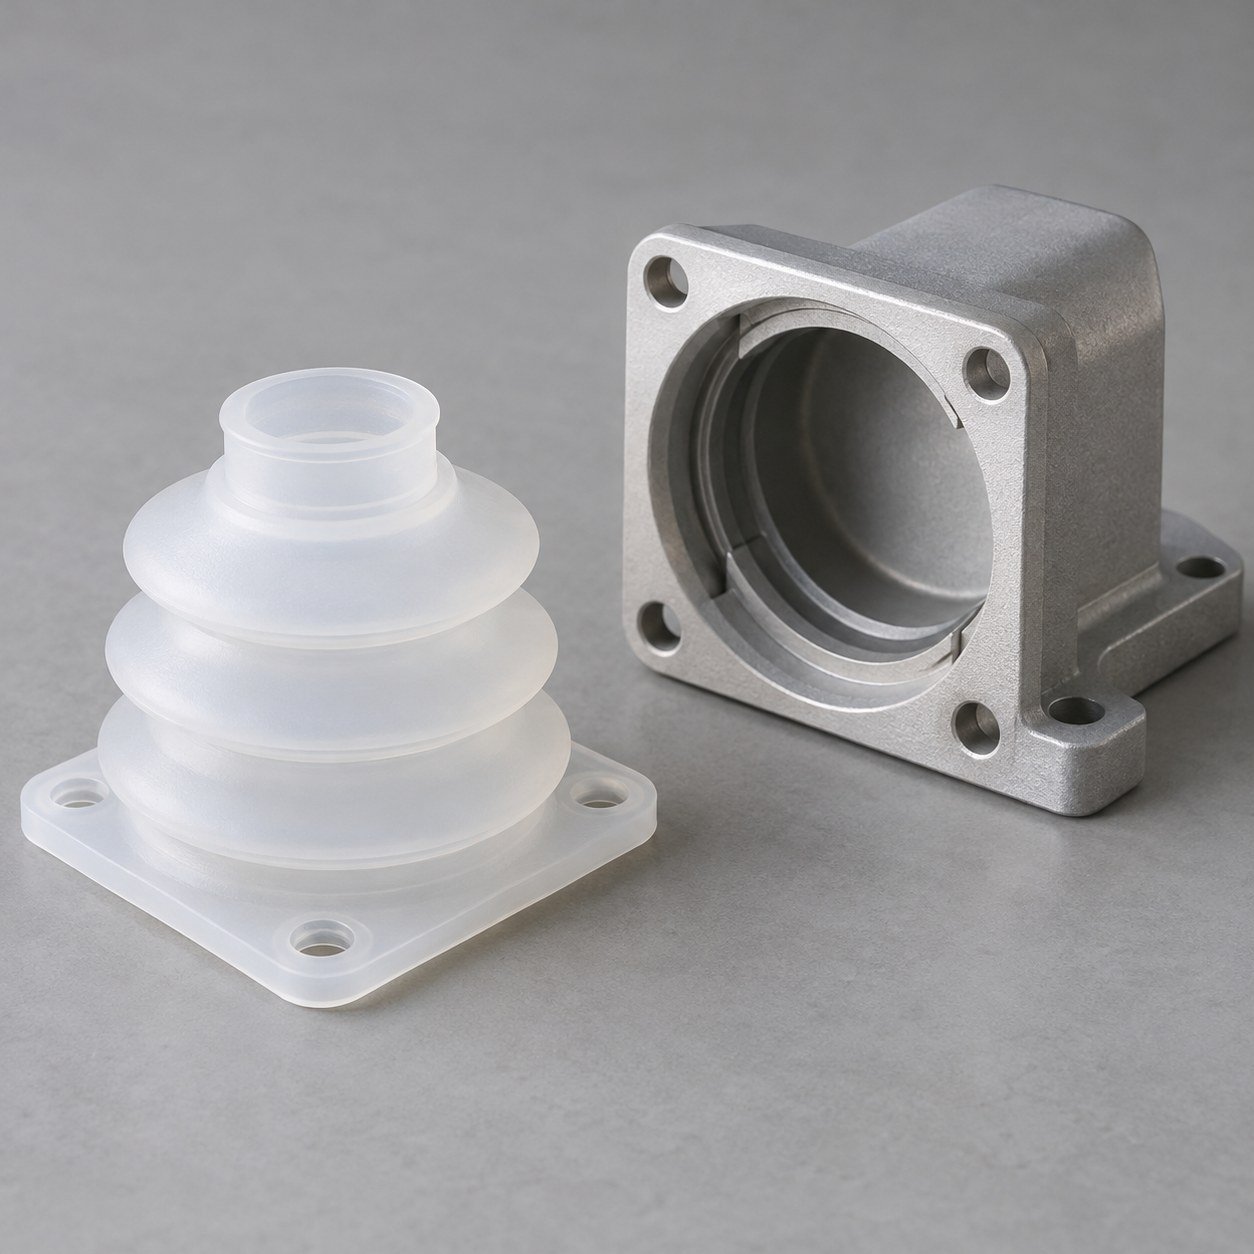
Bei Abdeckungen und Bälgen Befestigungskragen, Freiräume und erforderliche Bewegung bestimmen.
Illustrative Anwendungen. Werkstoff- und Prozesseignung werden für Ihr Projekt geprüft.
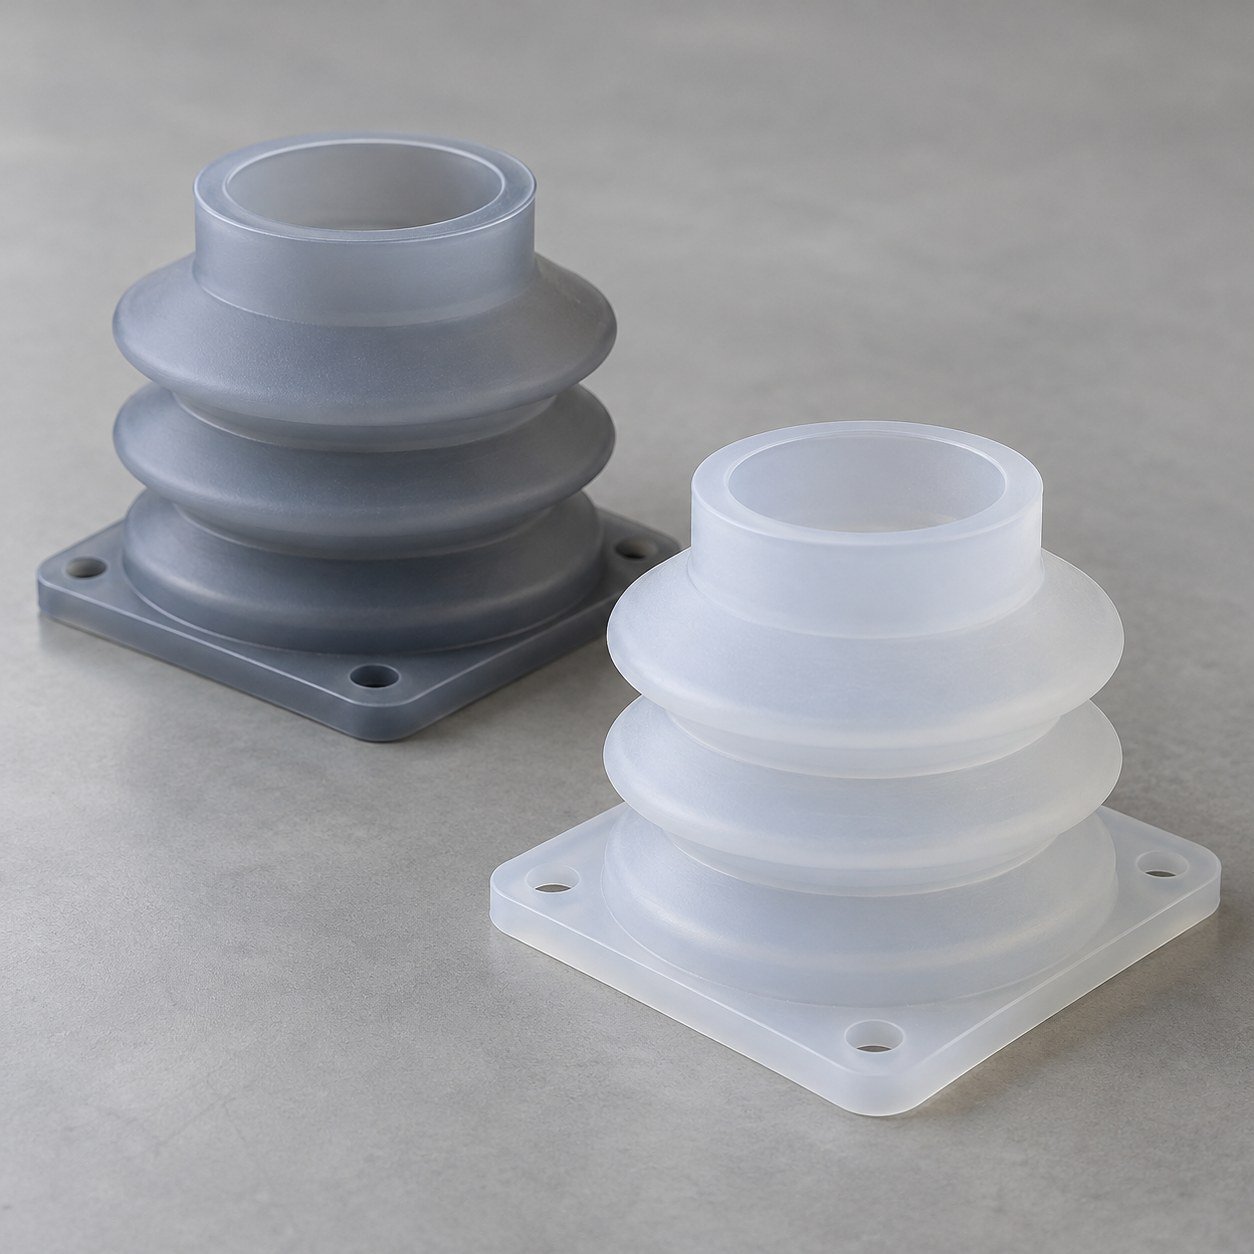
Individueller Flüssigsilikon-Spritzguss beginnt mit Werkstofftyp, Flexibilität und Belastung, nicht allein mit Transparenz.
| Härte und Rückstellung | Handhabung und Flexibilität definieren. |
|---|---|
| Belastung | Wärme, Medien und Reinigung angeben. |
| Farbe und Transparenz | Aussehensgrenzen am Muster vereinbaren. |
| Vernetzungszustand | Temperung vor der Abnahme bestätigen. |
Illustrative Anwendungen. Werkstoff- und Prozesseignung werden für Ihr Projekt geprüft.
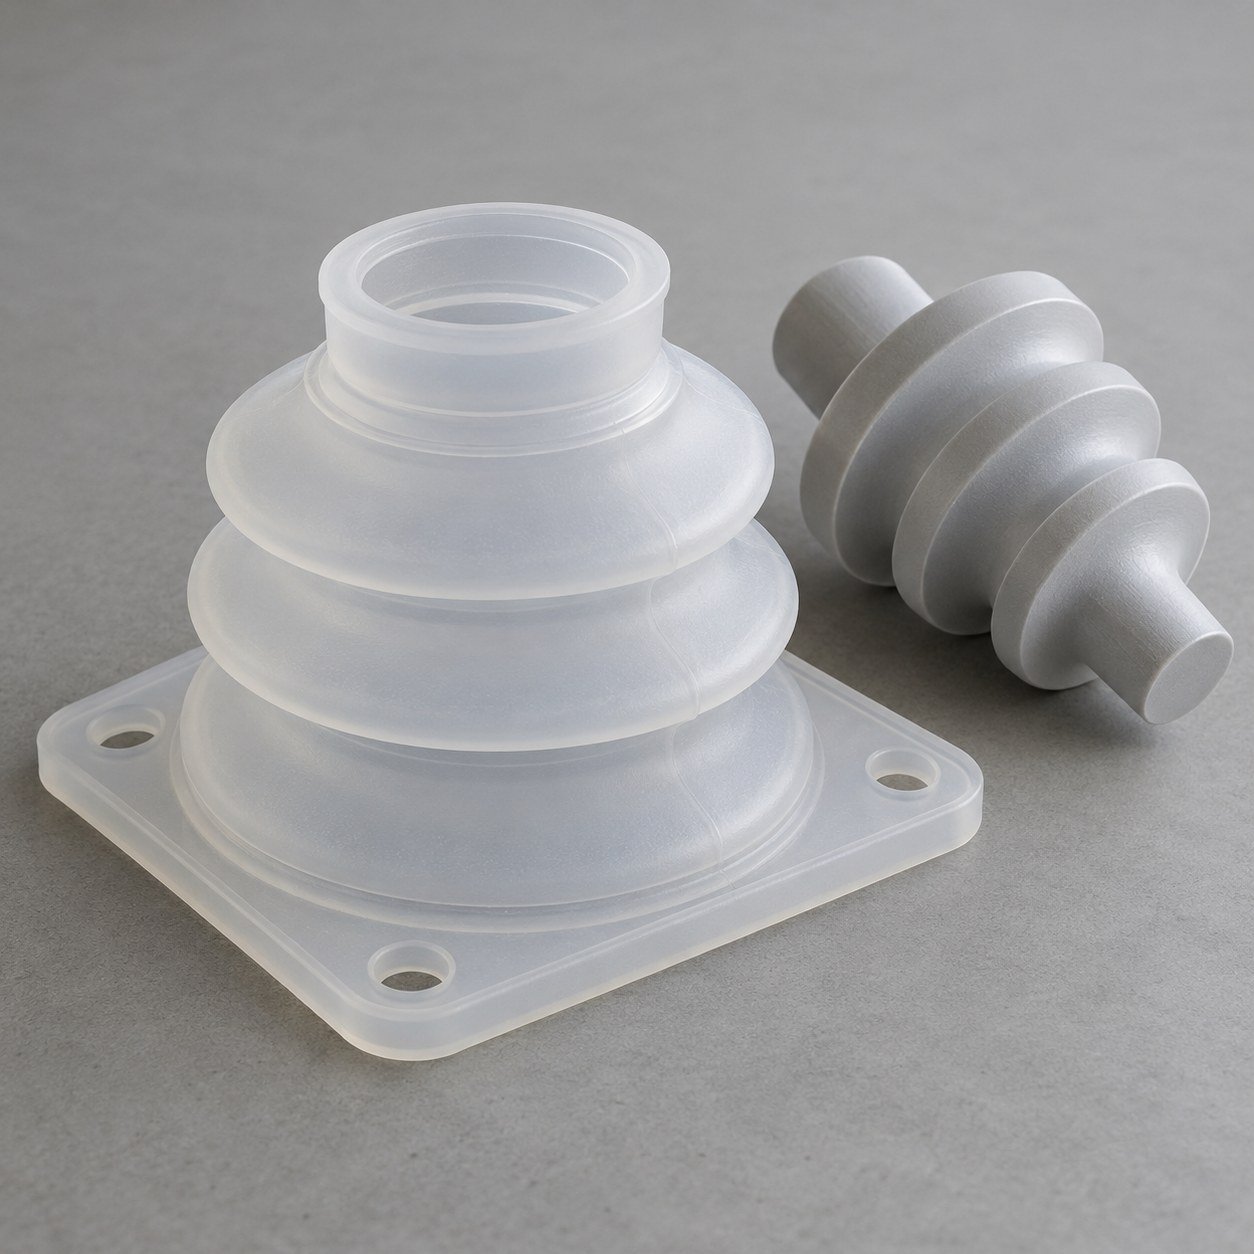
Wandübergänge, Kragenansätze und Entformung prüfen. Sanfte Dickenübergänge können lokale Dehnung reduzieren.
Illustrative Anwendungen. Werkstoff- und Prozesseignung werden für Ihr Projekt geprüft.
Musterprüfungen für Passung, Flexibilität und Handhabung definieren.
Befestigungsmerkmale, Freiräume und Messabstützung bestätigen.
Bewegung, Lasten, Zyklen und Konditionierung definieren.
Grat, Anschnitte, Farbe und Oberflächen vereinbaren.
Typ, Chargenunterlagen und Temperung vor Abnahme bestätigen.
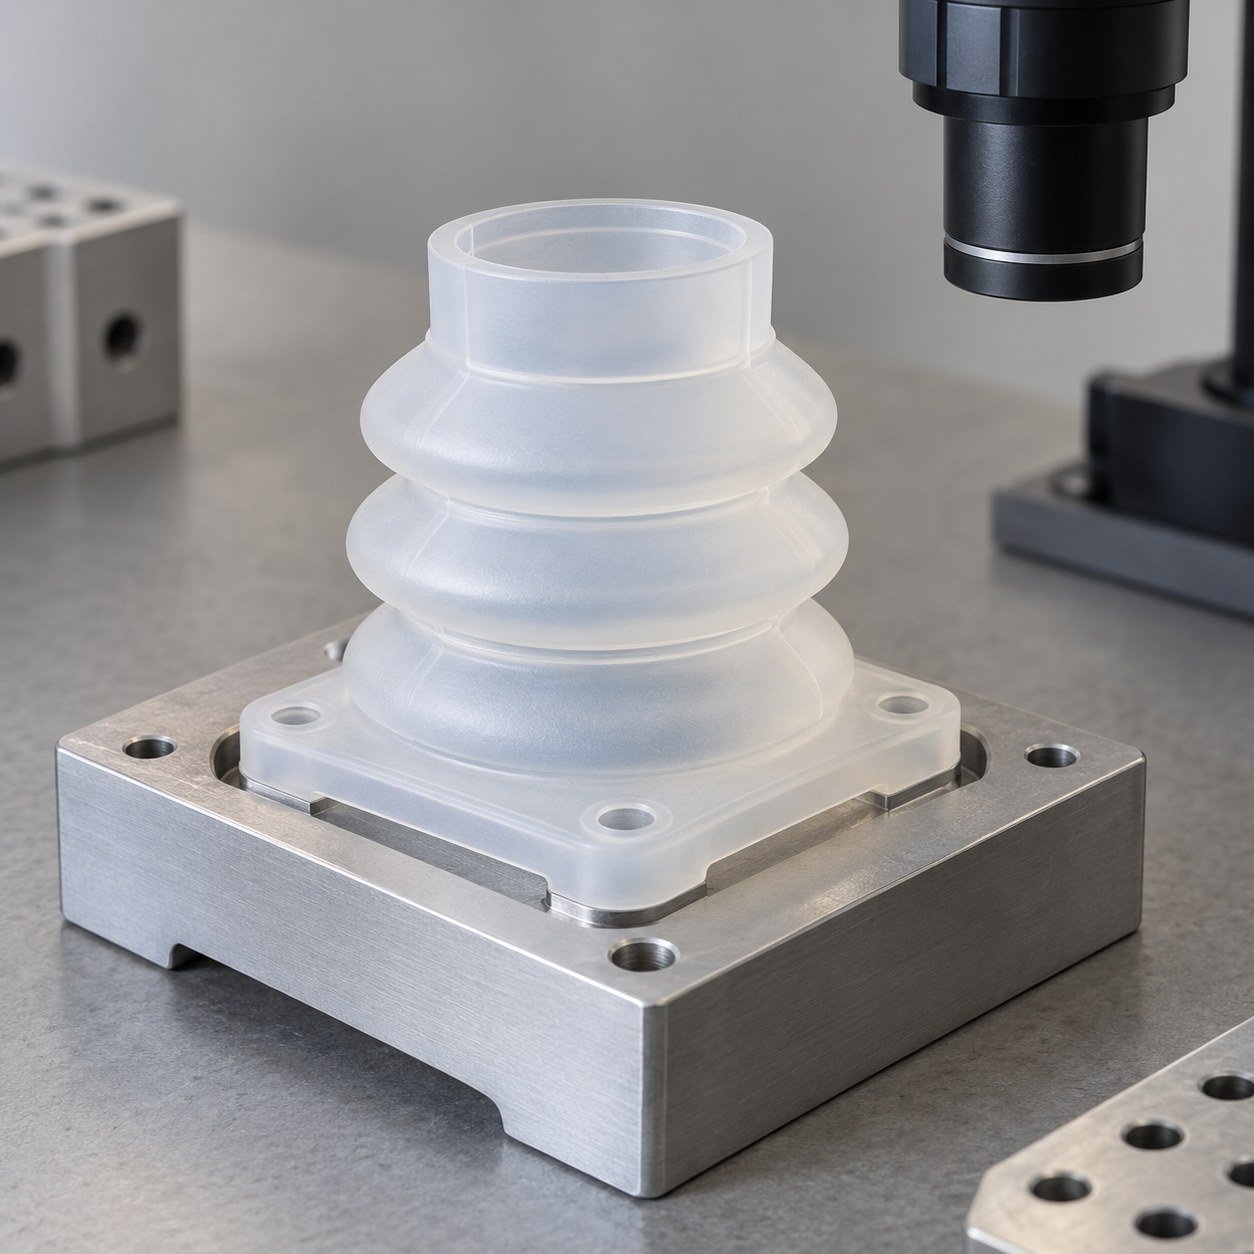
Verfahren, Musteranzahl und Abnahmekriterien werden für Ihr Projekt vereinbart.
Festlegen, wie Ihr Bauteil geprüft wird.
Anzahl der Prüfmuster vereinbaren.
Passung, Funktion und Aussehen festlegen.
Illustrative Anwendungen. Werkstoff- und Prozesseignung werden für Ihr Projekt geprüft.
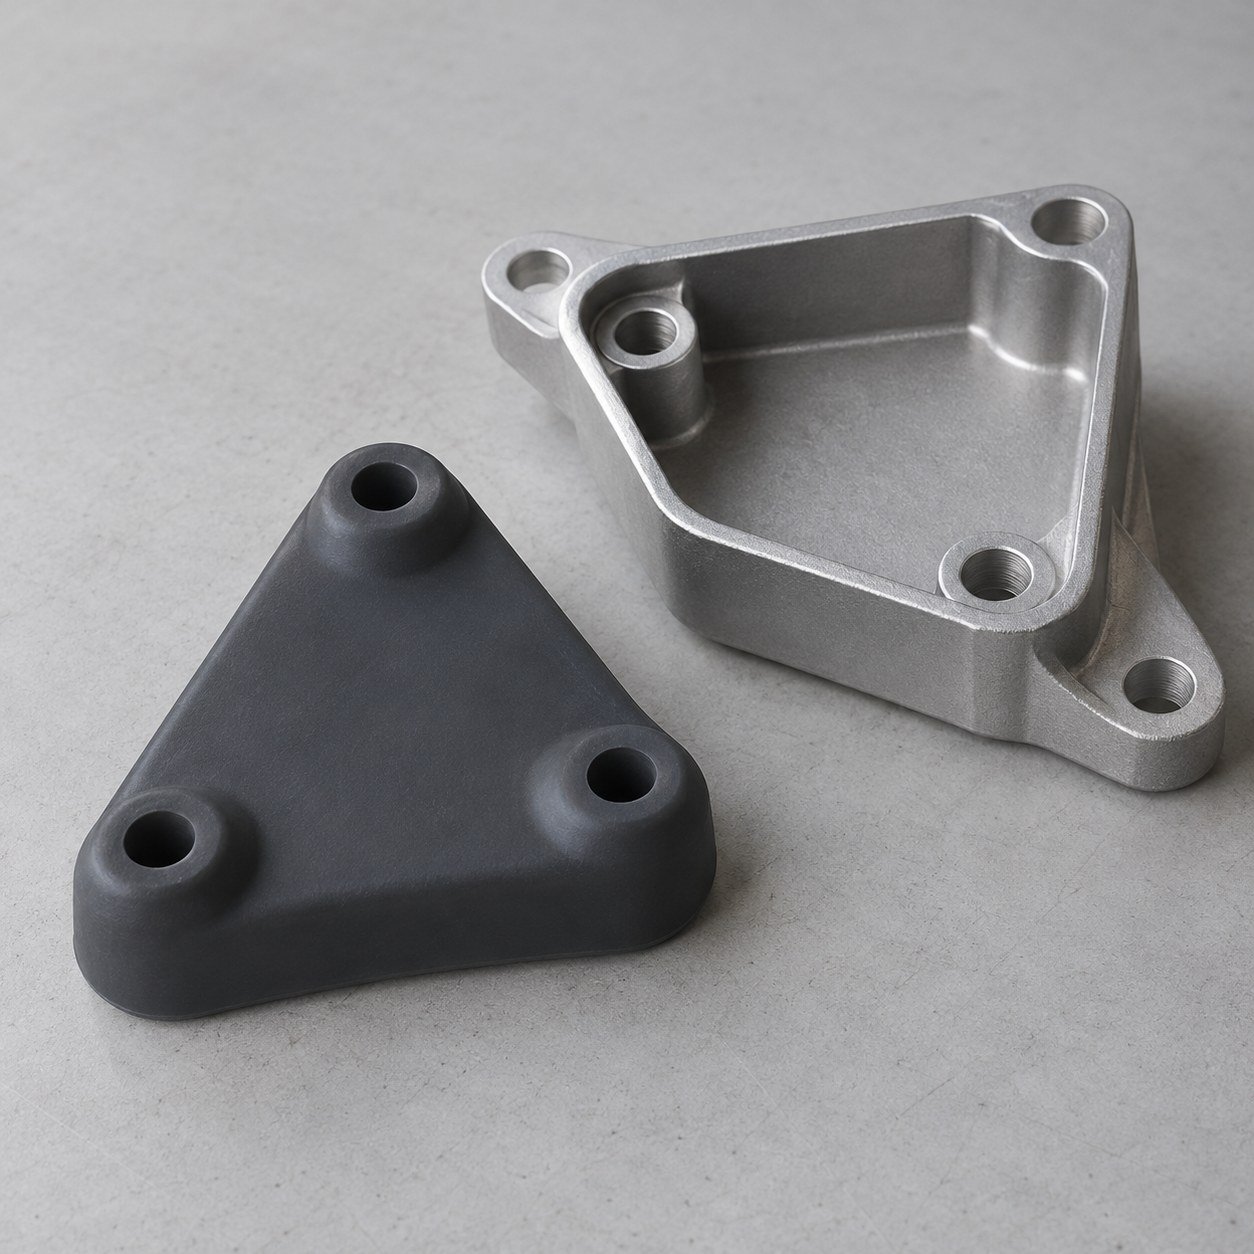
Puffer und Auflagen benötigen definierte Montageflächen, Lasten und zulässige Verformung.
Illustrative Anwendungen. Werkstoff- und Prozesseignung werden für Ihr Projekt geprüft.
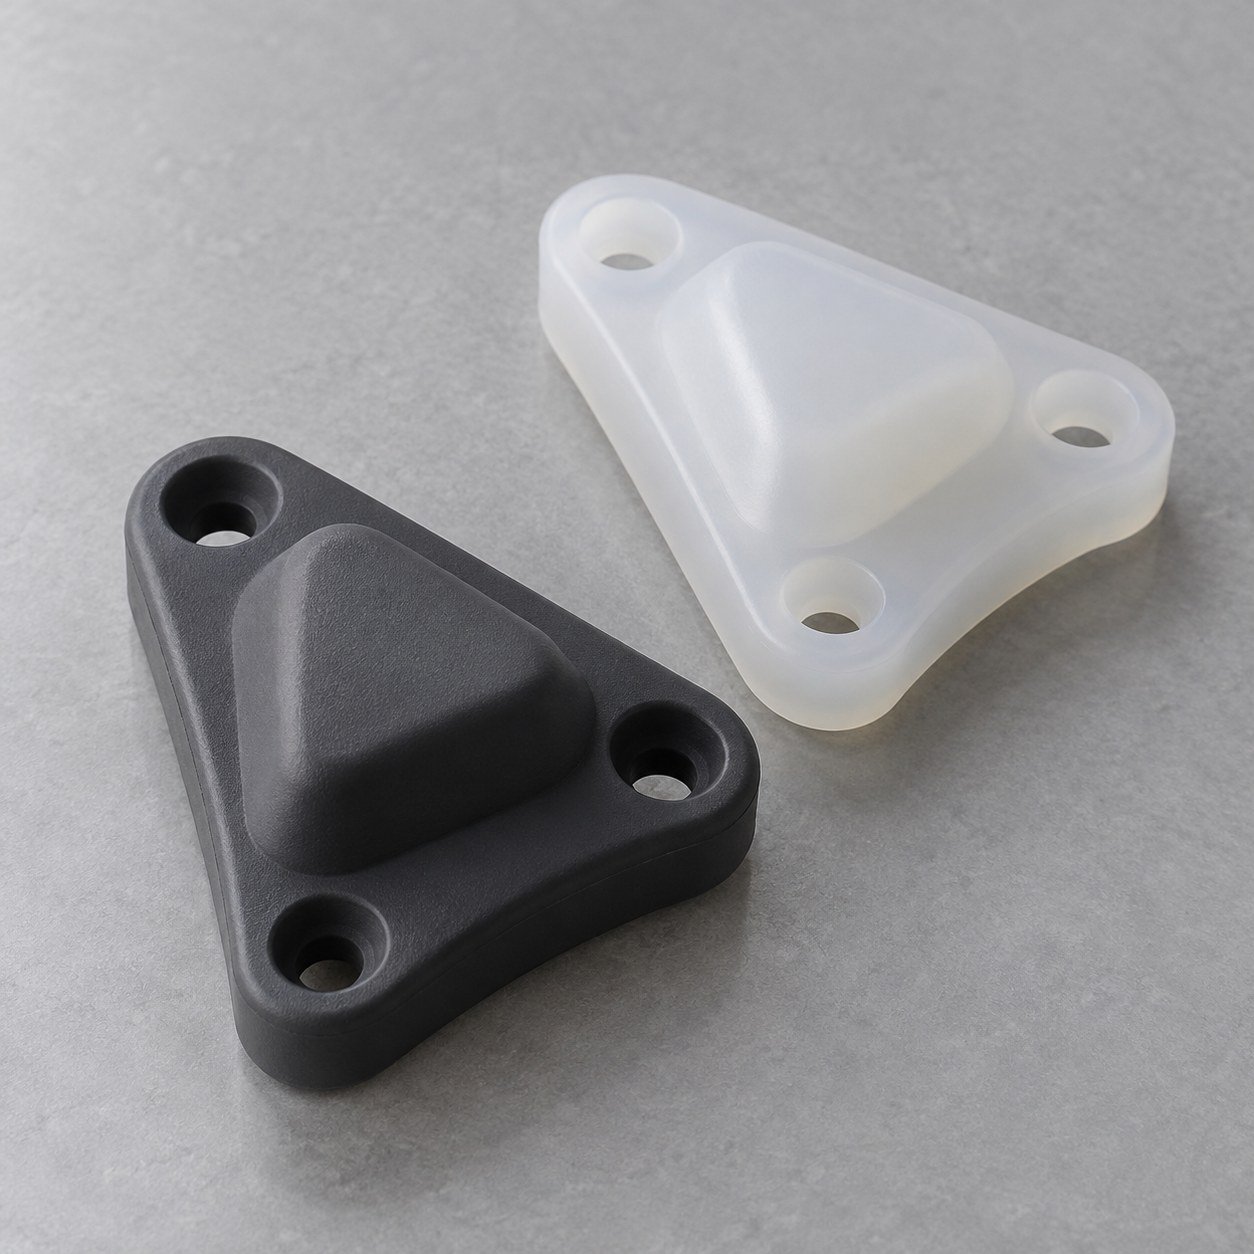
Bei Silikonbauteilen Werkstofftyp und Geometrie gemeinsam prüfen. Shore A allein beschreibt weder Dämpfung noch Lebensdauer.
| Kompression | Last, Kontaktfläche und Einbauspalt angeben. |
|---|---|
| Rückstellung | Konditionierung und Wiederholungsprüfungen vereinbaren. |
| Umgebung | Temperatur, Medien und Reinigung definieren. |
| Aussehen | Farbe und Oberfläche bestätigen. |
Illustrative Anwendungen. Werkstoff- und Prozesseignung werden für Ihr Projekt geprüft.
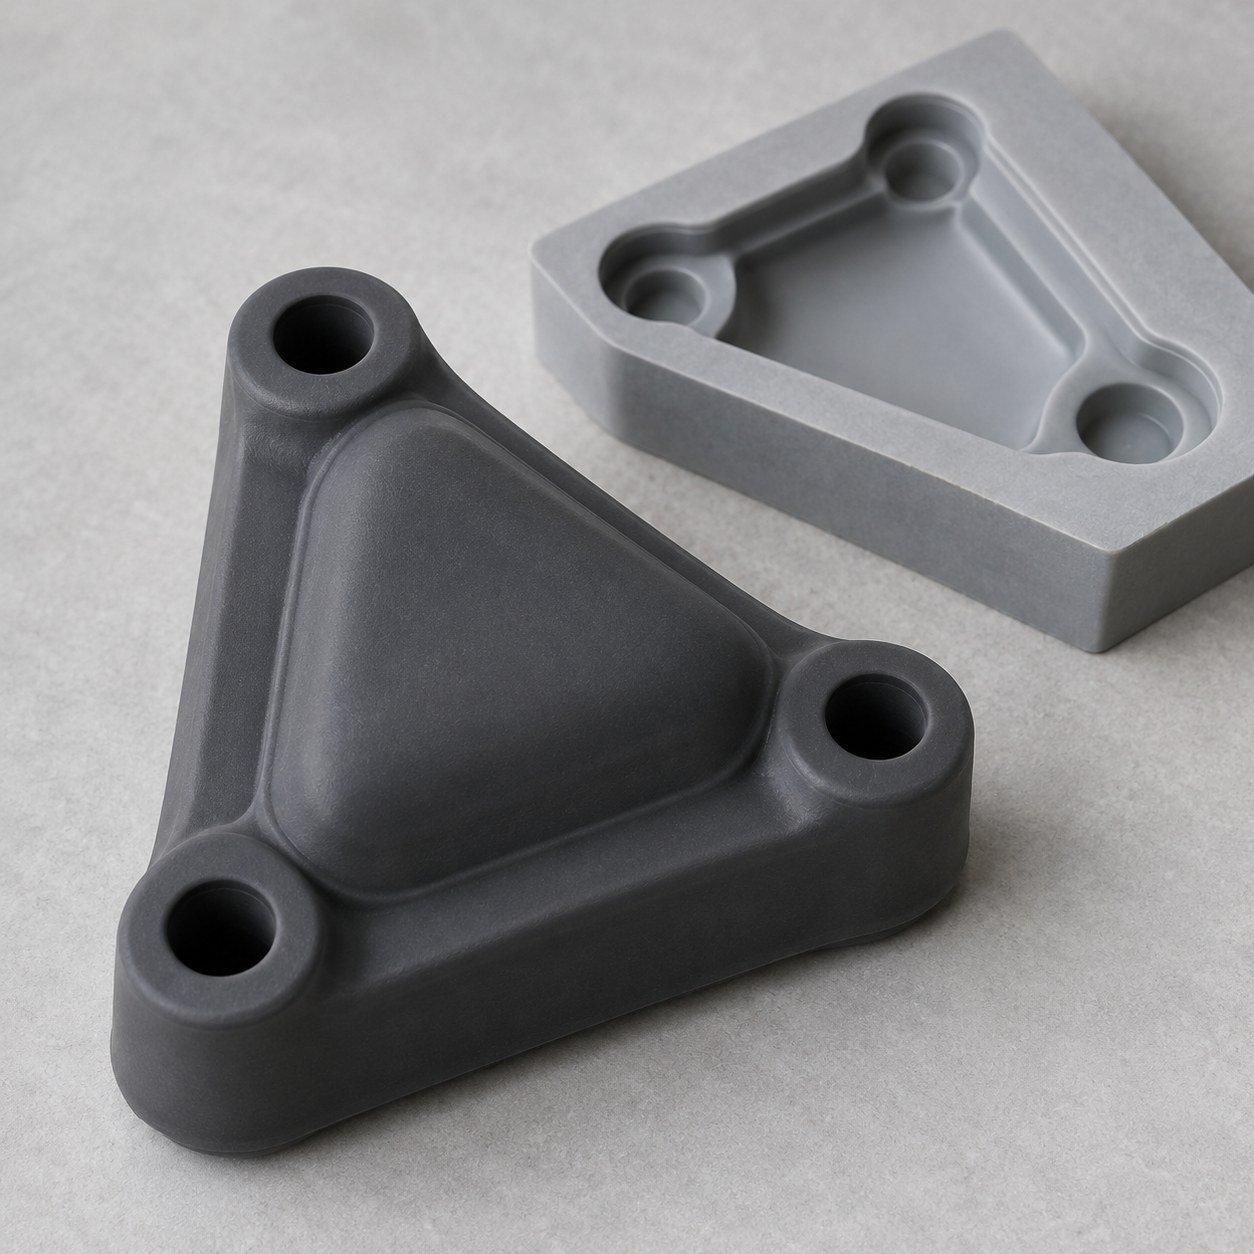
Toleranzen für Montagebohrungen, Kontakthöhe und Abstützflächen mit definierter Messkraft prüfen.
Illustrative Anwendungen. Werkstoff- und Prozesseignung werden für Ihr Projekt geprüft.
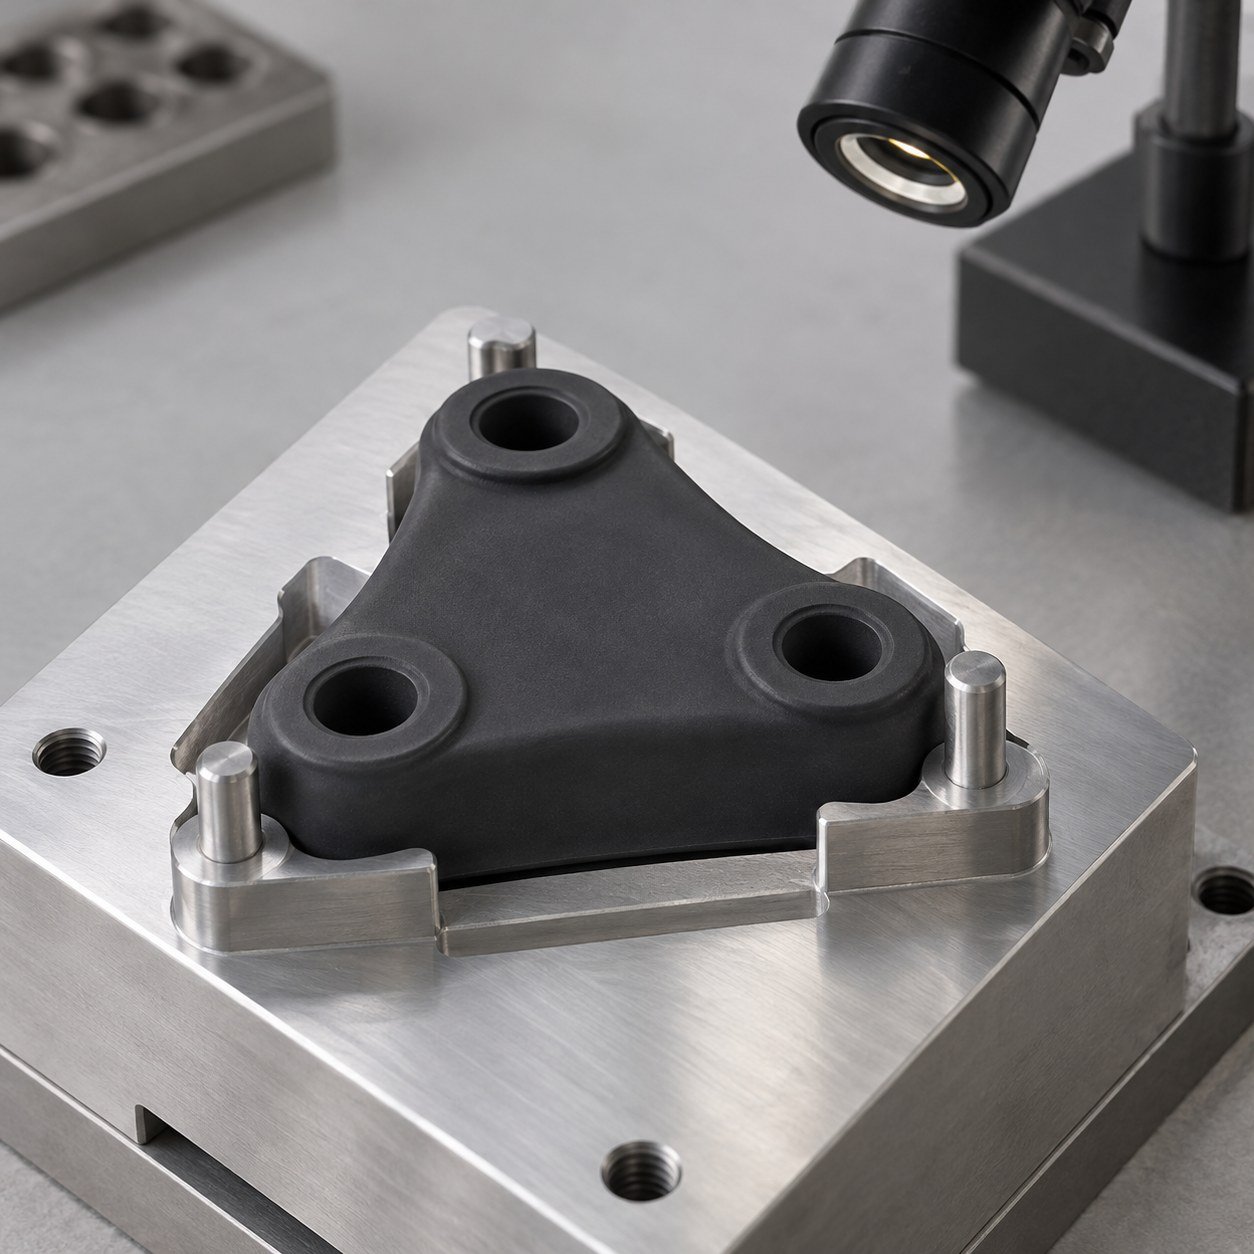
Abgestützte Maße, Verformung und Rückstellung mit vereinbarter Vorrichtung prüfen.
Bohrungspositionen und Kontakthöhe prüfen.
Kraft, Zyklen und Konditionierung definieren.
Grat- und Anschnittgrenzen festlegen.
Nachweise zu Werkstoff, Charge und Vernetzung vereinbaren.
Verfahren, Musteranzahl und Abnahmekriterien werden für Ihr Projekt vereinbart.
Festlegen, wie Ihr Bauteil geprüft wird.
Anzahl der Prüfmuster vereinbaren.
Passung, Funktion und Aussehen festlegen.
Illustrative Anwendungen. Werkstoff- und Prozesseignung werden für Ihr Projekt geprüft.
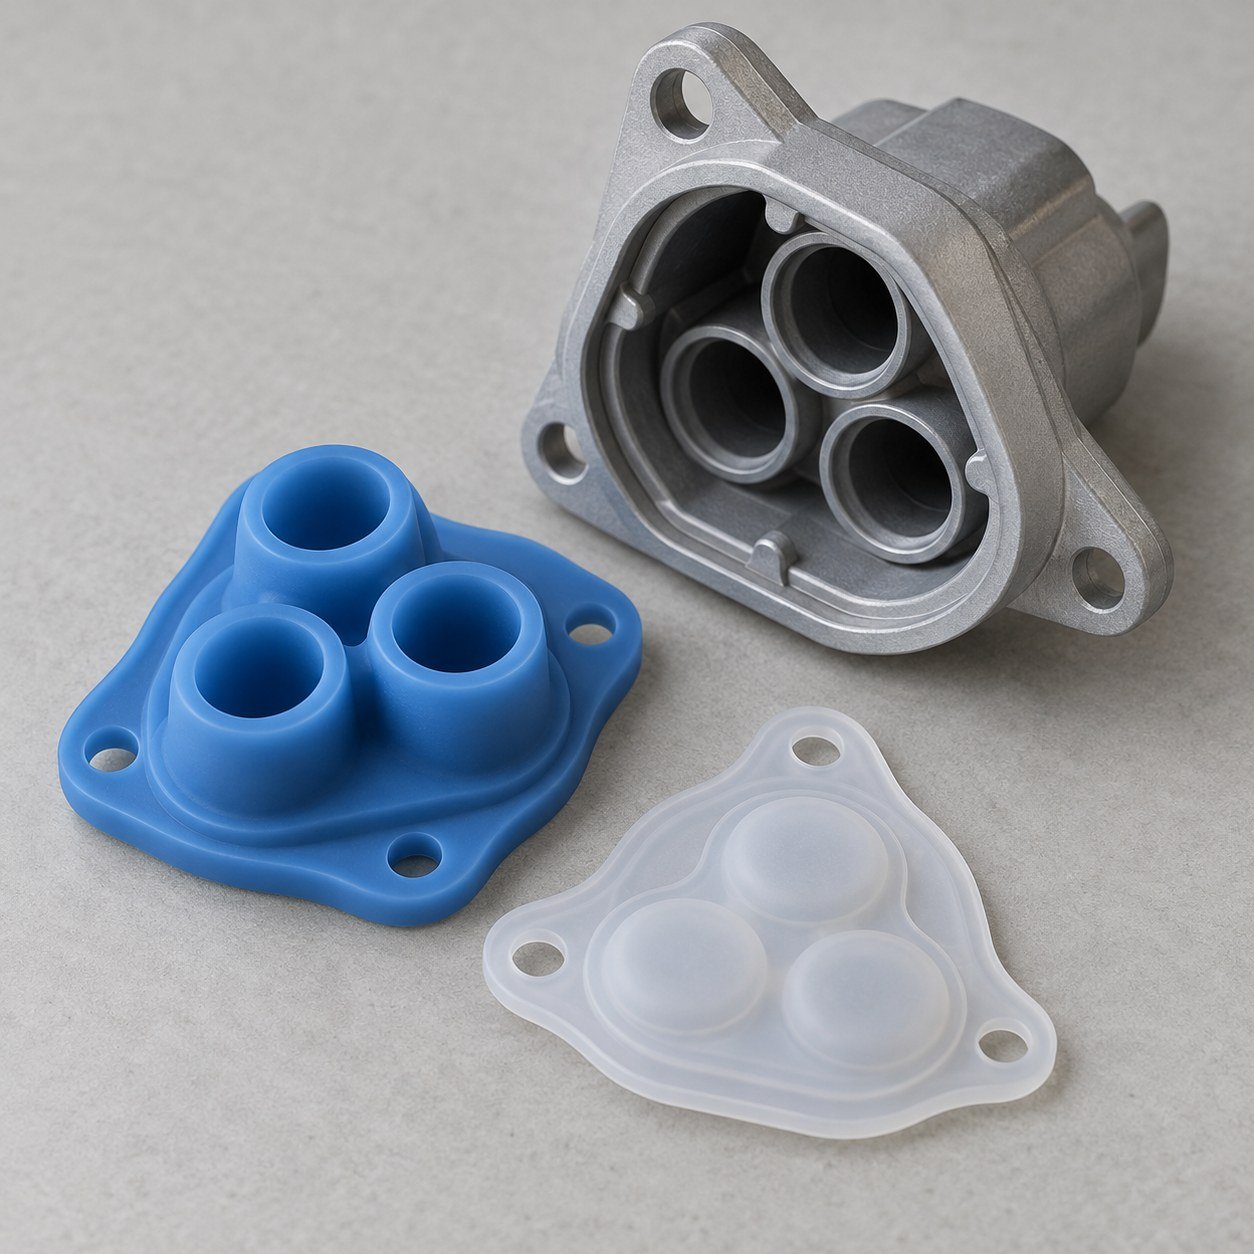
Individueller Silikonspritzguss benötigt Zeichnung und Anwendung. LSR-Steckerdichtungen, Membranen und Ventile erfordern jeweils eine Geometrie- und Validierungsprüfung.
Illustrative Anwendungen. Werkstoff- und Prozesseignung werden für Ihr Projekt geprüft.
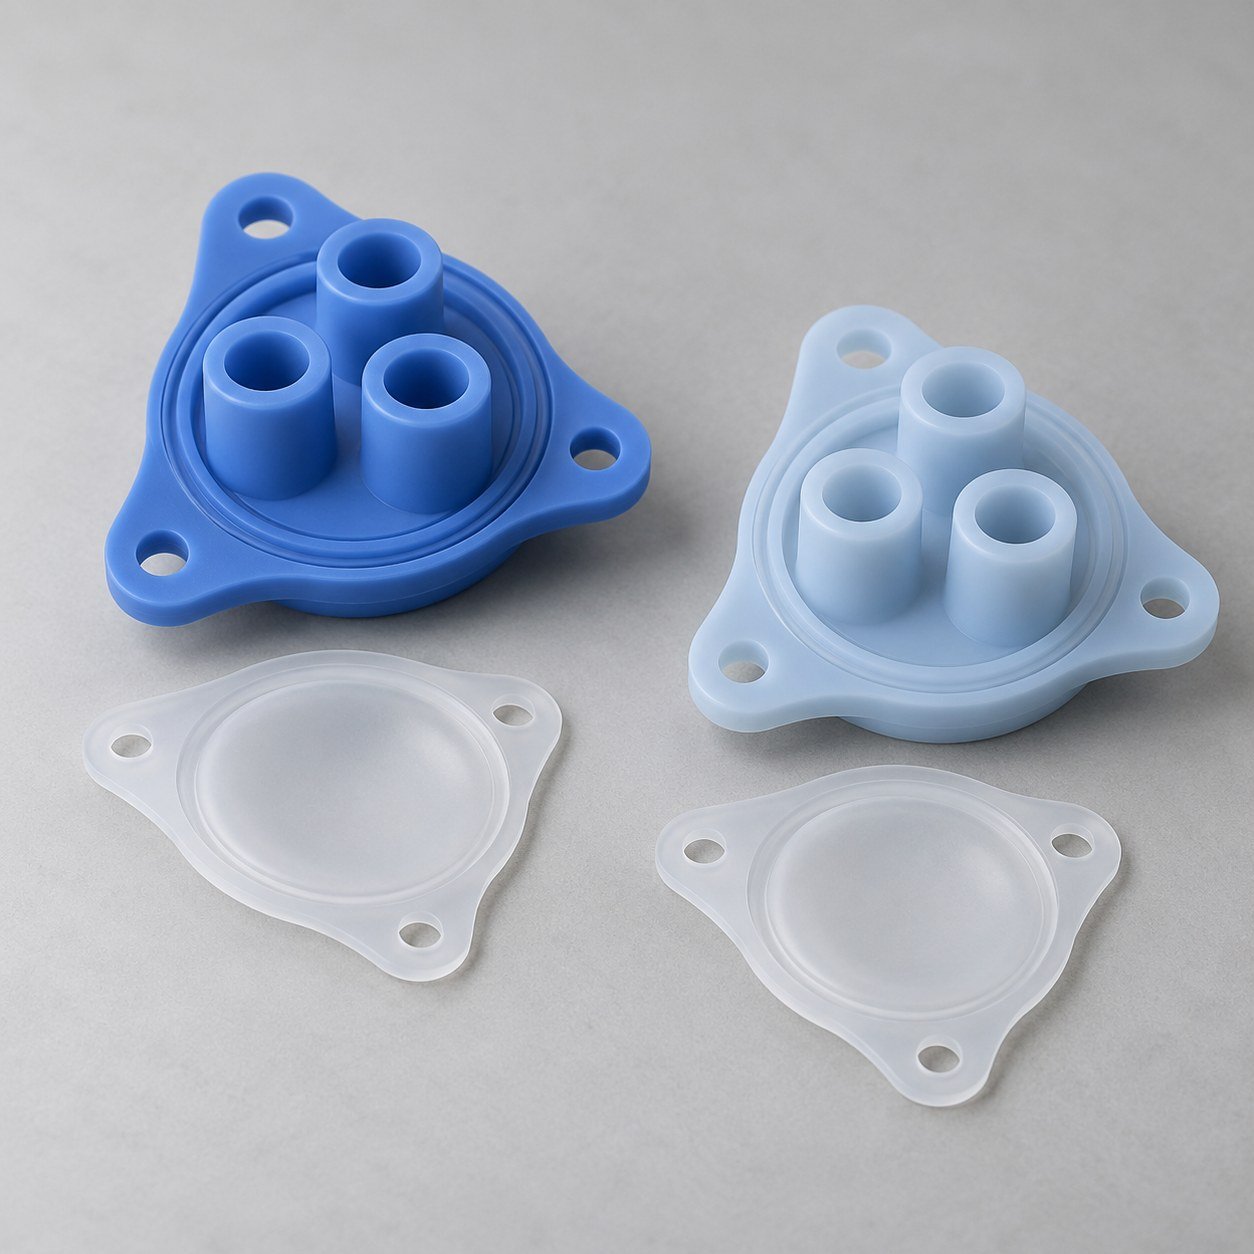
Für platinvernetztes LSR Lieferantendaten, Pigmentverträglichkeit und vorgesehene Vernetzung prüfen.
| Genauer Typ | Werkstofffamiliennamen nicht als Freigabe behandeln. |
|---|---|
| Härte | Prüfverfahren und Zustand festlegen. |
| Belastung | Betriebs- und Reinigungsmedien identifizieren. |
| Regulierte Anwendung | Anforderungen gesondert prüfen; Qualifikation nicht voraussetzen. |
Illustrative Anwendungen. Werkstoff- und Prozesseignung werden für Ihr Projekt geprüft.
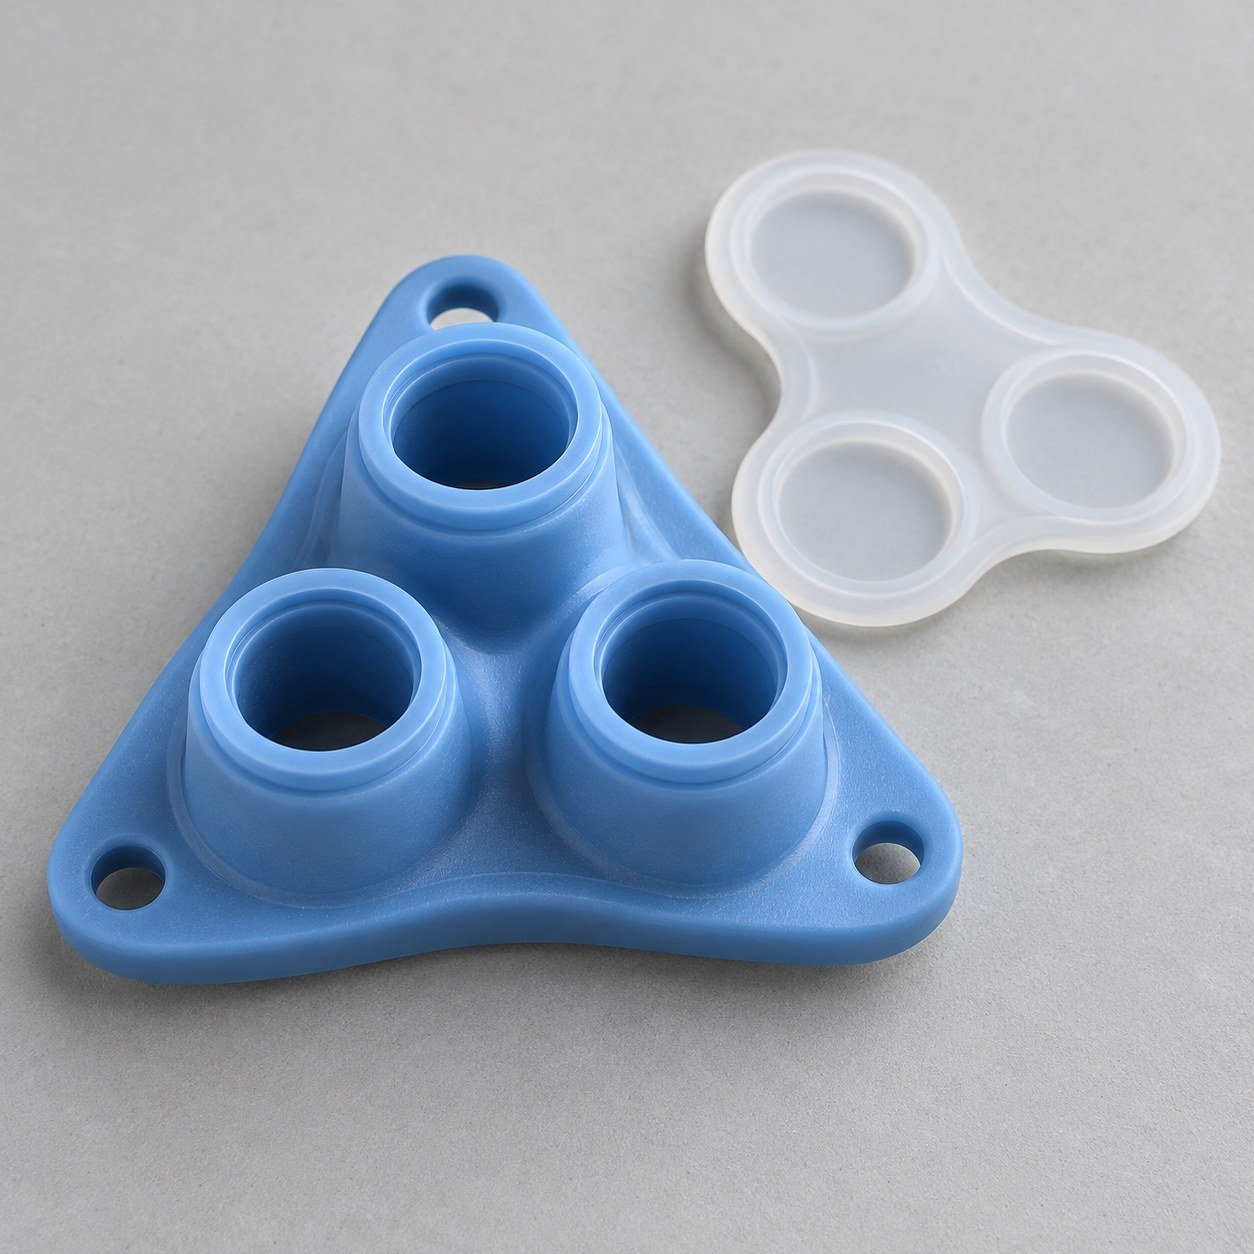
Anschnitte, Entlüftung, Abdichtung und Entformung prüfen. LSR und HCR nutzen unterschiedliche Zuführung und Werkzeugkonzepte.
Illustrative Anwendungen. Werkstoff- und Prozesseignung werden für Ihr Projekt geprüft.
Ihr Muster muss die relevanten Passungs- und Funktionsfragen der Baugruppe beantworten.
Bezugspunkte und abgestützte Messung vereinbaren.
Vorrichtung und Betriebsbedingungen definieren.
Grat, Farbe und Anschnittgrenzen vereinbaren.
Material- und Freigabeunterlagen bestätigen.
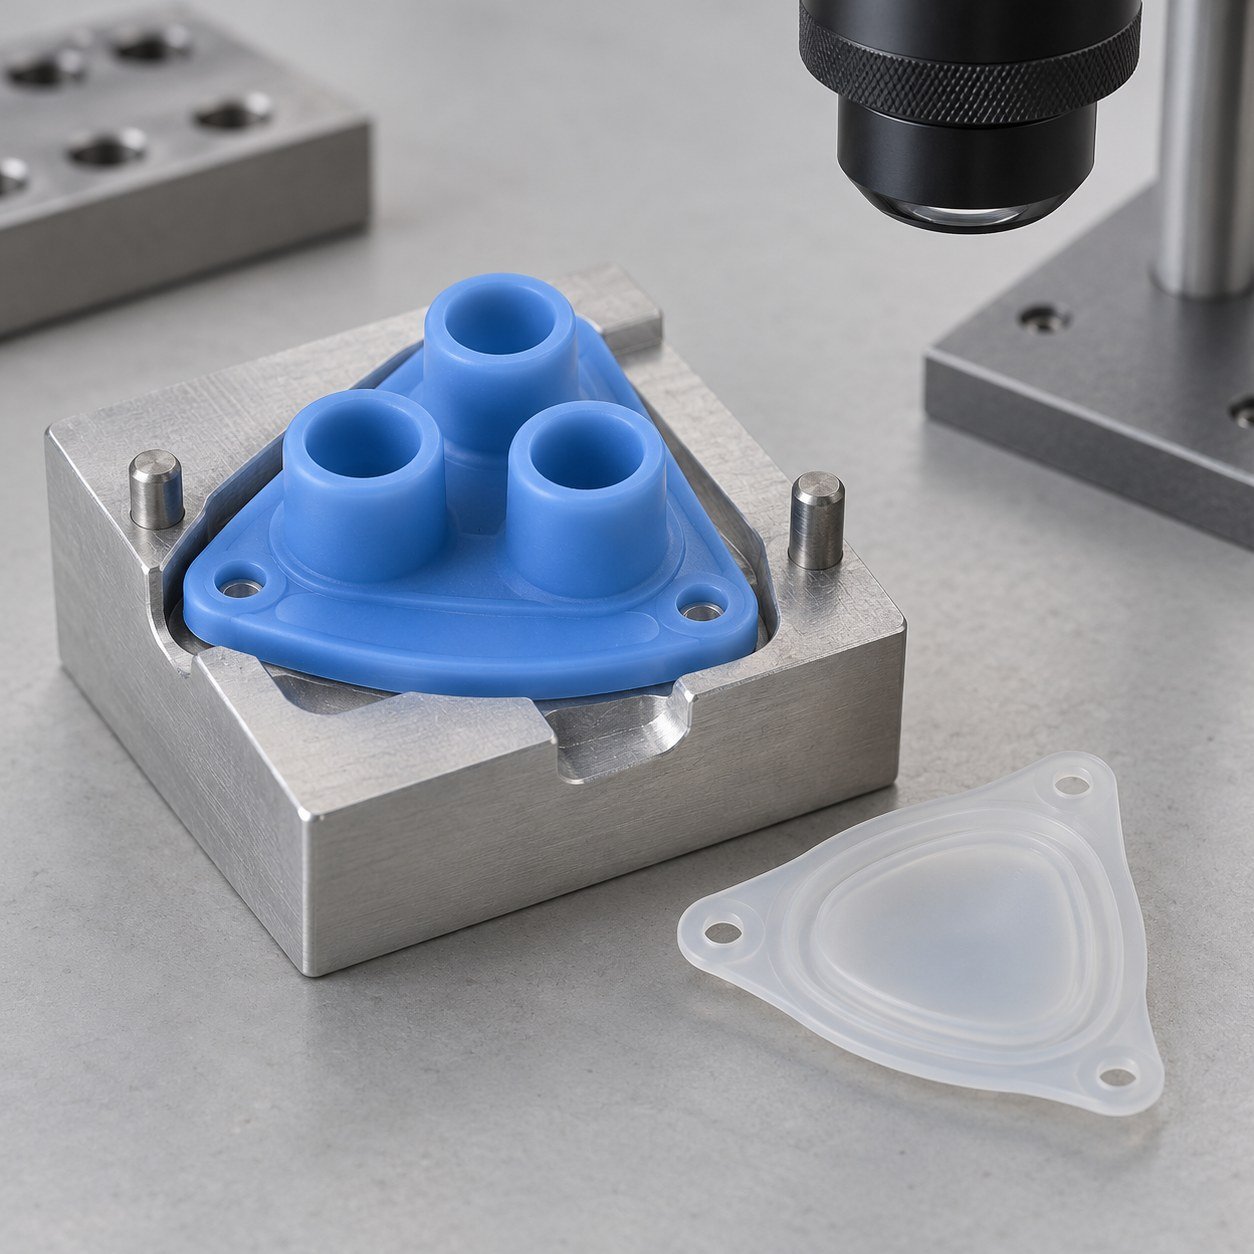
Verfahren, Musteranzahl und Abnahmekriterien werden für Ihr Projekt vereinbart.
Festlegen, wie Ihr Bauteil geprüft wird.
Anzahl der Prüfmuster vereinbaren.
Passung, Funktion und Aussehen festlegen.
Illustrative Anwendungen. Werkstoff- und Prozesseignung werden für Ihr Projekt geprüft.
Trennebenen lokalisieren und Gratgrenzen an kritischen Dichtflächen vereinbaren.
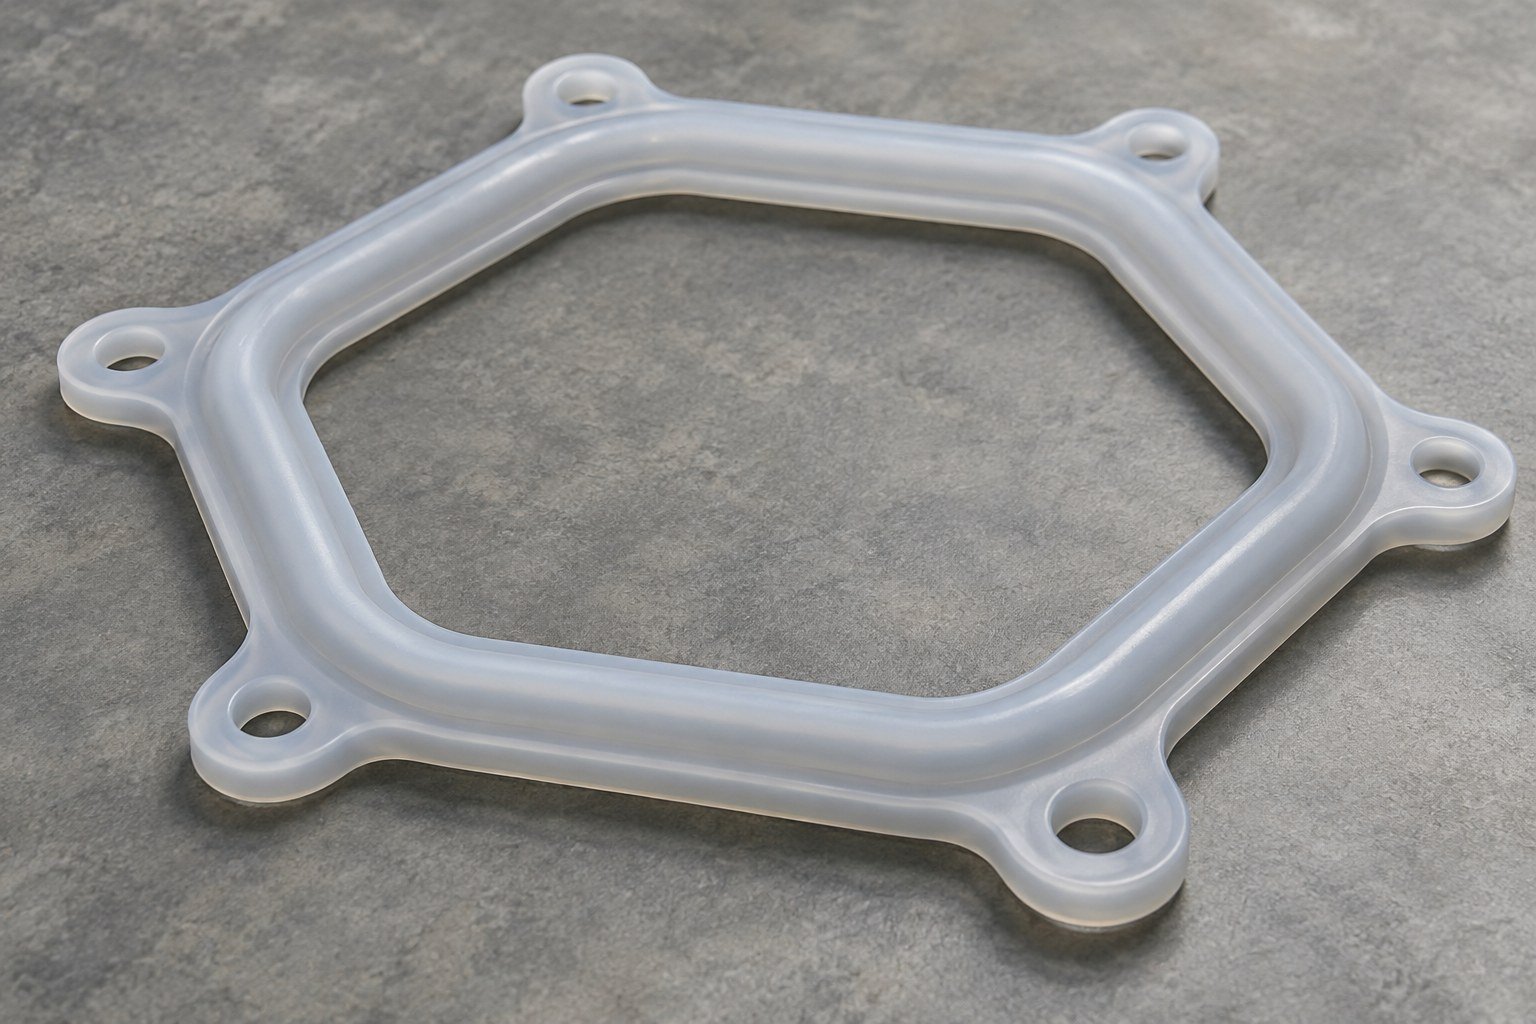
LSR-Werkzeug auf Anschnitte, Entlüftung und sichere Entformung prüfen.
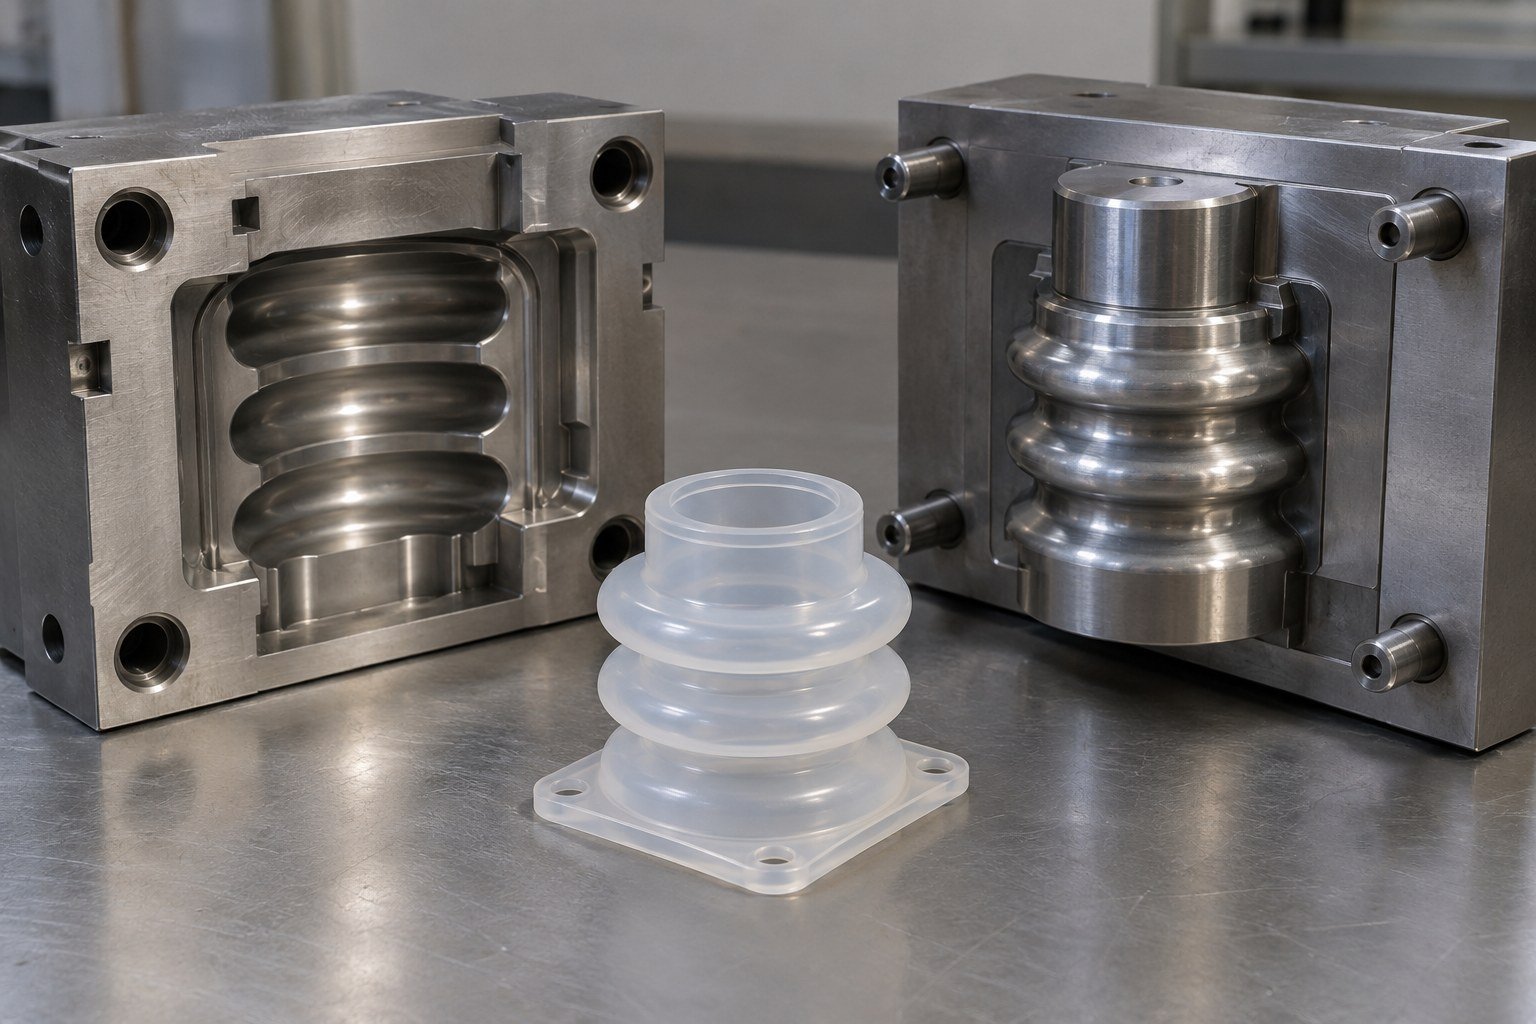
Toleranzen mit Werkstofftyp, Geometrie und Messbedingungen abstimmen.
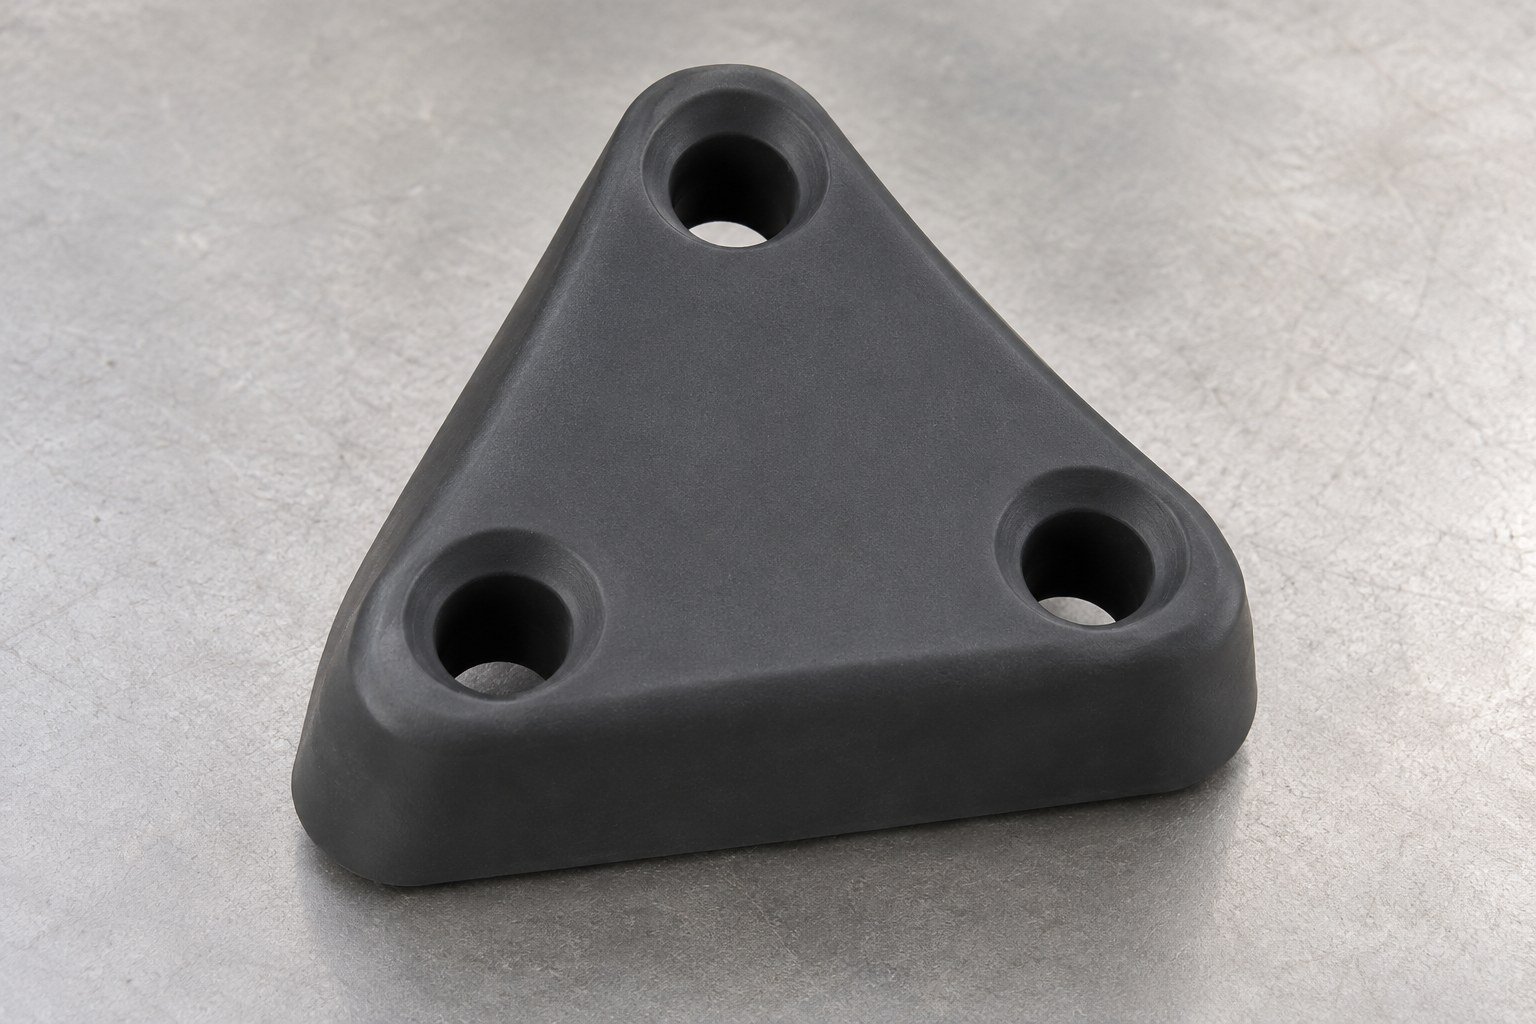
Zweikomponentiges LSR wird in ein beheiztes Werkzeug eingespritzt und zu einem flexiblen Bauteil vernetzt. Es schmilzt anschließend nicht wie ein Thermoplast.
Tempern, wenn Werkstoff und Anwendung es erfordern. Prozessressourcen werden im Projektumfang bestätigt.
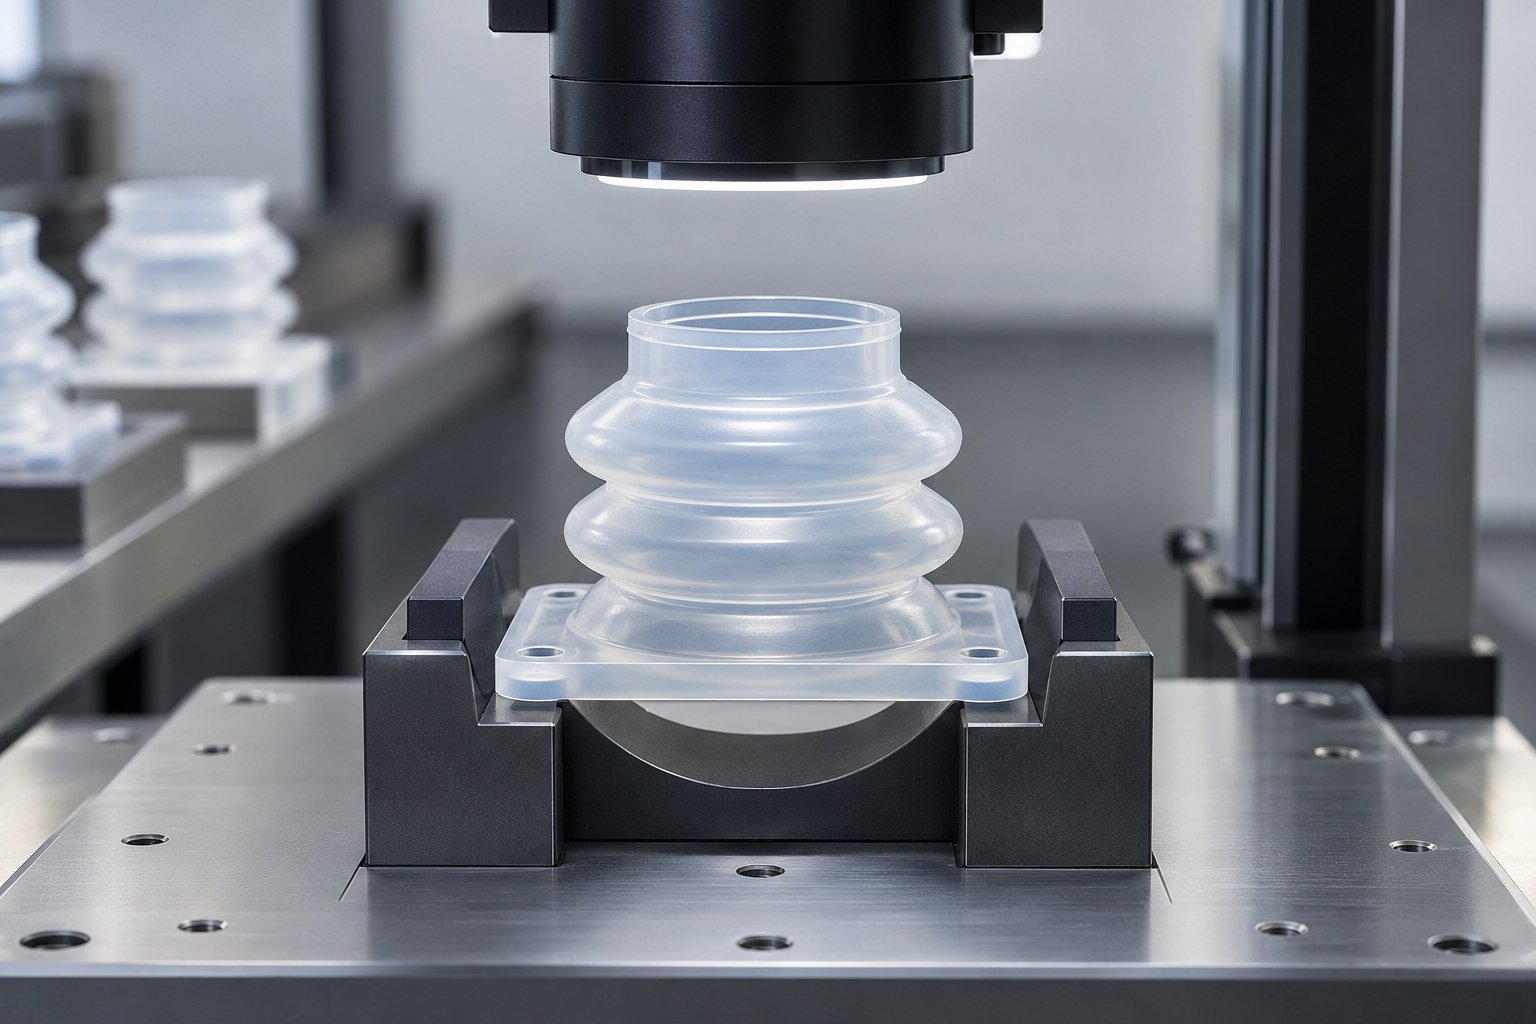
Verfahren, Musteranzahl und Grenzwerte vor Produktion bestätigen.
LSR-Muster anhand vereinbarter Passungs- und Funktionsprüfungen planen.
Abstützung, Konditionierung und Messkraft festlegen. Kontaktdruck kann weiche Merkmale verformen.
Werkstofftyp, Chargenrückverfolgbarkeit und endgültigen Vernetzungszustand vor Prüfung vereinbaren.
Maßprüfung und Funktionsvalidierung haben unterschiedliche Umfänge. Geeignete Methode bestätigen.
Musterprüfungen · Messung weicher Bauteile →Kosten hängen von Werkzeug, Werkstofftyp, Mengen und Prüfungen ab.
Eigentum, Wartung, Lagerung und Änderungen vereinbaren.
Kleinserien gegen Werkzeug- und Chargenkosten abwägen. Erstbestellmenge und Jahresbedarf angeben.
Prüfungen, Rückverfolgbarkeit und Freigabeunterlagen vor Bestellung definieren.
Werkzeug-, Muster- und Produktionsmeilensteine trennen. Verpackung und Lieferbedingungen bestätigen.
Das hängt von Werkstofftyp und Anwendung ab. Lieferantenvorgaben und nötige Temperung vor Endprüfung bestätigen. Nicht für jedes LSR-Bauteil denselben Zyklus voraussetzen.
Werkzeugabdichtung, Trennflächen, Entlüftung und Prozesseinstellungen beeinflussen Grat. Kritische Dichtflächen markieren und messbare Grenzen vereinbaren. Nachbearbeitung wird bauteilspezifisch geprüft.
Vereinbarte Abstützung, Konditionierung und Messkraft nutzen. Kontaktmessmittel können verformen. Optische oder andere geeignete Verfahren prüfen und Vernetzungszustand vor Ergebnisvergleich dokumentieren.
CAD und 2D-Zeichnung, genauer Werkstofftyp und Härte, Farbe, Erst- und Jahresmenge, Einsatzbedingungen, kritische Maße und Abnahmekriterien senden. Mindestmenge und Werkzeugtermine werden nach Prüfung bestätigt.
LSR nutzt Flüssigzuführung und Vernetzung im beheizten Werkzeug. HCR ist ein hochkonsistenter Silikonkautschuk mit anderen Zuführungs- und Prozesskonzepten. Geometrie, Werkstoff, Menge und Werkzeug vergleichen. HCR, RTV-Guss und Mehrmaterialarbeit benötigen gesonderte Bestätigung.





