




































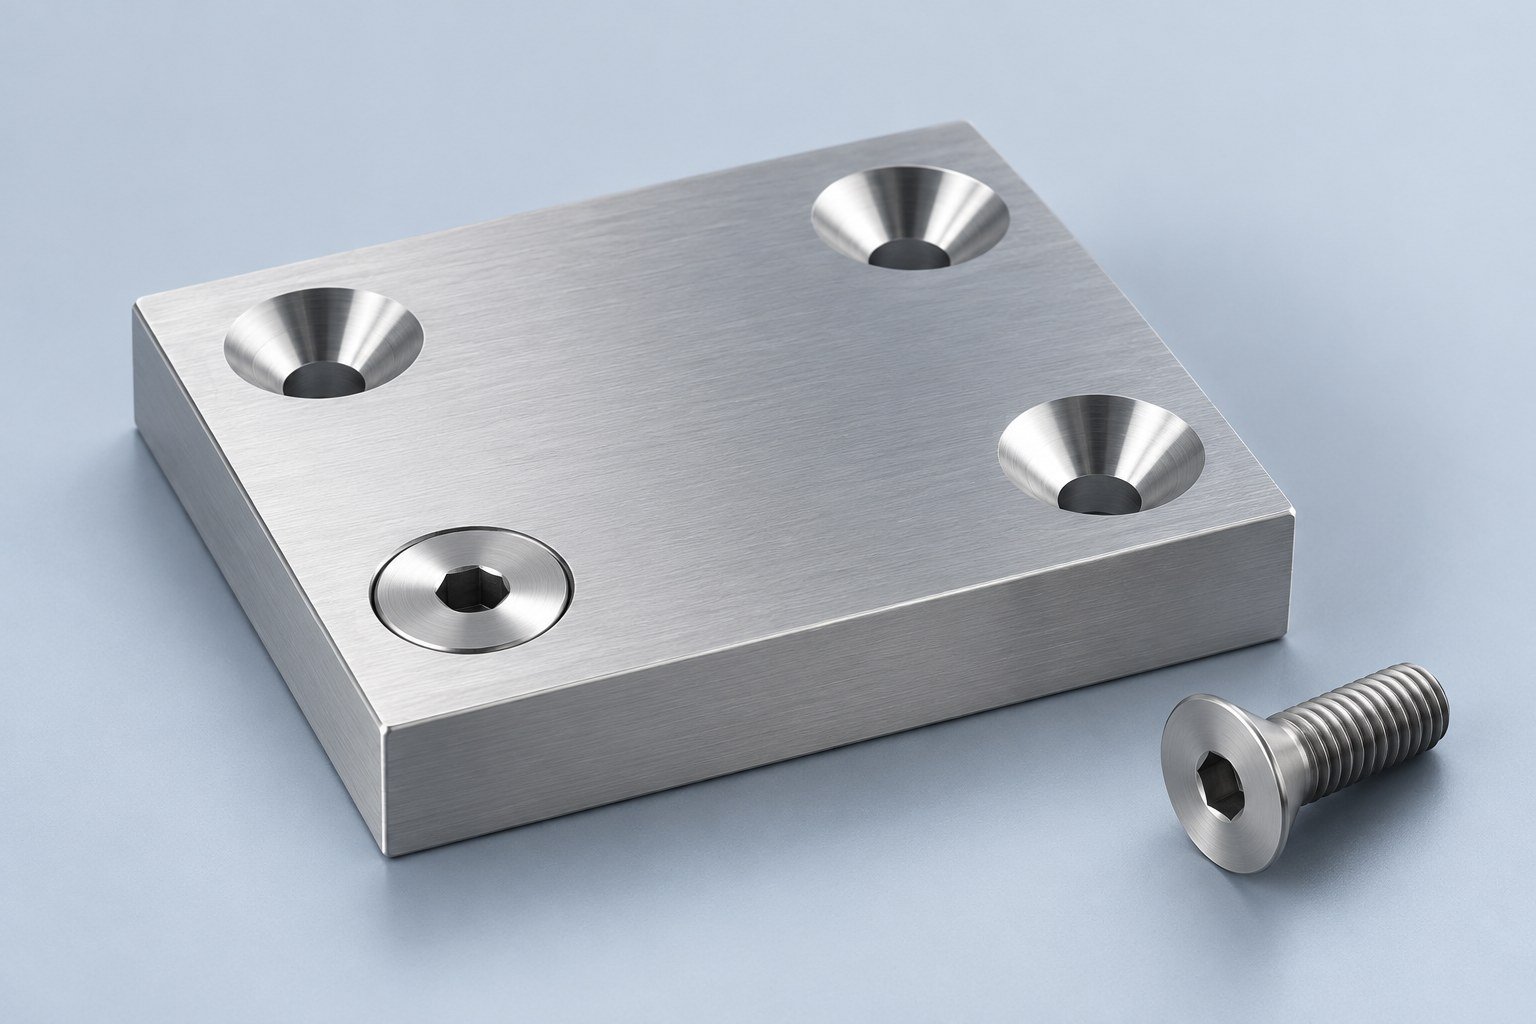
Eine Kegelsenkung bietet einem Senkkopf-Verbindungselement eine konische Auflagefläche. Für Ihr Bauteil ist entscheidend, ob die ausgewählte Schraube in der vorgesehenen Höhe sitzt und ihr Kopf ausreichend abgestützt wird. Auch eine im CAD-Modell korrekt erscheinende Bohrung kann Rückfragen erfordern, wenn Winkel, Durchmesser, Senkseite oder der Zustand nach der Oberflächenbehandlung in der Zeichnung fehlen.
Dieser Leitfaden erläutert die Angaben, die Sie in Ihre Zeichnung und Angebotsanfrage aufnehmen sollten. Er unterstützt die Konstruktionsprüfung; maßgeblich für die Fertigung bleiben die freigegebene Spezifikation des Verbindungselements und Ihre Zeichnung.
Was ist eine Kegelsenkung?
Eine Kegelsenkung ist eine konische Erweiterung an der Öffnung einer Bohrung. Der Konus bildet die Auflagefläche für eine passende Senkkopfschraube oder einen passenden Senkniet. Eine Flachsenkung hat dagegen eine zylindrische Vertiefung mit ebenem Grund. Auch eine Fase zum Kantenbrechen kann konisch aussehen. Eine allgemeine Entgratungsangabe definiert jedoch keinen vollständigen Schraubenkopfsitz.
| Merkmal | Form der Auflagefläche | Erforderliche Zeichnungsangaben |
|---|---|---|
| Kegelsenkung | Konisch | Bohrungsdurchmesser, größter Senkdurchmesser, eingeschlossener Winkel und Senkseite |
| Flachsenkung | Ebener Grund mit zylindrischen Wänden | Bohrungsdurchmesser, Durchmesser und Tiefe der Vertiefung |
| Kantenbruch | Kleine Fase oder Rundung | Zulässiger Kantenzustand; daraus darf nicht automatisch ein definierter Schraubensitz abgeleitet werden |
Stimmen Sie den Senkwinkel auf Ihr Verbindungselement ab
Der Senkwinkel ist der gesamte eingeschlossene Winkel des Konus. Gängige Werkzeuge sind unter anderem mit 82° und 90° erhältlich. Der Werkzeughersteller Thürmer nennt 90° für übliche metrische Senkkopfschrauben und 82° für übliche zöllige Senkkopfschrauben. Nutzen Sie dies als Ausgangspunkt und prüfen Sie anschließend die tatsächliche Spezifikation des Verbindungselements. Sonderausführungen können einen anderen Winkel erfordern.
Wählen Sie den Winkel nicht allein anhand des Gewindedurchmessers. Stellen Sie Ihrem Fertigungsteam die Schraubenbezeichnung oder Lieferantenzeichnung sowie Angaben zu Beschichtung und besonderen Kopfanforderungen bereit. Bei nicht übereinstimmenden Winkeln verändert sich der Kontakt zwischen Kopf und Sitz. Ein größerer Senkdurchmesser allein stellt keine passende Auflage sicher.
Definieren Sie die Bohrung mit vollständigen Zeichnungsangaben
Das CAD-Modell beschreibt die Form. Die gelenkte Zeichnung legt Maße und Abnahmeanforderungen fest. Geben Sie Folgendes an:
- Den Bohrungsdurchmesser mit dem vorgesehenen Spiel für das Verbindungselement sowie die Angabe, ob die Bohrung durchgehend oder als Sackloch ausgeführt wird.
- Den größten Senkdurchmesser und den gesamten eingeschlossenen Winkel mit den jeweiligen Toleranzen.
- Die zu senkende Fläche, insbesondere wenn beide Seiten als Eintrittsseite verstanden werden könnten.
- Anzahl und Positionen gleichartiger Merkmale.
- Die erforderliche Kopfposition: bündig, unterhalb der Oberfläche oder ein anderer festgelegter Zustand.
- Werkstoff, Oberflächenbehandlung und ob die Abnahme vor oder nach dieser Behandlung erfolgt.
Eine schematische Angabe wie „⌀6,6 DURCH; Kegelsenkung ⌀12 × 90°, diese Seite“ veranschaulicht die benötigten Informationen. Diese Beispielmaße sind keine Empfehlung für eine bestimmte Schraube. Leiten Sie die Werte aus Ihrem tatsächlichen Verbindungselement, dem Bauteilaufbau und den technischen Anforderungen ab. Verwenden Sie Symbole und Darstellung gemäß Ihrer Zeichnungsnorm.
Nutzen Sie die Tiefenberechnung als geometrische Kontrolle
Für einen idealen konischen Sitz bezeichnet D den größten Senkdurchmesser, d den zylindrischen Bohrungsdurchmesser und θ den gesamten eingeschlossenen Winkel. Die axiale Höhe der konischen Erweiterung beträgt:
h = (D − d) / [2 × tan(θ / 2)]
Bei D = 12 mm, d = 6,6 mm und θ = 90° ergibt sich beispielsweise h = 2,7 mm. Dies ist eine geometrische Veranschaulichung, keine Einstellung für die Werkzeugzustellung und keine Zusage einer passenden Schraubenauflage. Eine abgeflachte Werkzeugspitze, die tatsächliche Kopfgeometrie, Kantenbrüche und die Oberfläche können das Ergebnis beeinflussen. Die bestimmenden Zeichnungsmaße bleiben maßgeblich; vermeiden Sie widersprüchliche Angaben zu Durchmesser und Tiefe.
Prüfen Sie Restmaterial und benachbarte Merkmale
Vergleichen Sie die Geometrie des konischen Sitzes mit der örtlichen Wanddicke. Nähert sich die Senkung der gegenüberliegenden Fläche, sollten Sie mit der zuständigen Konstruktion die verbleibende Abstützung und das Risiko eines Durchbruchs prüfen. Bei dünnem Blech kann ein anderes Verbindungselement oder eine umgeformte Kontur anstelle einer tiefen spanend erzeugten Kegelsenkung erforderlich sein. Solche Alternativen müssen freigegeben werden; sie sind keine ohne Weiteres austauschbaren Fertigungsausführungen.
Prüfen Sie außerdem Randabstände, benachbarte Bohrungen, Biegungen, Taschen sowie den Platzbedarf für Werkzeug und Verbindungselement. Eine übersichtliche Draufsicht kann einen Konflikt mit einer Tasche auf der Rückseite verdecken. Eine Schnittansicht kann diesen Zusammenhang leichter prüfbar machen.
Vereinbaren Sie die Prüfung des Schraubensitzes
Die Prüfung sollte den Abnahmekriterien der Zeichnung folgen. Größter Senkdurchmesser, eingeschlossener Winkel und Position beschreiben unterschiedliche Eigenschaften des Merkmals. Eine Musterschraube kann bei vereinbarter Prüfung zeigen, wie der Kopf in der Baugruppe sitzt. Sie weist jedoch nicht unabhängig jede Maßanforderung nach.
Legen Sie für eine funktionale Erstmusterprüfung das tatsächliche Verbindungselement und den zu prüfenden Bauteilaufbau fest. Geben Sie an, ob die Bündigkeit nach der Beschichtung geprüft wird, und definieren Sie einen zulässigen Rückstand oder Überstand. Wenn Oberflächenschäden, Grate oder Rattermarken die Montage beeinflussen würden, klären Sie den erforderlichen Oberflächenzustand vor Fertigungsbeginn.
Welche Angaben gehören in Ihre Angebotsanfrage?
Senden Sie das aktuelle CAD-Modell mit Zeichnungsrevision, Werkstoff und Oberflächenbehandlung, Erst- und Wiederholmengen, die Spezifikation des Verbindungselements sowie die entscheidenden Anforderungen an Sitz und Prüfung. Kennzeichnen Sie offene Entscheidungen, statt Ihrem Lieferanten deren Auslegung zu überlassen. So erhält Ihr Team eine klarere Grundlage für den Angebotsvergleich und die Freigabe der ersten Fertigung.
Weitere Informationen finden Sie in der RFQ-Checkliste für CNC-Bearbeitung und der Übersicht zur CNC-Bearbeitung.
Fragen vor der Freigabe
Ist eine Kegelsenkung dasselbe wie eine Fase?
Eine Kegelsenkung kann mit einem konischen Schneidwerkzeug hergestellt werden. Hier dient sie jedoch als festgelegter Sitz für ein Verbindungselement. Aus einer allgemeinen Fasen- oder Kantenbruchangabe dürfen dessen Durchmesser, Winkel und Kopfposition nicht automatisch abgeleitet werden.
Kann ich 82° oder 90° nach dem Aussehen auswählen?
Nein. Prüfen Sie die Spezifikation des Verbindungselements und den erforderlichen eingeschlossenen Winkel. Ähnlich aussehende Köpfe und Werkzeuge belegen keine Übereinstimmung ihrer Winkel.
Beweist ein bündiger Kopf, dass die gesamte Bohrung korrekt ist?
Nein. Der Sitz ist eine einzelne Funktionsprüfung. Ihre Zeichnung kann zusätzlich die maßliche Prüfung von Durchmesser, Winkel, Position und weiteren Merkmalen verlangen.
Technische Quellen
- Thürmer Tools: FAQ zur Auswahl von Bohrern und Senkern – übliche Winkelzuordnungen; prüfen Sie Ihr tatsächliches Verbindungselement.
- Haas Tooling: Beispiel eines 82°-Senkers – Beispiel für ein Werkzeug mit festgelegtem Winkel, keine allgemeingültige Schnittdatenempfehlung.

