

Stampaggio a iniezione
Tooling and molding for your repeat plastic parts.
From prototype to production, coordinated manufacturing solutions for your custom parts.
Visualizza tutti i servizi →
Precision parts for your tight tolerances and complex geometry.
Tooling and molding for your repeat plastic parts.

Metal casting options for your part and production volume.

Cutting, forming and welding for your fabricated parts.

Custom profiles for your section, length and finish requirements.

Finishes for your appearance, corrosion and wear requirements.

Sub-assemblies and final builds for your production program.

Production tooling built around your process and volume.

Prototype parts to check fit, function and design.
Choose air- or liquid-cooling components around your thermal and mechanical requirements.

Manufacturing support for your cold plates, manifolds and cooling assemblies.

Find components for your power electronics, energy, laser and telecom application.

Components for your electronic systems.
Start with your functional and quality requirements.
Build around your operating environment.
From prototype to production, review material performance, manufacturability and cost for your part.
Review grade, temper and finish for your metal parts.
 AlluminioStrength, weight and machining›
 Acciaio inossidabileCorrosion and finish requirements›
 Carbon & Alloy SteelDiscuss grade and heat treatment›
 Acciaio per utensiliDiscuss tooling and wear needs›
 TitanioReview grade and part geometry›
 Copper & BrassDiscuss conductivity and machining›
Match your polymer to function, process and environment.
 ABSReview enclosure and molding needs›
 Polycarbonate (PC)Discuss clarity and impact needs›
 Nylon (PA)Review moisture and wear conditions›
 POM/AcetaleReview fit and sliding features›
 PEEKDiscuss operating conditions›
 PTFEReview friction and chemical exposure›
 ULTEM / PEIDiscuss thermal and electrical needs›
Confirm grade availability and application requirements.
 Silicone / LSRDiscuss flexible component needs›
 TPU / TPEReview flexibility and processing›
 EPDMReview weathering and chemical exposure.›
 NBRReview oil and fuel exposure.›
 FKMReview temperature and chemical exposure.›
 G10 / FR4Review insulation and laminate needs›
 CompositesReview stiffness, weight and laminate.›Customer-Specified MaterialsConfirm your grade and requirements.›Other Specialty MaterialsDiscuss your application and grade.›
Practical guidance for your part geometry and material decisions.
Prepare your process, budget and sourcing questions.
Build your knowledge before production.
Learn who we are and how we operate.
Find our U.S. support team or start a conversation.
IL VOSTRO DISEGNO. LA VOSTRA LEGA. IL VOSTRO PIANO DI ACCETTAZIONE.
Pianificate i componenti pressofusi in alluminio in base a lega, interfacce critiche e domanda. Valutate stampo, lavorazioni e requisiti dei campioni prima della produzione.
Iniziate con modello CAD e disegno 2D controllato.
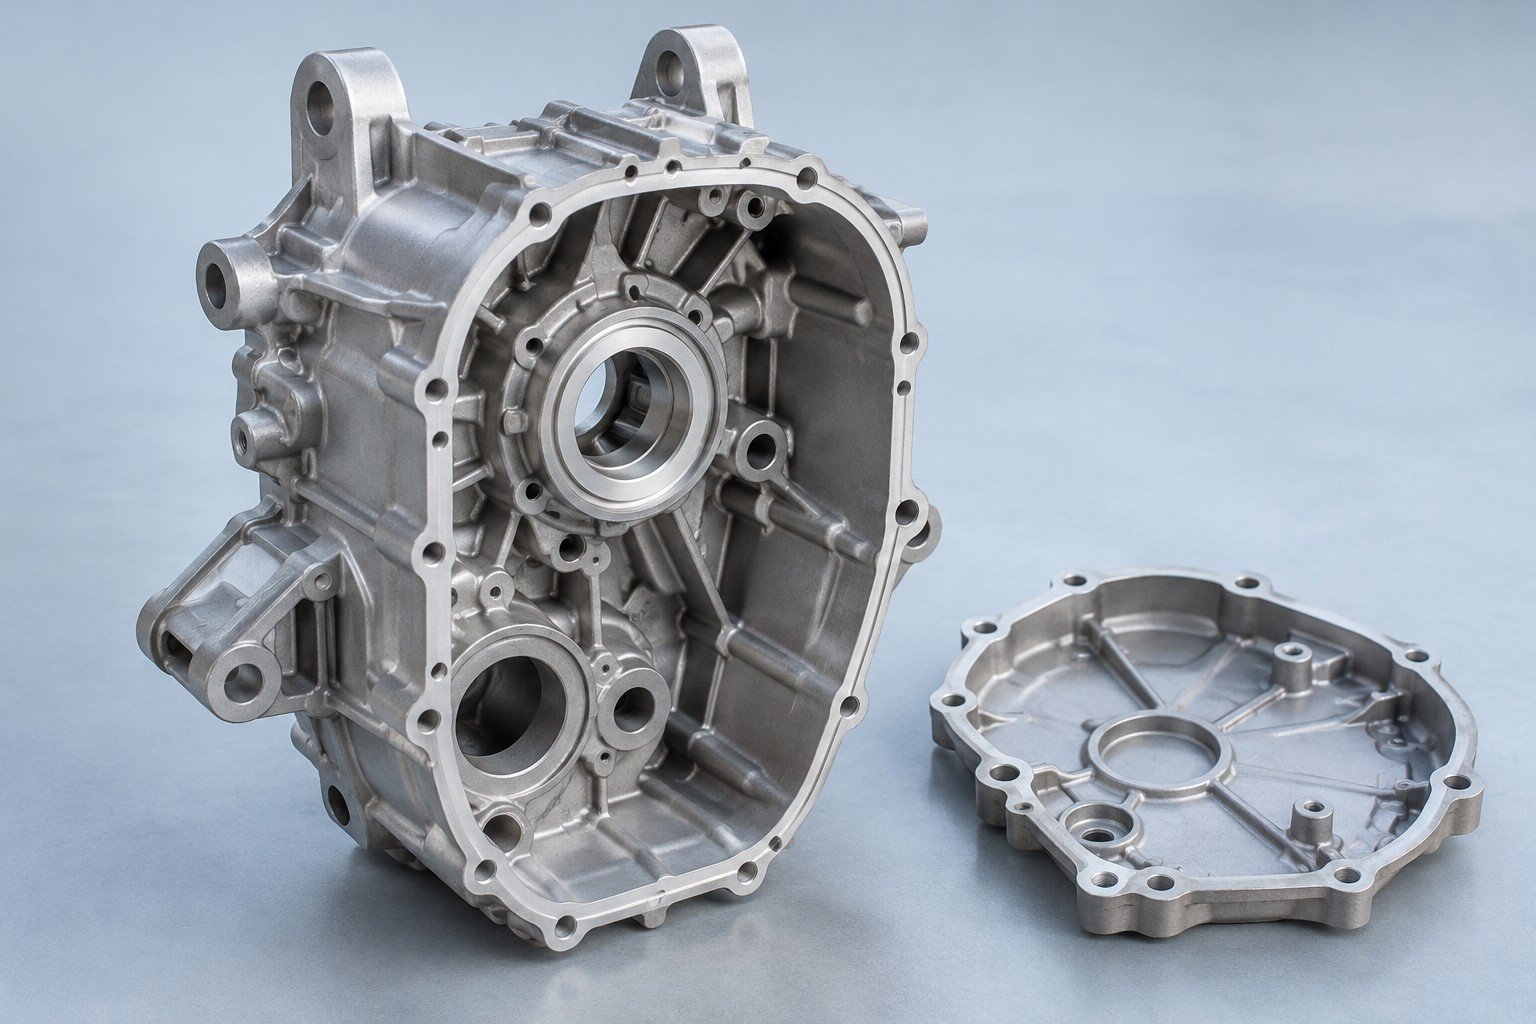
Scegliete la lega per i vostri requisiti.
Nuovi stampi o verifica di stampi esistenti.
Quote critiche e riferimenti.
Pezzi di prova e controlli concordati.
Supporto al progetto nell’area di Dallas.
Definite presto i requisiti per limitare revisioni, chiarire costi e pianificare il rilascio.
Qualità, ambiente e finitura.
Geometria di fusione e caratteristiche lavorate.
Quantità di prova, primo ordine e volume annuo.
La pressofusione ad alta pressione inietta lega di alluminio fusa in uno stampo riutilizzabile in acciaio. Valutate il processo secondo geometria e quantità.
Indicate superfici di tenuta, fori e filetti sul disegno controllato.
| Per la vostra funzione | Ambiente e componenti accoppiati |
|---|---|
| Per il vostro accoppiamento | Riferimenti e quote critiche |
| Per il vostro approvvigionamento | Prova, primo ordine e domanda annua |
Geometria del pezzo e ambito produttivo vengono verificati con il vostro disegno.
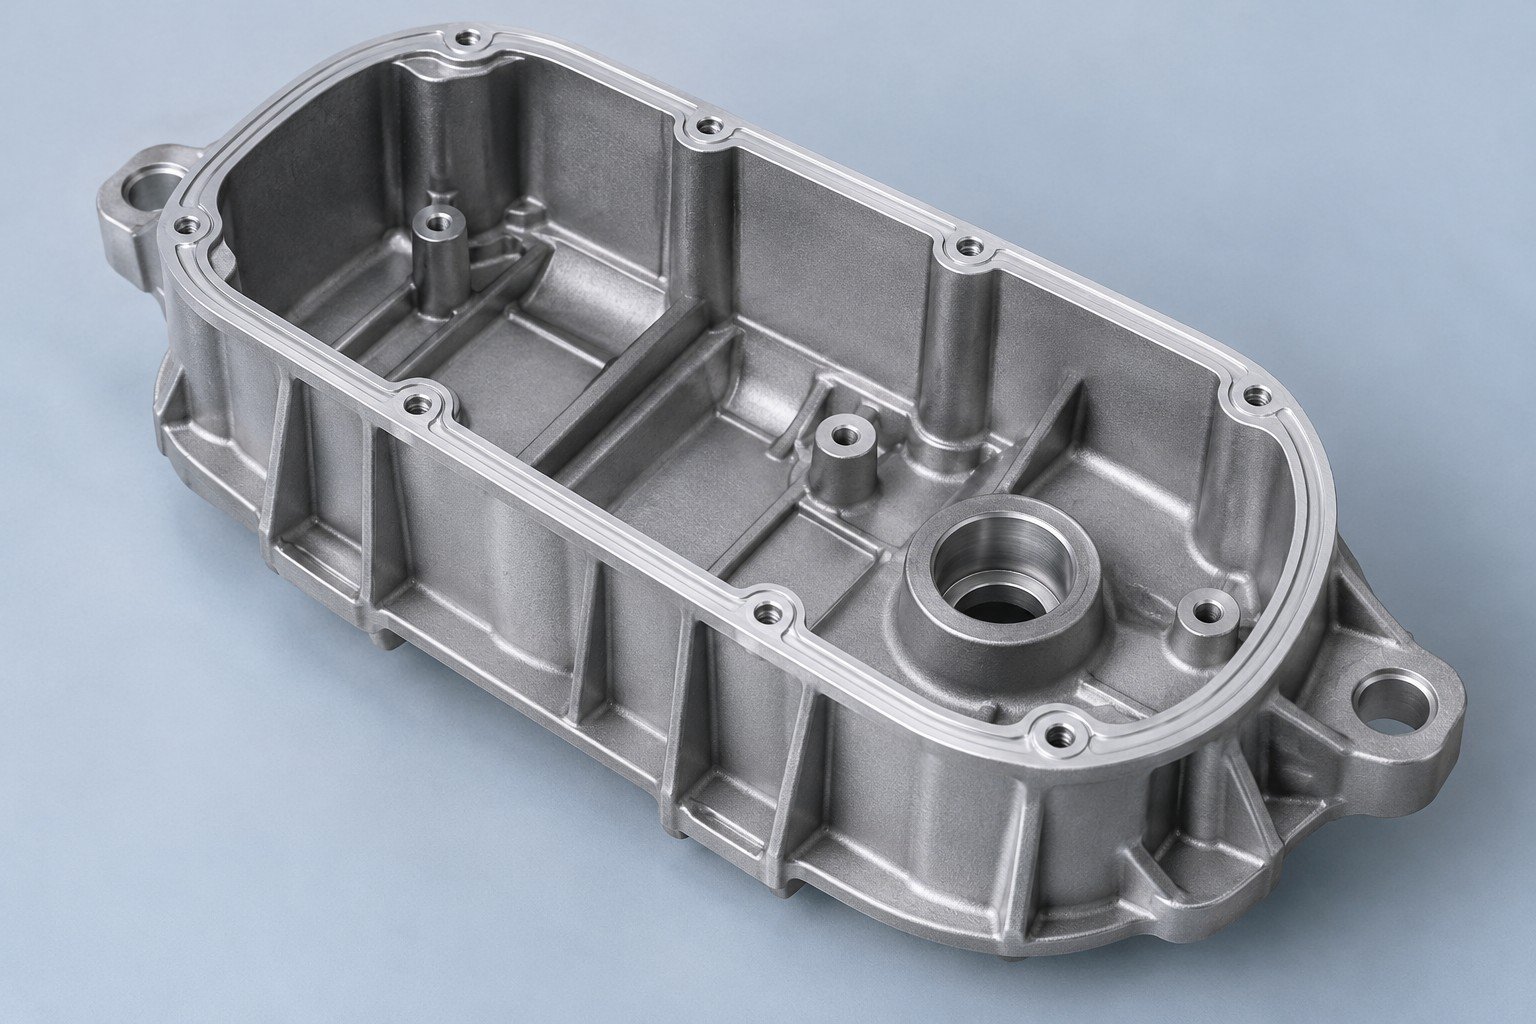
Confrontate le leghe per pressofusione di alluminio con i requisiti di corrosione, termica, meccanica e finitura.
| La vostra specifica | Qualità, norma e documenti del materiale richiesti |
|---|---|
| Il vostro ambiente | Temperatura, fluidi ed esposizione |
| La vostra finitura | Campione di finitura, rivestimento e mascheratura |
Geometria del pezzo e ambito produttivo vengono verificati con il vostro disegno.
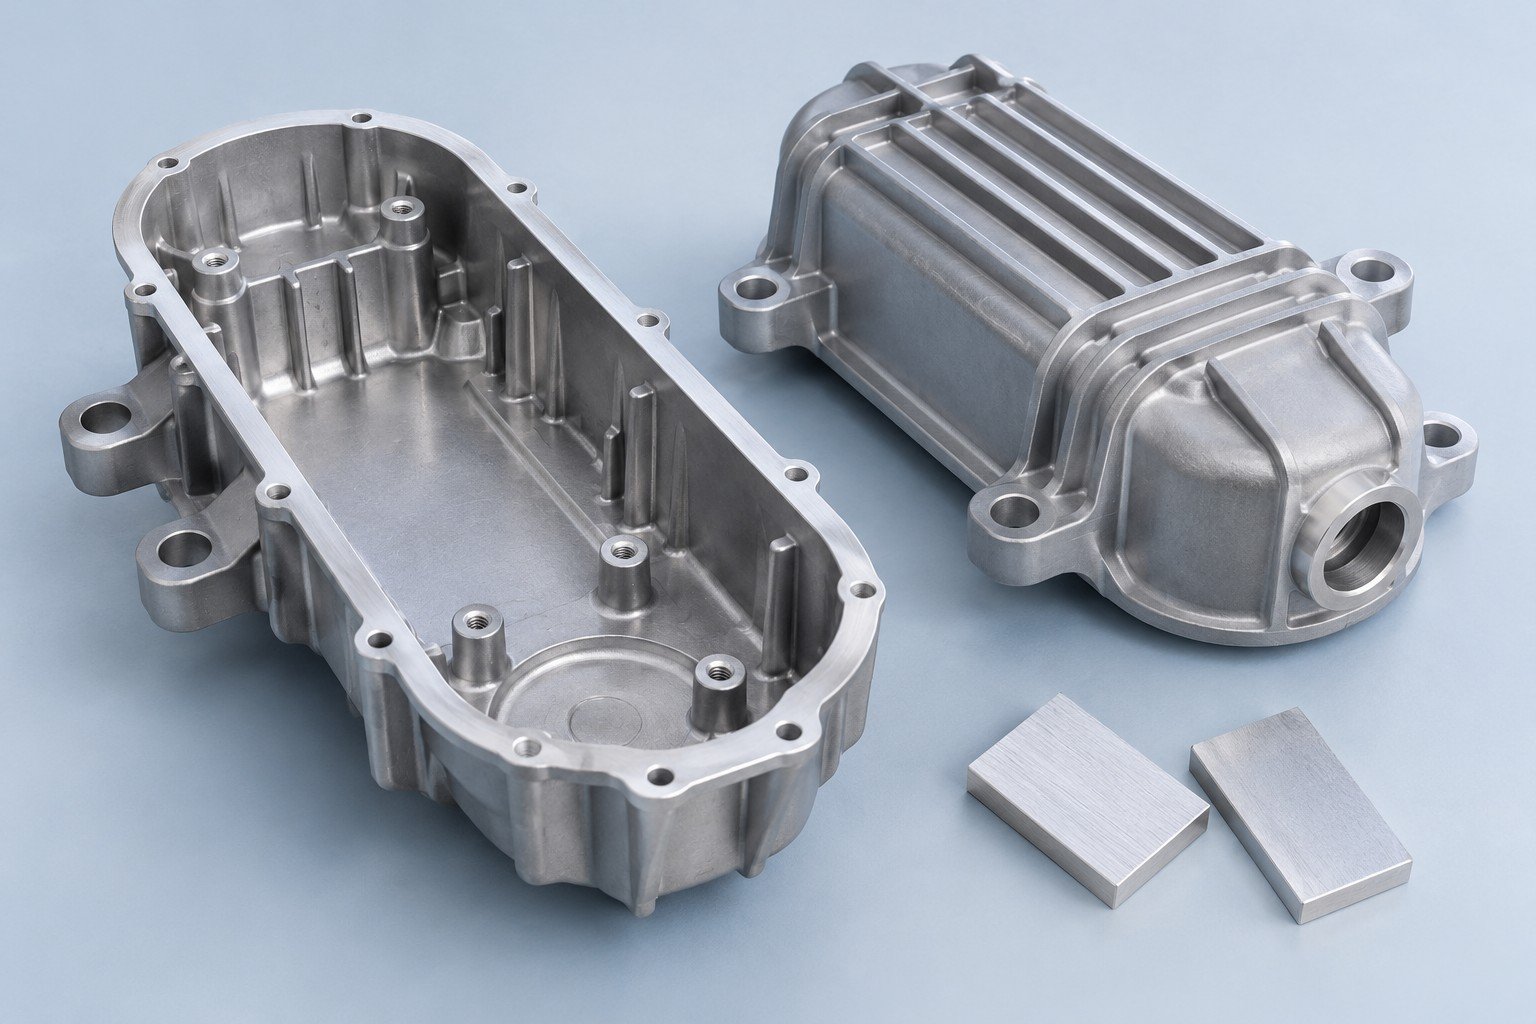
Pianificate lavorazioni secondarie di fori, filetti e superfici di tenuta sui vostri pezzi pressofusi in alluminio.
| Il vostro disegno | Riferimenti, tolleranze e simboli di lavorazione |
|---|---|
| Il vostro sovrametallo | Sovrametallo e accesso alle caratteristiche lavorate |
| Il vostro controllo | Metodo di misura e supporto |
Geometria del pezzo e ambito produttivo vengono verificati con il vostro disegno.
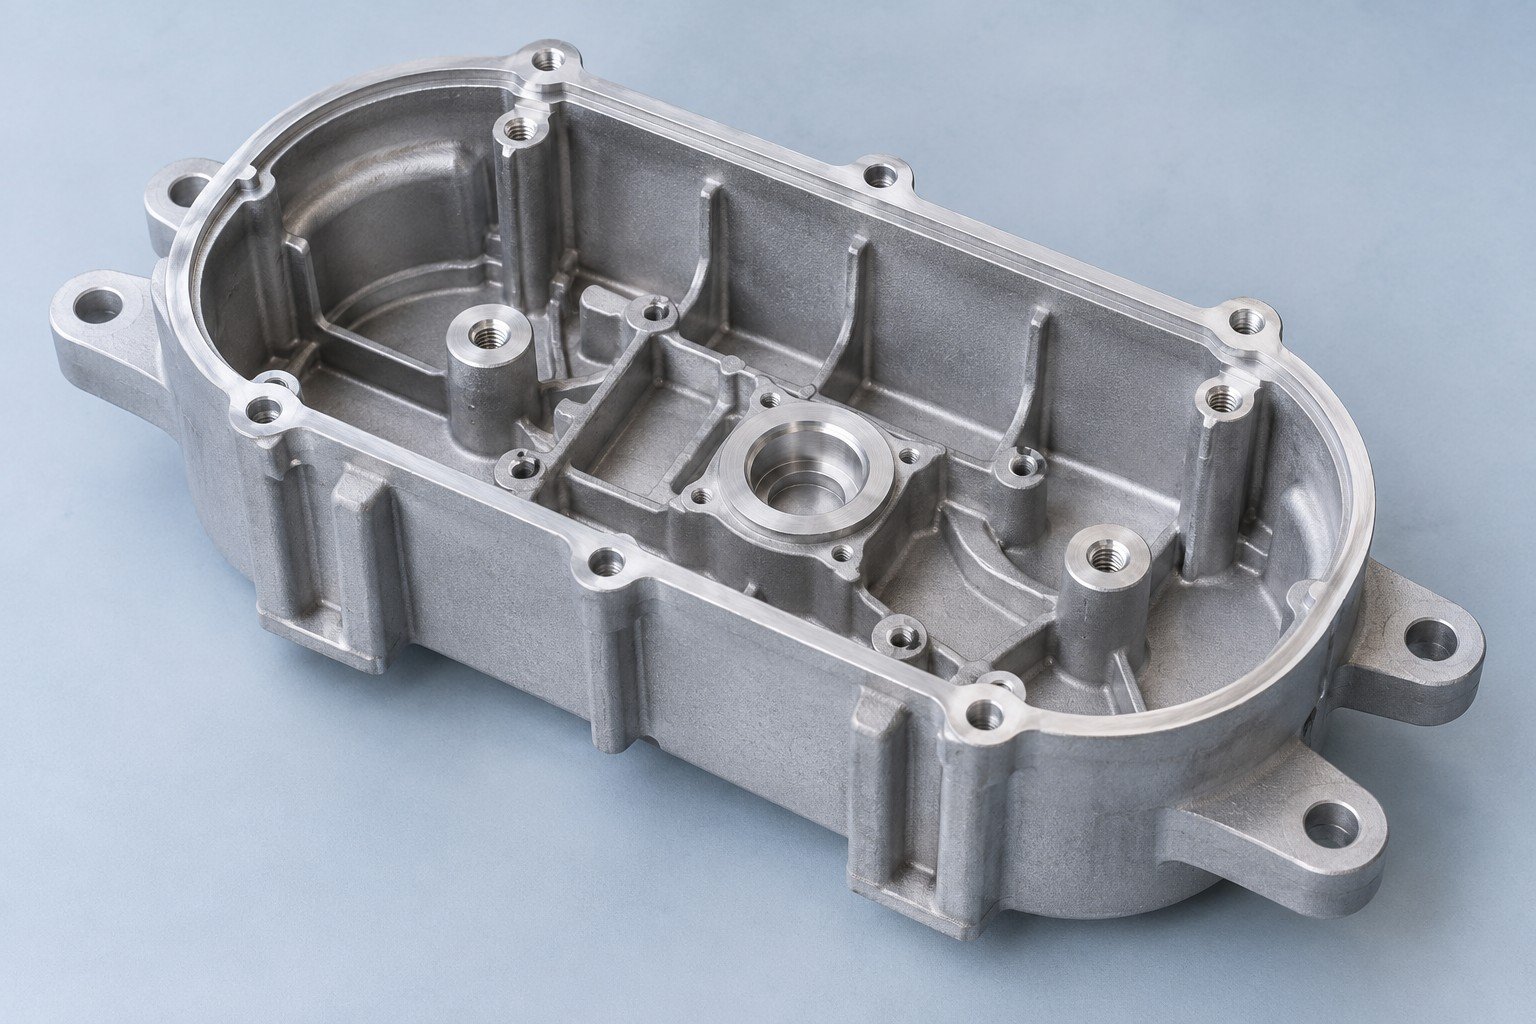
Concordate dimensioni, aspetto e prove funzionali prima della prova di stampaggio.
| Le vostre dimensioni | Interfacce critiche e condizioni di misura |
|---|---|
| Il vostro aspetto | Campione di finitura e zone visibili |
| La vostra funzione | Carichi, condizioni di tenuta o verifiche di assemblaggio |
Geometria del pezzo e ambito produttivo vengono verificati con il vostro disegno.
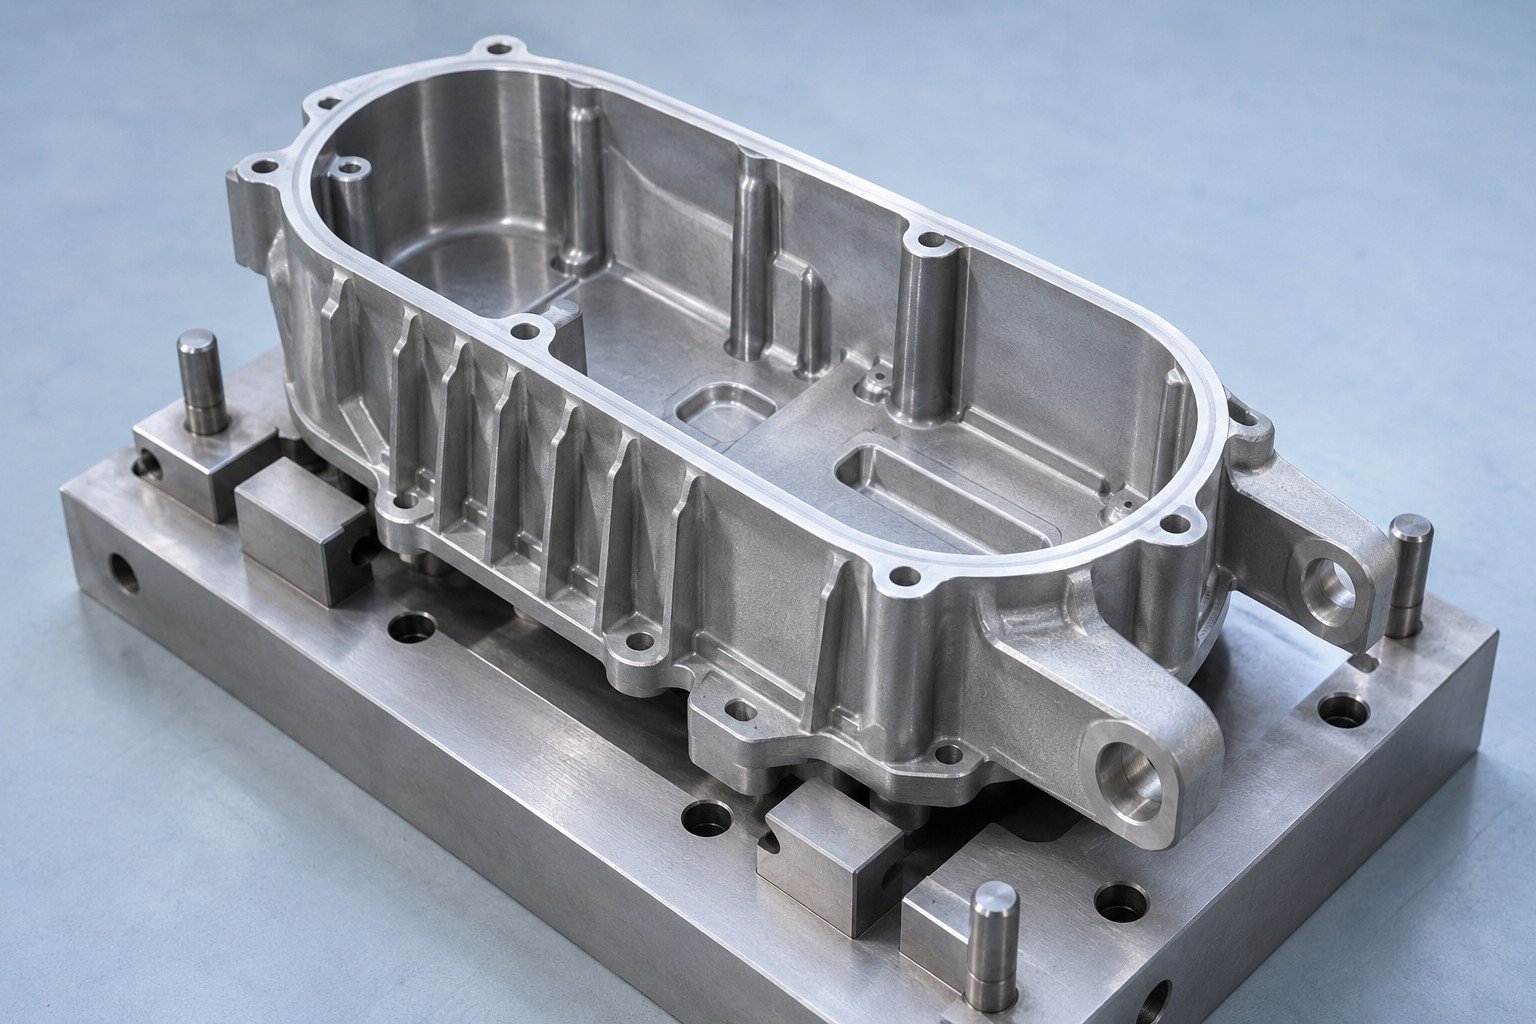
Definite percorso termico, fissaggi ed esposizione del corpo illuminante.
| Per la vostra funzione | Percorso termico e temperatura di esercizio |
|---|---|
| Per il vostro accoppiamento | Contatto termico e superfici di montaggio |
| Per il vostro approvvigionamento | Finitura e requisiti di esposizione |
Geometria del pezzo e ambito produttivo vengono verificati con il vostro disegno.
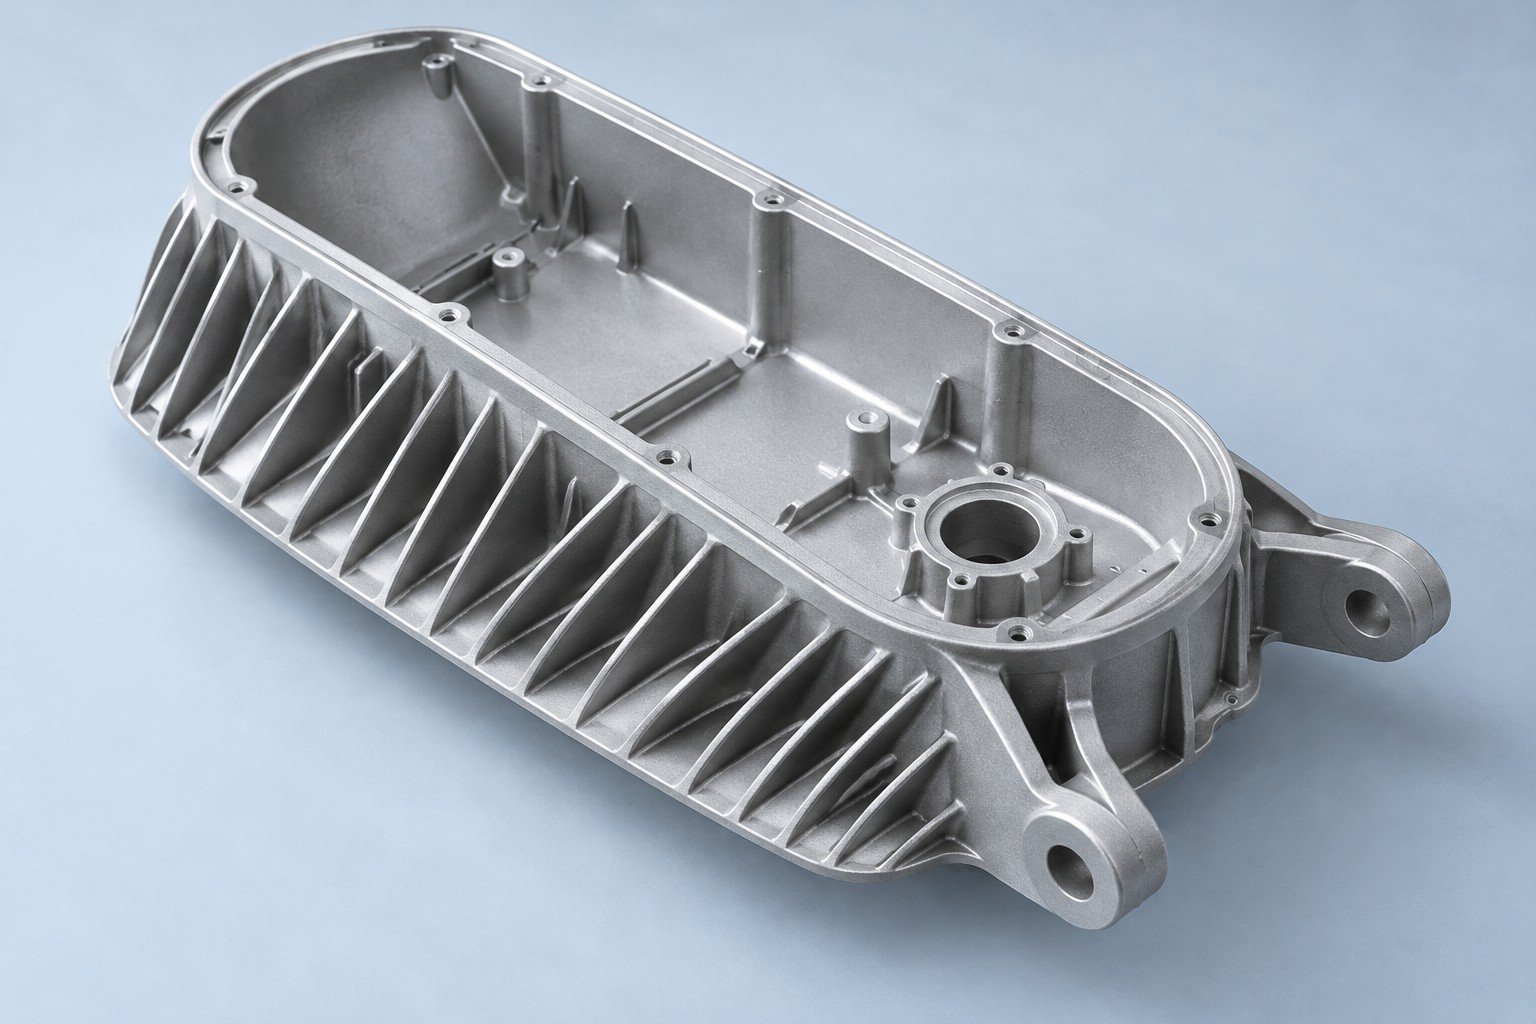
Confrontate le leghe per pressofusione di alluminio con i requisiti di corrosione, termica, meccanica e finitura.
| La vostra specifica | Qualità, norma e documenti del materiale richiesti |
|---|---|
| Il vostro ambiente | Temperatura, fluidi ed esposizione |
| La vostra finitura | Campione di finitura, rivestimento e mascheratura |
Geometria del pezzo e ambito produttivo vengono verificati con il vostro disegno.
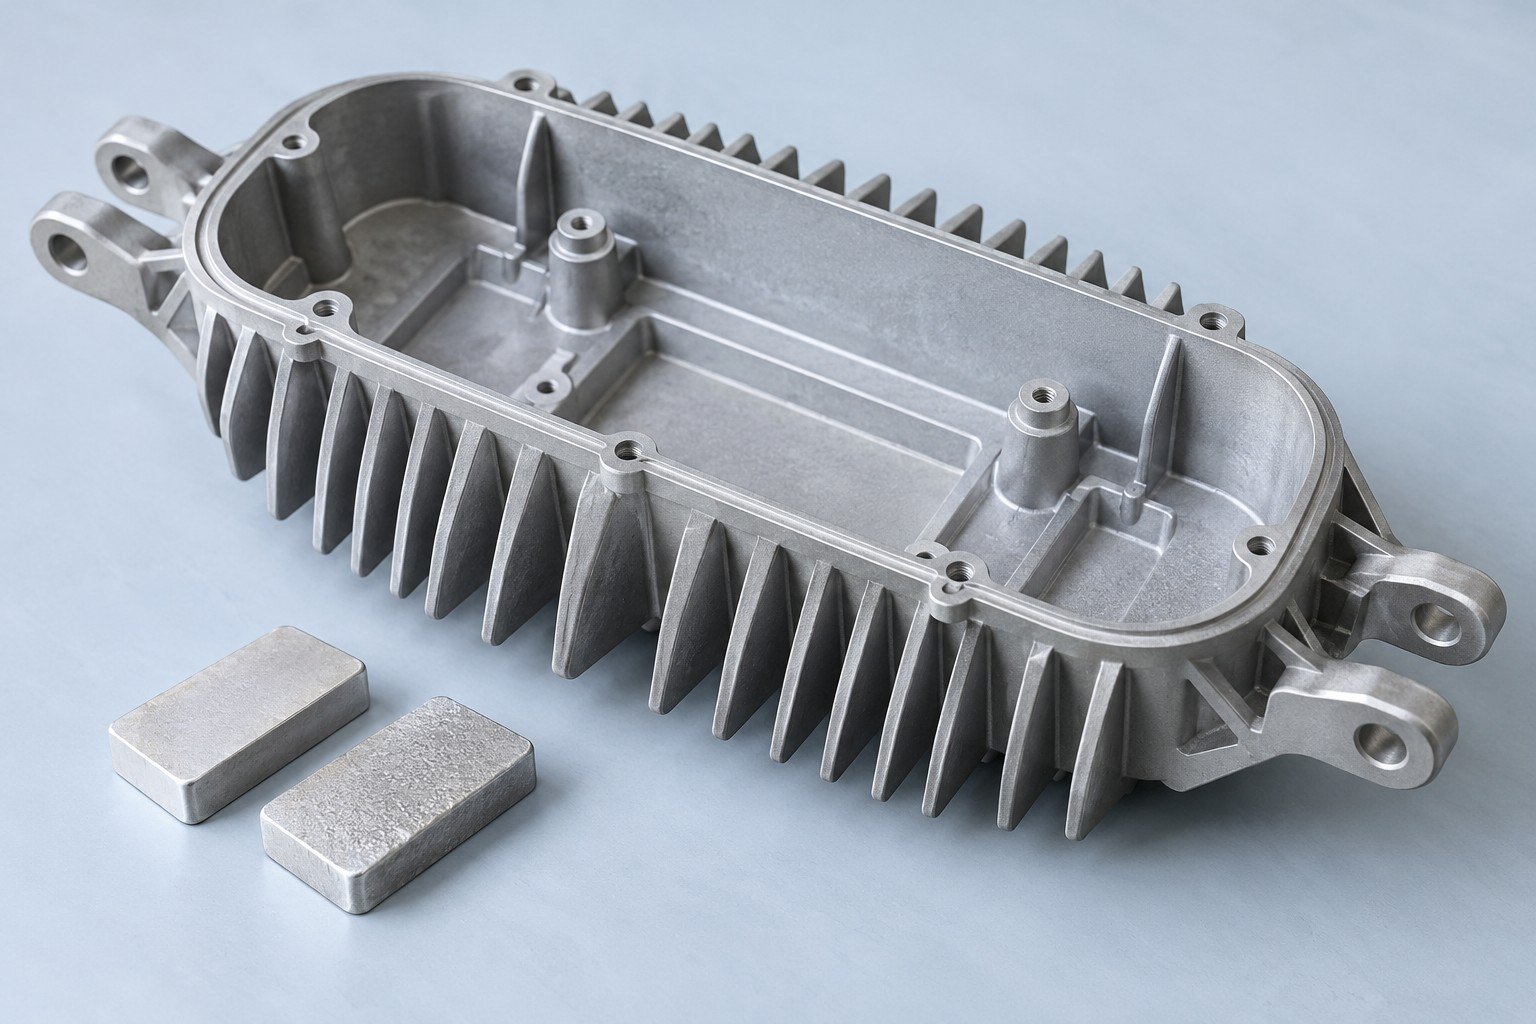
Pianificate lavorazioni secondarie di fori, filetti e superfici di tenuta sui vostri pezzi pressofusi in alluminio.
| Il vostro disegno | Riferimenti, tolleranze e simboli di lavorazione |
|---|---|
| Il vostro sovrametallo | Sovrametallo e accesso alle caratteristiche lavorate |
| Il vostro controllo | Metodo di misura e supporto |
Geometria del pezzo e ambito produttivo vengono verificati con il vostro disegno.
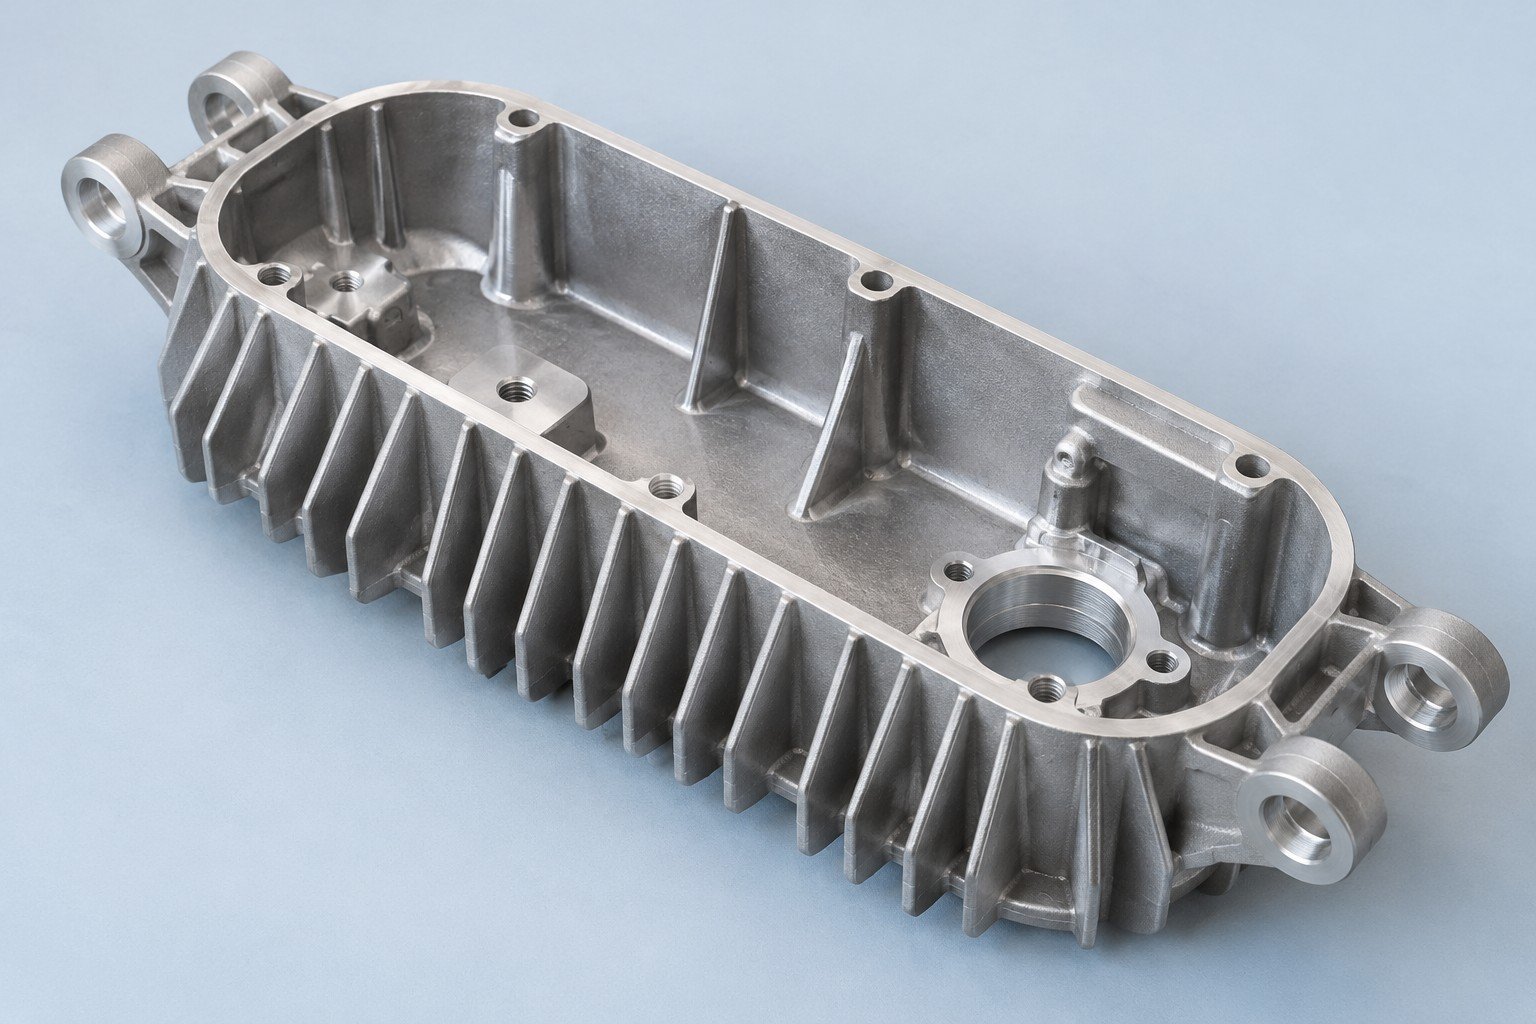
Concordate dimensioni, aspetto e prove funzionali prima della prova di stampaggio.
| Le vostre dimensioni | Interfacce critiche e condizioni di misura |
|---|---|
| Il vostro aspetto | Campione di finitura e zone visibili |
| La vostra funzione | Carichi, condizioni di tenuta o verifiche di assemblaggio |
Geometria del pezzo e ambito produttivo vengono verificati con il vostro disegno.
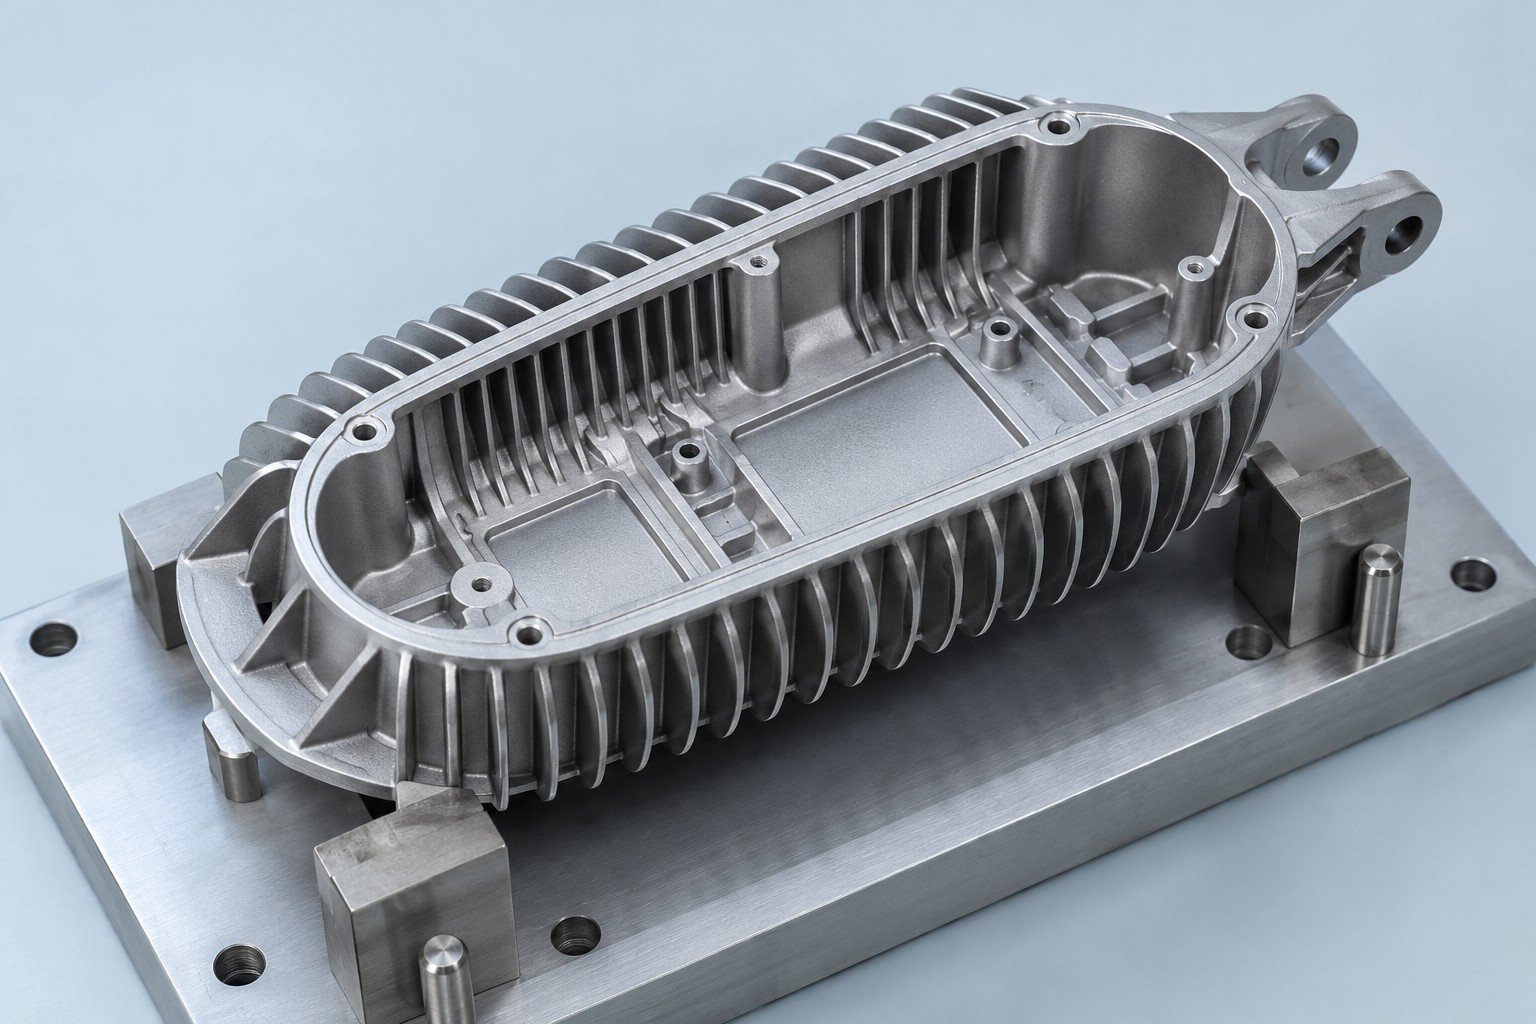
Identificate sedi dei cuscinetti, riferimenti di montaggio e giochi di assemblaggio.
| Per la vostra funzione | Carico del motore e ambiente operativo |
|---|---|
| Per il vostro accoppiamento | Allineamento dei cuscinetti e riferimenti di montaggio |
| Per il vostro approvvigionamento | Controlli dei campioni e necessità di riordino |
Geometria del pezzo e ambito produttivo vengono verificati con il vostro disegno.
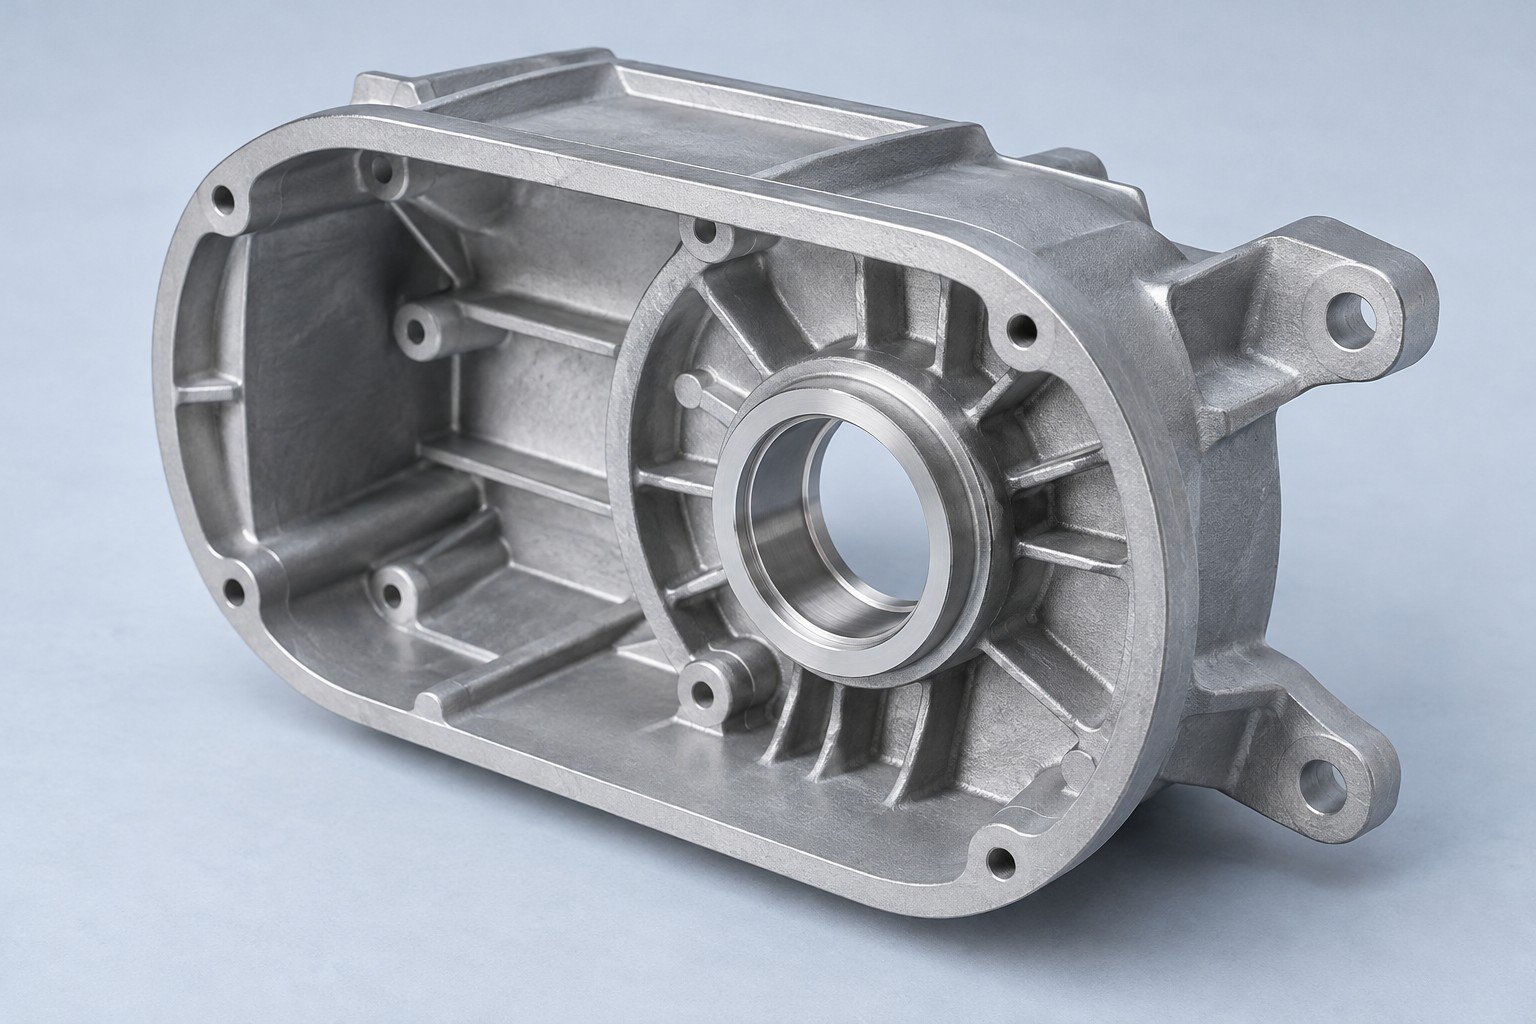
Confrontate le leghe per pressofusione di alluminio con i requisiti di corrosione, termica, meccanica e finitura.
| La vostra specifica | Qualità, norma e documenti del materiale richiesti |
|---|---|
| Il vostro ambiente | Temperatura, fluidi ed esposizione |
| La vostra finitura | Campione di finitura, rivestimento e mascheratura |
Geometria del pezzo e ambito produttivo vengono verificati con il vostro disegno.
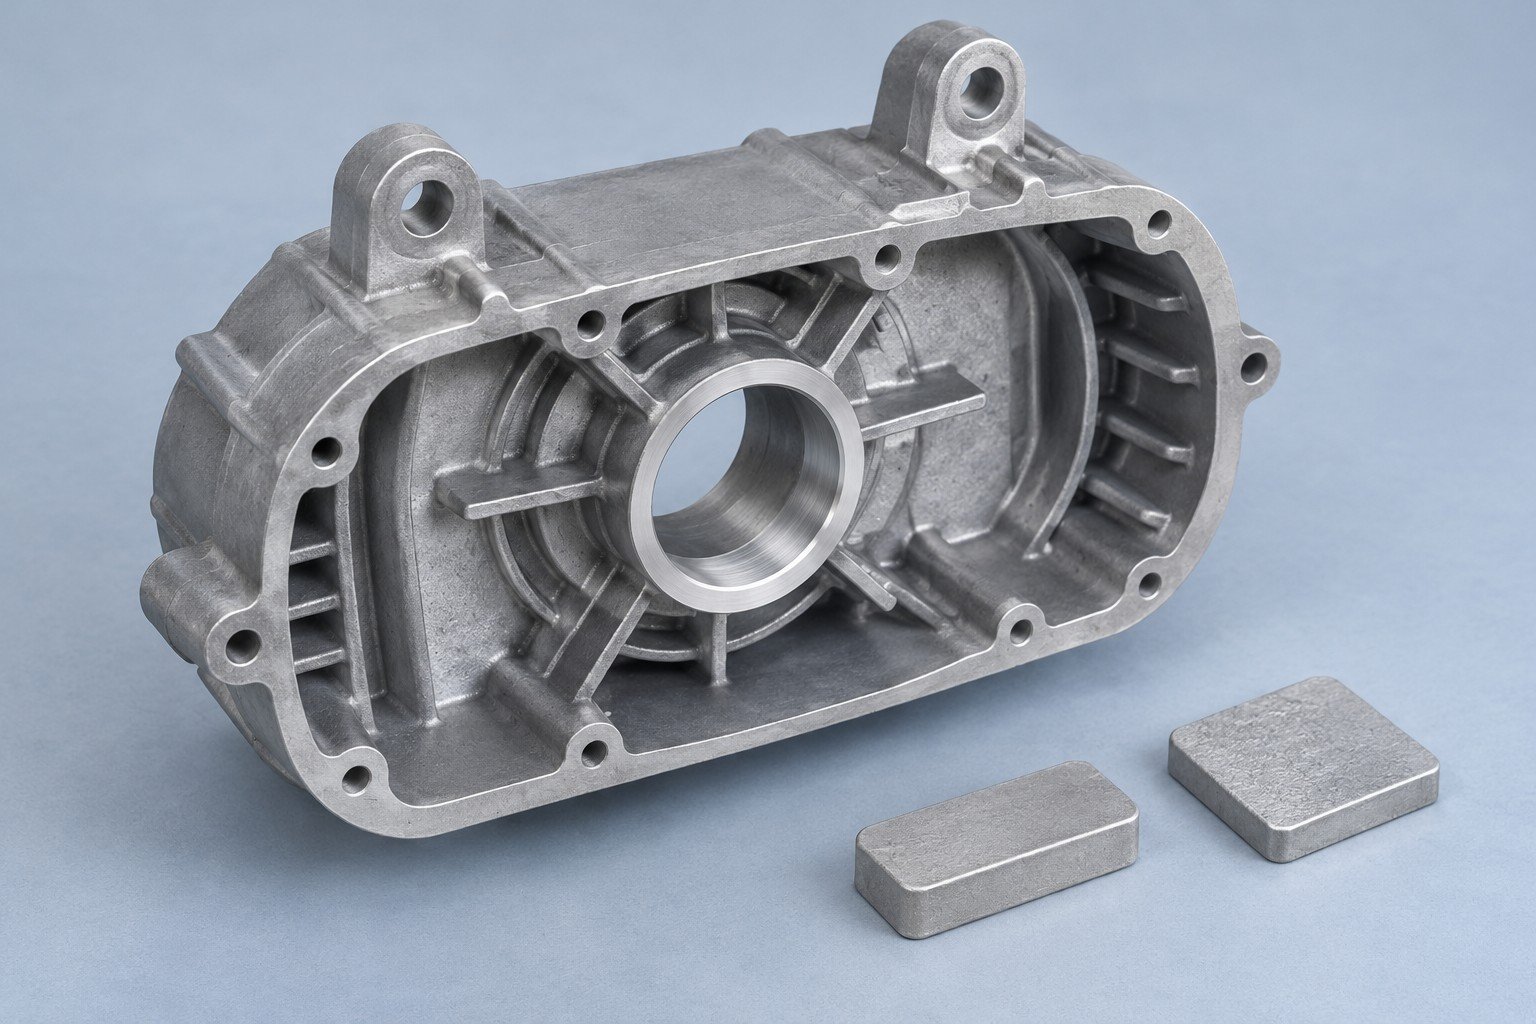
Pianificate lavorazioni secondarie di fori, filetti e superfici di tenuta sui vostri pezzi pressofusi in alluminio.
| Il vostro disegno | Riferimenti, tolleranze e simboli di lavorazione |
|---|---|
| Il vostro sovrametallo | Sovrametallo e accesso alle caratteristiche lavorate |
| Il vostro controllo | Metodo di misura e supporto |
Geometria del pezzo e ambito produttivo vengono verificati con il vostro disegno.
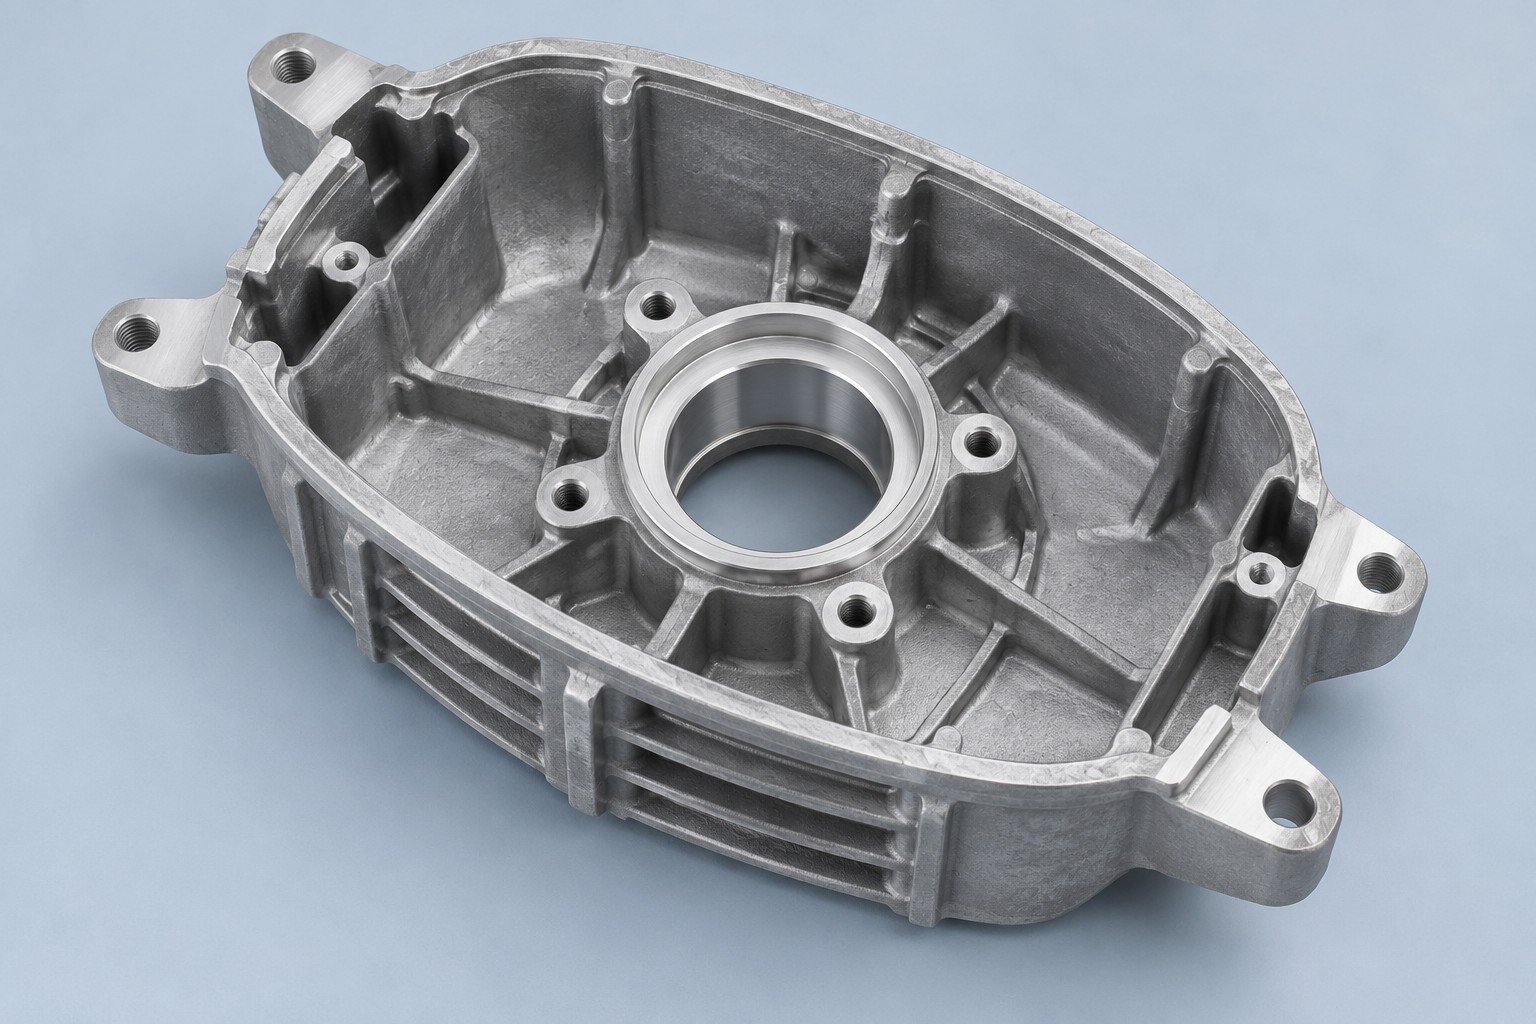
Concordate dimensioni, aspetto e prove funzionali prima della prova di stampaggio.
| Le vostre dimensioni | Interfacce critiche e condizioni di misura |
|---|---|
| Il vostro aspetto | Campione di finitura e zone visibili |
| La vostra funzione | Carichi, condizioni di tenuta o verifiche di assemblaggio |
Geometria del pezzo e ambito produttivo vengono verificati con il vostro disegno.
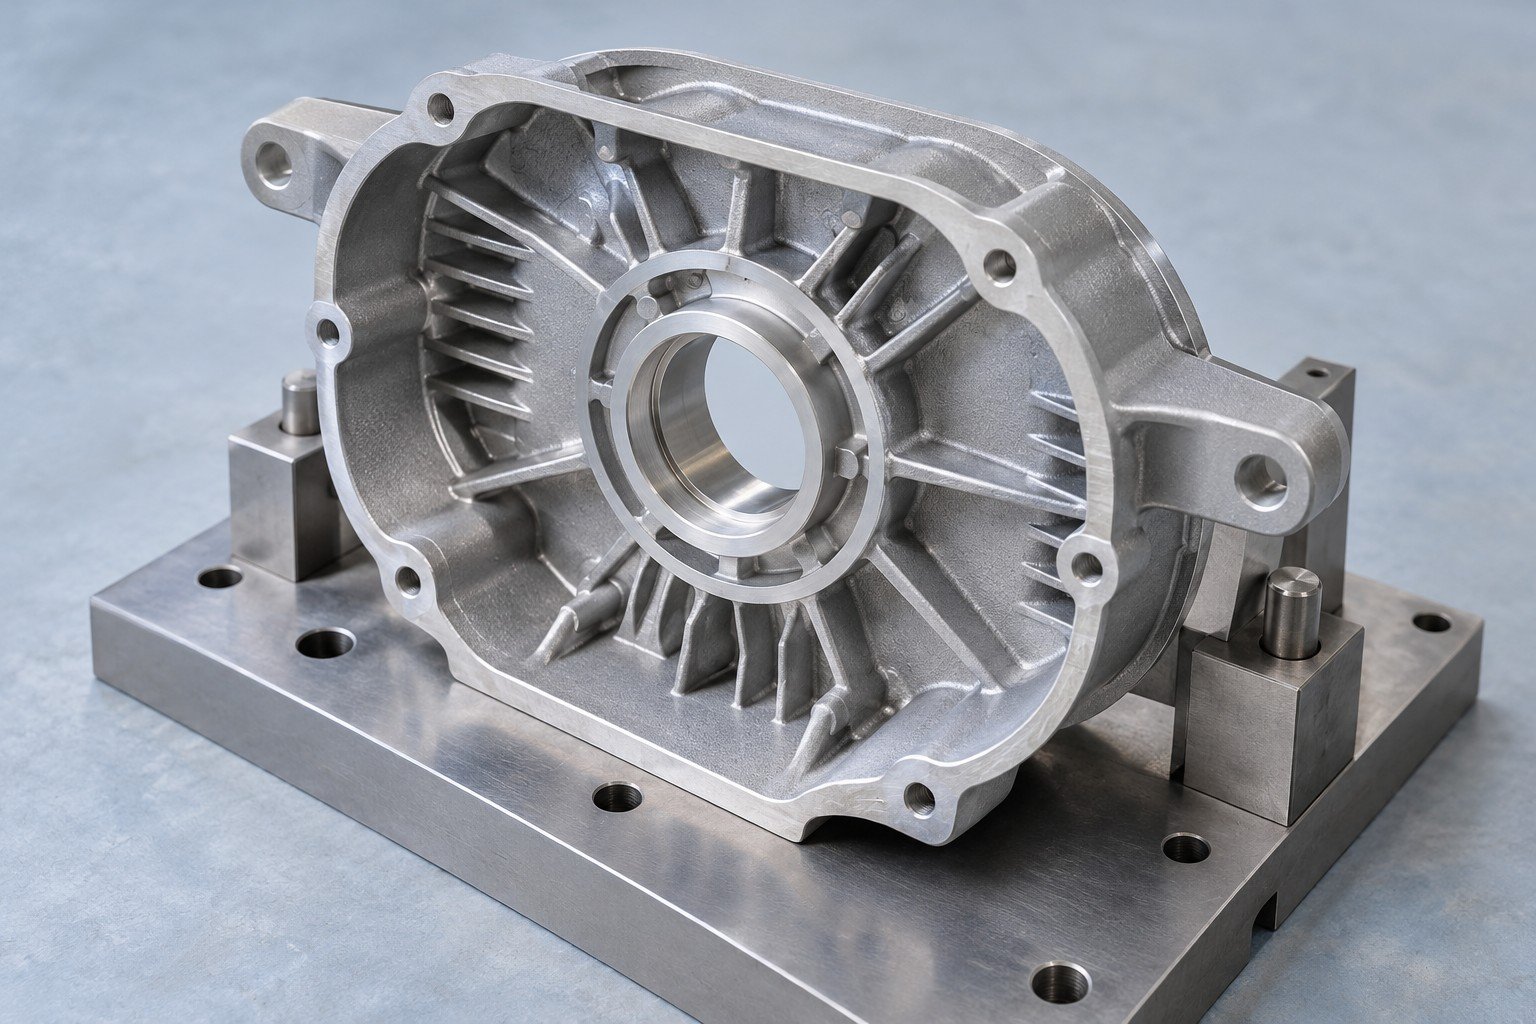
Indicate direzione dei carichi, componenti accoppiati e dettagli dei fissaggi.
| Per la vostra funzione | Carichi della giunzione e componenti accoppiati |
|---|---|
| Per il vostro accoppiamento | Accesso ai fissaggi e superfici di posizionamento |
| Per il vostro approvvigionamento | Quantità e documenti di accettazione richiesti |
Geometria del pezzo e ambito produttivo vengono verificati con il vostro disegno.
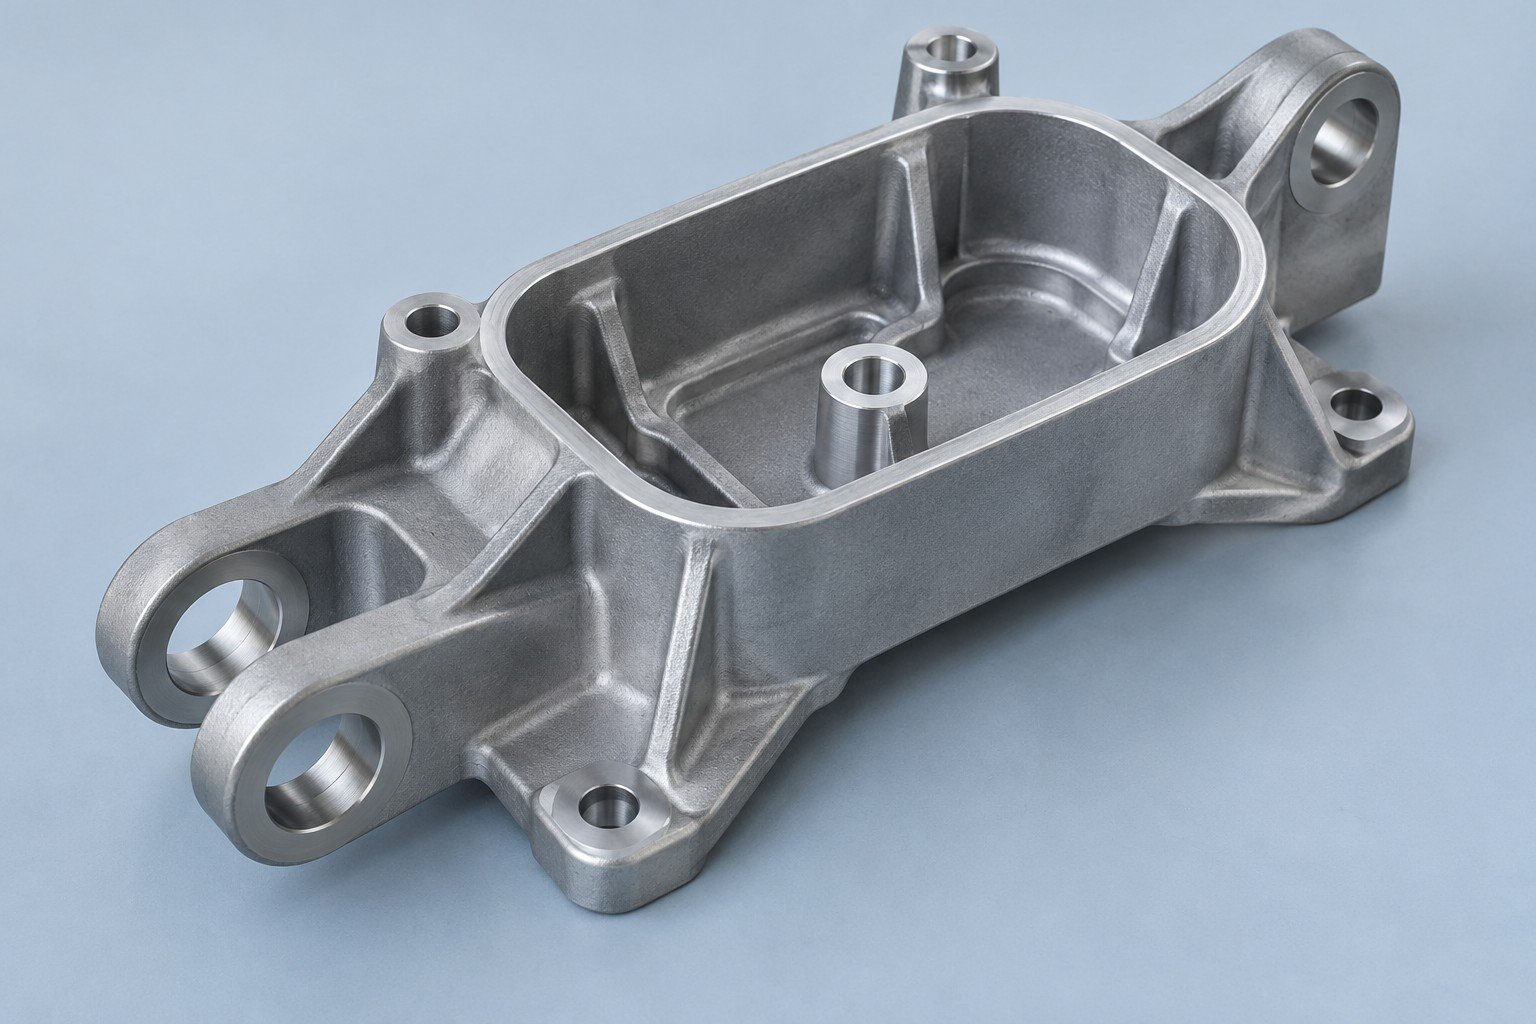
Confrontate le leghe per pressofusione di alluminio con i requisiti di corrosione, termica, meccanica e finitura.
| La vostra specifica | Qualità, norma e documenti del materiale richiesti |
|---|---|
| Il vostro ambiente | Temperatura, fluidi ed esposizione |
| La vostra finitura | Campione di finitura, rivestimento e mascheratura |
Geometria del pezzo e ambito produttivo vengono verificati con il vostro disegno.
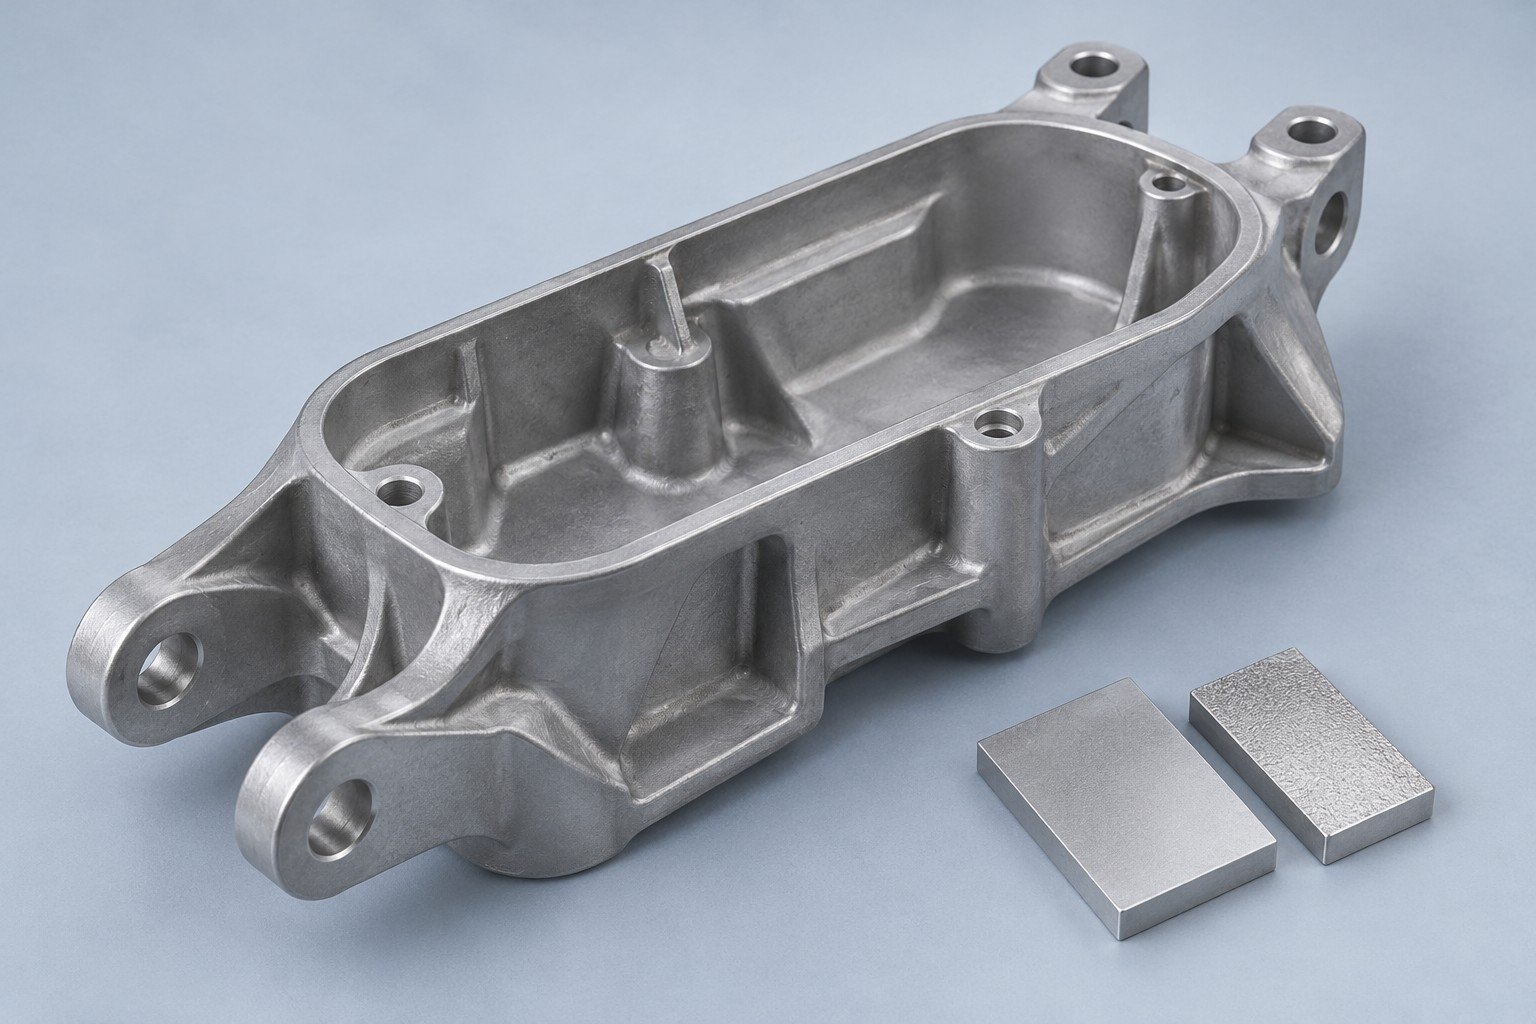
Pianificate lavorazioni secondarie di fori, filetti e superfici di tenuta sui vostri pezzi pressofusi in alluminio.
| Il vostro disegno | Riferimenti, tolleranze e simboli di lavorazione |
|---|---|
| Il vostro sovrametallo | Sovrametallo e accesso alle caratteristiche lavorate |
| Il vostro controllo | Metodo di misura e supporto |
Geometria del pezzo e ambito produttivo vengono verificati con il vostro disegno.
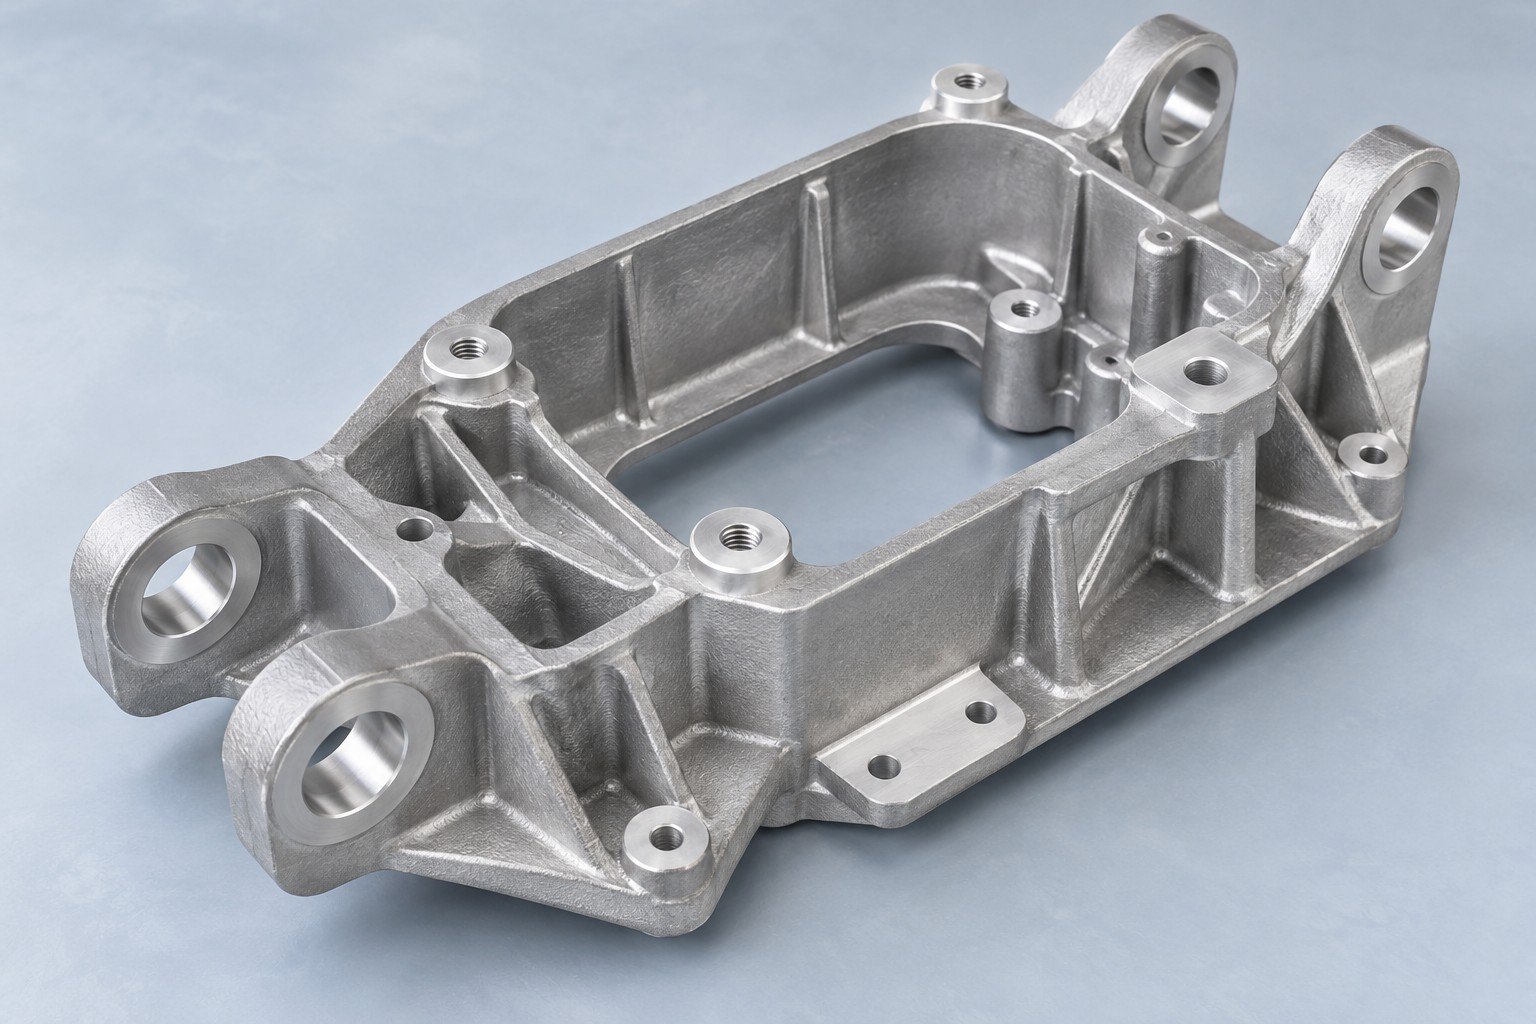
Concordate dimensioni, aspetto e prove funzionali prima della prova di stampaggio.
| Le vostre dimensioni | Interfacce critiche e condizioni di misura |
|---|---|
| Il vostro aspetto | Campione di finitura e zone visibili |
| La vostra funzione | Carichi, condizioni di tenuta o verifiche di assemblaggio |
Geometria del pezzo e ambito produttivo vengono verificati con il vostro disegno.
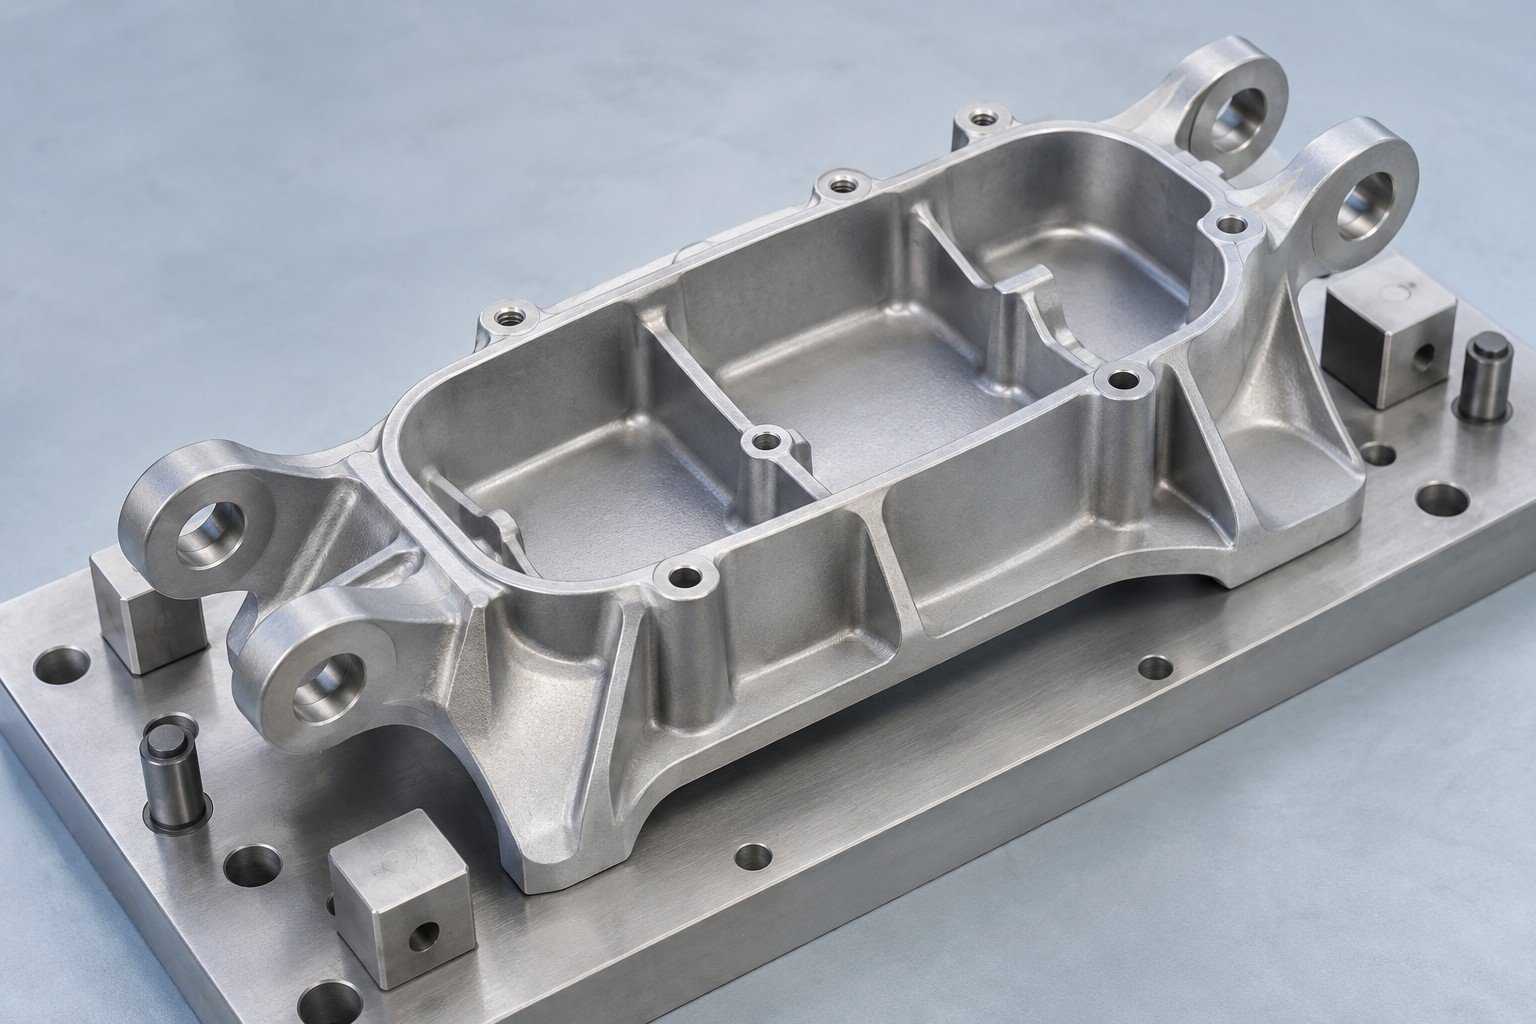
Confrontate i materiali per pressofusione di alluminio secondo finitura, geometria e condizioni di servizio.
| Qualità | Punto di partenza per la verifica | Cosa confermare |
|---|---|---|
| A380 | Alloggiamenti generici | Protezione dalla corrosione e lavorazione |
| ADC12 | Geometria dettagliata | Norma, composizione e aspetto superficiale |
| A360 | Requisiti legati alla pressione | Prova, primo articolo e test concordati |
Sono punti di partenza per la verifica, non specifiche intercambiabili. Confermate qualità, norma e documenti del lotto per il vostro progetto.
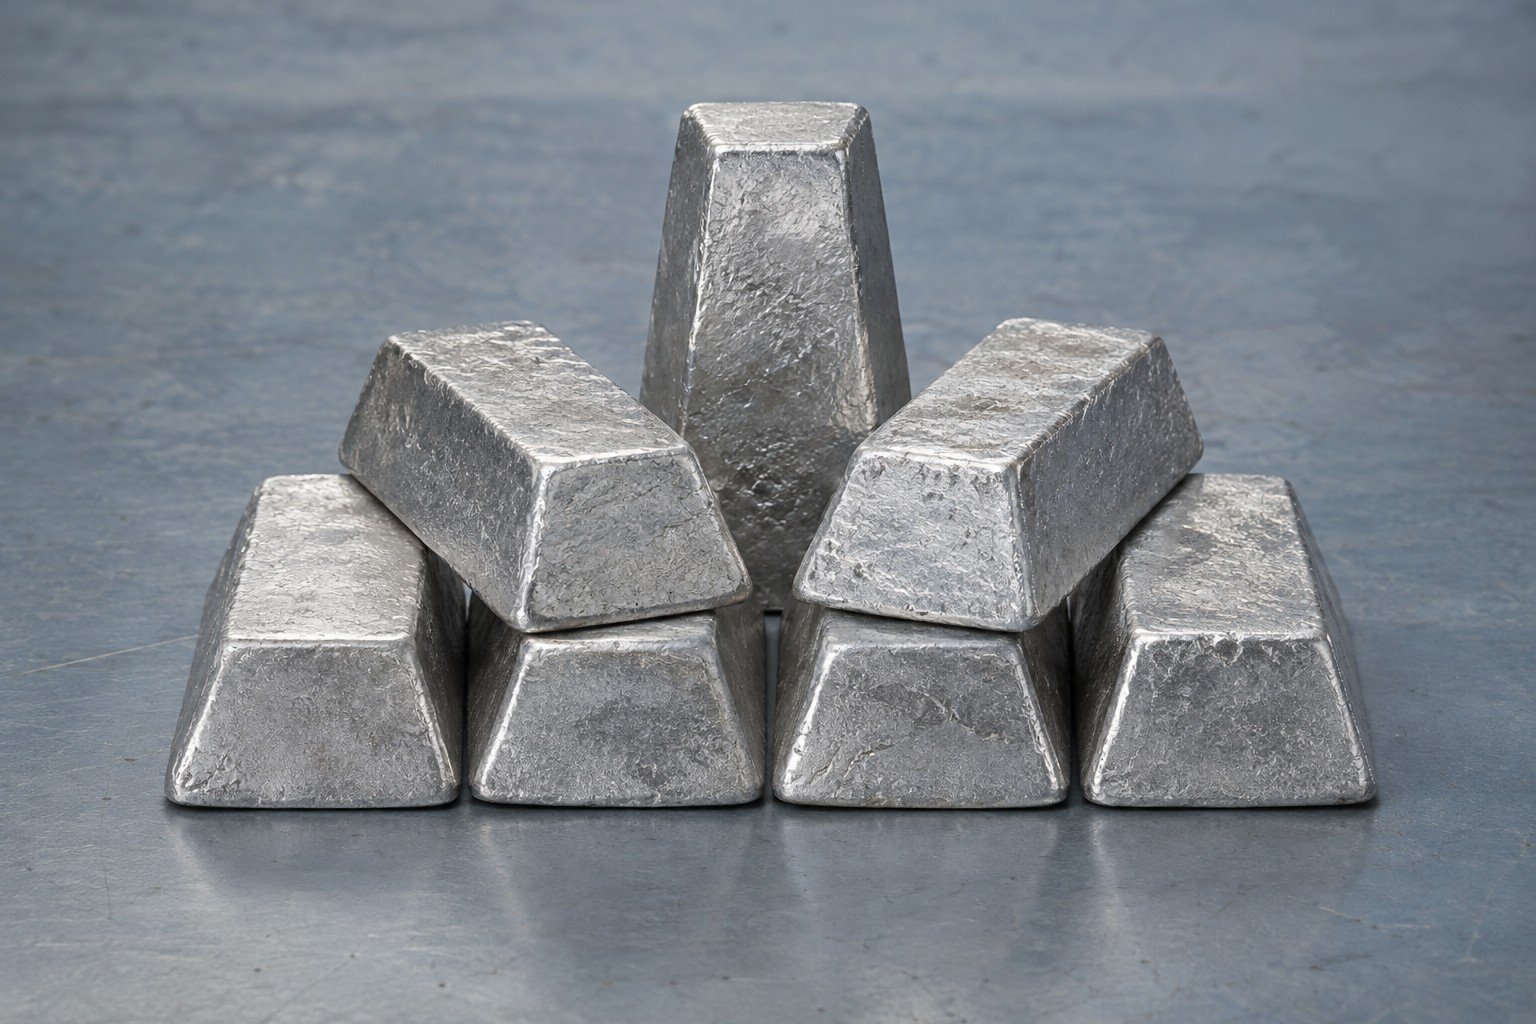
GUIDA ALLA PROGETTAZIONE DELLA PRESSOFUSIONE DI ALLUMINIO
Verificate le caratteristiche che possono aumentare complessità dello stampo, rilavorazioni o rischi di assemblaggio.
Verificate transizioni di parete, colonnine cave e intersezioni delle nervature secondo lega e lunghezza del flusso.
Passaggi da sezioni spesse a sottili
Raccordi e spessore locale
Geometria del nucleo e dei fissaggi
Lega e lunghezza del flusso
Concordate metodo, unità, attrezzatura e fase di ispezione. Fattibilità e limiti di accettazione sono confermati per il progetto.
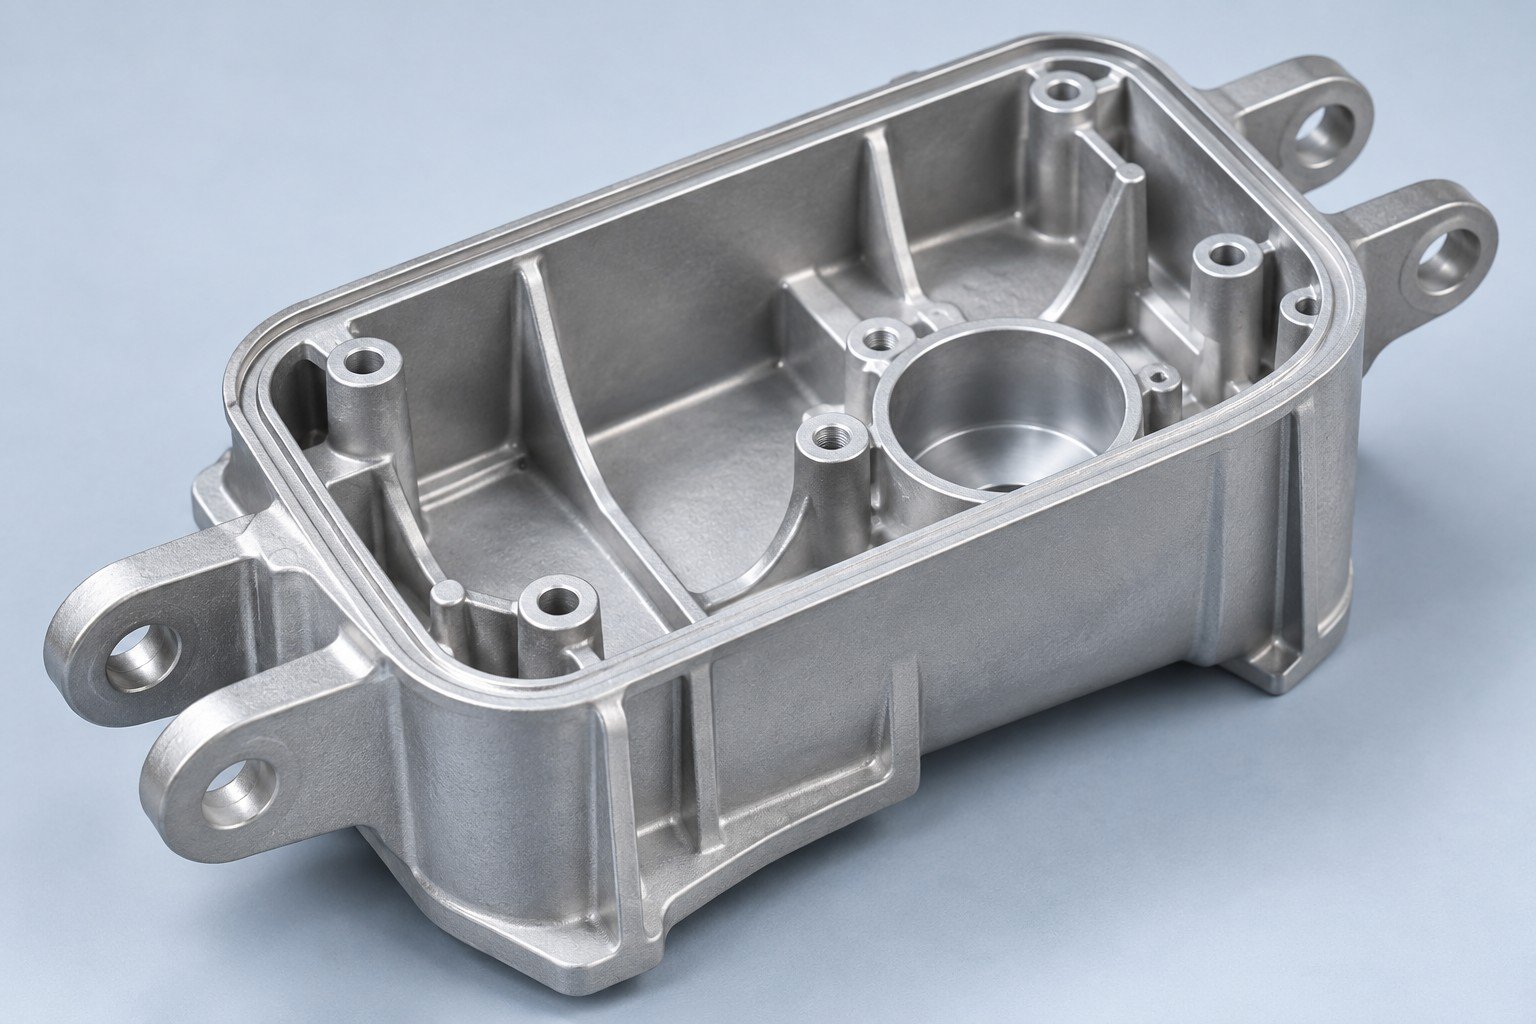
Concordate l’angolo di sformo della pressofusione in base a profondità, texture e direzione di estrazione.
Linea di divisione e movimento
Profondità della caratteristica e sformo
Texture e finitura
Sottosquadri e carrelli
Concordate metodo, unità, attrezzatura e fase di ispezione. Fattibilità e limiti di accettazione sono confermati per il progetto.
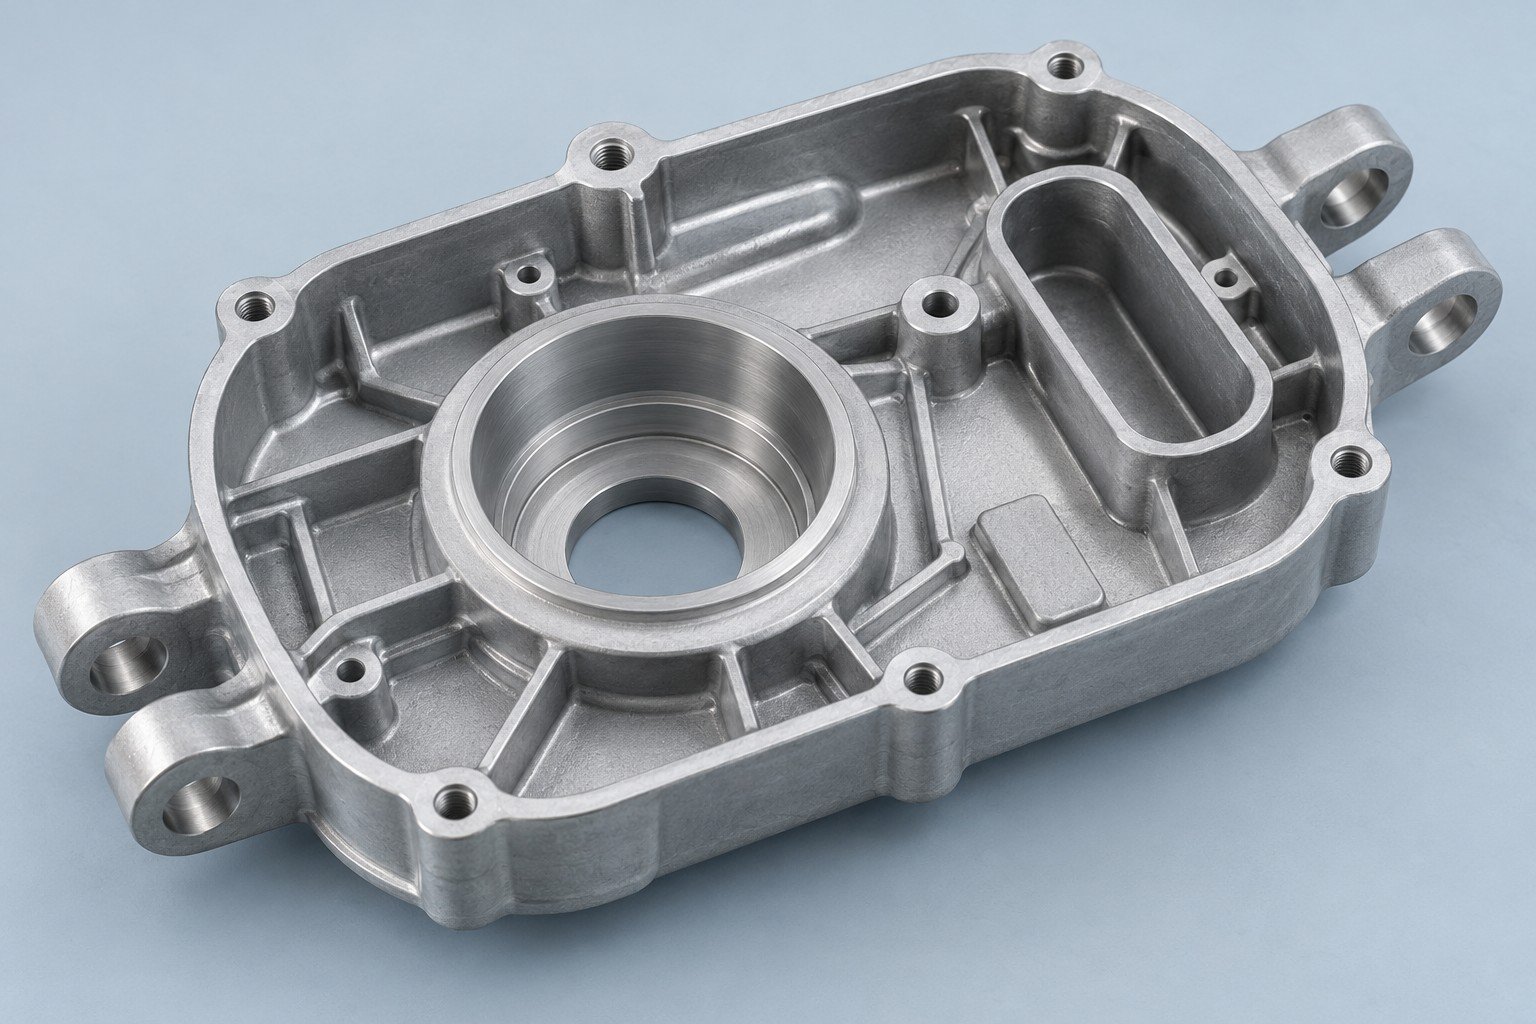
Verificate tracce degli attacchi, sfiati e accesso ai trabocchi prima di costruire lo stampo.
Traccia e rifilatura
Rischio di aria intrappolata
Accesso e pulizia
Analisi quando specificata
Concordate metodo, unità, attrezzatura e fase di ispezione. Fattibilità e limiti di accettazione sono confermati per il progetto.
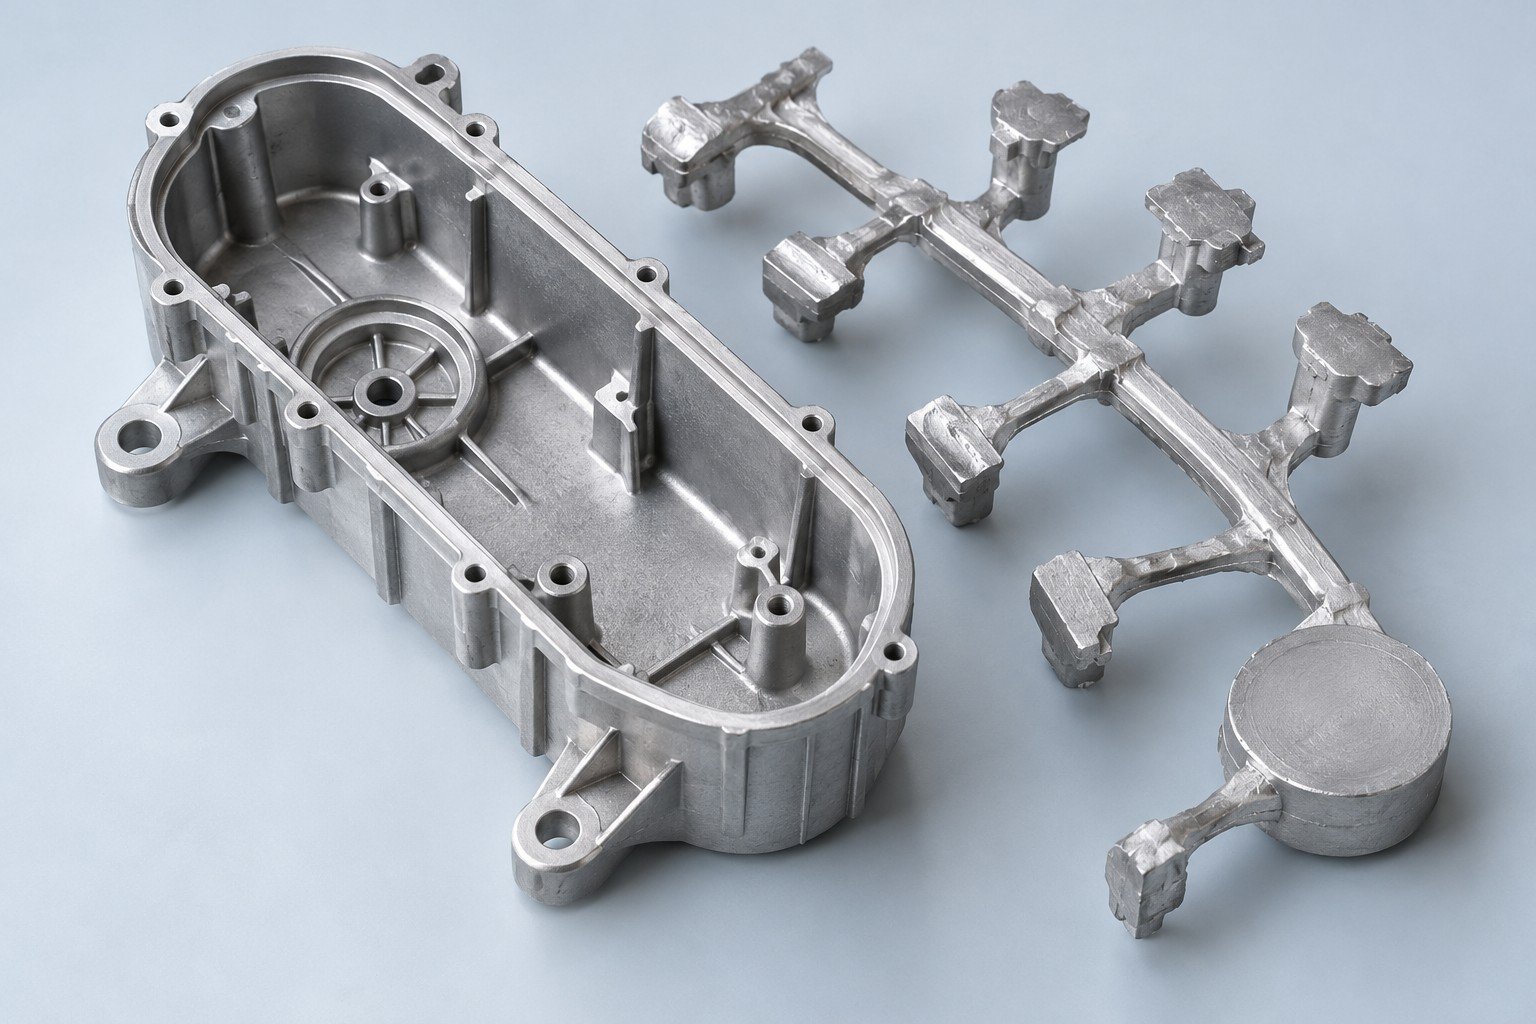
Segnate superfici di riferimento e sovrametallo per proteggere le quote di accoppiamento.
Posizionamento e serraggio
Sovrametallo della caratteristica
Fori e filetti
Supporto e condizioni
Concordate metodo, unità, attrezzatura e fase di ispezione. Fattibilità e limiti di accettazione sono confermati per il progetto.
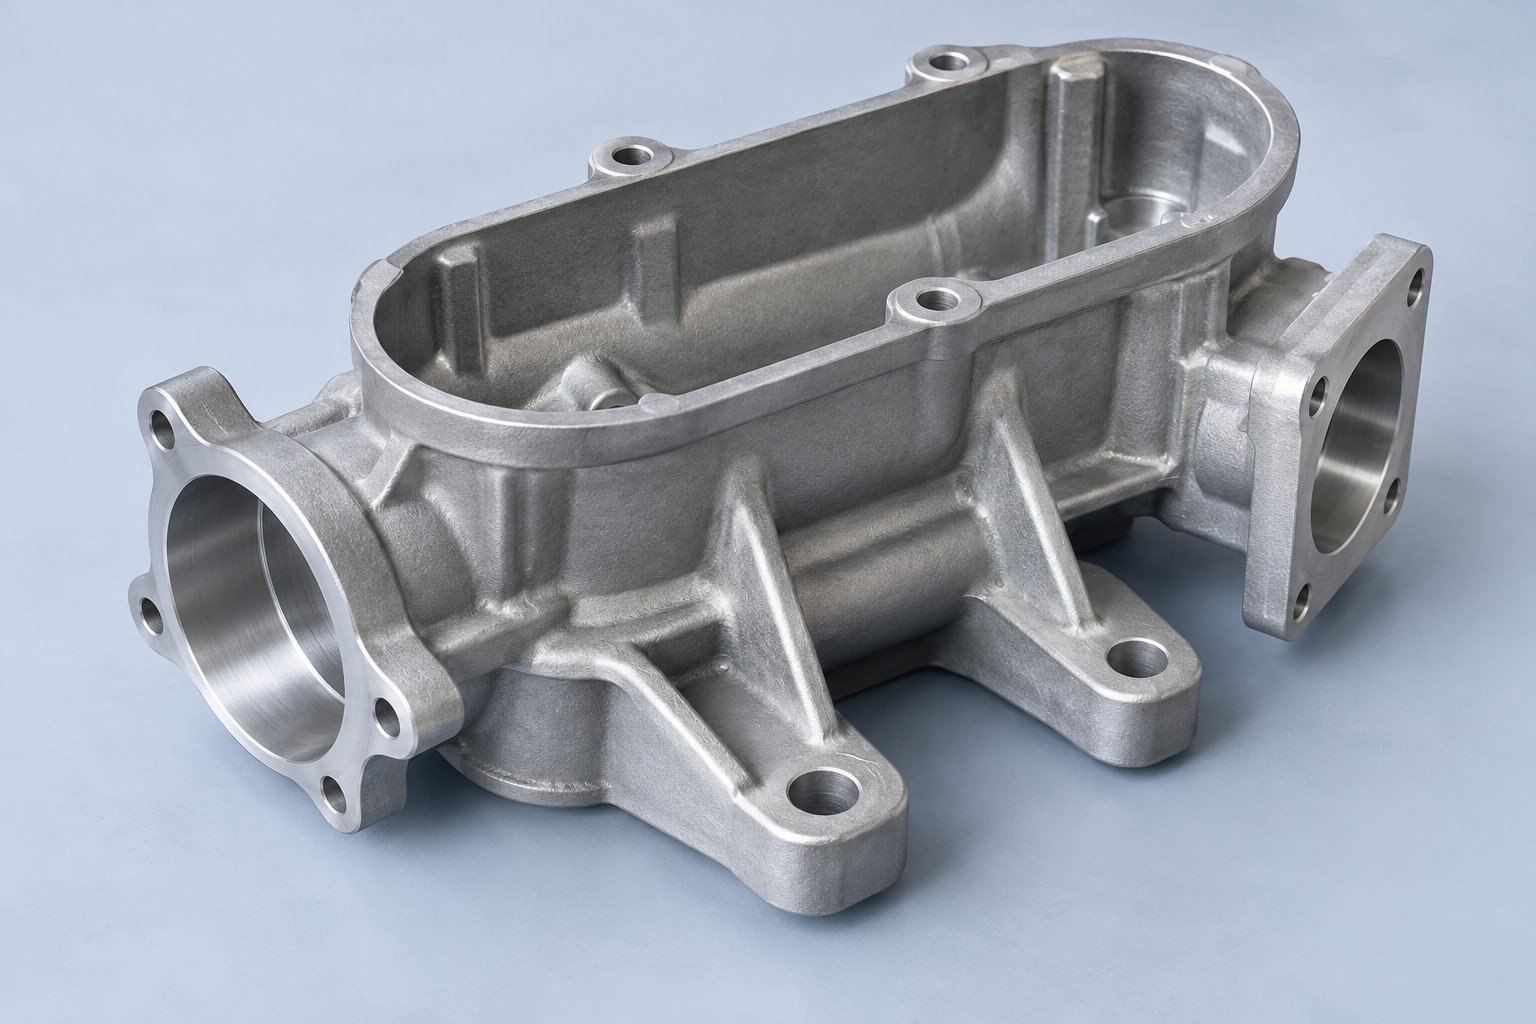
Valutate la porosità dell’alluminio pressofuso vicino a pareti lavorate e superfici di tenuta.
Liquido o gas
Pressione concordata
Durata concordata
Limite di accettazione
Concordate metodo, unità, attrezzatura e fase di ispezione. Fattibilità e limiti di accettazione sono confermati per il progetto.
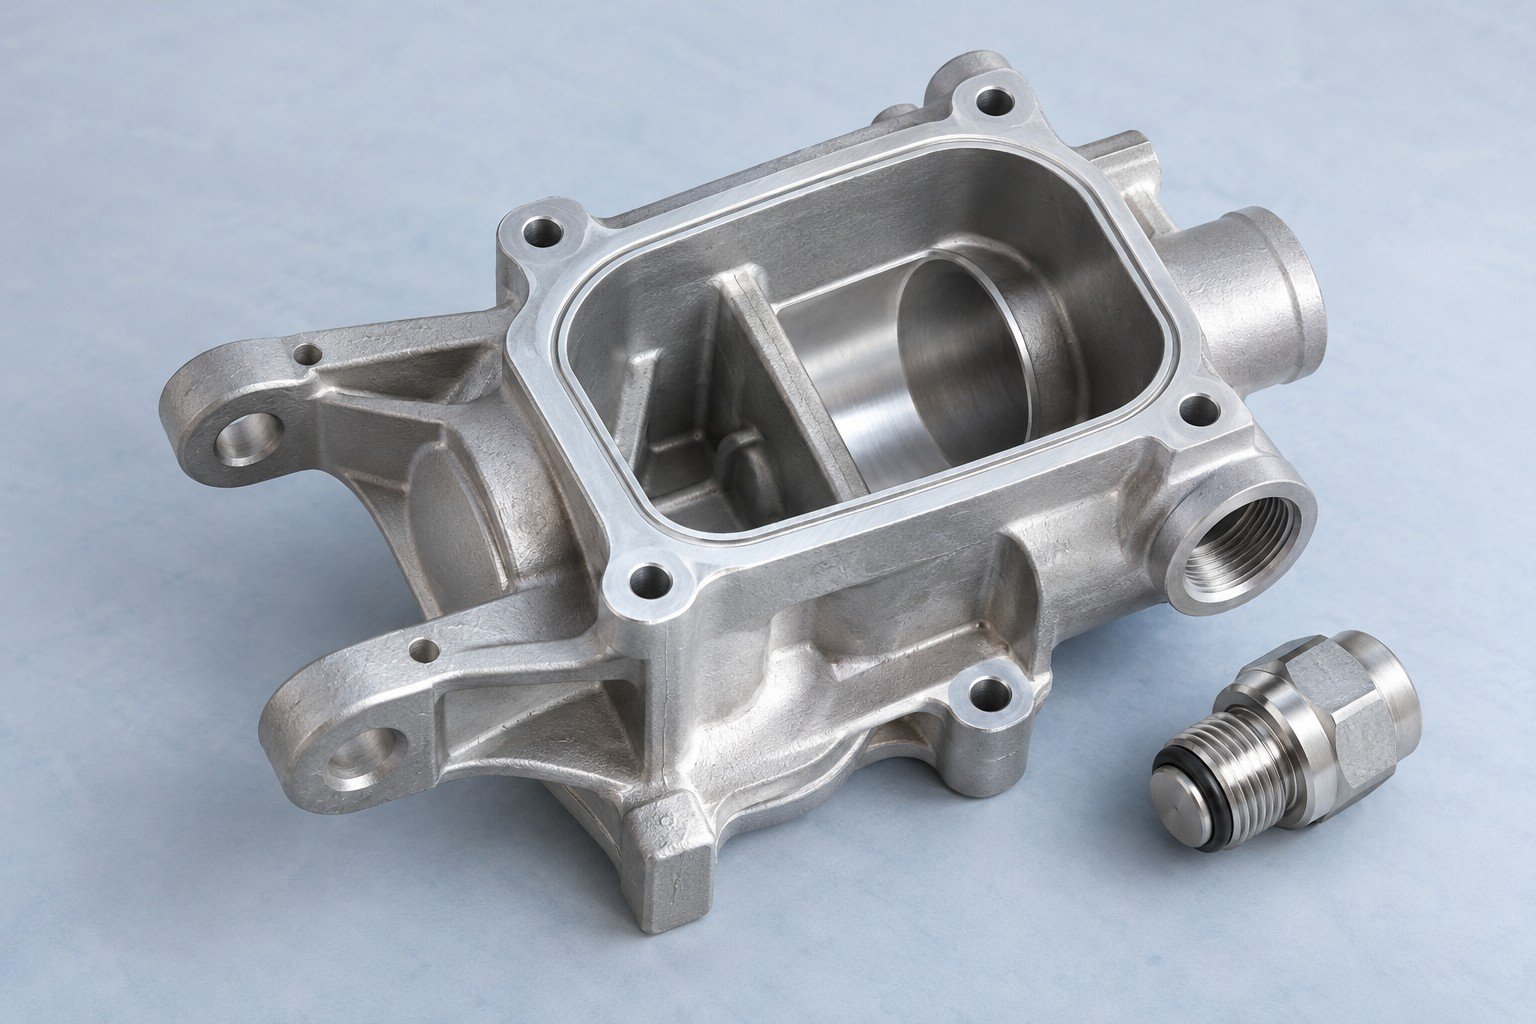
Valutate le finiture della pressofusione secondo lega, aspetto e spessore del rivestimento.
Campione di finitura approvato
Filetti e superfici di tenuta
Spessore e accoppiamento
Idoneità della finitura
Concordate metodo, unità, attrezzatura e fase di ispezione. Fattibilità e limiti di accettazione sono confermati per il progetto.
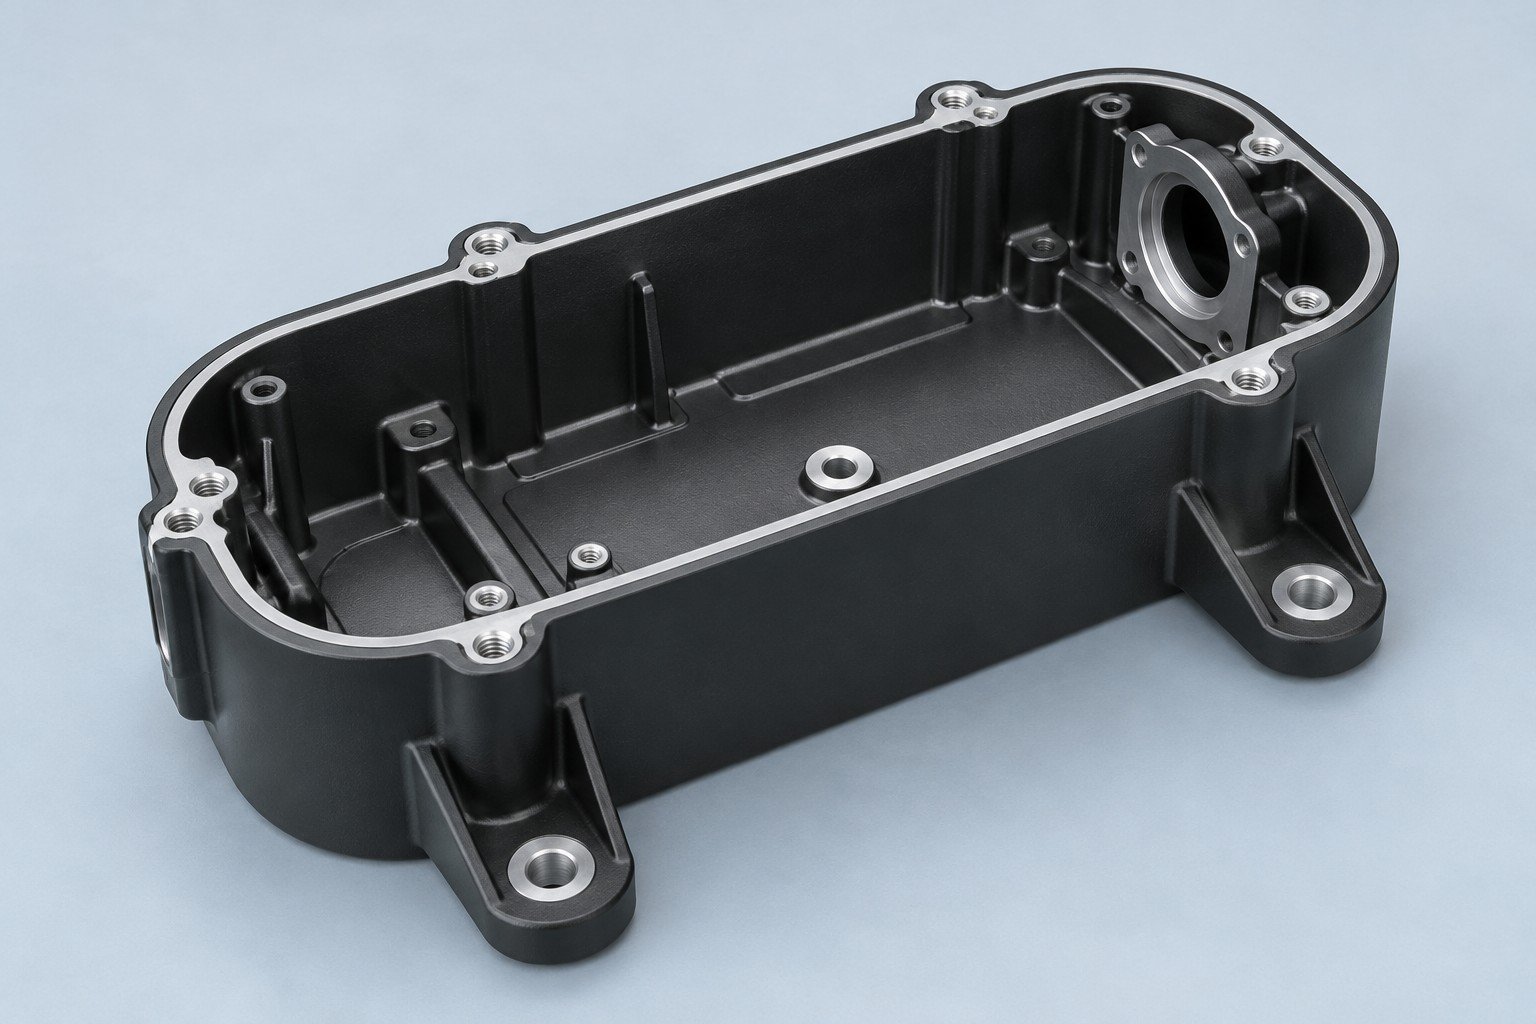
Definite le tolleranze della pressofusione di alluminio per caratteristica, non con un solo valore per tutto il pezzo.
| Stato della caratteristica | Cosa identifica il disegno | Punto di verifica |
|---|---|---|
| Grezzo di fusione | Pareti, nervature e sovrametallo di posizionamento | Direzione di sformo e linee di divisione |
| Finito | Fori, filetti e superfici di tenuta | Riferimenti, sovrametallo e misura |
I valori richiesti devono essere nel disegno controllato. Confermate la fattibilità prima dello stampo.
Pressofusione e lavorazioni secondarie riuniscono geometria del getto e interfacce finali in un solo piano.
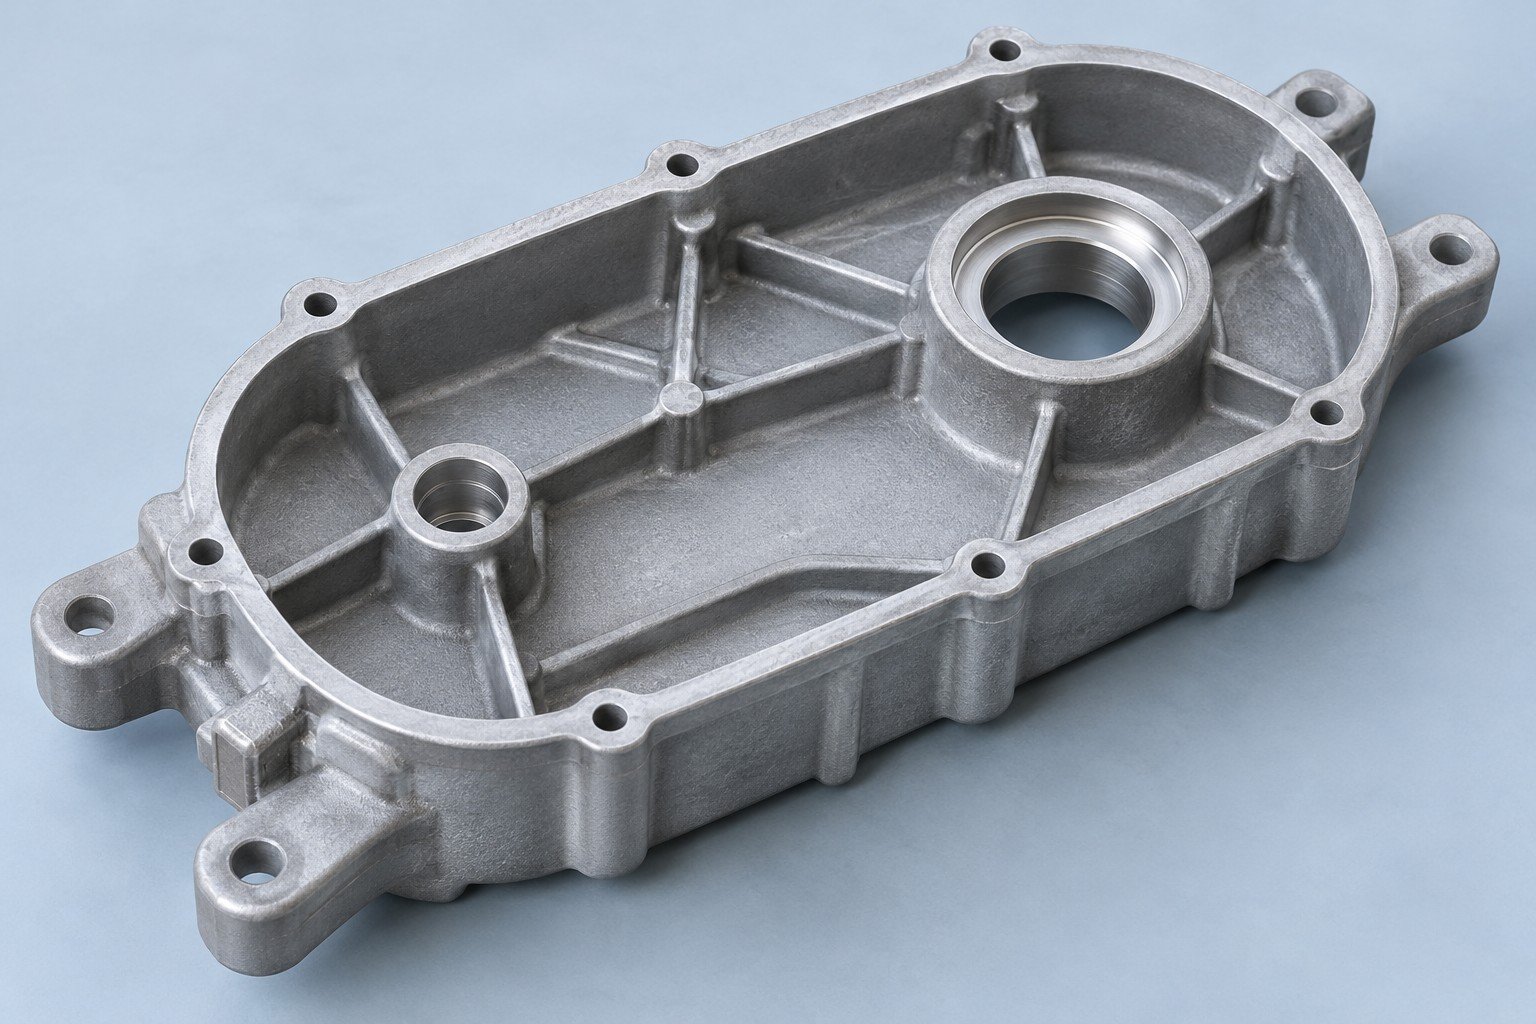
Geometria del getto e pulizia degli attacchi
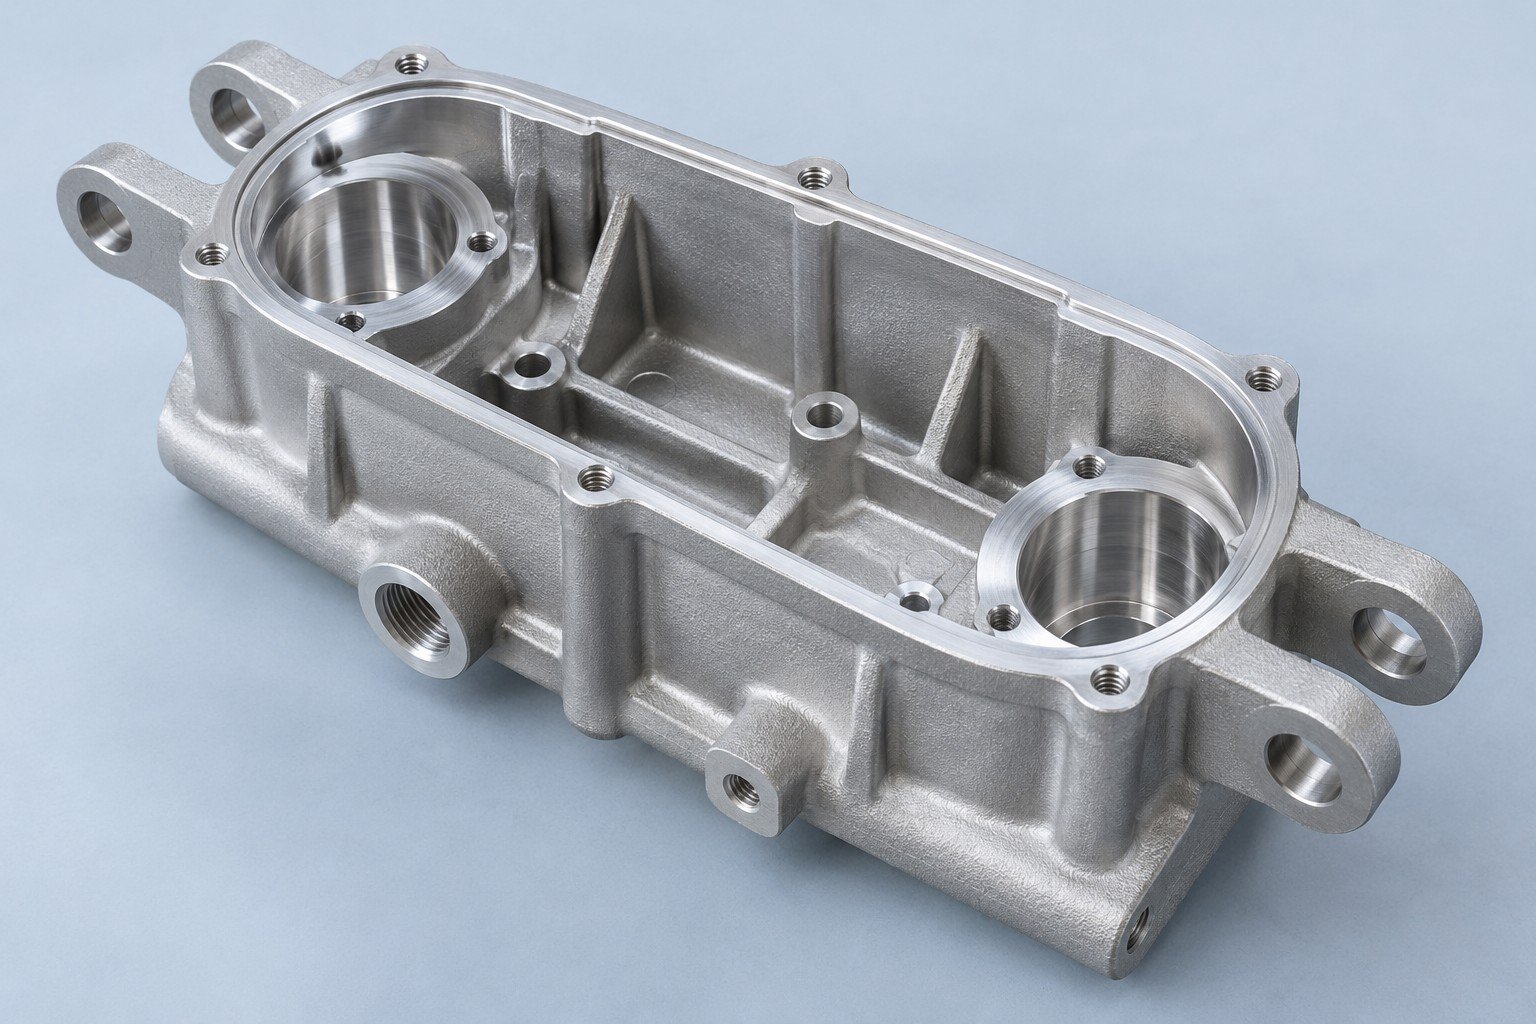
Fori, filetti e superfici di tenuta
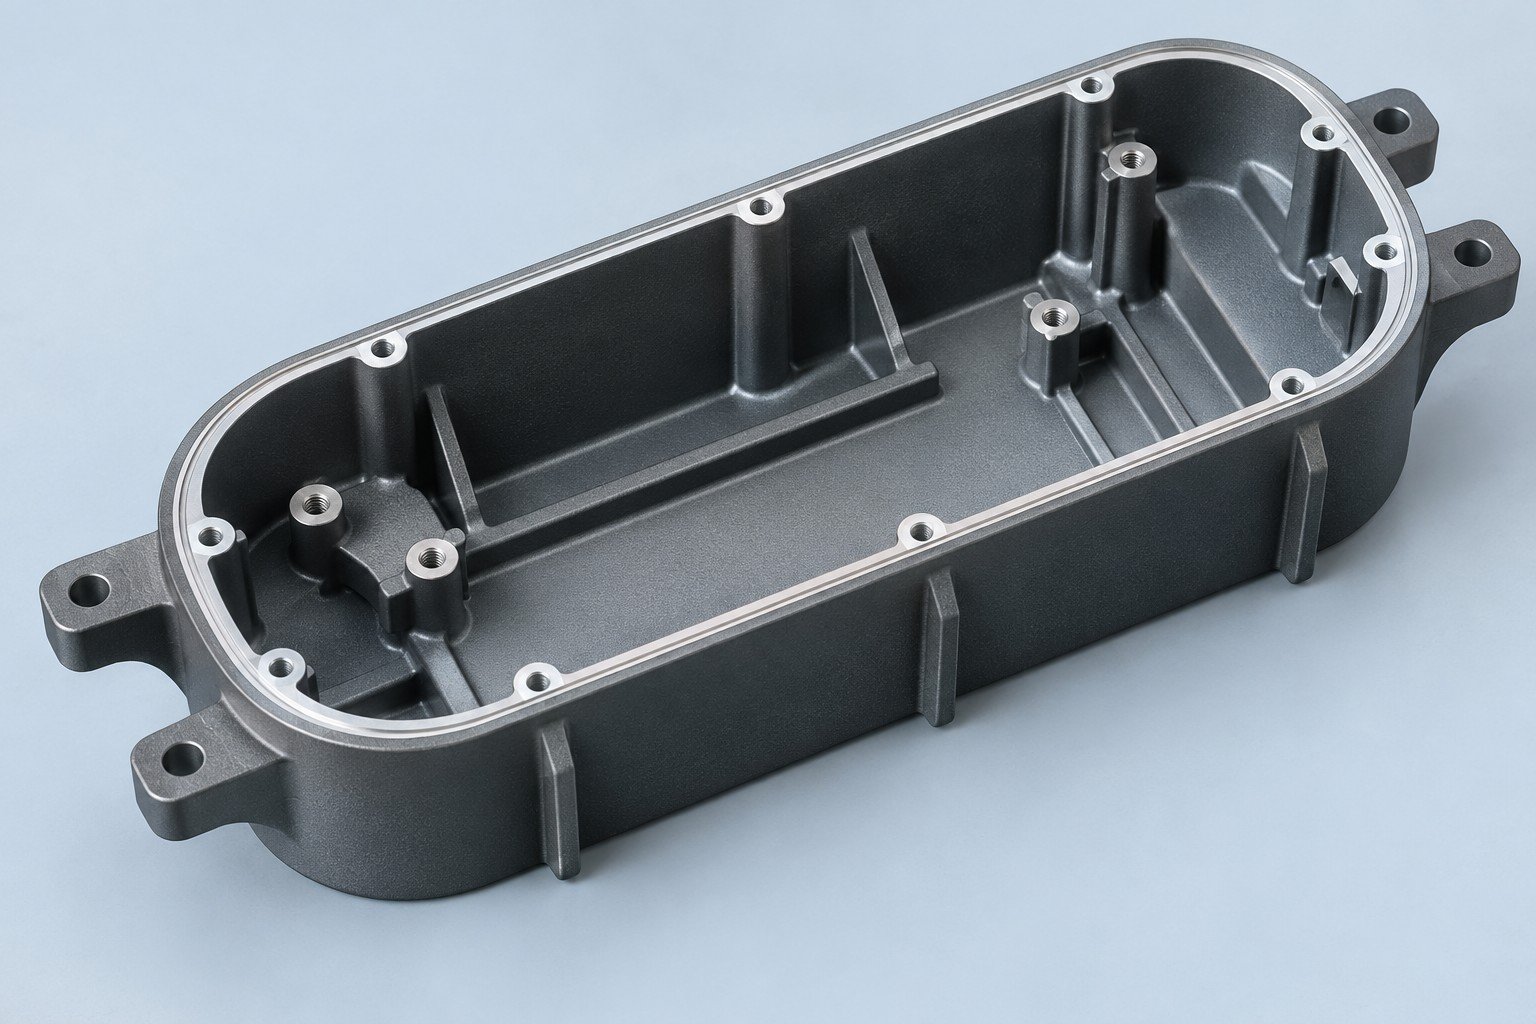
Mascheratura, aspetto e controlli finali
Le operazioni secondarie sono incluse solo se specificate nell’offerta.
Lavorazione CNC →Concordate i documenti che il team userà per il rilascio.
Confermate specifica della lega, lotto in ingresso e documenti prima della fusione.
Ambito documentale, campionamento e prove speciali sono concordati nell’offerta.
Verificate risultati dei campioni, punti aperti e stato di approvazione prima del rilascio.
Ambito documentale, campionamento e prove speciali sono concordati nell’offerta.
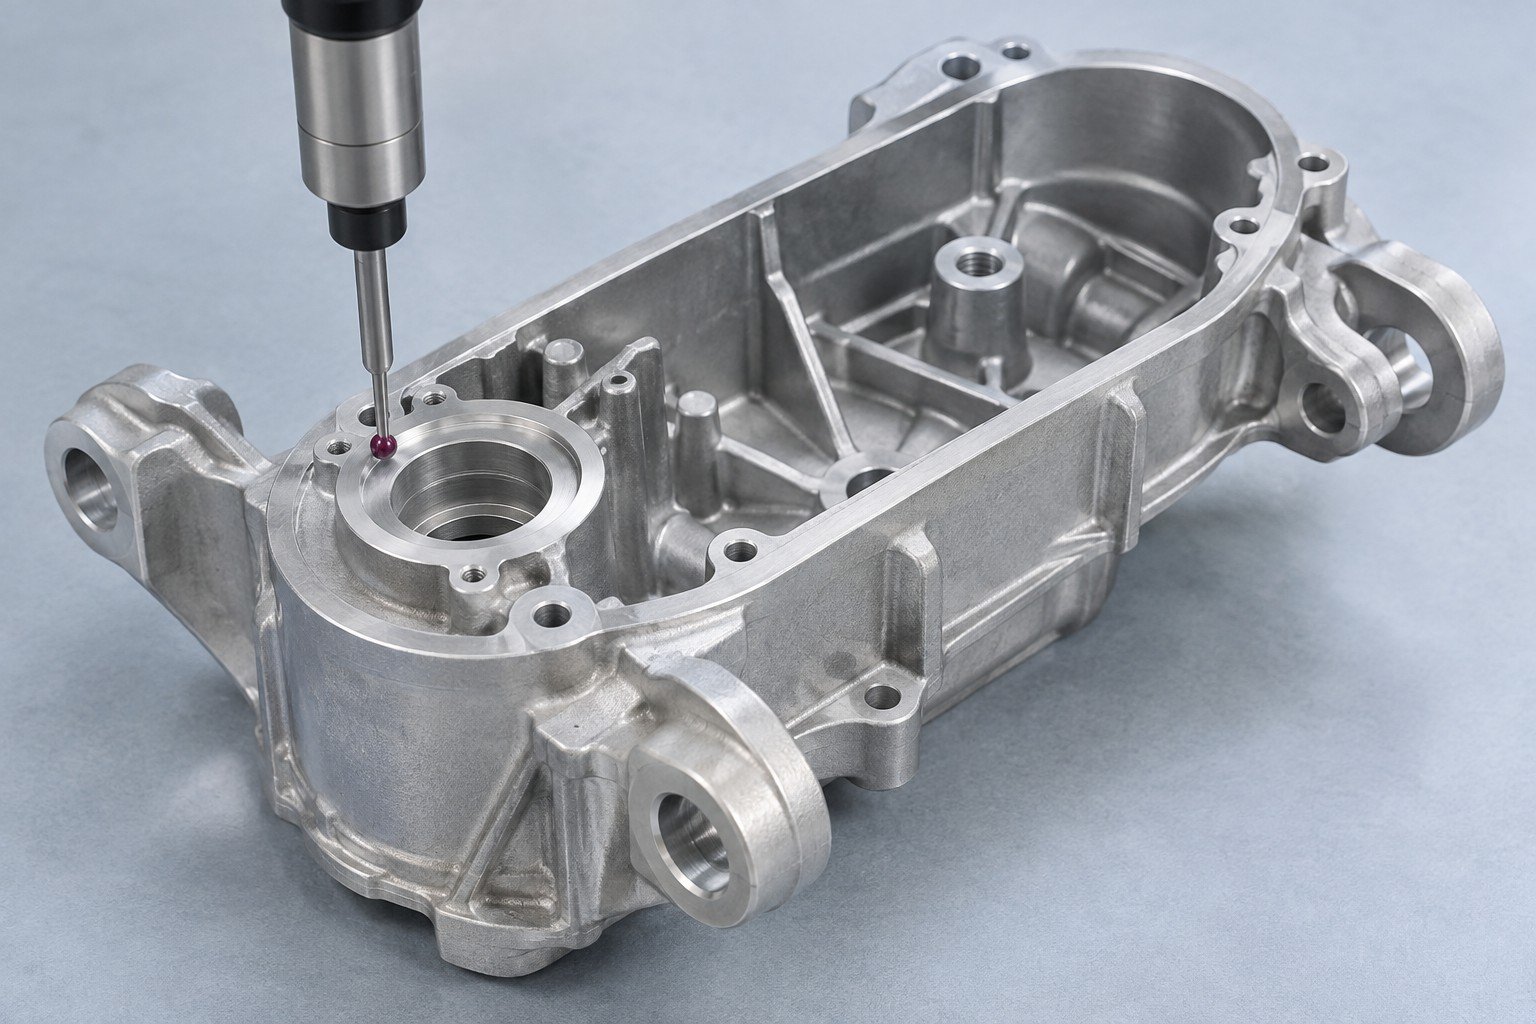
Concordate campionamento, caratteristiche critiche e azioni per risultati fuori limite.
Ambito documentale, campionamento e prove speciali sono concordati nell’offerta.
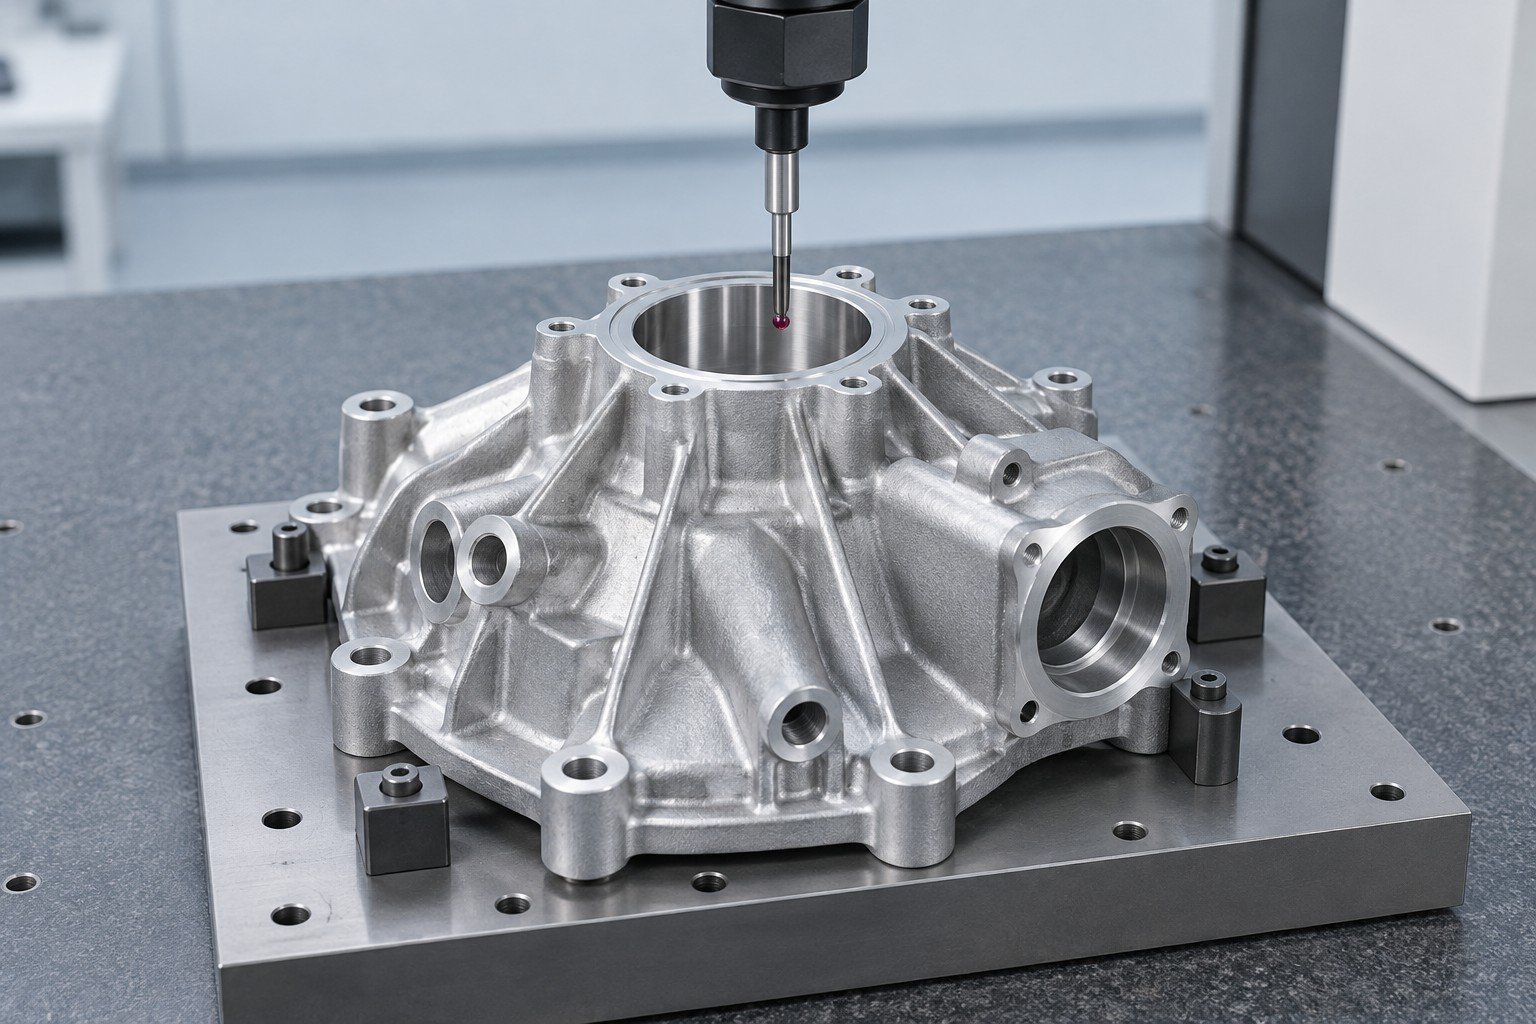
Verificate controlli finali, etichette, protezione e documenti prima della spedizione.
Ambito documentale, campionamento e prove speciali sono concordati nell’offerta.
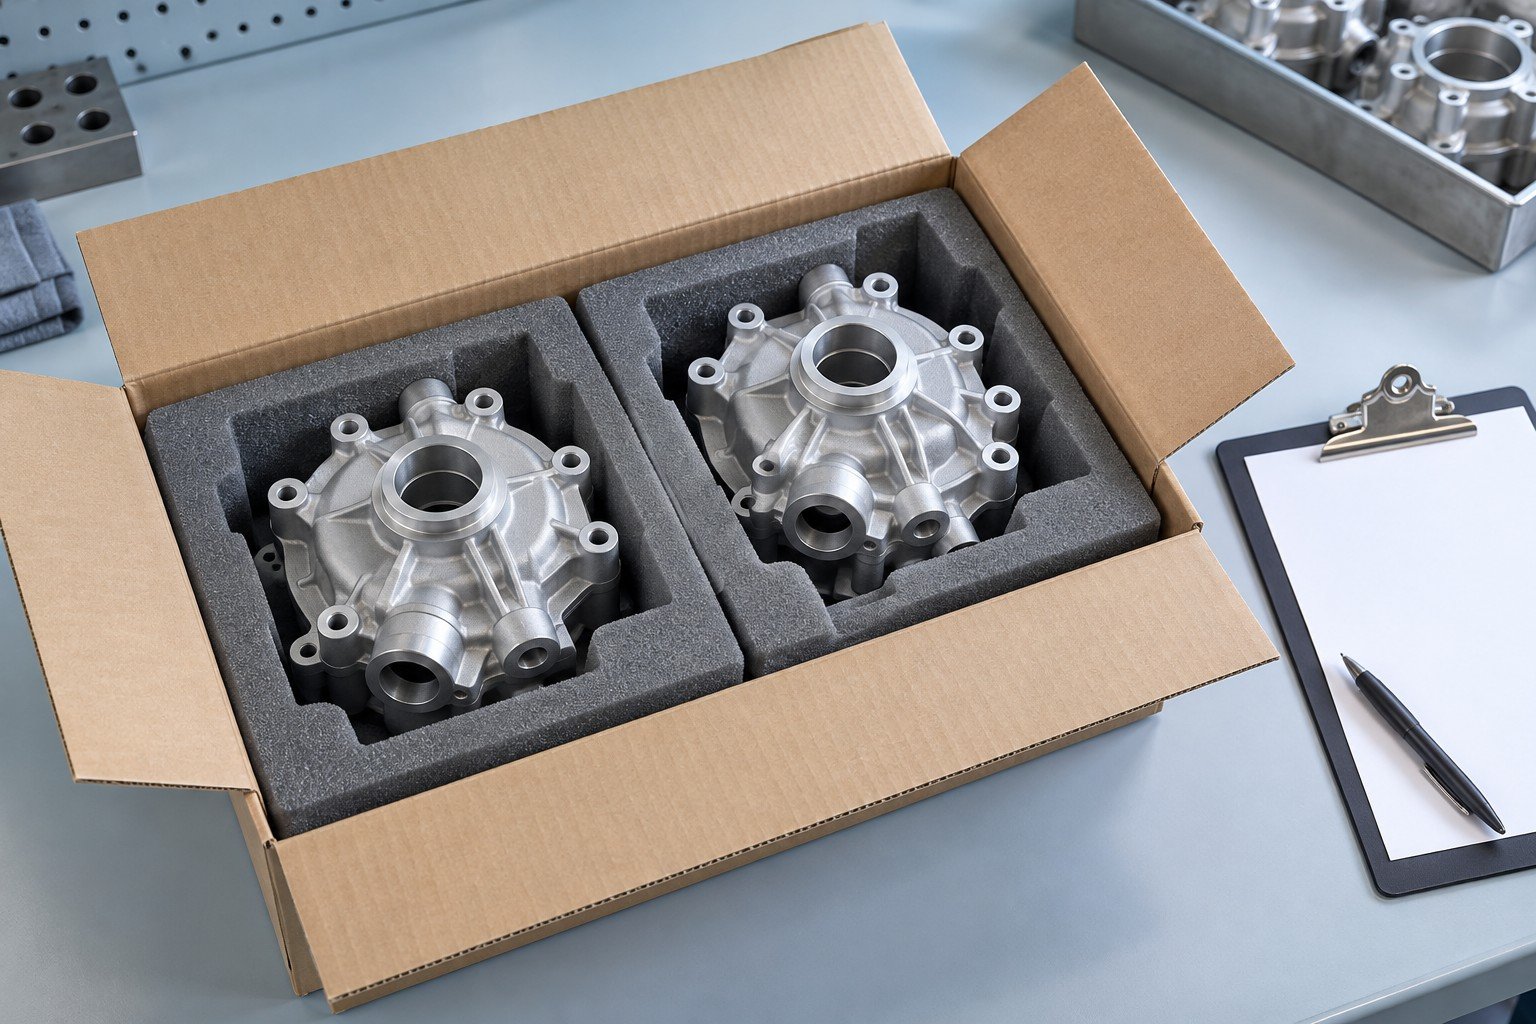
Separate i costi della pressofusione tra stampo e produzione ricorrente.
QUANTITÀ ILLUSTRATIVE PER L’OFFERTA — NON ORDINI MINIMI
Confronto pilota
Confronto produzione iniziale
Confronto a volume maggiore
Stampo
Fusione
Lavorazione CNC
Finitura
Ispezione
Consegna
Sostituite gli esempi con la domanda reale. Confrontate la stessa revisione del disegno, lega e criteri di accettazione per ogni quantità.
Per il costo dello stampo di alluminio, confermate separatamente le condizioni commerciali.
Chi possiede lo stampo e dove viene conservato.
Piano di manutenzione e durata prevista dello stampo.
Come vengono approvate e addebitate le modifiche progettuali.
Condizioni per riordini o trasferimento dello stampo.
Coordinate revisione dei disegni, decisioni sui campioni e consegna con il referente del progetto. Ambito e ubicazione produttiva sono confermati nell’offerta.
Condividete i dettagli per un’offerta definita di stampo e componenti.
Confermate proprietà, ubicazione, manutenzione, approvazione delle modifiche e trasferimento nell’offerta del progetto. Costo dello stampo e prezzo ricorrente dei componenti sono voci separate.
L’idoneità dipende da lega e obiettivo estetico. Le leghe ricche di silicio possono dare risultati decorativi non uniformi; valutate un campione e rivestimenti alternativi prima della specifica finale.
La quantità economica dipende dall’investimento nello stampo, dalla geometria e dalla domanda. Chiedete un confronto per le quantità reali di prova, primo ordine e riordino. Gli esempi di questa pagina non sono minimi.
Confermate tappe separate per approvazione DFM, costruzione stampo, prova, revisioni e approvazione dei campioni. Produzione e spedizione seguono il piano di rilascio concordato; la data viene confermata nell’offerta.
Usate geometria grezza dove soddisfa il disegno e lavorate le interfacce critiche necessarie. Segnate riferimenti, fori, filetti e superfici di tenuta per valutare tolleranze e controlli per caratteristica.





