

Spritzguss
Werkzeugbau und Spritzguss für Ihre wiederkehrenden Kunststoffteile.
Von Prototypen bis zur Serie: abgestimmte Fertigungslösungen für Ihre individuellen Teile.
Alle Dienste anzeigen →
Präzisionsteile für Ihre engen Toleranzen und komplexen Geometrien.
Werkzeugbau und Spritzguss für Ihre wiederkehrenden Kunststoffteile.

Metallgussverfahren passend zu Ihrem Bauteil und Produktionsvolumen.

Schneiden, Umformen und Schweißen für Ihre Fertigungsteile.

Individuelle Profile für Ihre Querschnitts-, Längen- und Oberflächenanforderungen.

Oberflächen passend zu Ihren Anforderungen an Optik, Korrosion und Verschleiß.

Vormontagen und Endmontagen für Ihr Produktionsprogramm.

Produktionswerkzeuge passend zu Ihrem Verfahren und Volumen.

Prototypenteile zur Prüfung von Passung, Funktion und Konstruktion.
DFM, Prozessplanung und Produktionsunterstützung für Ihr Projekt.
Prüfung, Dokumentation, Bestands- und Lieferplanung für Ihr Produktionsprogramm.
Wählen Sie luft- oder flüssigkeitsgekühlte Komponenten passend zu Ihren thermischen und mechanischen Anforderungen.

Fertigungsunterstützung für Ihre Kühlplatten, Verteiler und Kühlbaugruppen.

Finden Sie Komponenten für Ihre Leistungselektronik-, Energie-, Laser- und Telekommunikationsanwendung.

Komponenten für Ihre elektronischen Systeme.
Beginnen Sie mit Ihren Funktions- und Qualitätsanforderungen.
An Ihrer Betriebsumgebung ausrichten.
Prüfen Sie vom Prototyp bis zur Serie Werkstoffeigenschaften, Fertigbarkeit und Kosten für Ihr Bauteil.
Legierung, Werkstoffzustand und Oberfläche Ihrer Metallteile prüfen.
 AluminiumFestigkeit, Gewicht und Bearbeitung›
 EdelstahlKorrosions- und Oberflächenanforderungen›
 Kohlenstoff- und legierter StahlWerkstoffsorte und Wärmebehandlung besprechen›
 WerkzeugstahlWerkzeug- und Verschleißanforderungen besprechen›
 TitanWerkstoffsorte und Bauteilgeometrie prüfen›
 Kupfer und MessingLeitfähigkeit und Bearbeitung besprechen›
Stimmen Sie Ihr Polymer auf Funktion, Verfahren und Umgebung ab.
 ABSGehäuse- und Formgebungsanforderungen prüfen›
 Polycarbonat (PC)Transparenz- und Schlagzähigkeitsanforderungen besprechen›
 Polyamid (PA)Feuchte- und Verschleißbedingungen prüfen›
 POM / AcetalPassung und Gleitmerkmale prüfen›
 PEEKBetriebsbedingungen besprechen›
 PTFEReibung und chemische Beanspruchung prüfen›
 ULTEM / PEIThermische und elektrische Anforderungen besprechen›
Werkstoffverfügbarkeit und Anwendungsanforderungen bestätigen.
 Silikon / LSRAnforderungen an flexible Komponenten besprechen›
 TPU / TPEFlexibilität und Verarbeitung prüfen›
 EPDMWitterung und chemische Beanspruchung prüfen.›
 NBRÖl- und Kraftstoffbeanspruchung prüfen.›
 FKMTemperatur und chemische Beanspruchung prüfen.›
 G10 / FR4Isolations- und Laminatanforderungen prüfen›
 VerbundwerkstoffeSteifigkeit, Gewicht und Laminat prüfen.›Kundenspezifizierte WerkstoffeIhre Werkstoffsorte und Anforderungen bestätigen.›Andere SpezialwerkstoffeIhre Anwendung und Werkstoffsorte besprechen.›
Praktische Hinweise für Ihre Bauteilgeometrie und Werkstoffentscheidungen.
Bereiten Sie Ihre Fragen zu Verfahren, Budget und Beschaffung vor.
Bauen Sie Ihr Wissen vor Produktionsbeginn auf.
Erfahren Sie, wer wir sind und wie wir arbeiten.
Finden Sie unser Unterstützungsteam in den USA oder beginnen Sie ein Gespräch.
IHRE OBERFLÄCHE. IHRE GEWINDE. IHRE ENDPASSUNG.
Planen Sie die Strahloberfläche nach Werkstoff, Sichtflächen und Arbeitsschnittstellen Ihrer Zeichnung. Definieren Sie Strahlmittel, geschützte Gewinde, Sauberkeit und Musterabnahme vor der Bearbeitung.
Beginnen Sie mit 1 freigegebenen Zeichnung sowie Werkstoff, Ausgangsoberfläche und Menge. Tatsächliches Strahlmittel, Verfahren und Oberflächenumfang werden für Ihr Projekt bestätigt.
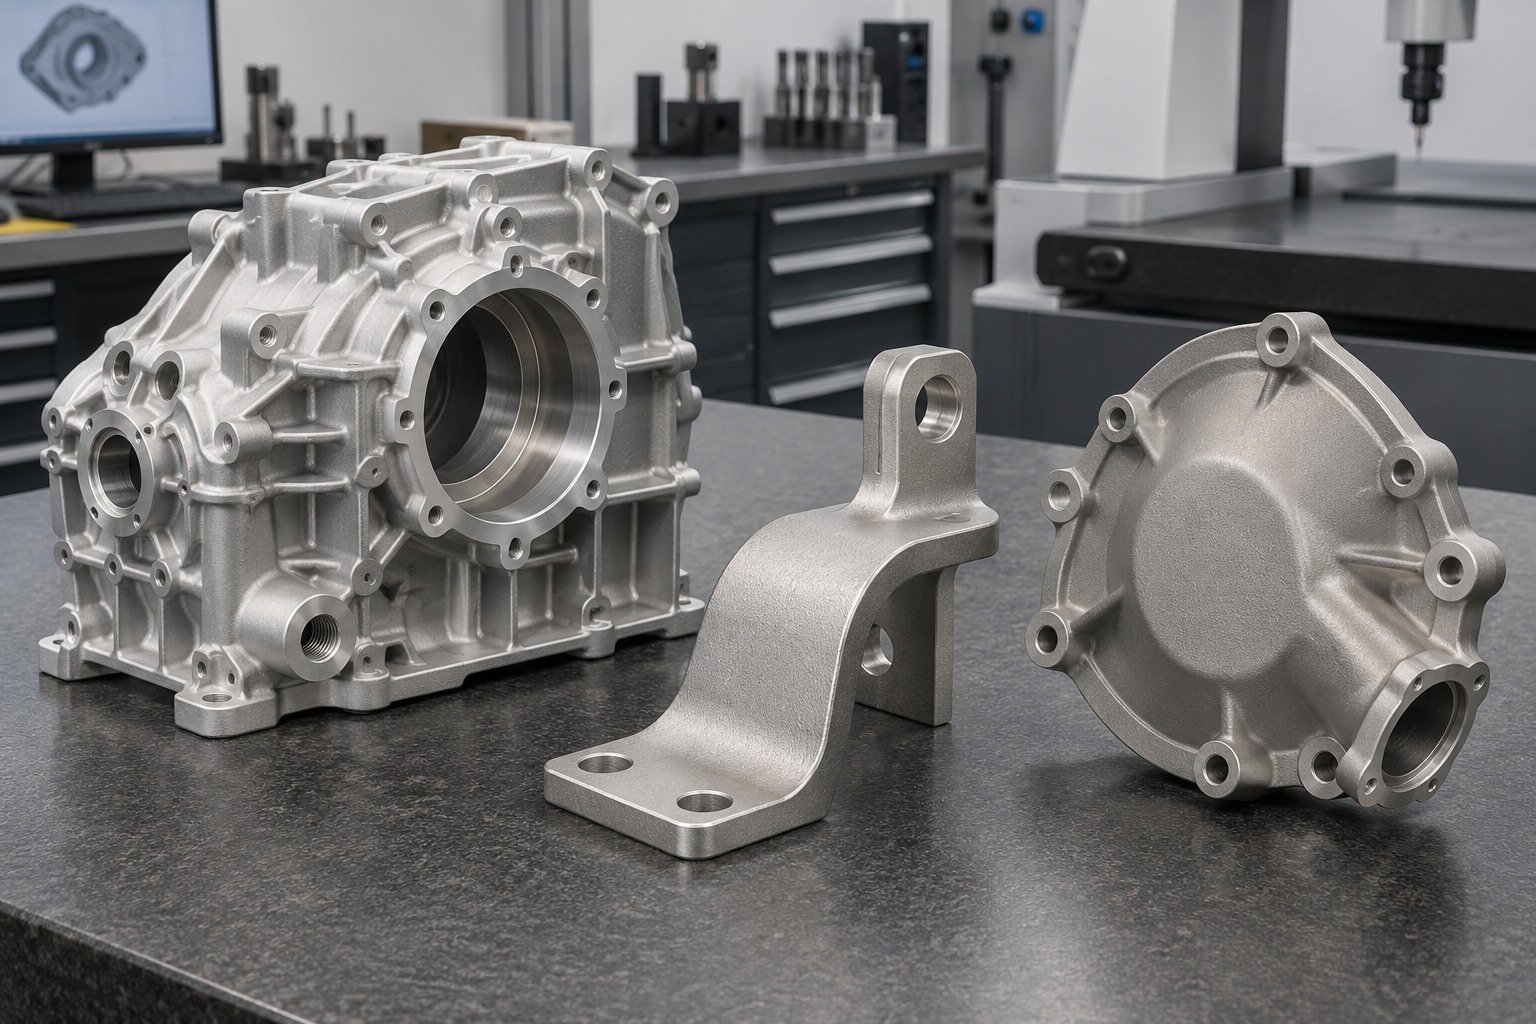
Grundwerkstoff und Ausgangsoberfläche bestätigen
Strahlmittel und Prozess vereinbaren
Ungestrahlte Schnittstellen markieren
Textur, Passung und Sauberkeit prüfen
Projektunterstützung im Raum Dallas
Definieren Sie Endoberfläche und Merkmale, deren Montagefunktion erhalten bleiben muss.
Legierung, Härte und Ausgangszustand.
Zweck, Sichtflächen und freigegebenes Muster.
Werkstoff, Körnungssystem und geeignetes Verfahren.
Geschützte Gewinde, Bohrungen und Dichtflächen.
Textur, Sauberkeit, Passung und nächster Arbeitsschritt.
Industrielles Sandstrahlen umfasst unterschiedliche Strahlmittel und Verfahren. Wählen Sie Ihr Bauteil und vereinbaren Sie den tatsächlichen Prozess, statt nur eine unspezifizierte Strahloberfläche zu bestellen.
Trennen Sie beim Strahlen bearbeiteter Teile Sichtflächen von Bohrungen, Dichtflächen und Positionierbezügen.
| Ihre Funktion | Bohrungen, Dichtsitze, Montageauflagen und äußeres Aussehen. |
|---|---|
| Ihr Zustand | Legierung, Bearbeitungszustand und erforderliche Textur. |
| Ihr Auftrag | Versuchsmenge, Erstauftrag, Wiederholbedarf und Verpackung. |
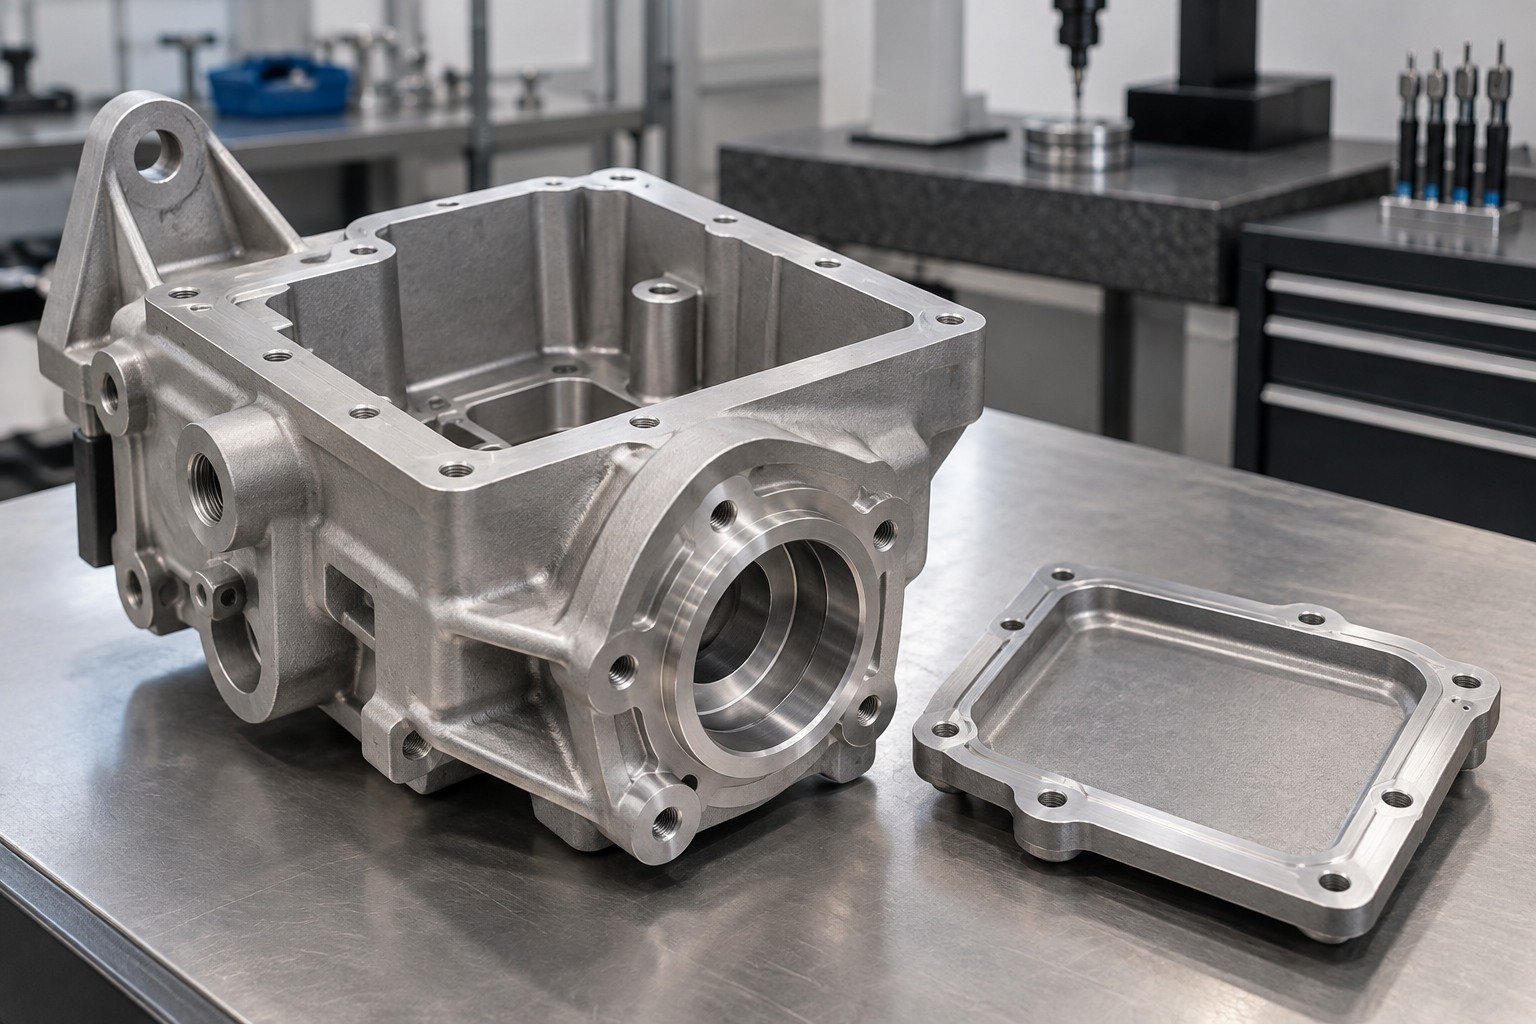
Wählen Sie ein mit tatsächlicher Legierung und Folgeoberfläche verträgliches Strahlmittel. Prüfen Sie die Textur am repräsentativen bearbeiteten Muster, statt gleiche Ergebnisse aller Strahlverfahren anzunehmen.
| Ihr Grundwerkstoff | Tatsächliche Legierung, Härte, frühere Beschichtungen und Oberflächenzustand. |
|---|---|
| Ihr Beschichtungssystem | Strahlmittelwerkstoff, Körnungssystem und tatsächlicher Prozess. |
| Ihre Nachweise | Repräsentatives Texturmuster, geschützte Passung und Sauberkeit. |
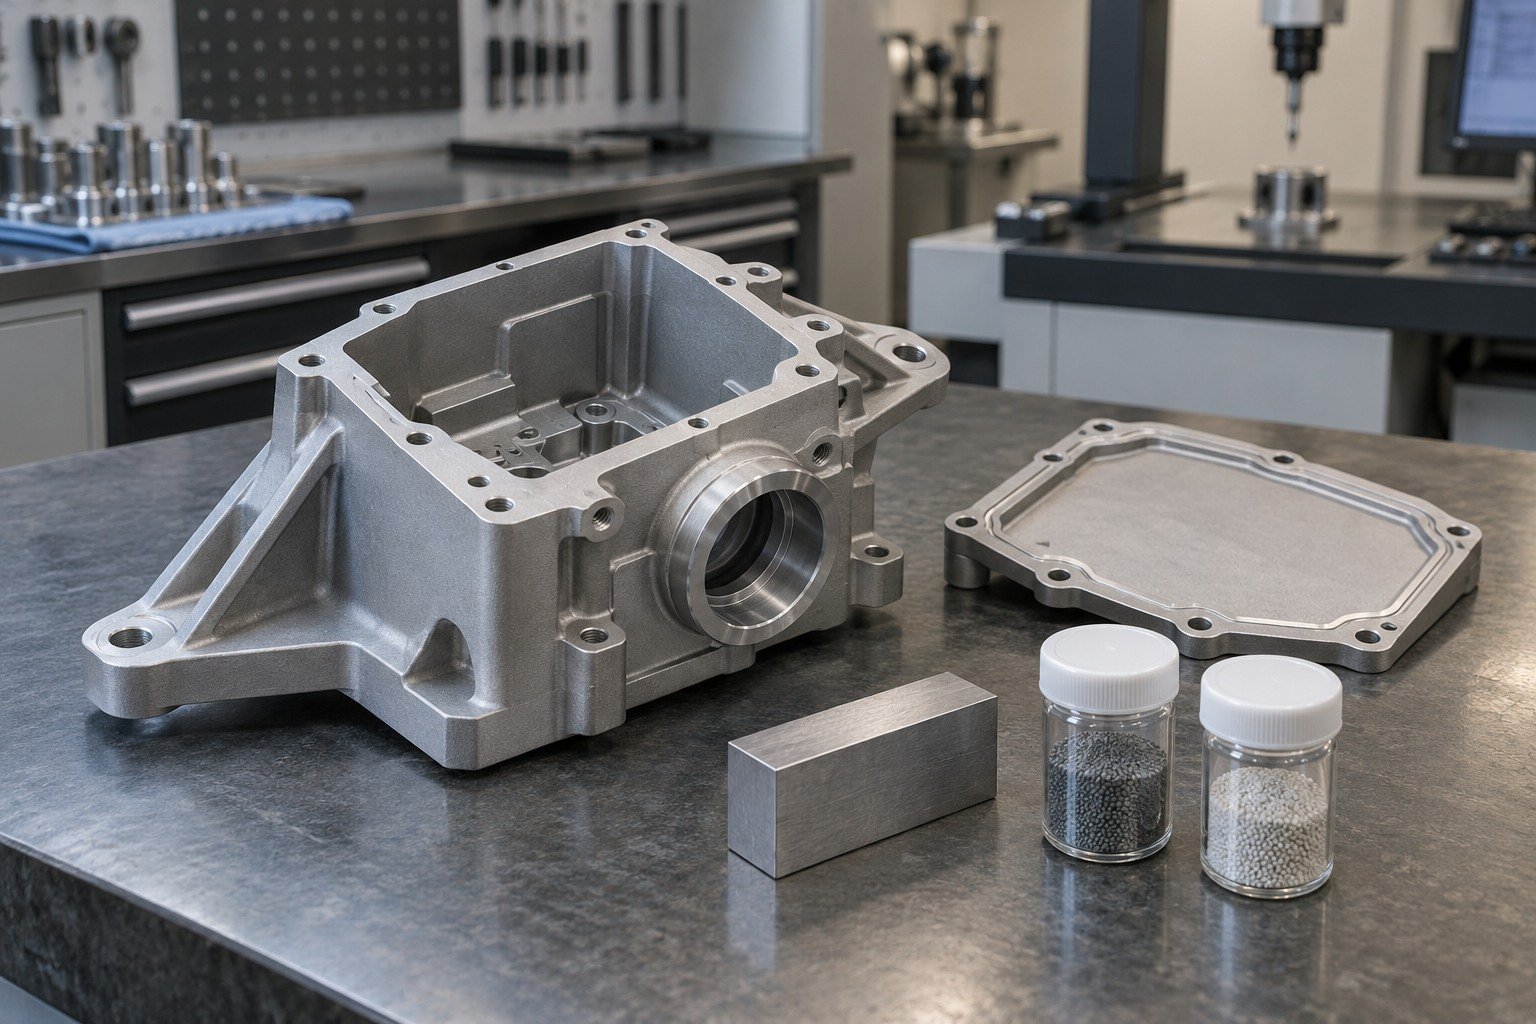
Markieren Sie ungestrahlte Schnittstellen, Grenzmaße und empfindliche Kanten. Vereinbaren Sie zum Prozess passenden Schutz und prüfen Sie ihn vor dem Strahlen.
| Ihre Zeichnung | Bohrungen, Dichtsitze, Montageauflagen und äußeres Aussehen. |
|---|---|
| Ihre Grenzen | Gewinde, Bohrungen, Dichtflächen und definierte Abdeckgrenzen. |
| Ihre Vereinbarung | Schutz vor dem Strahlen sichern, nach Entfernung reinigen und Passung prüfen. |
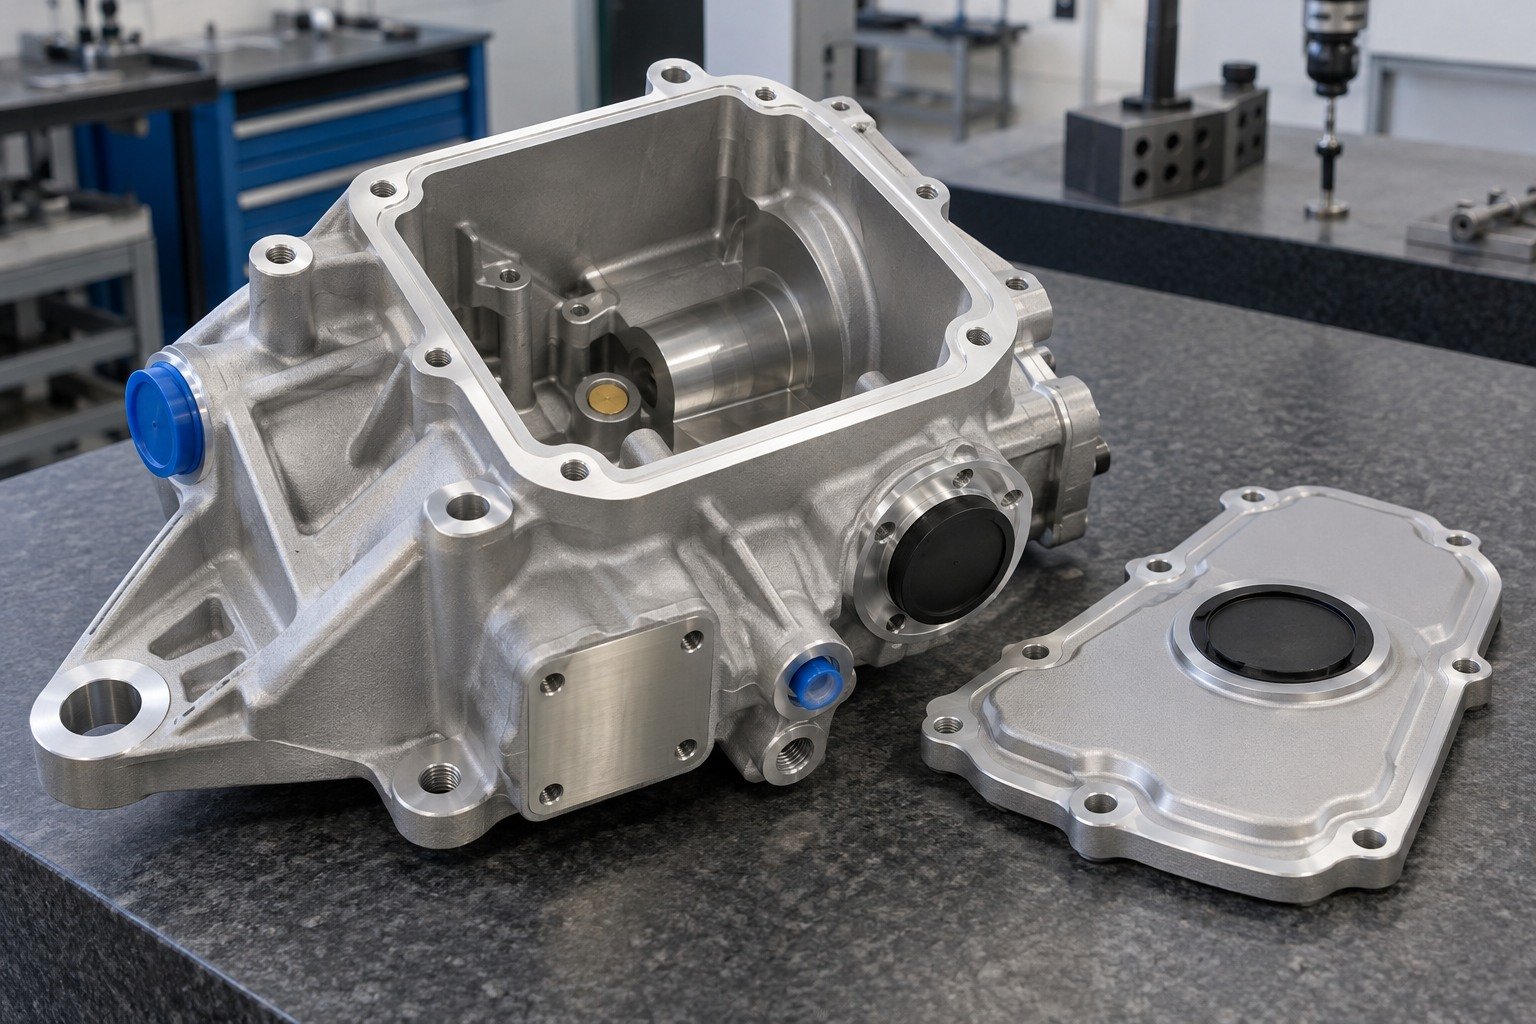
Geben Sie das repräsentative Fertigmuster für Textur, kritische Passung und Sauberkeit frei. Spezifizieren Sie erforderliche Messungen, Nachweise und Schutzverpackung.
| Ihre Fertigpassung | Bohrungen, Dichtsitze, Montageauflagen und äußeres Aussehen. |
|---|---|
| Ihr Zustand | Legierung, Bearbeitungszustand und erforderliche Textur. |
| Ihre Nachweise | Zeichnungsrevision, Strahlmittelanforderung, geschützte Merkmale und Freigabenachweise. |
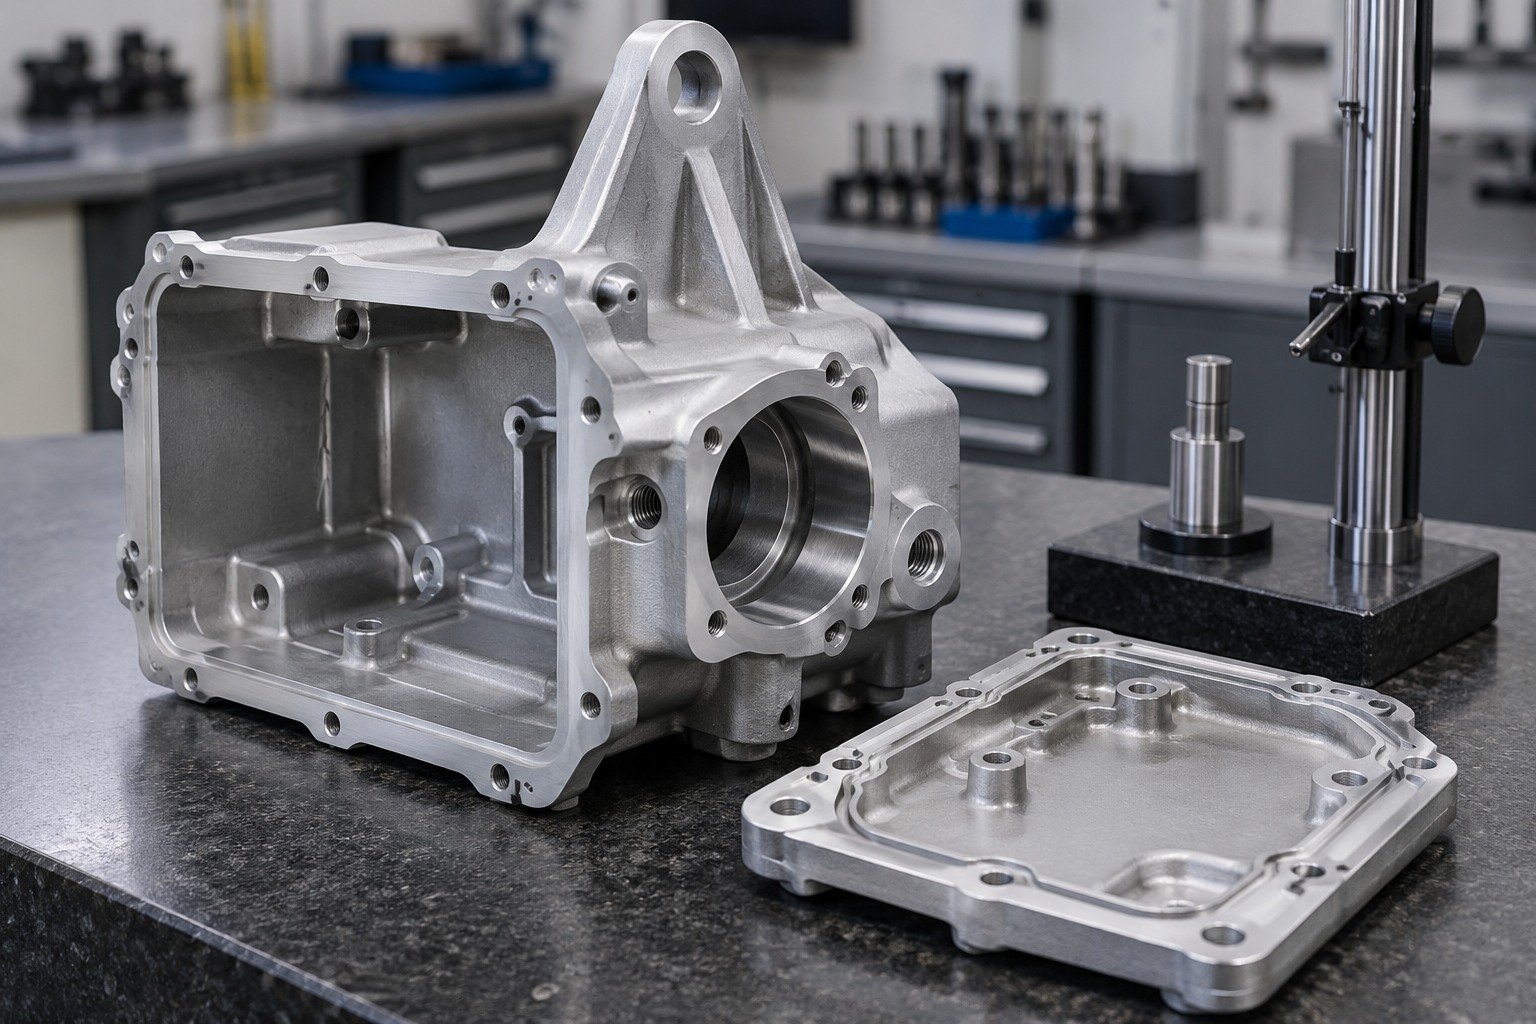
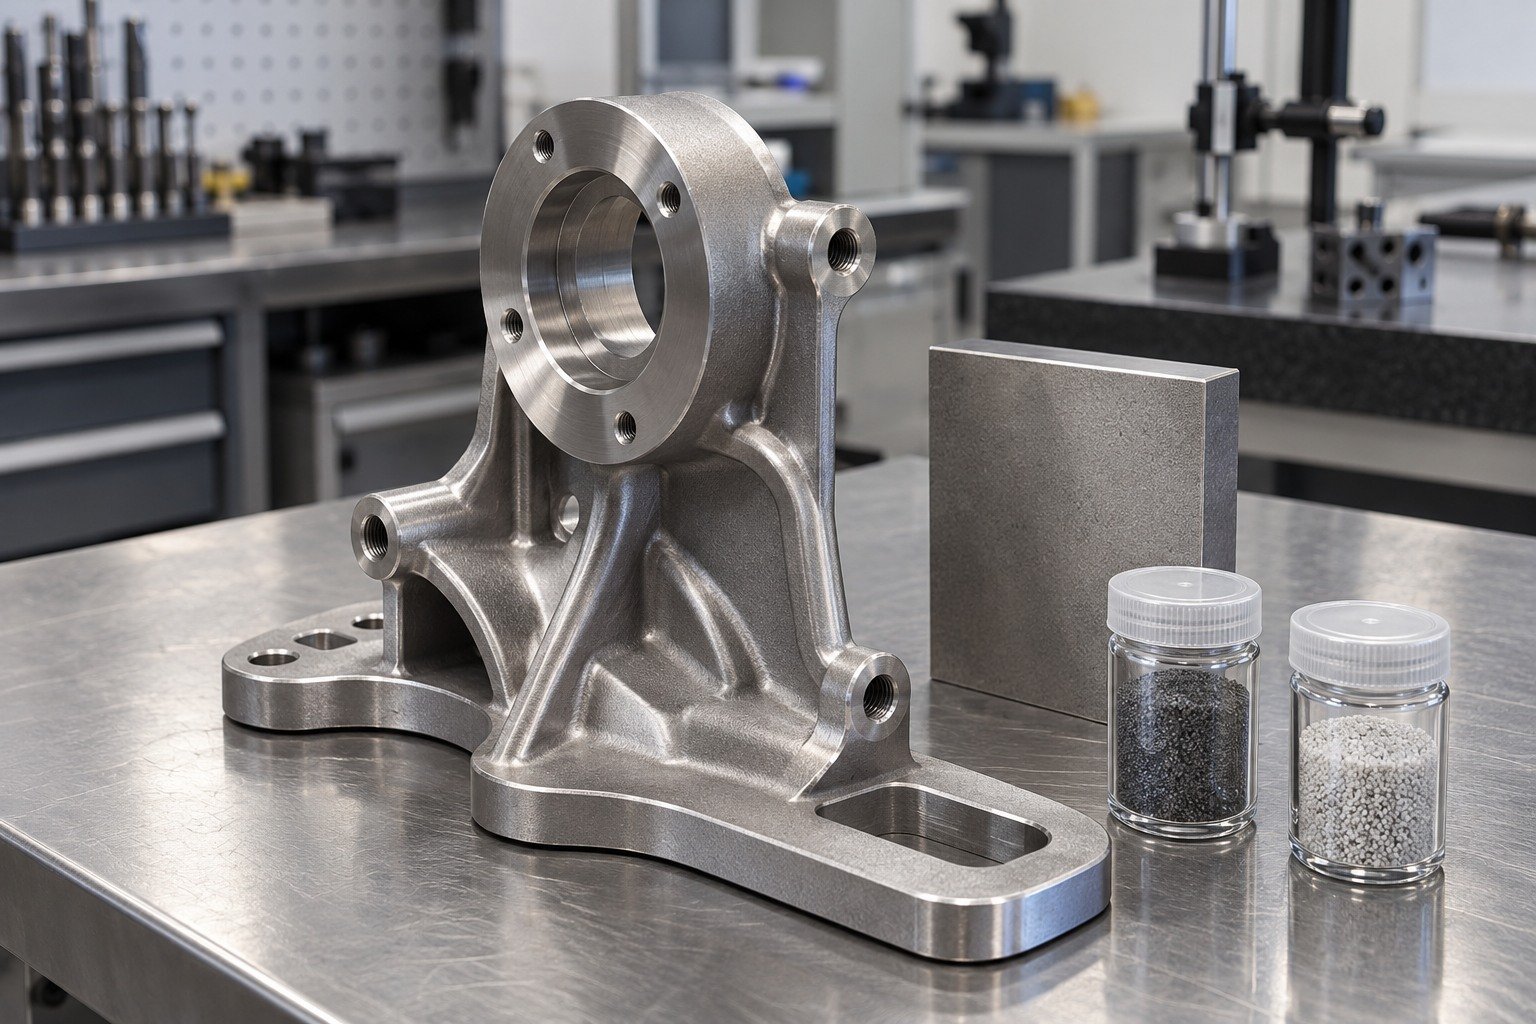
Legen Sie beim Strahlen von Guss Legierung, Gusshaut, Poren und Maßgrenzen vor Wahl der Behandlung offen.
| Ihre Funktion | Gusshaut, Anschlüsse, Bezüge und bearbeitete Schnittstellen. |
|---|---|
| Ihr Zustand | Legierung, vorhandene Fehler und zulässiger Materialabtrag. |
| Ihr Auftrag | Versuchsmenge, Erstauftrag, Wiederholbedarf und Verpackung. |
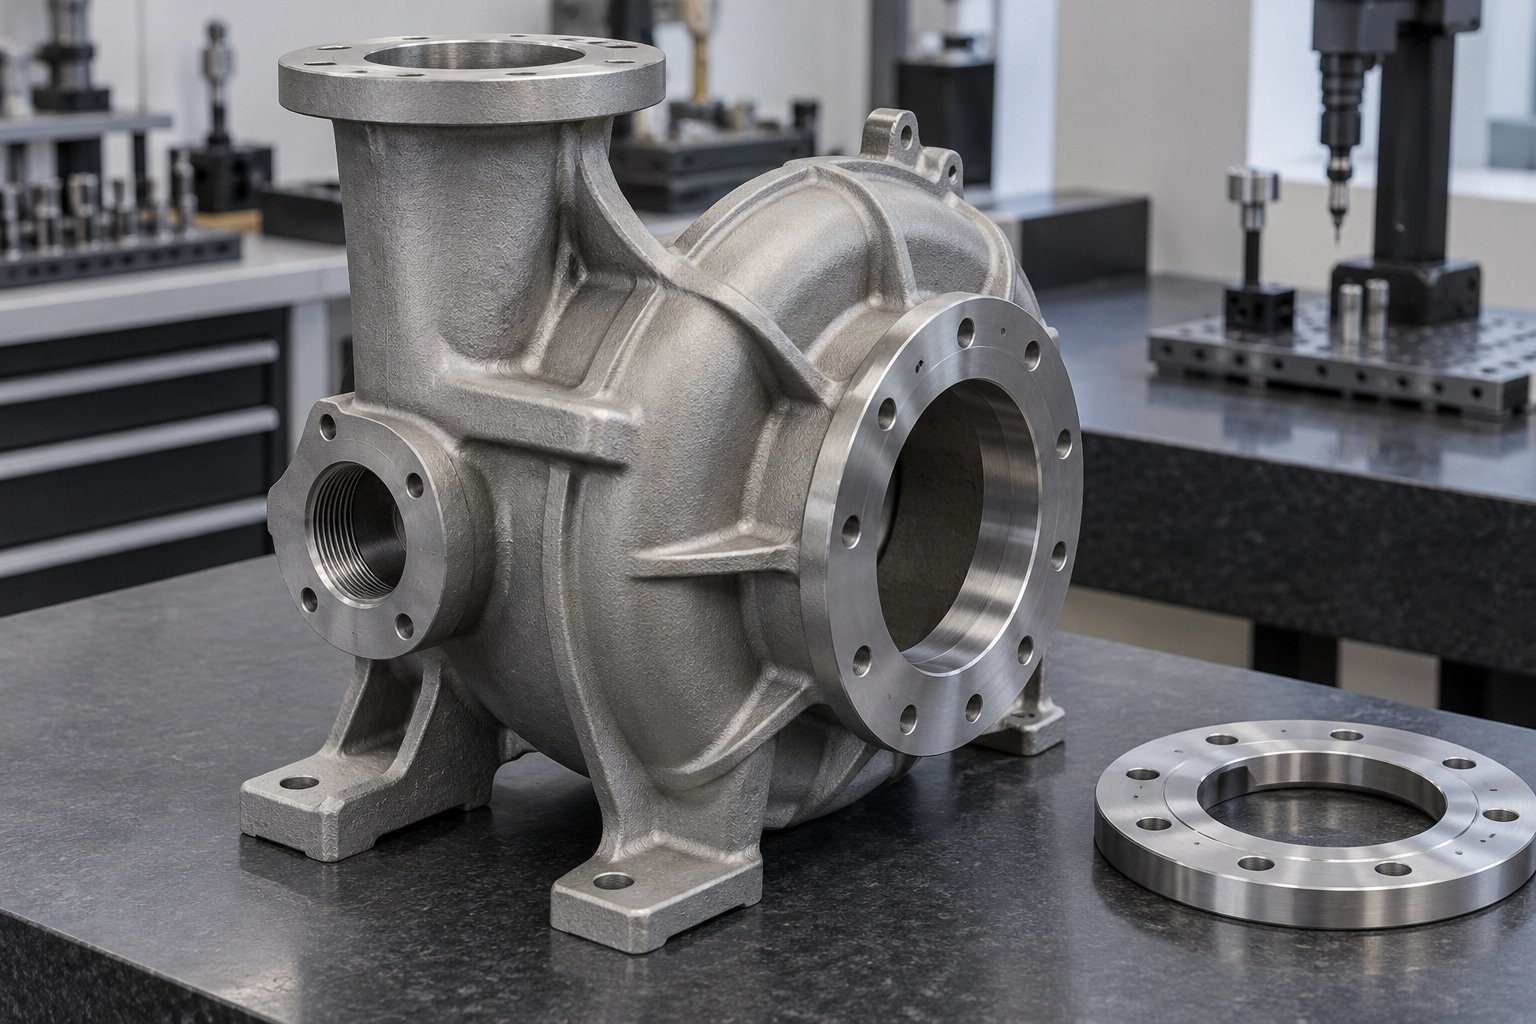
Prüfen Sie Gusszustand und Reinigungs- oder Texturziel gemeinsam. Strahlen repariert keine Gussfehler und belegt keine innere Fehlerfreiheit.
| Ihr Grundwerkstoff | Tatsächliche Legierung, Härte, frühere Beschichtungen und Oberflächenzustand. |
|---|---|
| Ihr Beschichtungssystem | Strahlmittelwerkstoff, Körnungssystem und tatsächlicher Prozess. |
| Ihre Nachweise | Repräsentatives Texturmuster, geschützte Passung und Sauberkeit. |
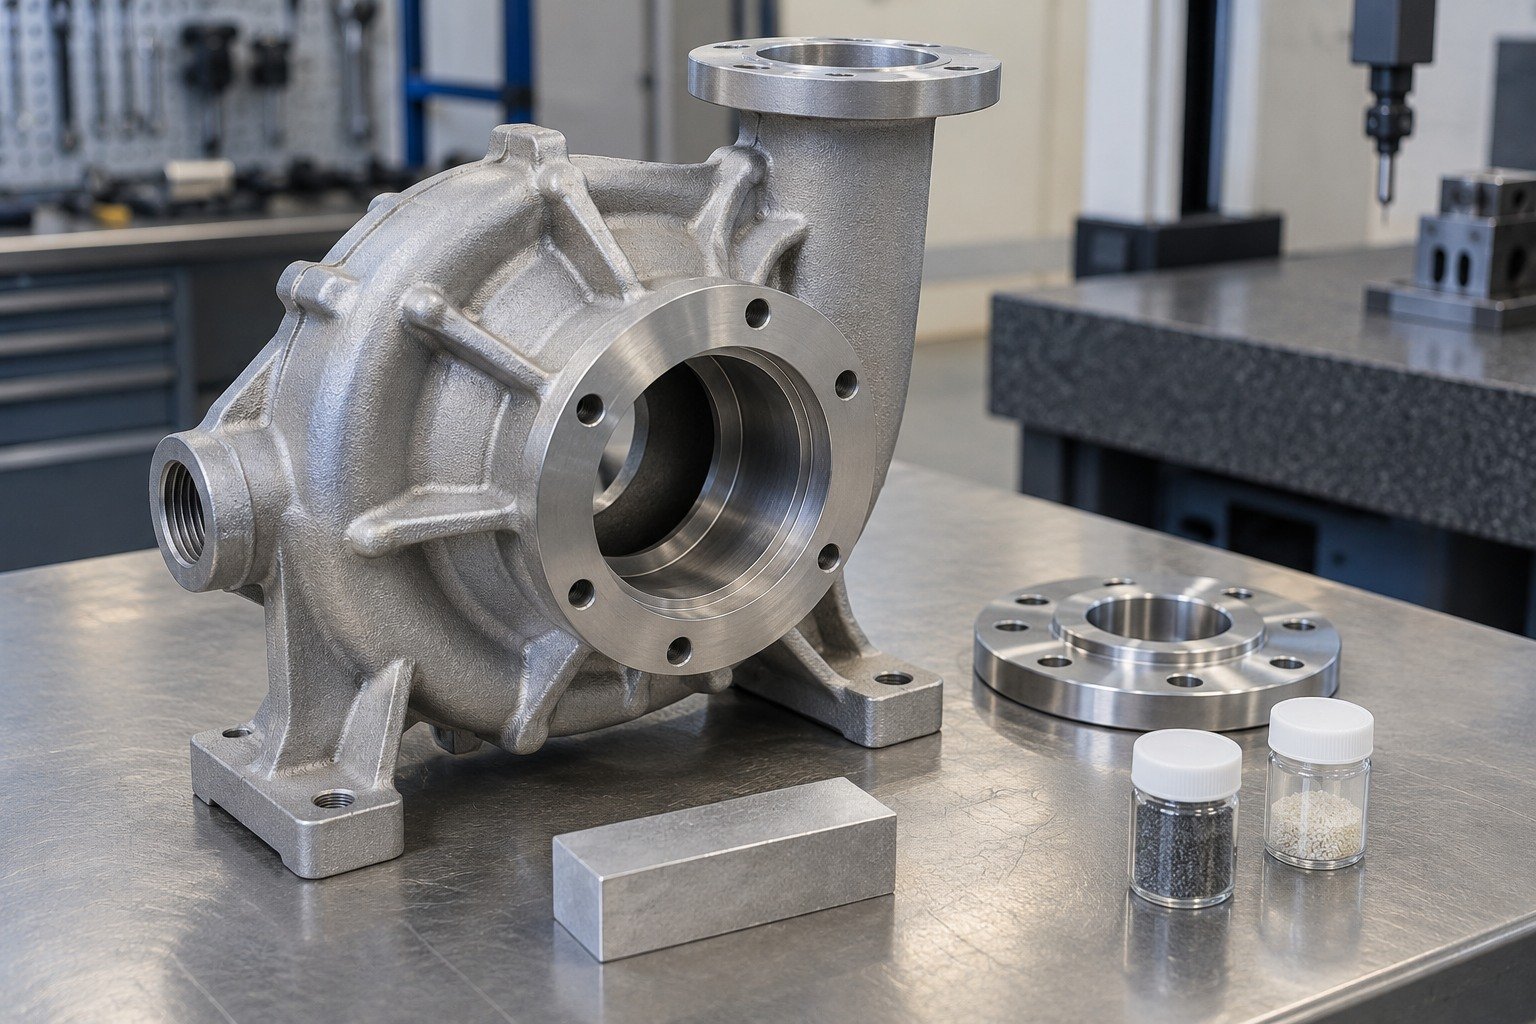
Markieren Sie ungestrahlte Schnittstellen, Grenzmaße und empfindliche Kanten. Vereinbaren Sie zum Prozess passenden Schutz und prüfen Sie ihn vor dem Strahlen.
| Ihre Zeichnung | Gusshaut, Anschlüsse, Bezüge und bearbeitete Schnittstellen. |
|---|---|
| Ihre Grenzen | Gewinde, Bohrungen, Dichtflächen und definierte Abdeckgrenzen. |
| Ihre Vereinbarung | Schutz vor dem Strahlen sichern, nach Entfernung reinigen und Passung prüfen. |
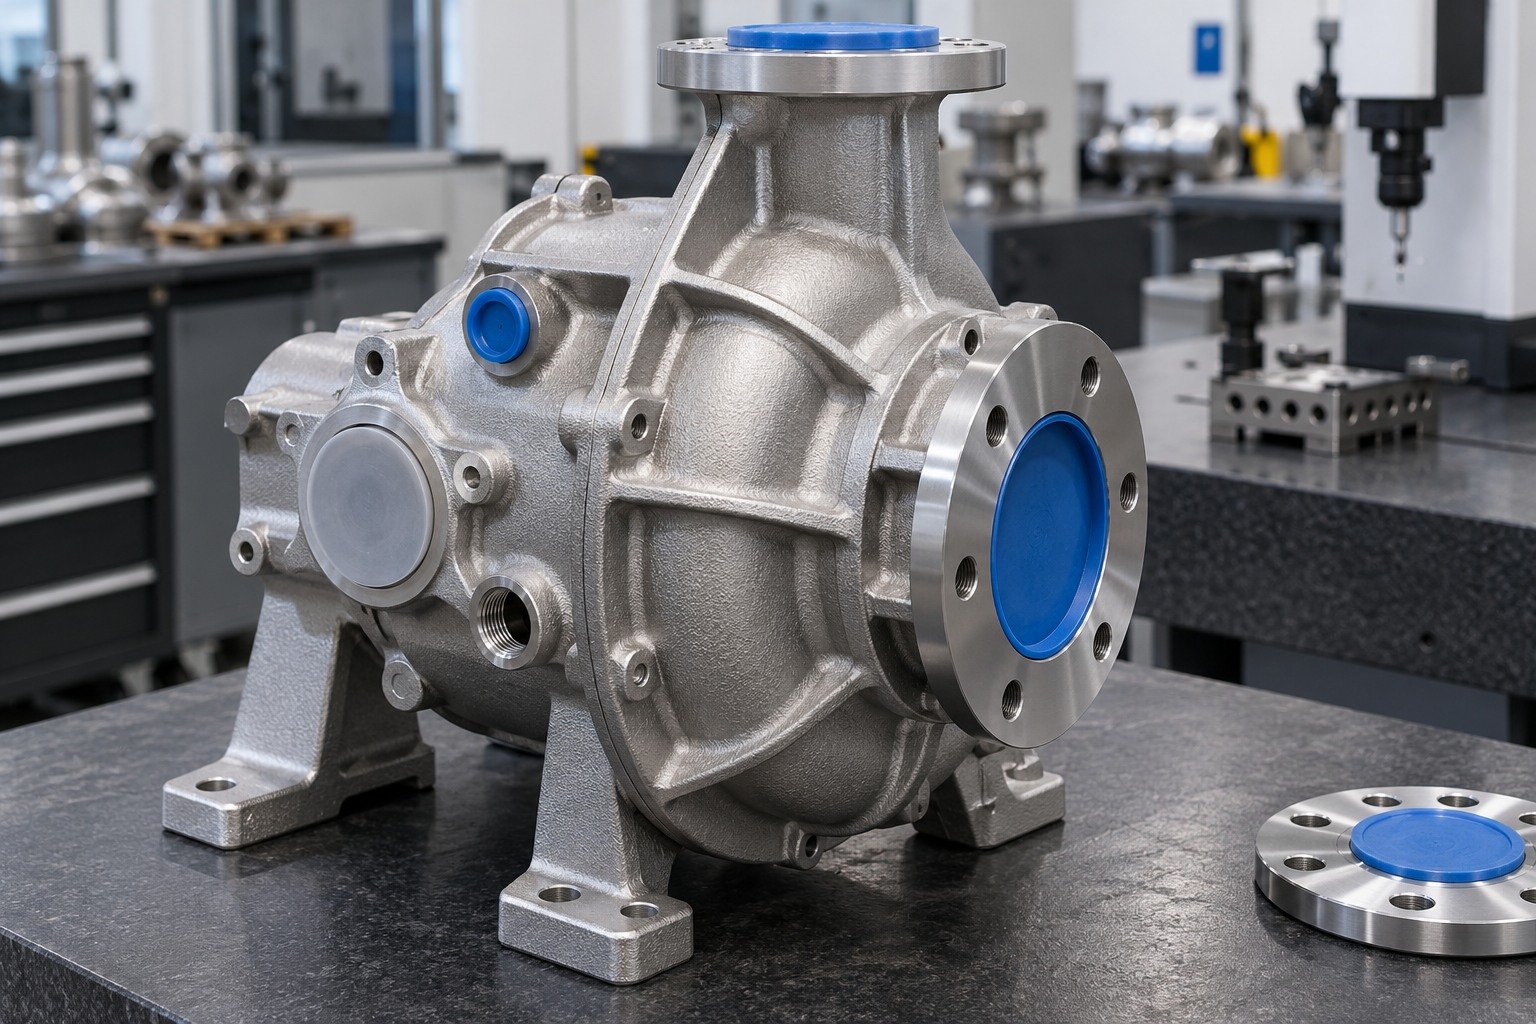
Geben Sie das repräsentative Fertigmuster für Textur, kritische Passung und Sauberkeit frei. Spezifizieren Sie erforderliche Messungen, Nachweise und Schutzverpackung.
| Ihre Fertigpassung | Gusshaut, Anschlüsse, Bezüge und bearbeitete Schnittstellen. |
|---|---|
| Ihr Zustand | Legierung, vorhandene Fehler und zulässiger Materialabtrag. |
| Ihre Nachweise | Zeichnungsrevision, Strahlmittelanforderung, geschützte Merkmale und Freigabenachweise. |
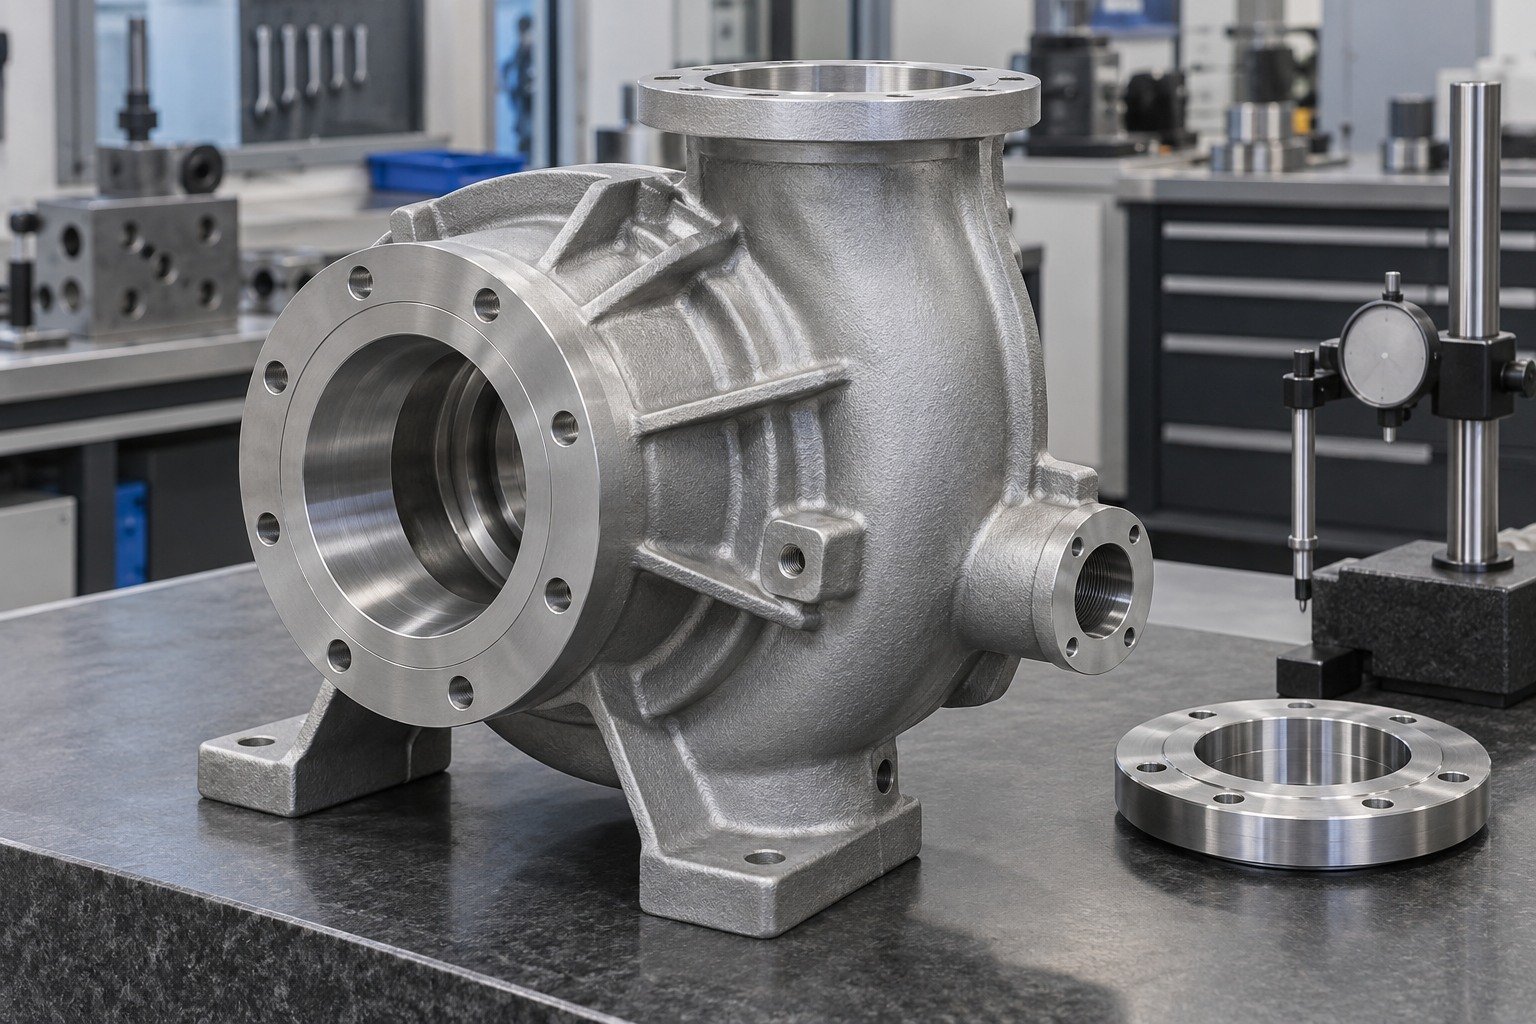
Prüfen Sie beim Strahlen von Blech Wandsteifigkeit, große ebene Flächen, Schnittkanten und erforderliche Oberfläche nach Umformen oder Schweißen.
| Ihre Funktion | Dünne Blenden, geformte Ecken, Sichtflächen und Kantenzustand. |
|---|---|
| Ihr Zustand | Blechgüte, Dicke und Verzugsempfindlichkeit. |
| Ihr Auftrag | Versuchsmenge, Erstauftrag, Wiederholbedarf und Verpackung. |
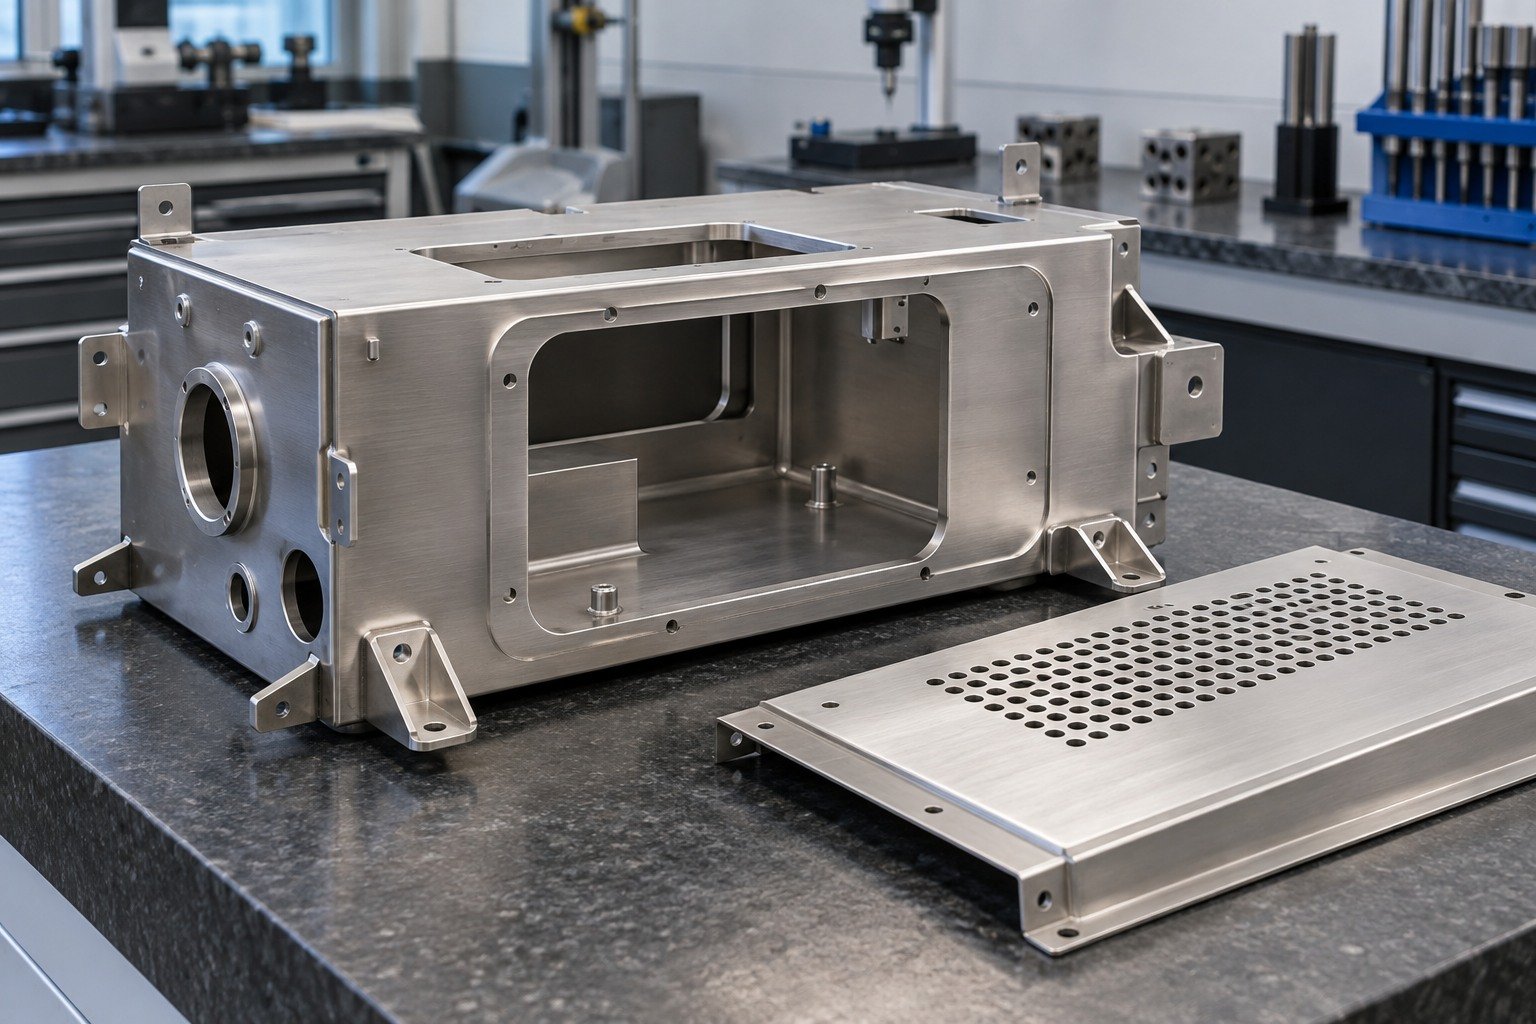
Wählen Sie das Strahlverfahren nach Blendensteifigkeit und gewünschter Oberfläche. Vereinbaren Sie Unterstützung, repräsentative Versuche und Anforderungen nachfolgender Beschichtung.
| Ihr Grundwerkstoff | Tatsächliche Legierung, Härte, frühere Beschichtungen und Oberflächenzustand. |
|---|---|
| Ihr Beschichtungssystem | Strahlmittelwerkstoff, Körnungssystem und tatsächlicher Prozess. |
| Ihre Nachweise | Repräsentatives Texturmuster, geschützte Passung und Sauberkeit. |
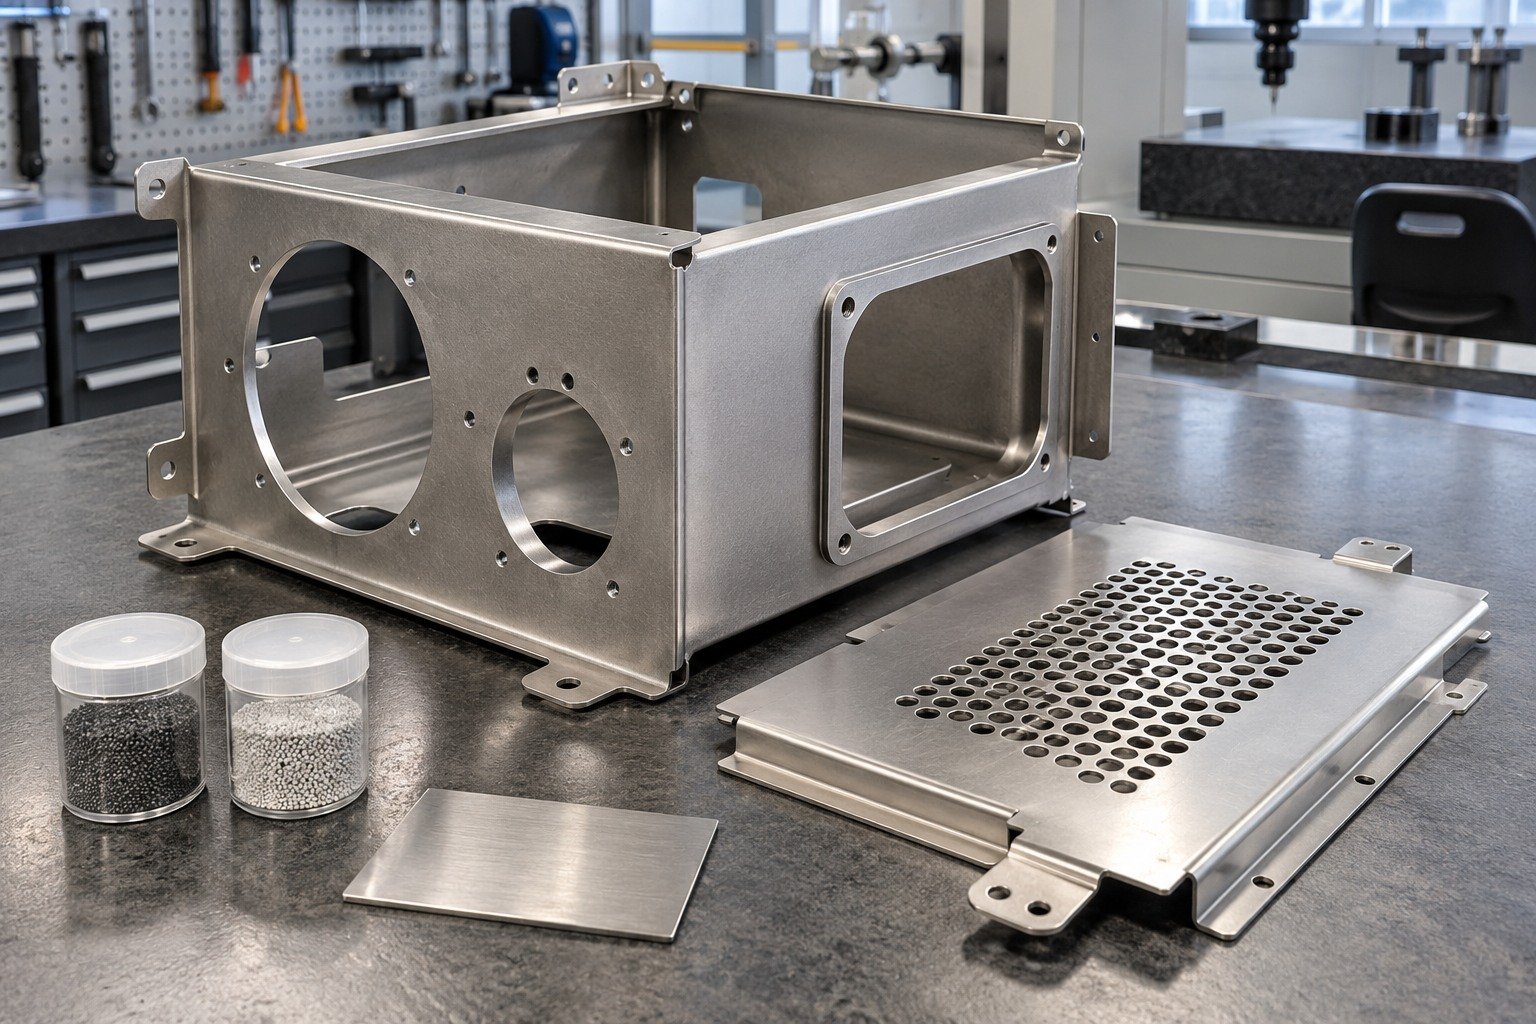
Markieren Sie ungestrahlte Schnittstellen, Grenzmaße und empfindliche Kanten. Vereinbaren Sie zum Prozess passenden Schutz und prüfen Sie ihn vor dem Strahlen.
| Ihre Zeichnung | Dünne Blenden, geformte Ecken, Sichtflächen und Kantenzustand. |
|---|---|
| Ihre Grenzen | Gewinde, Bohrungen, Dichtflächen und definierte Abdeckgrenzen. |
| Ihre Vereinbarung | Schutz vor dem Strahlen sichern, nach Entfernung reinigen und Passung prüfen. |
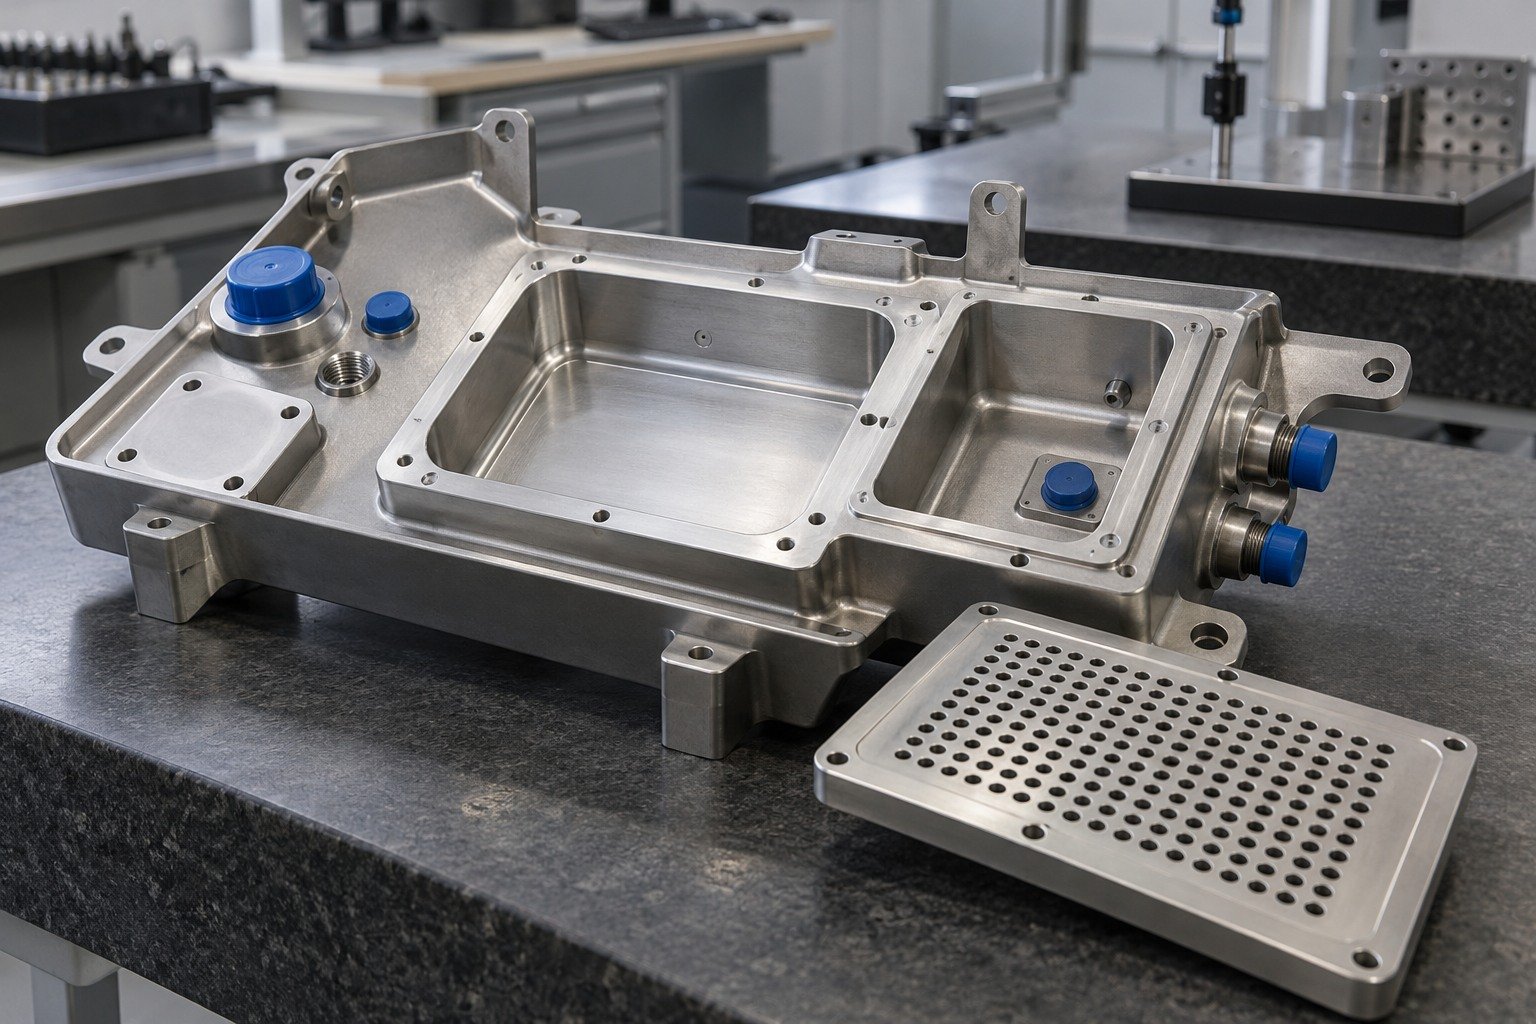
Geben Sie das repräsentative Fertigmuster für Textur, kritische Passung und Sauberkeit frei. Spezifizieren Sie erforderliche Messungen, Nachweise und Schutzverpackung.
| Ihre Fertigpassung | Dünne Blenden, geformte Ecken, Sichtflächen und Kantenzustand. |
|---|---|
| Ihr Zustand | Blechgüte, Dicke und Verzugsempfindlichkeit. |
| Ihre Nachweise | Zeichnungsrevision, Strahlmittelanforderung, geschützte Merkmale und Freigabenachweise. |
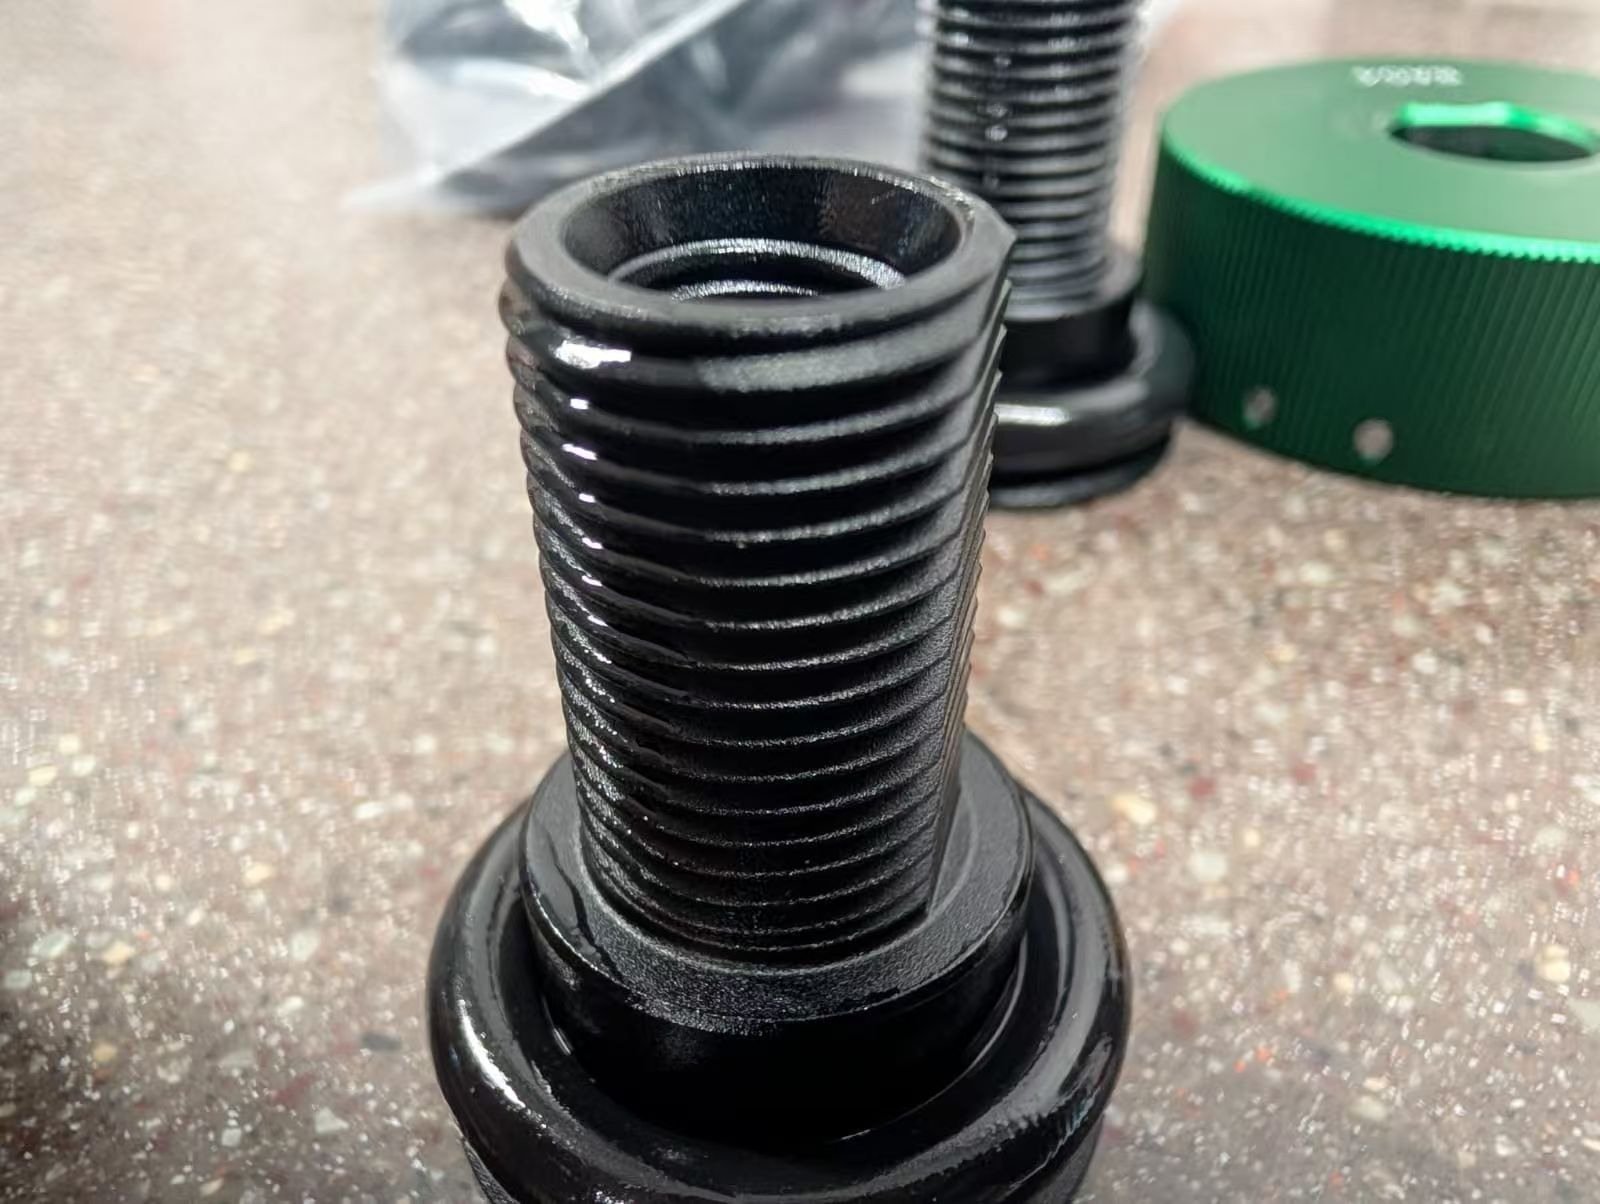
Illustrative Montagesituation, kein dokumentierter Kundenfall: Eine Schraube stoppt vor dem vorgegebenen Eingriff. Eingeschlossenes Strahlmittel ist eine mögliche Ursache; Grate, Schäden und falsche Tiefe können ebenfalls Klemmen verursachen. Klären Sie die Ursache vor Nacharbeit.
| Ihre Funktion | Gewindespezifikation, erforderlicher Eingriff und Sitzflächen. |
|---|---|
| Ihr Zustand | Tatsächlicher Oberflächenzustand und Sauberkeitsanforderungen. |
| Ihr Auftrag | Versuchsmenge, Erstauftrag, Wiederholbedarf und Verpackung. |
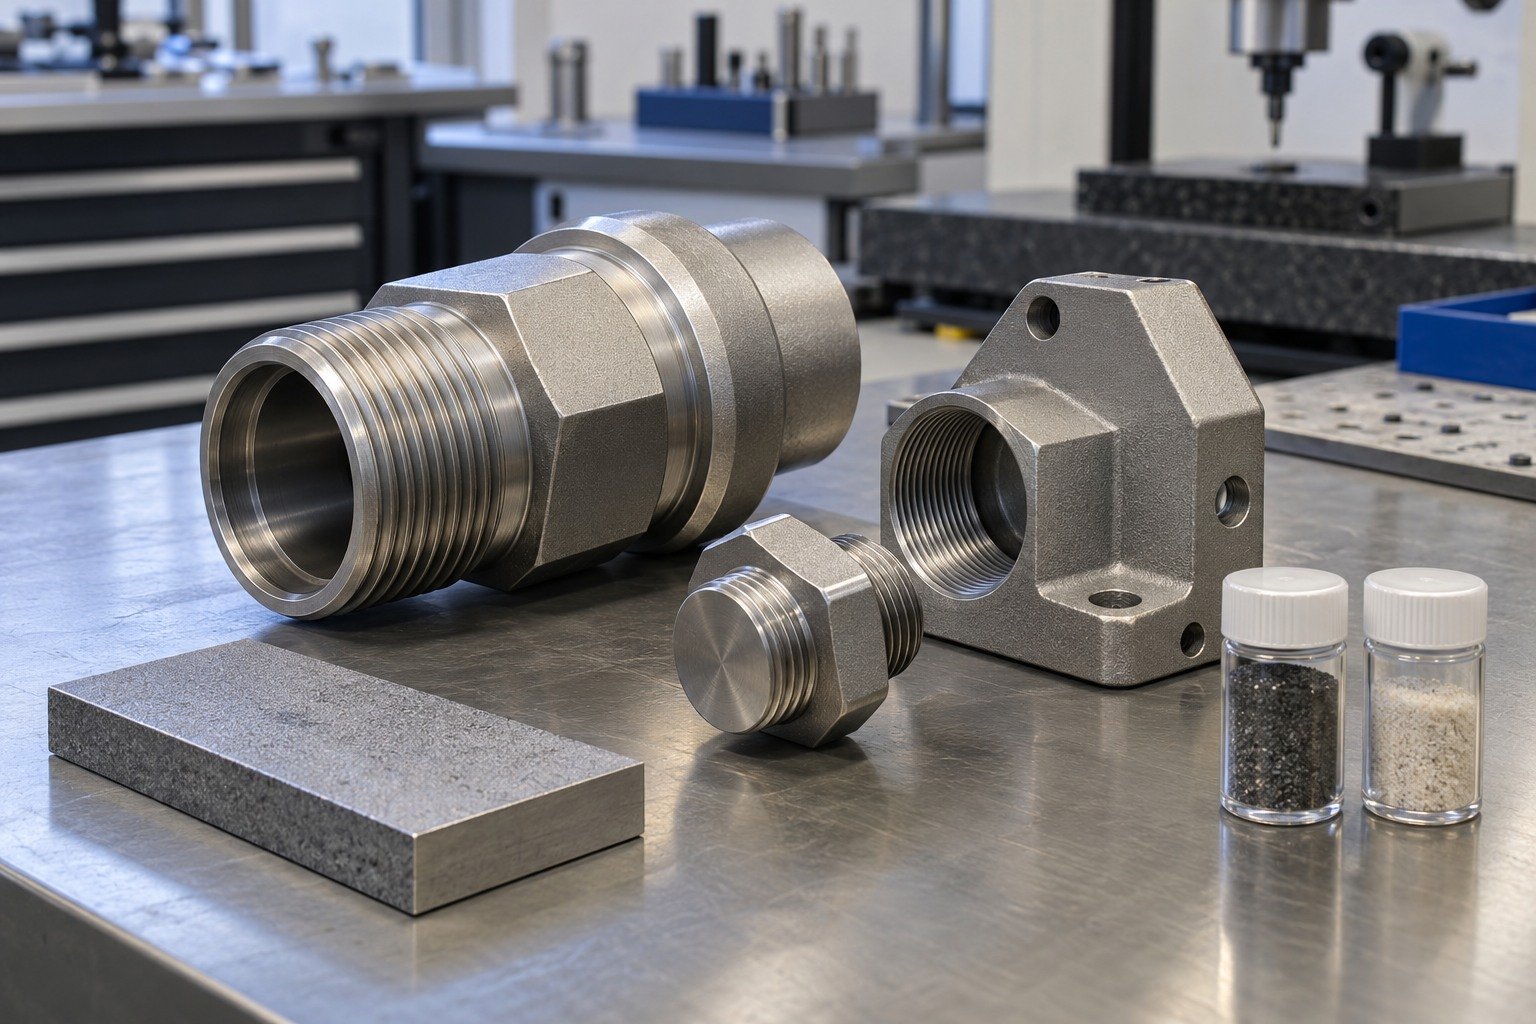
Bei gleichem Strahlmittel und Körnungssystem ist Körnung 220 im Allgemeinen feiner als 150. Die Körnung allein belegt weder Gewindeschutz noch akzeptable Passung. Strahlmitteltyp, Druck, Einwirkdauer, Düsenanordnung, Grundwerkstoff und Gewindeanforderungen müssen gemeinsam geprüft werden.
| Ihr Grundwerkstoff | Tatsächliche Legierung, Härte, frühere Beschichtungen und Oberflächenzustand. |
|---|---|
| Ihr Beschichtungssystem | Strahlmittelwerkstoff, Körnungssystem und tatsächlicher Prozess. |
| Ihre Nachweise | Repräsentatives Texturmuster, geschützte Passung und Sauberkeit. |
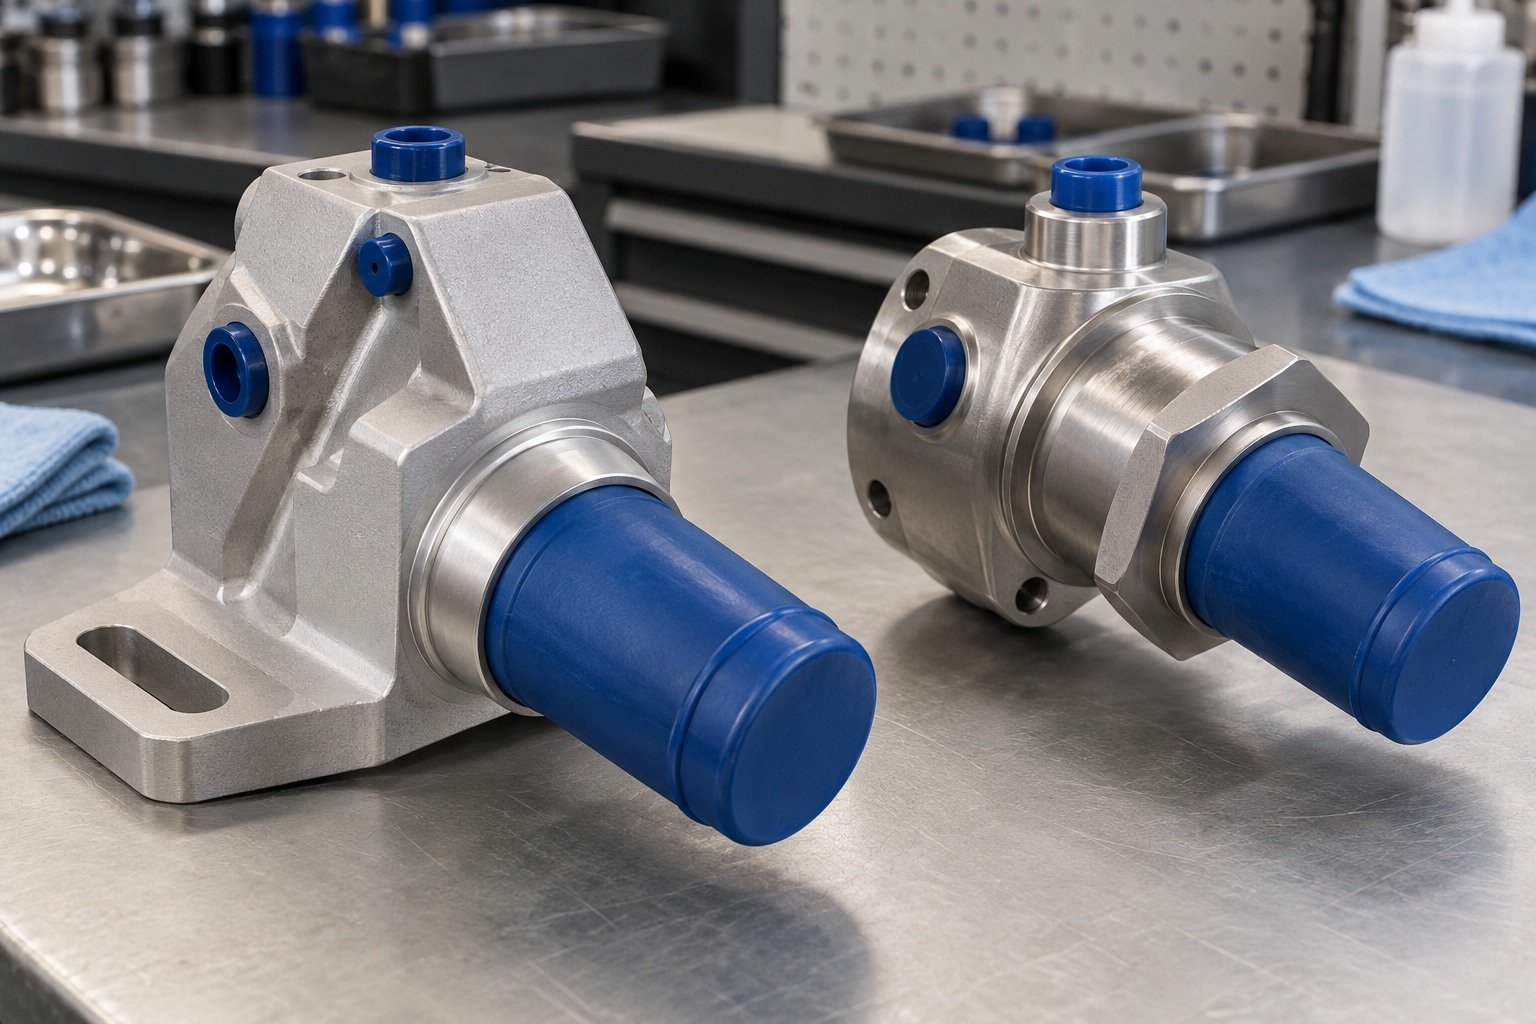
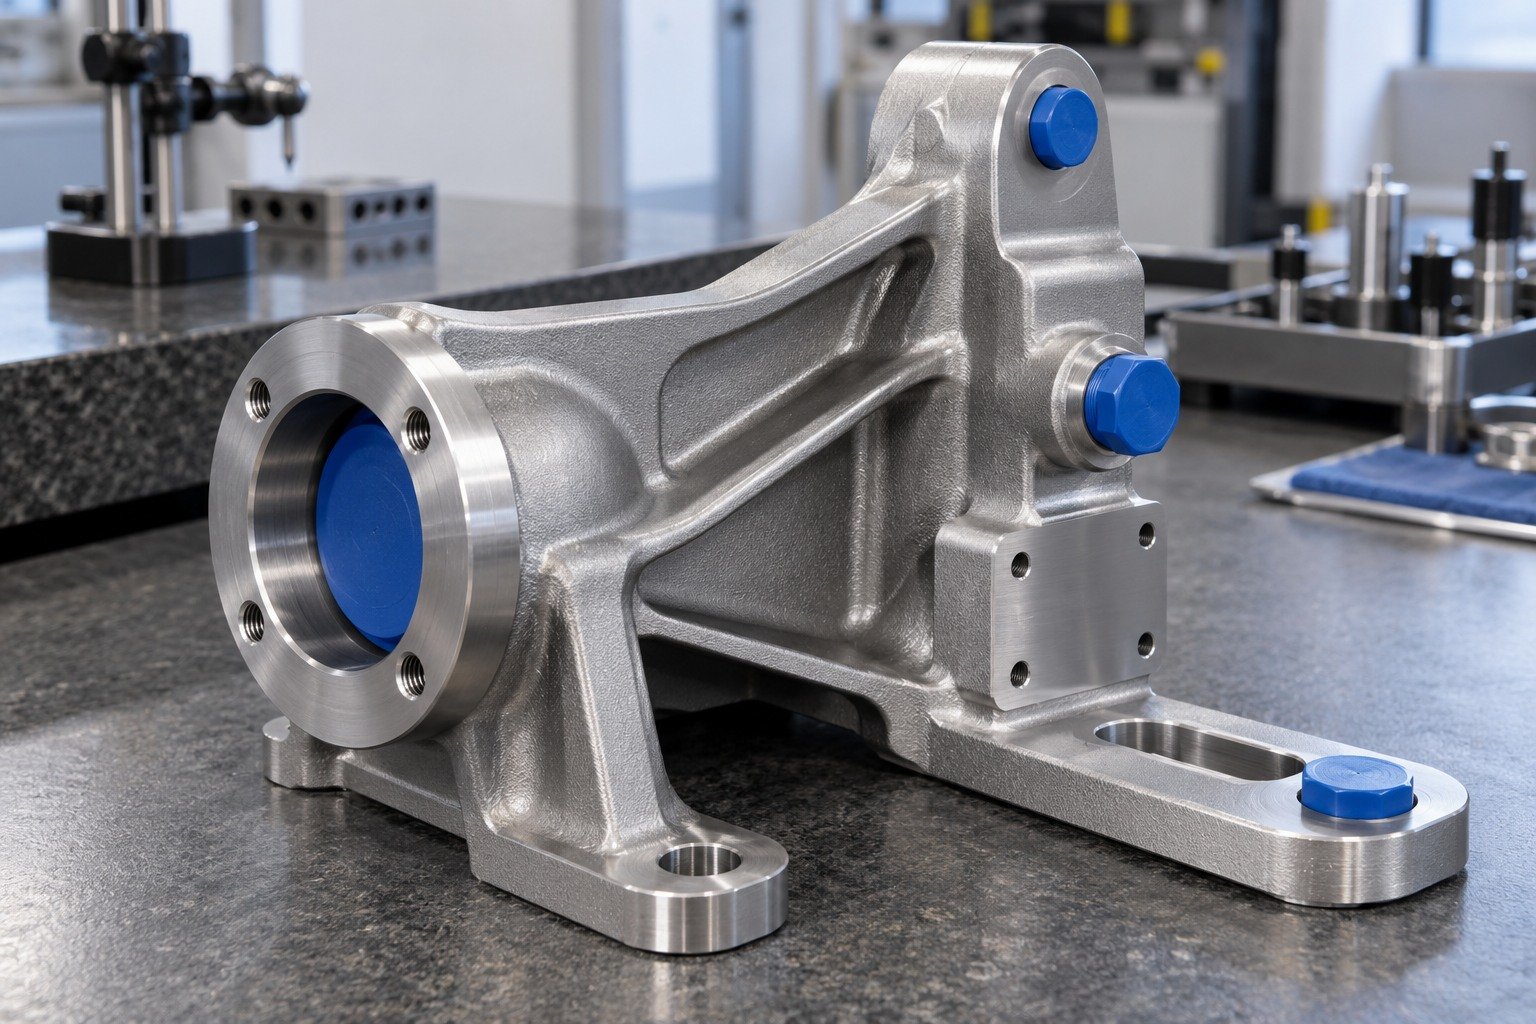
01 Gewindegröße, Klasse, Eingriffstiefe und ungestrahlte Zonen bestimmen. 02 Geeignete Stopfen, Kappen oder spezielle Abdeckungen vor dem Strahlen sicher anbringen. 03 Nach Entfernen der Abdeckung Strahlmittelreste aus Gewindegründen und Sacklöchern entfernen und vereinbarte Lehren- oder Gegenbauteilpassung prüfen.
| Ihre Zeichnung | Gewindespezifikation, erforderlicher Eingriff und Sitzflächen. |
|---|---|
| Ihre Grenzen | Gewinde, Bohrungen, Dichtflächen und definierte Abdeckgrenzen. |
| Ihre Vereinbarung | Schutz vor dem Strahlen sichern, nach Entfernung reinigen und Passung prüfen. |
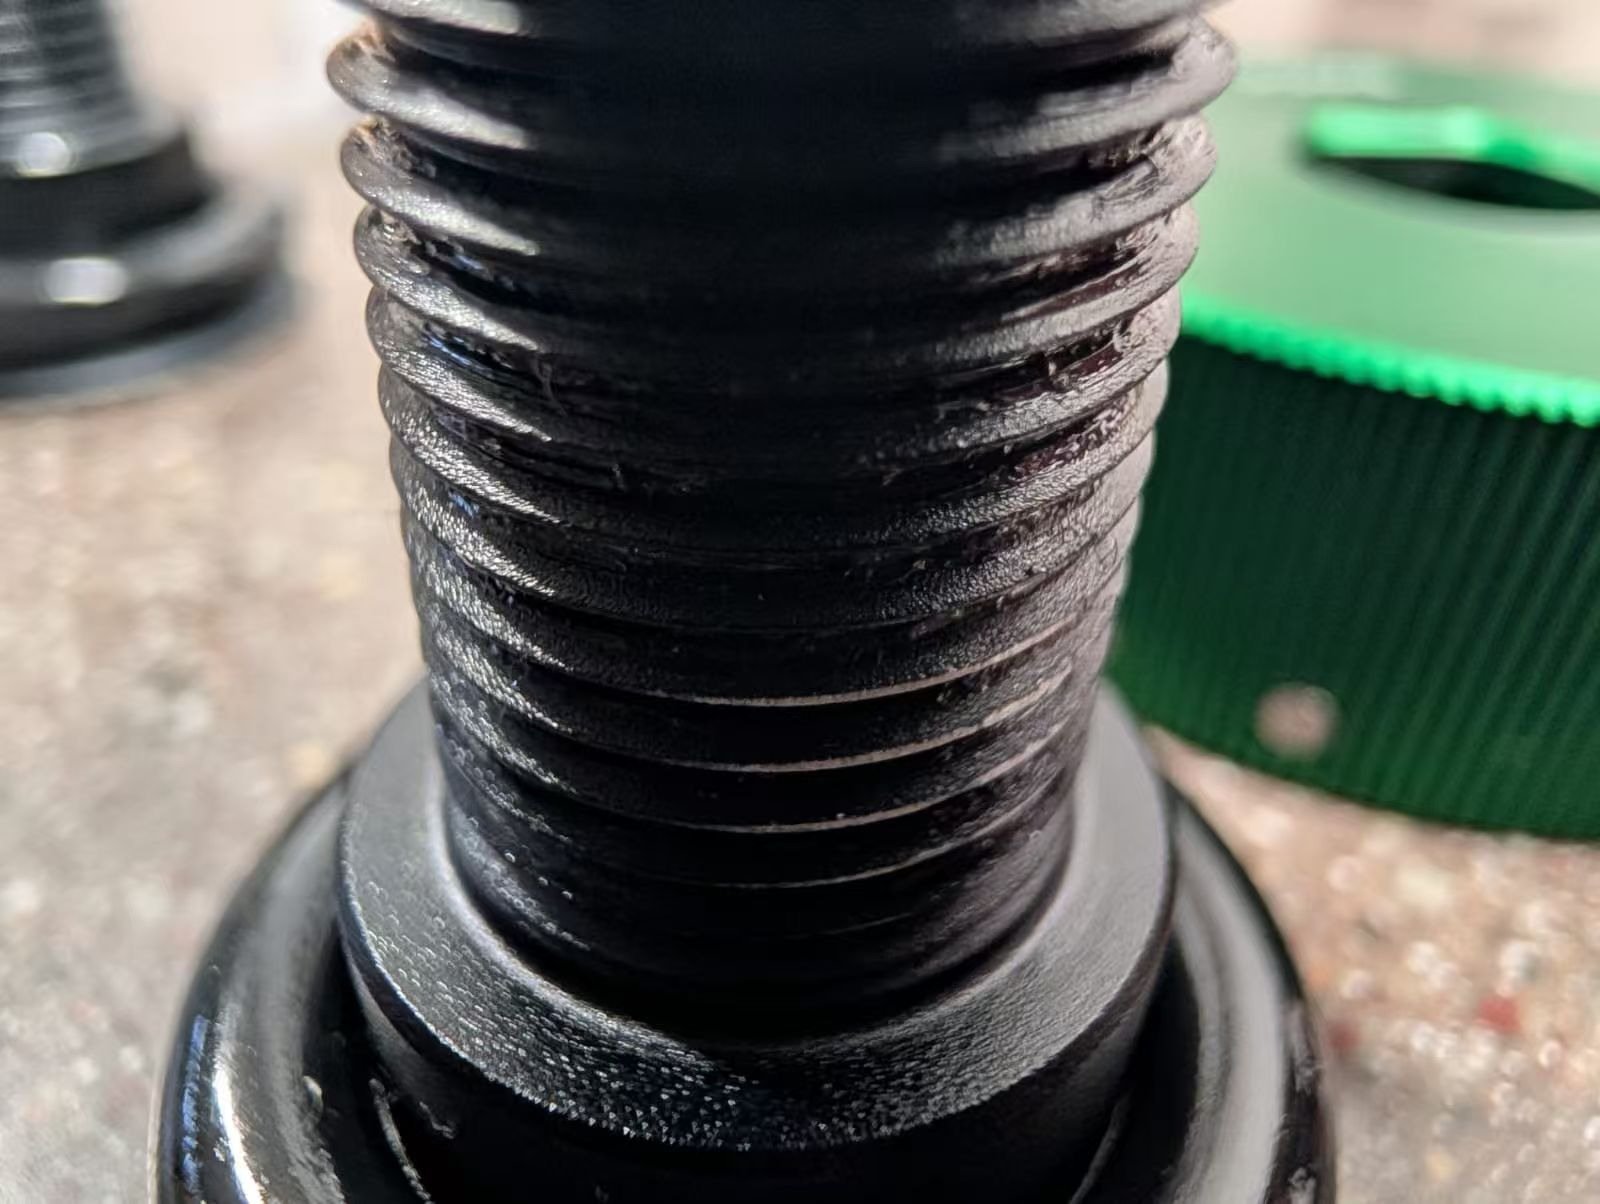
Illustrative Montagesituation, kein dokumentierter Kundenfall: Ein Außengewindeanschluss läuft nach der Behandlung schwer. Reinigen und prüfen Sie ihn und verifizieren Sie vorgegebene Passung und Eingriff. Erzwingen Sie keine klemmende Verschraubung. Feines Strahlmittel allein belegt keinen Gewindeschutz. Die bereitgestellten Fotos zeigen Außengewindezustand, keine nachgewiesene innere Verschmutzung oder Ursache.
| Ihre Fertigpassung | Gewindespezifikation, erforderlicher Eingriff und Sitzflächen. |
|---|---|
| Ihr Zustand | Tatsächlicher Oberflächenzustand und Sauberkeitsanforderungen. |
| Ihre Nachweise | Zeichnungsrevision, Strahlmittelanforderung, geschützte Merkmale und Freigabenachweise. |
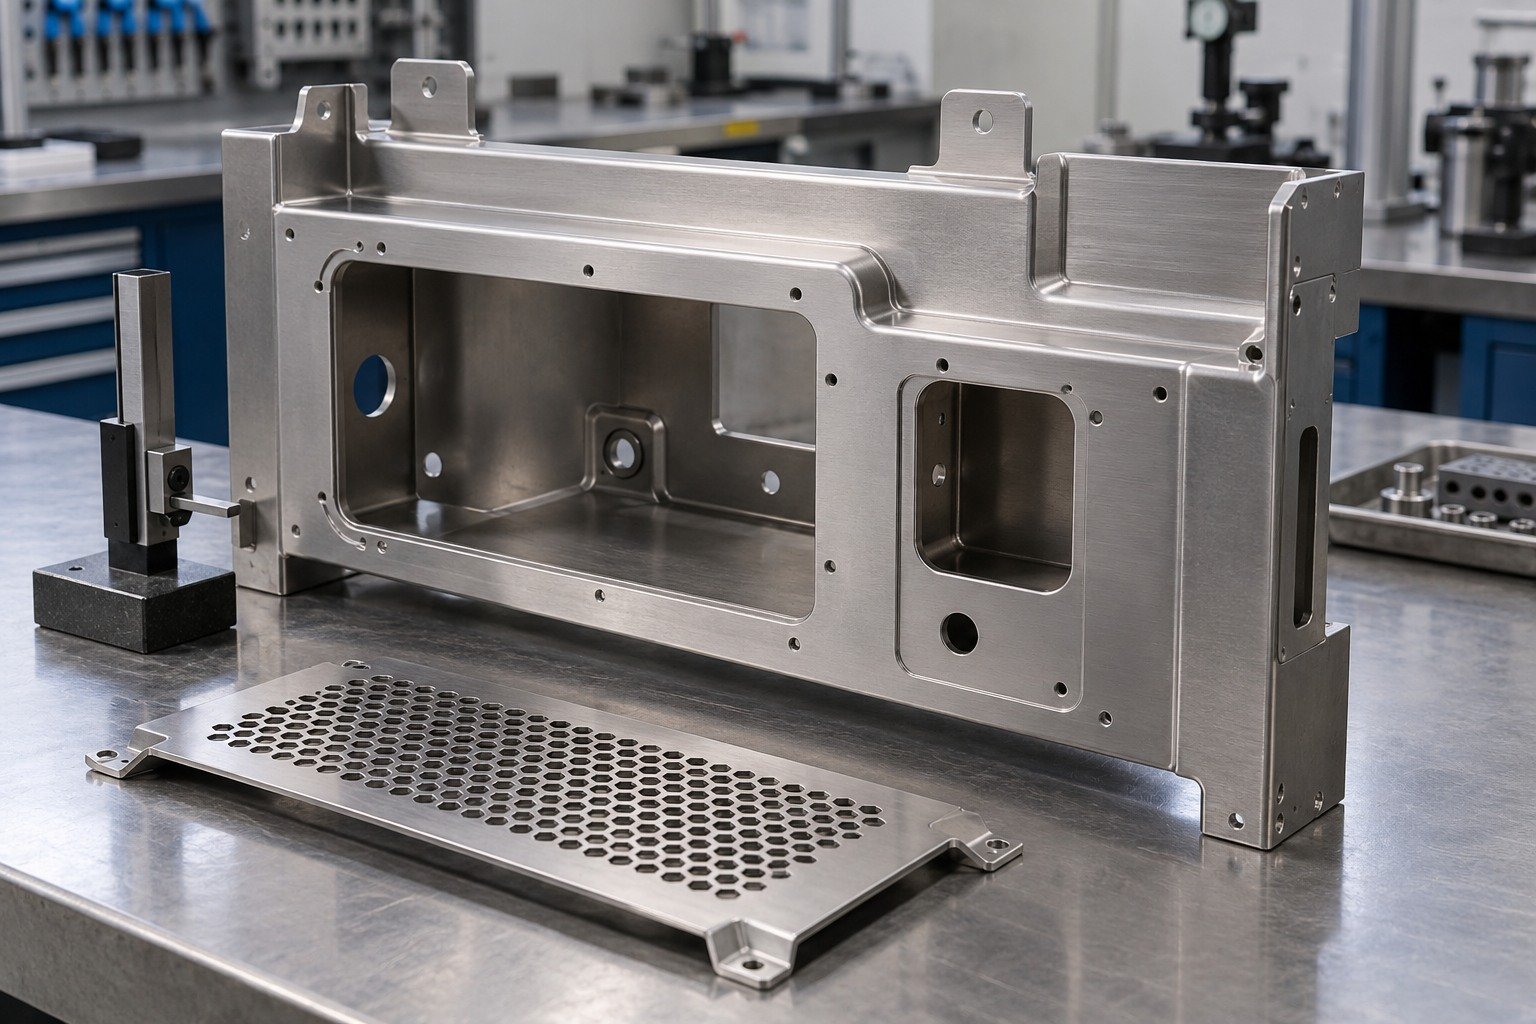
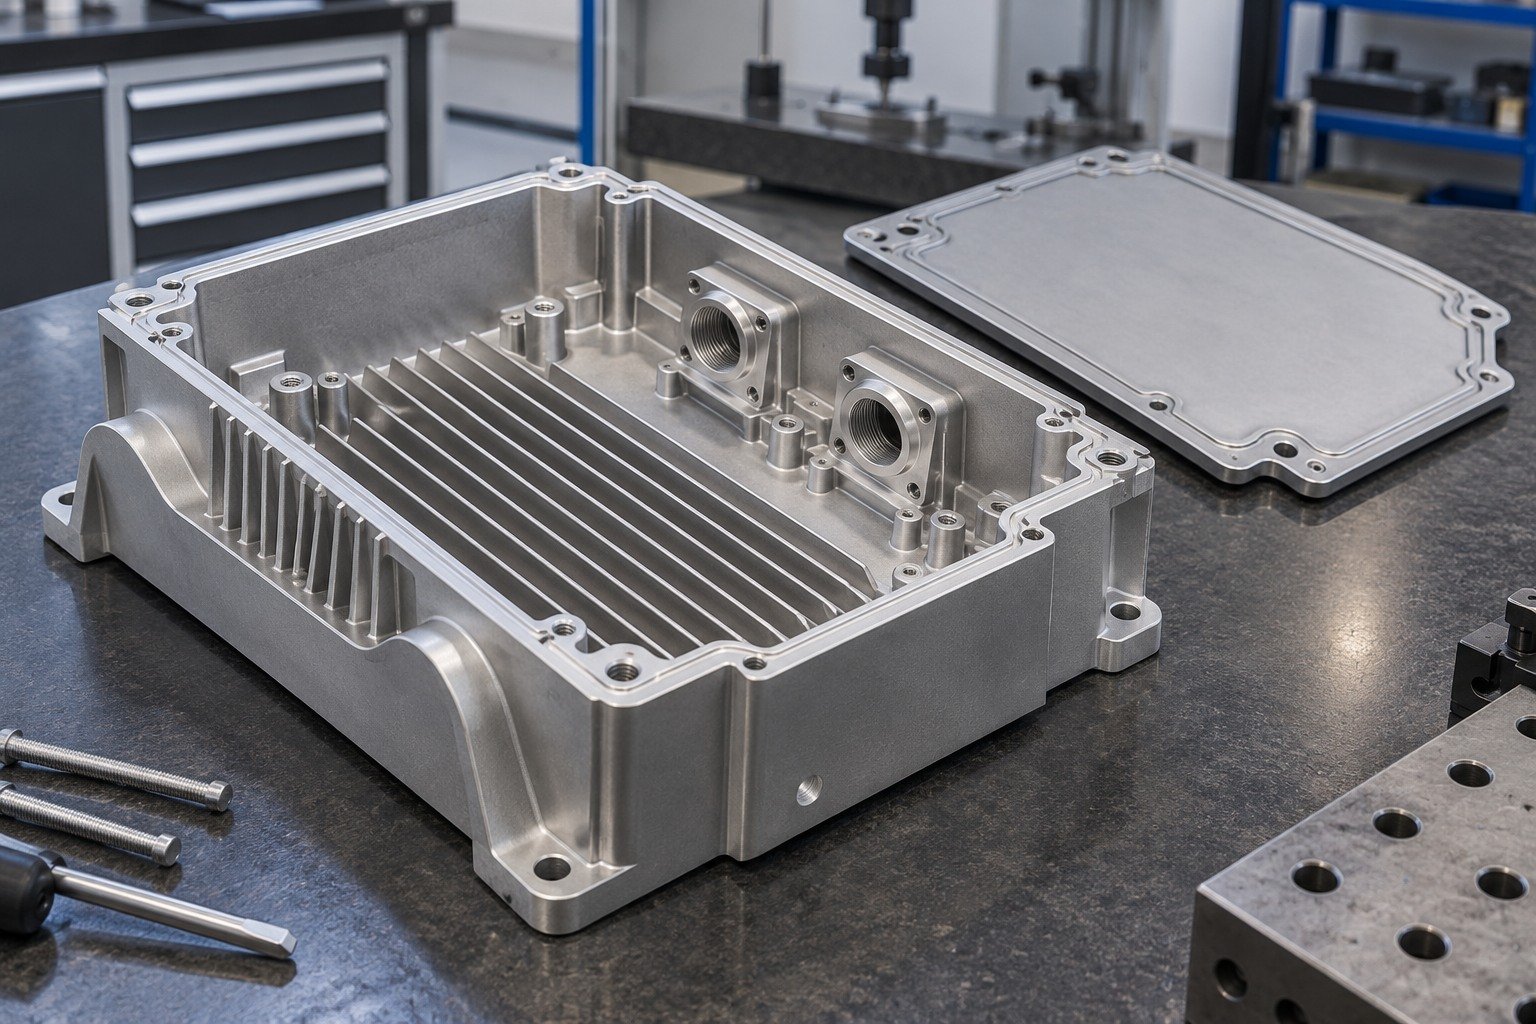
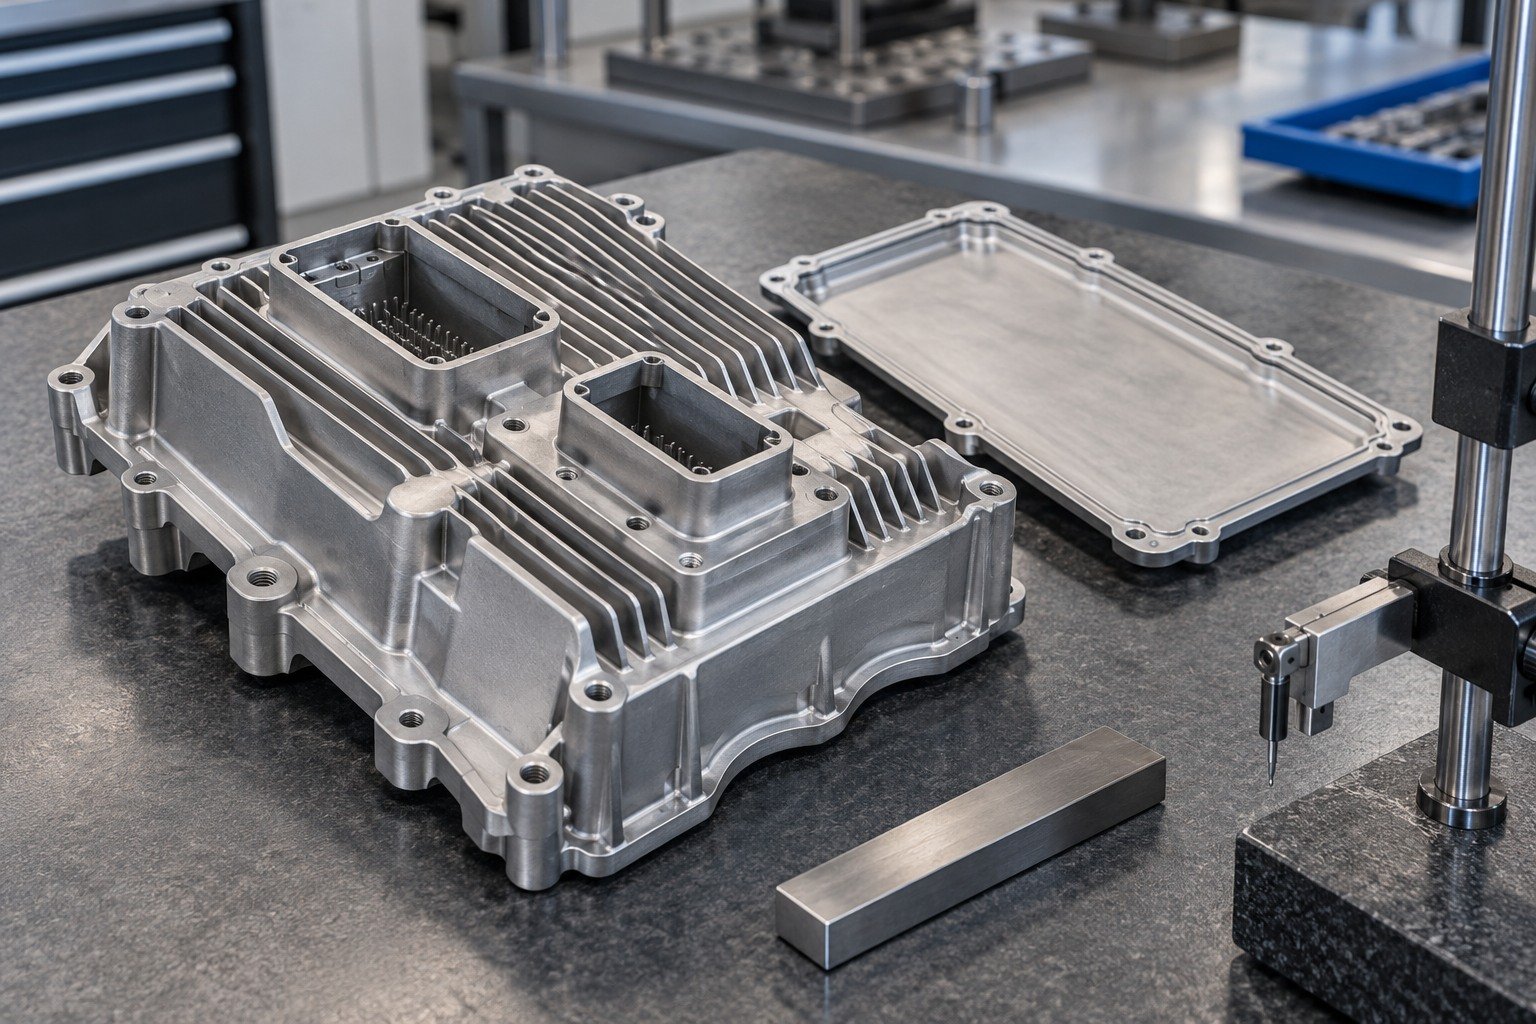
Kennzeichnen Sie beim Strahlen von Aluminiumgehäusen Sichtflächen, dünne Rippen und geschützte Stecker- oder Montageschnittstellen.
| Ihre Funktion | Sichtblenden, Montageansätze, Steckerbohrungen und Bezüge. |
|---|---|
| Ihr Zustand | Aluminiumgüte, vorhandene Spuren und geplante Folgeoberfläche. |
| Ihr Auftrag | Versuchsmenge, Erstauftrag, Wiederholbedarf und Verpackung. |
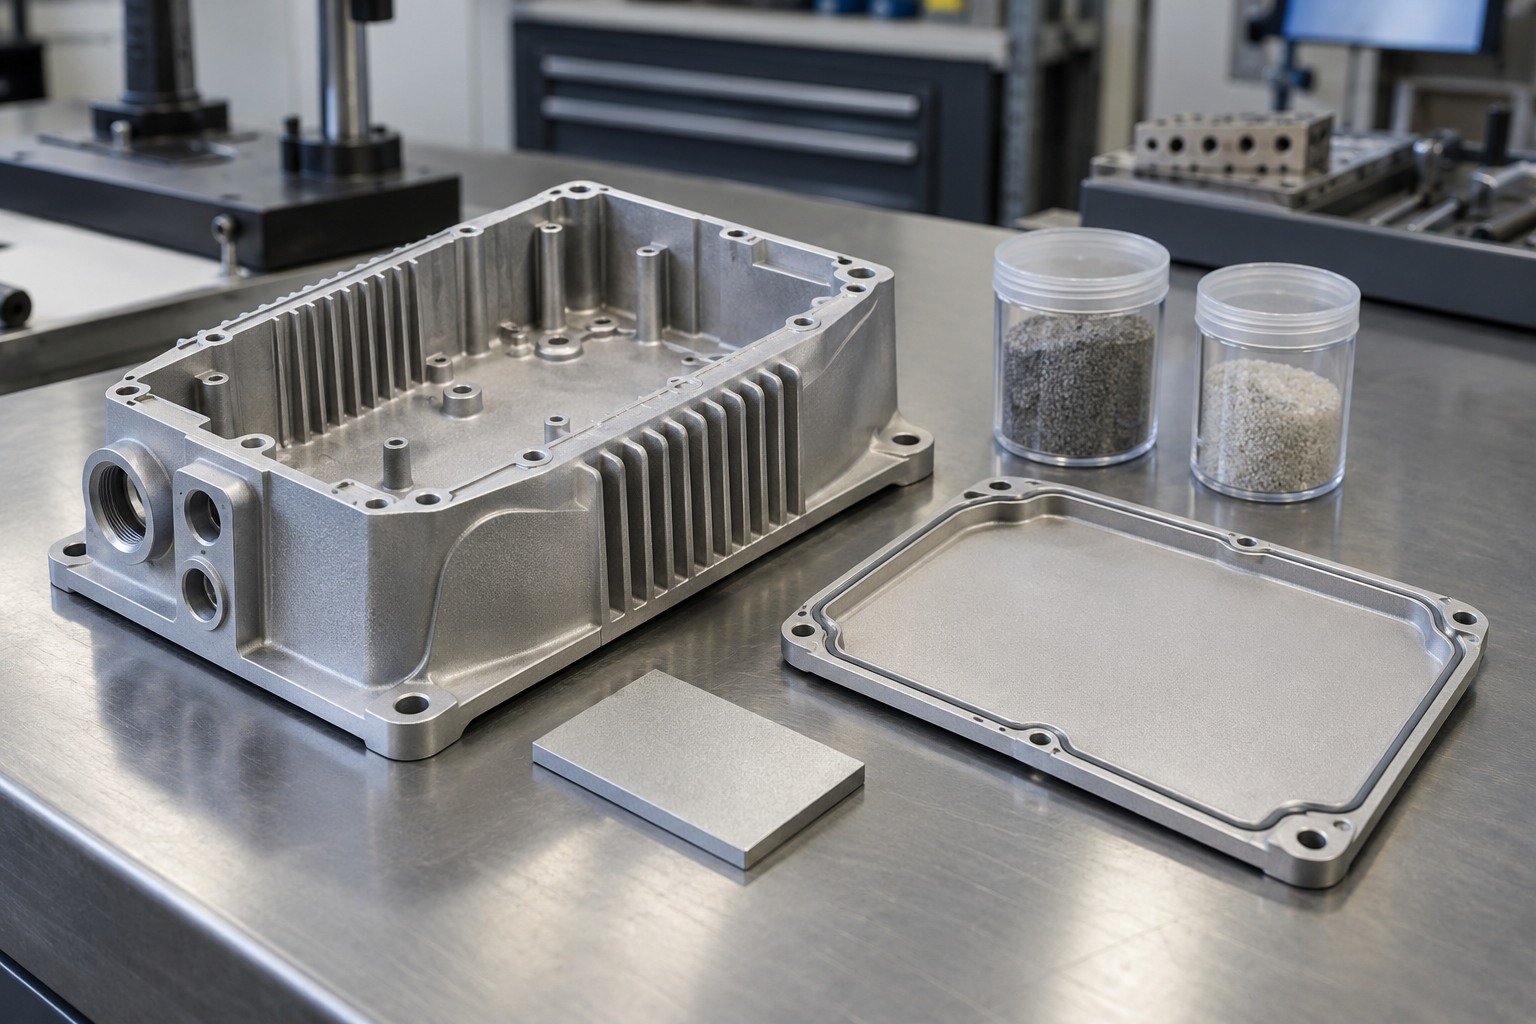
Aluminiumstrahlen und Glasperlenstrahlen benötigen eine geprüfte Strahlmittelwahl. Vereinbaren Sie repräsentative Textur und Eignung für spätere Lackierung, Eloxierung oder chemische Behandlung.
| Ihr Grundwerkstoff | Tatsächliche Legierung, Härte, frühere Beschichtungen und Oberflächenzustand. |
|---|---|
| Ihr Beschichtungssystem | Strahlmittelwerkstoff, Körnungssystem und tatsächlicher Prozess. |
| Ihre Nachweise | Repräsentatives Texturmuster, geschützte Passung und Sauberkeit. |
Markieren Sie ungestrahlte Schnittstellen, Grenzmaße und empfindliche Kanten. Vereinbaren Sie zum Prozess passenden Schutz und prüfen Sie ihn vor dem Strahlen.
| Ihre Zeichnung | Sichtblenden, Montageansätze, Steckerbohrungen und Bezüge. |
|---|---|
| Ihre Grenzen | Gewinde, Bohrungen, Dichtflächen und definierte Abdeckgrenzen. |
| Ihre Vereinbarung | Schutz vor dem Strahlen sichern, nach Entfernung reinigen und Passung prüfen. |
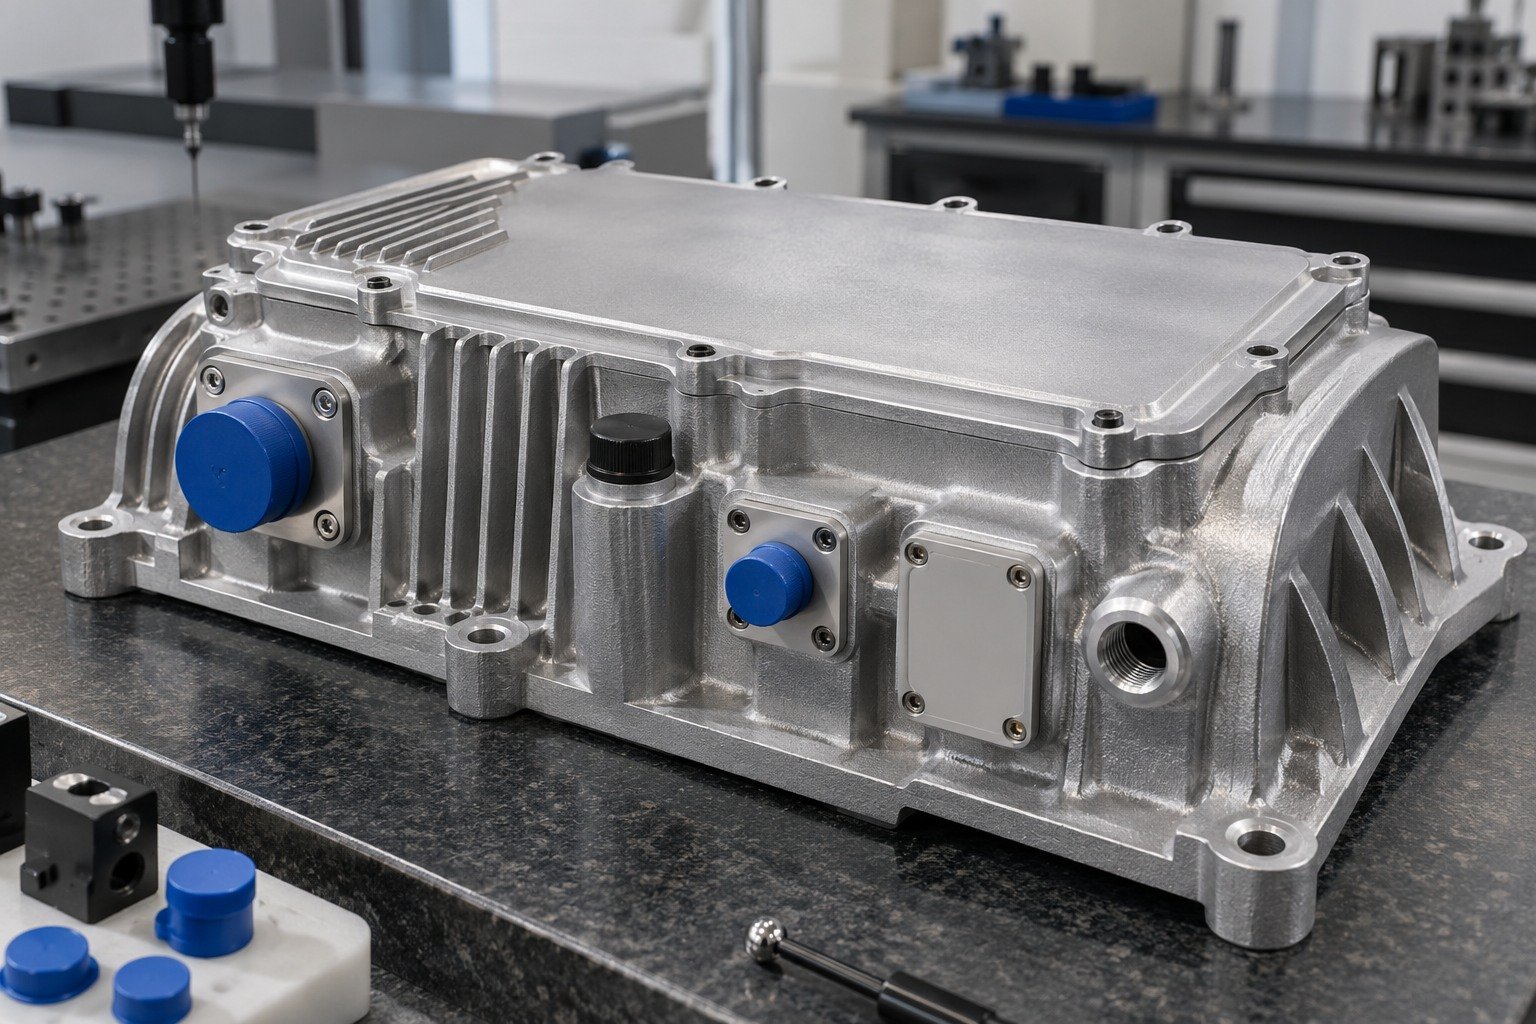
Geben Sie das repräsentative Fertigmuster für Textur, kritische Passung und Sauberkeit frei. Spezifizieren Sie erforderliche Messungen, Nachweise und Schutzverpackung.
| Ihre Fertigpassung | Sichtblenden, Montageansätze, Steckerbohrungen und Bezüge. |
|---|---|
| Ihr Zustand | Aluminiumgüte, vorhandene Spuren und geplante Folgeoberfläche. |
| Ihre Nachweise | Zeichnungsrevision, Strahlmittelanforderung, geschützte Merkmale und Freigabenachweise. |
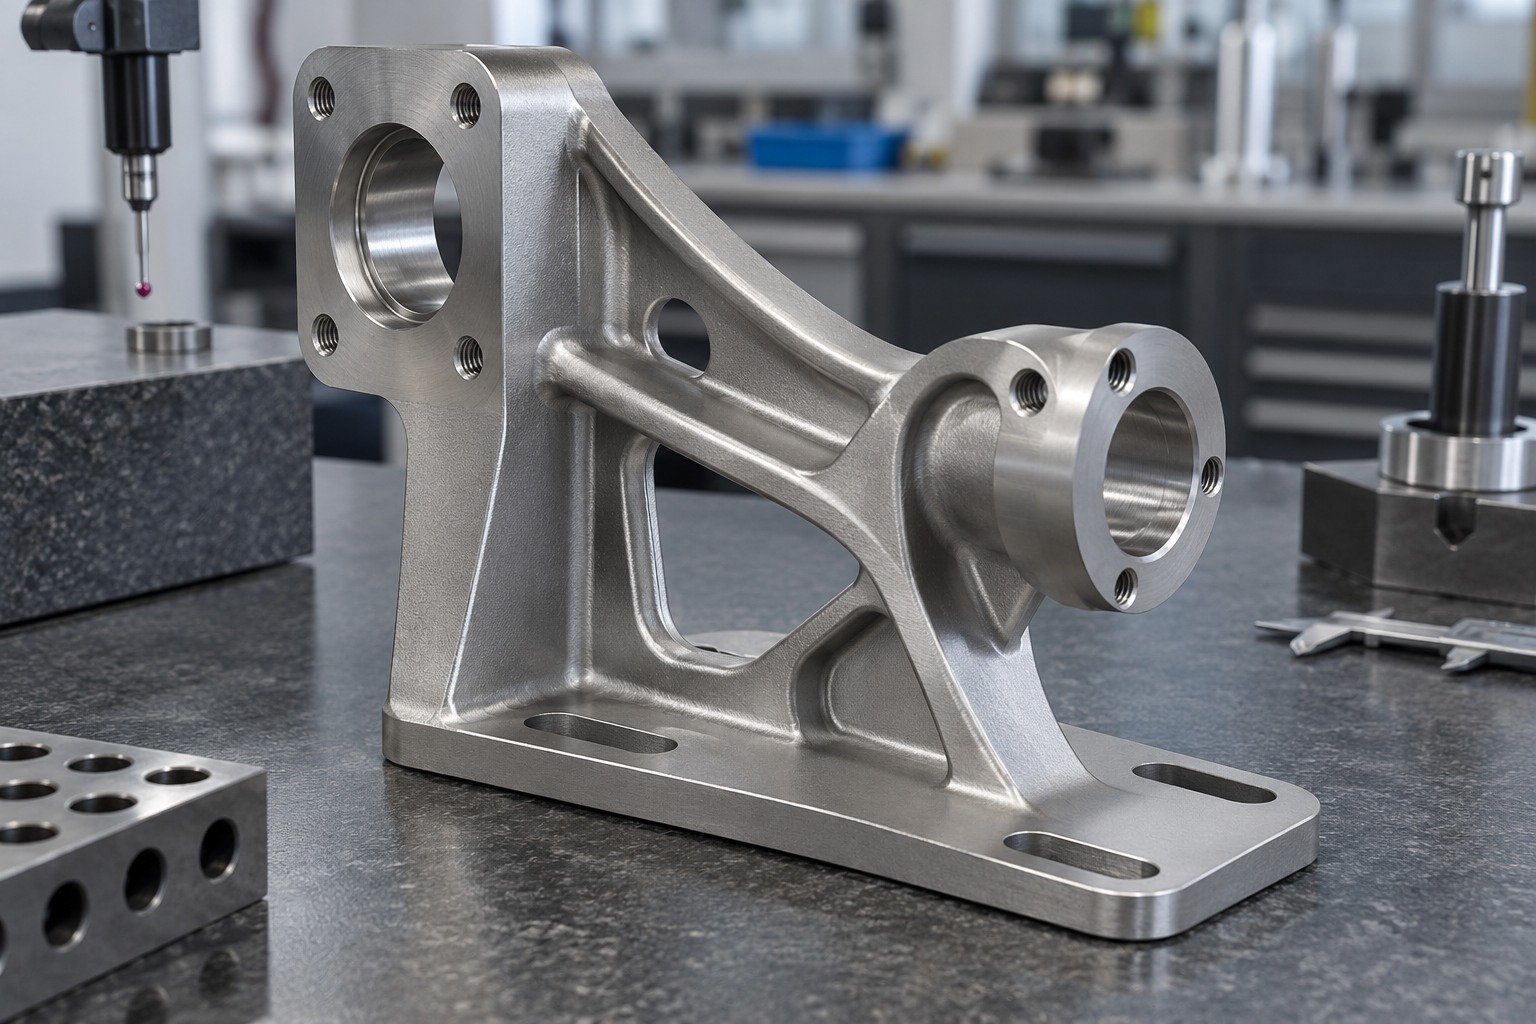
Definieren Sie beim Sand- oder Glasperlenstrahlen von Edelstahl tatsächliche Güte, Textur, Sauberkeit und Strahlmittelkontrolle.
| Ihre Funktion | Sichtflächen, Schweißzonen und kritische Gegenflächen. |
|---|---|
| Ihr Zustand | Edelstahlgüte, frühere Oberfläche und Verschmutzungsgrenzen. |
| Ihr Auftrag | Versuchsmenge, Erstauftrag, Wiederholbedarf und Verpackung. |
Prüfen Sie getrennte oder kontrollierte Strahlmittelhandhabung, soweit laut Spezifikation erforderlich. Gleichmäßiges Aussehen allein belegt weder Sauberkeit noch Passivierung oder Korrosionsleistung.
| Ihr Grundwerkstoff | Tatsächliche Legierung, Härte, frühere Beschichtungen und Oberflächenzustand. |
|---|---|
| Ihr Beschichtungssystem | Strahlmittelwerkstoff, Körnungssystem und tatsächlicher Prozess. |
| Ihre Nachweise | Repräsentatives Texturmuster, geschützte Passung und Sauberkeit. |
Markieren Sie ungestrahlte Schnittstellen, Grenzmaße und empfindliche Kanten. Vereinbaren Sie zum Prozess passenden Schutz und prüfen Sie ihn vor dem Strahlen.
| Ihre Zeichnung | Sichtflächen, Schweißzonen und kritische Gegenflächen. |
|---|---|
| Ihre Grenzen | Gewinde, Bohrungen, Dichtflächen und definierte Abdeckgrenzen. |
| Ihre Vereinbarung | Schutz vor dem Strahlen sichern, nach Entfernung reinigen und Passung prüfen. |
Geben Sie das repräsentative Fertigmuster für Textur, kritische Passung und Sauberkeit frei. Spezifizieren Sie erforderliche Messungen, Nachweise und Schutzverpackung.
| Ihre Fertigpassung | Sichtflächen, Schweißzonen und kritische Gegenflächen. |
|---|---|
| Ihr Zustand | Edelstahlgüte, frühere Oberfläche und Verschmutzungsgrenzen. |
| Ihre Nachweise | Zeichnungsrevision, Strahlmittelanforderung, geschützte Merkmale und Freigabenachweise. |
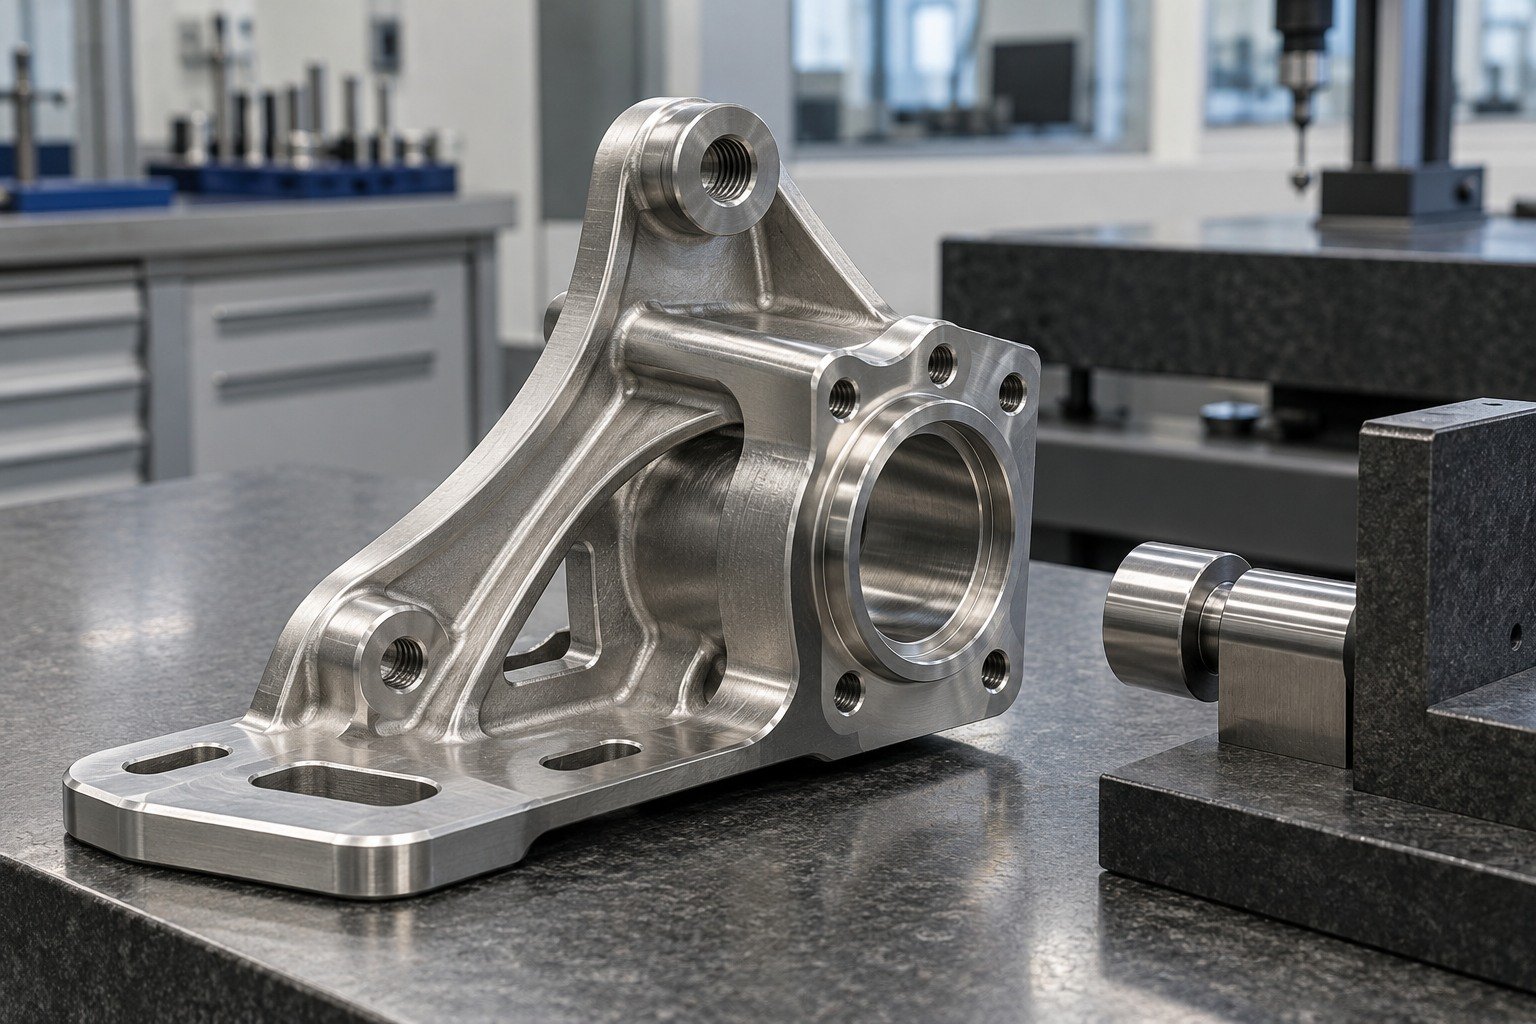
Zeigen Sie für individuelles Sandstrahlen behandelte und unberührte Bereiche. Fügen Sie den nächsten Fertigungs- oder Montageschritt bei.
| Ihre Funktion | Ihre geschützten Schnittstellen und erforderlichen wesentlichen Flächen. |
|---|---|
| Ihr Zustand | Werkstoff, Ausgangsoberfläche und freigegebener Endzustand. |
| Ihr Auftrag | Versuchsmenge, Erstauftrag, Wiederholbedarf und Verpackung. |
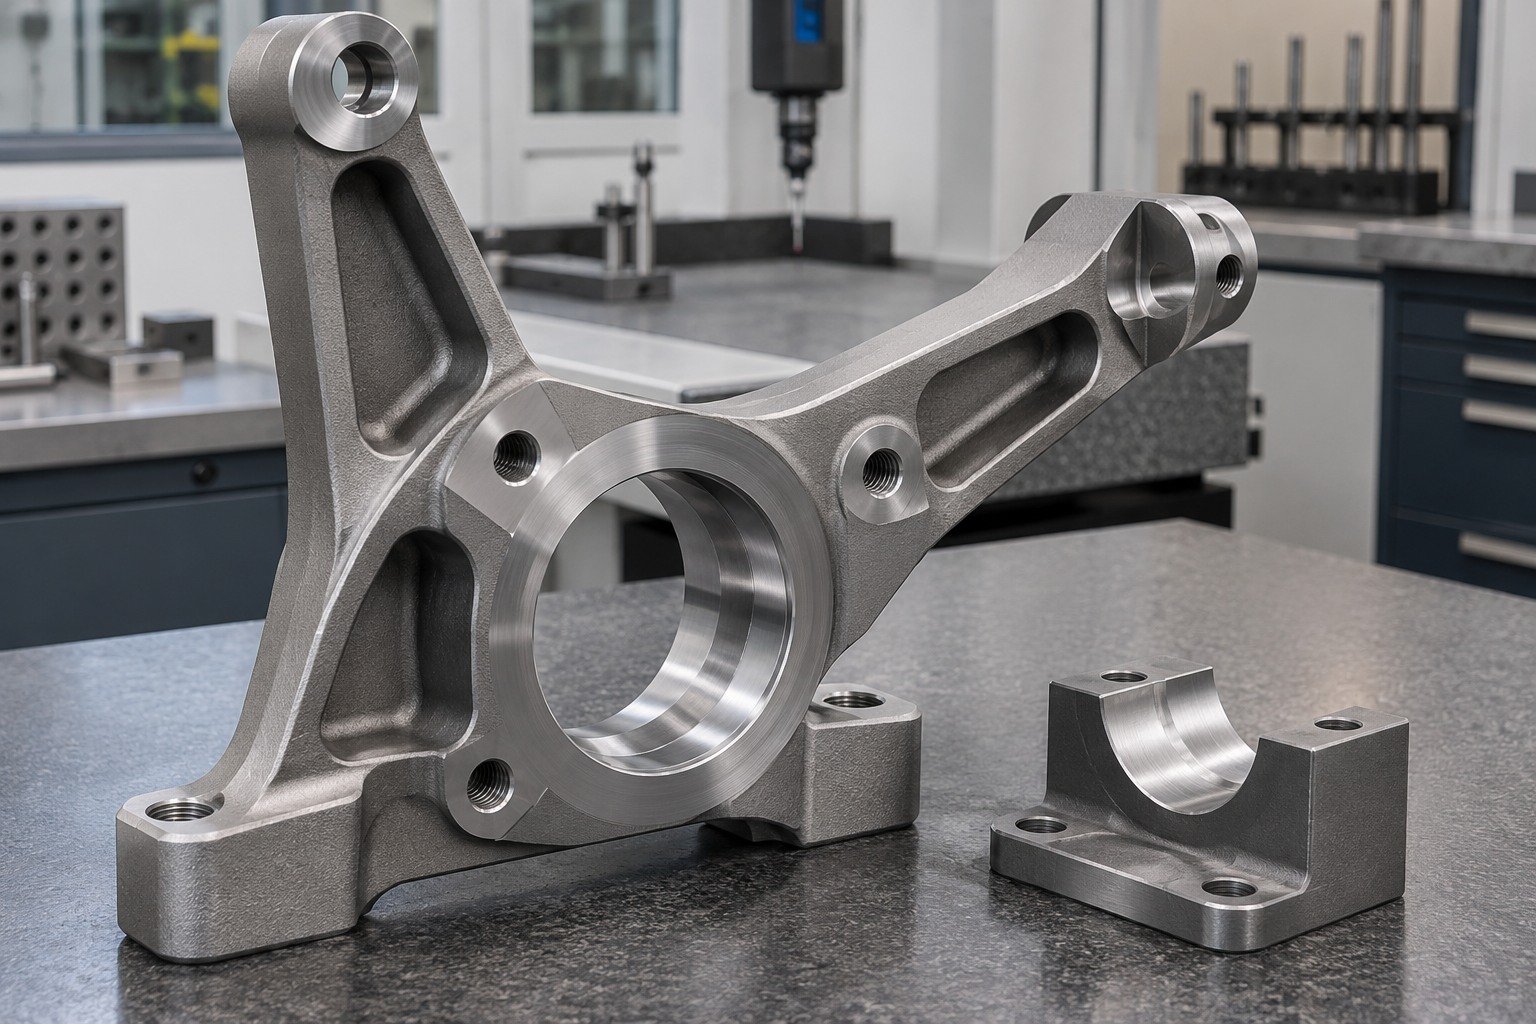
Vergleichen Sie Strahldienstleistungen nach tatsächlichem Strahlmittel, Prozess, geschützten Merkmalen, Musterabnahme und Reinigungsumfang statt nur des allgemeinen Dienstleistungsnamens.
| Ihr Grundwerkstoff | Tatsächliche Legierung, Härte, frühere Beschichtungen und Oberflächenzustand. |
|---|---|
| Ihr Beschichtungssystem | Strahlmittelwerkstoff, Körnungssystem und tatsächlicher Prozess. |
| Ihre Nachweise | Repräsentatives Texturmuster, geschützte Passung und Sauberkeit. |
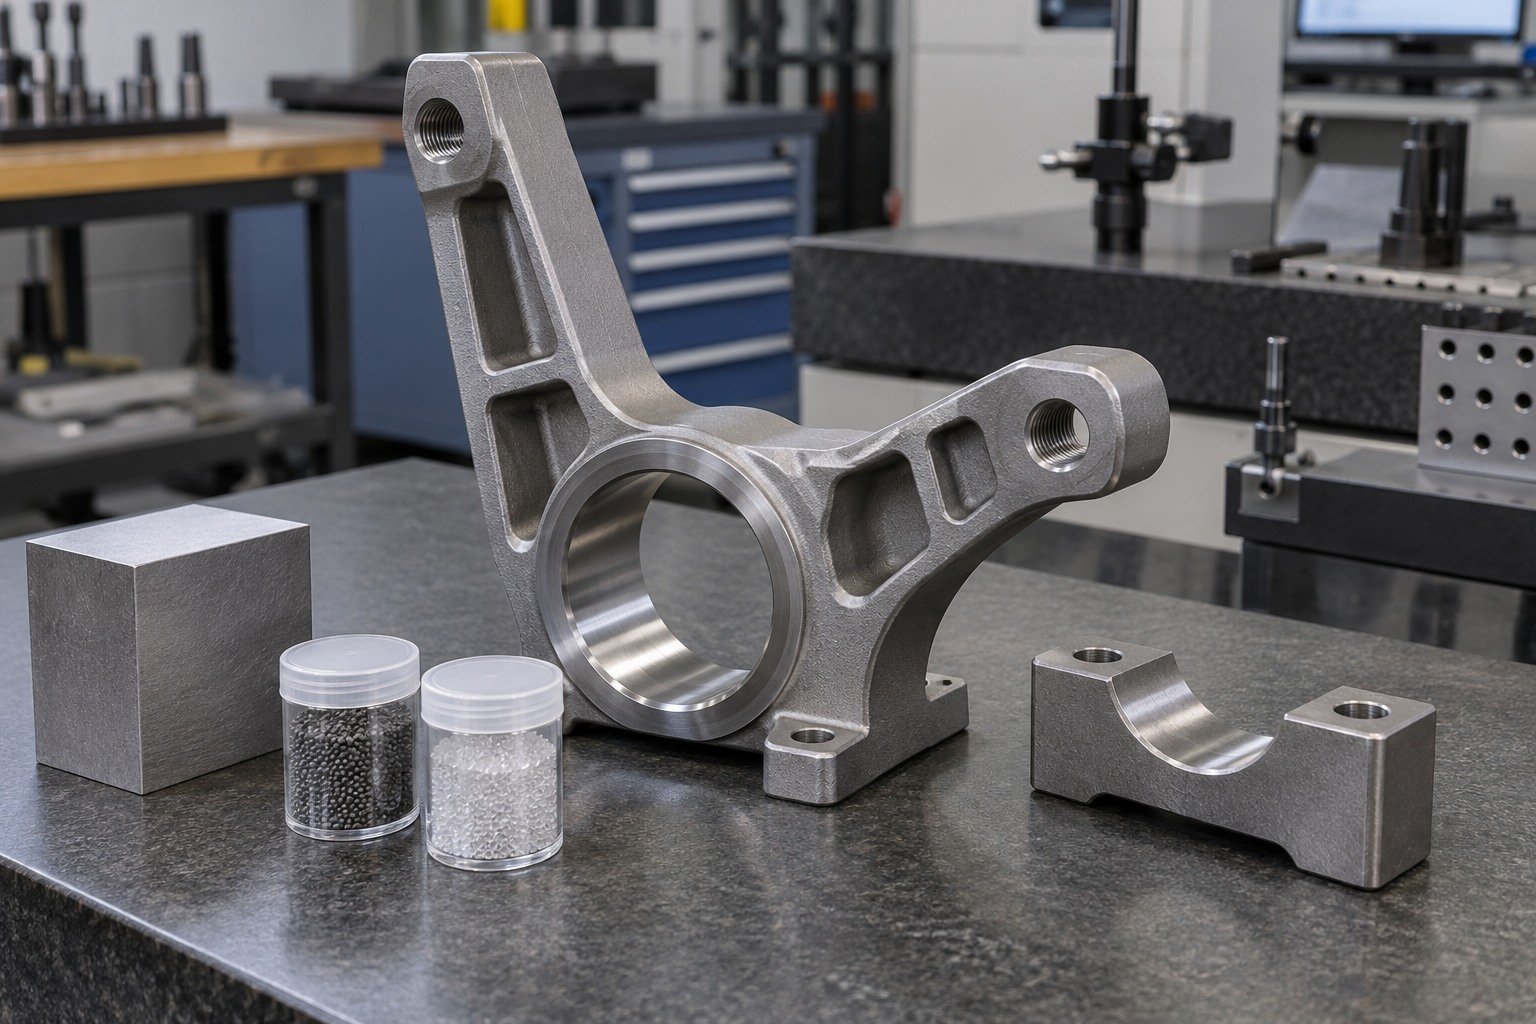
Markieren Sie ungestrahlte Schnittstellen, Grenzmaße und empfindliche Kanten. Vereinbaren Sie zum Prozess passenden Schutz und prüfen Sie ihn vor dem Strahlen.
| Ihre Zeichnung | Ihre geschützten Schnittstellen und erforderlichen wesentlichen Flächen. |
|---|---|
| Ihre Grenzen | Gewinde, Bohrungen, Dichtflächen und definierte Abdeckgrenzen. |
| Ihre Vereinbarung | Schutz vor dem Strahlen sichern, nach Entfernung reinigen und Passung prüfen. |
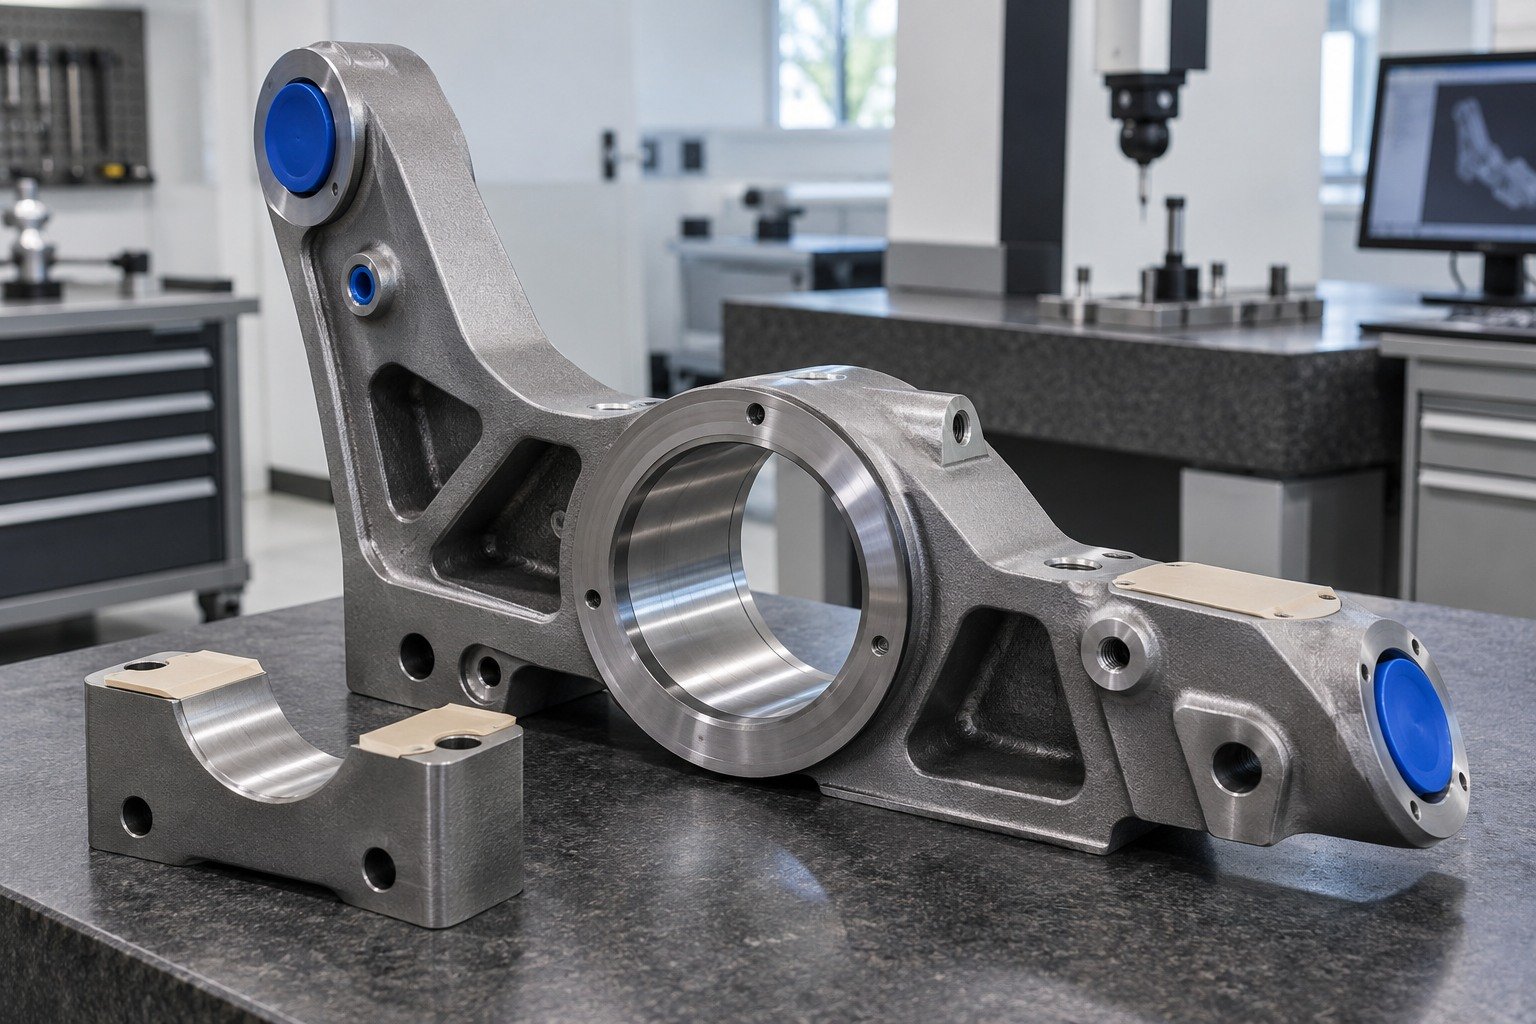
Geben Sie das repräsentative Fertigmuster für Textur, kritische Passung und Sauberkeit frei. Spezifizieren Sie erforderliche Messungen, Nachweise und Schutzverpackung.
| Ihre Fertigpassung | Ihre geschützten Schnittstellen und erforderlichen wesentlichen Flächen. |
|---|---|
| Ihr Zustand | Werkstoff, Ausgangsoberfläche und freigegebener Endzustand. |
| Ihre Nachweise | Zeichnungsrevision, Strahlmittelanforderung, geschützte Merkmale und Freigabenachweise. |
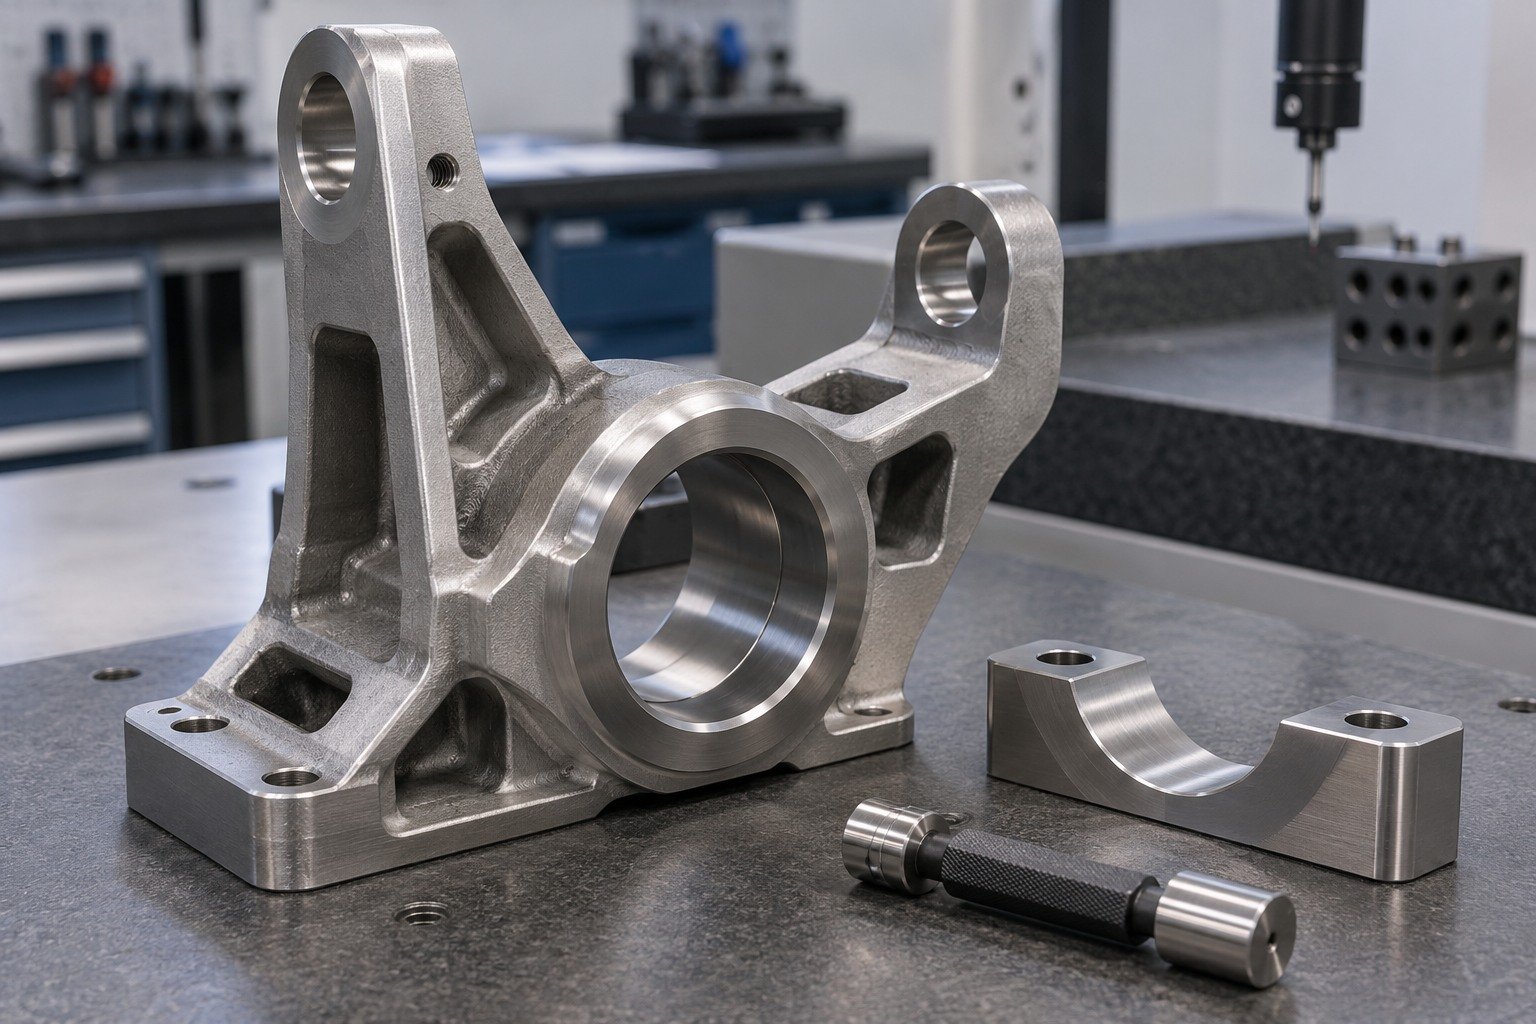
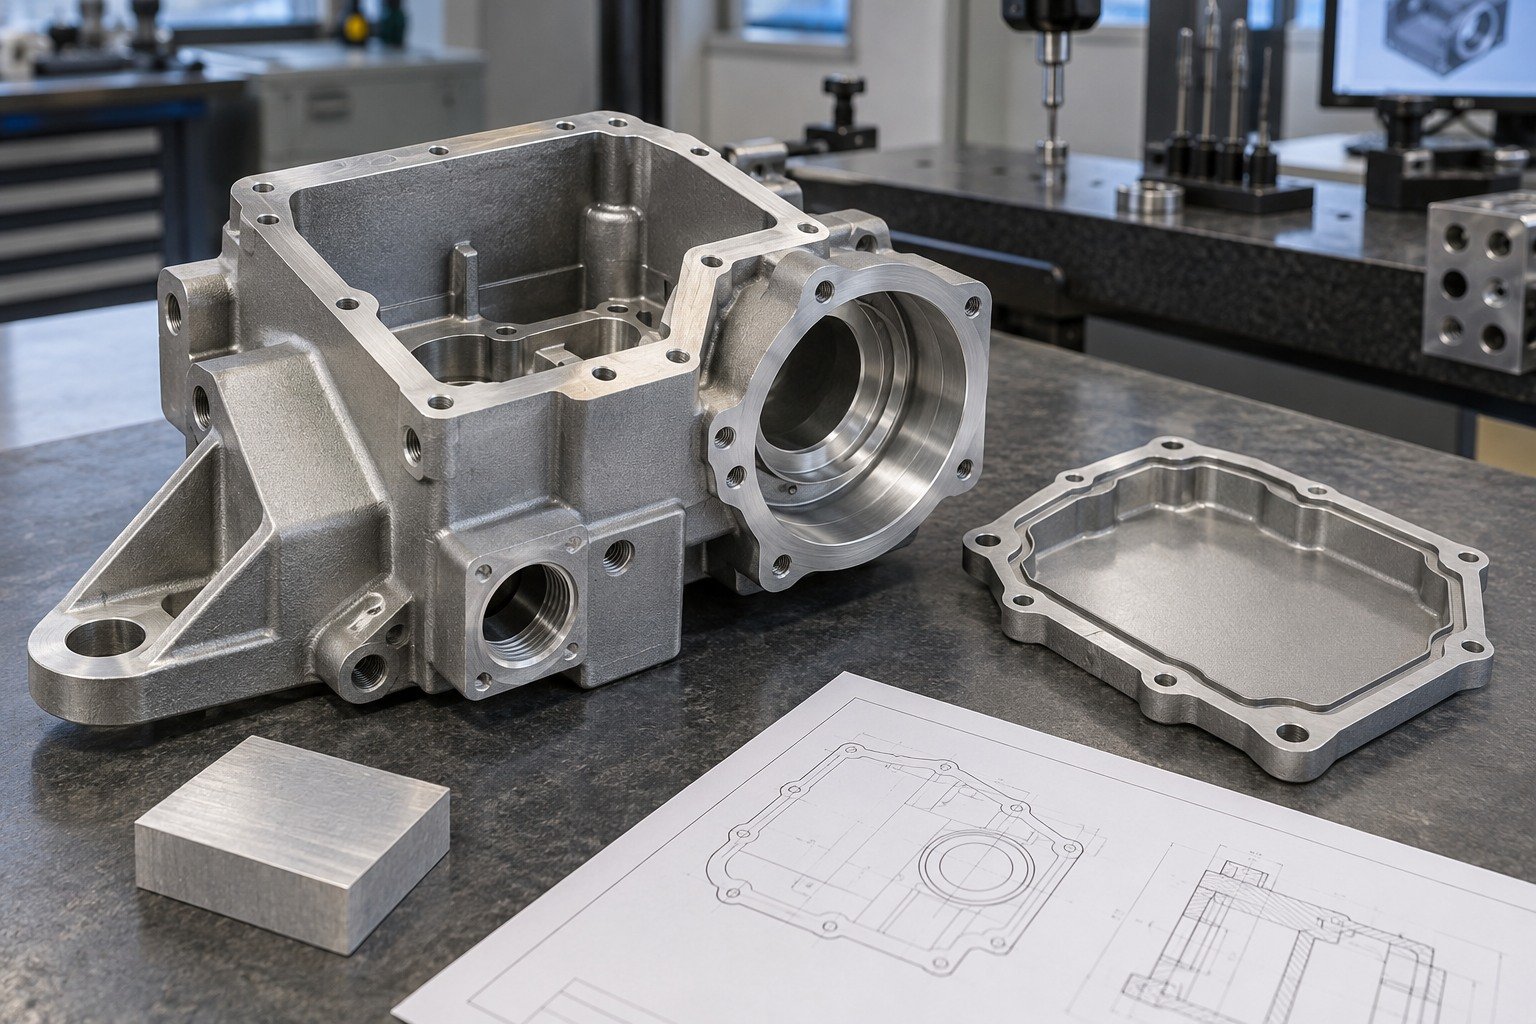
Senden Sie Werkstoff, Ausgangsoberfläche, wesentliche Flächen, geschützte Merkmale und nächsten Arbeitsschritt.
Strahltextur, Oberflächensauberkeit und kontrollierte Kugelstrahlleistung sind getrennte Anforderungen. Aussehen allein belegt sie nicht.
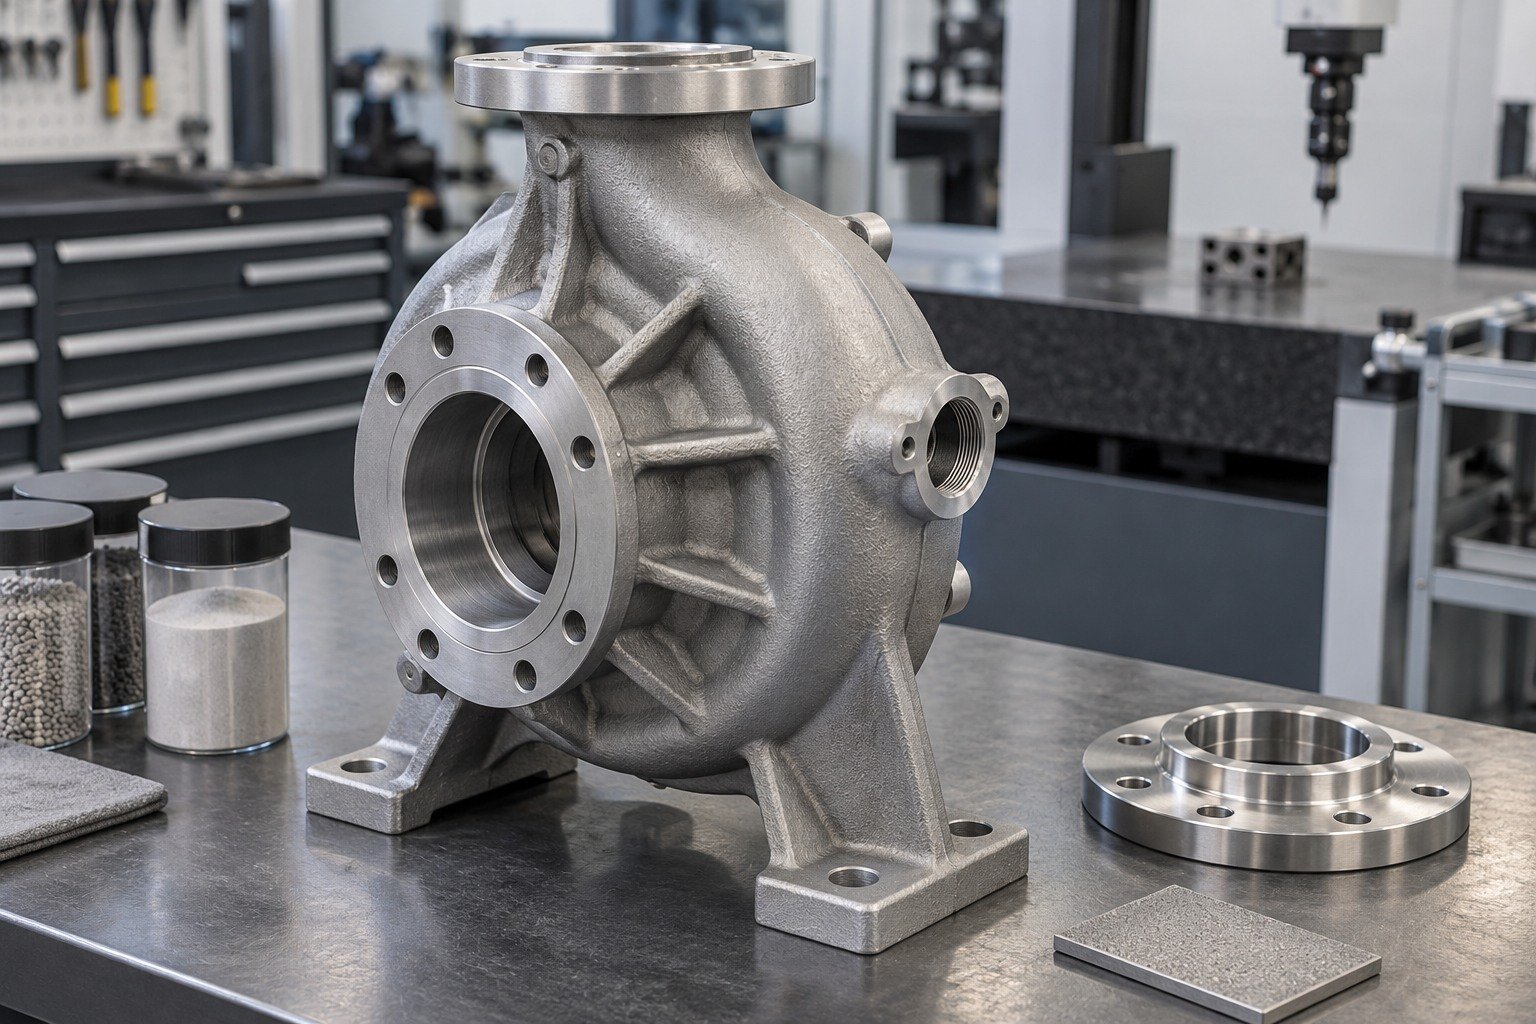
Benennen Sie Strahlmittelwerkstoff, Körnungssystem, Prozessumfang und freizugebendes Muster.
Strahltextur, Oberflächensauberkeit und kontrollierte Kugelstrahlleistung sind getrennte Anforderungen. Aussehen allein belegt sie nicht.
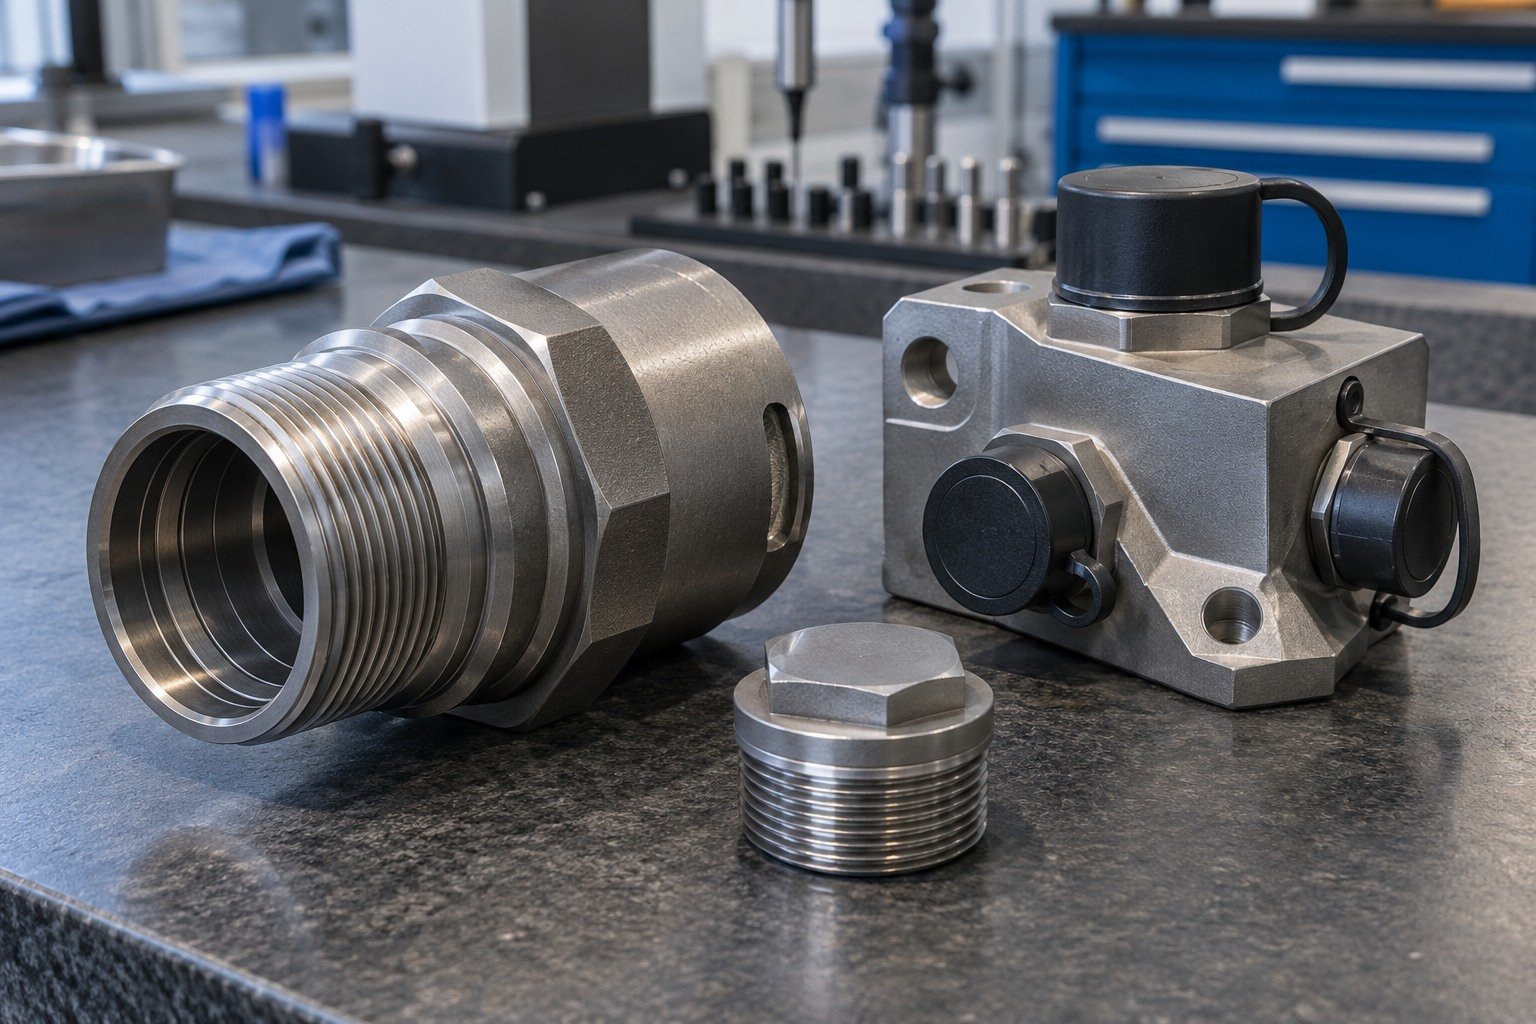
Markieren Sie Gewindebohrungen, Außengewinde, Bohrungen und Dichtflächen. Prüfen Sie sicheren Schutz vor der Bearbeitung.
Strahltextur, Oberflächensauberkeit und kontrollierte Kugelstrahlleistung sind getrennte Anforderungen. Aussehen allein belegt sie nicht.
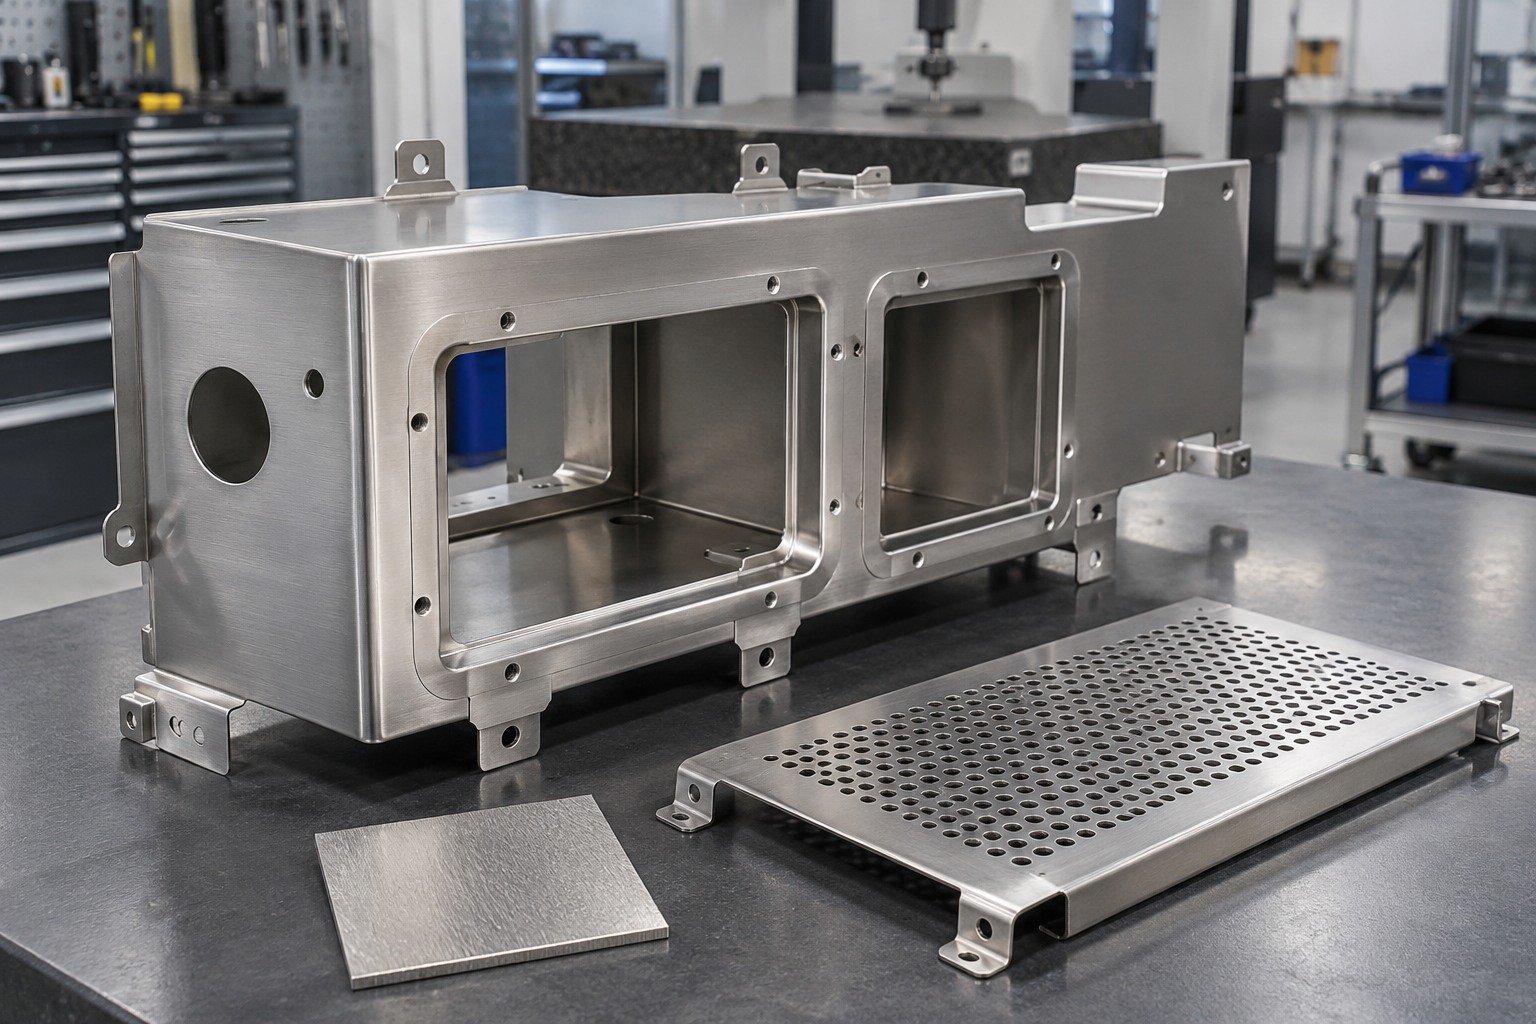
Prüfen Sie ein repräsentatives Strahlmuster und nach Reinigung kritische Schnittstellen sowie erforderliche Montagepassung.
Strahltextur, Oberflächensauberkeit und kontrollierte Kugelstrahlleistung sind getrennte Anforderungen. Aussehen allein belegt sie nicht.
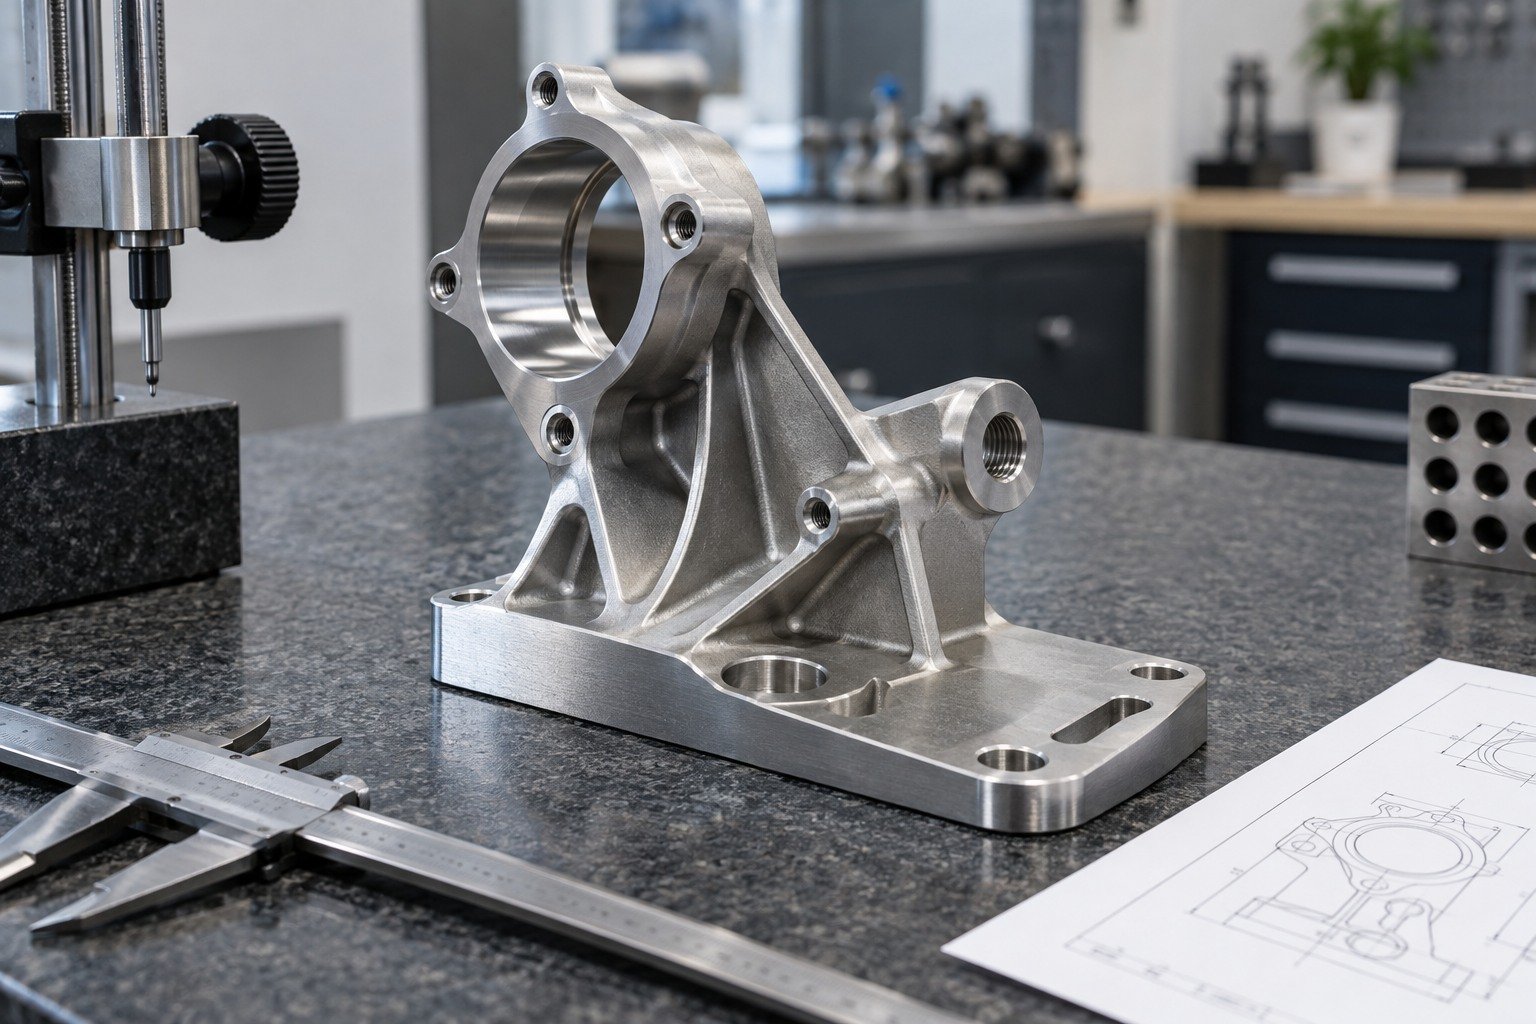
Vereinbaren Sie Textur- oder Rauheitsmessung, geschützte Grenzen, Sauberkeit und erforderliche Nachweise.
Strahltextur, Oberflächensauberkeit und kontrollierte Kugelstrahlleistung sind getrennte Anforderungen. Aussehen allein belegt sie nicht.
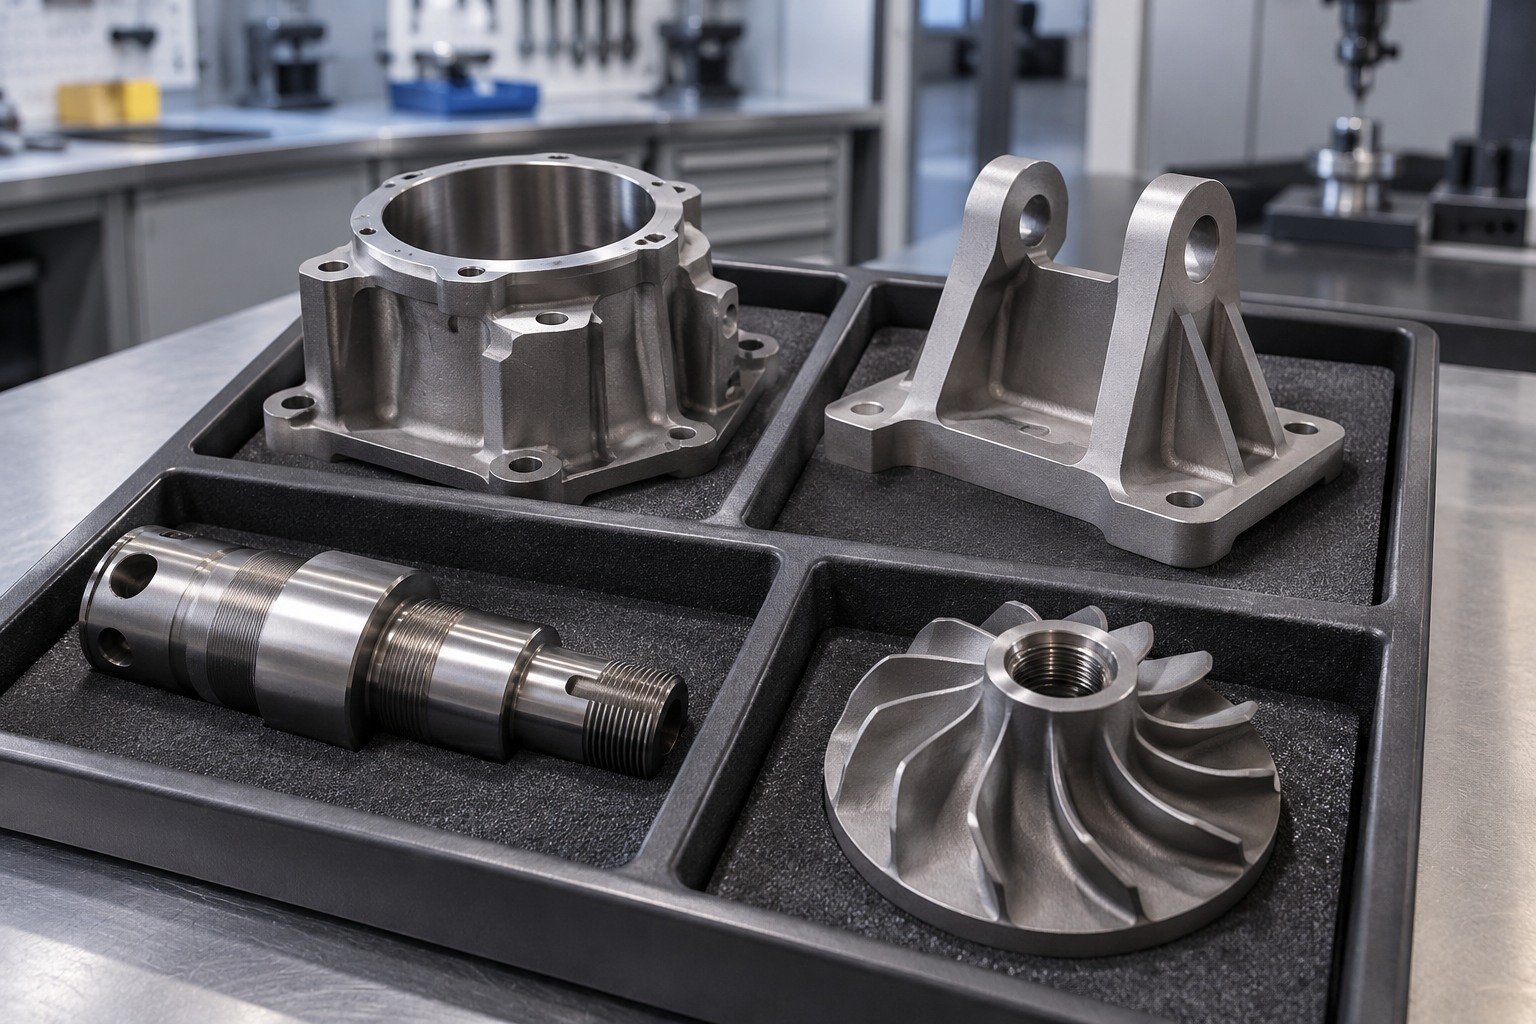
Kontrollieren Sie Strahlmittelanforderung, Abdeckplan, Reinigung, Handhabung und Zeitpunkt der Folgeoberfläche.
Strahltextur, Oberflächensauberkeit und kontrollierte Kugelstrahlleistung sind getrennte Anforderungen. Aussehen allein belegt sie nicht.
Planen Sie Ihre Strahloberfläche mit Erhalt der montageentscheidenden Schnittstellen.
Strahlen von Metallteilen benötigt werkstoffspezifische Prüfung. Definieren Sie Reinigung, Texturierung oder Vorbereitung einer Folgeoberfläche. Ein Strahlverfahren eignet sich nicht automatisch für jede Legierung.
| Ihre Angaben | Werkstoff, Ausgangsoberfläche und geplanter nächster Arbeitsschritt. |
|---|---|
| Unsere Prüfung | Geeignetes Strahlverfahren und repräsentativer Versuch. |
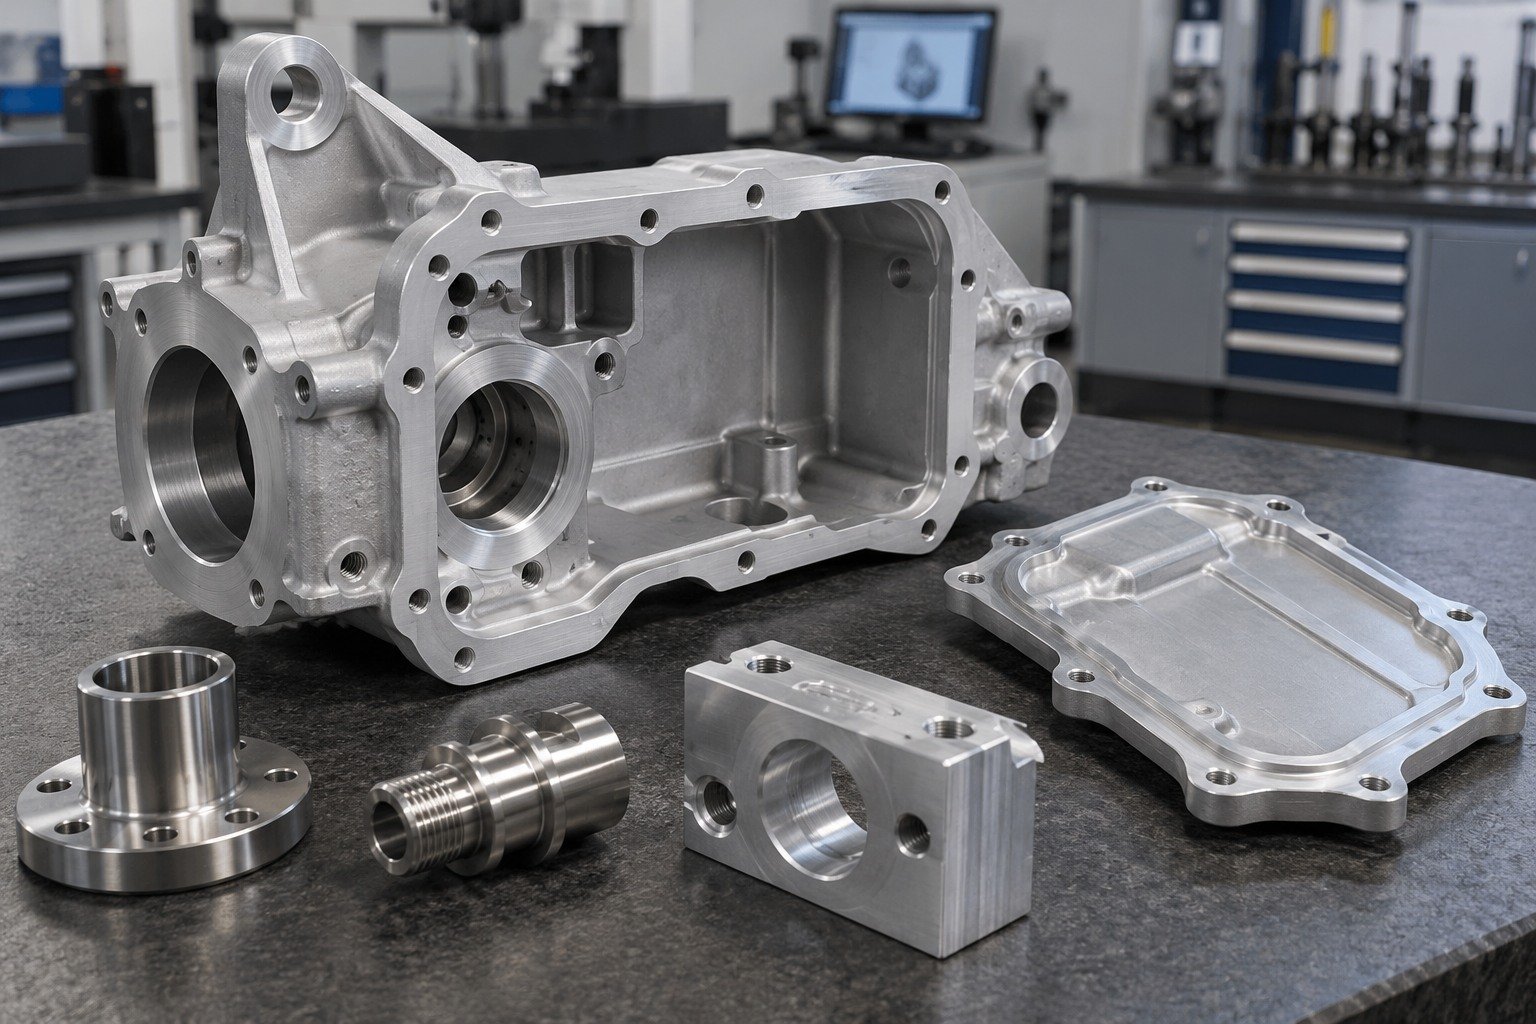
Korund, Glasperlen und andere Strahlmittel unterscheiden sich in Werkstoff und Partikelform. Die Körnungszahl benötigt Körnungssystem und Strahlmittelidentität. Druck, Einwirkdauer und Geometrie beeinflussen ebenfalls das Ergebnis.
| Ihre Angaben | Strahlmittelwerkstoff, Körnungssystem und freigegebenes Muster. |
|---|---|
| Unsere Prüfung | Prozesseignung und kontrolliertes Oberflächenergebnis. |
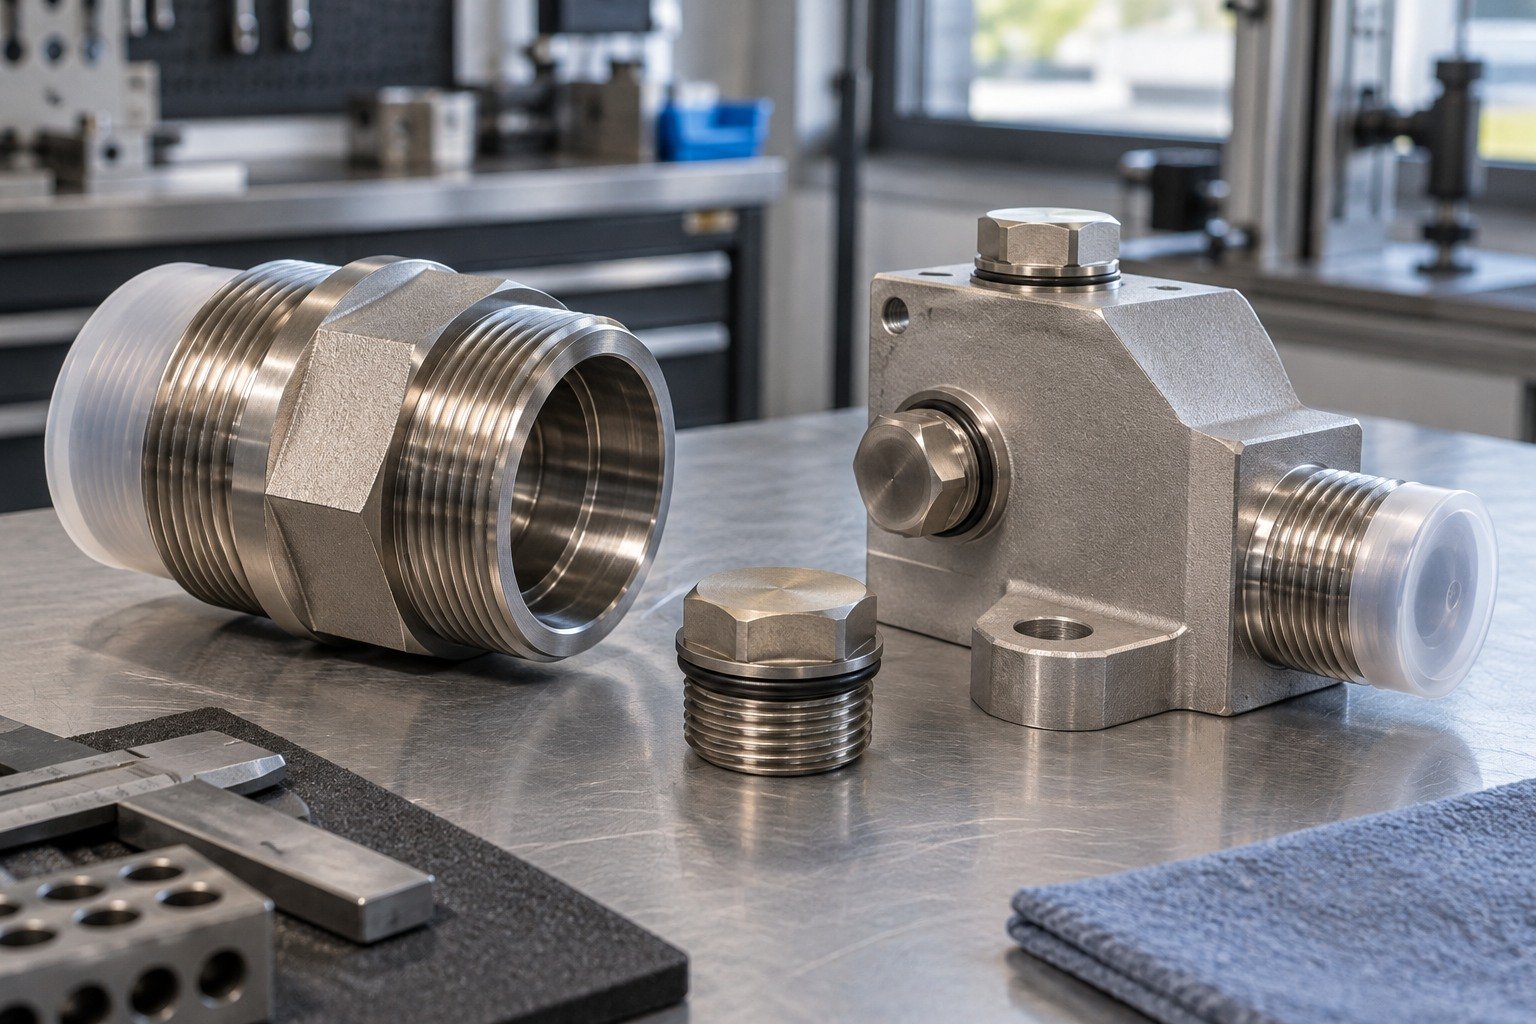
Markieren Sie Gewindebohrungen, Bolzen und Montageschnittstellen vor dem Strahlen in der Zeichnung. Vereinbaren Sie abzudeckende Bereiche, damit die Oberflächenbehandlung die erforderliche Gewindepassung nicht beeinträchtigt. Feines Strahlmittel ersetzt keine Abdeckung.
| Ihre Angaben | Gewindeangabe, Eingriff, Sacklöcher und ungestrahlte Zonen. |
|---|---|
| Unsere Prüfung | Sichere Stopfen oder Kappen, Reinigung nach dem Strahlen und Funktionsprüfung. |
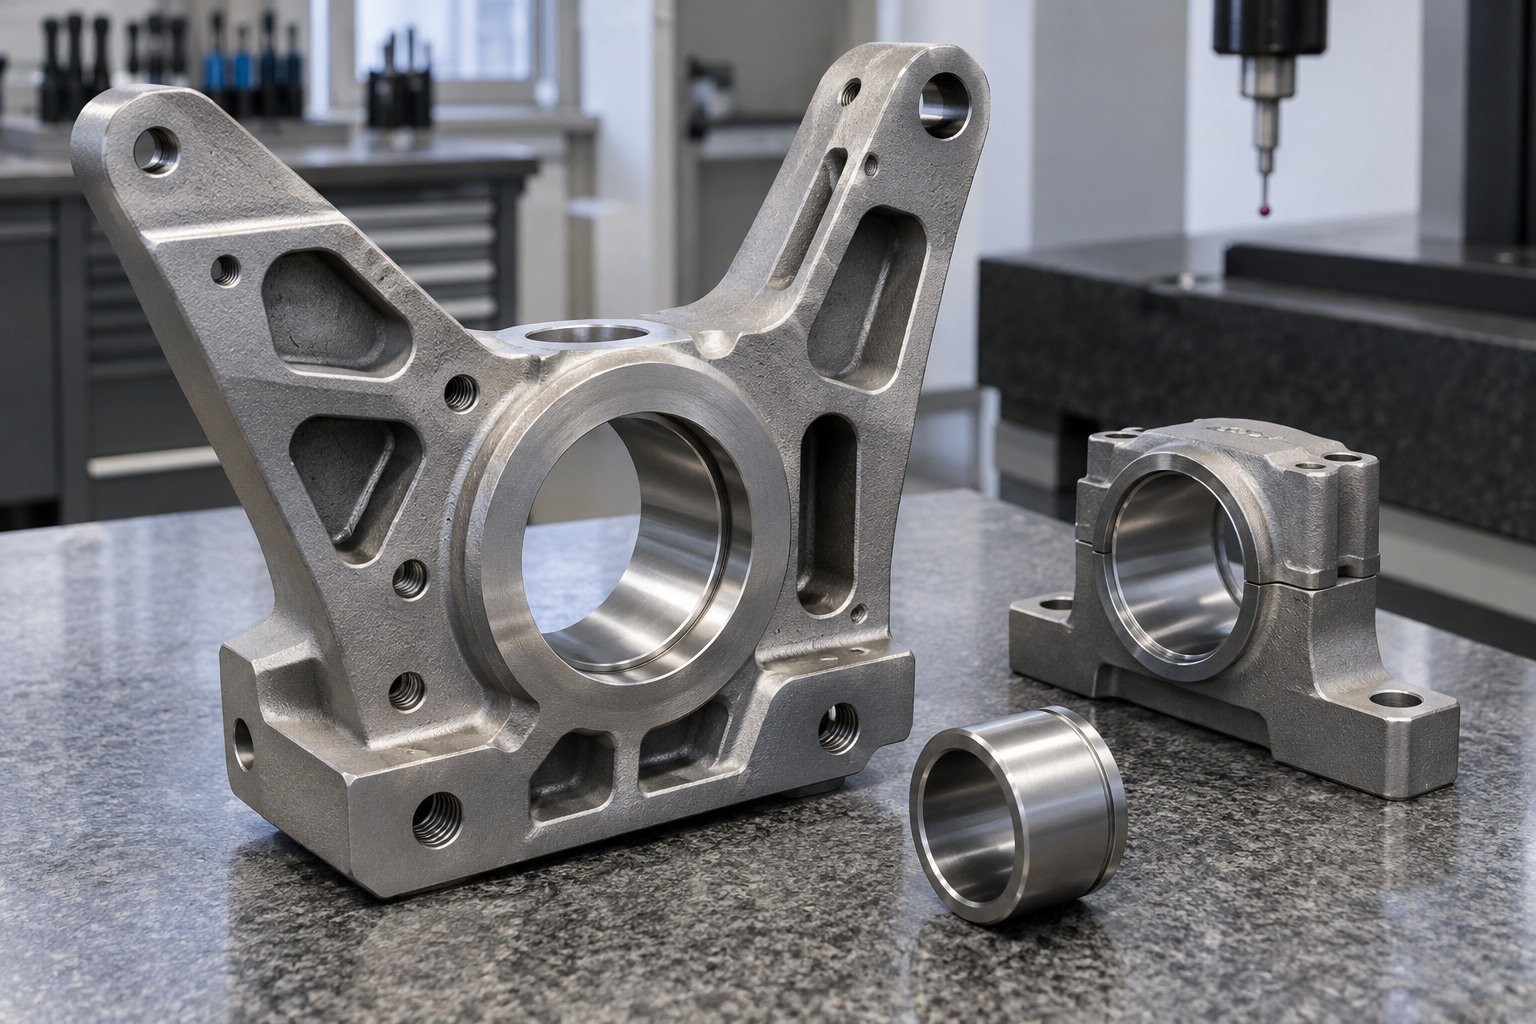
Präzisionsstrahlen kann Maße, Kantenschärfe und Textur beeinflussen. Markieren Sie Lagersitze, Dichtflächen und Endpassungsanforderungen. Bestätigen Sie geschützte und gemessene Bereiche.
| Ihre Angaben | Endmaße, Bezüge und Kantenanforderungen. |
|---|---|
| Unsere Prüfung | Schutz, Einwirkung und Fertigteilprüfung. |
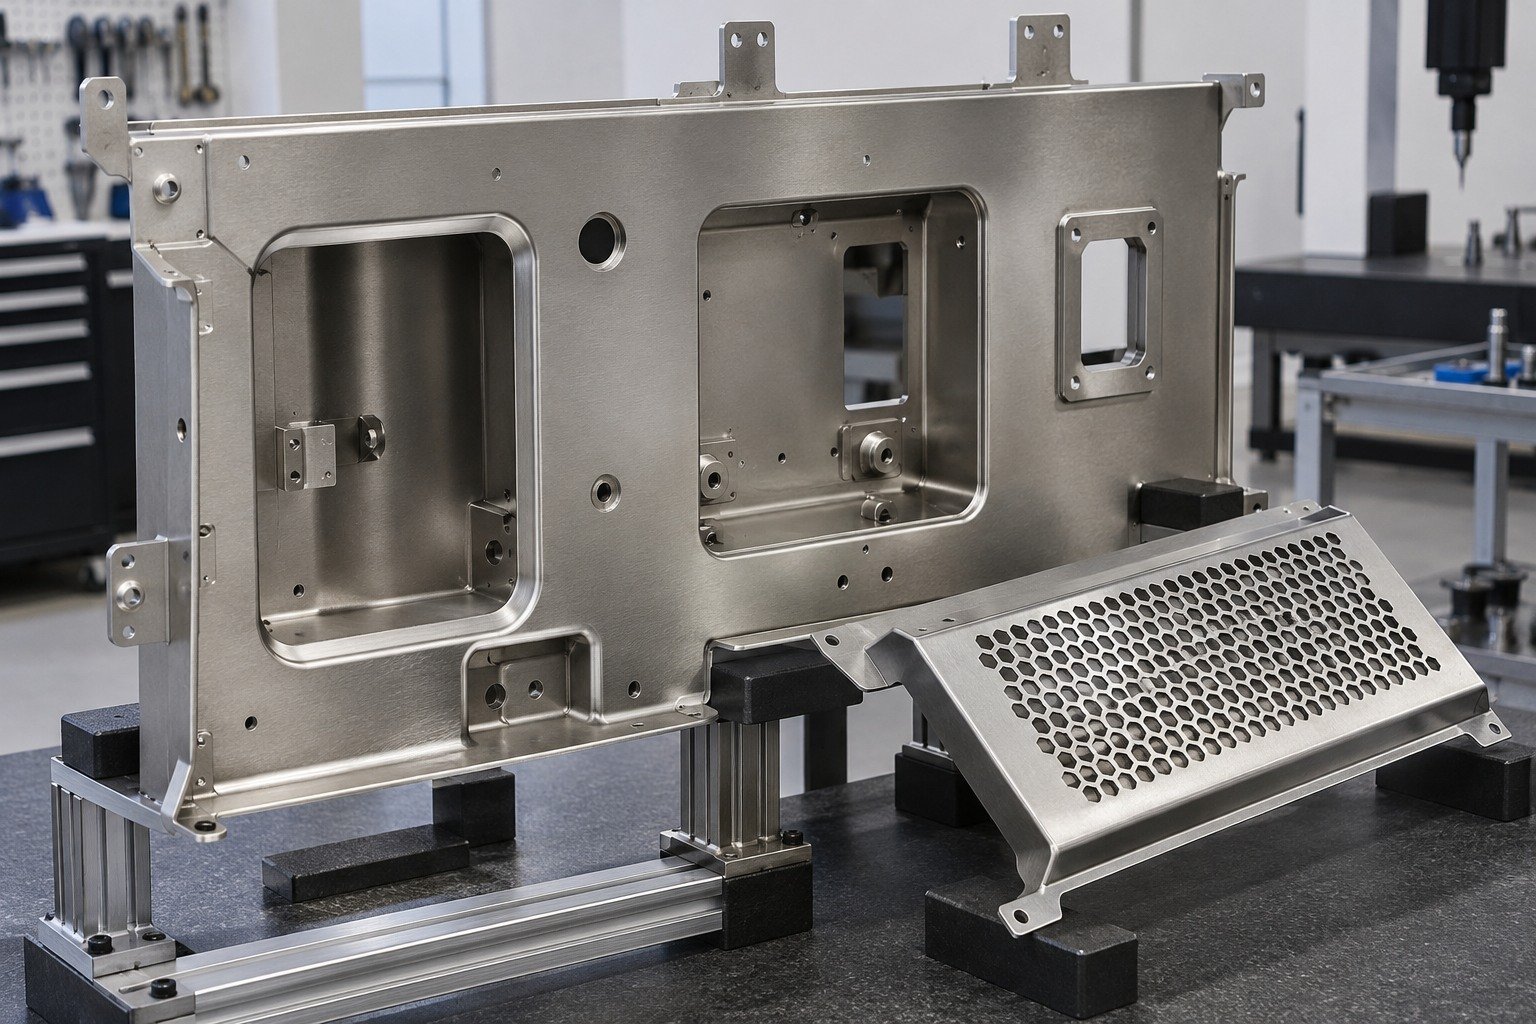
Dünne Blenden, lange Flansche und ungestützte Merkmale benötigen Prüfung für das tatsächliche Strahlverfahren. Verwenden Sie ein repräsentatives Muster, wenn Ebenheit oder Montageausrichtung entscheidend sind.
| Ihre Angaben | Wanddicke, Ebenheit und Unterstützungsanforderungen. |
|---|---|
| Unsere Prüfung | Machbarer Prozess, Versuch und Abnahmemethode. |
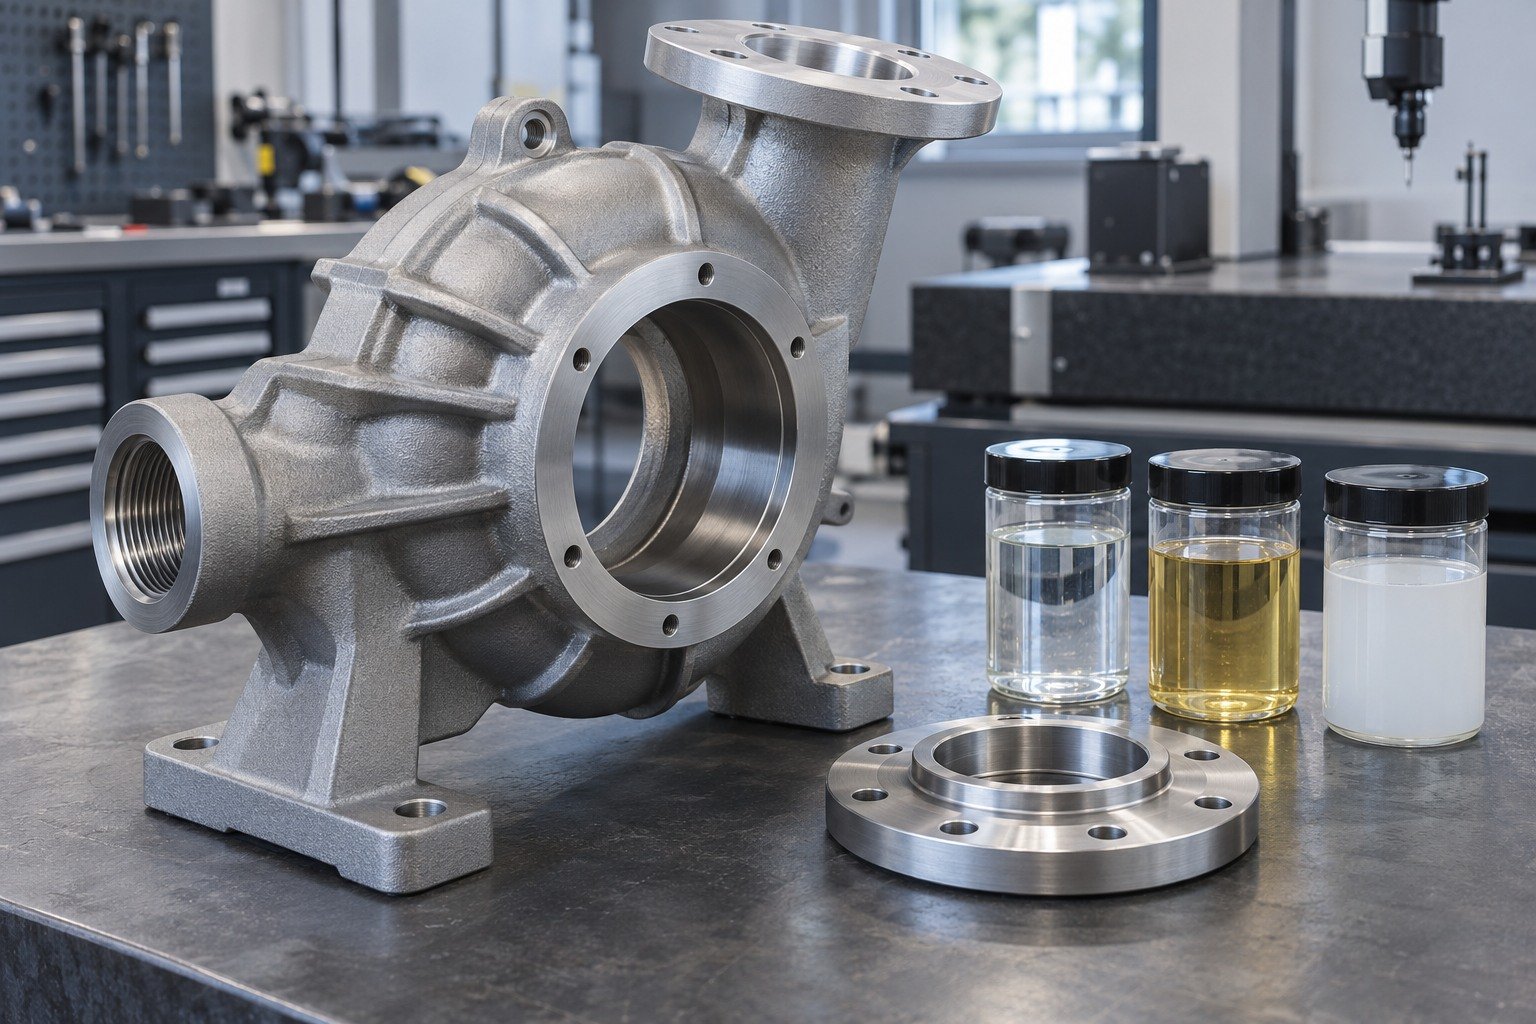
Strahlrauheit wird nicht allein durch Körnung bestimmt. Definieren Sie erforderliche Parameter und Messbedingungen sowie ein Aussehensmuster für Sichtflächen.
| Ihre Angaben | Rauheitsangabe, Messstelle und Sichtreferenz. |
|---|---|
| Unsere Prüfung | Strahlmittel- und Prozessversuch sowie geeignete Messung. |
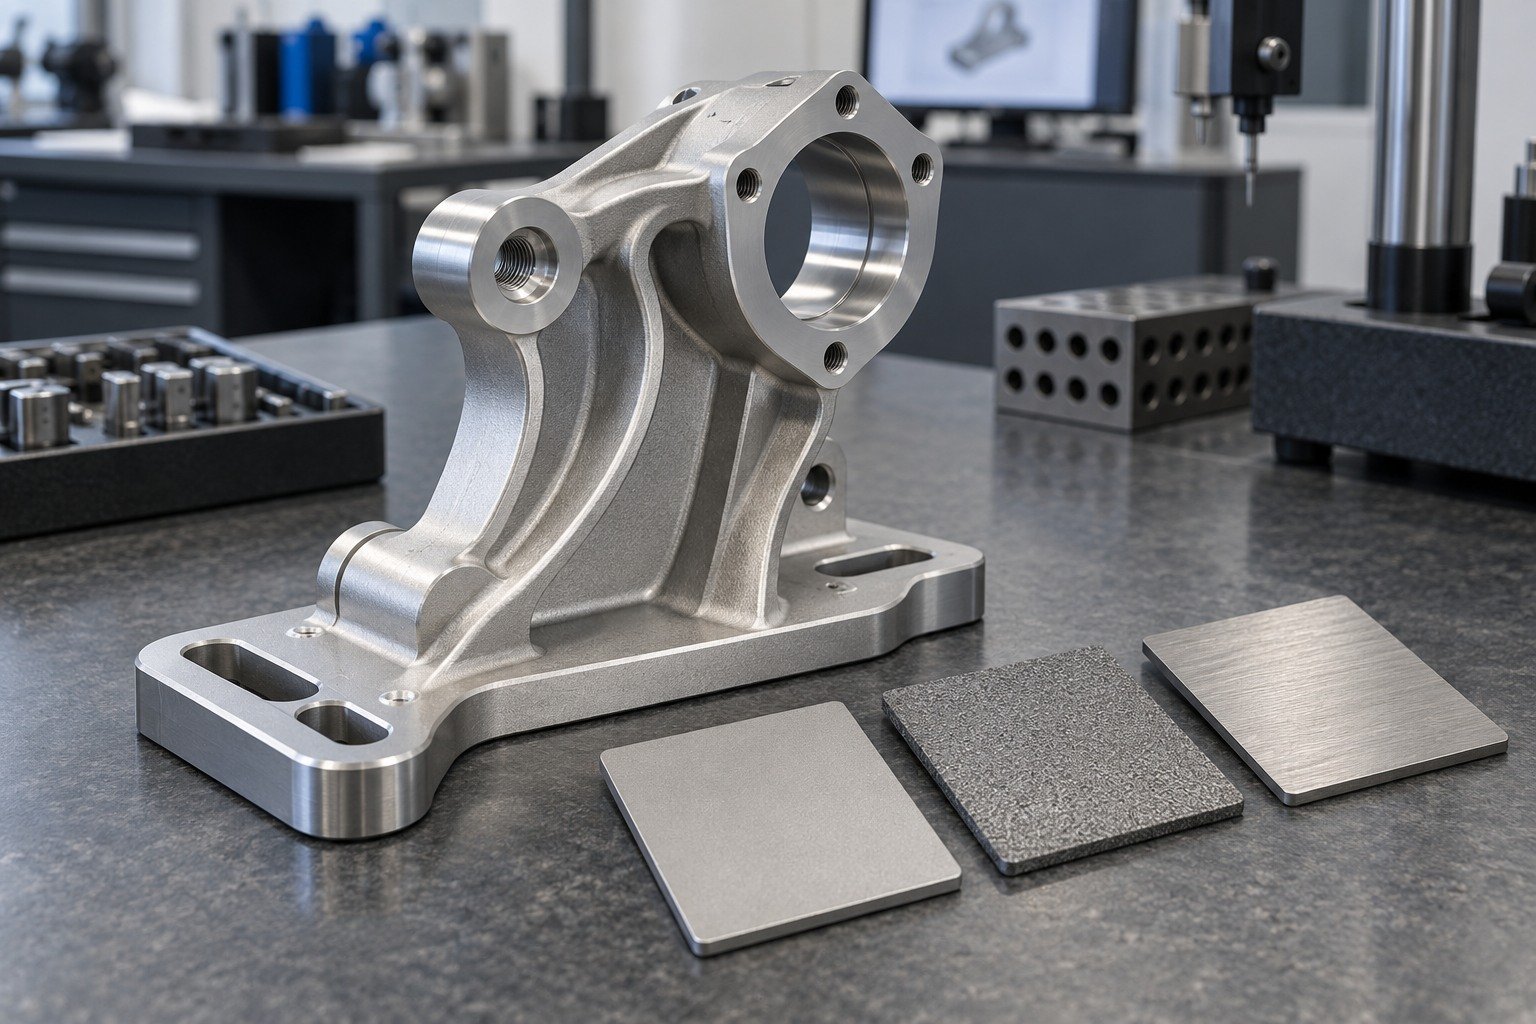
Prüfen Sie Vertiefungen, Sacklöcher und Gewindegründe nach dem Strahlen. Vereinbaren Sie zur Geometrie und Weiterverwendung passende Reinigungsmethode und Sauberkeitsabnahme.
| Ihre Angaben | Eingeschlossene Räume und zulässige Rückstände. |
|---|---|
| Unsere Prüfung | Zugang, Reinigung, Prüfung und Montagepassung. |
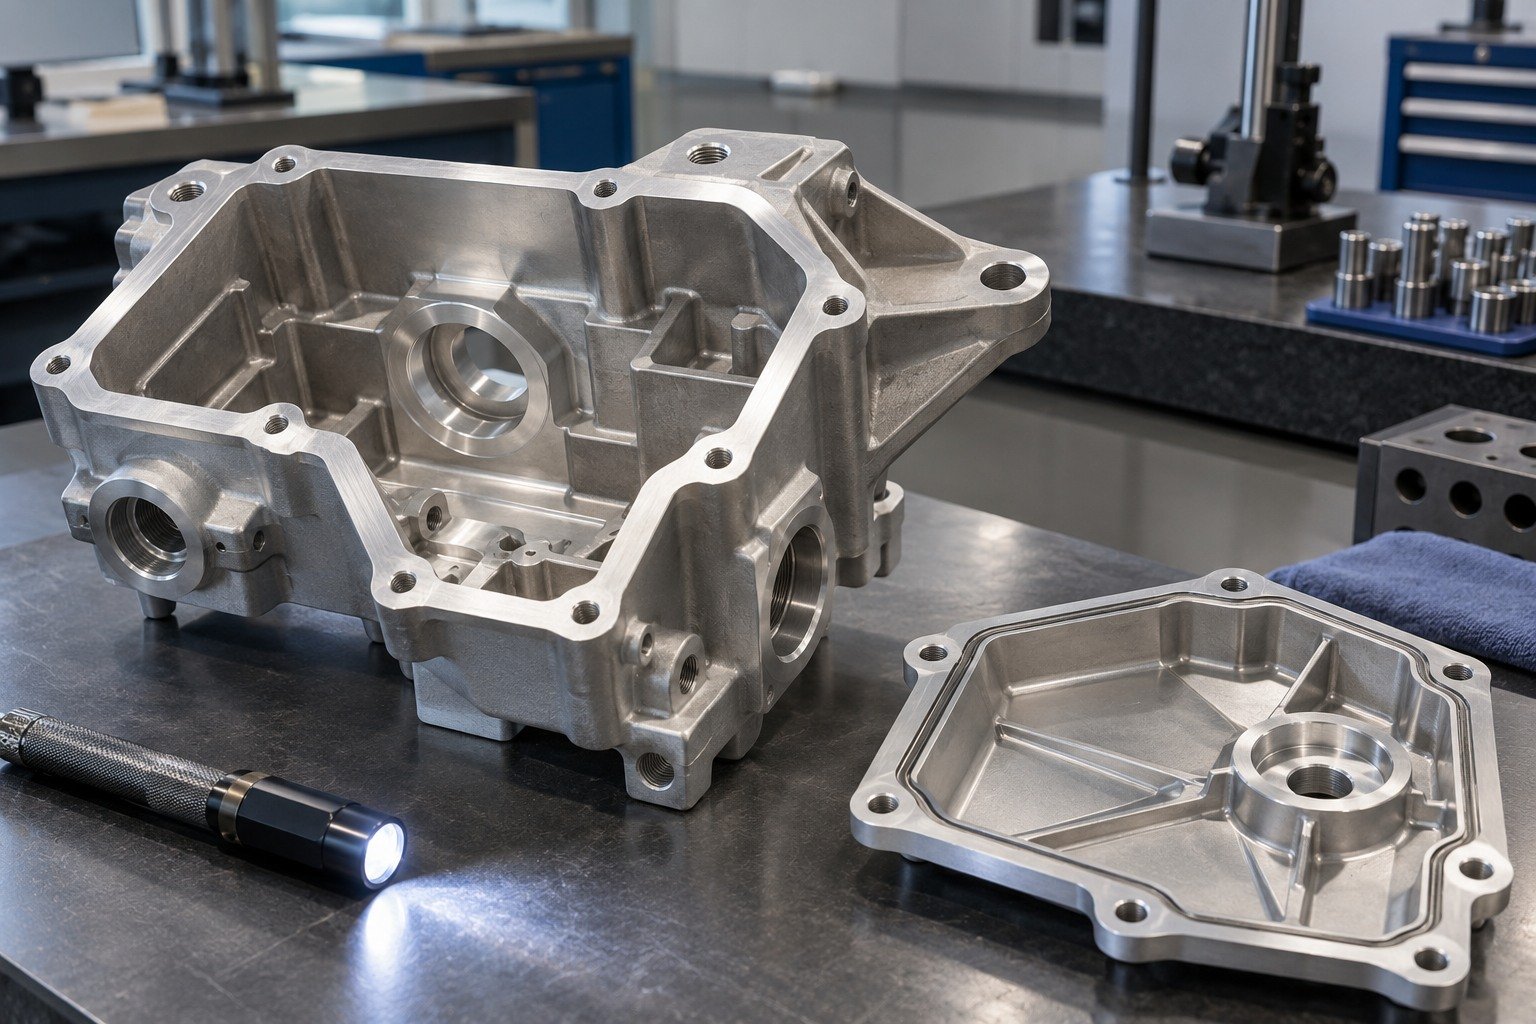
Vereinbaren Sie vor Pulverbeschichtung Vorbereitung und Handhabung mit dem Beschichter. Andere chemische Oberflächen benötigen ebenfalls verträgliche Vorbereitung. Allgemeines Glasperlenstrahlen ist nicht automatisch geeignet.
| Ihre Angaben | Folgeoberfläche, Sauberkeit und Zeitvorgaben. |
|---|---|
| Unsere Prüfung | Verträgliche Vorbereitung, Lagerung und Freigabezustand. |
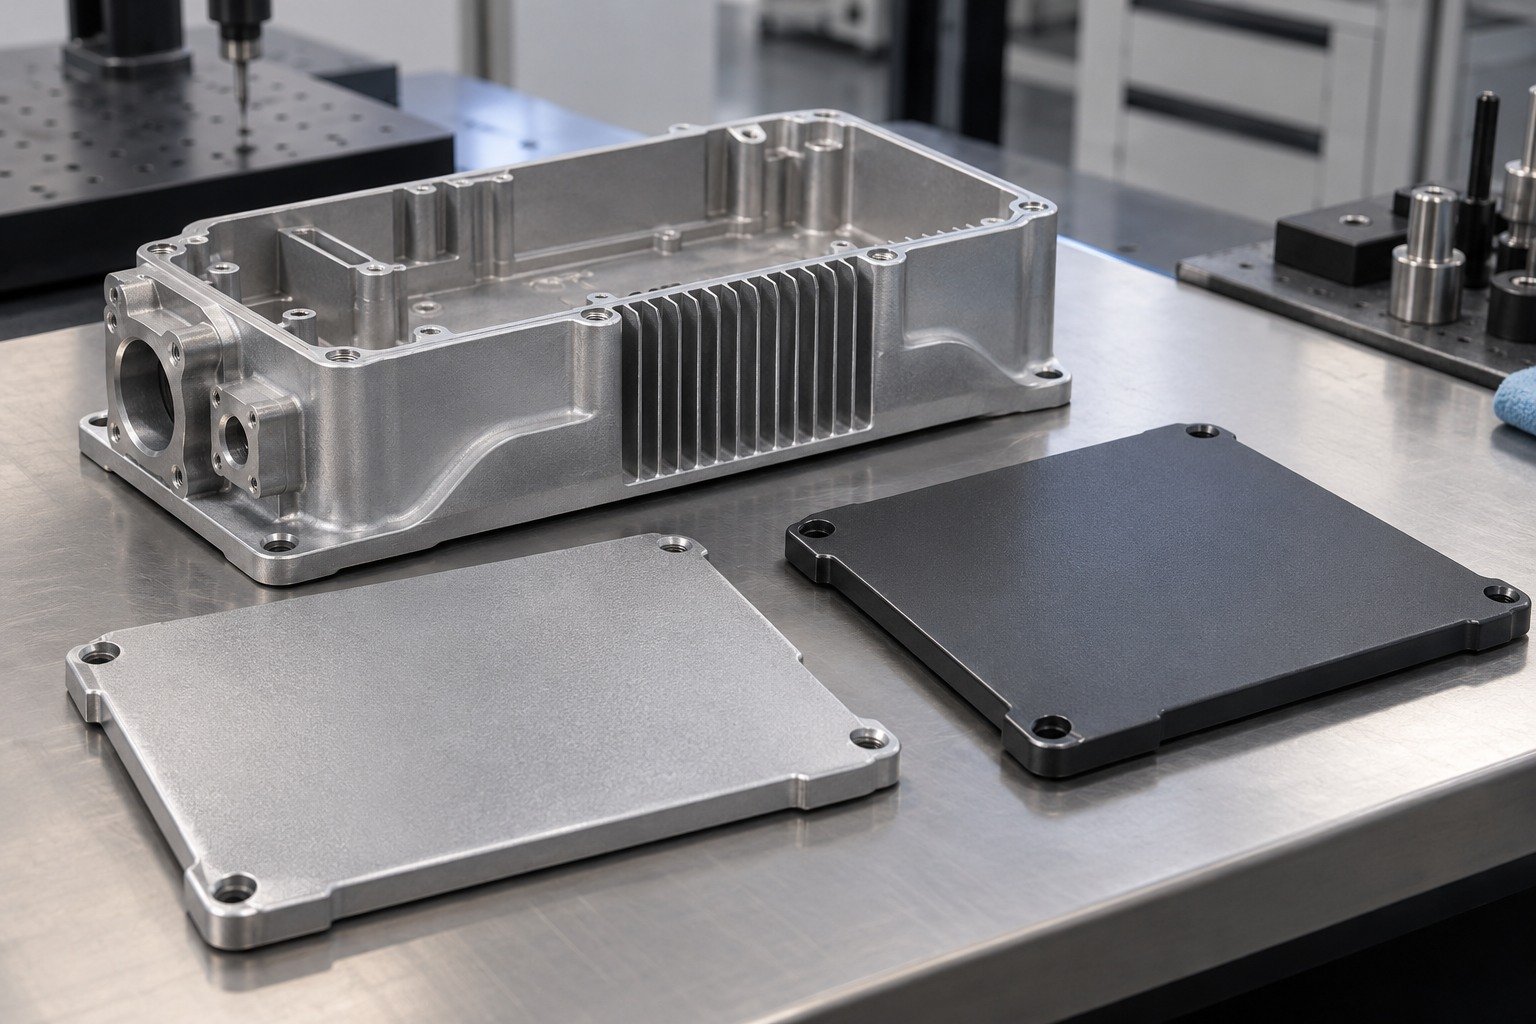
Werkstoffnamen allein definieren keinen Strahlprozess. Prüfen Sie tatsächliche Güte, Geometrie und Oberflächenzustand.
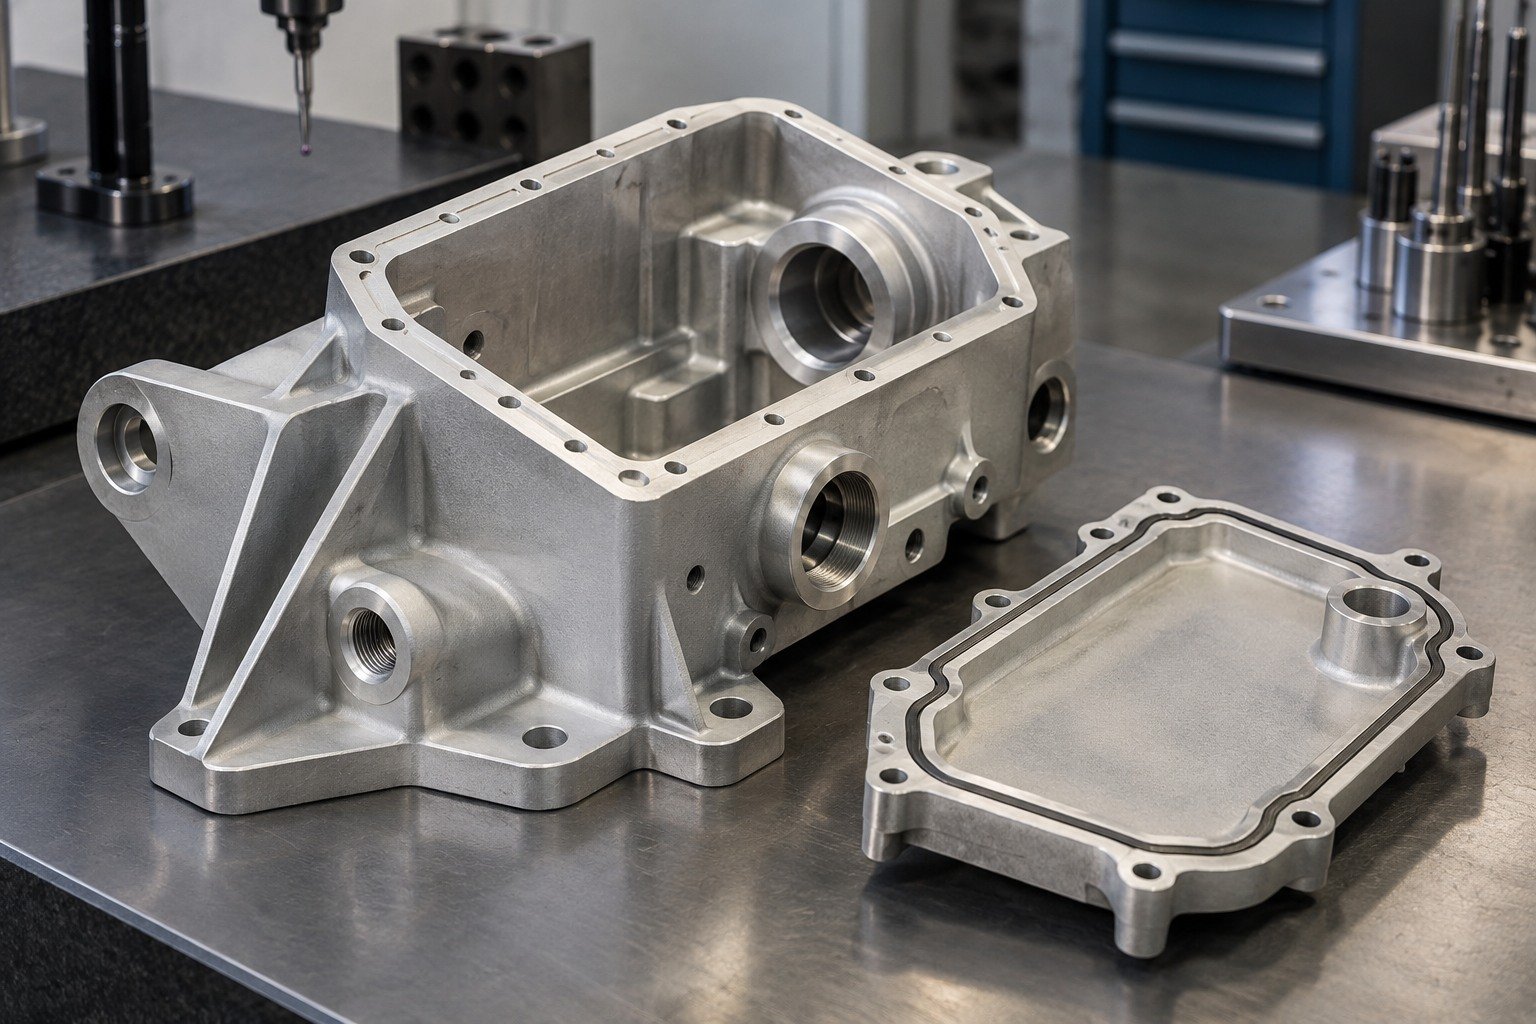
Prüfen Sie Legierung, dünne Wände, Sichtflächen und geschützte Präzisionsmerkmale.
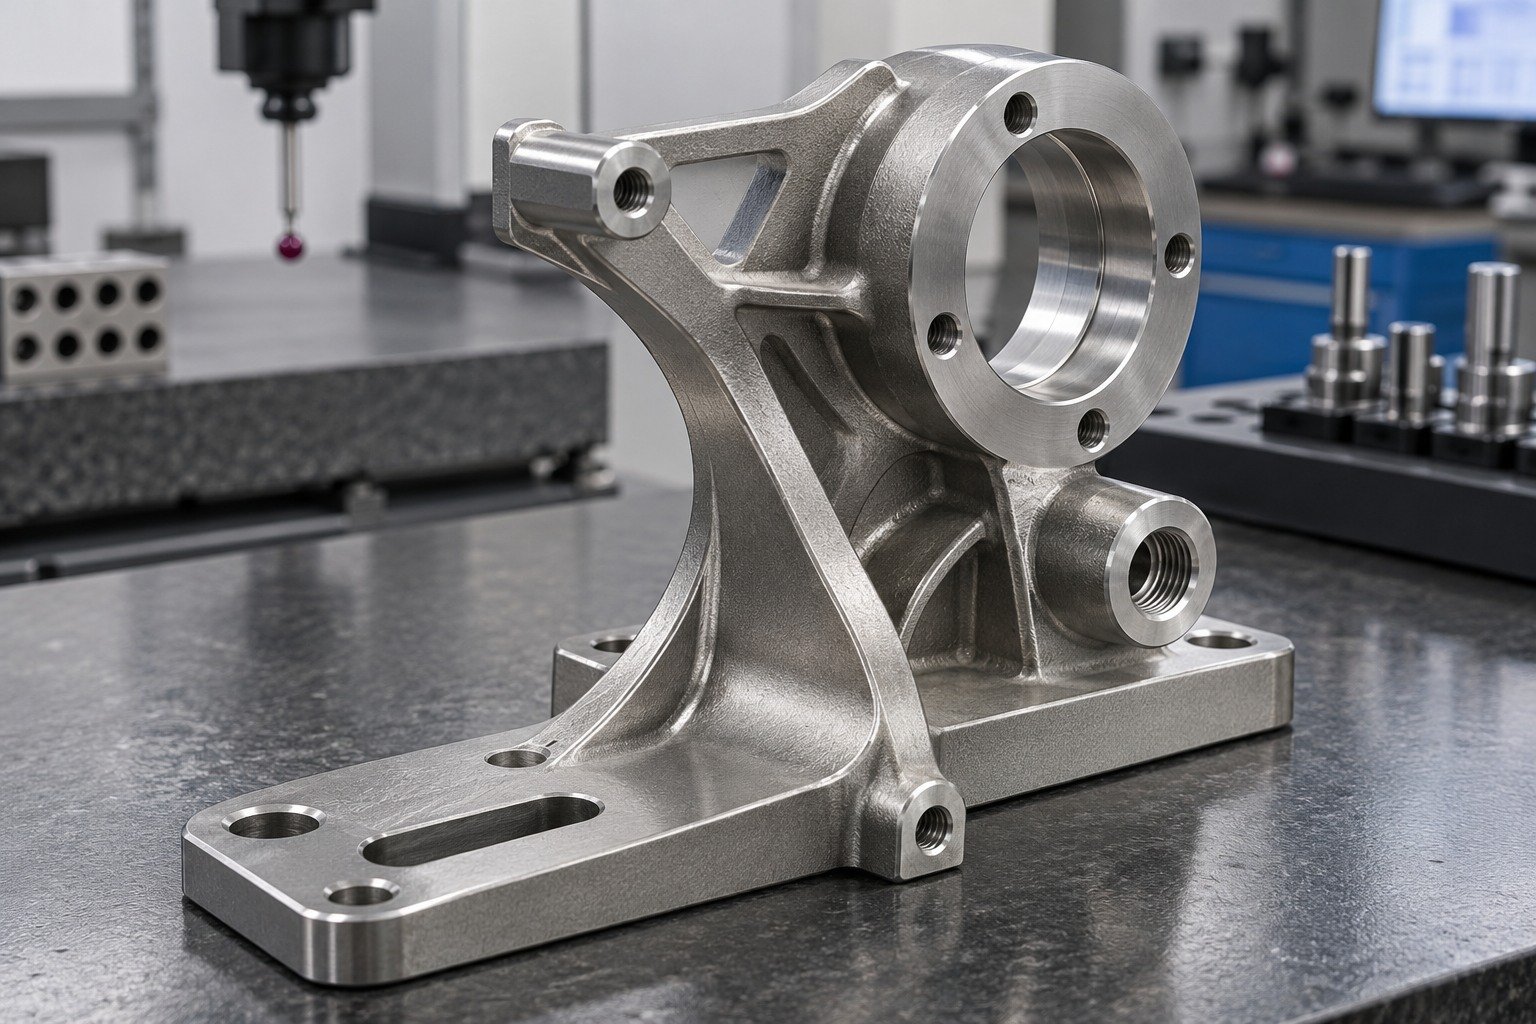
Spezifizieren Sie Güte, Textur und Anforderungen an Verschmutzungskontrolle.
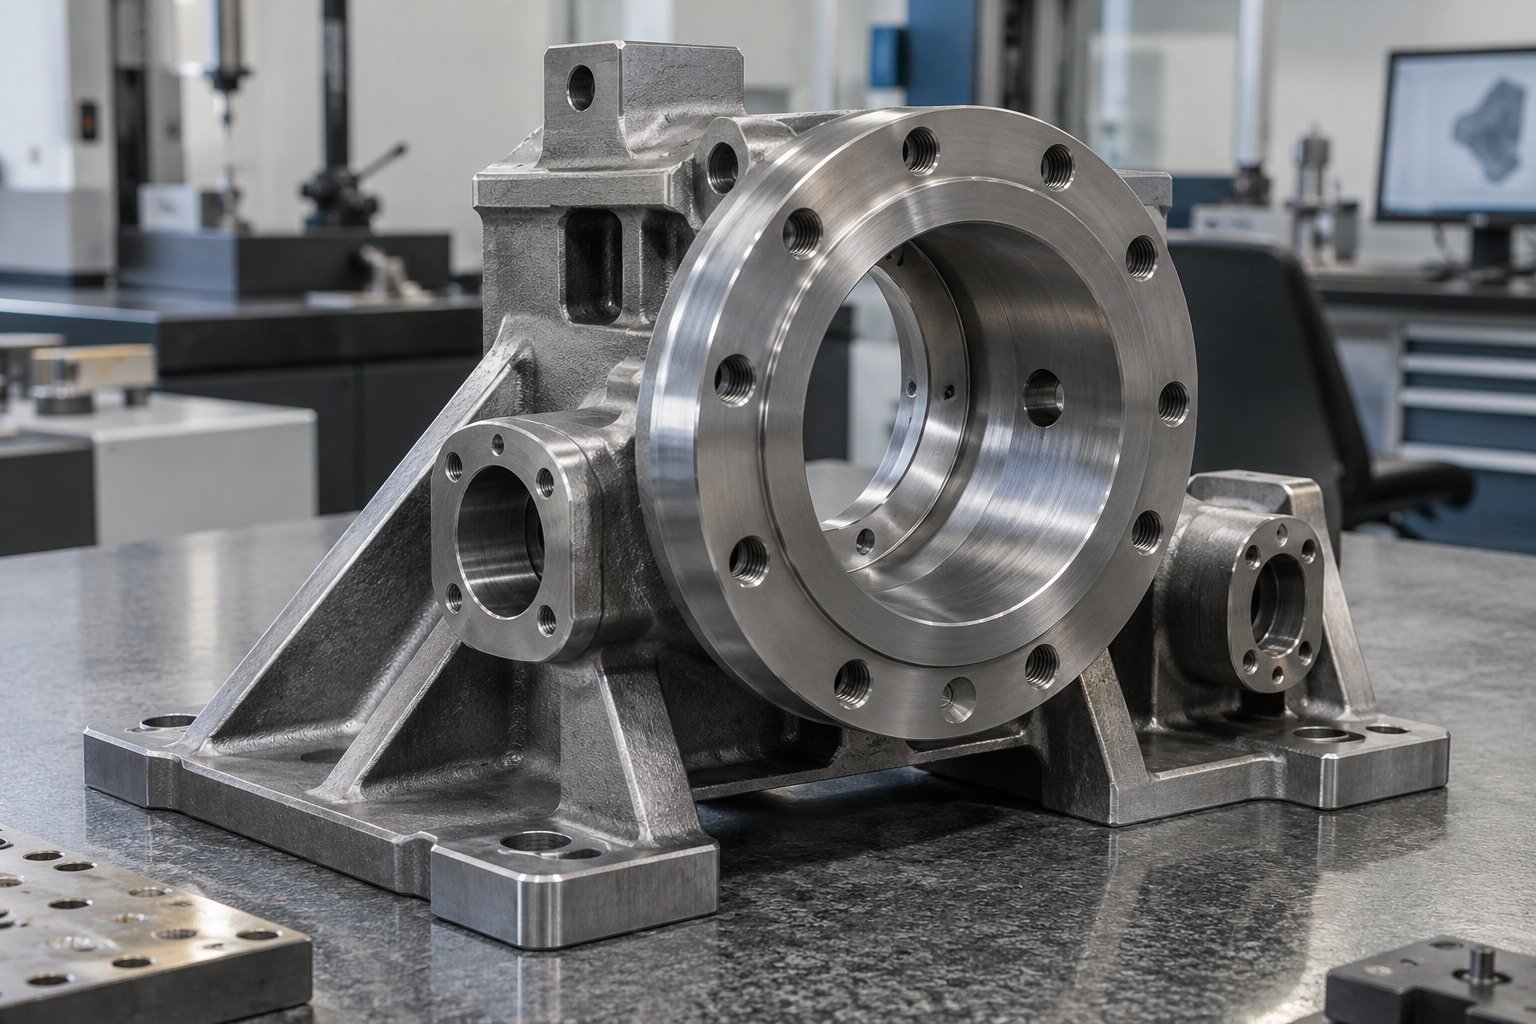
Kennzeichnen Sie bei Stahl Rost, Zunder, frühere Beschichtungen und erforderliche Folgeoberfläche.
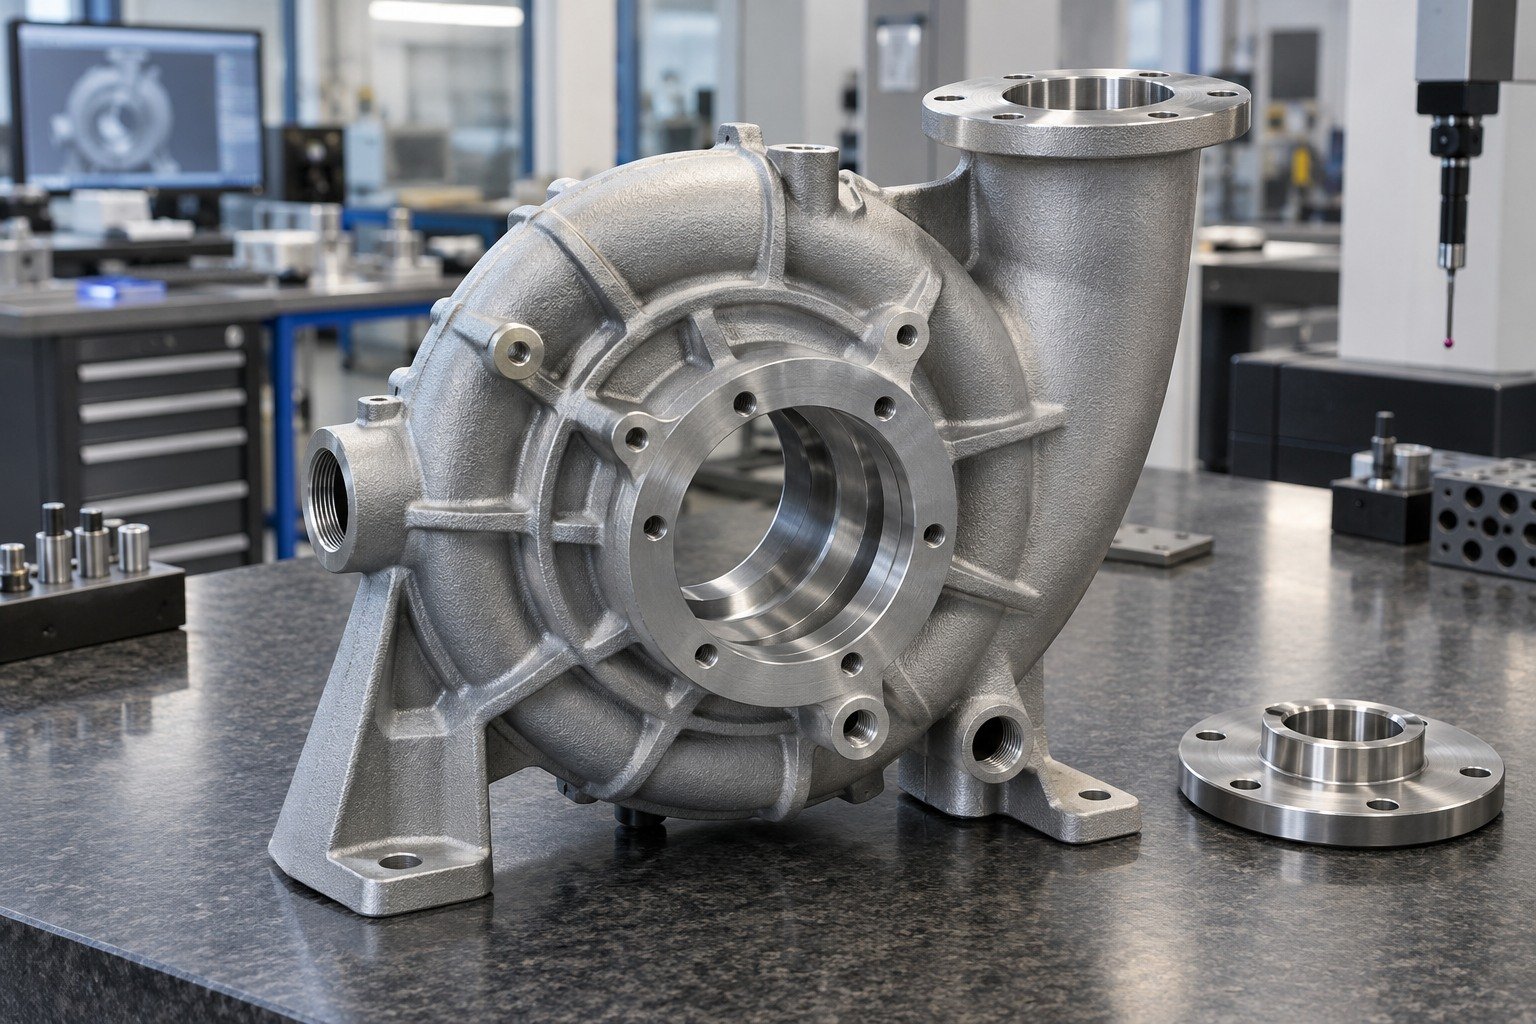
Legen Sie Gusshaut und Fehler offen. Strahlen repariert keine Porosität.
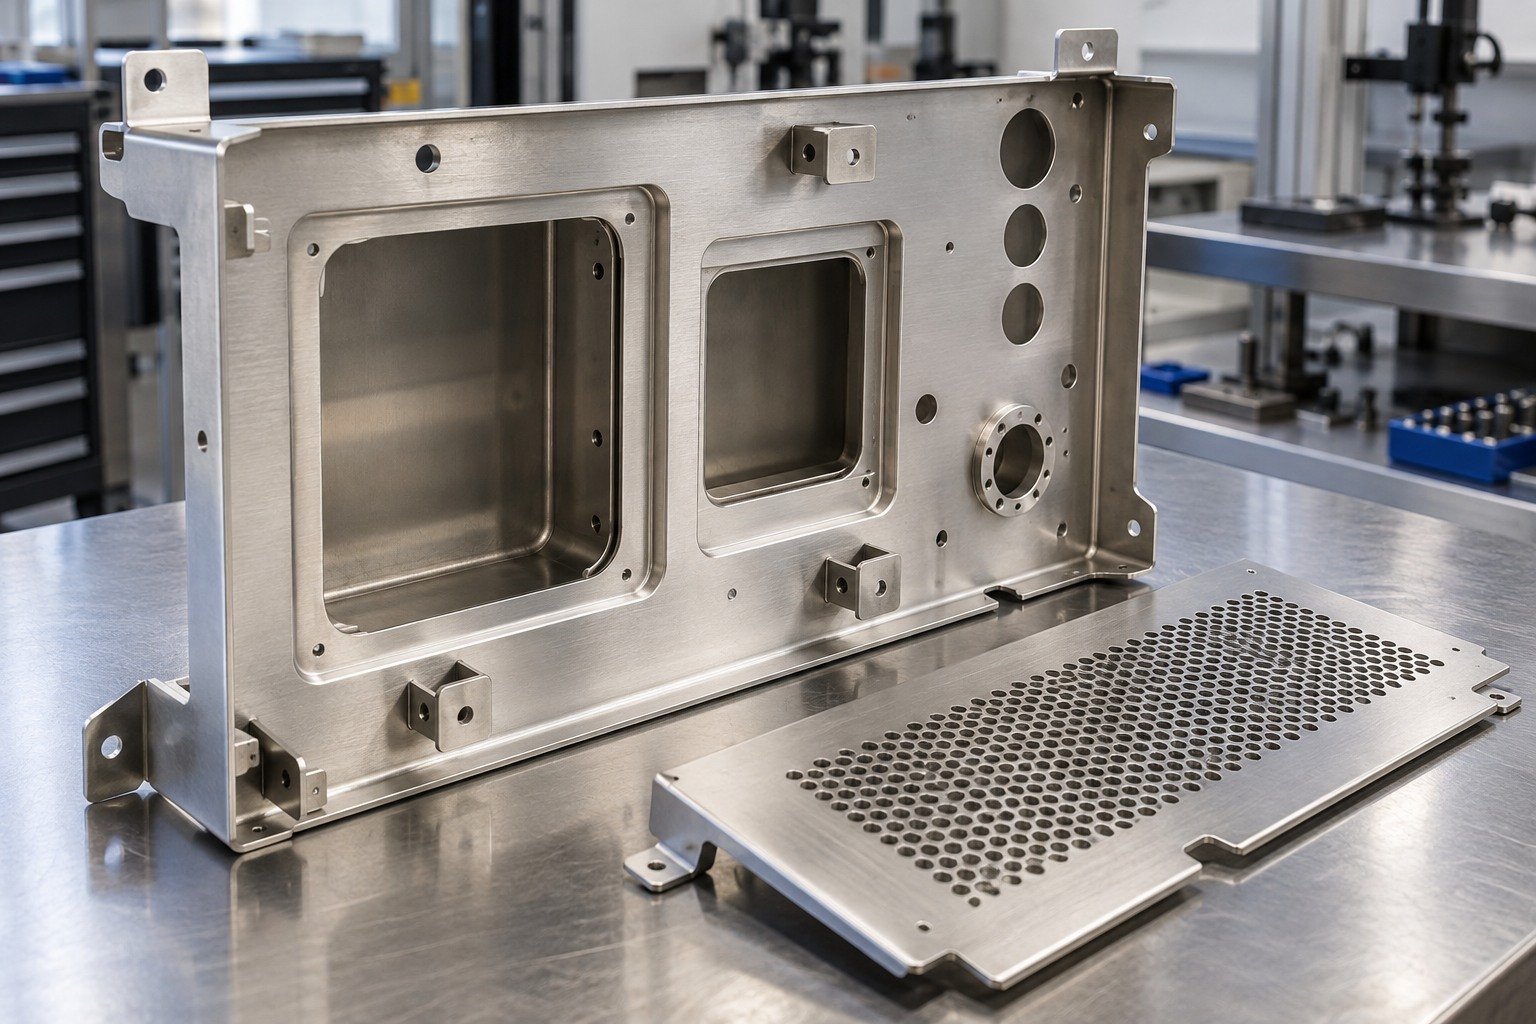
Prüfen Sie Verzugsempfindlichkeit, Schweißzonen und sichtbare Oberflächenübergänge.
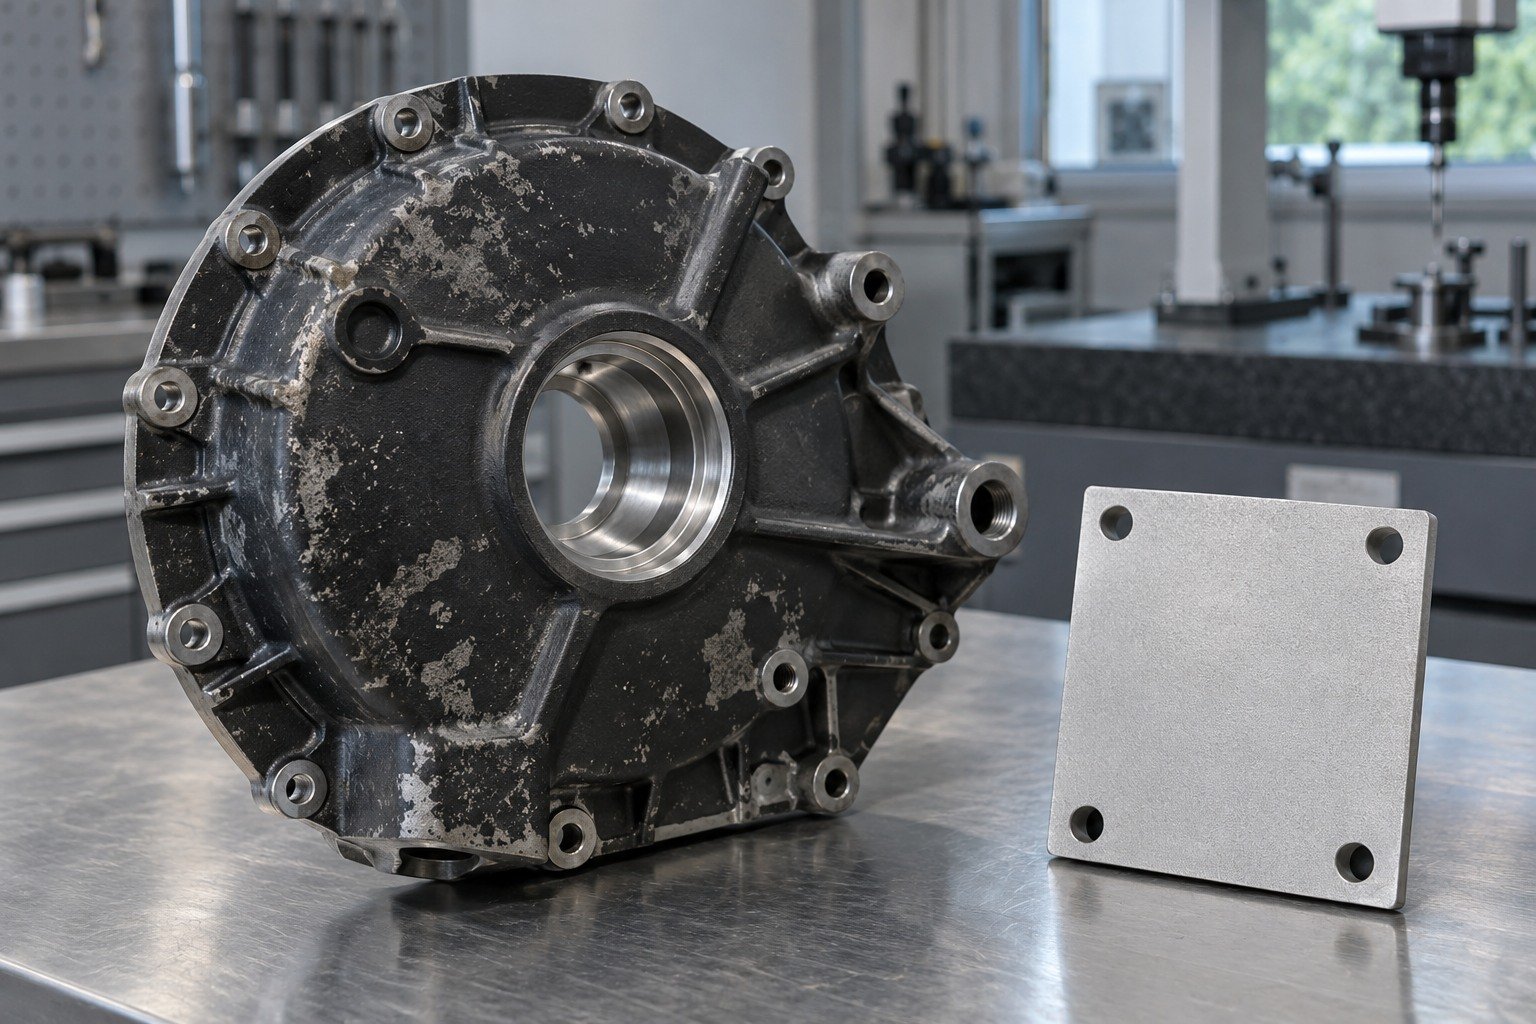
Legen Sie bei strahlendem Beschichtungsabtrag Beschichtung und zulässigen Grundwerkstoffzustand offen. Abtragsmachbarkeit wird durch Prüfung bestätigt.
Glasperlenstrahlen, scharfkantiges Strahlen und andere Strahlverfahren sind nicht automatisch austauschbar. Bestätigen Sie Werkstoff, Strahlmittel, Ausrüstungsumfang und Abnahme für Ihr Bauteil.
Vergleichen Sie Strahlmittel, Ausgangszustand, geschützte Merkmale, Reinigung und Prüfung gemeinsam im Angebot.
Definieren Sie Zweck und geschützte Schnittstellen.
Prüfen Sie Textur, Passung und Sauberkeit.
Kontrollieren Sie Strahlmittel, Handhabung und Änderungsfreigabe.
PLANUNGSBEISPIEL — KEIN PREIS UND KEINE MINDESTBESTELLMENGE
Illustrative Abdeckplanberechnung. Tatsächliche Methode, Aufwand, Preis und Mindestmenge hängen von Ihrem Projekt ab.
Der Strahlprozess muss zu Grundwerkstoff, Zweck und geschützten Schnittstellen der freigegebenen Zeichnung passen.
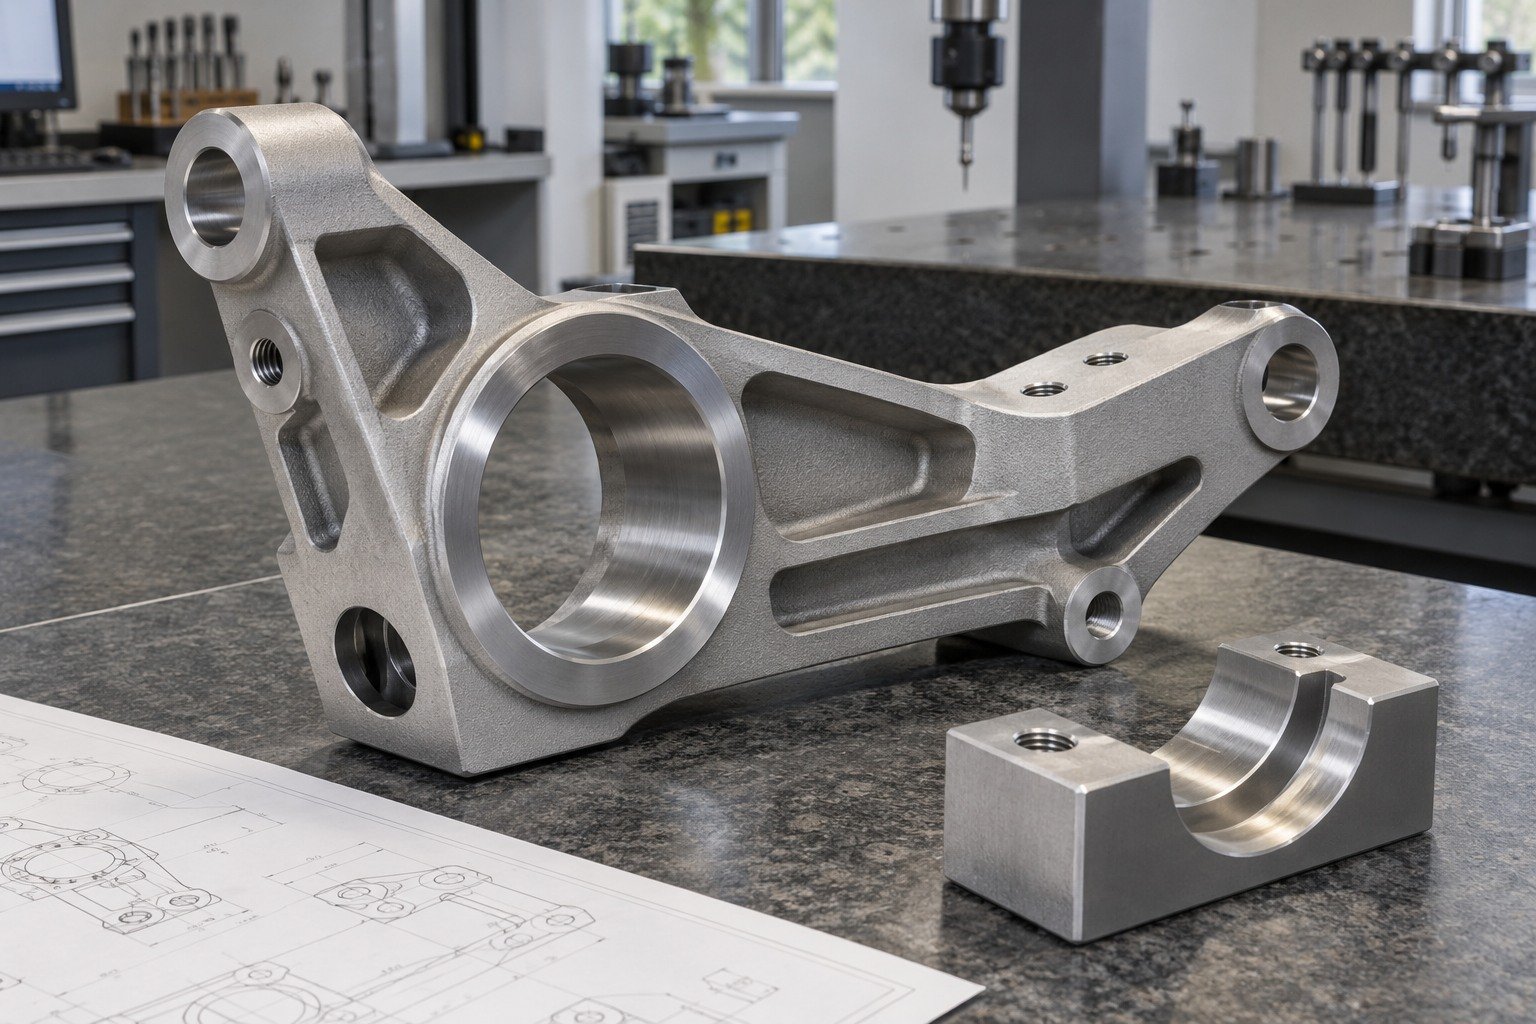
Bestätigen Sie Werkstoff, Ausgangszustand, Strahlmittel und benötigte Oberfläche.
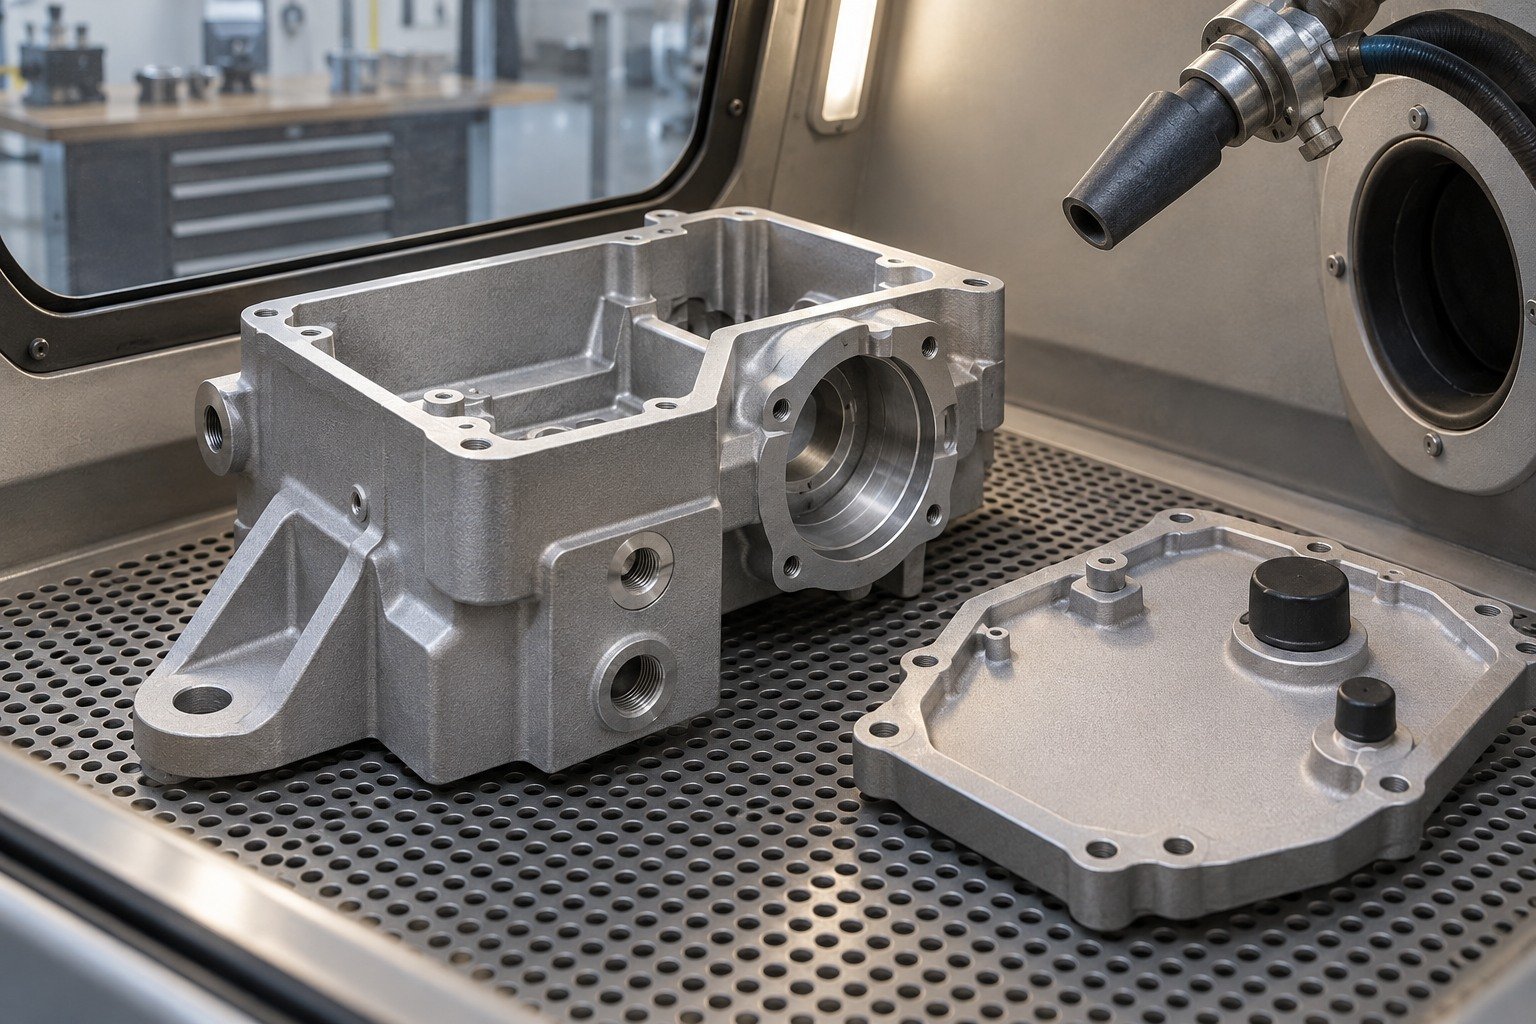
Prüfen Sie sicheren Schutz erforderlicher Gewinde, Bohrungen und empfindlicher Flächen vor dem gewählten Prozess.
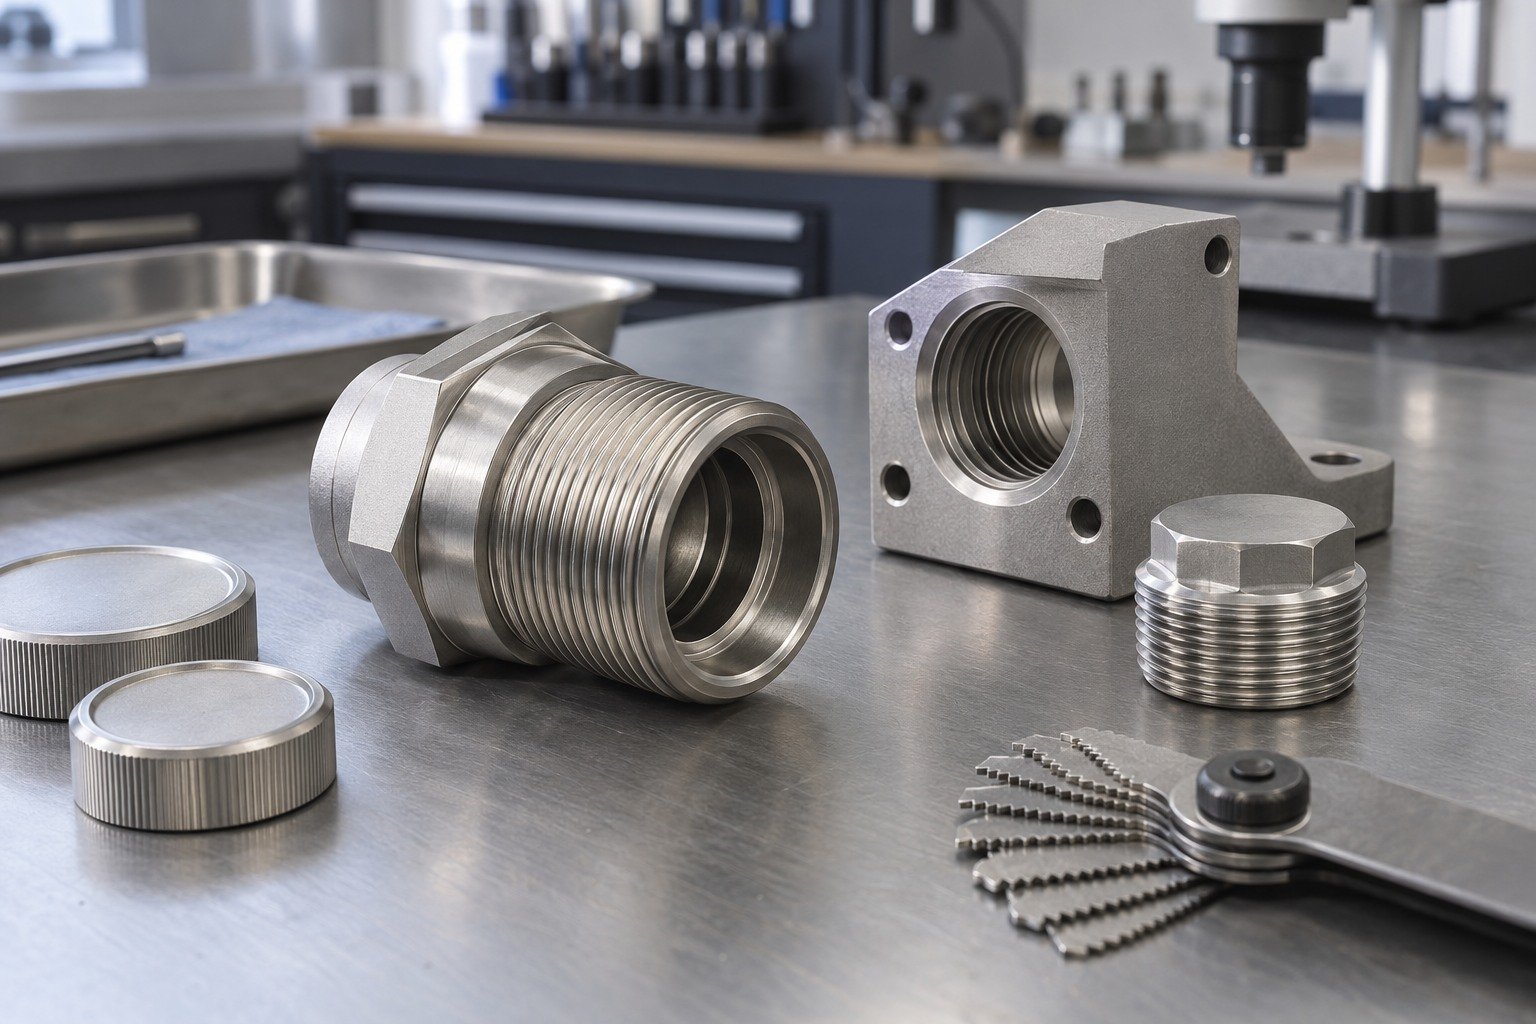
Entfernen Sie Abdeckungen und Strahlmittelreste nach vereinbarter Methode. Prüfen Sie Vertiefungen und kritische Passung.
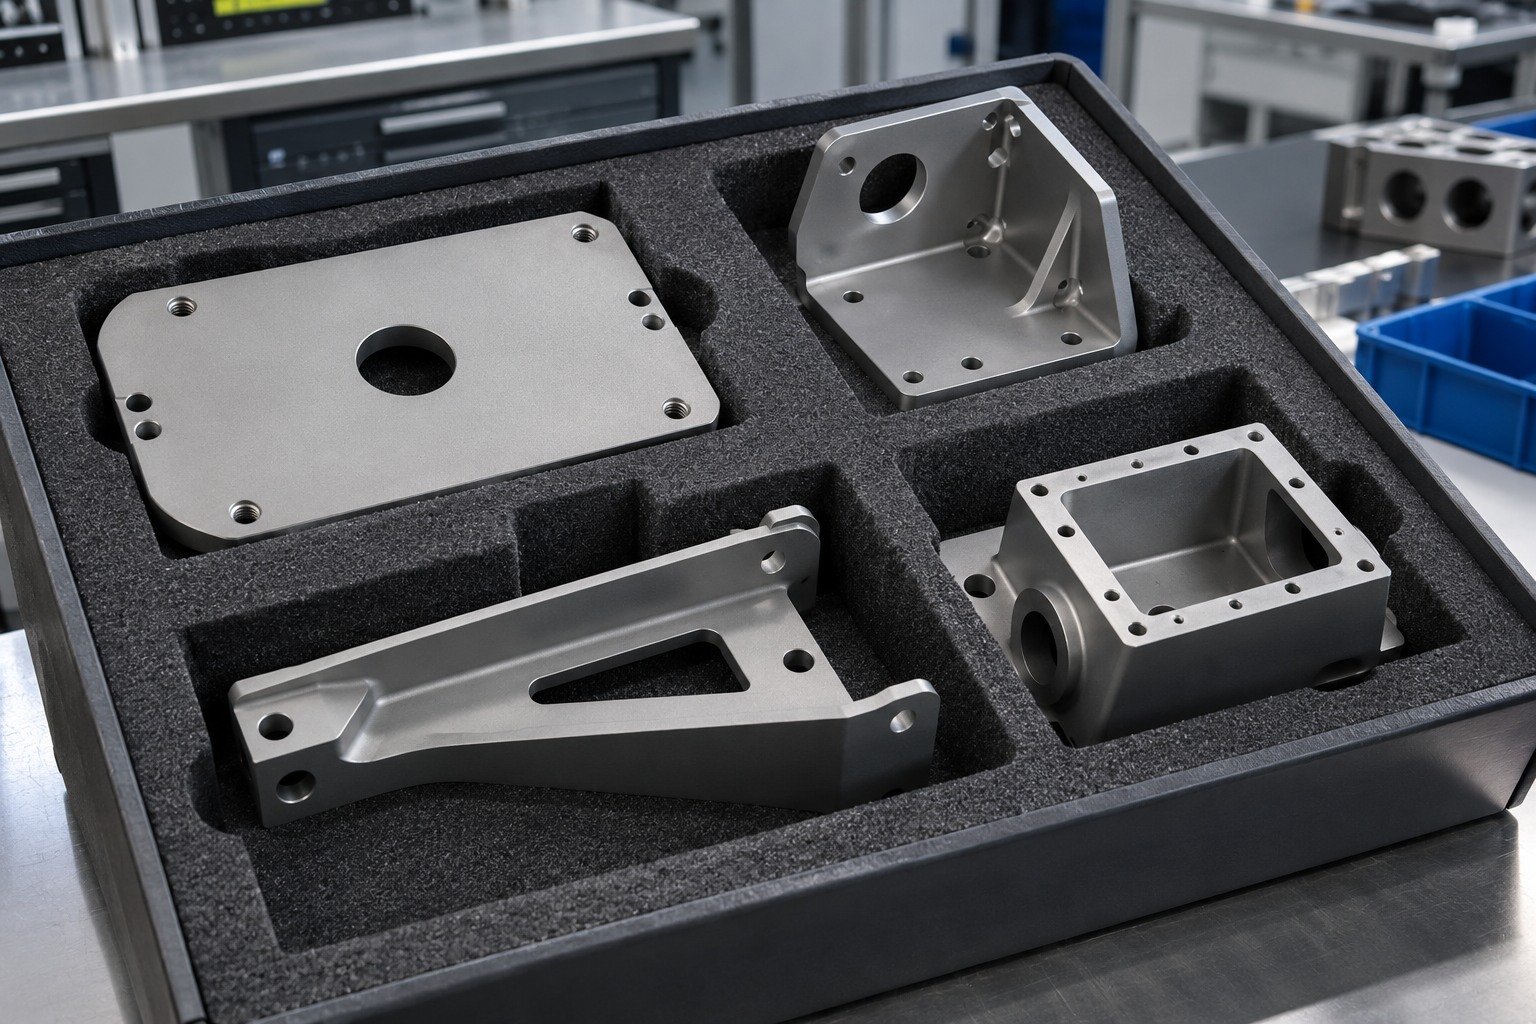
Geben Sie Textur, erforderliche Messungen und Sauberkeit frei. Schützen Sie die Oberfläche für den nächsten Arbeitsschritt.
Dies ist eine Beschaffungsreihenfolge, keine Maschinenbedienungsanweisung. Tatsächliche Prozesseinstellungen, Sicherheitskontrollen und verantwortlicher Bearbeiter werden für das Projekt bestätigt.
Prüfen Sie gestrahltes Bauteil und Montageschnittstellen statt nur der gesamten Oberflächenfarbe.
| Werkstoff und Revision | Tatsächliche Legierung, Zustand und freigegebene Zeichnung. |
|---|---|
| Strahlmittel und Prozess | Strahlmittelidentität, Körnungssystem und vereinbarter Umfang. |
| Textur und Aussehen | Repräsentatives Muster und vorgegebene Rauheitsprüfungen. |
| Geschützte Schnittstellen | Gewinde, Bohrungen, Dichtungen und Abdeckgrenzen. |
| Sauberkeit und Passung | Entfernung von Reststrahlmittel sowie vorgegebene Gegenbauteil- oder Lehrenprüfung. |
| Freigabenachweise | Erforderliche Nachweise, Verpackung und Zustand vor Folgeoberfläche. |
Ein Foto belegt weder Rauheitswerte noch innere Sauberkeit oder funktionalen Gewindeeingriff. Definieren Sie tatsächliche Methode, Muster und Abnahme.
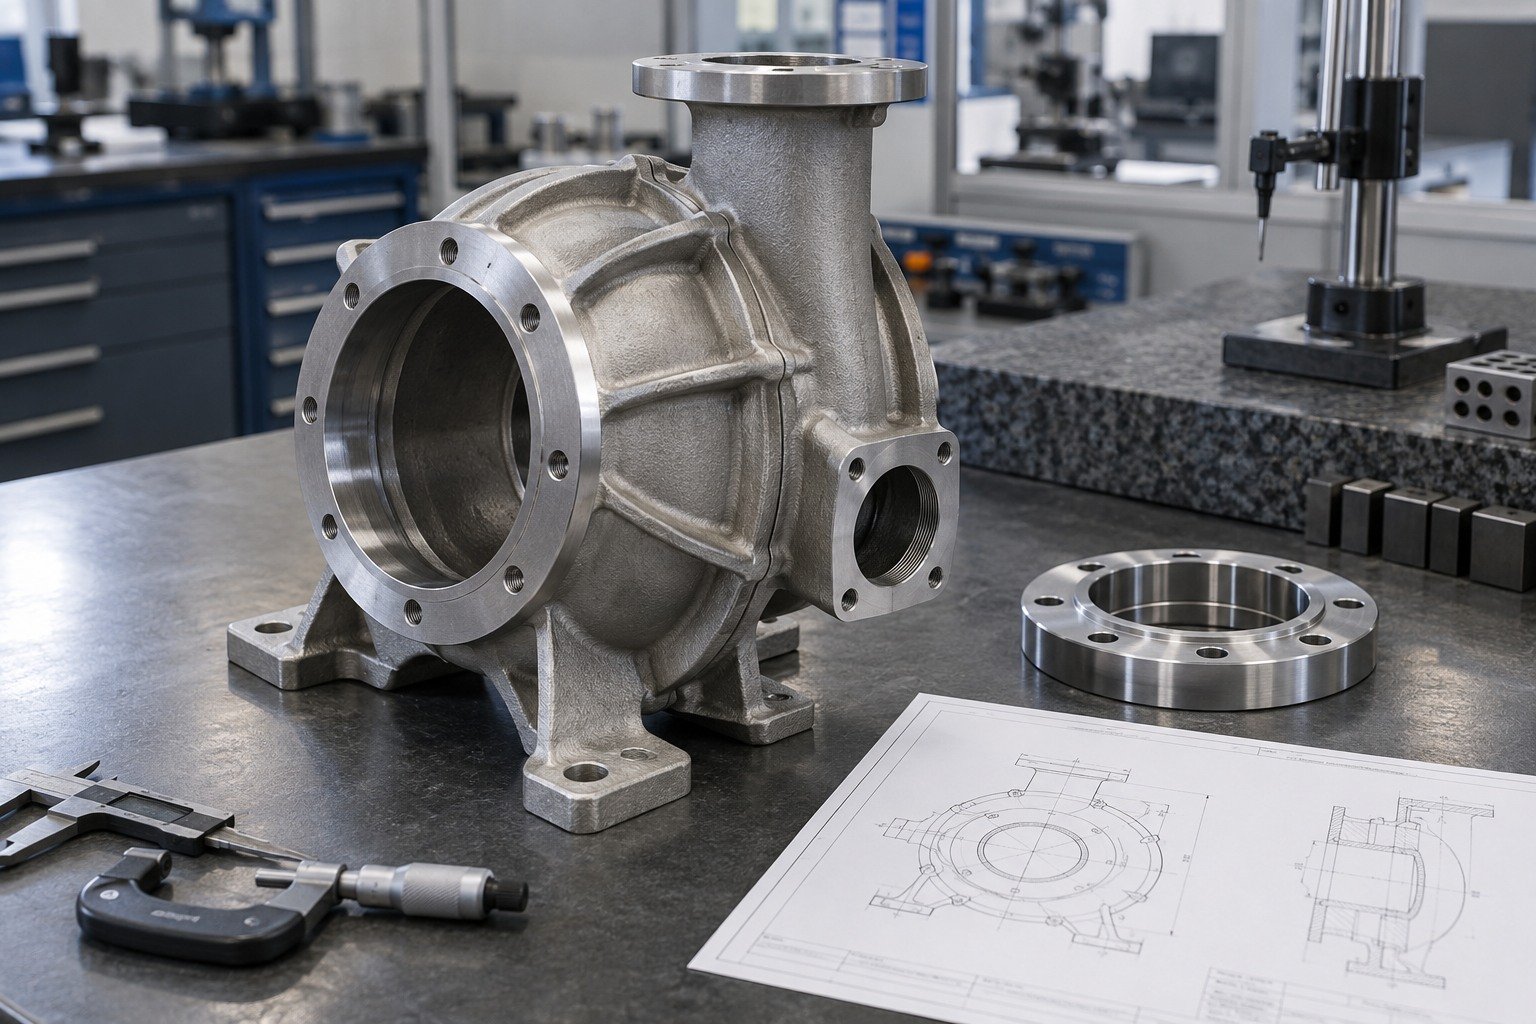
| Werkstoff und Revision | Tatsächliche Legierung, Zustand und freigegebene Zeichnung. |
|---|---|
| Strahlmittel und Prozess | Strahlmittelidentität, Körnungssystem und vereinbarter Umfang. |
| Textur und Aussehen | Repräsentatives Muster und vorgegebene Rauheitsprüfungen. |
| Geschützte Schnittstellen | Gewinde, Bohrungen, Dichtungen und Abdeckgrenzen. |
| Sauberkeit und Passung | Entfernung von Reststrahlmittel sowie vorgegebene Gegenbauteil- oder Lehrenprüfung. |
| Freigabenachweise | Erforderliche Nachweise, Verpackung und Zustand vor Folgeoberfläche. |
Ein Foto belegt weder Rauheitswerte noch innere Sauberkeit oder funktionalen Gewindeeingriff. Definieren Sie tatsächliche Methode, Muster und Abnahme.
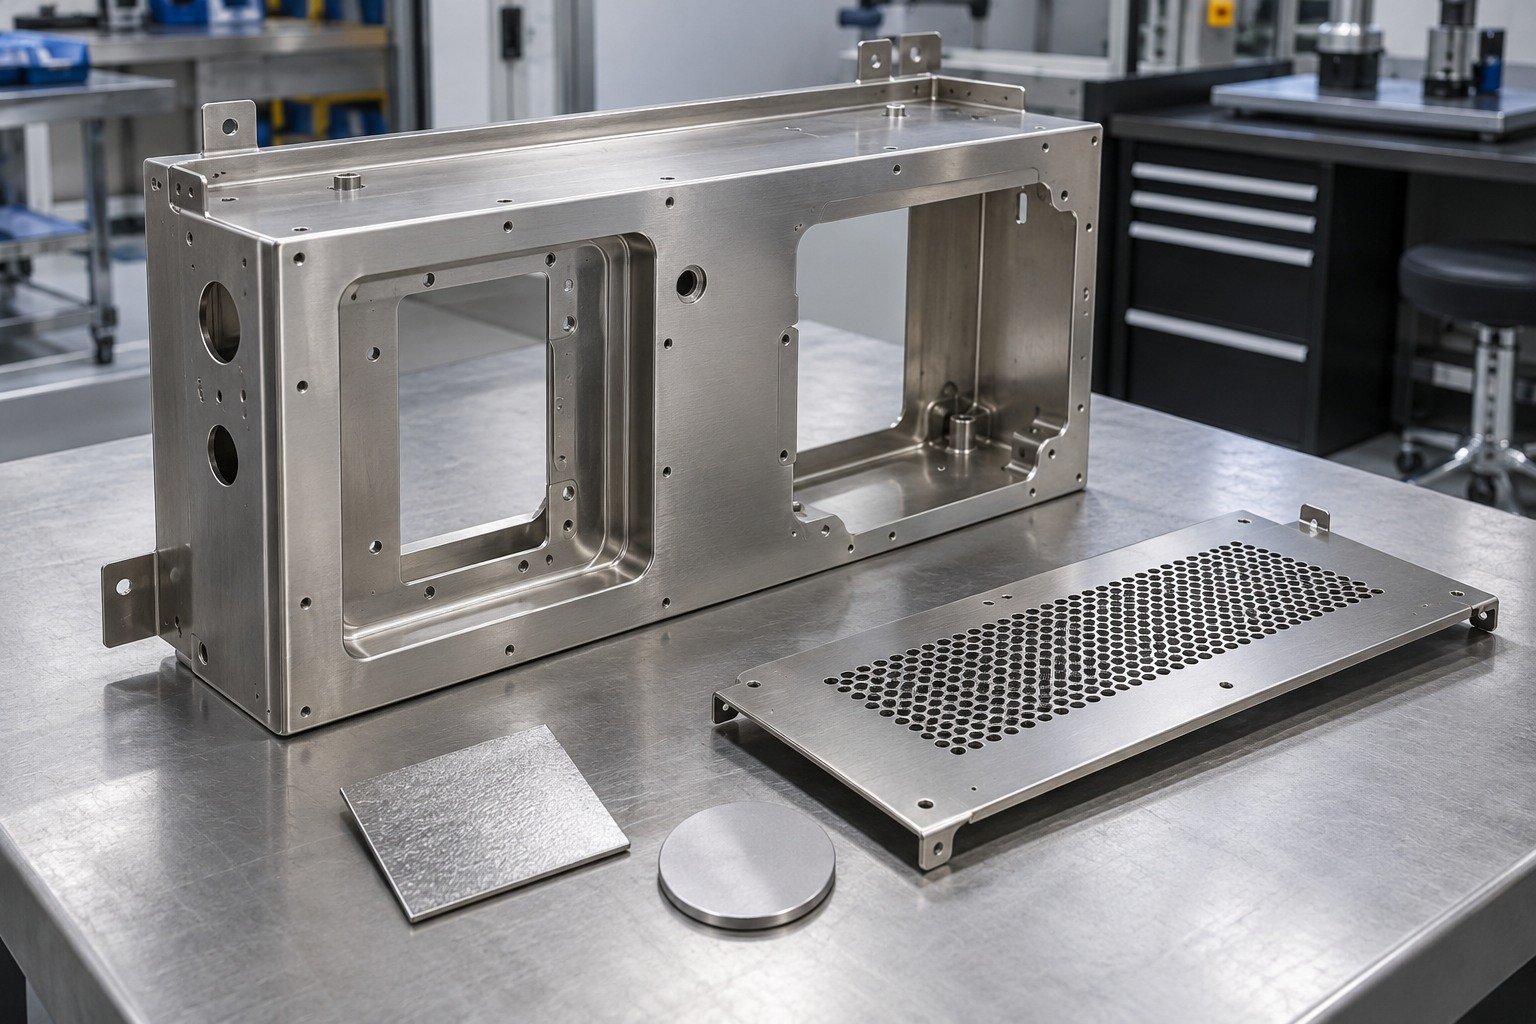
| Werkstoff und Revision | Tatsächliche Legierung, Zustand und freigegebene Zeichnung. |
|---|---|
| Strahlmittel und Prozess | Strahlmittelidentität, Körnungssystem und vereinbarter Umfang. |
| Textur und Aussehen | Repräsentatives Muster und vorgegebene Rauheitsprüfungen. |
| Geschützte Schnittstellen | Gewinde, Bohrungen, Dichtungen und Abdeckgrenzen. |
| Sauberkeit und Passung | Entfernung von Reststrahlmittel sowie vorgegebene Gegenbauteil- oder Lehrenprüfung. |
| Freigabenachweise | Erforderliche Nachweise, Verpackung und Zustand vor Folgeoberfläche. |
Ein Foto belegt weder Rauheitswerte noch innere Sauberkeit oder funktionalen Gewindeeingriff. Definieren Sie tatsächliche Methode, Muster und Abnahme.
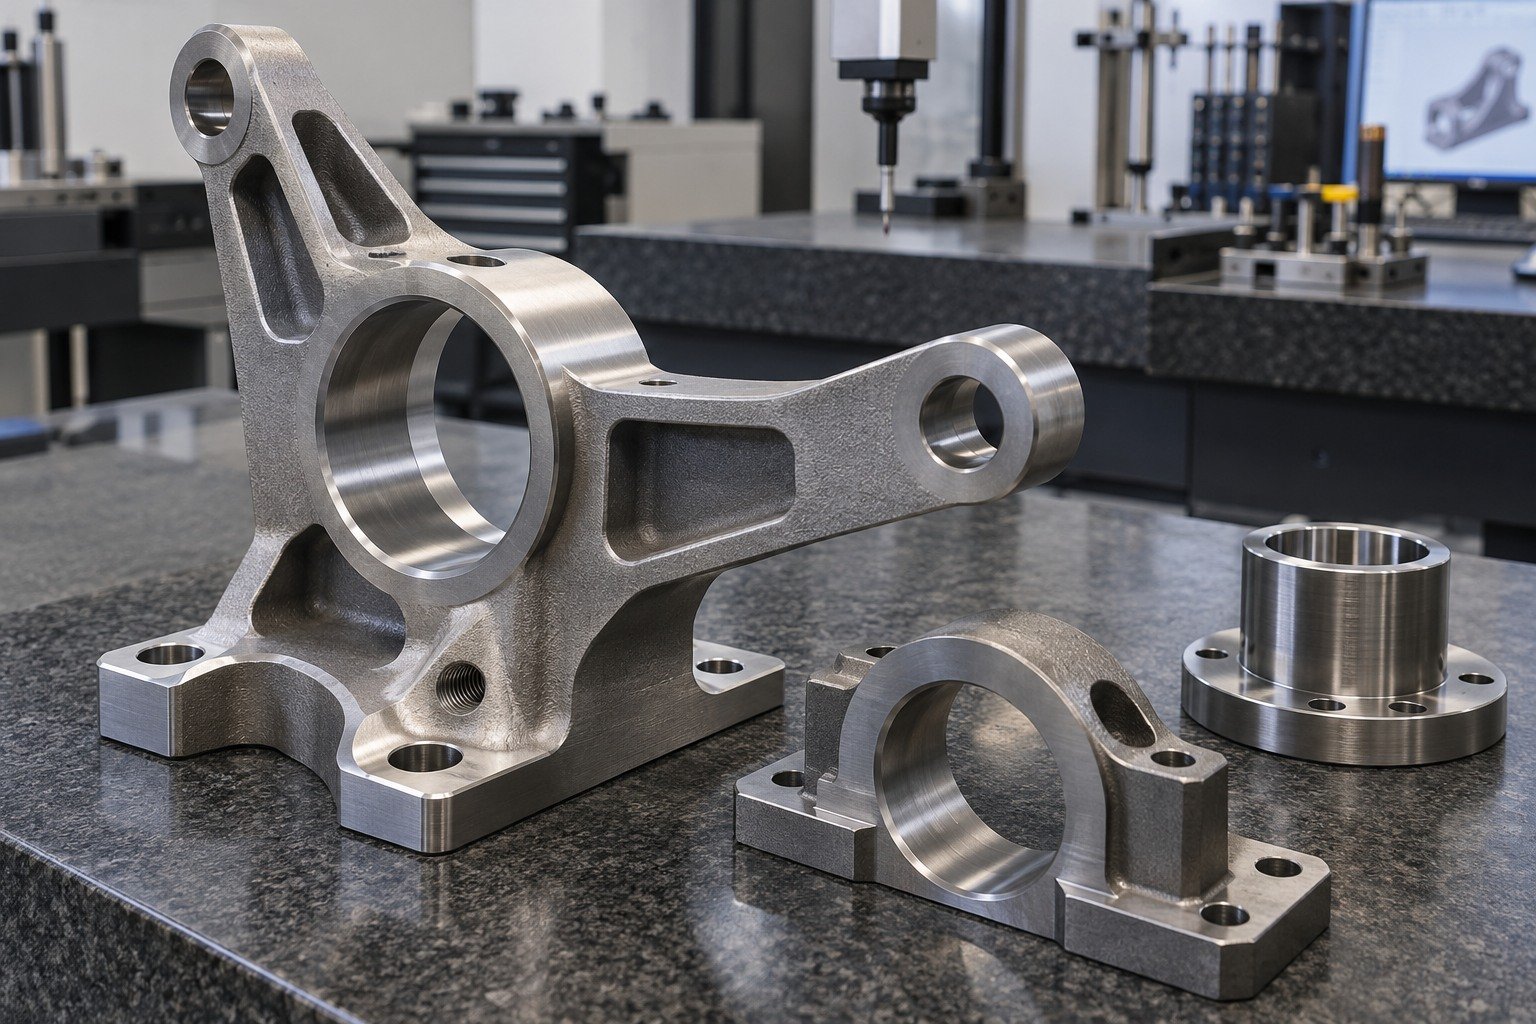
| Werkstoff und Revision | Tatsächliche Legierung, Zustand und freigegebene Zeichnung. |
|---|---|
| Strahlmittel und Prozess | Strahlmittelidentität, Körnungssystem und vereinbarter Umfang. |
| Textur und Aussehen | Repräsentatives Muster und vorgegebene Rauheitsprüfungen. |
| Geschützte Schnittstellen | Gewinde, Bohrungen, Dichtungen und Abdeckgrenzen. |
| Sauberkeit und Passung | Entfernung von Reststrahlmittel sowie vorgegebene Gegenbauteil- oder Lehrenprüfung. |
| Freigabenachweise | Erforderliche Nachweise, Verpackung und Zustand vor Folgeoberfläche. |
Ein Foto belegt weder Rauheitswerte noch innere Sauberkeit oder funktionalen Gewindeeingriff. Definieren Sie tatsächliche Methode, Muster und Abnahme.
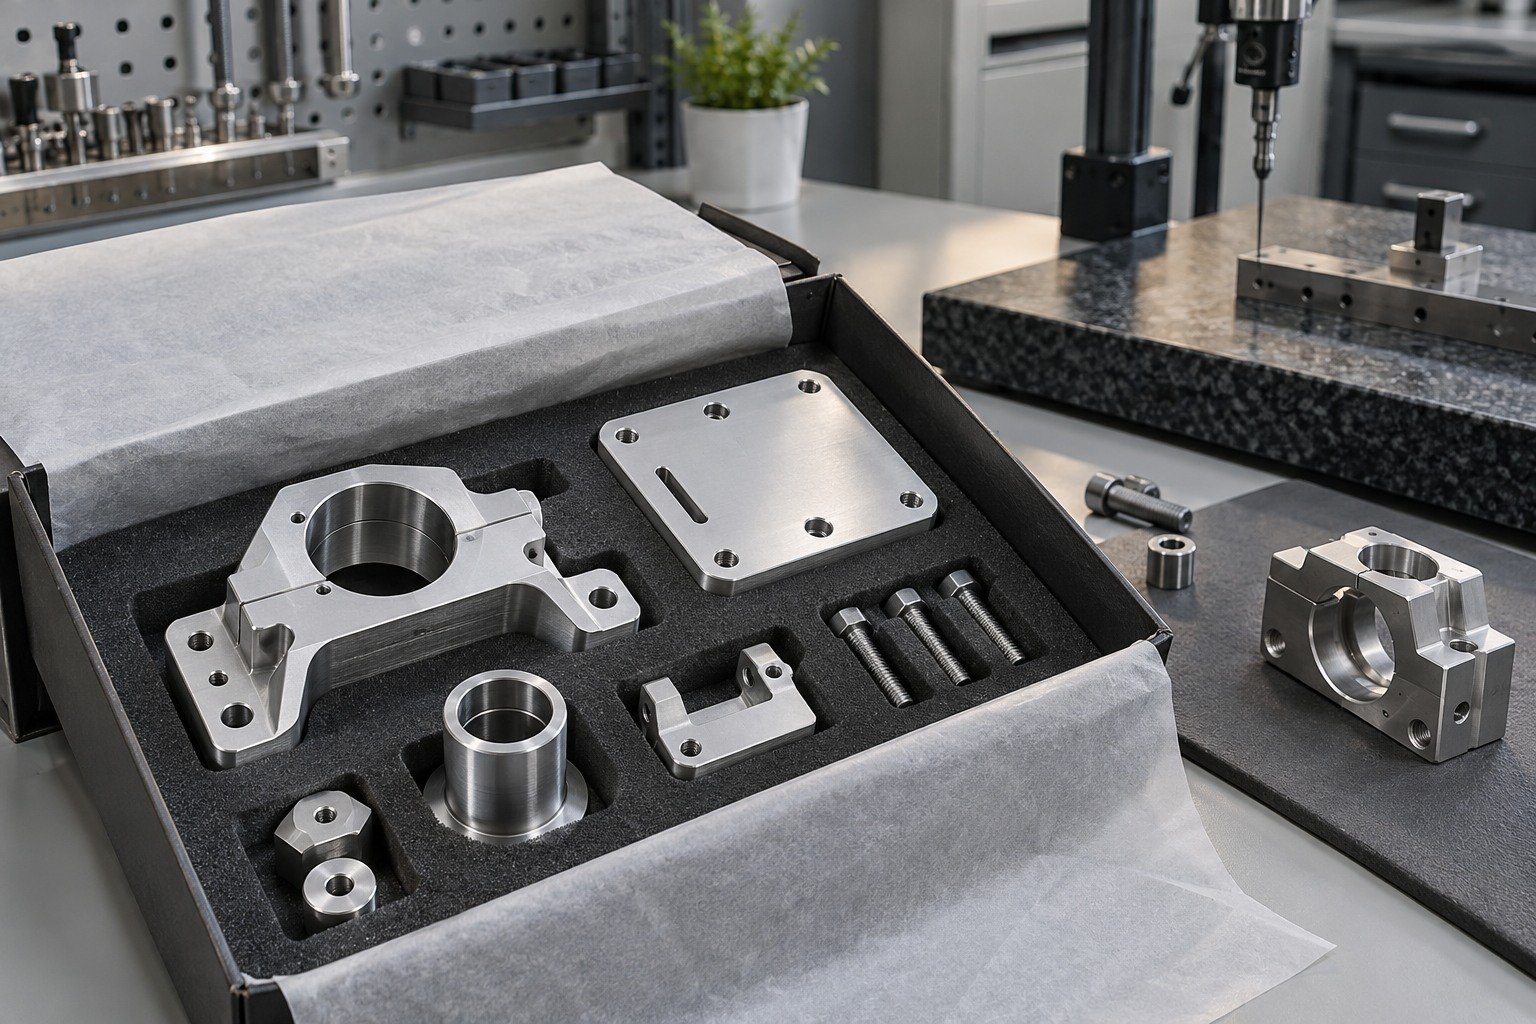
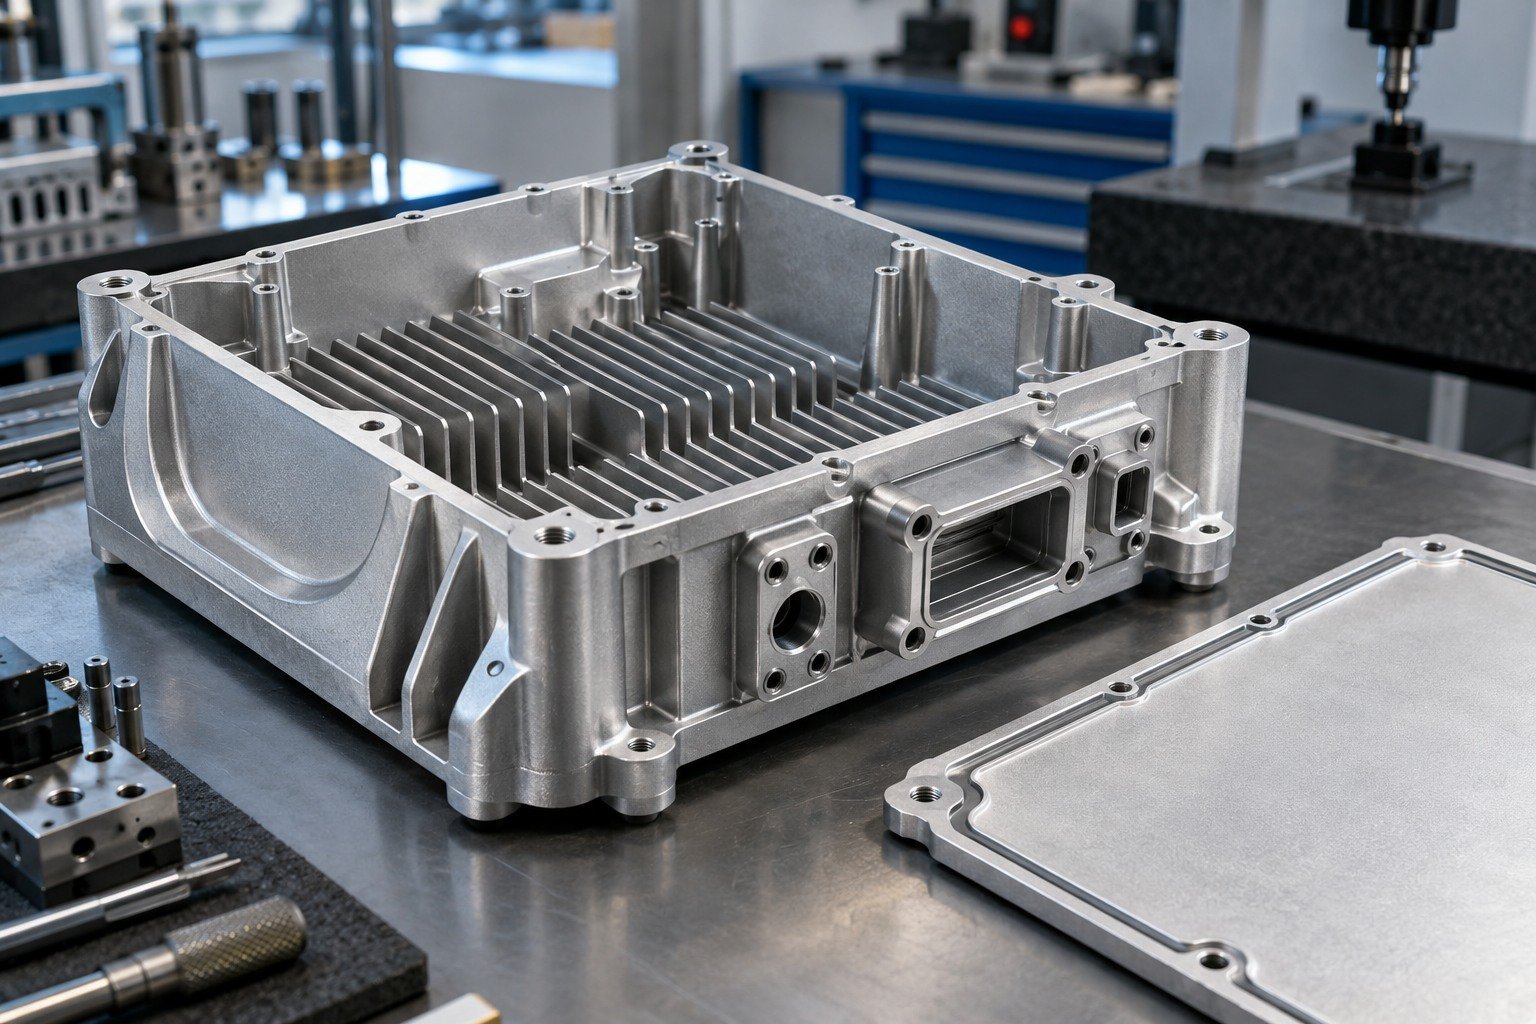
Trennen Sie Texturzonen von Präzisionsbohrungen und Dichtungen.
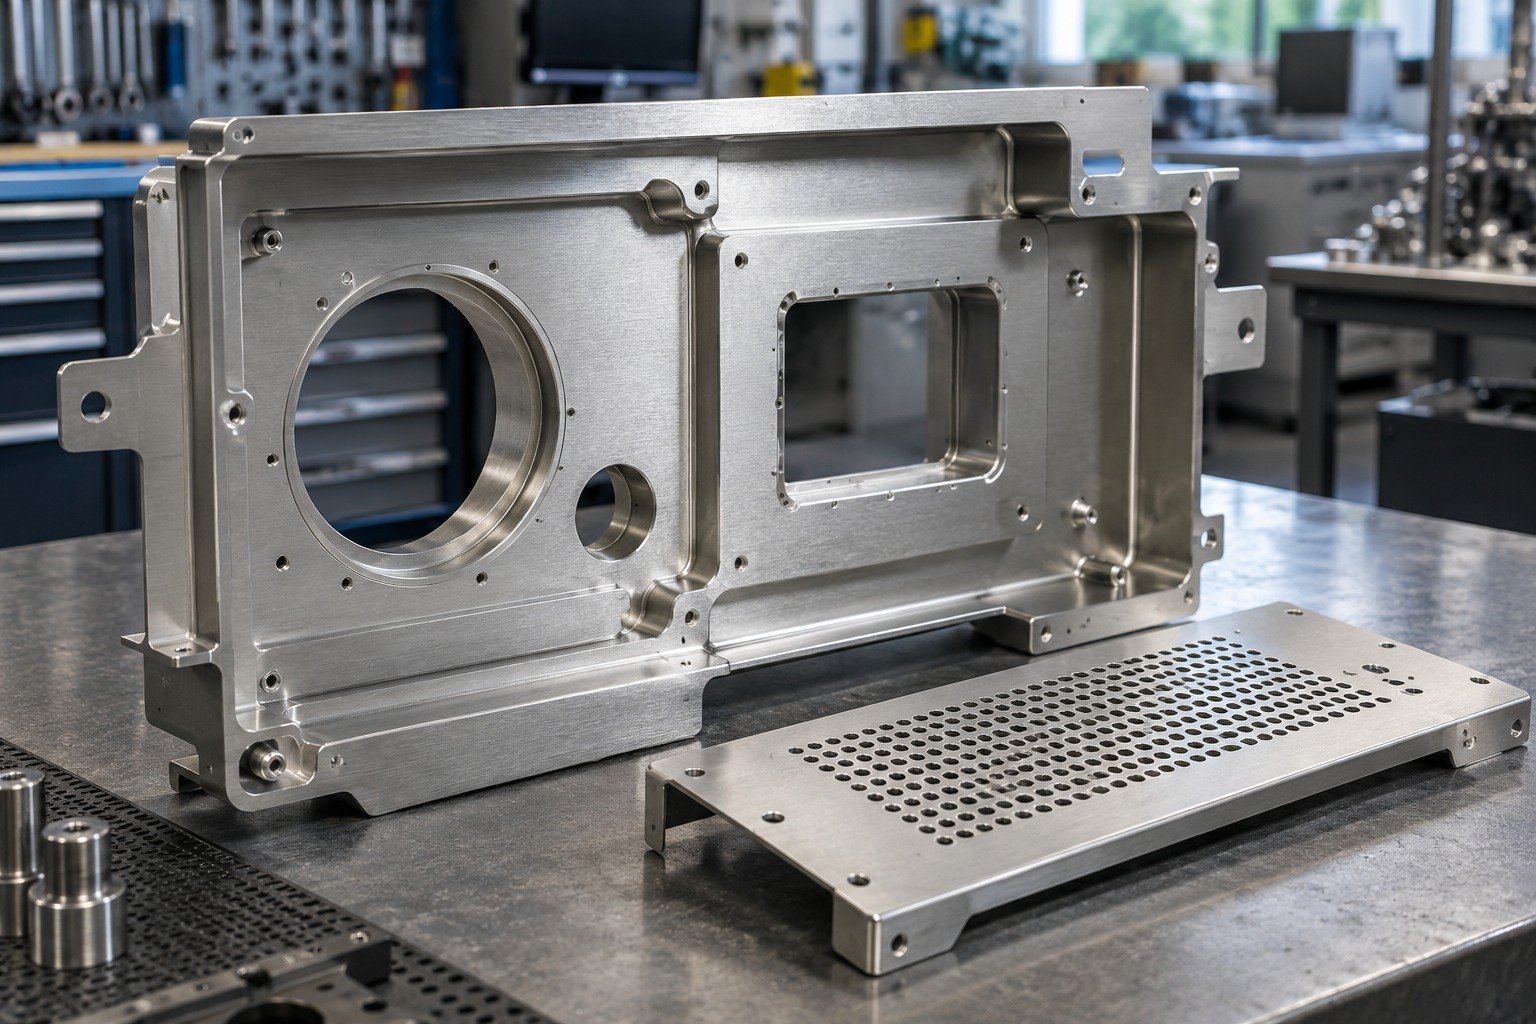
Prüfen Sie Sichtflächen, Kanten und Verzugsempfindlichkeit.
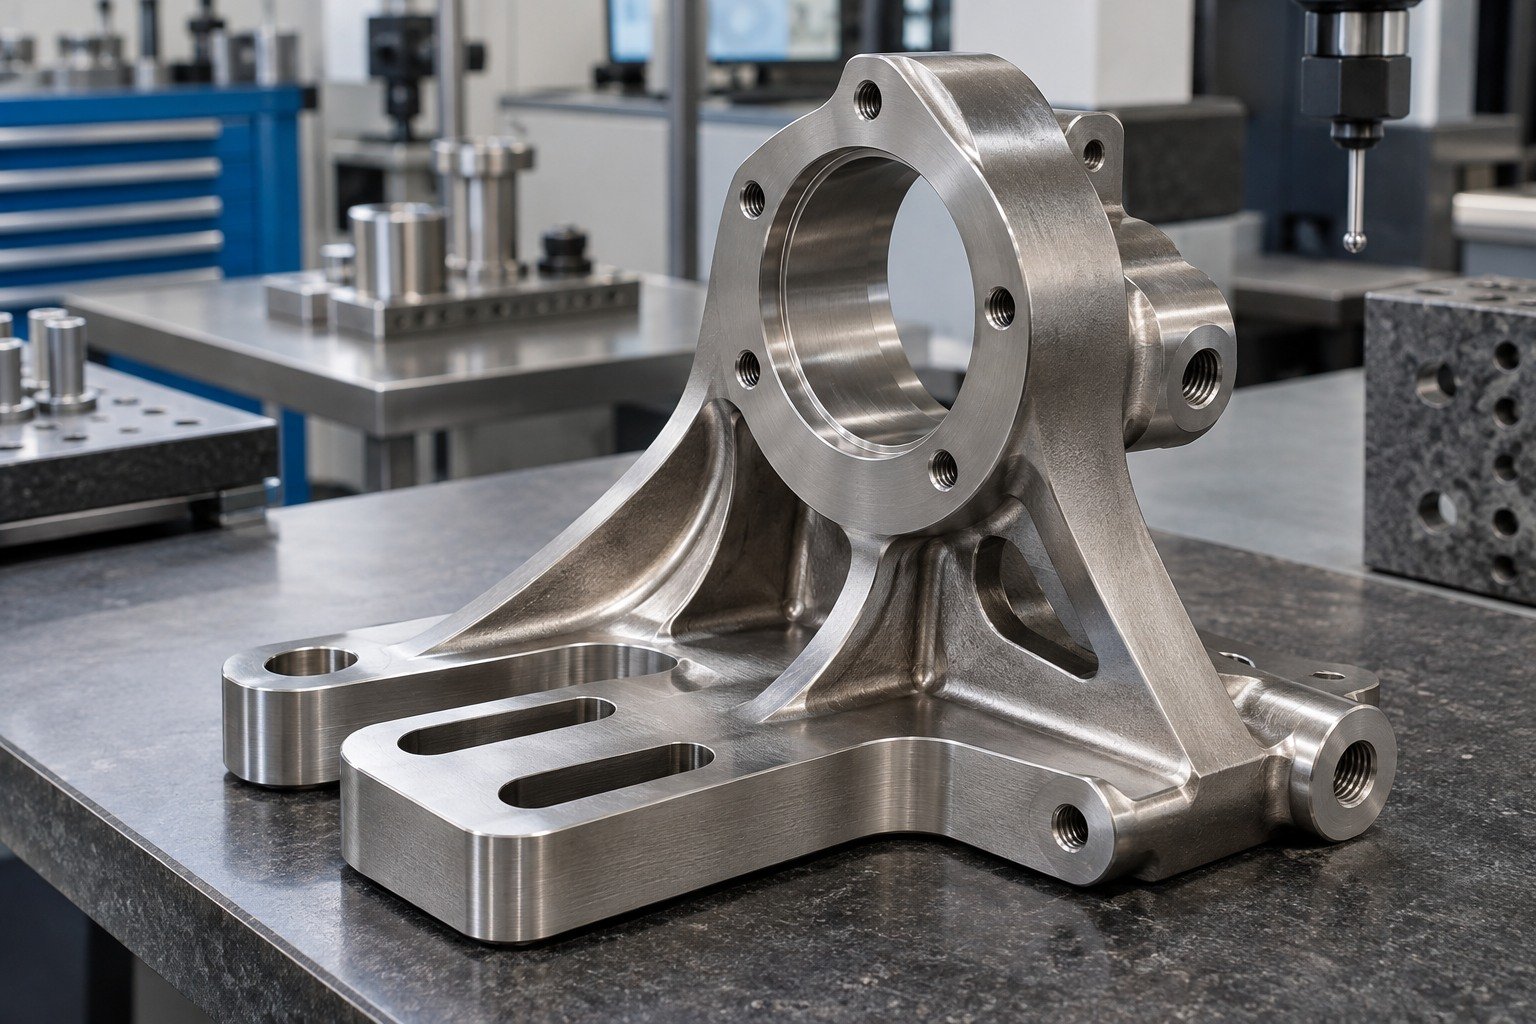
Definieren Sie Bezugsauflagen und erforderliche Oberfläche vor der Montage.
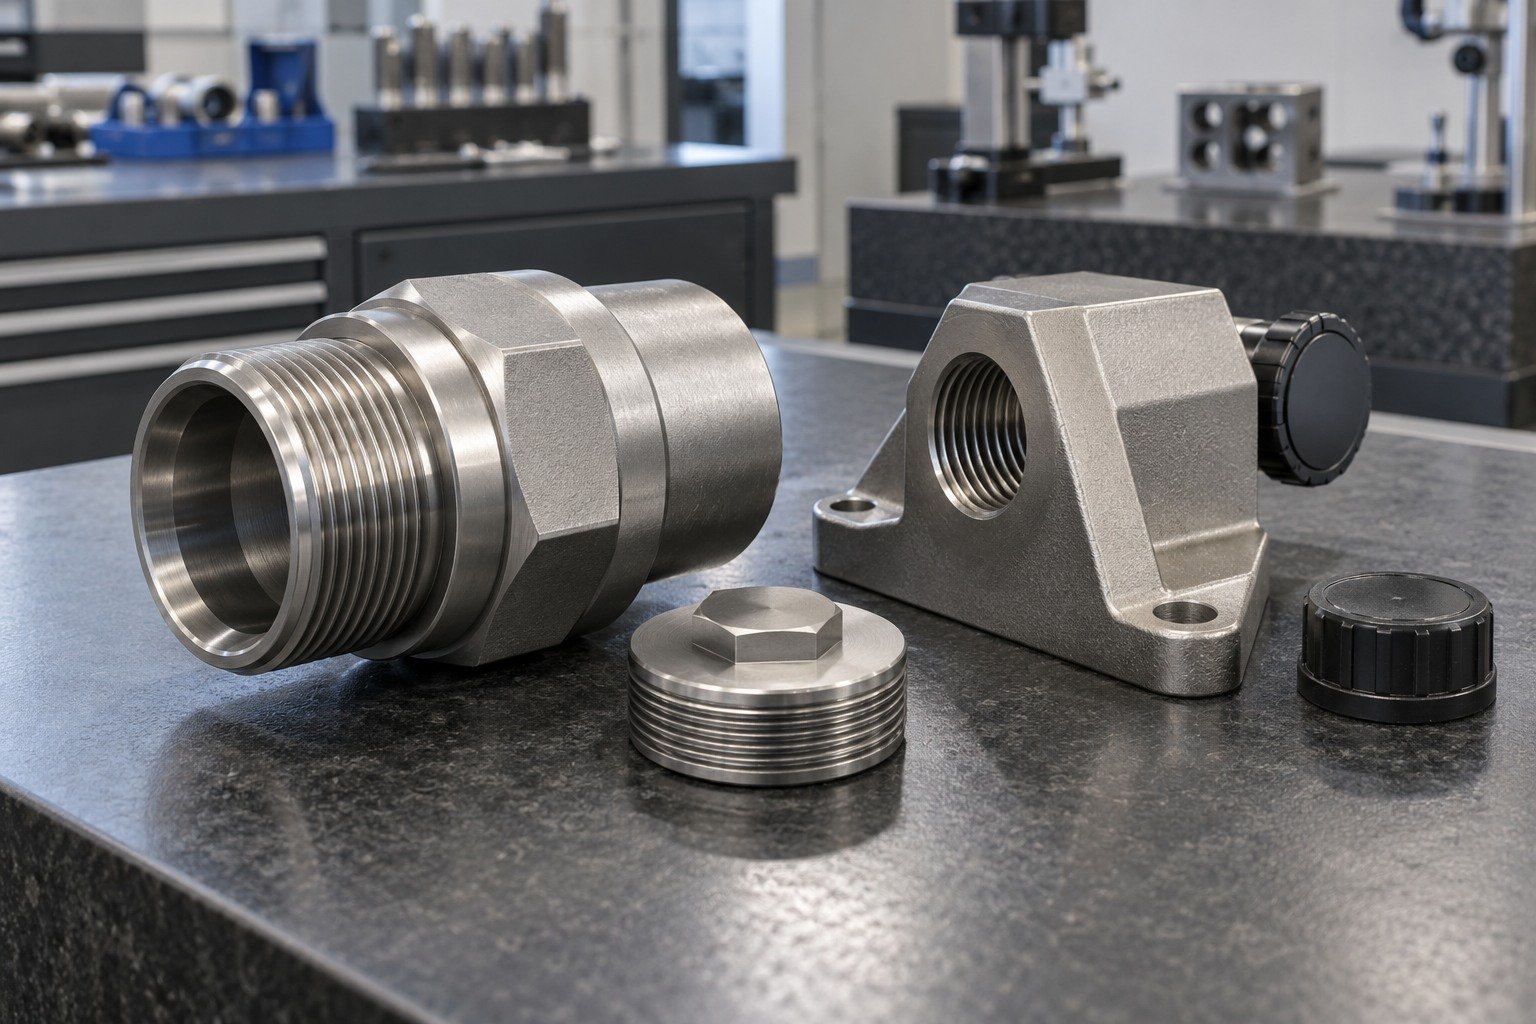
Schützen Sie Gewinde vor dem Strahlen, reinigen Sie anschließend und prüfen Sie die Passung.
Illustrative Anwendungskonzepte. Eignung und erforderliche Nachweise sind projektspezifisch; es werden weder Kundenreferenzen noch Branchenqualifikationen behauptet.
Koordinieren Sie Oberflächenzeichnung, repräsentative Muster und Lieferanforderungen.
Projektkommunikation und Koordination.
Strahlmittel, geschützte Merkmale und Bearbeiter werden im Angebot bestätigt.
Vereinbaren Sie Textur, Sauberkeit und Freigabenachweise.
Koordinieren Sie Verpackung und nächsten Oberflächenschritt.
Welche Angaben benötigt Ihr Strahlangebot? Fügen Sie diese Angaben bei und trennen Sie Verantwortlichkeiten für Bauteillieferung, Oberflächenbehandlung, Reinigung und Folgebeschichtung.
Es ist eine gebräuchliche Bezeichnung für Strahlbearbeitung, bei der Strahlmittel für einen definierten Behandlungszweck auf eine Oberfläche gerichtet wird. Der Name legt den Strahlmittelwerkstoff nicht fest. Vereinbaren Sie tatsächliches Mittel und erforderliches Ergebnis für Ihr Bauteil.
Vergleichen Sie Grundwerkstoff, Zweck und erforderliche Textur. Glasperlenstrahlen nutzt typischerweise runde Partikel; andere Körnungen haben andere Formen und Abtragswirkung. Kein Dienstleistungsname allein definiert das akzeptable Ergebnis.
Nein. Feinere Körnung kann unter vergleichbaren Bedingungen eine andere Oberflächenwirkung erzielen, verhindert aber weder Strahlmitteleintritt ins Gewinde noch belegt sie akzeptable Montagepassung. Spezifizieren Sie Abdeckung und Verifizierung getrennt. Bei gleichem Strahlmittel und Körnungssystem ist 220 im Allgemeinen feiner als 150. Das garantiert keine vernachlässigbare Gewindebeeinflussung.
Verwenden Sie Eingriffstiefe und Montagezustand laut Zeichnung. Sacklöcher benötigen gewöhnlich Zugaben für unvollständige Gewindegänge, Freiraum und Schraubenlänge. Physisches Aufsetzen am Grund ist keine allgemeine Abnahmeanforderung.
Es kann Maße, Kantenzustand und Textur beeinflussen. Markieren Sie kritische Passungen und erforderliche ungestrahlte Merkmale. Vereinbaren Sie geeigneten Schutz, Prozessversuche und Fertigteilprüfung statt unveränderte Maße anzunehmen.
Ungeeignetes Strahlmittel oder Verfahren kann Oberfläche, dünne Merkmale und kritische Geometrie beeinflussen. Prüfen Sie tatsächliche Legierung, Wandsteifigkeit, Strahlmittel und Muster vor der Bearbeitung.
Kein einzelner Rauheitswert gilt für alle Strahlmittel und Teile. Spezifizieren Sie Parameter, Messstelle und Abnahmebasis und prüfen Sie ein repräsentatives Muster mit dem gewählten Prozess.
Es kann ihre Sichtbarkeit verändern. Tiefe Spuren können bleiben und stärkerer Abtrag kann die Geometrie beeinflussen. Vereinbaren Sie Ausgangsoberfläche, gewünschtes Aussehen und zulässigen Materialabtrag vor der Musterfreigabe.
Nein. Kontrolliertes Kugelstrahlen zur Verfestigung hat eigene Prozess- und Verifizierungsanforderungen. Eine Reinigungs- oder dekorative Strahloperation darf nicht als nachgewiesene Kugelstrahlverfestigung dargestellt werden.
Koordinieren Sie Zeitpunkt, Umgebung und Lagerung mit dem nachfolgenden Beschichter und geltenden Vorbereitungsanforderungen. Verwenden Sie keine universelle Wartezeit für jeden Stahl oder jedes Beschichtungssystem.
Werkstoff, Ausgangsoberfläche, Geometrie, Strahlmittel, Abdeckung, Reinigung, Prüfung und Menge beeinflussen die Kosten. Vergleichen Sie denselben Lieferumfang und fragen Sie Los- oder Einrichtungskosten getrennt an.
Bestätigen Sie tatsächliche Strahlmittel- und Prozessverfügbarkeit, Musterprüfung, Reinigung, nächsten Arbeitsschritt und Lieferung im Angebot. Keine allgemeine Lieferzeit oder Mindestmenge gilt für jedes Projekt.
Oberflächen, geschützte Gewinde und Endpassungsgrenzen.
Textur, Sauberkeit und Montagenachweise.
Strahlmittel, Abdeckungen, Reinigung, Prüfung und Lieferung.
Bestätigen Sie diese Punkte gemeinsam vor der Freigabe wiederholter Produktion.





