

Spritzguss
Werkzeugbau und Spritzguss für Ihre wiederkehrenden Kunststoffteile.
Von Prototypen bis zur Serie: abgestimmte Fertigungslösungen für Ihre individuellen Teile.
Alle Dienste anzeigen →
Präzisionsteile für Ihre engen Toleranzen und komplexen Geometrien.
Werkzeugbau und Spritzguss für Ihre wiederkehrenden Kunststoffteile.

Metallgussverfahren passend zu Ihrem Bauteil und Produktionsvolumen.

Schneiden, Umformen und Schweißen für Ihre Fertigungsteile.

Individuelle Profile für Ihre Querschnitts-, Längen- und Oberflächenanforderungen.

Oberflächen passend zu Ihren Anforderungen an Optik, Korrosion und Verschleiß.

Vormontagen und Endmontagen für Ihr Produktionsprogramm.

Produktionswerkzeuge passend zu Ihrem Verfahren und Volumen.

Prototypenteile zur Prüfung von Passung, Funktion und Konstruktion.
DFM, Prozessplanung und Produktionsunterstützung für Ihr Projekt.
Prüfung, Dokumentation, Bestands- und Lieferplanung für Ihr Produktionsprogramm.
Wählen Sie luft- oder flüssigkeitsgekühlte Komponenten passend zu Ihren thermischen und mechanischen Anforderungen.

Fertigungsunterstützung für Ihre Kühlplatten, Verteiler und Kühlbaugruppen.

Finden Sie Komponenten für Ihre Leistungselektronik-, Energie-, Laser- und Telekommunikationsanwendung.

Komponenten für Ihre elektronischen Systeme.
Beginnen Sie mit Ihren Funktions- und Qualitätsanforderungen.
An Ihrer Betriebsumgebung ausrichten.
Prüfen Sie vom Prototyp bis zur Serie Werkstoffeigenschaften, Fertigbarkeit und Kosten für Ihr Bauteil.
Legierung, Werkstoffzustand und Oberfläche Ihrer Metallteile prüfen.
 AluminiumFestigkeit, Gewicht und Bearbeitung›
 EdelstahlKorrosions- und Oberflächenanforderungen›
 Kohlenstoff- und legierter StahlWerkstoffsorte und Wärmebehandlung besprechen›
 WerkzeugstahlWerkzeug- und Verschleißanforderungen besprechen›
 TitanWerkstoffsorte und Bauteilgeometrie prüfen›
 Kupfer und MessingLeitfähigkeit und Bearbeitung besprechen›
Stimmen Sie Ihr Polymer auf Funktion, Verfahren und Umgebung ab.
 ABSGehäuse- und Formgebungsanforderungen prüfen›
 Polycarbonat (PC)Transparenz- und Schlagzähigkeitsanforderungen besprechen›
 Polyamid (PA)Feuchte- und Verschleißbedingungen prüfen›
 POM / AcetalPassung und Gleitmerkmale prüfen›
 PEEKBetriebsbedingungen besprechen›
 PTFEReibung und chemische Beanspruchung prüfen›
 ULTEM / PEIThermische und elektrische Anforderungen besprechen›
Werkstoffverfügbarkeit und Anwendungsanforderungen bestätigen.
 Silikon / LSRAnforderungen an flexible Komponenten besprechen›
 TPU / TPEFlexibilität und Verarbeitung prüfen›
 EPDMWitterung und chemische Beanspruchung prüfen.›
 NBRÖl- und Kraftstoffbeanspruchung prüfen.›
 FKMTemperatur und chemische Beanspruchung prüfen.›
 G10 / FR4Isolations- und Laminatanforderungen prüfen›
 VerbundwerkstoffeSteifigkeit, Gewicht und Laminat prüfen.›Kundenspezifizierte WerkstoffeIhre Werkstoffsorte und Anforderungen bestätigen.›Andere SpezialwerkstoffeIhre Anwendung und Werkstoffsorte besprechen.›
Praktische Hinweise für Ihre Bauteilgeometrie und Werkstoffentscheidungen.
Bereiten Sie Ihre Fragen zu Verfahren, Budget und Beschaffung vor.
Bauen Sie Ihr Wissen vor Produktionsbeginn auf.
Erfahren Sie, wer wir sind und wie wir arbeiten.
Finden Sie unser Unterstützungsteam in den USA oder beginnen Sie ein Gespräch.
IHRE LEGIERUNG. IHRE OBERFLÄCHE. IHRE PASSUNG.
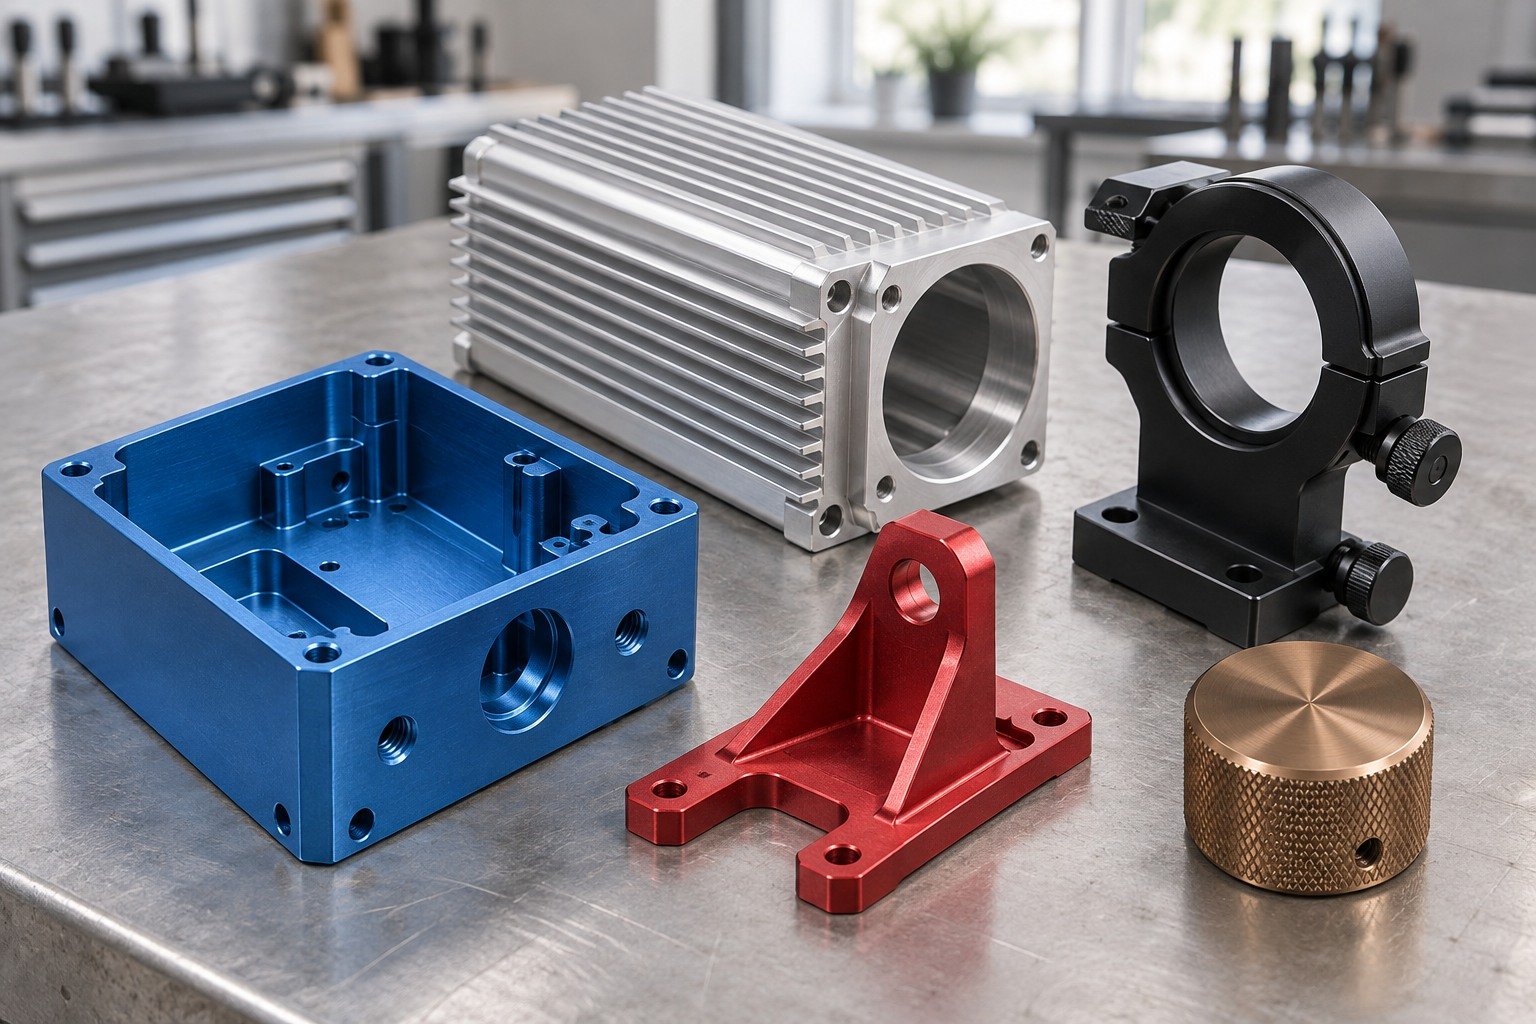
Prüfen Sie Legierung, Oberflächenvorgabe und kritische Schnittstellen gemeinsam. Planen Sie Abdeckungen, Farbmuster und die Endprüfung, bevor Ihre Aluminiumteile in die Oberflächenbehandlung gehen.
Beginnen Sie mit 1 freigegebenen Zeichnung sowie Legierung, Menge und Oberflächenspezifikation. Ob nur die Oberflächenbehandlung oder auch die mechanische Bearbeitung zum Umfang gehört, wird für Ihr Projekt vereinbart.
Grundwerkstoff angeben
Verfahren und Anforderungen bestätigen
Abdeckungen und Fertigpassungen kennzeichnen
Farbe und Abnahmekriterien vereinbaren
Projektunterstützung im Raum Dallas
Definieren Sie den Lieferzustand so, dass Angebote und Muster dieselben Anforderungen erfüllen müssen.
Legierung, Werkstoffzustand und Ausgangsoberfläche.
Verfahren, Schichtdicke und Anforderungen an die Verdichtung.
Bohrungen, Gewinde und Kontaktbereiche.
Farbe, Struktur und sichtbare Flächen.
Menge, Nachweise und Lieferumfang.
Wählen Sie Ihr Bauteil und prüfen Sie anschließend die für seinen Einsatz relevanten Oberflächenentscheidungen. Verfahren und Lieferumfang werden anhand Ihrer Zeichnung bestätigt.
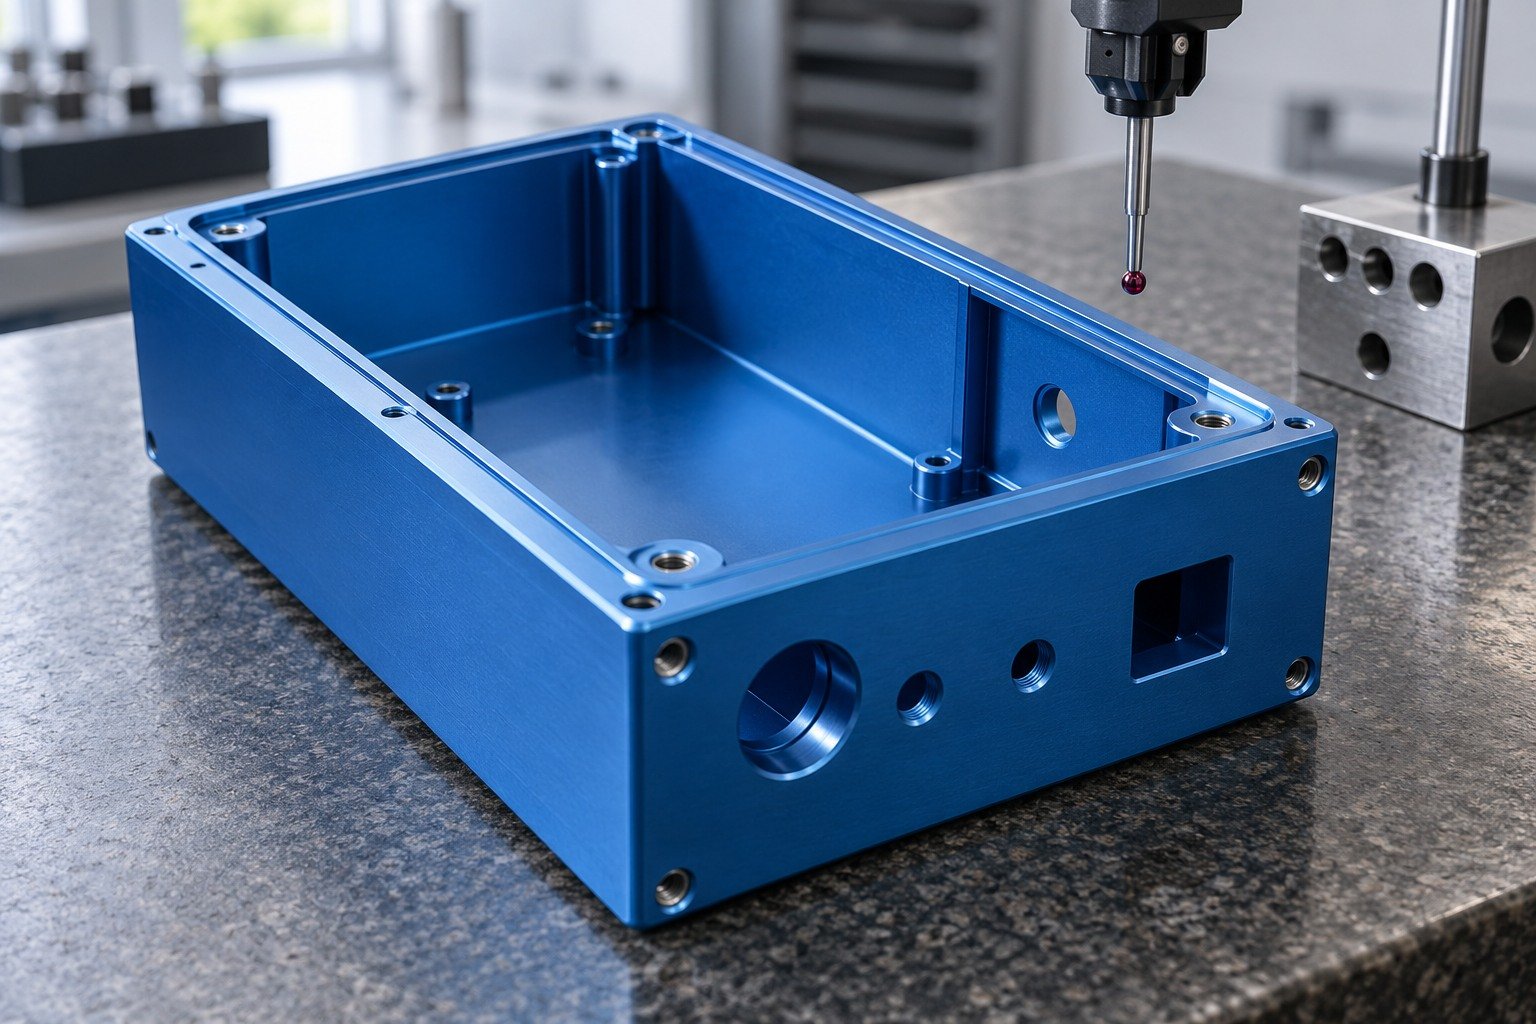
Kennzeichnen Sie beim Eloxieren von Aluminiumgehäusen den Deckelsitz, Sichtflächen und elektrisch leitende Kontaktstellen.
| Ihre Schnittstellen | Deckelsitze, Befestigungen und Erdung. |
|---|---|
| Ihr Erscheinungsbild | Sichtbare Außenflächen und innere Taschen. |
| Ihre Freigabe | Montagepassung nach der Oberflächenbehandlung. |
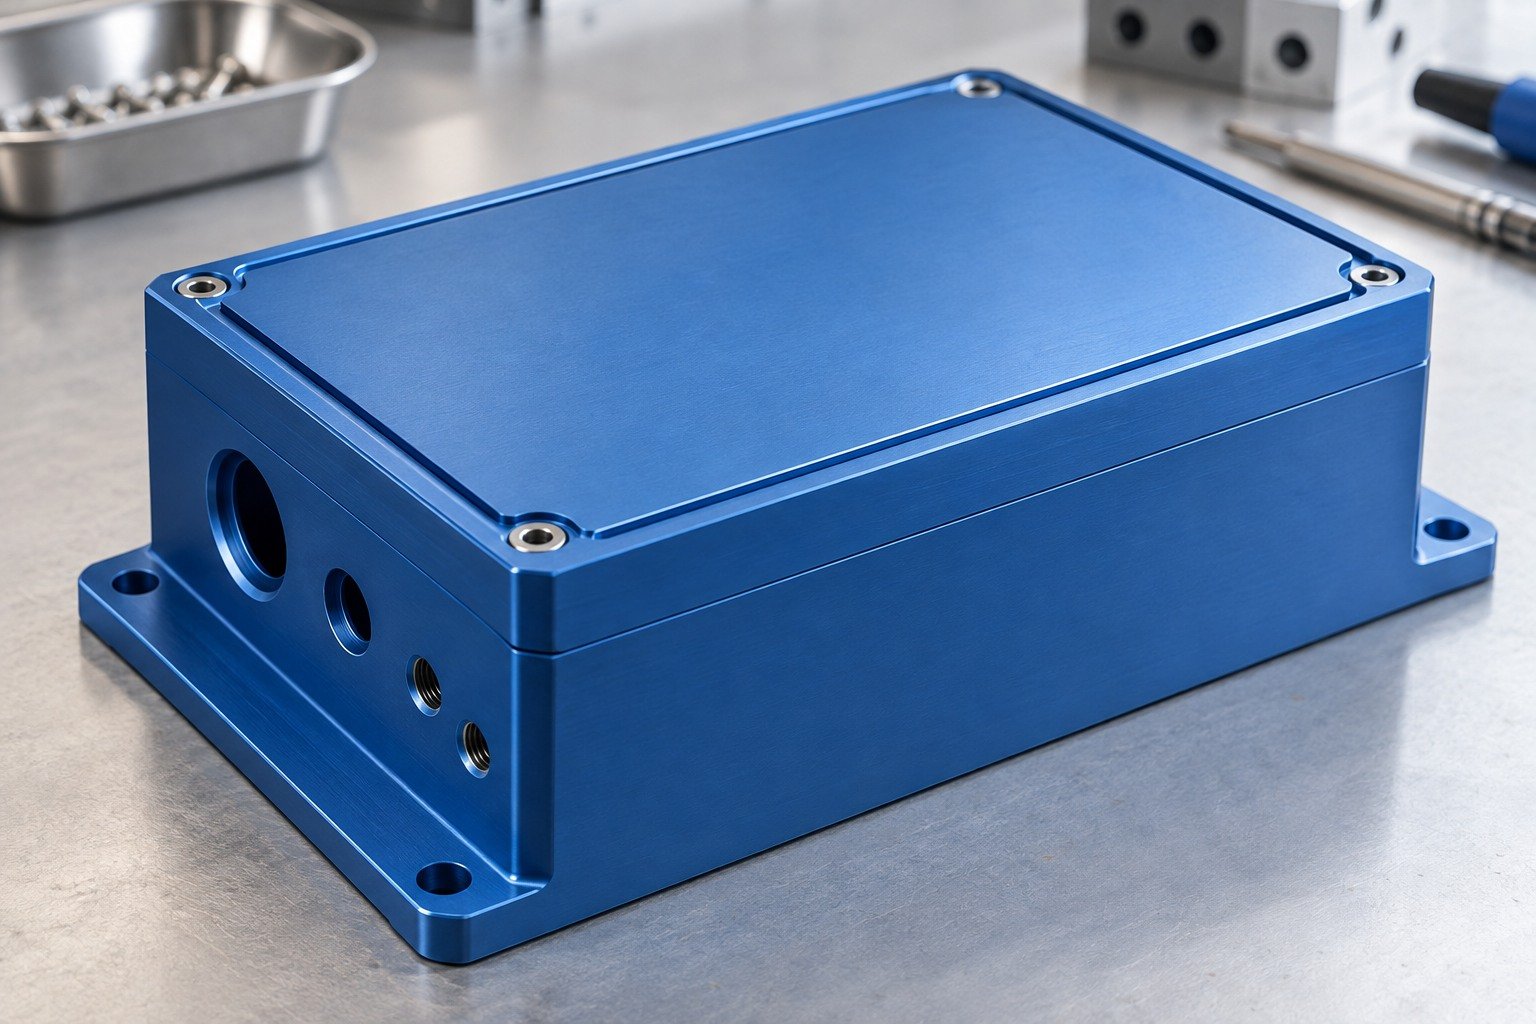
Bestätigen Sie Gehäuselegierung und Oberflächenvorbereitung; unterschiedliche Materialchargen oder Schweißbereiche können das Erscheinungsbild beeinflussen.
| Ihr Grundwerkstoff | Exakte Legierung, Werkstoffzustand und angelieferte Oberfläche. |
|---|---|
| Ihre Vorgabe | Verfahren, Spezifikation mit Revisionsstand, Schichtdicke und Verdichtung. |
| Ihr Muster | Struktur, Farbe und vereinbarte Abnahmegrenzen. |
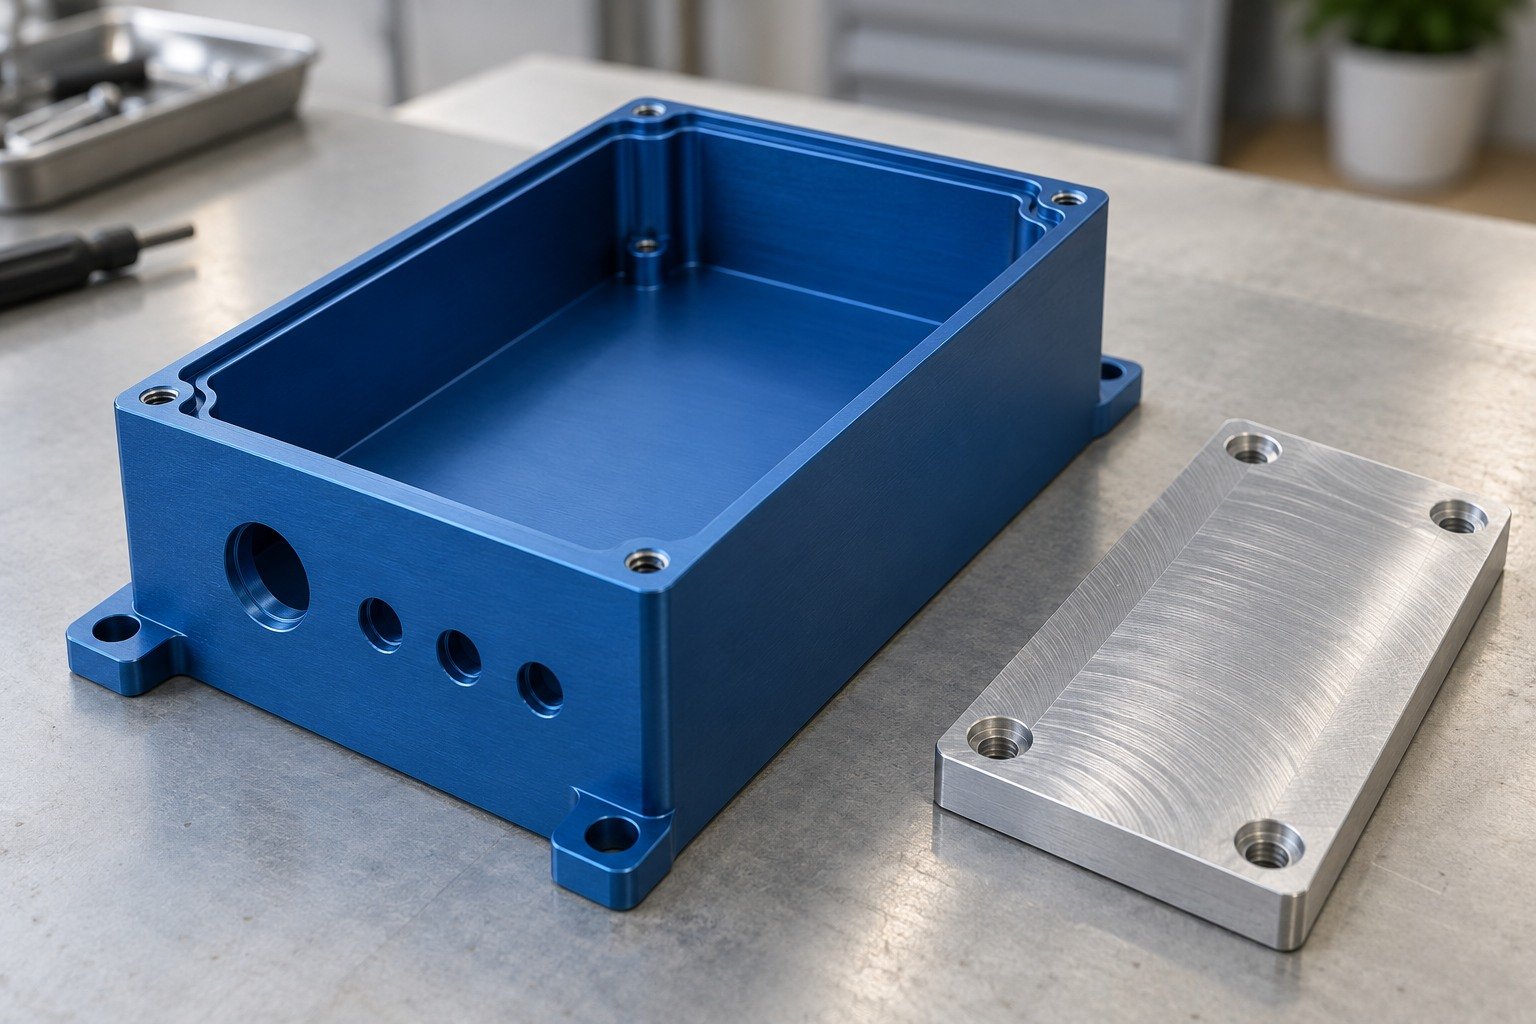
Trennen Sie Sichtflächen von zulässigen verdeckten Kontaktspuren und leitfähigen Erdungsbereichen.
| Ihre Zeichnung | Deckelsitze, Befestigungen und Erdung. |
|---|---|
| Ihre Grenzen | Sichtbare Außenflächen und innere Taschen. |
| Ihre Vereinbarung | Gestellkontakte, Abdeckübergänge und Endprüfung. |
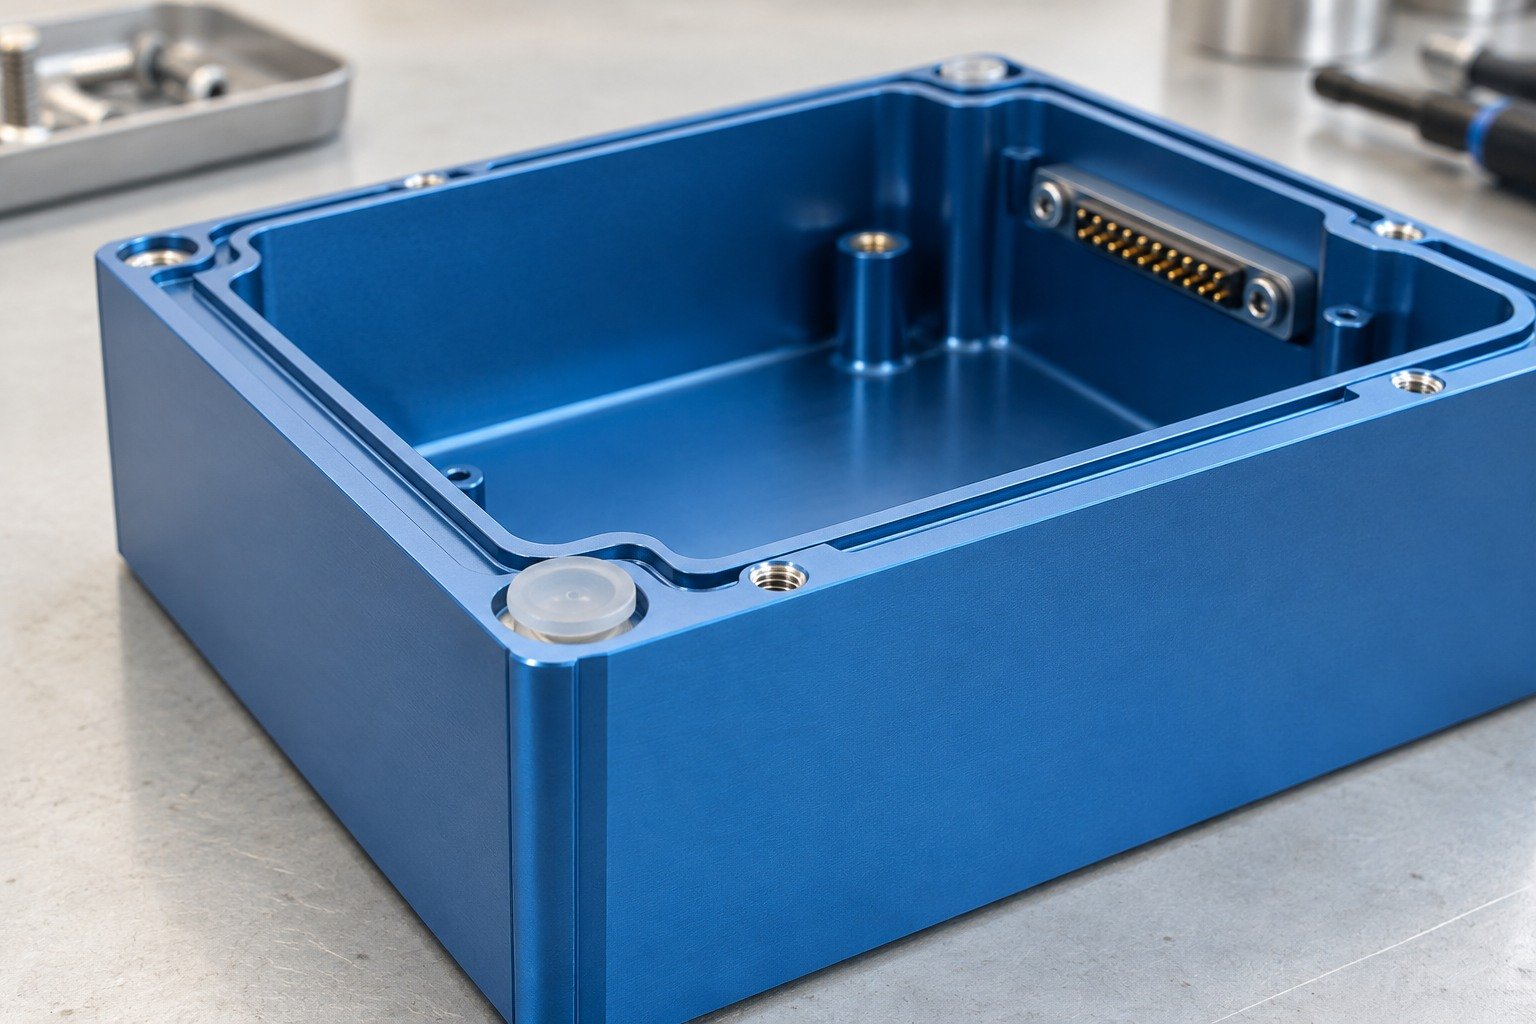
Prüfen Sie neben dem äußeren Farbmuster auch den montierten Deckel und die Kontaktstellen.
| Ihre Fertigpassung | Montagepassung nach der Oberflächenbehandlung. |
|---|---|
| Ihr Verfahren | Bezugsflächen, Lehren und vereinbarter Messzustand. |
| Ihre Nachweise | Musterrevision, Behandlungsnachweise und Abnahmeergebnisse. |
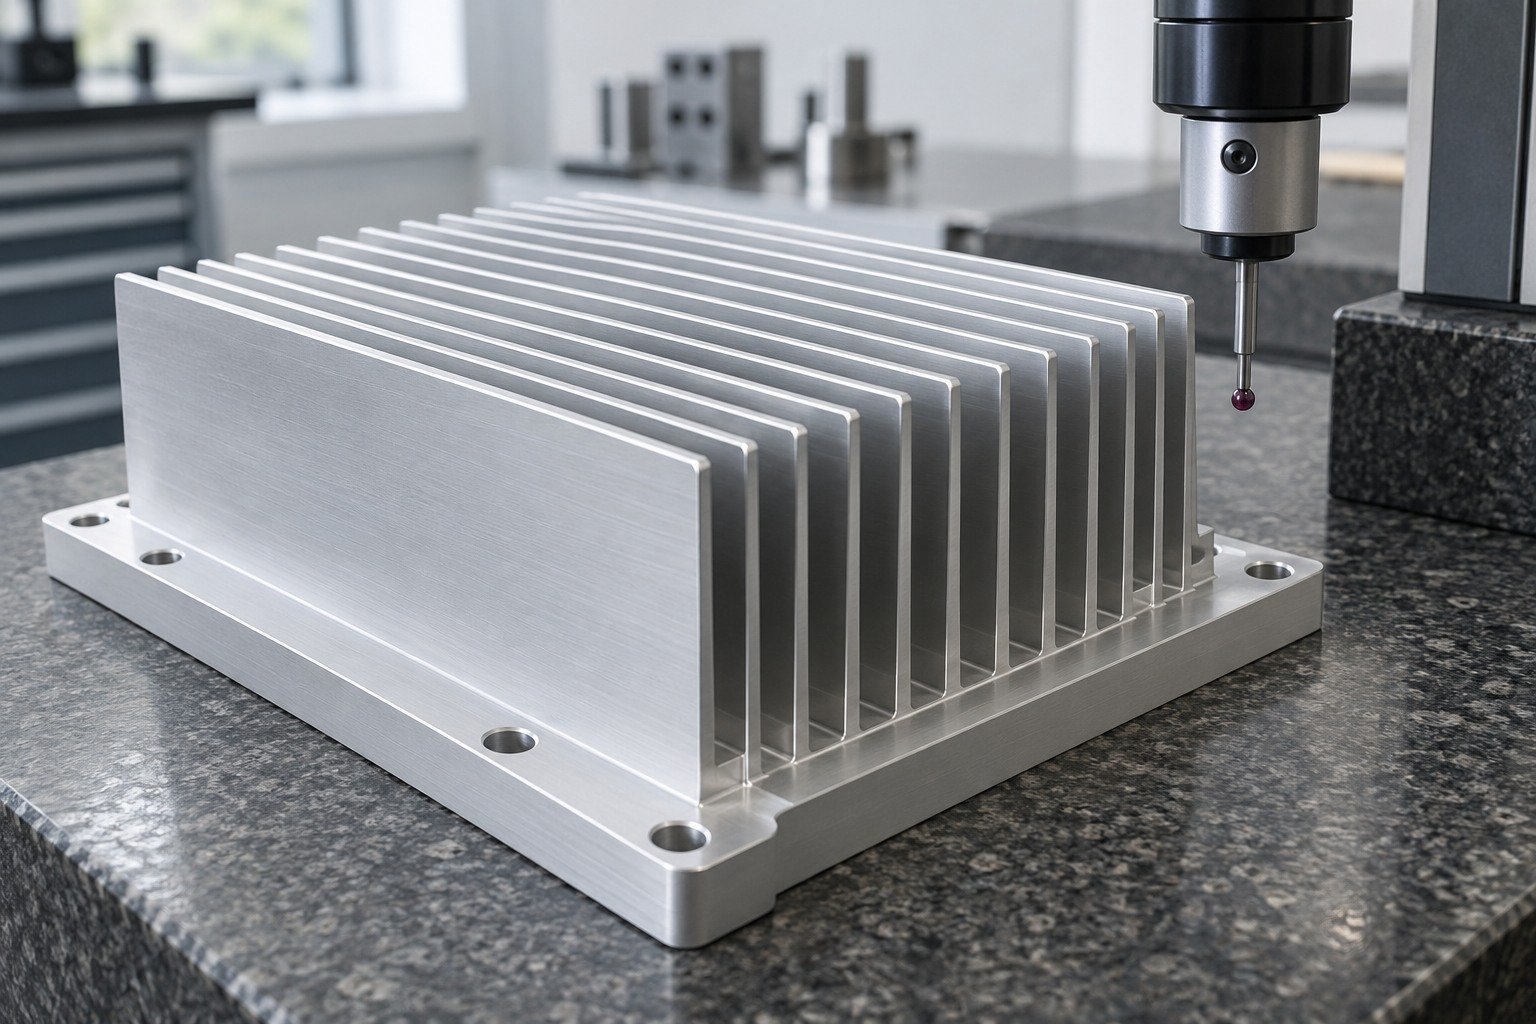
Prüfen Sie beim Eloxieren von Aluminiumkühlkörpern Montage- und Wärmekontaktflächen getrennt von sichtbaren Rippen.
| Ihre Schnittstellen | Ebenheit der Grundfläche, Zugänglichkeit der Rippen und Befestigung. |
|---|---|
| Ihr Erscheinungsbild | Thermische Schnittstellen und Kontaktflächen. |
| Ihre Freigabe | Erscheinungsbild und vorgegebene Funktionsprüfungen. |
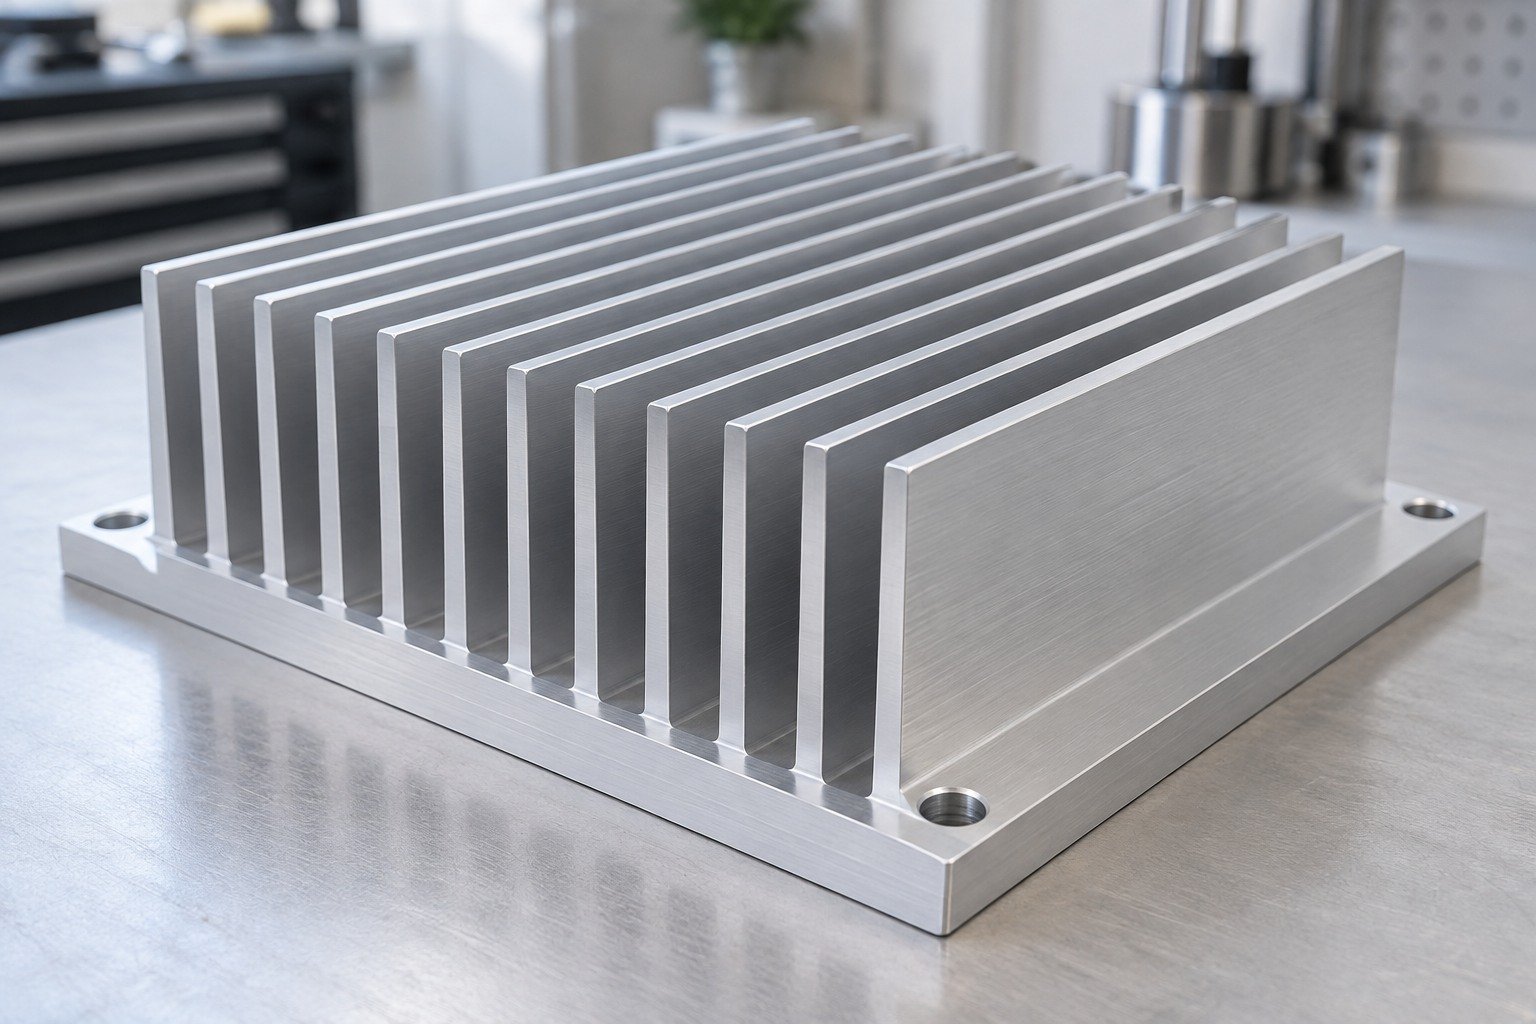
Prüfen Sie die Strangpresslegierung und Ausgangsoberfläche. Definieren Sie danach das Verfahren, die Schichtdicke und gegebenenfalls ausgenommene Wärmekontaktflächen.
| Ihr Grundwerkstoff | Exakte Legierung, Werkstoffzustand und angelieferte Oberfläche. |
|---|---|
| Ihre Vorgabe | Verfahren, Spezifikation mit Revisionsstand, Schichtdicke und Verdichtung. |
| Ihr Muster | Struktur, Farbe und vereinbarte Abnahmegrenzen. |
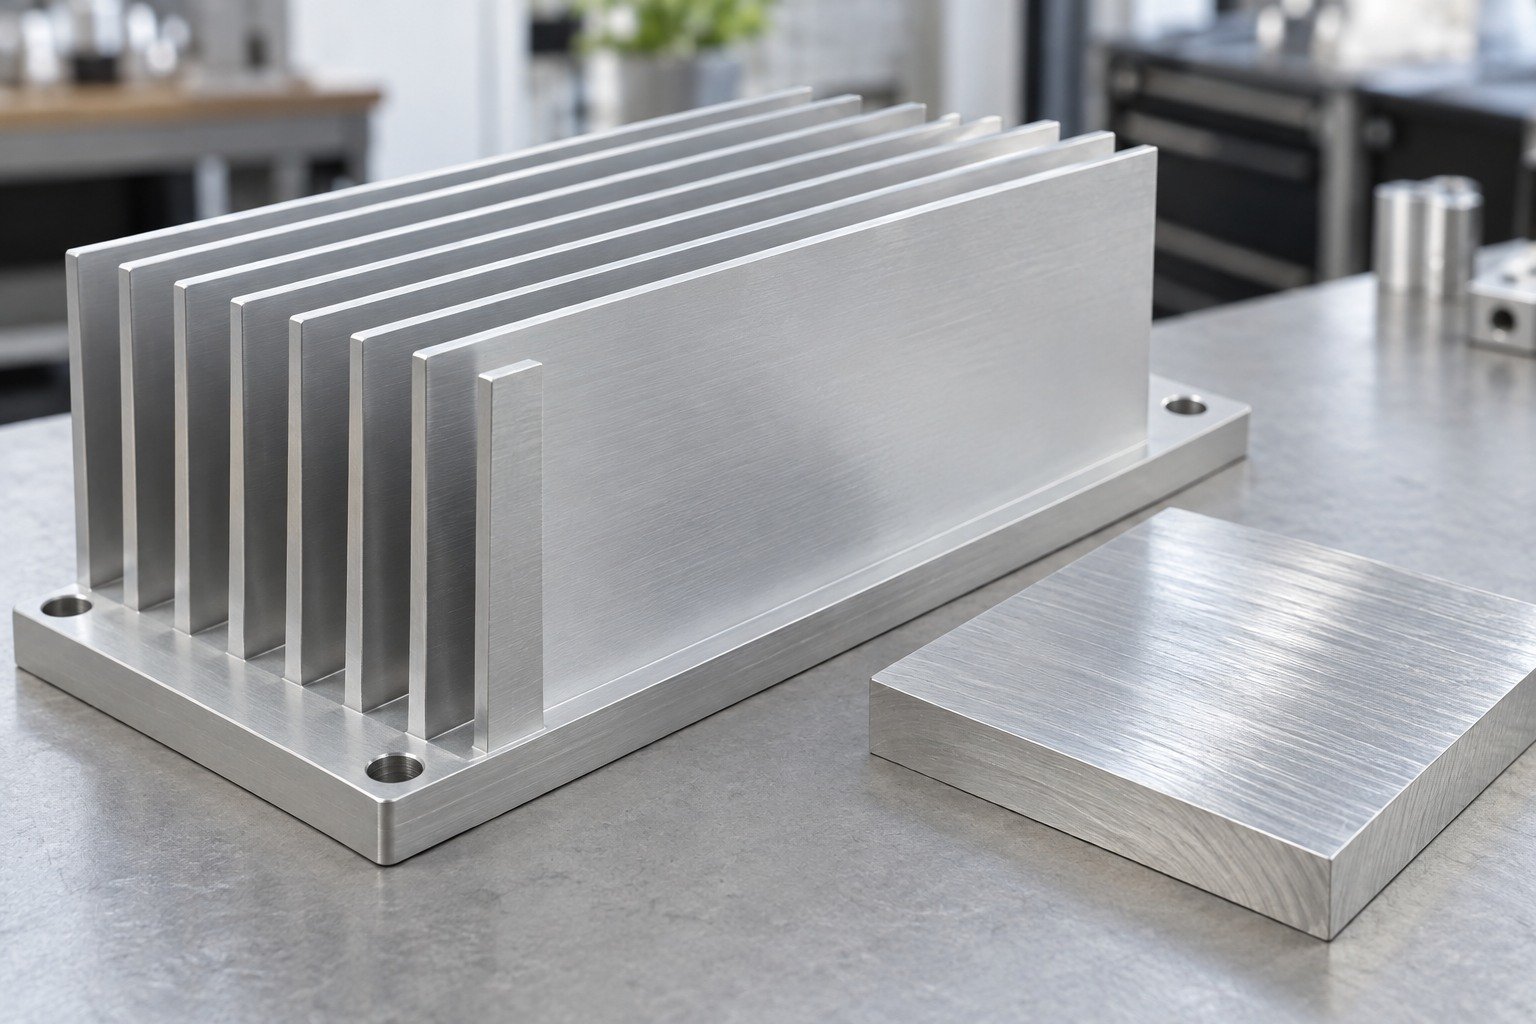
Kennzeichnen Sie Grundflächenkontakte, zu verschließende Bohrungen und alle von der Behandlung ausgenommenen Bereiche.
| Ihre Zeichnung | Ebenheit der Grundfläche, Zugänglichkeit der Rippen und Befestigung. |
|---|---|
| Ihre Grenzen | Thermische Schnittstellen und Kontaktflächen. |
| Ihre Vereinbarung | Gestellkontakte, Abdeckübergänge und Endprüfung. |
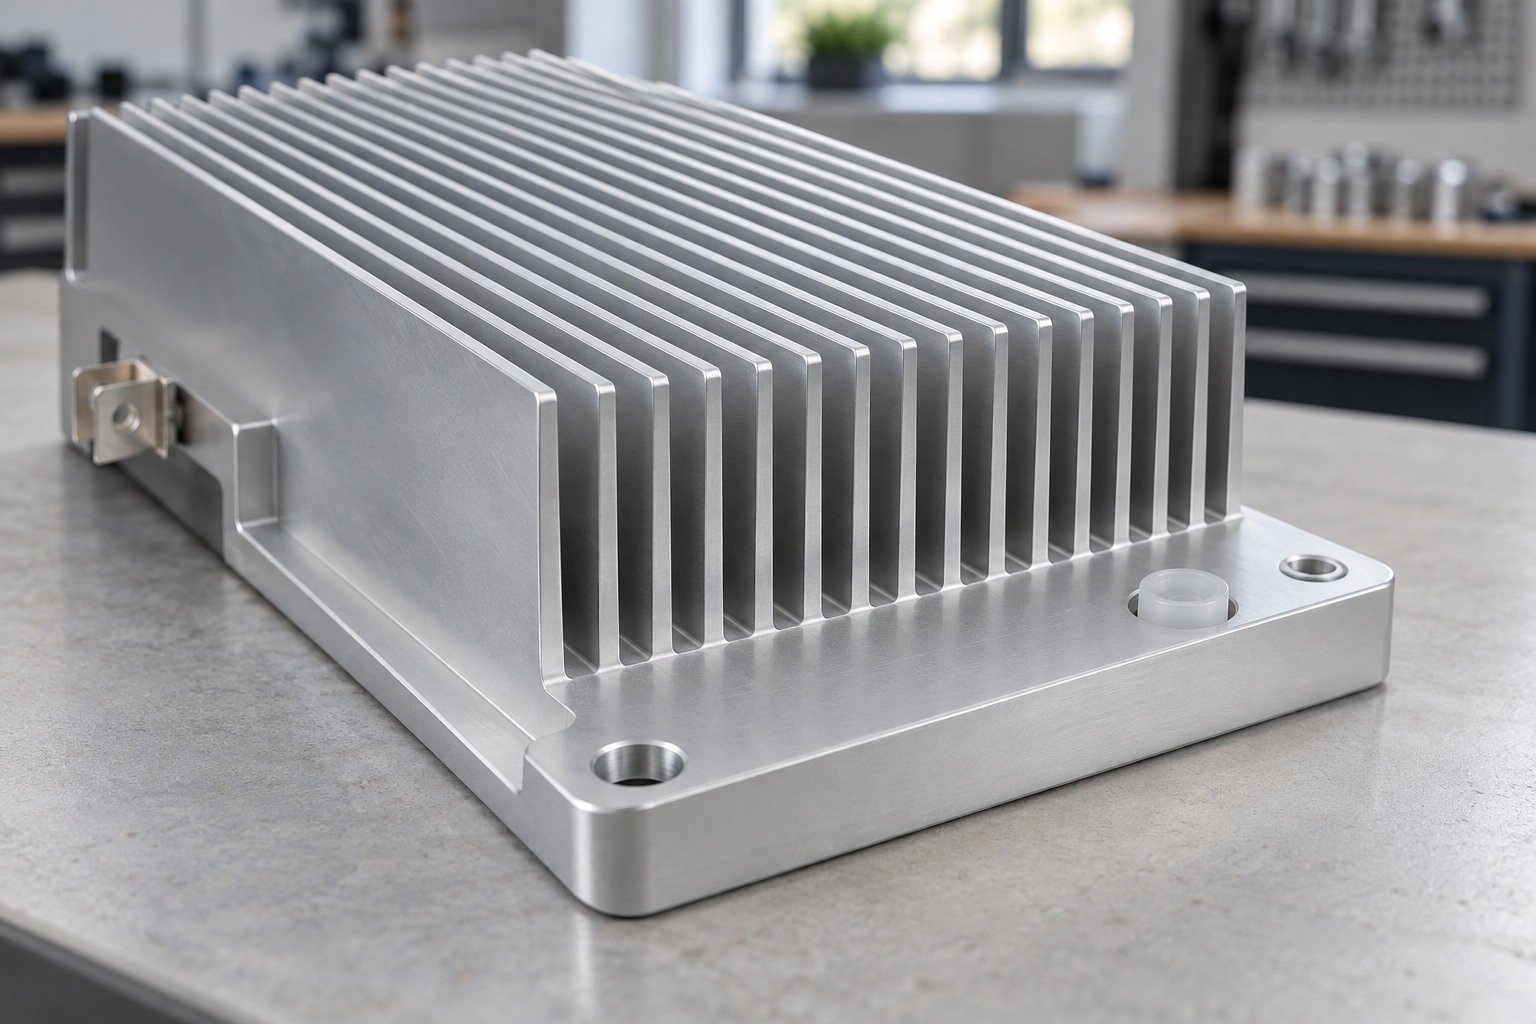
Nehmen Sie das fertige Bauteil anhand der Montage-, Sicht- und vorgegebenen Funktionsanforderungen ab.
| Ihre Fertigpassung | Erscheinungsbild und vorgegebene Funktionsprüfungen. |
|---|---|
| Ihr Verfahren | Bezugsflächen, Lehren und vereinbarter Messzustand. |
| Ihre Nachweise | Musterrevision, Behandlungsnachweise und Abnahmeergebnisse. |
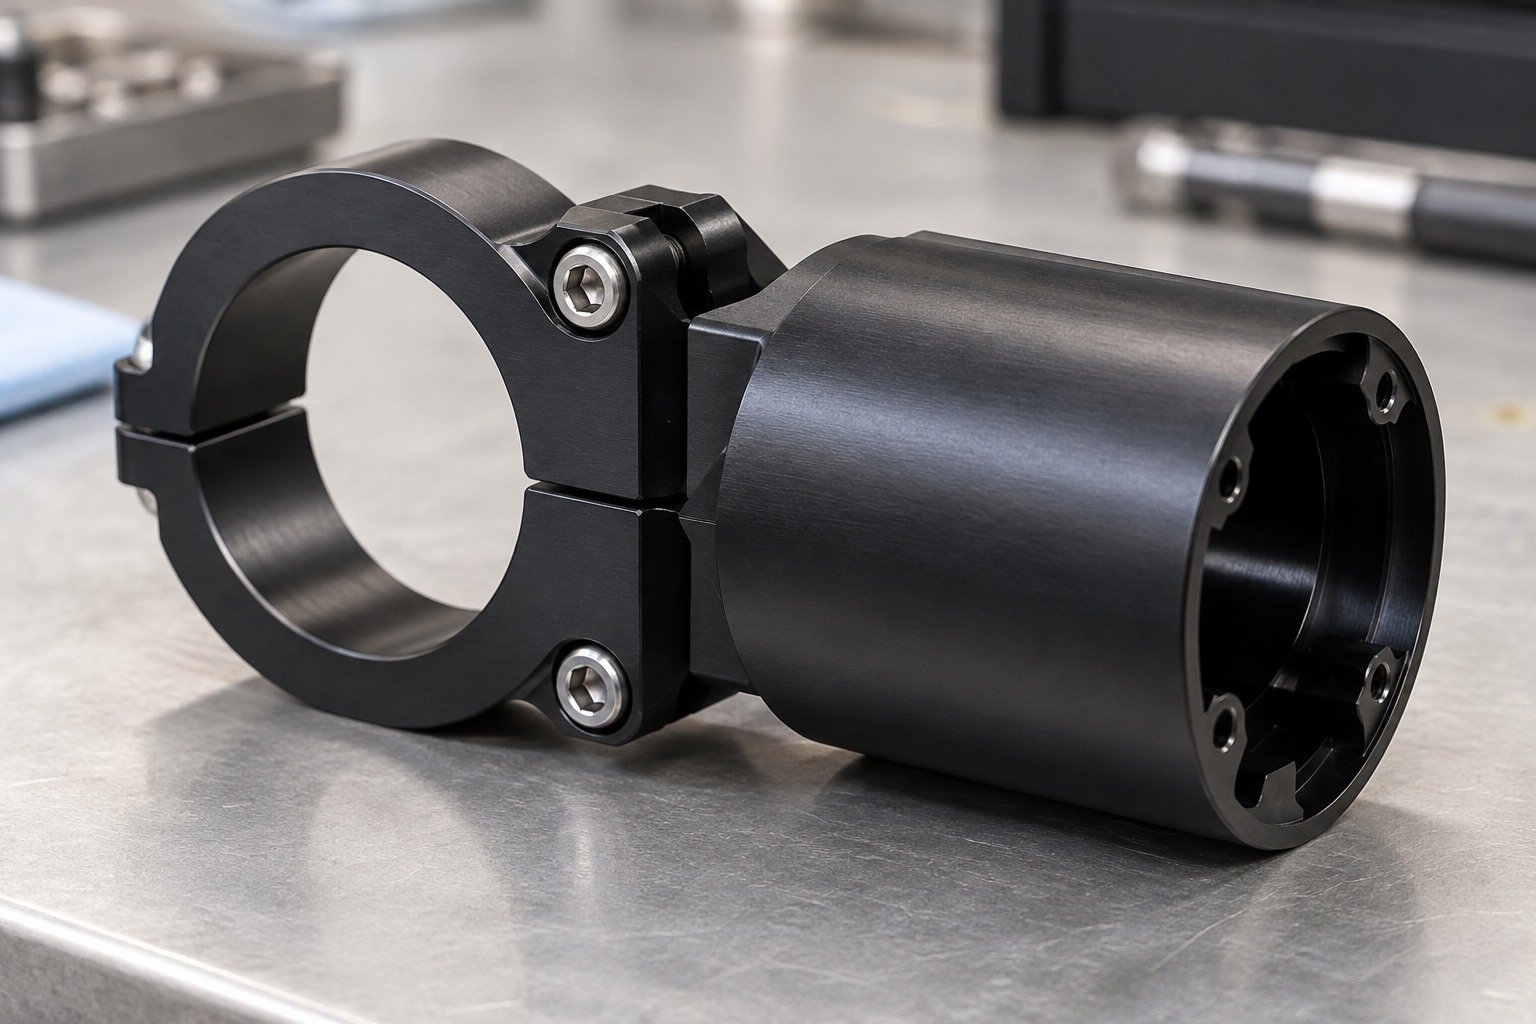
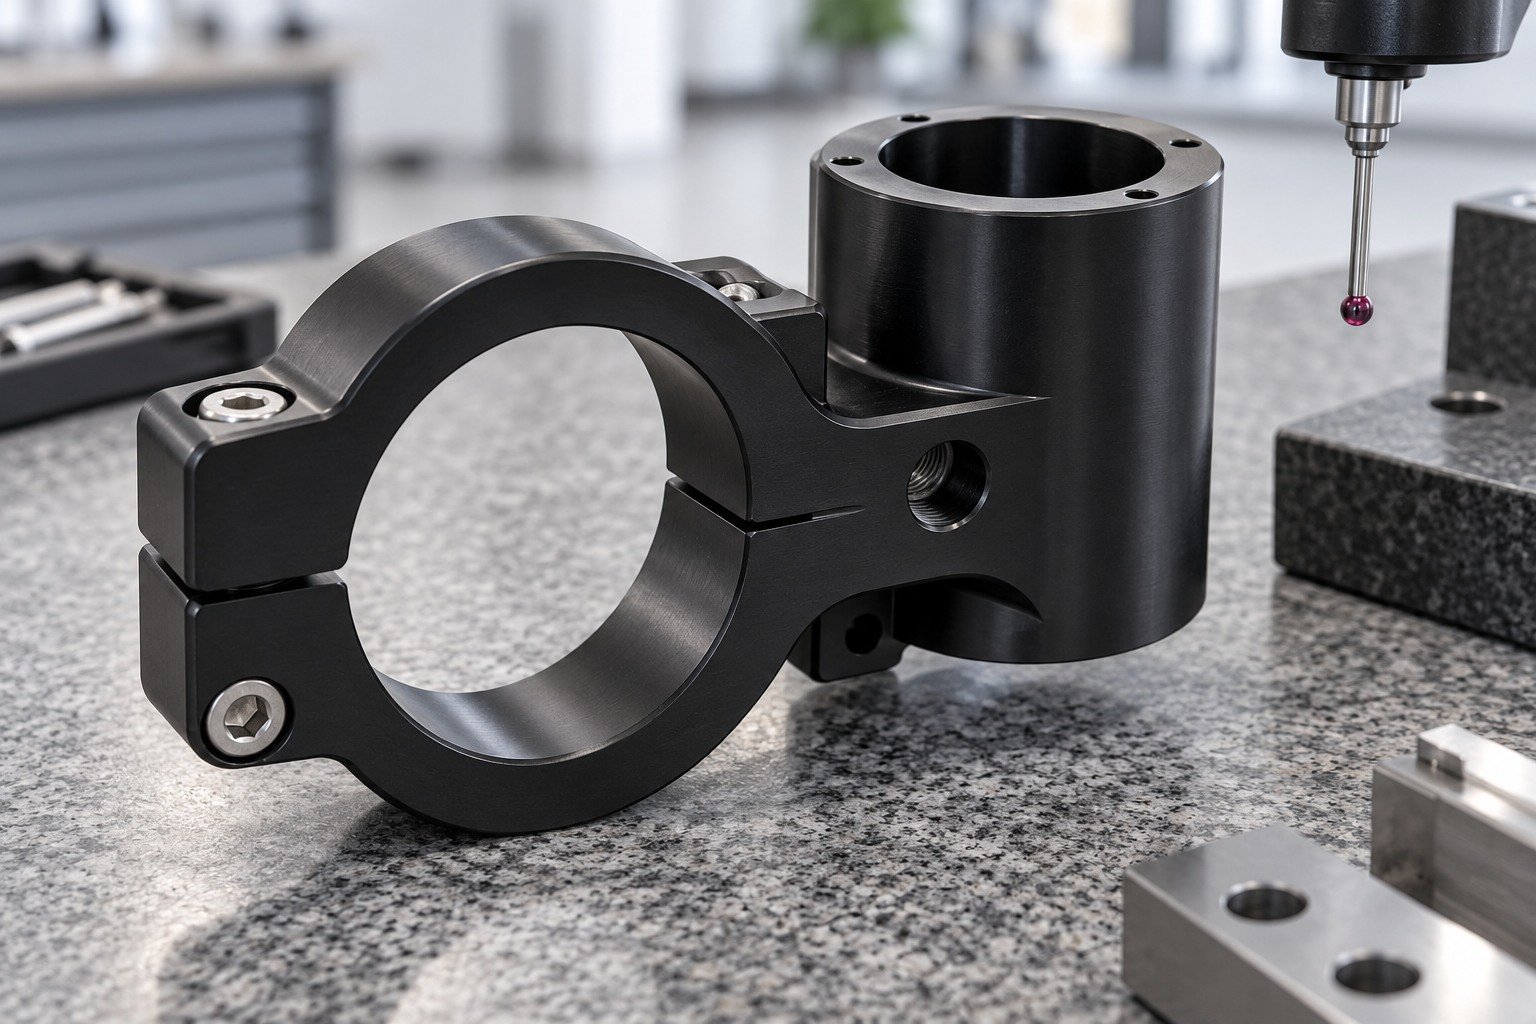
Prüfen Sie Bohrungsmaß, Klemmspalt und Befestigungsmerkmale im fertig behandelten Zustand.
| Ihre Schnittstellen | Klemmbohrung und Anlageflächen. |
|---|---|
| Ihr Erscheinungsbild | Gewinde, Klemmspalte und Sensorschnittstellen. |
| Ihre Freigabe | Passende Lehre oder tatsächliche Baugruppe. |
Geben Sie die exakte Legierung und den Zustand an. Wählen Sie die Oberfläche passend zu Verschleiß, Umgebung und Passflächen.
| Ihr Grundwerkstoff | Exakte Legierung, Werkstoffzustand und angelieferte Oberfläche. |
|---|---|
| Ihre Vorgabe | Verfahren, Spezifikation mit Revisionsstand, Schichtdicke und Verdichtung. |
| Ihr Muster | Struktur, Farbe und vereinbarte Abnahmegrenzen. |
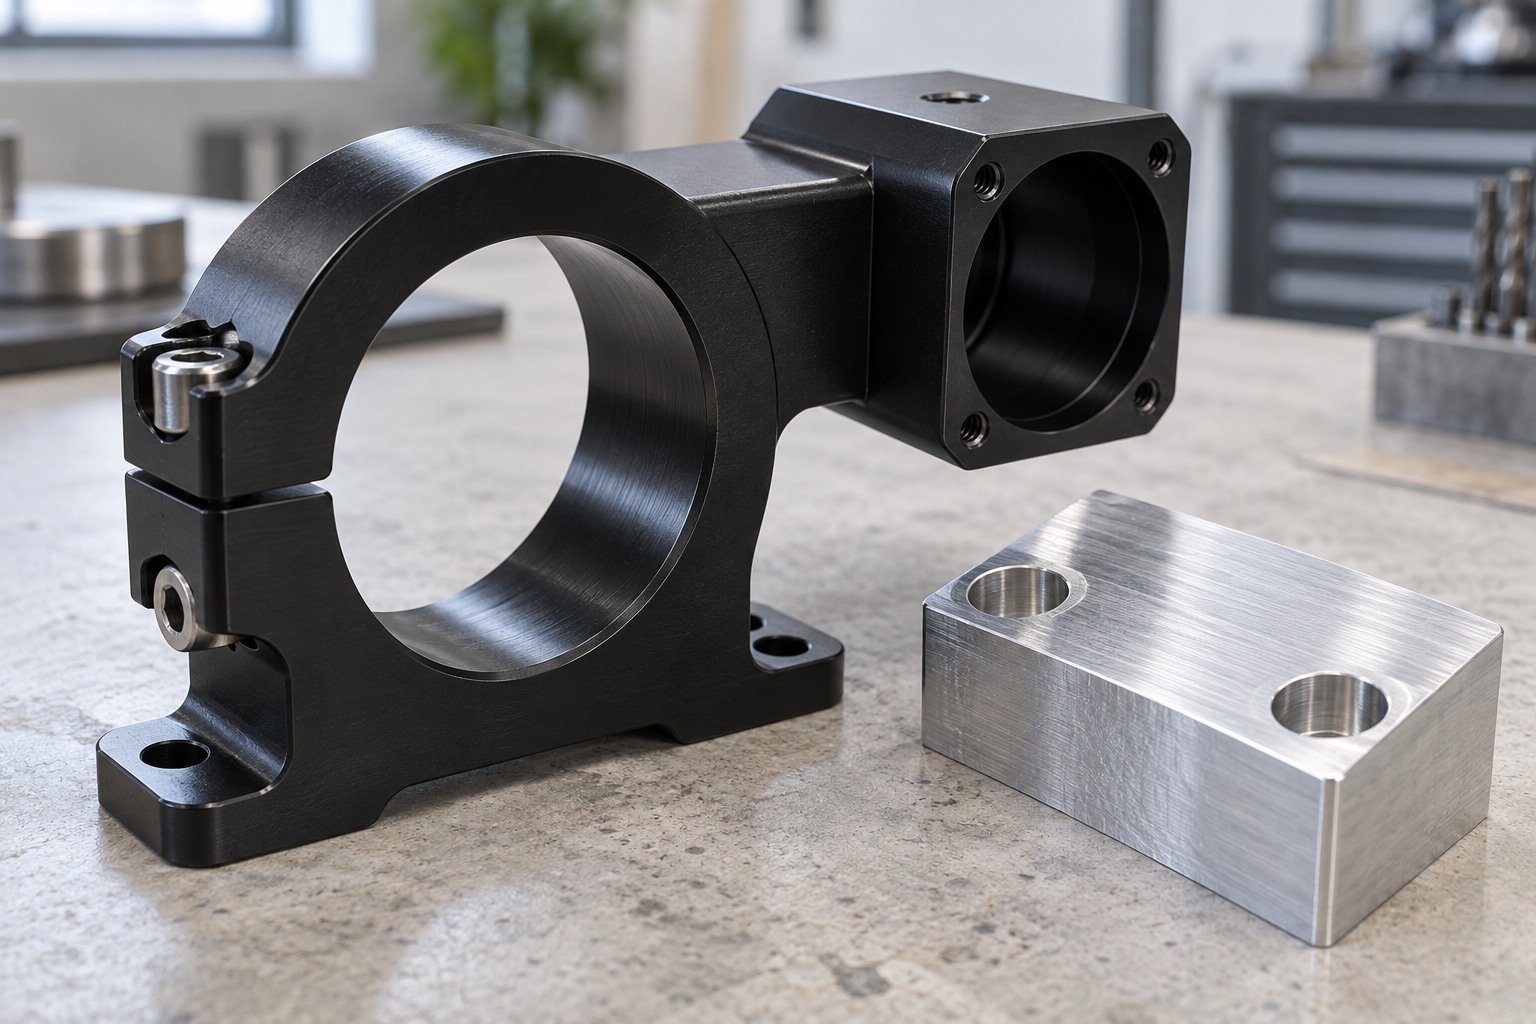
Kennzeichnen Sie enge Bohrungen und Gewinde. Vereinbaren Sie vor der Bearbeitung die Stopfengrenzen und Endprüfung.
| Ihre Zeichnung | Klemmbohrung und Anlageflächen. |
|---|---|
| Ihre Grenzen | Gewinde, Klemmspalte und Sensorschnittstellen. |
| Ihre Vereinbarung | Gestellkontakte, Abdeckübergänge und Endprüfung. |
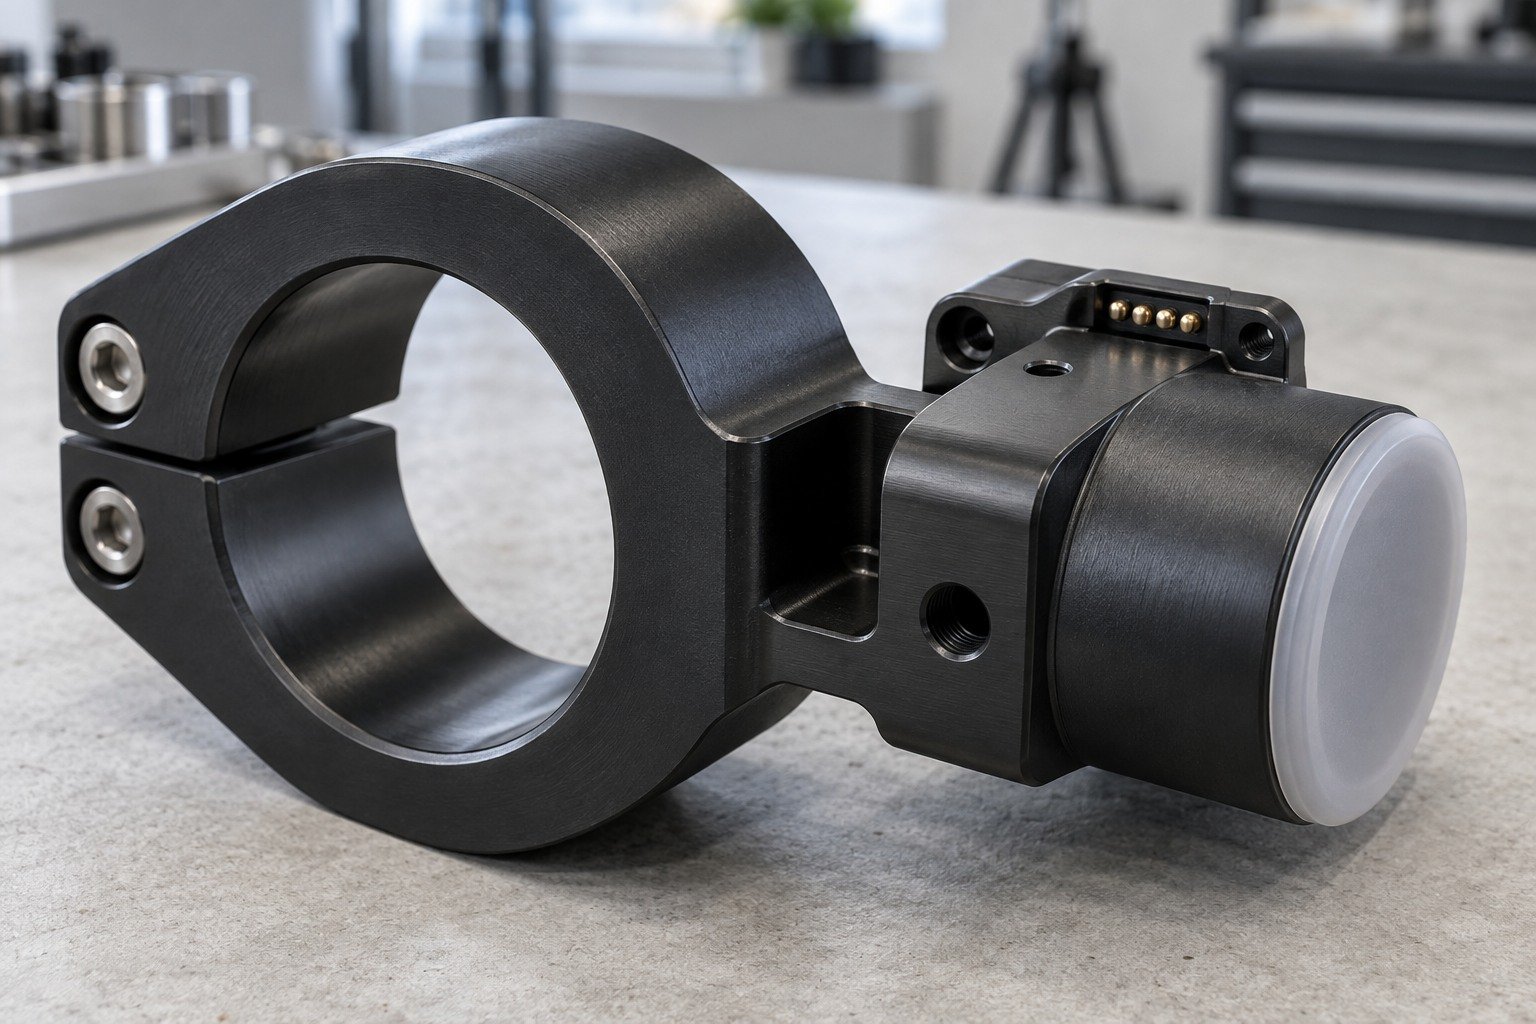
Bewerten Sie die fertige Bohrung und Montage mit der freigegebenen Lehre oder dem Gegenstück.
| Ihre Fertigpassung | Passende Lehre oder tatsächliche Baugruppe. |
|---|---|
| Ihr Verfahren | Bezugsflächen, Lehren und vereinbarter Messzustand. |
| Ihre Nachweise | Musterrevision, Behandlungsnachweise und Abnahmeergebnisse. |
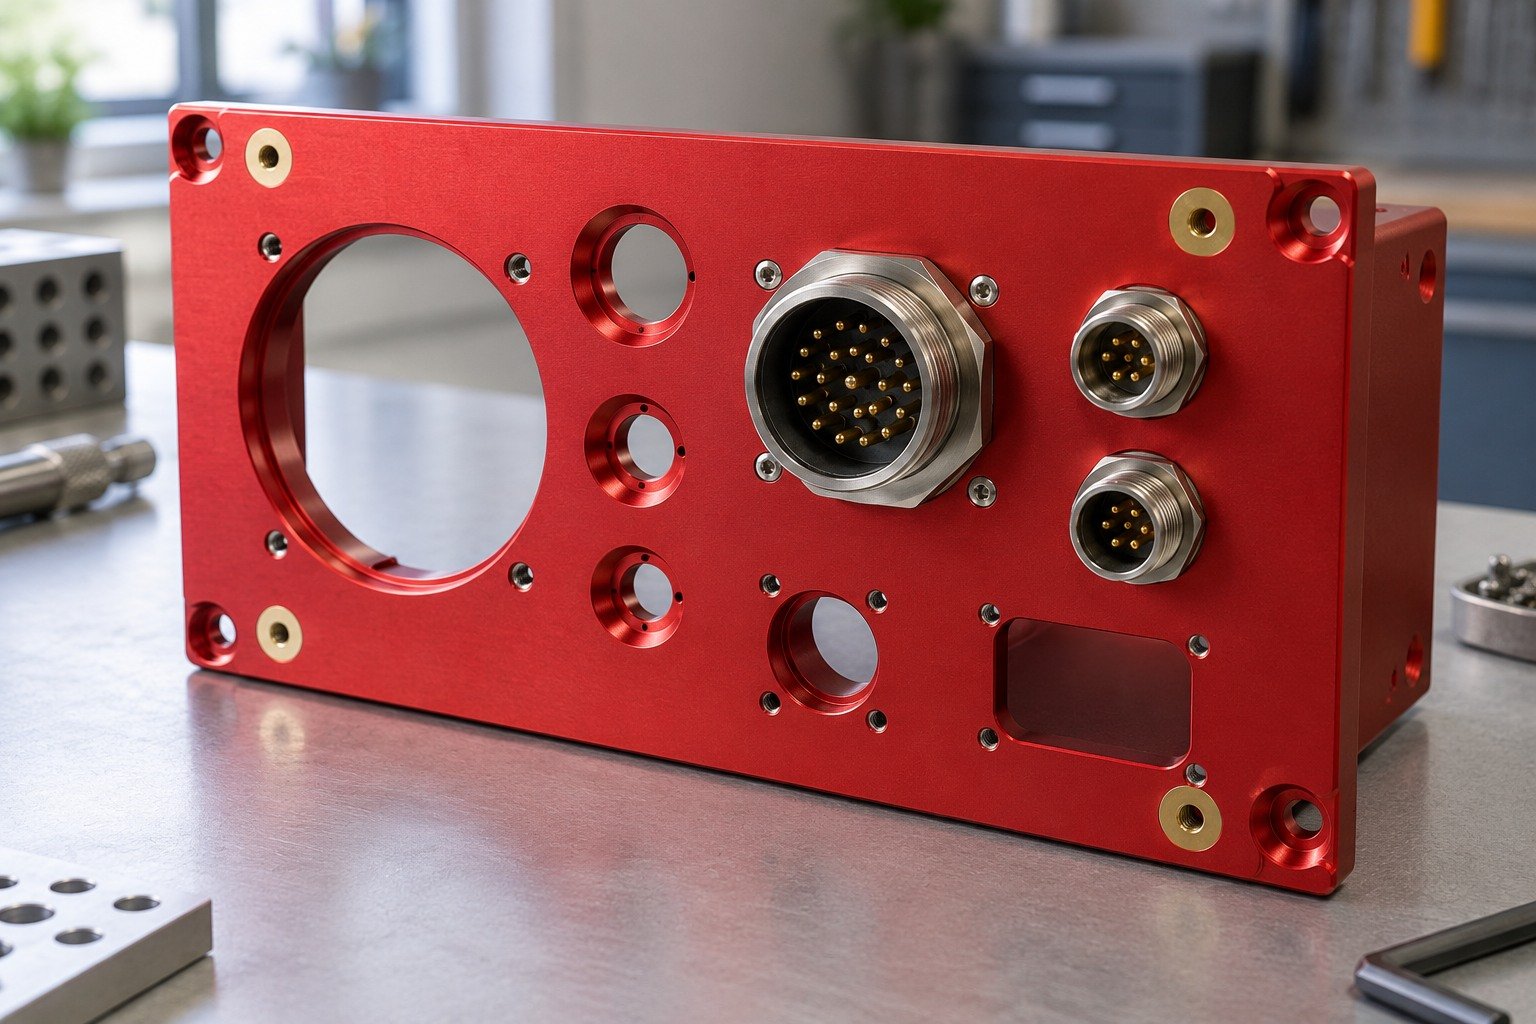
Geben Sie Struktur- und Farbmuster frei, bevor Sie einen vollständigen Blendensatz fertigen lassen.
| Ihre Schnittstellen | Für den Kunden sichtbare Flächen und Bedienelemente. |
|---|---|
| Ihr Erscheinungsbild | Schliffrichtung, Farbmuster und Abdeckgrenzen. |
| Ihre Freigabe | Beleuchtung und Betrachtungsbedingungen. |
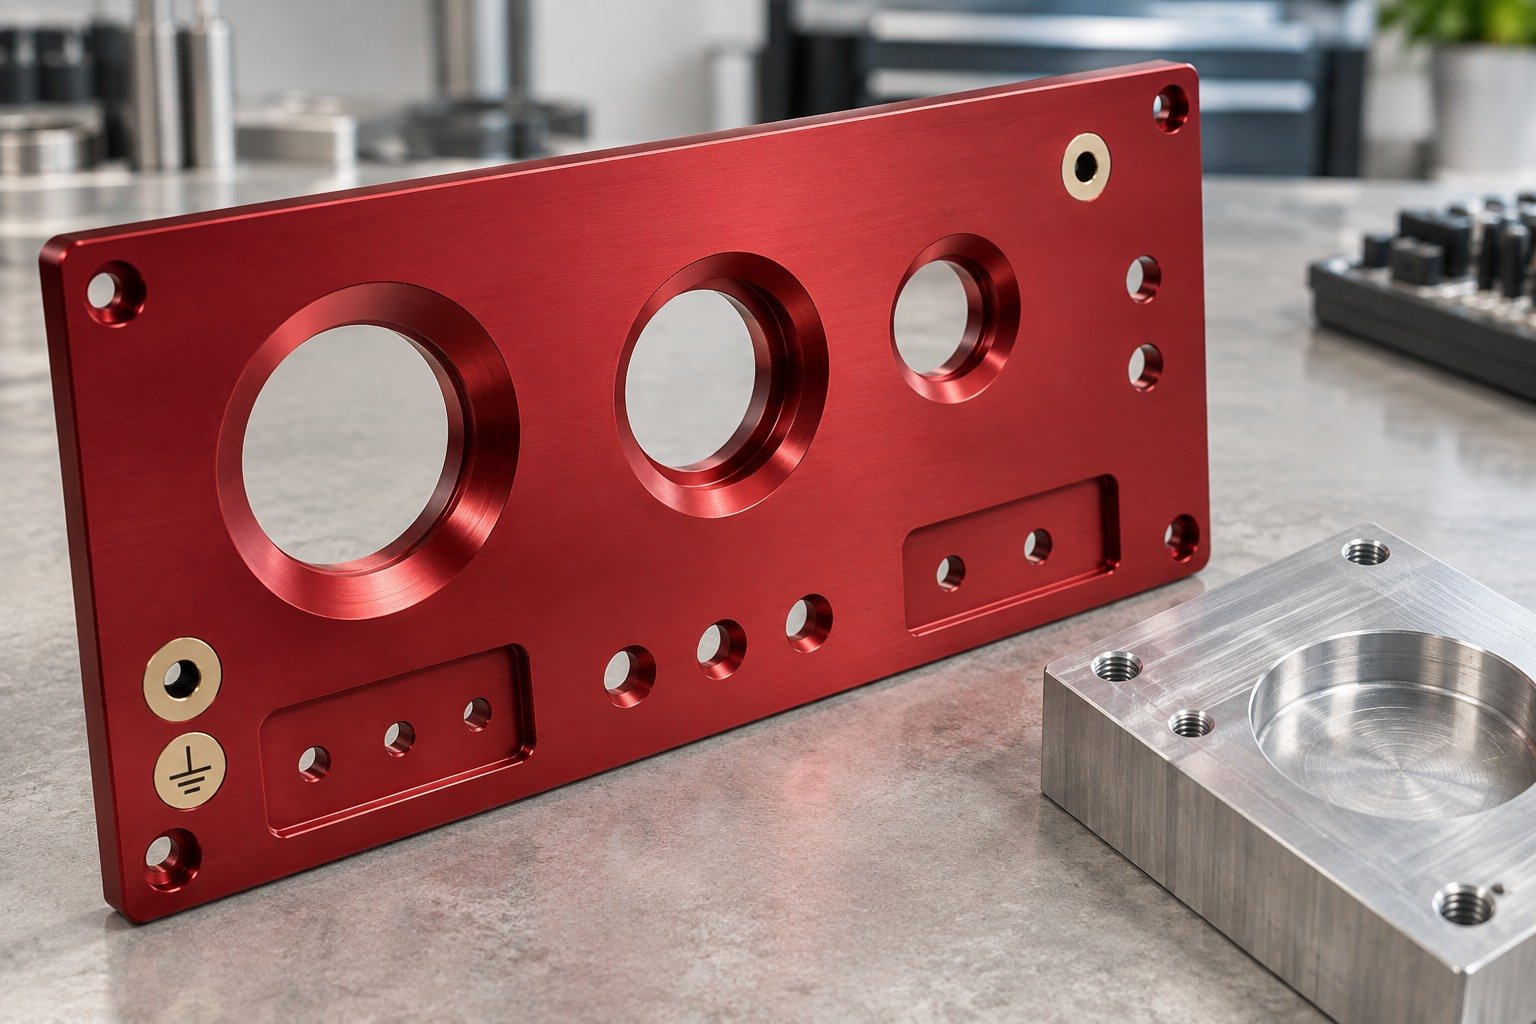
Geben Sie Legierung, gerichtete Oberflächenstruktur und das vereinbarte Sichtmuster an. Eine Farbbezeichnung allein reicht nicht aus.
| Ihr Grundwerkstoff | Exakte Legierung, Werkstoffzustand und angelieferte Oberfläche. |
|---|---|
| Ihre Vorgabe | Verfahren, Spezifikation mit Revisionsstand, Schichtdicke und Verdichtung. |
| Ihr Muster | Struktur, Farbe und vereinbarte Abnahmegrenzen. |
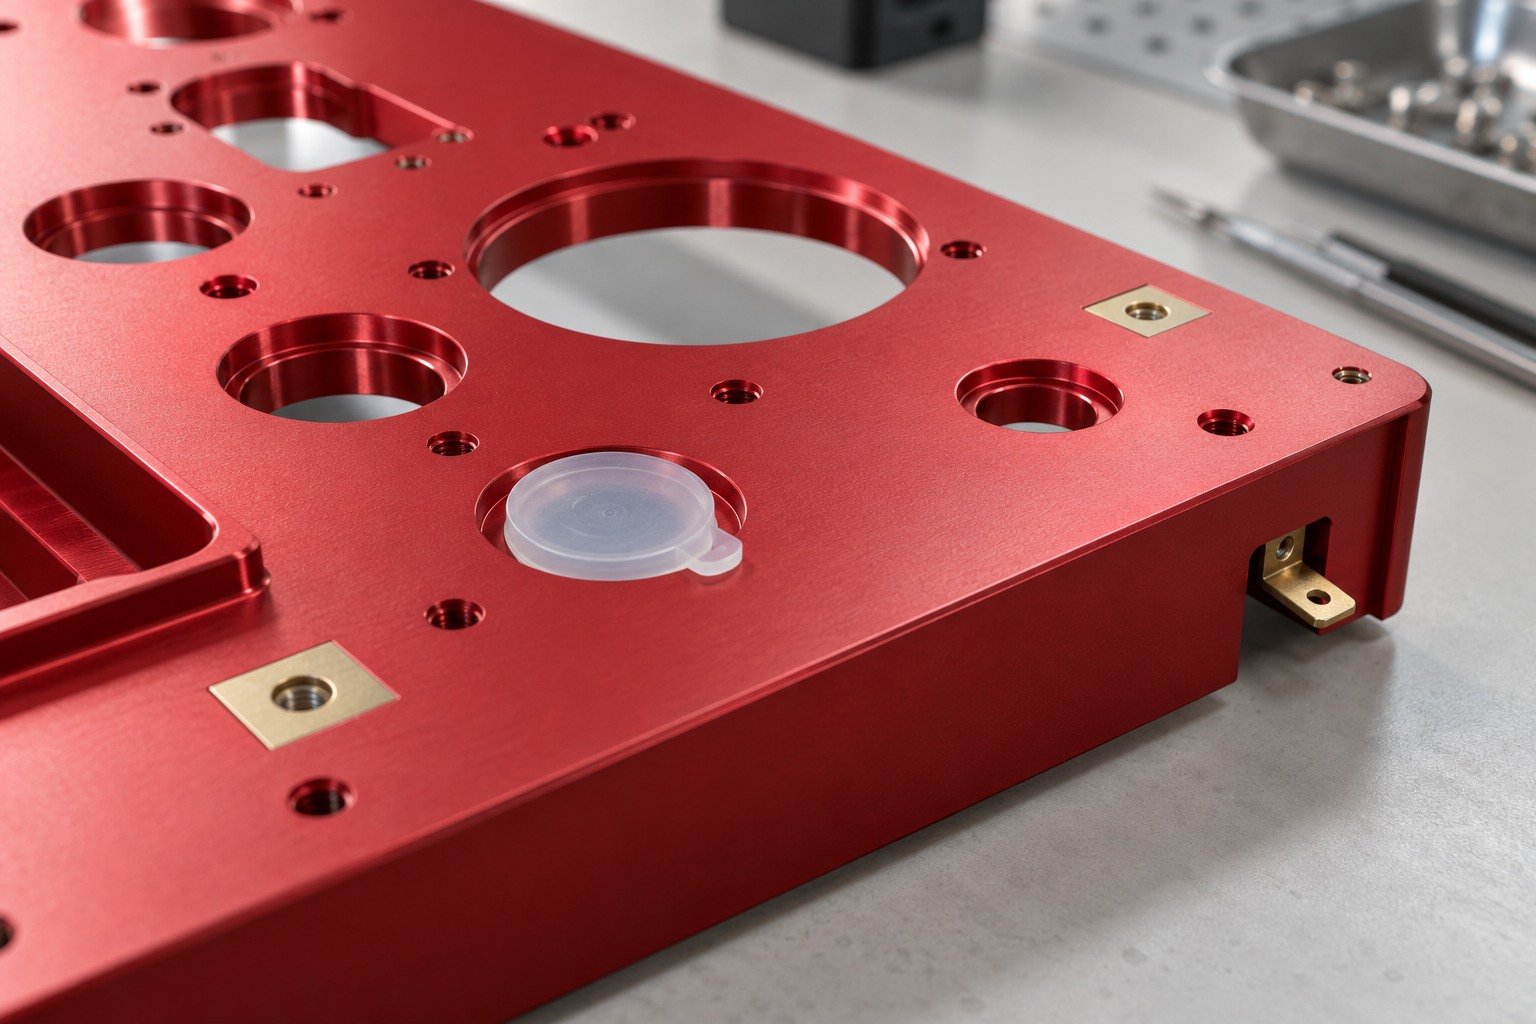
Legen Sie Gestellkontaktstellen außerhalb der Sichtflächen fest und definieren Sie zulässige Übergangsgrenzen.
| Ihre Zeichnung | Für den Kunden sichtbare Flächen und Bedienelemente. |
|---|---|
| Ihre Grenzen | Schliffrichtung, Farbmuster und Abdeckgrenzen. |
| Ihre Vereinbarung | Gestellkontakte, Abdeckübergänge und Endprüfung. |
Vergleichen Sie das freigegebene Muster unter vereinbarter Beleuchtung, Blickrichtung und Betrachtungsentfernung.
| Ihre Fertigpassung | Beleuchtung und Betrachtungsbedingungen. |
|---|---|
| Ihr Verfahren | Bezugsflächen, Lehren und vereinbarter Messzustand. |
| Ihre Nachweise | Musterrevision, Behandlungsnachweise und Abnahmeergebnisse. |
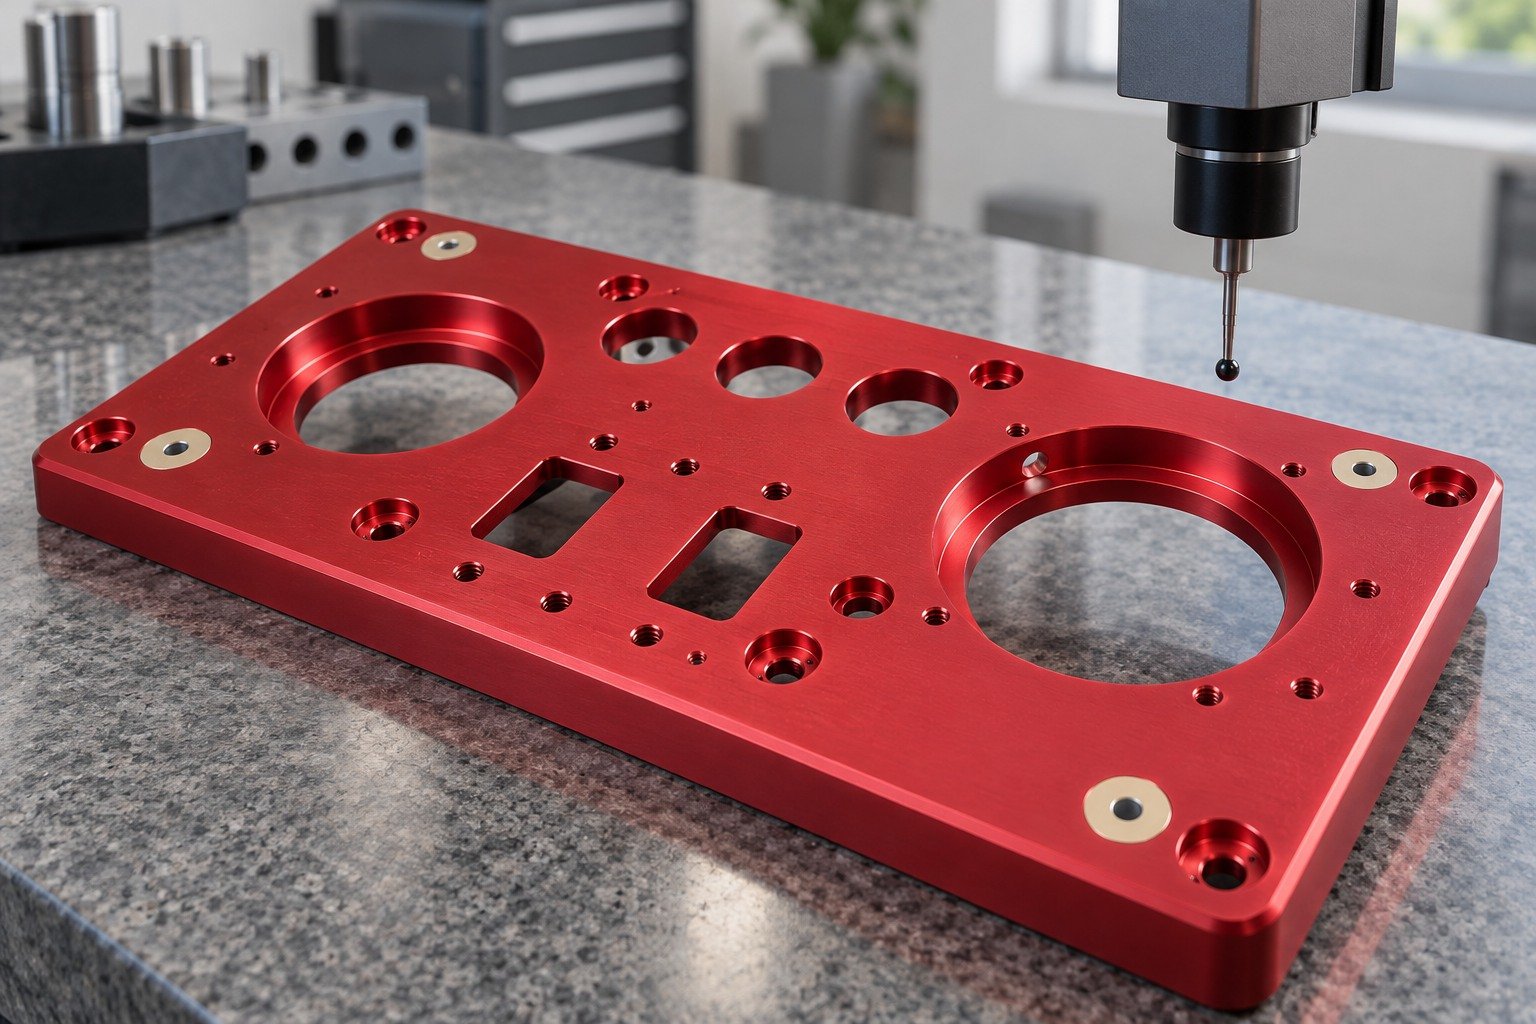
Kennzeichnen Sie die Flächen und Bohrungen, die Ihre Baugruppe positionieren. Nicht jede Fläche ist gleich kritisch.
| Ihre Schnittstellen | Positionierbohrungen und Montageflächen. |
|---|---|
| Ihr Erscheinungsbild | Vorgegebene Lastschnittstellen und Kontaktpunkte. |
| Ihre Freigabe | Fertigmaße an freigegebenen Bezugsflächen. |
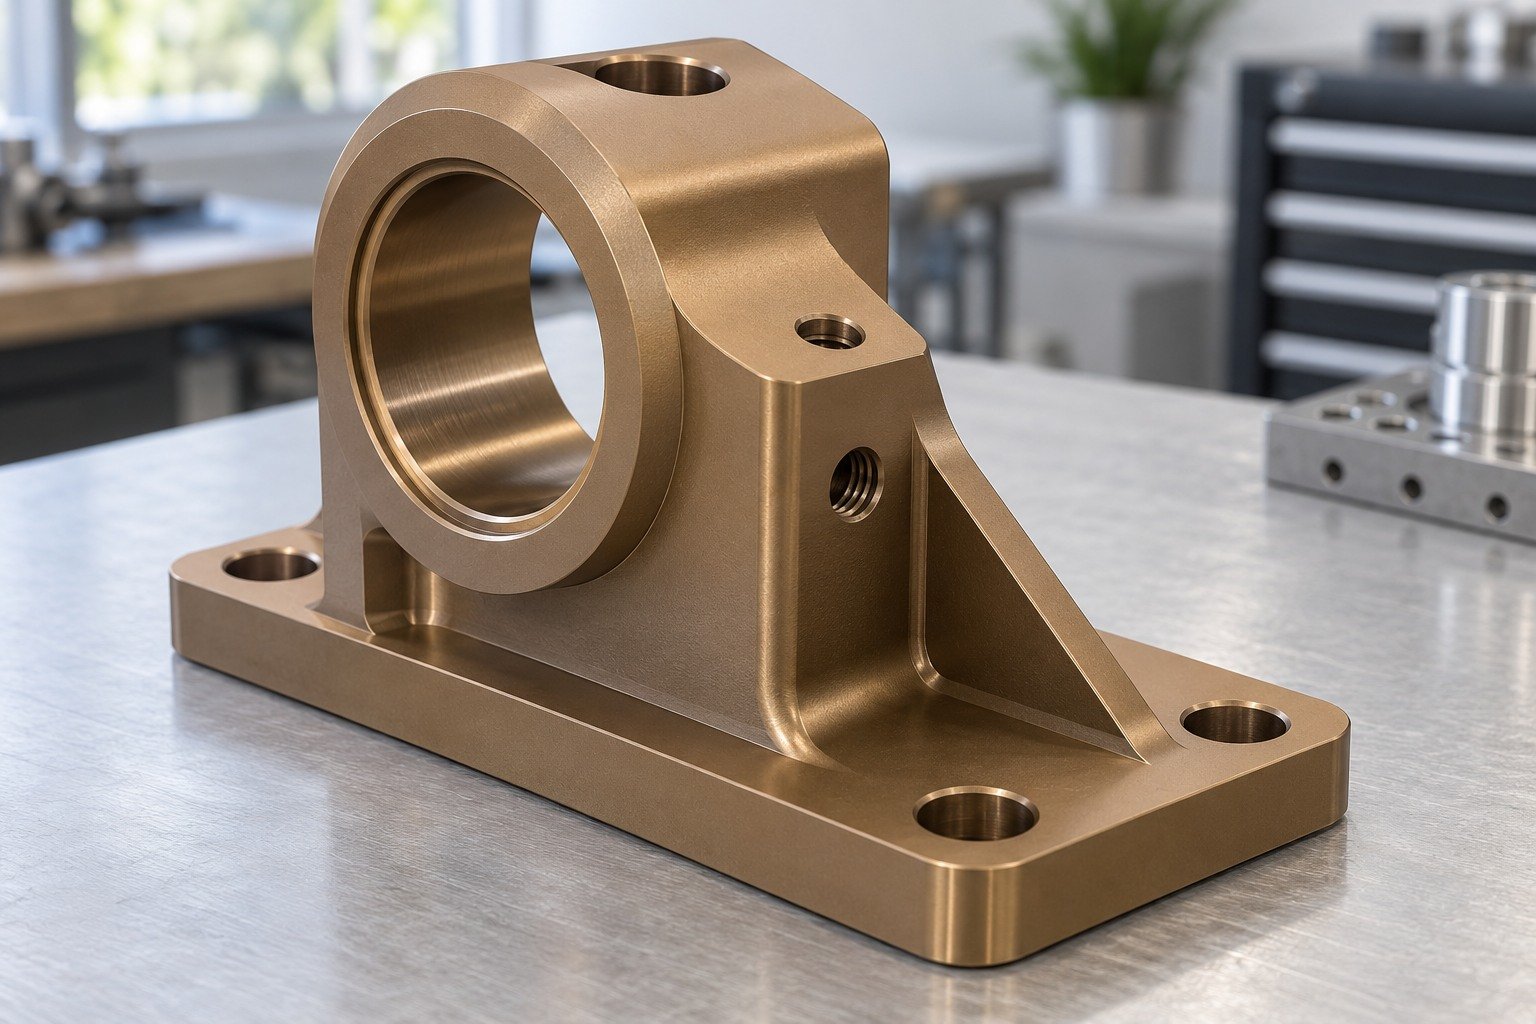
Prüfen Sie Legierung, Lieferzustand und vorhandene Schweißverbindungen, bevor Sie das Behandlungsverfahren auswählen.
| Ihr Grundwerkstoff | Exakte Legierung, Werkstoffzustand und angelieferte Oberfläche. |
|---|---|
| Ihre Vorgabe | Verfahren, Spezifikation mit Revisionsstand, Schichtdicke und Verdichtung. |
| Ihr Muster | Struktur, Farbe und vereinbarte Abnahmegrenzen. |
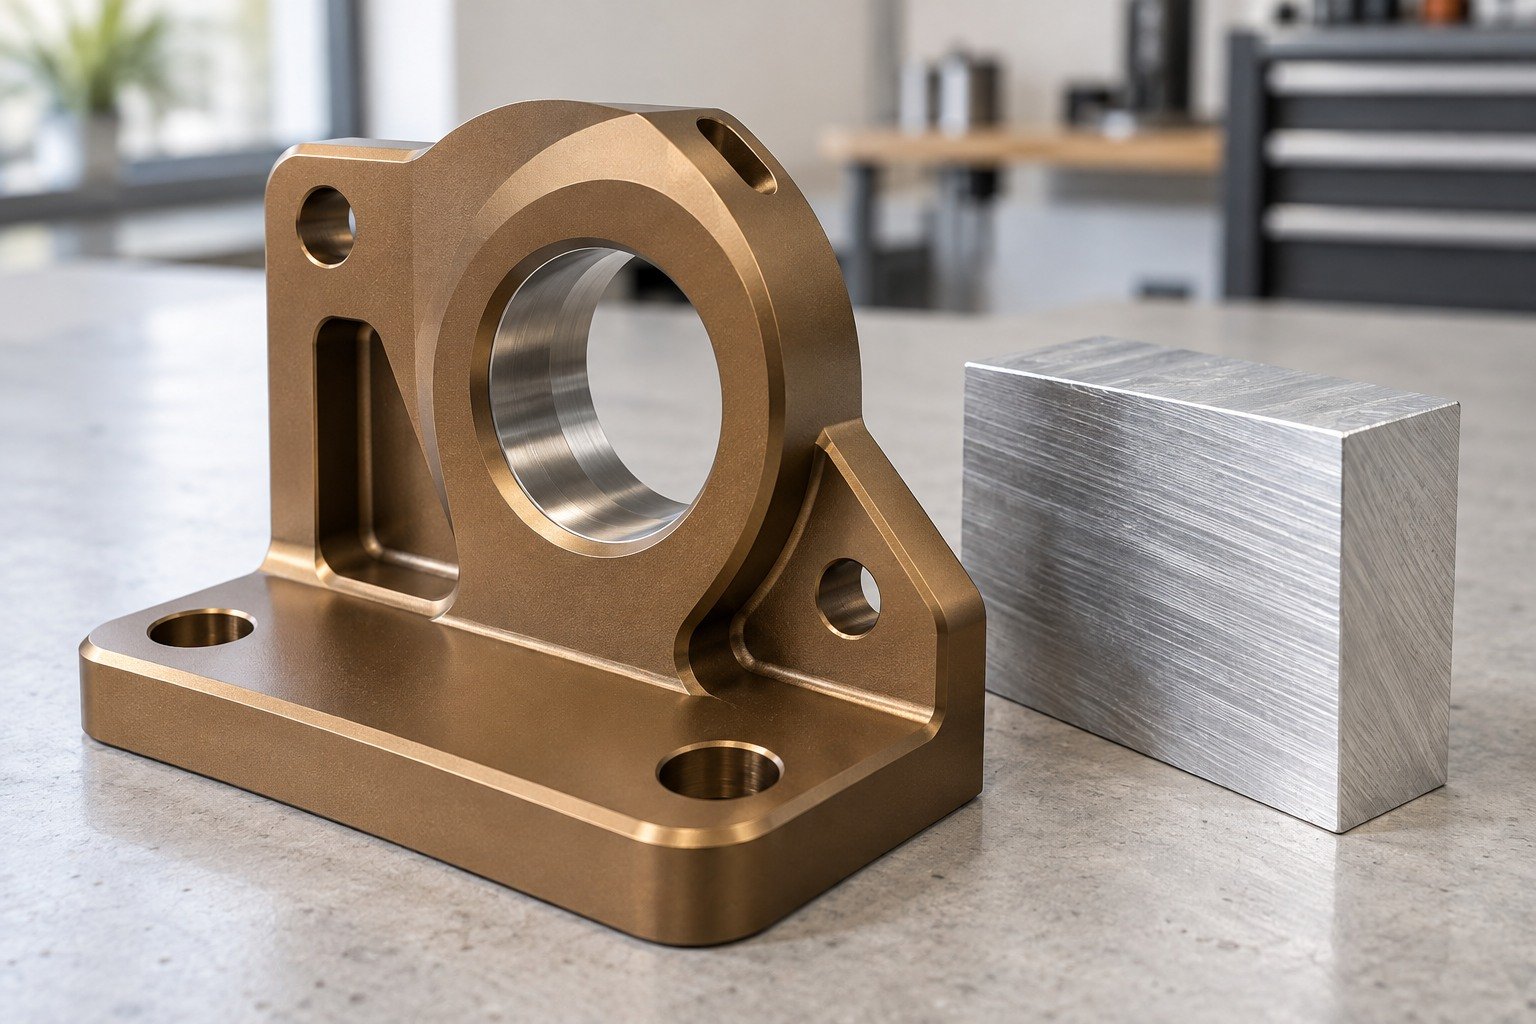
Kennzeichnen Sie Montageflächen, Bohrungen und elektrisch leitende Schnittstellen in der Zeichnung.
| Ihre Zeichnung | Positionierbohrungen und Montageflächen. |
|---|---|
| Ihre Grenzen | Vorgegebene Lastschnittstellen und Kontaktpunkte. |
| Ihre Vereinbarung | Gestellkontakte, Abdeckübergänge und Endprüfung. |
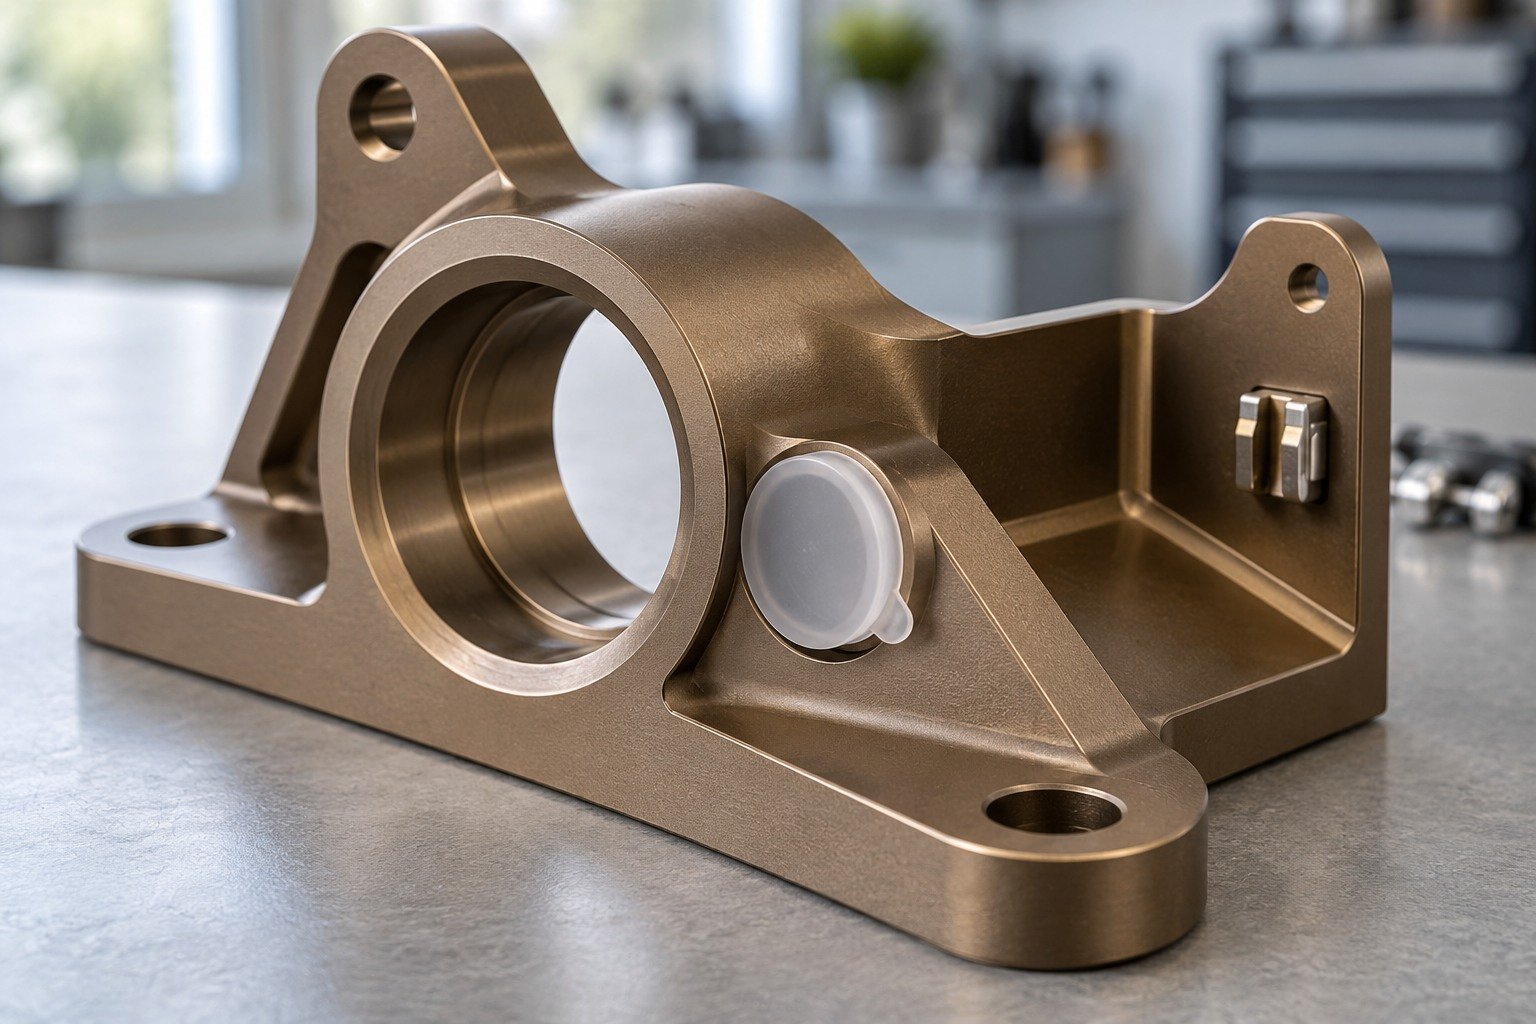
Messen Sie die fertigen Montageschnittstellen und dokumentieren Sie den freigegebenen Zeichnungsstand.
| Ihre Fertigpassung | Fertigmaße an freigegebenen Bezugsflächen. |
|---|---|
| Ihr Verfahren | Bezugsflächen, Lehren und vereinbarter Messzustand. |
| Ihre Nachweise | Musterrevision, Behandlungsnachweise und Abnahmeergebnisse. |
Geben Sie für verschleißorientierte Oberflächen die Einsatzbedingungen, den Gegenwerkstoff und vereinbarte Abnahmeprüfungen an.
| Ihre Schnittstellen | Gleitflächen und Bezugsflächen der Vorrichtung. |
|---|---|
| Ihr Erscheinungsbild | Verschleißanforderung und Oberflächenspezifikation. |
| Ihre Freigabe | Fertigteilprüfung mit Lehre und Funktionspassung. |
Vergleichen Sie Anforderungen nach Typ II und Typ III hinsichtlich Verschleiß, Passung und Verdichtung. Die Umsetzbarkeit muss der Lieferant bestätigen.
| Ihr Grundwerkstoff | Exakte Legierung, Werkstoffzustand und angelieferte Oberfläche. |
|---|---|
| Ihre Vorgabe | Verfahren, Spezifikation mit Revisionsstand, Schichtdicke und Verdichtung. |
| Ihr Muster | Struktur, Farbe und vereinbarte Abnahmegrenzen. |
Vereinbaren Sie, wie Gleitflächen, Gewindebohrungen und Positionierbezüge geschützt oder behandelt werden.
| Ihre Zeichnung | Gleitflächen und Bezugsflächen der Vorrichtung. |
|---|---|
| Ihre Grenzen | Verschleißanforderung und Oberflächenspezifikation. |
| Ihre Vereinbarung | Gestellkontakte, Abdeckübergänge und Endprüfung. |
Prüfen Sie die vorgegebenen Fertigmaße und vereinbarten Verschleißnachweise. Das Erscheinungsbild allein genügt nicht.
| Ihre Fertigpassung | Fertigteilprüfung mit Lehre und Funktionspassung. |
|---|---|
| Ihr Verfahren | Bezugsflächen, Lehren und vereinbarter Messzustand. |
| Ihre Nachweise | Musterrevision, Behandlungsnachweise und Abnahmeergebnisse. |
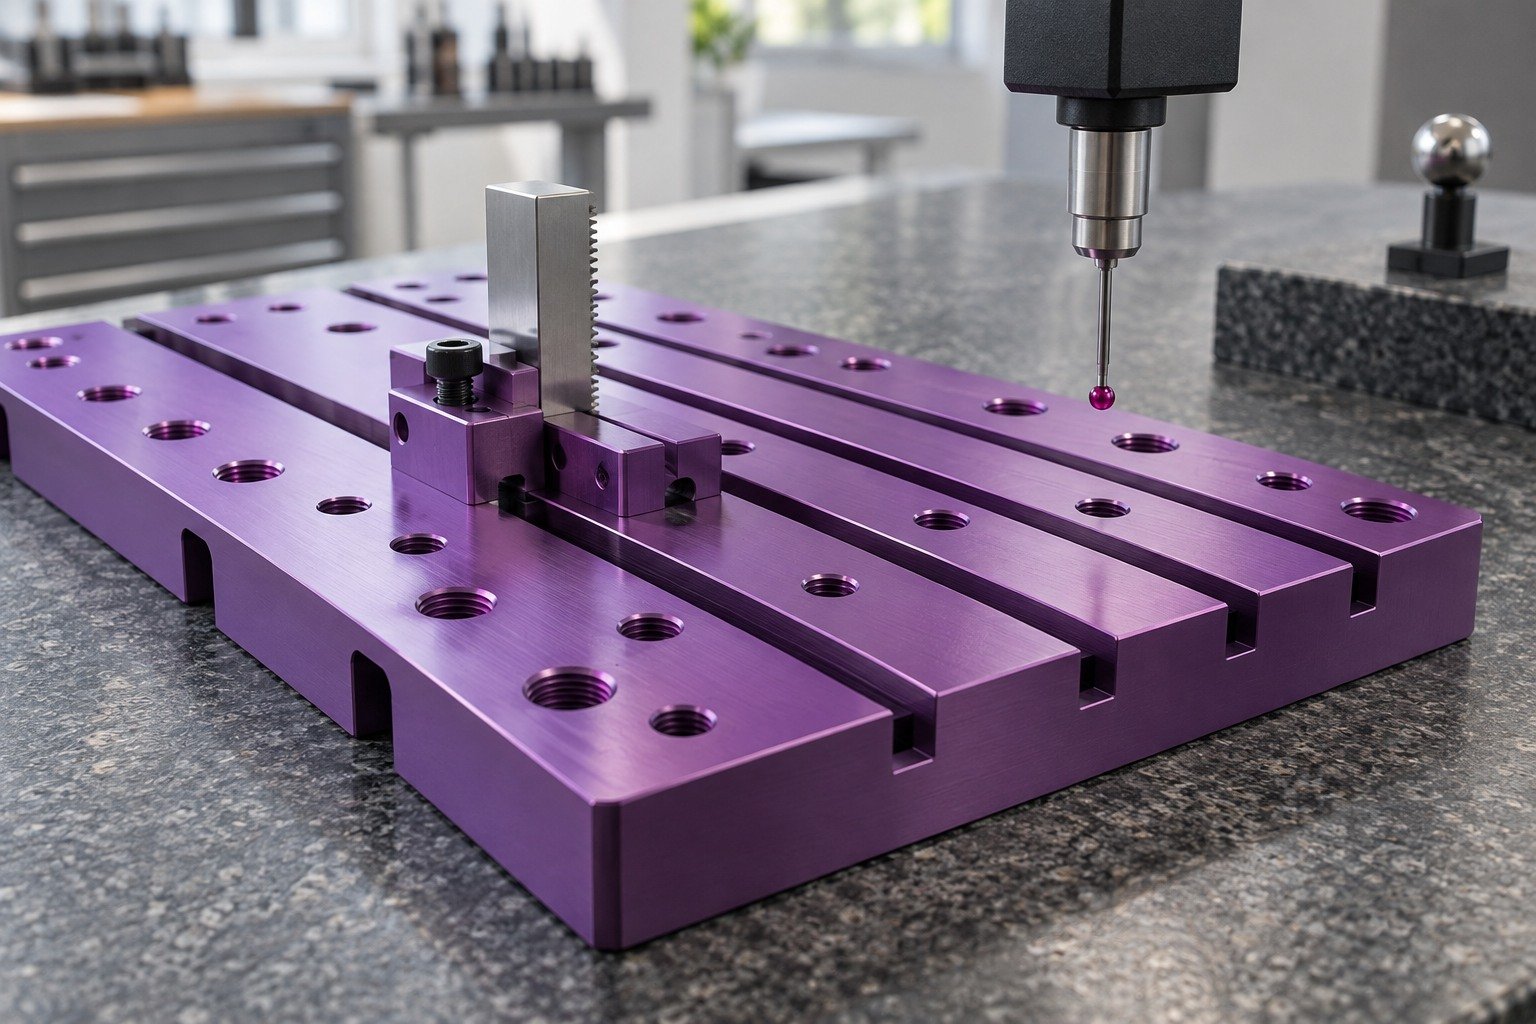
Prüfen Sie Bauteilfunktion, exakten Werkstoff und freigegebene Oberflächenvorgabe gemeinsam.
| Ihre Schnittstellen | Freigegebene Zeichnung und Legierungszustand. |
|---|---|
| Ihr Erscheinungsbild | Ihre kritischen Oberflächen- und Abdeckanforderungen. |
| Ihre Freigabe | Vereinbartes Muster und Prüfprotokolle. |
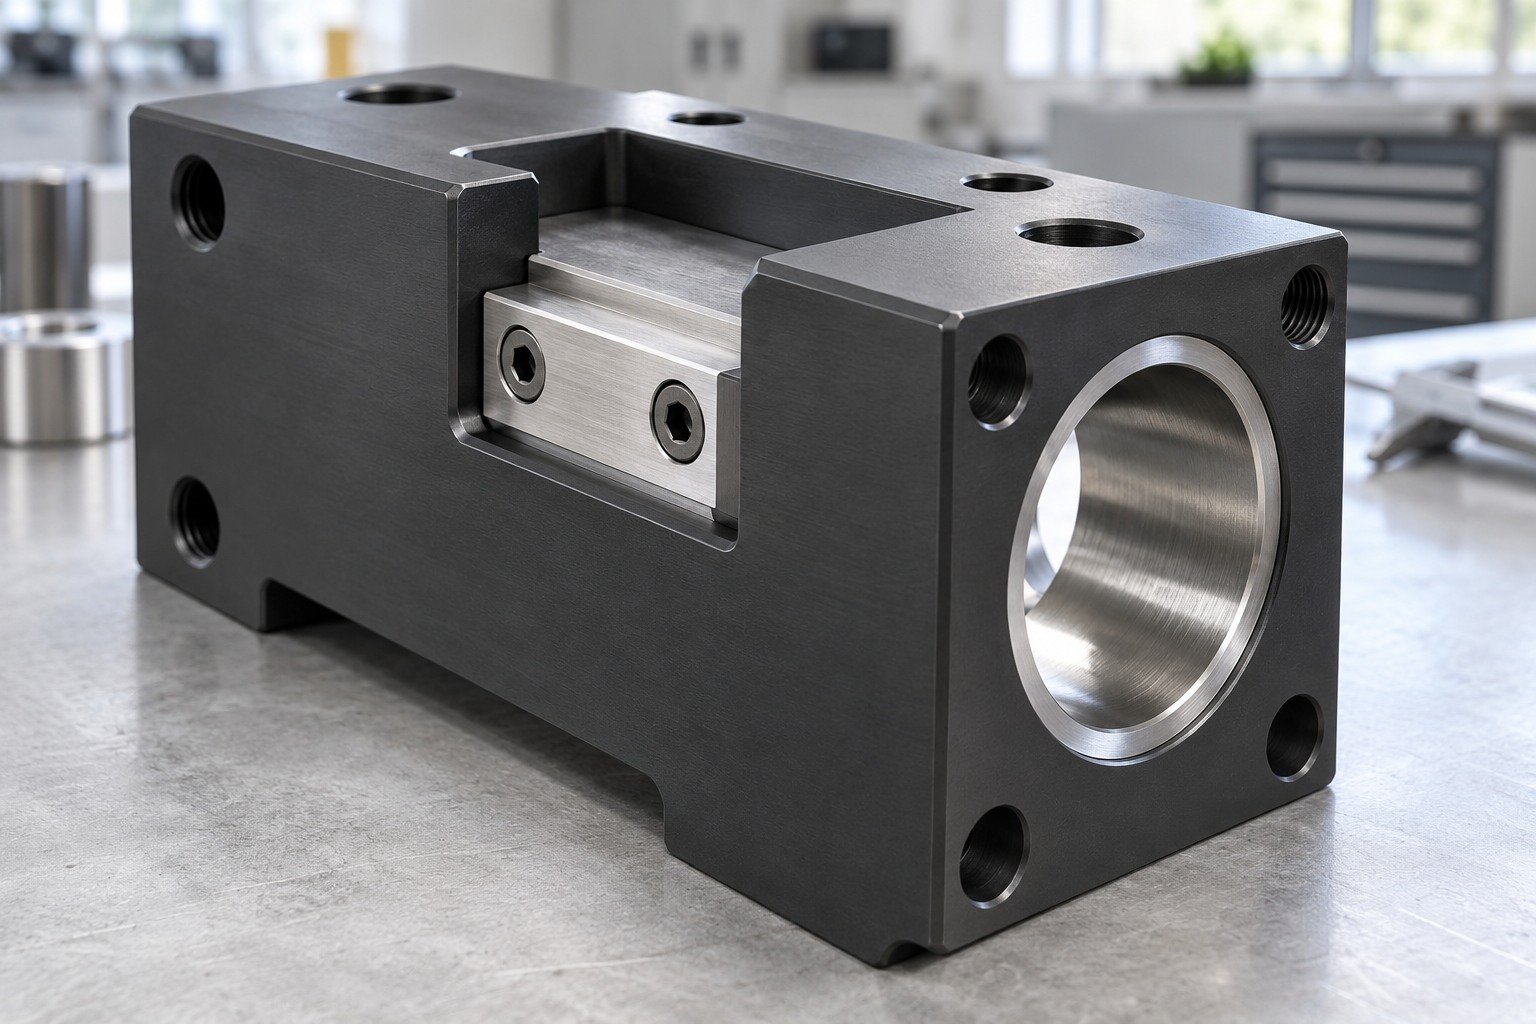
Verwenden Sie die vollständige Zeichnungsspezifikation und Einsatzumgebung statt einer allgemeinen Forderung nach einer haltbaren Oberfläche.
| Ihr Grundwerkstoff | Exakte Legierung, Werkstoffzustand und angelieferte Oberfläche. |
|---|---|
| Ihre Vorgabe | Verfahren, Spezifikation mit Revisionsstand, Schichtdicke und Verdichtung. |
| Ihr Muster | Struktur, Farbe und vereinbarte Abnahmegrenzen. |
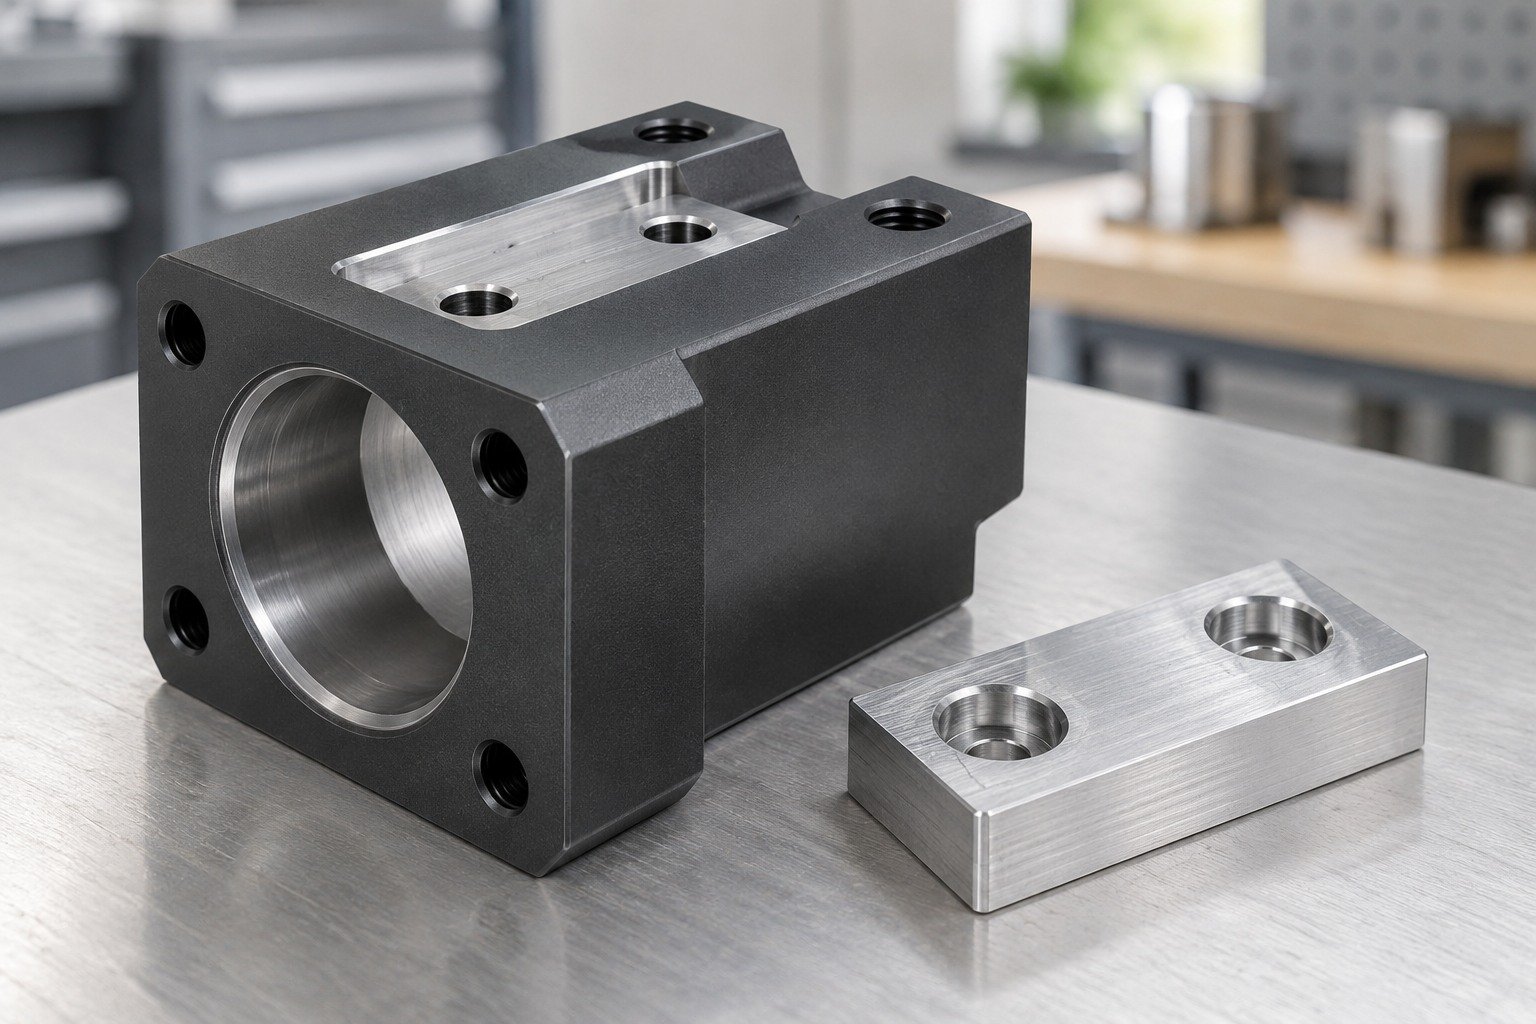
Prüfen Sie Abdeckzugang, Gestellkontaktstellen und Prüfzugänglichkeit anhand der tatsächlichen Geometrie.
| Ihre Zeichnung | Freigegebene Zeichnung und Legierungszustand. |
|---|---|
| Ihre Grenzen | Ihre kritischen Oberflächen- und Abdeckanforderungen. |
| Ihre Vereinbarung | Gestellkontakte, Abdeckübergänge und Endprüfung. |
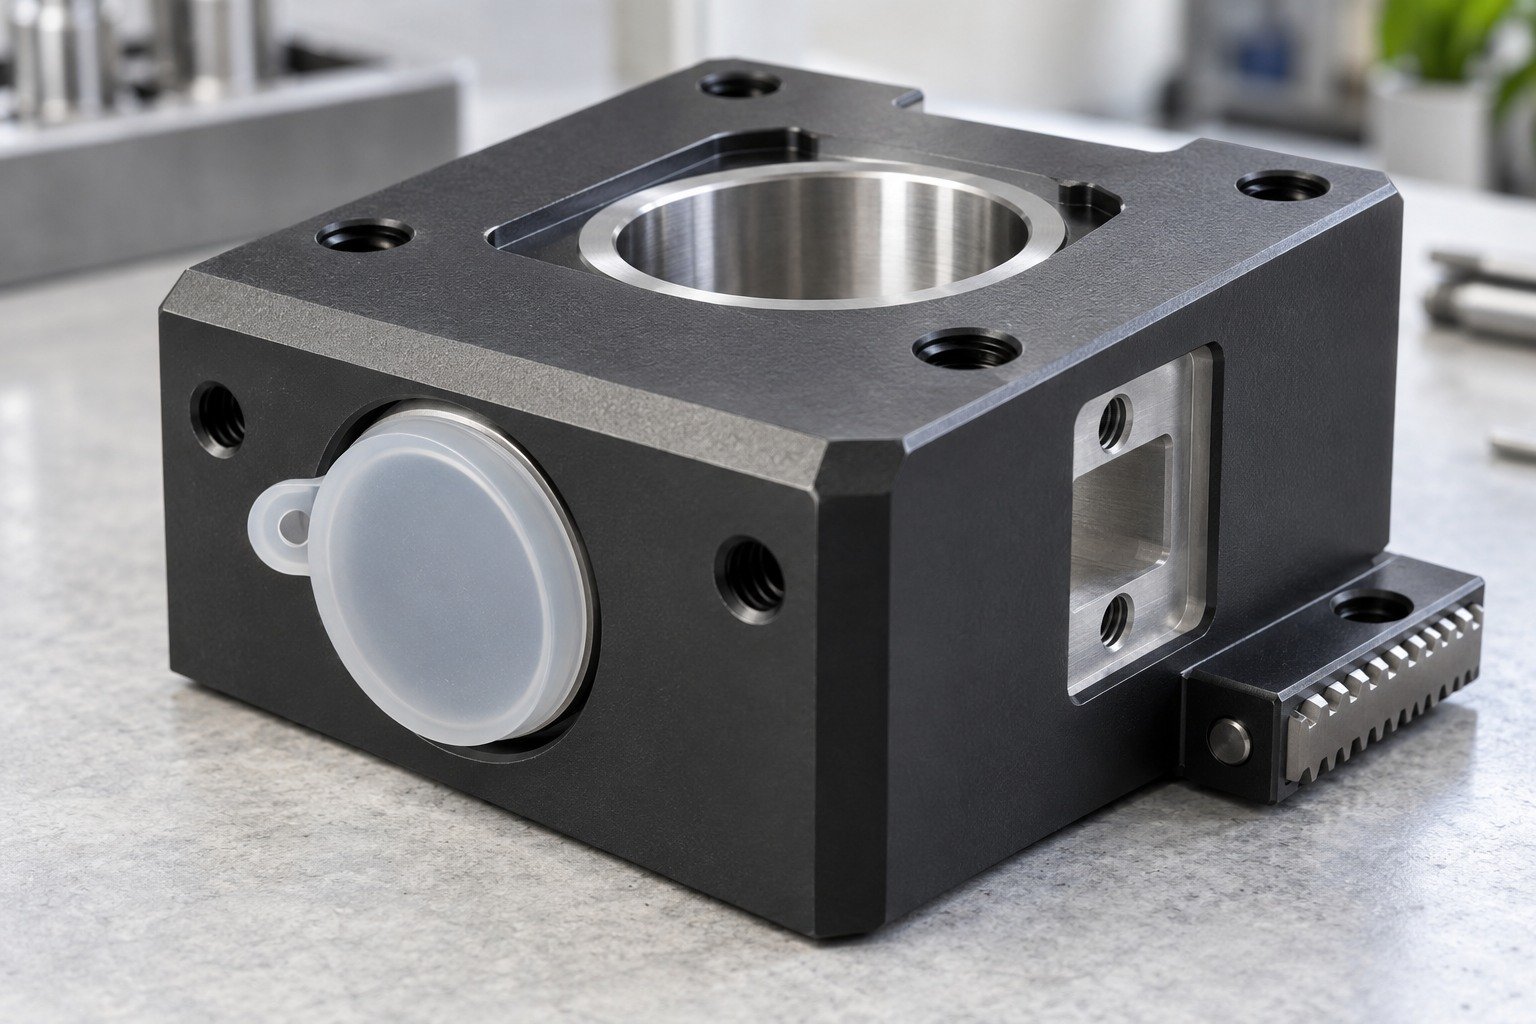
Vereinbaren Sie Mustermenge, Messzustand und Nachweise vor Folgeaufträgen.
| Ihre Fertigpassung | Vereinbartes Muster und Prüfprotokolle. |
|---|---|
| Ihr Verfahren | Bezugsflächen, Lehren und vereinbarter Messzustand. |
| Ihre Nachweise | Musterrevision, Behandlungsnachweise und Abnahmeergebnisse. |
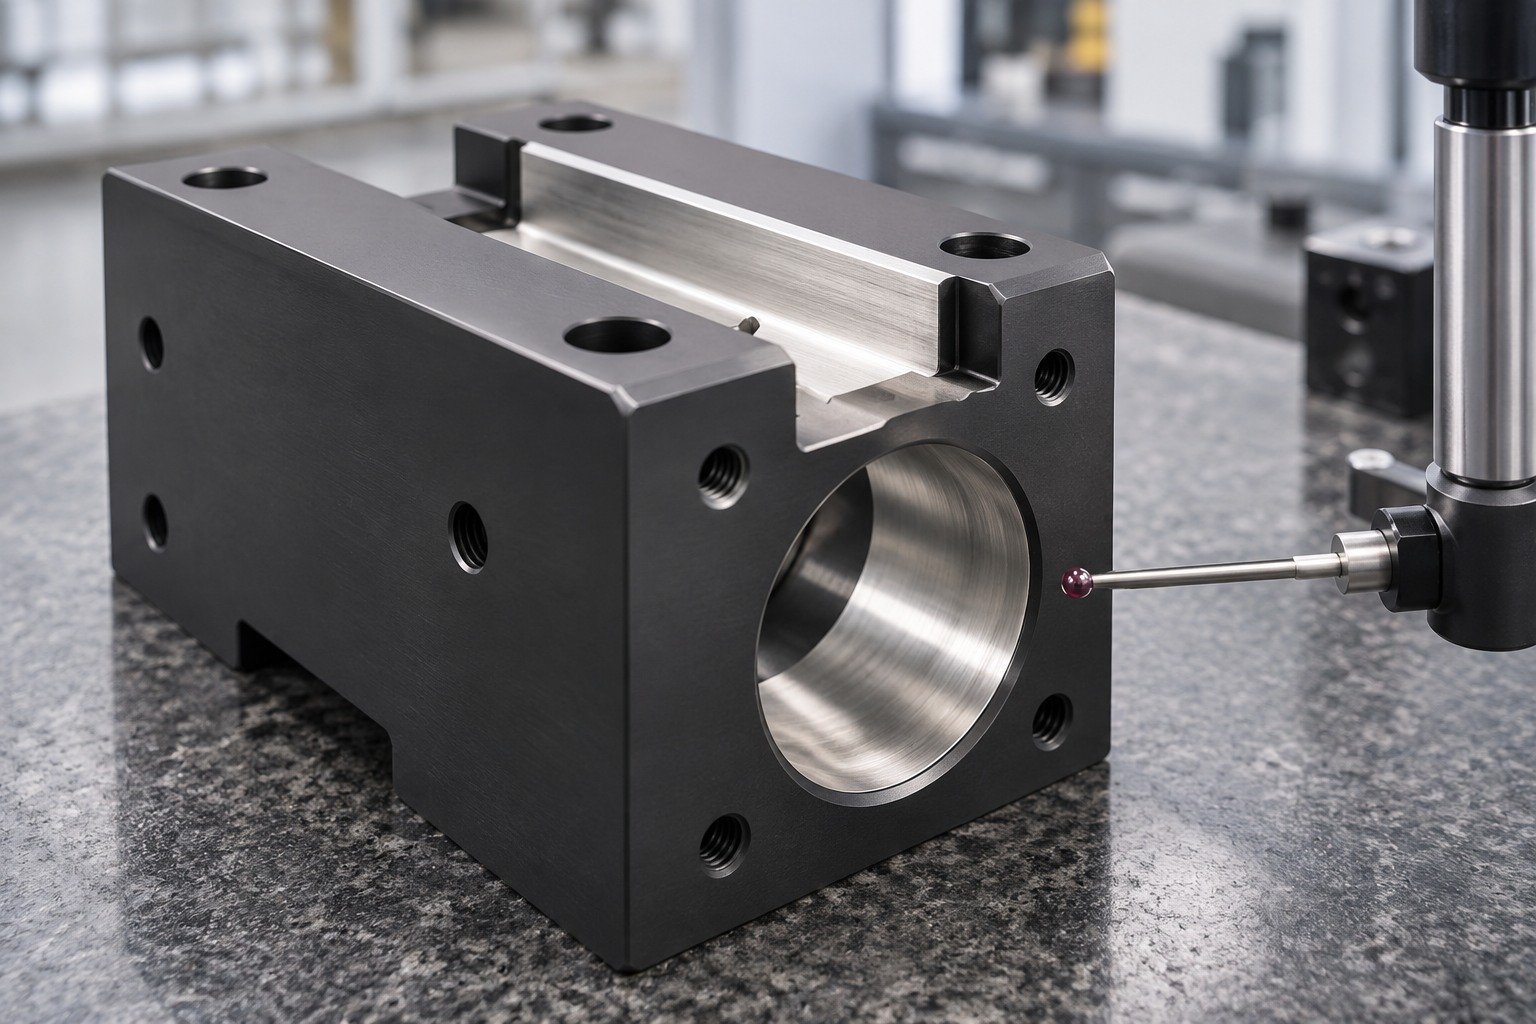
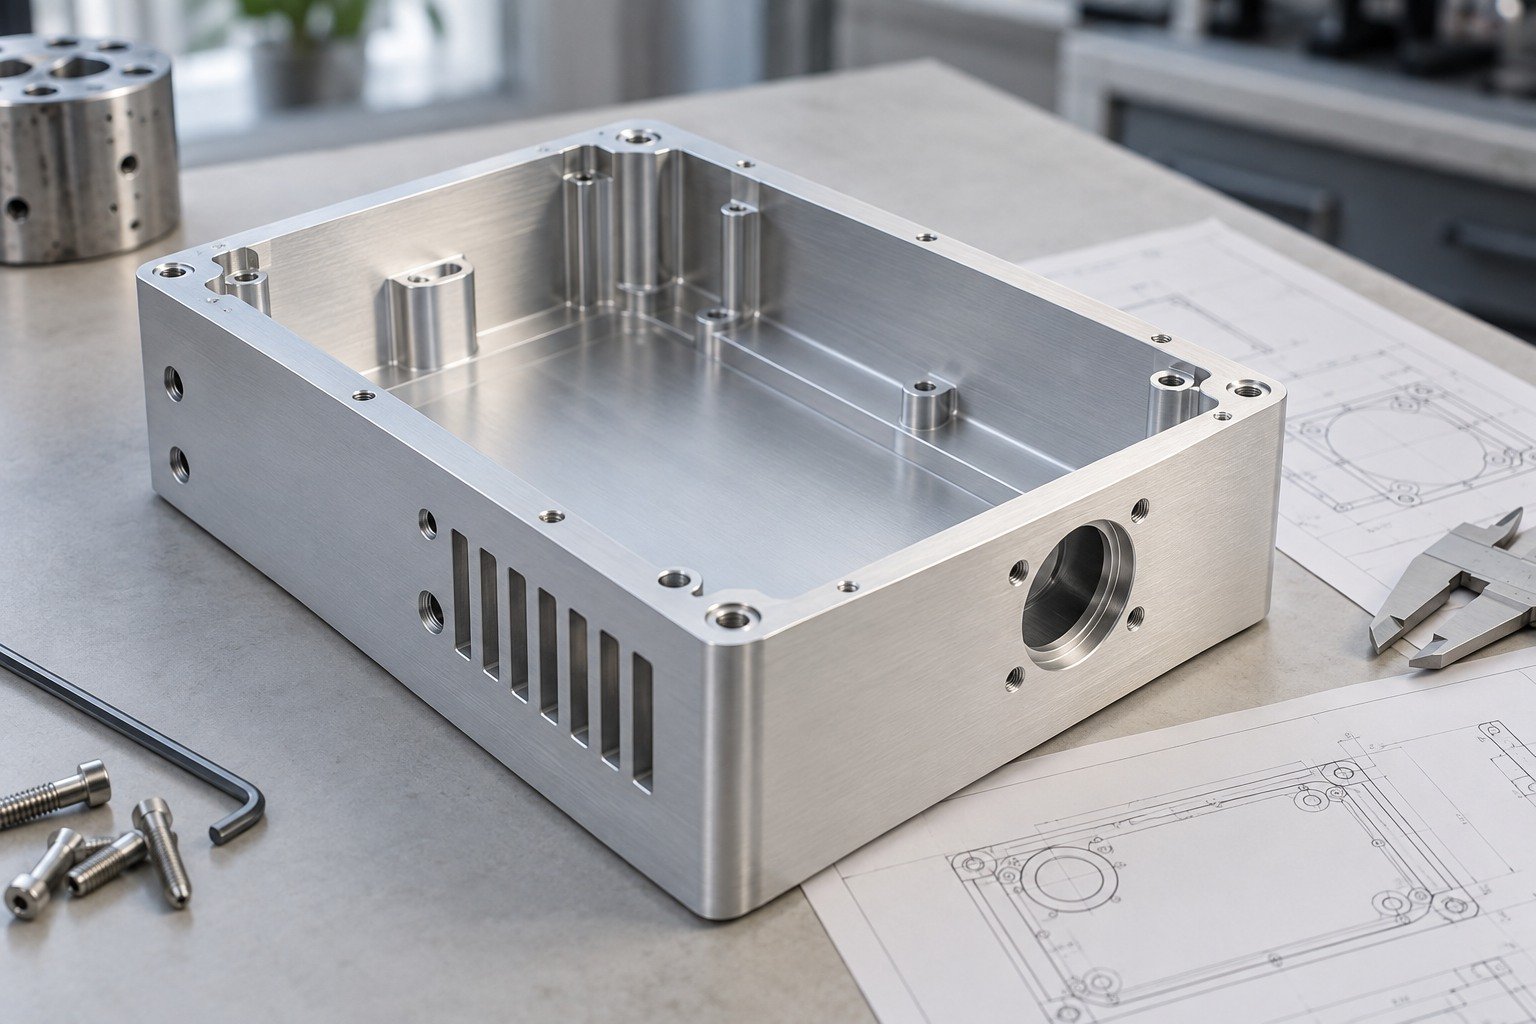
Nennen Sie Legierung, Zustand, Menge, Einsatzumgebung und Lieferanforderungen.
Ein unbehandeltes oder lackiertes, ähnlich aussehendes Teil belegt weder Leistung noch Erscheinungsbild der spezifizierten Eloxaloberfläche.
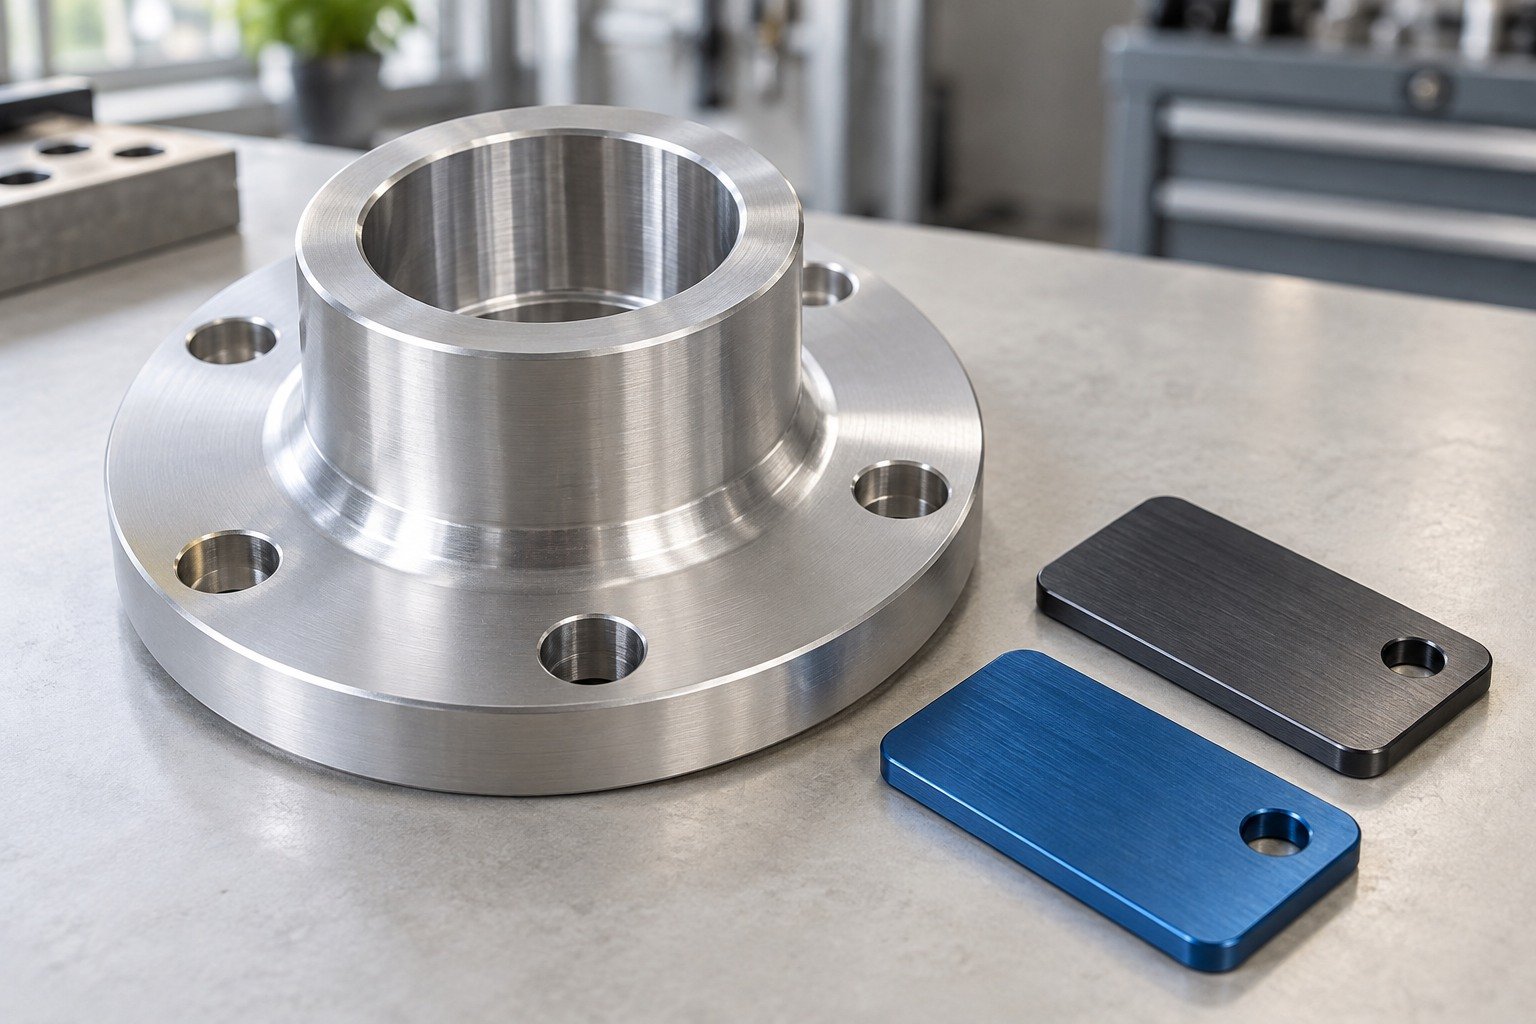
Prüfen Sie das vorgegebene Typ-II- oder Harteloxalverfahren. Bestätigen Sie Lieferumfang, Verdichtung und Prüfnachweise.
Ein unbehandeltes oder lackiertes, ähnlich aussehendes Teil belegt weder Leistung noch Erscheinungsbild der spezifizierten Eloxaloberfläche.
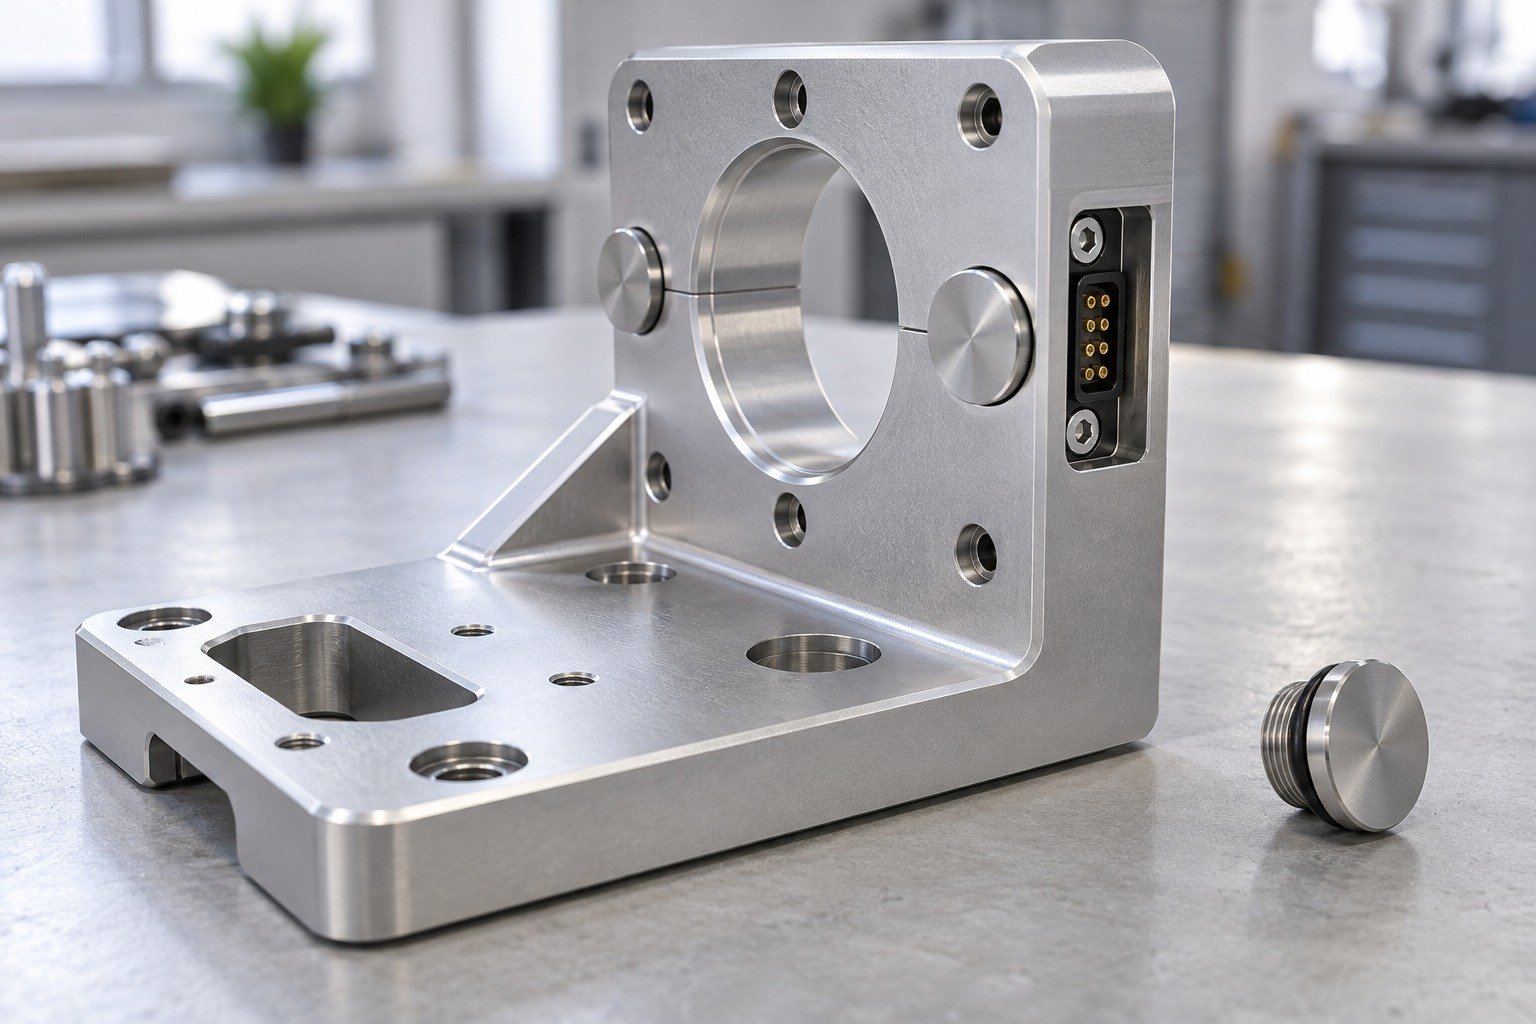
Kennzeichnen Sie kritische Bohrungen, Gewinde, elektrische Kontakte, Sichtflächen und zulässige Gestellkontaktspuren.
Ein unbehandeltes oder lackiertes, ähnlich aussehendes Teil belegt weder Leistung noch Erscheinungsbild der spezifizierten Eloxaloberfläche.
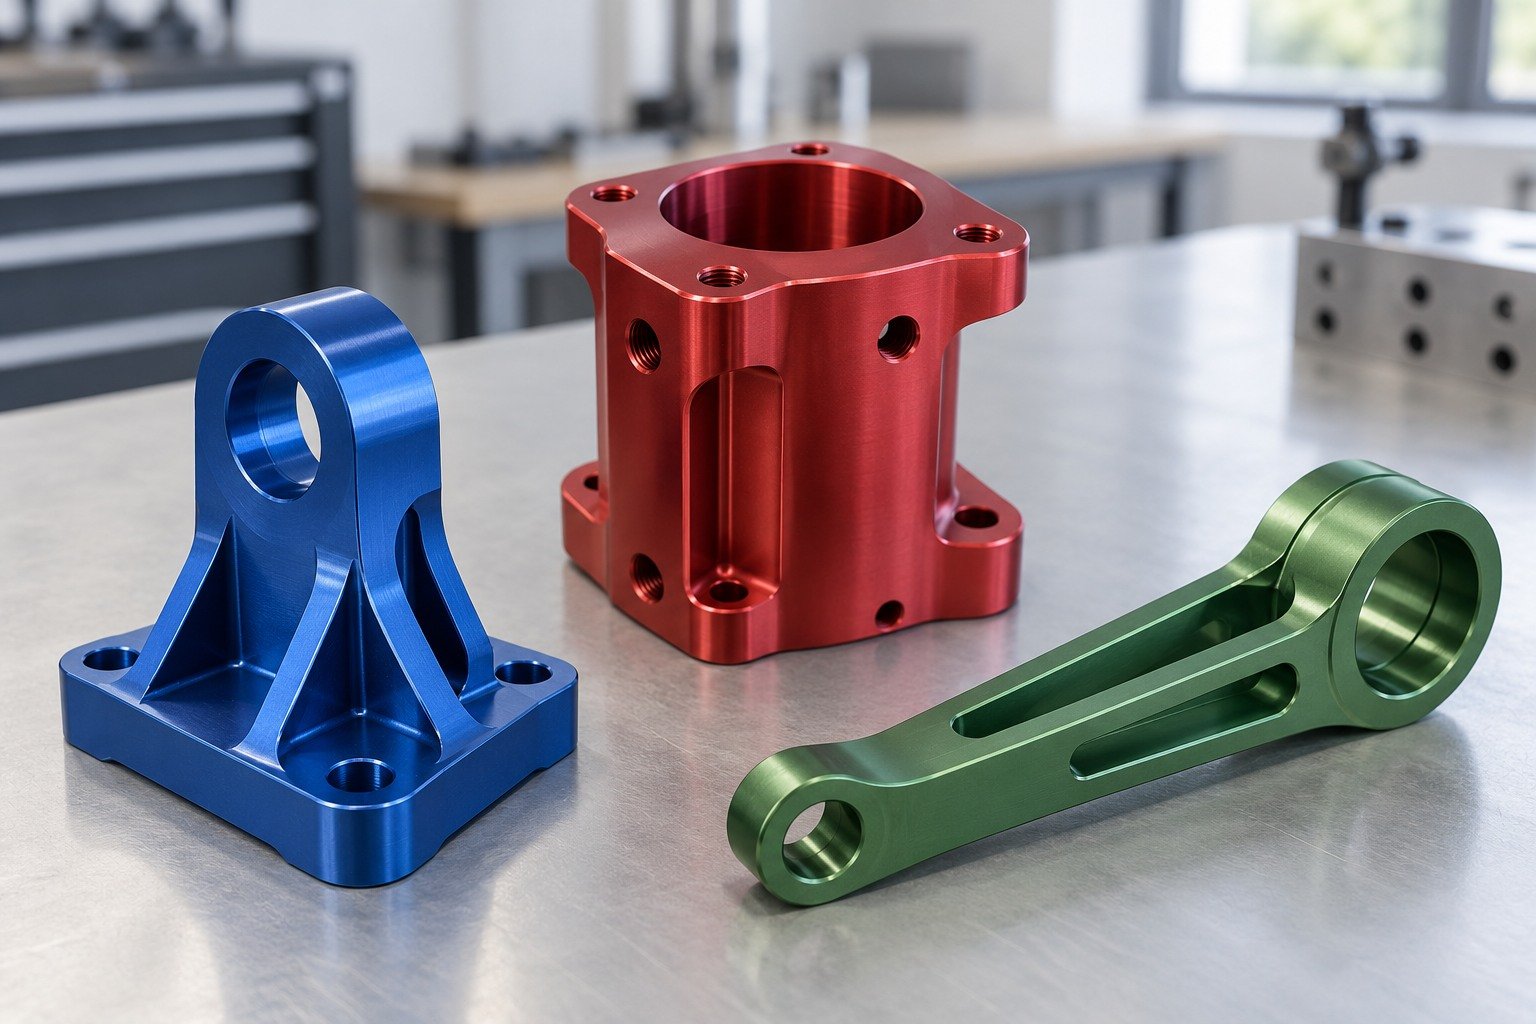
Prüfen Sie Fertigmaße, Farbe, Struktur und Abdeckgrenzen an repräsentativen behandelten Teilen.
Ein unbehandeltes oder lackiertes, ähnlich aussehendes Teil belegt weder Leistung noch Erscheinungsbild der spezifizierten Eloxaloberfläche.
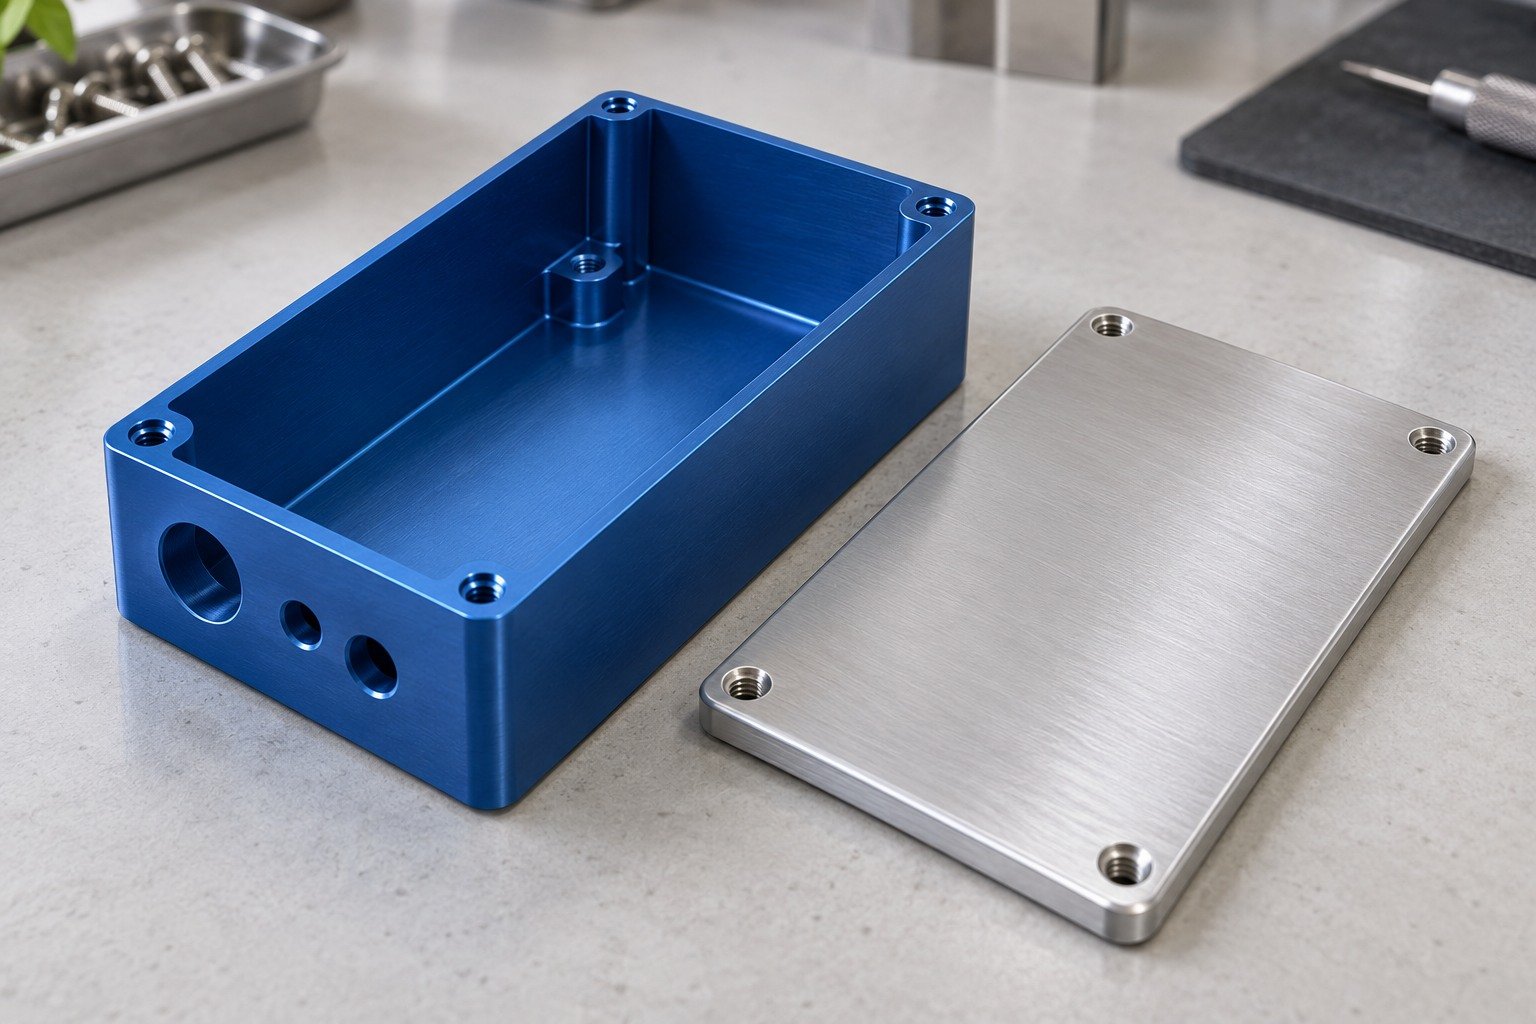
Dokumentieren Sie vereinbarte Änderungen, Musterergebnisse, Oberflächenvorgabe und Freigabeverantwortung vor Produktionsbeginn.
Ein unbehandeltes oder lackiertes, ähnlich aussehendes Teil belegt weder Leistung noch Erscheinungsbild der spezifizierten Eloxaloberfläche.
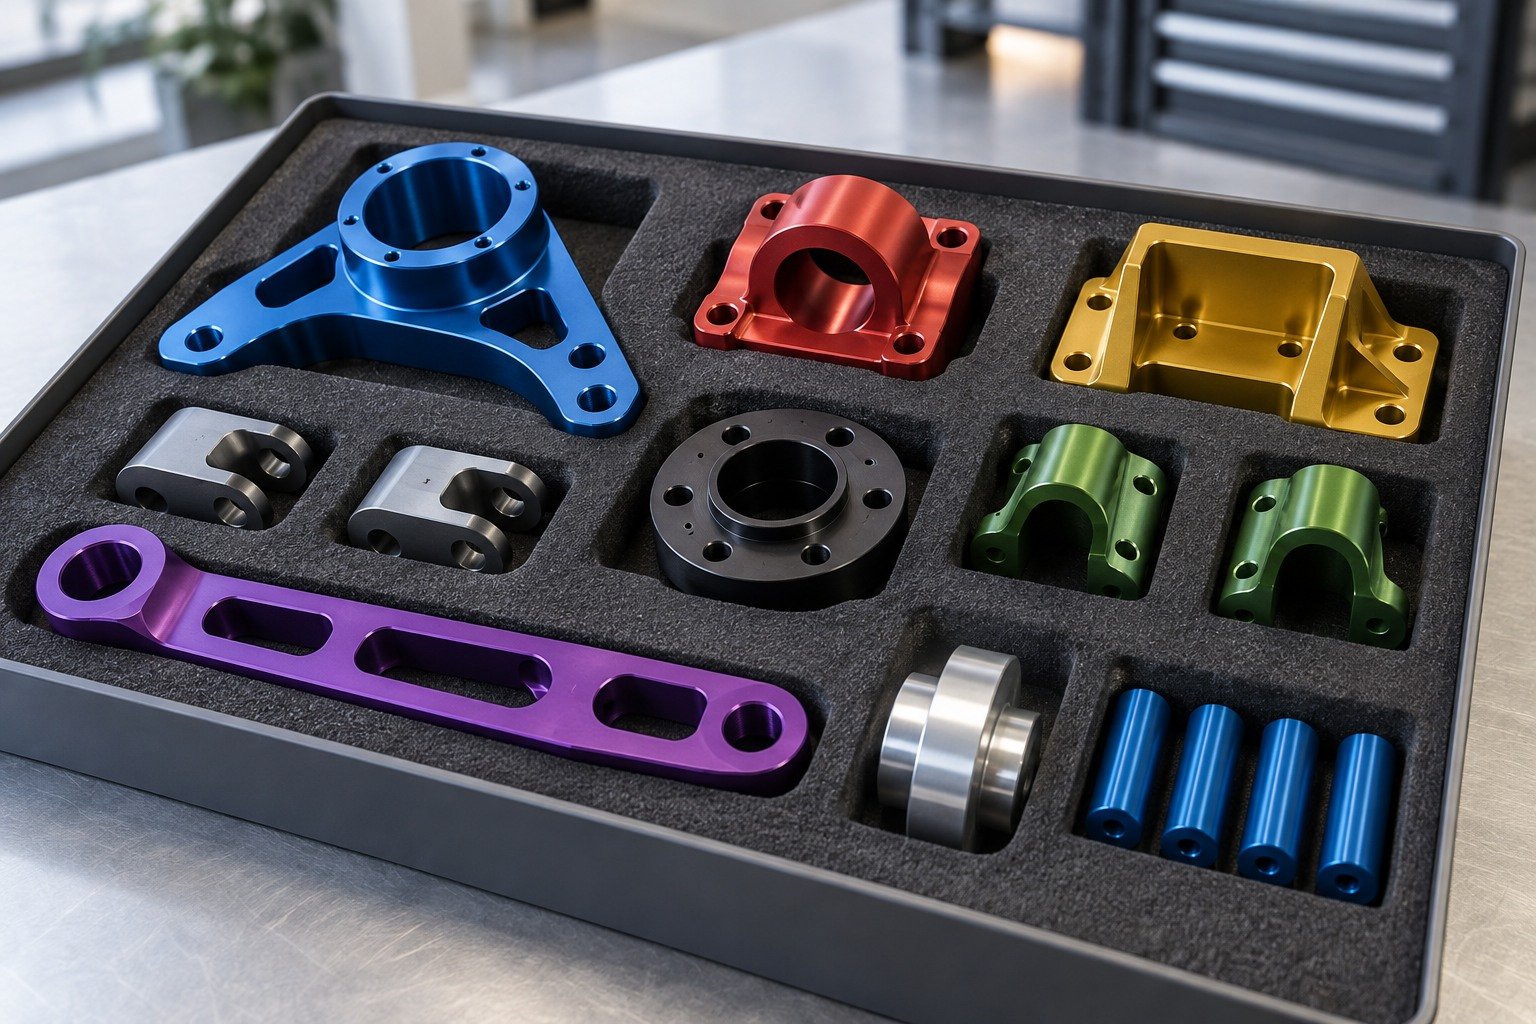
Geben Sie bei Folgeaufträgen die freigegebene Revision, Musterreferenz, Verpackung und Nachweise an.
Ein unbehandeltes oder lackiertes, ähnlich aussehendes Teil belegt weder Leistung noch Erscheinungsbild der spezifizierten Eloxaloberfläche.
Definieren Sie mit diesen Konstruktionshinweisen zum Eloxieren die für Ihre Baugruppe entscheidenden Schnittstellen.
Eloxalschichtdicke und Wachstum nach außen sind unterschiedliche Größen. Prüfen Sie die Maßzugabe für das konkrete Verfahren und die Geometrie. Gehen Sie nicht bei jedem Auftrag von demselben Wachstumsverhältnis aus.
| Ihre Zeichnung | Maße vor der Behandlung und Fertigmaße mit Bezugsflächen. |
|---|---|
| Unsere Prüfung | Vorgegebene Schichtdicke, Wachstum nach außen und Messplan. |
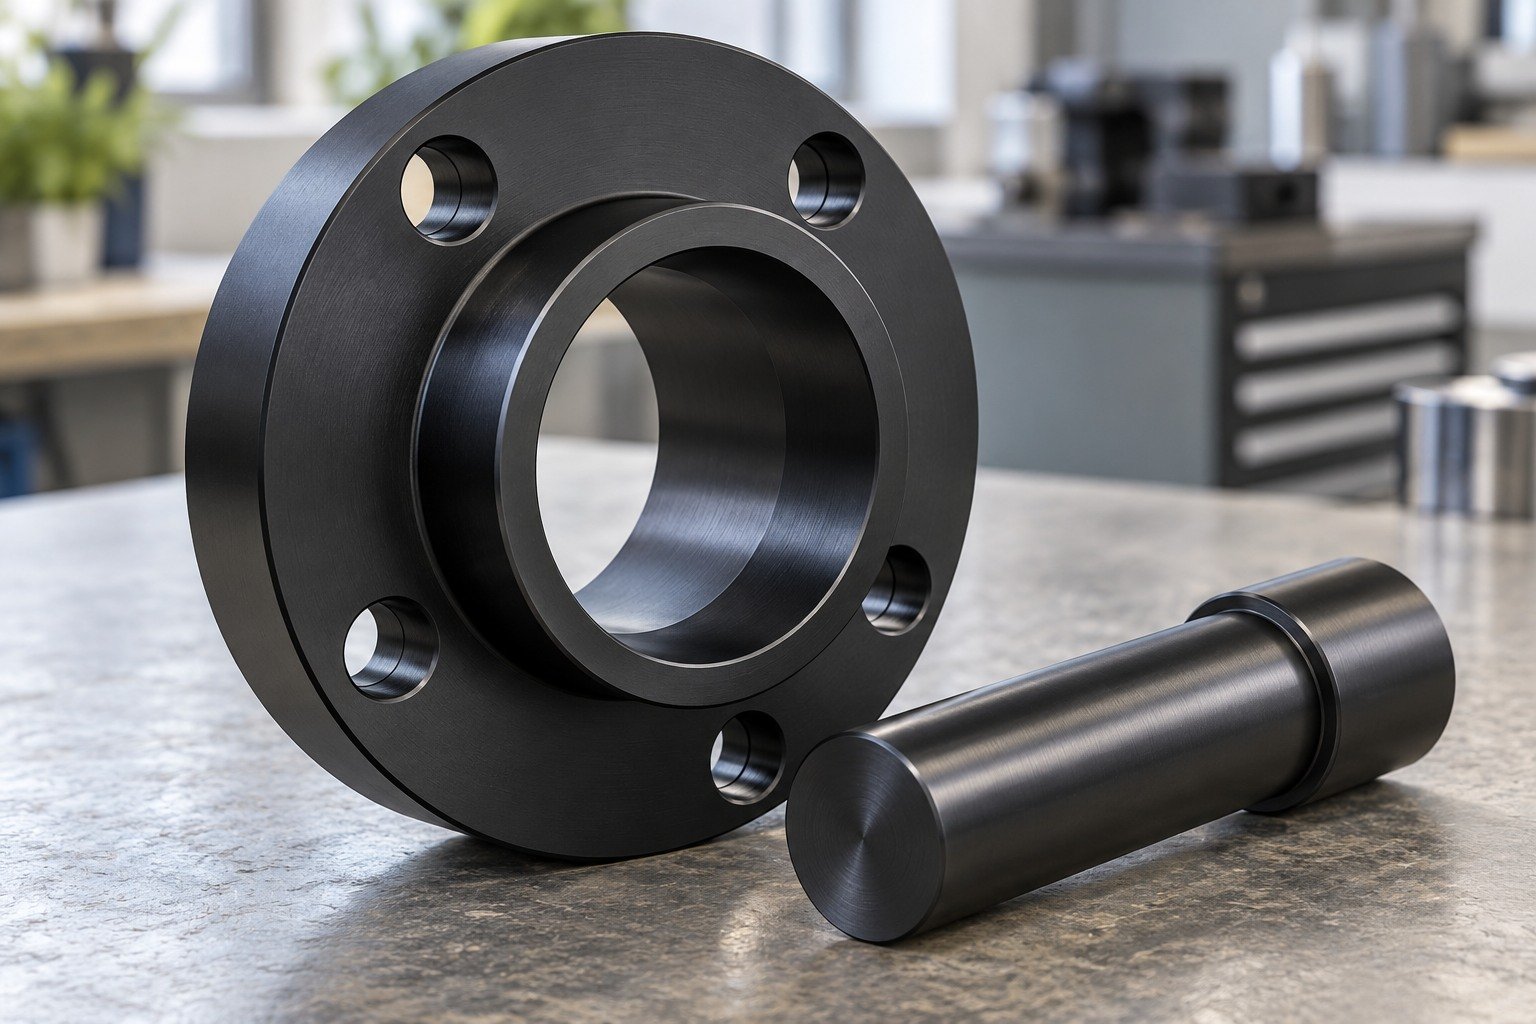
Definieren Sie die Abnahme von Gewinden und Bohrungen im Fertigzustand. Abdeckungen, Maßzugaben oder ein freigegebener nachfolgender Bearbeitungsschritt können erforderlich sein.
| Ihre Angaben | Gewindevorgabe, Lehre und Grenzmaße kritischer Bohrungen. |
|---|---|
| Unsere Prüfung | Umsetzbarkeit der Abdeckung und Prüfung der Fertigpassung. |
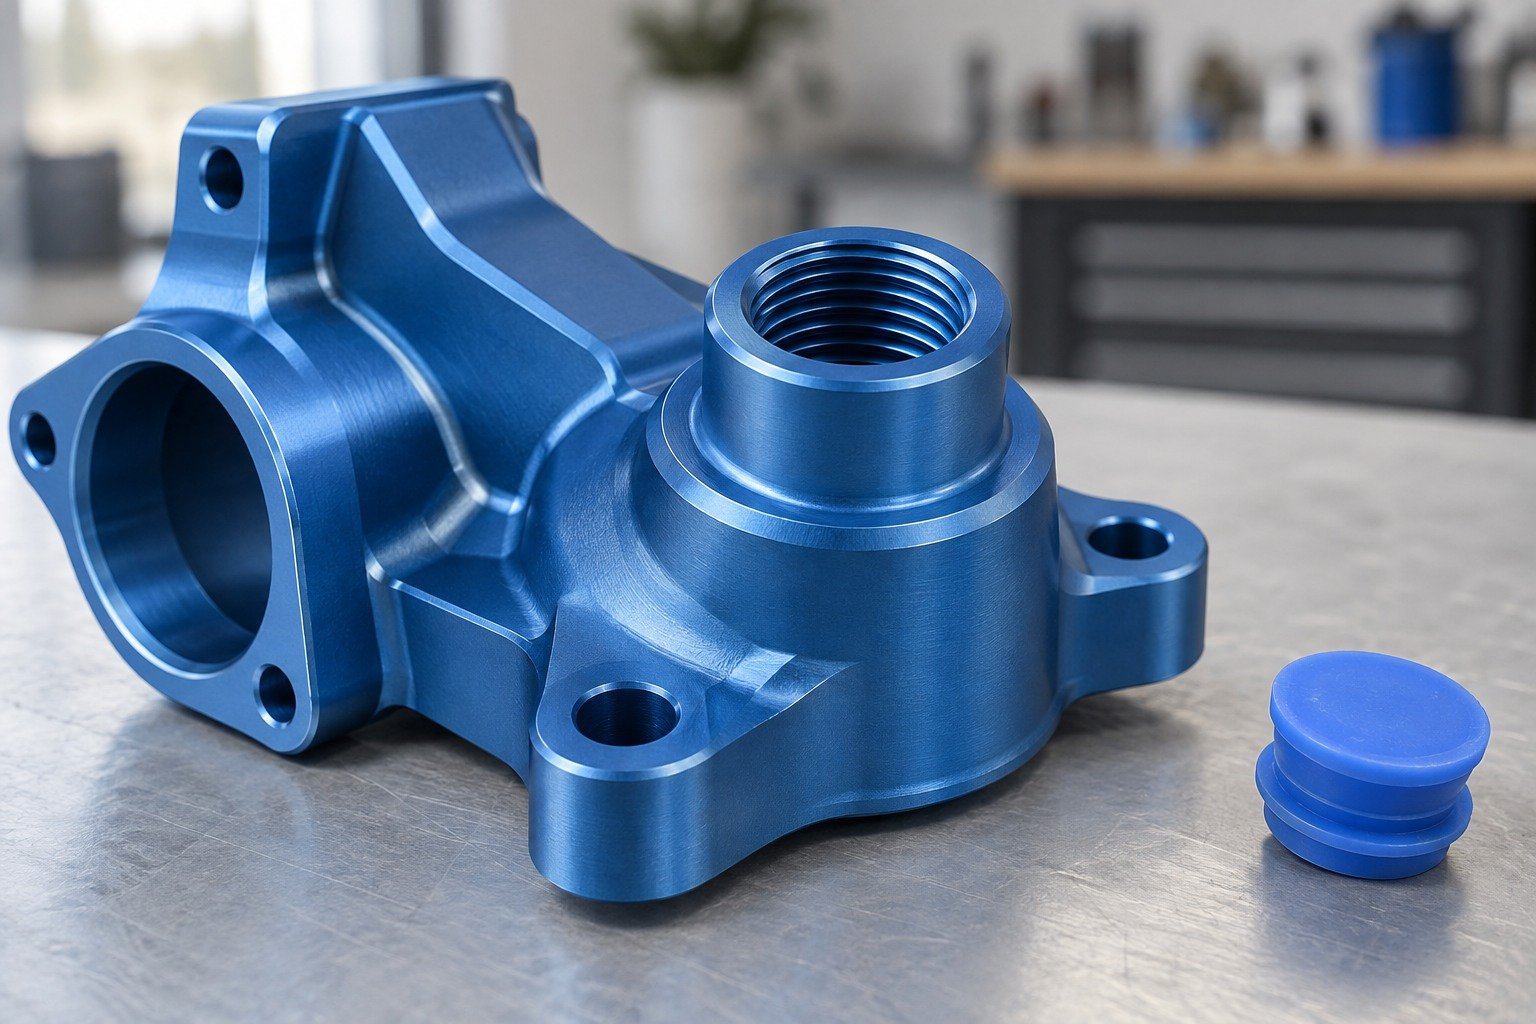
Kennzeichnen Sie Erdungs-, Potentialausgleichs- und andere leitfähige Schnittstellen ausdrücklich. Definieren Sie Abdeckgrenzen und endgültige Kontaktanforderungen.
| Ihre Angaben | Kontaktflächen und eindeutig bemaßte Grenzen. |
|---|---|
| Unsere Prüfung | Abdeckverfahren, Übergänge und Prüfzugang. |
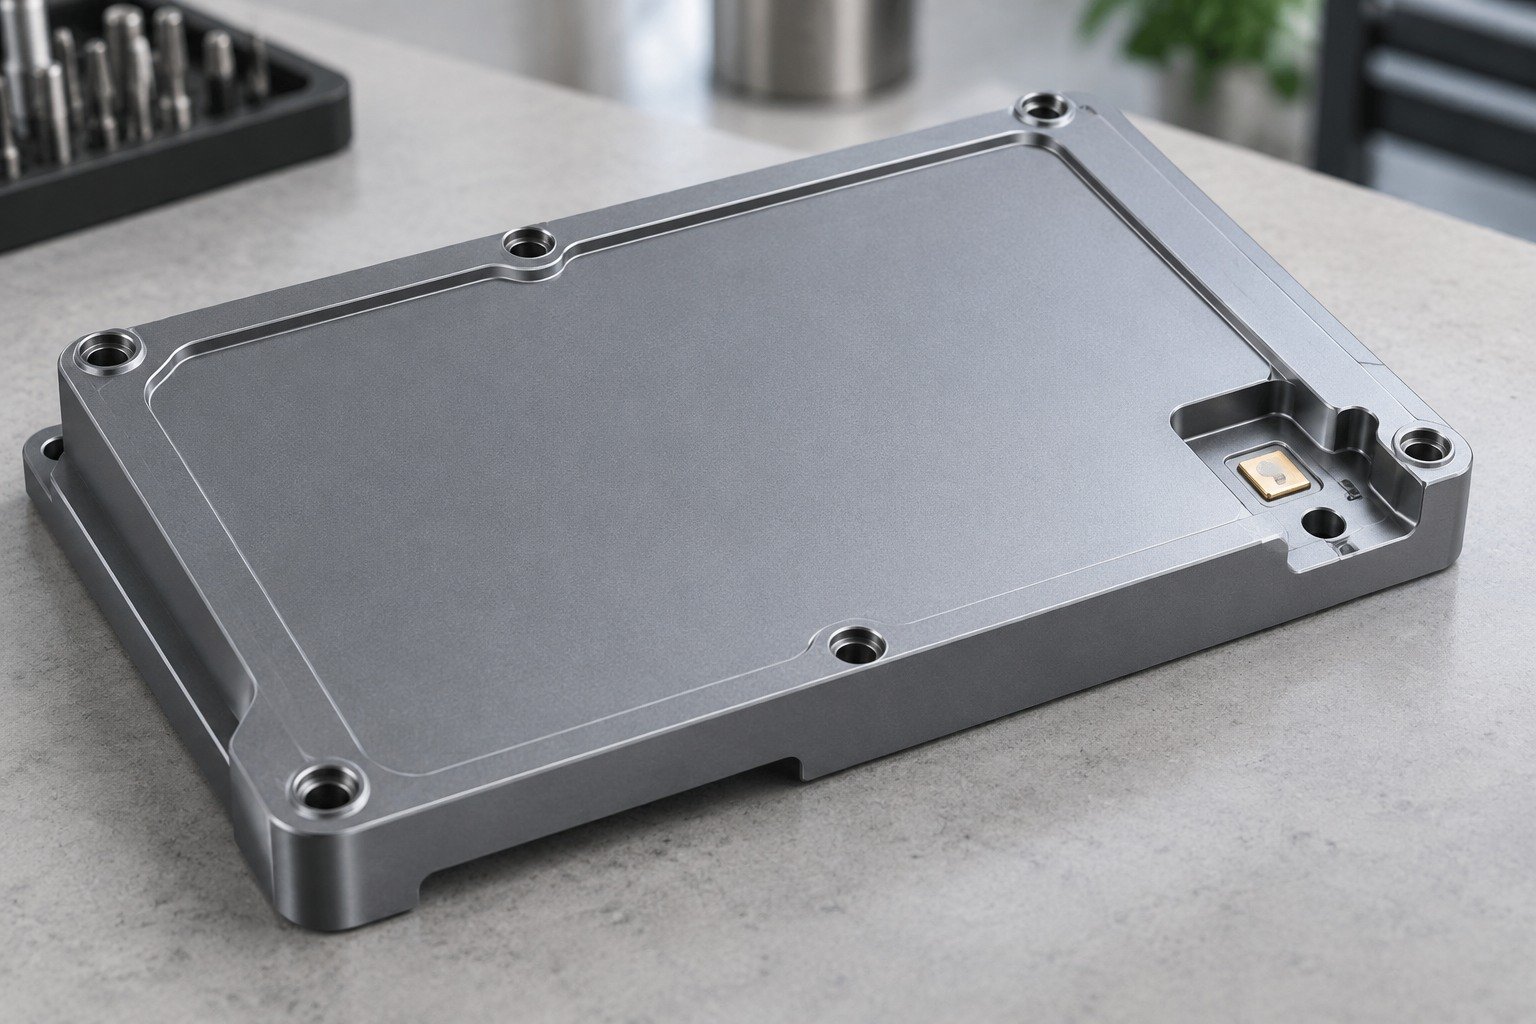
Während der Behandlung ist elektrischer Kontakt erforderlich. Vereinbaren Sie Lage und zulässiges Erscheinungsbild von Gestellspuren außerhalb kritischer Sichtbereiche.
| Ihre Angaben | Sichtbereiche und zulässige verdeckte Flächen. |
|---|---|
| Unsere Prüfung | Gestellkontaktlage und Erscheinungsbild des Musters. |
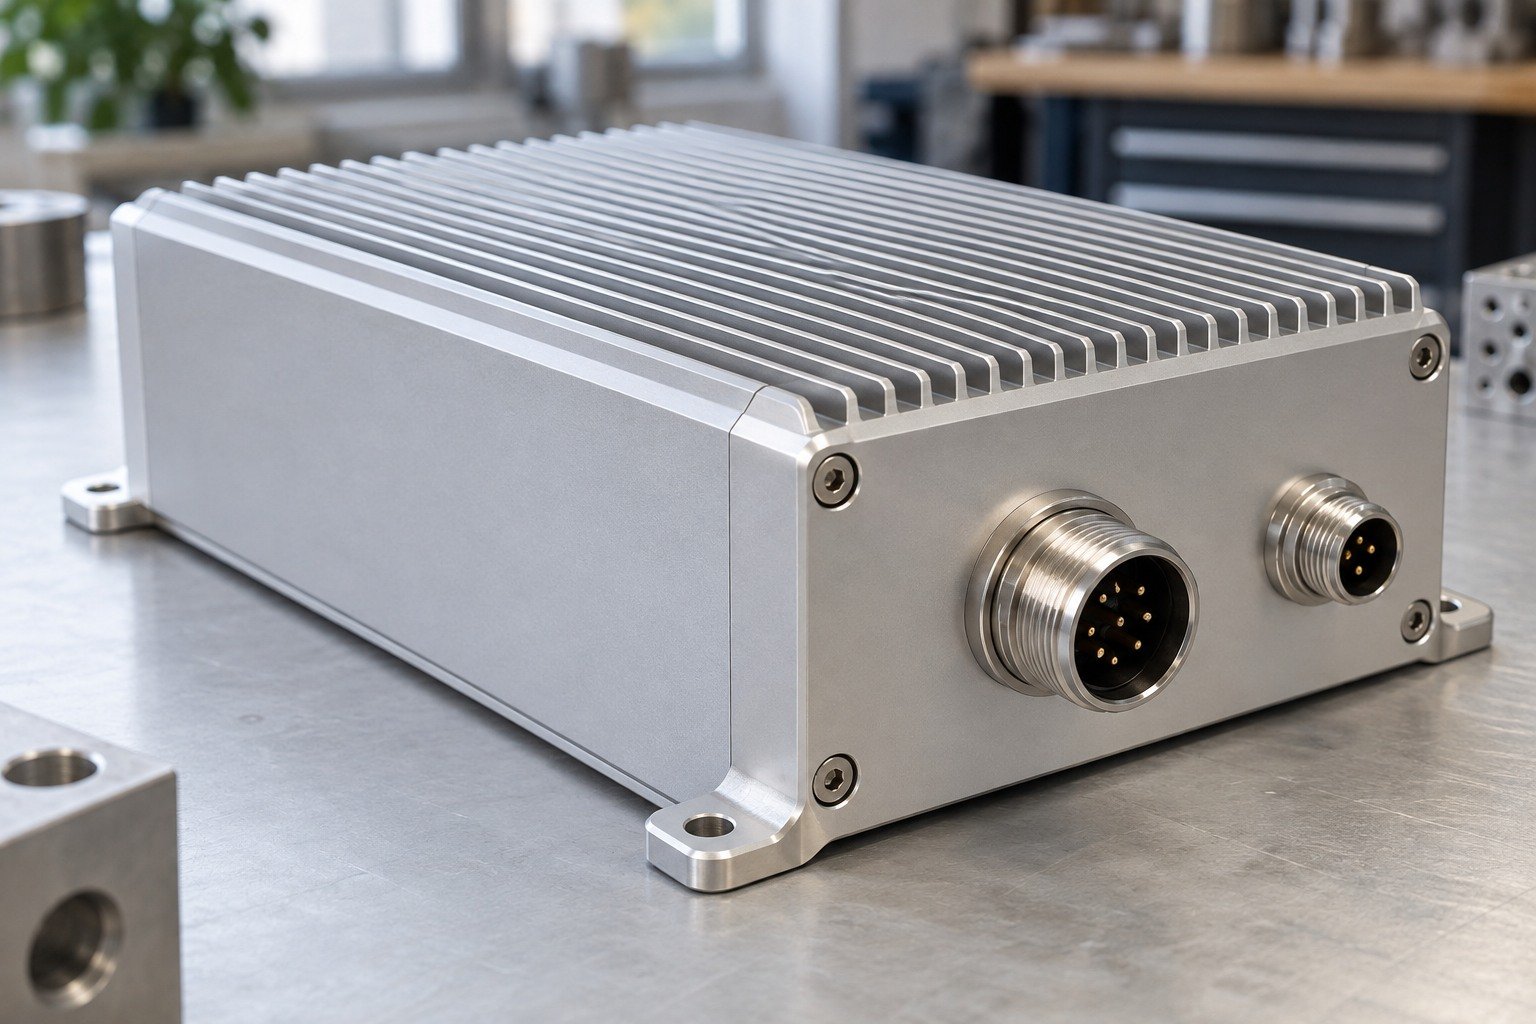
Legierung, Oberflächenzustand, Vorbehandlung und Verfahren beeinflussen die Eloxalfarbe. Vergleichen Sie reale Muster unter vereinbarten Betrachtungsbedingungen.
| Ihre Angaben | Legierung, Struktur, Referenzmuster und Betrachtungsbedingungen. |
|---|---|
| Unsere Prüfung | Repräsentatives behandeltes Muster und zulässige Abweichungen. |
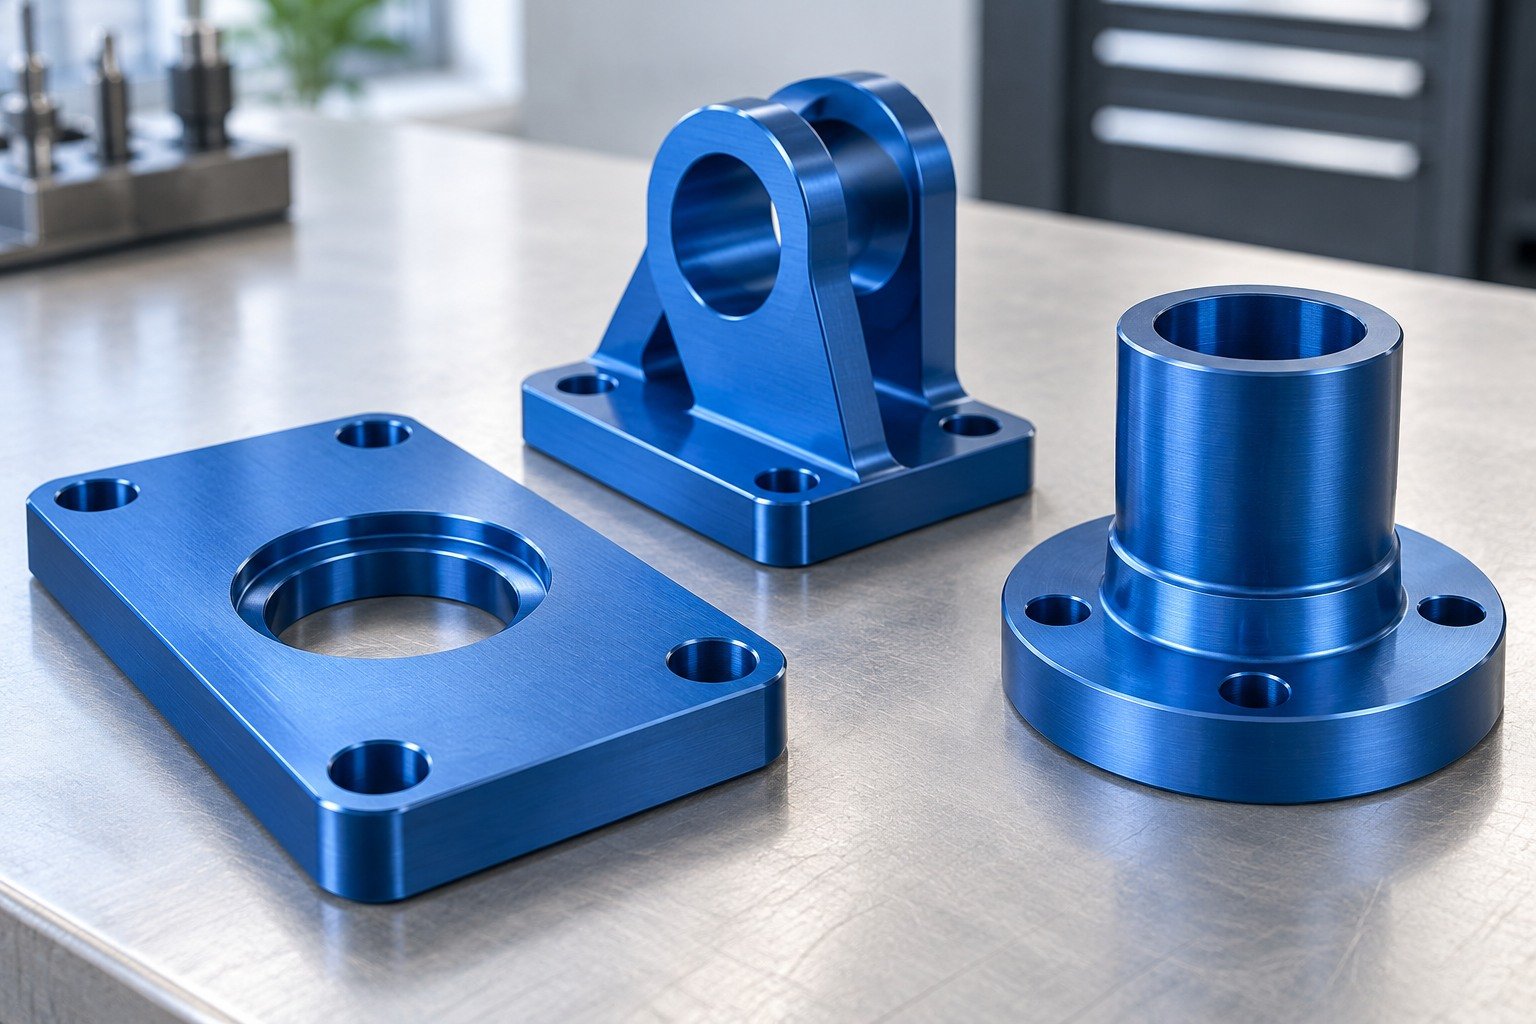
Welle, Nut oder Gleitverbindung müssen nach abgeschlossener Behandlung funktionieren. Prüfen Sie beide Gegenstücke und ihre Behandlungszustände.
| Ihre Angaben | Gegenstück, Spiel und Einsatzumgebung. |
|---|---|
| Unsere Prüfung | Fertiger Paarungszustand und verwendbare Lehren. |
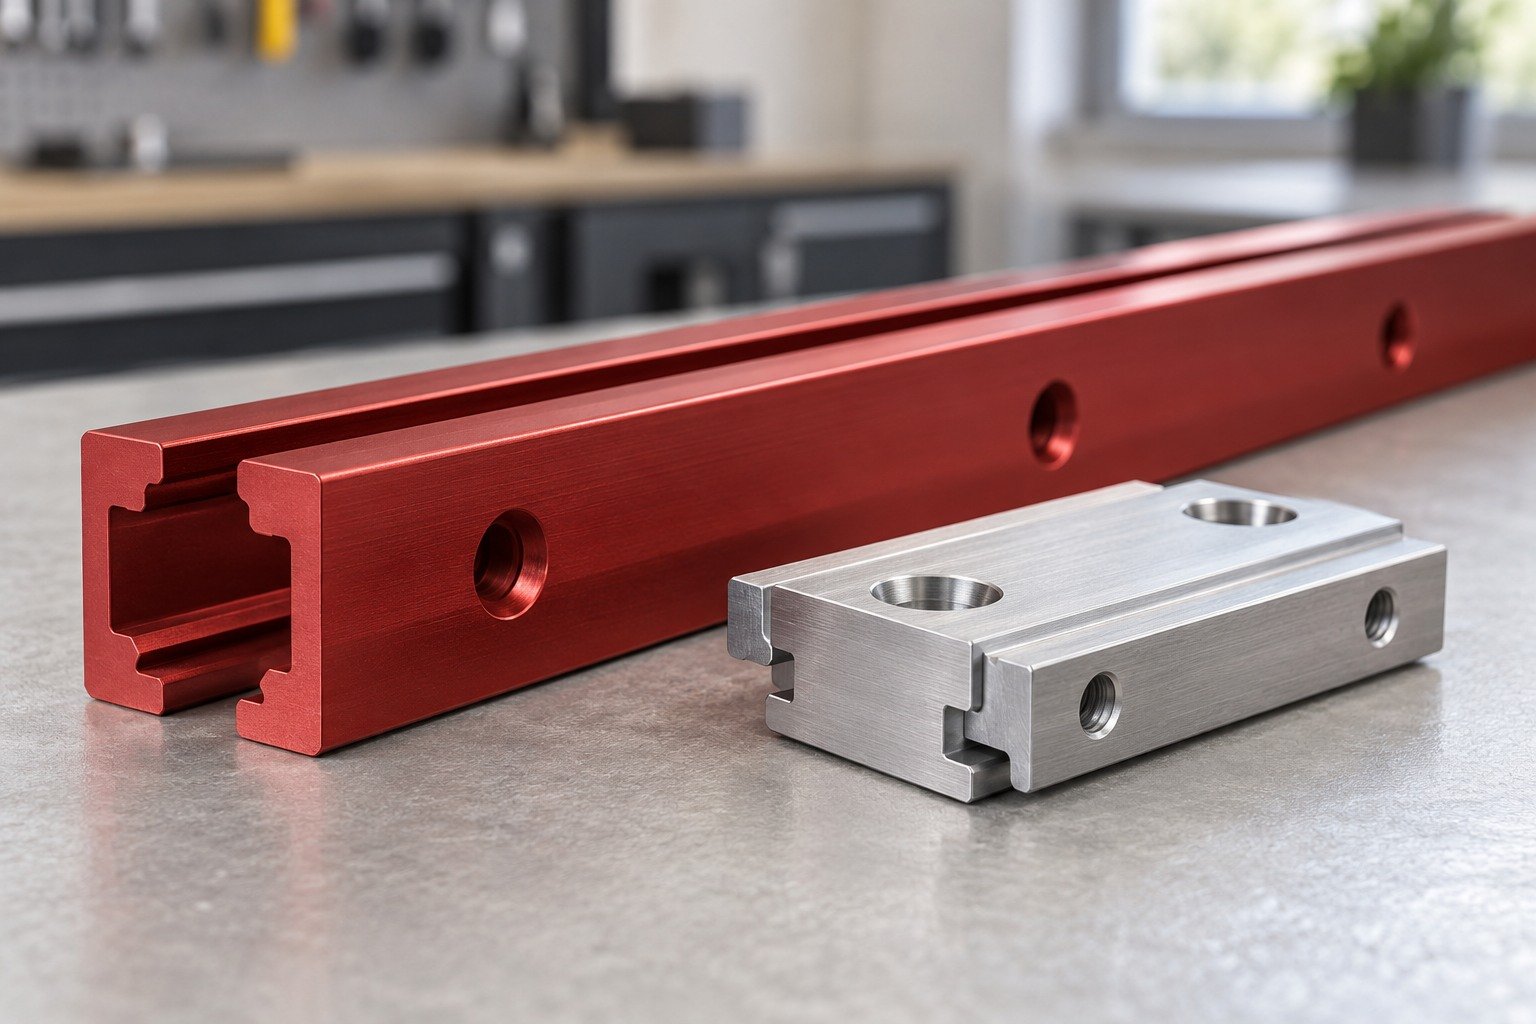
Prüfen Sie Sacklöcher, Taschen, scharfe Kanten und Entwässerung mit dem Bearbeiter. Abdeck- und Spülzugang hängen von der Geometrie ab.
| Ihre Angaben | Vollständige Geometrie und innere Merkmale. |
|---|---|
| Unsere Prüfung | Zugänglichkeit, Entwässerung und merkmalsbezogener Behandlungsumfang. |
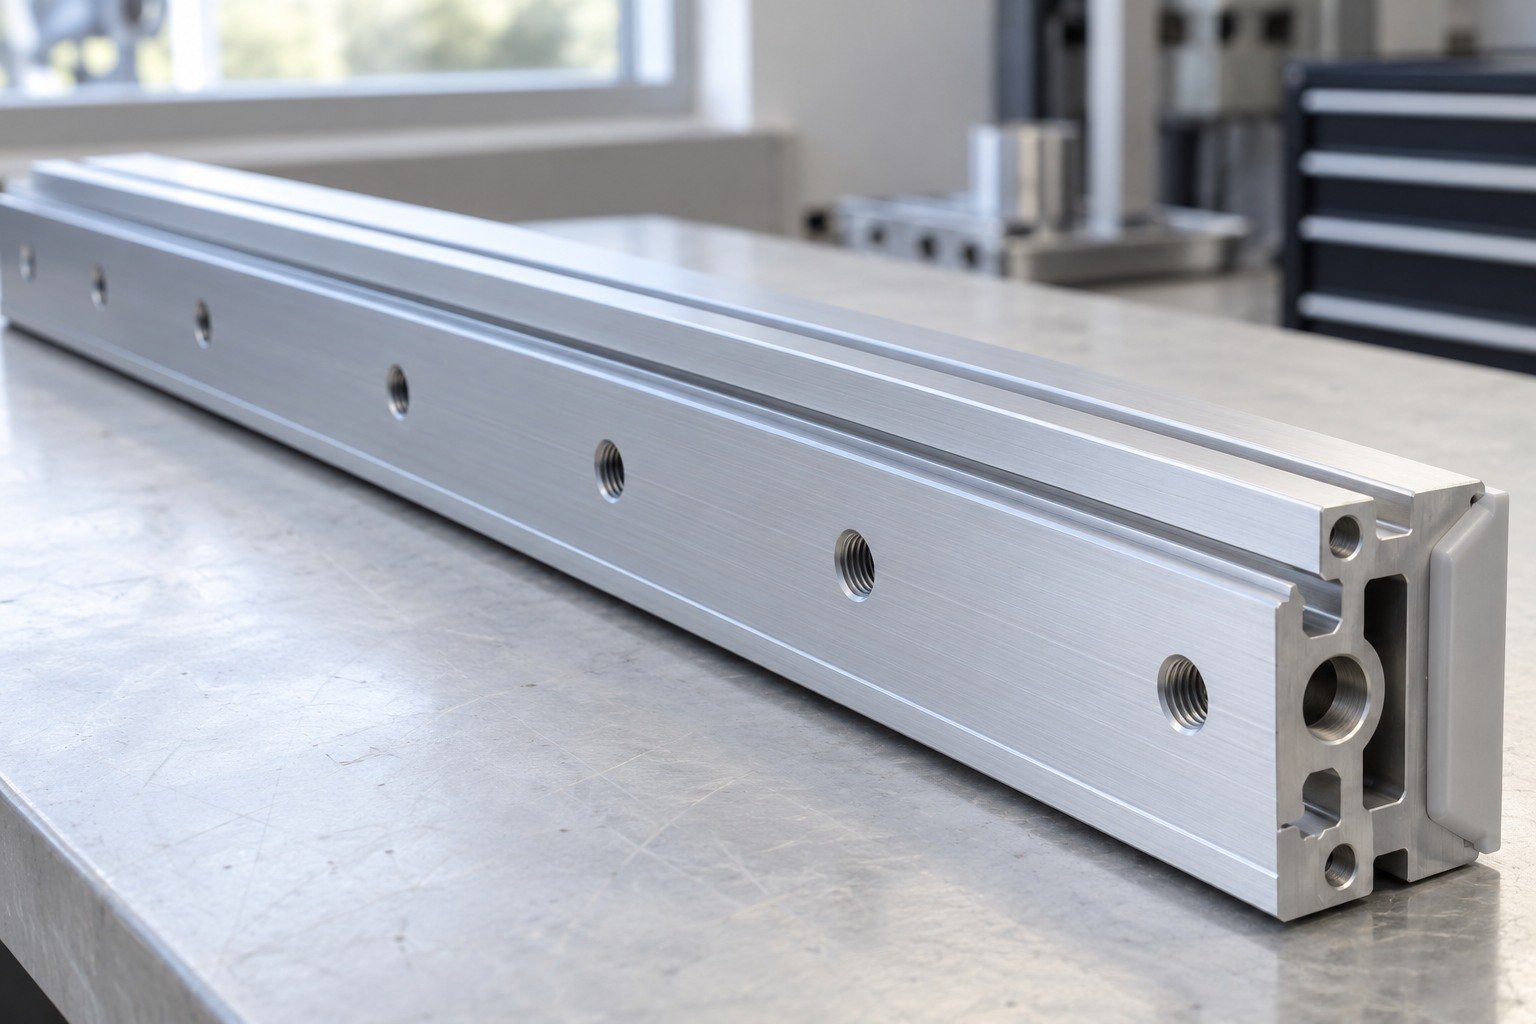
Die Eloxaloberfläche beginnt beim Grundwerkstoff. Definieren Sie Bearbeitungsspuren, Bürstrichtung oder Strahlstruktur vor der Musterfreigabe.
| Ihre Angaben | Ausgangsoberfläche und gewünschte Struktur. |
|---|---|
| Unsere Prüfung | Vorbehandlung, Sichtmuster und Handhabung. |
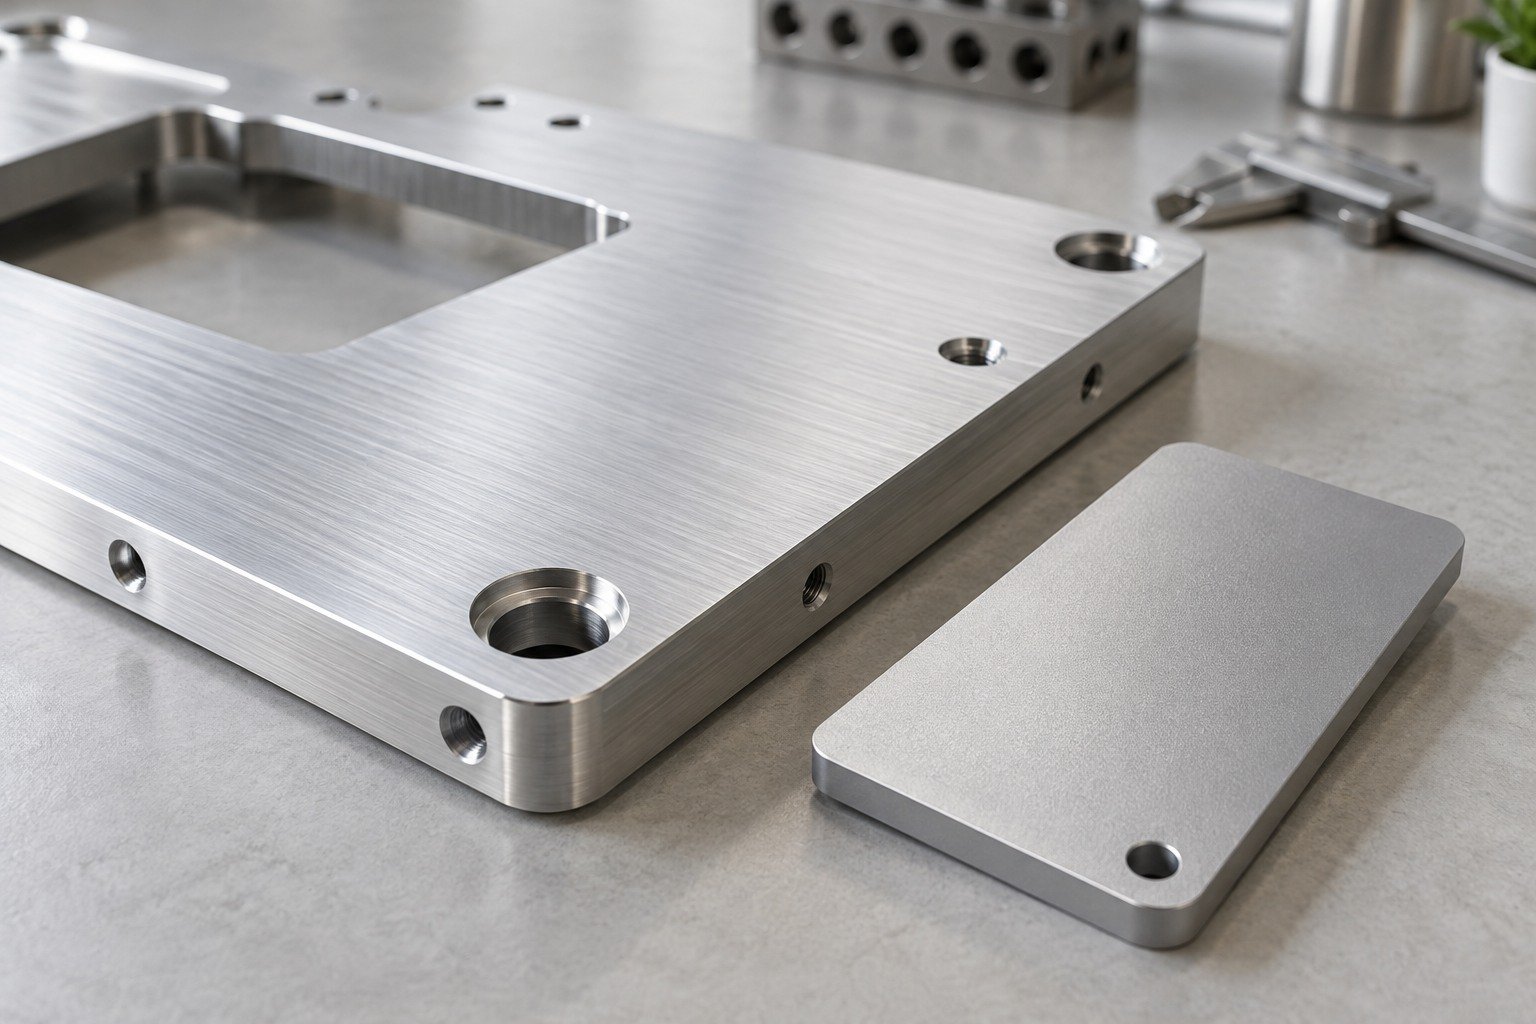
Werkstoff- und Farbbezeichnungen allein definieren kein abnahmefähiges Fertigteil.
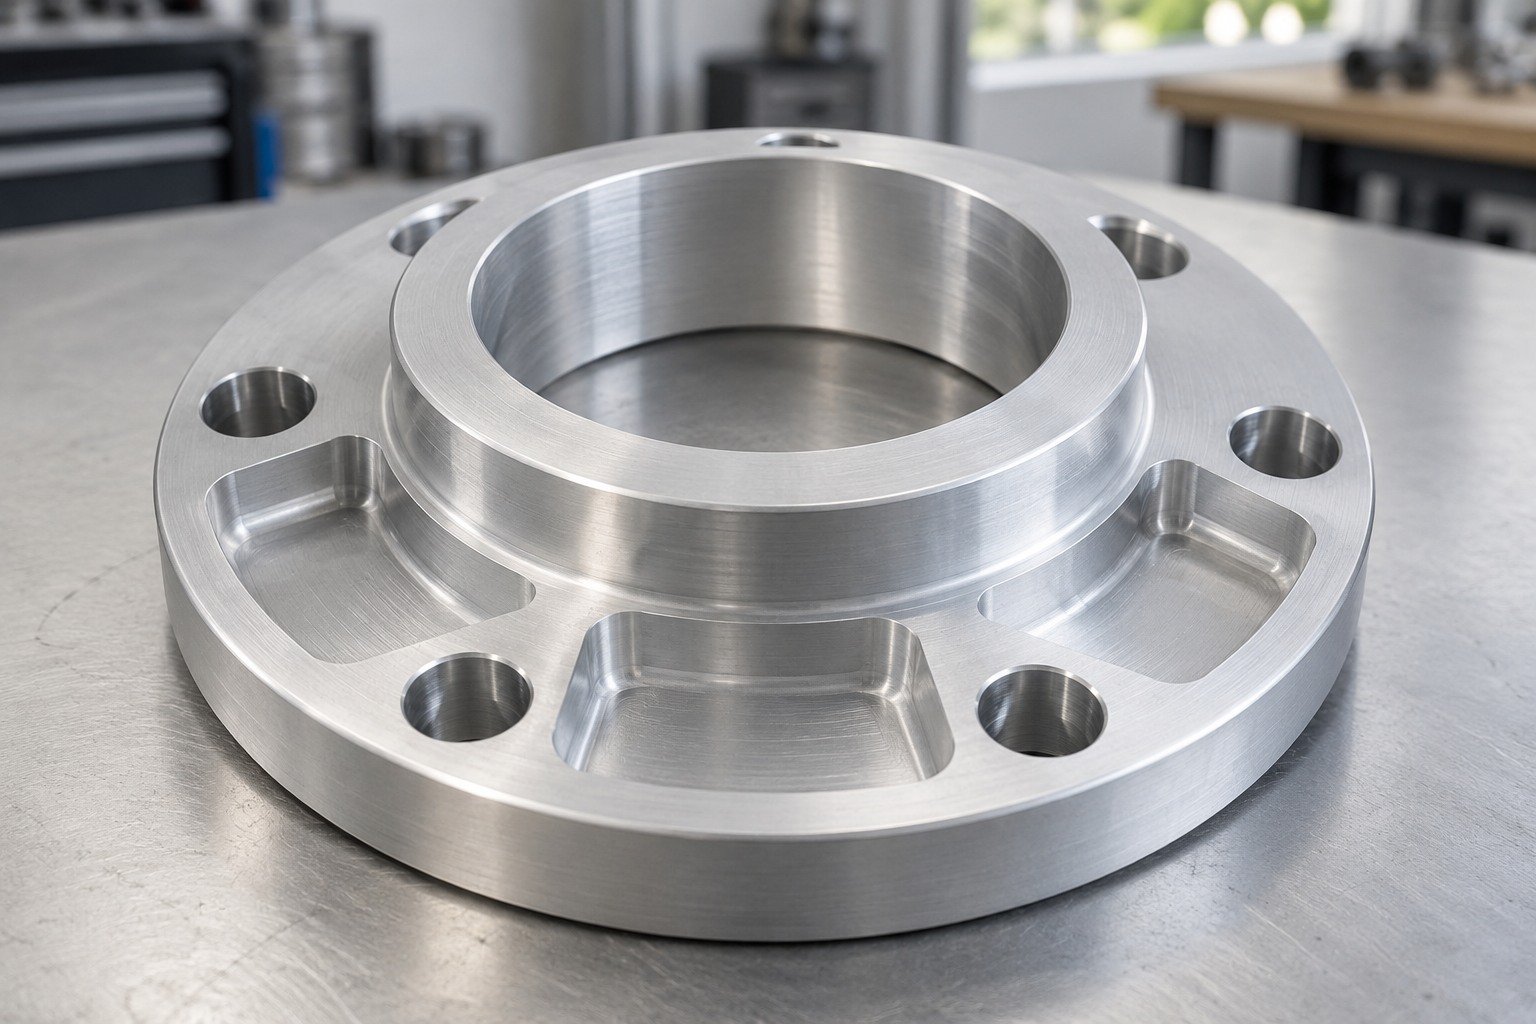
Geben Sie beim Eloxieren von Aluminium 6061 Werkstoffzustand, Bearbeitungszustand, Sichtflächen und Fertigmaße an.
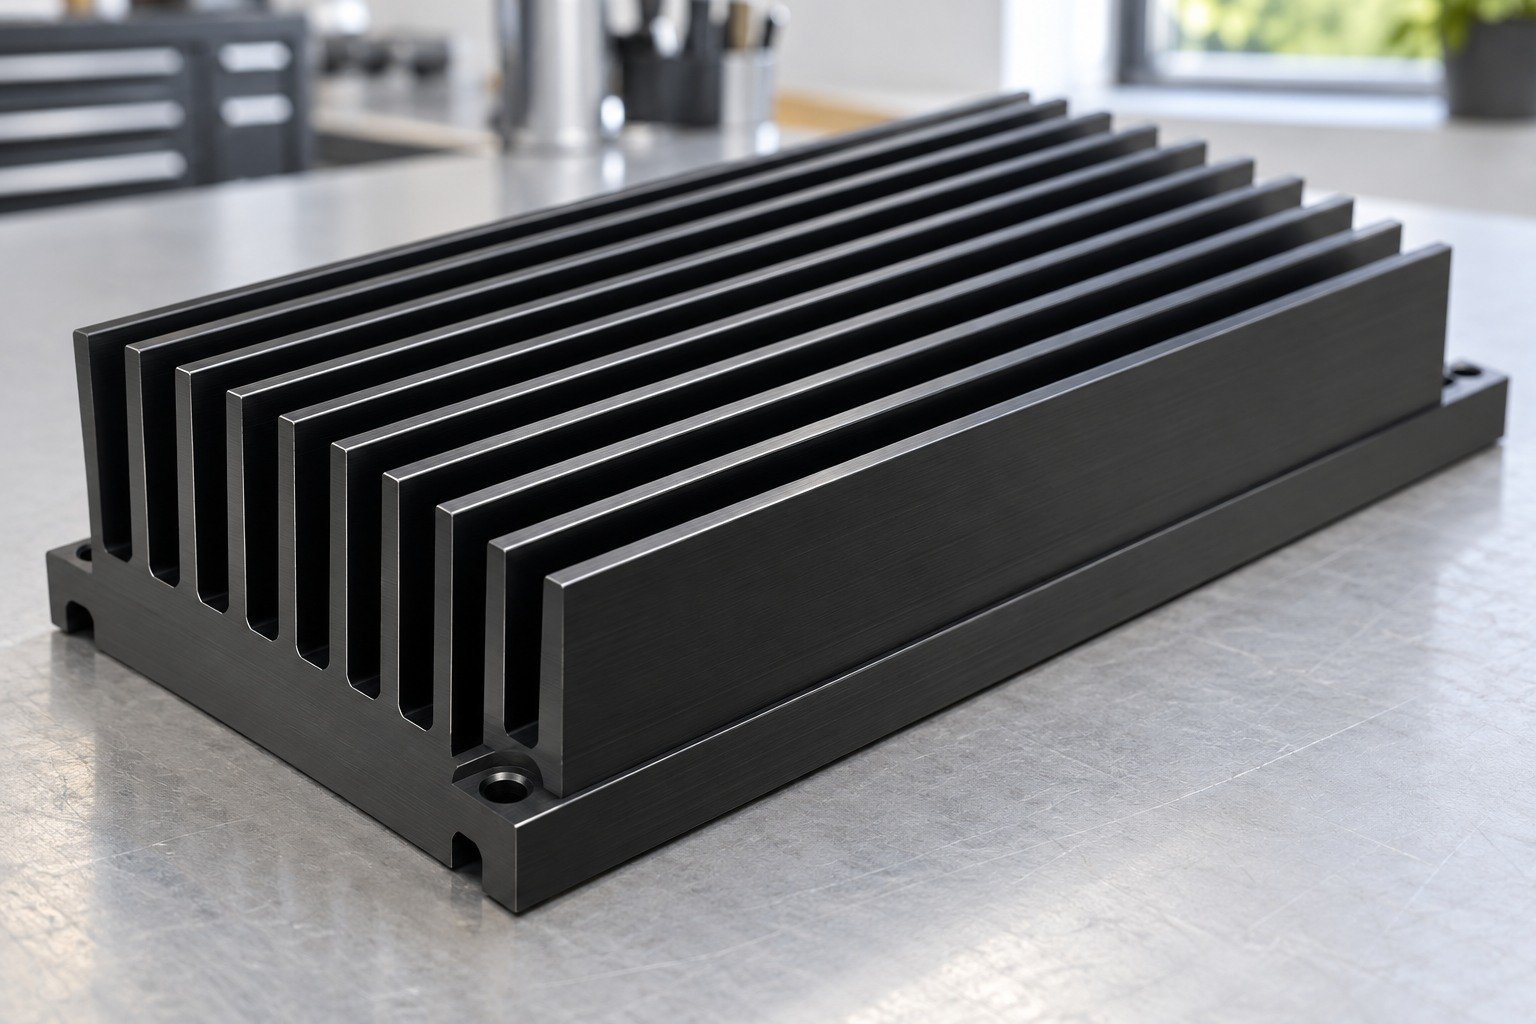
Prüfen Sie beim Eloxieren von Aluminium 6063 die Strangpressoberfläche, Handhabungsspuren und das gewünschte Erscheinungsbild.
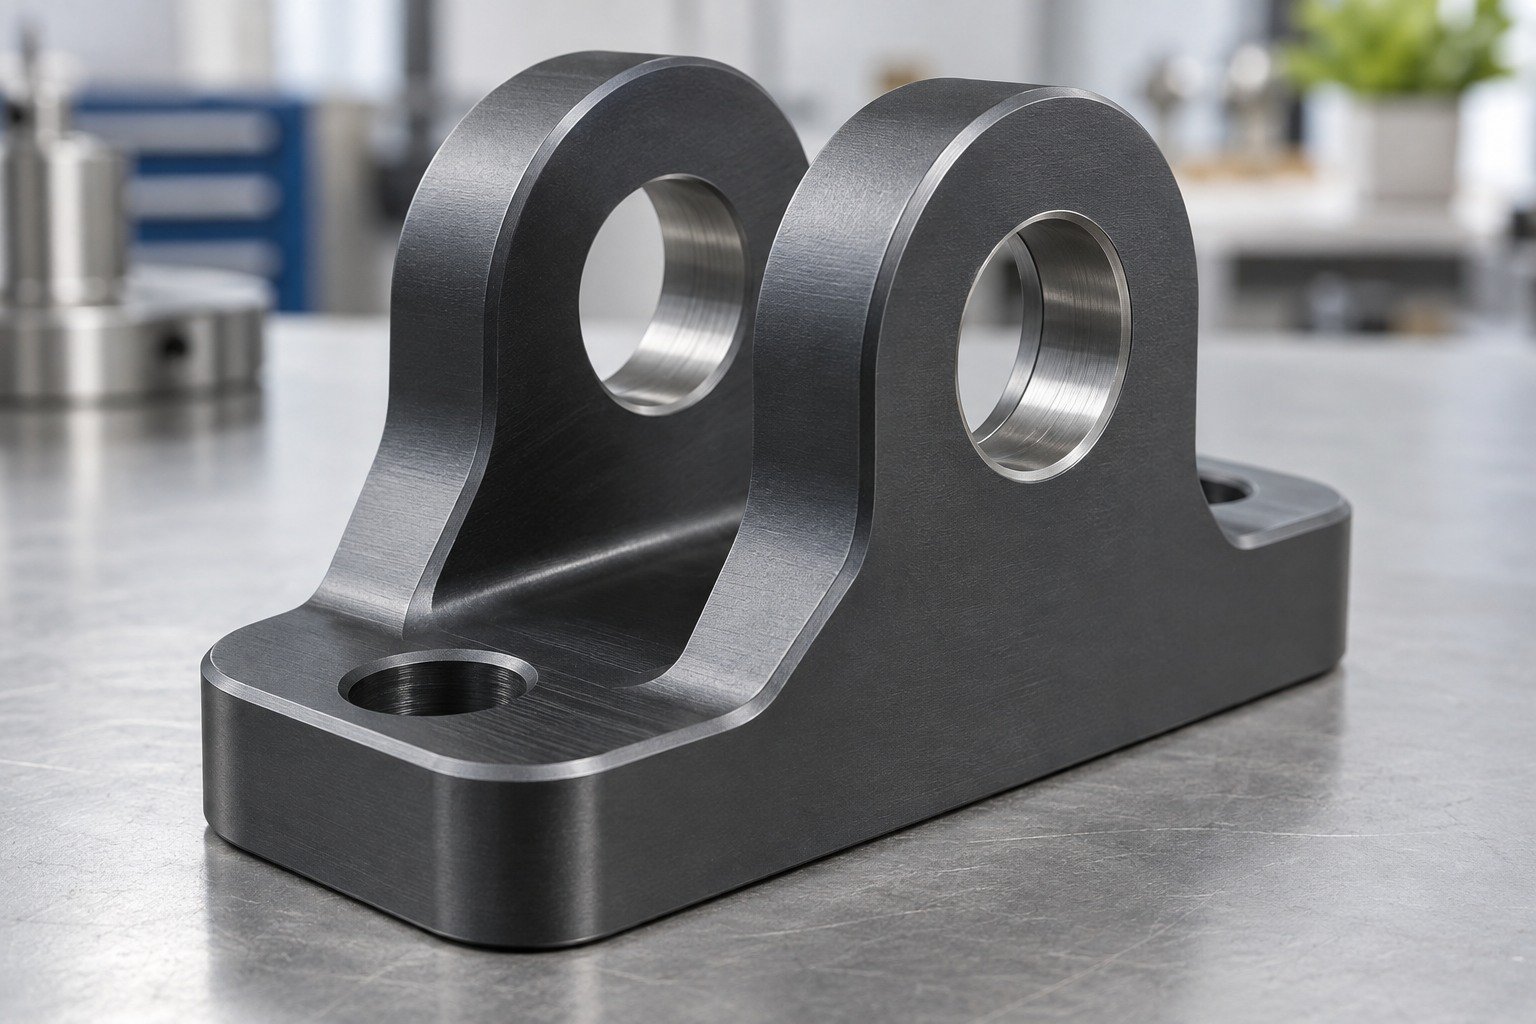
Bestätigen Sie beim Eloxieren von Aluminium 7075 Legierung, Zustand und vollständige Oberflächenspezifikation.
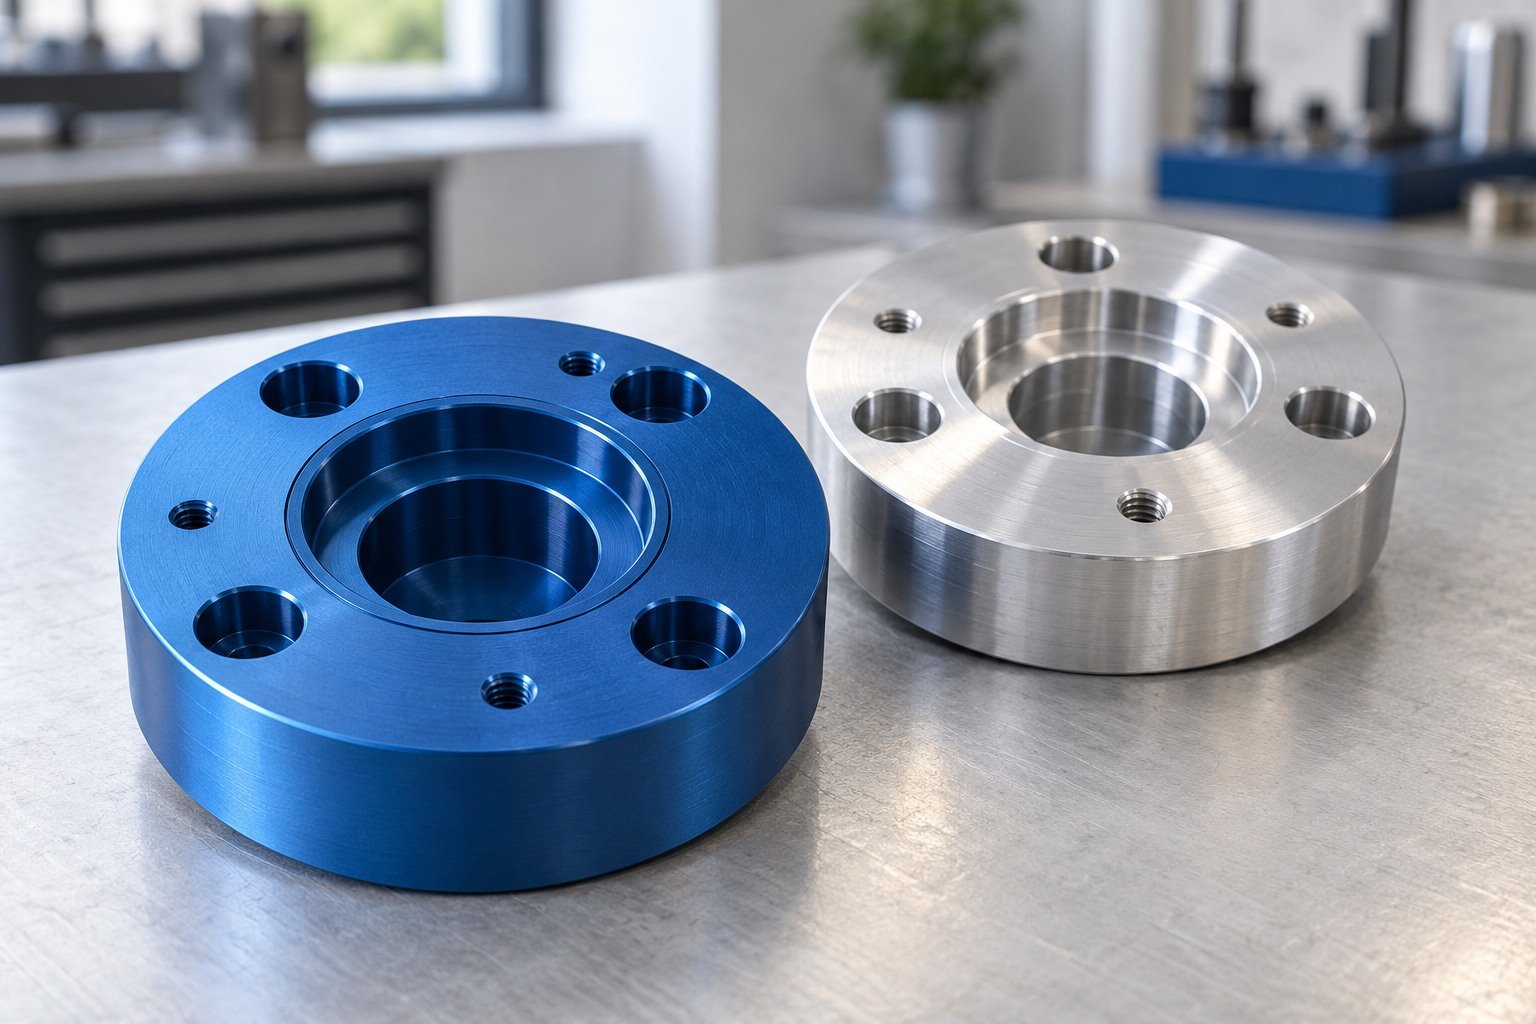
Naturfarbenes Eloxal ist ungefärbtes anodisch erzeugtes Oxid, kein Klarlack. Für schwarzes Eloxal und andere Farben sind vereinbarte Muster erforderlich.
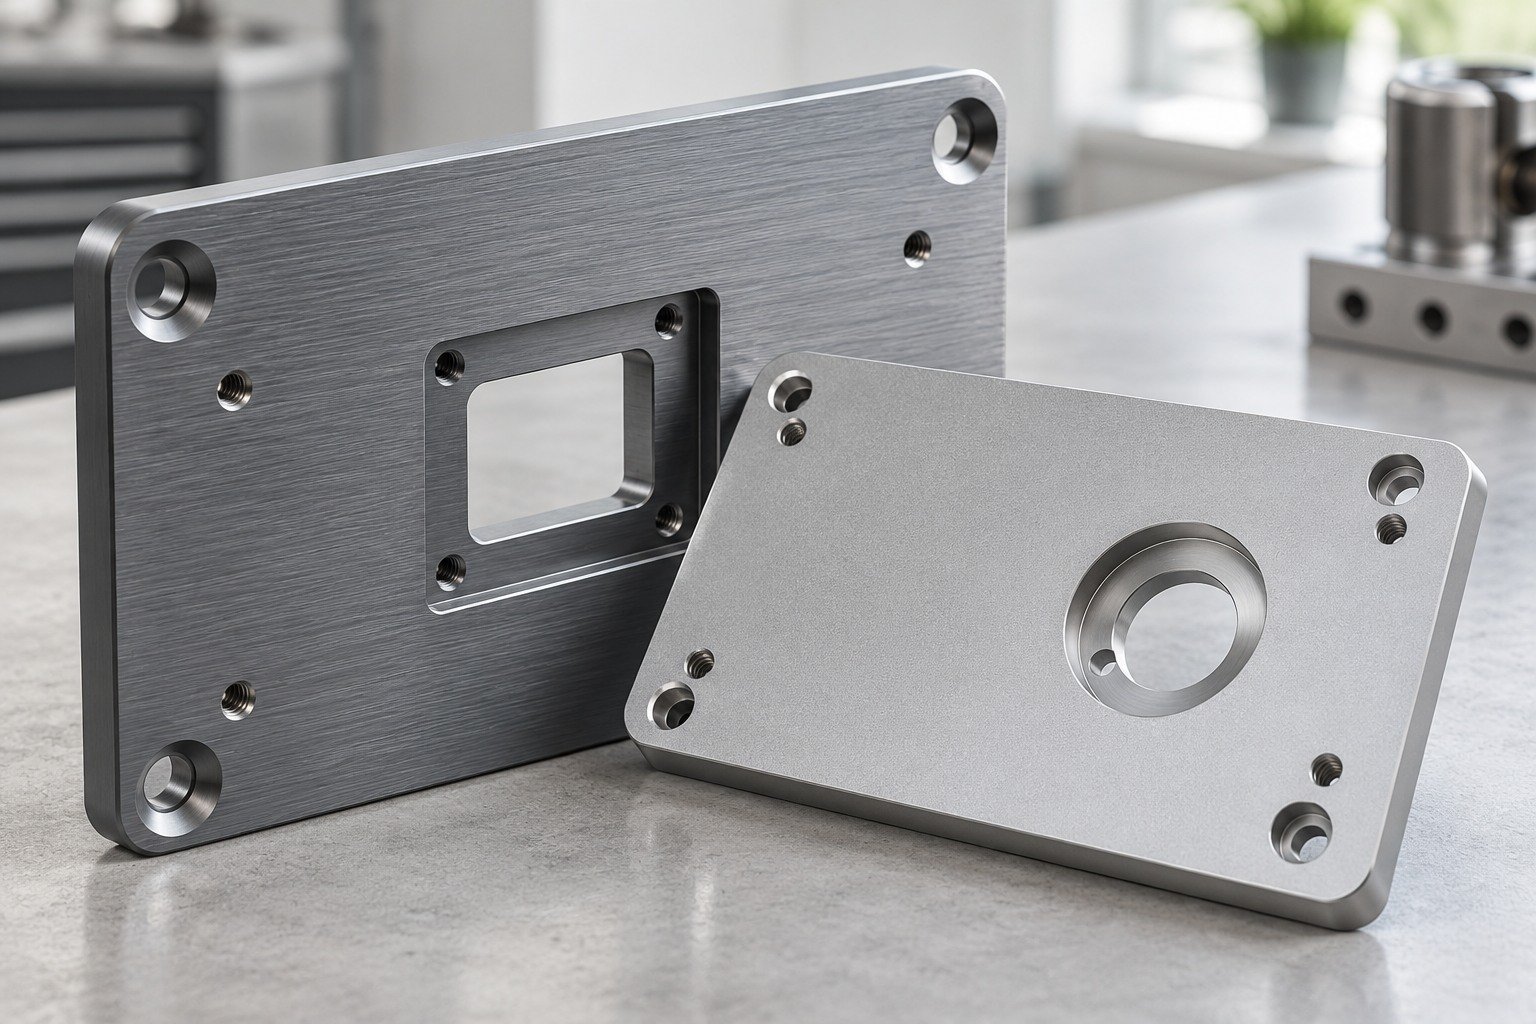
Gebürstetes eloxiertes Aluminium benötigt eine vereinbarte Schliffrichtung. Für Eloxieren nach Glasperlenstrahlen ist eine definierte Vorbehandlungsstruktur erforderlich.
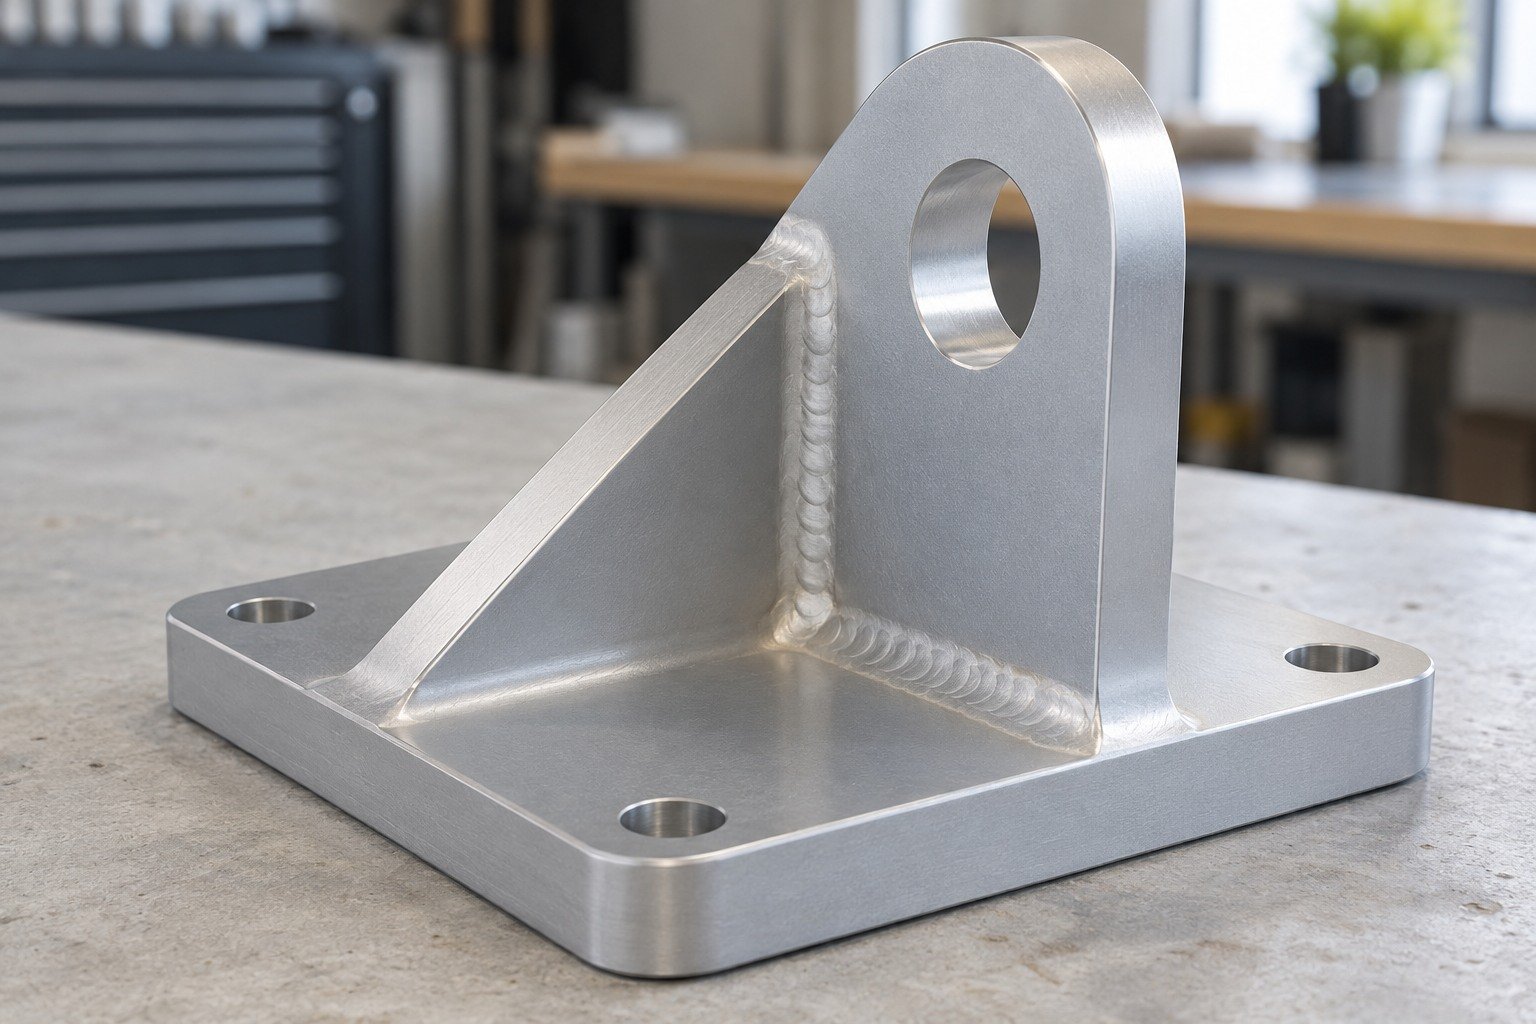
Prüfen Sie Zusatzwerkstoff, Schweißzonen und Gusslegierung getrennt. Das Erscheinungsbild kann von Knetmaterial abweichen.
Eloxieren nach Typ II wird häufig für Schutz- und Dekoroberflächen eingesetzt; Typ III bezeichnet ein Harteloxalverfahren für vorgegebene verschleißbezogene Anforderungen. Schichtdicke, Verdichtung und Lieferantenfähigkeit müssen projektbezogen geprüft werden. Eine Zertifizierung oder allgemeingültige Leistung wird nicht zugesichert.
Vergleichen Sie denselben Lieferzustand statt lediglich eines Farbpreises.
Legierung, Vorgabe, Abdeckungen und kritische Passung vereinbaren.
Tatsächliche Farbe, Struktur und Fertigmaße prüfen.
Zeichnung, Referenzmuster und Auftragsumfang kontrollieren.
PLANUNGSBEISPIEL — KEIN PREIS UND KEINE MINDESTBESTELLMENGE
Veranschaulicht nur den wiederholten Abdeckumfang. Rüstaufwand, Arbeit und Umsetzbarkeit werden für Ihre Geometrie geprüft.
Beim Eloxieren wird die Aluminiumoberfläche in eine anodische Oxidschicht umgewandelt. Das unterscheidet sich vom Auftragen von Lack oder dem Abscheiden einer Metallschicht.
Anlieferoberfläche und Oberflächenvorgabe bestätigen.
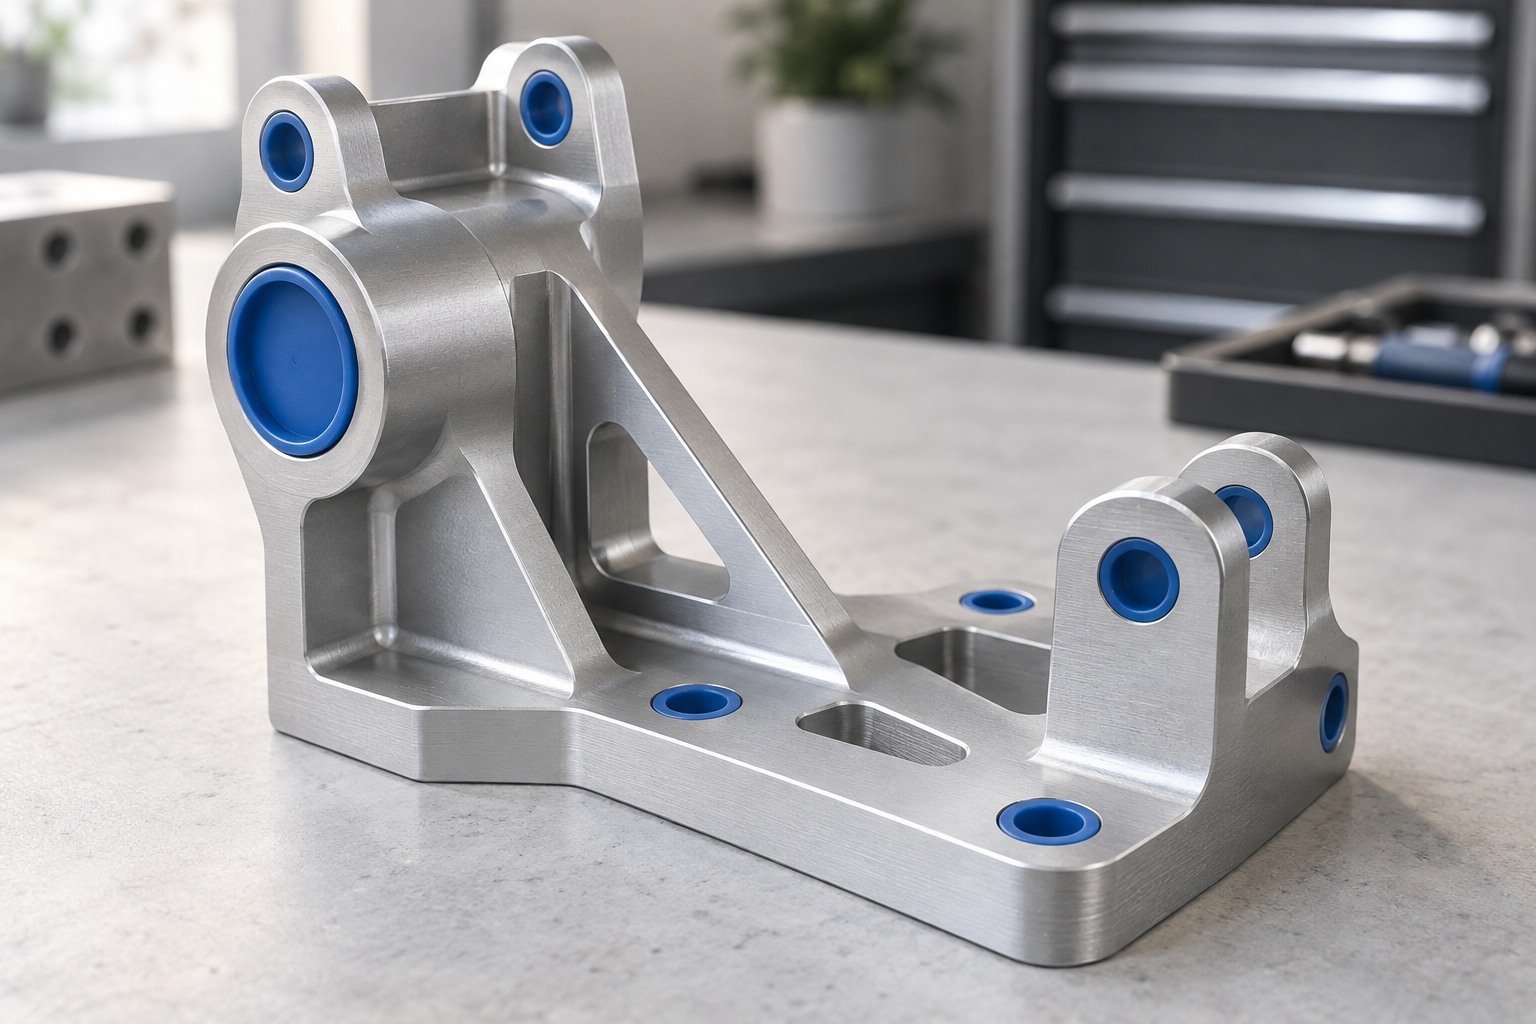
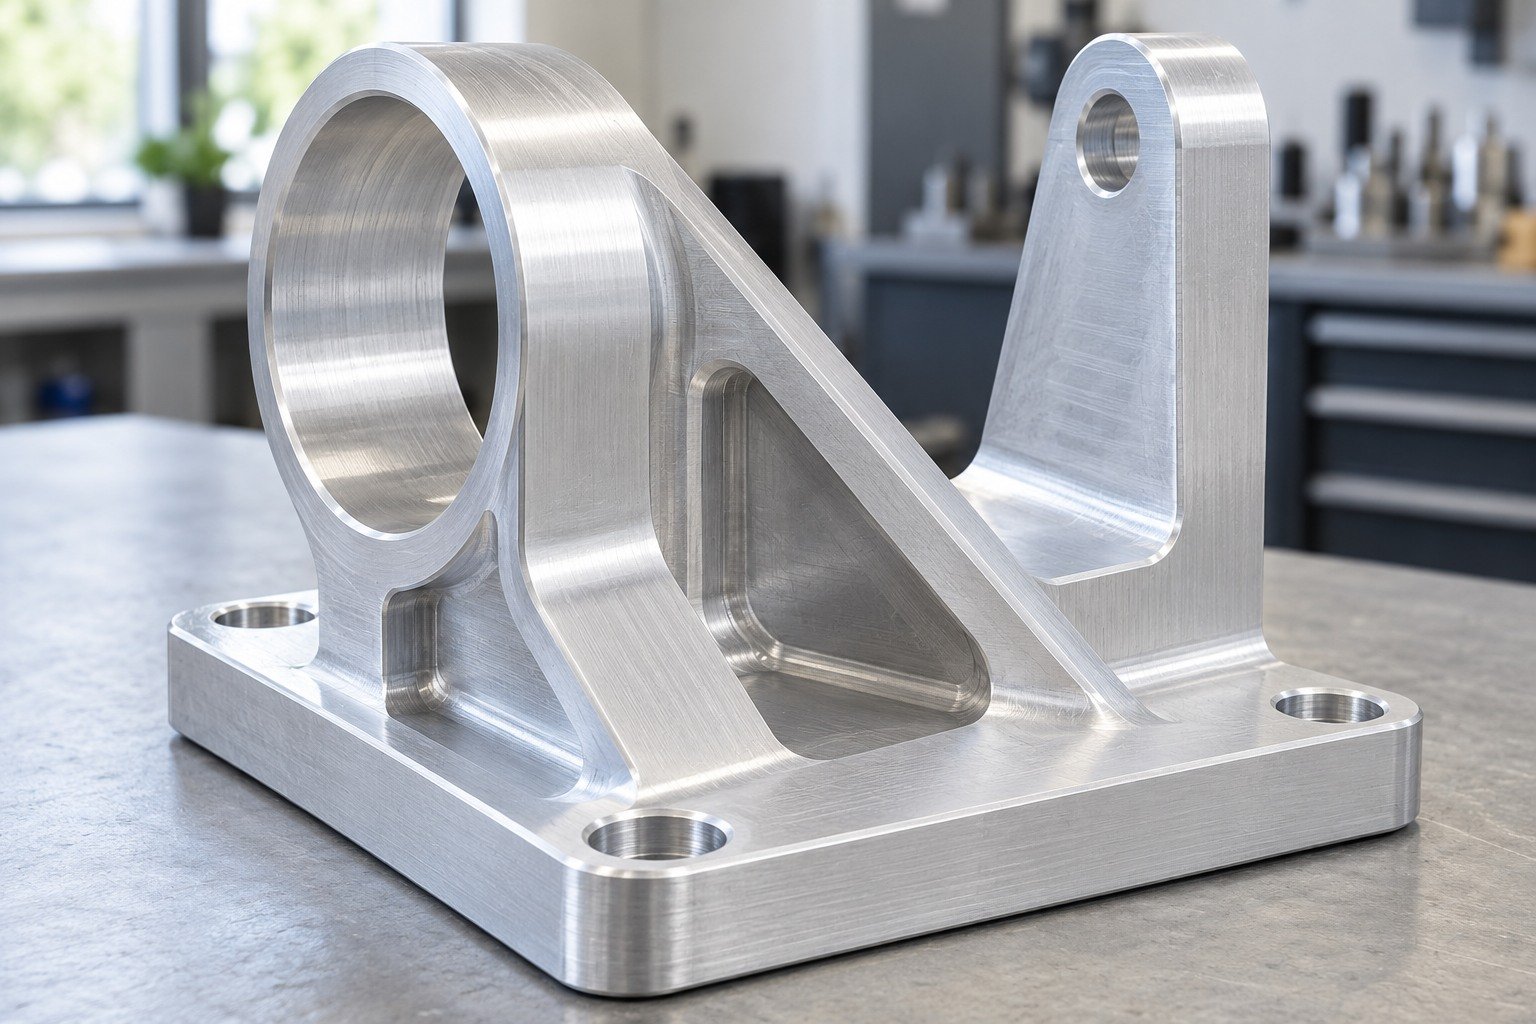
Vereinbarte Merkmale schützen und Kontaktstellen auswählen.
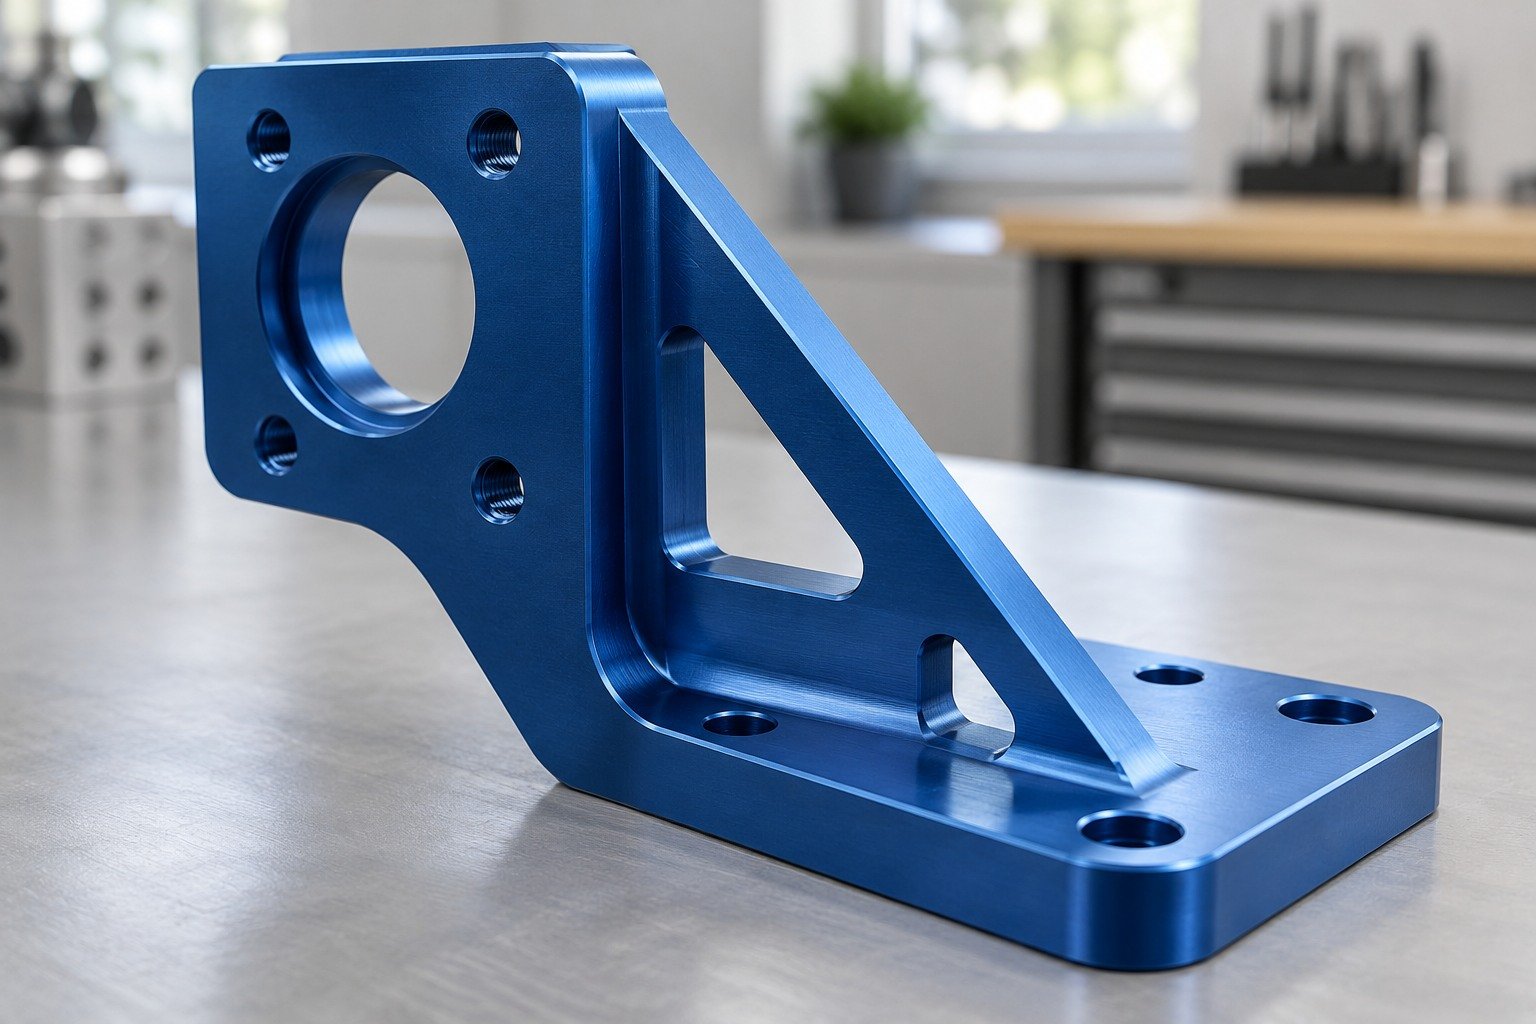
Freigegebenes Verfahren sowie Farb- und Verdichtungsanforderungen umsetzen.
Fertigpassung und Erscheinungsbild prüfen; Oberflächen für die Lieferung schützen.
Vorbehandlung, Färbung, Verdichtung der Eloxalschicht und weitere Bearbeitung folgen der vereinbarten Spezifikation. Bestätigen Sie den genauen Umfang im Angebot.
Definieren Sie Eloxaltoleranzen nach Merkmal und Fertigzustand. Vereinbaren Sie Stichproben und Nachweise vor Produktionsbeginn.
| Legierung und Revision | Legierung, Zustand und freigegebene Zeichnung. |
|---|---|
| Verfahren und Schichtdicke | Spezifikation, erforderliche Prüfstellen und Verfahren. |
| Farbe und Struktur | Freigegebenes Muster und Betrachtungsbedingungen. |
| Abdeckungen und Kontakte | Grenzpositionen und zulässige Gestellspuren. |
| Fertigmaße | Bohrungen, Gewinde, Passflächen und Lehren. |
| Freigabenachweise | Vereinbarte Prüfprotokolle und Bauteilschutz. |
Vereinbaren Sie erforderliche Prüfungen und Nachweise zu Schichtdicke, Verdichtung und weiteren Vorgaben. Ein Maßbericht allein belegt weder Korrosionsbeständigkeit noch Verschleißleistung oder Konformität.
| Legierung und Revision | Legierung, Zustand und freigegebene Zeichnung. |
|---|---|
| Verfahren und Schichtdicke | Spezifikation, erforderliche Prüfstellen und Verfahren. |
| Farbe und Struktur | Freigegebenes Muster und Betrachtungsbedingungen. |
| Abdeckungen und Kontakte | Grenzpositionen und zulässige Gestellspuren. |
| Fertigmaße | Bohrungen, Gewinde, Passflächen und Lehren. |
| Freigabenachweise | Vereinbarte Prüfprotokolle und Bauteilschutz. |
Vereinbaren Sie erforderliche Prüfungen und Nachweise zu Schichtdicke, Verdichtung und weiteren Vorgaben. Ein Maßbericht allein belegt weder Korrosionsbeständigkeit noch Verschleißleistung oder Konformität.
| Legierung und Revision | Legierung, Zustand und freigegebene Zeichnung. |
|---|---|
| Verfahren und Schichtdicke | Spezifikation, erforderliche Prüfstellen und Verfahren. |
| Farbe und Struktur | Freigegebenes Muster und Betrachtungsbedingungen. |
| Abdeckungen und Kontakte | Grenzpositionen und zulässige Gestellspuren. |
| Fertigmaße | Bohrungen, Gewinde, Passflächen und Lehren. |
| Freigabenachweise | Vereinbarte Prüfprotokolle und Bauteilschutz. |
Vereinbaren Sie erforderliche Prüfungen und Nachweise zu Schichtdicke, Verdichtung und weiteren Vorgaben. Ein Maßbericht allein belegt weder Korrosionsbeständigkeit noch Verschleißleistung oder Konformität.
| Legierung und Revision | Legierung, Zustand und freigegebene Zeichnung. |
|---|---|
| Verfahren und Schichtdicke | Spezifikation, erforderliche Prüfstellen und Verfahren. |
| Farbe und Struktur | Freigegebenes Muster und Betrachtungsbedingungen. |
| Abdeckungen und Kontakte | Grenzpositionen und zulässige Gestellspuren. |
| Fertigmaße | Bohrungen, Gewinde, Passflächen und Lehren. |
| Freigabenachweise | Vereinbarte Prüfprotokolle und Bauteilschutz. |
Vereinbaren Sie erforderliche Prüfungen und Nachweise zu Schichtdicke, Verdichtung und weiteren Vorgaben. Ein Maßbericht allein belegt weder Korrosionsbeständigkeit noch Verschleißleistung oder Konformität.
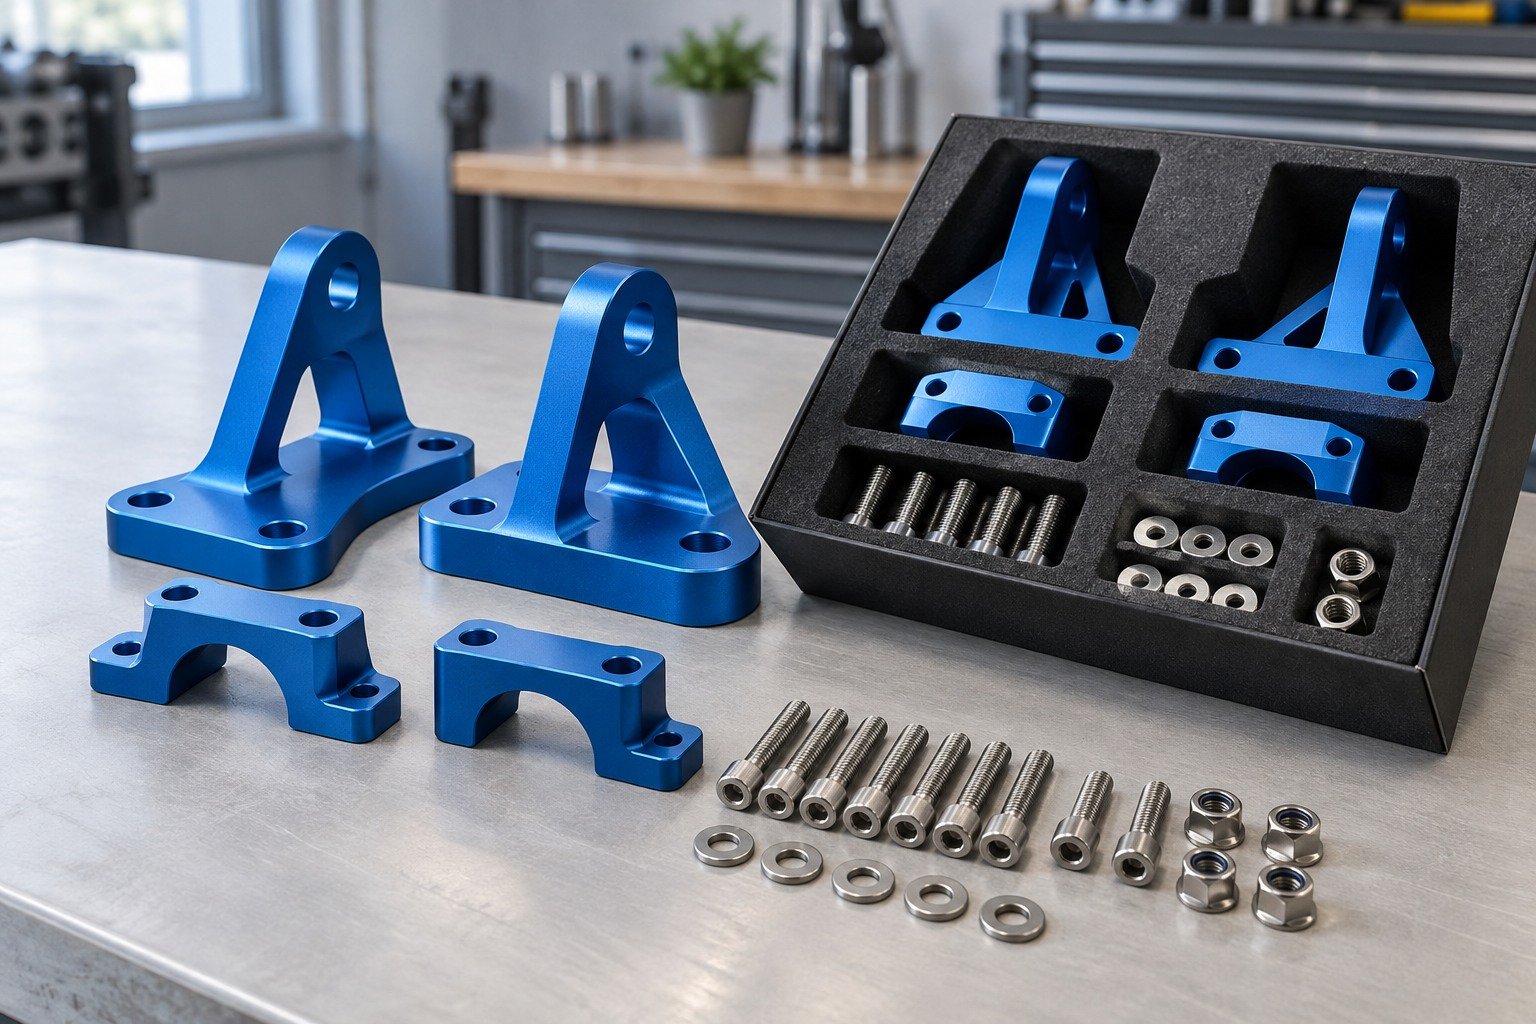
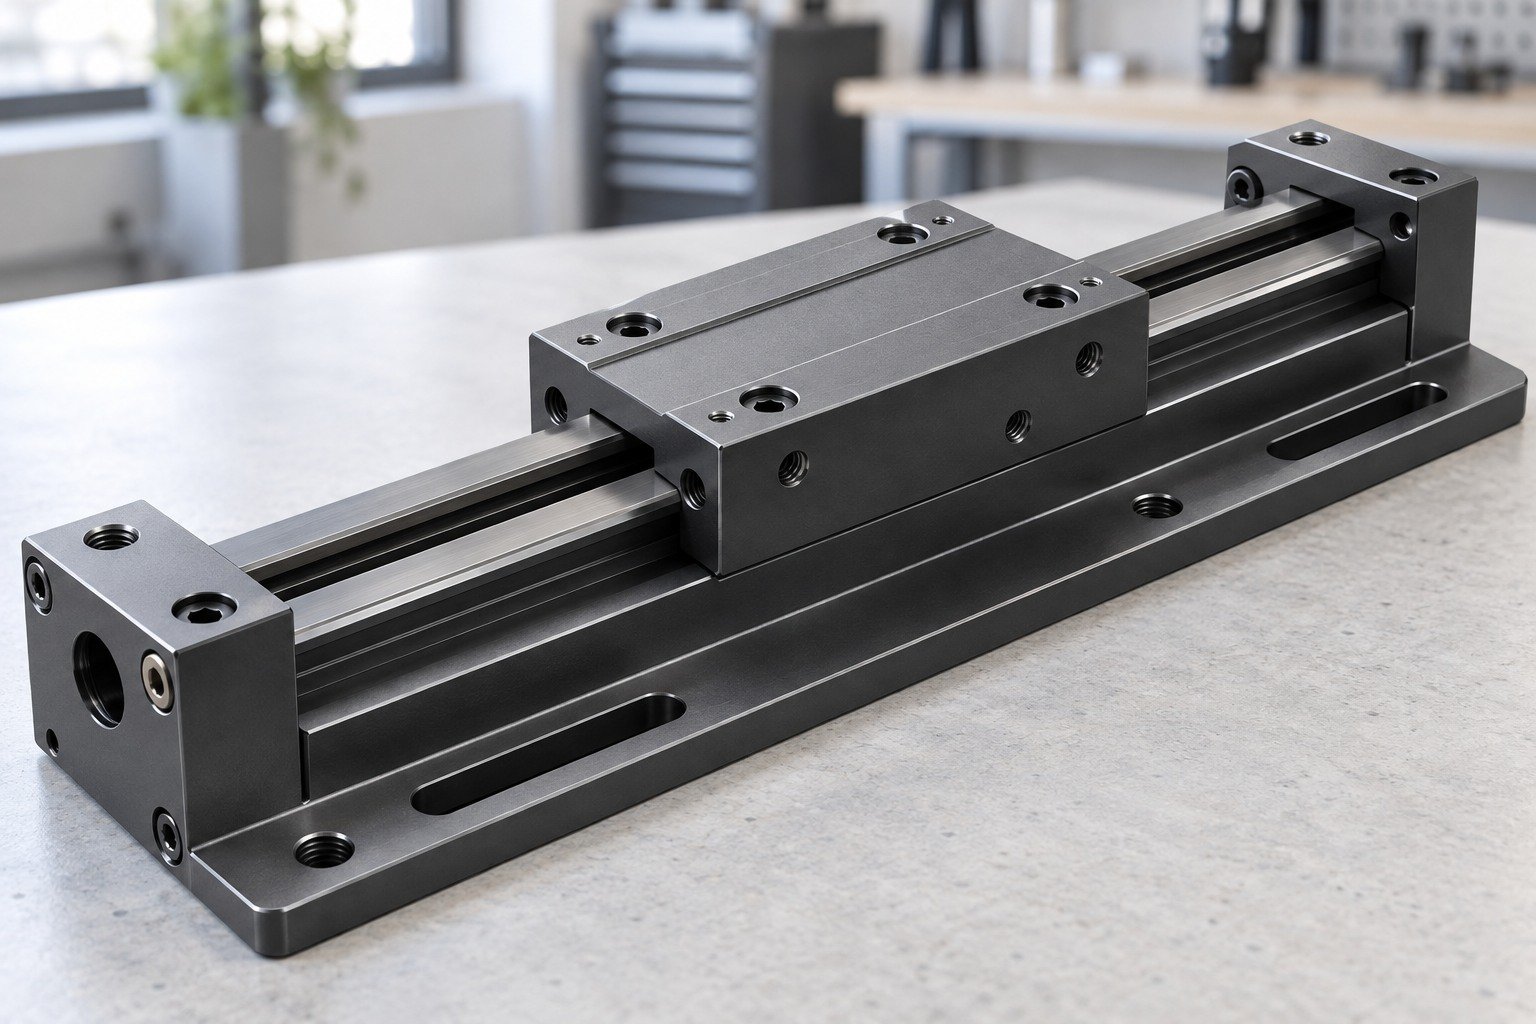
Eloxieren für Industrieanlagen beginnt mit den Anforderungen an Verschleiß, Montage und Wartung.
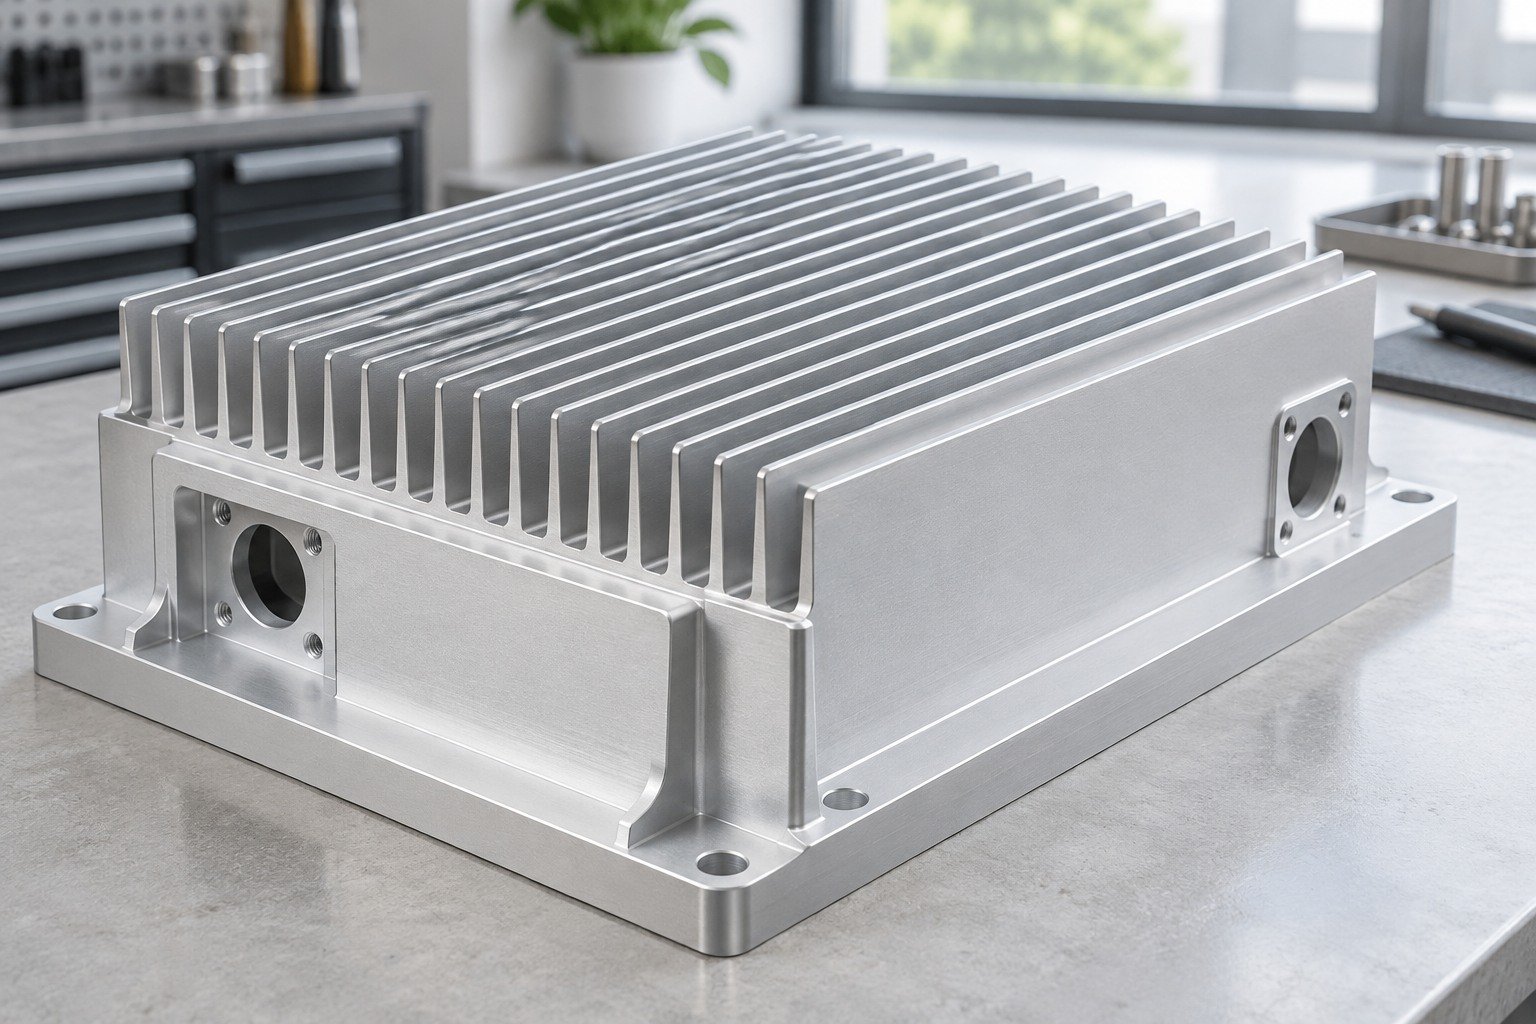
Definieren Sie Wärmekontaktflächen, Montagegeometrie und Oberflächenanforderungen.
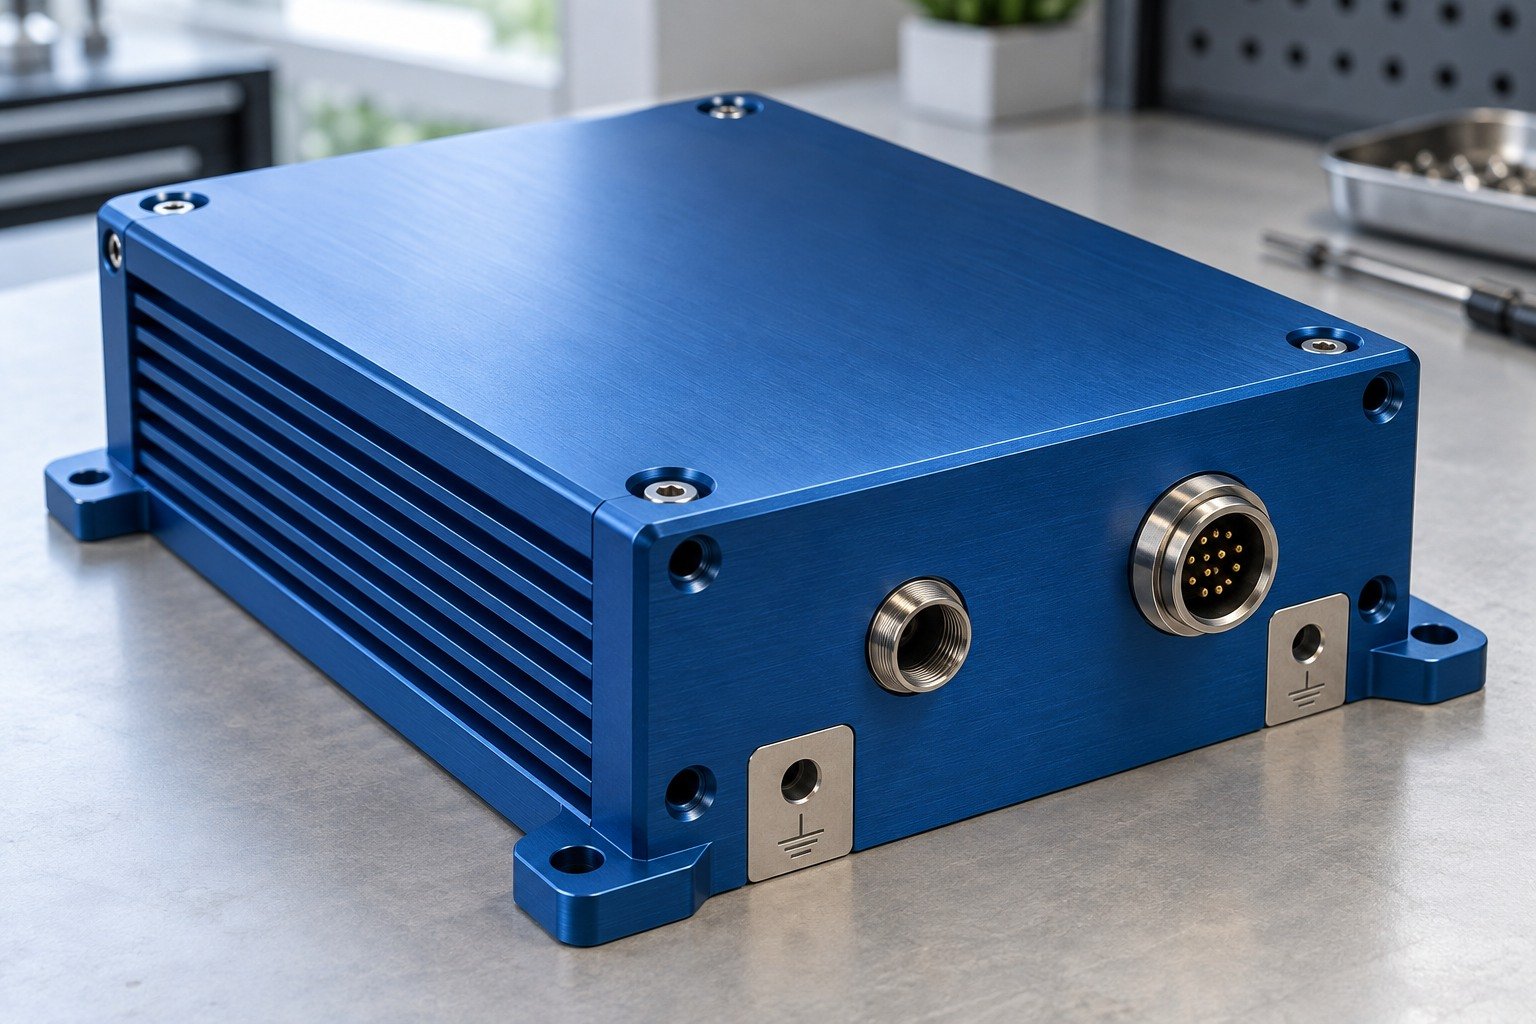
Eloxieren für Elektronik erfordert definierte Erdung, Passung und Sichtflächen.
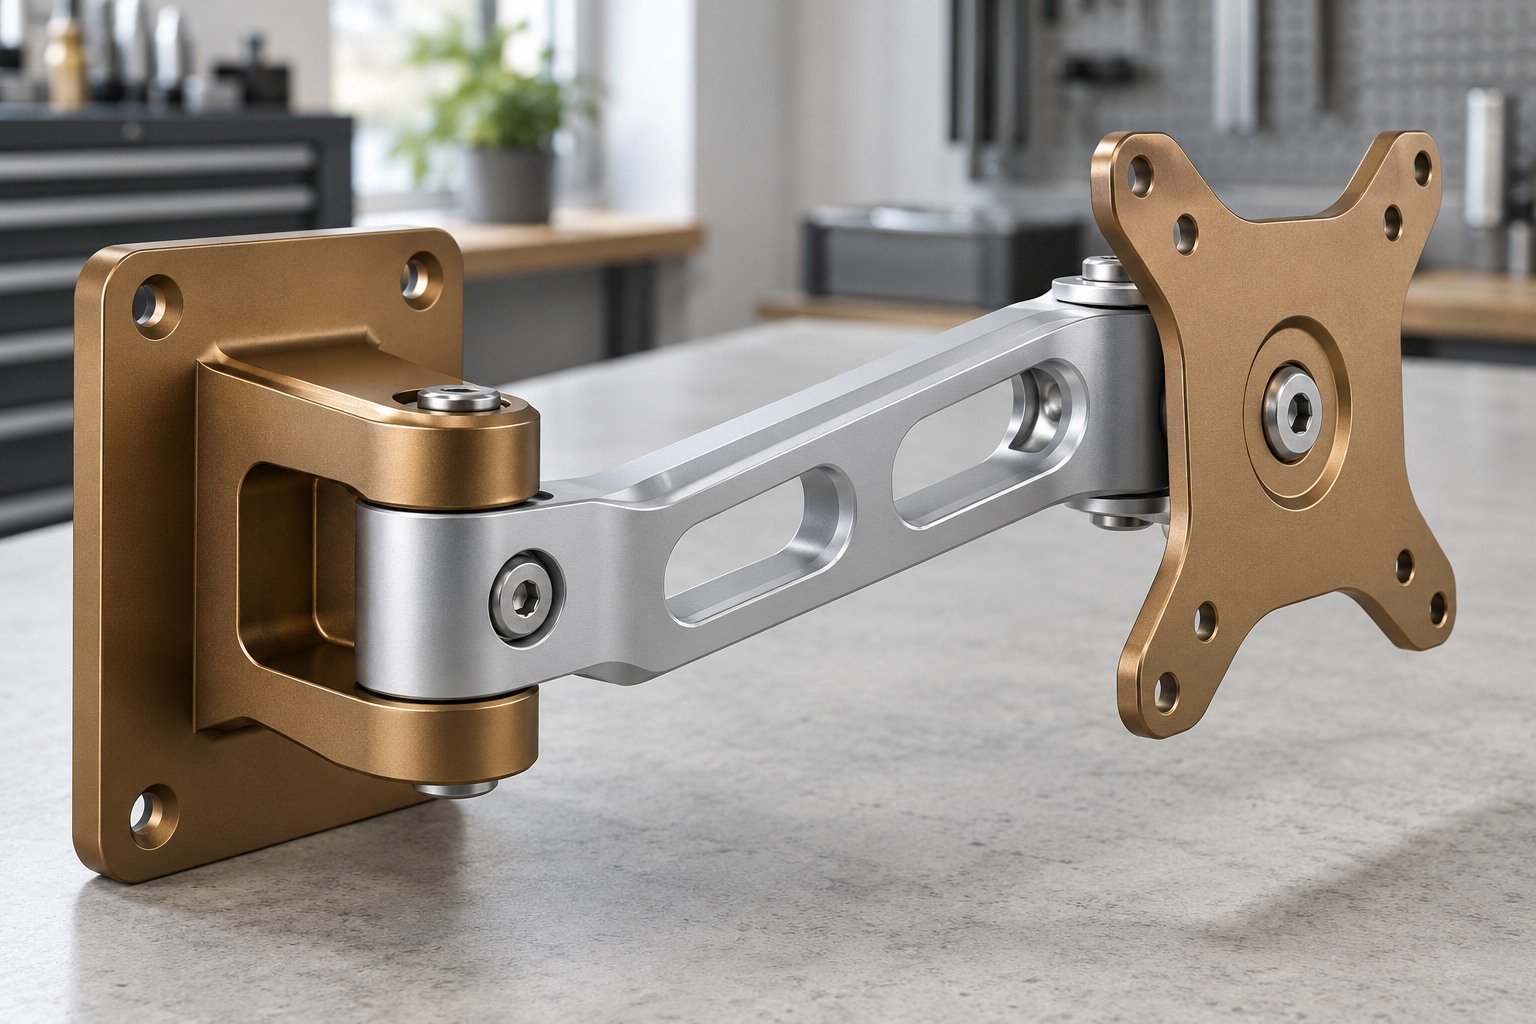
Definieren Sie Montageschnittstellen, Struktur und das freigegebene Sichtmuster.
Illustrative Anwendungskonzepte. Eignung und erforderliche Nachweise sind projektabhängig. Es handelt sich nicht um Kundenreferenzen oder Qualifikationsnachweise.
Koordinieren Sie Zeichnungsprüfung, Oberflächenmuster und Lieferanforderungen.
Projektkommunikation und Koordination.
Umfang und Bearbeiter werden in Ihrem Angebot bestätigt.
Prüf- und Freigabeunterlagen vereinbaren.
Schutz, Terminplan und Logistik bestätigen.
Legen Sie bei kombinierter CNC-Bearbeitung und Eloxierung die Verantwortlichkeiten für Bearbeitungszugaben, Oberflächenbehandlung und Endabnahme fest.
Eloxieren ist die elektrochemische Umwandlung der Aluminiumoberfläche in eine anodische Oxidschicht. Das Verfahren unterscheidet sich von Lackierung und abgeschiedenen Metallschichten. Wählen Sie die Oberfläche passend zur exakten Legierung, Einsatzumgebung, Optik und Fertigpassung.
Typ II wird häufig für Schutz- und Dekoroberflächen erwogen; Typ III ist ein Harteloxalverfahren für verschleißorientierte Anforderungen. Definieren Sie Schichtdicke, Verdichtung, Optik und Prüfungen. Verfügbarkeit und Erfüllung Ihrer vollständigen Spezifikation müssen vor der Bestellung bestätigt werden.
Ja. Oberflächenumwandlung und Wachstum nach außen beeinflussen Passmaße. Definieren Sie Fertiggrenzen, erforderliche Schichtdicke und Messverfahren. Prüfen Sie Bearbeitungszugaben und Abdeckungen für enge Bohrungen, Gewinde und Anlageflächen getrennt. Verwenden Sie kein allgemeingültiges Wachstumsverhältnis.
Vereinbaren Sie Legierung, Vorbehandlung, Struktur und ein repräsentatives physisches Farbmuster einschließlich zulässiger Abweichungen und Betrachtungsbedingungen. Zeichnen Sie Abdeckgrenzen für Kontakte, Gewinde und kritische Passungen ein. Bestätigen Sie umsetzbare Verfahren und zulässige Gestellspuren.
Die Kosten hängen von Bauteilgröße, Legierung, Anlieferoberfläche, Verfahren, Menge, Gestellaufwand, Abdeckungen, Bemusterung und Prüfung ab. Bei kleinen Losen kann eine Mindestbearbeitungsgebühr anfallen. Fragen Sie Ihre tatsächlichen Versuchs- und Produktionsmengen an. Eine allgemeingültige Mindestmenge wird hier nicht genannt.
Bestätigen Sie getrennte Meilensteine für Vorbereitung, Musterfreigabe, Behandlung, Prüfung und Lieferung. Materialzustand, erforderliche Abdeckungen, Sonderprüfungen, Losplanung und mechanische Bearbeitung beeinflussen den tatsächlichen Angebotszeitplan.
Vergleichen Sie Grundwerkstoff, Beanspruchung, Optik, elektrische Anforderungen, Verschleiß und Fertigpassung. Eloxieren wandelt die Aluminiumoberfläche um, Pulverbeschichten trägt eine Polymerschicht auf, und galvanisches Beschichten scheidet ein anderes Material ab. Prüfen Sie das vollständige Oberflächensystem, statt diese Verfahren als austauschbar zu betrachten.
Mechanische Bearbeitung nach dem Eloxieren entfernt die Schicht örtlich. Vereinbaren Sie, ob freigelegte Bereiche zulässig sind oder weiter behandelt werden müssen. Ihre Zeichnung sollte Legierung und Zustand, Oberflächenspezifikation mit Revisionsstand, Schichtdicke, Farbe, Verdichtung, Abdeckungen, Gestellkontaktzonen, Fertigmaße und Abnahmeunterlagen nennen.
Oberflächenvorgabe, Abdeckungen und Fertigmaße.
Tatsächliche Struktur, Farbe und Montagepassung.
Bearbeiter, Abnahmenachweise und Lieferbedingungen.
Bestätigen Sie diese Punkte gemeinsam vor der Freigabe wiederholter Produktion.





