

Moulage par injection
Tooling and molding for your repeat plastic parts.
From prototype to production, coordinated manufacturing solutions for your custom parts.
Voir tous les services →
Precision parts for your tight tolerances and complex geometry.
Tooling and molding for your repeat plastic parts.

Metal casting options for your part and production volume.

Cutting, forming and welding for your fabricated parts.

Custom profiles for your section, length and finish requirements.

Finishes for your appearance, corrosion and wear requirements.

Sub-assemblies and final builds for your production program.

Production tooling built around your process and volume.

Prototype parts to check fit, function and design.
DFM, process planning and production support for your project.
Inspection, documentation, inventory and delivery planning for your program.
Choose air- or liquid-cooling components around your thermal and mechanical requirements.

Manufacturing support for your cold plates, manifolds and cooling assemblies.

Find components for your power electronics, energy, laser and telecom application.

Components for your electronic systems.
Start with your functional and quality requirements.
Build around your operating environment.
From prototype to production, review material performance, manufacturability and cost for your part.
Review grade, temper and finish for your metal parts.
 AluminiumStrength, weight and machining›
 Acier inoxydableCorrosion and finish requirements›
 Carbon & Alloy SteelDiscuss grade and heat treatment›
 Acier à outilsDiscuss tooling and wear needs›
 TitaneReview grade and part geometry›
 Copper & BrassDiscuss conductivity and machining›
Match your polymer to function, process and environment.
 ABSReview enclosure and molding needs›
 Polycarbonate (PC)Discuss clarity and impact needs›
 Nylon (PA)Review moisture and wear conditions›
 POM / AcétalReview fit and sliding features›
 PEEKDiscuss operating conditions›
 PTFEReview friction and chemical exposure›
 ULTEM / PEIDiscuss thermal and electrical needs›
Confirm grade availability and application requirements.
 Silicone / LSRDiscuss flexible component needs›
 TPU / TPEReview flexibility and processing›
 EPDMReview weathering and chemical exposure.›
 NBRReview oil and fuel exposure.›
 FKMReview temperature and chemical exposure.›
 G10 / FR4Review insulation and laminate needs›
 CompositesReview stiffness, weight and laminate.›Customer-Specified MaterialsConfirm your grade and requirements.›Other Specialty MaterialsDiscuss your application and grade.›
Practical guidance for your part geometry and material decisions.
Prepare your process, budget and sourcing questions.
Build your knowledge before production.
Learn who we are and how we operate.
Find our U.S. support team or start a conversation.
Réunissez votre plan, le matériau et les exigences de finition dans une seule revue. Planifiez les surfaces rectifiées qui déterminent l’ajustement, le mouvement et l’assemblage.
Plan 2D · Matériau et dureté · Quantité · Date requise
Assistance près de Dallas · Fabrication en Chine · Périmètre confirmé avec votre plan
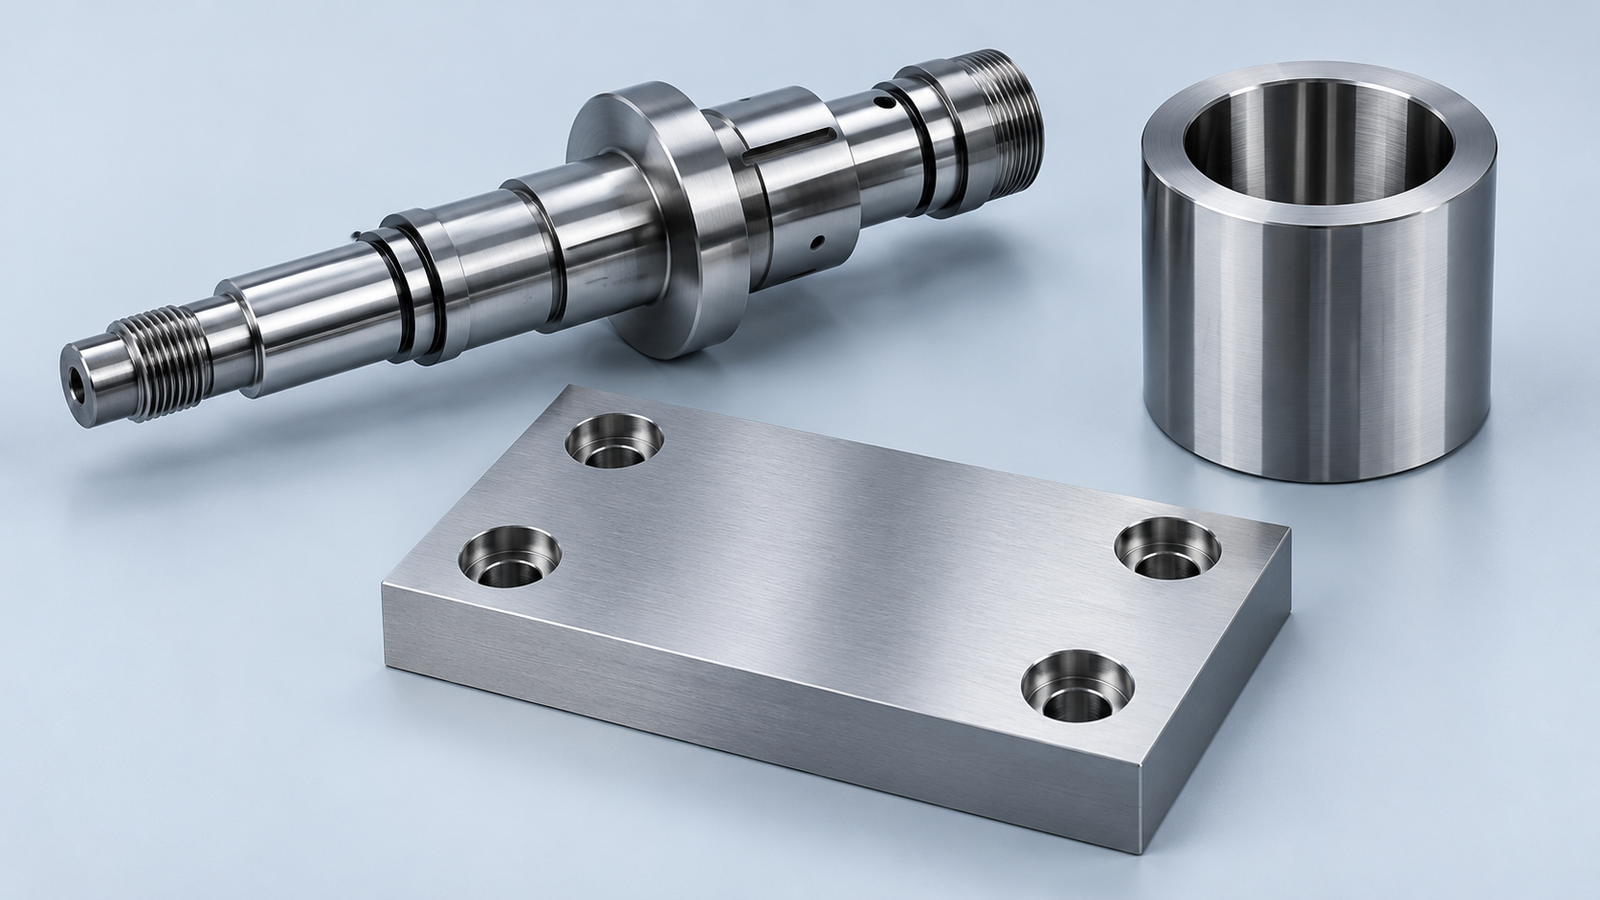
La rectification de précision utilise des meules abrasives pour finir les dimensions critiques, la géométrie et la texture de surface. Commencez par les caractéristiques essentielles à votre pièce.
Portées de roulement et diamètres d’accouplement
Surfaces fonctionnelles et texture spécifiée
Acceptation convenue et contrôle des commandes répétées
Comparez 4 méthodes courantes. La disponibilité et le procédé adapté sont confirmés pendant la revue du plan.
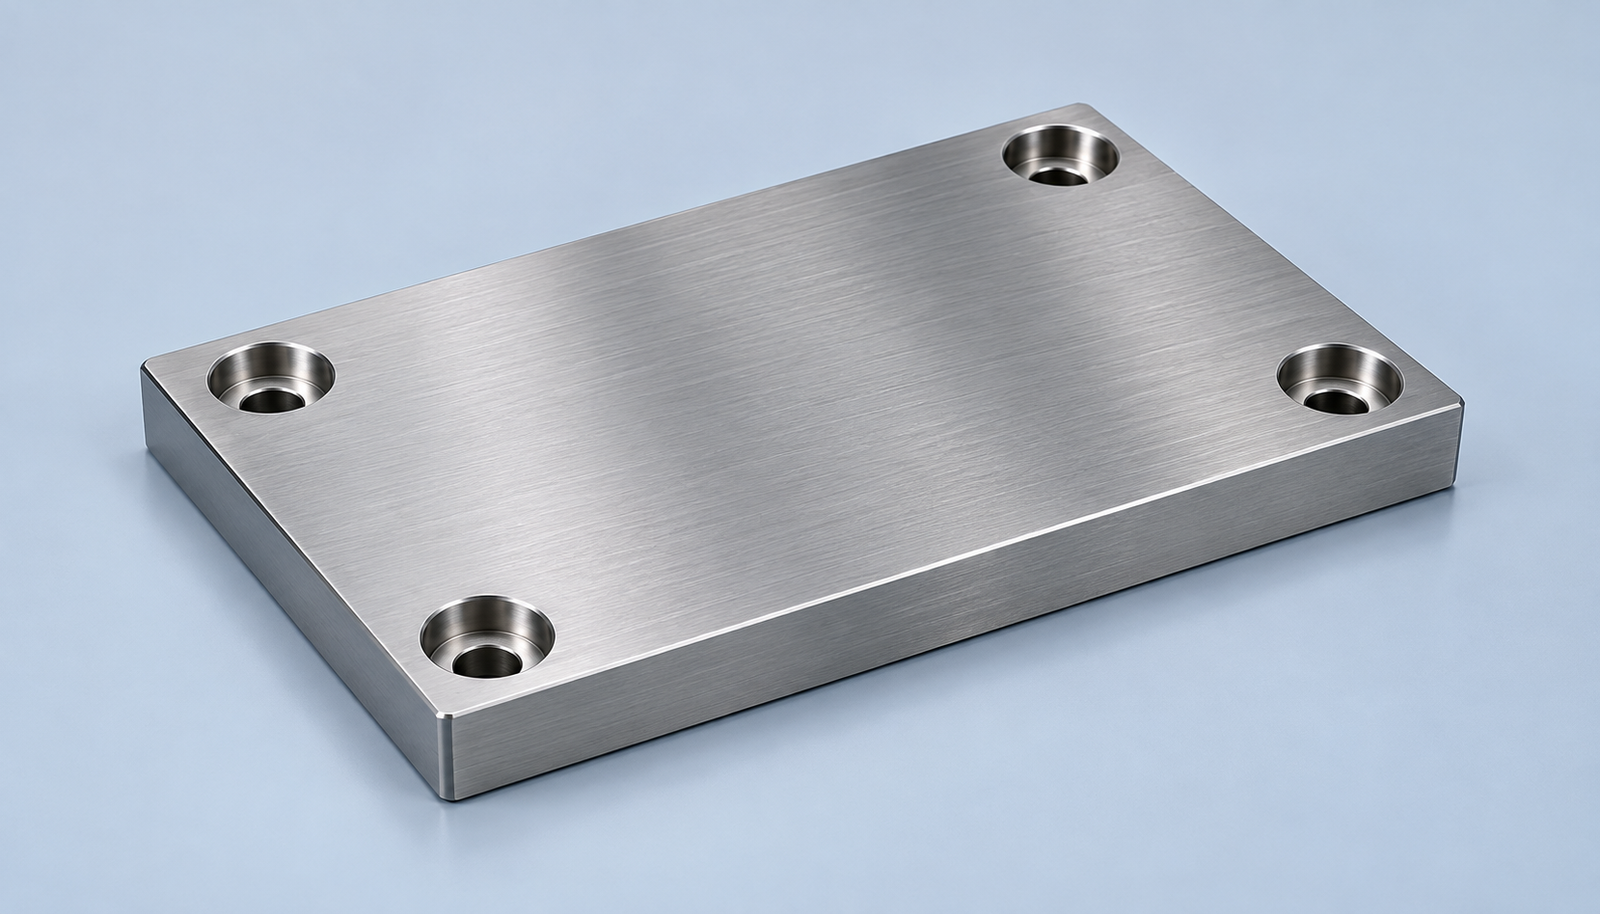
Pour vos faces d’appui planes.
Planéité · Parallélisme · Finition
Identifiez les faces fonctionnelles et les références. Les plaques minces, surfaces interrompues et bridages peuvent modifier le procédé.
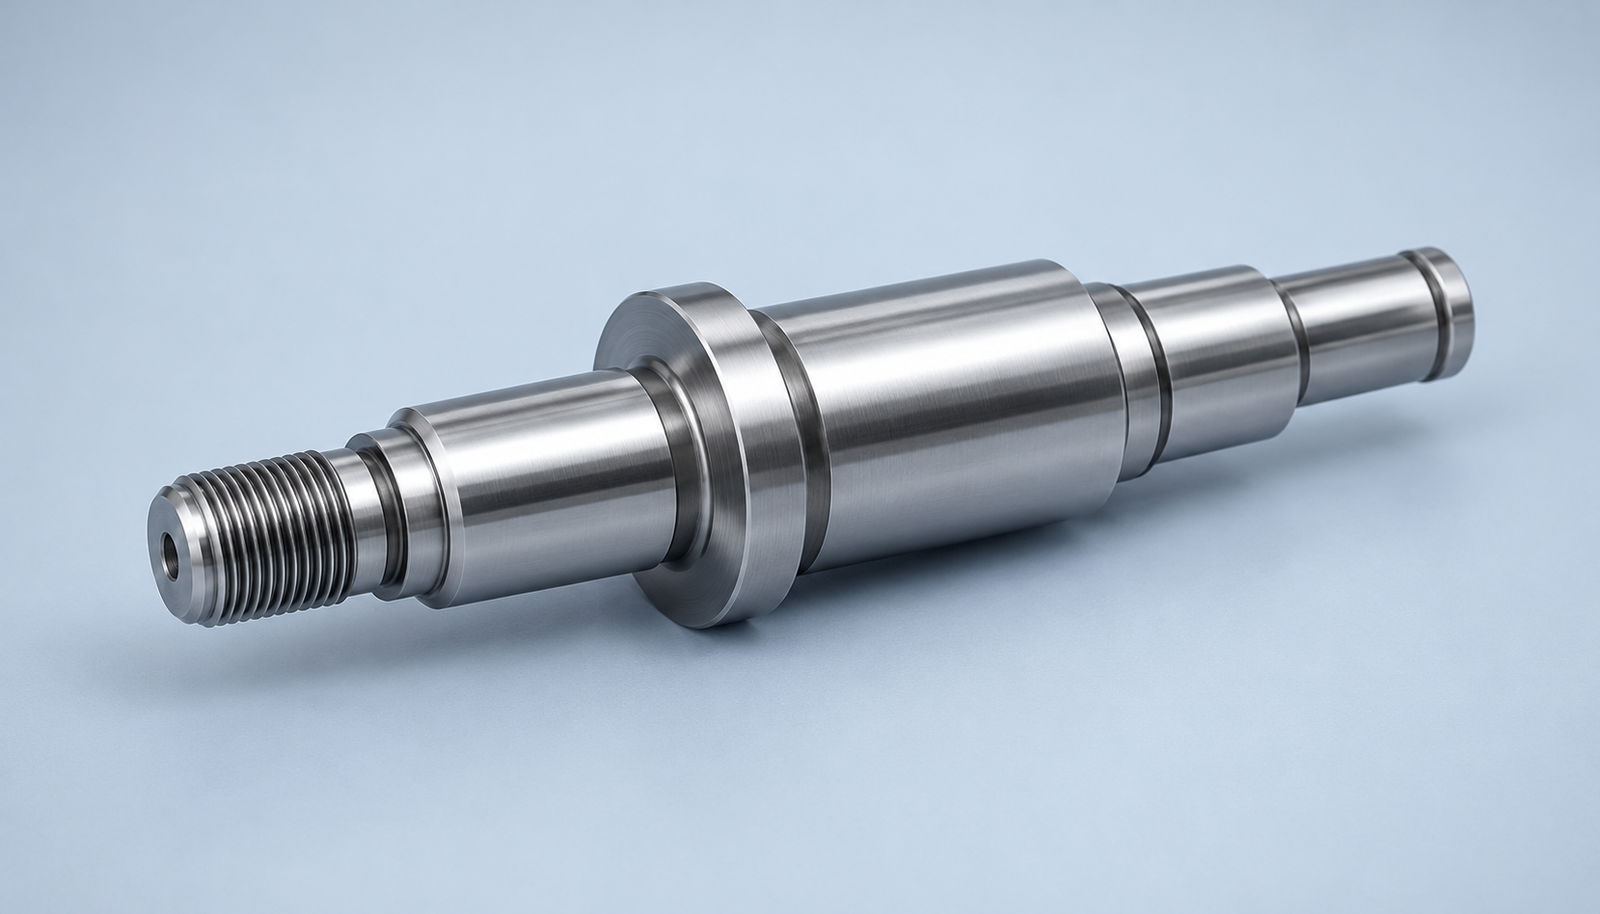
Pour vos arbres et portées.
Diamètre extérieur · Circularité · Faux-rond
Indiquez chaque portée, épaulement et référence de faux-rond. Précisez les possibilités de centrage ou de maintien pour la revue de vos arbres.
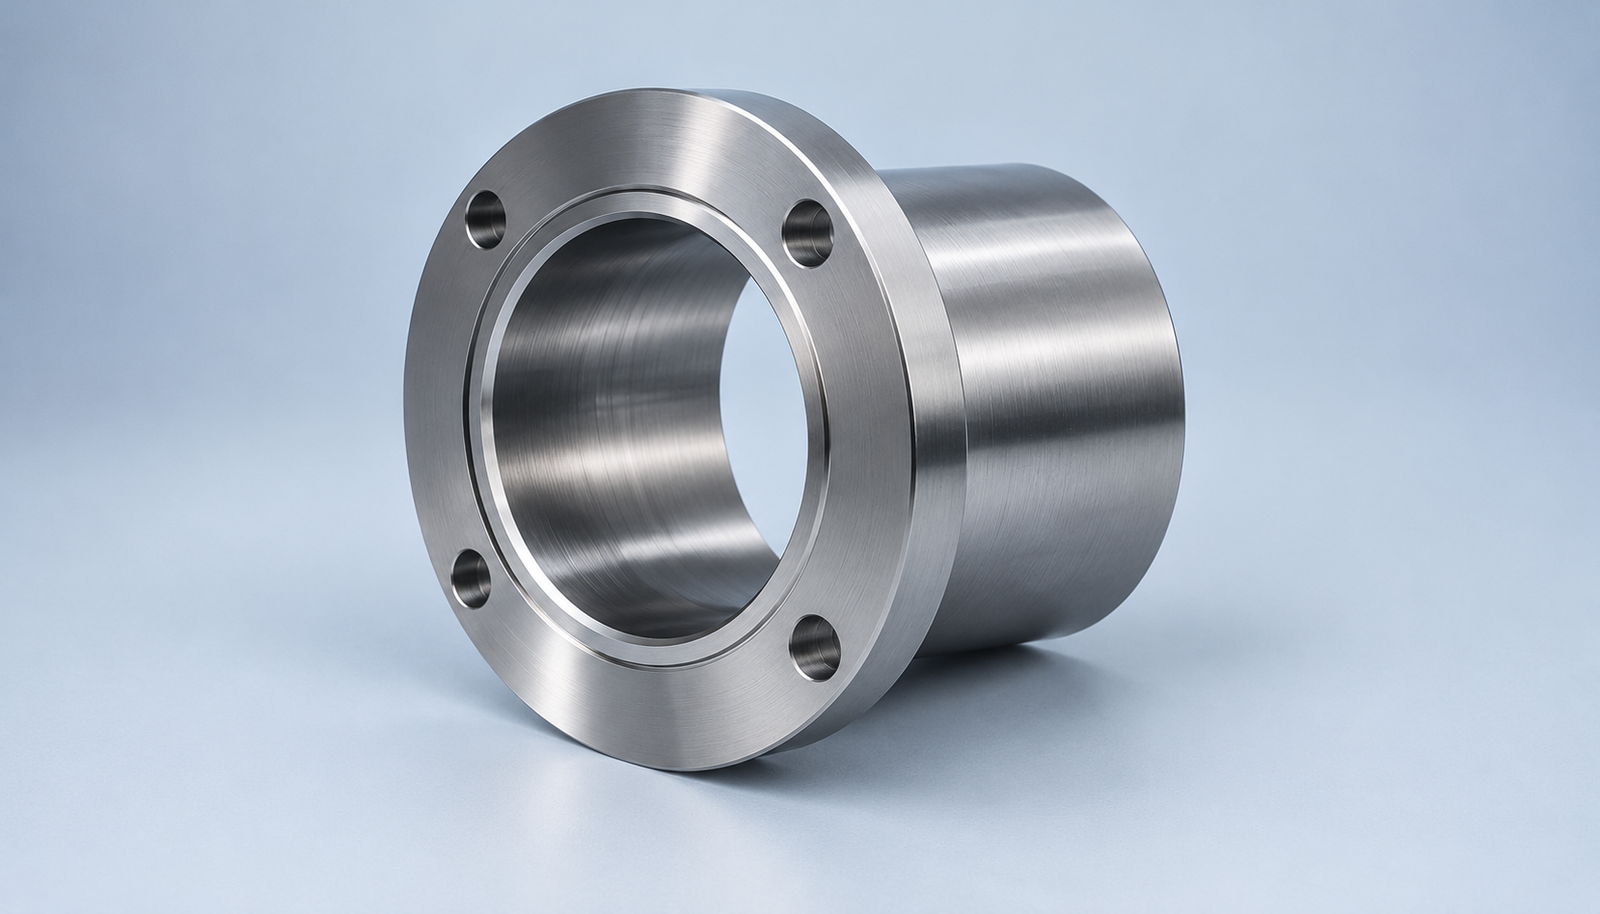
Pour vos alésages et bagues.
Dimension d’alésage · Géométrie · Ajustement
Envoyez diamètre, profondeur et détails des épaulements. L’accès de la meule et la souplesse des outils longs peuvent limiter la rectification intérieure.
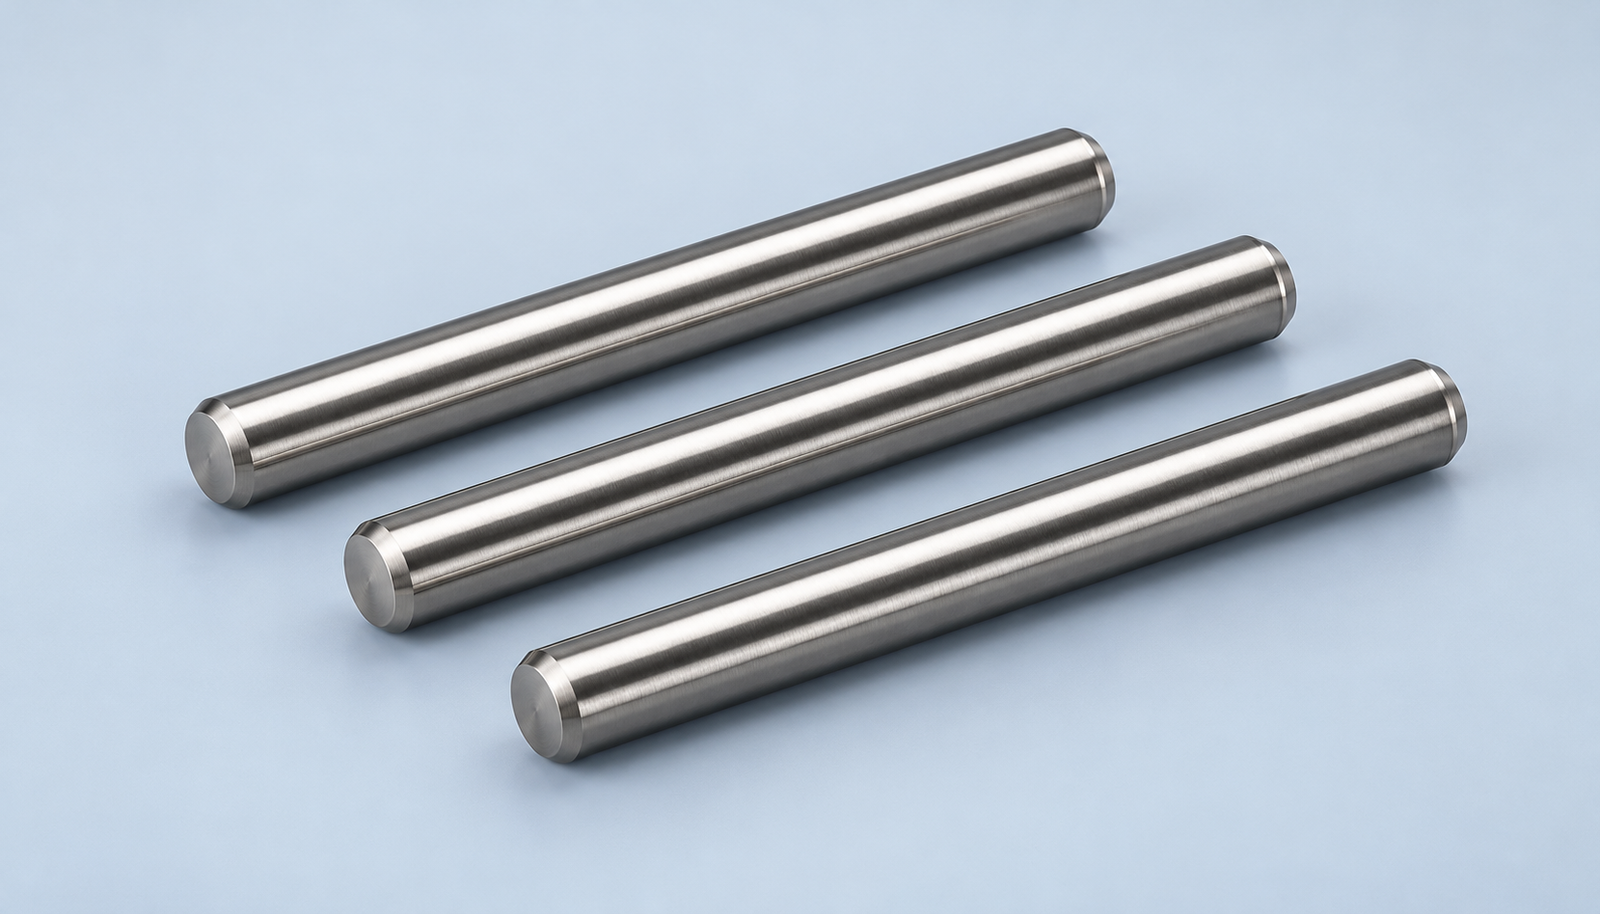
Pour vos pièces rondes adaptées.
Goupilles · Barres droites · Quantités répétées
Envoyez diamètre, longueur et quantité. La rectification en enfilade convient aux profils ronds accessibles ; les épaulements nécessitent une revue du procédé.
Exemples illustratifs, pas des pièces clients. Géométrie, matériau et quantité orientent le choix du procédé.
Définissez la cible. Confirmez la faisabilité et le contrôle avant production.
| Votre exigence | Ce qu’il faut préciser |
|---|---|
| Dimensions et ajustement | Dimensions finales, tolérances et références |
| Contrôle géométrique | Planéité, circularité, parallélisme ou faux-rond |
| Finition de surface | Paramètre et unité exigés, par exemple Ra |
| État du matériau | Nuance, dureté et état de traitement thermique |
| Surépaisseur de rectification | Dimensions entrantes et matière à retirer |
| Périmètre du contrôle | Méthodes, échantillonnage et documents requis |
Exemple de spécification, pas une capacité garantie : Ra 0,8 µm correspond à environ 32 µin. Précisez l’unité et les conditions de mesure. Ra seul ne définit ni ondulation, ni planéité, ni exigence d’étanchéité.
Précisez alliage, dureté et état entrant. Examinez la surépaisseur et la séquence avant la mise à dimension finale. La rectification de l’inox nécessite une planification de meule et de liquide de refroidissement selon la nuance ; l’aptitude est revue par projet.
*Si votre spécification l’exige. Le traitement thermique peut modifier la géométrie. Convenez de la dureté finale, de la réserve pour déformation et des surfaces rectifiées en dernier.
Convenez des mesures, des références et des méthodes dimensionnelles et de forme adaptées.
Confirmez paramètre de rugosité, unité et conditions d’évaluation. La MMT seule ne vérifie pas la rugosité de surface.
Définissez format et échantillonnage au devis.
Disponibilité et périmètre des rapports sont convenus au devis.
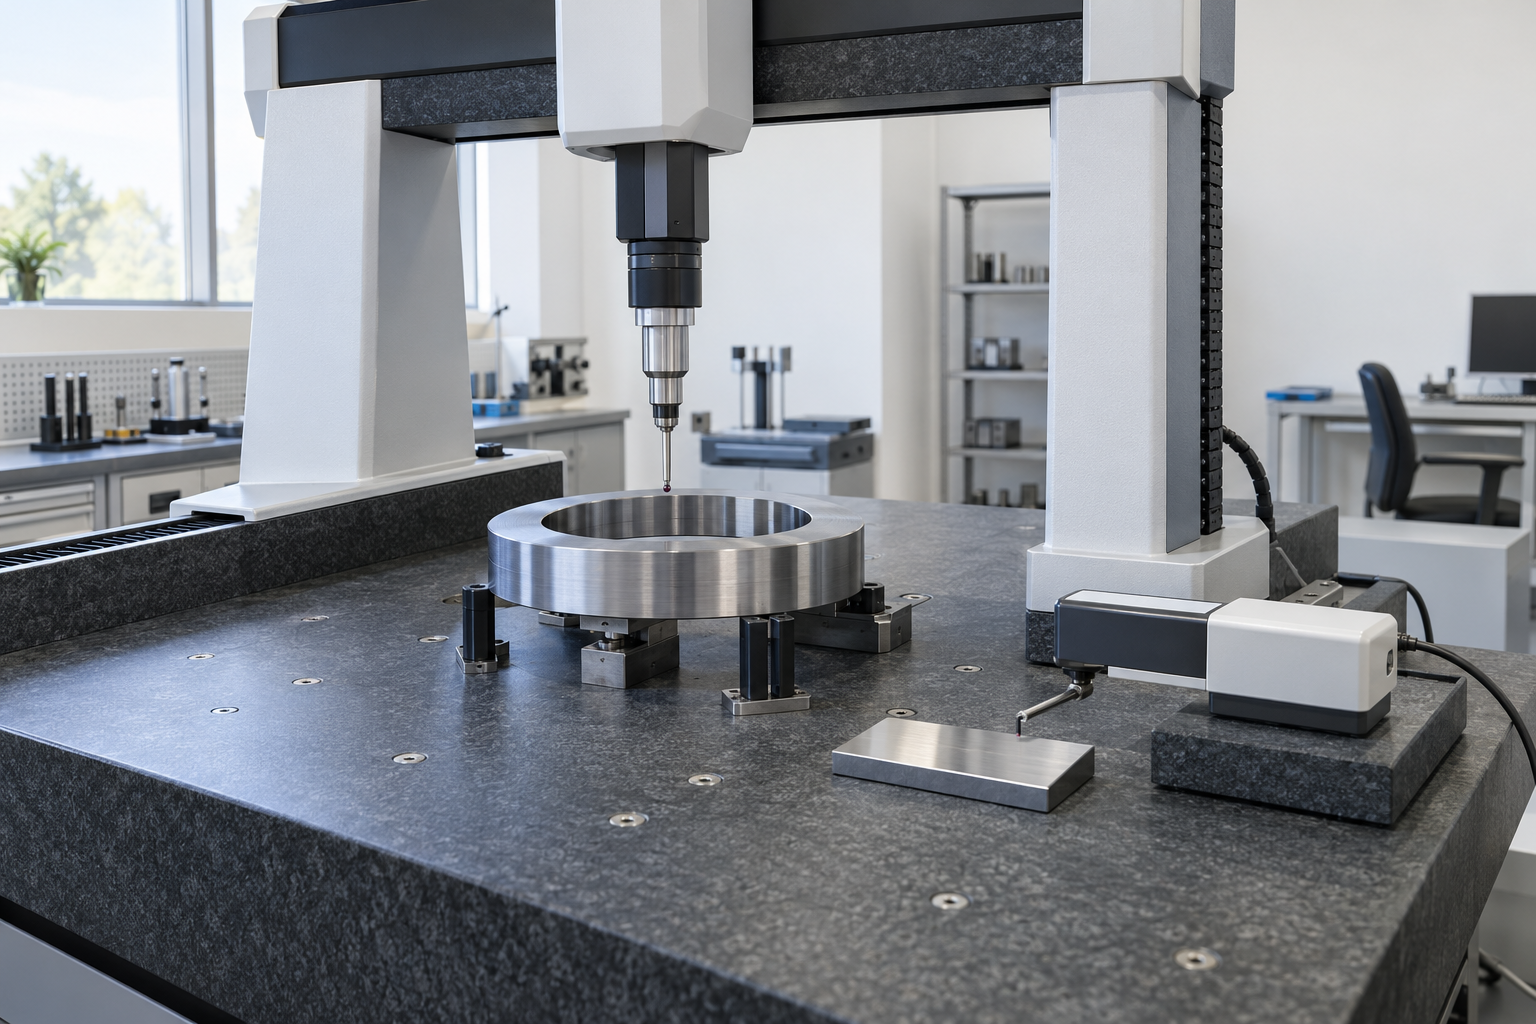
Concept métrologique illustratif, pas une photo d’équipement LK MFG.
Indiquez si vous souhaitez uniquement la rectification ou une pièce complètement fabriquée. Ne faites pas rectifier toutes les surfaces si seuls certains ajustements le nécessitent. Procédé et délai sont confirmés dans votre devis.
Matériau, géométrie et besoins de contrôle déterminent la faisabilité. Marquez les exigences critiques sur le plan pour revue avant production. Aucune tolérance ou valeur Ra générale ne s’applique à toutes les pièces.
Choisissez la rectification plane pour les faces fonctionnelles, extérieure pour les portées et intérieure pour les alésages. La rectification sans centres peut convenir aux séries de pièces rondes. Accès, références, épaulements et quantité déterminent le procédé validé.
La rectification après traitement thermique peut être étudiée pour finir les surfaces critiques. Précisez dureté finale, état matière, déformation attendue et surépaisseur avant validation de la séquence.
Étudiez la rectification CNC si géométrie, séries répétées ou finition contrôlée nécessitent un procédé programmable. Le contrôle CNC ne supprime pas les limites de matériau, d’accès ou de contrôle. Comparez d’abord l’usinage seul.
Demandez les deux lors de la même revue de plan. Identifiez ce qui est fourni, ce qui doit être usiné d’abord et les surfaces rectifiées en dernier. Le devis confirme le périmètre coordonné.
Demandez rapport dimensionnel, FAI, relevé de rugosité, certificat matière ou CoC au devis. Convenez du format, du nombre d’échantillons et de la disponibilité avant commande. La documentation n’implique pas une certification non vérifiée.
Tolérance, dureté, surépaisseur entrante, maintien, lot et contrôle influencent délai et coût. Envoyez date d’arrivée souhaitée et lieu de livraison. Confirmez le calendrier au devis plutôt que de supposer un délai générique.





