

Moldeo por inyección
Tooling and molding for your repeat plastic parts.
From prototype to production, coordinated manufacturing solutions for your custom parts.
Ver todos los servicios →
Precision parts for your tight tolerances and complex geometry.
Tooling and molding for your repeat plastic parts.

Metal casting options for your part and production volume.

Cutting, forming and welding for your fabricated parts.

Custom profiles for your section, length and finish requirements.

Finishes for your appearance, corrosion and wear requirements.

Sub-assemblies and final builds for your production program.

Production tooling built around your process and volume.

Prototype parts to check fit, function and design.
DFM, process planning and production support for your project.
Inspection, documentation, inventory and delivery planning for your program.
Choose air- or liquid-cooling components around your thermal and mechanical requirements.

Manufacturing support for your cold plates, manifolds and cooling assemblies.

Find components for your power electronics, energy, laser and telecom application.

Components for your electronic systems.
Start with your functional and quality requirements.
Build around your operating environment.
From prototype to production, review material performance, manufacturability and cost for your part.
Review grade, temper and finish for your metal parts.
 AluminioStrength, weight and machining›
 Acero inoxidableCorrosion and finish requirements›
 Carbon & Alloy SteelDiscuss grade and heat treatment›
 Acero para herramientasDiscuss tooling and wear needs›
 TitanioReview grade and part geometry›
 Copper & BrassDiscuss conductivity and machining›
Match your polymer to function, process and environment.
 ABSReview enclosure and molding needs›
 Polycarbonate (PC)Discuss clarity and impact needs›
 Nylon (PA)Review moisture and wear conditions›
 POM/AcetalReview fit and sliding features›
 OjeadaDiscuss operating conditions›
 PTFEReview friction and chemical exposure›
 ULTEM / PEIDiscuss thermal and electrical needs›
Confirm grade availability and application requirements.
 Silicone / LSRDiscuss flexible component needs›
 TPU / TPEReview flexibility and processing›
 EPDMReview weathering and chemical exposure.›
 NBRReview oil and fuel exposure.›
 FKMReview temperature and chemical exposure.›
 G10 / FR4Review insulation and laminate needs›
 CompositesReview stiffness, weight and laminate.›Customer-Specified MaterialsConfirm your grade and requirements.›Other Specialty MaterialsDiscuss your application and grade.›
Practical guidance for your part geometry and material decisions.
Prepare your process, budget and sourcing questions.
Build your knowledge before production.
Learn who we are and how we operate.
Find our U.S. support team or start a conversation.
Reúna su plano, material y requisitos de acabado en una sola revisión. Planifique las superficies rectificadas que determinan el ajuste, movimiento y montaje.
Plano 2D · Material y dureza · Cantidad · Fecha requerida
Apoyo en Dallas · Fabricación en China · Alcance confirmado con su plano
El rectificado de precisión utiliza muelas abrasivas para terminar dimensiones críticas, geometría y textura superficial. Comience por las características importantes para su pieza.
Asientos de rodamientos y diámetros de acoplamiento
Superficies funcionales y textura especificada
Aceptación acordada y control de pedidos repetidos
Compare 4 métodos comunes. La disponibilidad y la ruta adecuada se confirman al revisar el plano.
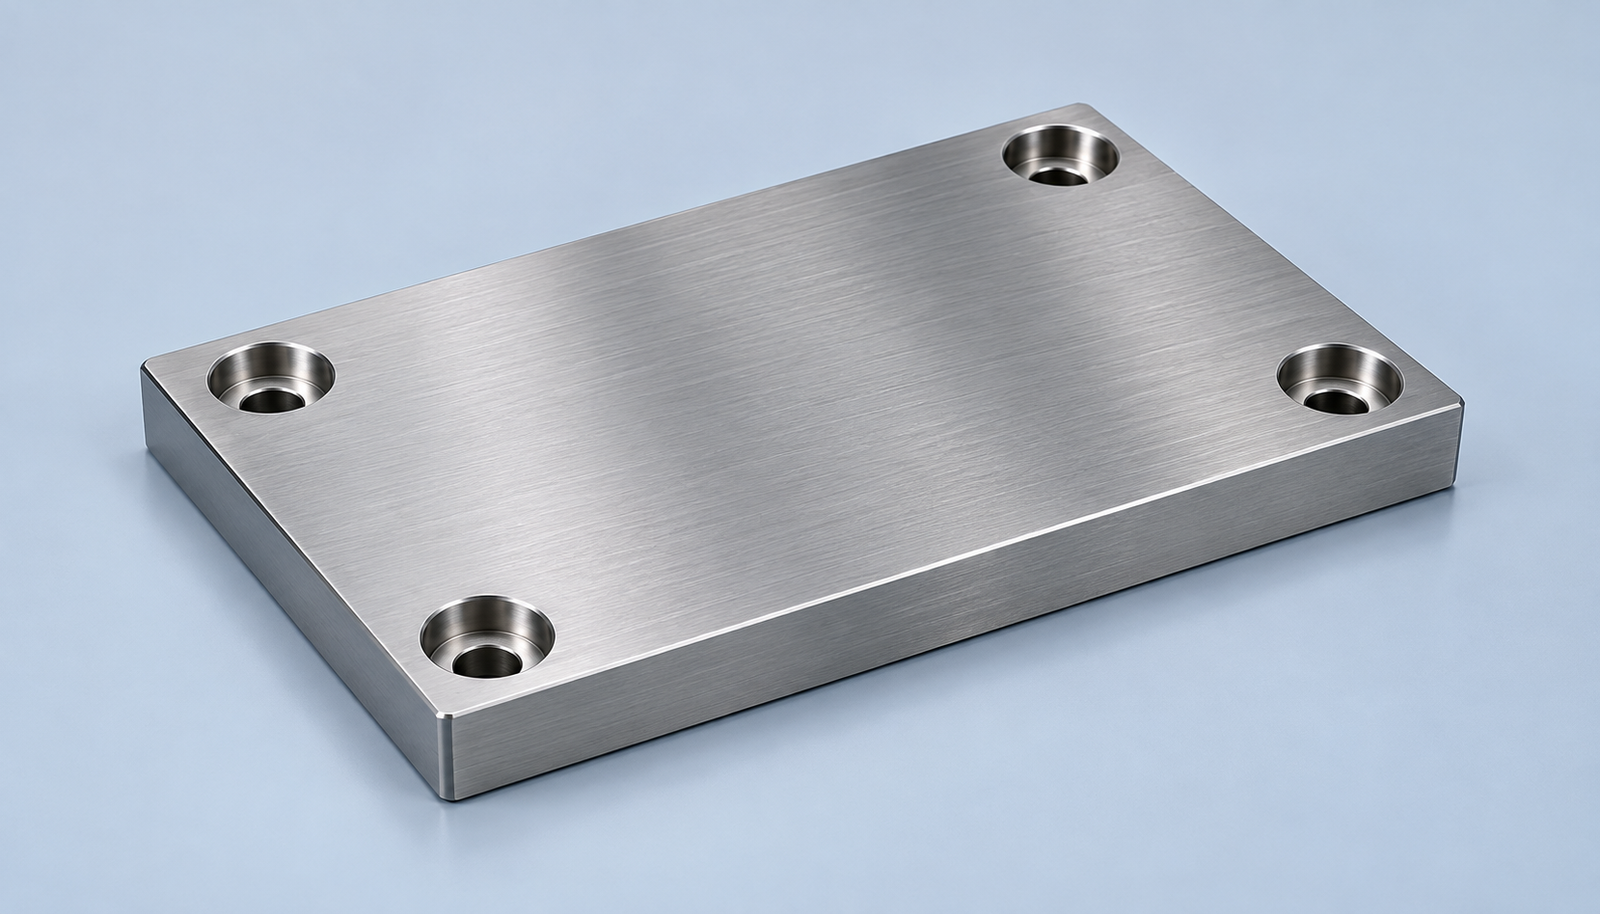
Para sus caras planas de apoyo.
Planitud · Paralelismo · Acabado
Marque caras funcionales y referencias. Las placas delgadas, superficies interrumpidas y sujeciones pueden cambiar la ruta.
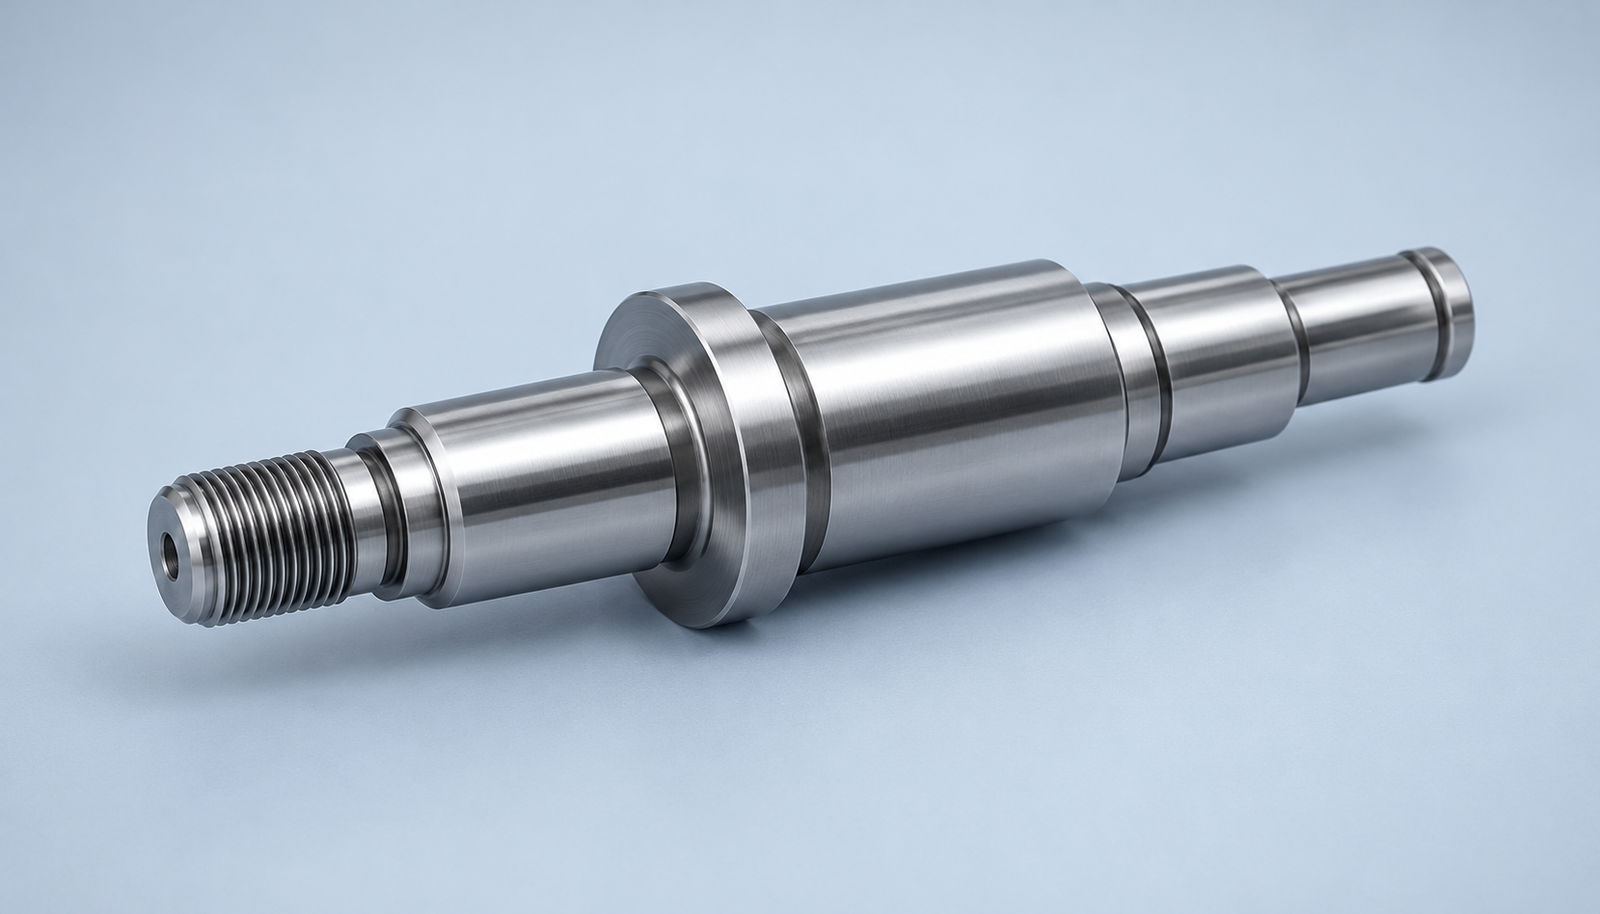
Para sus ejes y muñones.
Diámetro exterior · Redondez · Descentramiento
Identifique asientos, hombros y referencia de descentramiento. Incluya acceso para centros o sujeción al revisar el rectificado de ejes.
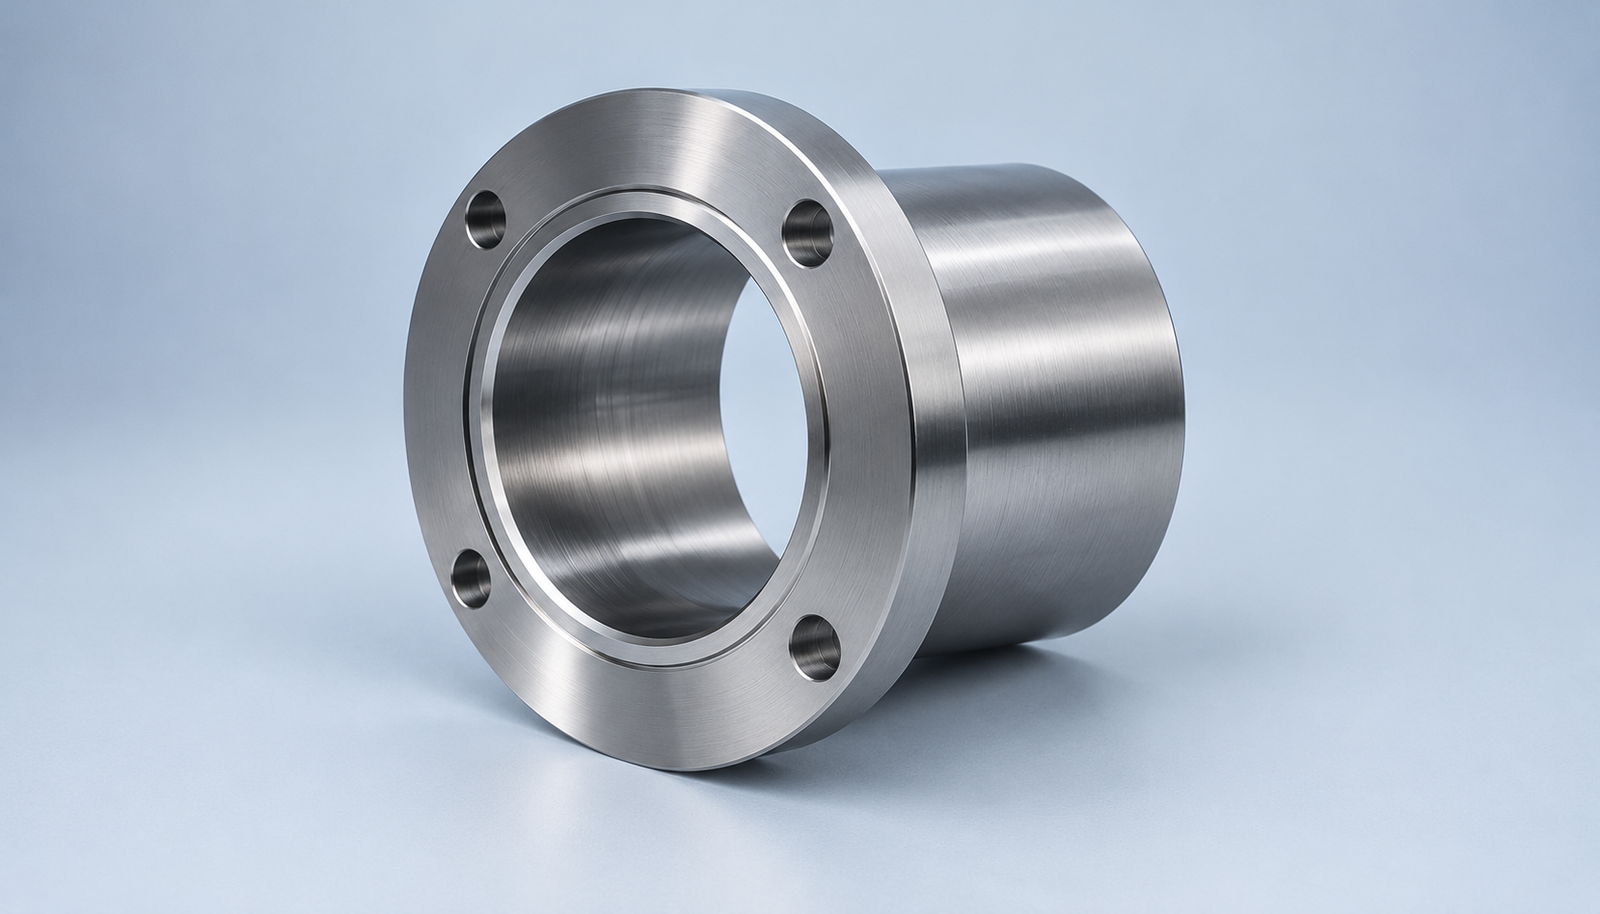
Para sus agujeros y casquillos.
Medida interior · Geometría · Ajuste
Envíe diámetro, profundidad y detalles de hombros. El acceso de la muela y las herramientas esbeltas pueden limitar el rectificado interior.
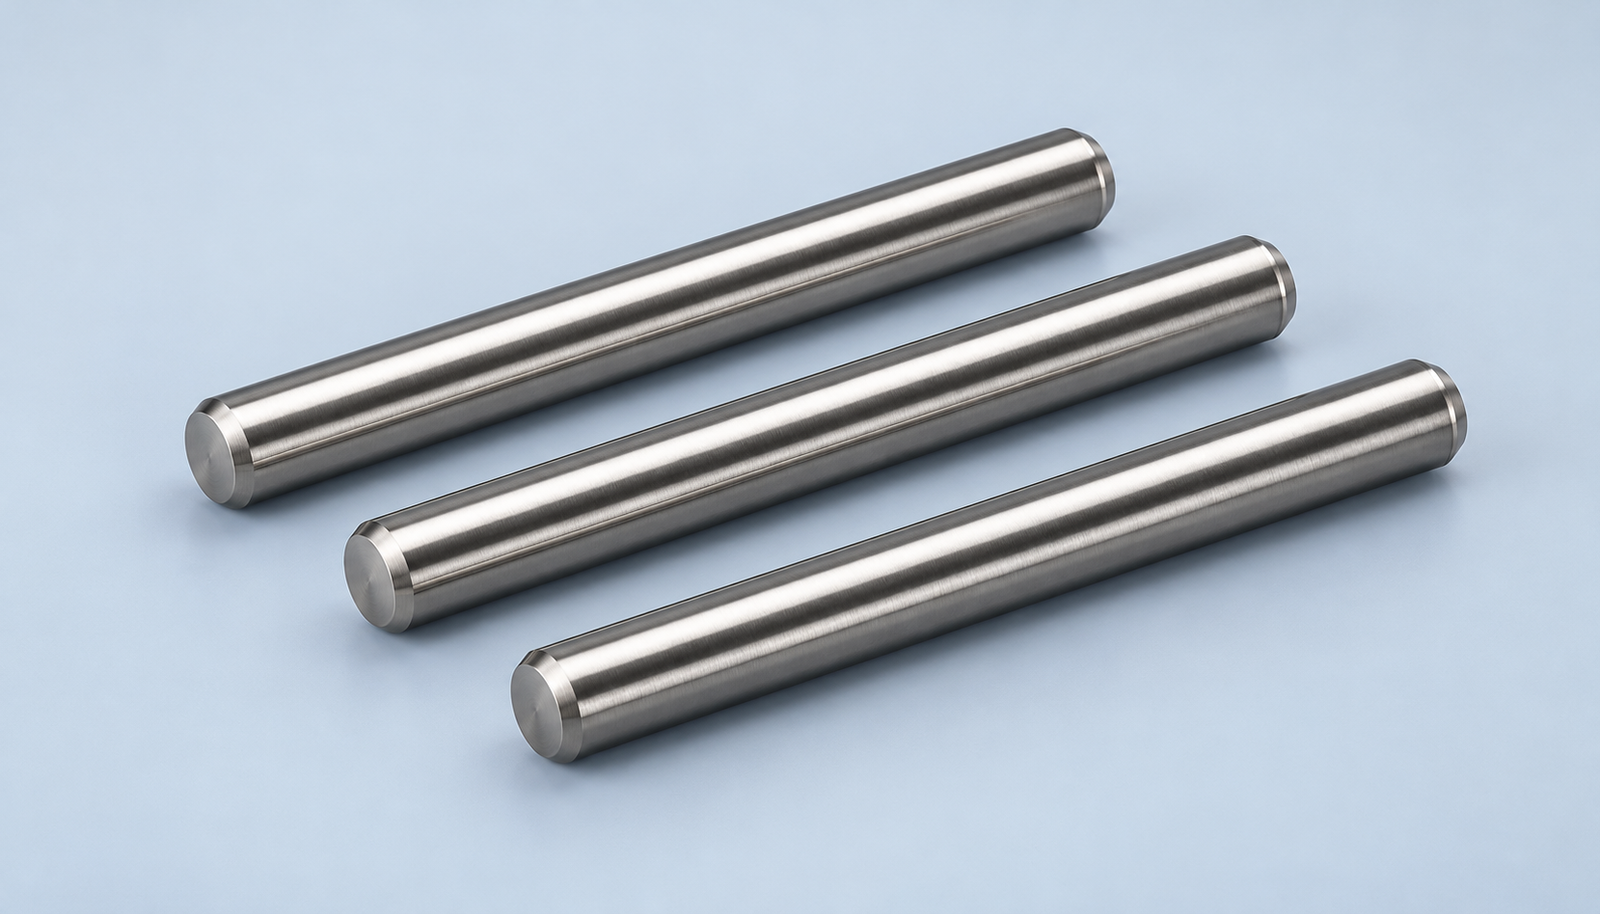
Para piezas redondas adecuadas.
Pasadores · Barras rectas · Cantidades repetidas
Envíe diámetro, longitud y lote. El rectificado pasante sin centros sirve para perfiles redondos accesibles; los hombros requieren revisión de ruta.
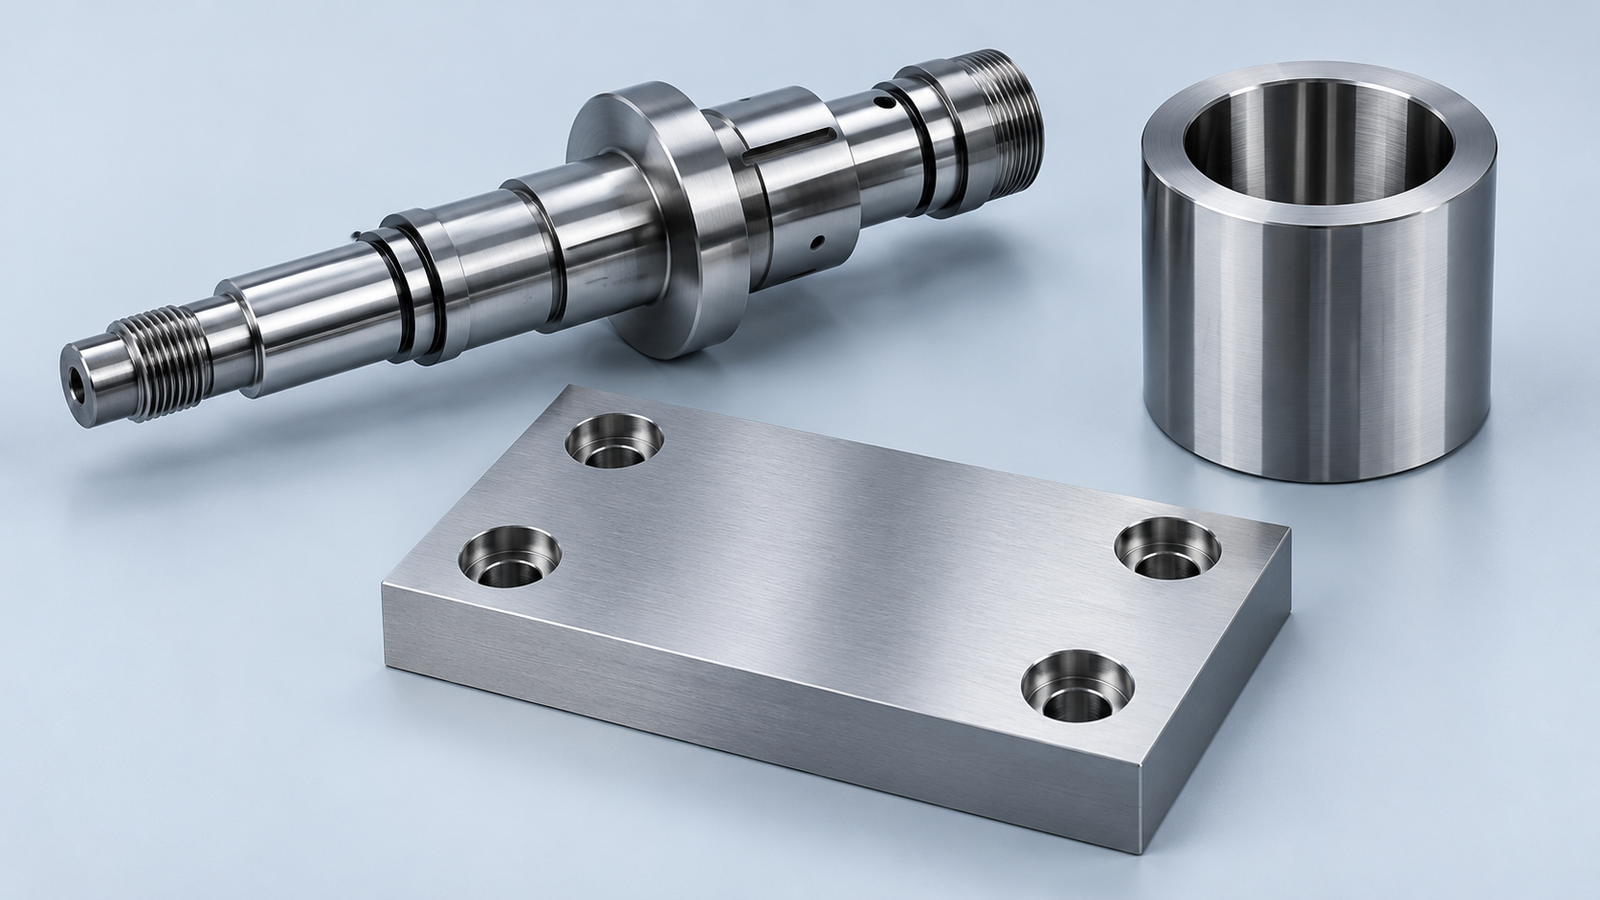
Ejemplos ilustrativos, no piezas de clientes. Geometría, material y cantidad orientan la selección.
Defina el objetivo. Confirme viabilidad e inspección antes de producir.
| Su requisito | Qué especificar |
|---|---|
| Medida y ajuste | Dimensiones finales, tolerancia y referencias |
| Control geométrico | Planitud, redondez, paralelismo o descentramiento |
| Acabado superficial | Parámetro y unidad requeridos, como Ra |
| Estado del material | Grado, dureza y estado del tratamiento térmico |
| Sobrematerial de rectificado | Medida inicial y material a retirar |
| Alcance de inspección | Métodos, muestreo y registros requeridos |
Ejemplo de plano, no promesa de capacidad: Ra 0,8 µm equivale aproximadamente a 32 µin. Indique unidad y condiciones de medición. Ra por sí solo no define ondulación, planitud ni requisitos de sellado.
Comparta aleación, dureza y estado inicial. Revise sobrematerial y secuencia antes del dimensionado final. Rectificar acero inoxidable requiere planificar muela y refrigerante según el grado; la idoneidad se revisa por proyecto.
*Cuando su especificación lo requiera. El tratamiento térmico puede cambiar la geometría. Acuerde dureza final, margen de deformación y superficies que se rectifican al final.
Acuerde mediciones, referencias y métodos adecuados de dimensión y forma.
Confirme parámetro de rugosidad, unidad y condiciones de evaluación. La CMM por sí sola no comprueba la rugosidad superficial.
Defina formato documental y muestreo al cotizar.
Disponibilidad y alcance de informes se acuerdan en la cotización.
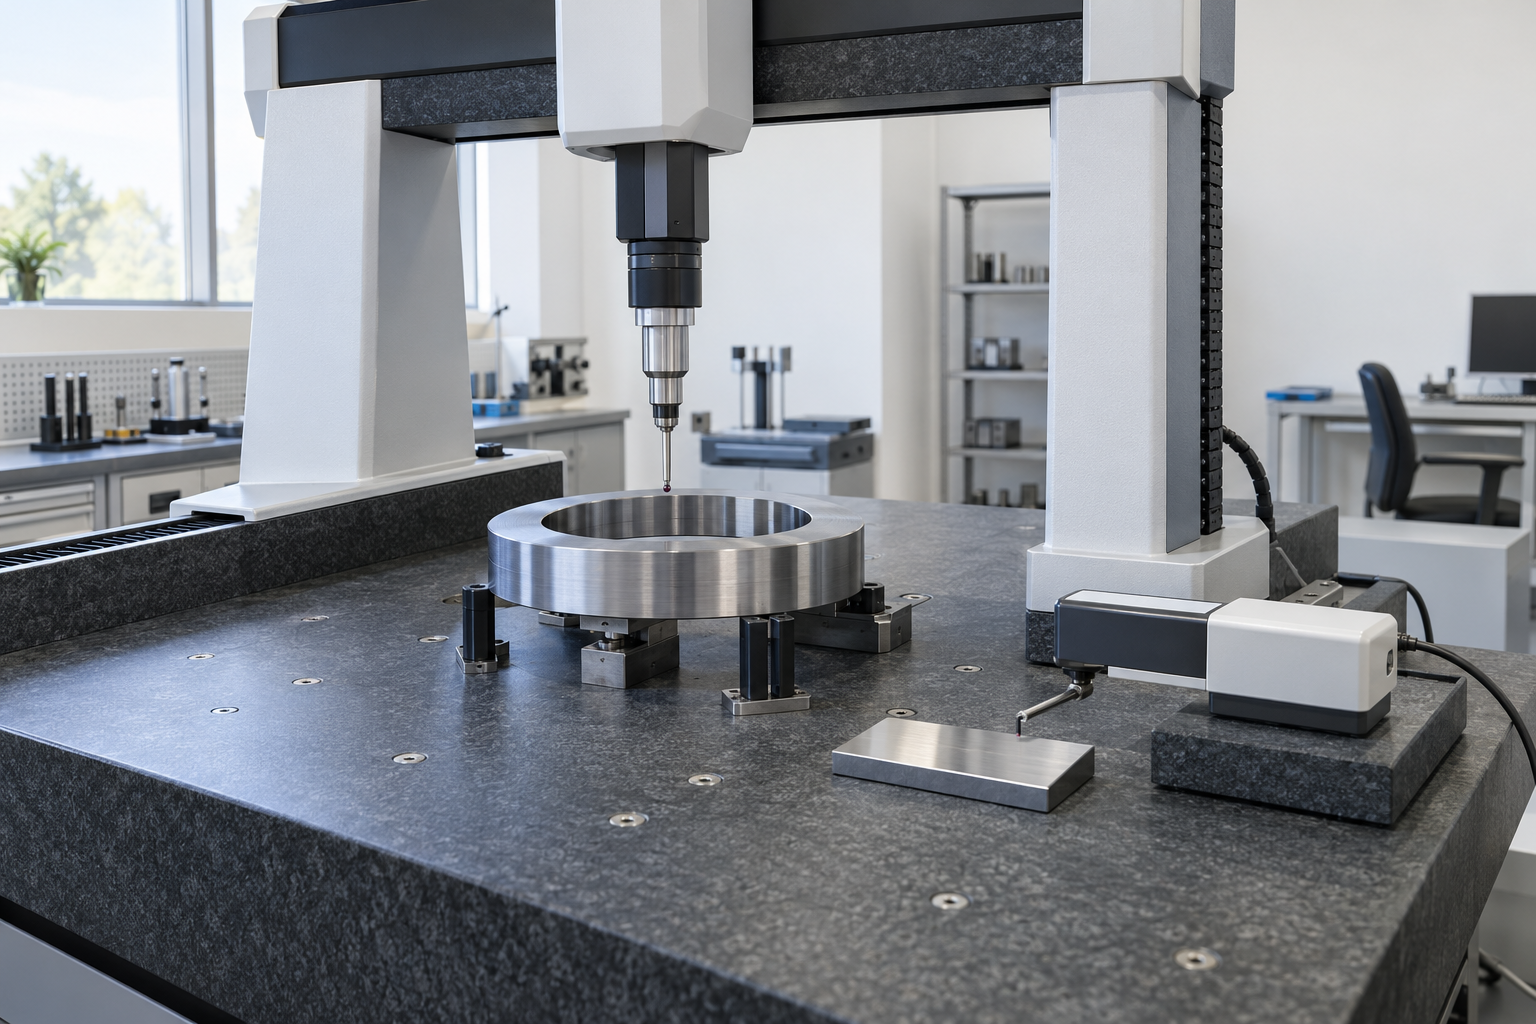
Concepto ilustrativo de metrología, no fotografía de equipos de LK MFG.
Indique si necesita solo rectificado o una pieza totalmente fabricada. Evite rectificar todas las superficies cuando solo determinados ajustes lo requieren. Ruta y entrega se confirman en la cotización.
Material, geometría e inspección determinan la viabilidad. Marque los requisitos críticos en su plano para revisión antes de producir. Ninguna tolerancia o valor Ra general sirve para todas las piezas.
Use rectificado plano para caras funcionales, exterior para muñones e interior para agujeros. El rectificado sin centros puede servir para piezas redondas repetidas. Acceso, referencias, hombros y cantidad determinan la ruta revisada.
Se puede revisar el rectificado posterior al tratamiento térmico para terminar superficies críticas. Especifique dureza final, estado del material, deformación esperada y sobrematerial antes de aprobar la secuencia.
Revise rectificado CNC si geometría, cantidades repetidas o acabado controlado requieren una ruta programable. El CNC no elimina límites de material, acceso o inspección. Compare primero el mecanizado sin rectificado.
Solicite ambos en una revisión de plano. Identifique lo suministrado, lo que debe mecanizarse primero y las características rectificadas al final. La cotización confirma el alcance coordinado.
Solicite informe dimensional, FAI, registro de rugosidad, certificado de material o CoC al cotizar. Acuerde formato, cantidad de muestras y disponibilidad antes de pedir. La documentación no implica una certificación no verificada.
Tolerancia, dureza, sobrematerial inicial, sujeción, lote e inspección afectan costo y plazo. Envíe fecha de llegada y destino. Confirme el calendario en la cotización en lugar de asumir un plazo genérico.





