

Stampaggio a iniezione
Tooling and molding for your repeat plastic parts.
From prototype to production, coordinated manufacturing solutions for your custom parts.
Visualizza tutti i servizi →
Precision parts for your tight tolerances and complex geometry.
Tooling and molding for your repeat plastic parts.

Metal casting options for your part and production volume.

Cutting, forming and welding for your fabricated parts.

Custom profiles for your section, length and finish requirements.

Finishes for your appearance, corrosion and wear requirements.

Sub-assemblies and final builds for your production program.

Production tooling built around your process and volume.

Prototype parts to check fit, function and design.
DFM, process planning and production support for your project.
Inspection, documentation, inventory and delivery planning for your program.
Choose air- or liquid-cooling components around your thermal and mechanical requirements.

Manufacturing support for your cold plates, manifolds and cooling assemblies.

Find components for your power electronics, energy, laser and telecom application.

Components for your electronic systems.
Start with your functional and quality requirements.
Build around your operating environment.
From prototype to production, review material performance, manufacturability and cost for your part.
Review grade, temper and finish for your metal parts.
 AlluminioStrength, weight and machining›
 Acciaio inossidabileCorrosion and finish requirements›
 Carbon & Alloy SteelDiscuss grade and heat treatment›
 Acciaio per utensiliDiscuss tooling and wear needs›
 TitanioReview grade and part geometry›
 Copper & BrassDiscuss conductivity and machining›
Match your polymer to function, process and environment.
 ABSReview enclosure and molding needs›
 Polycarbonate (PC)Discuss clarity and impact needs›
 Nylon (PA)Review moisture and wear conditions›
 POM/AcetaleReview fit and sliding features›
 PEEKDiscuss operating conditions›
 PTFEReview friction and chemical exposure›
 ULTEM / PEIDiscuss thermal and electrical needs›
Confirm grade availability and application requirements.
 Silicone / LSRDiscuss flexible component needs›
 TPU / TPEReview flexibility and processing›
 EPDMReview weathering and chemical exposure.›
 NBRReview oil and fuel exposure.›
 FKMReview temperature and chemical exposure.›
 G10 / FR4Review insulation and laminate needs›
 CompositesReview stiffness, weight and laminate.›Customer-Specified MaterialsConfirm your grade and requirements.›Other Specialty MaterialsDiscuss your application and grade.›
Practical guidance for your part geometry and material decisions.
Prepare your process, budget and sourcing questions.
Build your knowledge before production.
Learn who we are and how we operate.
Find our U.S. support team or start a conversation.
Riunite disegno, materiale e requisiti di finitura in un’unica revisione. Pianificate le superfici rettificate che determinano accoppiamento, movimento e assemblaggio.
Disegno 2D · Materiale e durezza · Quantità · Data richiesta
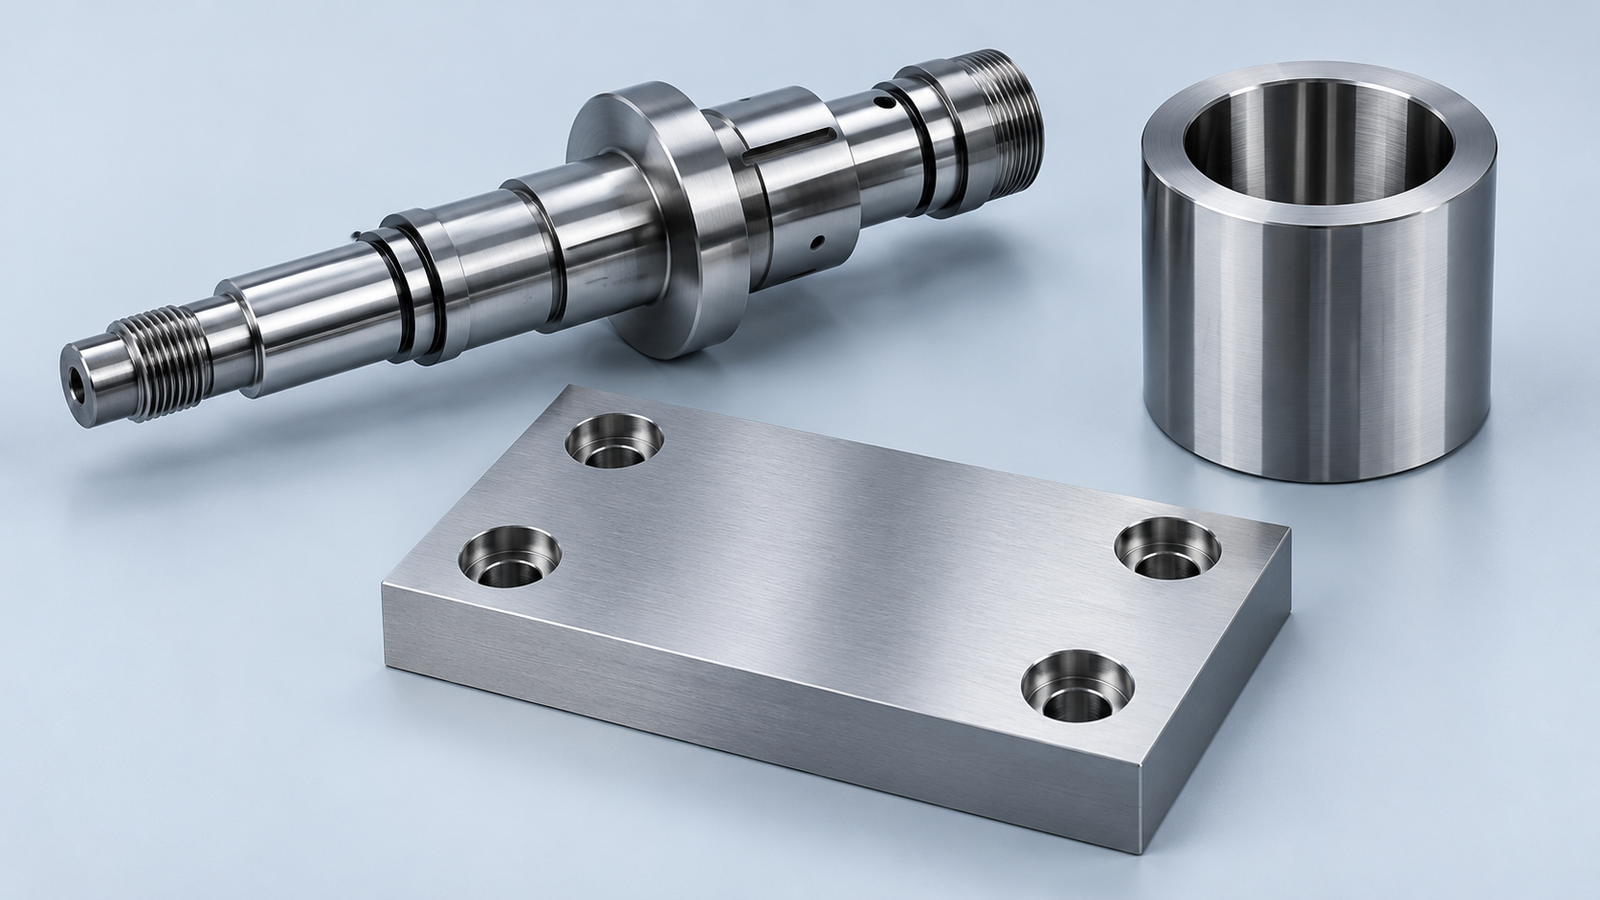
Supporto nell’area di Dallas · Produzione in Cina · Ambito confermato sul disegno
La rettifica di precisione usa mole abrasive per finire dimensioni critiche, geometria e tessitura superficiale. Iniziate dalle caratteristiche importanti per il vostro componente.
Sedi dei cuscinetti e diametri di accoppiamento
Superfici funzionali e tessitura specificata
Accettazione concordata e controllo degli ordini ripetuti
Confrontate 4 metodi comuni. Disponibilità e percorso adatto sono confermati nella revisione del disegno.
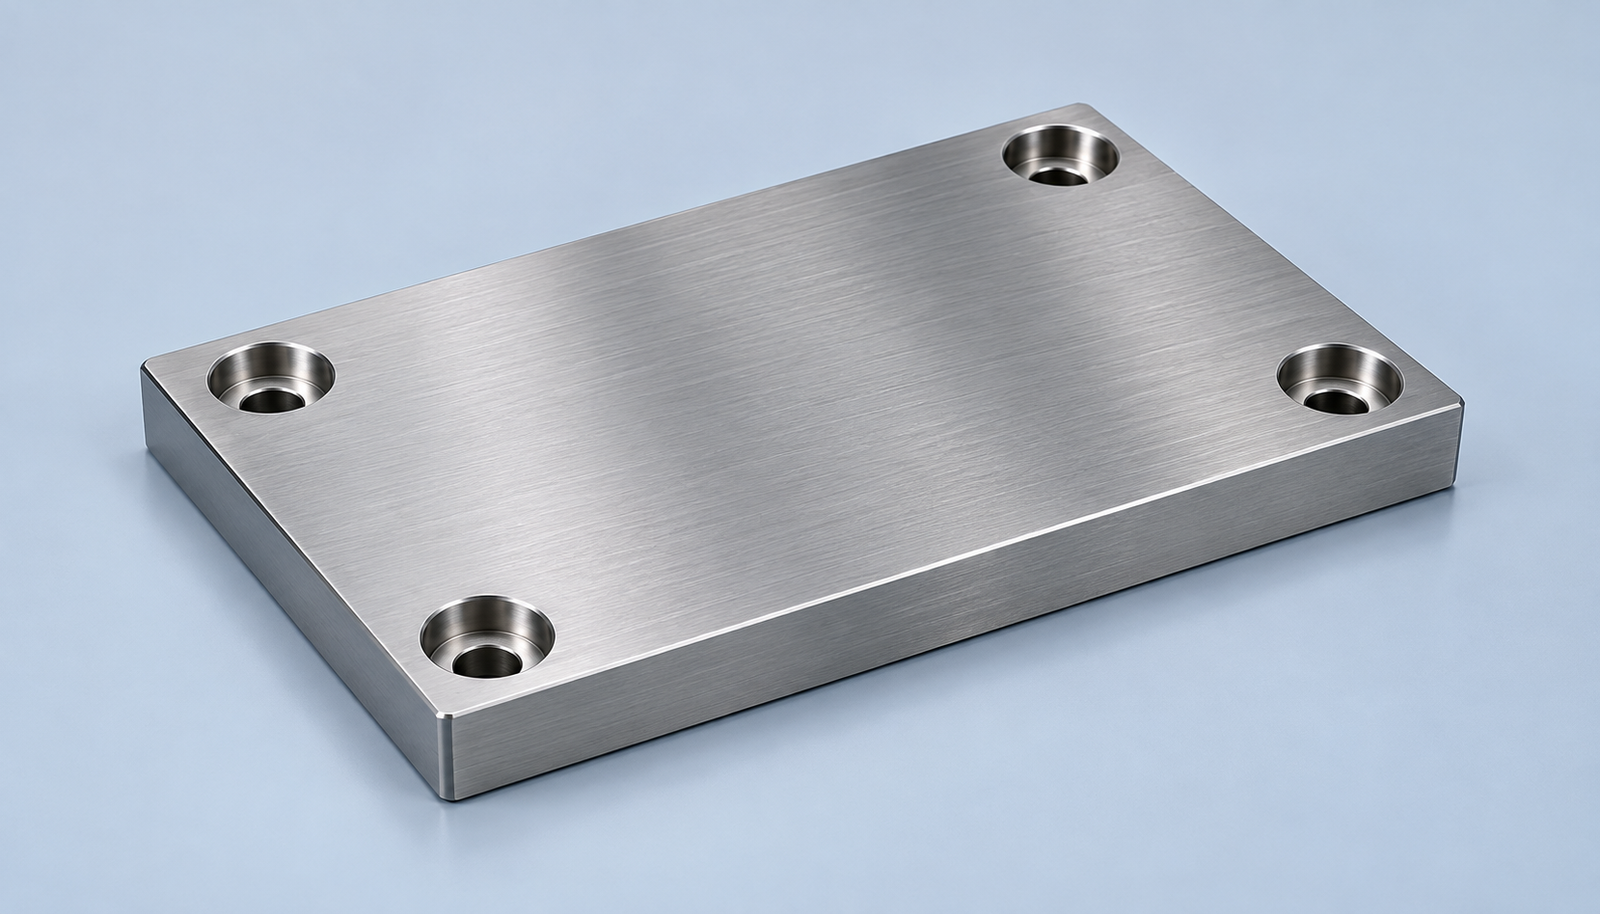
Per le vostre facce piane di appoggio.
Planarità · Parallelismo · Finitura
Indicate superfici funzionali e riferimenti. Piastre sottili, superfici interrotte e serraggio possono cambiare il percorso.
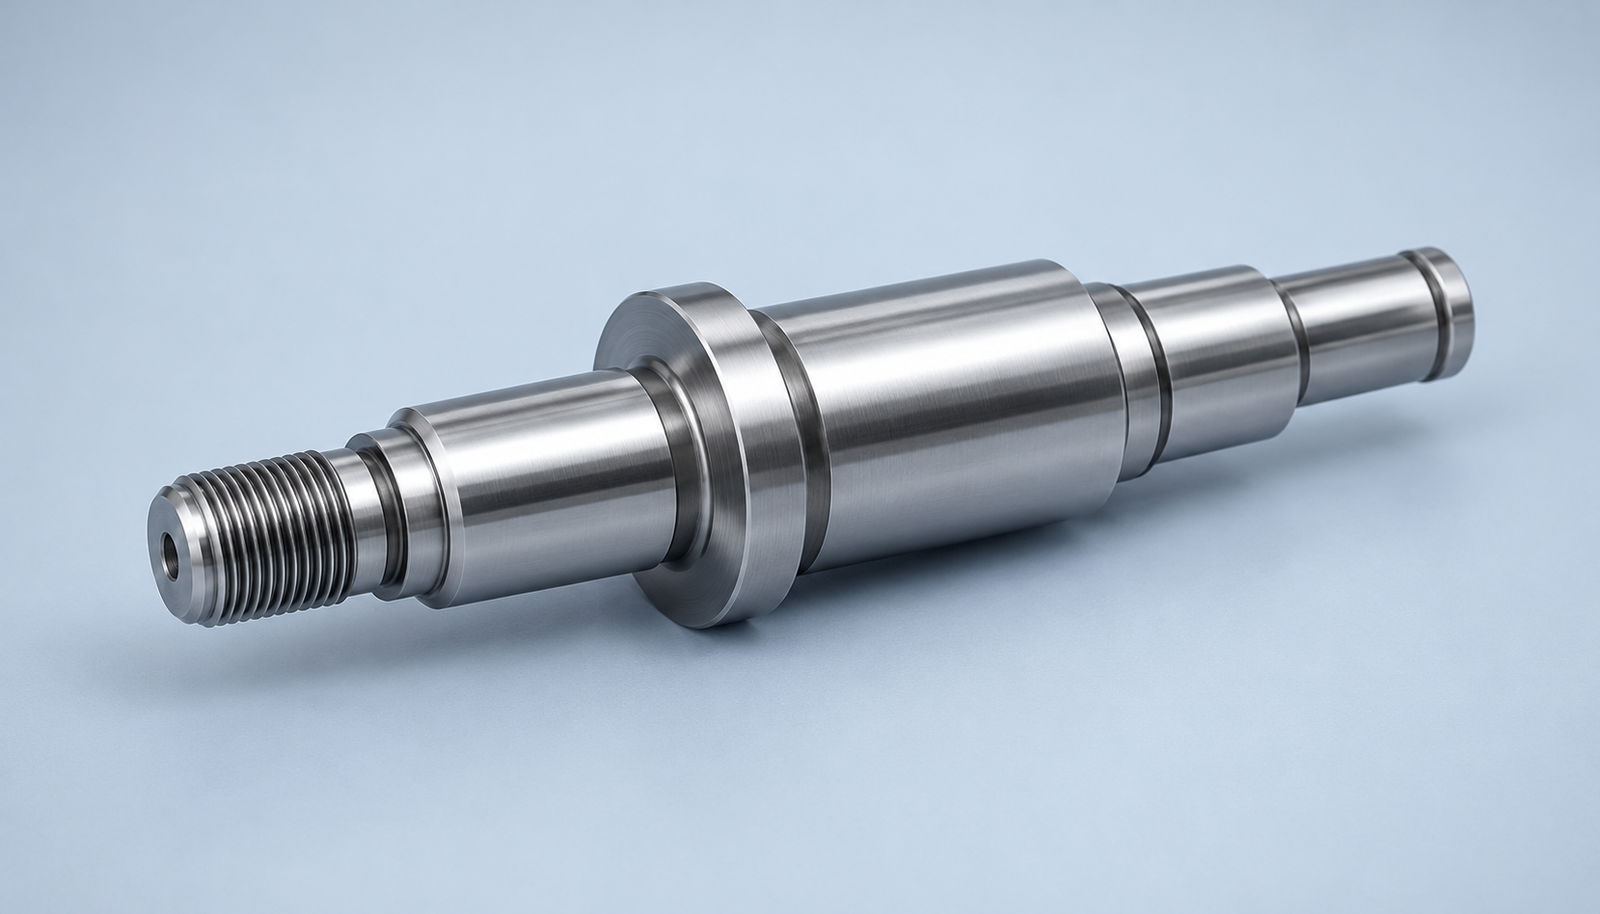
Per i vostri alberi e perni.
Diametro esterno · Circolarità · Oscillazione
Identificate sedi, spallamenti e riferimento di oscillazione. Includete accesso per centri o serraggio nella revisione della rettifica degli alberi.
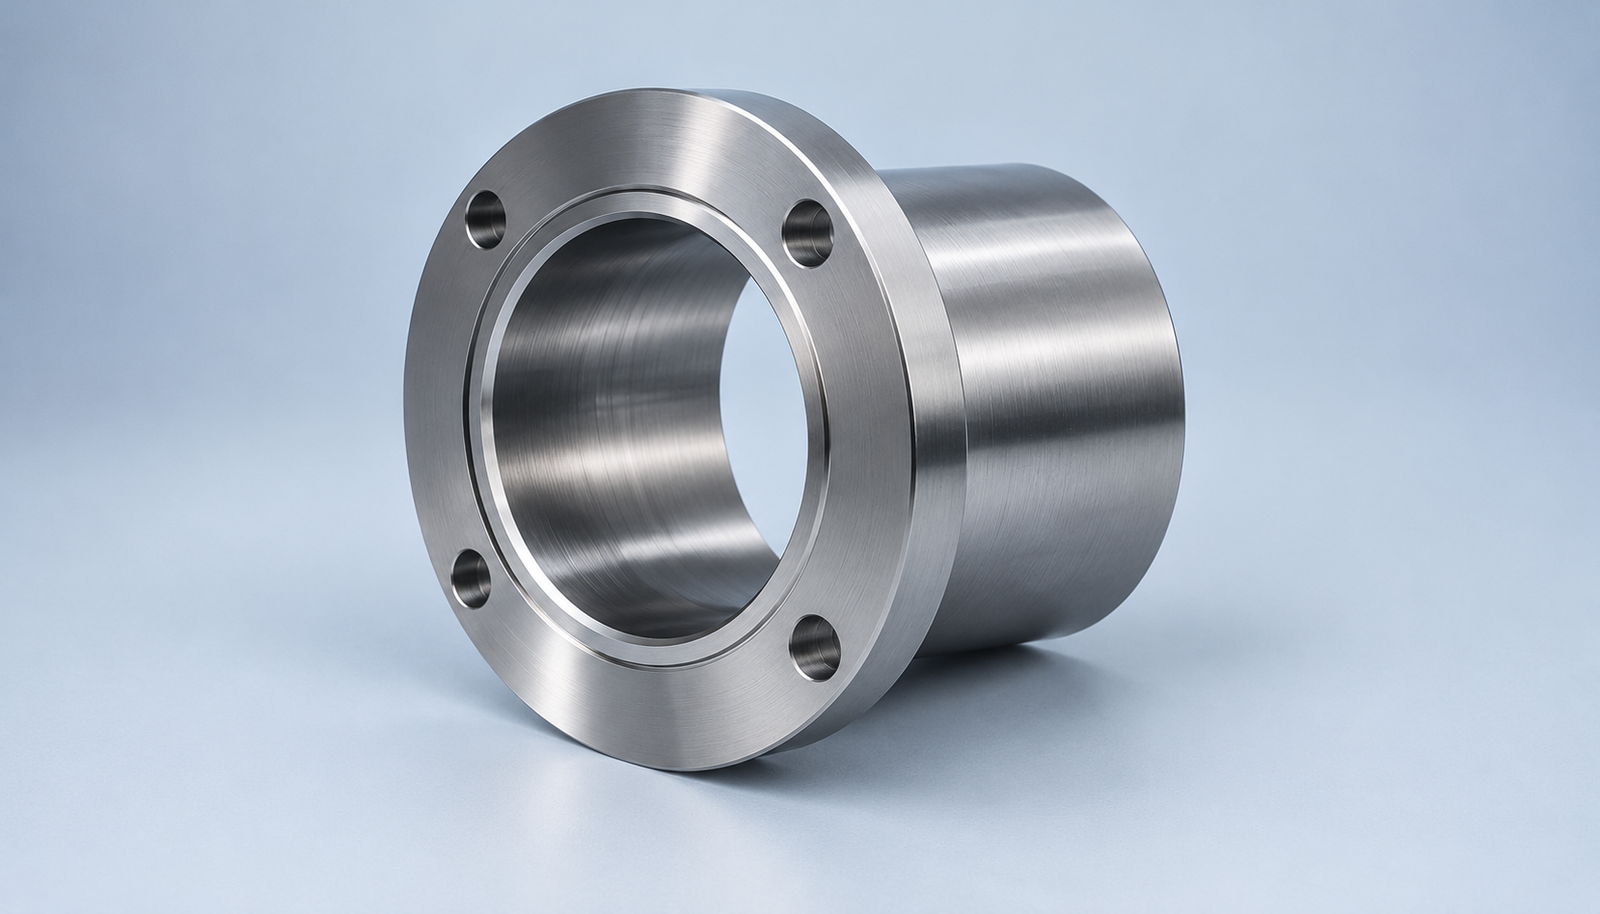
Per i vostri fori e boccole.
Dimensione del foro · Geometria · Accoppiamento
Inviate diametro, profondità e dettagli degli spallamenti. Accesso della mola e utensili snelli possono limitare la rettifica interna.
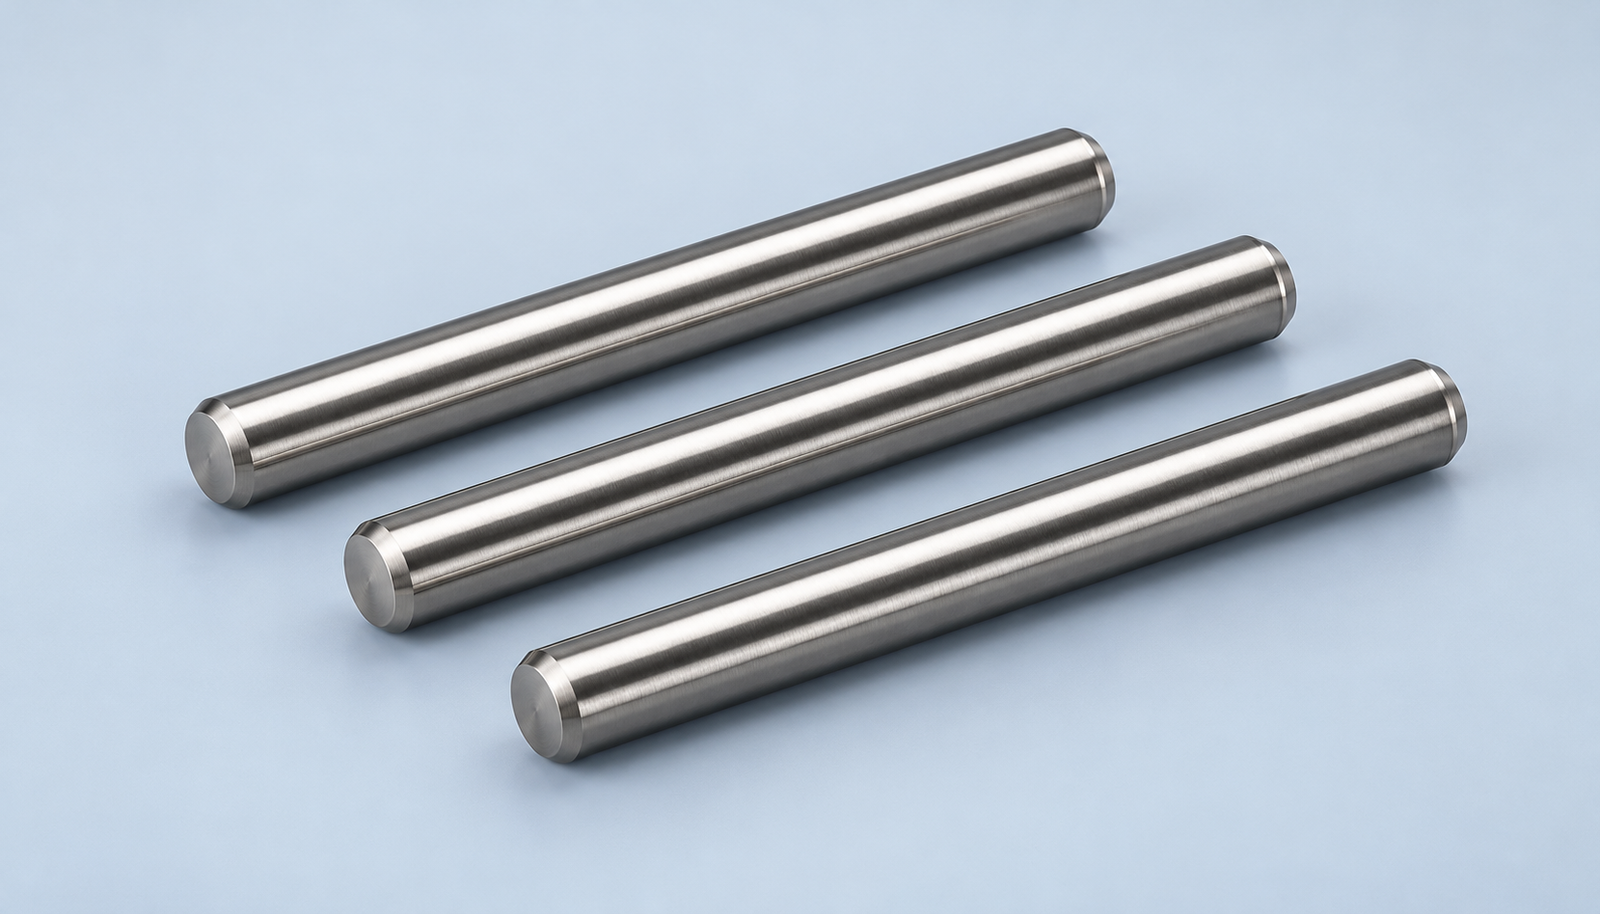
Per componenti rotondi adatti.
Spine · Barre diritte · Quantità ripetute
Inviate diametro, lunghezza e lotto. La rettifica passante senza centri è adatta a profili rotondi accessibili; gli spallamenti richiedono revisione.
Esempi illustrativi, non componenti di clienti. Geometria, materiale e quantità guidano la scelta.
Definite l’obiettivo. Confermate fattibilità e controllo prima della produzione.
| Il vostro requisito | Cosa specificare |
|---|---|
| Dimensione e accoppiamento | Dimensioni finali, tolleranza e riferimenti |
| Controllo geometrico | Planarità, circolarità, parallelismo o oscillazione |
| Finitura superficiale | Parametro e unità richiesti, ad esempio Ra |
| Stato del materiale | Grado, durezza e stato del trattamento termico |
| Sovrametallo di rettifica | Dimensione iniziale e materiale da asportare |
| Ambito del controllo | Metodi, campionamento e documenti richiesti |
Esempio di disegno, non promessa di capacità: Ra 0,8 µm equivale a circa 32 µin. Indicate unità e condizioni di misura. Ra da solo non definisce ondulazione, planarità o requisiti di tenuta.
Indicate lega, durezza e stato iniziale. Rivedete sovrametallo e sequenza prima della finitura dimensionale. La rettifica dell’inox richiede pianificazione di mola e refrigerante per il grado specifico; l’idoneità è valutata per progetto.
*Se richiesto dalla specifica. Il trattamento termico può cambiare la geometria. Concordate durezza finale, margine per deformazione e superfici rettificate per ultime.
Concordate misure, riferimenti e metodi dimensionali e di forma adatti.
Confermate parametro di rugosità, unità e condizioni di valutazione. La CMM da sola non verifica la rugosità superficiale.
Definite formato e campionamento nel preventivo.
Disponibilità e ambito dei rapporti sono concordati nel preventivo.
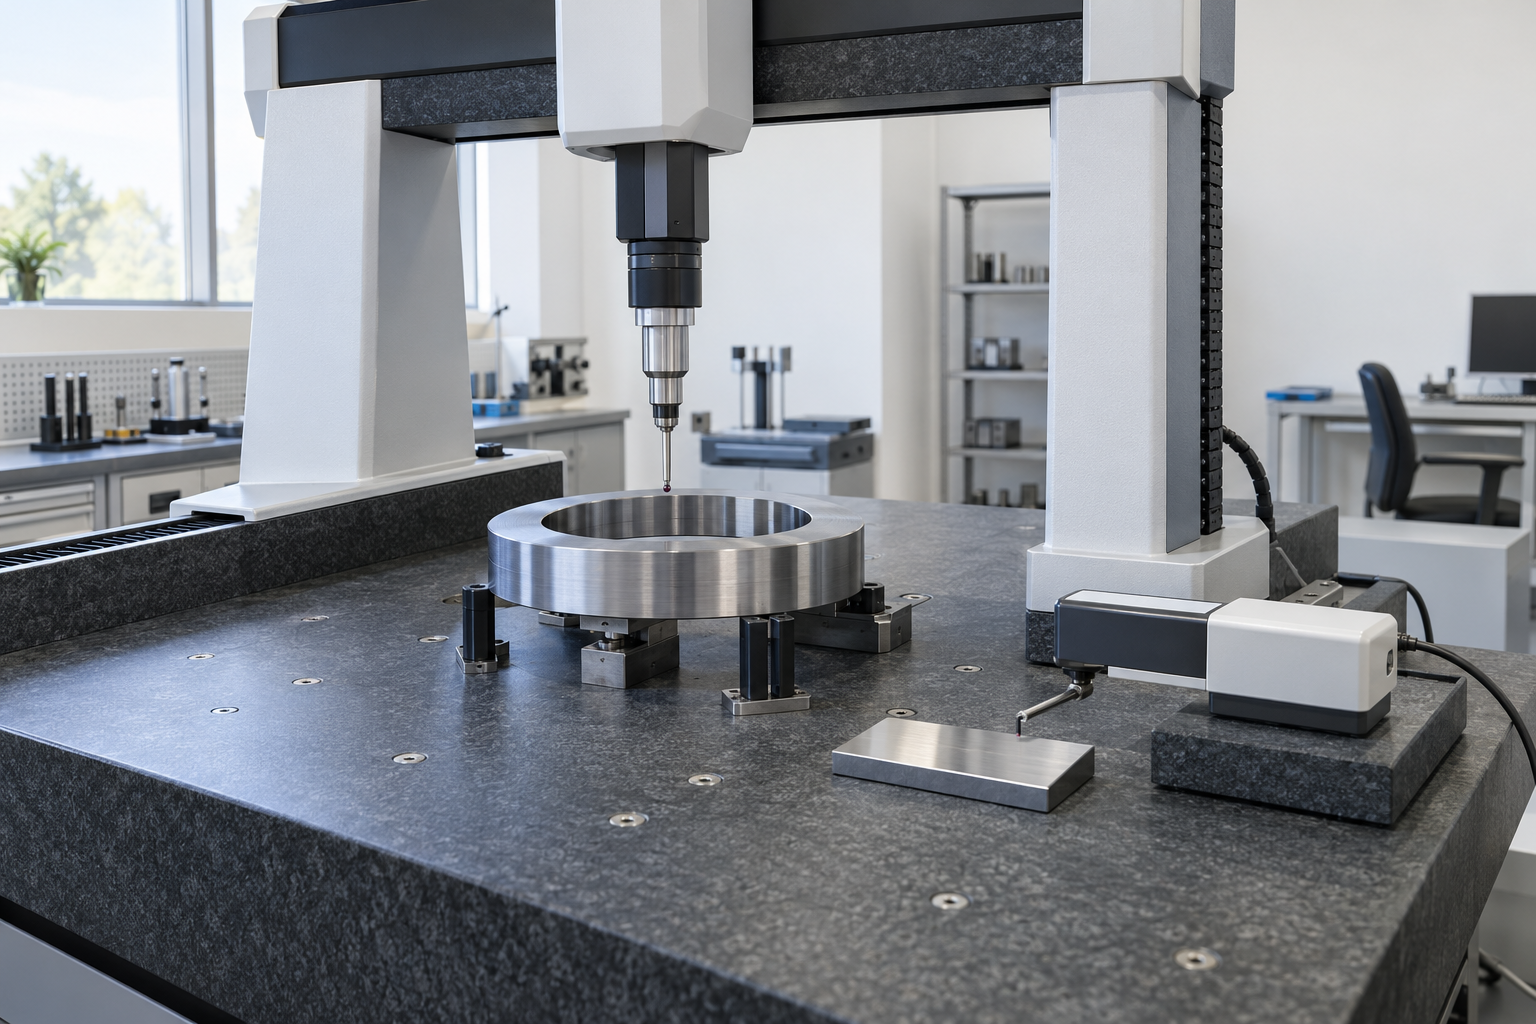
Concetto metrologico illustrativo, non fotografia di attrezzature LK MFG.
Indicate se servono solo rettifica o un componente completamente prodotto. Evitate di rettificare ogni superficie quando solo alcuni accoppiamenti lo richiedono. Percorso e tempi sono confermati nel preventivo.
Materiale, geometria e controlli determinano la fattibilità. Indicate i requisiti critici sul disegno per la revisione prima della produzione. Nessuna tolleranza o valore Ra generale vale per ogni componente.
Usate rettifica piana per facce funzionali, esterna per perni e interna per fori. La rettifica senza centri può essere adatta a componenti rotondi ripetuti. Accesso, riferimenti, spallamenti e quantità determinano il percorso approvato.
La rettifica dopo trattamento termico può essere valutata per finire superfici critiche. Specificate durezza finale, stato del materiale, deformazione attesa e sovrametallo prima di approvare la sequenza.
Valutate rettifica CNC se geometria, quantità ripetute o finitura controllata richiedono un percorso programmabile. Il CNC non elimina limiti di materiale, accesso o controllo. Confrontate prima la sola lavorazione.
Richiedete entrambe nella stessa revisione del disegno. Indicate cosa viene fornito, cosa lavorare prima e le caratteristiche rettificate per ultime. Il preventivo conferma l’ambito coordinato.
Richiedete rapporto dimensionale, FAI, registro rugosità, certificato materiale o CoC nel preventivo. Concordate formato, numero di campioni e disponibilità prima dell’ordine. La documentazione non implica certificazioni non verificate.
Tolleranza, durezza, sovrametallo iniziale, serraggio, lotto e controlli influenzano costo e tempi. Inviate data di arrivo richiesta e destinazione. Confermate il calendario nel preventivo invece di presumere tempi generici.





