

Spritzguss
Werkzeugbau und Spritzguss für Ihre wiederkehrenden Kunststoffteile.
Von Prototypen bis zur Serie: abgestimmte Fertigungslösungen für Ihre individuellen Teile.
Alle Dienste anzeigen →
Präzisionsteile für Ihre engen Toleranzen und komplexen Geometrien.
Werkzeugbau und Spritzguss für Ihre wiederkehrenden Kunststoffteile.

Metallgussverfahren passend zu Ihrem Bauteil und Produktionsvolumen.

Schneiden, Umformen und Schweißen für Ihre Fertigungsteile.

Individuelle Profile für Ihre Querschnitts-, Längen- und Oberflächenanforderungen.

Oberflächen passend zu Ihren Anforderungen an Optik, Korrosion und Verschleiß.

Vormontagen und Endmontagen für Ihr Produktionsprogramm.

Produktionswerkzeuge passend zu Ihrem Verfahren und Volumen.

Prototypenteile zur Prüfung von Passung, Funktion und Konstruktion.
DFM, Prozessplanung und Produktionsunterstützung für Ihr Projekt.
Prüfung, Dokumentation, Bestands- und Lieferplanung für Ihr Produktionsprogramm.
Wählen Sie luft- oder flüssigkeitsgekühlte Komponenten passend zu Ihren thermischen und mechanischen Anforderungen.

Fertigungsunterstützung für Ihre Kühlplatten, Verteiler und Kühlbaugruppen.

Finden Sie Komponenten für Ihre Leistungselektronik-, Energie-, Laser- und Telekommunikationsanwendung.

Komponenten für Ihre elektronischen Systeme.
Beginnen Sie mit Ihren Funktions- und Qualitätsanforderungen.
An Ihrer Betriebsumgebung ausrichten.
Prüfen Sie vom Prototyp bis zur Serie Werkstoffeigenschaften, Fertigbarkeit und Kosten für Ihr Bauteil.
Legierung, Werkstoffzustand und Oberfläche Ihrer Metallteile prüfen.
 AluminiumFestigkeit, Gewicht und Bearbeitung›
 EdelstahlKorrosions- und Oberflächenanforderungen›
 Kohlenstoff- und legierter StahlWerkstoffsorte und Wärmebehandlung besprechen›
 WerkzeugstahlWerkzeug- und Verschleißanforderungen besprechen›
 TitanWerkstoffsorte und Bauteilgeometrie prüfen›
 Kupfer und MessingLeitfähigkeit und Bearbeitung besprechen›
Stimmen Sie Ihr Polymer auf Funktion, Verfahren und Umgebung ab.
 ABSGehäuse- und Formgebungsanforderungen prüfen›
 Polycarbonat (PC)Transparenz- und Schlagzähigkeitsanforderungen besprechen›
 Polyamid (PA)Feuchte- und Verschleißbedingungen prüfen›
 POM / AcetalPassung und Gleitmerkmale prüfen›
 PEEKBetriebsbedingungen besprechen›
 PTFEReibung und chemische Beanspruchung prüfen›
 ULTEM / PEIThermische und elektrische Anforderungen besprechen›
Werkstoffverfügbarkeit und Anwendungsanforderungen bestätigen.
 Silikon / LSRAnforderungen an flexible Komponenten besprechen›
 TPU / TPEFlexibilität und Verarbeitung prüfen›
 EPDMWitterung und chemische Beanspruchung prüfen.›
 NBRÖl- und Kraftstoffbeanspruchung prüfen.›
 FKMTemperatur und chemische Beanspruchung prüfen.›
 G10 / FR4Isolations- und Laminatanforderungen prüfen›
 VerbundwerkstoffeSteifigkeit, Gewicht und Laminat prüfen.›Kundenspezifizierte WerkstoffeIhre Werkstoffsorte und Anforderungen bestätigen.›Andere SpezialwerkstoffeIhre Anwendung und Werkstoffsorte besprechen.›
Praktische Hinweise für Ihre Bauteilgeometrie und Werkstoffentscheidungen.
Bereiten Sie Ihre Fragen zu Verfahren, Budget und Beschaffung vor.
Bauen Sie Ihr Wissen vor Produktionsbeginn auf.
Erfahren Sie, wer wir sind und wie wir arbeiten.
Finden Sie unser Unterstützungsteam in den USA oder beginnen Sie ein Gespräch.
IHR STAHL. IHRE OBERFLÄCHE. IHRE MONTAGEPASSUNG.
Prüfen Sie Stahlgüte, Ausgangszustand, Endpassungen sowie Öl- oder Wachsanforderungen gemeinsam. Planen Sie das Brünieren nach Handhabung, Lagerung und Montage Ihrer Teile.
Beginnen Sie mit 1 freigegebenen Zeichnung sowie Stahlgüte, Lieferzustand und Menge. Tatsächliches Verfahren, Nachbehandlung und Abnahme werden im Angebot bestätigt.

Stahl und Wärmebehandlung bestätigen
Tatsächliches Schwärzungssystem prüfen
Gewinde und Gegenflächen kennzeichnen
Schutz und Handhabung vereinbaren
Projektunterstützung im Raum Dallas
Definieren Sie den Bedarf Ihres fertigen Bauteils vor Auswahl des Behandlungsverfahrens.
Güte, Härte und Wärmebehandlungszustand.
Aussehen, Passungen und tatsächliche Belastung.
Spezifikation, Revision und erforderliche Klasse.
Öl, Wachs, Sauberkeit und Verpackung.
Freigegebenes Muster, Prüfungen und Endzustand.
Wählen Sie Ihr Bauteil und prüfen Sie Stahlgüte, Endschnittstellen und Lieferzustand. Schwarzes Aussehen allein belegt weder Behandlungssystem noch Korrosionsleistung.
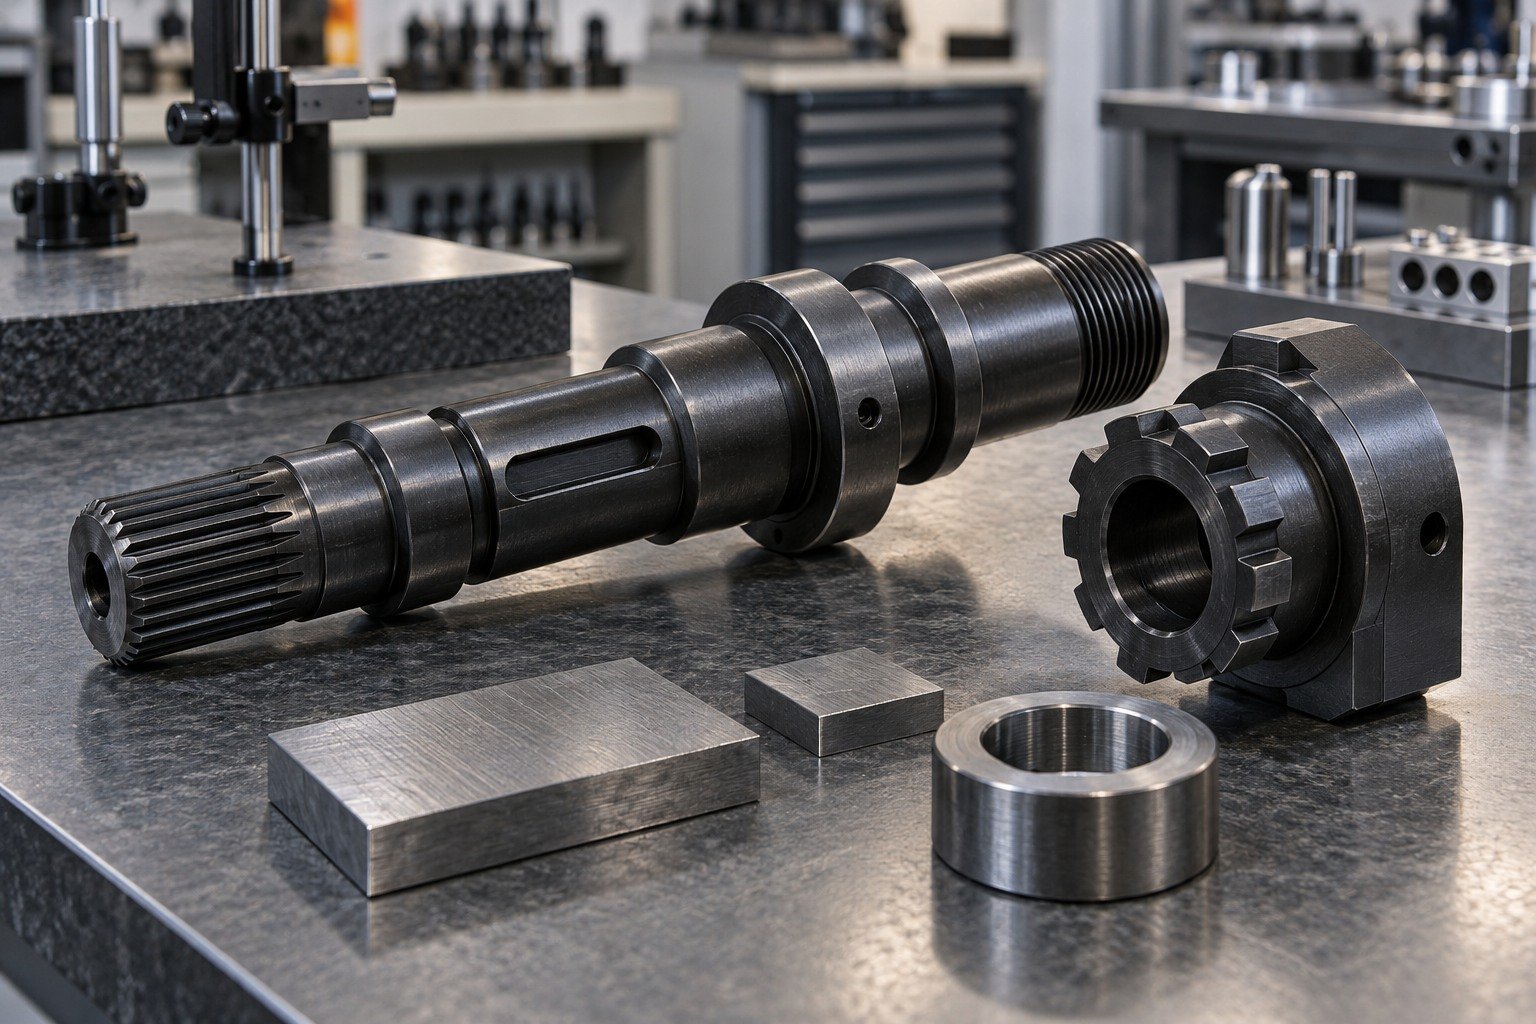
Kennzeichnen Sie bei brünierten Wellen Lagersitze, Lagerdurchmesser, Verzahnungen und tatsächlich genutzte Montageflächen.
| Ihre Funktion | Lagerdurchmesser, Schultern, Passfedern und Gegennaben. |
|---|---|
| Ihr Zustand | Stahlgüte, Wärmebehandlung und zulässige Ölrückstände. |
| Ihr Auftrag | Versuchsmenge, Erstauftrag, Wiederholbedarf und Verpackung. |
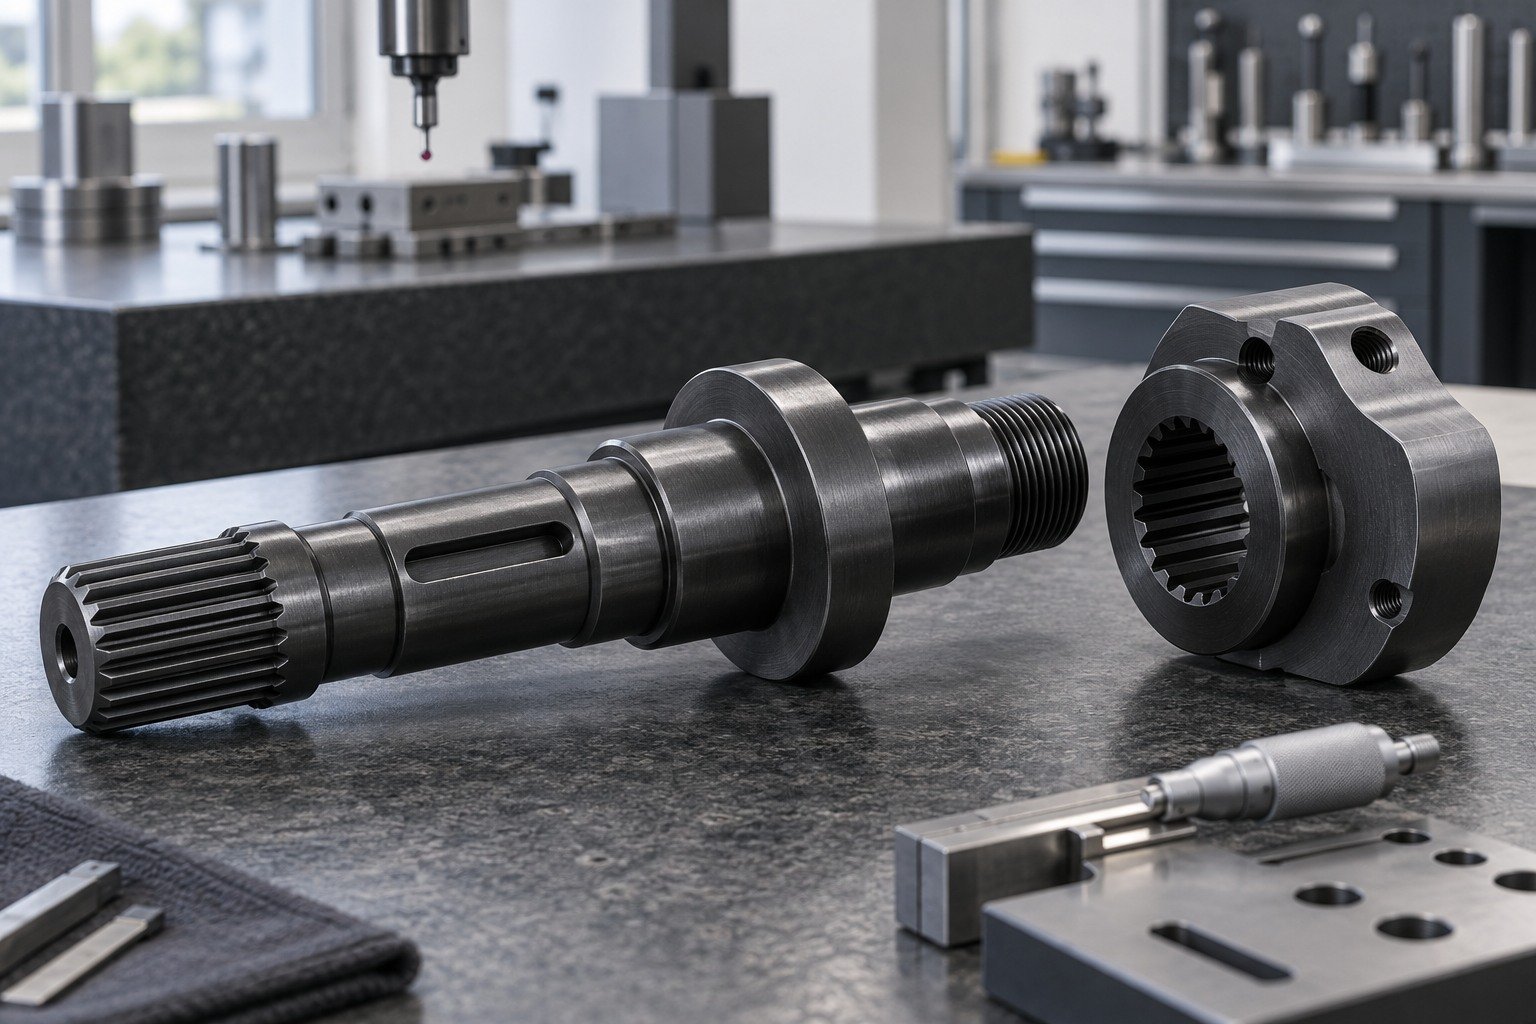
Prüfen Sie Stahl und Wärmebehandlung gemeinsam mit Lageroberfläche und geforderter Brünierspezifikation. Bestätigen Sie Verträglichkeit der Nachbehandlung mit montiertem Lager oder Kupplung.
| Ihr Grundwerkstoff | Tatsächliche Stahlgüte, Härte und Wärmebehandlungszustand. |
|---|---|
| Ihr Beschichtungssystem | Tatsächlicher Prozess, Revision, Klasse und Nachbehandlung. |
| Ihre Nachweise | Repräsentatives Muster, Endpassung und erforderliche Nachweise. |
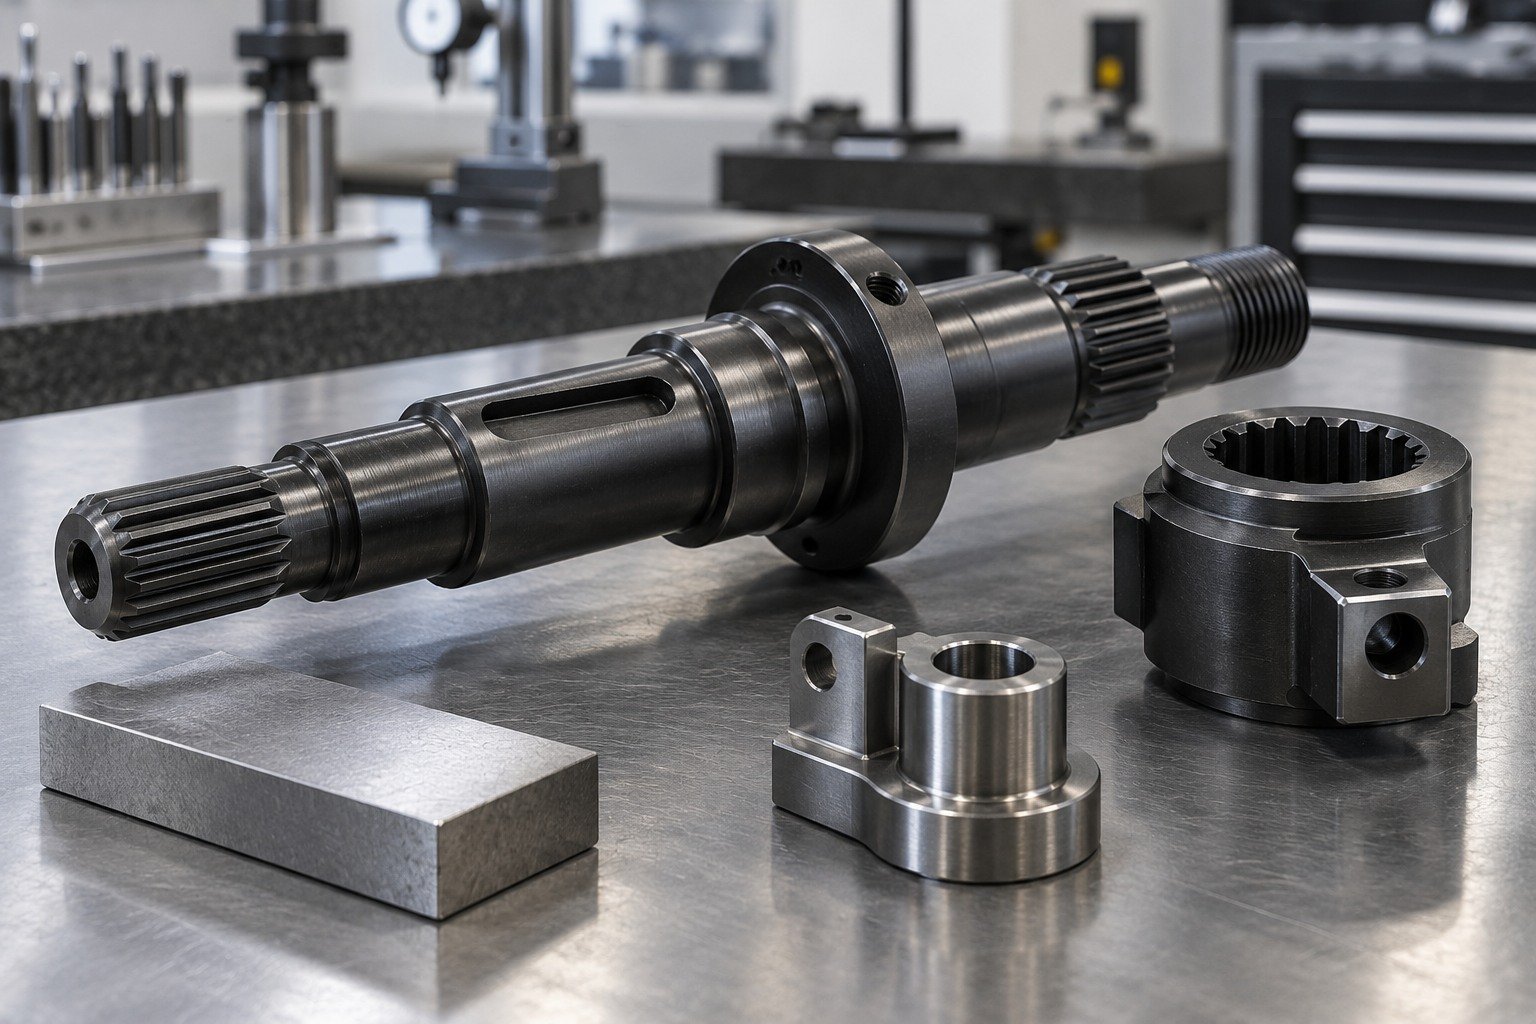
Markieren Sie unbehandelte Lager- oder Dichtflächen. Vereinbaren Sie machbare Grenzen, saubere Vertiefungen und Prüfung der zusammengehörigen Welle und Nabe nach der Behandlung.
| Ihre Zeichnung | Lagerdurchmesser, Schultern, Passfedern und Gegennaben. |
|---|---|
| Ihre Grenzen | Markierte Ausnahmen, kritische Passungen, Zugang und Reihenfolge. |
| Ihre Vereinbarung | Erforderliche Ausnahmen, machbarer Schutz und Prüfzugang. |

Prüfen Sie Lagerdurchmesser, Schultern, Passfedern und Gegennaben. Bestätigen Sie repräsentatives Fertigmuster, zulässige Rückstände, Aussehen und Freigabenachweise.
| Ihre Fertigpassung | Lagerdurchmesser, Schultern, Passfedern und Gegennaben. |
|---|---|
| Ihr Zustand | Stahlgüte, Wärmebehandlung und zulässige Ölrückstände. |
| Ihre Nachweise | Zeichnungsrevision, Verfahren, Nachbehandlung und Freigabenachweise. |
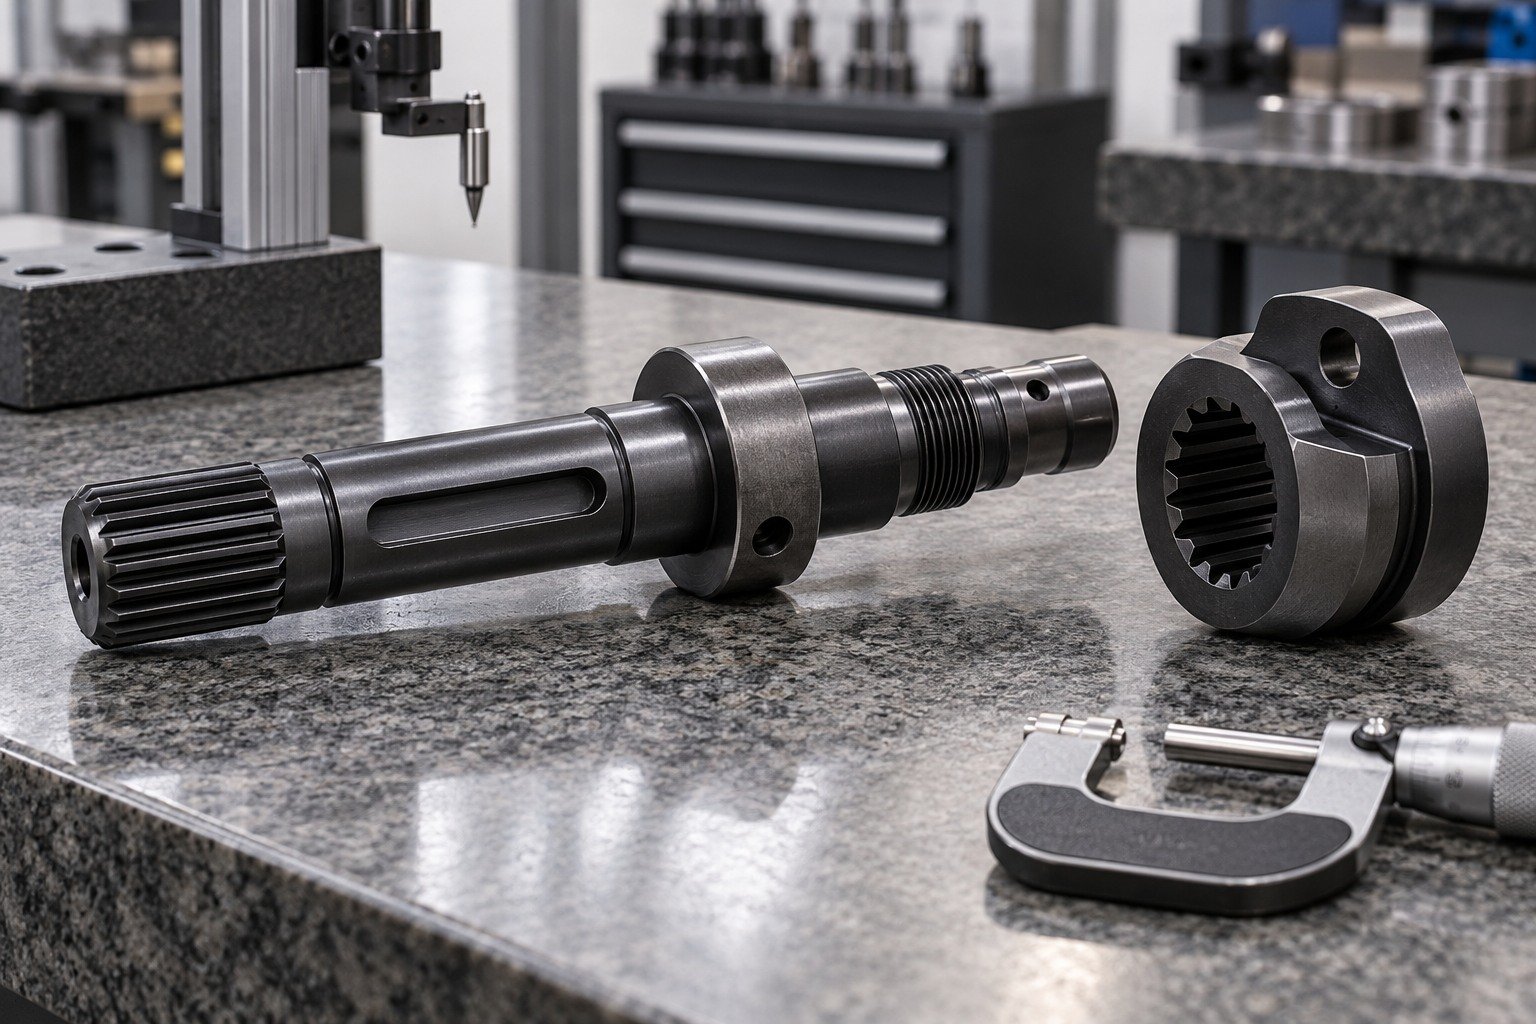
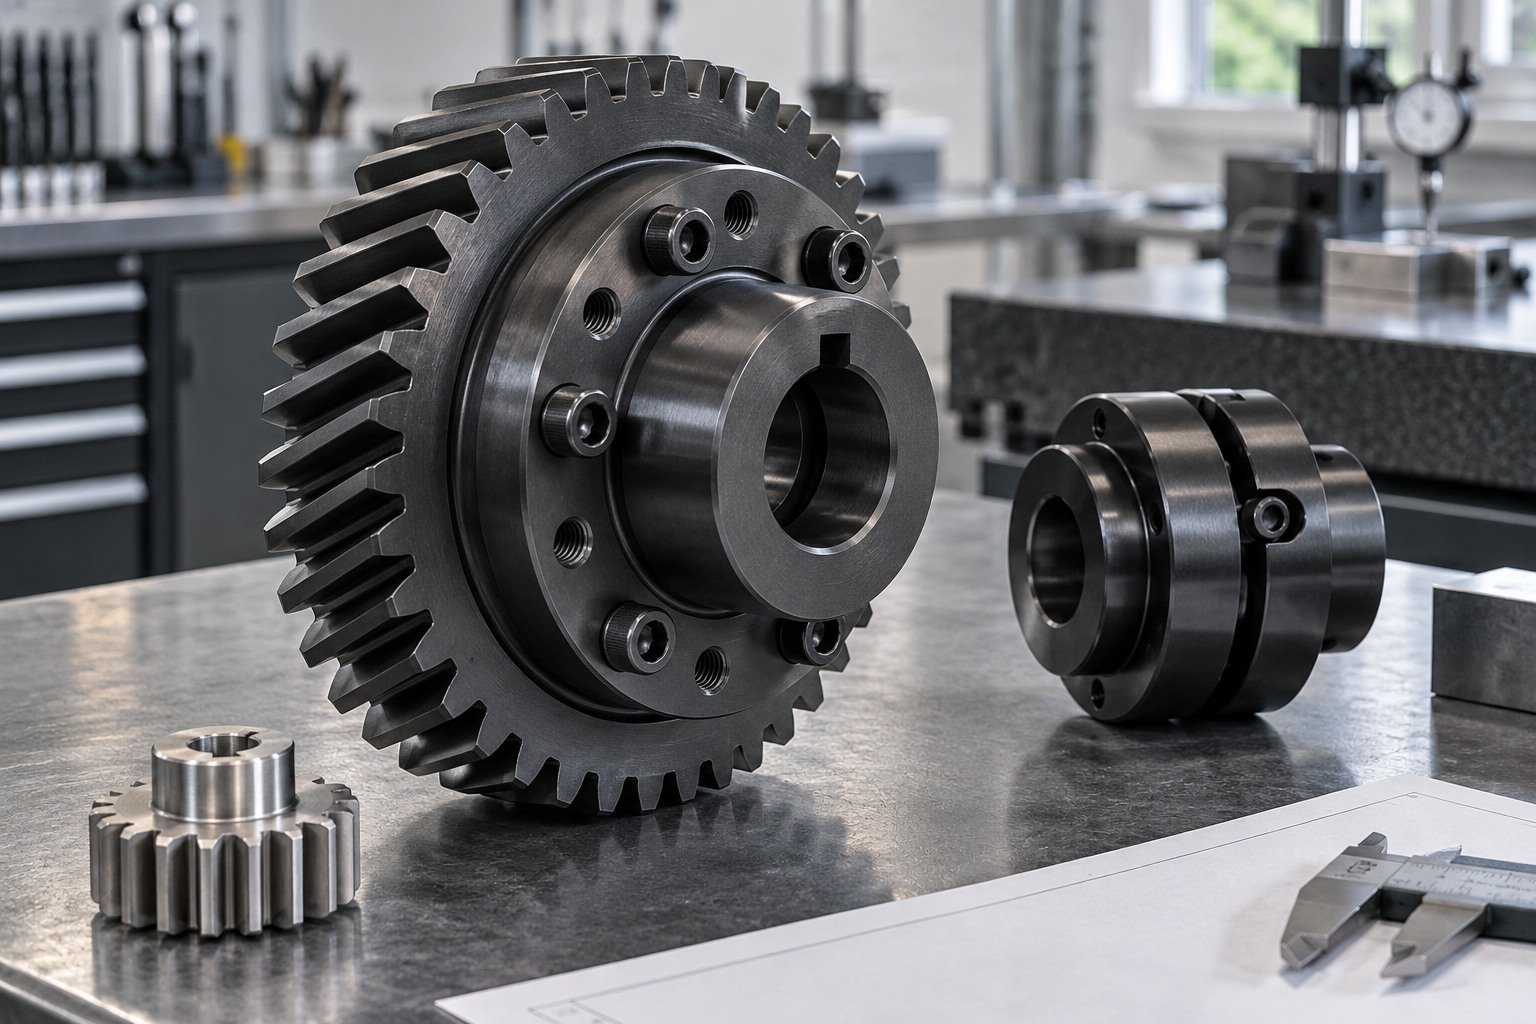
Trennen Sie bei brünierten Zahnrädern Sichtflächen von Zahnkontakt, Bohrungen und Schmieranforderungen.
| Ihre Funktion | Zahnkontakt, Bohrungen, Passfedern und Positionierflächen. |
|---|---|
| Ihr Zustand | Härte, Vorbearbeitung und Schmierstoffverträglichkeit. |
| Ihr Auftrag | Versuchsmenge, Erstauftrag, Wiederholbedarf und Verpackung. |
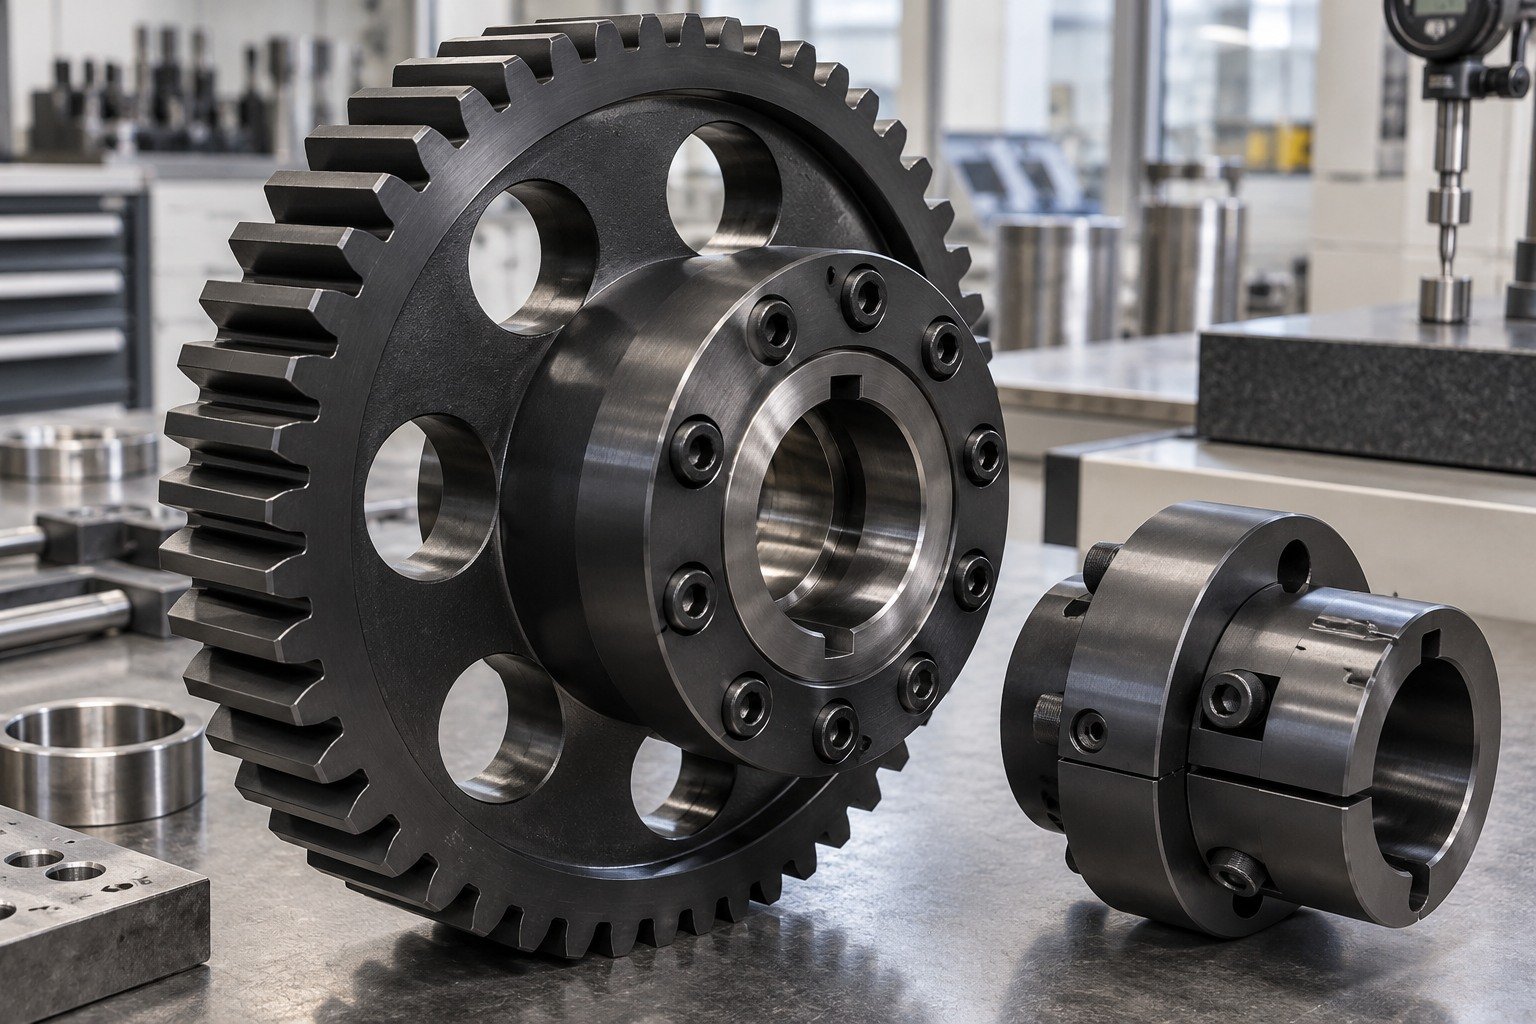
Kennzeichnen Sie tatsächliche Legierung, Härte und Vorbehandlung. Vereinbaren Sie Brünierverfahren und Schmierzustand, ohne die Farbe als Nachweis der Zahnradleistung zu nutzen.
| Ihr Grundwerkstoff | Tatsächliche Stahlgüte, Härte und Wärmebehandlungszustand. |
|---|---|
| Ihr Beschichtungssystem | Tatsächlicher Prozess, Revision, Klasse und Nachbehandlung. |
| Ihre Nachweise | Repräsentatives Muster, Endpassung und erforderliche Nachweise. |

Kennzeichnen Sie Bohrungen, Zahnkontakte und Montagebezüge mit Sonderbehandlungs- oder Ausschlussbedarf. Bestätigen Sie Schutzmachbarkeit, Reinigung und Schmierzustand im Lieferzustand.
| Ihre Zeichnung | Zahnkontakt, Bohrungen, Passfedern und Positionierflächen. |
|---|---|
| Ihre Grenzen | Markierte Ausnahmen, kritische Passungen, Zugang und Reihenfolge. |
| Ihre Vereinbarung | Erforderliche Ausnahmen, machbarer Schutz und Prüfzugang. |

Prüfen Sie Zahnkontakt, Bohrungen, Passfedern und Positionierflächen. Bestätigen Sie repräsentatives Fertigmuster, zulässige Rückstände, Aussehen und Freigabenachweise.
| Ihre Fertigpassung | Zahnkontakt, Bohrungen, Passfedern und Positionierflächen. |
|---|---|
| Ihr Zustand | Härte, Vorbearbeitung und Schmierstoffverträglichkeit. |
| Ihre Nachweise | Zeichnungsrevision, Verfahren, Nachbehandlung und Freigabenachweise. |
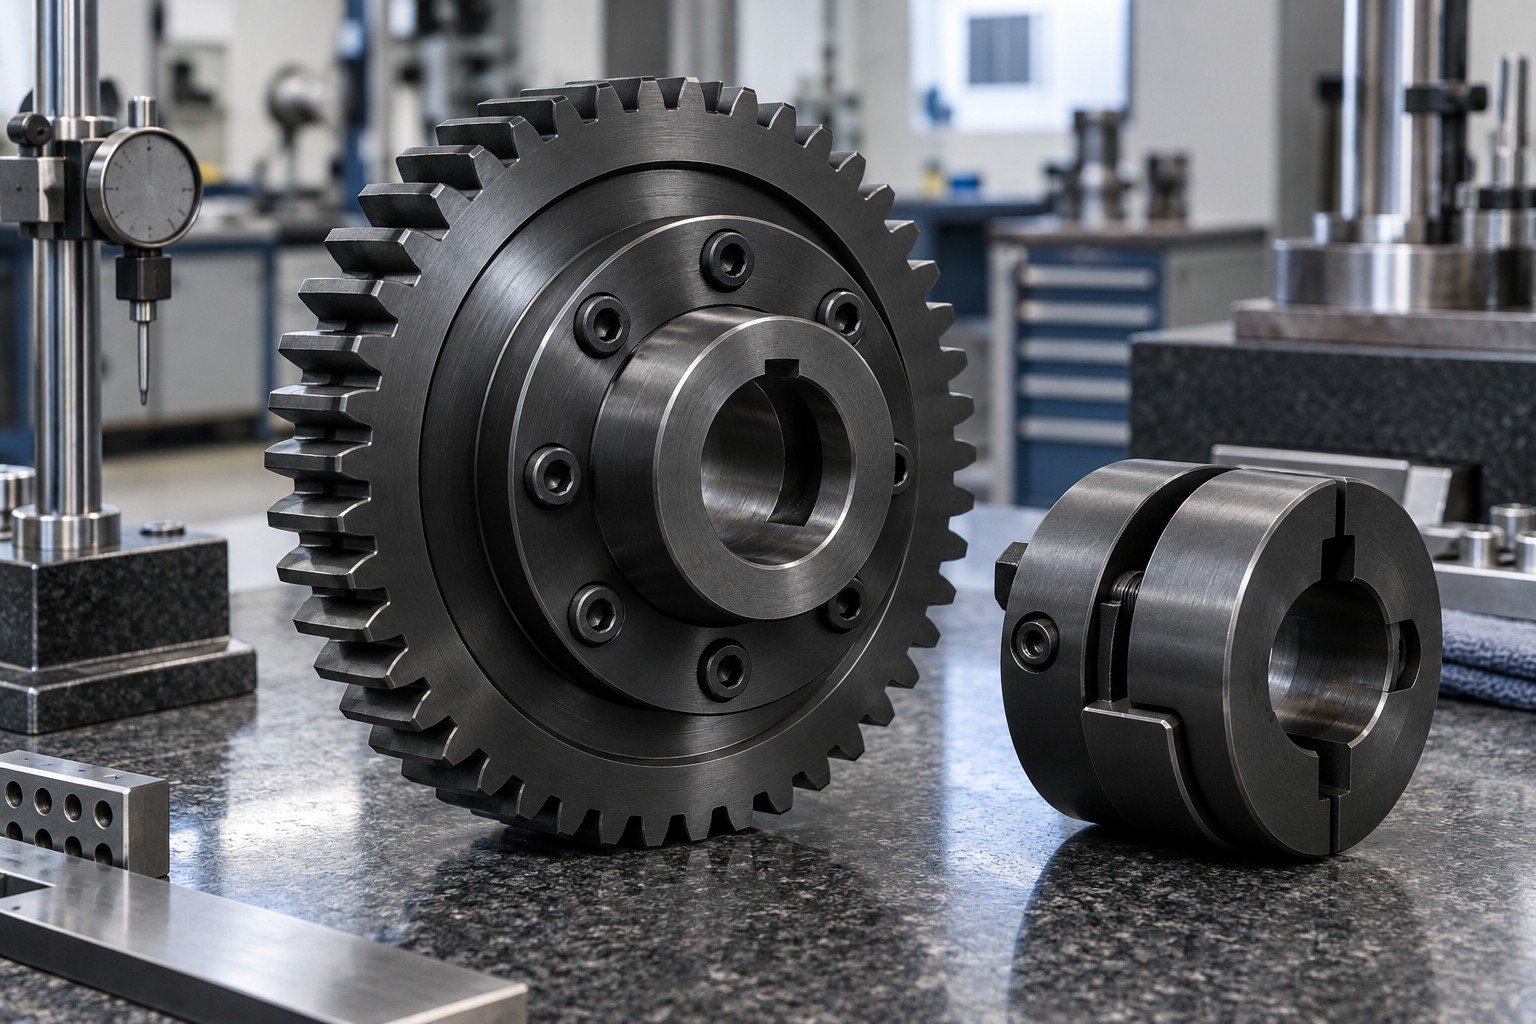
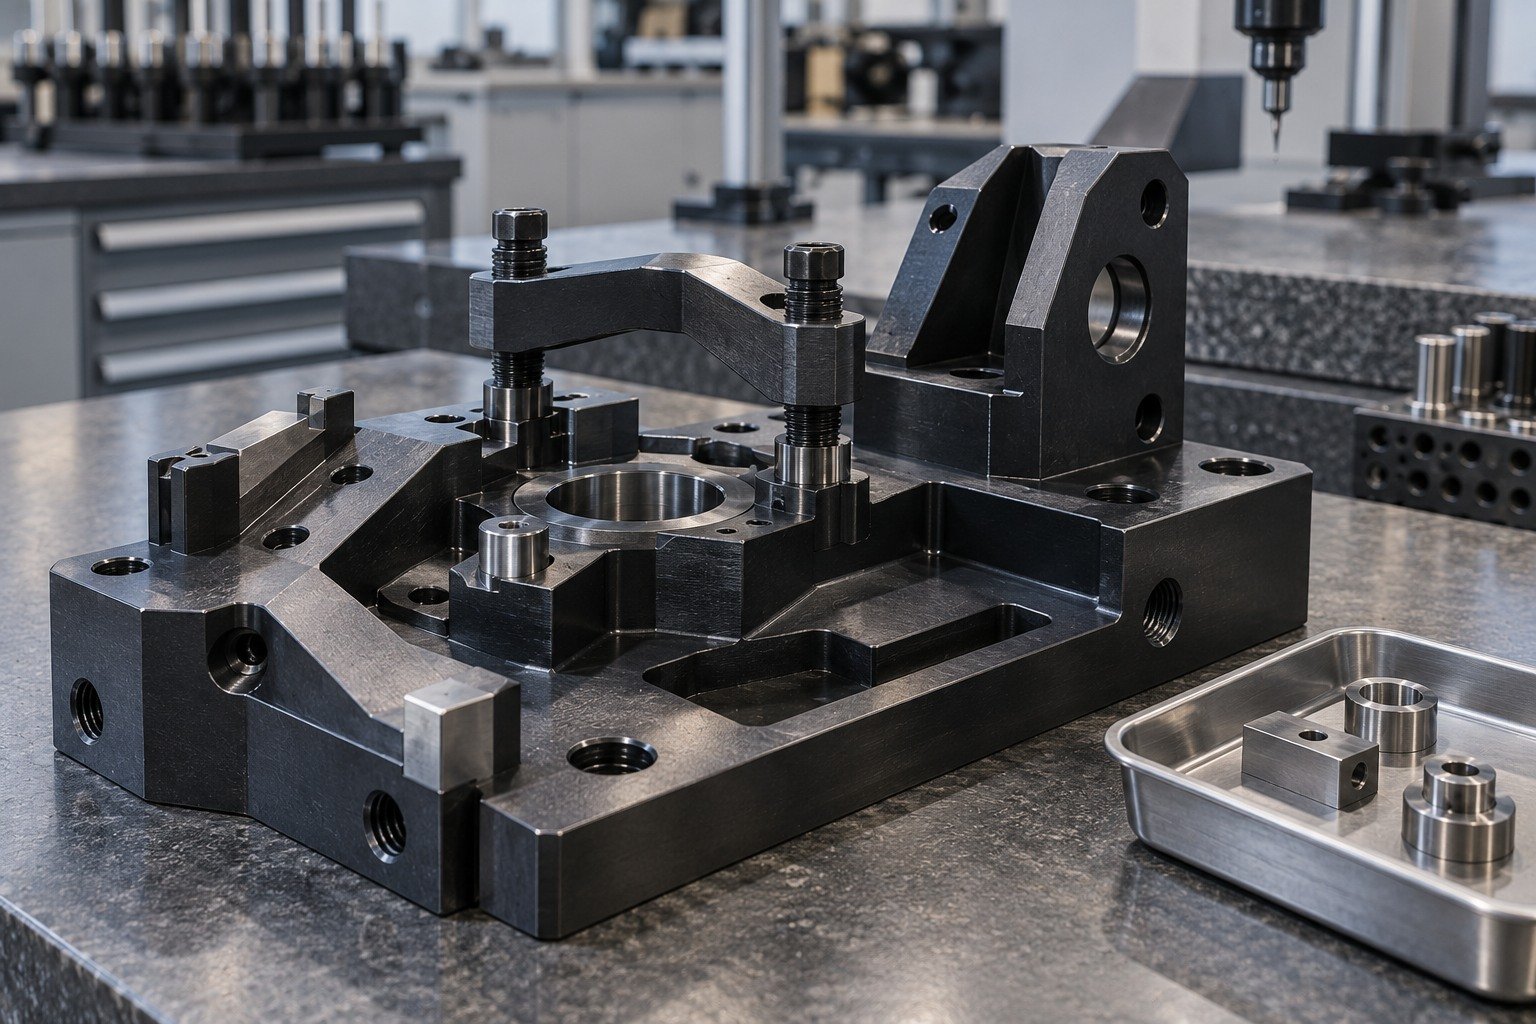
Markieren Sie bei brünierten Werkzeugen und Vorrichtungen Bezugsauflagen, Buchsen und Werkstückkontaktflächen.
| Ihre Funktion | Bezugsauflagen, Buchsen, Gewindebohrungen und Spannflächen. |
|---|---|
| Ihr Zustand | Stahlgüte, Oberflächenvorbereitung und Handhabungsschutz. |
| Ihr Auftrag | Versuchsmenge, Erstauftrag, Wiederholbedarf und Verpackung. |
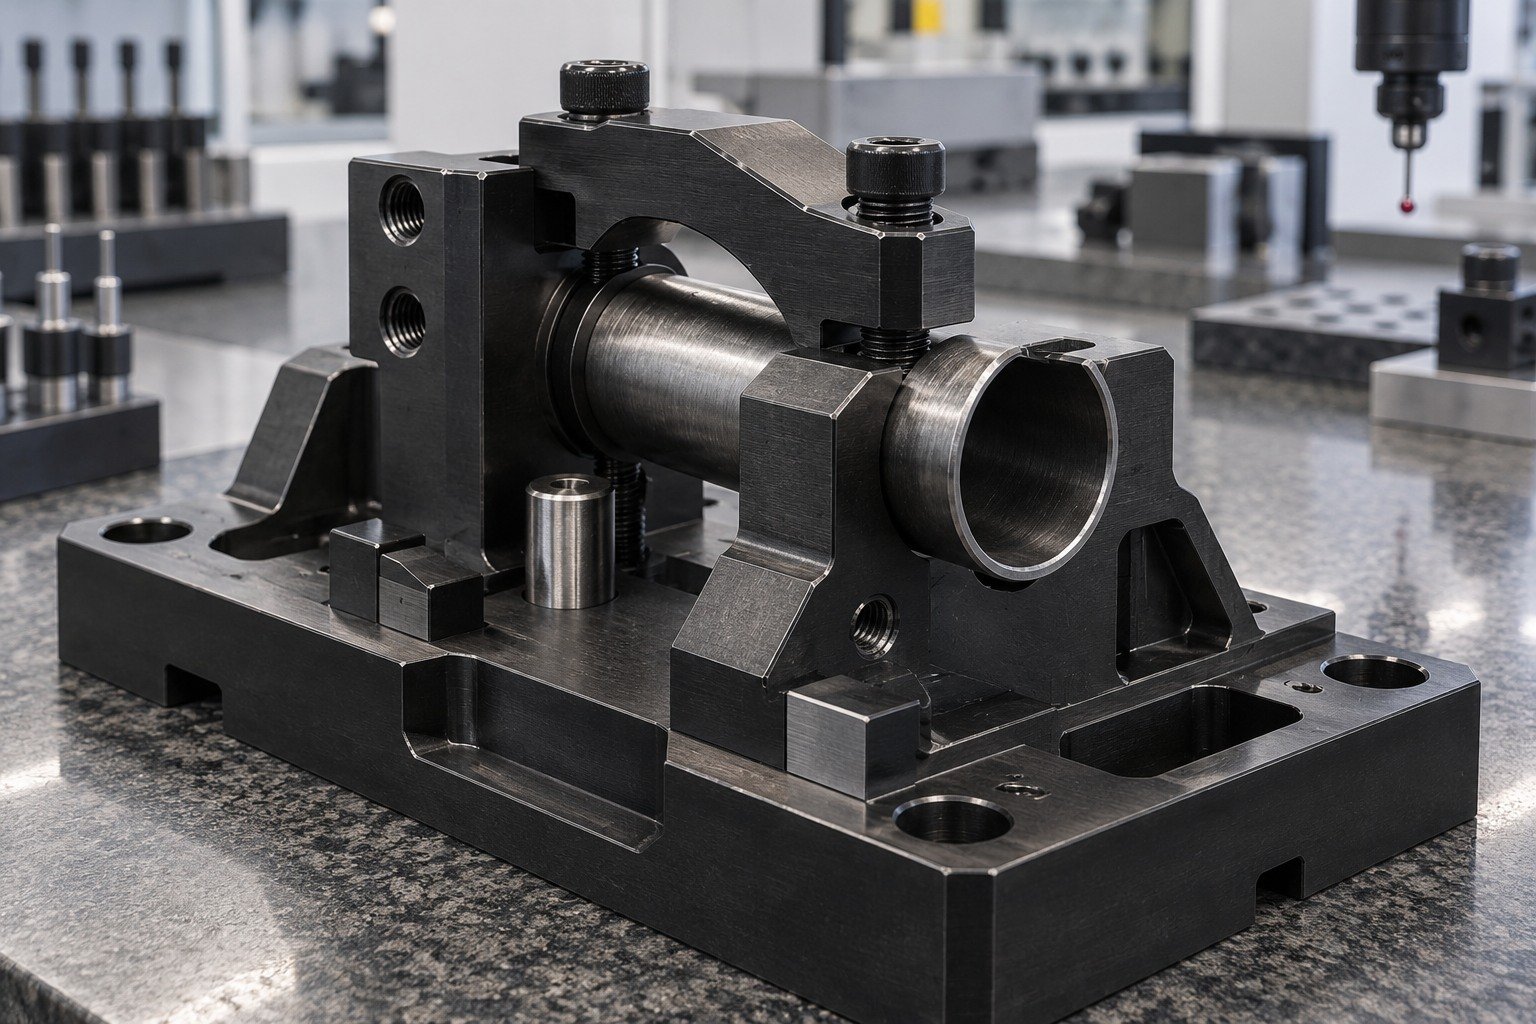
Prüfen Sie Stahlgüte, gehärtete Merkmale und vorhandenen Oberflächenzustand. Definieren Sie Behandlung und Lieferschutz nach Positioniergenauigkeit und Werkstückkontakt.
| Ihr Grundwerkstoff | Tatsächliche Stahlgüte, Härte und Wärmebehandlungszustand. |
|---|---|
| Ihr Beschichtungssystem | Tatsächlicher Prozess, Revision, Klasse und Nachbehandlung. |
| Ihre Nachweise | Repräsentatives Muster, Endpassung und erforderliche Nachweise. |

Zeigen Sie Bezugsauflagen, Wechselbuchsen und Spanngewinde in der freigegebenen Zeichnung. Vereinbaren Sie Ausnahmen und Prüfung der fertigen Positionierschnittstellen.
| Ihre Zeichnung | Bezugsauflagen, Buchsen, Gewindebohrungen und Spannflächen. |
|---|---|
| Ihre Grenzen | Markierte Ausnahmen, kritische Passungen, Zugang und Reihenfolge. |
| Ihre Vereinbarung | Erforderliche Ausnahmen, machbarer Schutz und Prüfzugang. |
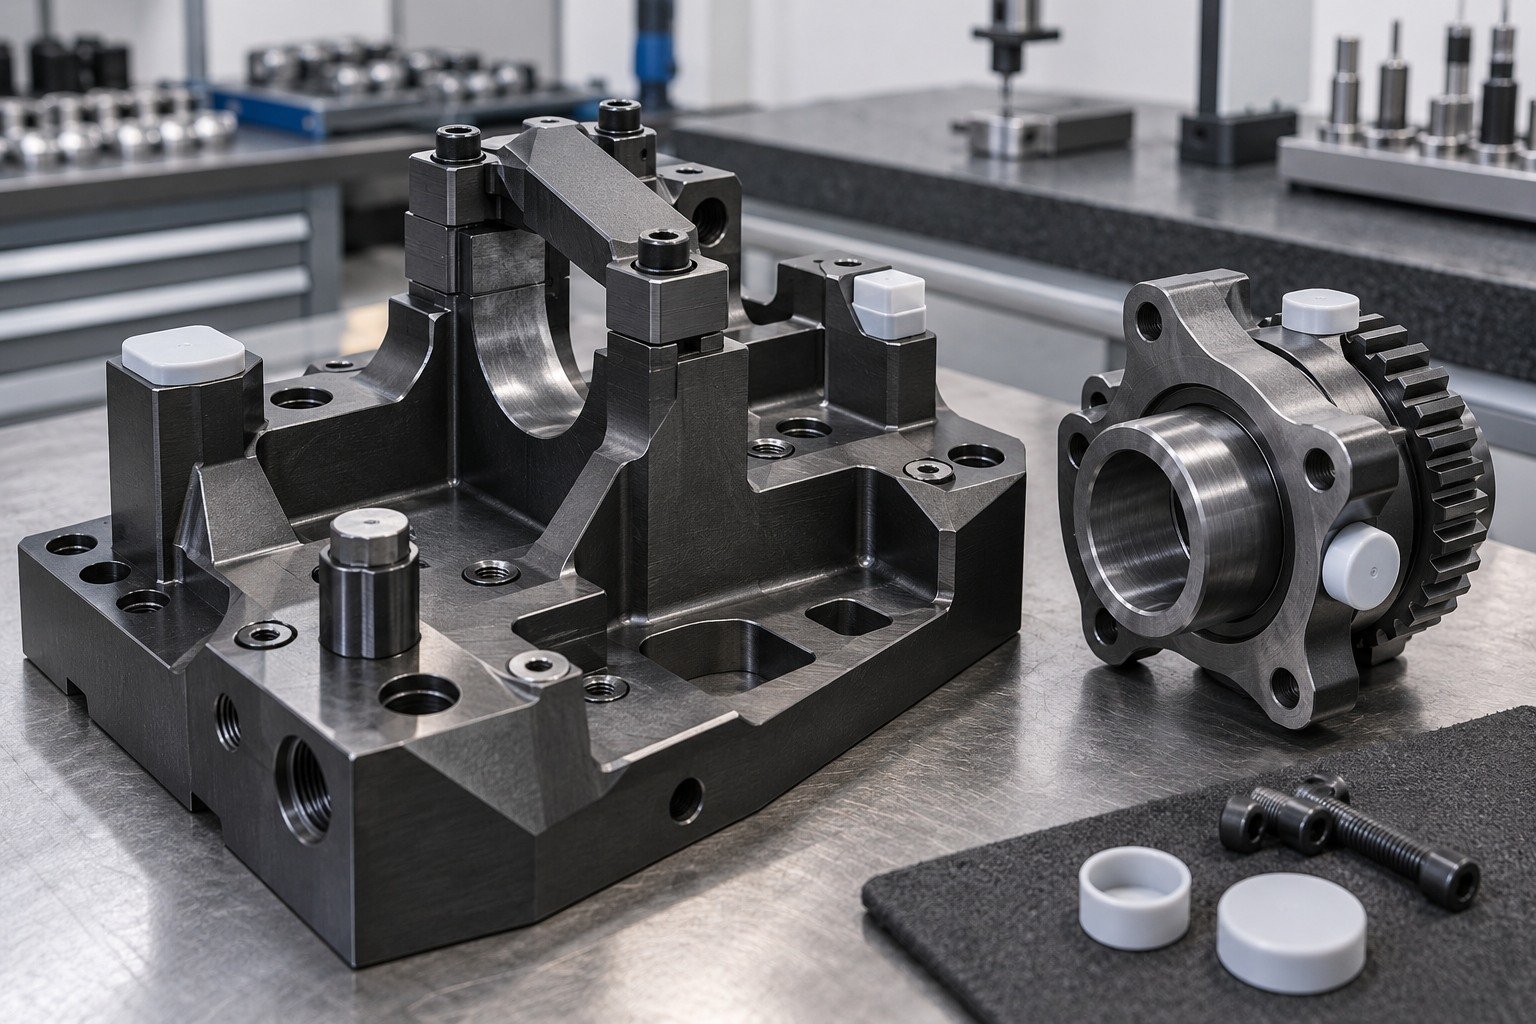
Prüfen Sie Bezugsauflagen, Buchsen, Gewindebohrungen und Spannflächen. Bestätigen Sie repräsentatives Fertigmuster, zulässige Rückstände, Aussehen und Freigabenachweise.
| Ihre Fertigpassung | Bezugsauflagen, Buchsen, Gewindebohrungen und Spannflächen. |
|---|---|
| Ihr Zustand | Stahlgüte, Oberflächenvorbereitung und Handhabungsschutz. |
| Ihre Nachweise | Zeichnungsrevision, Verfahren, Nachbehandlung und Freigabenachweise. |
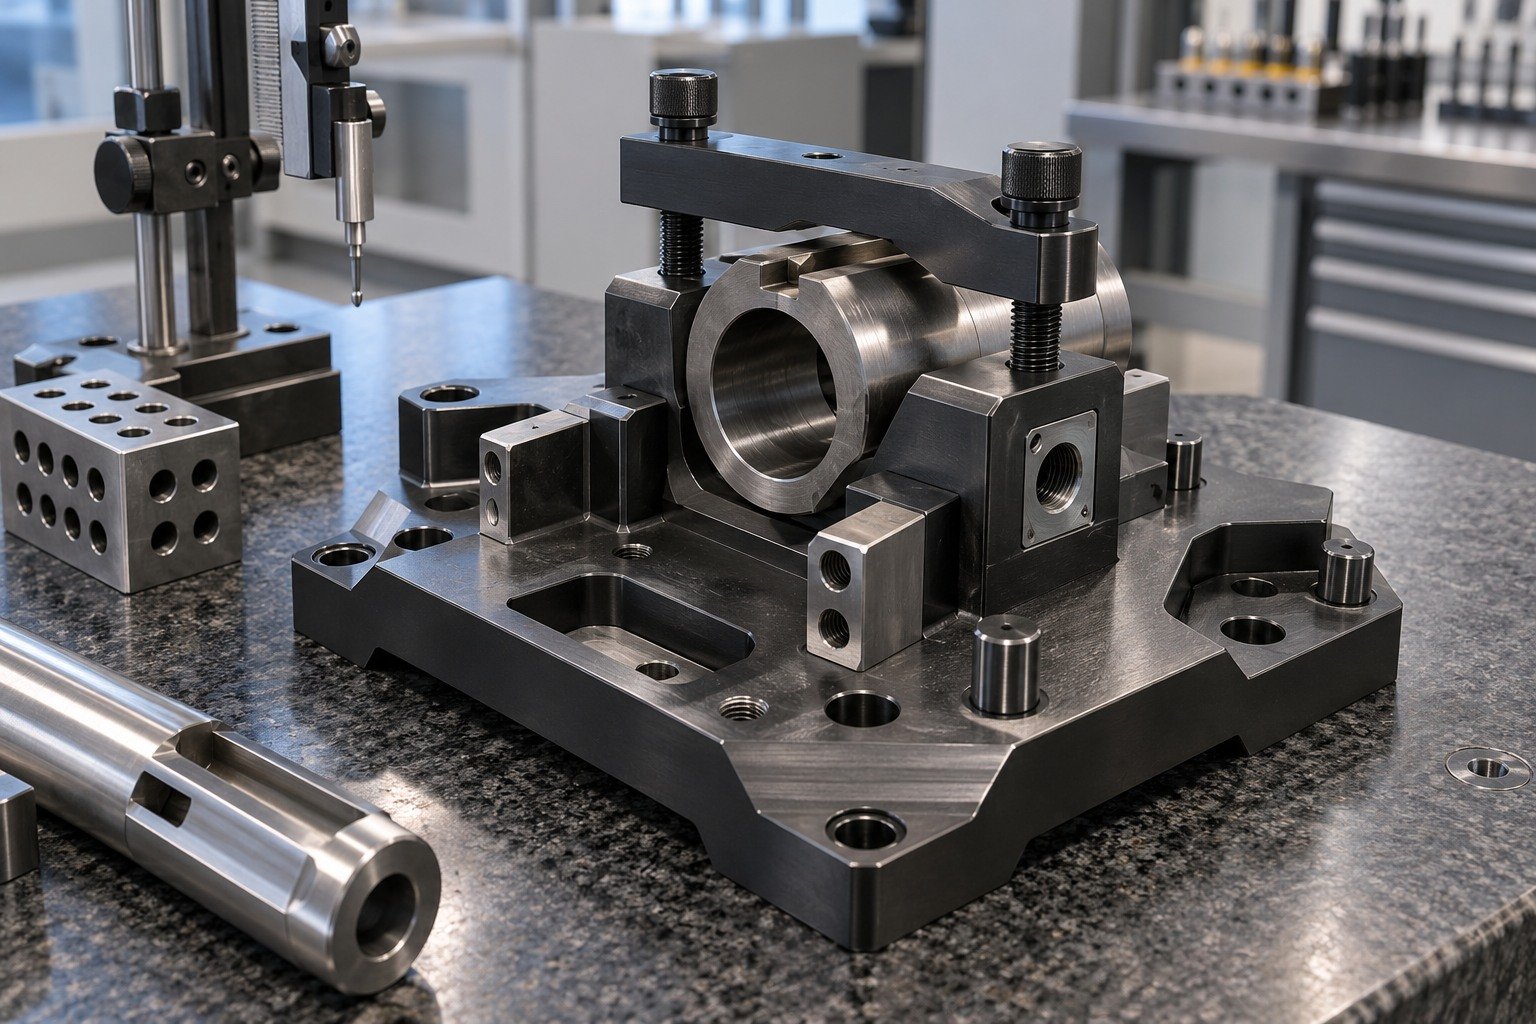
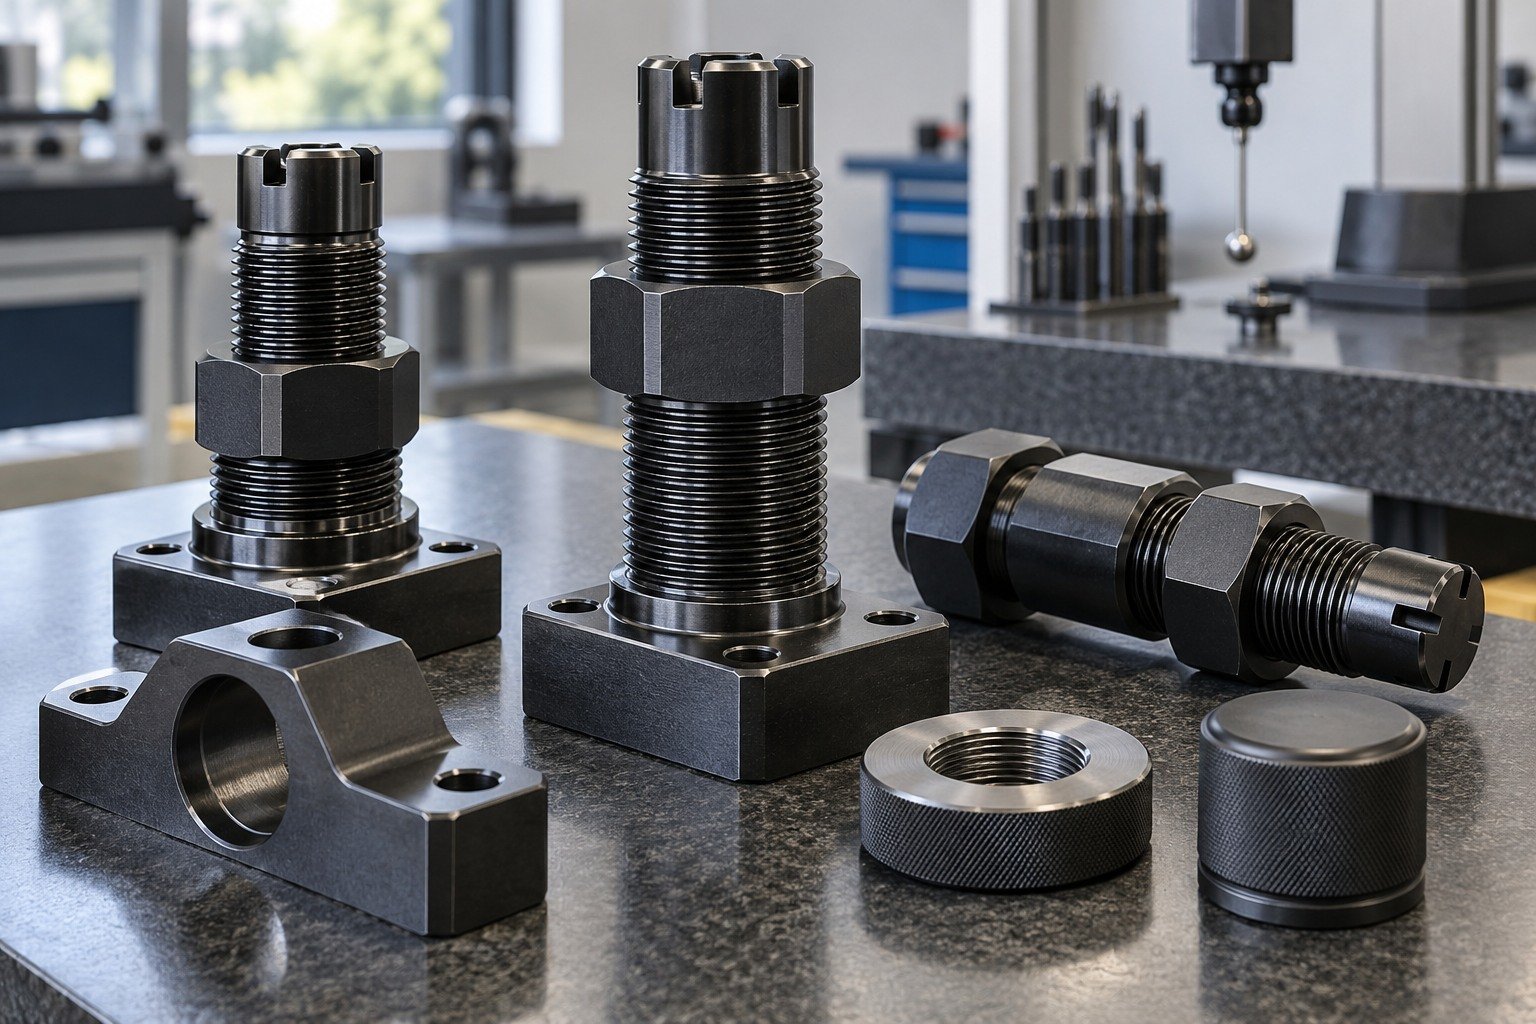
Definieren Sie bei brünierten Befestigern Gewindespezifikation, Gegenpassung, Sauberkeit und spätere Schraubensicherung oder Verklebung.
| Ihre Funktion | Gewindelehren, vorgegebener Eingriff und Sitzflächen. |
|---|---|
| Ihr Zustand | Ausgangsgewindezustand und zulässige Nachbehandlungsrückstände. |
| Ihr Auftrag | Versuchsmenge, Erstauftrag, Wiederholbedarf und Verpackung. |
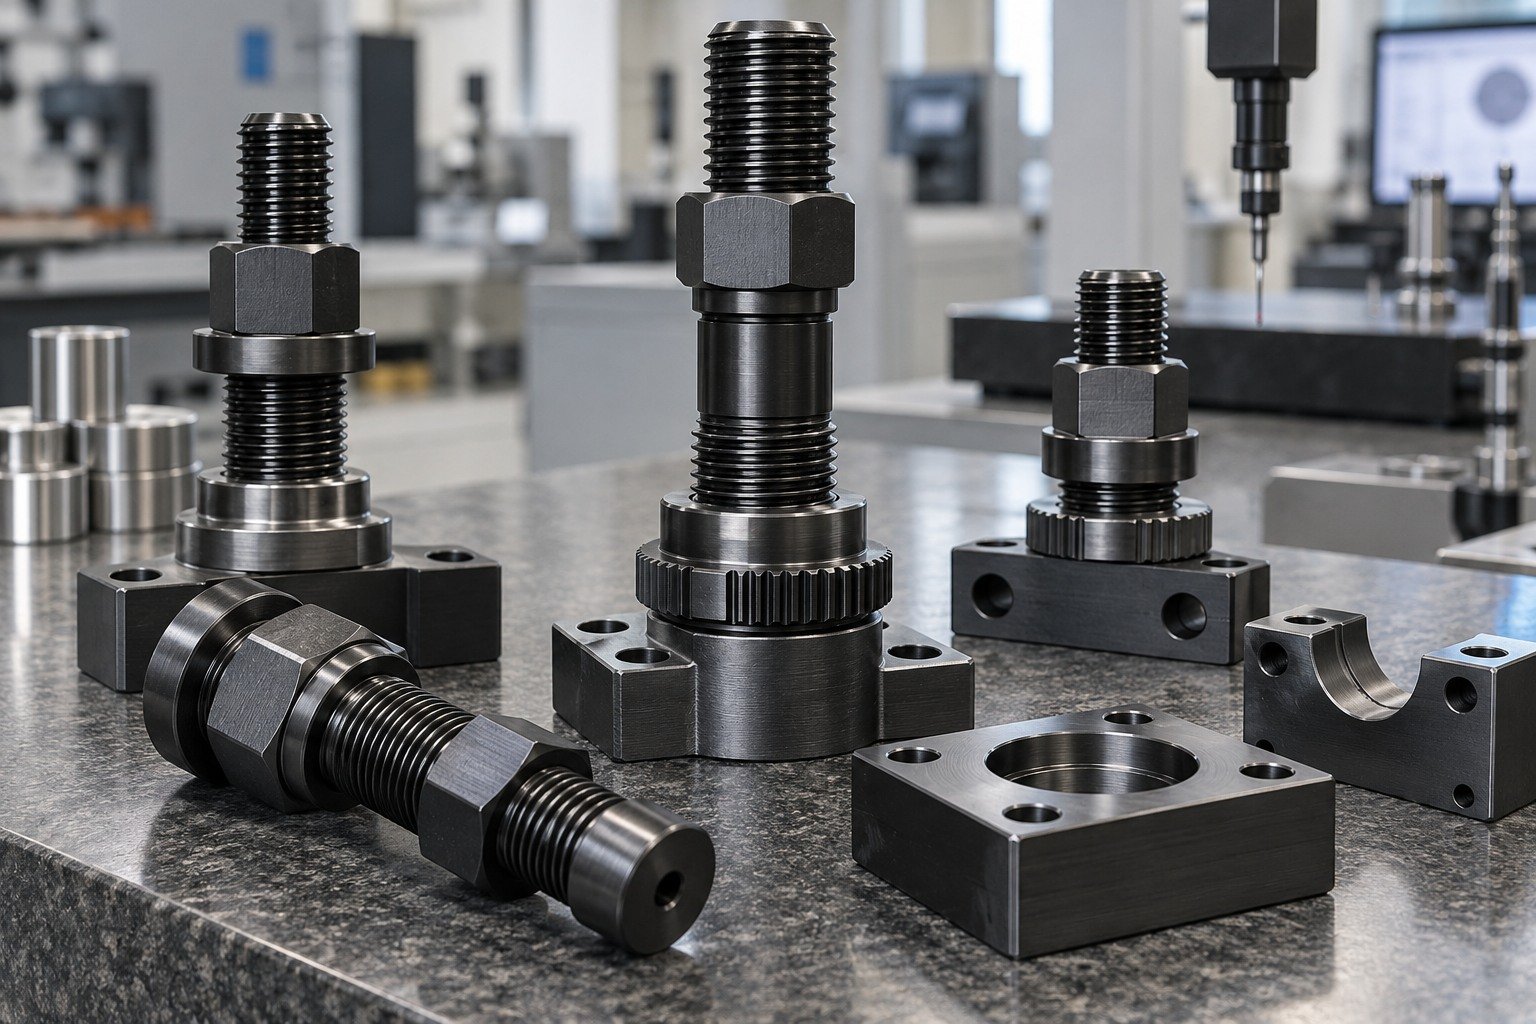
Kennzeichnen Sie Befestigerwerkstoff, Festigkeit oder Wärmebehandlungszustand und tatsächliche Oberflächenspezifikation. Bestätigen Sie verfügbares Verfahren und zulässige Rückstände vor der Freigabe.
| Ihr Grundwerkstoff | Tatsächliche Stahlgüte, Härte und Wärmebehandlungszustand. |
|---|---|
| Ihr Beschichtungssystem | Tatsächlicher Prozess, Revision, Klasse und Nachbehandlung. |
| Ihre Nachweise | Repräsentatives Muster, Endpassung und erforderliche Nachweise. |
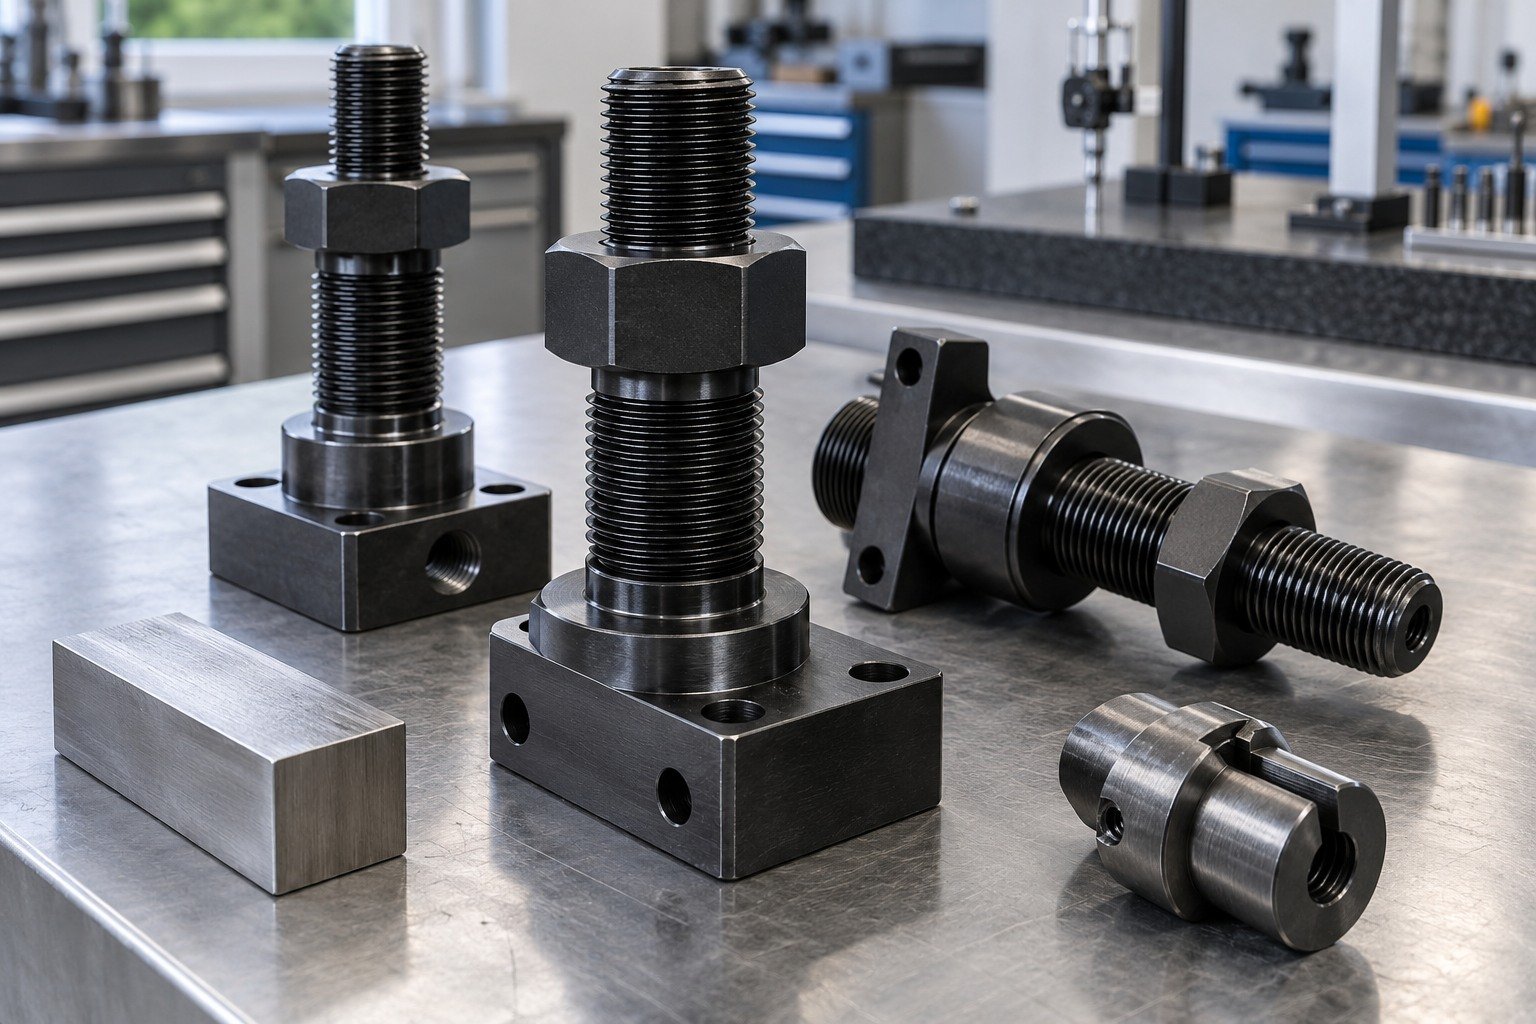
Spezifizieren Sie Gewindeform, Klasse und erforderlichen Eingriff. Prüfen Sie Bedarf und Machbarkeit des Schutzes sowie Sauberkeit, Sitz und Eingriff. Erzwingen Sie keine klemmende Verschraubung.
| Ihre Zeichnung | Gewindelehren, vorgegebener Eingriff und Sitzflächen. |
|---|---|
| Ihre Grenzen | Markierte Ausnahmen, kritische Passungen, Zugang und Reihenfolge. |
| Ihre Vereinbarung | Erforderliche Ausnahmen, machbarer Schutz und Prüfzugang. |

Prüfen Sie Gewindelehren, vorgegebenen Eingriff und Sitzflächen. Bestätigen Sie repräsentatives Fertigmuster, zulässige Rückstände, Aussehen und Freigabenachweise.
| Ihre Fertigpassung | Gewindelehren, vorgegebener Eingriff und Sitzflächen. |
|---|---|
| Ihr Zustand | Ausgangsgewindezustand und zulässige Nachbehandlungsrückstände. |
| Ihre Nachweise | Zeichnungsrevision, Verfahren, Nachbehandlung und Freigabenachweise. |
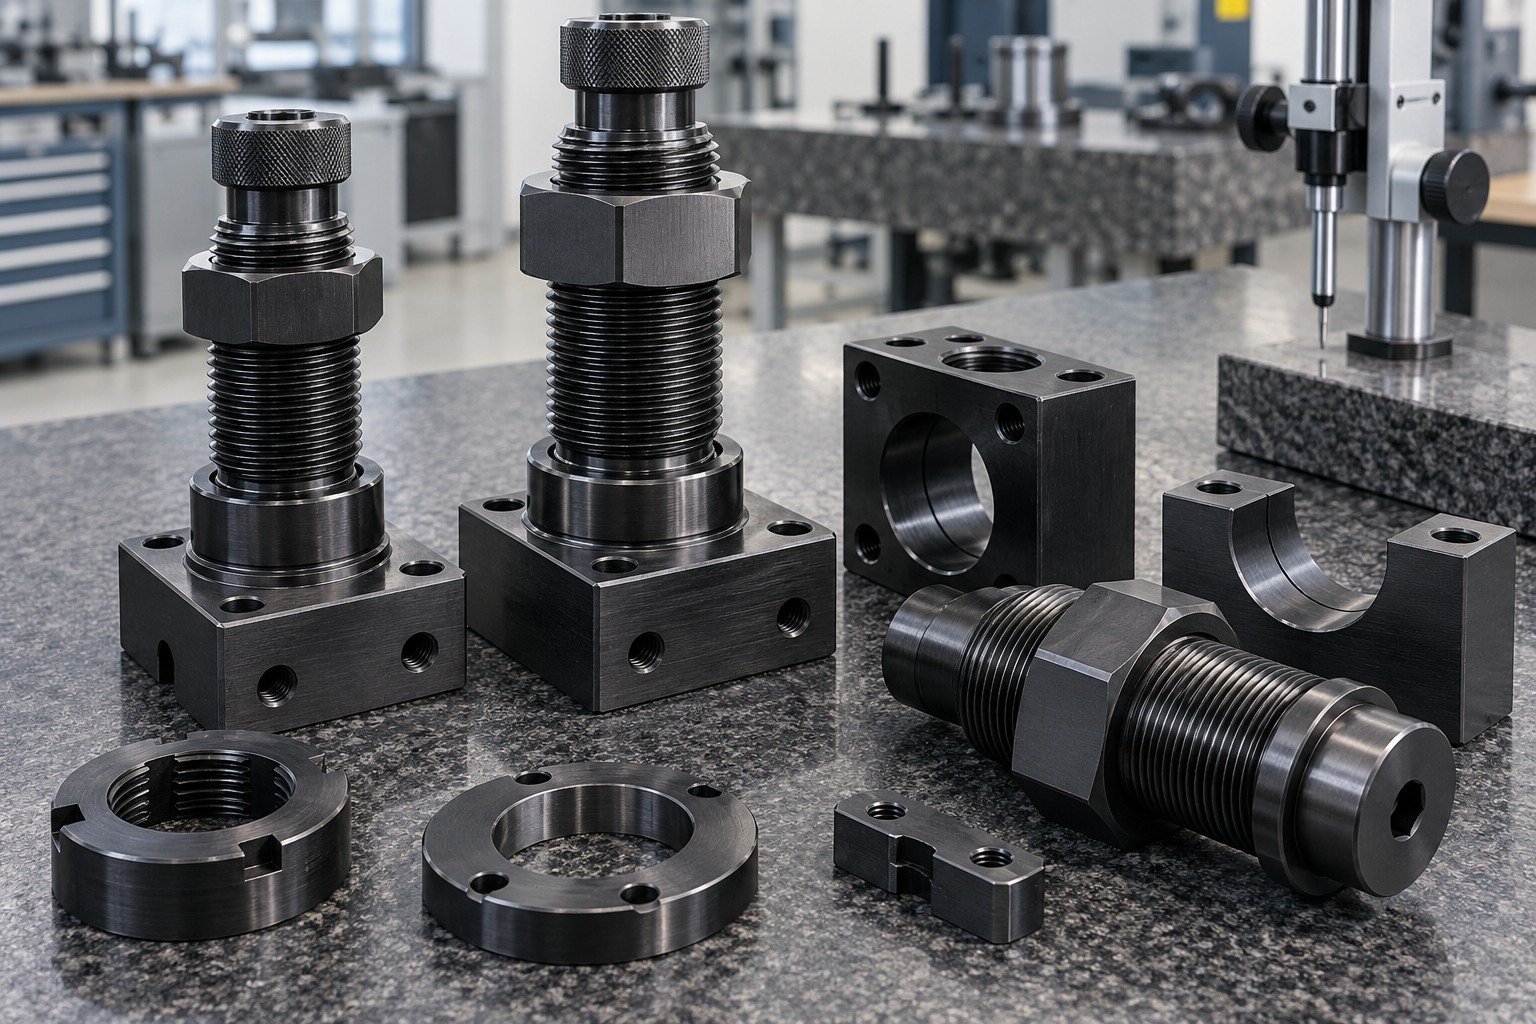
Kennzeichnen Sie bei brünierten bearbeiteten Teilen Präzisionsbohrungen, Vertiefungen und den erforderlichen Endoberflächenzustand für Ihren Wareneingang.
| Ihre Funktion | Bohrungen, Dichtsitze, Vertiefungen und Montagebezüge. |
|---|---|
| Ihr Zustand | Werkstoffzustand, vorhandene Oberfläche und freigegebene Textur. |
| Ihr Auftrag | Versuchsmenge, Erstauftrag, Wiederholbedarf und Verpackung. |
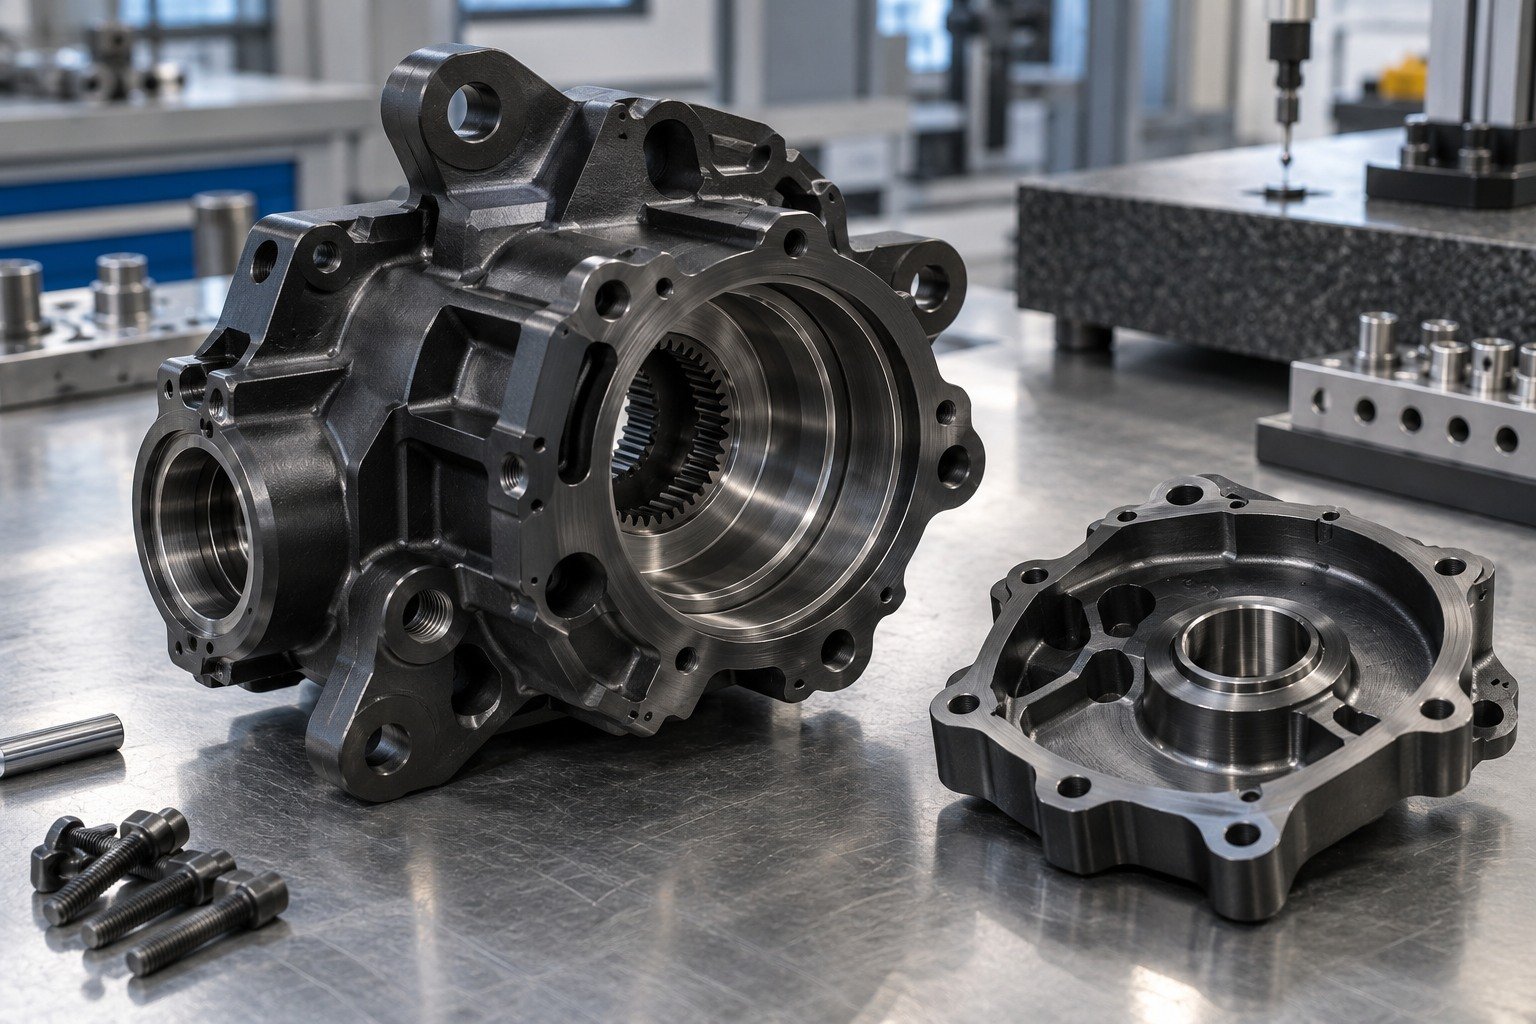
Legen Sie frühere Beschichtungen, Wärmebehandlung und bereits maßfertige Flächen offen. Planen Sie Vorbereitung und Brünieren gemeinsam, statt identisches Verhalten aller Ausgangsoberflächen anzunehmen.
| Ihr Grundwerkstoff | Tatsächliche Stahlgüte, Härte und Wärmebehandlungszustand. |
|---|---|
| Ihr Beschichtungssystem | Tatsächlicher Prozess, Revision, Klasse und Nachbehandlung. |
| Ihre Nachweise | Repräsentatives Muster, Endpassung und erforderliche Nachweise. |

Markieren Sie Präzisionsbohrungen, Dichtsitze und Sackkanäle. Vereinbaren Sie Vorbereitung, machbare Ausnahmen, Ablauf und Rückstandsentfernung vor der Bearbeitung.
| Ihre Zeichnung | Bohrungen, Dichtsitze, Vertiefungen und Montagebezüge. |
|---|---|
| Ihre Grenzen | Markierte Ausnahmen, kritische Passungen, Zugang und Reihenfolge. |
| Ihre Vereinbarung | Erforderliche Ausnahmen, machbarer Schutz und Prüfzugang. |

Prüfen Sie Bohrungen, Dichtsitze, Vertiefungen und Montagebezüge. Bestätigen Sie repräsentatives Fertigmuster, zulässige Rückstände, Aussehen und Freigabenachweise.
| Ihre Fertigpassung | Bohrungen, Dichtsitze, Vertiefungen und Montagebezüge. |
|---|---|
| Ihr Zustand | Werkstoffzustand, vorhandene Oberfläche und freigegebene Textur. |
| Ihre Nachweise | Zeichnungsrevision, Verfahren, Nachbehandlung und Freigabenachweise. |

Brünieren von Edelstahl erfordert Prüfung der genauen Güte und eines geeigneten Prozesses. Ein Verfahren für Kohlenstoffstahl ist nicht automatisch austauschbar.
| Ihre Funktion | Positionierschnittstellen, Sichtbereiche und Einsatzbelastung. |
|---|---|
| Ihr Zustand | Tatsächliche Edelstahlgüte und vorgegebener Behandlungsumfang. |
| Ihr Auftrag | Versuchsmenge, Erstauftrag, Wiederholbedarf und Verpackung. |

Bestätigen Sie genaue Güte und verträgliches Beschichterverfahren. Stahl-Schwärzungschemie eignet sich nicht automatisch für jede Edelstahllegierung oder jeden Wärmebehandlungszustand.
| Ihr Grundwerkstoff | Tatsächliche Stahlgüte, Härte und Wärmebehandlungszustand. |
|---|---|
| Ihr Beschichtungssystem | Tatsächlicher Prozess, Revision, Klasse und Nachbehandlung. |
| Ihre Nachweise | Repräsentatives Muster, Endpassung und erforderliche Nachweise. |
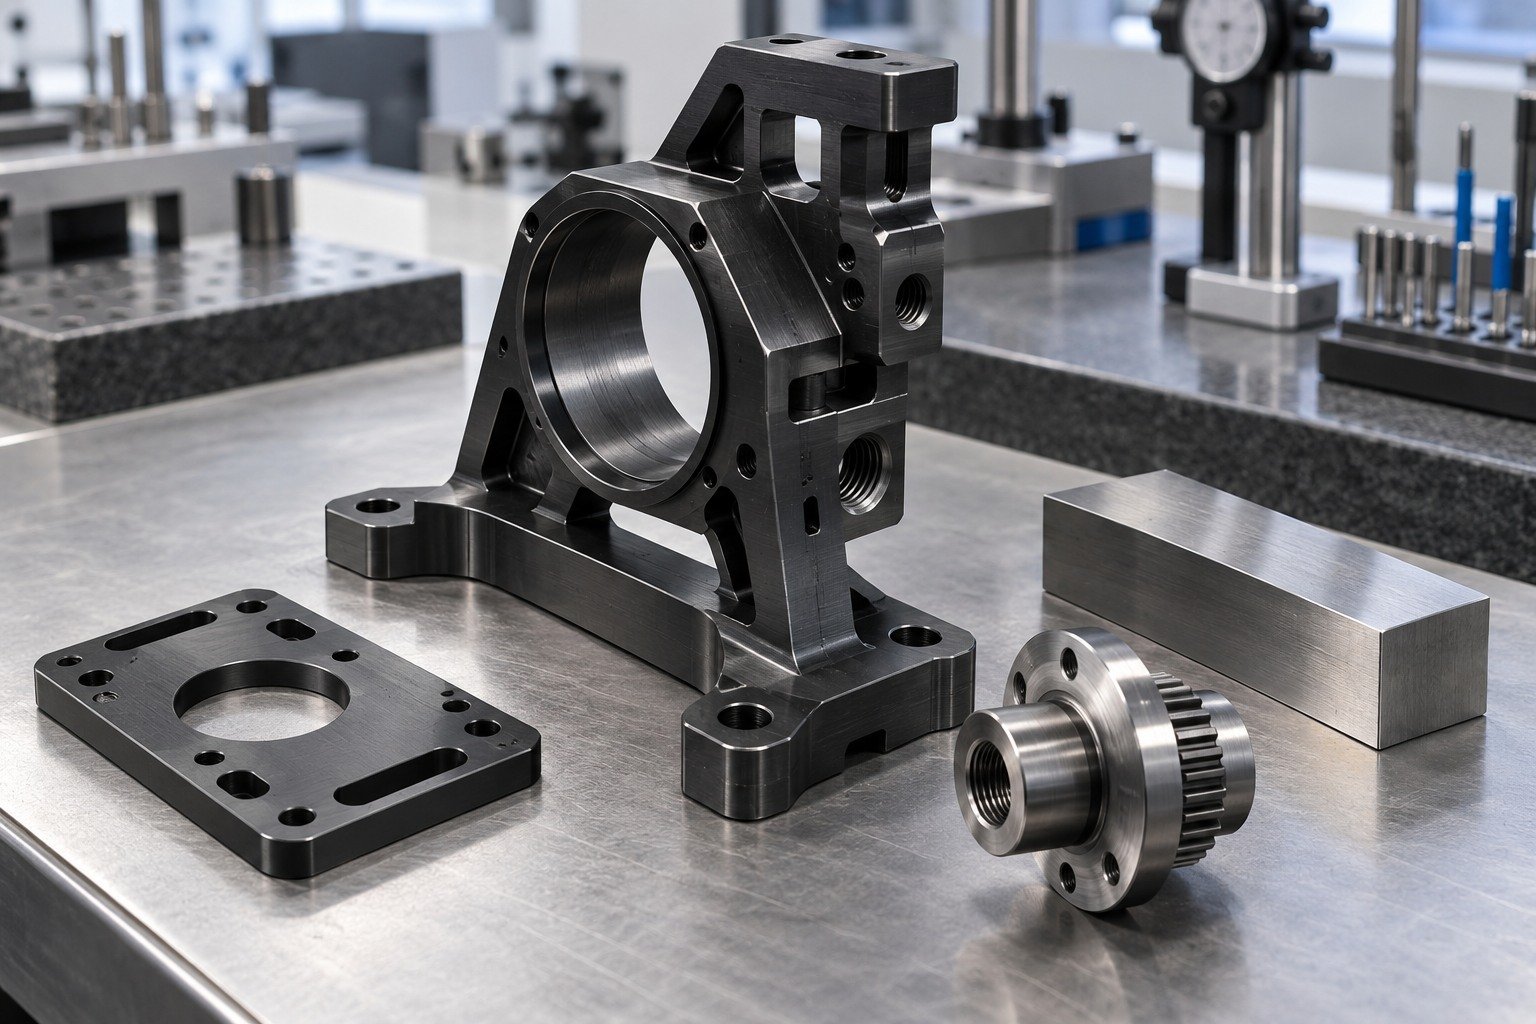
Definieren Sie Sichtflächen und kritische Edelstahlschnittstellen. Bestätigen Sie Abdeck- und Grenzanforderungen anhand tatsächlich gewählter Chemie und Prüfplan.
| Ihre Zeichnung | Positionierschnittstellen, Sichtbereiche und Einsatzbelastung. |
|---|---|
| Ihre Grenzen | Markierte Ausnahmen, kritische Passungen, Zugang und Reihenfolge. |
| Ihre Vereinbarung | Erforderliche Ausnahmen, machbarer Schutz und Prüfzugang. |
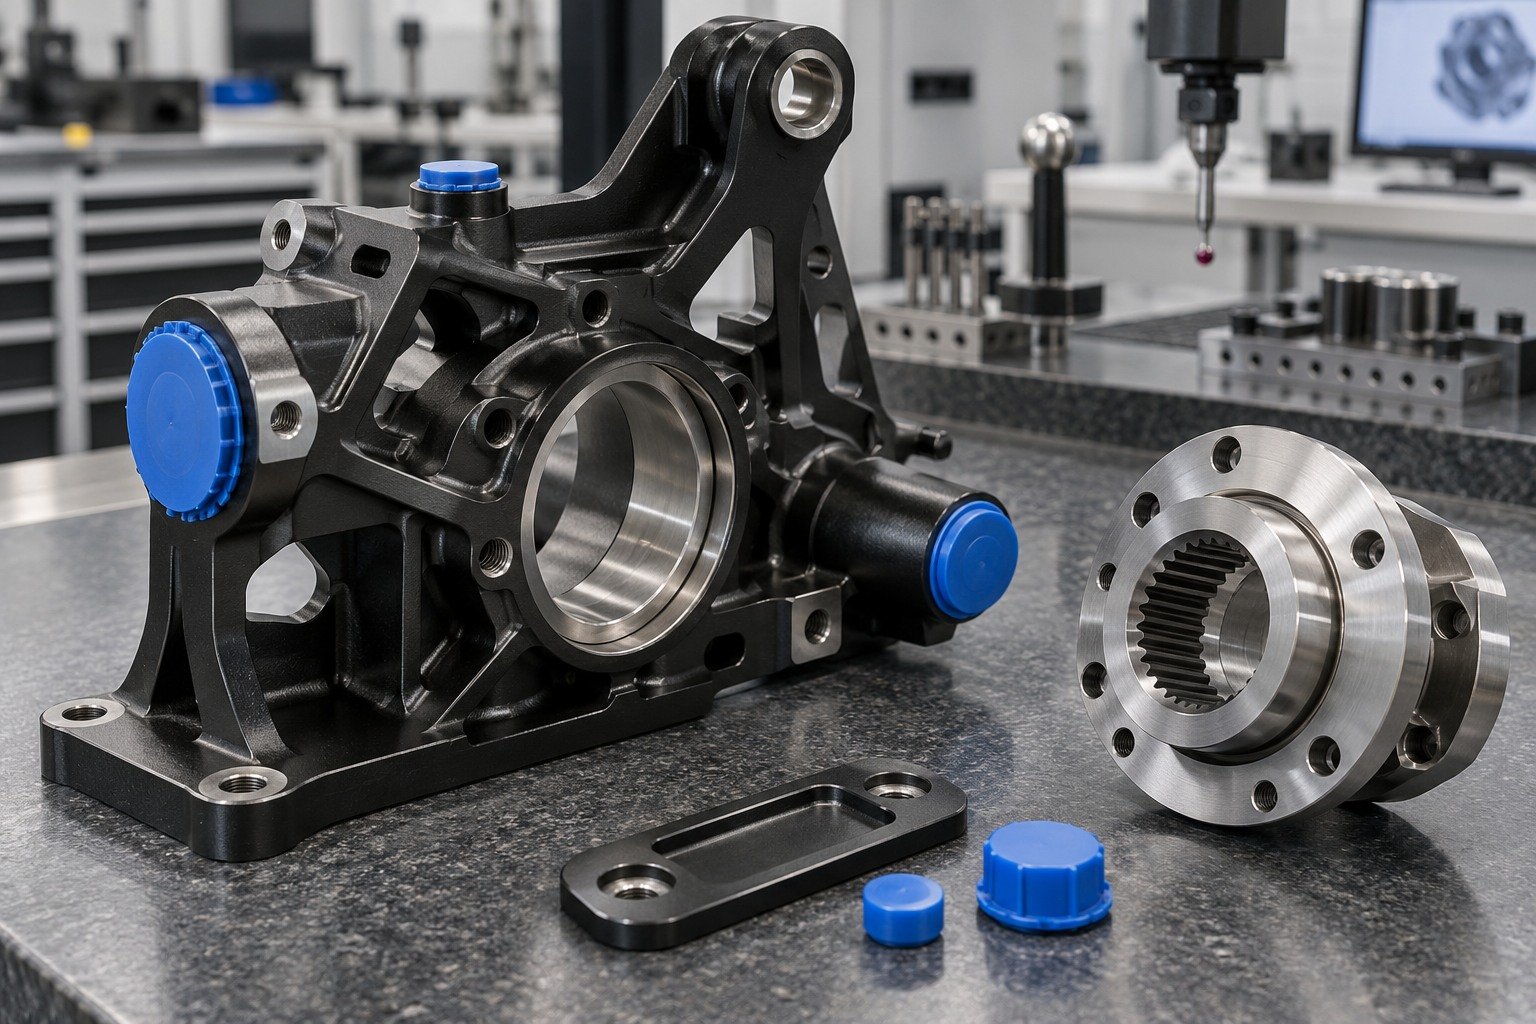
Prüfen Sie Positionierschnittstellen, Sichtbereiche und Einsatzbelastung. Bestätigen Sie repräsentatives Fertigmuster, zulässige Rückstände, Aussehen und Freigabenachweise.
| Ihre Fertigpassung | Positionierschnittstellen, Sichtbereiche und Einsatzbelastung. |
|---|---|
| Ihr Zustand | Tatsächliche Edelstahlgüte und vorgegebener Behandlungsumfang. |
| Ihre Nachweise | Zeichnungsrevision, Verfahren, Nachbehandlung und Freigabenachweise. |
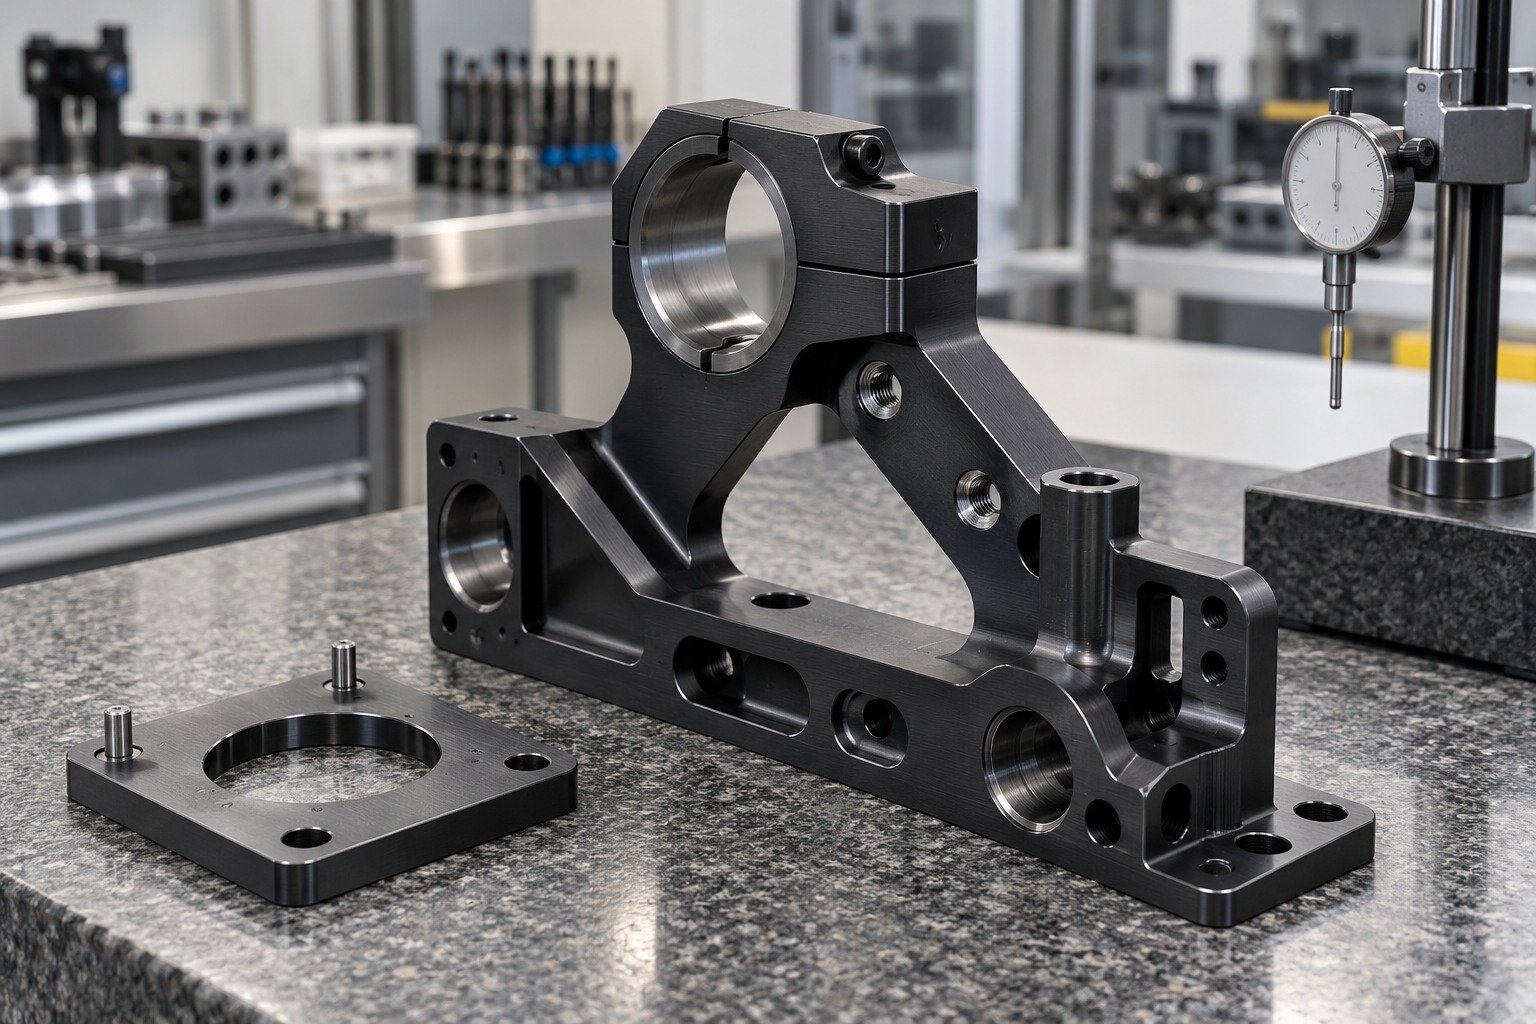
Senden Sie für individuelles Brünieren Zeichnung, Werkstoff, Ausgangszustand, erforderlichen Schutz und Endabnahme.
| Ihre Funktion | Die für Ihre Montage entscheidenden Schnittstellen. |
|---|---|
| Ihr Zustand | Stahlgüte, Bauteilzustand und Handhabungsanforderungen. |
| Ihr Auftrag | Versuchsmenge, Erstauftrag, Wiederholbedarf und Verpackung. |

Prüfen Sie Werkstoff, Wärmebehandlung, Oberflächenspezifikation und Nachbehandlung als einen Umfang. Heißbrünieren, Brünieren bei mittlerer Temperatur und Kaltschwärzen sind nicht automatisch gleichwertig. Bestätigen Sie Verfügbarkeit vor der Verfahrensvorgabe.
| Ihr Grundwerkstoff | Tatsächliche Stahlgüte, Härte und Wärmebehandlungszustand. |
|---|---|
| Ihr Beschichtungssystem | Tatsächlicher Prozess, Revision, Klasse und Nachbehandlung. |
| Ihre Nachweise | Repräsentatives Muster, Endpassung und erforderliche Nachweise. |
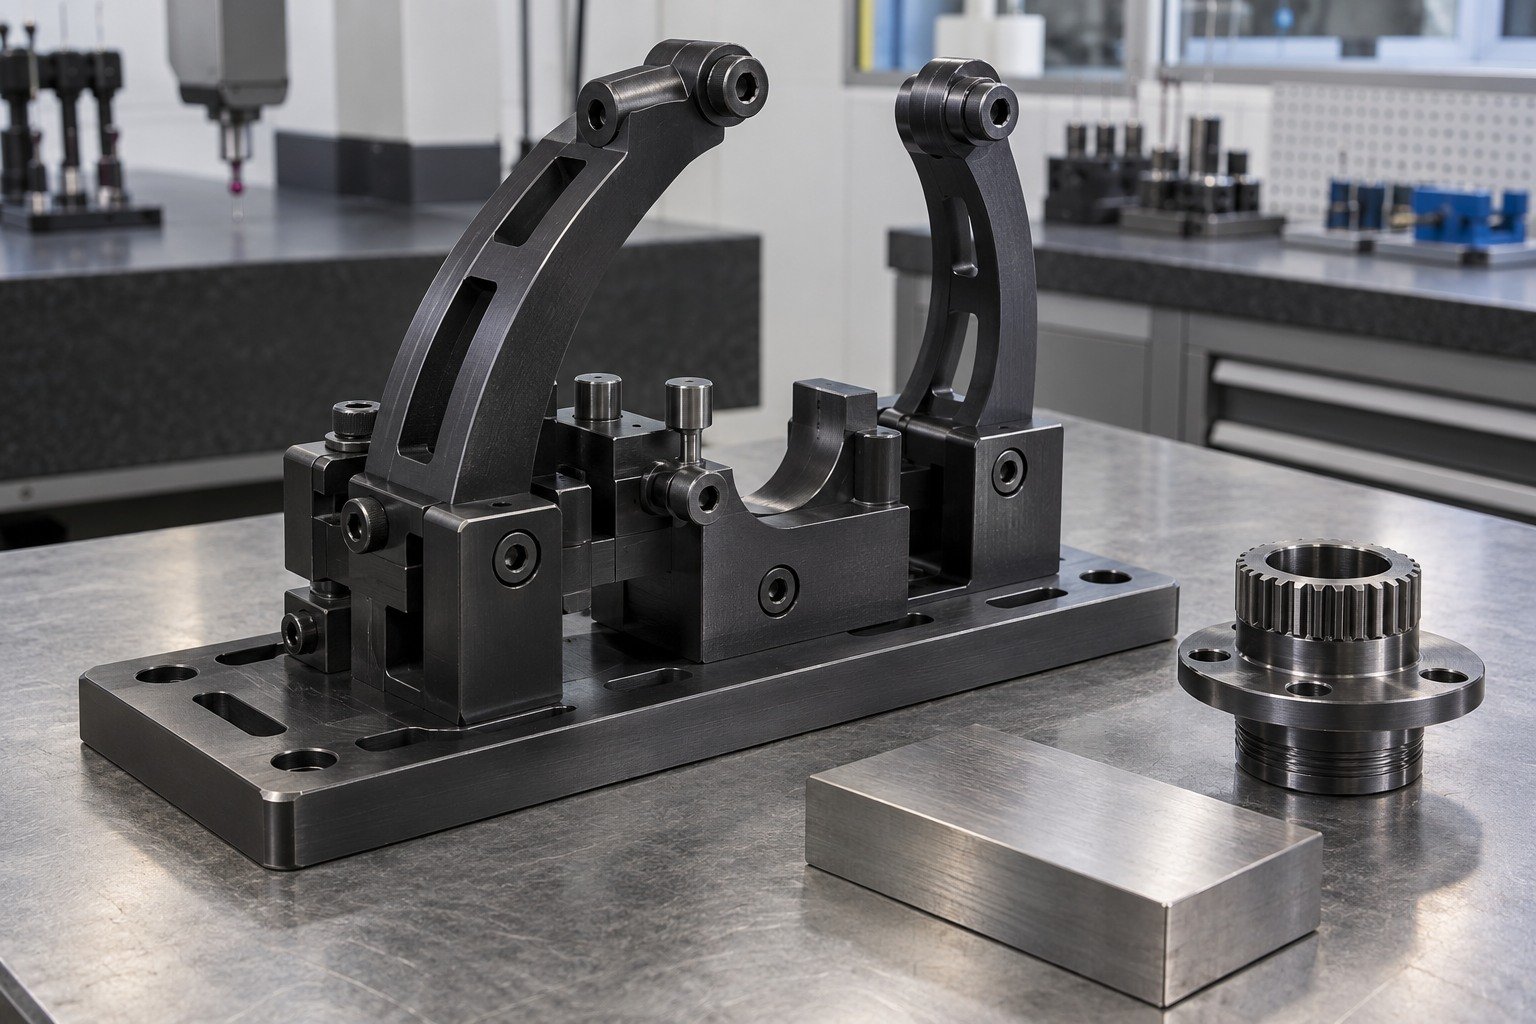
Kennzeichnen Sie kritische Passungen, Sichtflächen und unbehandelte Zonen. Die Abdeckmachbarkeit hängt von System, Geometrie und Grenzanforderung ab. Vereinbaren Sie dies vor der Bearbeitung.
| Ihre Zeichnung | Die für Ihre Montage entscheidenden Schnittstellen. |
|---|---|
| Ihre Grenzen | Markierte Ausnahmen, kritische Passungen, Zugang und Reihenfolge. |
| Ihre Vereinbarung | Erforderliche Ausnahmen, machbarer Schutz und Prüfzugang. |

Prüfen Sie die für Ihre Montage entscheidenden Schnittstellen. Bestätigen Sie repräsentatives Fertigmuster, zulässige Rückstände, Aussehen und Freigabenachweise.
| Ihre Fertigpassung | Die für Ihre Montage entscheidenden Schnittstellen. |
|---|---|
| Ihr Zustand | Stahlgüte, Bauteilzustand und Handhabungsanforderungen. |
| Ihre Nachweise | Zeichnungsrevision, Verfahren, Nachbehandlung und Freigabenachweise. |

Senden Sie freigegebene Zeichnung, Stahlgüte, Wärmebehandlung, vorhandene Oberfläche und Einsatzbedingungen.
Eine schwarze Oberfläche belegt weder Korrosionslebensdauer noch Spezifikationskonformität oder universell gleichwertiges Verfahren.

Benennen Sie vorgegebenes Verfahren, geltende Revision, Klasse und verantwortlichen Beschichter. Bestätigen Sie Machbarkeit.
Eine schwarze Oberfläche belegt weder Korrosionslebensdauer noch Spezifikationskonformität oder universell gleichwertiges Verfahren.
Prüfen Sie kritische Passungen, Abdeckgrenzen, Reinigung von Vertiefungen und Öl- oder Wachsverträglichkeit.
Eine schwarze Oberfläche belegt weder Korrosionslebensdauer noch Spezifikationskonformität oder universell gleichwertiges Verfahren.
Prüfen Sie Endmaße, Aussehen, Sauberkeit und vereinbarte Nachbehandlung an repräsentativen Teilen.
Eine schwarze Oberfläche belegt weder Korrosionslebensdauer noch Spezifikationskonformität oder universell gleichwertiges Verfahren.
Bestätigen Sie vorgegebene Prüfungen, Nachweise, Verpackung und Änderungsfreigabe.
Eine schwarze Oberfläche belegt weder Korrosionslebensdauer noch Spezifikationskonformität oder universell gleichwertiges Verfahren.

Kontrollieren Sie Werkstoff, Verfahren, Nachbehandlung, Handhabung und Schutzverpackung über Folgeaufträge hinweg.
Eine schwarze Oberfläche belegt weder Korrosionslebensdauer noch Spezifikationskonformität oder universell gleichwertiges Verfahren.
Kennzeichnen Sie Bedingungen, die Passungen, Aussehen und Schutz beeinflussen können.
Brünieren beginnt mit genauer Güte, Härte, Wärmebehandlung und Ausgangsoberfläche. Trennen Sie unverträgliche Werkstoffe, statt sie als einheitliches Los zu behandeln.
| Ihre Angaben | Güte, Zustand und frühere Oberflächenbearbeitung. |
|---|---|
| Unsere Prüfung | Werkstoffspezifische Vorbereitung und Verfahrensmachbarkeit. |
Nennt Ihre Zeichnung MIL-DTL-13924 oder AMS 2485, übermitteln Sie genaue Revision und geltende Anforderungen. Eine Spezifikationsreferenz behauptet nicht die Verfügbarkeit jeder Klasse oder jedes Verfahrens.
| Ihre Angaben | Freigegebene Spezifikation, Revision und erforderliche Nachweise. |
|---|---|
| Unsere Prüfung | Zutreffender Umfang, Beschichter und Abnahme. |
Kann Brünieren abgedeckt werden? Machbarkeit hängt von Chemie, Grenzen und Geometrie ab. Kennzeichnen Sie unbehandelte Bereiche und prüfen Sie Sauberkeit und vorgegebenen Gewindeeingriff nach der Behandlung.
| Ihre Angaben | Ausnahmen, Grenzvorgaben und Gewindespezifikation. |
|---|---|
| Unsere Prüfung | Schutzmethode, Reinigungszugang und Prüfung. |
Brünierschichten sind meist dünn im Vergleich zu abgeschiedenen Schichten. Reinigung, Entfernung früherer Beschichtungen und Oberflächenzustand können Passungen dennoch beeinflussen. Ersetzen Sie Prüfung nicht durch das Versprechen unveränderter Maße.
| Ihre Angaben | Endmaße, Bezüge und Oberflächengrenzen. |
|---|---|
| Unsere Prüfung | Vorbereitungseinflüsse und Fertigteilmessung. |

Öl- oder Wachsnachbehandlung kann Haptik, Sauberkeit und spätere Verklebung beeinflussen. Bestätigen Sie Verfügbarkeit und Rückstandszustand, statt alle Nachbehandlungen als gleichwertig anzunehmen.
| Ihre Angaben | Freigegebene Nachbehandlung und Folgearbeit. |
|---|---|
| Unsere Prüfung | Schutz, Rückstände, Handhabung und Verpackung. |
Markieren Sie Sackbohrungen, sich kreuzende Kanäle und enge Vertiefungen. Vereinbaren Sie geeigneten Ablauf, Spülung, Trocknung und Sauberkeitsprüfung.
| Ihre Angaben | Vertiefungsgeometrie und Sauberkeitsgrenzen. |
|---|---|
| Unsere Prüfung | Zugang, Ablauf und Prüfverfahren. |
Bearbeitungstextur, Legierung und Vorbereitung können das Aussehen beeinflussen. Definieren Sie Sichtflächen und freigegebenes Muster. Schwärzen verdeckt nicht jeden Kratzer oder Oberflächenfehler.
| Ihre Angaben | Sichtbereiche und Musterzustand. |
|---|---|
| Unsere Prüfung | Einheitliche Vorbereitung und schützende Handhabung. |
Korrosionsschutz durch Brünieren ist begrenzt und hängt von Gesamtsystem, Nachbehandlung, Belastung und Pflege ab. Fordern Sie Zeichnungsnachweise und vergleichen Sie andere Oberflächen für anspruchsvolle Umgebungen.
| Ihre Angaben | Einsatzbelastung, Pflege und erforderliche Prüfungen. |
|---|---|
| Unsere Prüfung | Behandlungseignung und vereinbarte Freigabenachweise. |
Stahlschwärzung erfordert werkstoffspezifische Prüfung. Dies sind Prüfkategorien, keine Zusage der Bearbeitbarkeit jeder Güte.

Benennen Sie genaue Güte und Wärmebehandlungszustand vor Vereinbarung des Brünierverfahrens.
Prüfen Sie Härte, frühere Wärmebehandlung und kritische Passungen anhand der freigegebenen Zeichnung.
Prüfen Sie bei Werkzeugstahl tatsächliche Güte, Oberflächenvorbereitung und zulässige Prozessbedingungen.
Verwenden Sie ein für Ihre Güte geprüftes verträgliches Verfahren. Ersetzen Sie es nicht durch einen Kohlenstoffstahlprozess.
Prüfen Sie Werkstoffe, Einsätze und eingeschlossene Räume getrennt auf Verträglichkeit und Reinigung.
Legen Sie Zunder, Rost, frühere Beschichtungen, Politur und Reparaturen oder Behandlungen offen.
Schwarzeloxieren von Aluminium, Schwärzen von Kupferlegierungen und Brünieren von Stahl sind unterschiedliche Werkstoff- und Prozessentscheidungen. Schwarzes Aussehen belegt keine Verträglichkeit.
Die Kosten des Brünierens umfassen mehr als den Schwärzungsschritt. Vergleichen Sie Ausgangszustand, Lostrennung, Nachbehandlung, Prüfung und Verpackung.
Bestätigen Sie Stahl, Vorbereitung und Behandlung.
Prüfen Sie Passung, Aussehen und Rückstände.
Kontrollieren Sie Nachweise, Änderungen und Lieferung.
PLANUNGSBEISPIEL — KEIN PREIS UND KEINE MINDESTBESTELLMENGE
Illustrative Berechnung für den Wareneingangsplan. Stichproben, Prüfaufwand, Preis und Mindestmenge werden projektspezifisch vereinbart.
Brünieren nutzt werkstoffverträgliche Vorbereitung und Schwärzung mit anschließend vereinbartem Schutz. Bestätigen Sie die tatsächliche Methode für Ihre Zeichnung.

Bestätigen Sie Stahl, Wärmebehandlung, Ausgangsoberfläche und erforderliche Vorbereitung Ihres Verfahrens.

Wenden Sie das geprüfte Verfahren und machbare Ausnahmen an. Halten Sie tatsächliches Verfahren und Bauteilidentität kontrolliert.
Führen Sie geeignete Reinigung und Trocknung sowie vorgegebene Nachbehandlung und Handhabungsschutz aus.
Prüfen Sie vereinbarte Passung, Aussehen und Nachweise. Verwenden Sie eine zum Lieferoberflächenzustand passende Verpackung.
Dies ist eine Beschaffungsreihenfolge, kein chemisches Betriebsrezept. Tatsächliche Prozessbedingungen, Nachbehandlung und verantwortlicher Beschichter müssen bestätigt werden.
Definieren Sie Endzustand und Nachweise für die Teilefreigabe Ihres Teams.
| Werkstoff und Revision | Stahlgüte, Wärmebehandlung und freigegebene Zeichnung. |
|---|---|
| Verfahren und Spezifikation | Tatsächliches System, Spezifikationsrevision und erforderliche Klasse. |
| Endpassung | Kritische Maße, Gewinde und Gegenpassungen. |
| Aussehen | Sichtflächen und repräsentatives freigegebenes Muster. |
| Nachbehandlung | Öl, Wachs oder anderer vereinbarter Schutz und Sauberkeit. |
| Freigabenachweise | Vorgegebene Prüfnachweise, Losidentität und Verpackung. |
Foto oder Maßbericht belegen weder Korrosionsleistung noch vollständige Spezifikationskonformität. Vereinbaren Sie Prüfungen und Nachweise getrennt.
| Werkstoff und Revision | Stahlgüte, Wärmebehandlung und freigegebene Zeichnung. |
|---|---|
| Verfahren und Spezifikation | Tatsächliches System, Spezifikationsrevision und erforderliche Klasse. |
| Endpassung | Kritische Maße, Gewinde und Gegenpassungen. |
| Aussehen | Sichtflächen und repräsentatives freigegebenes Muster. |
| Nachbehandlung | Öl, Wachs oder anderer vereinbarter Schutz und Sauberkeit. |
| Freigabenachweise | Vorgegebene Prüfnachweise, Losidentität und Verpackung. |
Foto oder Maßbericht belegen weder Korrosionsleistung noch vollständige Spezifikationskonformität. Vereinbaren Sie Prüfungen und Nachweise getrennt.
| Werkstoff und Revision | Stahlgüte, Wärmebehandlung und freigegebene Zeichnung. |
|---|---|
| Verfahren und Spezifikation | Tatsächliches System, Spezifikationsrevision und erforderliche Klasse. |
| Endpassung | Kritische Maße, Gewinde und Gegenpassungen. |
| Aussehen | Sichtflächen und repräsentatives freigegebenes Muster. |
| Nachbehandlung | Öl, Wachs oder anderer vereinbarter Schutz und Sauberkeit. |
| Freigabenachweise | Vorgegebene Prüfnachweise, Losidentität und Verpackung. |
Foto oder Maßbericht belegen weder Korrosionsleistung noch vollständige Spezifikationskonformität. Vereinbaren Sie Prüfungen und Nachweise getrennt.
| Werkstoff und Revision | Stahlgüte, Wärmebehandlung und freigegebene Zeichnung. |
|---|---|
| Verfahren und Spezifikation | Tatsächliches System, Spezifikationsrevision und erforderliche Klasse. |
| Endpassung | Kritische Maße, Gewinde und Gegenpassungen. |
| Aussehen | Sichtflächen und repräsentatives freigegebenes Muster. |
| Nachbehandlung | Öl, Wachs oder anderer vereinbarter Schutz und Sauberkeit. |
| Freigabenachweise | Vorgegebene Prüfnachweise, Losidentität und Verpackung. |
Foto oder Maßbericht belegen weder Korrosionsleistung noch vollständige Spezifikationskonformität. Vereinbaren Sie Prüfungen und Nachweise getrennt.
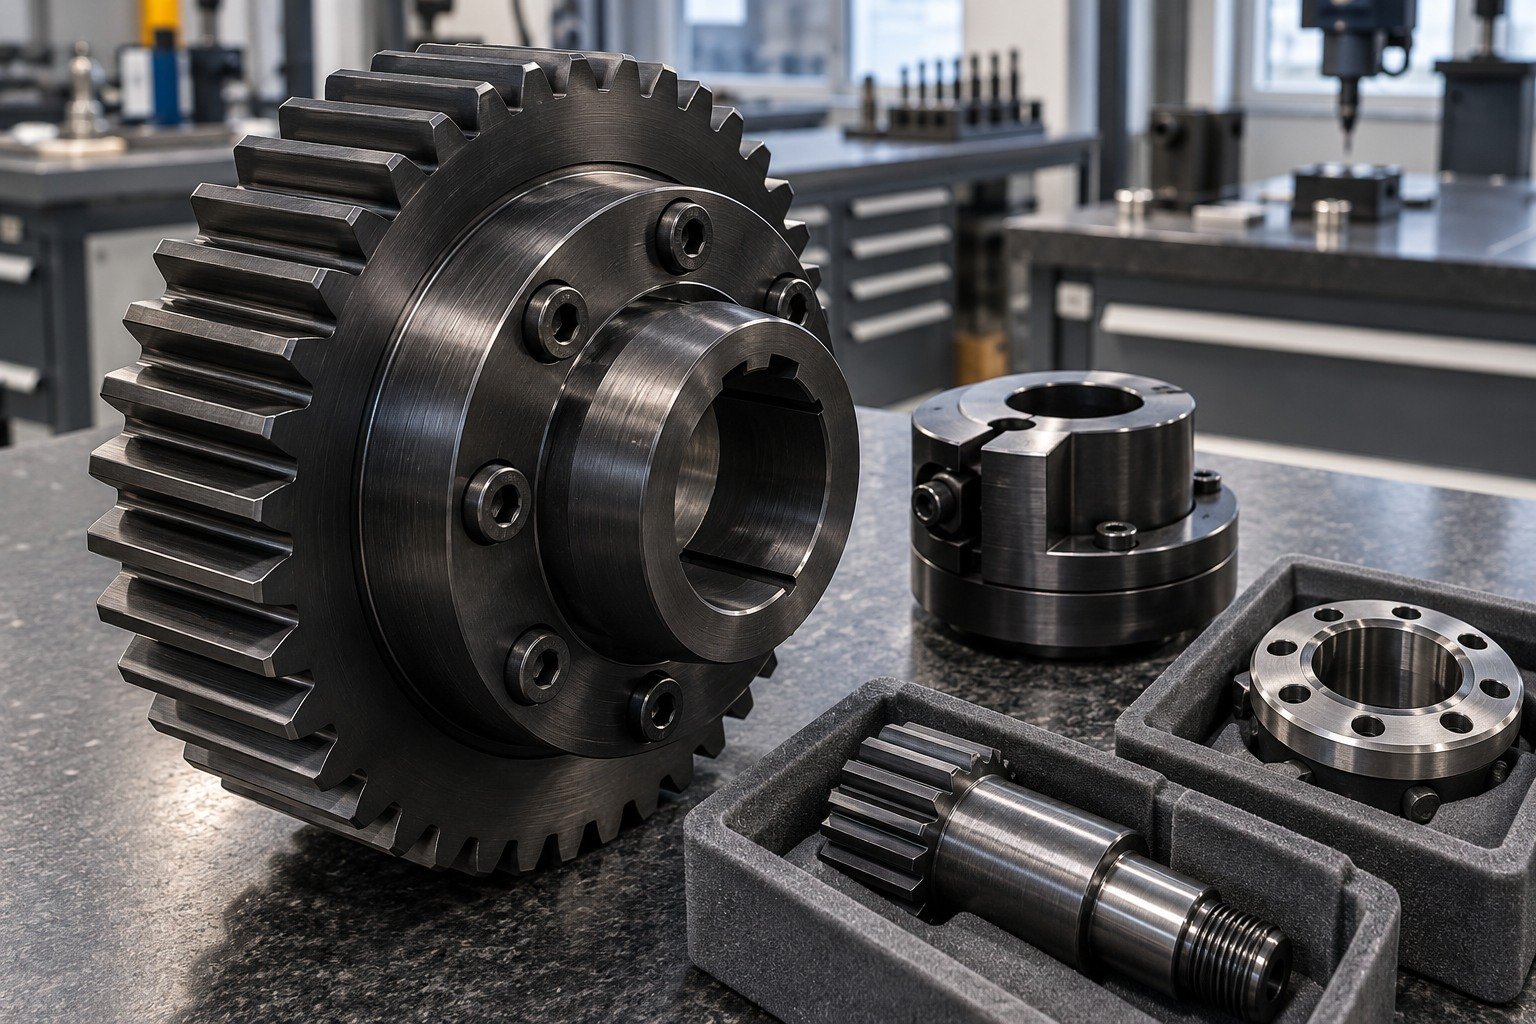
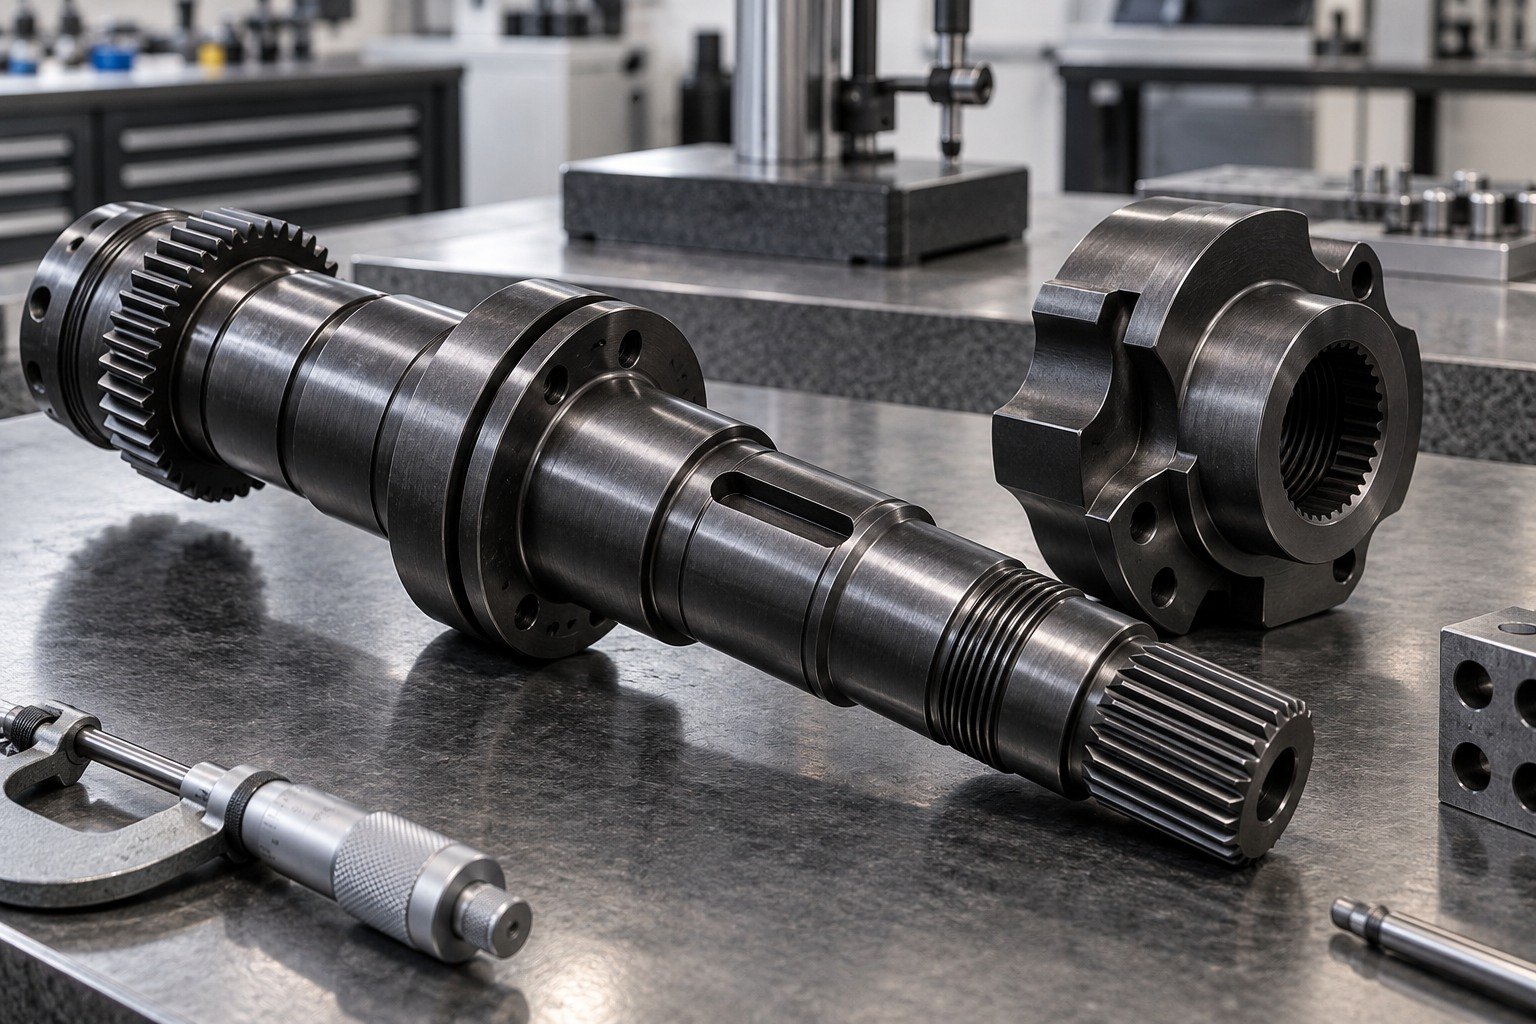
Prüfen Sie Wellensitze, Passfedern und Schmierschnittstellen.
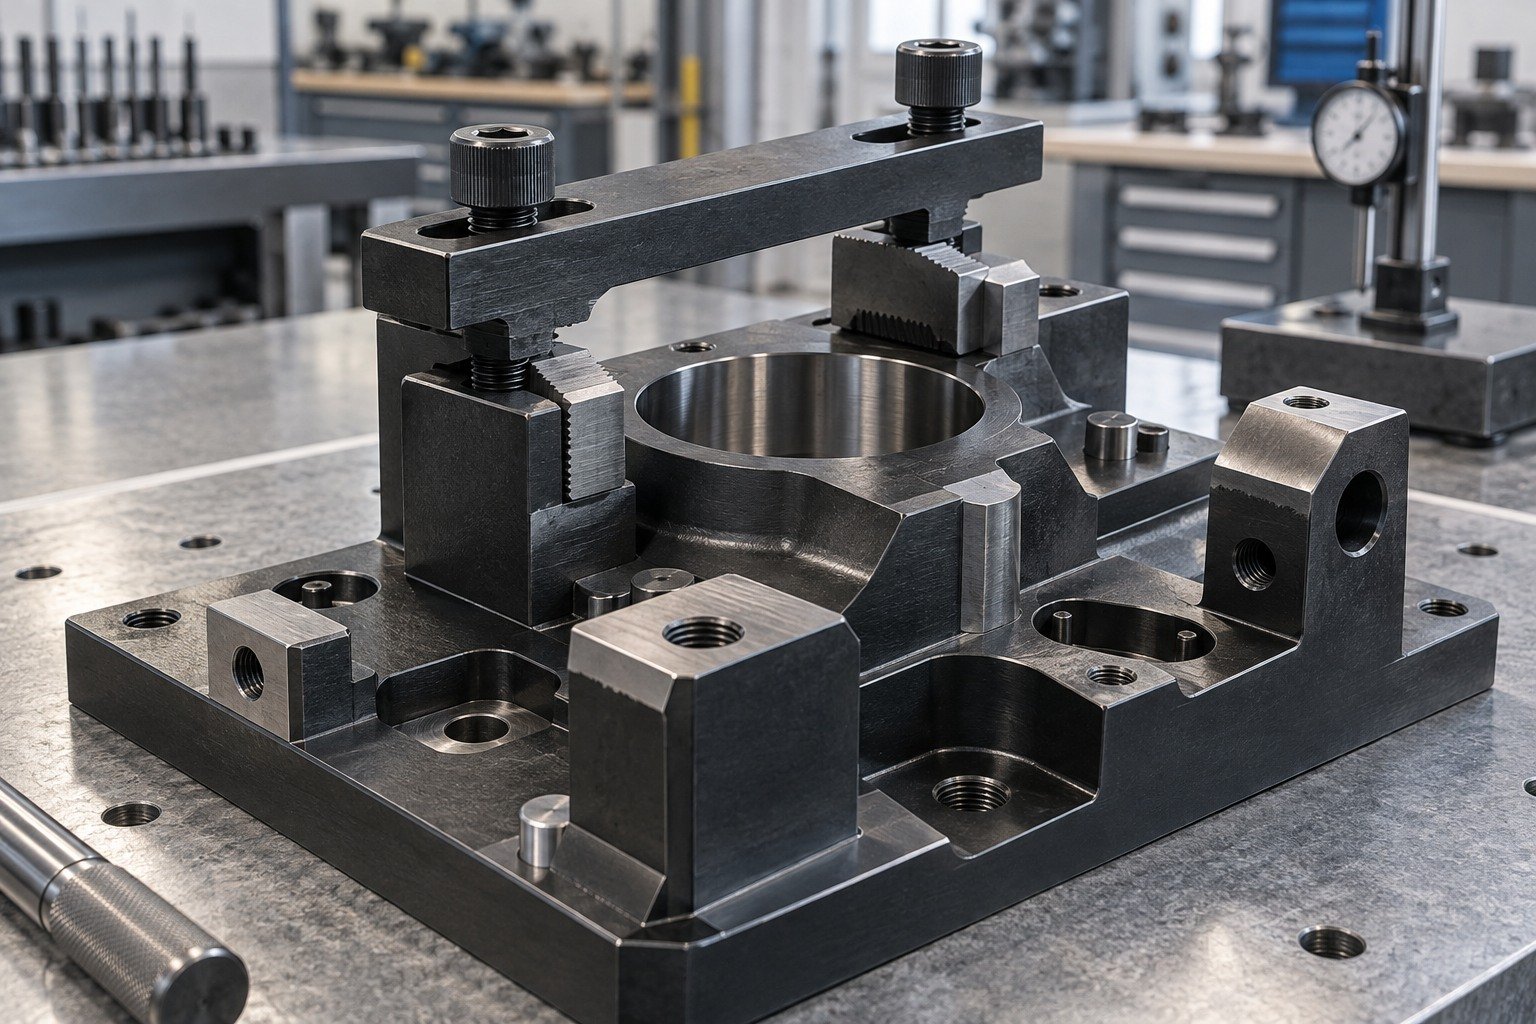
Kennzeichnen Sie Kontaktauflagen, Buchsen und Spannflächen.
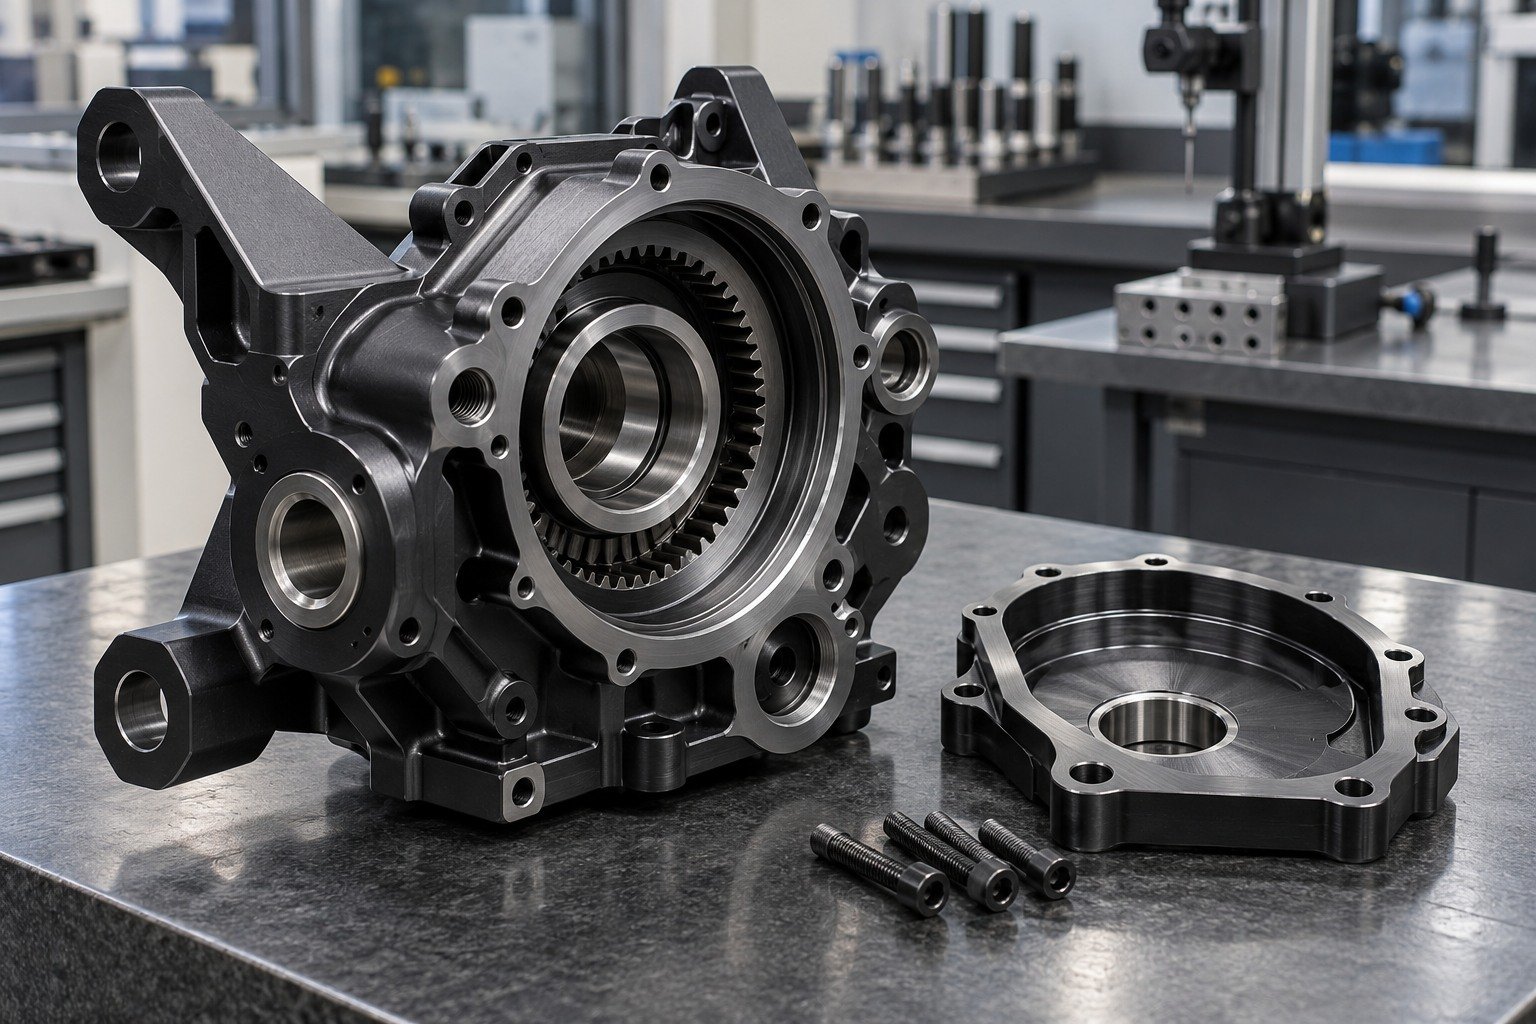
Prüfen Sie Bohrungen, Vertiefungen und gelieferten Oberflächenzustand.

Vereinbaren Sie Gewindepassung, Sauberkeit und Nachbehandlung.
Illustrative Anwendungskonzepte. Eignung und erforderliche Nachweise sind projektspezifisch; es werden weder Kundenreferenzen noch Branchenqualifikationen behauptet.
Koordinieren Sie Stahlzeichnung, Fertigmuster und Lieferanforderungen.

Projektkommunikation und Koordination.
Werkstoff, Umfang und Beschichter werden im Angebot bestätigt.
Vereinbaren Sie tatsächliche Prüf- und Freigabedokumente.
Koordinieren Sie Verpackungs- und Wareneingangsanforderungen.
Welche Angaben benötigt Ihr Brünierangebot? Fügen Sie diese Angaben bei und benennen Sie den Umfang: Bauteillieferung, reine Oberflächenbehandlung oder fertige Baugruppe.
Es ist eine Oberflächenschwärzung. Bei geeigneten Eisenwerkstoffen unterscheiden sich konventionelle Oxidkonversionsprozesse vom Auftrag einer dicken Lackschicht. Wählen Sie das tatsächliche Verfahren nach Werkstoff und Spezifikation und vereinbaren Sie erforderliche Nachbehandlung.
Ja. Schutz ist begrenzt und hängt von vollständiger Behandlung, Nachbehandlung, Handhabung, Belastung und Pflege ab. Brünieren ist keine Garantie dauerhafter Rostvermeidung.
Öl oder andere vereinbarte Nachbehandlung kann für den Schutz wichtig sein. Benötigen Sie eine trockene Haptik, nennen Sie Sauberkeits- und Montageanforderungen. Nehmen Sie nicht denselben Schutz wie im geölten Zustand an.
Maßeinflüsse sind meist gering. Vorbereitung, vorhandene Oberfläche und Rückstände bleiben dennoch relevant. Definieren Sie Toleranzen nach Merkmal und Lieferzustand und prüfen Sie kritische Endschnittstellen.
Diese Verfahren sind nicht automatisch gleichwertig. Übermitteln Sie Stahlgüte, Spezifikation und Einsatzzweck. Bestätigen Sie tatsächliche Verfügbarkeit, Nachbehandlung und Nachweise vor einem Verfahrensersatz.
Prüfen Sie Grundwerkstoff, Belastung, Maßzugabe und Schutzanforderung. Verzinken trägt ein Schichtsystem auf; Brünieren nutzt ein anderes Verfahren und Schutzprinzip. Vergleichen Sie verifizierte Systeme statt nur Farbe.
Nein. Aluminiumeloxieren und Stahlschwärzung betreffen unterschiedliche Grundwerkstoffe und Prozesse. Wählen Sie nach tatsächlicher Legierung, Funktion und erforderlicher Abnahme.
Prüfen Sie Feuchte, Salze, Handhabung, Pflege und erforderliche Korrosionsnachweise. Gehen Sie nicht von ausreichendem Schutz bei dauerhafter Außen- oder starker Belastung aus. Vergleichen Sie ein geeignetes verifiziertes Alternativsystem.
Bauteilzustand, Werkstofftrennung, Geometrie, Losgröße, Nachbehandlung, Prüfung und Verpackung beeinflussen die Kosten. Fragen Sie bei jedem Lieferanten denselben definierten Umfang statt nur eines Stückbehandlungspreises an.
Bestätigen Sie tatsächliches Verfahren, Musterfreigabe, Bearbeitungsplan und Lieferanforderungen im Angebot. Eine allgemeine Lieferzeit oder Mindestmenge gilt nicht für jedes Projekt.
Stahl, Passungen, Ausnahmen und tatsächliche Oberflächenspezifikation.
Aussehen, Rückstände und Fertigteilnachweise.
Verfahren, Nachbehandlung, Prüfung und Lieferung.
Bestätigen Sie diese Punkte gemeinsam vor der Freigabe wiederholter Produktion.





