

Spritzguss
Werkzeugbau und Spritzguss für Ihre wiederkehrenden Kunststoffteile.
Von Prototypen bis zur Serie: abgestimmte Fertigungslösungen für Ihre individuellen Teile.
Alle Dienste anzeigen →
Präzisionsteile für Ihre engen Toleranzen und komplexen Geometrien.
Werkzeugbau und Spritzguss für Ihre wiederkehrenden Kunststoffteile.

Metallgussverfahren passend zu Ihrem Bauteil und Produktionsvolumen.

Schneiden, Umformen und Schweißen für Ihre Fertigungsteile.

Individuelle Profile für Ihre Querschnitts-, Längen- und Oberflächenanforderungen.

Oberflächen passend zu Ihren Anforderungen an Optik, Korrosion und Verschleiß.

Vormontagen und Endmontagen für Ihr Produktionsprogramm.

Produktionswerkzeuge passend zu Ihrem Verfahren und Volumen.

Prototypenteile zur Prüfung von Passung, Funktion und Konstruktion.
DFM, Prozessplanung und Produktionsunterstützung für Ihr Projekt.
Prüfung, Dokumentation, Bestands- und Lieferplanung für Ihr Produktionsprogramm.
Wählen Sie luft- oder flüssigkeitsgekühlte Komponenten passend zu Ihren thermischen und mechanischen Anforderungen.

Fertigungsunterstützung für Ihre Kühlplatten, Verteiler und Kühlbaugruppen.

Finden Sie Komponenten für Ihre Leistungselektronik-, Energie-, Laser- und Telekommunikationsanwendung.

Komponenten für Ihre elektronischen Systeme.
Beginnen Sie mit Ihren Funktions- und Qualitätsanforderungen.
An Ihrer Betriebsumgebung ausrichten.
Prüfen Sie vom Prototyp bis zur Serie Werkstoffeigenschaften, Fertigbarkeit und Kosten für Ihr Bauteil.
Legierung, Werkstoffzustand und Oberfläche Ihrer Metallteile prüfen.
 AluminiumFestigkeit, Gewicht und Bearbeitung›
 EdelstahlKorrosions- und Oberflächenanforderungen›
 Kohlenstoff- und legierter StahlWerkstoffsorte und Wärmebehandlung besprechen›
 WerkzeugstahlWerkzeug- und Verschleißanforderungen besprechen›
 TitanWerkstoffsorte und Bauteilgeometrie prüfen›
 Kupfer und MessingLeitfähigkeit und Bearbeitung besprechen›
Stimmen Sie Ihr Polymer auf Funktion, Verfahren und Umgebung ab.
 ABSGehäuse- und Formgebungsanforderungen prüfen›
 Polycarbonat (PC)Transparenz- und Schlagzähigkeitsanforderungen besprechen›
 Polyamid (PA)Feuchte- und Verschleißbedingungen prüfen›
 POM / AcetalPassung und Gleitmerkmale prüfen›
 PEEKBetriebsbedingungen besprechen›
 PTFEReibung und chemische Beanspruchung prüfen›
 ULTEM / PEIThermische und elektrische Anforderungen besprechen›
Werkstoffverfügbarkeit und Anwendungsanforderungen bestätigen.
 Silikon / LSRAnforderungen an flexible Komponenten besprechen›
 TPU / TPEFlexibilität und Verarbeitung prüfen›
 EPDMWitterung und chemische Beanspruchung prüfen.›
 NBRÖl- und Kraftstoffbeanspruchung prüfen.›
 FKMTemperatur und chemische Beanspruchung prüfen.›
 G10 / FR4Isolations- und Laminatanforderungen prüfen›
 VerbundwerkstoffeSteifigkeit, Gewicht und Laminat prüfen.›Kundenspezifizierte WerkstoffeIhre Werkstoffsorte und Anforderungen bestätigen.›Andere SpezialwerkstoffeIhre Anwendung und Werkstoffsorte besprechen.›
Praktische Hinweise für Ihre Bauteilgeometrie und Werkstoffentscheidungen.
Bereiten Sie Ihre Fragen zu Verfahren, Budget und Beschaffung vor.
Bauen Sie Ihr Wissen vor Produktionsbeginn auf.
Erfahren Sie, wer wir sind und wie wir arbeiten.
Finden Sie unser Unterstützungsteam in den USA oder beginnen Sie ein Gespräch.
IHRE LEGIERUNG. IHRE KONTAKTFLÄCHEN. IHRE OBERFLÄCHENANFORDERUNG.
Prüfen Sie Legierung, Oberflächenspezifikation und Montageschnittstellen gemeinsam. Planen Sie chemische Konversionsschichten auf Aluminium nach Korrosionsschutz, Lackvorbereitung und vorgegebenen elektrischen Kontaktanforderungen.
Beginnen Sie mit 1 freigegebenen Zeichnung sowie Legierung, Oberflächenanforderung und Menge. Chemie, Beschichter und Abnahmeumfang werden für Ihr Projekt bestätigt.
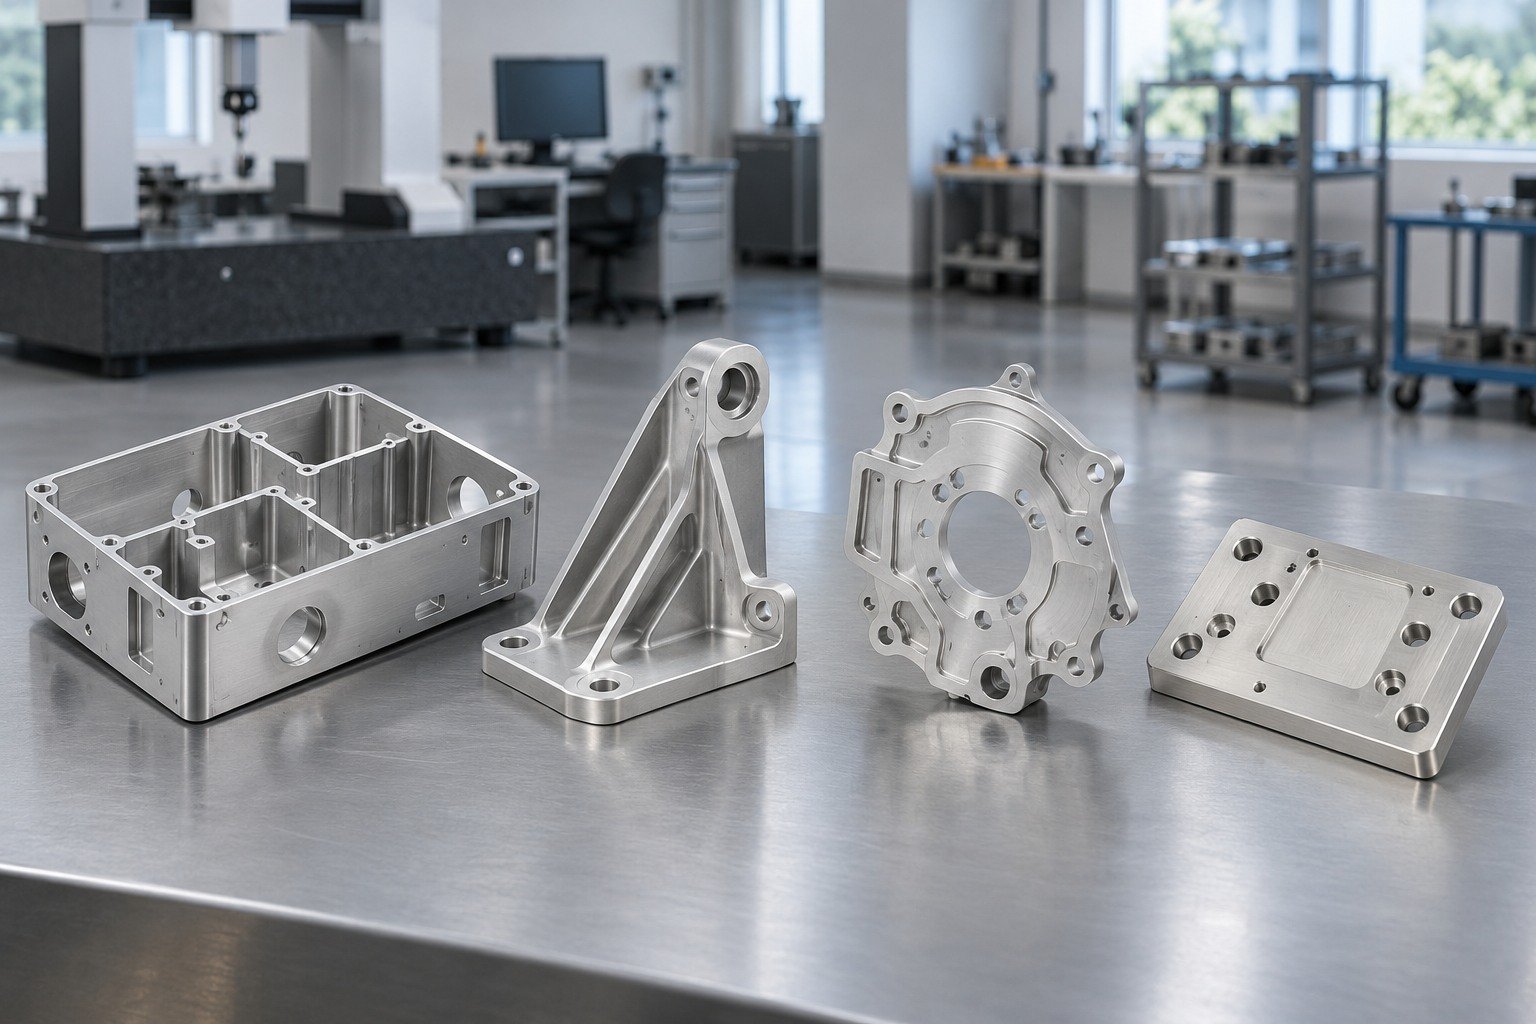
Tatsächlichen Grundwerkstoff angeben
Chemie und Zweck definieren
Funktionale Schnittstellen markieren
Lieferzustand vereinbaren
Projektunterstützung im Raum Dallas
Verbinden Sie die Oberflächenanforderung mit Lackierung, Handhabung und Montage Ihres Bauteils.
Güte, Zustand und Ausgangsoberfläche.
Schutz, Lackgrundlage oder elektrischer Kontakt.
Spezifikation, Revision sowie erforderlicher Typ und Klasse.
Geschützte Passungen und Schichtübergänge.
Muster, Prüfungen, Nachweise und Lieferzustand.
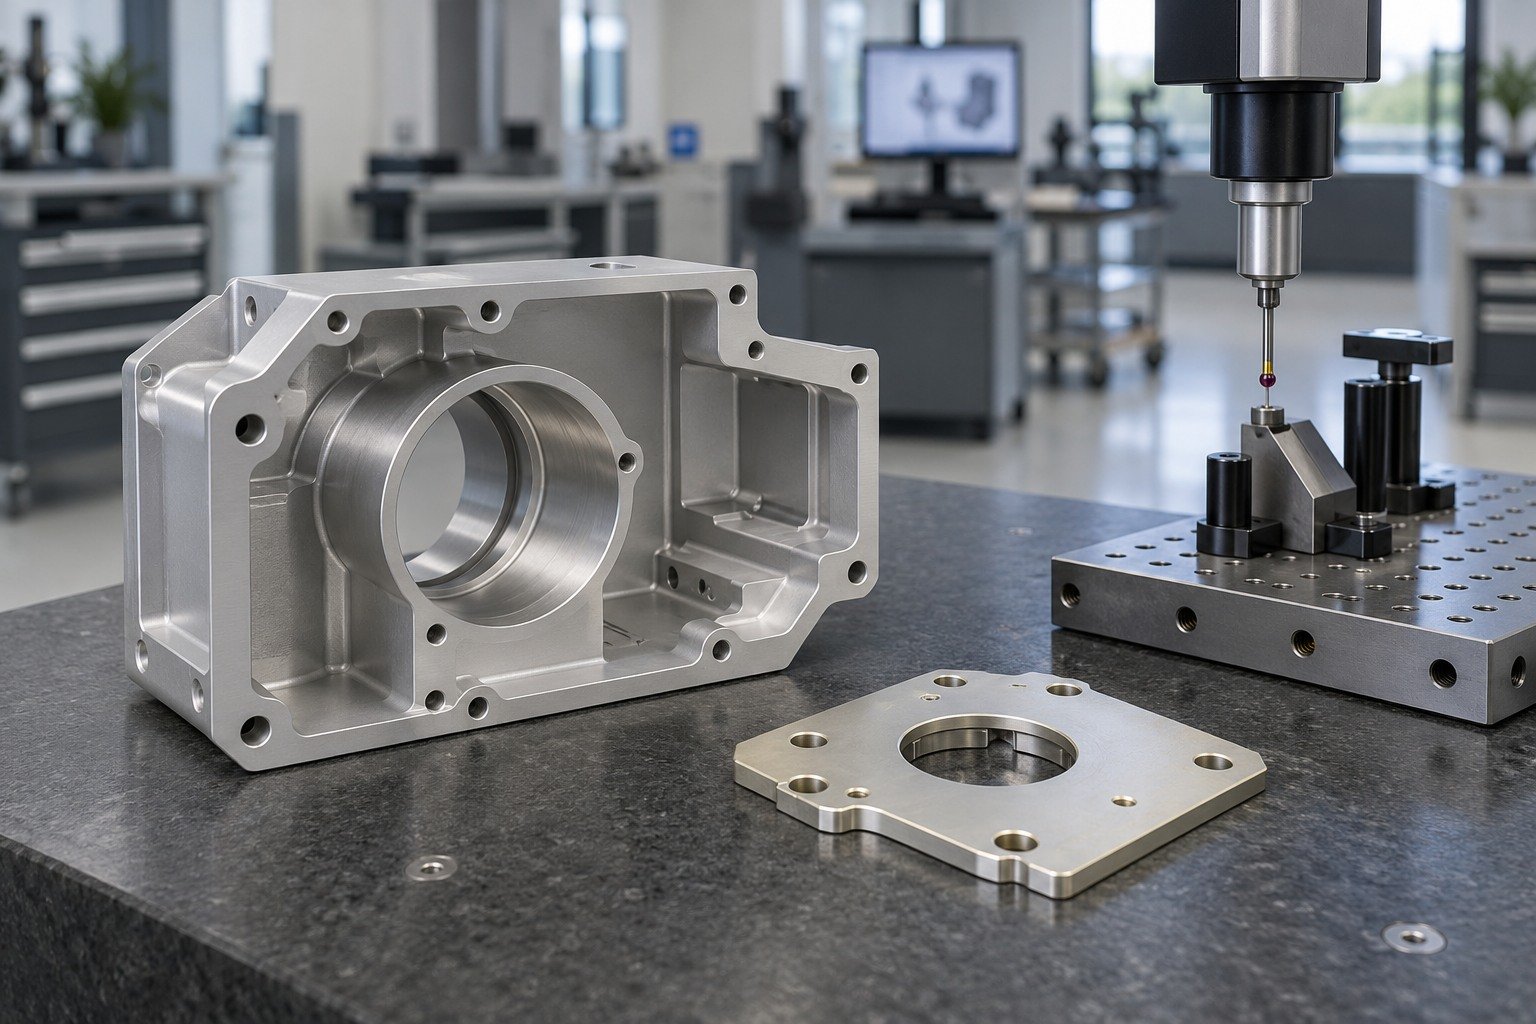
Diese Seite behandelt chemische Konversionsschichten auf Aluminium. Wählen Sie Ihr Bauteil und prüfen Sie die Funktionsflächen vor der Bearbeitung.
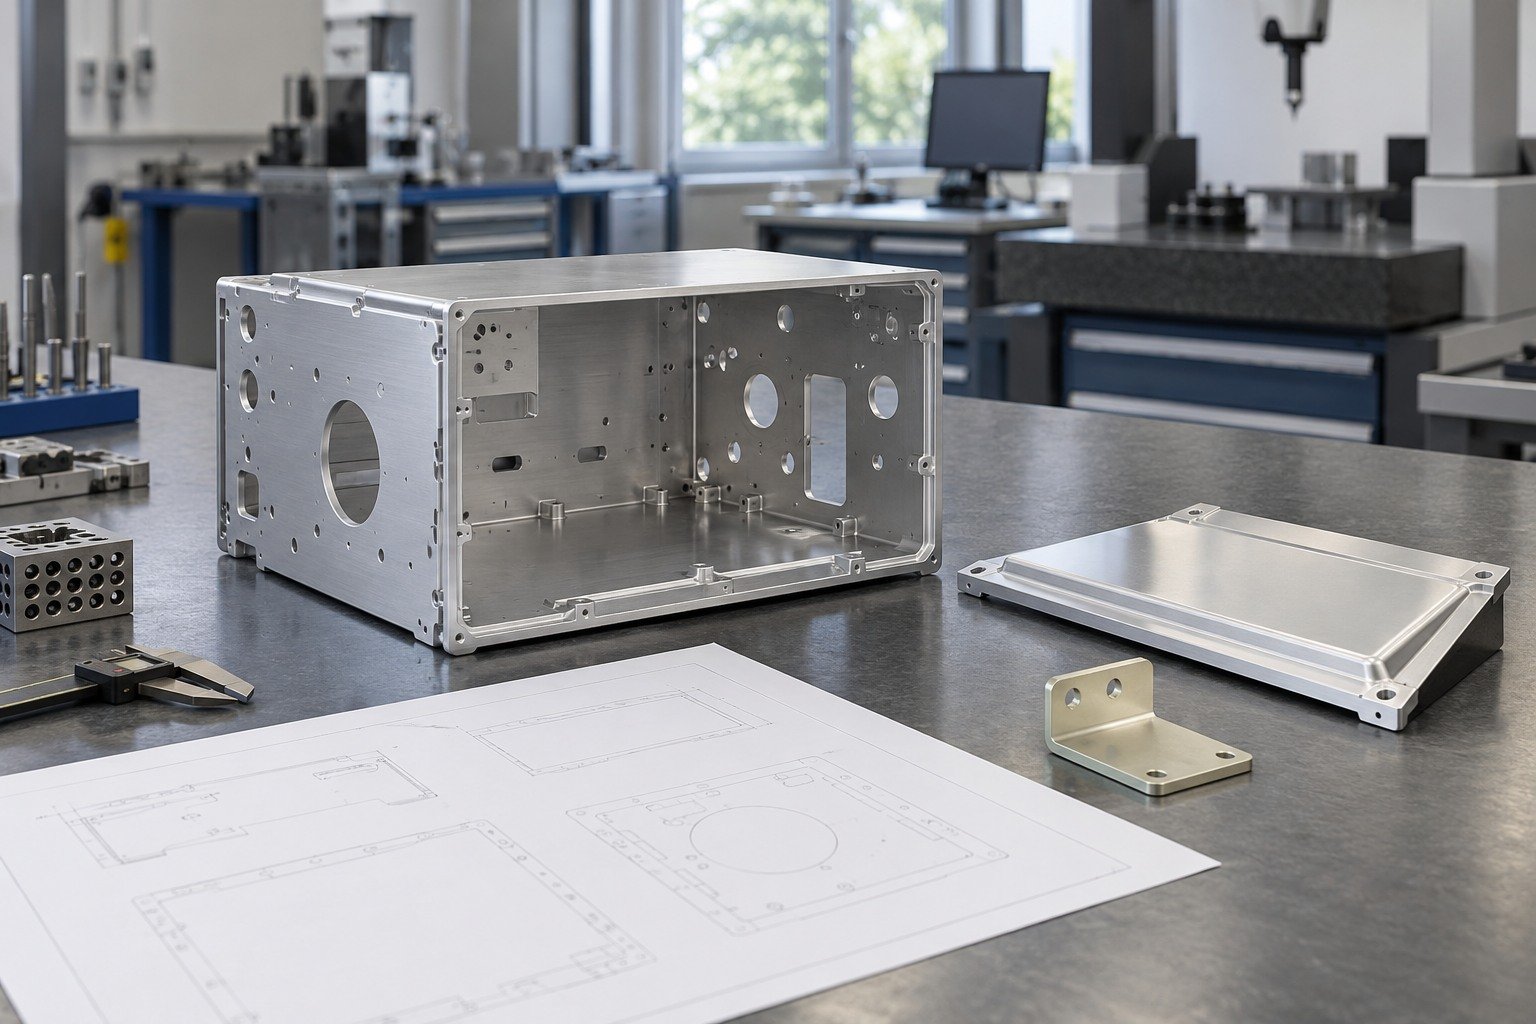
Kennzeichnen Sie bei Aluminiumgehäusen mit Konversionsschicht Deckelfugen, Steckeröffnungen und Erdungskontakte getrennt von Sichtflächen.
| Ihre Funktion | Deckelfugen, Kontaktflächen und Steckerschnittstellen. |
|---|---|
| Ihr Zustand | Reine Konversionsschicht oder vorgegebener lackierter Montagezustand. |
| Ihr Auftrag | Versuch, Erstauftrag, Wiederholmenge und Verpackung. |
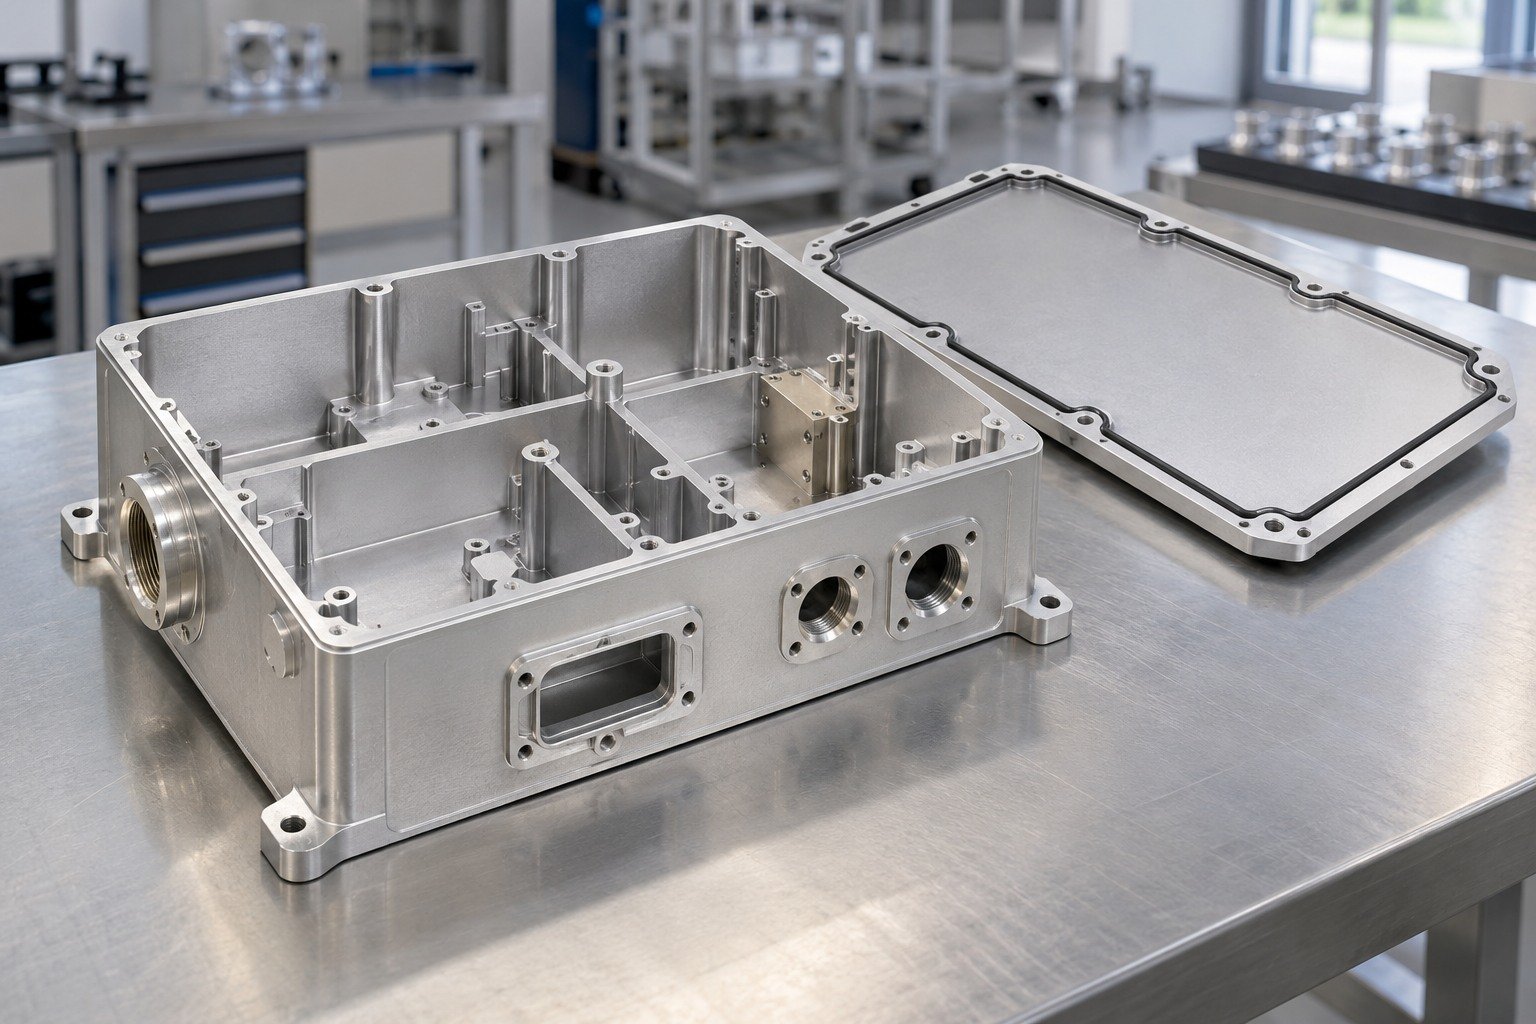
Trennen Sie bei Elektronikgehäusen Korrosionsschutz, Lackgrundlage und elektrische Kontaktanforderung deutlich. Geben Sie jede Funktion in der Zeichnung an.
| Ihr Grundwerkstoff | Tatsächliche Aluminiumlegierung, Zustand und Anlieferzustand. |
|---|---|
| Ihr Beschichtungssystem | Chemie, Revision sowie erforderlicher Typ oder Klasse. |
| Ihre Nachweise | Freigegebenes Muster, Lieferzustand und vorgegebene Ergebnisse. |
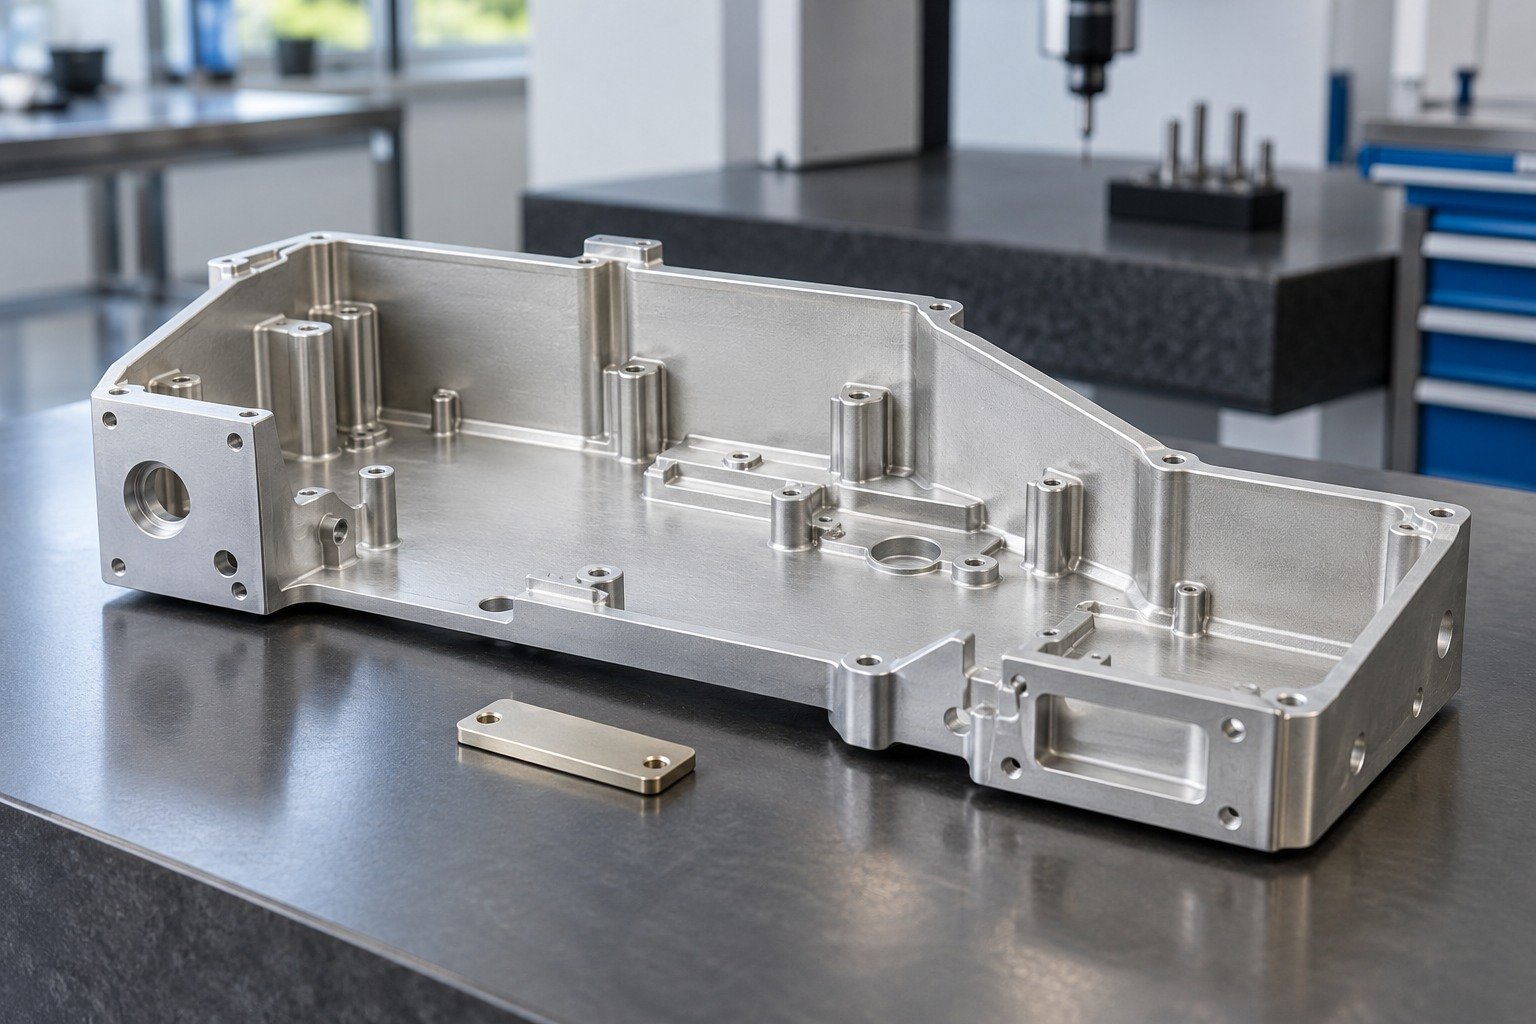
Markieren Sie von der Behandlung ausgeschlossene Flächen und Bereiche ohne spätere Lackierung. Eine Konversionsschicht unter Lack ist nicht automatisch ein freiliegender elektrischer Kontakt.
| Ihre Zeichnung | Deckelfugen, Kontaktflächen und Steckerschnittstellen. |
|---|---|
| Ihre Grenzen | Markierte Ausnahmen, Kontaktflächen, Übergänge und Reihenfolge. |
| Ihre Vereinbarung | Geschützte Merkmale, Übergangsgrenzen und Prüfzugang. |
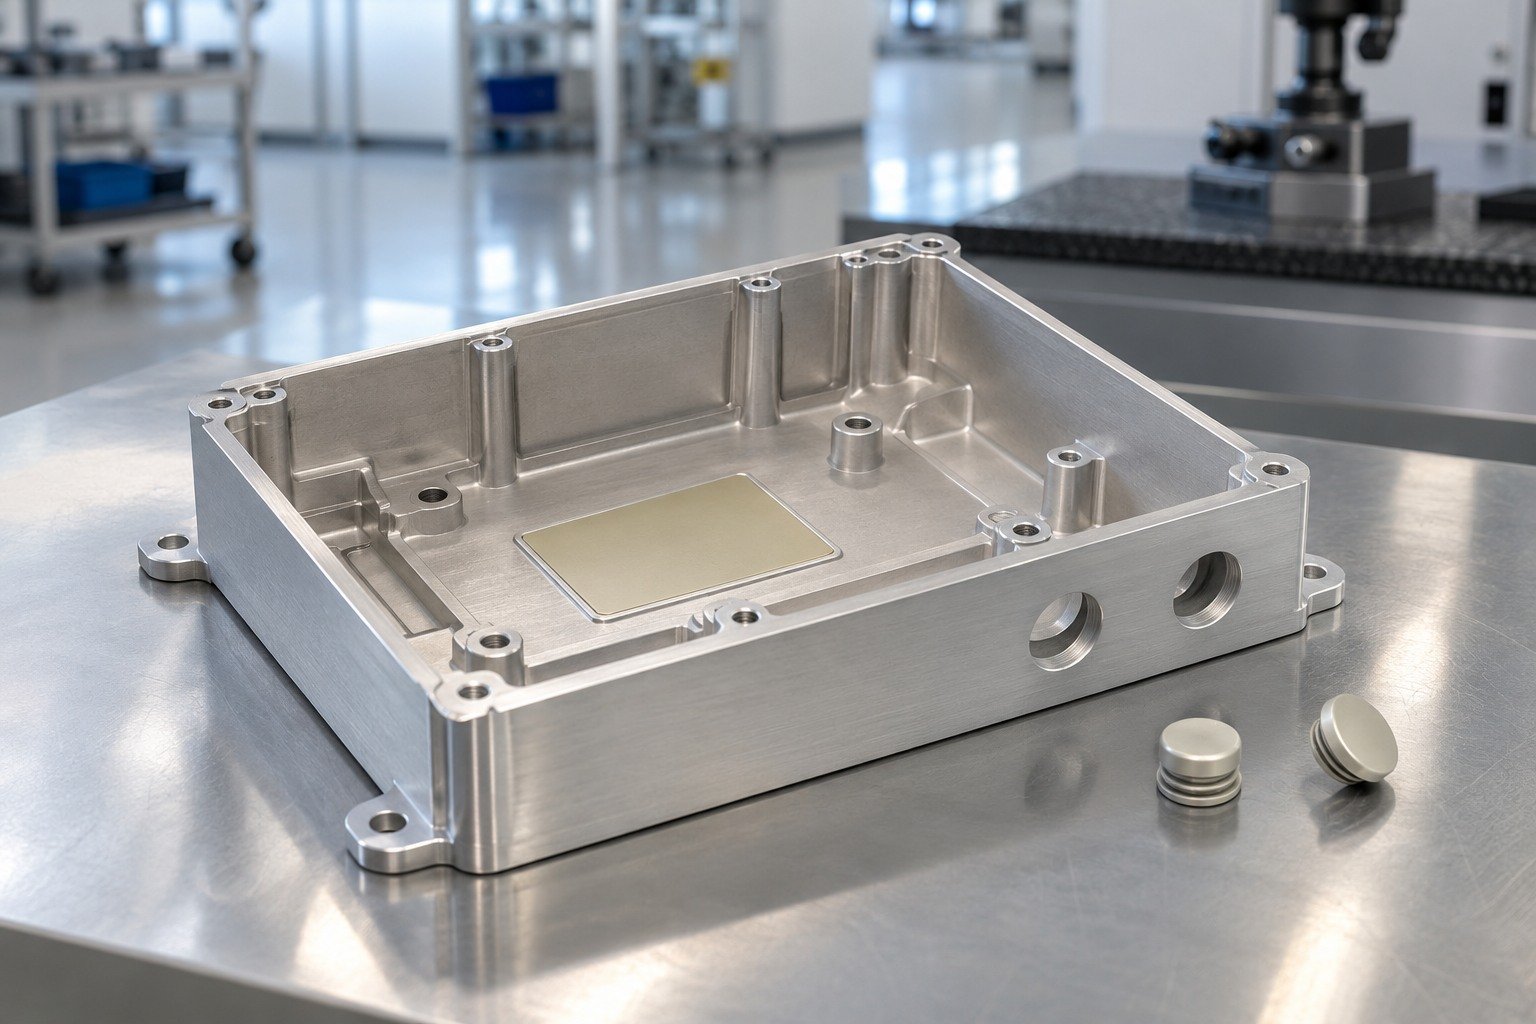
Vereinbaren Sie Kontaktstellen, Montagebedingungen und erforderliche Widerstandsprüfung. Farbe und Maßbericht belegen keine Kontaktfunktion.
| Ihre Fertigpassung | Deckelfugen, Kontaktflächen und Steckerschnittstellen. |
|---|---|
| Ihr Zustand | Reine Konversionsschicht oder vorgegebener lackierter Montagezustand. |
| Ihre Nachweise | Bauteilrevision, Oberflächenanforderung und Freigabenachweise. |
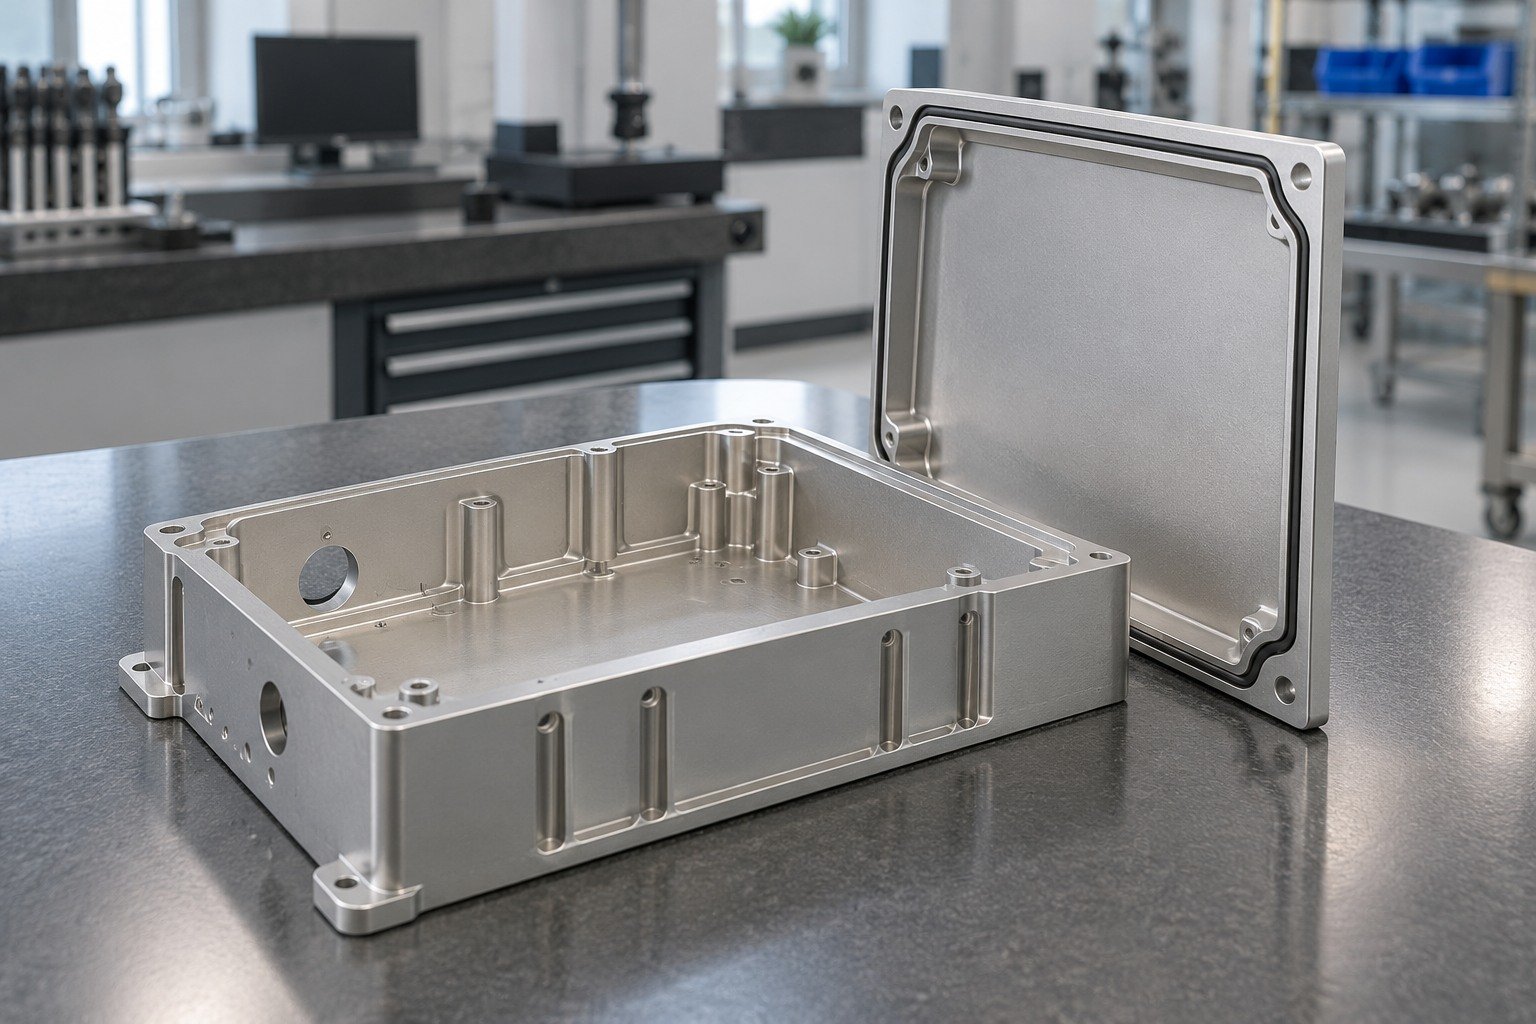
Prüfen Sie für bearbeitete Aluminiumteile Legierung, Oberflächenzustand und Zeichnung der Endpassung gemeinsam.
| Ihre Funktion | Präzisionsbohrungen, Dichtflächen und Montagebezüge. |
|---|---|
| Ihr Zustand | Endmesszustand nach allen vorgegebenen Oberflächenbehandlungen. |
| Ihr Auftrag | Versuch, Erstauftrag, Wiederholmenge und Verpackung. |
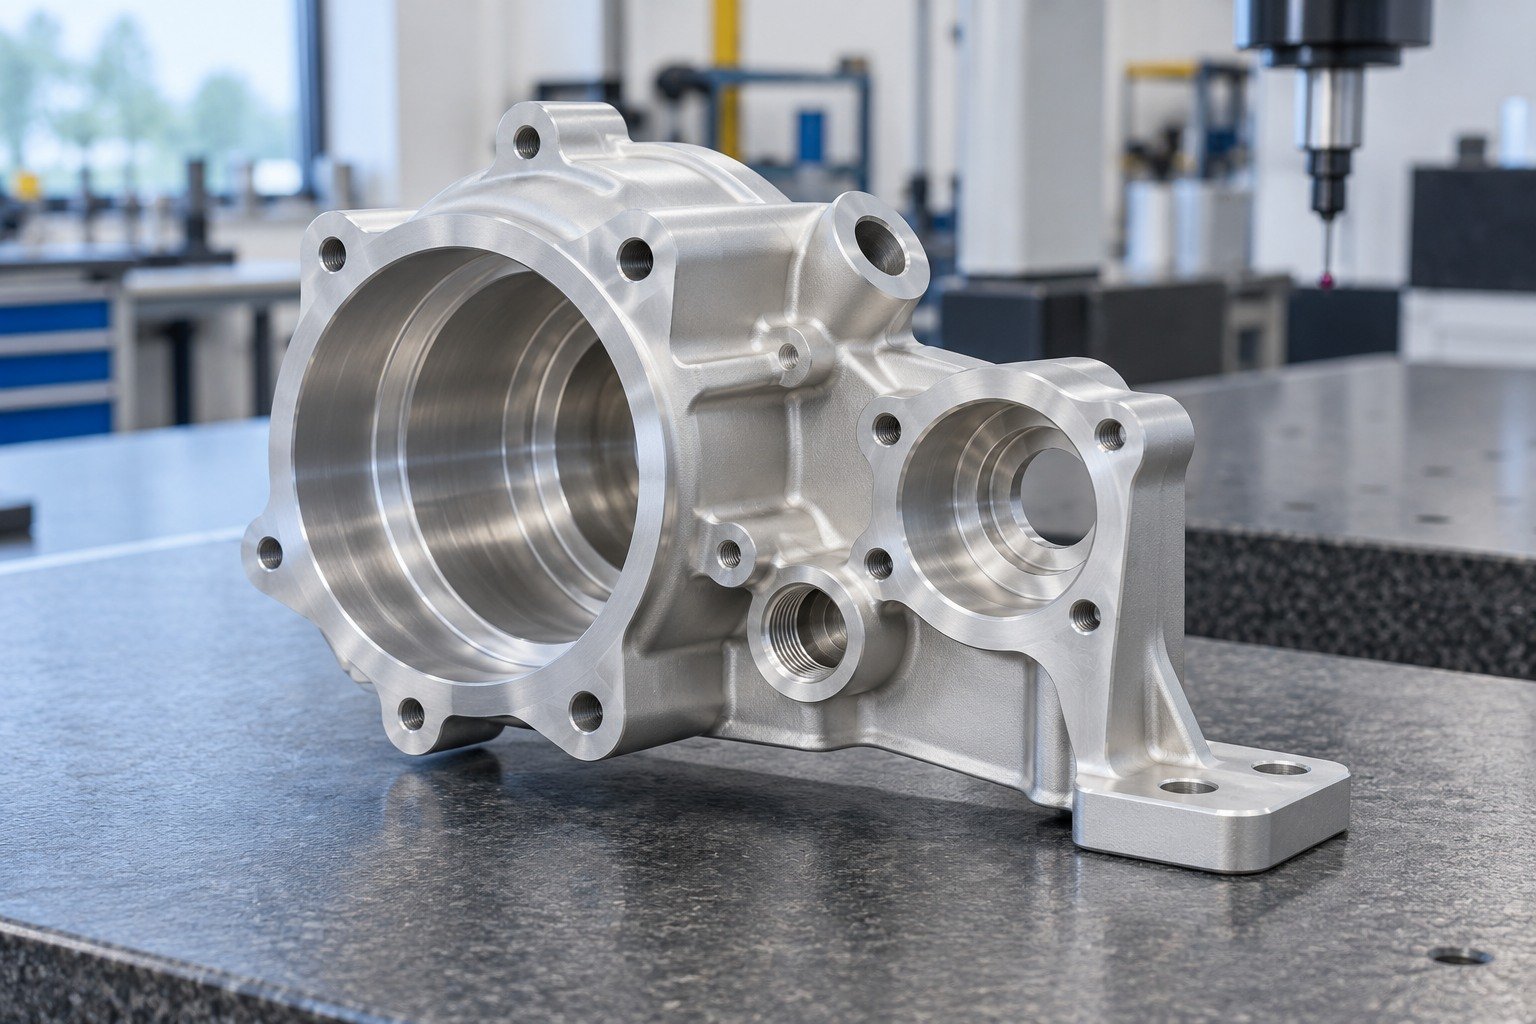
Definieren Sie Konversionssystem und anschließende Lackierung oder Verklebung. Prüfen Sie Legierung und Vorbereitung, statt nur nach Farbe zu bestellen.
| Ihr Grundwerkstoff | Tatsächliche Aluminiumlegierung, Zustand und Anlieferzustand. |
|---|---|
| Ihr Beschichtungssystem | Chemie, Revision sowie erforderlicher Typ oder Klasse. |
| Ihre Nachweise | Freigegebenes Muster, Lieferzustand und vorgegebene Ergebnisse. |
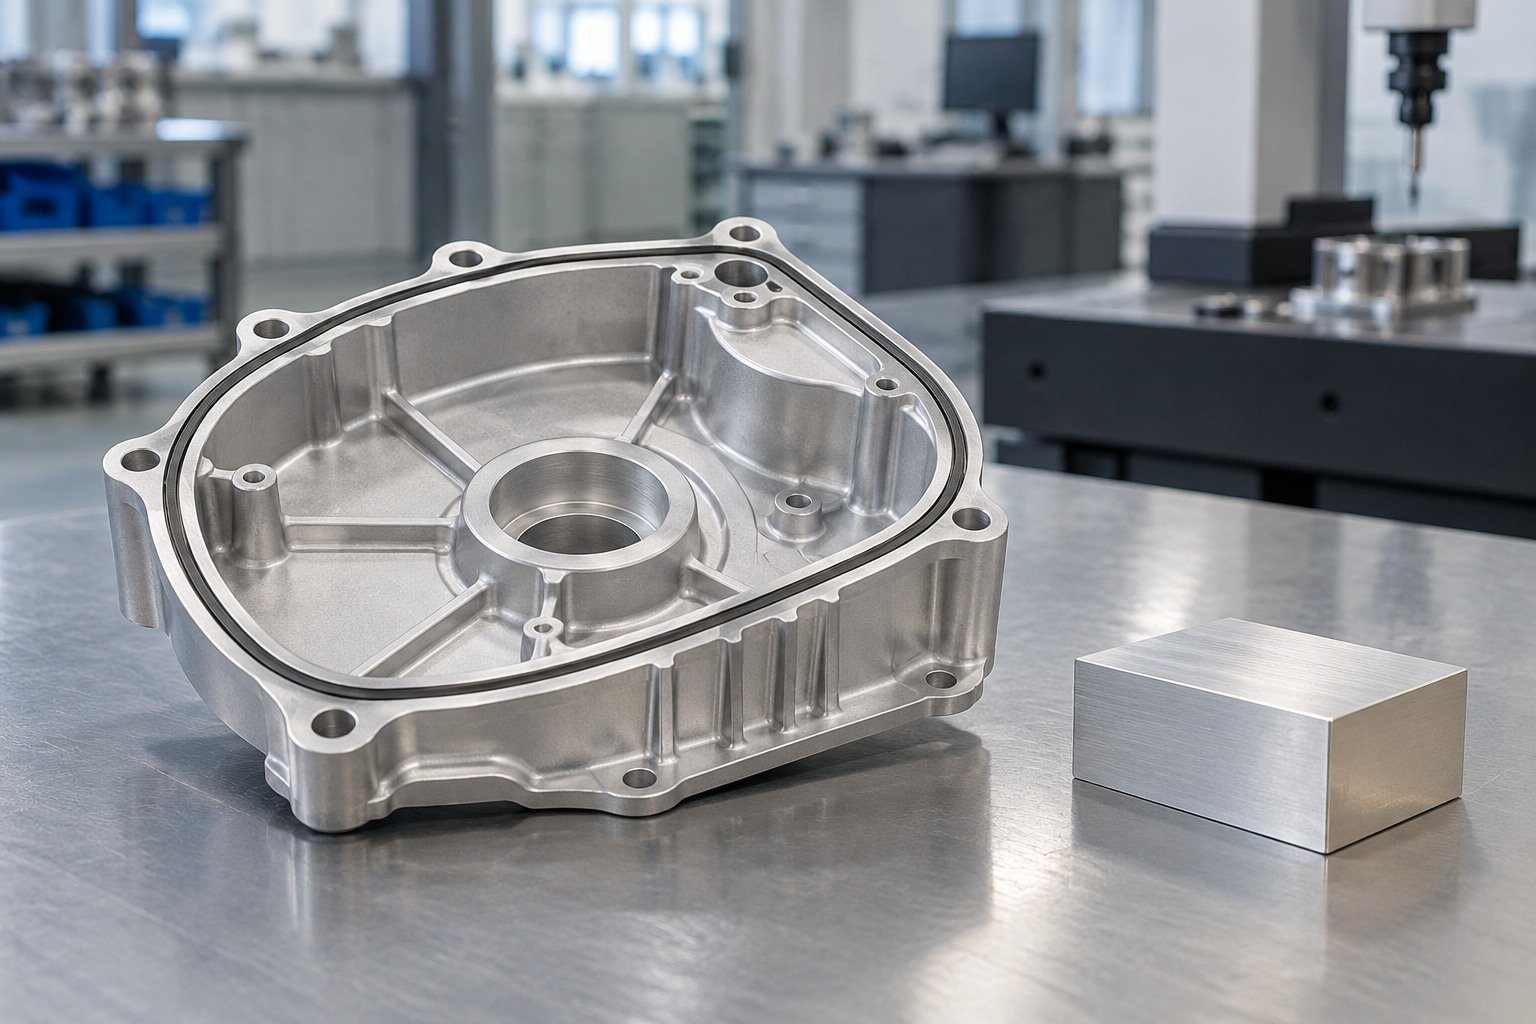
Kennzeichnen Sie ausgeschlossene Gewinde, Lagersitze und Dichtbereiche. Prüfen Sie Abdeckverträglichkeit, Behandlungszugang und zulässige Übergangsspuren.
| Ihre Zeichnung | Präzisionsbohrungen, Dichtflächen und Montagebezüge. |
|---|---|
| Ihre Grenzen | Markierte Ausnahmen, Kontaktflächen, Übergänge und Reihenfolge. |
| Ihre Vereinbarung | Geschützte Merkmale, Übergangsgrenzen und Prüfzugang. |
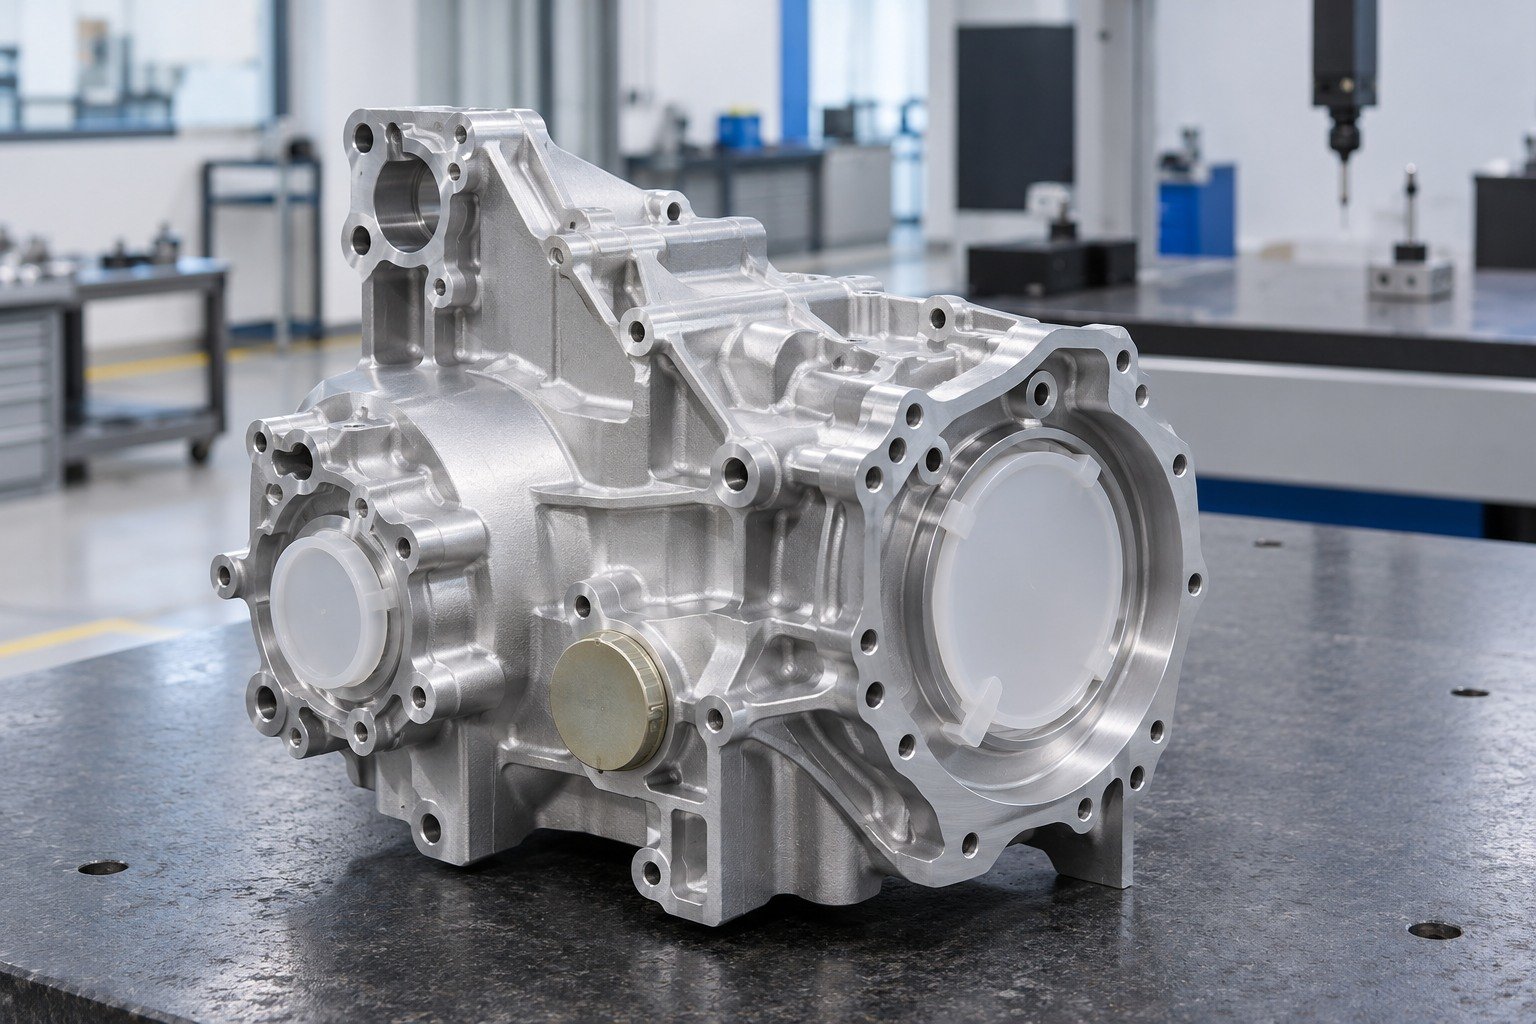
Prüfen Sie kritische Maße und geforderten Oberflächenzustand im Lieferzustand. Versprechen Sie nicht pauschal keinerlei Maßänderung für jedes Merkmal und Vorbehandlungsverfahren.
| Ihre Fertigpassung | Präzisionsbohrungen, Dichtflächen und Montagebezüge. |
|---|---|
| Ihr Zustand | Endmesszustand nach allen vorgegebenen Oberflächenbehandlungen. |
| Ihre Nachweise | Bauteilrevision, Oberflächenanforderung und Freigabenachweise. |
Beziehen Sie bei Aluminiumblechen geformte Kanten, Nähte, Einsätze und Sichtflächen in die Prüfung ein.
| Ihre Funktion | Blendenkanten, Befestigungsstellen und Einbauteilkontakte. |
|---|---|
| Ihr Zustand | Behandelte Blende oder vereinbarte vollständig beschichtete Baugruppe. |
| Ihr Auftrag | Versuch, Erstauftrag, Wiederholmenge und Verpackung. |
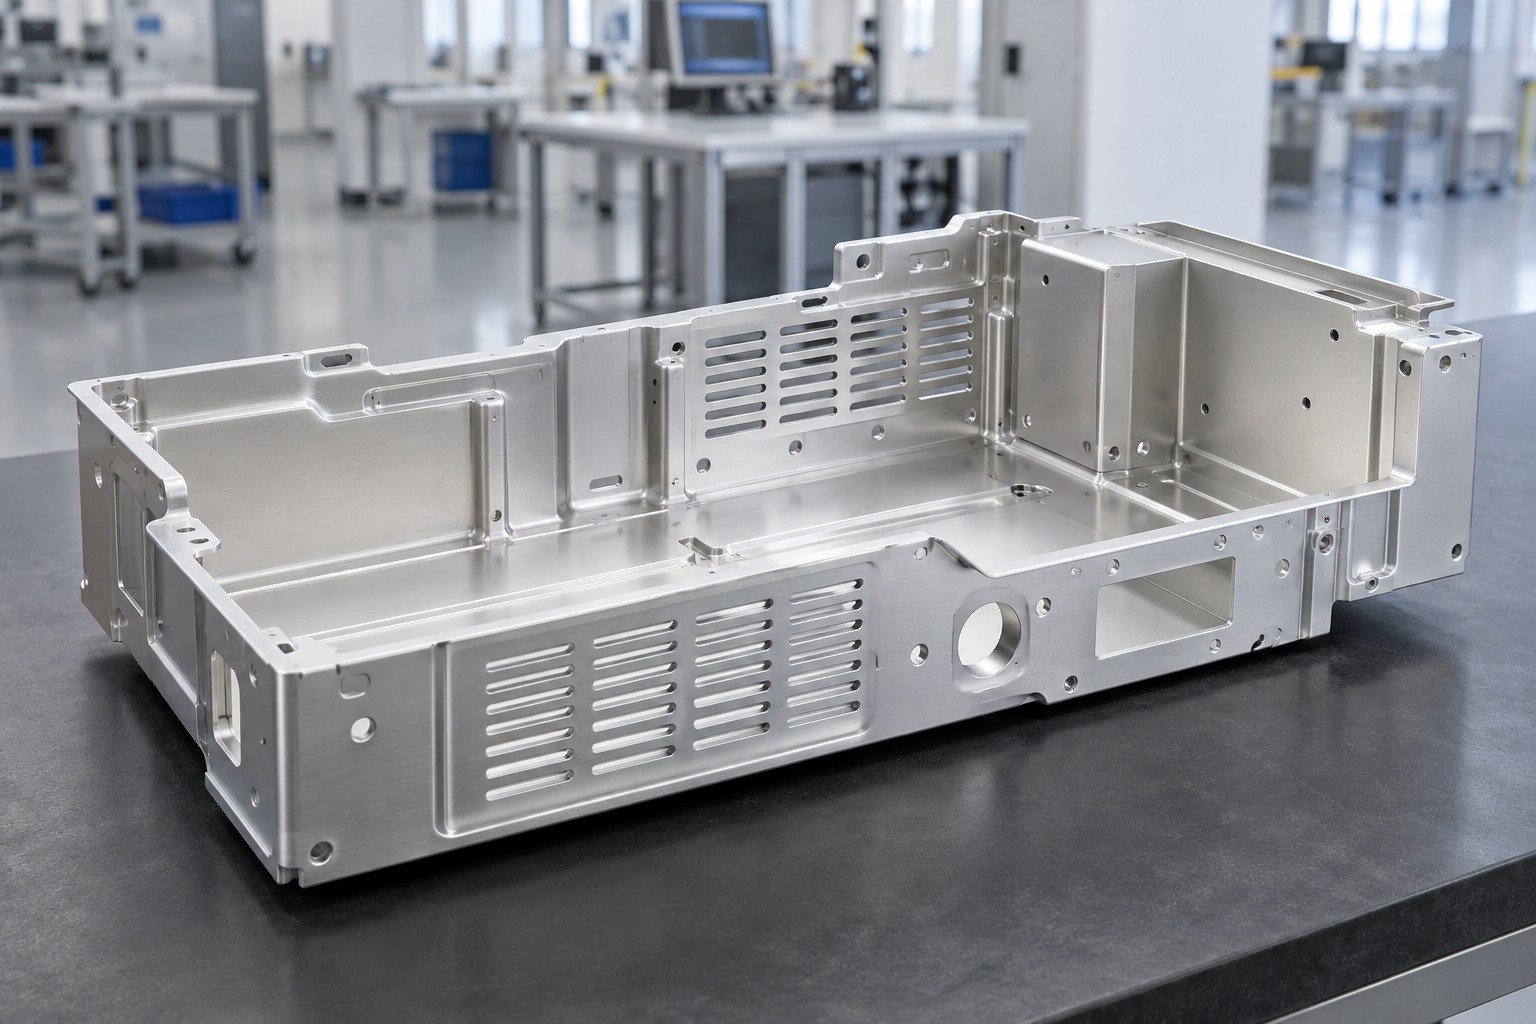
Wählen Sie die Schichtanforderung nach Aluminiumgüte und nachfolgendem Lack-, Pulverlack- oder Klebstoffsystem. Geben Sie an, ob Einbauteile vor oder nach der Behandlung montiert werden.
| Ihr Grundwerkstoff | Tatsächliche Aluminiumlegierung, Zustand und Anlieferzustand. |
|---|---|
| Ihr Beschichtungssystem | Chemie, Revision sowie erforderlicher Typ oder Klasse. |
| Ihre Nachweise | Freigegebenes Muster, Lieferzustand und vorgegebene Ergebnisse. |
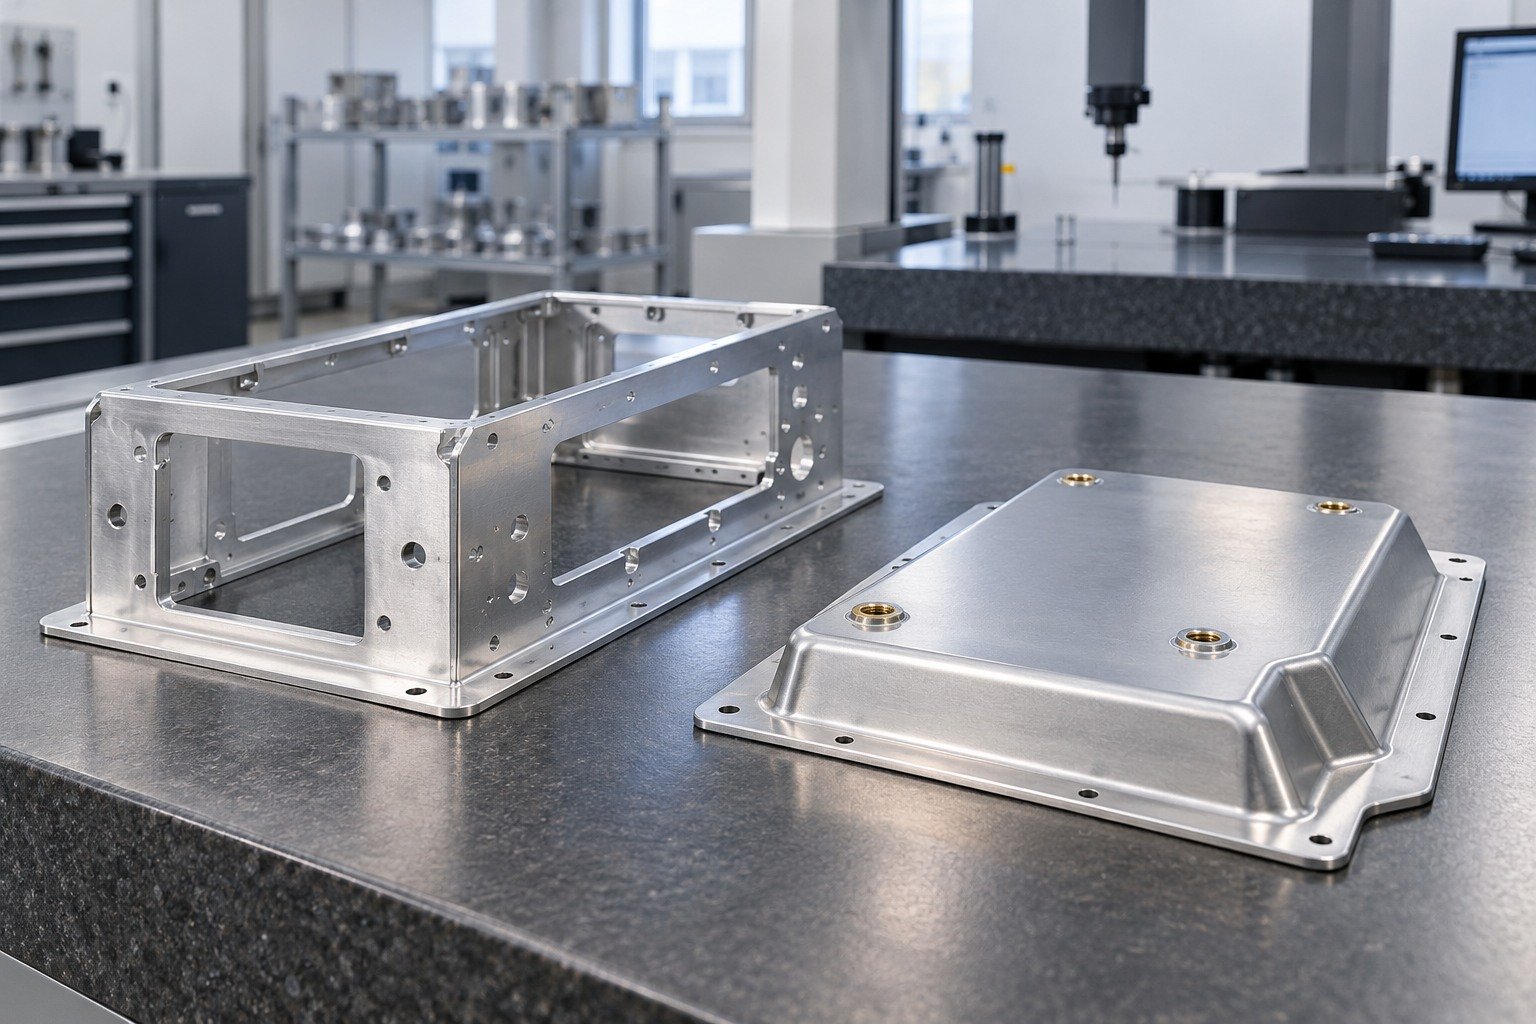
Markieren Sie fremdmetallische Einbauteile, Gewindeeinsätze und ausgeschlossene Passbereiche. Vereinbaren Sie Montagereihenfolge, Ablauf und Handhabung vor der Freigabe.
| Ihre Zeichnung | Blendenkanten, Befestigungsstellen und Einbauteilkontakte. |
|---|---|
| Ihre Grenzen | Markierte Ausnahmen, Kontaktflächen, Übergänge und Reihenfolge. |
| Ihre Vereinbarung | Geschützte Merkmale, Übergangsgrenzen und Prüfzugang. |
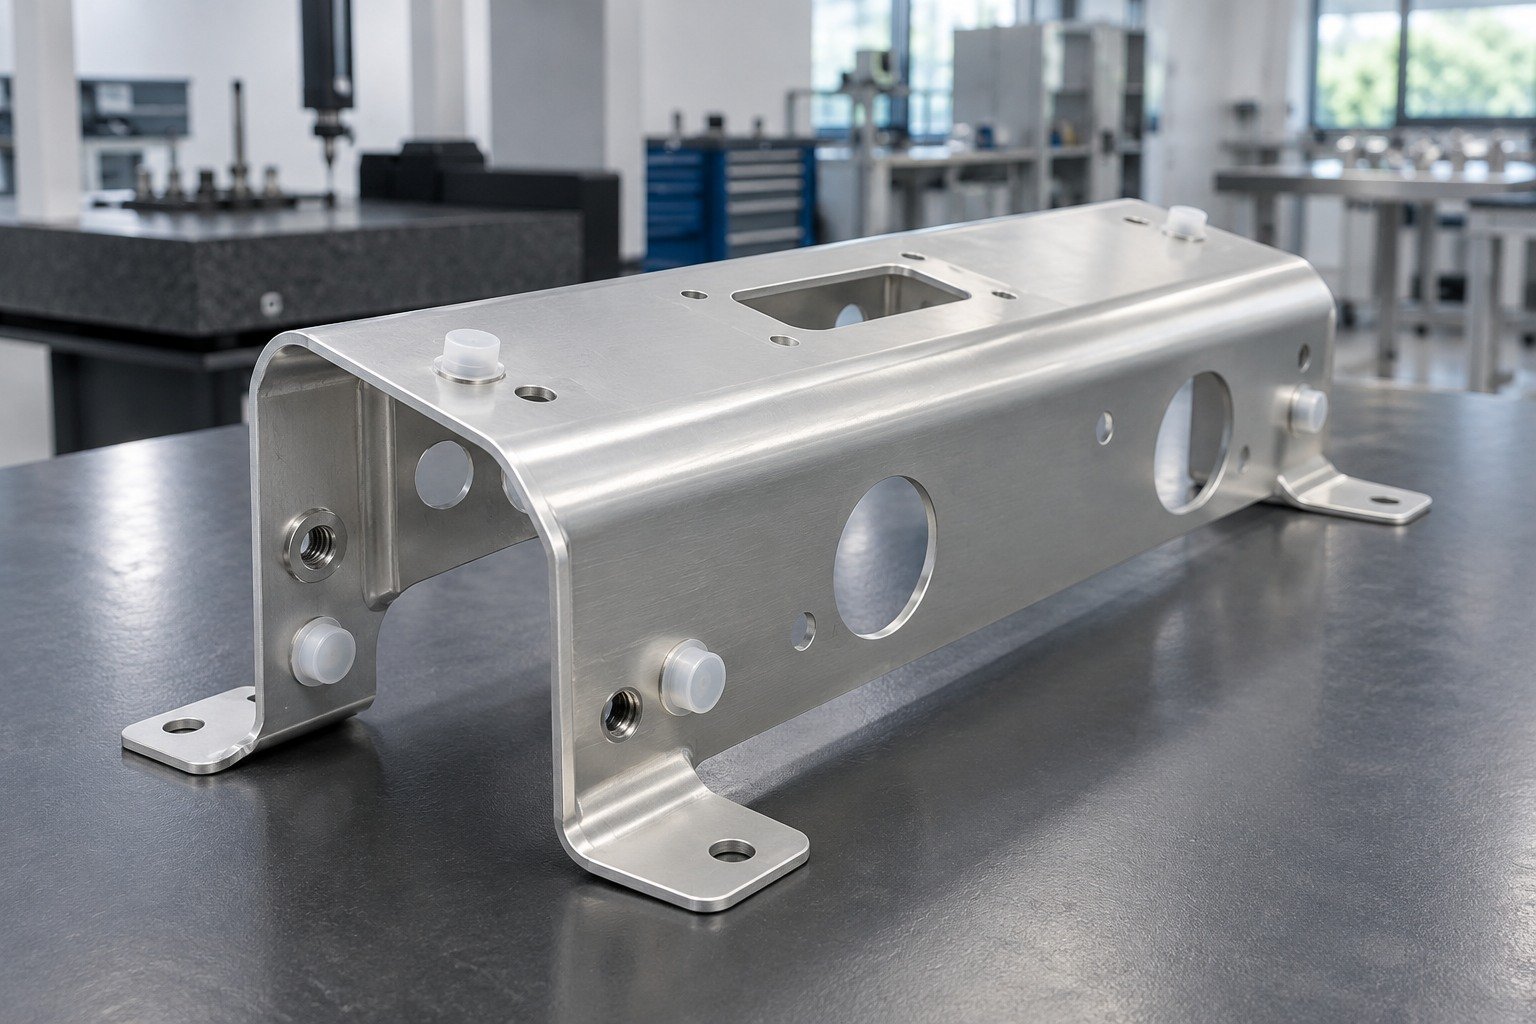
Geben Sie Sichtflächenzustand sowie erforderliche Haftungs- oder Korrosionsnachweise anhand vereinbartem Prüfplan und repräsentativem Muster frei.
| Ihre Fertigpassung | Blendenkanten, Befestigungsstellen und Einbauteilkontakte. |
|---|---|
| Ihr Zustand | Behandelte Blende oder vereinbarte vollständig beschichtete Baugruppe. |
| Ihre Nachweise | Bauteilrevision, Oberflächenanforderung und Freigabenachweise. |

Individuelle Konversionsbeschichtung für Halterungen und Rahmen beginnt mit Befestigungspunkten, Einsatzumgebung und Oberflächengrenzen.
| Ihre Funktion | Montageauflagen, Schraubverbindungen und Positioniermerkmale. |
|---|---|
| Ihr Zustand | Vorgegebene Konversionsschicht und nachfolgender Oberflächenumfang. |
| Ihr Auftrag | Versuch, Erstauftrag, Wiederholmenge und Verpackung. |
Prüfen Sie Schichtchemie und Funktionsangabe für tatsächliche Legierung und Montageumgebung. Festigkeit und Lebensdauer werden nicht durch das Aussehen der Schicht belegt.
| Ihr Grundwerkstoff | Tatsächliche Aluminiumlegierung, Zustand und Anlieferzustand. |
|---|---|
| Ihr Beschichtungssystem | Chemie, Revision sowie erforderlicher Typ oder Klasse. |
| Ihre Nachweise | Freigegebenes Muster, Lieferzustand und vorgegebene Ergebnisse. |
Zeigen Sie Kontaktflächen, Passbereiche und Schichtübergänge. Trennen Sie Behandlungsabdeckungen von späteren Lackabdeckungen in der Zeichnung.
| Ihre Zeichnung | Montageauflagen, Schraubverbindungen und Positioniermerkmale. |
|---|---|
| Ihre Grenzen | Markierte Ausnahmen, Kontaktflächen, Übergänge und Reihenfolge. |
| Ihre Vereinbarung | Geschützte Merkmale, Übergangsgrenzen und Prüfzugang. |
Prüfen Sie Passung und Oberflächenzustand getrennt von Korrosions- oder Kontaktprüfungen. Legen Sie Stichproben und zulässige Handhabungsspuren vor Produktionsbeginn fest.
| Ihre Fertigpassung | Montageauflagen, Schraubverbindungen und Positioniermerkmale. |
|---|---|
| Ihr Zustand | Vorgegebene Konversionsschicht und nachfolgender Oberflächenumfang. |
| Ihre Nachweise | Bauteilrevision, Oberflächenanforderung und Freigabenachweise. |
Aluminium-Wärmeverteiler und Geräteschnittstellen benötigen eine Prüfung von Gegenflächen, Ebenheit und vollständigem Schichtaufbau.
| Ihre Funktion | Gegenflächen, Befestigungsauflagen und thermische Schnittstellen. |
|---|---|
| Ihr Zustand | Konversionsschicht, Lackaussparungen und tatsächliche Montageanordnung. |
| Ihr Auftrag | Versuch, Erstauftrag, Wiederholmenge und Verpackung. |
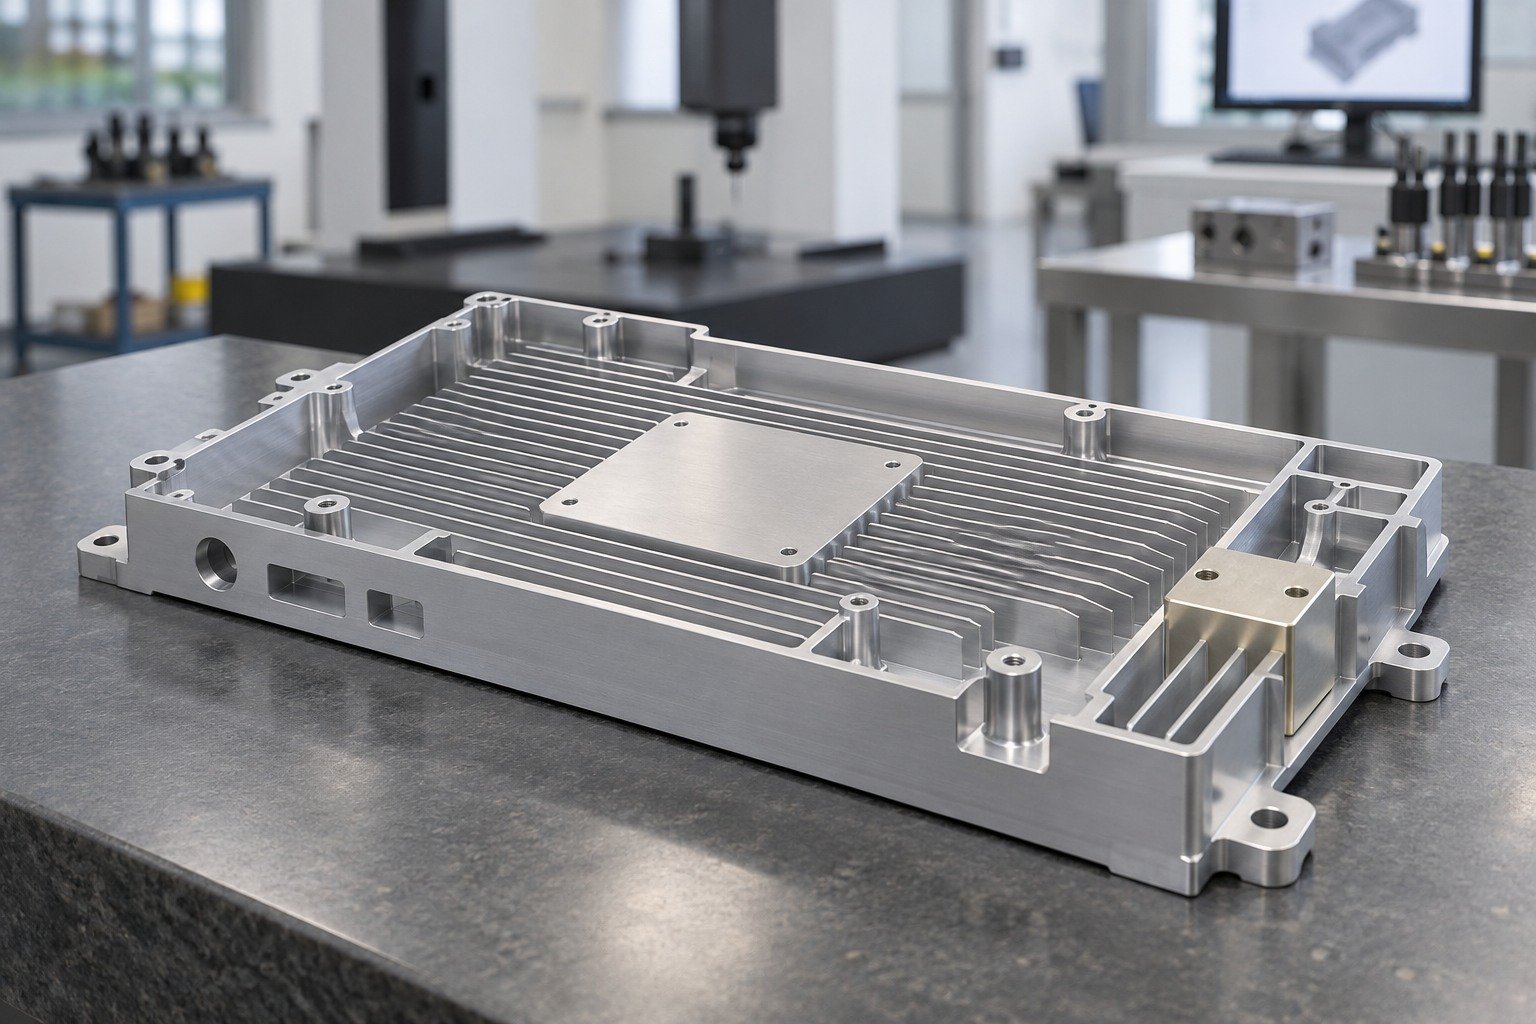
Prüfen Sie Schichtdicke und Schnittstellenanforderungen, ohne identisches thermisches oder elektrisches Verhalten jeder Chemie anzunehmen.
| Ihr Grundwerkstoff | Tatsächliche Aluminiumlegierung, Zustand und Anlieferzustand. |
|---|---|
| Ihr Beschichtungssystem | Chemie, Revision sowie erforderlicher Typ oder Klasse. |
| Ihre Nachweise | Freigegebenes Muster, Lieferzustand und vorgegebene Ergebnisse. |
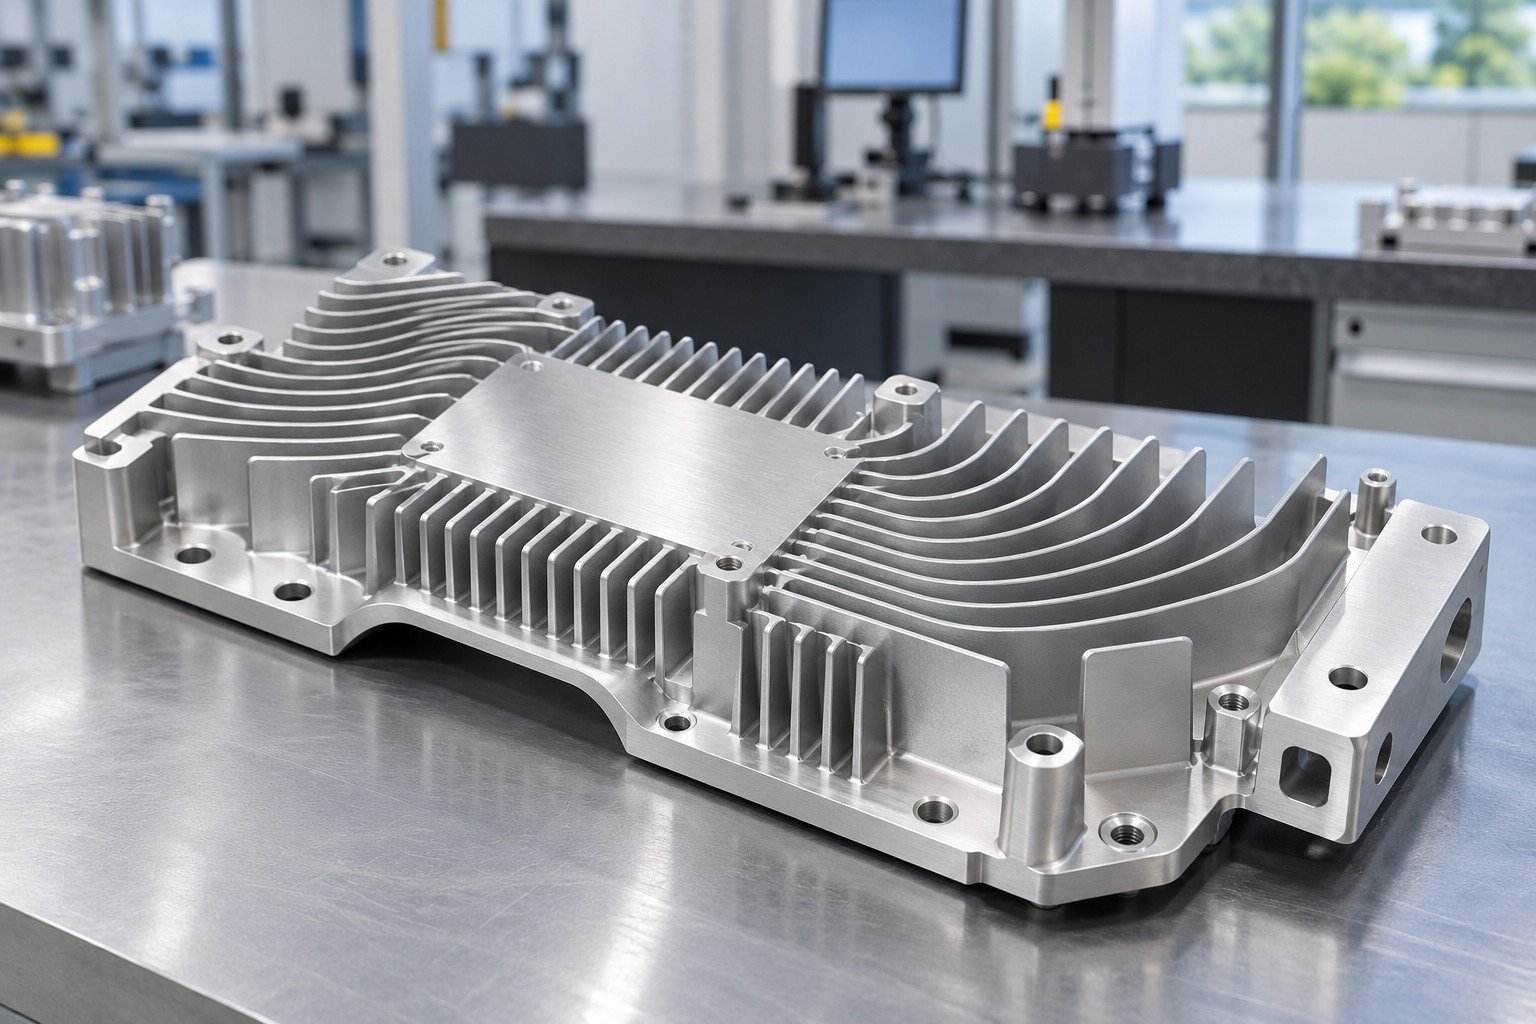
Markieren Sie Schnittstellen mit Schutz- oder Sonderbehandlung. Beziehen Sie Gegenwerkstoff, Wärmeleitmittel, Dichtung und nachfolgende Schichten in die Prüfung ein.
| Ihre Zeichnung | Gegenflächen, Befestigungsauflagen und thermische Schnittstellen. |
|---|---|
| Ihre Grenzen | Markierte Ausnahmen, Kontaktflächen, Übergänge und Reihenfolge. |
| Ihre Vereinbarung | Geschützte Merkmale, Übergangsgrenzen und Prüfzugang. |
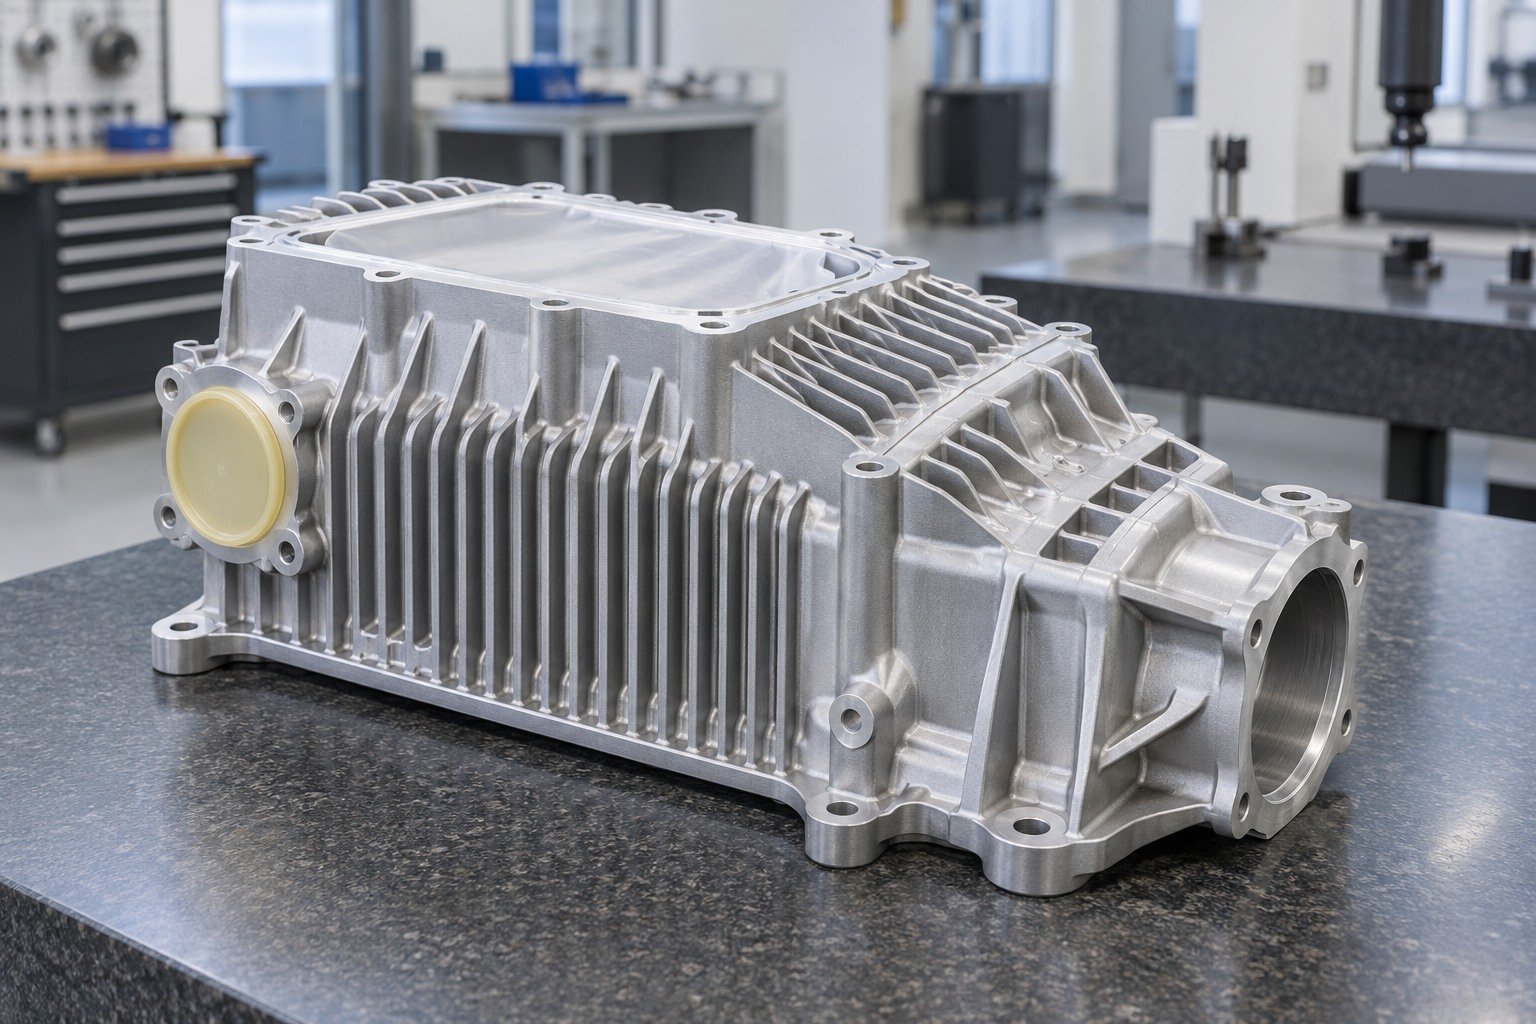
Vereinbaren Sie relevante Endgeometrie und Funktionsprüfungen. Eine dünne Schicht allein belegt weder thermische Leistung noch Klebeeignung.
| Ihre Fertigpassung | Gegenflächen, Befestigungsauflagen und thermische Schnittstellen. |
|---|---|
| Ihr Zustand | Konversionsschicht, Lackaussparungen und tatsächliche Montageanordnung. |
| Ihre Nachweise | Bauteilrevision, Oberflächenanforderung und Freigabenachweise. |

Vorrichtungen, Instrumentenabdeckungen und Positionierplatten verbinden häufig Aussehens-, Passungs- und Kontaktanforderungen an einem Bauteil.
| Ihre Funktion | Bezüge, Deckelpassungen und festgelegte Kontaktbereiche. |
|---|---|
| Ihr Zustand | Bereiche nur mit Konversionsschicht und vorgegebene Folgebeschichtungen. |
| Ihr Auftrag | Versuch, Erstauftrag, Wiederholmenge und Verpackung. |
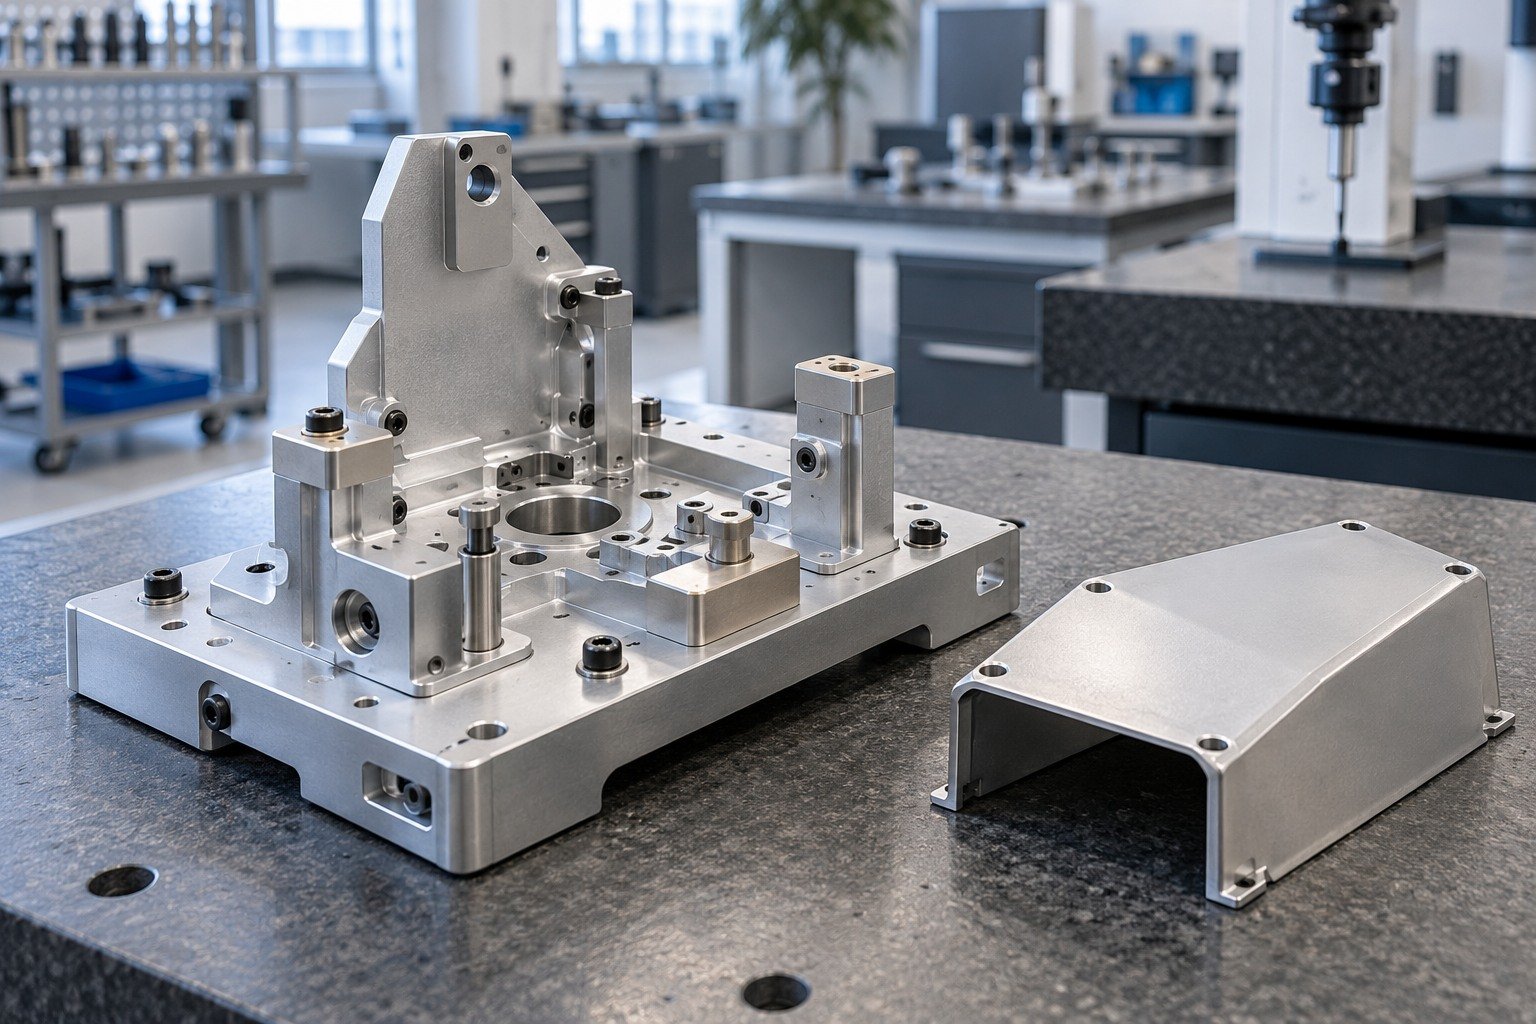
Definieren Sie bei Aluminium-Konversionsbeschichtungen Grundwerkstoff und Oberflächenspezifikation vor dem Vergleich von Chemie oder Musteraussehen.
| Ihr Grundwerkstoff | Tatsächliche Aluminiumlegierung, Zustand und Anlieferzustand. |
|---|---|
| Ihr Beschichtungssystem | Chemie, Revision sowie erforderlicher Typ oder Klasse. |
| Ihre Nachweise | Freigegebenes Muster, Lieferzustand und vorgegebene Ergebnisse. |
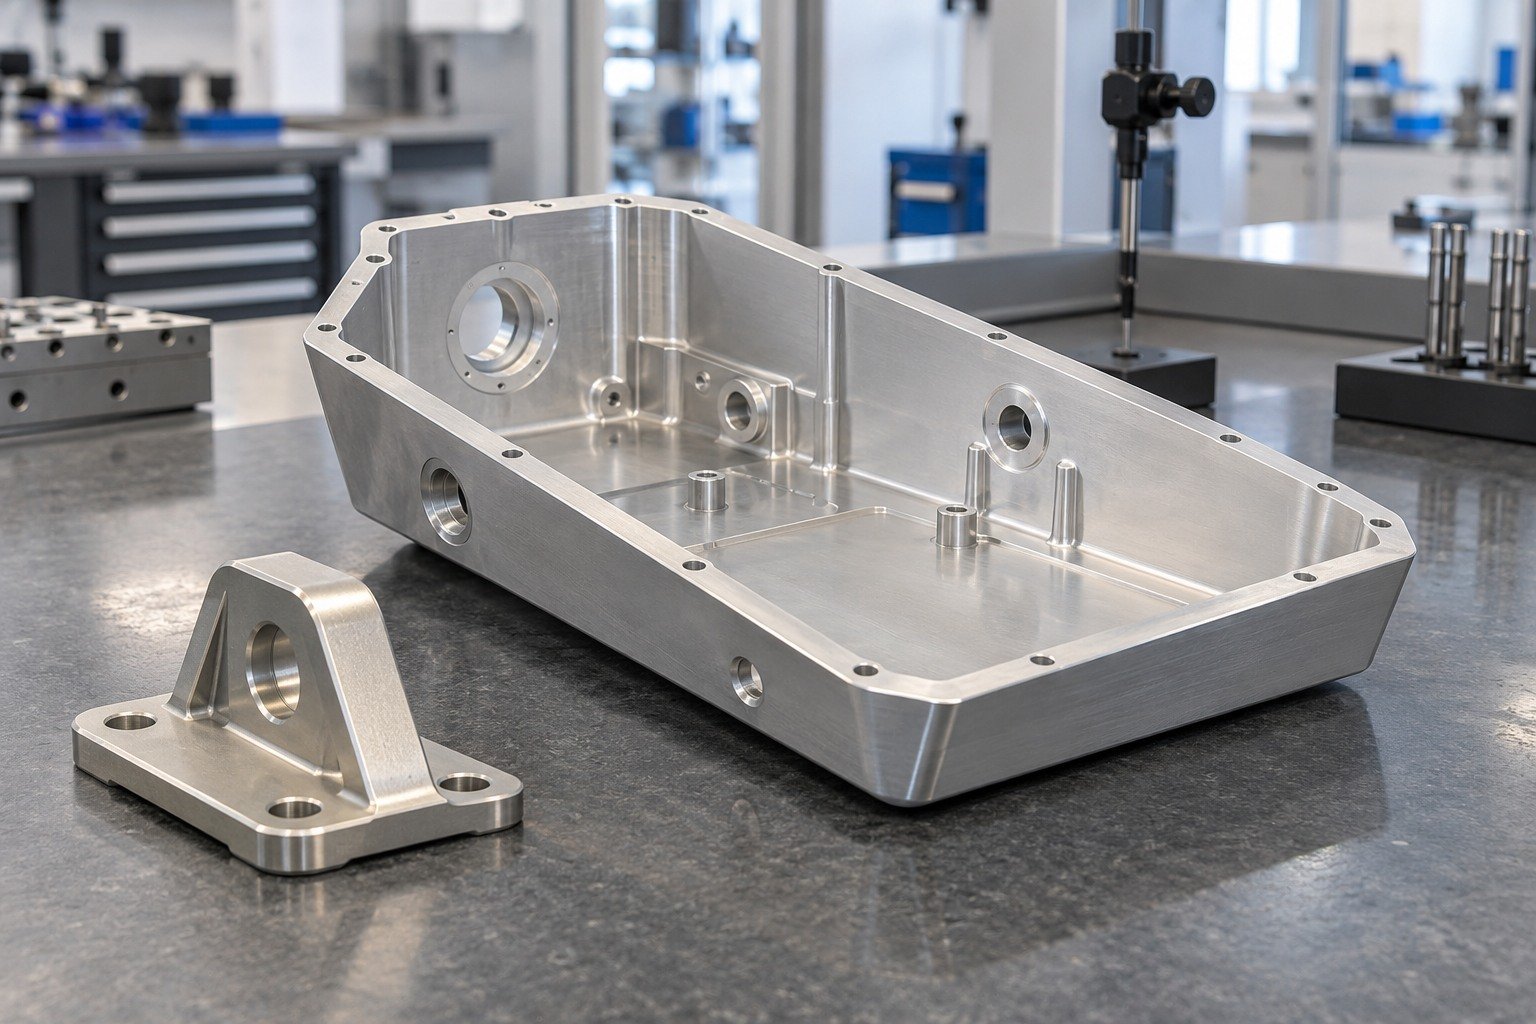
Kennzeichnen Sie unlackierte Flächen, von der Konversionsbehandlung ausgeschlossene Bereiche und zulässige Auflagen als getrennte Anweisungen.
| Ihre Zeichnung | Bezüge, Deckelpassungen und festgelegte Kontaktbereiche. |
|---|---|
| Ihre Grenzen | Markierte Ausnahmen, Kontaktflächen, Übergänge und Reihenfolge. |
| Ihre Vereinbarung | Geschützte Merkmale, Übergangsgrenzen und Prüfzugang. |
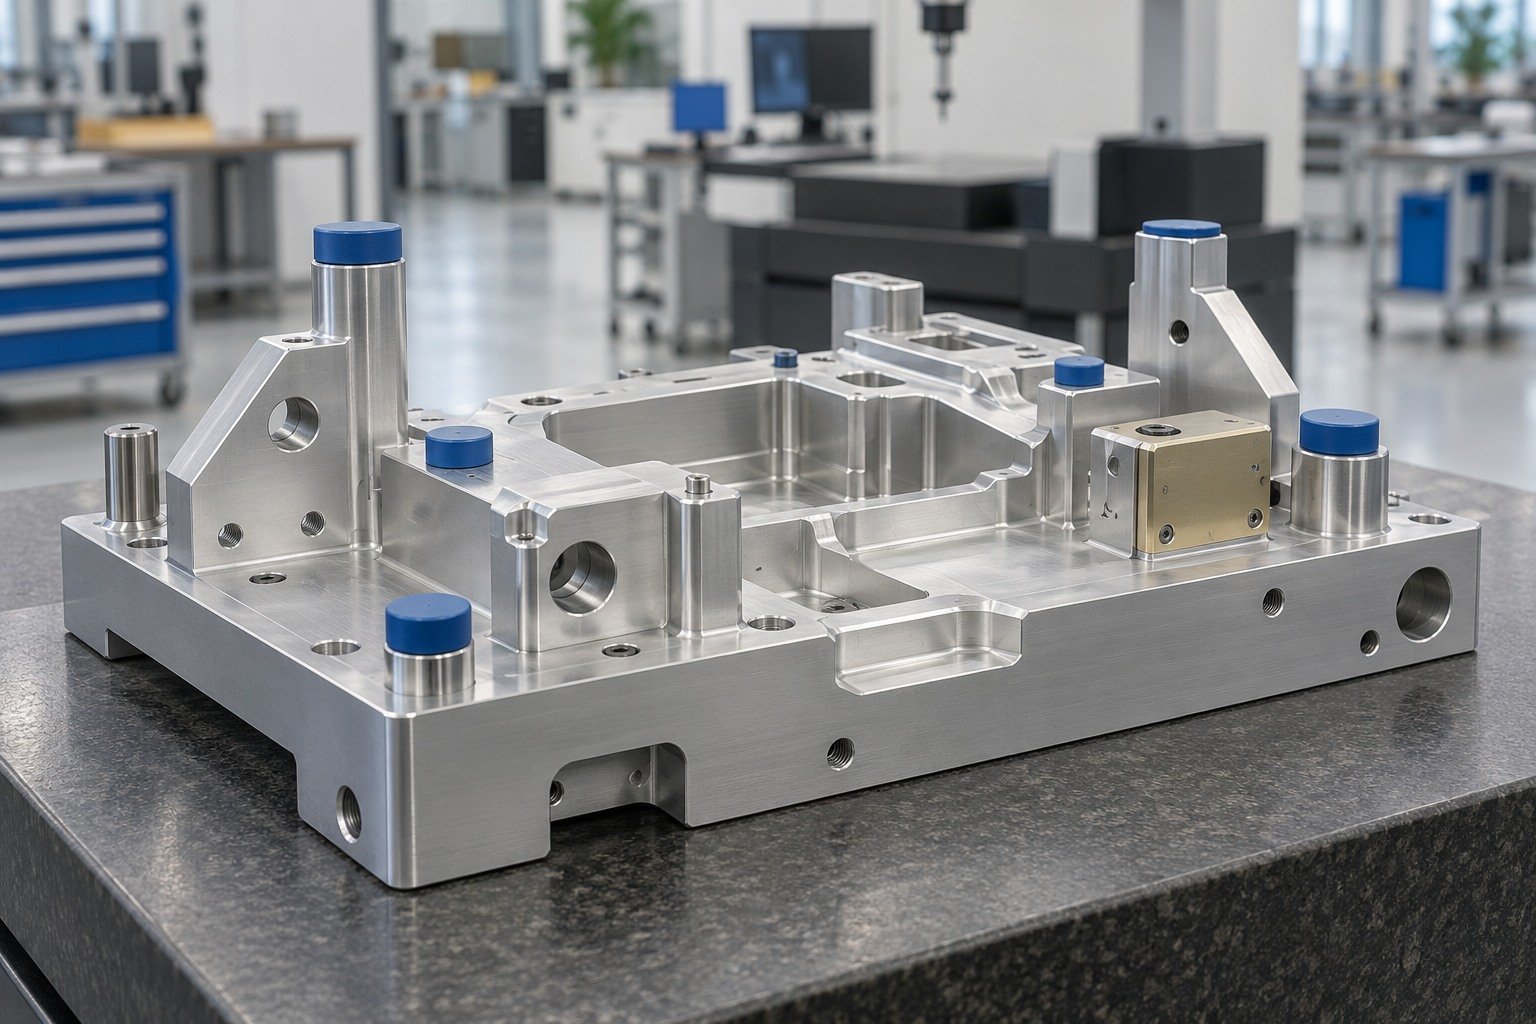
Prüfen Sie Positionierpassung, sichtbaren Zustand und vereinbarte Funktionsnachweise am repräsentativen fertigen Bauteil mit schützender Transportverpackung.
| Ihre Fertigpassung | Bezüge, Deckelpassungen und festgelegte Kontaktbereiche. |
|---|---|
| Ihr Zustand | Bereiche nur mit Konversionsschicht und vorgegebene Folgebeschichtungen. |
| Ihre Nachweise | Bauteilrevision, Oberflächenanforderung und Freigabenachweise. |
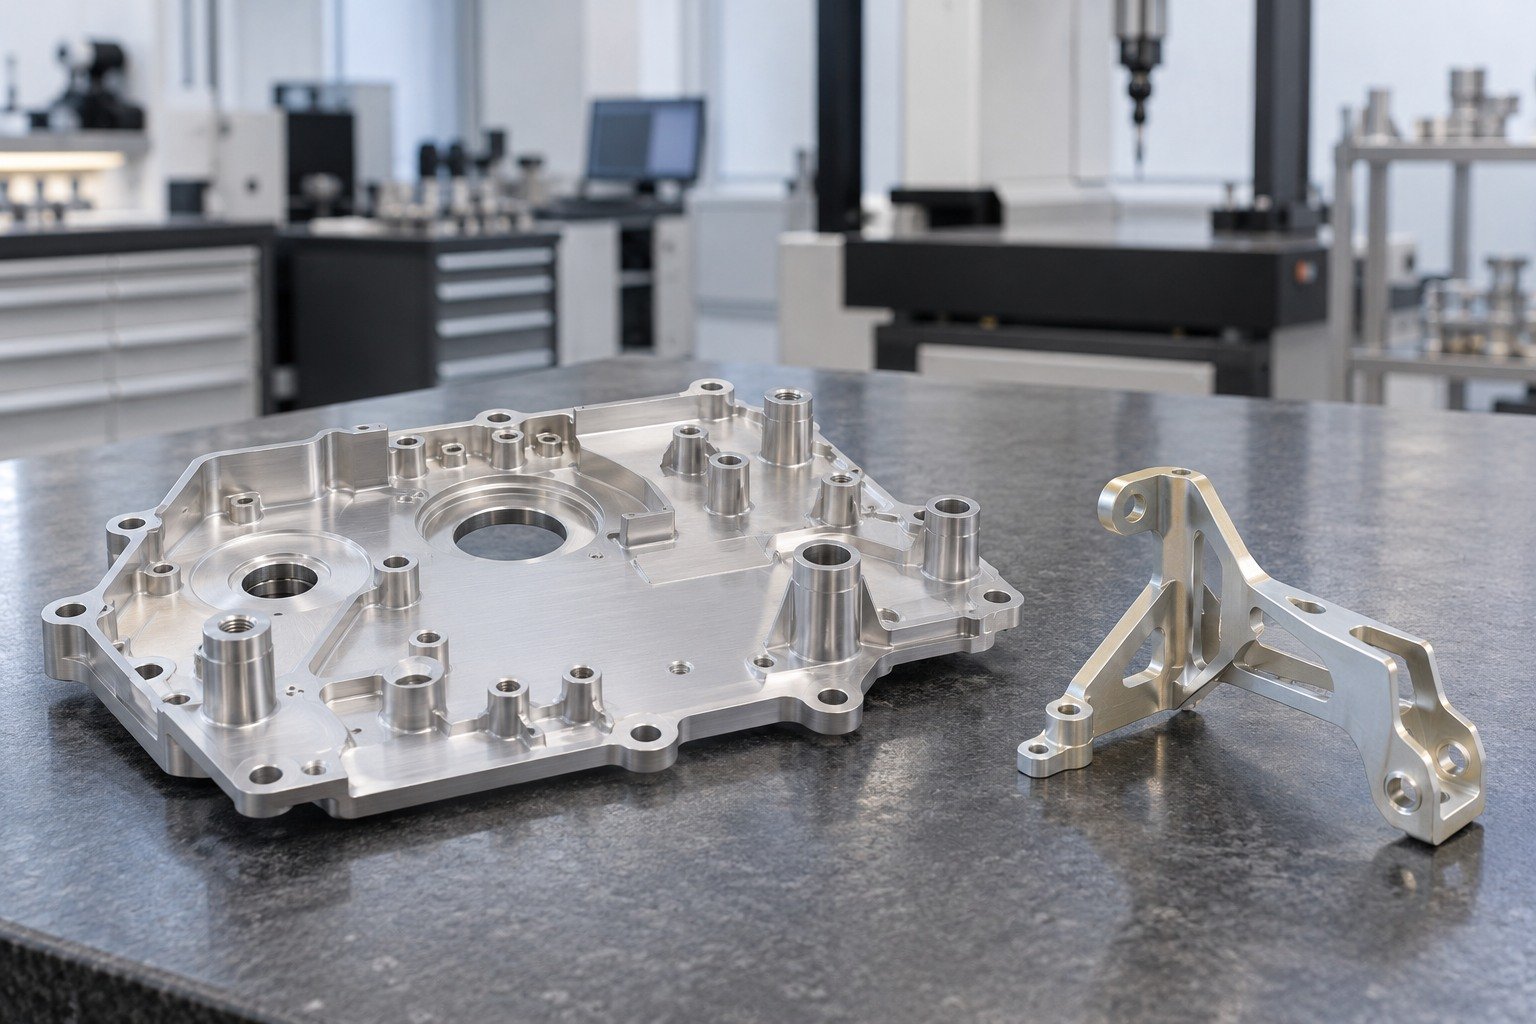
Angebote für chemische Konversionsbeschichtung sollten sich auf tatsächliche Zeichnung, Grundwerkstoff, Einsatz und Abnahmeanforderung beziehen.
| Ihre Funktion | Ihre Funktionsflächen und Montagegrenzen. |
|---|---|
| Ihr Zustand | Ihre vorgegebene Chemie, Prüfungen und Lieferzustand. |
| Ihr Auftrag | Versuch, Erstauftrag, Wiederholmenge und Verpackung. |
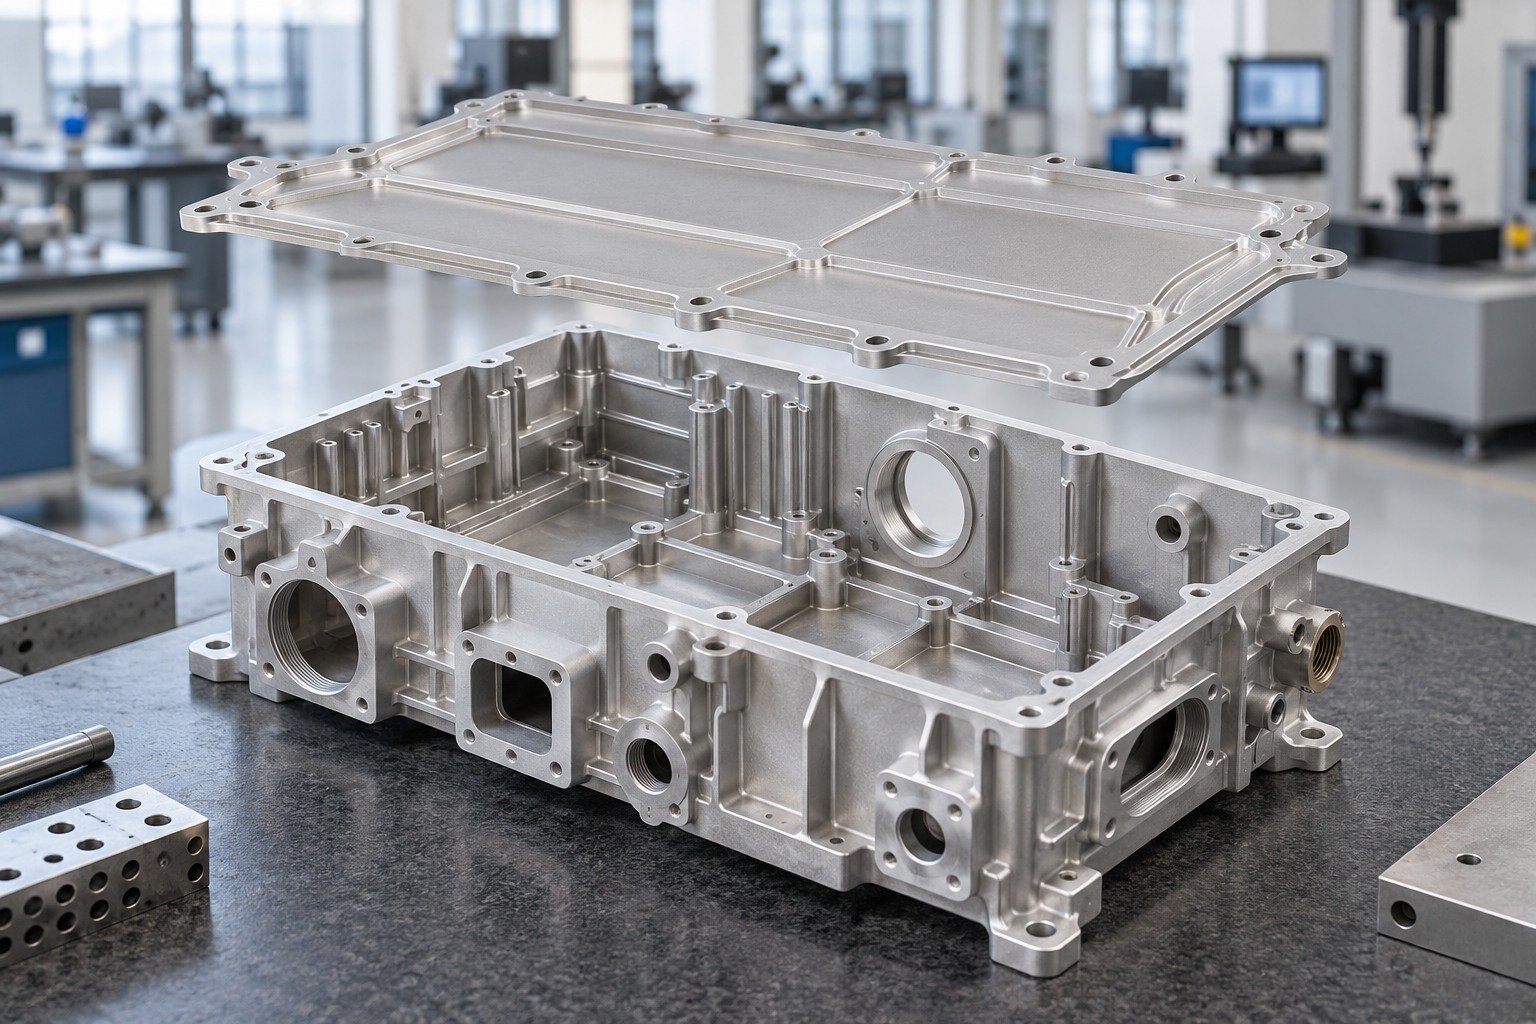
Chromatierung, dreiwertige Systeme und chromfreie Vorbehandlungen sind keine austauschbaren Bezeichnungen. Bestätigen Sie genaues System und Beschichter vor der Bestellung.
| Ihr Grundwerkstoff | Tatsächliche Aluminiumlegierung, Zustand und Anlieferzustand. |
|---|---|
| Ihr Beschichtungssystem | Chemie, Revision sowie erforderlicher Typ oder Klasse. |
| Ihre Nachweise | Freigegebenes Muster, Lieferzustand und vorgegebene Ergebnisse. |
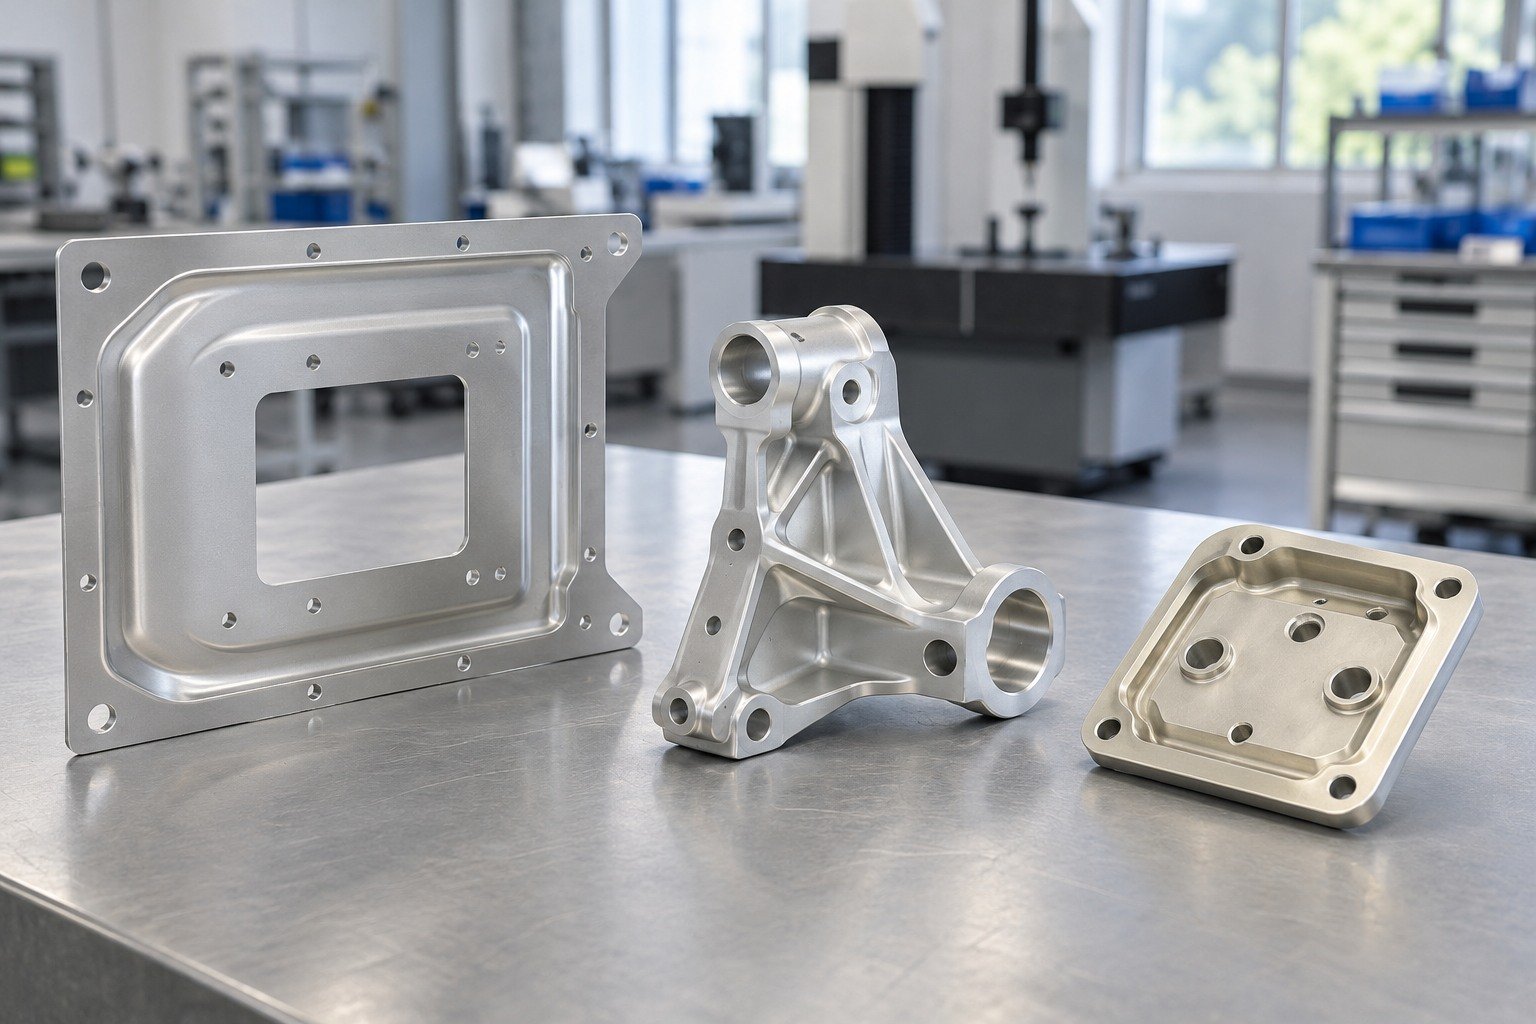
Kennzeichnen Sie unzugängliche Taschen, Mischwerkstoffe, Einsätze, geschützte Merkmale und Grenzen nachfolgender Oberflächen. Klären Sie mehrdeutige Angaben vor der Bearbeitung.
| Ihre Zeichnung | Ihre Funktionsflächen und Montagegrenzen. |
|---|---|
| Ihre Grenzen | Markierte Ausnahmen, Kontaktflächen, Übergänge und Reihenfolge. |
| Ihre Vereinbarung | Geschützte Merkmale, Übergangsgrenzen und Prüfzugang. |

Vereinbaren Sie Muster, Prüfmethode, Abnahmegrenzen, Nachweise und Verantwortung für nachfolgende Beschichtung oder Montage.
| Ihre Fertigpassung | Ihre Funktionsflächen und Montagegrenzen. |
|---|---|
| Ihr Zustand | Ihre vorgegebene Chemie, Prüfungen und Lieferzustand. |
| Ihre Nachweise | Bauteilrevision, Oberflächenanforderung und Freigabenachweise. |
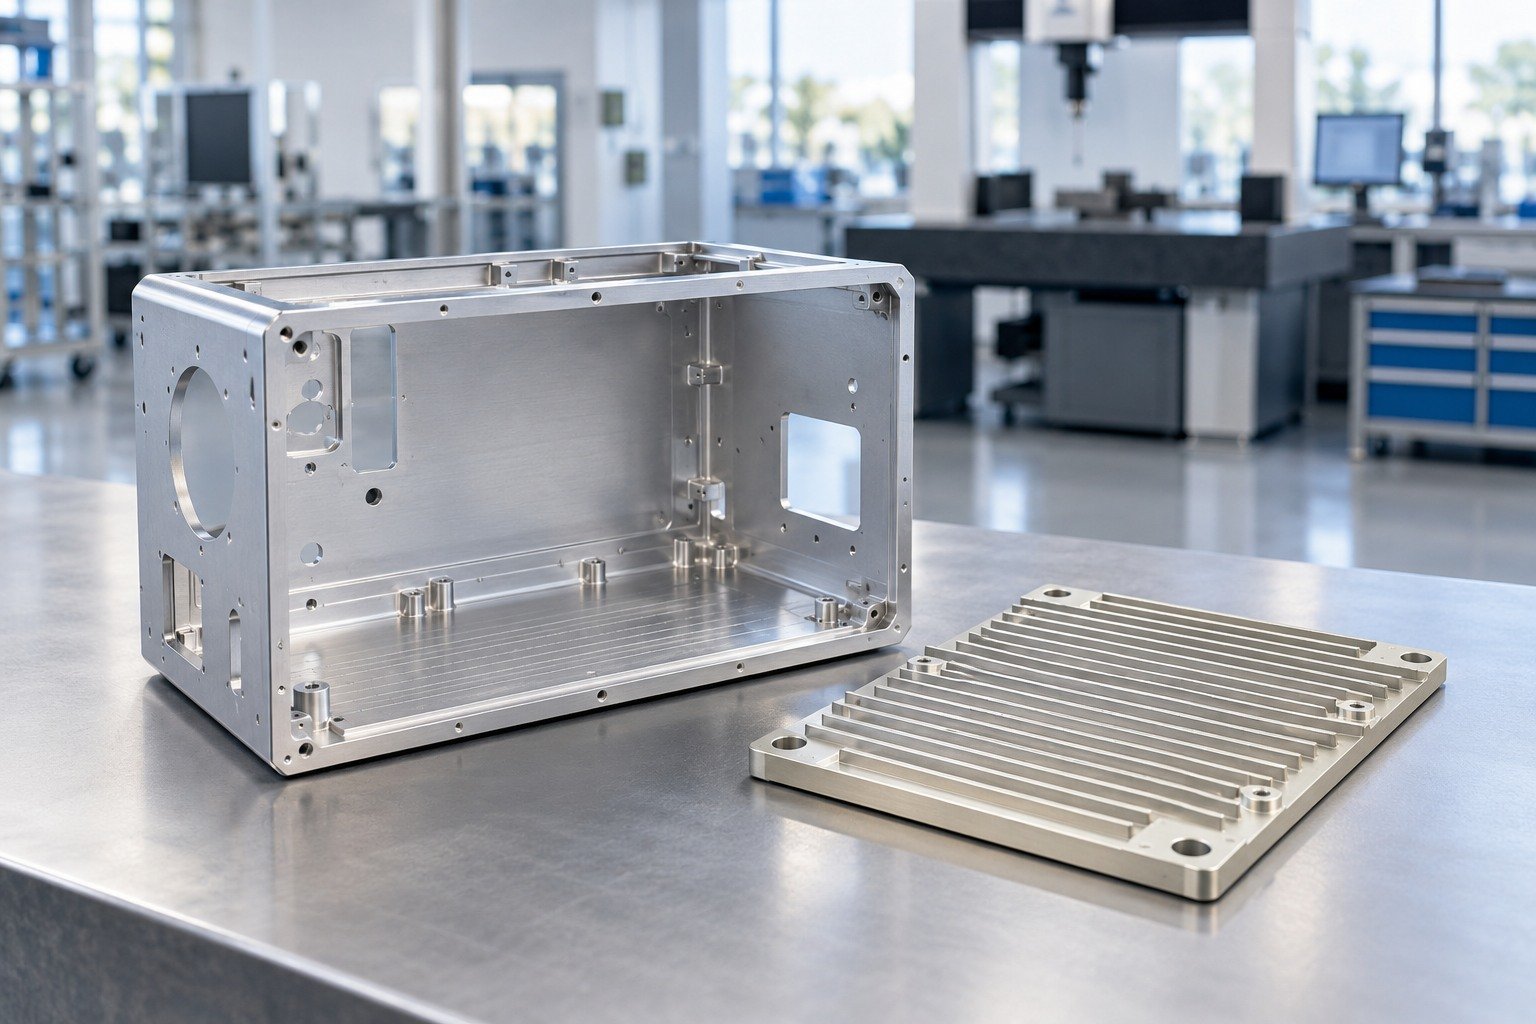
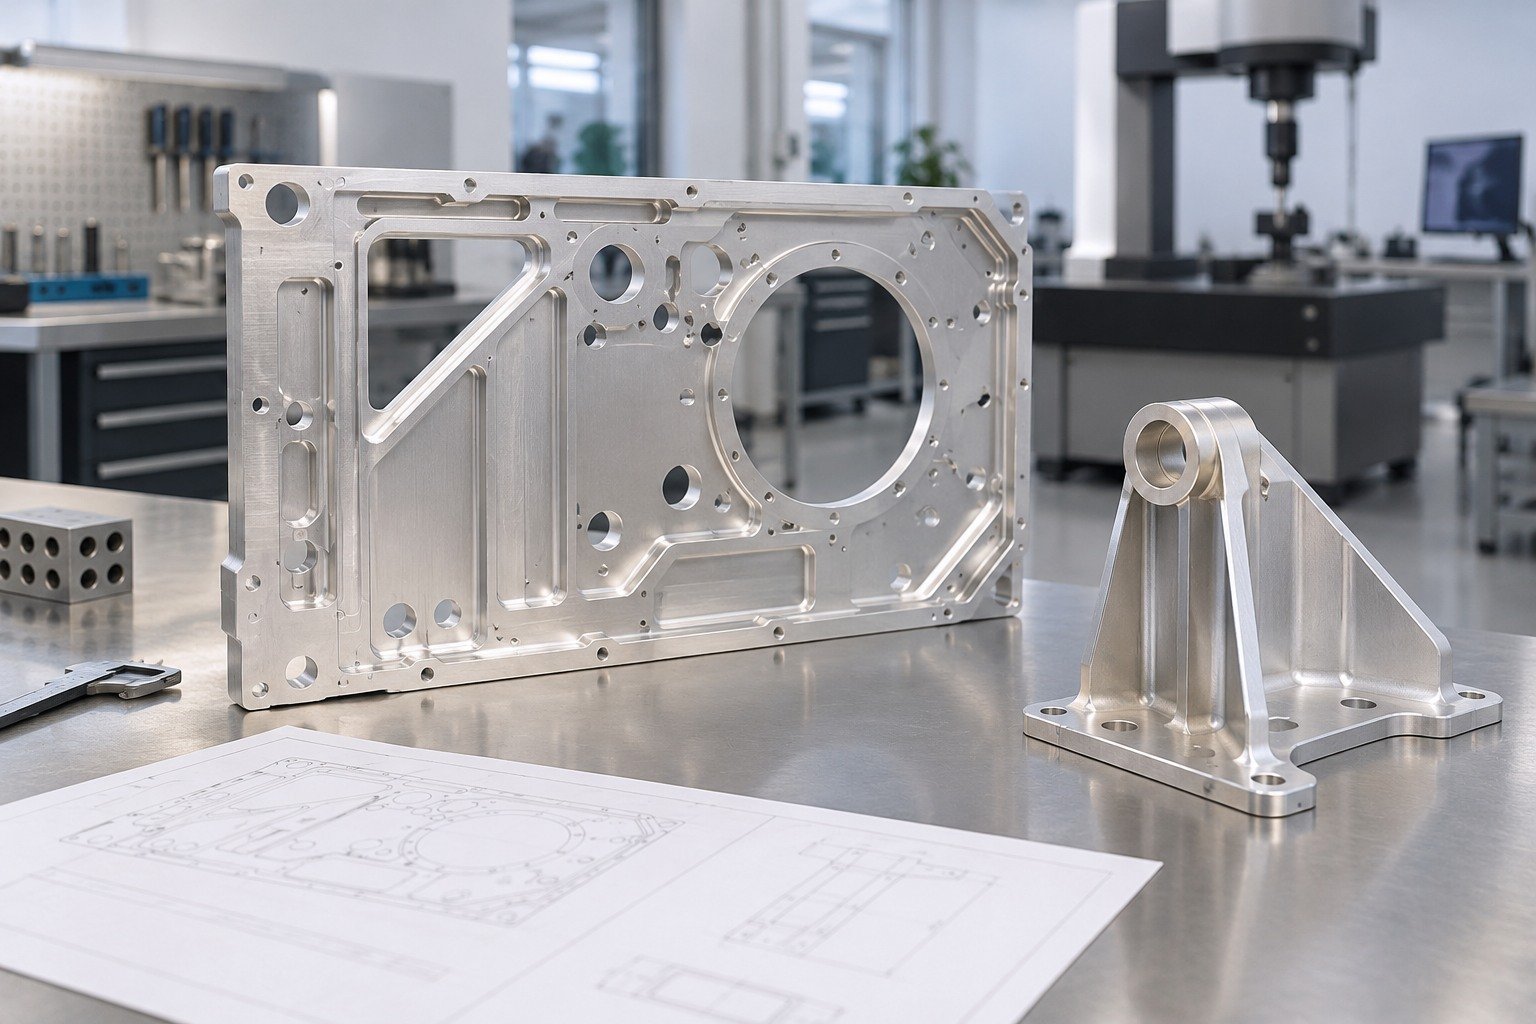
Übermitteln Sie freigegebene Zeichnung, Werkstoff, Einsatzbedingungen und Folgeoberfläche.
Aussehen allein identifiziert weder Chemie noch Konformität und belegt keine elektrische Kontaktfunktion.

Bestätigen Sie genaues System, geltende Revision sowie erforderlichen Typ, Klasse oder qualifiziertes Produkt.
Aussehen allein identifiziert weder Chemie noch Konformität und belegt keine elektrische Kontaktfunktion.
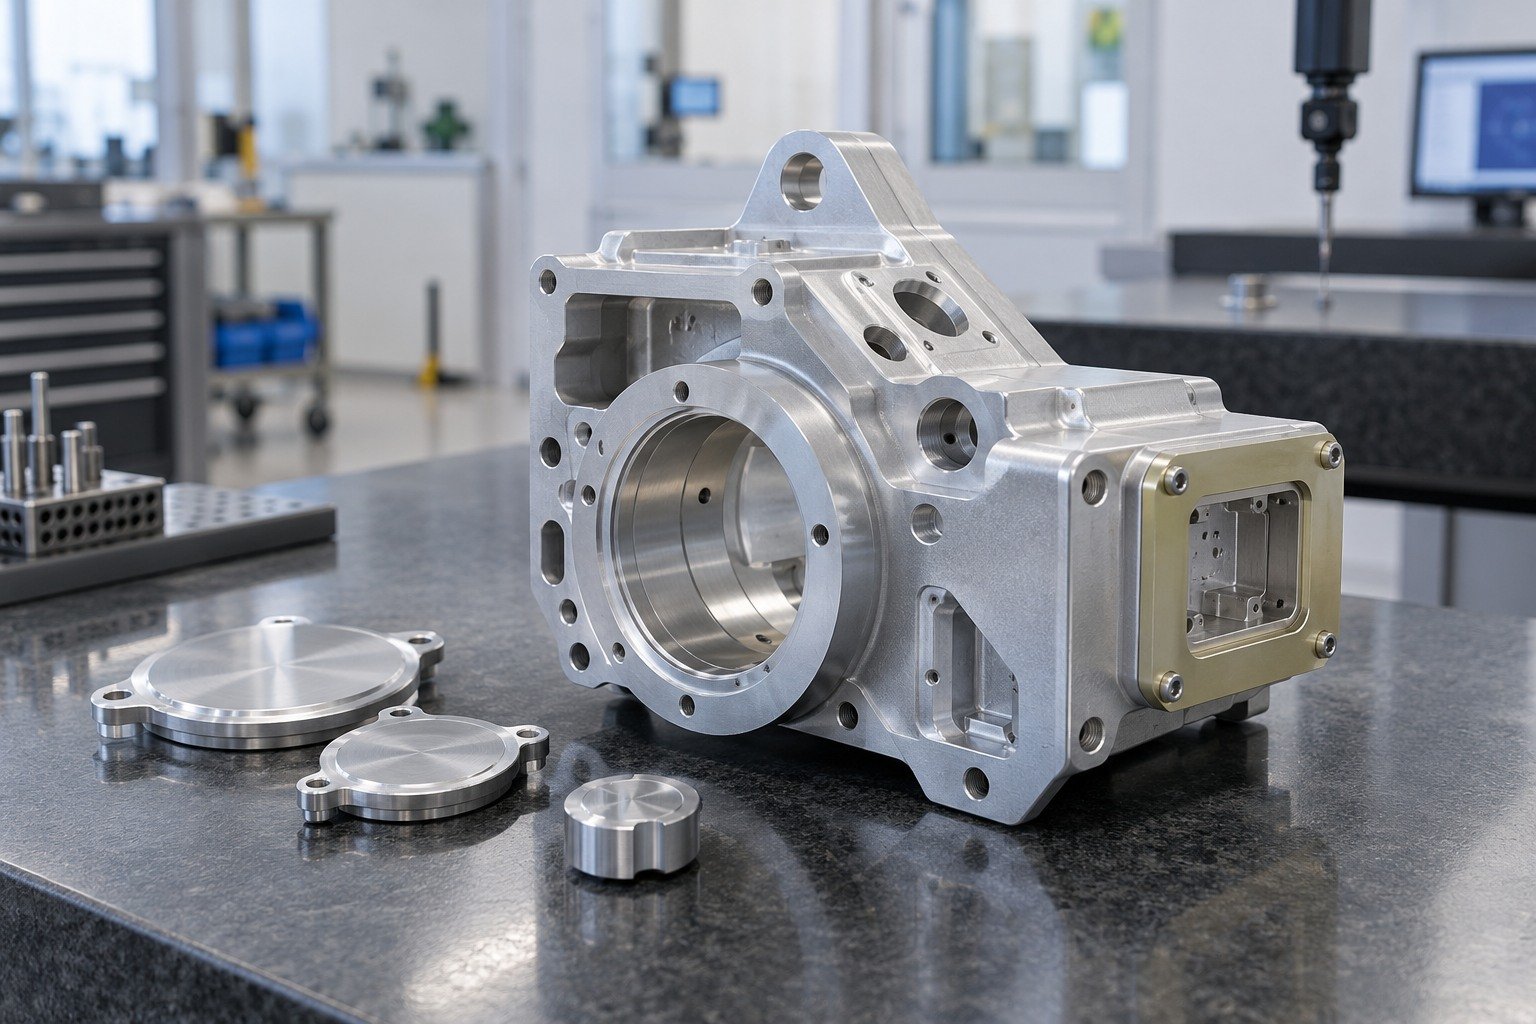
Definieren Sie geschützte Merkmale, Oberflächenübergänge, Einbauteilreihenfolge und Handhabung.
Aussehen allein identifiziert weder Chemie noch Konformität und belegt keine elektrische Kontaktfunktion.
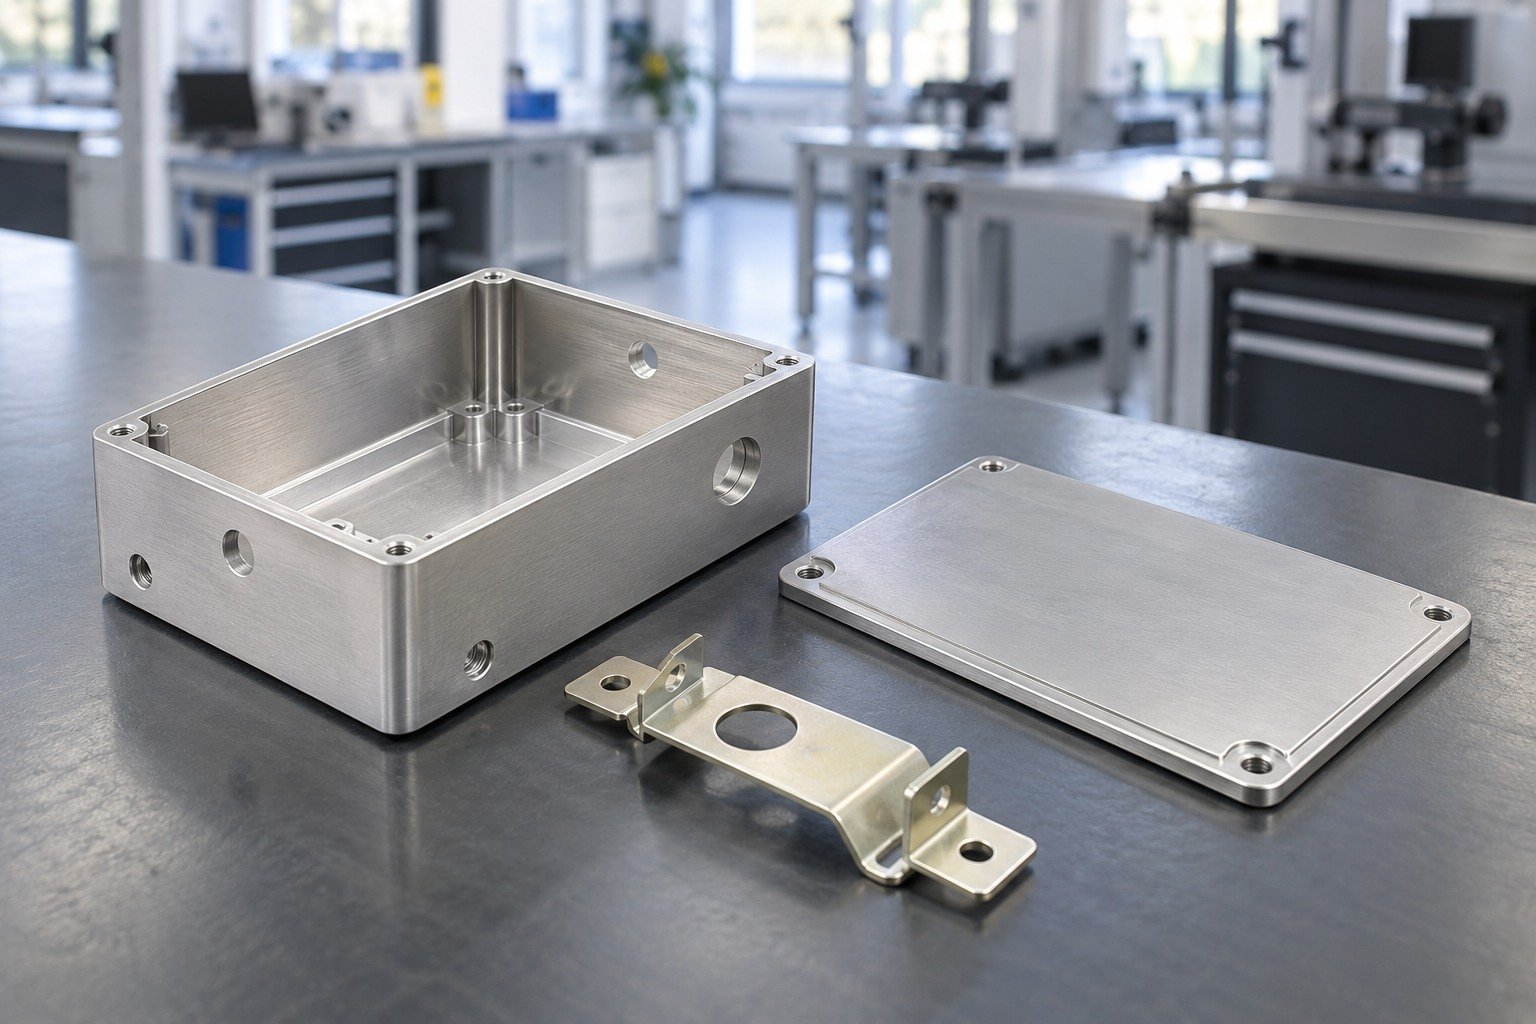
Prüfen Sie Oberflächenzustand, Passung und erforderliche Funktionsnachweise vor Wiederholbearbeitung.
Aussehen allein identifiziert weder Chemie noch Konformität und belegt keine elektrische Kontaktfunktion.
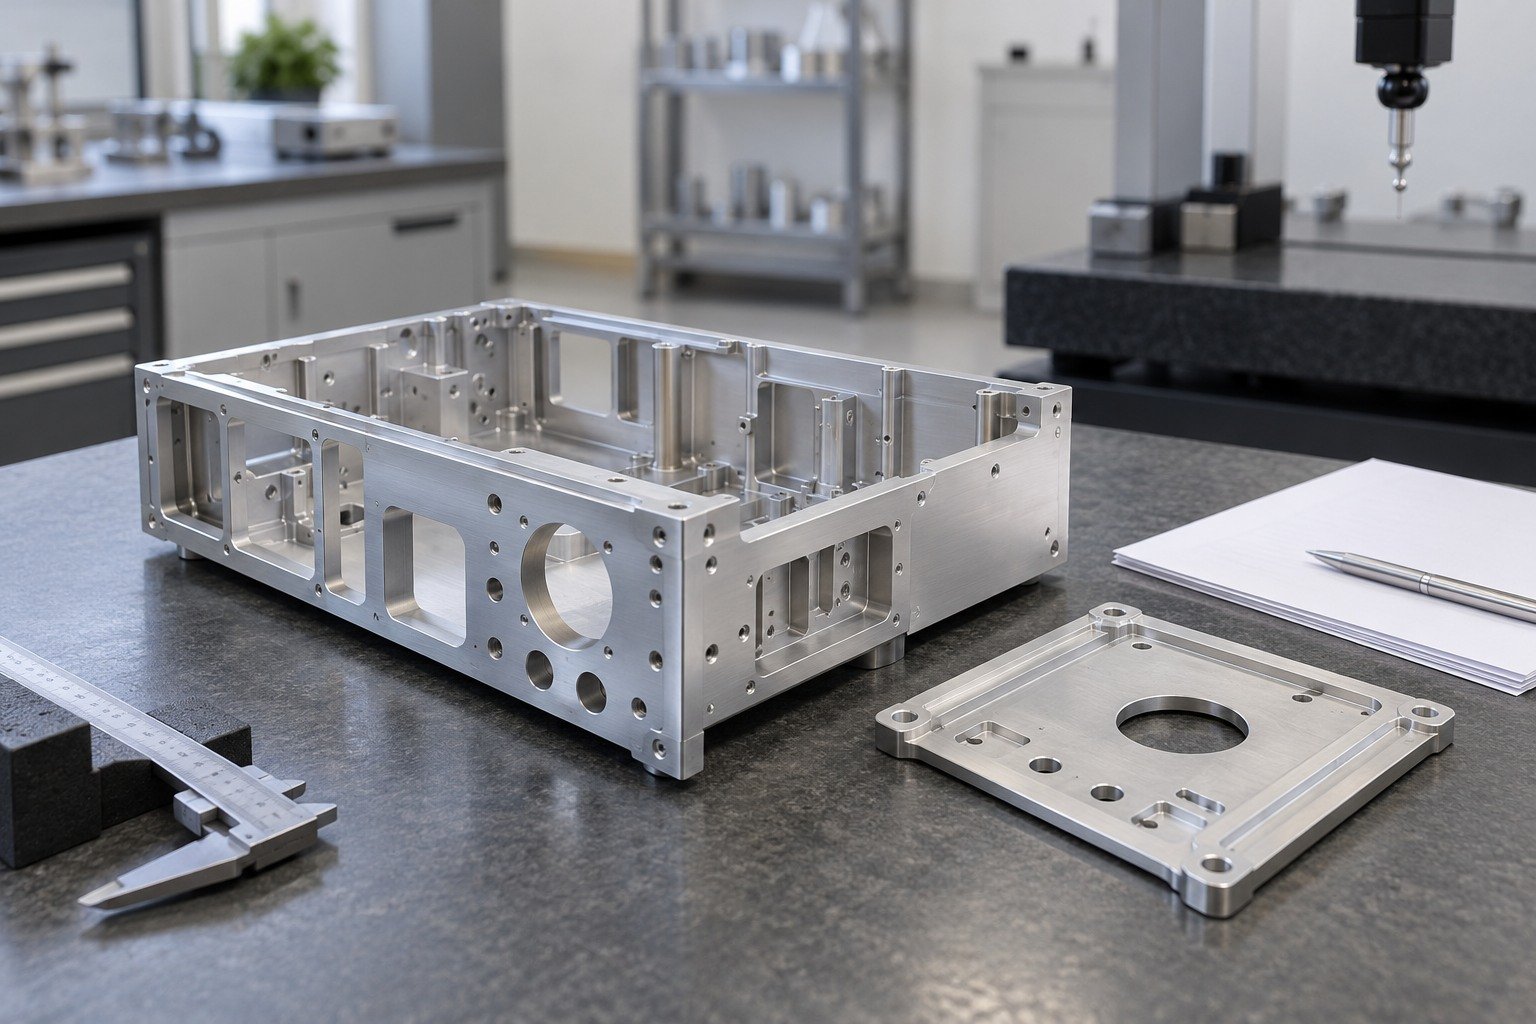
Dokumentieren Sie vereinbarte Änderungen, wesentliche Bereiche, Stichproben und Freigabeverantwortung.
Aussehen allein identifiziert weder Chemie noch Konformität und belegt keine elektrische Kontaktfunktion.
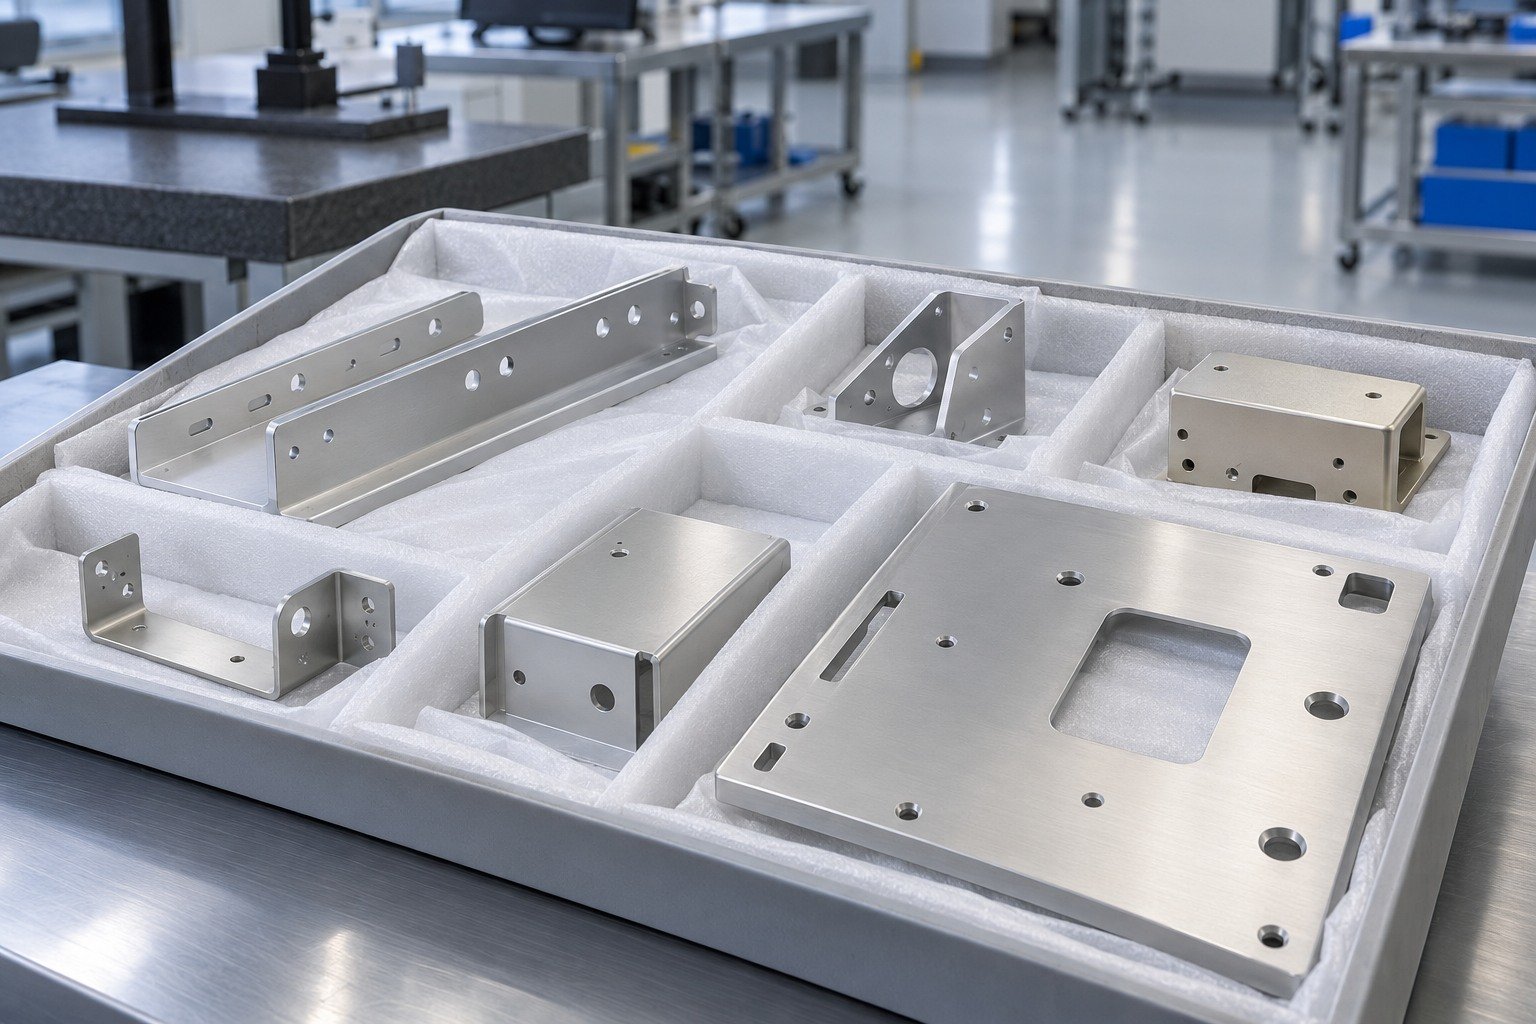
Kontrollieren Sie Revision, Grundwerkstoffzustand, Beschichter, Nachweise und Schutzverpackung.
Aussehen allein identifiziert weder Chemie noch Konformität und belegt keine elektrische Kontaktfunktion.
Kennzeichnen Sie Flächen, Vorbereitung und Messbedingungen, die Ihre fertige Baugruppe beeinflussen.
Legierung, Zustand, Bearbeitungsspuren, frühere Oberflächen und Verschmutzung beeinflussen die Vorbereitung. Geben Sie den tatsächlichen Werkstoff statt nur Aluminium an.
| Ihre Angaben | Güte, Zustand, Ausgangsoberfläche und Vorbearbeitung. |
|---|---|
| Unsere Prüfung | Legierungsspezifische Vorbereitung und vereinbarter Musterzustand. |
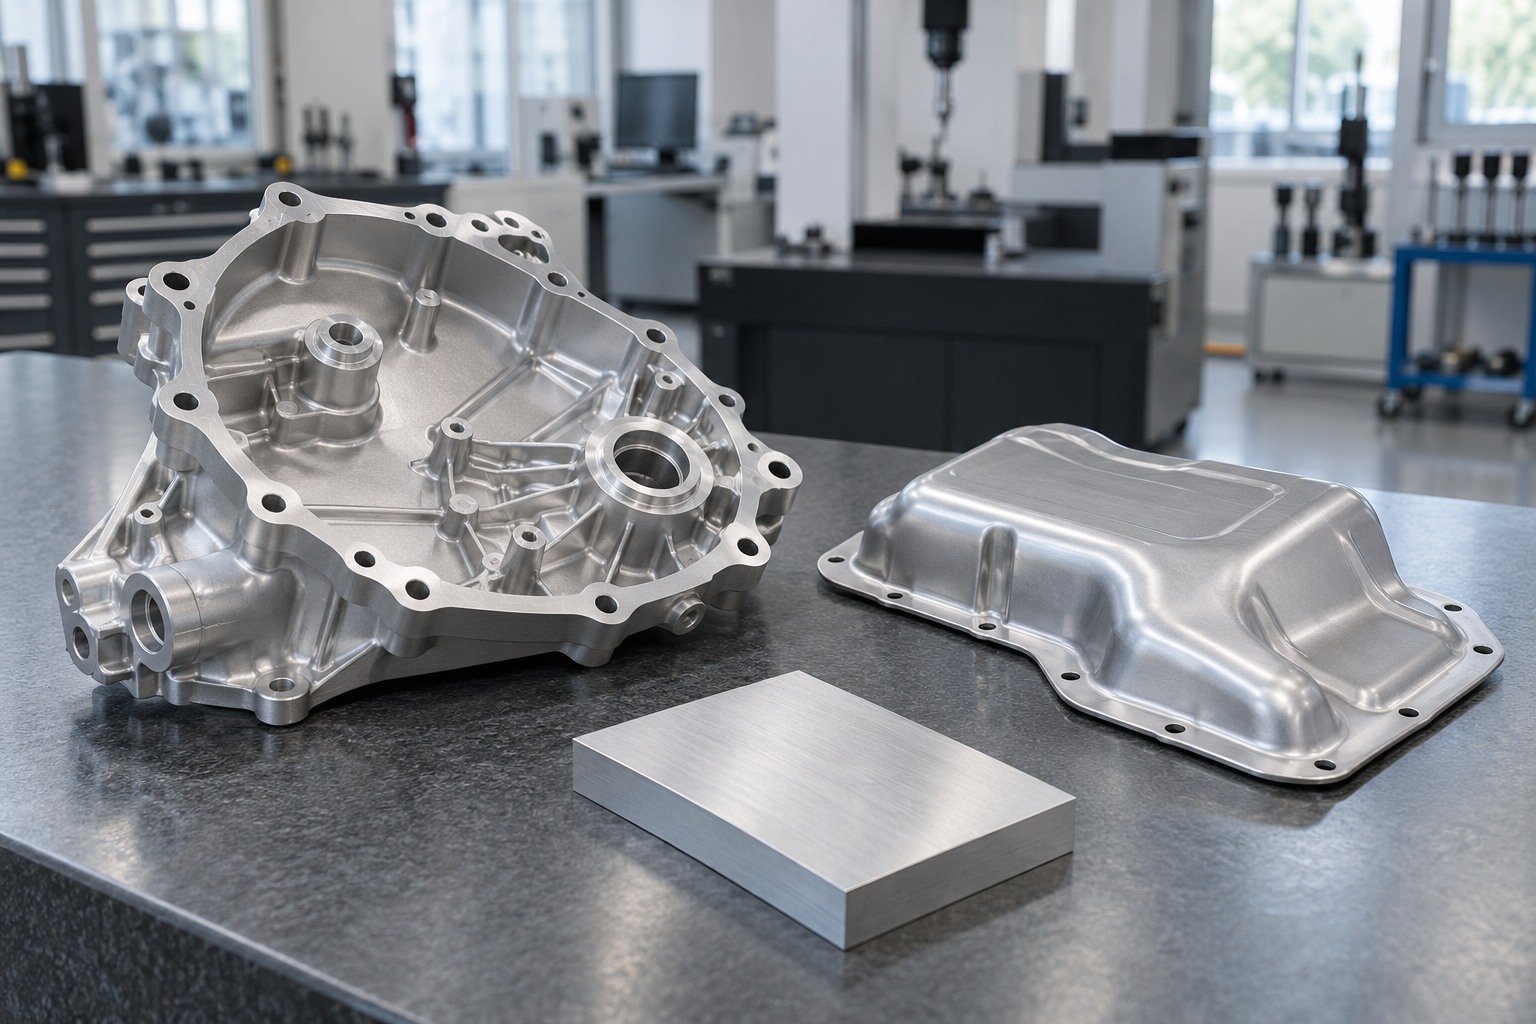
Falls Ihre Zeichnung MIL-DTL-5541 vorgibt, bestätigen Sie geltende Revision, Typ, Klasse, qualifizierte Materialien und erforderliche Nachweise. Eine Spezifikationsnennung auf dieser Seite ist keine Behauptung einer Beschichterzulassung.
| Ihre Angaben | Genaue Spezifikation, Revision und Funktionsanforderung. |
|---|---|
| Unsere Prüfung | Chemie, Beschichterumfang und Abnahmenachweise. |
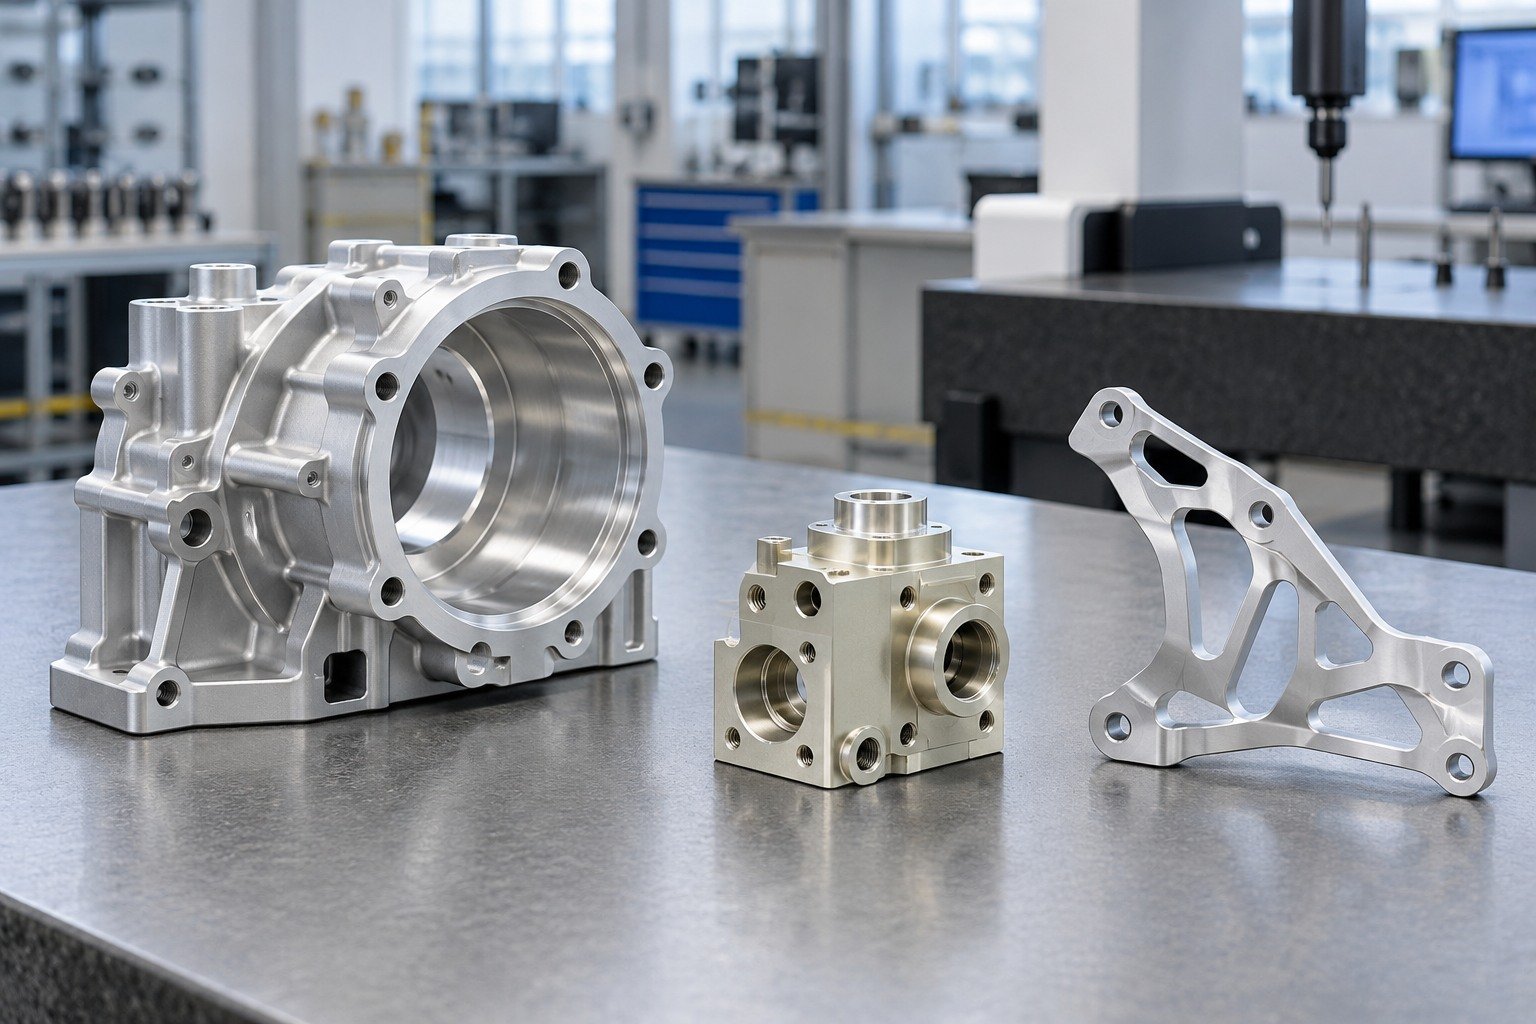
Abdeckungen benötigen behandlungsverträgliche Methoden und zugängliche Grenzen. Markieren Sie unbehandelte Bereiche getrennt von Flächen mit Konversionsschicht ohne spätere Lackierung.
| Ihre Angaben | Passungen, Gewinde, Kontaktflächen und Übergangsgrenzen. |
|---|---|
| Unsere Prüfung | Abdeckmachbarkeit, Oberflächenreihenfolge und Prüfzugang. |

Elektrische Leitfähigkeit der Konversionsschicht ist eine Schnittstellenanforderung. Definieren Sie Kontaktstelle, Prüfaufbau, Abnahmegrenzen und tatsächlichen Montagezustand.
| Ihre Angaben | Kontaktfläche, Gegenwerkstoff, Last und Prüfanforderung. |
|---|---|
| Unsere Prüfung | Vorgegebenes System, Muster und vereinbarte Widerstandsnachweise. |
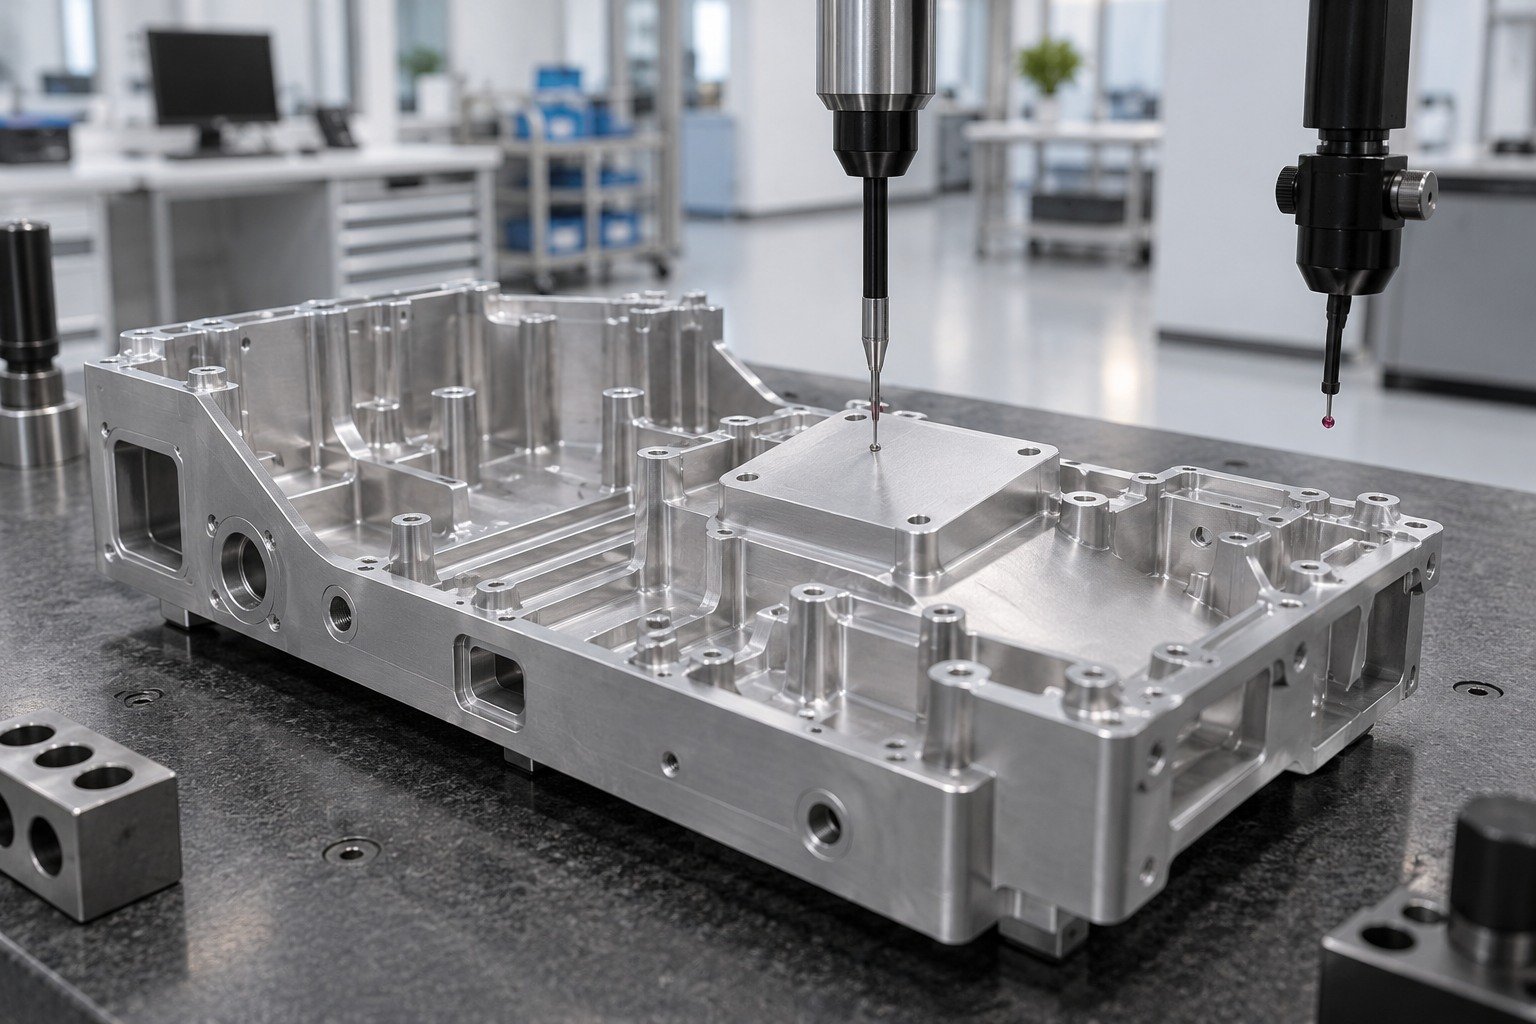
Lackhaftung auf Konversionsschichten hängt von Vorbereitung, Chemie, Handhabung und Folgesystem ab. Bestätigen Sie Verträglichkeit und erforderliche Haftungsnachweise.
| Ihre Angaben | Lack-, Pulverlack- oder Klebstoffsystem und wesentliche Flächen. |
|---|---|
| Unsere Prüfung | Verträgliche Vorbehandlung, Reihenfolge und Musterprüfung. |
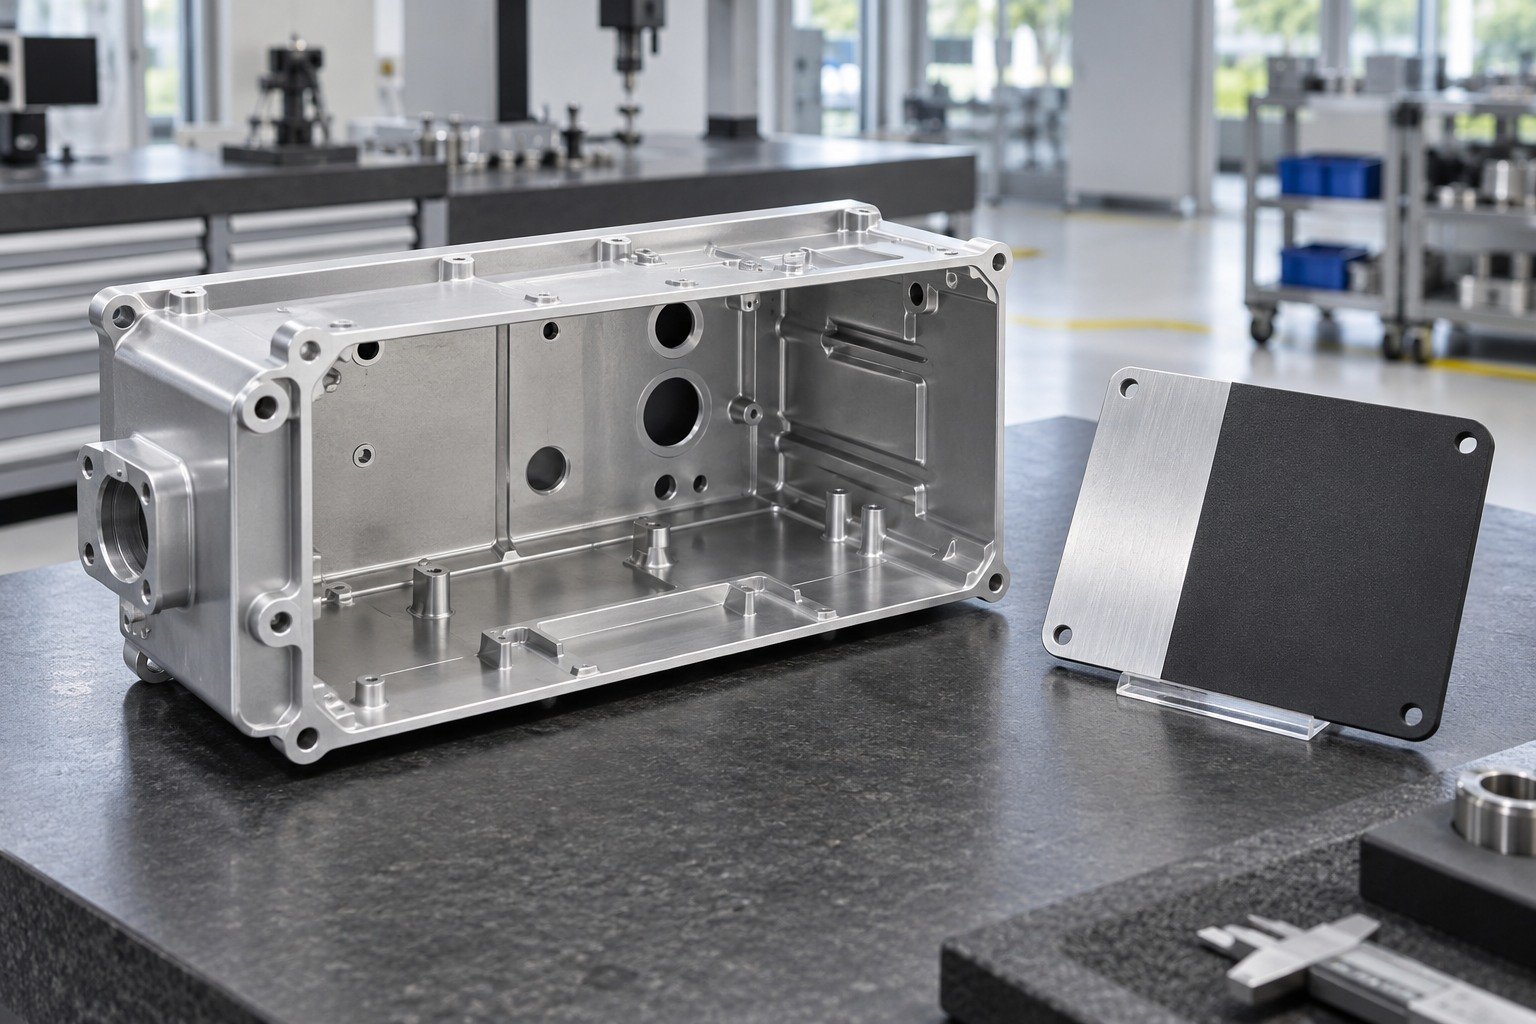
Verändert Konversionsbeschichtung Maße? Die Schicht ist dünn, doch Vorbereitung und Folgeoberflächen müssen geprüft werden. Definieren Sie kritische Passungen und Messzustand statt universell unveränderte Maße zu versprechen.
| Ihre Angaben | Kritische Bohrungen, Bezüge, Schichtaufbau und Gegenbauteile. |
|---|---|
| Unsere Prüfung | Vorbereitungseinflüsse, Endgeometrie und Messverfahren. |
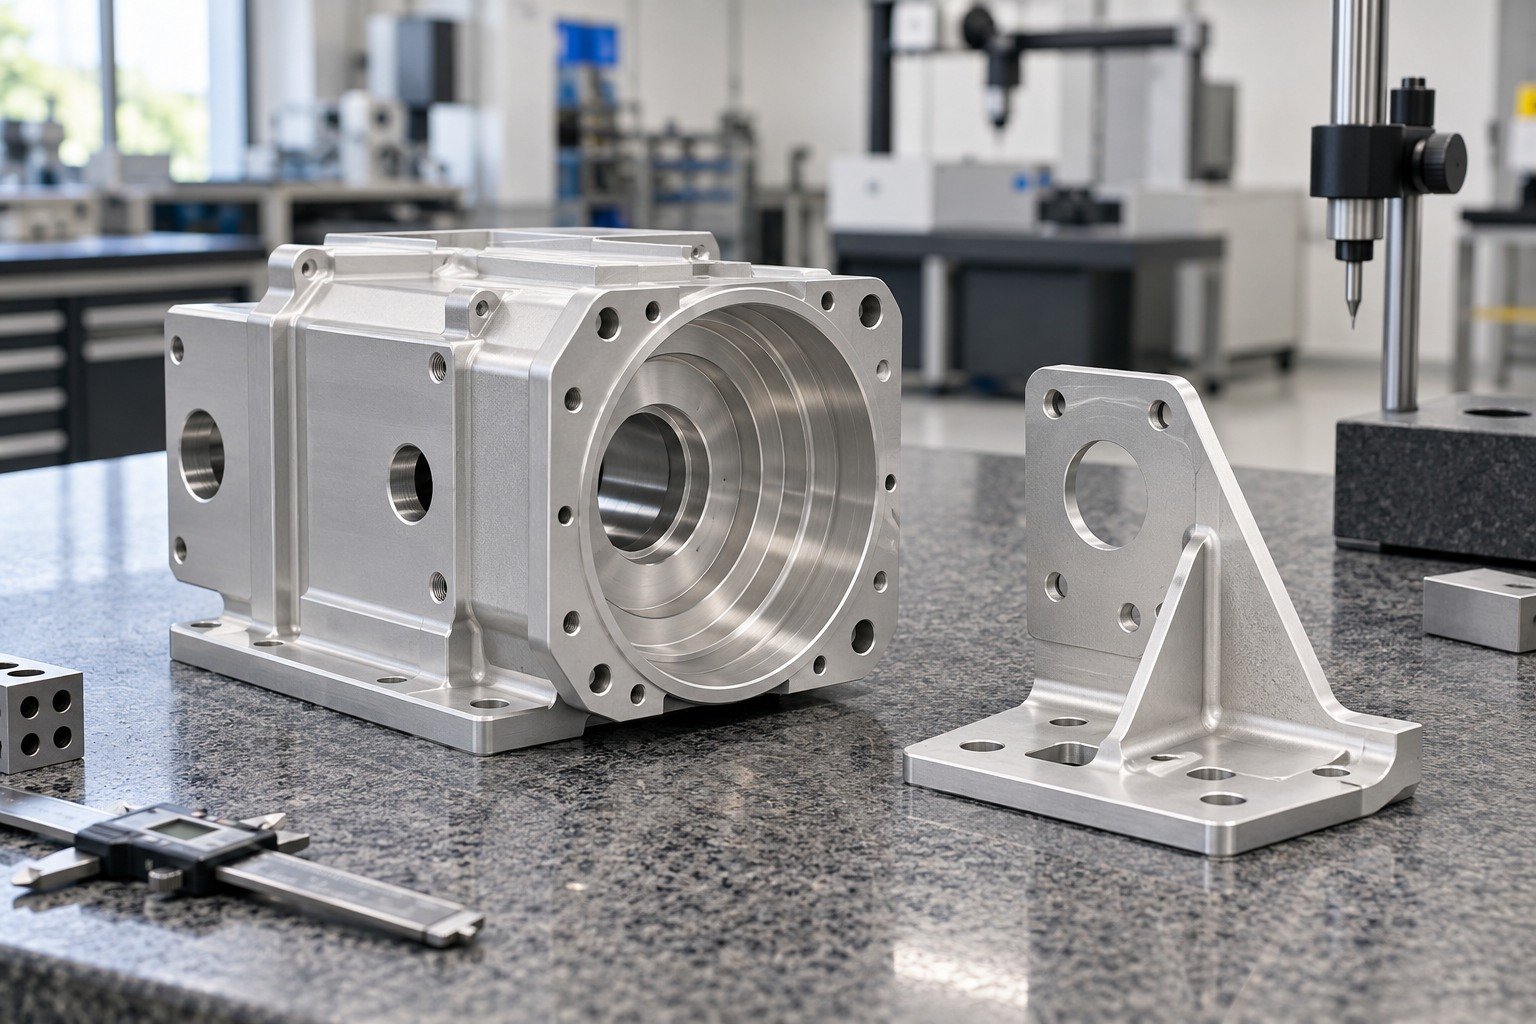
Eine klare Konversionsschicht ist keine Farbspezifikation für dekoratives Eloxieren. Legierung und Prozess können das Aussehen beeinflussen. Vereinbaren Sie zulässige Abweichung und schützen Sie behandelte Flächen bei der Handhabung.
| Ihre Angaben | Sichtflächen, Musterreferenz und zulässige Spuren. |
|---|---|
| Unsere Prüfung | Vereinbarter Aussehensbereich, Handhabung und Verpackung. |
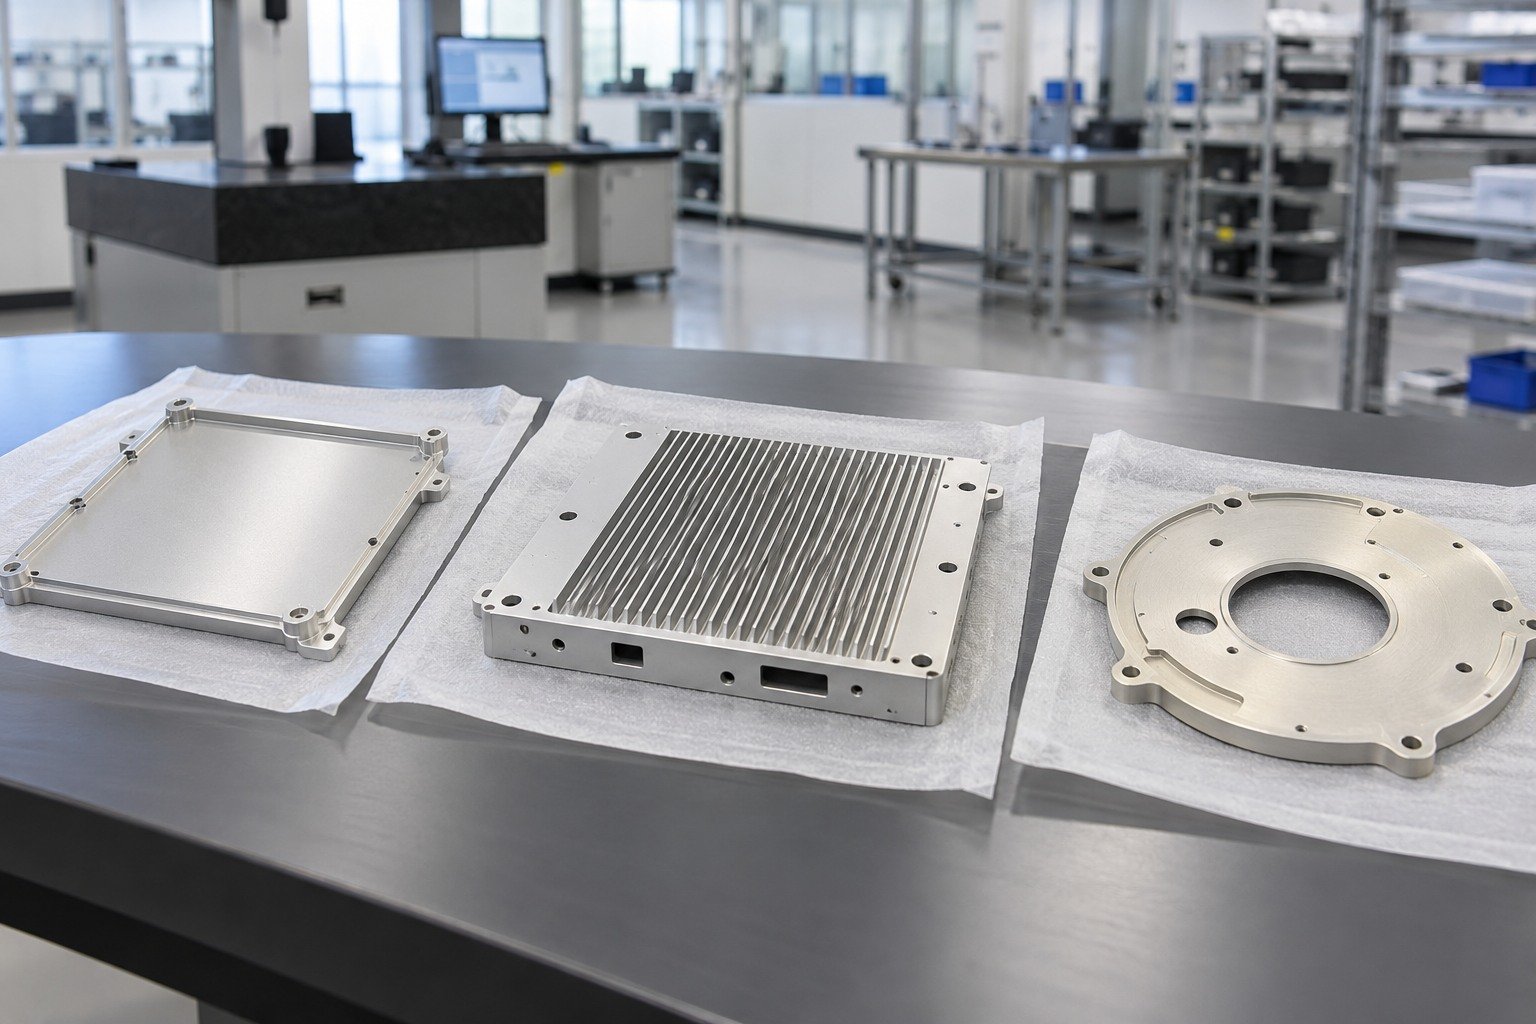
Korrosions-, Haftungs- und elektrische Kontaktprüfungen beantworten unterschiedliche Fragen. Geben Sie relevante Prüfungen, Stellen und Abnahmekriterien an.
| Ihre Angaben | Erforderliche Prüfungen, Stichproben, Grenzwerte und Freigabenachweise. |
|---|---|
| Unsere Prüfung | Machbare Verifizierung und Umfang des verantwortlichen Beschichters. |
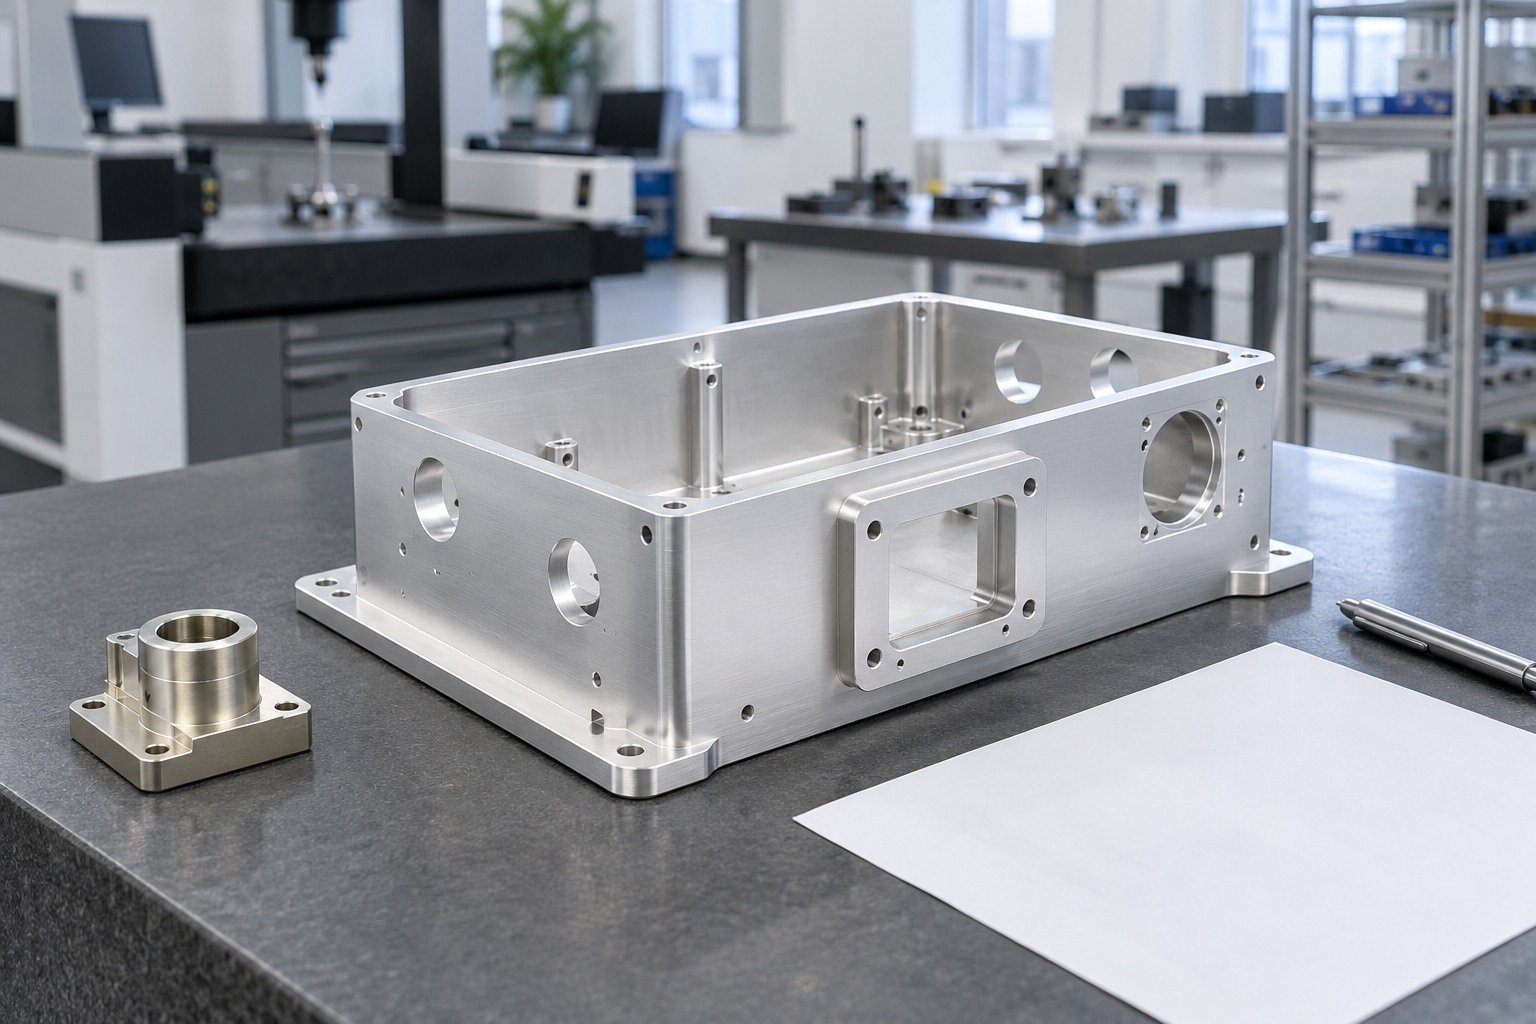
Diese Seite behandelt Konversionsschichten auf Aluminium. Stahlphosphatierung und andere Konversionsbehandlungen benötigen eine eigene Prozessprüfung.
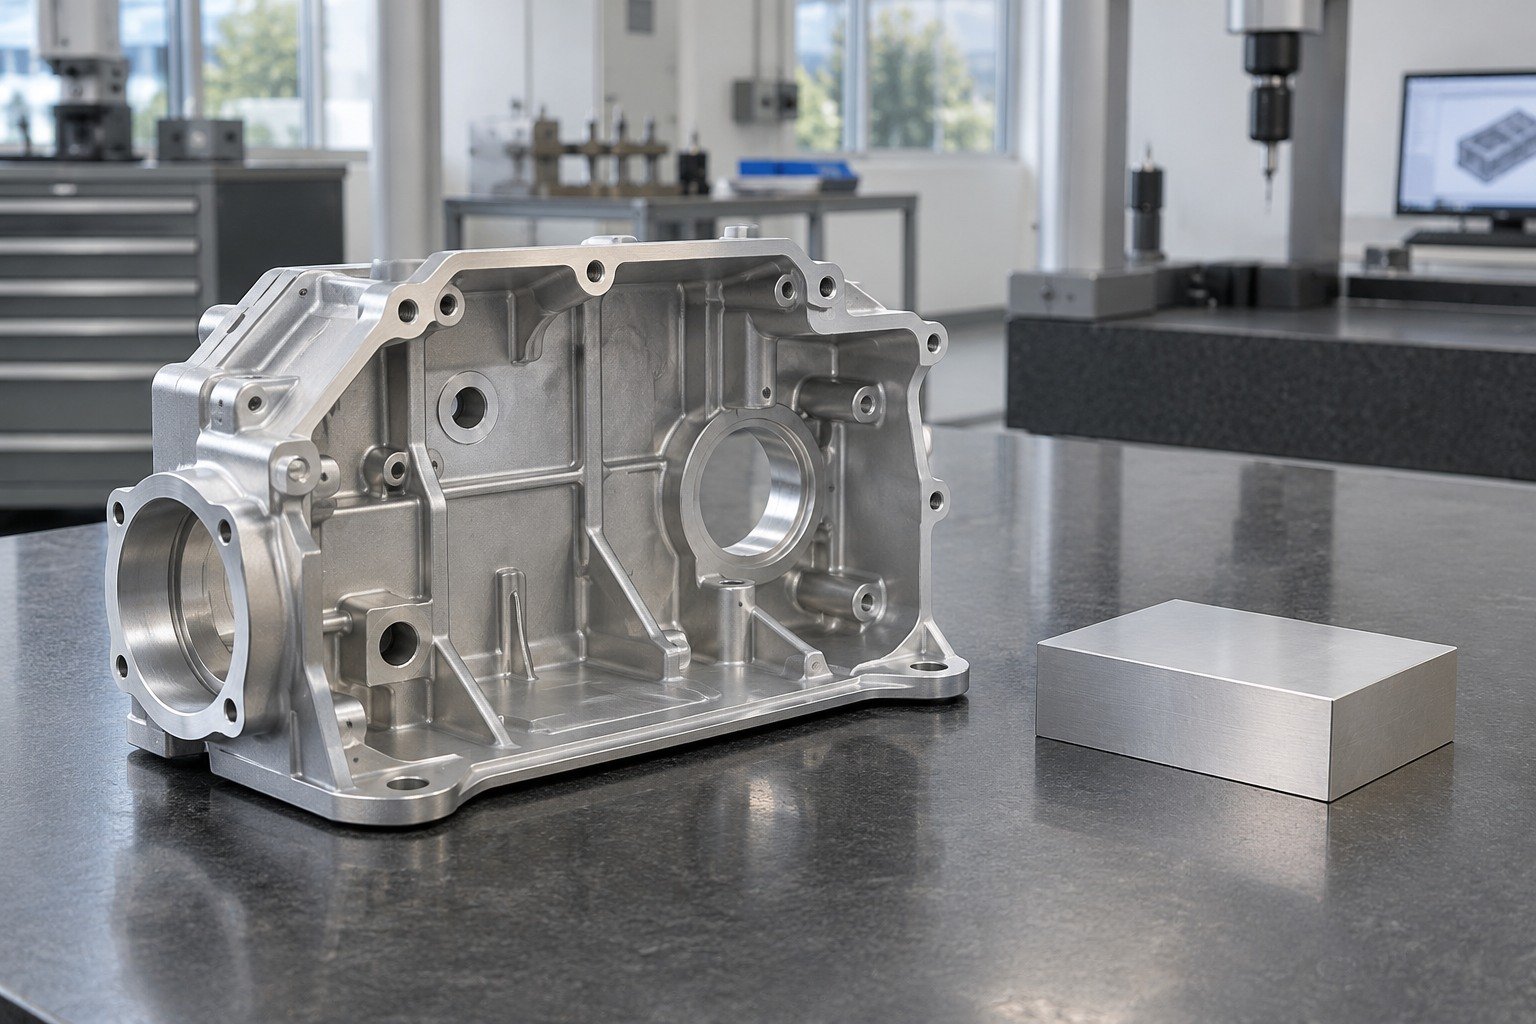
Konversionsbeschichtung auf Aluminium 6061 beginnt mit Zustand, bearbeiteter Oberfläche und Oberflächenanforderung Ihres Bauteils.
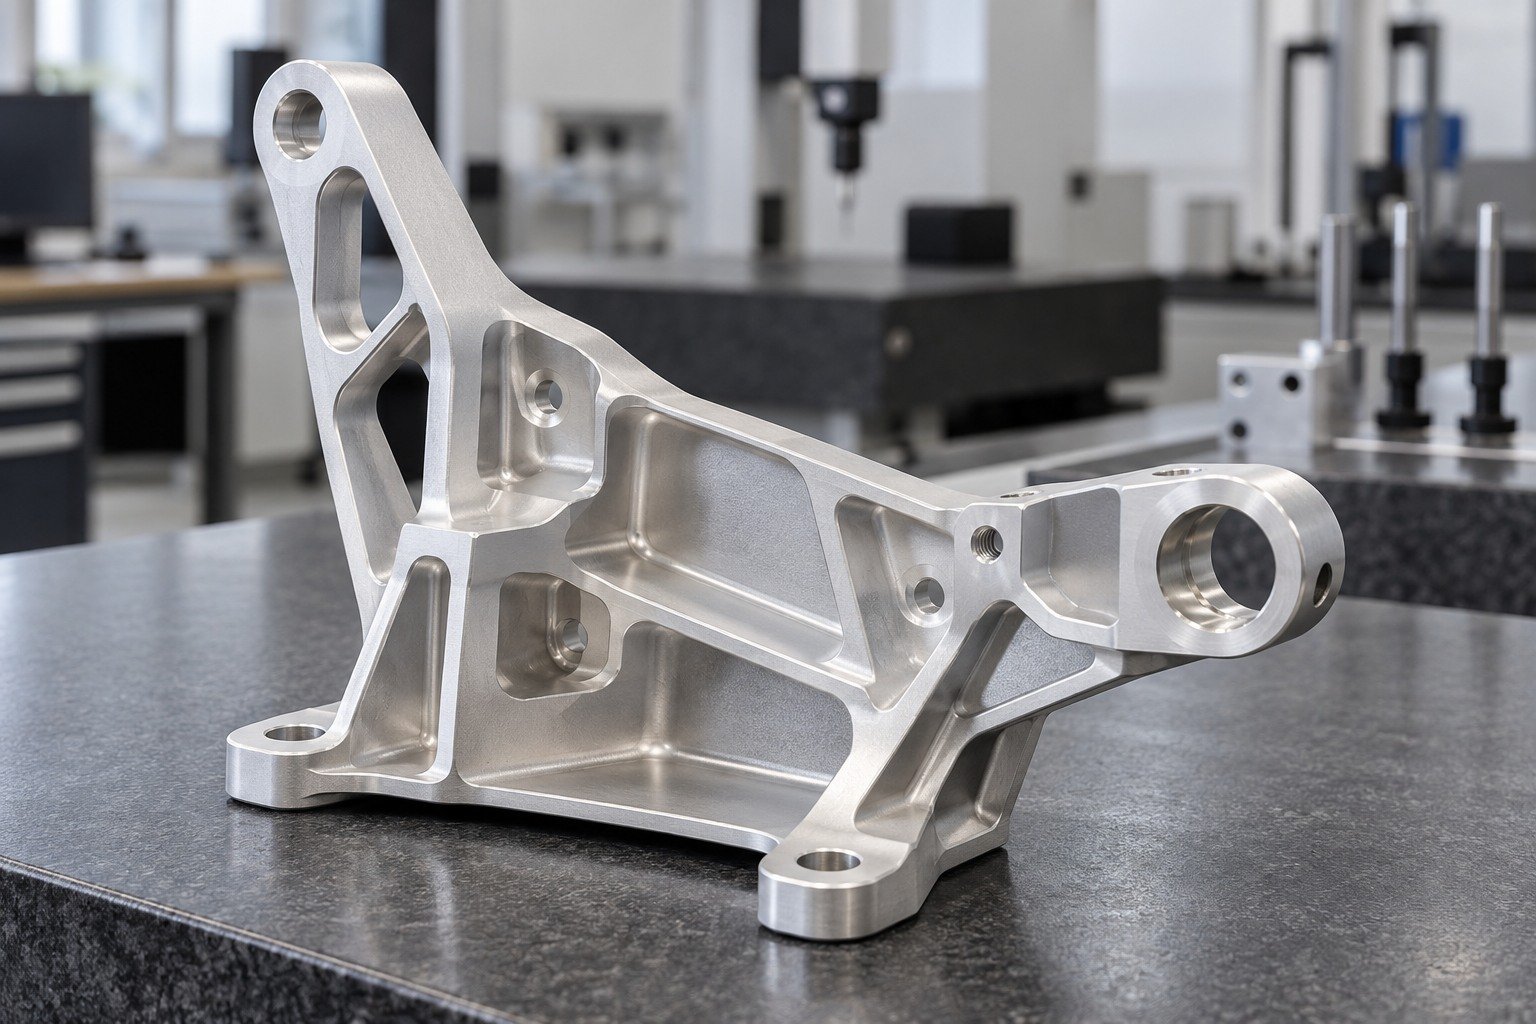
Konversionsbeschichtung auf Aluminium 7075 erfordert tatsächlichen Legierungszustand, Vorbehandlung und Endabnahmeplan.
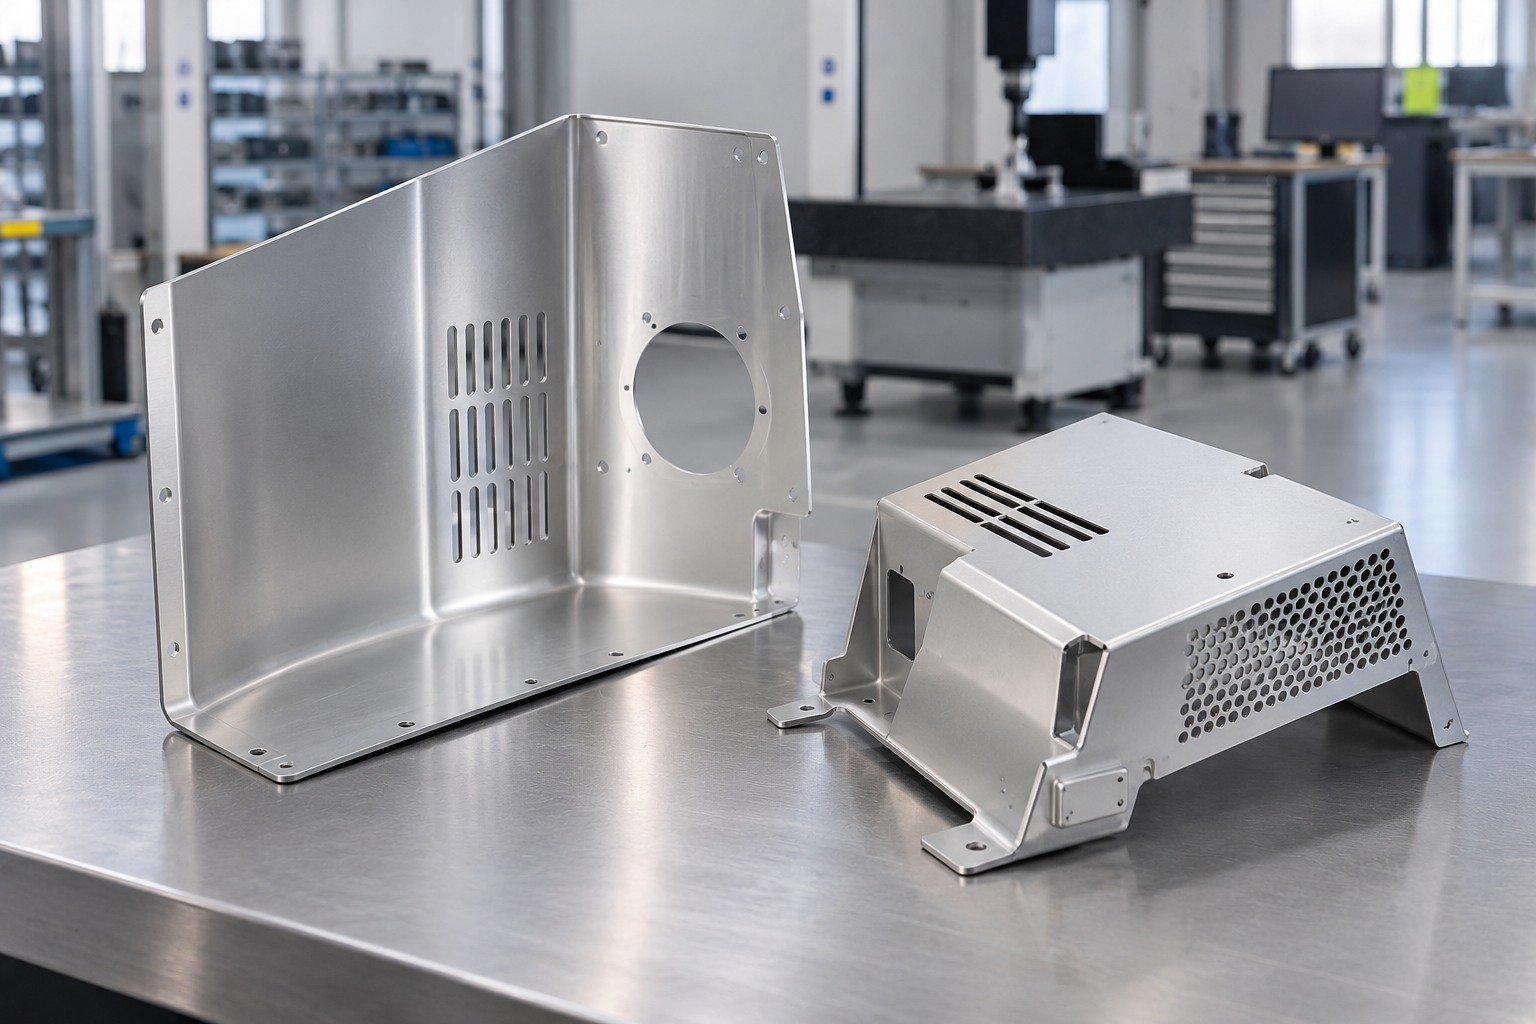
Prüfen Sie Blechgüte, geformte Kanten, Nähte und eingebaute Beschläge vor der Behandlung.
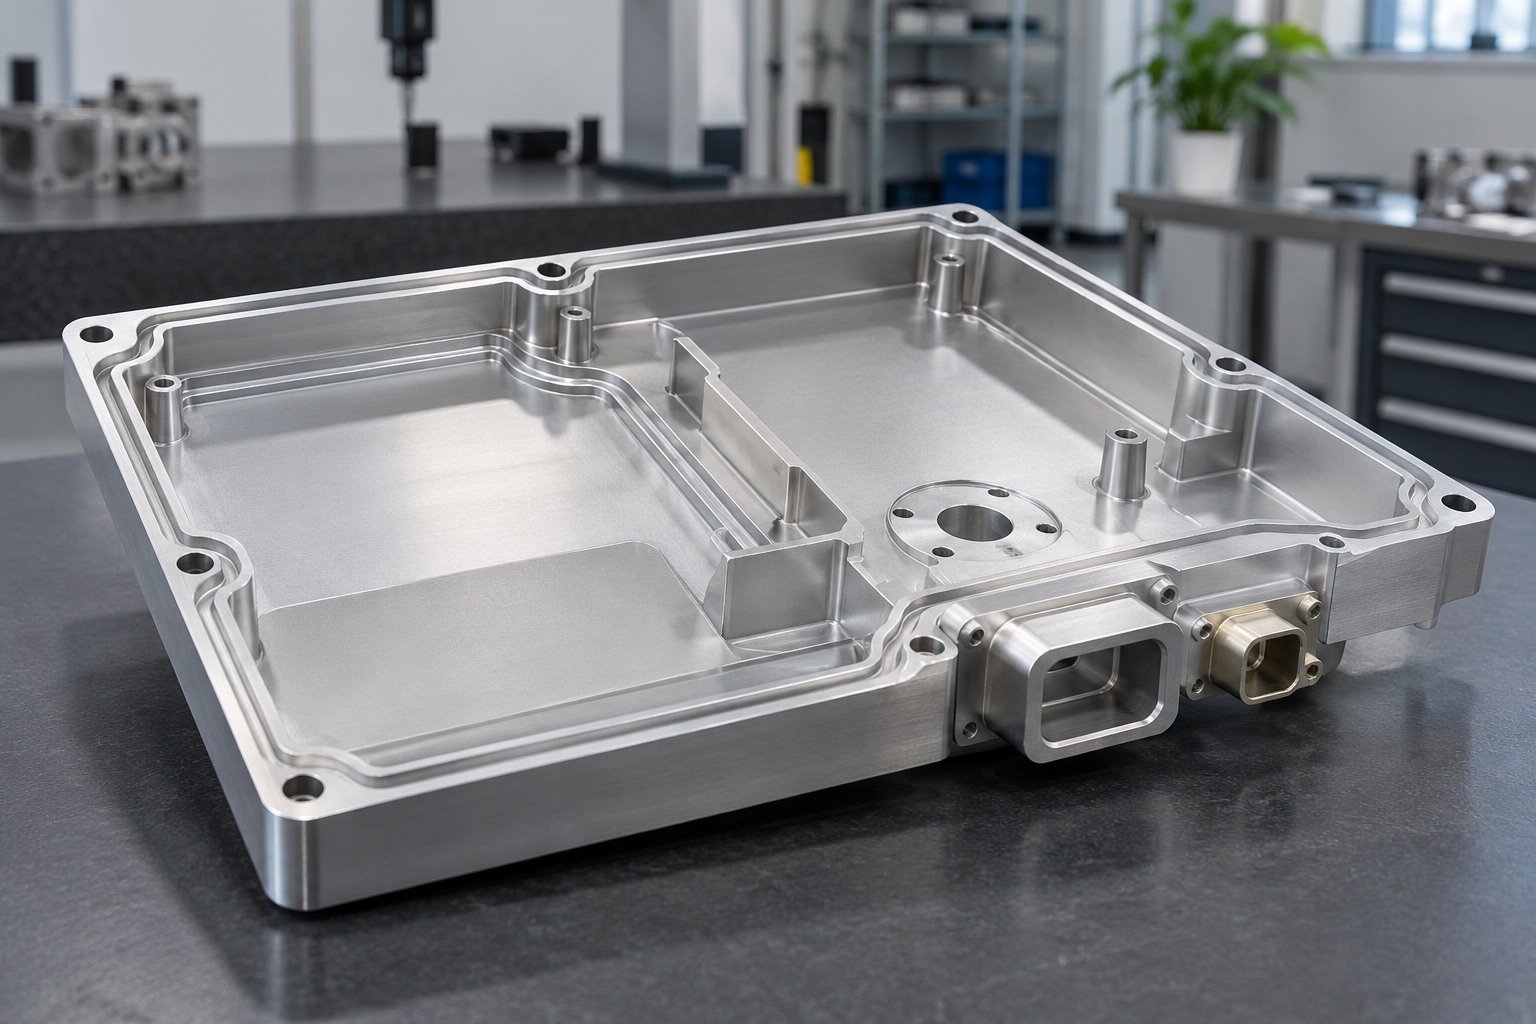
Prüfen Sie Bohrungen, Dichtflächen, frühere Oberflächen und wesentliche Flächen gemeinsam.
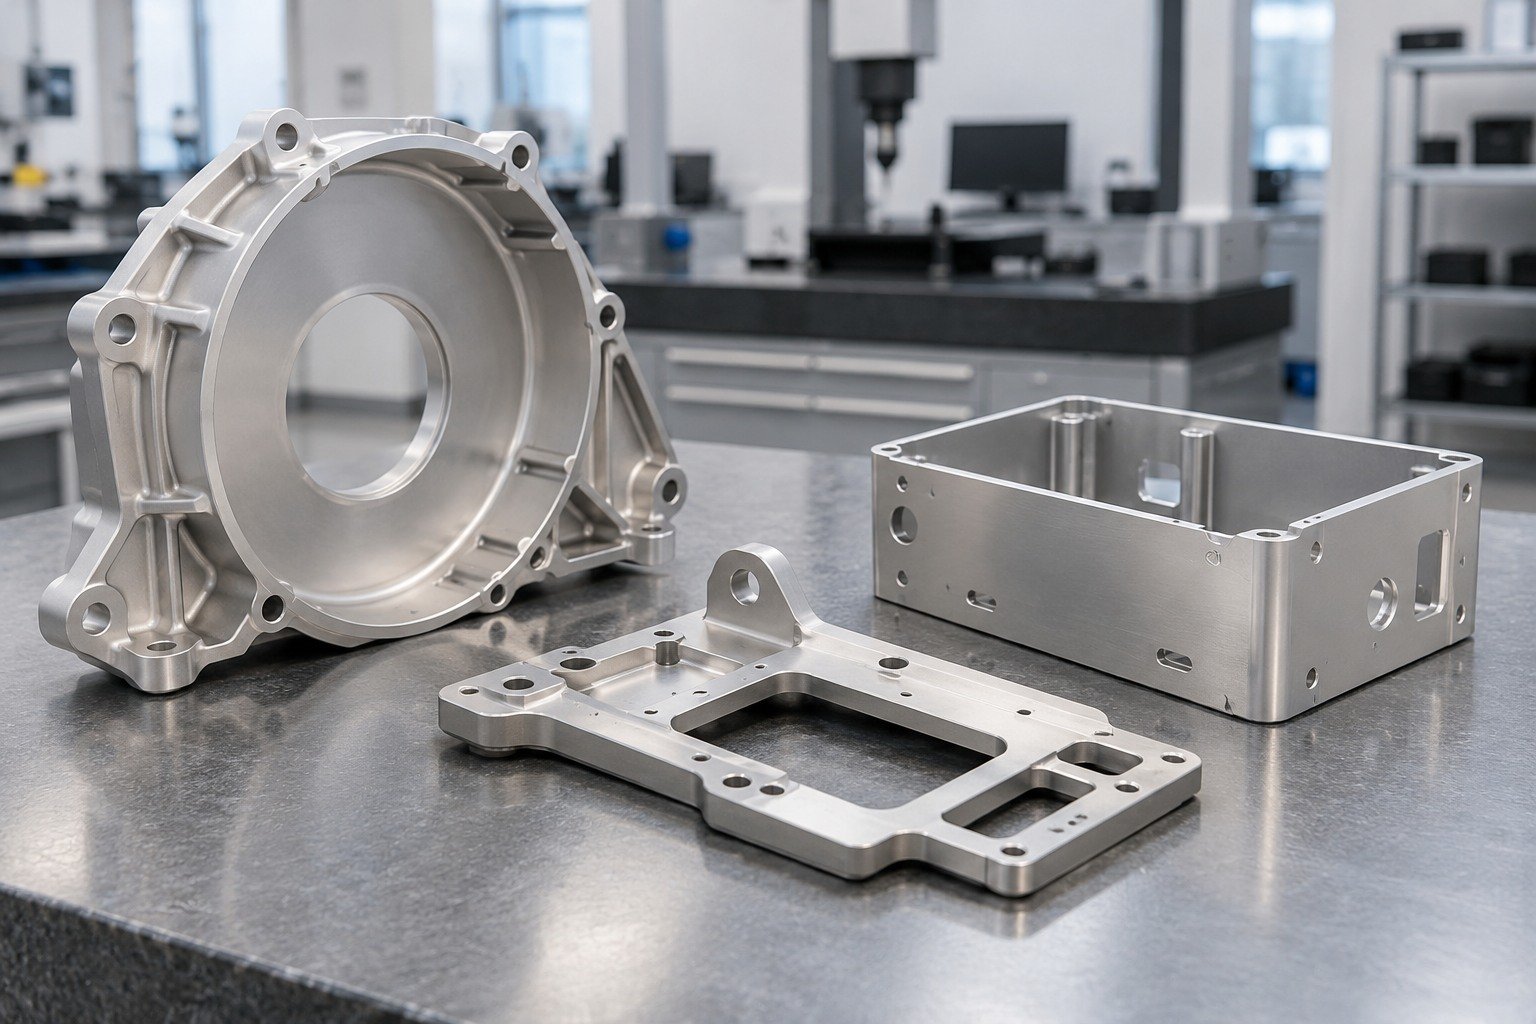
Dreiwertige Konversionsbeschichtung ist eine zu prüfende Chemiekategorie. Bestätigen Sie konkretes System und erforderliche Nachweise.
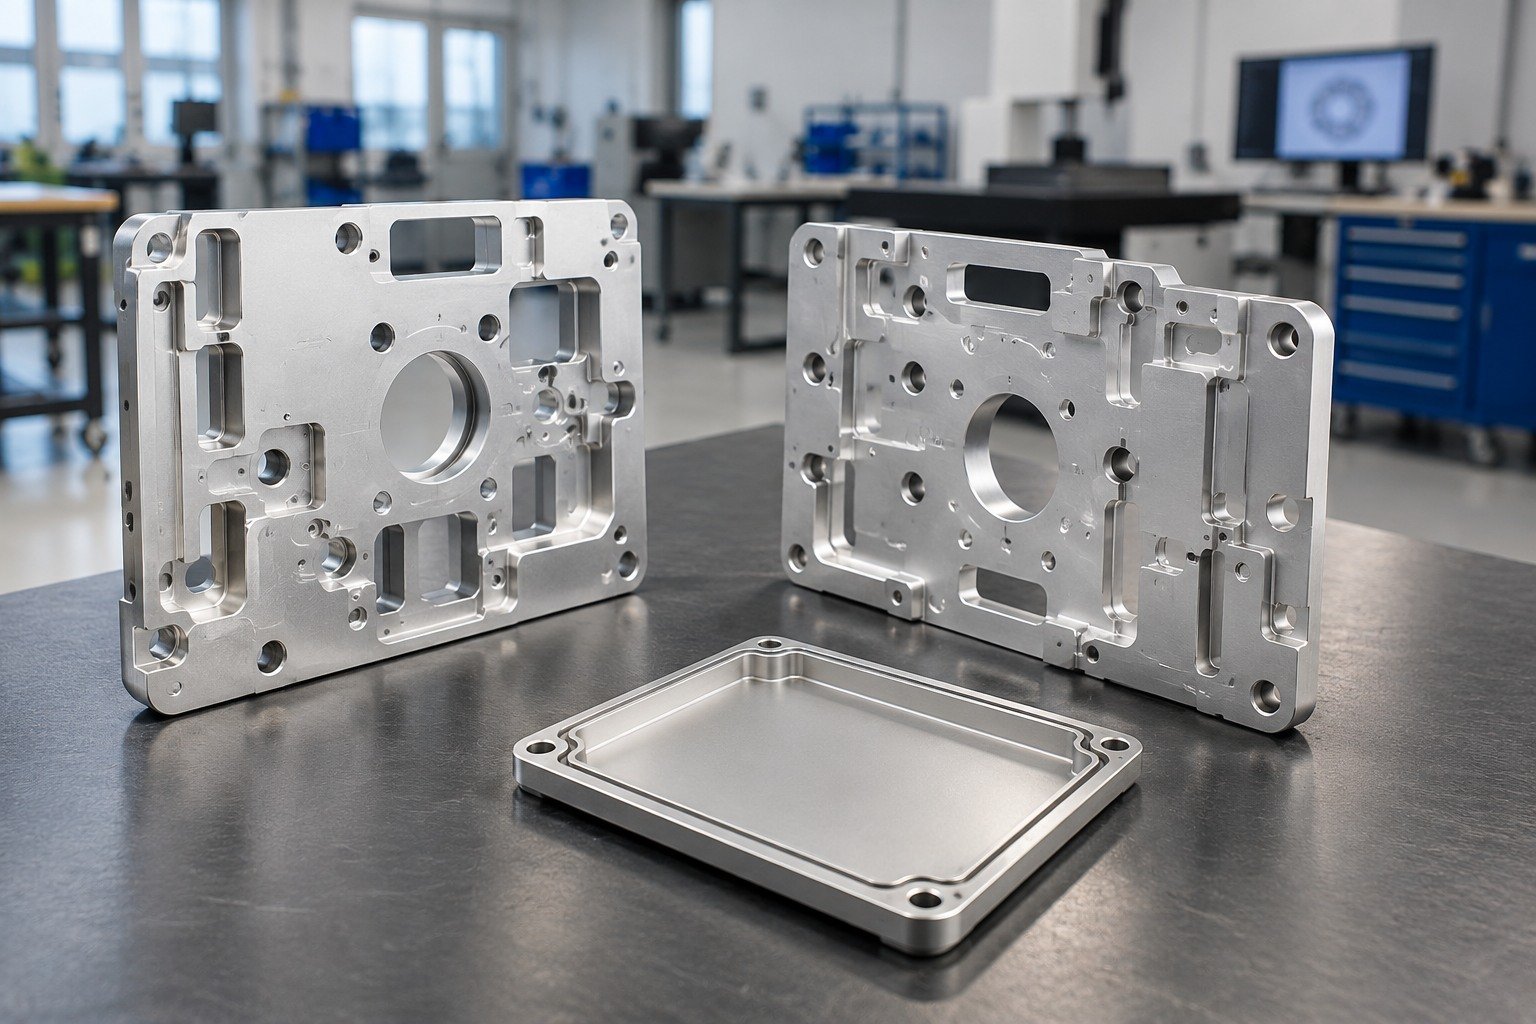
Chromatfreie Konversionsbeschichtung und Beschichtung ohne sechswertiges Chrom sind nicht identische Begriffe. Spezifizieren Sie die tatsächliche Chemie. Verfügbarkeit und Konformitätsnachweise müssen bestätigt werden.
Chromatierung, dreiwertige Chromatierung und chromfreie Vorbehandlung müssen nach Spezifikation und Funktion gewählt werden. Klares oder irisierendes Aussehen identifiziert weder Chemie noch regulatorische Konformität.
Verwenden Sie in allen Angeboten dieselbe Legierung, wesentlichen Flächen, Chemie, Abdeckungen, Prüfungen und Folgearbeiten.
Definieren Sie Grundwerkstoff, Funktion und Spezifikation.
Prüfen Sie tatsächliche Oberfläche und erforderliche Ergebnisse.
Kontrollieren Sie Revision, Beschichter und Verpackung.
PLANUNGSBEISPIEL — KEIN PREIS UND KEINE MINDESTBESTELLMENGE
Illustrativer Planungsumfang der Abdeckung. Keine Aussage zu Mindestmenge, Preis oder Bearbeitungskapazität.
Chemische Konversionsbeschichtung bildet durch Reaktion mit dem Grundwerkstoff eine Oberflächenschicht. Vorbereitung, Chemie, Spül- und Trocknungsverfahren hängen vom gewählten System ab.
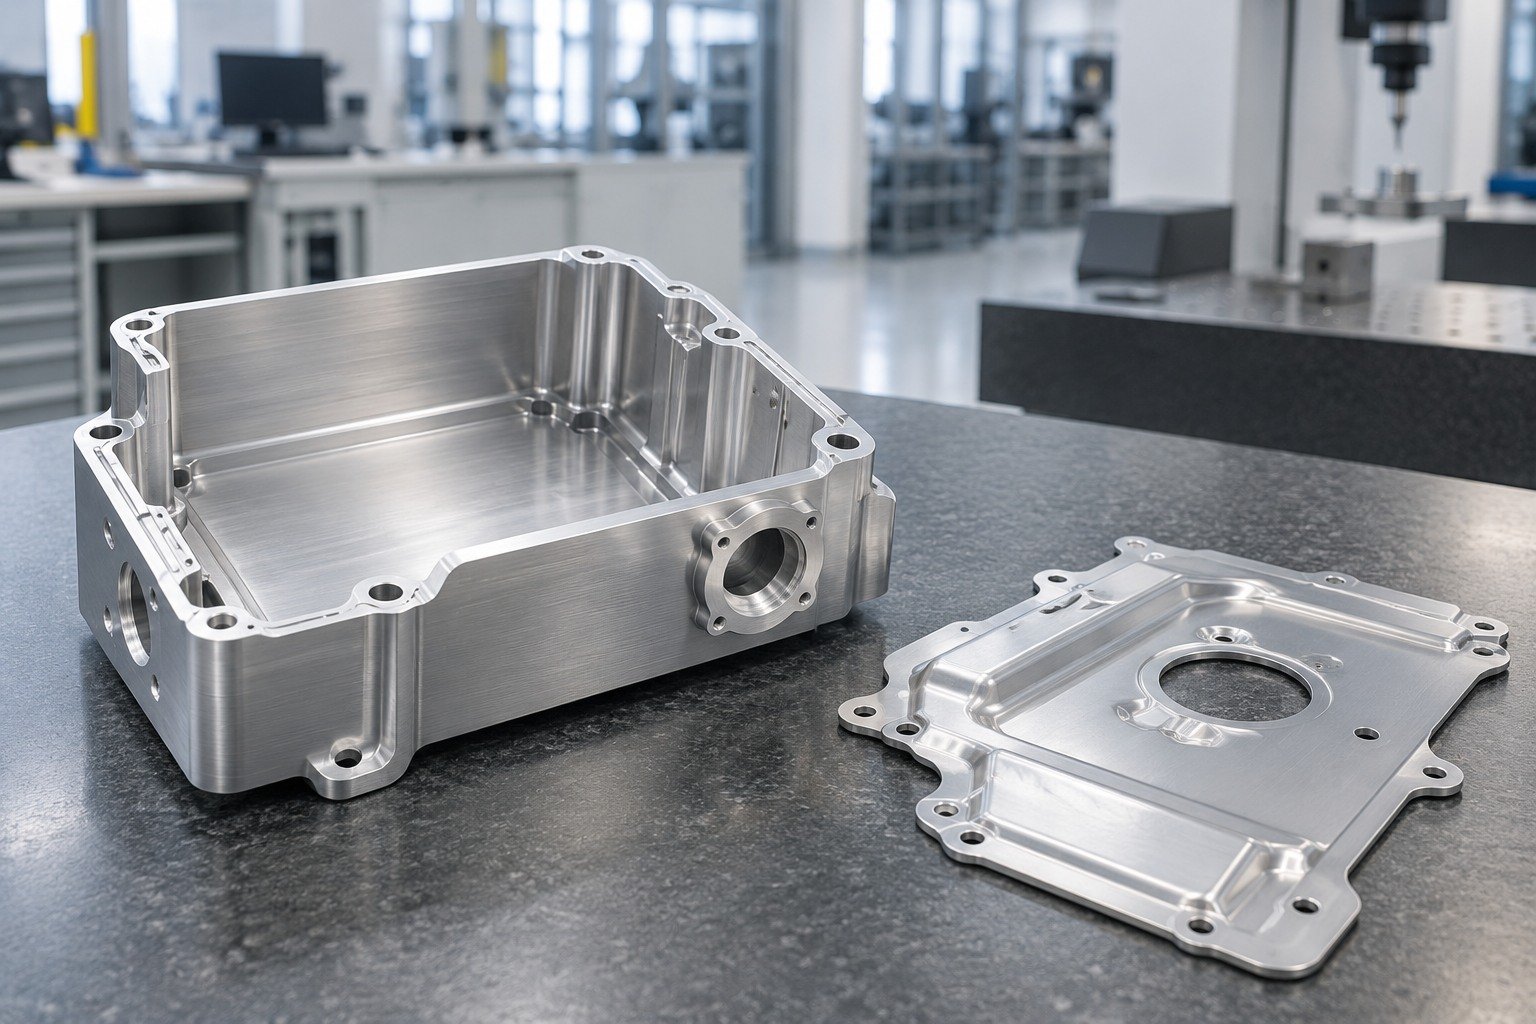
Bestätigen Sie Legierung, frühere Oberfläche und erforderliche Vorbereitung des gewählten Systems.
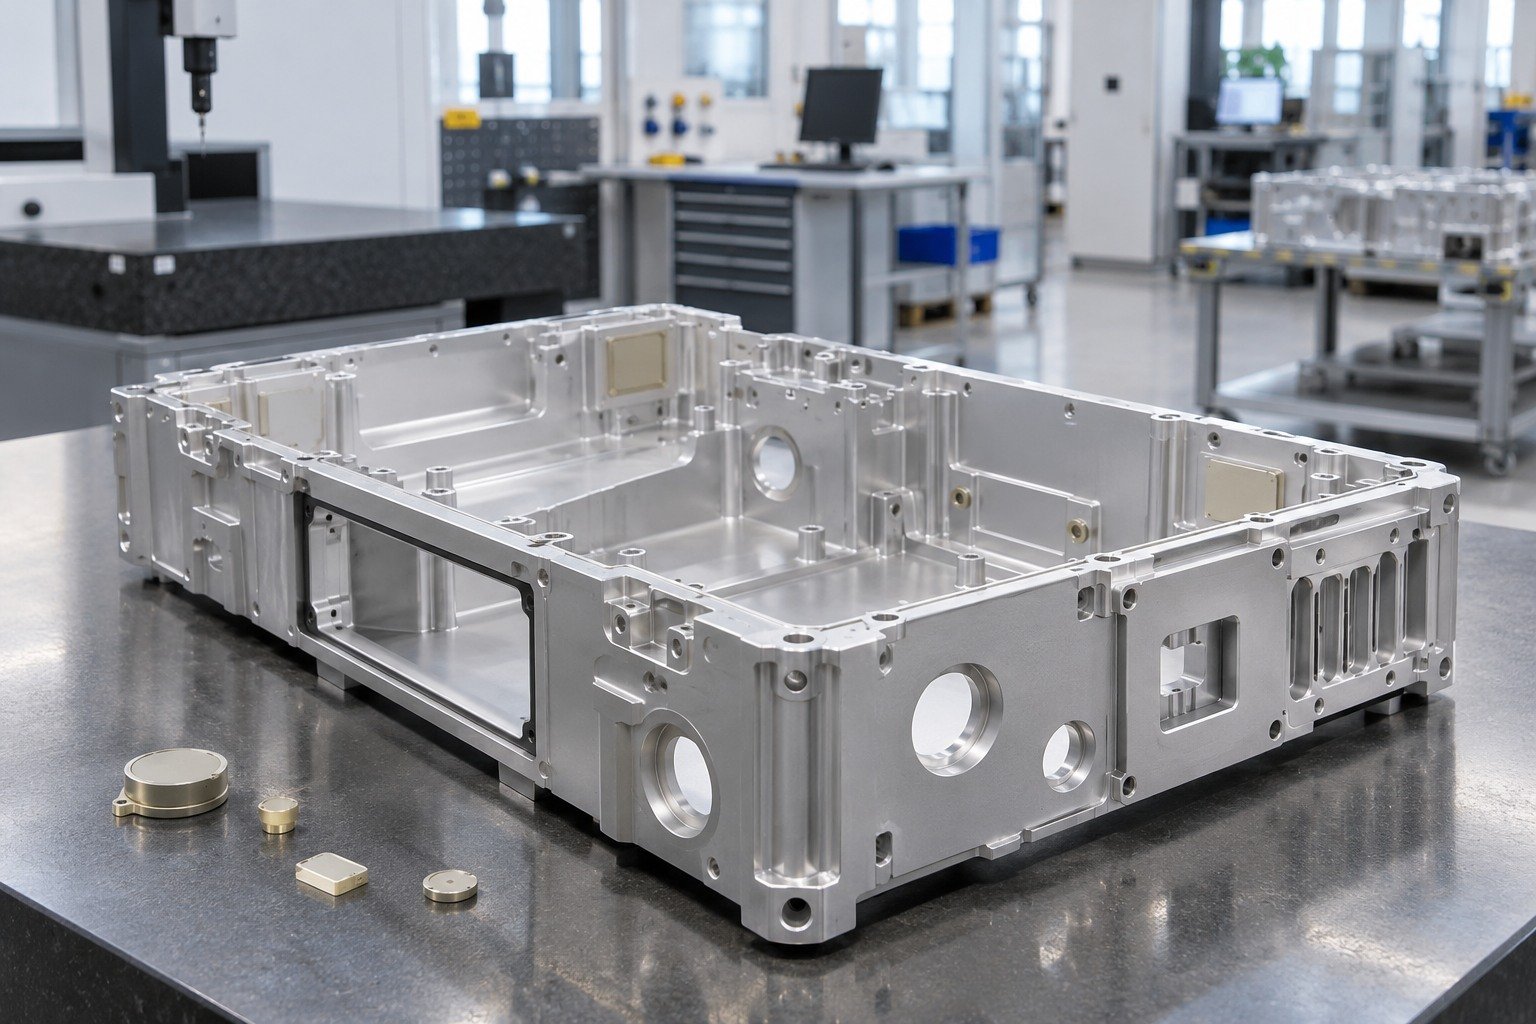
Bringen Sie vereinbarte Abdeckungen an und behandeln Sie die vorgegebenen wesentlichen Flächen.
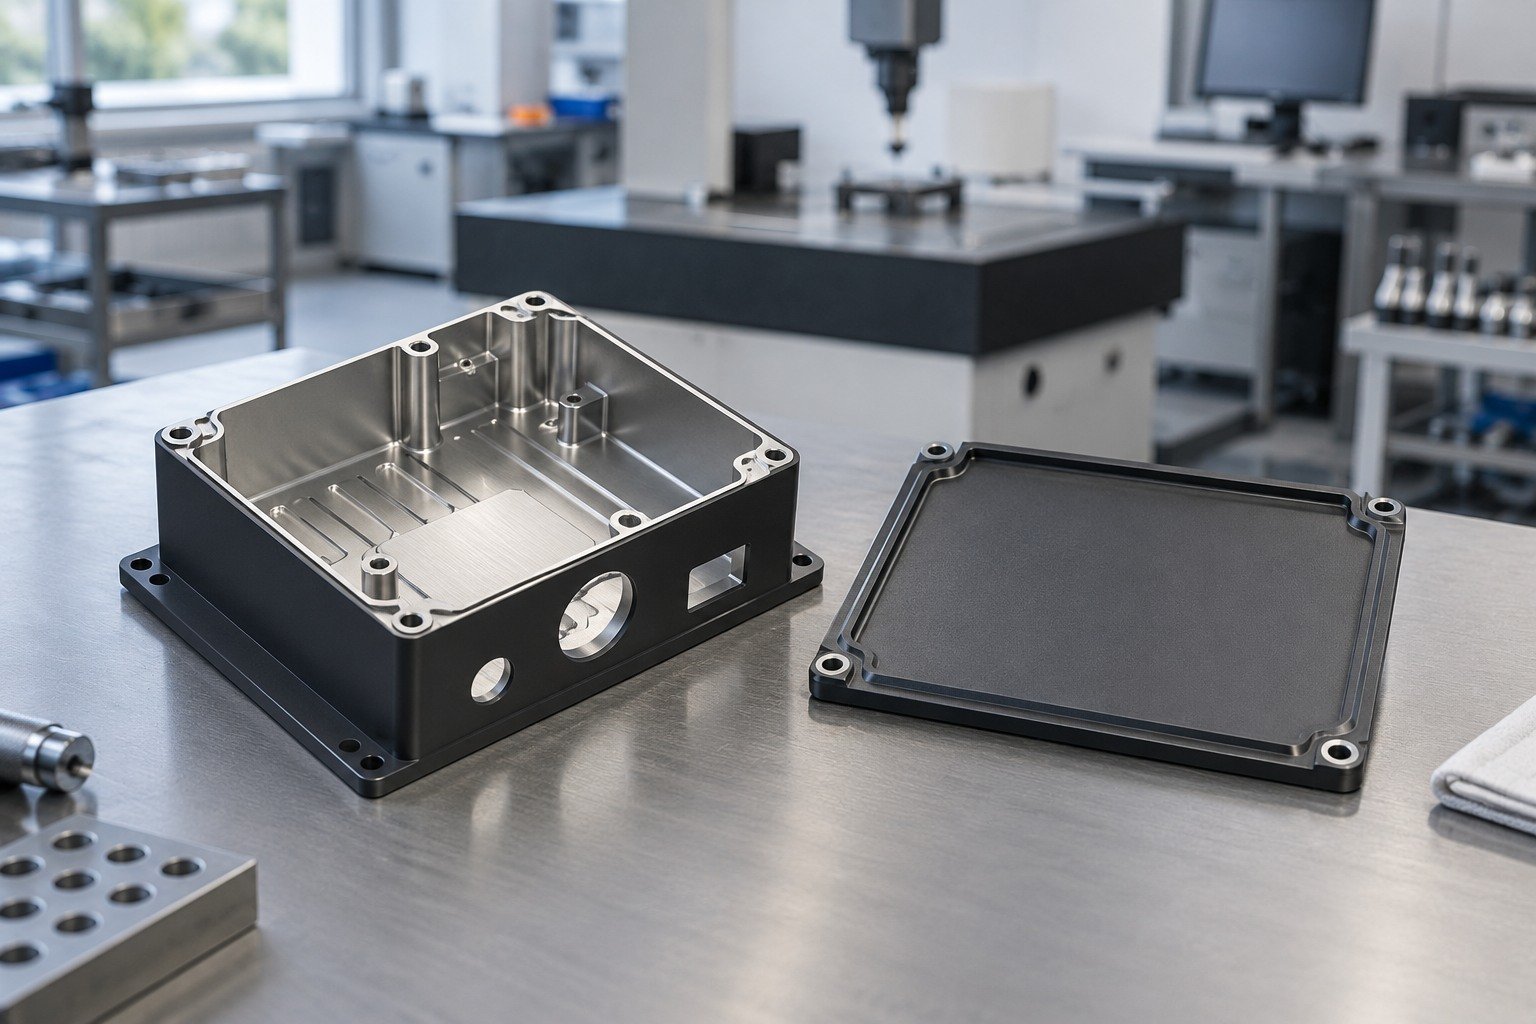
Befolgen Sie erforderliche Systemreihenfolge und vereinbarte nachfolgende Beschichtungsarbeiten.
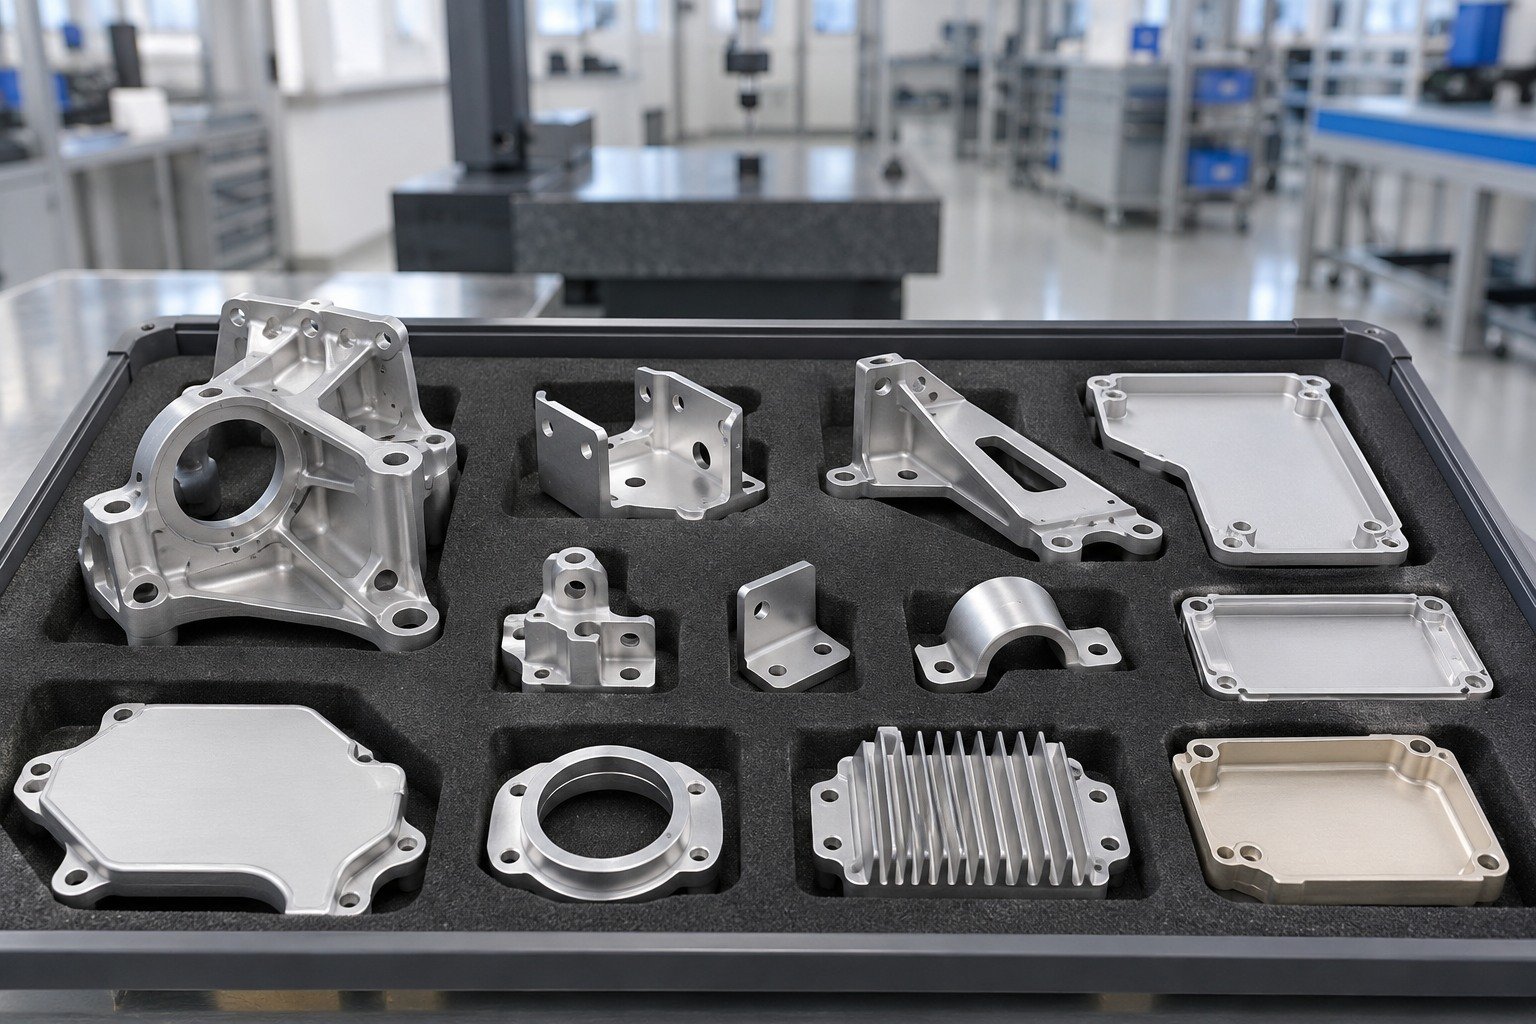
Prüfen Sie Lieferzustand und erforderliche Nachweise und schützen Sie die Teile für den Transport.
Diese allgemeine Reihenfolge ist keine universelle chemische Prozessspezifikation. Bestätigen Sie Behandlungssystem, Beschichter, Sekundärarbeit und Abnahmeumfang im Angebot.
Definieren Sie Wareneingangsprüfung und erforderliche Begleitnachweise für den Versand.
| Werkstoff und Revision | Aluminiumgüte, Zustand und freigegebene Zeichnung. |
|---|---|
| System und Spezifikation | Genaue Chemie, Spezifikation und erforderliche Klasse. |
| Abdeckungen und Schnittstellen | Geschützte Bereiche und Schichtübergangsgrenzen. |
| Oberfläche und Passung | Freigegebener Zustand, wesentliche Flächen und Endgeometrie. |
| Vorgegebene Prüfungen | Relevante Kontakt-, Haftungs- oder Korrosionsnachweise. |
| Freigabenachweise | Stichproben, zutreffende Ergebnisse und Bauteilschutz. |
Foto oder Maßbericht belegen weder chemische Zusammensetzung noch Korrosionsleistung oder elektrischen Kontaktwiderstand. Vereinbaren Sie zutreffende Prüfungen und Abnahmegrenzen vor der Freigabe.
| Werkstoff und Revision | Aluminiumgüte, Zustand und freigegebene Zeichnung. |
|---|---|
| System und Spezifikation | Genaue Chemie, Spezifikation und erforderliche Klasse. |
| Abdeckungen und Schnittstellen | Geschützte Bereiche und Schichtübergangsgrenzen. |
| Oberfläche und Passung | Freigegebener Zustand, wesentliche Flächen und Endgeometrie. |
| Vorgegebene Prüfungen | Relevante Kontakt-, Haftungs- oder Korrosionsnachweise. |
| Freigabenachweise | Stichproben, zutreffende Ergebnisse und Bauteilschutz. |
Foto oder Maßbericht belegen weder chemische Zusammensetzung noch Korrosionsleistung oder elektrischen Kontaktwiderstand. Vereinbaren Sie zutreffende Prüfungen und Abnahmegrenzen vor der Freigabe.
| Werkstoff und Revision | Aluminiumgüte, Zustand und freigegebene Zeichnung. |
|---|---|
| System und Spezifikation | Genaue Chemie, Spezifikation und erforderliche Klasse. |
| Abdeckungen und Schnittstellen | Geschützte Bereiche und Schichtübergangsgrenzen. |
| Oberfläche und Passung | Freigegebener Zustand, wesentliche Flächen und Endgeometrie. |
| Vorgegebene Prüfungen | Relevante Kontakt-, Haftungs- oder Korrosionsnachweise. |
| Freigabenachweise | Stichproben, zutreffende Ergebnisse und Bauteilschutz. |
Foto oder Maßbericht belegen weder chemische Zusammensetzung noch Korrosionsleistung oder elektrischen Kontaktwiderstand. Vereinbaren Sie zutreffende Prüfungen und Abnahmegrenzen vor der Freigabe.
| Werkstoff und Revision | Aluminiumgüte, Zustand und freigegebene Zeichnung. |
|---|---|
| System und Spezifikation | Genaue Chemie, Spezifikation und erforderliche Klasse. |
| Abdeckungen und Schnittstellen | Geschützte Bereiche und Schichtübergangsgrenzen. |
| Oberfläche und Passung | Freigegebener Zustand, wesentliche Flächen und Endgeometrie. |
| Vorgegebene Prüfungen | Relevante Kontakt-, Haftungs- oder Korrosionsnachweise. |
| Freigabenachweise | Stichproben, zutreffende Ergebnisse und Bauteilschutz. |
Foto oder Maßbericht belegen weder chemische Zusammensetzung noch Korrosionsleistung oder elektrischen Kontaktwiderstand. Vereinbaren Sie zutreffende Prüfungen und Abnahmegrenzen vor der Freigabe.

Trennen Sie Kontaktflächen, Deckelfugen und Sichtflächen.
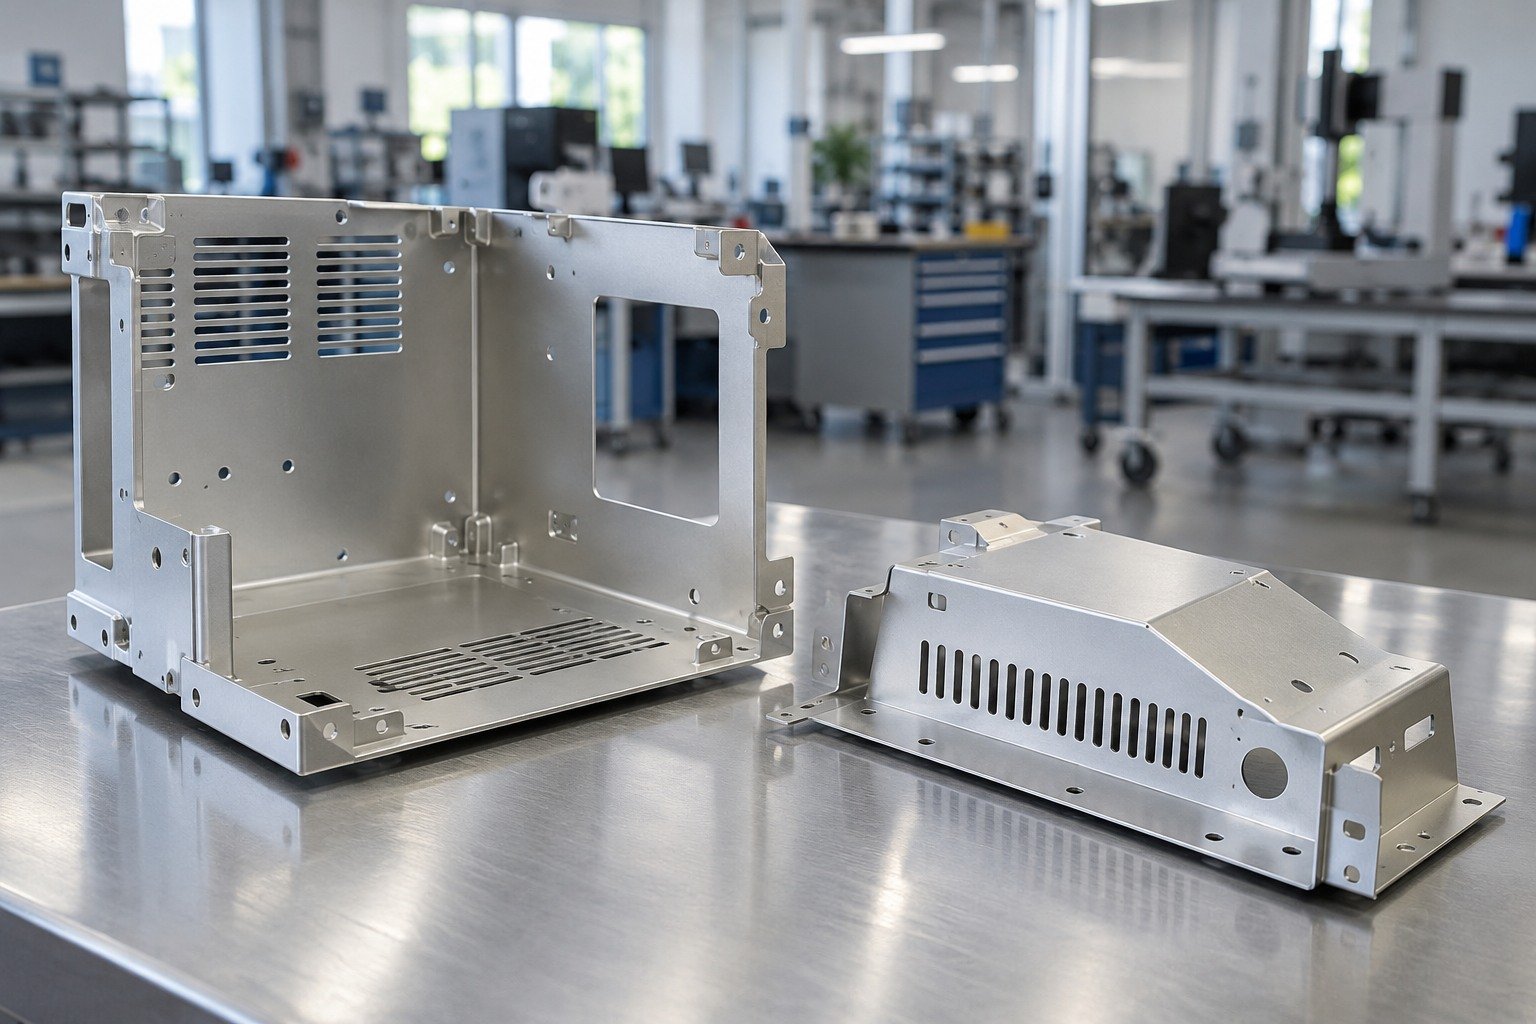
Prüfen Sie geformte Kanten, Einbauteilreihenfolge und Lackvorbereitung.
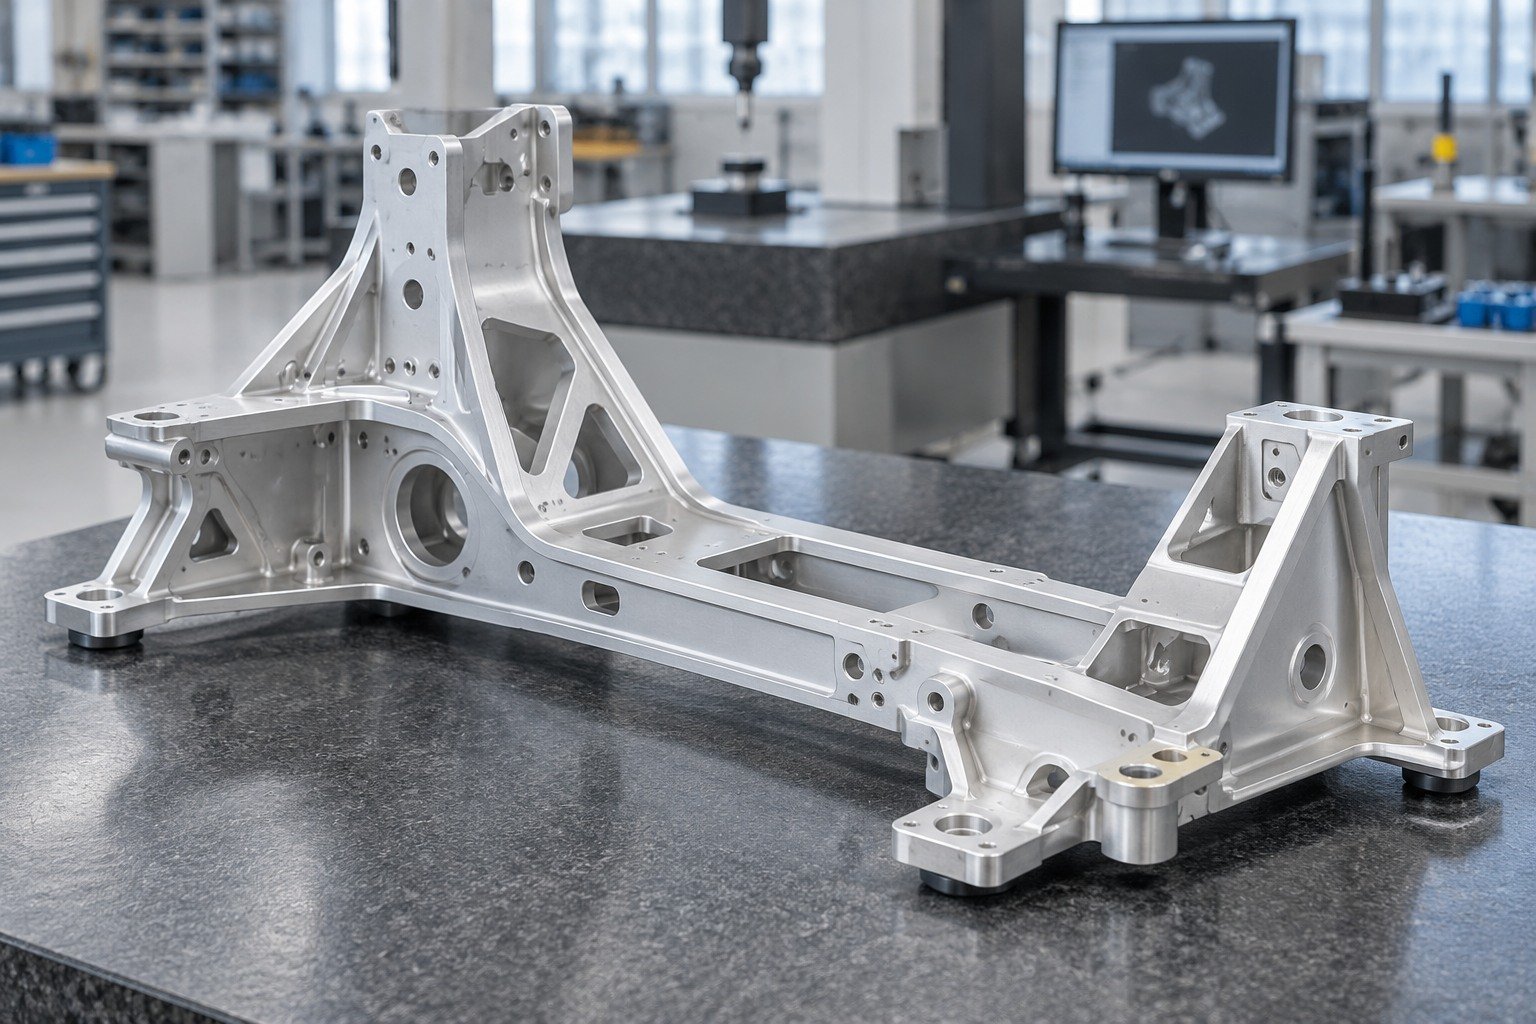
Kennzeichnen Sie Schraubverbindungen, Positionierauflagen und geschützte Passungen.
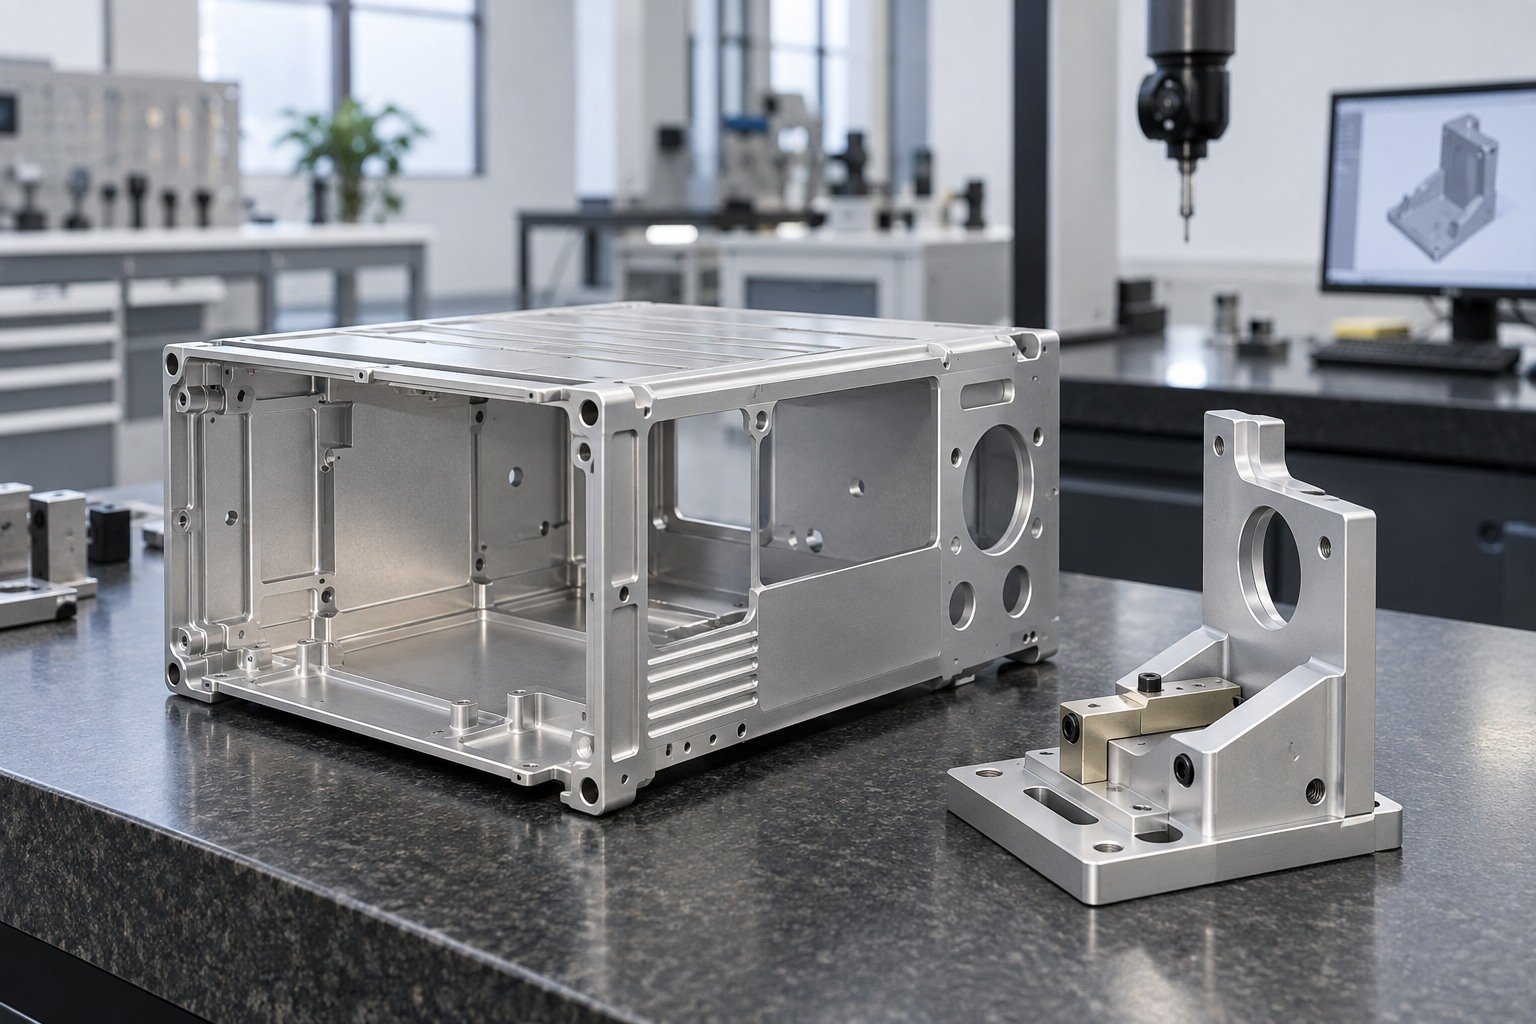
Definieren Sie wesentliche Flächen und erforderlichen Lieferzustand.
Illustrative Anwendungskonzepte. Eignung und erforderliche Nachweise sind projektspezifisch; es werden weder Kundenreferenzen noch Branchenqualifikationen behauptet.
Koordinieren Sie Oberflächenzeichnung, behandelte Muster und Lieferanforderungen.
Projektkommunikation und Koordination.
Chemie, Umfang und Beschichter werden im Angebot bestätigt.
Vereinbaren Sie Musterprüfungen und erforderliche Dokumente.
Bestätigen Sie Handhabungsschutz und Logistik.
Trennen Sie Verantwortlichkeiten für Bauteillieferung, Behandlung, nachfolgende Lackierung oder Montage, Prüfung und Freigabe.
Eine chemische Oberflächenbehandlung, die durch Reaktion mit dem Grundwerkstoff eine Schicht bildet. Diese Seite behandelt Aluminium-Konversionsschichten für definierte Schutz-, Lackvorbereitungs- oder Kontaktanforderungen. Andere Metalle und Chemien benötigen getrennte Prüfung.
Entscheiden Sie nach Korrosion, Verschleiß, Aussehen, Lackierung und elektrischen Kontaktanforderungen. Es sind unterschiedliche Prozesse. Prüfen Sie vollständigen Schichtaufbau, Geometrie und erforderliche Nachweise, statt die Verfahren als austauschbar zu behandeln.
Verwenden Sie genaue Begriffe, Spezifikation und Revision Ihrer Zeichnung. Bei MIL-DTL-5541 unterscheiden Typ I und Typ II Systeme mit und ohne sechswertiges Chrom. Typ II bedeutet weder automatisch vollständig chromfrei noch Austauschbarkeit aller Systeme.
Definieren Sie Korrosionsschutz und elektrische Kontaktanforderungen getrennt. Bestätigen Sie vorgegebene Klasse, wesentliche Bereiche, Prüfbedingungen und erforderliche Nachweise mit dem verantwortlichen Beschichter. Diese Seite behauptet keine Zulassung für jede Klasse oder Spezifikation.
Prüfen Sie behandlungsverträgliche Abdeckungen für ausgeschlossene Passungen, Gewinde und Schnittstellen. Trennen Sie unbehandelte Bereiche von Konversionsflächen ohne spätere Lackierung. Markieren Sie Grenzen und Prüfkriterien in der freigegebenen Zeichnung.
Eine geeignete Konversionsschicht kann als Vorbehandlung für ein verträgliches Lacksystem dienen. Bestätigen Sie Vorbereitung, Chemie, Handhabung und Anforderungen der Folgebeschichtung und geben Sie erforderliche Haftungs- und Oberflächennachweise frei.
Vergleichen Sie Legierung, Ausgangsoberfläche, Geometrie, Chemie, Abdeckungen, Menge, Prüfungen, Nachweise und Verpackung bei gleichem Umfang. Prüfen Sie Meilensteine für Technik, Muster, Behandlung, Prüfung und Transport. Keine pauschale Mindestmenge, kein Stückpreis und keine allgemeine Durchlaufzeit werden zugesagt.
Übermitteln Sie Zeichnung, Legierung und Zustand, wesentliche Flächen, Oberflächenspezifikation und Revision, erforderlichen Typ und Klasse, Abdeckungen, Folgebeschichtungen, Prüfungen, Mengen und Lieferbedarf. Benennen Sie Bauteillieferant und Verantwortlichen für Endabnahme.
Chemie, Schnittstellen, Abdeckungen und erforderliche Grenzen.
Tatsächliche Oberfläche, Passung und vorgegebene Nachweise.
Beschichter, Folgearbeiten, Nachweise und Lieferung.
Bestätigen Sie diese Punkte gemeinsam vor der Freigabe wiederholter Produktion.





